Stegaxlar
Flera diametrar och axelskultar positionerar lager, nav och mellanringar längs en axel. Varje funktionslängd ingår i monteringsanordningens positionsbestämning.
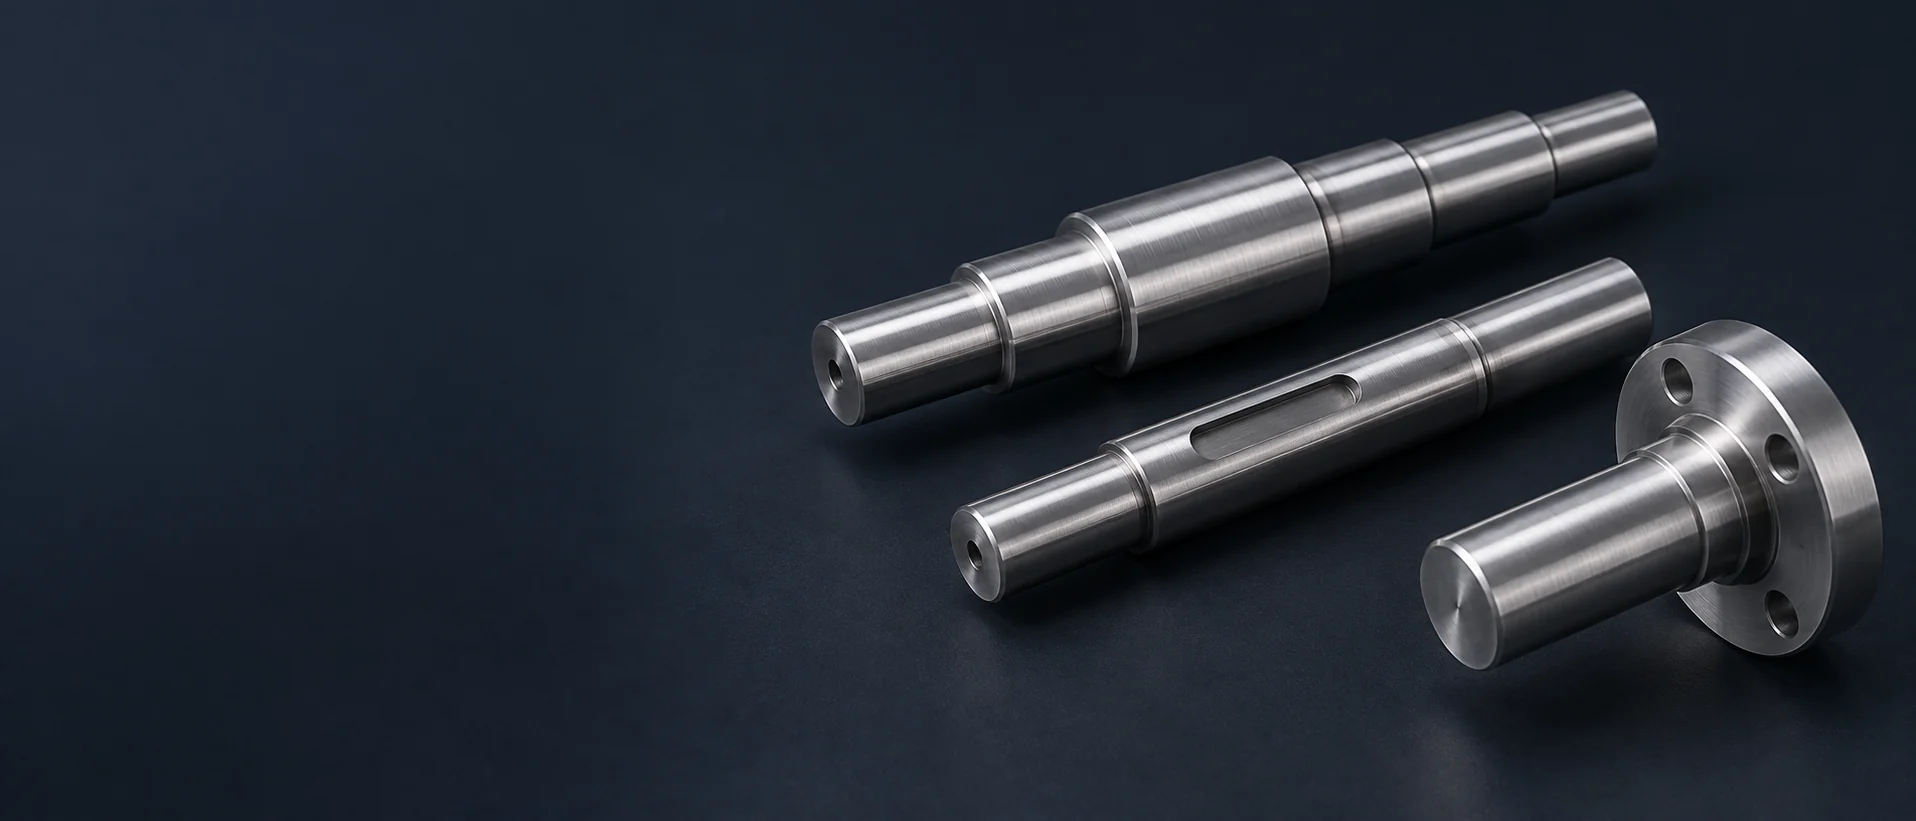
Flera diametrar och axelskultar positionerar lager, nav och mellanringar längs en axel. Varje funktionslängd ingår i monteringsanordningens positionsbestämning.
Ett fräsat nyckelfäste tar emot den angivna nyckeln och det matchande navet, där fästets ändform och ingreppslängd anges på ritningen.
En plan yta eller en D-formad ände ger en definierad koppling till en koppling, ett spak eller en annan matchande komponent.
En yttre gängad ände säkrar komponenten bredvid axelns slipade journaler. Gängans utgång och den intilliggande axelskulten lämnar utrymme för den matchande monteringsutrustningen.
Ett axialt hål ger den angivna interna passage eller minskad tvärsnittsarea. Dess position och vägggeometri förblir relaterad till de yttre journalerna.
En integrerad fläns ger en monteringsyta och ett hålmönster bredvid axelkroppen, utan en separat klämd kolv.
Radiala hål lägger till den specificerade stift-, åtkomst- eller passagesfunktionen. Vi bearbetar deras position och slutförrundar skärningspunkterna mellan hålen.
En kort lageryta och dess fästpunkt stödjer en kompakt roterande eller svängande konstruktion. Ritningen separerar stödytan från den fasthållna delen.
Inga matchande axlar hittades. Försök med ett annat namn eller en annan filterinställning.
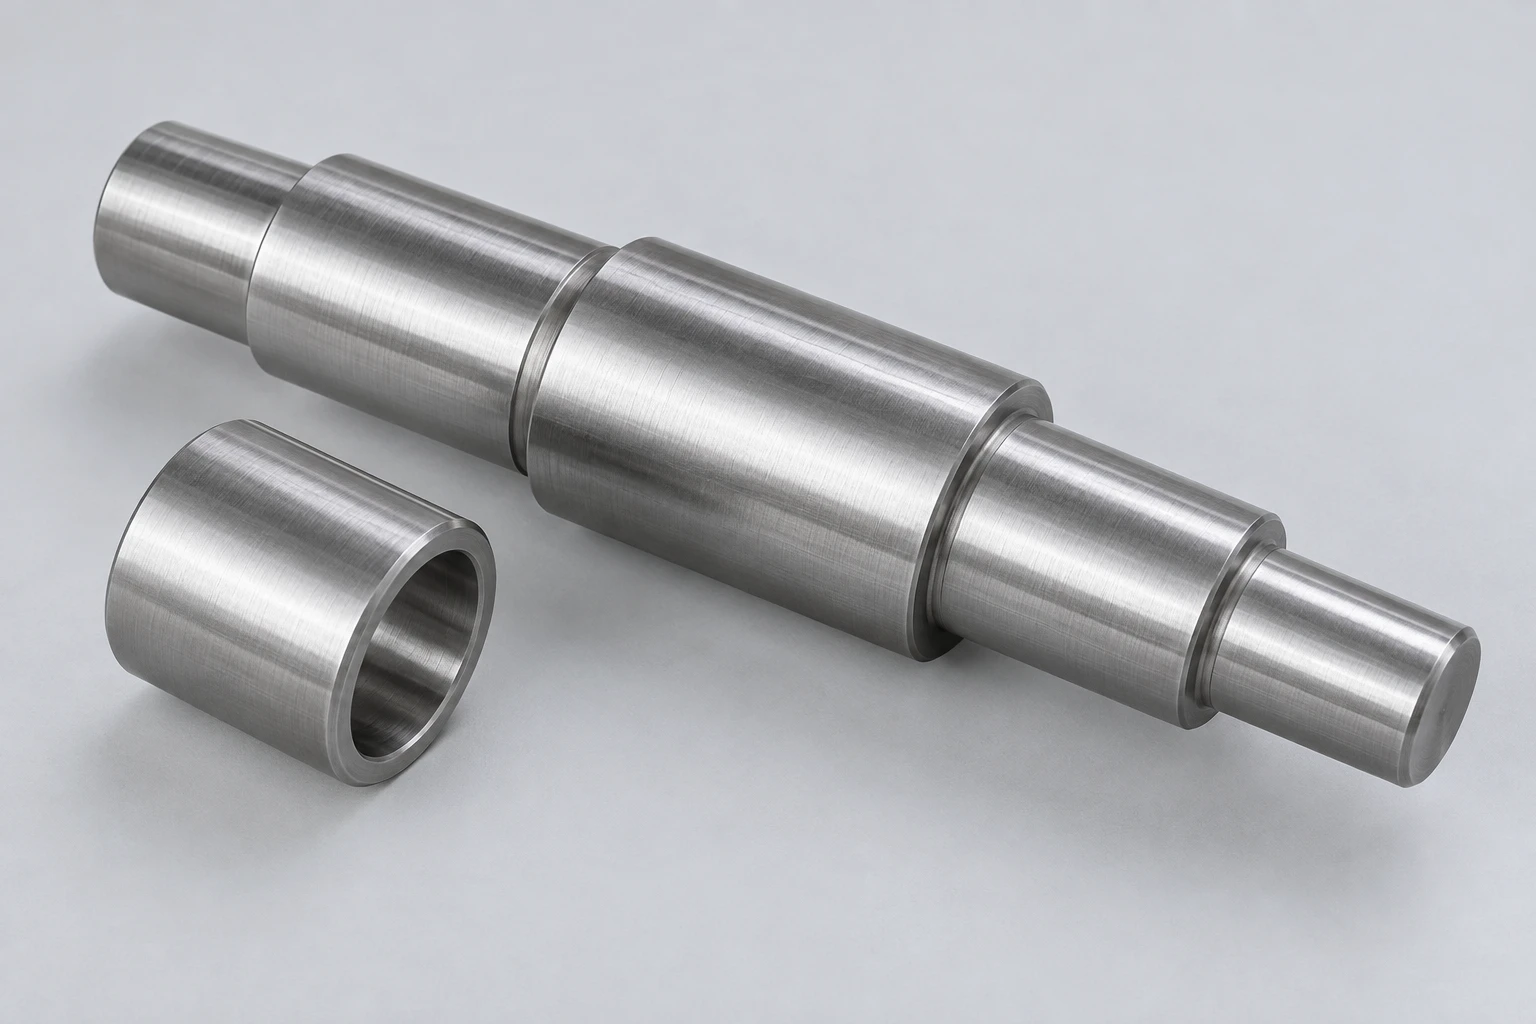
Vi bearbetar axlar av kolstål 1045 för konstruktioner som specificerar ett mediumkolhaltigt stål och dess krävda leveransförhållande. En lageryta som kräver ythärdning följer en annan bearbetningsväg än en ohärdad avståndsdel på samma axel.
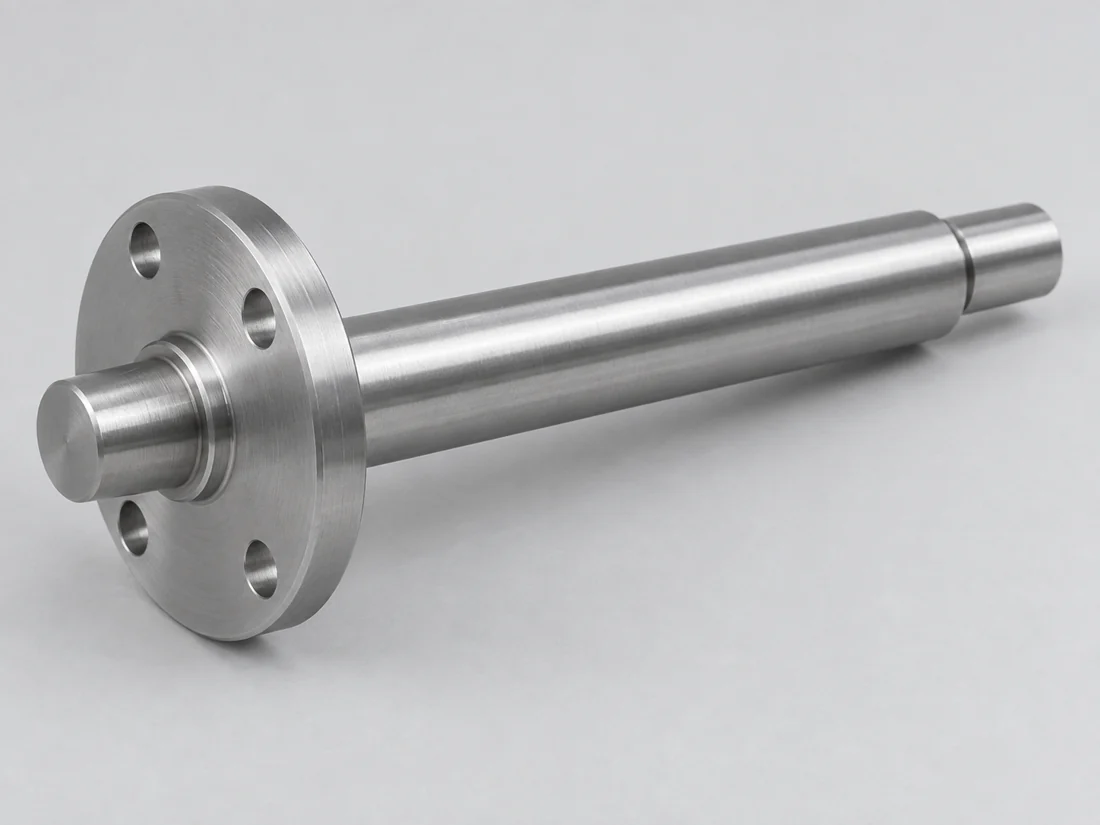
Legerat stål 4140 erbjuder ett legerat ståloption för axlar vars konstruktion kräver en härdad och anlöpt tillstånd. Vi bevarar det specificerade tillståndet genom rätt val av utgångsmaterial och bearbetning; benämningen på legeringen i sig definierar inte axelns slutliga hårdhet.
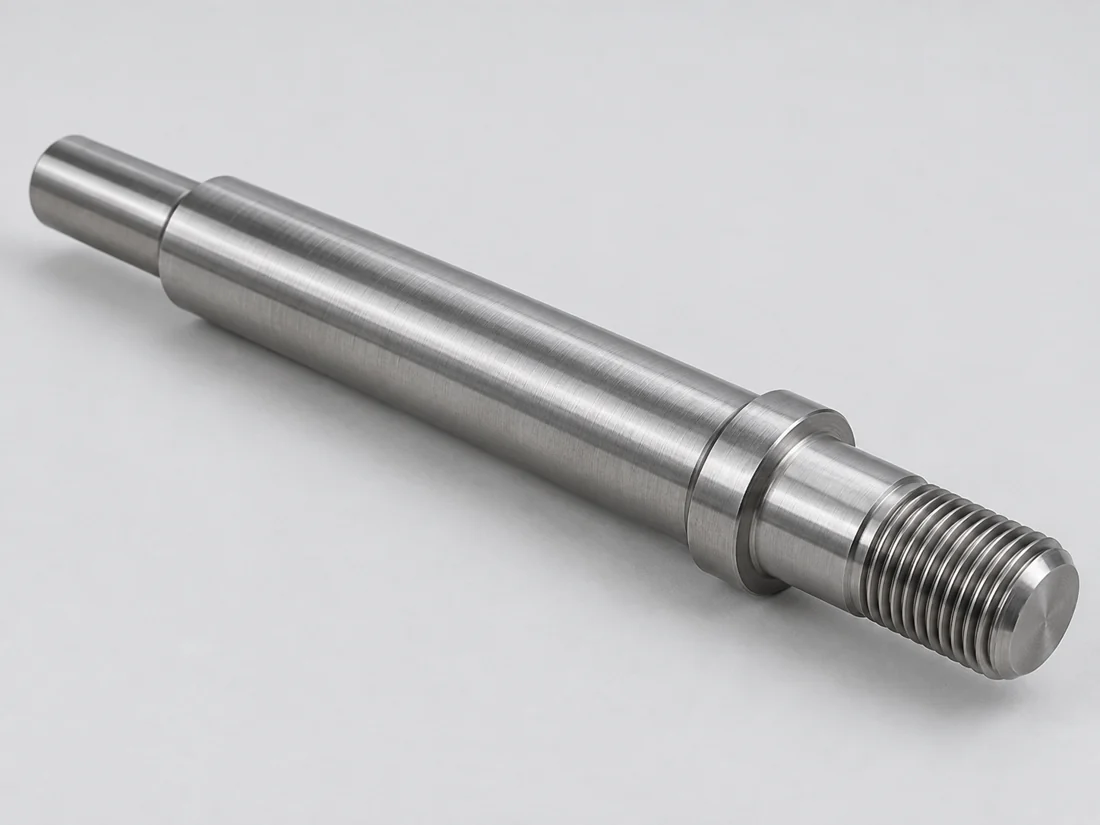
Vi bearbetar rostfritt stål 17-4 PH där axelkonstruktionen kombinerar korrosionsbeständighet med ett specificerat utfällningshärdningstillstånd. Åldringstillståndet ingår i materialbeteckningen eftersom det påverkar de egenskaper som används i konstruktionen.
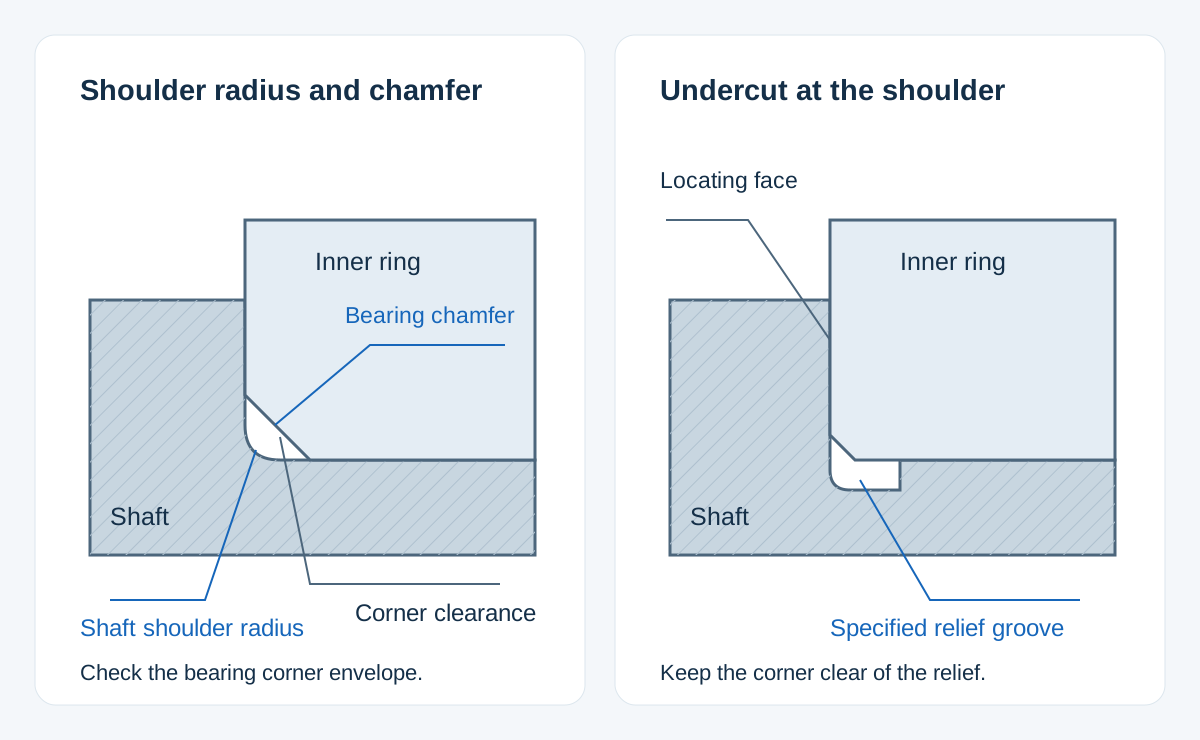
Journalen placerar lagret radiellt, medan skultan bestämmer dess axiella position. Vi relaterar båda till ritningens referensplaner och kontrollerar att övergången vid skultan lämnar tillräckligt utrymme för det valda lagrets avfasning.
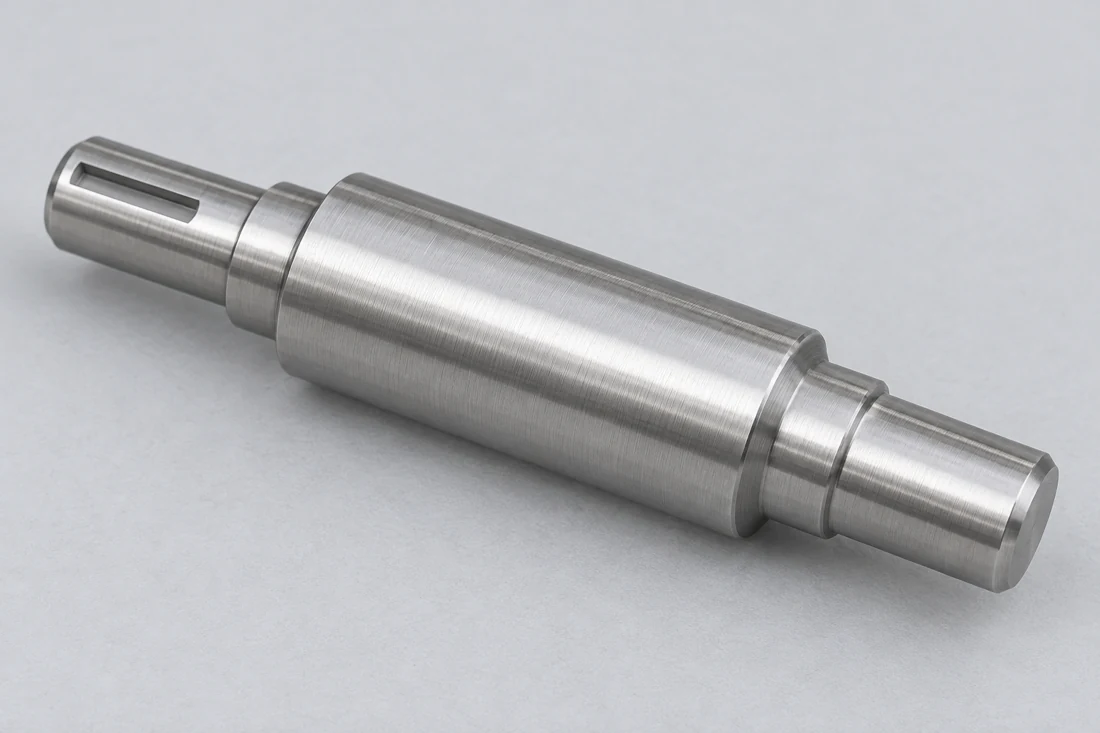
En nyckelfåra eller en platt yta kopplar axeln till dess drivkomponent. Vi fräsar dess bredd, djup och arbetslängd, inklusive eventuellt krävd vinkelläge i förhållande till en andra nyckelfåra, tvärborrning eller ändyta.
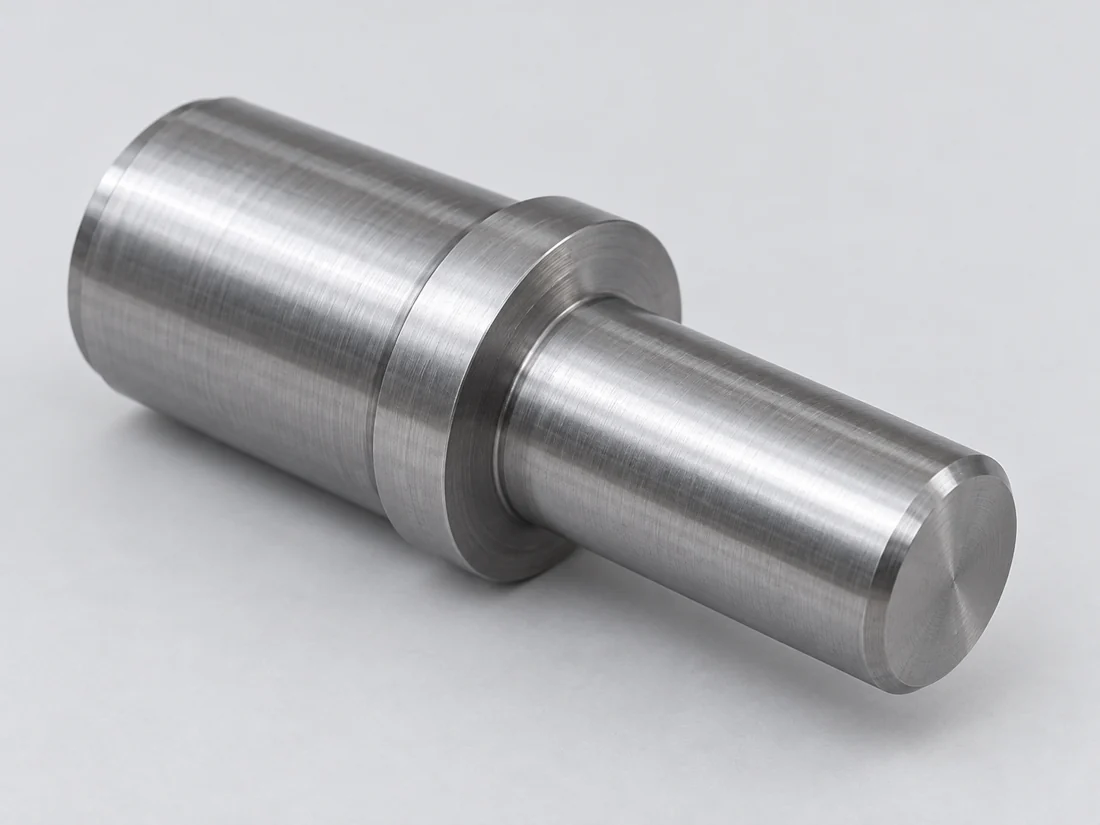
En tätningssläpp löper på sin egen kontaktband. Vi håller kraven på denna bands ytyta separerade från angränsande lagerytors ytkrav och icke-kontaktdiametrar.
| Yta och omfattning | Krav | Referensvärde |
|---|---|---|
| Slipad lageryta, d ≤ 80 mm | IT7-diametertoleransklass: rekommenderad Ra | 1.6 µm |
| Slipad lageryta, d ≤ 80 mm | IT6-diametertoleransklass: rekommenderad Ra | 0.8 µm |
| Slipad lageryta, d ≤ 80 mm | IT5-diametertoleransklass: rekommenderad Ra | 0.4 µm |
| Radialtätningsmotyta, RMA:s riktlinjer | Ra-intervall | 0.20–0.43 µm |
| Radialtätningsmotyta, RMA:s riktlinjer | Rz-intervall | 1.65–2.9 µm |
| Radialtätningsmotyta | Önskad ytriktning | 0 ± 0.05° |
SKF:s komponentvägledning, inte VETCNC:s bearbetningsgränser eller en enda ytyta för varje axel. Lagerraderna gäller slipade sätesskivor; tätningsraderna gäller den refererade radiale tätningens motyta.
Vi följer den specificerade axeln genom svarvning och sekundär bearbetning. En nyckelfurug som skärs i en senare uppsättning måste fortfarande relateras till journalerna och ändfunktionerna som definierar den monterade axeln.
Axelns spännvidd och mindre diametrar påverkar hur den kan stödjas under bearbetning. Vi planerar uppspänningen kring de tillgängliga stödytorna och kontrollerar sedan delen i ritningens krävda tillstånd efter bearbetning.
En lagerram, ett gängavdrag och en slipunderkant är separata geometrier. Vi granskar utrymmet för det erforderliga verktygets utgång samtidigt som vi bevarar den specificerade monteringsytan och övergången för axeln.
Härdning kan förändra axelns geometri. Vi fastställer vilka mått som kräver slutförande efter behandlingen och lämnar det nödvändiga bearbetningstilllägget i den planerade bearbetningsvägen.
Där endast en journal kräver härdning identifierar ritningen den behandelade längden, kravet på skorpdjup och övergången till obehandelade områden. Detta håller ett lokalt slitagekrav separat från kärnmaterialens tillstånd.
En avsatt beläggning kan förändra journalens storlek, gängans passning och spårets bredd. Vi arbetar mot de definierade slutgiltiga måtten och maskeringsgränserna snarare än att applicera ett enda tilllägg på alla ytor.
Vi avlägsnar burrar vid tvärborrhålens utgångar och slutför de specificerade gänginmatningarna. Kantbehandling måste bevara nyckelfästens sidor, retainergroovens kanter och axelskuldrorna som har en lokaliseringsfunktion.
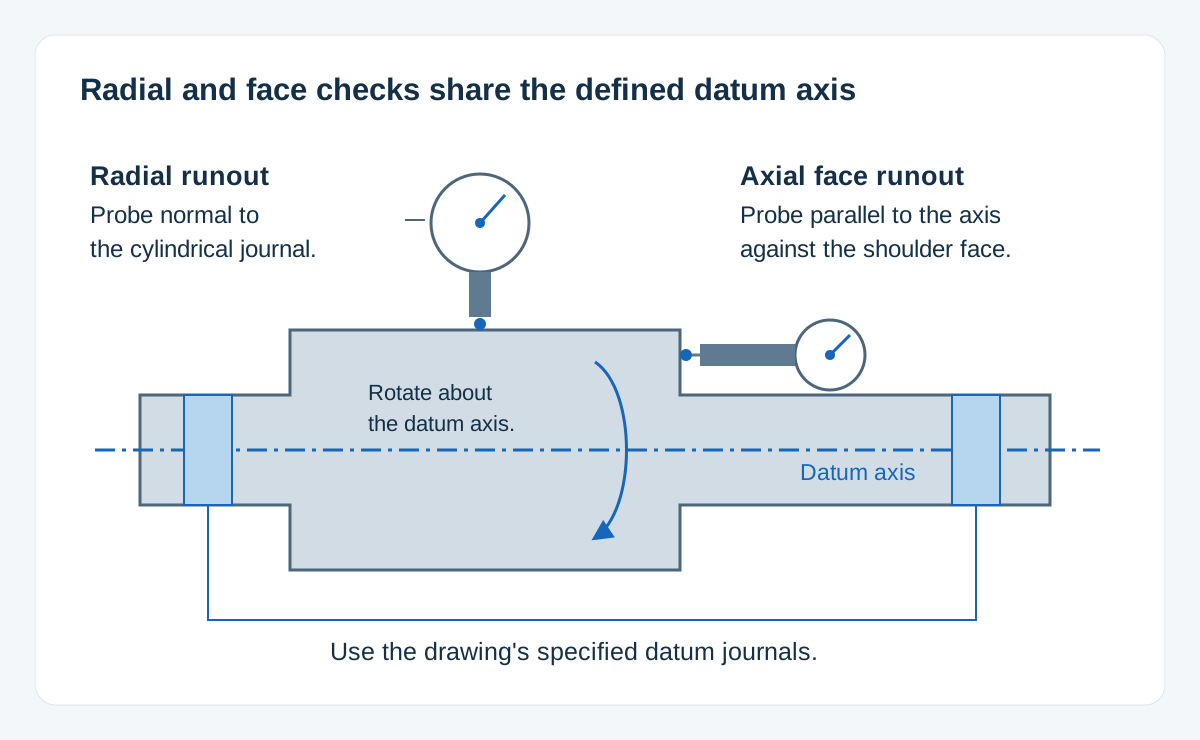
Vi kontrollerar varje specificerad journal samt avstånden mellan lokaliseringsytorna. Separata toleranser för en axelskuldervinkels position och en journals längd förhindrar att en korrekt total längd döljer en felaktig lagerposition.
Vi kontrollerar de angivna formgränserna oberoende av varandra och utvärderar runout i förhållande till ritningens referensaxel. Rundhet, rakhet och hur ett avlägset lagerläge går i förhållande till de understödda ytorna bedöms var för sig som egna egenskaper.
Vi kontrollerar den angivna ytstrukturen på dess arbetsband och eventuell krävd hårdhet på de angivna platserna. Rapporterna skiljer mellan den uppmätta egenskapen och ett material- eller behandlingscertifikat.
Den första axeln används för att utföra en passningskontroll med de valda lagren, navet, tätningsringarna och fästhårdvaran. Den godkända bearbetningsritningen inkluderar eventuella ändringar av monteringsgränssnitten som uppstår vid denna kontroll.
Nycklar, muttrar, avståndsbrickor och andra separata delar har sina egna leveranskedjor. Axelritningen definierar gränssnittet; offerten anger vilka ytterligare komponenter som ingår.
Vi sparar den godkända ritningen och behandlingsförutsättningen tillsammans med artikelnumret. En ändring av en axelskuldra eller nyckelficka registreras även om huvuddiametern och totala längden förblir oförändrade.
Vi separerar axlarna vid förpackning och skyddar de angivna journalerna och de exponerade gängorna. Deras kontaktband hålls fritt från lös komponenter som kan orsaka märken under transporten.
Programmerings- och initialinställningskostnader delas över hela partiet. En smal spännvidd, ett djupt axiellt hål eller en journal som slipas efter härdning kan kräva extra stöd, skärande eller slutförande arbete på varje axel.
| Artikel | Inkludera |
|---|---|
| Axelgeometri | CAD, ritning, måttenheter och revision |
| Sammanfogande gränssnitt | Detaljer om lager, nav, tätningsringar och fästhårdvara |
| Slutlig förutsättning | Material, hårdhetszoner, behandling och ytbegränsningar |
| Beställningens omfattning | Antal, levererade artiklar och krävda kontrollrapporter |
Identifiera kritiska arbetsytor och deras referensdatum på ritningen.
Den kan behålla en råmaterialyta där denna yta uppfyller de godkända kraven. Skärning av änddetaljer, materialavlastning eller värmebehandling kan dock påverka den resulterande axeln. Vi bedömer den färdiga delens geometri och tillstånd snarare än att betrakta incoming stångs diametercertifikat som godkännande av den färdiga komponenten.
De kan uteslutas från den levererade geometrin om ritningen kräver det, men detta påverkar uppspännings- och kontrollplanen. Ange om centrumhål får kvarstå, om deras ändar måste pluggas eller om ändytorna måste vara sammanhängande. Vi planerar en lämplig referensmetod innan vi tar bort en funktion som används för att stödja axeln.
Nej. Runout avser ytgeometrin i förhållande till en referensaxel; balans avser fördelningen av roterande massa. En axel med godkänd runout kan fortfarande kräva balansering, särskilt som del av en monterad rotor. Ange erforderlig rotorkonfiguration och balanseringsacceptans separat, så att balanseringen verifieras på den monterade rotorn.
Nej. En radialtätning med läpp kräver ytytexstrukturen som specificerats för dess konstruktion. SKF:s vägledning för axeltätningsbänkar inkluderar en undre gräns för råhet eftersom en överdrivet slät motyta kan hindra smörjmedelstillförseln till läppen. Ytriktning är också avgörande. Begär den valda tätningens ytkrav istället för bara det lägsta tillgängliga Ra-värdet.
Inte som en okontrollerad ersättning. Att ta bort kärnan förändrar massan, böjstivheten och vridstivheten samt den tillgängliga väggtjockleken under hål eller nyckelfästen. Konstruktören måste godkänna den ihåliga geometrin för de faktiska last- och kopplingsförhållandena. Därefter bearbetar vi den definierade detaljen, där den mekaniska prestandan följer den frisläppta vägg- och hålgeometrin.
En avbruten yta förändrar kontaktförhållandena på den platsen. En tätningsbana kräver normalt en sammanhängande motyta, och en lager- eller navanslutning måste anpassas till den valda komponenten. Identifiera där nyckeln ingriper och där spåret slutar i monteringskonstruktionen; att förlänga ett spår för enklare bearbetning får inte åsidosätta dessa anslutningar.
Skicka axelritningen, uppgifter om den kompatibla komponenten, materialtillståndet och antalet. Vi granskar bearbetningsvägen, färdiga gränssnitt och kontrollkraven.
Lageranslutningar, axelytor och materialtillstånd
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
