Árboles escalonados
Diámetros y hombros múltiples posicionan rodamientos, cubos y separadores a lo largo de un mismo eje. Cada longitud funcional pertenece al sistema de localización del conjunto.
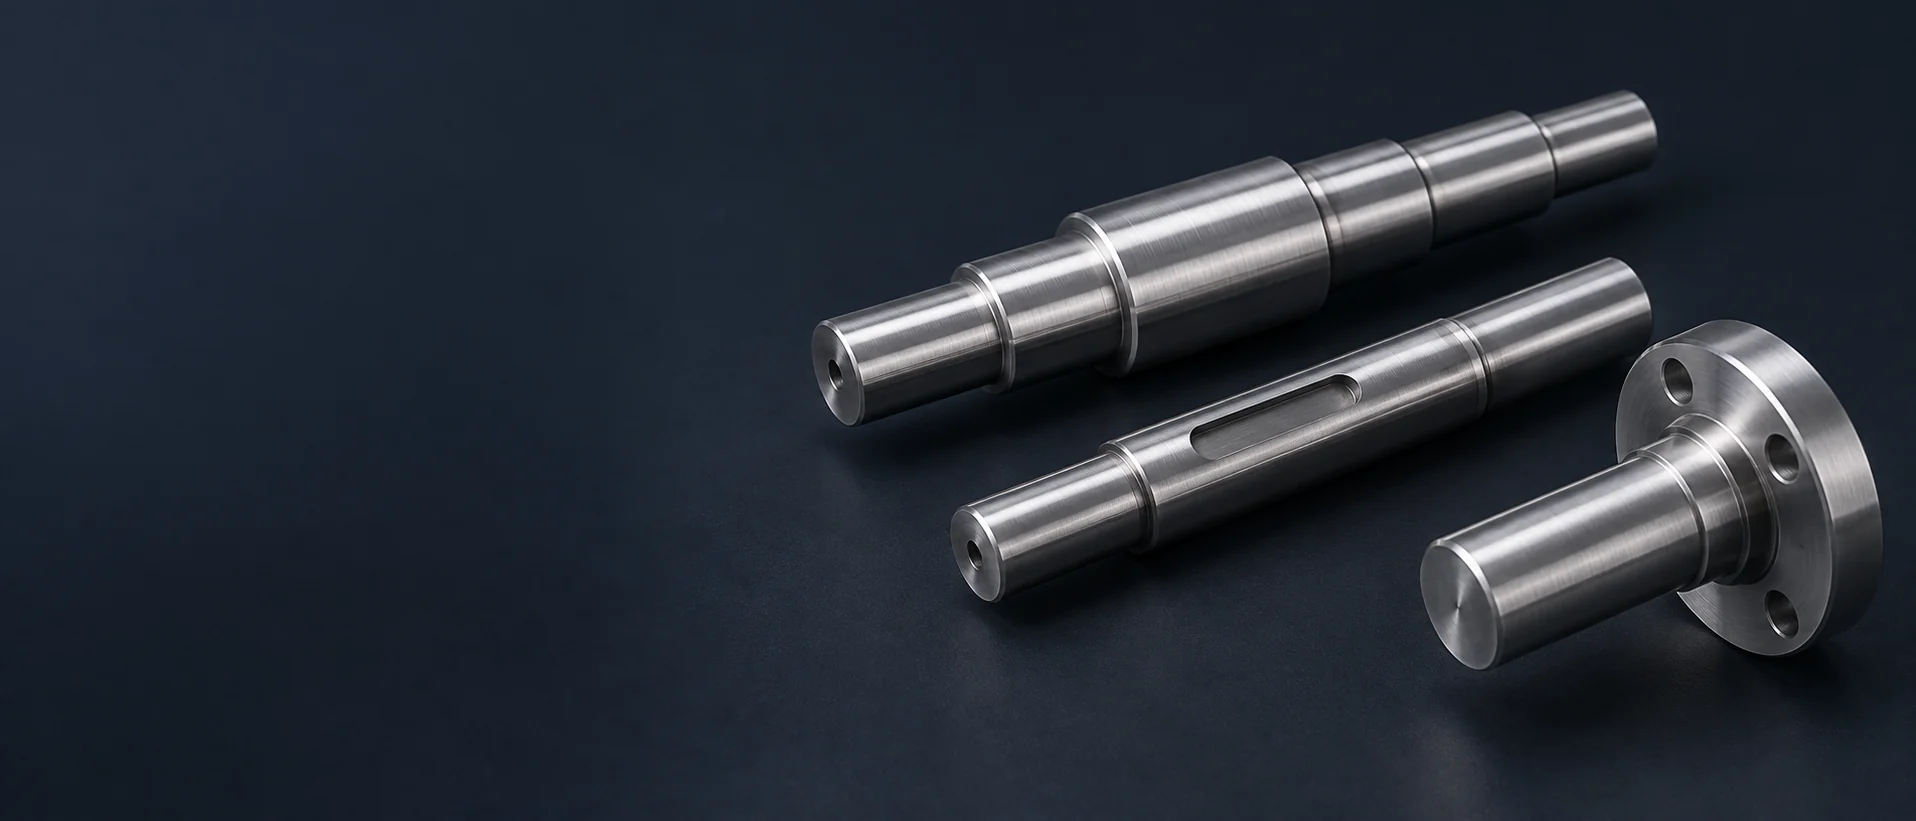
Diámetros y hombros múltiples posicionan rodamientos, cubos y separadores a lo largo de un mismo eje. Cada longitud funcional pertenece al sistema de localización del conjunto.
Una ranura para chaveta fresada acepta la chaveta especificada y el cubo acoplado, definiéndose en el plano la forma del extremo de la ranura y su longitud de acoplamiento.
Un plano o extremo en forma de D proporciona una conexión definida para un acoplamiento, palanca u otro componente compatible.
Una rosca externa en el extremo asegura la fijación junto a las zonas torneadas del eje. La desviación de giro de la rosca y el hombro adyacente dejan espacio para los elementos de fijación acoplados.
Un taladro axial proporciona el paso interno o la sección reducida especificados. Su posición y la geometría de la pared mantienen relación con las zonas de asiento exteriores.
Una brida integral proporciona una superficie de montaje y un patrón de agujeros junto al cuerpo del eje, sin necesidad de un collarín abrazador separado.
Los orificios radiales añaden la característica definida de pasador, acceso o paso. Nosotros mecanizamos su posición y acabamos las intersecciones de los orificios.
Un corto cilindro de apoyo y su extremo de fijación soportan un conjunto giratorio o basculante compacto. El plano separa la interfaz de soporte de la pieza retenida.
No hay ejes coincidentes. Pruebe otro nombre o filtro.
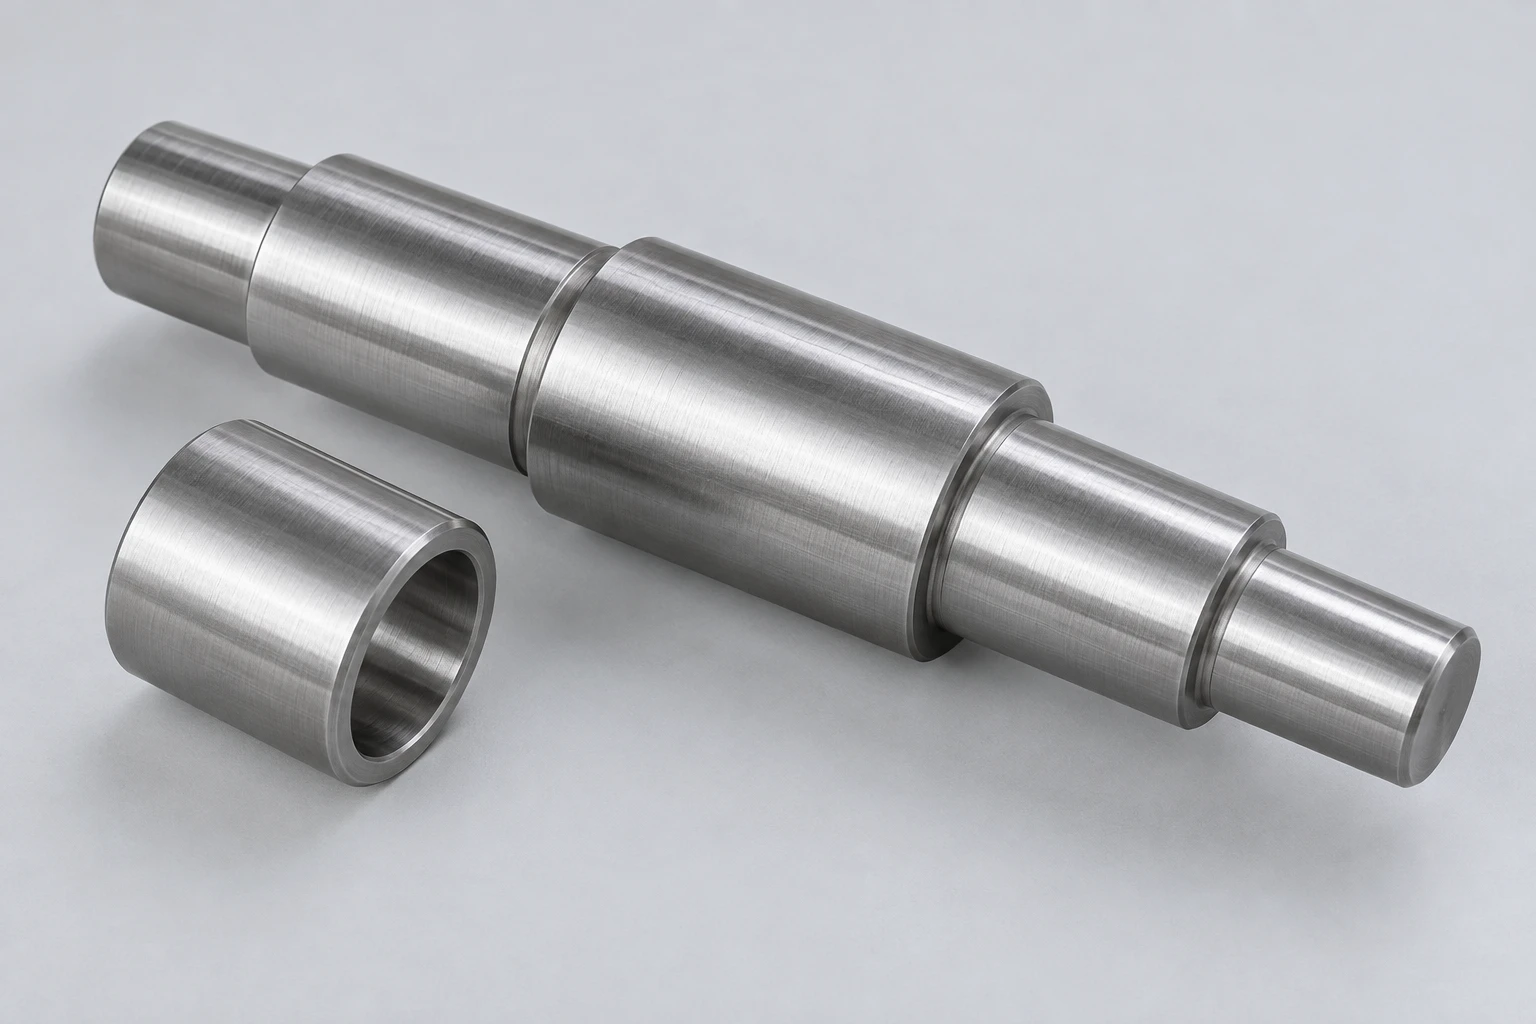
Nosotros mecanizamos ejes de acero 1045 para diseños que especifican un acero de medio carbono y su condición de entrega requerida. Un cilindro de apoyo que requiere endurecimiento superficial sigue una ruta de proceso distinta de una sección espaciadora sin endurecer en el mismo eje.
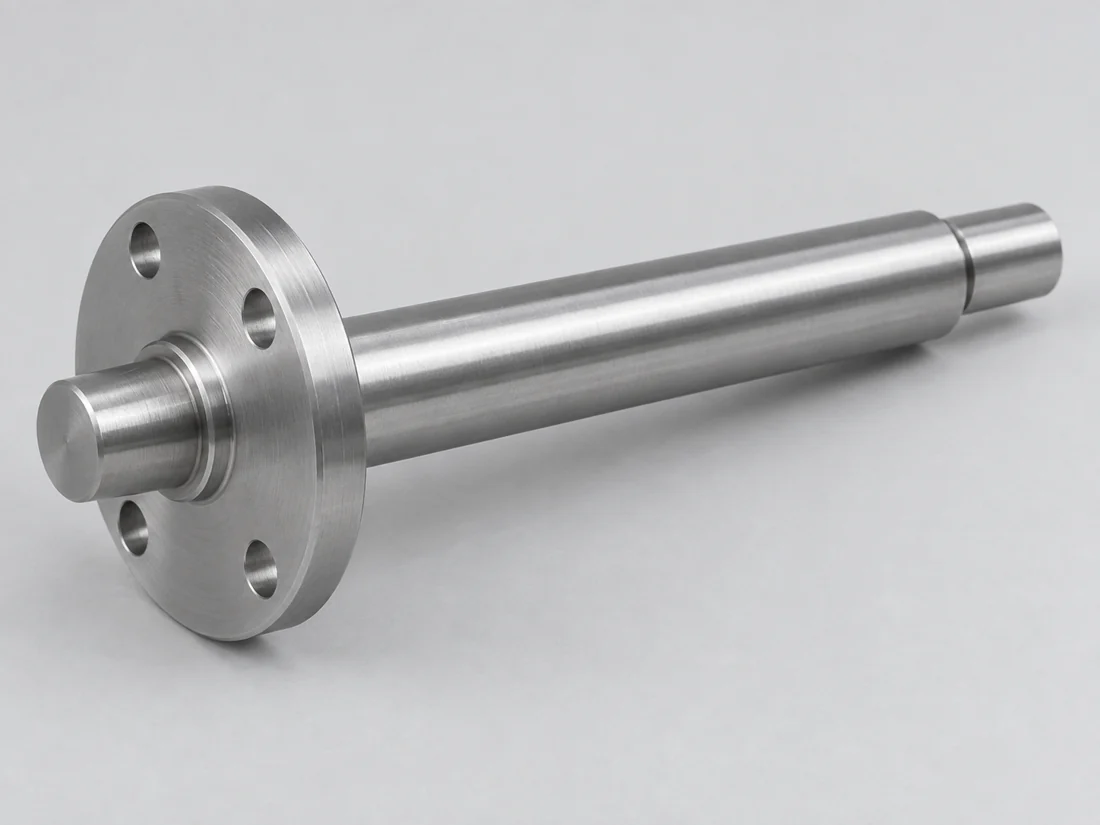
El acero aleado 4140 ofrece una opción de acero aleado para ejes cuyo diseño exige una condición de temple y revenido. Nosotros mantenemos la condición especificada mediante la selección del material en bruto y el mecanizado; el nombre de la calificación por sí solo no define la dureza final del eje.
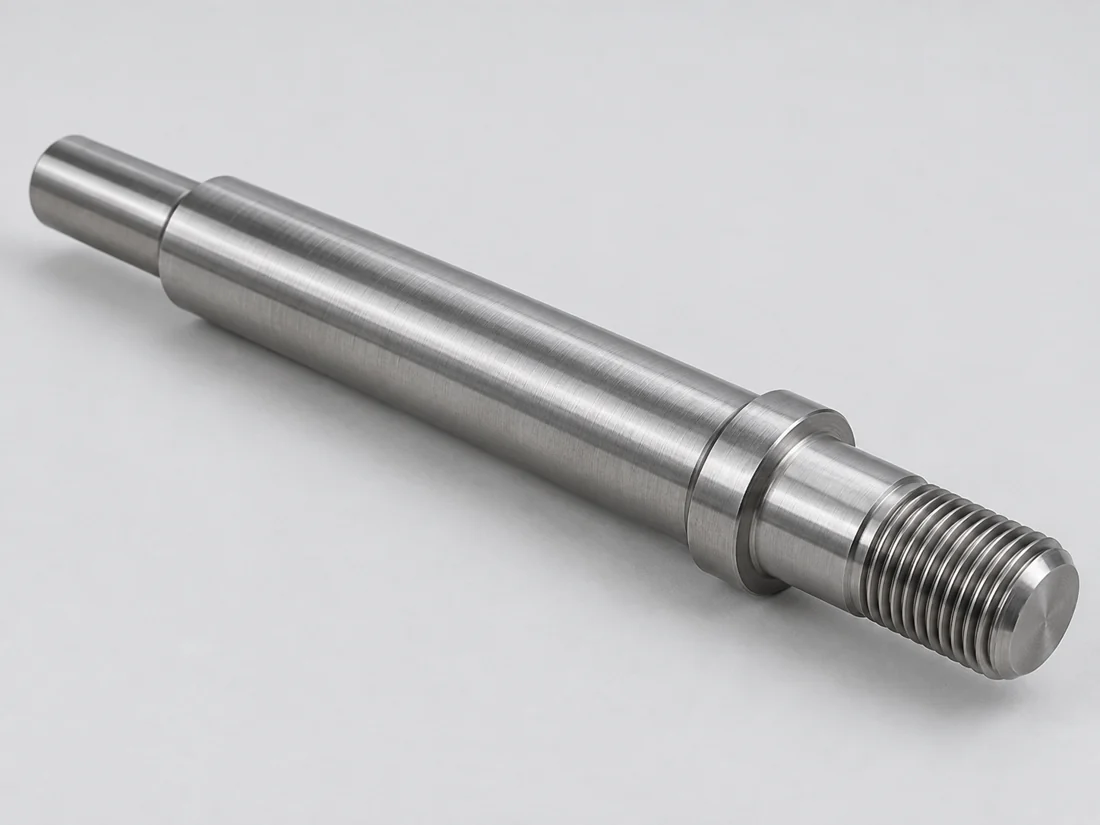
Nosotros mecanizamos acero inoxidable 17-4 PH cuando el diseño del eje combina resistencia a la corrosión con una condición especificada de endurecimiento por precipitación. La condición de envejecimiento permanece asociada a la designación del material porque modifica las propiedades empleadas en el diseño.
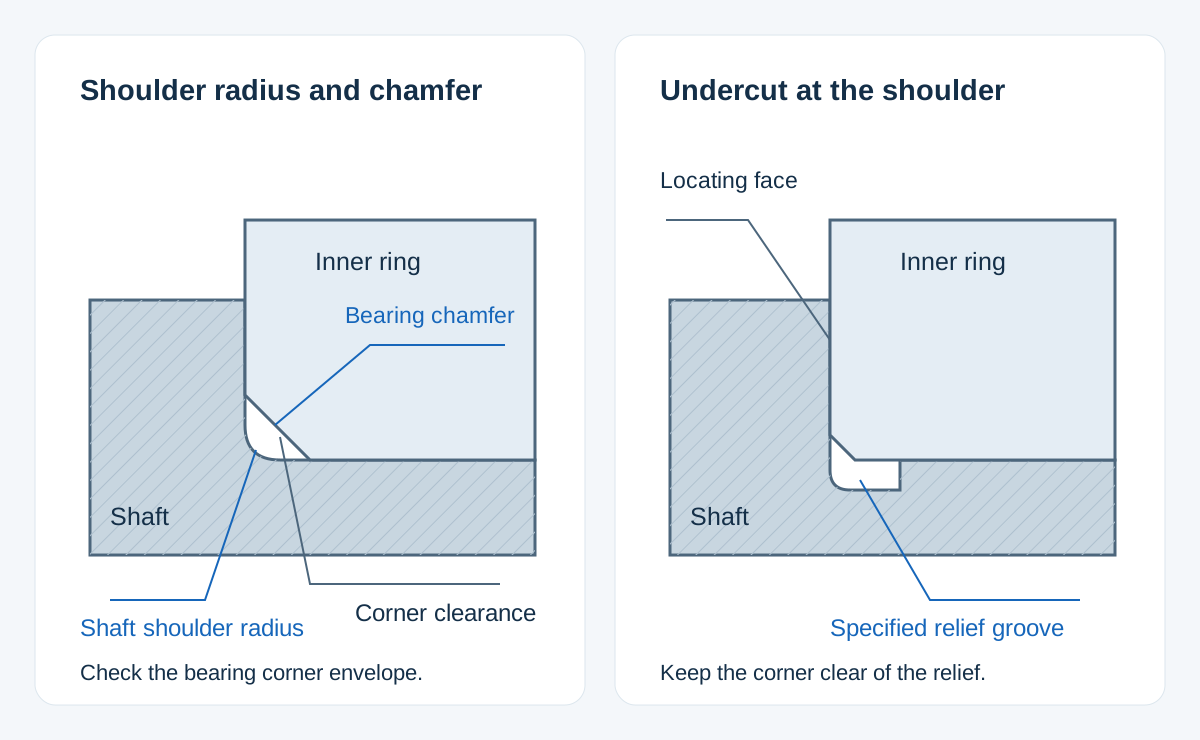
El cilindro de apoyo posiciona radialmente un rodamiento, mientras que un hombro establece su posición axial. Nosotros relacionamos ambos con los puntos de referencia del plano y verificamos que la transición del hombro deje espacio suficiente para el bisel del rodamiento seleccionado.
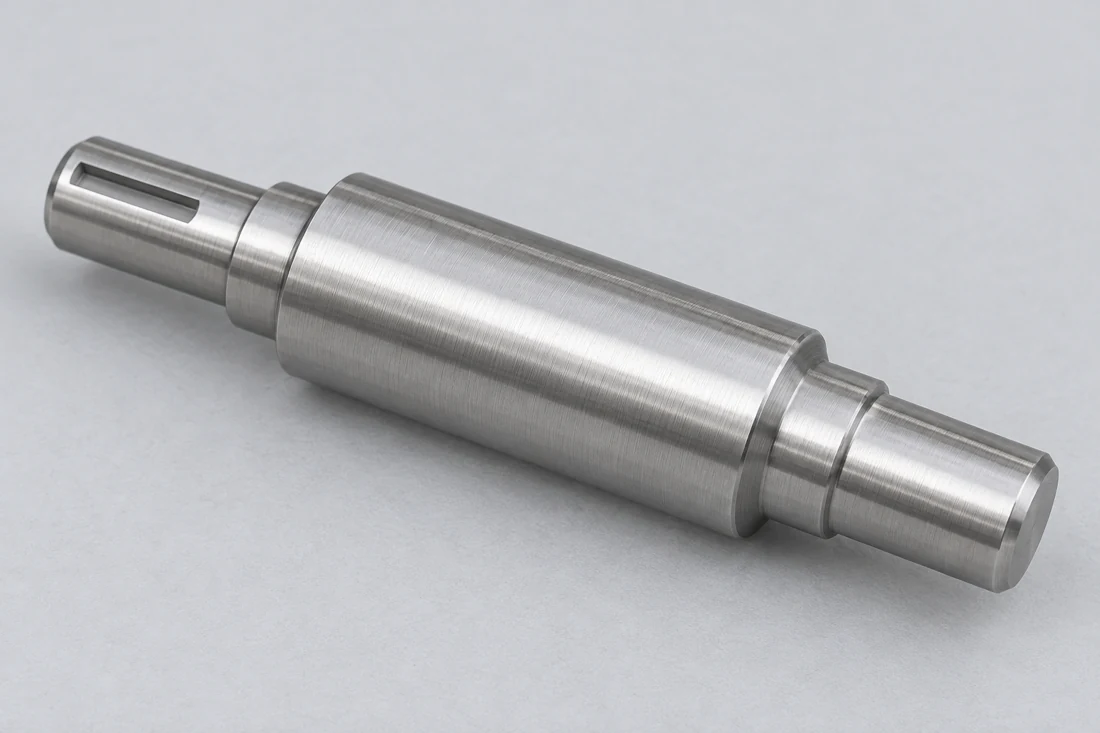
Una ranura de chaveta o un plano conecta el eje con su componente impulsor. Mecanizamos su anchura, profundidad y longitud útil, incluyendo cualquier relación angular requerida respecto a una segunda ranura de chaveta, un agujero transversal o una característica del extremo.
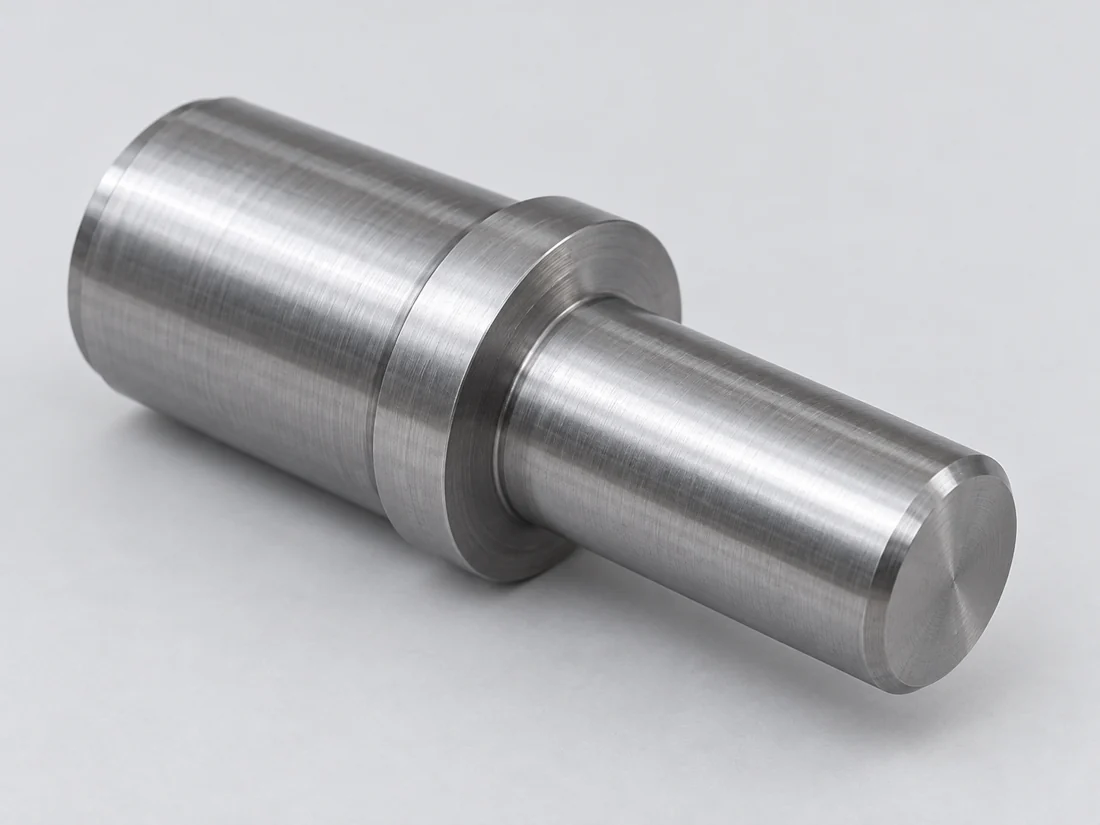
El labio de la junta gira sobre su propia banda de contacto. Mantenemos los requisitos de superficie de esa banda claramente diferenciados de los asientos para rodamientos adyacentes y de los diámetros sin contacto.
| Superficie y alcance | Requisito | Valor de referencia |
|---|---|---|
| Asiento para rodamiento rectificado, d ≤ 80 mm | Grado de tolerancia de diámetro IT7: Ra recomendada | 1.6 µm |
| Asiento para rodamiento rectificado, d ≤ 80 mm | Grado de tolerancia de diámetro IT6: Ra recomendada | 0.8 µm |
| Asiento para rodamiento rectificado, d ≤ 80 mm | Grado de tolerancia de diámetro IT5: Ra recomendada | 0.4 µm |
| Contracara para juntas radiales, orientación RMA | Rango Ra | 0.20–0.43 µm |
| Contracara para juntas radiales, orientación RMA | Rango Rz | 1.65–2.9 µm |
| Contracara para juntas radiales | Direccionalidad preferida de la superficie | 0 ± 0.05° |
Orientación de componentes SKF, no límites de mecanizado VETCNC ni un acabado único para todos los ejes. Las filas relativas a rodamientos se aplican a asientos rectificados; las filas relativas a juntas se aplican a la contracara para juntas radiales indicada. El componente seleccionado y el plano aprobado determinan el requisito final.
Realizamos el mecanizado del eje especificado mediante torneado y mecanizado secundario. Un chavetero mecanizado en una configuración posterior debe seguir relacionándose con los apoyos y las características extremas que definen el eje ensamblado.
La luz del eje y sus diámetros menores afectan la forma en que puede sujetarse durante el mecanizado. Planificamos el dispositivo de sujeción teniendo en cuenta las superficies disponibles para el soporte y, tras el mecanizado, inspeccionamos la pieza en el estado requerido por el plano.
Un hombro para rodamiento, un relajamiento de rosca y un bisel de rectificado son geometrías independientes. Revisamos el espacio disponible para la salida requerida de la herramienta, preservando al mismo tiempo la cara de asiento y la transición especificadas para el eje.
La temple puede modificar la geometría del eje. Determinamos qué dimensiones requieren acabado posterior al tratamiento y dejamos el sobreespesor de mecanizado necesario en la ruta planificada.
Cuando únicamente un apoyo requiere temple, el plano identifica la longitud tratada, la profundidad de capa y la transición hacia zonas no tratadas. Esto mantiene un requisito local de desgaste separado del estado del material base.
Un recubrimiento depositado puede modificar el tamaño del apoyo, el ajuste de la rosca y el ancho de la ranura. Trabajamos según las dimensiones finales definidas y los límites de enmascaramiento, en lugar de aplicar un único sobreespesor a todas las superficies.
Eliminamos las rebabas en las salidas de los agujeros transversales y acabamos las entradas de rosca especificadas. El tratamiento de aristas debe conservar los lados del chavetero, los bordes de la ranura de retención y los hombros que cumplen una función de ubicación.
Verificamos cada muñón especificado y las distancias entre las caras de localización. Tolerancias independientes en la posición del hombro y en la longitud del muñón evitan que una longitud total correcta oculte una ubicación incorrecta del rodamiento.
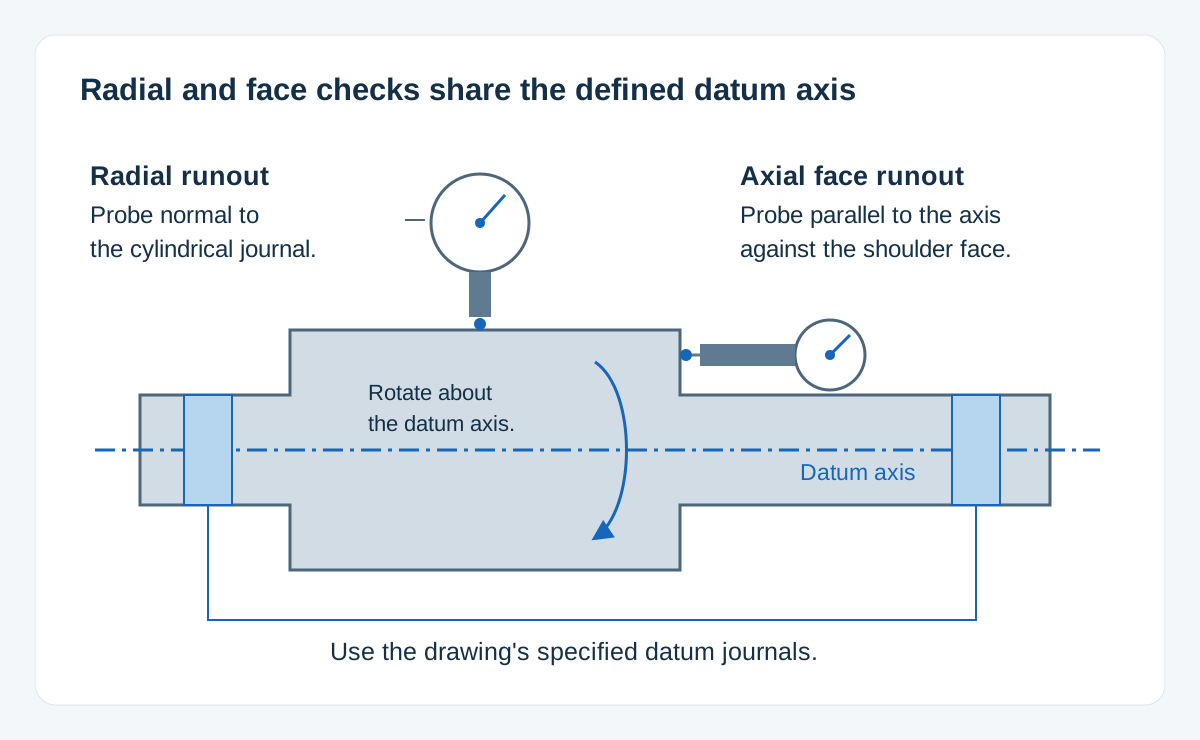
Verificamos los límites de forma especificados de forma independiente y evaluamos la desviación de giro respecto al eje de referencia indicado en el plano. La redondez, la rectitud y la forma en que gira un gorrón alejado respecto a las superficies de apoyo se evalúan cada una como características propias.
Verificamos la textura superficial especificada en su banda funcional y cualquier dureza requerida en las ubicaciones designadas. Los informes distinguen la característica medida de un certificado de material o tratamiento.
El primer eje permite realizar una verificación de ajuste con los rodamientos, el cubo, las juntas y los elementos de fijación seleccionados. El plano de mecanizado aprobado incorpora cualquier modificación resultante en las interfaces de montaje.
Las chavetas, tuercas, espaciadores y otros elementos independientes tienen sus propias líneas de suministro. El plano del eje define la interfaz; la cotización indica qué componentes adicionales se incluyen.
Conservamos el plano aprobado y la condición de tratamiento asociados al número de pieza. Se registra cualquier cambio en un hombro o una ranura para chaveta, incluso cuando el diámetro principal y la longitud total permanecen inalterados.
Separamos los ejes durante el embalaje y protegemos los muñones y roscas expuestas especificados. Sus bandas de contacto se mantienen libres de componentes sueltos que podrían rayarlos durante el transporte.
Los costes de programación y configuración inicial se distribuyen entre todo el lote. Una luz esbelta, un taladro axial profundo o un muñón acabado tras el temple pueden requerir trabajo adicional de soporte, corte o acabado en cada eje.
| Elemento | Incluya |
|---|---|
| Geometría del eje | CAD, plano, unidades y revisión |
| Interfaces de acoplamiento | Detalles de rodamientos, cubos, sellos y hardware de retención |
| Condición final | Material, zonas de dureza, tratamientos y límites superficiales |
| Alcance del pedido | Cantidad, piezas suministradas y registros de inspección requeridos |
Identifique las superficies de trabajo críticas y sus referencias de datum en el plano.
Puede conservar una superficie de material base siempre que dicha superficie cumpla los requisitos aprobados. No obstante, el mecanizado de características extremas, la eliminación de material o la aplicación de tratamientos térmicos pueden afectar al eje resultante. Evaluamos la geometría y el estado de la pieza terminada, en lugar de considerar el certificado de diámetro de la barra entrante como aceptación del componente final.
Pueden omitirse de la geometría entregada si así lo exige el plano, pero ello afecta al plan de sujeción y de inspección. Especifique si los agujeros centrales pueden permanecer, si sus extremos deben taparse o si las caras extremas deben ser continuas. Planificamos un método de referencia adecuado antes de eliminar una característica utilizada para soportar el eje.
No. La desviación de giro se refiere a la geometría superficial respecto a un eje de referencia; el equilibrado se refiere a la distribución de la masa giratoria. Un eje con desviación de giro aceptable aún puede requerir equilibrado, especialmente como parte de un rotor ensamblado. Especifique por separado la configuración de rotor requerida y la aceptación de equilibrado, de modo que el equilibrado se verifique en el rotor montado.
No. Una junta radial de labio requiere la textura superficial especificada para su diseño. Las recomendaciones de SKF para sellos de eje incluyen un límite inferior de rugosidad porque una superficie contraria excesivamente lisa puede afectar el suministro de lubricante al labio. También es relevante la direccionalidad superficial. Solicite el requisito de acabado específico para el sello seleccionado, en lugar de limitarse simplemente al valor más bajo disponible de Ra.
No como sustitución sin verificación previa. La eliminación del núcleo modifica la masa, la rigidez a flexión y a torsión, y el espesor disponible de pared bajo agujeros o chaveteros. El diseñador debe aprobar la geometría hueca para las cargas reales y los detalles de conexión. Después mecanizamos esa pieza definida, y el comportamiento mecánico sigue la geometría de pared y taladro liberada.
Una superficie interrumpida modifica el contacto en esa ubicación. Normalmente, una pista de sello requiere una superficie contraria continua, y la interfaz de un rodamiento o cubo debe adaptarse al componente seleccionado. Identifique dónde se acopla la chaveta y dónde finaliza la ranura en el diseño del ensamblaje; extender la ranura para facilitar el mecanizado no debe prevalecer sobre dichas interfaces.
Envíe el plano del eje, los detalles del componente acoplado, el estado del material y la cantidad. Revisaremos la ruta de mecanizado, las interfases terminadas y los requisitos de inspección.
Interfaces de rodamientos, superficies de eje y condiciones del material
Utilizamos Google Analytics para entender cómo se usa este sitio. Las cookies analíticas solo se instalan si las acepta. Política de privacidad
