Arbres à épaulements
Plusieurs diamètres et épaulements positionnent les paliers, les moyeux et les entretoises le long d’un même arbre. Chaque longueur fonctionnelle appartient à l’arrangement de positionnement de l’ensemble.
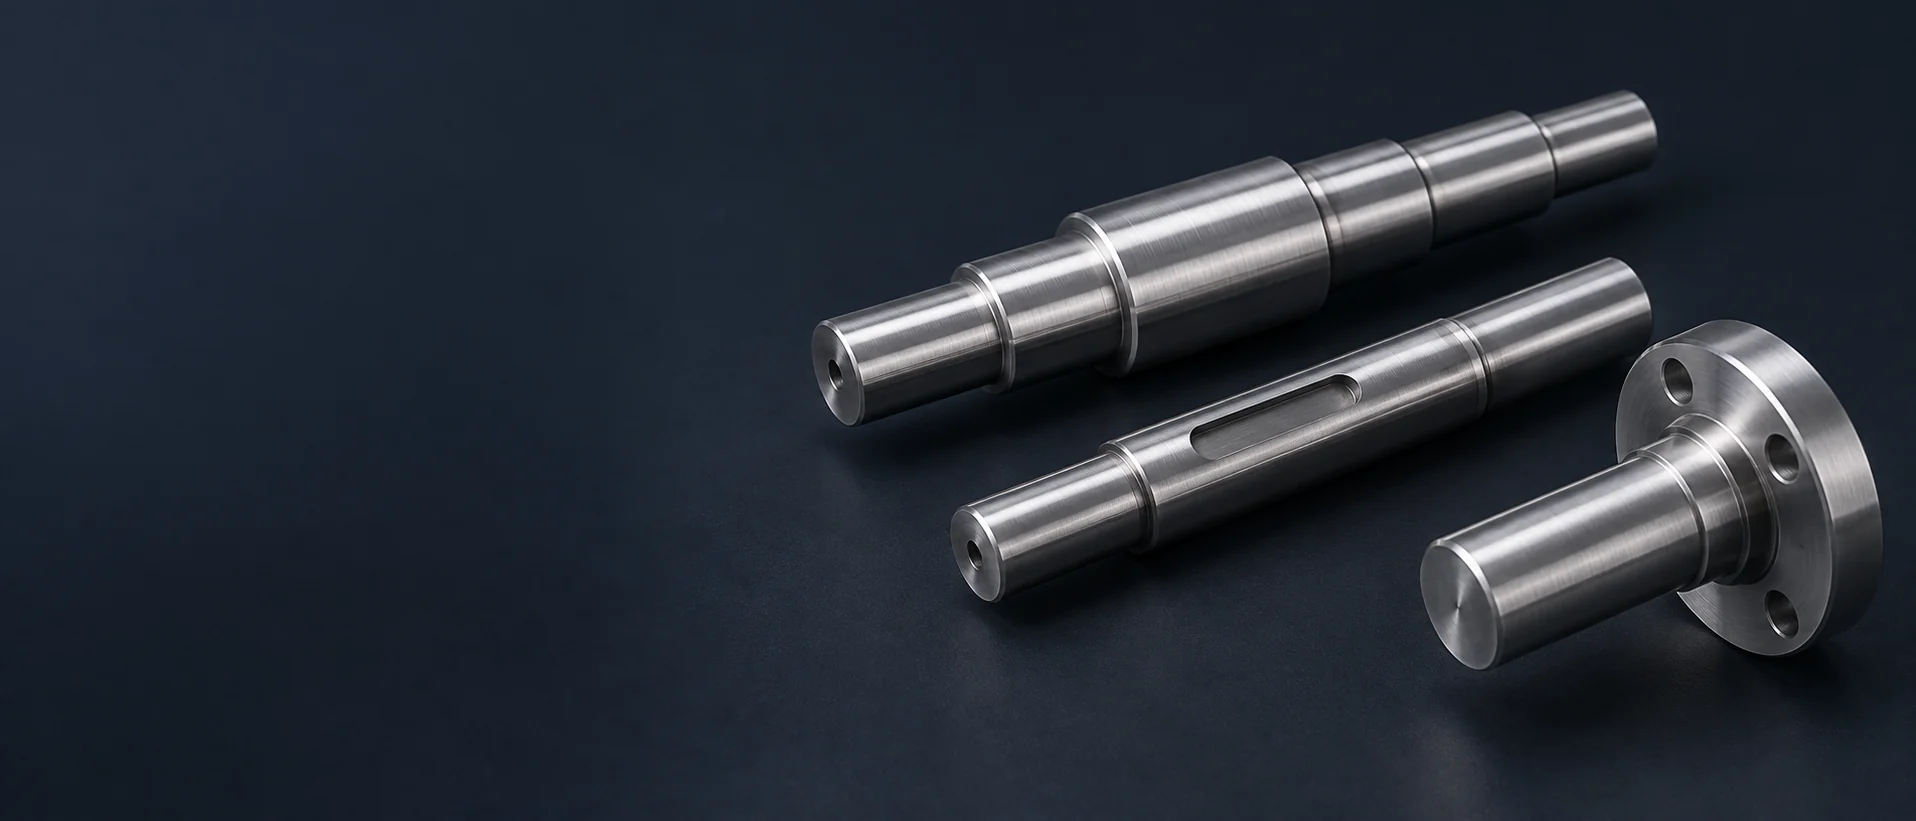
Plusieurs diamètres et épaulements positionnent les paliers, les moyeux et les entretoises le long d’un même arbre. Chaque longueur fonctionnelle appartient à l’arrangement de positionnement de l’ensemble.
Une rainure de clavette fraisée accueille la clavette spécifiée et le moyeu associé, la forme de l’extrémité de la rainure et sa longueur d’engagement étant définies sur le plan.
Un aplat ou une extrémité en forme de D assure une connexion définie avec un accouplement, un levier ou tout autre composant apparié.
Un filetage externe à l’extrémité assure la retenue à côté des portées tournées de l’arbre. La sortie du filetage et l’épaulement adjacent laissent de l’espace pour les éléments de fixation associés.
Un alésage axial assure le passage interne ou la section réduite spécifiée. Sa position et la géométrie de la paroi restent liées aux portées extérieures.
Une bride intégrale fournit une face de montage et un perçage normalisé adjacents au corps de l’arbre, sans collier serré séparé.
Les trous radiaux ajoutent la fonction définie de goupille, d’accès ou de passage. Nous usinons leur position et finissons les intersections des trous.
Un court palier et son extrémité d’assemblage supportent un ensemble rotatif ou pivotant compact. Le dessin sépare l’interface de support de la pièce retenue.
Aucun arbre correspondant. Essayez un autre nom ou un autre filtre.
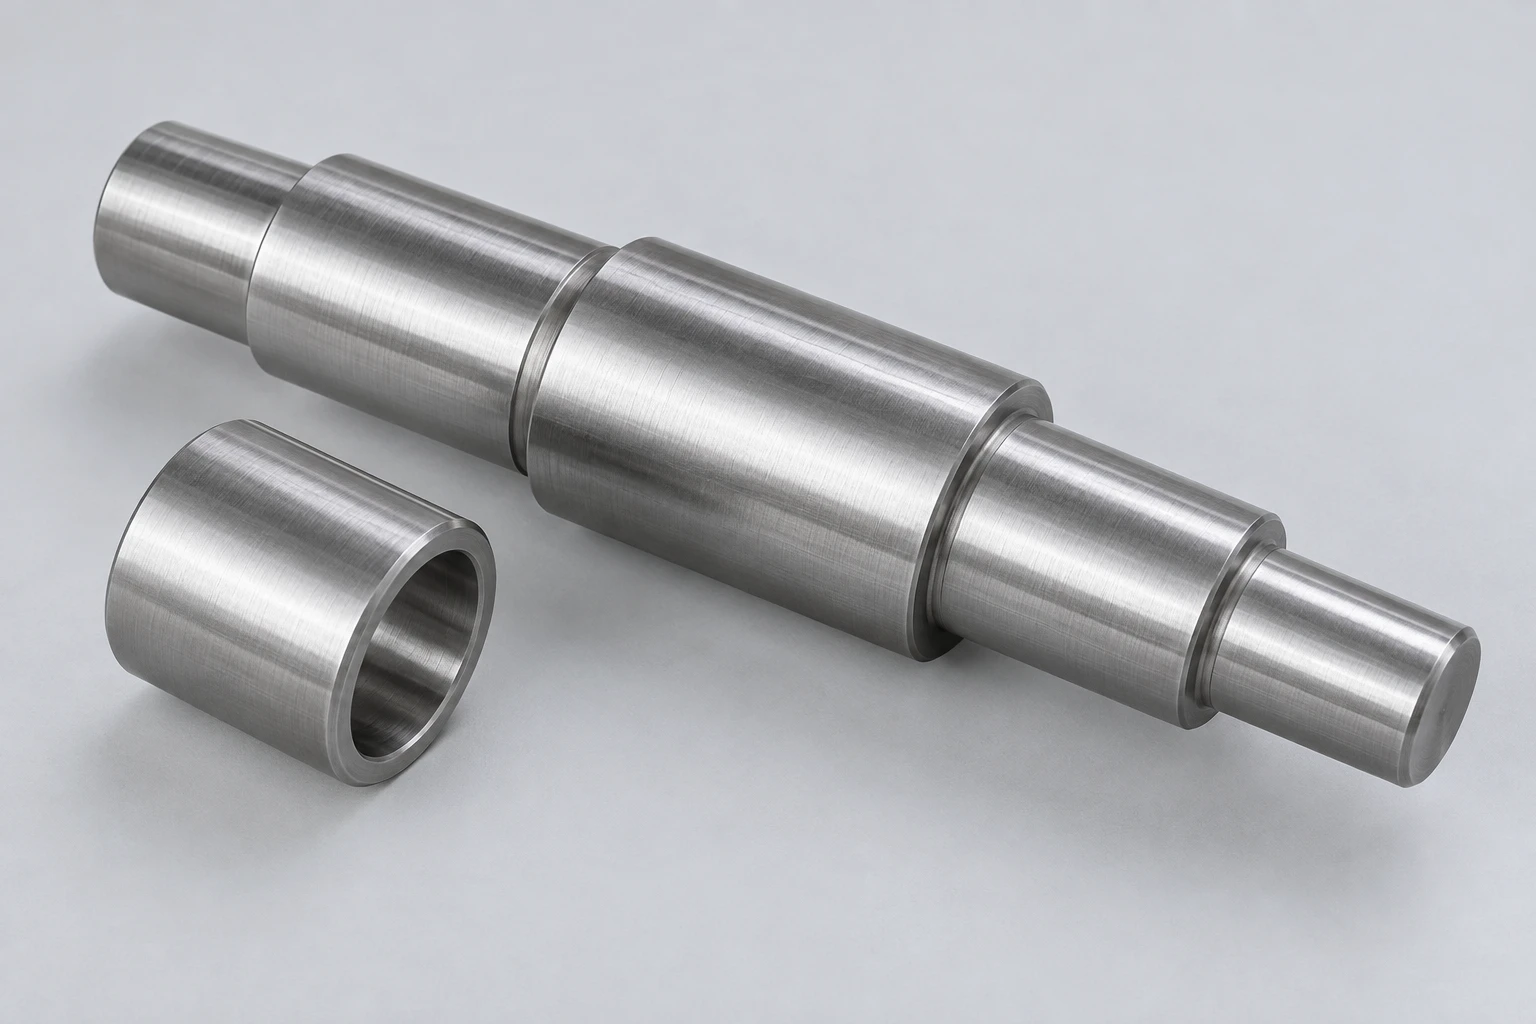
Nous usinons des arbres en 1045 pour les conceptions qui spécifient un acier à teneur moyenne en carbone et son état de livraison requis. Un palier nécessitant une trempe superficielle suit un parcours de fabrication différent d’une section entretoise non trempée sur le même arbre.
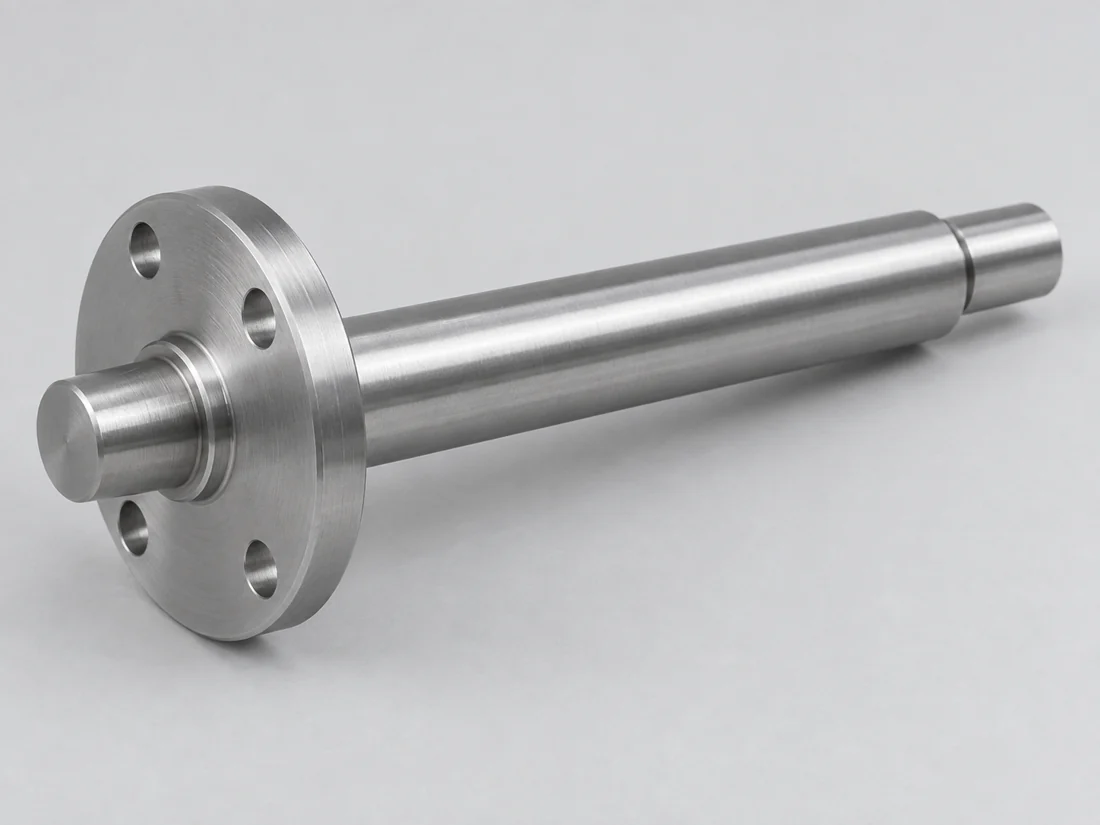
Le 4140 offre une option en acier allié pour les arbres dont la conception exige un état trempé et revenu. Nous conservons l’état spécifié grâce à la sélection de la matière brute et à l’usinage ; le nom de la nuance à lui seul ne définit pas la dureté finale de l’arbre.
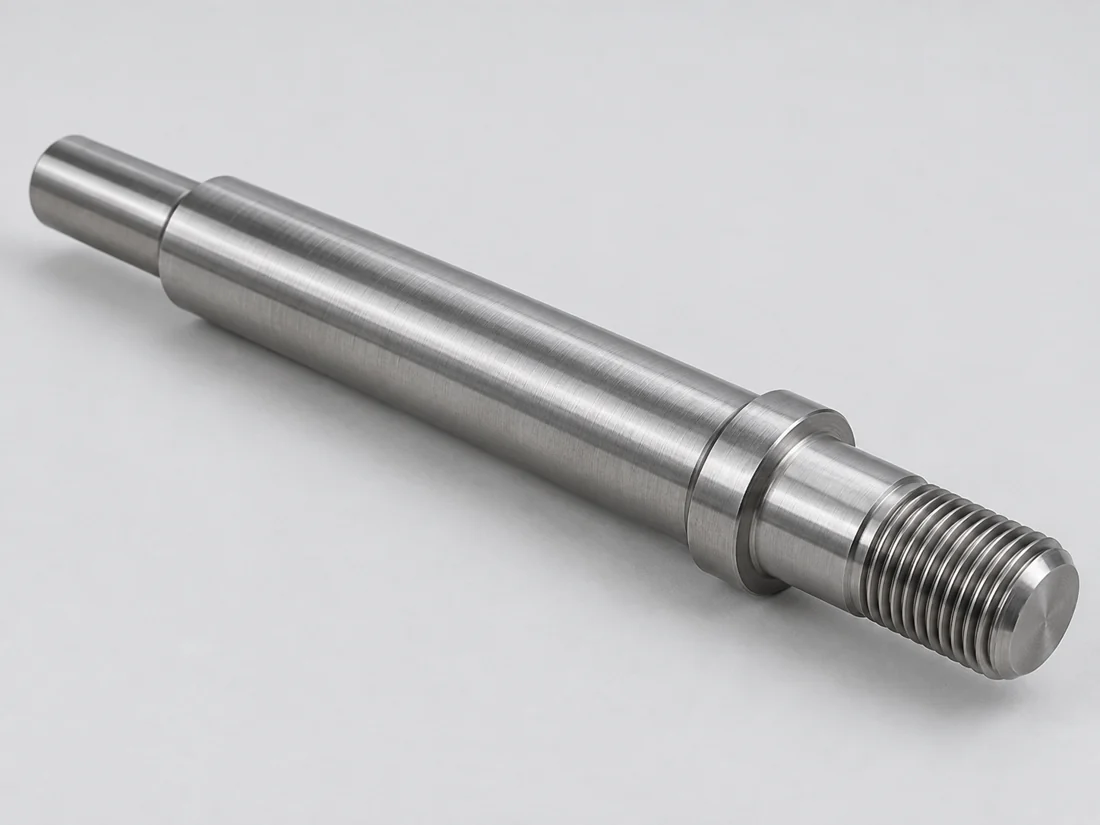
Nous usinons le 17-4 PH lorsque la conception de l’arbre associe résistance à la corrosion et état de durcissement par précipitation spécifié. L’état de vieillissement reste associé à la désignation du matériau, car il modifie les propriétés utilisées dans la conception.
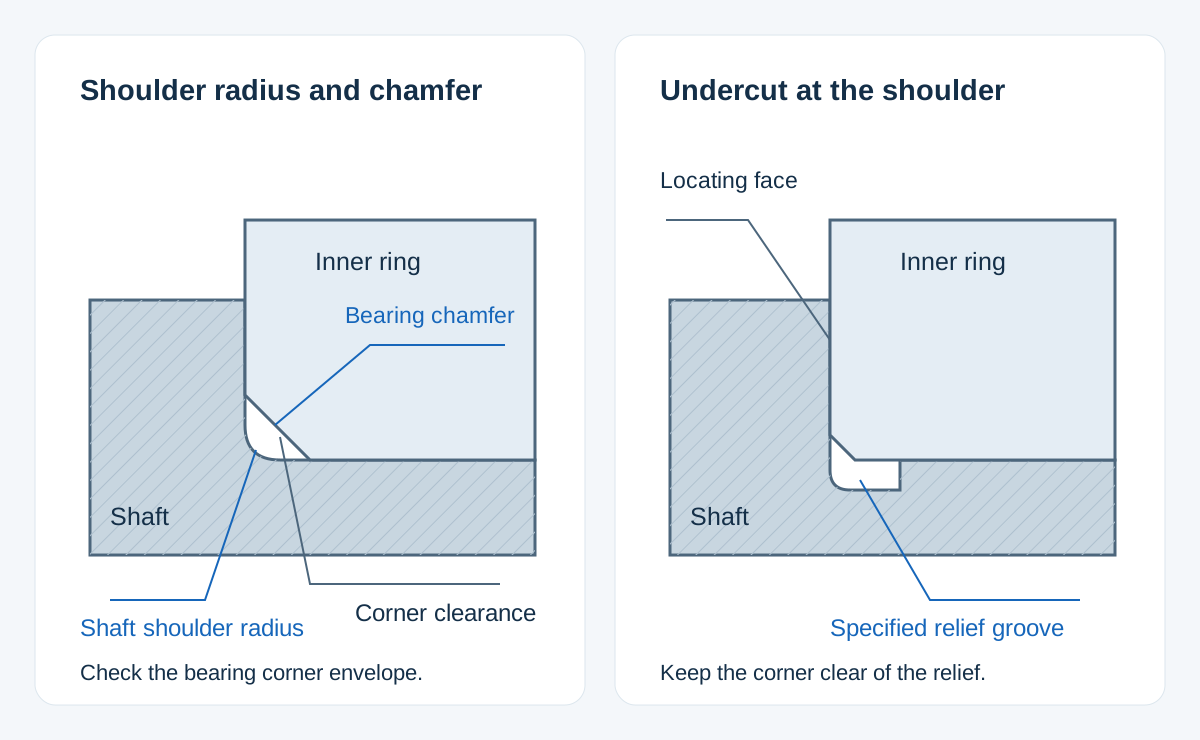
Le palier positionne radialement le roulement, tandis que l’épaulement en fixe la position axiale. Nous référençons les deux par rapport aux repères du dessin et vérifions que la transition d’épaulement laisse suffisamment d’espace pour le chanfrein du roulement sélectionné.
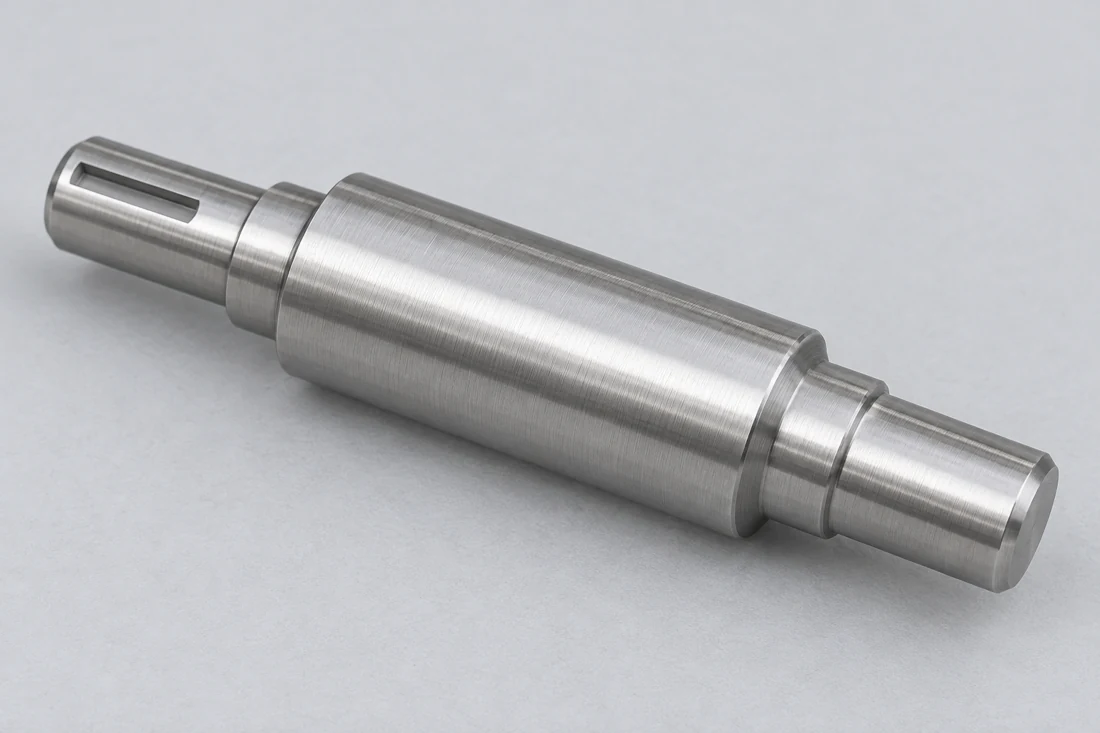
Une cannelure ou une surface aplatie relie l’arbre à son composant d’entraînement. Nous usinons sa largeur, sa profondeur et sa longueur utile, y compris toute relation angulaire requise avec une seconde cannelure, un trou transversal ou une caractéristique d’extrémité.
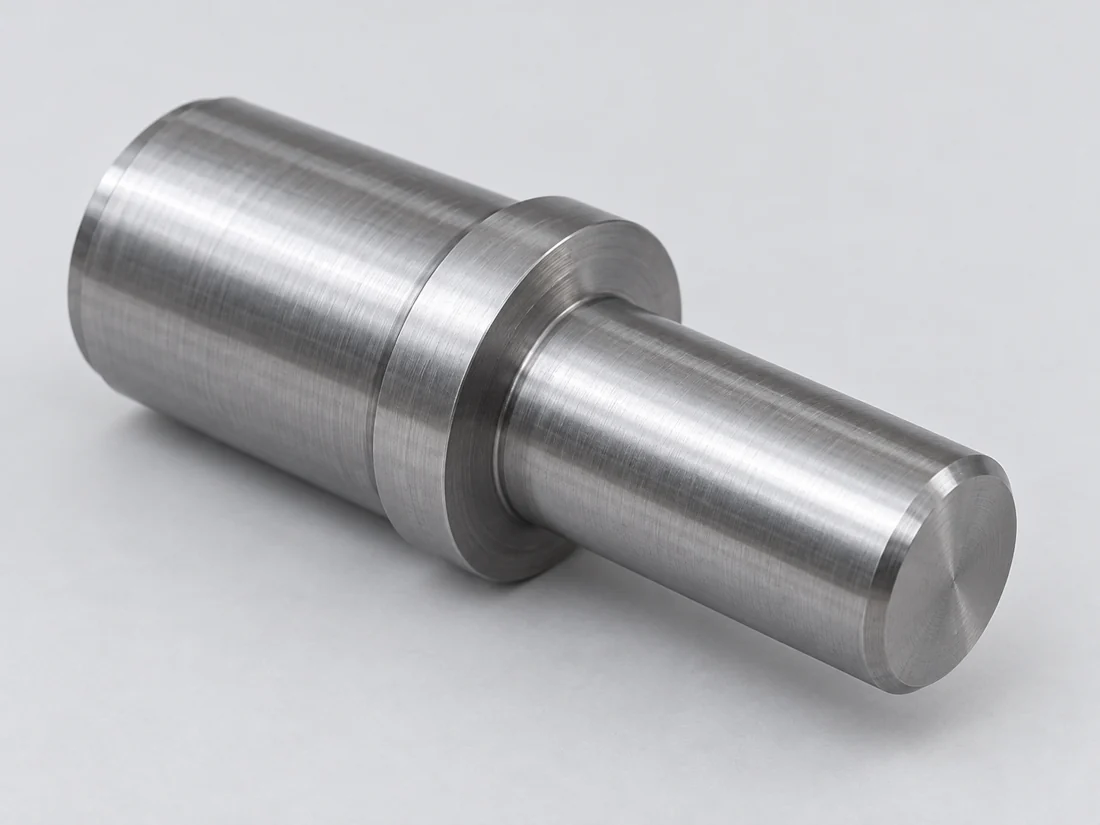
La lèvre d’un joint radial fonctionne sur sa propre bande de contact. Nous maintenons les exigences de finition de cette bande distinctes des portées de roulement adjacentes et des diamètres non fonctionnels.
| Surface et étendue | Exigence | Valeur de référence |
|---|---|---|
| Portée de roulement rectifiée, d ≤ 80 mm | Qualité dimensionnelle IT7 : rugosité Ra recommandée | 1.6 µm |
| Portée de roulement rectifiée, d ≤ 80 mm | Qualité dimensionnelle IT6 : rugosité Ra recommandée | 0.8 µm |
| Portée de roulement rectifiée, d ≤ 80 mm | Qualité dimensionnelle IT5 : rugosité Ra recommandée | 0.4 µm |
| Contre-face de joint radial, conformément aux recommandations RMA | Plage de rugosité Ra | 0.20–0.43 µm |
| Contre-face de joint radial, conformément aux recommandations RMA | Plage de rugosité Rz | 1.65–2.9 µm |
| Contre-face de joint radial | Orientation préférentielle de la texture de surface | 0 ± 0.05° |
Recommandations techniques des composants SKF, non pas limites d’usinage VETCNC ni finition unique applicable à tous les arbres. Les lignes relatives aux roulements s’appliquent aux portées rectifiées ; celles relatives aux joints s’appliquent à la contre-face de joint radial référencée. Le composant sélectionné et le dessin validé déterminent l’exigence finale.
Nous usinons l’axe spécifié par décolletage et usinage secondaire. Une rainure de clavette usinée lors d’un montage ultérieur doit toutefois rester liée aux portées et aux éléments terminaux qui définissent l’arbre assemblé.
La portée de l’arbre et ses diamètres réduits influencent la manière dont il peut être supporté pendant l’usinage. Nous planifions la fixation de la pièce en fonction des surfaces de support disponibles, puis nous contrôlons la pièce dans l’état requis par le dessin après usinage.
Une portée de roulement, une détente de filet et une sous-coupe de meulage constituent des géométries distinctes. Nous examinons l’espace disponible pour la sortie obligatoire de l’outil tout en conservant la face d’appui et la transition spécifiées pour l’arbre.
La trempe peut modifier la géométrie de l’arbre. Nous déterminons les cotes devant faire l’objet d’un usinage final après traitement et laissons la réserve d’usinage nécessaire dans le parcours planifié.
Lorsque seule une portée nécessite une trempe, le dessin indique la longueur traitée, la profondeur de trempe requise et la transition vers les zones non traitées. Cela permet de séparer une exigence locale d’usure de l’état du matériau de cœur.
Un revêtement déposé peut modifier la dimension des portées, l’ajustement des filets et la largeur des gorges. Nous travaillons selon les cotes finales définies et les limites de masquage, plutôt que d’appliquer une même réserve d’usinage à toutes les surfaces.
Nous éliminons les bavures aux sorties des trous traversants et nous finissons les entrées de filet spécifiées. Le traitement des arêtes doit conserver les flancs de la rainure de clavette, les bords de la gorge de retenue et les épaulements assurant une fonction de positionnement.
Nous vérifions chaque portée spécifiée ainsi que les distances entre les faces de positionnement. Des tolérances distinctes sur la position d’une épaulement et sur la longueur d’une portée empêchent une longueur totale correcte de masquer un emplacement incorrect du palier.
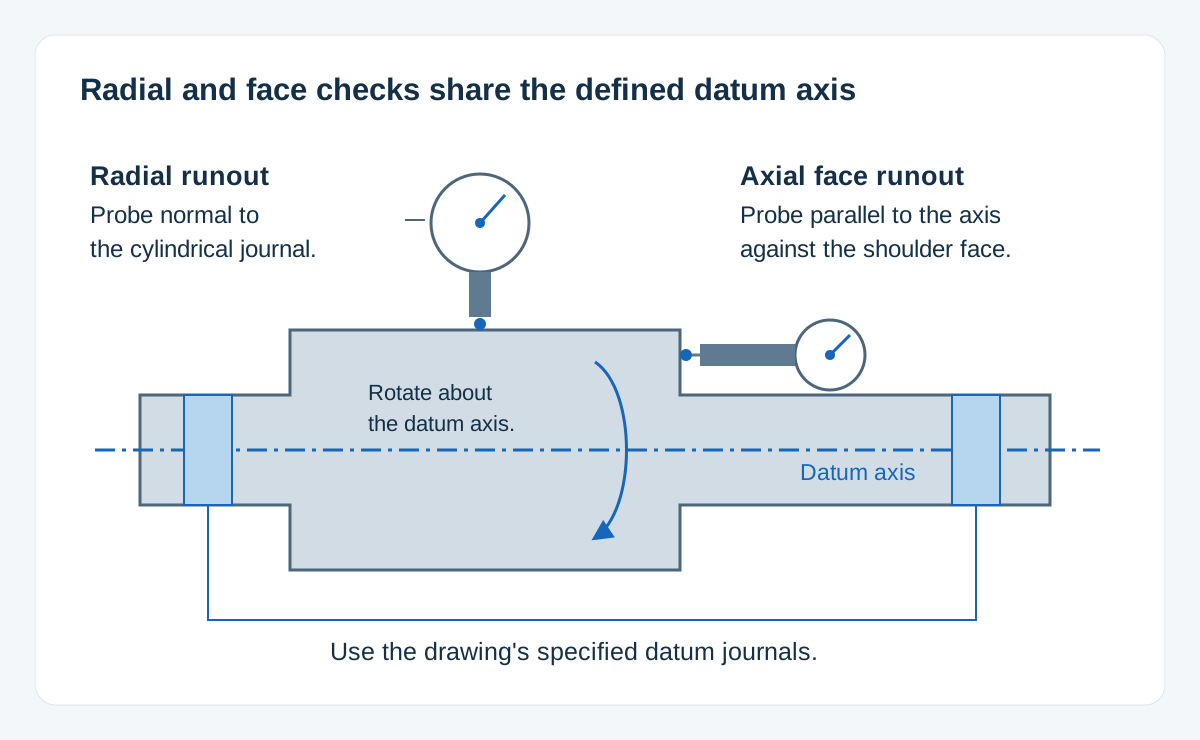
Nous vérifions indépendamment les limites de forme spécifiées et évaluons le battement par rapport à l’axe de référence indiqué sur le dessin. La circularité, la rectitude et la façon dont un tourillon éloigné tourne par rapport aux surfaces d’appui sont évaluées chacune comme une caractéristique propre.
Nous vérifions la texture de surface spécifiée sur sa bande fonctionnelle ainsi que la dureté requise aux emplacements désignés. Les rapports distinguent clairement la caractéristique mesurée d’un certificat de matériau ou de traitement.
Le premier arbre permet de réaliser un essai d’ajustement avec les paliers, le moyeu, les joints et les éléments de retenue choisis. Le dessin d’usinage validé intègre toute modification résultant de cet essai sur les interfaces d’assemblage.
Les clavettes, écrous, entretoises et autres pièces séparées disposent de leurs propres circuits d’approvisionnement. Le dessin de l’arbre définit l’interface ; le devis précise quels composants supplémentaires sont inclus.
Nous conservons le dessin libéré ainsi que l’état de traitement associé au numéro de pièce. Une modification d’un épaulement ou d’une rainure de clavette est enregistrée même si le diamètre principal et la longueur totale restent inchangés.
Nous séparons les arbres lors de l’emballage et protégeons les portées et les filetages exposés spécifiés. Leurs bandes de contact sont maintenues exemptes de composants mobiles susceptibles de les marquer pendant le transport.
Les coûts de programmation et de mise en production initiale sont répartis sur toute la série. Une portée élancée, un alésage axial profond ou une portée usinée après trempe peuvent nécessiter, pour chaque arbre, des opérations supplémentaires de soutien, d’usinage ou de finition.
| Élément | Inclure |
|---|---|
| Géométrie de l’arbre | CAO, dessin, unités et révision |
| Interfaces d’accouplement | Détails des roulements, des moyeux, des joints d’étanchéité et des éléments de fixation |
| État final | Matériau, zones de dureté, traitements et limites de surface |
| Périmètre de la commande | Quantité, pièces fournies et registres d’inspection requis |
Identifier les surfaces fonctionnelles critiques et leurs références de cotation sur le dessin.
Elle peut conserver une surface brute là où cette surface satisfait aux exigences spécifiées. Toutefois, l’usinage des extrémités, l’évidement de matière ou l’application d’un traitement thermique peuvent modifier les caractéristiques finales de l’arbre. Nous évaluons la géométrie et l’état de la pièce finie plutôt que de considérer le certificat de diamètre de la barre entrante comme une acceptation du composant achevé.
Ils peuvent être omis de la géométrie livrée si le dessin l’exige, mais cela affecte le plan de serrage et le plan de contrôle. Précisez si les alésages centraux peuvent rester en place, si leurs extrémités doivent être obturées ou si les faces d’extrémité doivent être continues. Nous définissons une méthode de référence appropriée avant de supprimer une caractéristique utilisée pour le support de l’arbre.
Non. Le battement concerne la géométrie de surface par rapport à un axe de référence ; l’équilibrage concerne la répartition de la masse tournante. Un arbre présentant un battement acceptable peut toutefois nécessiter un équilibrage, notamment lorsqu’il fait partie d’un rotor assemblé. Spécifiez séparément la configuration de rotor requise et l’acceptation d’équilibrage, afin que l’équilibrage soit vérifié sur le rotor assemblé.
Non. Un joint à lèvre radiale nécessite une texture de surface conforme à sa conception. Les recommandations SKF relatives aux joints sur arbre indiquent une limite inférieure de rugosité, car une contre-face excessivement lisse peut nuire à l’alimentation en lubrifiant de la lèvre. L’orientation de la surface est également déterminante. Indiquez plutôt la valeur de finition requise pour le joint sélectionné, et non simplement la valeur minimale de Ra disponible.
Pas comme substitution non vérifiée. La suppression du noyau modifie la masse, la rigidité en flexion et en torsion, ainsi que l’épaisseur de paroi disponible sous les perçages ou les rainures de clavette. Le concepteur doit valider la géométrie creuse en fonction des charges réelles et des détails de liaison. Nous usinons ensuite cette pièce définie, la performance mécanique suivant la géométrie de paroi et d’alésage validée.
Une surface interrompue modifie le contact à cet endroit. Une portée d’étanchéité nécessite généralement une contre-face continue, et une interface avec un roulement ou un moyeu doit être compatible avec le composant sélectionné. Identifiez dans la conception d’assemblage l’emplacement où la clavette entre en prise et celui où la rainure se termine ; allonger une rainure pour faciliter l’usinage ne doit pas compromettre ces interfaces.
Envoyez le dessin de l’arbre, les détails des composants d’assemblage, l’état du matériau et la quantité. Nous examinerons le parcours d’usinage, les interfaces finies et les exigences d’inspection.
Interfaces avec les roulements, surfaces des arbres et états du matériau
Nous utilisons Google Analytics pour comprendre l’utilisation de ce site. Les cookies de mesure ne sont déposés qu’avec votre accord. Politique de confidentialité
