段付きシャフト
一つのシャフト上で、複数の径と段部が軸受、ハブ、スペーサーの位置を決めます。各機能部の有効長は、組立品の位置決めの一部をなします。
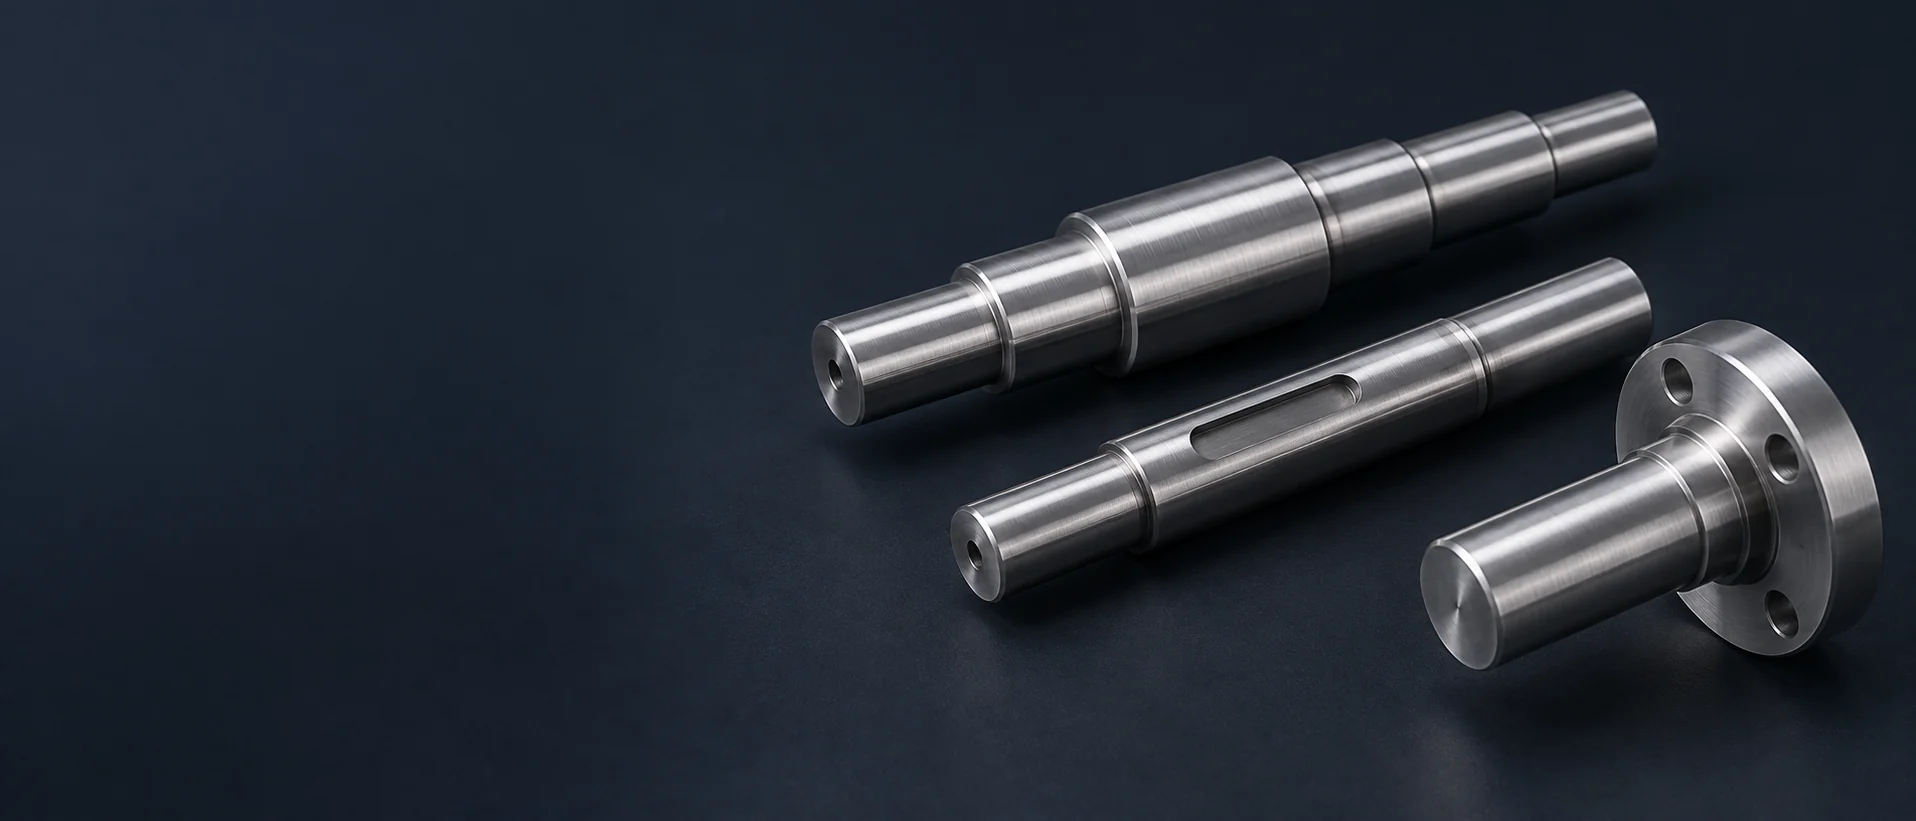
一つのシャフト上で、複数の径と段部が軸受、ハブ、スペーサーの位置を決めます。各機能部の有効長は、組立品の位置決めの一部をなします。
フライス加工によるキー溝は、指定されたキーおよび対応するハブを受け入れる。溝端の形状および係合長さは図面に定義される。
平面またはD字形端面は、カップリング、レバー、その他の対応部品との明確な接続を提供する。
外側端面のねじは、シャフトの旋削加工された座面の隣に保持機能を提供する。ねじの逃げ部および隣接する肩部は、対応するハードウェアのための空間を確保する。
軸方向の内径穴は、指定された内部通路または断面縮小部を提供する。その位置および壁の幾何形状は、外周ジャーナルに対して関連付けられたままとなる。
一体成形のフランジは、シャフト本体に沿った取付面および穴配列を提供し、別途クランプ式コラーや取り付け部品を必要としない。
放射状の穴は、指定されたピン、アクセス、または通路機能を追加する。当社では、これらの穴の位置を加工し、穴交差部の仕上げも行う。
短いジャーナルとその取付端部は、コンパクトな回転またはピボット式アセンブリを支持します。図面では、支持インターフェースと保持される部品が分離して描かれています。
該当するシャフトが見つかりません。別の名称またはフィルターをお試しください。
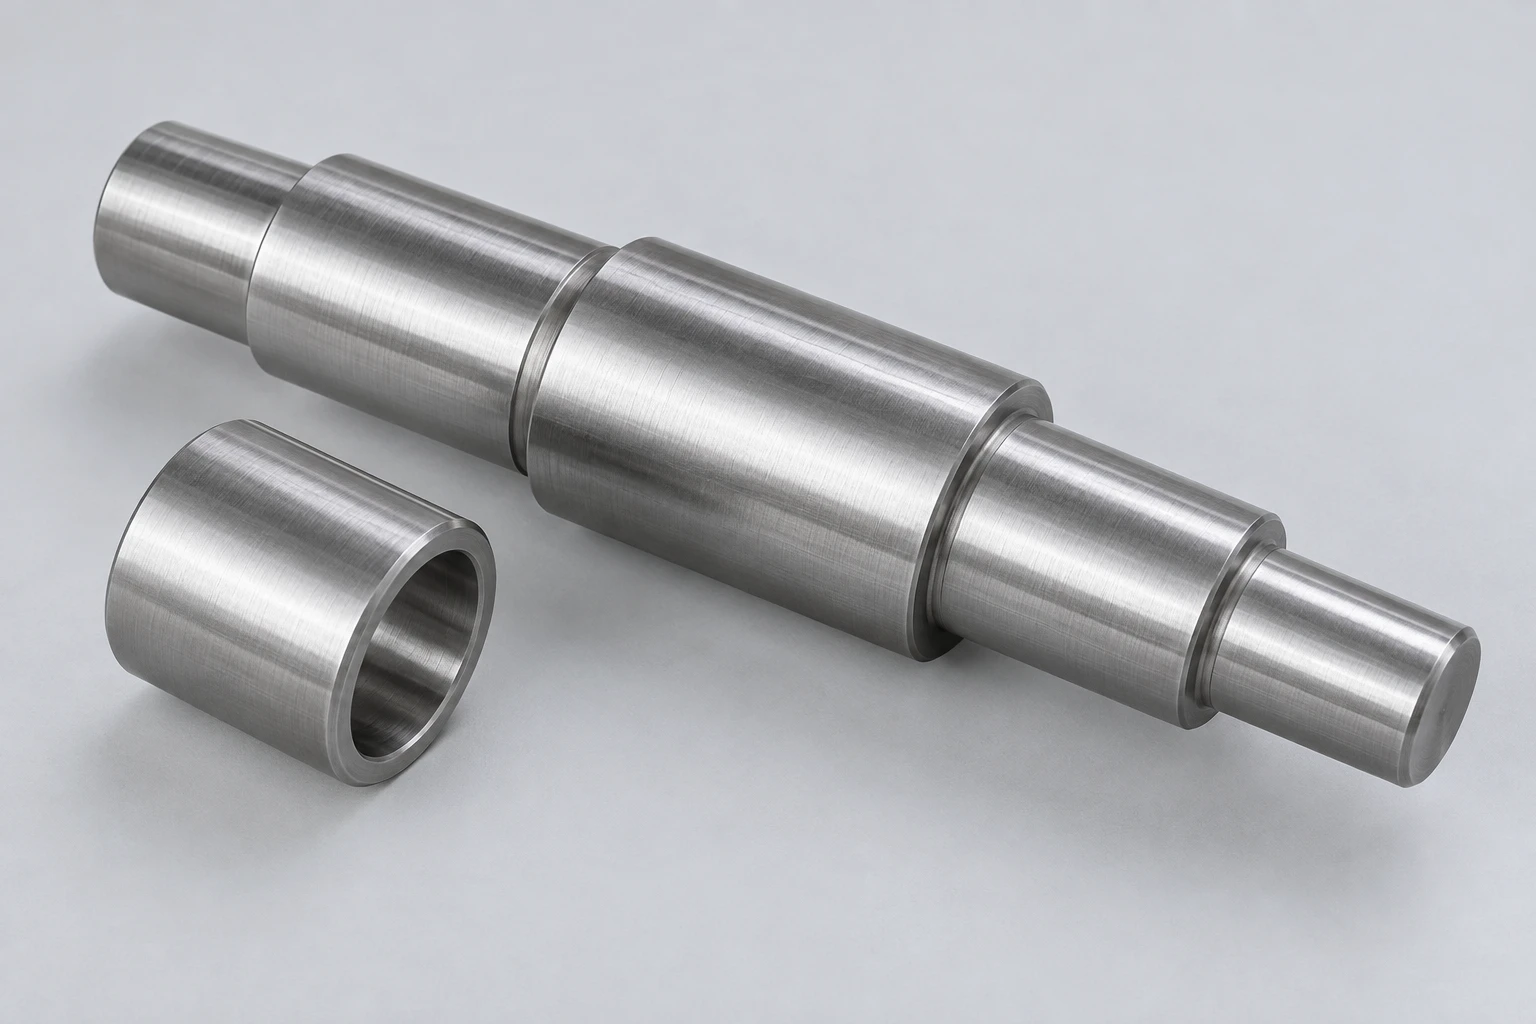
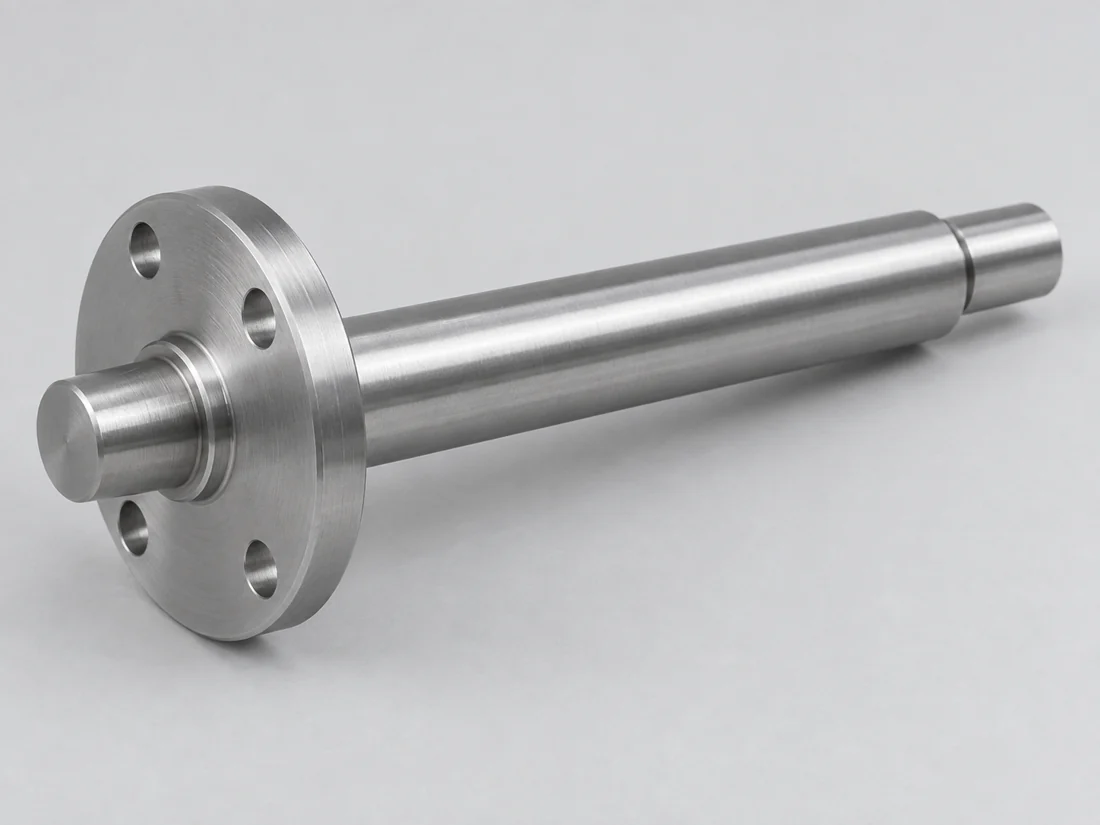
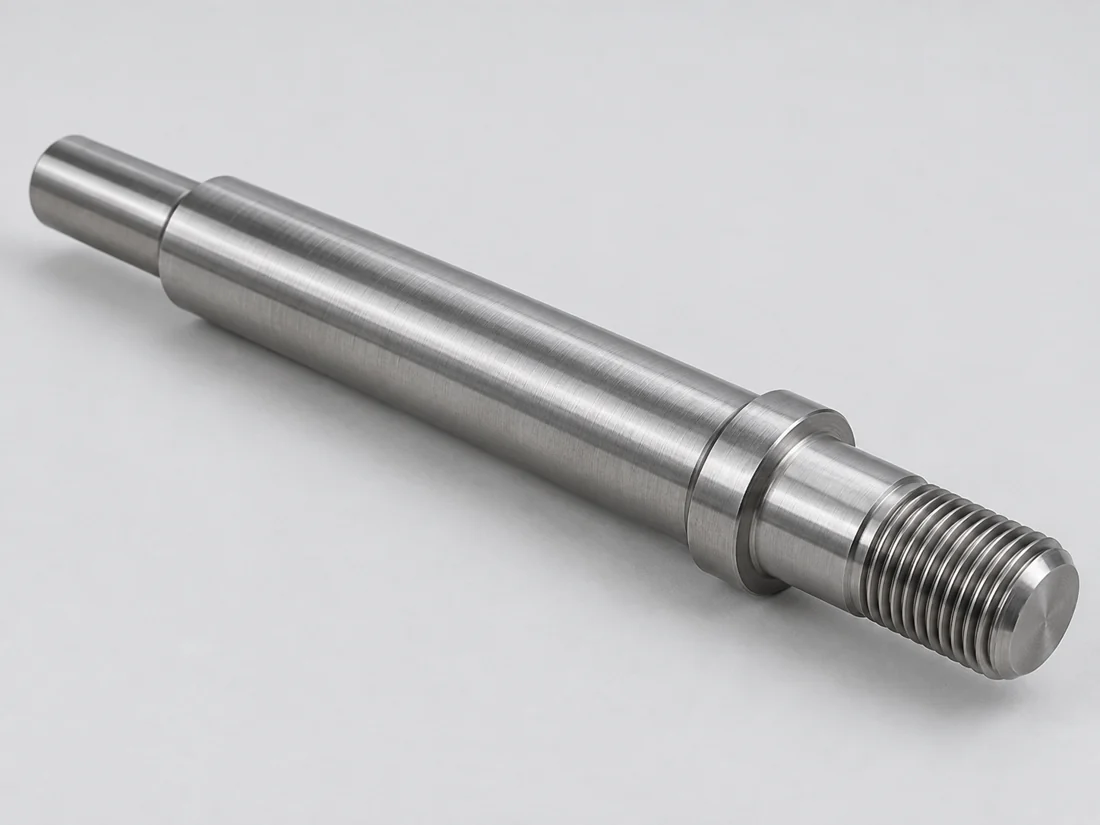
当該シャフトの設計では、17-4 PHを機械加工し、耐食性と所定の析出硬化条件を両立させています。時効処理条件は材質記号とともに明記されるため、設計で用いる材料特性が変化します。
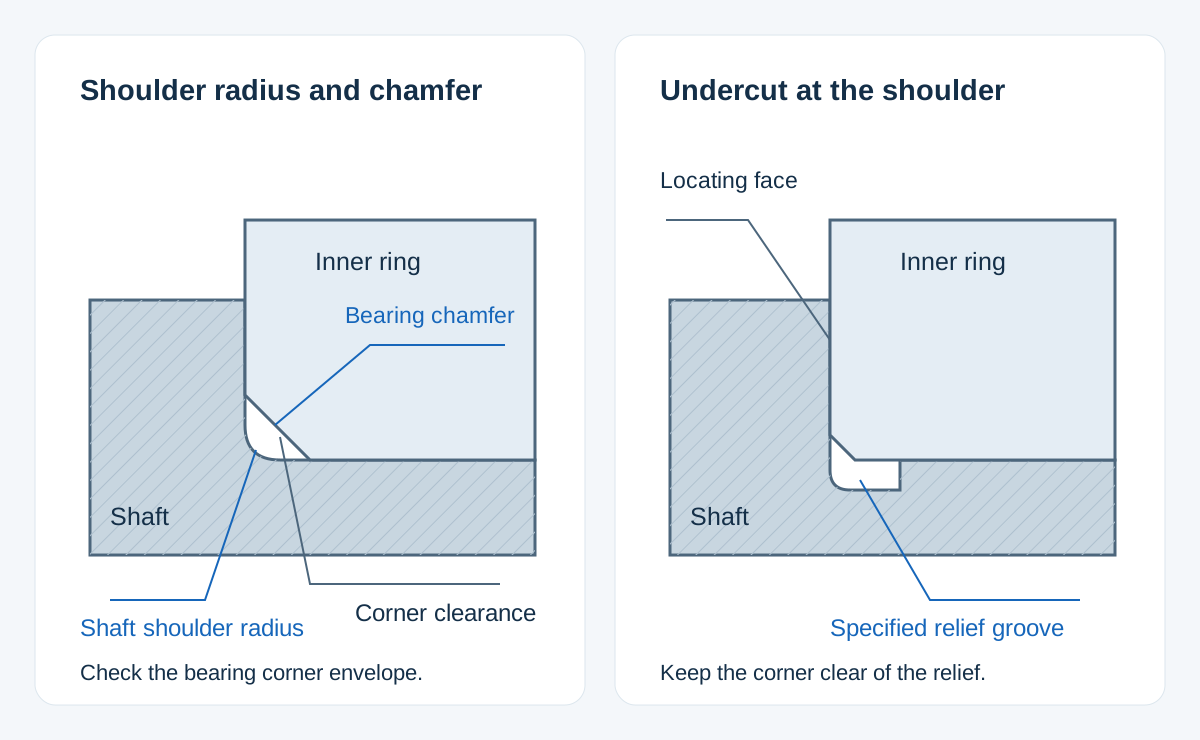
ジャーナル部はベアリングを径方向に位置決めし、シャウル部が軸方向の位置を定めます。当社では、これら両方を図面の基準面(ダトゥム)に関連付け、選定したベアリングの面取り(チャムファ)を収容するのに十分なシャウル部の遷移部寸法を確認します。
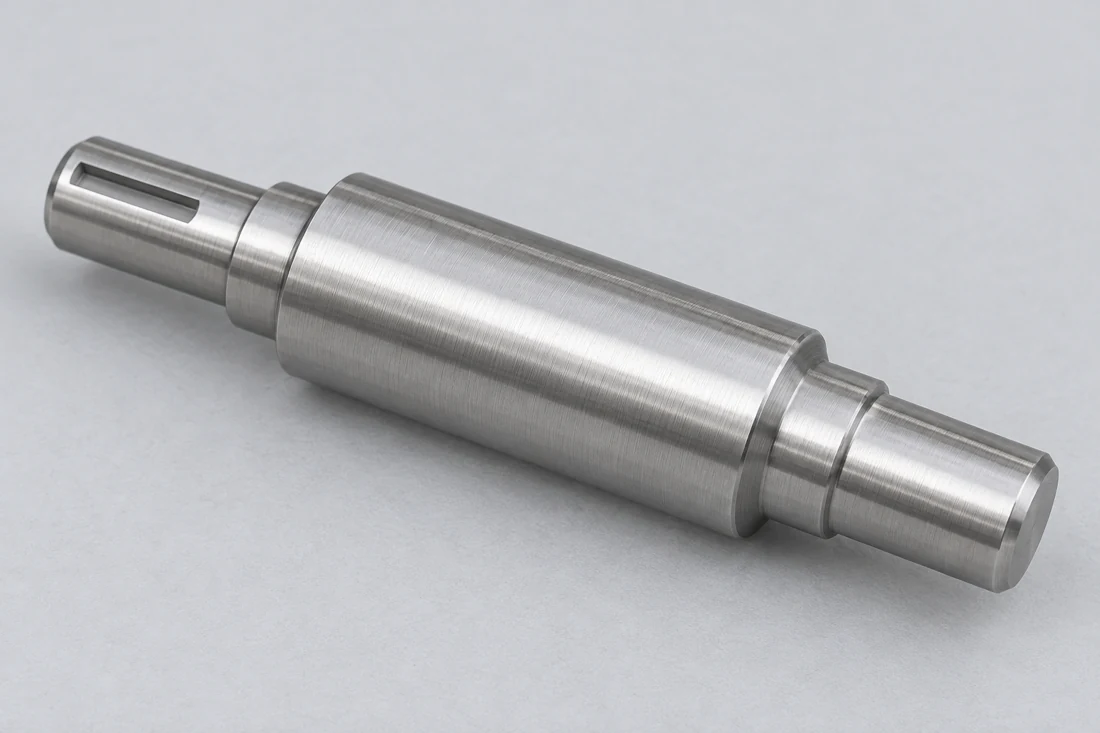
キー溝や平面部で、シャフトと駆動部品をつなぎます。幅、深さ、有効長に加え、もう一つのキー溝、横穴、端部形状との角度関係が指定されていれば、それに合わせて加工します。
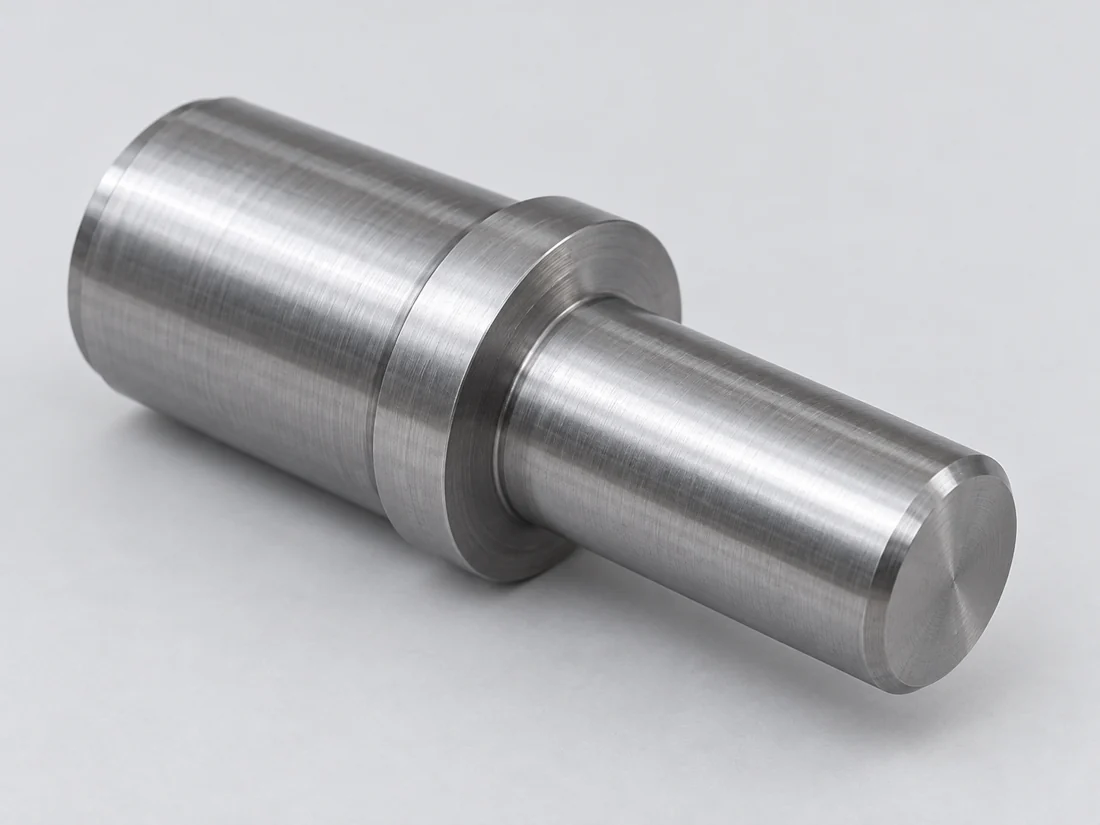
シールリップは、専用の接触帯上で走行します。当社では、この接触帯の表面仕上げ要件を、隣接するベアリング座および非接触径とは明確に区別して管理しています。
| 表面と範囲 | 要件 | 基準値 |
|---|---|---|
| 研削加工されたベアリング座(d ≤ 80 mm) | IT7径公差等級:推奨Ra | 1.6 µm |
| 研削加工されたベアリング座(d ≤ 80 mm) | IT6径公差等級:推奨Ra | 0.8 µm |
| 研削加工されたベアリング座(d ≤ 80 mm) | IT5径公差等級:推奨Ra | 0.4 µm |
| ラジアルシール対向面(RMAガイドライン) | Ra範囲 | 0.20–0.43 µm |
| ラジアルシール対向面(RMAガイドライン) | Rz範囲 | 1.65–2.9 µm |
| ラジアルシール対向面 | 推奨される表面方向性 | 0 ± 0.05° |
SKFの部品ガイドライン。ベアリング列は研削済み座面に、シール列は参照されたラジアルシール対向面に適用されます。選定された部品および承認済み図面が最終的な要求仕様を決定します。
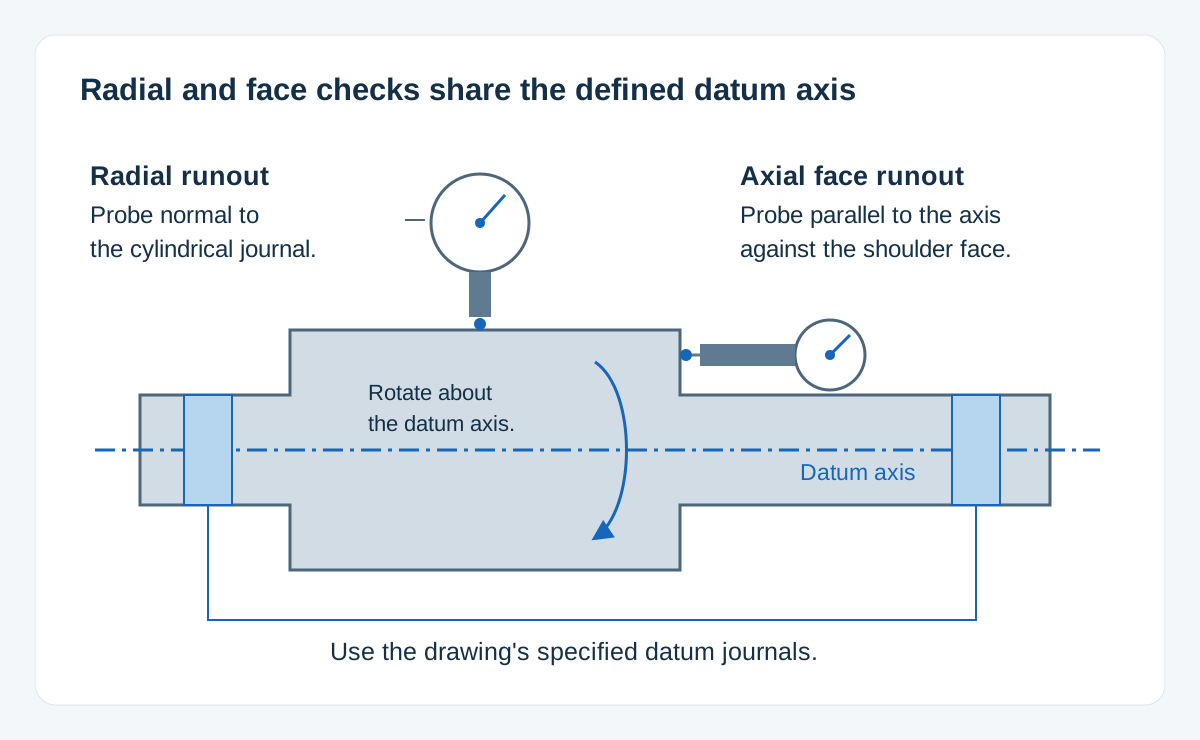
当社では、旋盤加工および二次加工において指定軸を一貫して維持します。後工程で切削されるキー溝であっても、組立後のシャフトを定義するジャーナルおよび端面特徴との関係性を確保する必要があります。
シャフトのスパンおよび小径部は、切削中の支持方法に影響を与えます。当社では、利用可能な支持面に基づいて治具設計を行い、加工後に図面で要求される状態で部品を検査します。
軸受肩部、ねじ逃げ部、研削アンダーカットはそれぞれ独立した形状です。当社では、シャフトに指定された座面および遷移部を維持しつつ、必要な工具退出空間を確認します。
焼入れにより軸の形状が変化する場合があります。当社では、熱処理後に仕上げ加工が必要な寸法を明確にし、計画された工程に必要な切削余裕量を確保します。
ジャーナル部のみの焼入れが必要な場合、図面には処理長、浸炭層深さ要件および非処理領域への移行部が明記されます。これにより、局所的な摩耗要件を母材の材質状態から分離して管理できます。
堆積コーティングにより、ジャーナル径、ねじの嵌合、溝幅が変化する可能性があります。当社では、全表面に一律の加工余裕量を設定するのではなく、定義された最終寸法およびマスキング境界に基づいて加工を行います。
当社では、交差孔出口部のバリを除去し、指定されたねじ入口部を仕上げます。エッジ処理は、位置決め機能を果たすキー溝側面、保持用溝のエッジおよび肩部を確実に保持しなければなりません。
当社では、各指定ジャーナルおよび位置決め面間の距離を検査します。肩部位置とジャーナル長さに対して別個に設定された公差により、全体長が正しくても軸受位置が不正確であるという誤りを隠蔽することを防ぎます。
当社では、指定された形状公差限界を個別に確認し、図面に記載された基準軸に対する振れを評価します。円形度、直線度、および支持面に対して離れたジャーナルがどのように振れるかは、それぞれ独立した特性として評価されます。
当社は、作業帯の指定表面粗さおよび指定位置における所要硬度を検査します。報告書では、測定対象の特徴を材料証明書または熱処理証明書と明確に区別します。
初回シャフトは、選定された軸受、ハブ、シールおよび保持用ハードウェアとの適合性確認をサポートします。承認済みの機械加工図面には、アセンブリ界面に関する変更が反映されます。
キー、ナット、スペーサーおよびその他の個別部品は、それぞれ独立した調達ルートを有します。シャフト図面は界面を定義し、見積書には含まれる追加部品が明記されます。
当社は、部品番号とともに発行済み図面および熱処理状態を保管します。主径および全長が同一であっても、肩部やキー溝の変更は記録されます。
当社は、梱包時にシャフトを個別に分離し、指定されたジャーナル部および露出したねじ部を保護します。輸送中にそれらの接触帯が、傷を付ける可能性のある緩んだ部品と接触しないよう配慮します。
プログラミングおよび初期段取りのコストはロット全体で按分されます。細長いスパン、深さのある軸方向穴、あるいは焼入れ後の仕上げ加工が必要なジャーナル部などは、各シャフトに対して追加の支持、切削または仕上げ作業を要することがあります。
| 項目 | 含める |
|---|---|
| シャフトの形状 | CAD、図面、単位および改訂版 |
| 嵌合インターフェース | 軸受、ハブ、シールおよび保持用ハードウェアの詳細 |
| 最終状態 | 材質、硬度ゾーン、熱処理および表面粗さ限界 |
| 発注範囲 | 数量、納入部品および所要検査記録 |
図面上で、重要な作業面およびその基準面(ダトゥム)を特定する。
その表面が規定された要求を満たす場合、素材の在庫状態(stock)の表面をそのまま保持できます。ただし、端面の切削加工、材料の除去、または熱処理の適用は、最終的なシャフトに影響を及ぼす可能性があります。当社では、入荷した棒材の直径証明書を完成部品の受入基準とせず、完成部品の幾何形状および状態を個別に評価します。
図面で指定されている場合、納入される幾何形状からセンター穴を省略できますが、これによりワークホルダリングおよび検査計画に影響が及びます。センター穴を残すか否か、その端部を塞ぐ必要があるか否か、あるいは端面を連続させる必要があるか否かを明記してください。当社では、シャフトの支持に用いられる特徴部を除去する前に、適切な基準設定方法を事前に計画します。
いいえ。ランアウトは基準軸に対する表面形状に関するものであり、バランスは回転質量の分布に関するものです。ランアウトが許容範囲内であっても、特に組立ロータとして使用される場合、バランス調整が必要となることがあります。必要なロータ構成およびバランス許容基準は別途明記してください。これにより、組立後のロータ状態でバランスが検証されます。
いいえ。ラジアルリップシールには、その設計に応じた表面粗さが指定されています。SKFのシャフトシールに関するガイドラインでは、過度に滑らかな対向面がリップへの潤滑剤供給を阻害する可能性があるため、下限の粗さ値が定められています。また、表面の方向性(ストライプ方向)も重要です。利用可能な最小Ra値を単に指定するのではなく、選定したシールに適合する仕上げ要件を明示してください。
未確認の置き換えとしてではなく。コアの除去は質量、曲げ剛性およびねじり剛性を変化させ、穴やキー溝の下に確保可能な壁厚も変化させます。設計者は実際の荷重および接合詳細に基づき、中空形状を正式に承認する必要があります。その後、当社はその定義済み部品を加工し、機械的性能は承認済みの壁厚および内径形状に従います。
不連続な表面は、その位置における接触状態を変化させます。シールトラックには通常、連続した対向面が必要であり、ベアリングまたはハブの界面は、選定された部品に適合しなければなりません。組立設計において、キーの噛み合い位置および溝の終端位置を明確に特定してください。加工の容易性を優先して溝を延長することは、これらの界面要件を無視してはなりません。
シャフトの図面、対向部品の詳細、材質状態および数量をお送りください。当社で加工工程、完成後の接合面および検査要件を検討いたします。
ベアリング接触面、シャフト表面および材料状態。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
