Stufenwellen
Mehrere Durchmesser und Absätze positionieren Lager, Naben und Abstandshalter entlang einer Welle. Jede funktionsrelevante Länge gehört zur Lagefestlegung der Baugruppe.
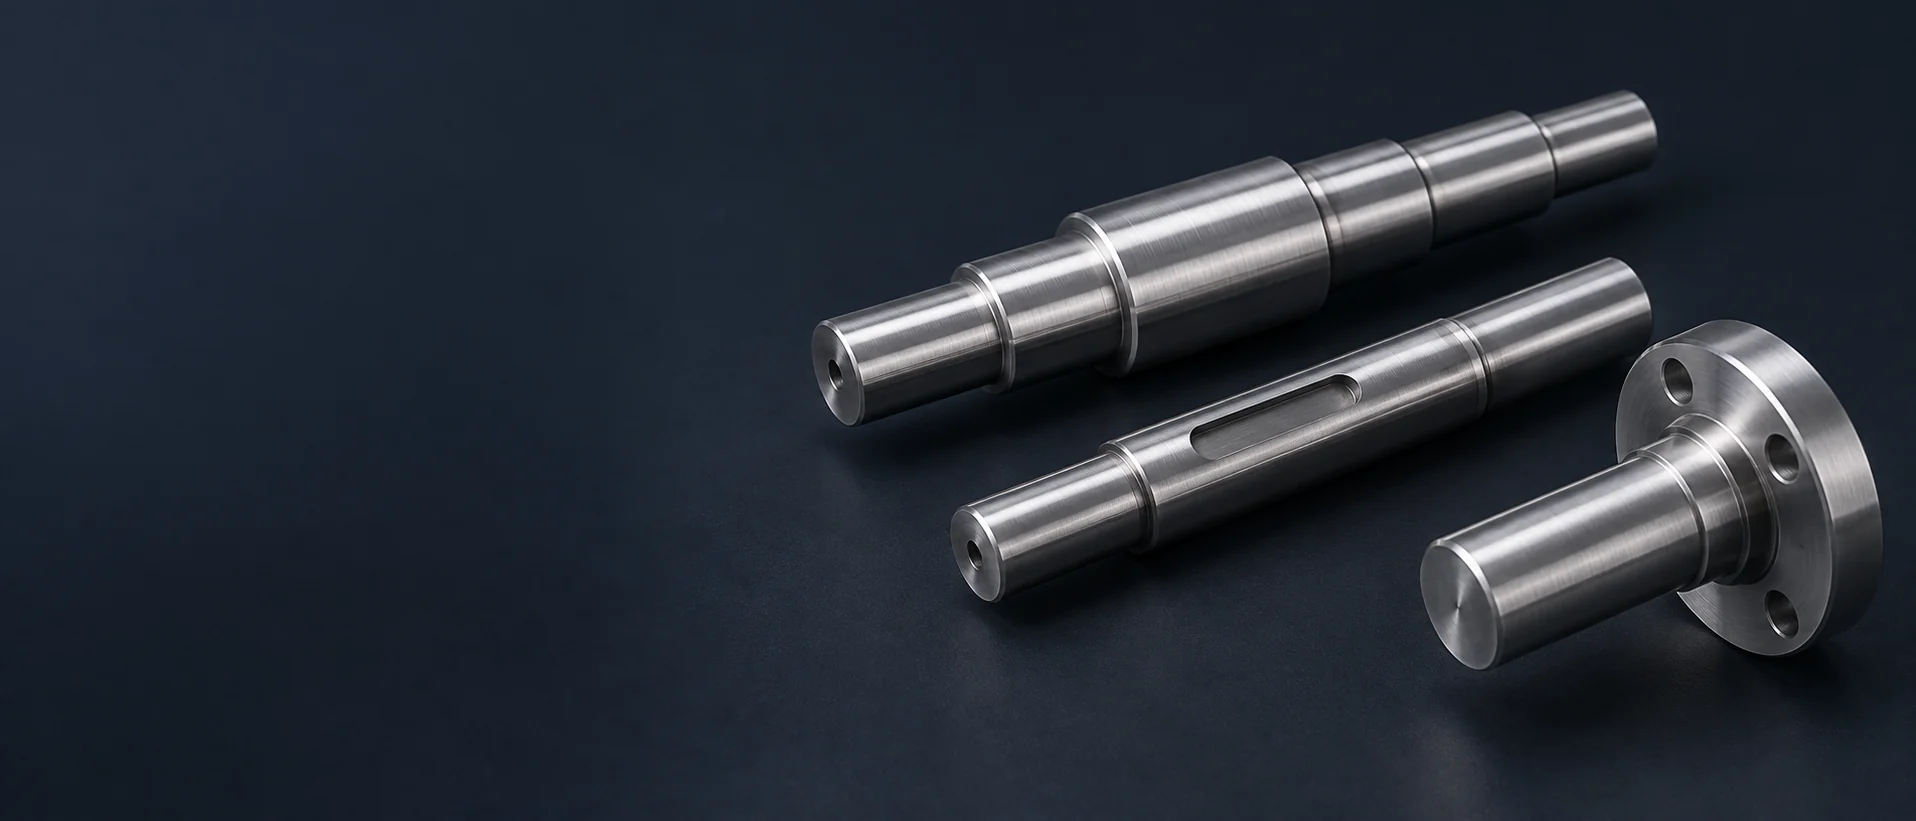
Mehrere Durchmesser und Absätze positionieren Lager, Naben und Abstandshalter entlang einer Welle. Jede funktionsrelevante Länge gehört zur Lagefestlegung der Baugruppe.
Eine gefräste Keilnut nimmt den spezifizierten Keil und die zugehörige Nabe auf; Form des Nutendes und Eingriffslänge sind in der Zeichnung festgelegt.
Eine Flachstelle oder D-förmiges Ende stellt eine definierte Verbindung für eine Kupplung, einen Hebel oder ein anderes passendes Bauteil bereit.
Ein äußeres Endgewinde dient der Sicherung neben den gedrehten Lagerbuchsen der Welle. Gewinderundlauf und der angrenzende Absatz lassen Platz für die zugehörigen Befestigungselemente.
Eine axiale Bohrung stellt die spezifizierte innere Durchgangsöffnung oder verminderte Querschnittsfläche bereit. Ihre Lage und die Wandgeometrie bleiben in Bezug zu den äußeren Lagerbuchsen erhalten.
Ein integrierter Flansch bietet eine Montagefläche und Lochmuster neben dem Wellenkörper – ohne separate geklemmte Buchse.
Radiale Bohrungen fügen die definierte Stift-, Zugangs- oder Durchgangsfunktion hinzu. Wir bearbeiten deren Lage und fertigen die Bohrungsüberschneidungen ab.
Ein kurzer Lagerzapfen und sein Befestigungsende unterstützen eine kompakte rotierende oder schwenkbare Baugruppe. Die Zeichnung trennt die Lagerungsfläche vom befestigten Teil.
Keine passenden Wellen gefunden. Bitte versuchen Sie einen anderen Namen oder ein anderes Filter.
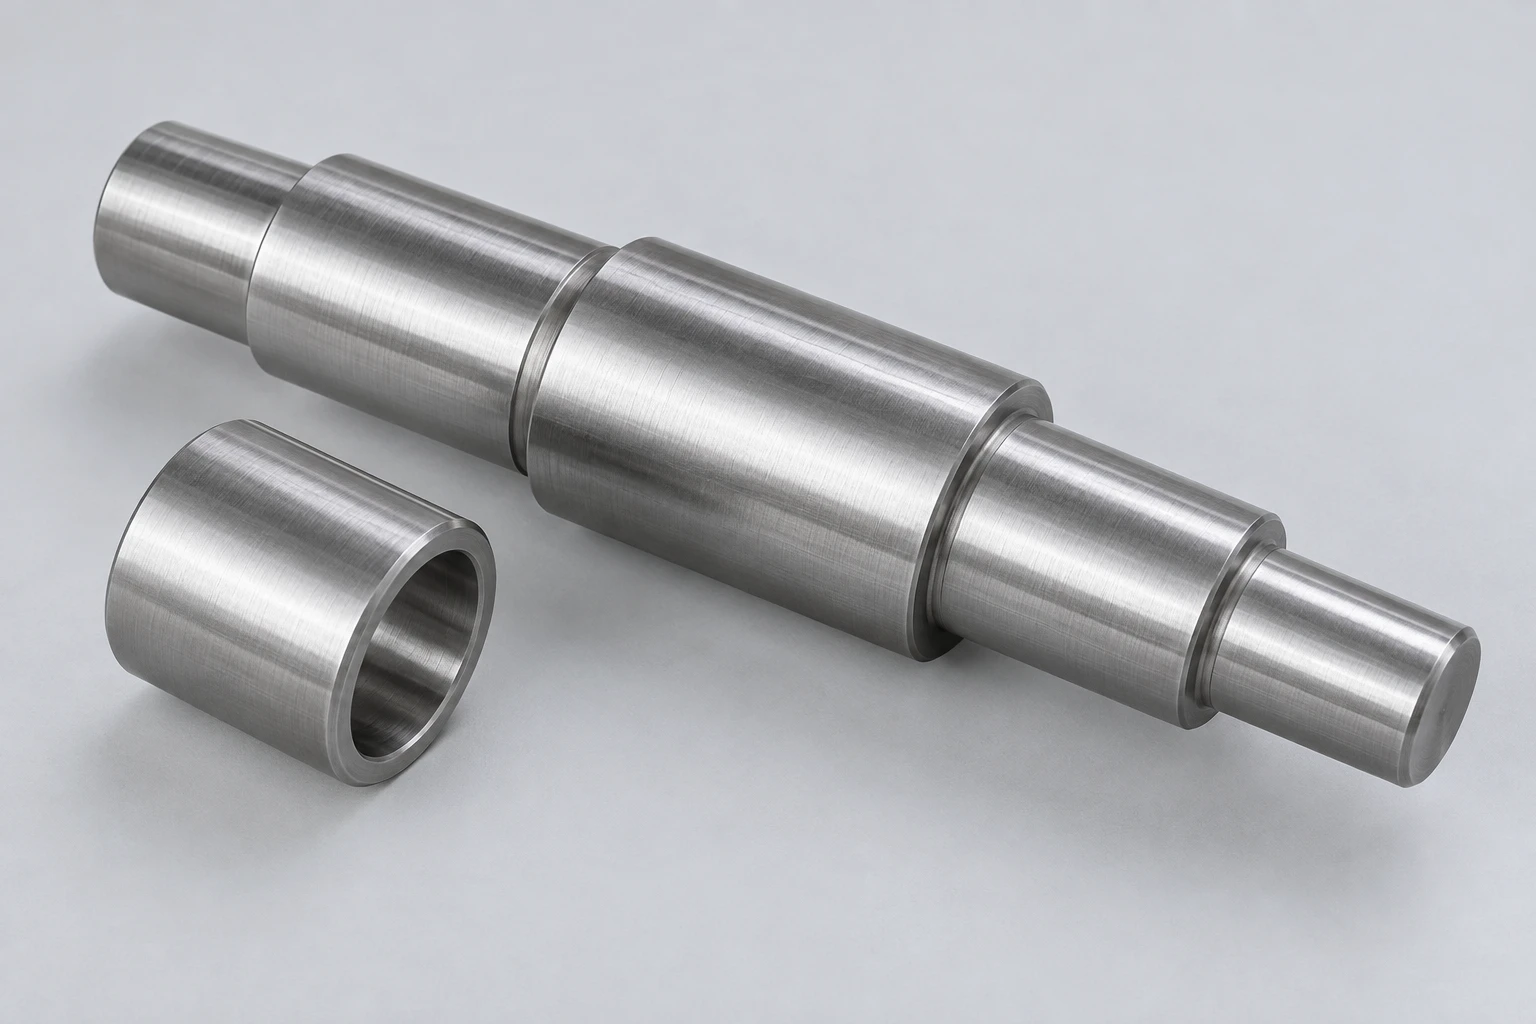
Wir bearbeiten Wellen aus 1045 für Konstruktionen, die einen mittelkohlenstoffhaltigen Stahl und dessen geforderte Lieferzustandsangabe vorsehen. Ein Lagerzapfen, der eine Oberflächenhärtung benötigt, durchläuft eine andere Fertigungsroute als ein nicht gehärteter Abstandshalterabschnitt derselben Welle.
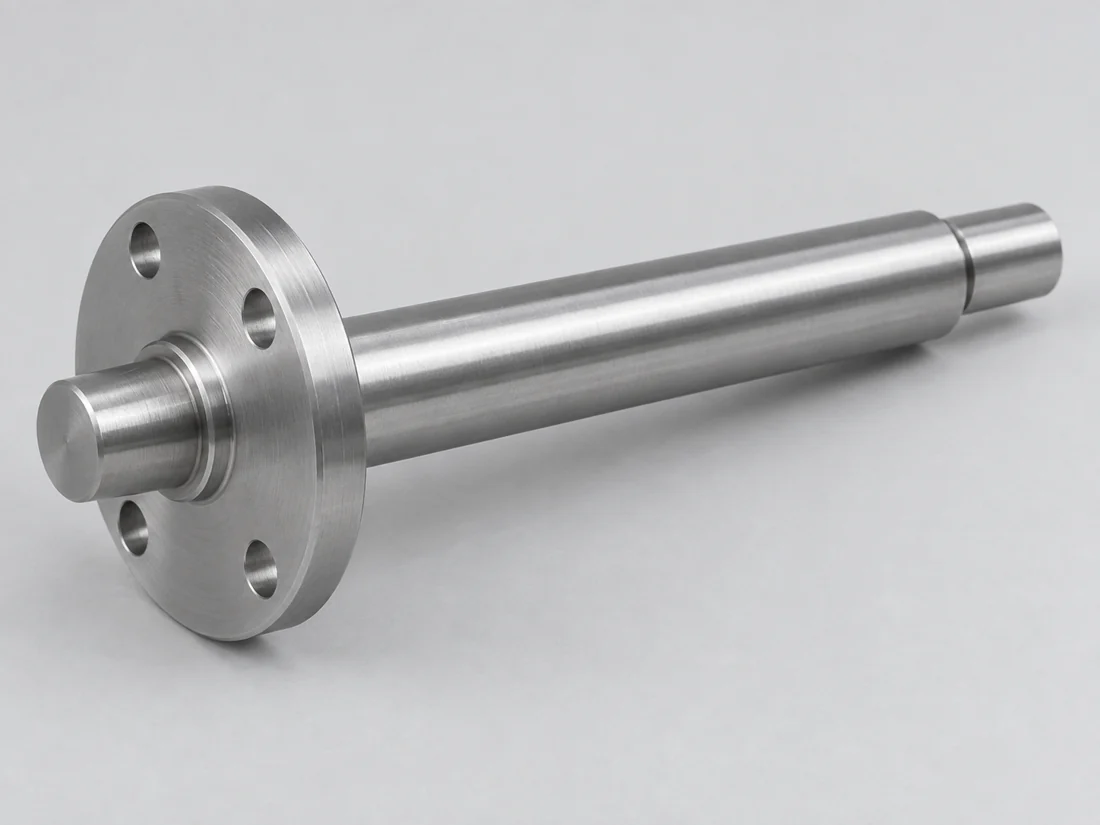
4140 bietet eine legierte Stahloption für Wellen, deren Konstruktion einen vergüteten Zustand erfordert. Wir gewährleisten den geforderten Zustand durch gezielte Rohmaterialauswahl und Bearbeitung; allein die Werkstoffbezeichnung definiert nicht die endgültige Härte der Welle.
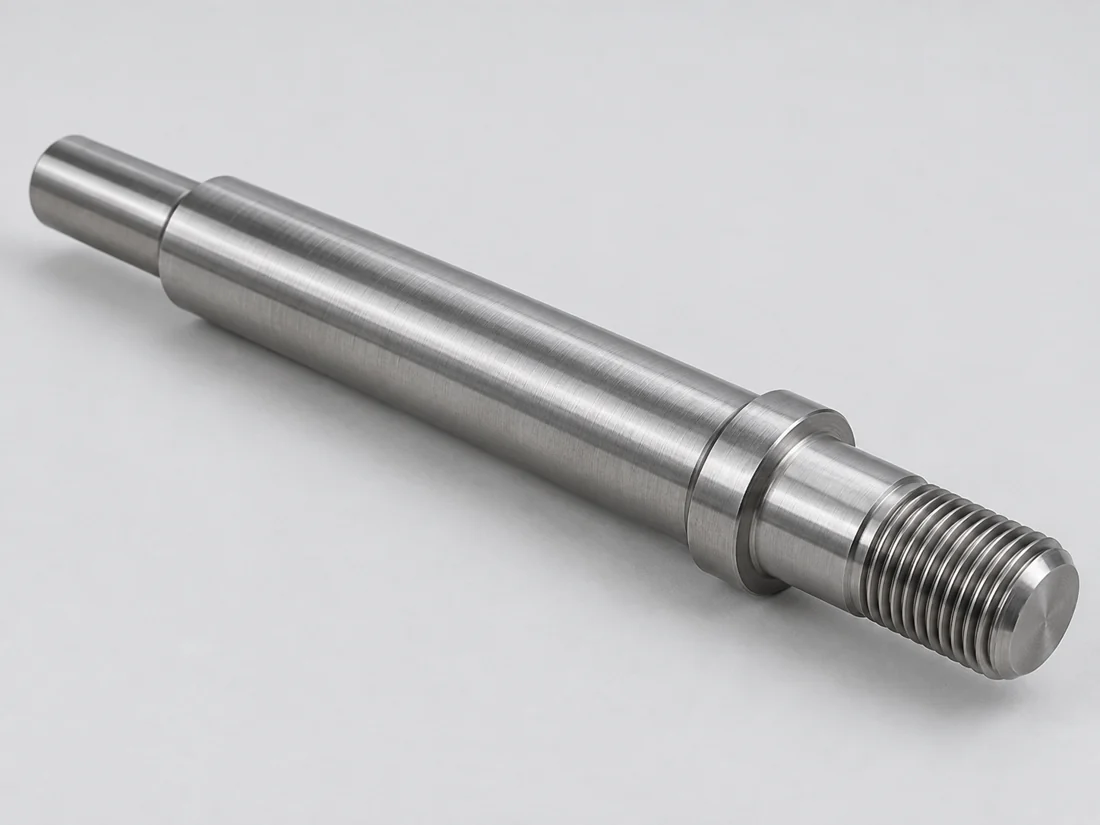
Wir bearbeiten 17-4 PH dort, wo die Wellenkonstruktion Korrosionsbeständigkeit mit einem spezifizierten Ausscheidungshärtungszustand kombiniert. Der Alterungszustand bleibt Bestandteil der Werkstoffangabe, da er die im Konstruktionsprozess verwendeten Materialeigenschaften verändert.
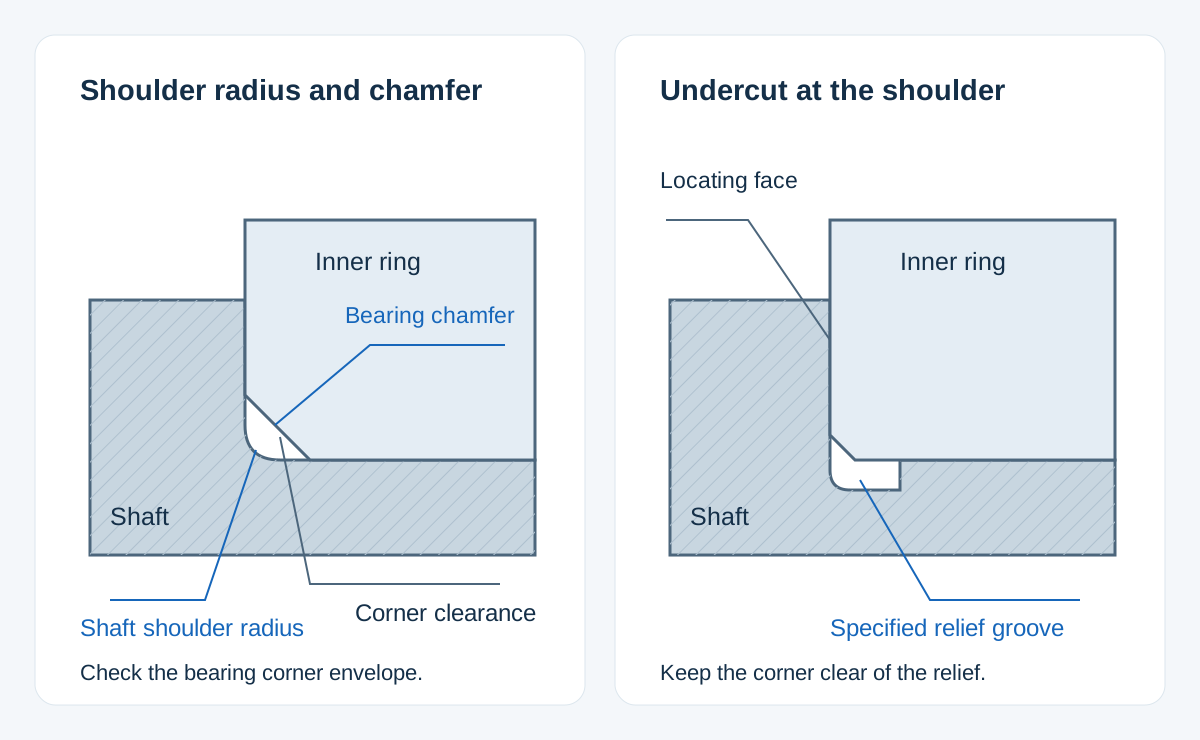
Der Lagerzapfen positioniert ein Lager radial, während ein Absatz dessen axiale Lage festlegt. Wir beziehen beide Merkmale auf die Zeichnungsbezugselemente und prüfen, ob der Übergang zum Absatz ausreichend Platz für die Fase des ausgewählten Lagers lässt.
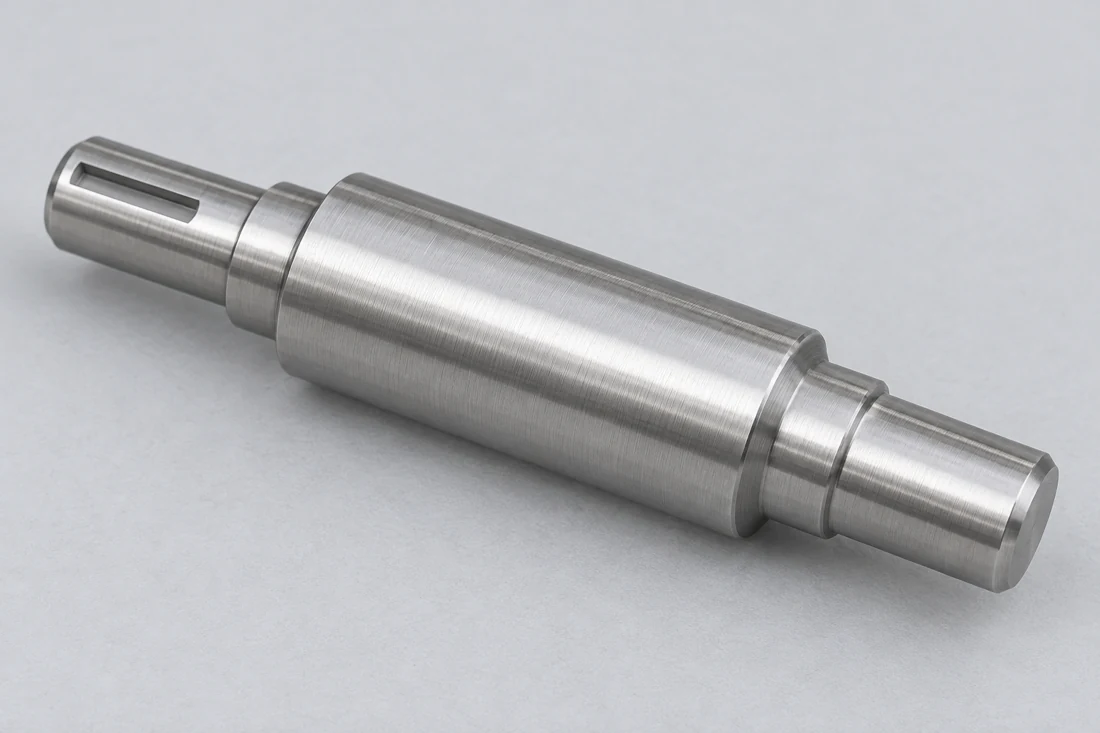
Eine Keilnut oder Flachstelle verbindet die Welle mit ihrem Antriebselement. Wir fräsen ihre Breite, Tiefe und wirksame Länge – einschließlich aller erforderlichen Winkelbeziehungen zu einer zweiten Keilnut, einem Querloch oder einer Endkontur.
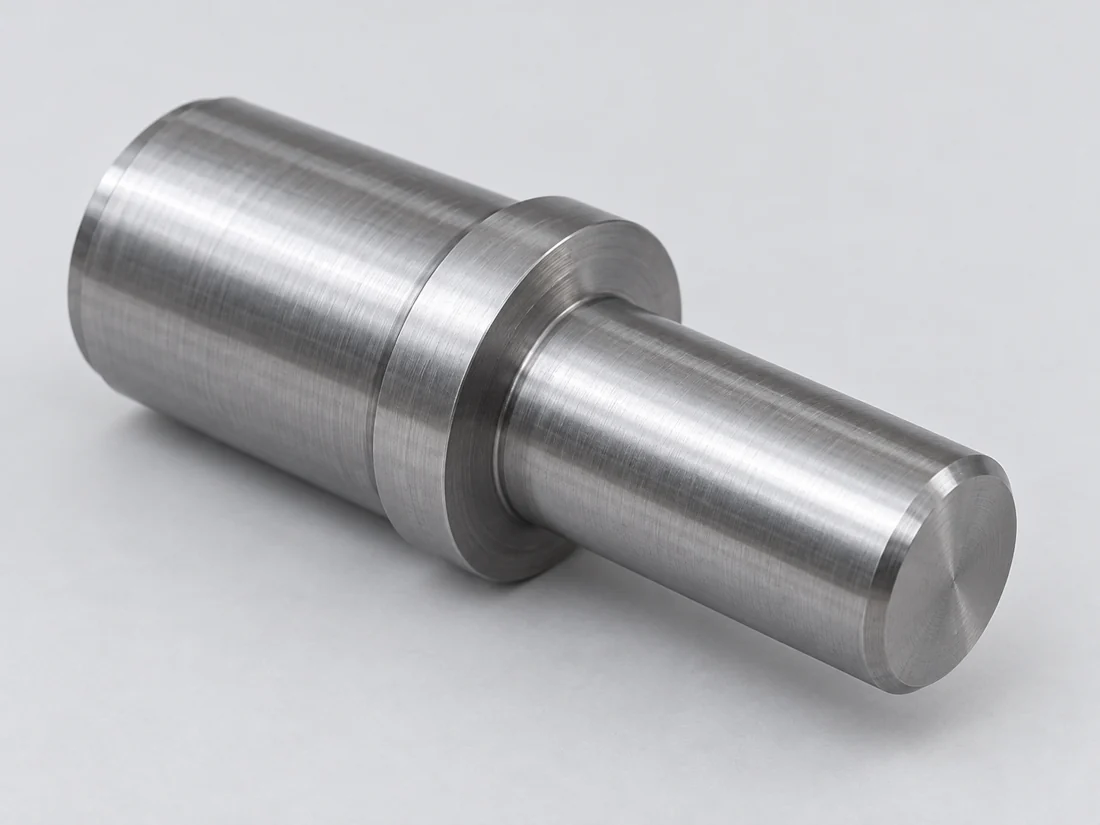
Die Dichtlippe läuft auf ihrem eigenen Kontaktband. Wir halten die Oberflächenanforderung dieses Bandes ausdrücklich getrennt von angrenzenden Lagerbohrungen und nicht-kontaktierenden Durchmessern.
| Oberfläche und Umfang | Anforderung | Referenzwert |
|---|---|---|
| Geschliffene Lagerbohrung, d ≤ 80 mm | IT7-Durchmessergenauigkeit: empfohlene Ra-Werte | 1.6 µm |
| Geschliffene Lagerbohrung, d ≤ 80 mm | IT6-Durchmessergenauigkeit: empfohlene Ra-Werte | 0.8 µm |
| Geschliffene Lagerbohrung, d ≤ 80 mm | IT5-Durchmessergenauigkeit: empfohlene Ra-Werte | 0.4 µm |
| Gegenfläche für Radialdichtungen nach RMA-Richtlinien | Ra-Bereich | 0.20–0.43 µm |
| Gegenfläche für Radialdichtungen nach RMA-Richtlinien | Rz-Bereich | 1.65–2.9 µm |
| Gegenfläche für Radialdichtungen | Bevorzugte Oberflächentexturrichtung | 0 ± 0.05° |
SKF-Komponentenrichtlinien, nicht VETCNC-Bearbeitungsgrenzen oder eine einzige Oberflächenfinish für alle Wellen. Die Lagerzeilen gelten für geschliffene Lagerbohrungen; die Dichtzeilen gelten für die genannte Gegenfläche für Radialdichtungen. Die ausgewählte Komponente und die freigegebene Zeichnung bestimmen die endgültige Anforderung.
Wir führen die angegebene Achse durch Drehen und sekundäre Bearbeitung aus. Eine Nut, die in einem späteren Aufspannungszyklus gefräst wird, muss dennoch in Bezug auf die Lagerzapfen und Endmerkmale stehen, die die montierte Welle definieren.
Die Spannweite der Welle und kleinere Durchmesser beeinflussen, wie sie während des Zerspanens unterstützt werden kann. Wir planen die Werkstückaufspannung unter Berücksichtigung der verfügbaren Stützflächen und prüfen das Teil nach der Bearbeitung im vom Zeichnungsstand geforderten Zustand.
Eine Lagerabsatzfläche, eine Gewindefreisticke und eine Schleifentlastung sind separate Geometrien. Wir prüfen den verfügbaren Raum für den erforderlichen Werkzeugauslauf, wobei die vorgegebene Anlagefläche und der spezifizierte Übergang am Wellenschaft erhalten bleiben.
Durch das Härten kann sich die Geometrie der Welle verändern. Wir legen fest, welche Abmessungen nach der Behandlung noch fertigbearbeitet werden müssen, und belassen die erforderliche Zerspanungszugabe im geplanten Fertigungsprozess.
Wenn nur ein Lagerzapfen gehärtet werden muss, kennzeichnet die Zeichnung die behandelte Länge, die erforderliche Einsatztiefe sowie den Übergang zu den unbehandelten Bereichen. Dadurch bleibt eine lokale Verschleißanforderung von der Grundwerkstoffeigenschaft getrennt.
Eine aufgebrachte Beschichtung kann den Zapfendurchmesser, die Gewindefunktion und die Nutbreite verändern. Wir arbeiten nach den definierten Endabmessungen und Maskierungsrandbedingungen und wenden nicht pauschal dieselbe Zugabe auf alle Flächen an.
Wir entfernen Grate an den Austrittsstellen von Querbohrungen und fertigen die vorgegebenen Gewindeeinläufe. Die Kantenbearbeitung muss die Seiten der Keilnut, die Kanten der Sicherungsringnut sowie die Absätze bewahren, die eine Positionierungsfunktion übernehmen.
Wir prüfen jeden angegebenen Lagerzapfen sowie die Abstände zwischen den Anschlagflächen. Separate Toleranzen für die Position einer Schulter und die Länge eines Lagerzapfens verhindern, dass eine korrekte Gesamtlänge eine falsche Lagerposition verschleiert.
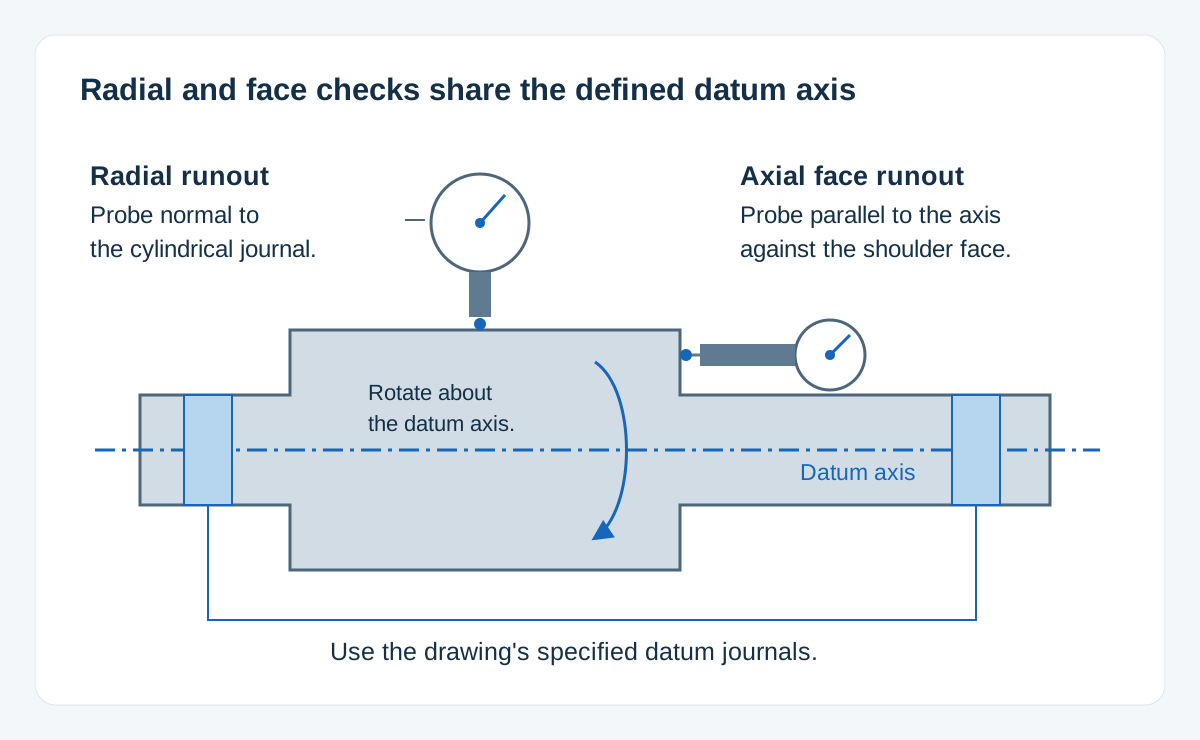
Wir prüfen die angegebenen Formgrenzen unabhängig voneinander und bewerten den Rundlauf bezogen auf die Bezugsachse der Zeichnung. Rundheit, Geradheit und der Lauf eines entfernt liegenden Lagersitzes gegenüber den abgestützten Flächen werden jeweils als eigene Merkmale bewertet.
Wir prüfen die angegebene Oberflächentextur im wirksamen Bereich sowie die erforderliche Härte an den festgelegten Stellen. Die Nachweisberichte unterscheiden das gemessene Merkmal von einem Material- oder Behandlungszertifikat.
Die Erstwelle dient zur Passprobe mit den ausgewählten Lagern, der Nabe, den Dichtungen und der Sicherungstechnik. Die genehmigte Fertigungszeichnung enthält alle sich daraus ergebenden Änderungen an den Montage-Schnittstellen.
Keile, Muttern, Abstandshalter und andere Einzelteile werden über eigene Beschaffungskanäle beschafft. Die Wellenzeichnung definiert die Schnittstelle; das Angebot benennt, welche zusätzlichen Komponenten darin enthalten sind.
Wir führen die freigegebene Zeichnung und den Behandlungszustand zusammen mit der Teilenummer. Eine Änderung an einer Schulter oder einer Keilnut wird dokumentiert, selbst wenn Durchmesser und Gesamtlänge unverändert bleiben.
Wir trennen die Wellen beim Verpacken voneinander und schützen die angegebenen Lagerzapfen sowie die freiliegenden Gewinde. Ihre Kontaktbänder werden frei von losen Komponenten gehalten, die sie während des Transports beschädigen könnten.
Programmier- und Ersteinrichtungskosten werden auf die gesamte Losgröße verteilt. Eine schlanke Spannweite, eine tiefe axiale Bohrung oder ein nach dem Härten bearbeiteter Lagerzapfen können pro Welle zusätzlichen Aufwand für Stützung, Zerspanung oder Feinbearbeitung erfordern.
| Position | Enthalten |
|---|---|
| Wellengeometrie | CAD, Zeichnung, Maßeinheiten und Änderungsstand |
| Gegenstück-Schnittstellen | Lager-, Naben-, Dichtungs- und Sicherungselemente im Detail |
| Endzustand | Werkstoff, Härtezonen, Wärmebehandlung und Oberflächengrenzwerte |
| Umfang der Bestellung | Menge, gelieferte Teile und erforderliche Prüfprotokolle |
Kennzeichnen Sie die kritischen Funktionsflächen und ihre Bezugsflächen (Datums) in der Zeichnung.
Eine Lageroberfläche kann beibehalten werden, sofern sie die freigegebenen Anforderungen erfüllt. Durch das Schneiden von Endkonturen, das Entfernen von Material oder die Anwendung einer Wärmebehandlung kann sich jedoch die resultierende Welle verändern. Wir bewerten die Geometrie und den Zustand des fertigen Teils – nicht die Durchmesserspezifikation des eingehenden Rundstahls als Akzeptanz des vollständigen Bauteils.
Sie können aus der gelieferten Geometrie weggelassen werden, falls dies die Zeichnung vorschreibt; dies wirkt sich jedoch auf den Spannplan und den Prüfplan aus. Geben Sie an, ob die Zentrierbohrungen verbleiben dürfen, ob deren Enden verschlossen werden müssen oder ob die Stirnflächen durchgängig sein müssen. Wir legen vor dem Entfernen einer zur Wellenlagerung genutzten Funktion eine geeignete Referenzmethode fest.
Nein. Der Rundlauf bezieht sich auf die Oberflächengeometrie relativ zu einer Bezugsachse; die Auswuchtung betrifft hingegen die Massenverteilung beim Rotieren. Eine Welle mit akzeptablem Rundlauf kann dennoch eine Auswuchtung erfordern – insbesondere als Teil eines montierten Rotors. Legen Sie die geforderte Rotorkonfiguration und die Auswuchtabnahme getrennt fest, damit das Auswuchten am montierten Rotor nachgewiesen wird.
Nein. Eine radiale Lippen-Dichtung benötigt die für ihr Design spezifizierte Oberflächentextur. Die SKF-Richtlinien für Wellendichtungen enthalten eine untere Grenze für die Rauheit, da eine übermäßig glatte Gegenfläche die Schmierstoffversorgung an der Lippe beeinträchtigen kann. Auch die Oberflächentexturrichtung ist entscheidend. Fordern Sie stattdessen die vom gewählten Dichtungstyp geforderte Oberflächenbeschaffenheit an – nicht einfach den niedrigsten verfügbaren Ra-Wert.
Nicht als ungeprüfter Ersatz. Das Entfernen des Kerns verändert Masse, Biegesteifigkeit und Torsionssteifigkeit sowie die verfügbare Wanddicke unter Bohrungen oder Passfedern. Der Konstrukteur muss die Hohlgeometrie für die tatsächlichen Last- und Verbindungsdetails freigeben. Anschließend fertigen wir dieses festgelegte Bauteil; das mechanische Verhalten folgt der freigegebenen Wand- und Bohrungsgeometrie.
Eine unterbrochene Fläche verändert den Kontakt an dieser Stelle. Eine Dichtungsfläche benötigt normalerweise eine durchgängige Gegenfläche, und eine Lager- oder Naben-Schnittstelle muss zum jeweiligen Komponententyp passen. Geben Sie im Konstruktionsplan an, wo die Passfeder eingreift und wo die Nut endet; eine Erweiterung der Nut zur Vereinfachung der Bearbeitung darf diese Schnittstellen nicht außer Kraft setzen.
Senden Sie die Zeichnung der Welle, Angaben zu den passenden Komponenten, den Werkstoffzustand und die Menge. Wir prüfen den Bearbeitungsweg, die fertigen Schnittstellen sowie die Prüfanforderungen.
Lagerschnittstellen, Wellenoberflächen und Werkstoffzustände
Wir verwenden Google Analytics, um die Nutzung dieser Website zu verstehen. Analyse-Cookies werden nur gesetzt, wenn Sie zustimmen. Datenschutzerklärung
