Eixos escalonados
Diâmetros e ombros múltiplos posicionam rolamentos, cubos e espaçadores ao longo de um único eixo. Cada comprimento funcional pertence à disposição de localização do conjunto.
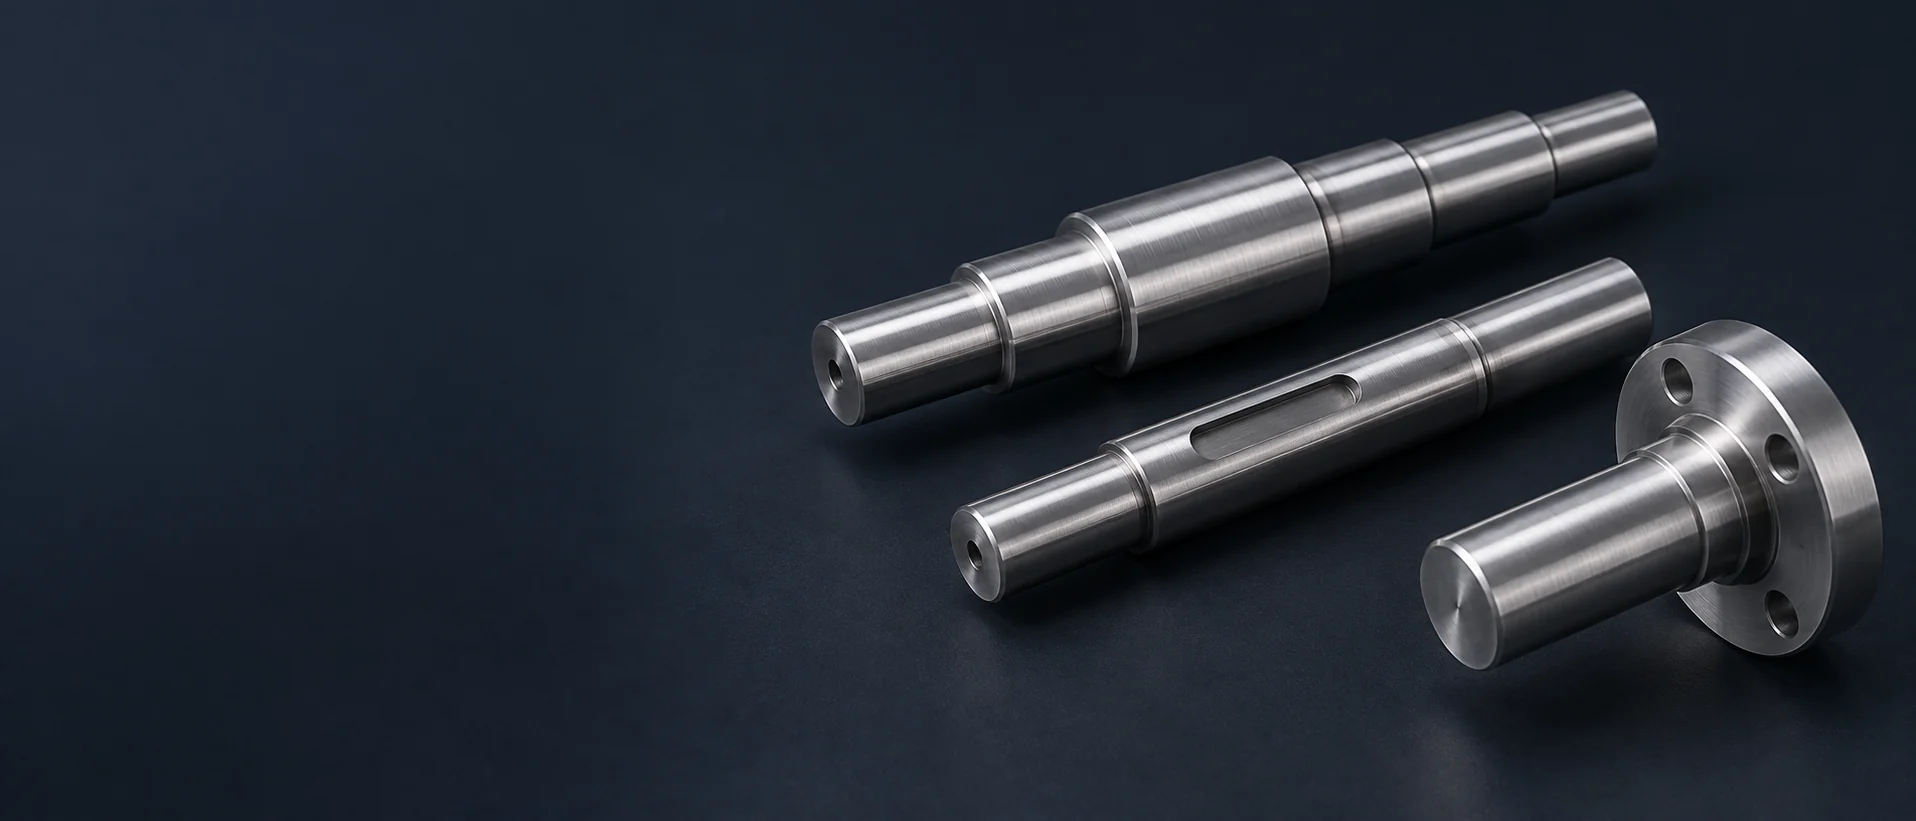
Diâmetros e ombros múltiplos posicionam rolamentos, cubos e espaçadores ao longo de um único eixo. Cada comprimento funcional pertence à disposição de localização do conjunto.
Uma ranhura para chaveta fresada recebe a chaveta e o cubo acoplado especificados, com a forma do fundo da ranhura e o comprimento de engrenamento definidos no desenho técnico.
Uma face plana ou extremidade em formato D fornece uma conexão definida para um acoplamento, alavanca ou outro componente compatível.
Uma rosca externa na extremidade fornece retenção ao lado das zonas torneadas do eixo. A saída da rosca e o ombro adjacente deixam espaço para os componentes de fixação acoplados.
Um furo axial fornece a passagem interna ou seção reduzida especificada. Sua posição e geometria da parede mantêm relação com as zonas de assento externas.
Um flange integrado fornece uma face de montagem e um padrão de furos ao lado do corpo do eixo, sem necessidade de um colarinho preso separadamente.
Furos radiais adicionam a funcionalidade definida de pino, acesso ou passagem. Nós usinamos sua posição e acabamos as interseções dos furos.
Um journal curto e sua extremidade de fixação suportam um conjunto rotativo ou oscilante compacto. O desenho separa a interface de suporte da peça retida.
Nenhum eixo correspondente encontrado. Tente outro nome ou filtro.
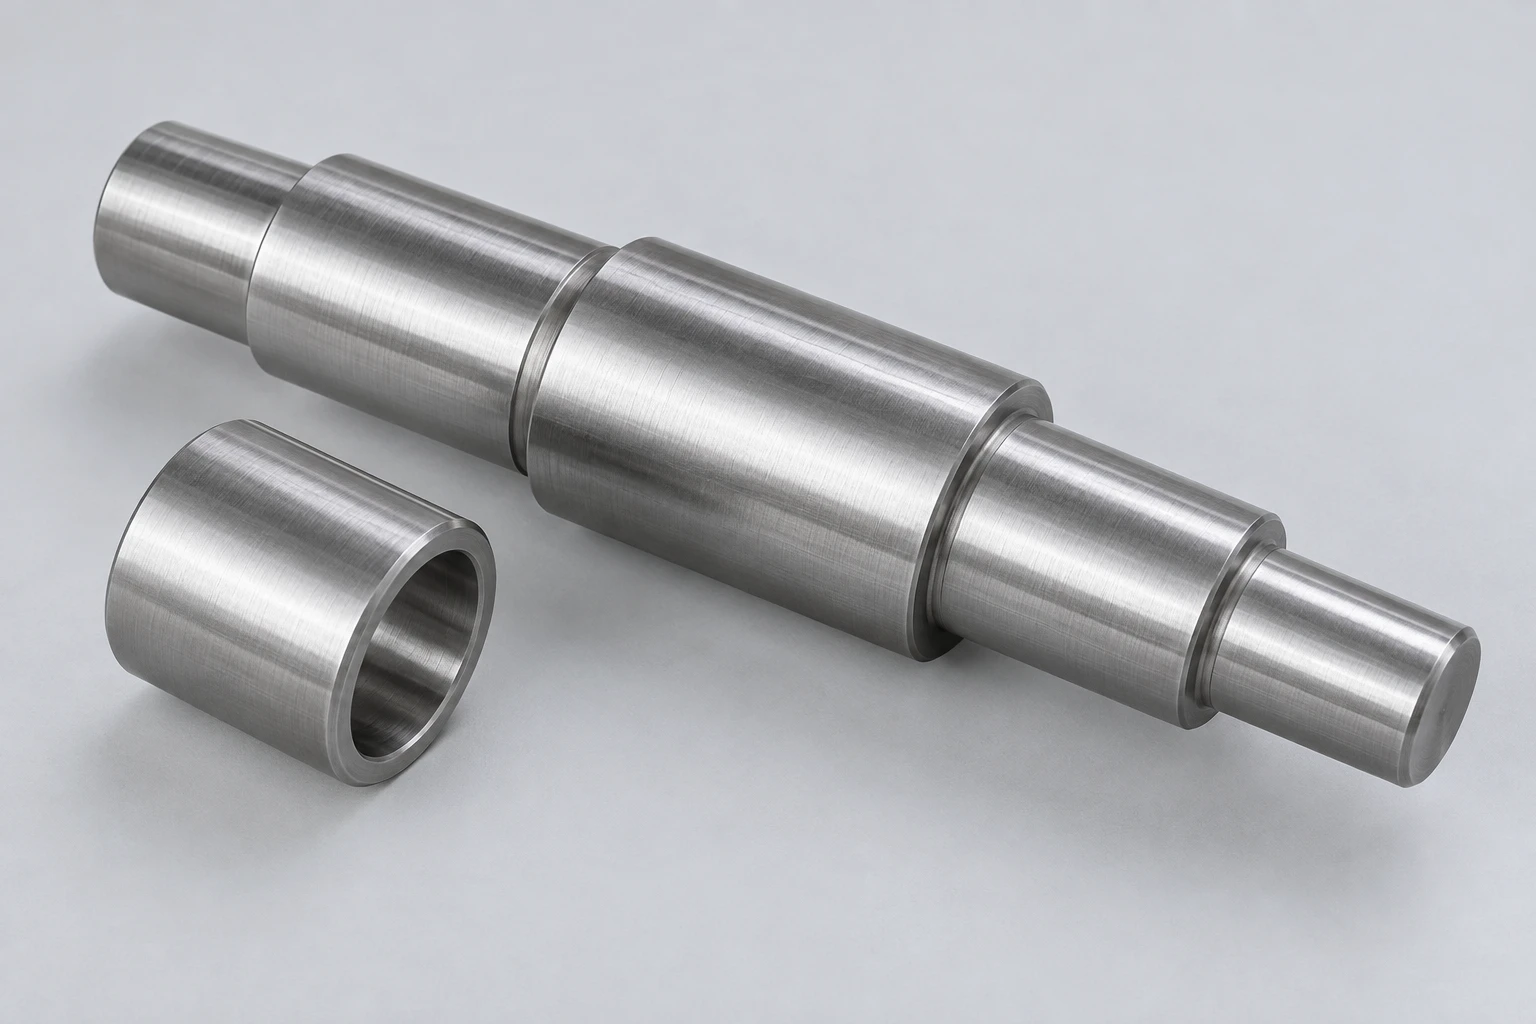
Nós usinamos eixos 1045 para projetos que especificam um aço de médio teor de carbono e sua condição de entrega exigida. Um journal que necessita de têmpera superficial segue uma rota de processo distinta de uma seção espaçadora não temperada no mesmo eixo.
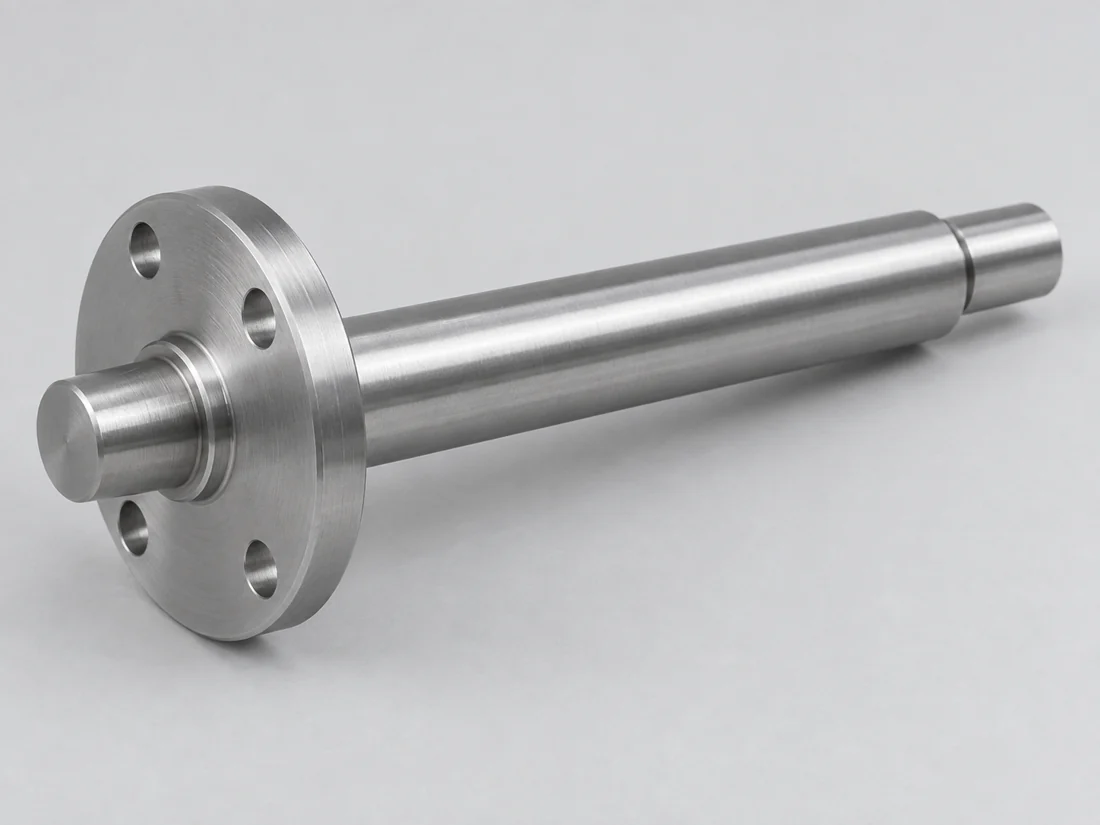
O 4140 fornece uma opção de aço-liga para eixos cujo projeto exige condição de têmpera e revenimento. Nós mantemos a condição especificada por meio da seleção do material bruto e da usinagem; o nome da classe, por si só, não define a dureza final do eixo.
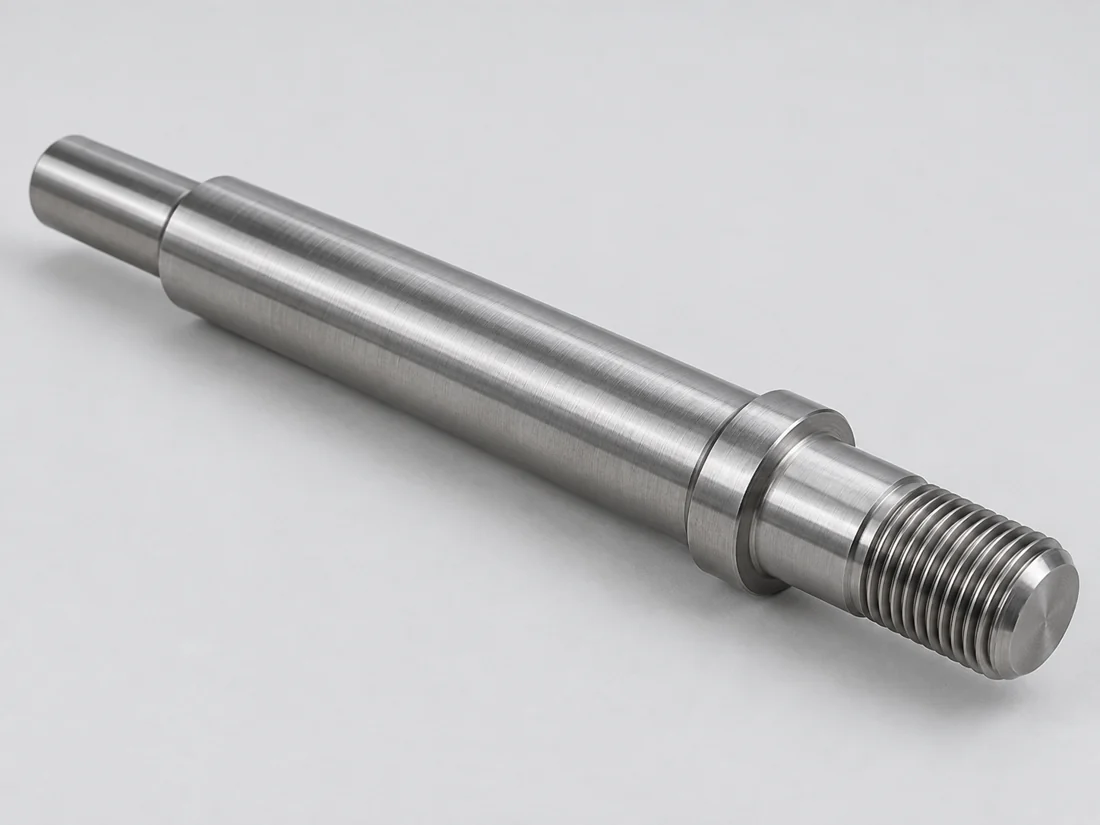
Nós usinamos 17-4 PH quando o projeto do eixo combina resistência à corrosão com uma condição específica de endurecimento por precipitação. A condição de envelhecimento permanece associada à especificação do material porque altera as propriedades utilizadas no projeto.
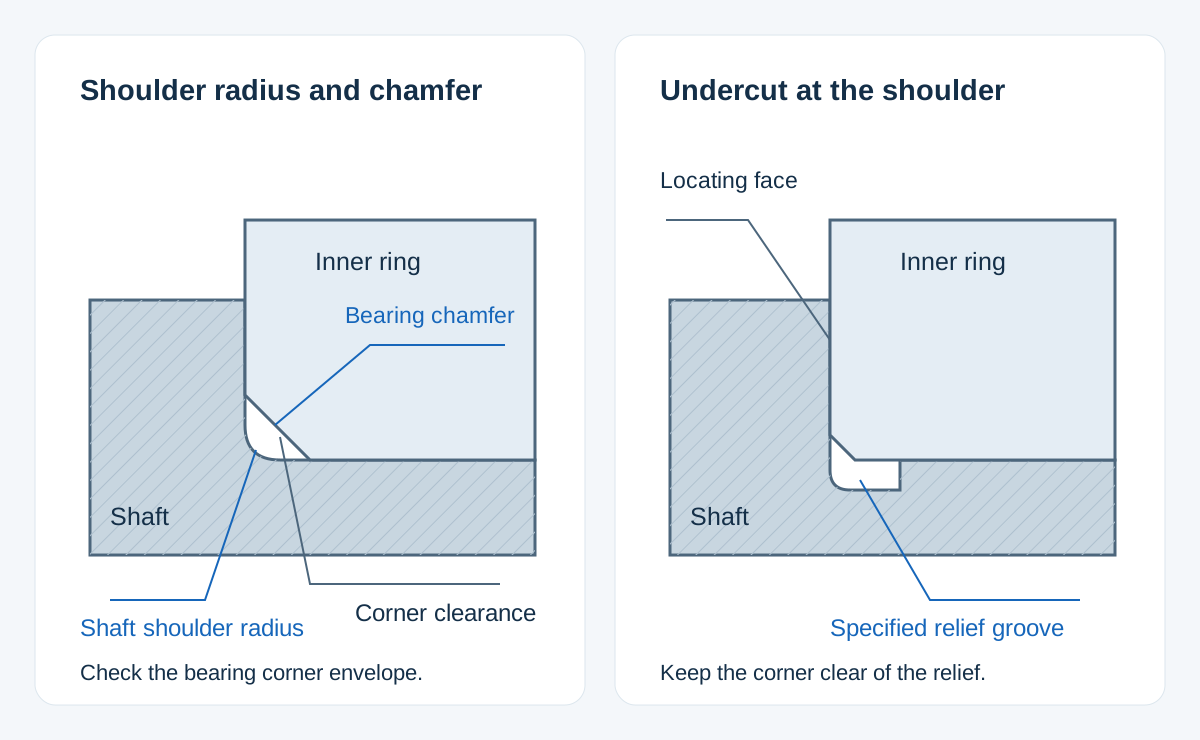
O journal posiciona radialmente um rolamento, enquanto um ombro define sua posição axial. Nós relacionamos ambos aos referenciais do desenho e verificamos se a transição do ombro deixa espaço suficiente para a chanfradura do rolamento selecionado.
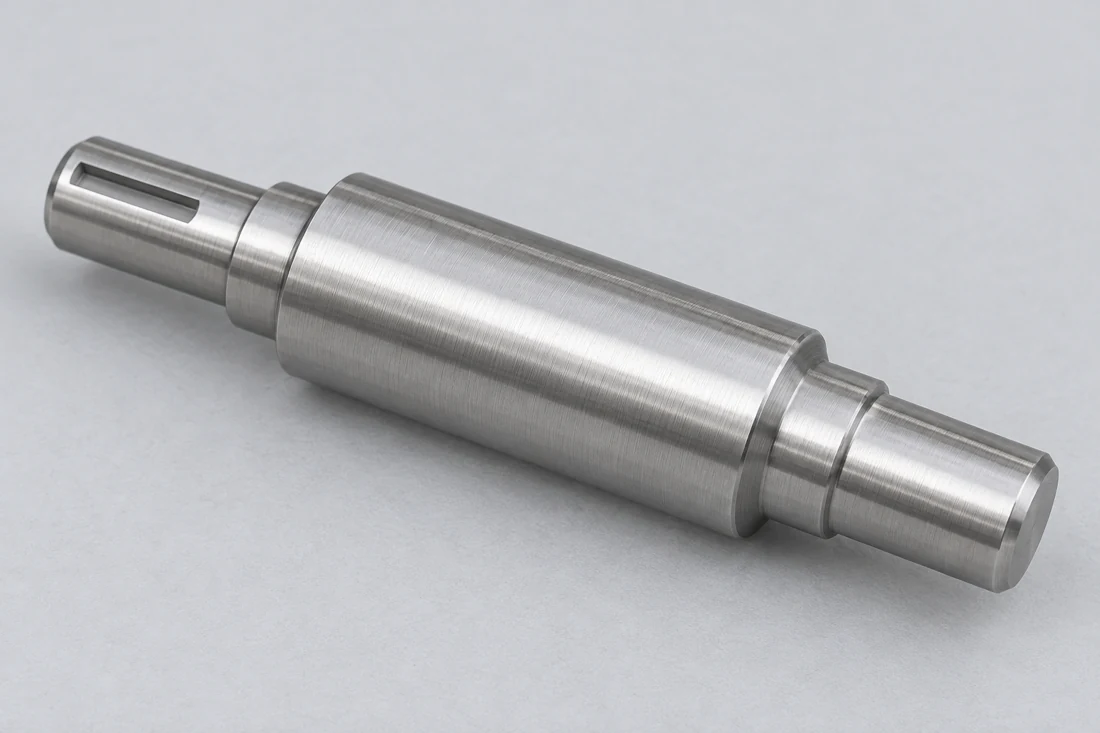
Uma ranhura de chaveta ou face plana conecta o eixo ao seu componente acionador. Nós usinamos sua largura, profundidade e comprimento útil, incluindo qualquer relação angular exigida com uma segunda ranhura de chaveta, furo transversal ou característica na extremidade.
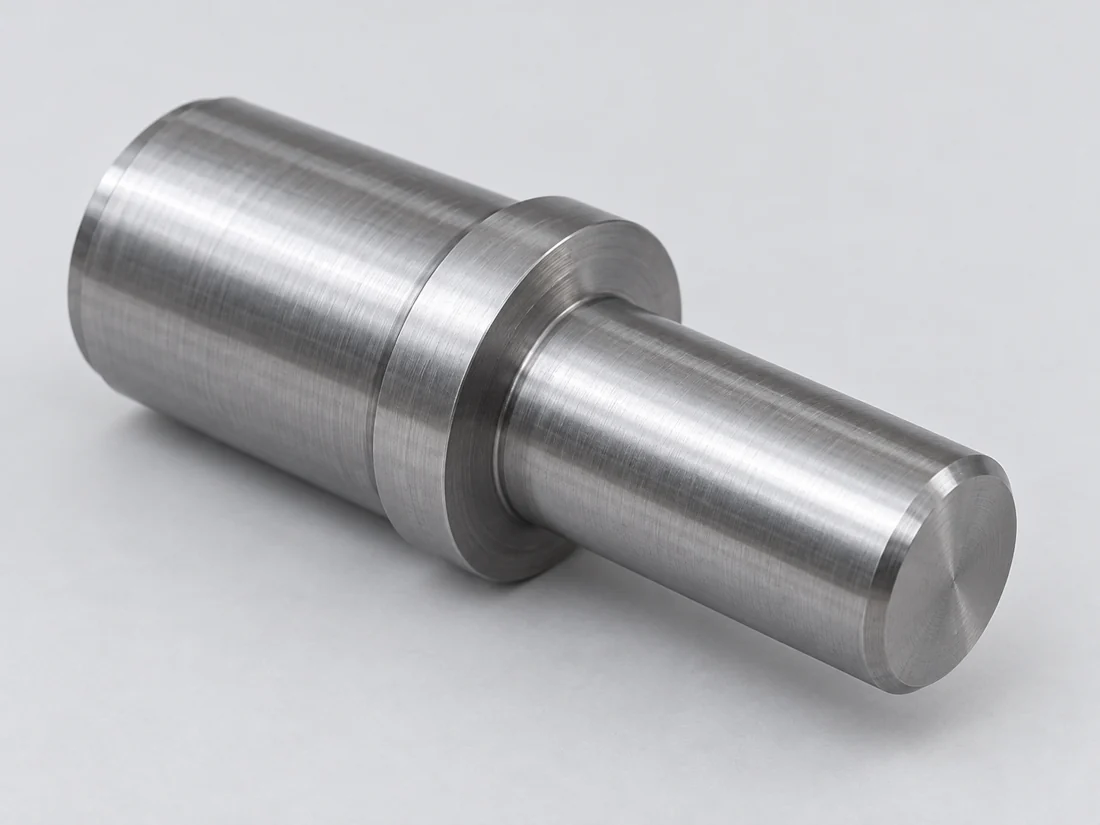
O lábio de uma vedação desliza sobre sua própria faixa de contato. Mantemos os requisitos de superfície dessa faixa distintos dos assentos para rolamentos adjacentes e dos diâmetros sem contato.
| Superfície e escopo | Requisito | Valor de referência |
|---|---|---|
| Assento para rolamento retificado, d ≤ 80 mm | Grau de diâmetro IT7: Ra recomendado | 1.6 µm |
| Assento para rolamento retificado, d ≤ 80 mm | Grau de diâmetro IT6: Ra recomendado | 0.8 µm |
| Assento para rolamento retificado, d ≤ 80 mm | Grau de diâmetro IT5: Ra recomendado | 0.4 µm |
| Contraparte para vedação radial, orientação RMA | Faixa Ra | 0.20–0.43 µm |
| Contraparte para vedação radial, orientação RMA | Faixa Rz | 1.65–2.9 µm |
| Contraparte para vedação radial | Direcionalidade preferencial da superfície | 0 ± 0.05° |
Orientação de componentes SKF, não limites de usinagem VETCNC nem um único acabamento para todos os eixos. As linhas relativas aos rolamentos aplicam-se aos assentos retificados; as linhas relativas às vedações aplicam-se à contraparte para vedação radial referenciada. O componente selecionado e o desenho liberado determinam o requisito final.
Executamos o eixo especificado por torneamento e usinagem secundária. Um rasgo de chaveta cortado em uma configuração posterior ainda deve manter relação com os munhões e com os recursos das extremidades que definem o eixo montado.
O vão do eixo e os diâmetros menores afetam a forma como ele pode ser suportado durante a usinagem. Planejamos a fixação da peça com base nas superfícies de apoio disponíveis e, após a usinagem, inspecionamos a peça nas condições exigidas pelo desenho.
Um ombro para rolamento, um alívio de rosca e um rebaixo para retificação são geometrias separadas. Analisamos o espaço disponível para a saída obrigatória da ferramenta, preservando ao mesmo tempo a face de assentamento e a transição especificadas para o eixo.
A têmpera pode alterar a geometria do eixo. Definimos quais dimensões necessitam de acabamento após o tratamento e deixamos a sobremetal de usinagem necessária na rota planejada.
Quando apenas um munhão exige têmpera, o desenho identifica o comprimento tratado, a profundidade da camada endurecida e a transição para as regiões não tratadas. Isso mantém um requisito local de desgaste separado da condição do material do núcleo.
Um revestimento depositado pode alterar o diâmetro do munhão, o ajuste da rosca e a largura da ranhura. Trabalhamos com base nas dimensões finais definidas e nos limites de mascaramento, em vez de aplicar uma única sobremetal em todas as superfícies.
Removemos rebarbas nas saídas dos furos transversais e finalizamos as entradas de rosca especificadas. O tratamento de arestas deve preservar os lados do rasgo de chaveta, as bordas da ranhura de retenção e os ombros que exercem função de localização.
Verificamos cada journal especificado e as distâncias entre as faces de localização. Tolerâncias separadas na posição do ombro e no comprimento do journal impedem que um comprimento total correto disfarce uma localização incorreta do mancal.
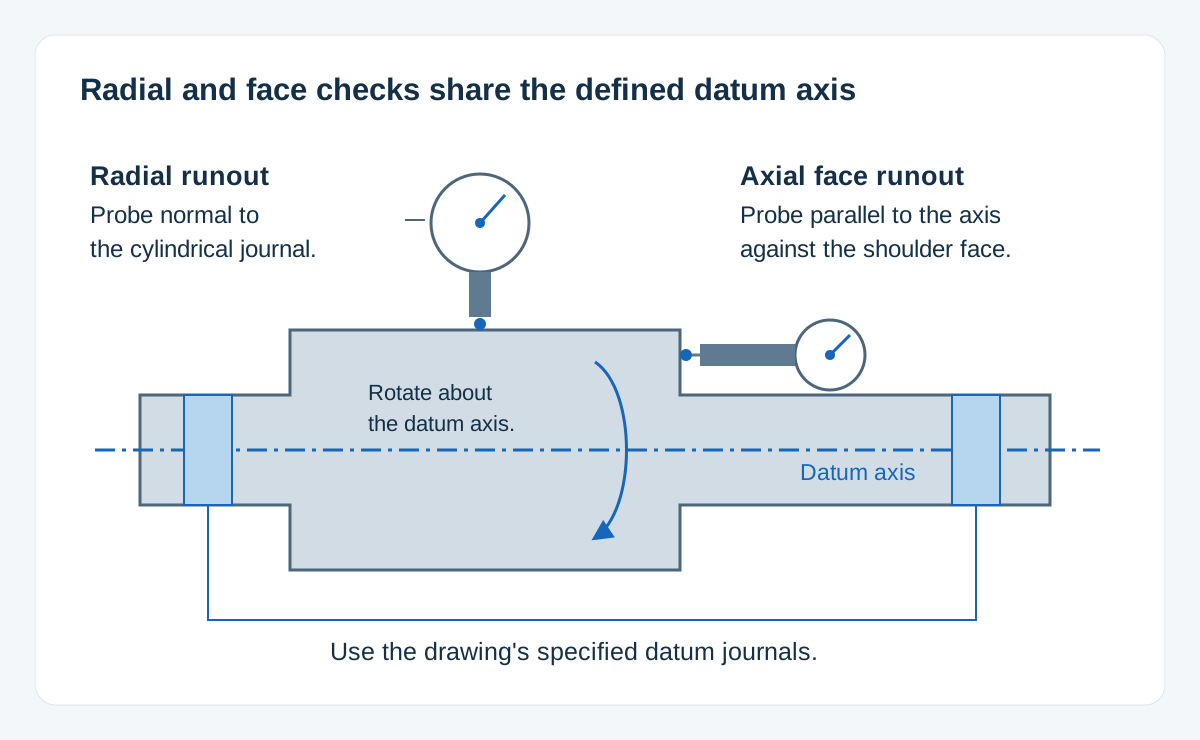
Verificamos os limites de forma especificados de forma independente e avaliamos o desvio de rotação (runout) em relação ao eixo de referência indicado no desenho. A circularidade, a retilineidade e o modo como um moente afastado gira em relação às superfícies de apoio são avaliados cada um como características próprias.
Verificamos a textura superficial especificada na sua faixa funcional e qualquer dureza exigida nas localizações designadas. Os relatórios distinguem a característica medida de um certificado de material ou tratamento.
O primeiro eixo permite uma verificação de ajuste com os mancais, cubos, vedação e hardware de retenção escolhidos. O desenho de usinagem aprovado incorpora quaisquer alterações resultantes nas interfaces de montagem.
Chavetas, porcas, espaçadores e outros itens separados têm suas próprias linhas de fornecimento. O desenho do eixo define a interface; a cotação identifica quais componentes adicionais estão incluídos.
Mantemos o desenho liberado e a condição de tratamento associados ao número da peça. Uma alteração no ombro ou na chaveta é registrada mesmo quando o diâmetro principal e o comprimento total permanecem inalterados.
Separamos os eixos durante a embalagem e protegemos os journals especificados e as roscas expostas. As suas faixas de contato são mantidas livres de componentes soltos que possam danificá-los durante o transporte.
Os custos de programação e de configuração inicial são distribuídos por todo o lote. Um vão esbelto, um furo axial profundo ou um journal acabado após a têmpera podem exigir trabalho adicional de suporte, corte ou acabamento em cada eixo.
| Item | Incluir |
|---|---|
| Geometria do eixo | CAD, desenho, unidades e revisão |
| Interfaces de acoplamento | Detalhes dos rolamentos, cubos, vedação e hardware de retenção |
| Condição final | Material, zonas de dureza, tratamento e limites superficiais |
| Escopo do pedido | Quantidade, itens fornecidos e registros de inspeção exigidos |
Identifique as superfícies de trabalho críticas e suas referências de datum no desenho.
É possível manter uma superfície em bruto desde que essa superfície atenda aos requisitos especificados. No entanto, a usinagem de recursos nas extremidades, a remoção de material ou a aplicação de tratamento térmico podem afetar o eixo resultante. Avaliamos a geometria e o estado da peça acabada, em vez de considerar o certificado de diâmetro da barra recebida como aceitação do componente final.
Eles podem ser omitidos da geometria entregue, caso o desenho assim exija, mas isso afeta o plano de fixação e inspeção. Indique se os furos de centro podem permanecer, se suas extremidades devem ser tampadas ou se as faces extremas devem ser contínuas. Planejamos um método de referência adequado antes de remover um recurso utilizado para suportar o eixo.
Não. O desvio radial refere-se à geometria superficial em relação a um eixo de referência; o equilíbrio refere-se à distribuição da massa rotativa. Um eixo com desvio radial aceitável ainda pode exigir equilíbrio, especialmente como parte de um rotor montado. Especifique separadamente a configuração de rotor exigida e a aceitação de equilibragem, para que a equilibragem seja verificada no rotor montado.
Não. Uma vedação de lábio radial exige a textura superficial especificada para seu projeto. As orientações da SKF para vedação em eixos incluem um limite inferior de rugosidade, pois uma superfície contrária excessivamente lisa pode prejudicar o suprimento de lubrificante ao lábio. A direcionalidade da superfície também é relevante. Solicite a exigência de acabamento específica da vedação selecionada, em vez de simplesmente o menor valor de Ra disponível.
Não como substituição não verificada. A remoção do núcleo altera a massa, a rigidez à flexão e à torção, bem como a espessura disponível da parede sob furos ou rasgos de chaveta. O projetista deve liberar a geometria oca com base nas cargas reais e nos detalhes de conexão. Em seguida maquinamos essa peça definida, com o desempenho mecânico a seguir a geometria de parede e de furo liberada.
Uma superfície interrompida altera o contato nessa localização. Normalmente, uma pista de vedação exige uma superfície contrária contínua, e uma interface de rolamento ou cubo deve ser compatível com o componente selecionado. Identifique onde a chaveta entra em contato e onde o rasgo termina no projeto de montagem; estender um rasgo para facilitar a usinagem não deve prevalecer sobre essas interfaces.
Envie o desenho do eixo, os detalhes do componente acoplado, a condição do material e a quantidade. Analisaremos a rota de usinagem, as interfaces acabadas e os requisitos de inspeção.
Interfaces de rolamentos, superfícies do eixo e condições do material
Utilizamos o Google Analytics para perceber como este site é usado. Os cookies de análise só são definidos se aceitar. Política de Privacidade
