På denna sida
Använd laserskärning på plattbädd för genomskärning av konturen och öppningarna i en metallplatta när de resulterande skärkanterna uppfyller kraven på färdig del. Använd CNC-fräsning för blinda fickor, stegade sättytor, kontrollerade ytor och hål vars slutgiltiga mått eller läge kräver en bearbetnings- och kontrollväg. Använd båda processerna när en laserskuren blank sparar på omkretsbearbetning men vissa gränsytor fortfarande kräver fräsning. Valet görs funktion för funktion på samma godkänd ritning, inte genom att fråga vilken maskin som generellt är snabbare eller mer exakt.
Här avser ”laserskärning” laserskärning på plattbädd av plåt eller platta. Andra lasersystem kan trimma tredimensionella delar, men de omvandlar inte en genomskärningskontur till en blindficka som kräver fräsning. En leverantörs offentlig skärningstjocklek eller tolerans är inte en garanti för din legering, platttillstånd, geometri och parti. Det avgörande beslutet är vilka ytor som får behålla skärresultatet, vilka som kräver efterbearbetning och vad den kombinerade vägen kostar för att leverera en godkänd del.
Tilldela varje färdig funktion till en process
Börja med funktionen för varje kant och hål. En yttre kontur kan endast behöva klara grannkomponenter; en annan del av samma kontur kan däremot placera en sammanfogad komponent. En genomslitslits kan ha generös spel, medan ett närliggande hål styr justeringen. De behöver inte samma ytkvalitet bara för att de förekommer i en och samma 2D-ritning. Autodesks strategi för 2D-profil beskriver laserskärning som en verktygspathsstrategi för plåtprofiler, medan dess frässtrategi för fickor tar bort material inom en begränsning för att skapa en urholkning eller öppen ficka. Det är olika typer av geometri. [1] [2]
| Färdig metallfunktion | Skärresultat från laserskärning | Fräsning eller annan efterbearbetning |
|---|---|---|
| Yttre profil eller genomslitslits | Det mätta måttet, kantvinkeln, ytroheten och drossen uppfyller kravet på spel eller montering. | Kanten är en kontrollerad positions-, tätnings- eller högkvalitativ synlig yta som skärningen inte uppfyller i levererat skick. |
| Öppning för fästdelars spel | Den faktiska skärhålens omfattning ger spel för fästdelen genom hela monteringstoleransstacken. | Mått eller läge i förhållande till en sammanfogad referensyta kräver en mer strikt kontrollerad slutoperation. |
| Placeringshål eller lagerseat | Endast om den specifika skärprocessen och kontrollen demonstrerar det krävda måttet, formen, kantförhållandet och förhållandet till referensytan. | Hålet måste slutföras och kontrolleras i förhållande till kontrollerade ytor eller andra precisionsfunktioner. |
| Blindficka, urdräning eller stegad sättyta | Ingen delvis djupgående botten eller axel från en genomskärning på plattbädd. | Djupkontrollerad bearbetning skapar botten, väggen eller axeln; en annan godkänd konstruktion kan undvika funktionen. |
| Svetsad eller belagd skärkant | Den valda gasen, skärningsförhållandena och den godkända förberedelsen uppfyller kraven för den efterföljande processen. | Oxid, dross, kantform eller en oacceptabel påverkad skikttyp kräver definierad borttagning eller en annan bearbetningsväg. |
De två sista kolumnerna är godkännandevillkor, inte universella processrankningar. En laser kan skära ett cirkulärt öppning, men en cirkulär ritningssymbol bevisar inte att den resulterande kanten är en färdig lagerborrhål. Omvänt är det onödigt att fräska en bred yttre kontur om den laserskurna konturen redan uppfyller delens funktion. För det bredare valet mellan en sammanfogad plåtmontering (skärning och böjning) och en del som fräses från massivt material använder du vår guide för CNC-fräsning jämfört med plåtbearbetning. Den här artikeln behandlar endast en platt metallplatta och dess skurna respektive frästa funktioner.
Undersök den skurna kanten, inte bara konturdimensionerna.
En laser följer en programmerad kontur och lämnar efter sig en skärspalt: material som tas bort längs strålvägen. Skärspaltens bredd påverkar verktygspathsförskjutningen och den minsta praktiska skärfunktionen, men den utgör inte den slutliga dimensionsnoggrannheten för varje hål eller kant. Den slutliga konturen beror på material, tjocklek, utrustning, skärinställningar, positionering och hur skäret mäts. En smal skärspalt kan inte i sig själv säkerställa en exakt positionsbestämmande borrhål.
För en funktionsmässig kant skiljer man åt minst fyra egenskaper: dess position och profil i plattans plan; dess rätvinklighet genom tjockleken; dess ytyta; samt eventuell dross eller annat material som sitter kvar på utgående sidan. TWI identifierar skärspalt, skärkantsruhet, rätvinklighet, värmeinverkade zon och dross som separata kvalitetsegenskaper för laserskärning. Deras exempel beskriver specifika äldre laserskärningsprocesser, så deras numeriska värden får inte överföras till en aktuell leverantörs specifikation. [3] En slät utseende toppkant kan fortfarande vara konisk eller ha dross på undersidan. Undersök den sida som faktiskt kommer i kontakt med den motparterna.
ISO 9013:2017 är en klassificeringsstandard för geometriska produktspecifikationer och kvalitetstoleranser vid termisk skärning; ISO listar en ändringsutgåva från 2024 och anger att utgåva 2017 fortfarande är aktuell. Dess offentliga sammanfattning anger att dess geometriska krav gäller när ritningen eller relevant leveransdokument hänvisar till standarden. Den anger också att planhetsfel ligger utanför dess tillämpningsområde. [4] En referens till ISO 9013 innebär alltså inte automatiskt kontroll av alla plattförhållanden, och standardens angivna tillämpbarhet för laserskärningstjocklek är inte VETCNC:s maskinomfång. Om plattans planhet är avgörande för t.ex. en packning, sensor eller fixtur ska detta krav anges och kontrolleras separat.
En skuren kant kan även ha en värmeinverkad zon (HAZ), vars storlek och effekt beror på materialet, tjockleken och skärningsförhållandena. TWI definierar den som material intill skäret som genomgått en egenskapsändring och noterar att synlig värmetön inte är ett direkt mått på HAZ:s utsträckning. [5] Detta innebär inte att varje laserskuren kant måste fräsas bort. En passningsöppning kan fungera som skuren. En kant som ska svetsas, formas, utsättas för utmattning eller användas som kritisk kontaktyta kan kräva ett specifikt kantillfälle, förberedelse eller prov. Avgör utifrån materialet och driftkraven, och identifiera sedan den bearbetningsoperation som ansvarar för detta tillfälle.
Skilj åt passningshål och positionsbestämmande hål.
Ett passningshåls syfte är att låta en förbindelsekomponent passera och möjliggöra montering. Dess användbara godkännandeprövning är om den minsta färdiga öppningen, på dess faktiska position, fortfarande ger passning för förbindelsekomponenten och motparternas mönster. Ett laserskuret hål kan uppfylla detta krav på en given platta även om dess kant inte liknar en precisionfräst borrhål. Kontrollera den verkliga skurna provbiten eller leverantörens processbevis mot ritningens storleks- och positionskrav; dra inte slutsatsen om passning utifrån den nominella CAD-cirkeln.
Ett positionsbestämmande hål har en annan uppgift. Dess diameter, rundhet, yta, axel och position i förhållande till andra funktioner kan fastställa var en axel, stift eller insats placeras. Om dessa förhållanden är styrda bör det färdiga datumsystemet och inspektionsläget definieras. En laserskuren pilotöppning kan vara en användbar startöppning, men lämnar mindre material för en senare borrhålsbearbetning. Om den slutliga frästa kanten måste ta bort ett skärbegränsat lager eller rensa upp variationer måste den planerade pilotöppningen lämna tillräckligt med material runtom. Det finns ingen universell rensningsmarginal: plattan, skärprocessen, önskad ytkvalitet och avsedd borr-, fräs- eller reamväg bestämmer detta. I vissa fall är det enklare att lämna platsen helt massiv tills bearbetningen.
Var försiktig med ett datum som försvinner mellan operationer. Om laserskärningskonturen används för att positionera blanken under fräsningen, men denna kontur har stor variation, kan den färdiga borrhålen vara noggrann i förhållande till fräsfixturen trots att den står dåligt i förhållande till den slutliga yttre konturen. Alternativen är att etablera en fräsd positionsbestämmande kant eller yta, använda tillförlitliga funktioner i den laserskurna blanken med ett verifierat positionsbestämmande schema, eller revidera ritningen så att det kritiska förhållandet styrts från en funktion som bearbetningsvägen faktiskt kan reproducera. Carr Lanes fixturvägledning förklarar varför det är avgörande att referera arbetsstycket till både fixturen och verktyget. [6] Ritningen bör ange delens funktionella referenser; bearbetningsvägen måste sedan bära dem vidare genom skärning, fixtering och slutlig inspektion. Vår guide för borrning jämfört med fräsning av ett hål diskuterar hur hålgeometri och funktion väljer den avslutande bearbetningsprocessen efter att den grundläggande vägen är fastställd.
Fräs från massivt material när de flesta ytor kräver bearbetning.
Fräsning är den naturliga lösningen när komponenten inte främst utgör en profil med konstant tjocklek. En blockformad del med en blindkavitet, upphöjda ytor, en tätningsränna och flera ytor som måste förhålla sig till varandra kräver redan råmaterial, fixturer och fräsningstid för dessa funktioner. Att först laser-skära ytterkonturen kan lägga till överföring, rengöring och samordning mellan olika leverantörer utan att eliminera mycket av fräsningen. En liten serie med en enkel kontur och många maskinbearbetade gränssnitt kan falla inom denna kategori.
Även om en laser kan skapa ytterblanken kan en maskinbearbetad referensyta behövas innan hålet eller fickan färdigbearbetas. En platta kan även kräva planfräsning för att uppfylla ett tjockleks- eller planhetskrav efter skärningen; ISO 9013:s klassificering av geometri för värmebaserad skärning löser inte plattans planhet. Om bearbetningsvägen kräver att båda stora ytorna, flera sidokanter och alla positionsbestämmande hål bearbetas, kan den ursprungliga skurna blanken spara mindre än förväntat. Leverantören bör jämföra det faktiska inköpsmåttet för råmaterialet, grovbearbetningsinsatsen, fixturprepareringen, antalet inställningar och inspektionen av godkända delar istället för att anta att tillägg av en laserskärningsoperation alltid sparar tid.
Fräsning är inte automatiskt mer exakt överallt. En fräsd kant beror fortfarande på verktygets tillgänglighet, spännkraften, maskinens skick, råmaterialens stabilitet och mätningen. Anledningen att fräsa en specifik funktion är att dess krävda djup, ytkvalitet eller geometriska förhållande kan produceras och verifieras med den valda fräsprocessen. Vår designguide för CNC-fräsning går djupare in på beslut kring fickor, väggar och verktygstillgänglighet. En laser-skuren öppning kan lämnas orörd på andra ställen på samma del. Att behålla denna skillnad förhindrar onödiga slutförda fräsoperationer på icke-funktionella kanter.
Använd en laserblank när den eliminerar meningsfull fräsarbetsinsats.
En hybridbearbetningsväg kan vara effektiv för en främst platt platta med en oregelbunden silhuett eller många genomgående slitsar men endast några styrd gränssnitt. Laserskärningen skapar blanken nära slutmåttet; fräsningen skapar sedan en grunt ficka, ett färdigbearbetat hål, en referensyta eller en annan lokal funktion. Laserskuren kant lämnas oförändrad där detta är acceptabelt. Detta är inte en genväg till varje funktion: blanken måste fortfarande innehålla tillräckligt med intakt material för positionering och spänning, och varje yta som är avsedd för slutförda bearbetningsoperationer måste ha tillräckligt med råmaterial kvar för den aktuella operationen.
Planera bearbetningsvägen i denna ordning eftersom varje steg är beroende av föregående tillstånd:
- Markera konturerna och öppningarna som kan lämnas som-skurna, och identifiera eventuella krav på kantförhållanden från svetsning, beläggning, passning eller utseende.
- Välj en laserblankform som behåller material för spänning och lämnar tillräckligt med rengöringsmaterial runt gränssnitten avsedda för fräsning. Bekräfta att perforering eller fästflänsar inte skadar en färdig kontaktyta.
- Definiera var den skurna blanken positioneras under fräsningen och vilken yta eller funktion som blir referens för det slutgiltiga hålet eller fickan. Ta hänsyn till askavlägsning eller planering om något av dessa krävs innan pålitlig spänning är möjlig.
- Slutför de valda funktionerna och inspektera den levererade delen i dess angivna slutgiltiga tillstånd. Den skurna kanten och det maskinbearbetade gränssnittet kan kräva olika kontroller.
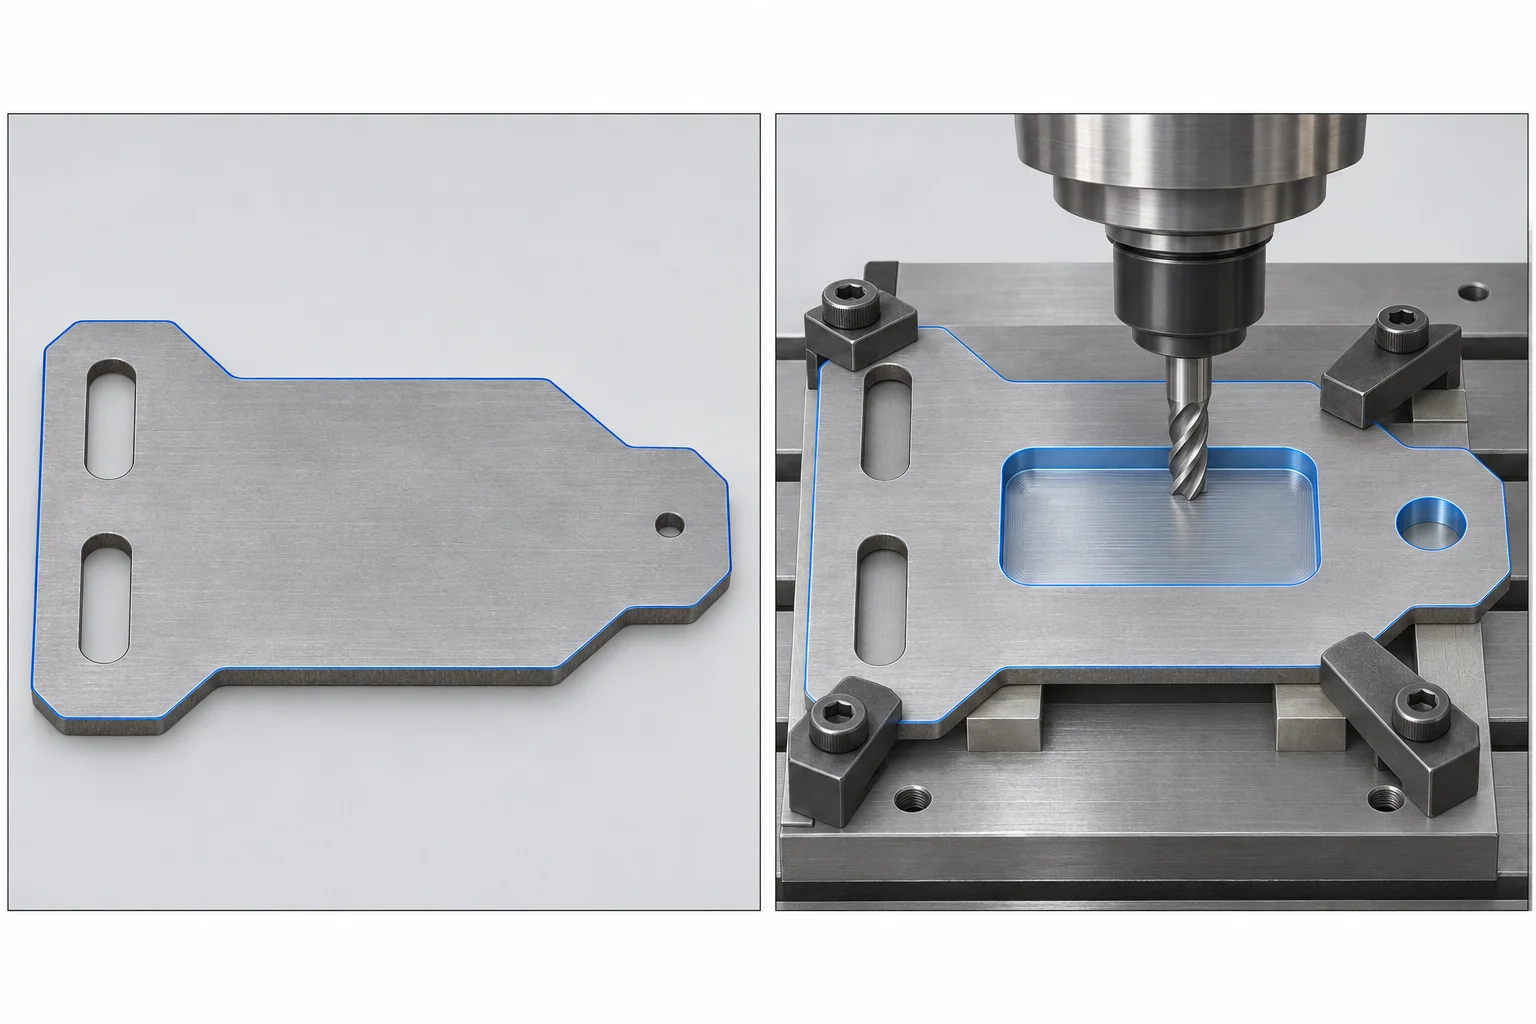
Den andra operationen lägger till inställning och hantering. Om olika leverantörer utför laserskärning och fräsning bör även överföringstid, materialidentifiering och ansvar för en icke-konform blank inkluderas i planeringen. En blank nära slutmått som sparar på perimeterns fräsning kan ändå vara en dålig lösning om den är svår att spänna utan deformation eller om den kritiska hålets position i förhållande till den skurna kanten inte kan hållas. Å andra sidan kan borttagandet av fullständig perimetral fräsning från varje del vara meningsfullt vid upprepade plattor med många godkända genomskärningar och endast en lokal maskinbearbetad sittplats. Den avgörande storheten är kostnaden och ledtiden för den fullständiga godkända bearbetningsvägen, inte en jämförelse av skärhastigheter.
Genomförd beslutsanalys: en stålmonteringsplatta
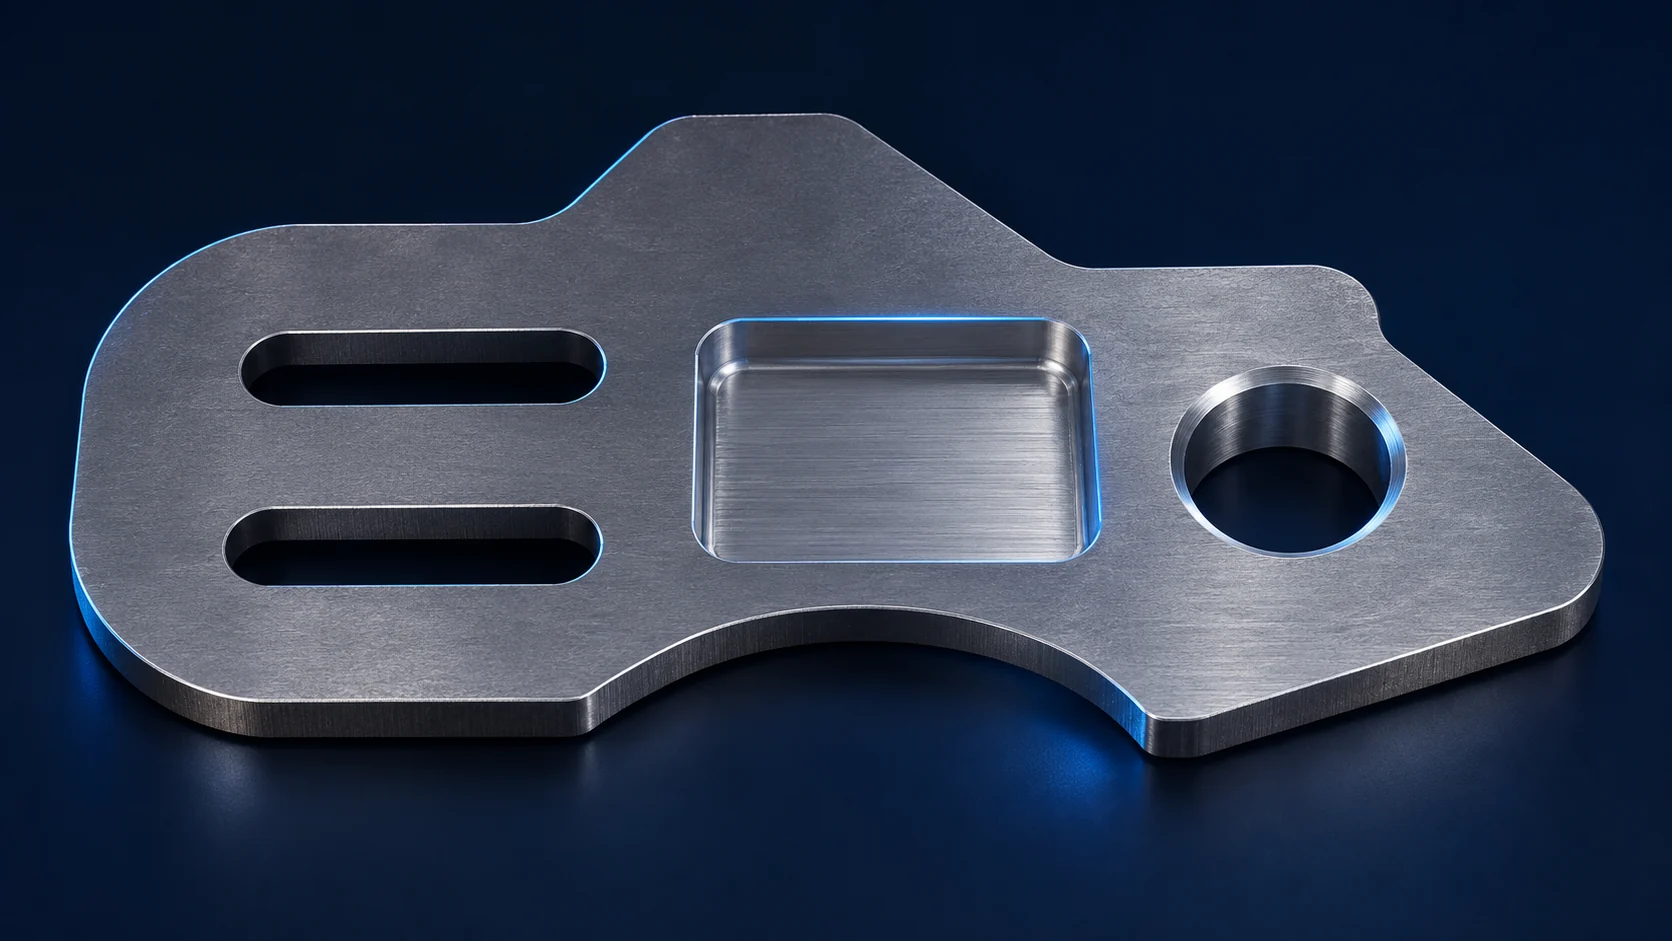
Överväg en monteringsplatta i låglegerad stål med tjocklek 6 mm. Dess kontur är oregelbunden och inkluderar två genomgående slitsar för skruvrumsutrymme. Ett hål nära ena änden bestämmer positionen för en centreringsstift i förhållande till en monteringsyta, och en rektangulär ficka med djup 2 mm placerar ett insatsdel mot en styrd bottenyta. De angivna måtten beskriver geometrin för denna hypotetiska konstruktion, inte någon begränsning avseende material, laserskärning eller VETCNC:s kapacitet. Anta att konstruktören har specificerat det positionsbestämmande hålets färdigmått och position, fickans djup och bottenytans kvalitet samt acceptabla förhållanden för den skurna kanten vid konturen och slitsarna.
Endast laserskärning slutför inte denna ritning. Den kan skapa genomgående kontur och slitsar om de skurna måtten, kantkvadraturen och askförhållandena uppfyller godkännandekriterierna. Den kan inte lämna en 2 mm-djup ficka i en 6 mm-tjock platta med den här definierade flatbed-genomprofilprocessen. Det positionsbestämmande hålet kan också kräva en slutlig bearbetning och inspektion för att uppfylla sin positionsbestämmande funktion. Att kalla varje cirkel i DXF-filen för ett ”lasershål” skulle dölja dessa två krav.
Endast fräsning är en fullständig kandidat. En verkstad kan börja med lämpligt råmaterial, skapa konturen och slitsarna, färdigbearbeta fickan och bestämma positionen för hålet från styrd referens. Om detta är ekonomiskt beror på inköpsmåttet för råmaterialet, konturlängden, antalet inställningar och seriemängden. Det finns ingen grund för en universell slutsats att ”laserskärning är billigare” baserad enbart på denna geometri.
Laserblank plus fräsning är också en fullständig kandidat om skärprofilen och spåren accepteras som färdiga, blanken kan hållas upprepeligt och borrhålet samt fickan behåller tillräckligt med material för sina avslutande fräsoperationer. Laserverkstaden kan lämna borrhålets läge oskuret; fräsoperationen skulle då framställa det från massivt material. Om en ledhål borras måste dess storlek och skärillighet lämna ett användbart avslutande toleransutrymme. Offerten måste inkludera laserskärning, eventuell kantrensning, överföring, fräsningens montering och cykel samt slutlig inspektion av både de skurna funktionerna och den frästa gränsytan. Begär att båda tillvägagångssätten levererar samma godkända ritning. Om ytterkanten senare blir en positionsyta måste tillvägagångssättet omvärderas i stället för att tyst behandlas som samma lågkontrollerade kant.
Ange godkännandekriterier innan du jämför offertförslag
För en RFQ ska ytor separeras efter slutlig tillstånd i stället för att ge en allmän instruktion som exempelvis ”laserklipp och bearbeta”. Ange materialklass, plattillstånd och tjocklek. Identifiera vilka yttre segment och öppningar som får kvar sitt klippta tillstånd; ange den krävda storleken och placeringen samt den relevanta kantförutsättningen. Identifiera de ytor, hål och fickor som kräver bearbetning, inklusive de färdiga referensytorna och hur deras inbördes förhållande kommer att mätas. Om ISO 9013 används för en kravspecifikation på klippt kant ska dess tillämpliga upplaga och ändringsföreskrift anges i ritningen eller leveransdokumentet, och den krävda kvalitetsbeteckningen ska definieras genom den överenskomna specifikationen. Planhet förblir ett separat krav. [4]
Där en skuren kant ska svetsas eller beläggas, ange vilken tillståndskvalitet som måste ankomma till den efterföljande bearbetningen. TWI noterar att valet av hjälpgas kan påverka oxidationen av skärkanten och därmed lämpligheten för senare svetsning; rätt gas och förberedelse beror fortfarande på legeringen och sammansättningsproceduren. [3] Anta inte att en visuellt blank kant automatiskt är godtagbar, eller att synlig färg bevisar en skadlig värmeinflyttningszon (HAZ). Fråga efter det kanttillstånd som funktionen faktiskt kräver och verifiera det i det överenskomna slutliga tillståndet.
Begär sedan sammanlagda ruttpriser för de kvantiteter som du kommer att släppa. Jämför laserendast där den kan uppfylla alla funktioner, fräsningendast där den kan det och hybridlösningar där den extra bearbetningssteget ger en nettofördel. Inkludera blankettlayout eller utrustningsstorlek för råmaterial, programmering och inställning, skär- eller maskintid, kantförädling, sekundär bearbetning, kontroll, transport och minimipartistackar inom samma omfattning. MIT:s behandling av tillverkningskostnader skiljer mellan arbete som betalas en gång och arbete som upprepas för varje del – en användbar metod för att göra denna jämförelse vid den avsedda partistorleken. [7] En leverantör behöver inte avslöja sina interna timpriser för att förklara vilka funktioner som kräver en extra operation. Det korrekta valet är den minst belastande rutten som levererar alla krävda funktioner, inte den med kortast enskild maskincykel.
Frågor om laserskärning och fräsning av metallkomponenter
Är en fräsad metallkant alltid mer exakt än en laserstänkt kant?
Nej. Noggrannhet hör till en specificerad funktion, en bearbetningsväg och en kontrollmetod. En clearanceprofil som skurits med laser kan uppfylla ritningen, medan en dåligt stödd fräsd kant inte nödvändigtvis gör det. En kontrollerad positionerings- eller tätningskant kan motivera avslutande fräsning om den föreslagna laserskärningen inte uppfyller de krävda måtten, formen, ytkvaliteten eller förhållandet till referensytorna. Jämför bevisen för det faktiska materialet och dess tjocklek i stället för allmänna processbeteckningar.
Kan en plattbäddslaser skära en sluten ficka eller ett förborrat hål?
Den genomgående profilskärningsprocessen med laser som diskuteras här skär igenom plattan längs en kontur; den lämnar inte en kontrollerad delvis djupgående botten eller axel. En sluten ficka eller ett förborrat hål kräver därför fräsning eller en annan godkänd konstruktions- och tillverkningsväg. En laser kan dock fortfarande användas för att skära den omgivande konturen och de genomgående öppningarna innan den här operationen. [1] [2]
Skall varje laserstansad hål finishbearbetas?
Nej. En passagesöppning kan lämnas som den är efter fräsningen om dess verkliga storlek, position och kantkvalitet uppfyller monteringskraven. Ett positionsbestämmande hål kan kräva slutförande och kontroll från styrdatum. Avgör efter funktionen; ange inte ett slutförande steg enbart därför att det gäller ett hål, och lita inte på en liten skärbredd som bevis för hålets kvalitet.
Gäller ISO 9013 automatiskt för en laserskuren del?
Nr. ISO:s publicerade sammanfattning anger att dess geometriska krav för termisk skärning gäller när ritningen eller det aktuella dokumentet hänvisar till den; planhetsfel ligger utanför dess tillämpningsområde. Välj och kommunicera det tillämpliga kravet på skärkvalitet och definiera separat eventuell plattans planhet eller godtagbarhet för maskinbearbetade gränssnitt. [4]
Tekniska källor
- Autodesk Fusion Help, 2D-profilstrategi. Skärande av platta plåtprofiler med laser, vattenstråle eller plasma; käll-URL:en behålls i den interna bevisregistret.
- Autodesk Fusion Help, 2D-offsetavskäring – referens. Fräsverktygspågång för hålrum, öppna fickor och omgivande upphöjningar; käll-URL:en behålls i den interna bevisregistret.
- TWI, Laserbegränsning: Processvariationer. Kvalitetsmått för skärning, effekten av hjälpgas och slagg; äldre processexempel används inte som aktuella universella toleransvärden.
- ISO, ISO 9013:2017, Värmebegränsning – Klassificering av värmebegränsade skärningar – Geometriska produktspecifikationer och kvalitetstoleranser, med ändringsblad 1:2024 angivet av ISO. Offentlig sammanfattning om tillämpbarhet enligt ritningsreferens och undantag av planhetsfel; den fullständiga betalda standarden har inte konsulterats för klassvärden.
- TWI, Vad är den värmpåverkade zonen (HAZ)?. Beroende av HAZ på material, tjocklek och process samt åtskillnad från synlig värmtint.
- Carr Lane Manufacturing, Principer för positionering och spänning vid jig- och fixturkonstruktion, ”Referens och upprepbarhet.” Referens mellan arbetsstycke och fixtur samt mellan fixtur och verktyg; käll-URL:n bevaras i den interna bevisregistret.
- MIT OpenCourseWare, kurs 2.008, föreläsning 17: Tillverkningssystem IIb: Tillverkningskostnader, vårtermin 2025, PDF sid. 5–10. Kostnadskategorier och behandling av fasta respektive variabla kostnader för att jämföra tillverkningsvägar vid en definierad serie.
Om VETCNC
VETCNC förmedlar en familjetillverkningsbakgrund till onlinebeställning av CNC-tjänster. Kevin har tio års erfarenhet från CNC-branschen och samarbetar med familjens fabriker i Kina samt ett bredare nätverk av partners. Målet är att göra tillverkningsavtalet, de tekniska kraven och ansvarsfördelningen tydliga innan en beställning placeras.
Läs Kevins historia →


