Nesta página
Utilize o corte a laser de perfil em mesa plana para o contorno externo e aberturas de passagem de uma chapa metálica quando as bordas resultantes atendem aos requisitos da peça acabada. Utilize o fresamento CNC para cavidades cegas, assentos escalonados, faces controladas e furos cujo tamanho final ou posição exijam uma rota de usinagem e inspeção. Utilize ambos os processos quando uma chapa pré-cortada a laser economiza a remoção do perímetro, mas interfaces selecionadas ainda exigem fresamento. A escolha é feita recurso por recurso no mesmo desenho aprovado, não com base na pergunta de qual máquina é geralmente mais rápida ou mais precisa.
Aqui, “corte a laser” refere-se ao corte de perfil em mesa plana de chapas ou placas. Outros sistemas a laser podem rebarbar peças tridimensionais, mas não transformam uma operação de corte de perfil de passagem em uma operação de fresamento de cavidade cega. A espessura de corte ou tolerância publicada por um fornecedor não constitui uma garantia para sua liga, estado da chapa, geometria e lote. A decisão útil é identificar quais superfícies podem permanecer como cortadas, quais exigem usinagem posterior e qual é o custo total da rota combinada para entregar uma peça aprovada.
Atribua cada recurso acabado a um processo
Comece com a função de cada borda e furo. Um contorno externo pode precisar apenas de folga em relação a peças vizinhas; outra porção desse mesmo contorno pode posicionar um componente acoplado. Uma ranhura de passagem pode ter folga generosa, enquanto um furo próximo controla o alinhamento. Eles não exigem o mesmo acabamento simplesmente porque aparecem em um único desenho 2D. A estratégia de Perfil 2D da Autodesk descreve o corte a laser como uma trajetória de ferramenta para perfis de chapa, enquanto sua estratégia de cavidade por fresamento remove material dentro de um limite para produzir uma cavidade ou ranhura aberta. Trata-se de tipos diferentes de geometria. [1] [2]
| Recurso metálico acabado | Resultado do corte a laser conforme executado | Fresamento ou outro processo subsequente |
|---|---|---|
| Contorno externo ou ranhura de passagem | O tamanho medido, ângulo da borda, rugosidade e escória atendem ao seu requisito de folga ou montagem. | A borda é uma face de localização, vedação ou alta qualidade visível que o corte não atende na condição entregue. |
| Abertura de folga para fixação | O envelope real do furo cortado garante a folga do elemento de fixação através de toda a pilha de tolerâncias da montagem. | O tamanho ou posição em relação a um datum de acoplamento exige uma operação final com controle mais rigoroso. |
| Furo de localização ou assento de rolamento | Apenas se o processo específico de corte e a inspeção demonstrarem o tamanho, forma, condição da borda e relação com o datum exigidos. | O furo deve ser acabado e inspecionado em relação a faces controladas ou outros recursos de precisão. |
| Cavidade cega, escareamento ou assento escalonado | Nenhum piso ou ombro de profundidade parcial proveniente de um corte de perfil de passagem em mesa plana. | A usinagem com controle de profundidade produz o piso, parede ou ombro; outro projeto aprovado pode eliminar esse recurso. |
| Borda cortada soldada ou revestida | O gás selecionado, as condições de corte e a preparação aprovada satisfazem o processo subsequente. | Óxido, escória, forma da borda ou camada afetada inaceitável exigem remoção definida ou uma rota alternativa. |
As duas últimas colunas são condições de aceitação, não classificações universais de processos. Um laser pode cortar uma abertura circular, mas um símbolo de desenho circular não comprova que a borda resultante seja um furo de alojamento acabado. Inversamente, fresar um perímetro externo amplo é desnecessário se o perímetro cortado a laser já atende à função da peça. Para a escolha mais ampla entre um conjunto de chapa cortada e dobrada e uma peça usinada a partir de material bruto, utilize nosso guia de usinagem CNC versus fabricação em chapa metálica. Este artigo trata exclusivamente de uma chapa metálica plana e de suas características cortadas versus usinadas.
Inspeccione a borda cortada, não apenas as dimensões do contorno.
Um laser segue um contorno programado e deixa um sulco (kerf): material removido ao longo do trajeto do feixe. A largura do sulco afeta o deslocamento da trajetória da ferramenta e a menor característica de corte viável, mas não corresponde à tolerância dimensional final de cada furo ou borda. O contorno final depende do material, espessura, equipamento, parâmetros de corte, posicionamento e método de medição do corte. Um sulco estreito, por si só, não garante um furo de localização preciso.
Para uma borda funcional, distinga pelo menos quatro resultados: sua posição e perfil no plano da chapa; sua perpendicularidade através da espessura; sua textura superficial; e qualquer escória ou outro material aderido ao lado de saída. O TWI identifica sulco (kerf), rugosidade da borda cortada, perpendicularidade, zona afetada pelo calor (HAZ) e escória como características separadas de qualidade do corte a laser. Seus exemplos descrevem variantes específicas mais antigas do processo a laser, portanto seus valores numéricos não devem ser transplantados para a especificação de um fornecedor atual. [3] Uma borda superior com aparência lisa ainda pode apresentar conicidade ou escória na face inferior. Inspeccione o lado que efetivamente entrará em contato com a peça acoplada.
A ISO 9013:2017 é uma norma de classificação para especificações geométricas de produtos cortados termicamente e suas tolerâncias de qualidade; a ISO lista uma emenda de 2024 e afirma que a edição de 2017 permanece vigente. Seu resumo publicado declara que seus requisitos geométricos aplicam-se quando o desenho ou o documento relevante de entrega invocam a norma. Também afirma que defeitos de planicidade estão fora de seu escopo. [4] Portanto, uma referência à ISO 9013 não controla automaticamente todas as condições da chapa, e a faixa de espessuras de chapa aplicáveis ao corte a laser declarada pela norma não corresponde à faixa de máquinas da VETCNC. Se a planicidade da chapa for crítica para uma junta, sensor ou dispositivo de fixação, esse requisito deve ser explicitado e inspecionado separadamente.
Uma borda cortada também pode apresentar uma zona afetada pelo calor (HAZ), cujo tamanho e efeito dependem do material, espessura e condições de corte. O TWI a define como material adjacente ao corte que sofreu alteração de propriedades e observa que a coloração visível causada pelo calor não é uma medida direta da extensão da HAZ. [5] Isso não significa que toda borda cortada a laser deva ser removida por fresagem. Um perímetro de folga pode funcionar conforme cortado. Uma borda que será soldada, conformada, submetida a cargas de fadiga ou utilizada como contato crítico pode exigir uma condição específica da borda, preparação ou ensaio. Decida com base no material e no requisito de serviço, então identifique a operação responsável por essa condição.
Distinga furos de folga de furos de localização.
A finalidade de um furo de folga é permitir a passagem de um elemento de fixação e possibilitar a montagem. A pergunta útil para aceitação é se a menor abertura acabada, em sua localização real, ainda permite a passagem do elemento de fixação e do padrão acoplado. Um furo cortado a laser pode atender a esse requisito em uma determinada chapa, mesmo que sua borda não se assemelhe a um furo acabado por usinagem de precisão. Verifique a amostra real cortada ou as evidências do processo do fornecedor contra os requisitos dimensionais e posicionais do desenho; não deduza o encaixe a partir do círculo nominal do CAD.
Um furo de localização tem uma função distinta. Seu diâmetro, redondeza, superfície, eixo e posição em relação a outras características podem definir onde um eixo, pino ou inserto se posiciona. Se essas relações forem controladas, defina o esquema de datum acabado e o estado de inspeção. Um furo piloto cortado a laser pode ser uma abertura inicial útil, mas deixa menos sobremetal para uma operação subsequente de furação. Se a borda acabada por usinagem precisar remover uma camada afetada pelo corte ou corrigir variações, o furo piloto planejado deve deixar sobremetal adequado em toda a sua volta. Não existe uma folga universal de acabamento: a chapa, o processo de corte, o acabamento exigido e a rota planejada de furação, fresagem ou alargamento determinam essa folga. Em alguns casos, manter essa localização sólida até a usinagem é mais simples.
Atenção a um datum que desaparece entre operações. Se o perímetro cortado a laser for usado para localizar a peça-bruta durante a fresagem, mas esse perímetro apresentar grande variação, o furo acabado poderá ser preciso em relação ao dispositivo de fixação da fresagem, porém mal relacionado à borda externa final. As opções são: estabelecer uma borda ou face de localização usinada; utilizar características confiáveis na peça-bruta cortada a laser com um esquema de localização comprovado; ou revisar o desenho para que a relação crítica seja controlada a partir de uma característica que a rota possa realmente reproduzir. A orientação sobre dispositivos de fixação da Carr Lane explica por que é fundamental referenciar a peça ao seu dispositivo e à ferramenta de corte. [6] O desenho deve identificar as referências funcionais da peça; o processo, então, deve garantir sua integridade ao longo do corte, da fixação e da inspeção final. Nosso guia de furação versus fresagem de um furo discute como a geometria e a função do furo definem o processo de acabamento após a rota básica ter sido definida.
Fresagem a partir de material bruto quando a maioria das superfícies exigir usinagem.
A fresagem isolada é a opção natural quando a peça não apresenta principalmente um perfil de espessura constante. Um bloco com uma cavidade cega, saliências, ranhura de vedação e diversas faces que devem ter relações dimensionais entre si já exige material bruto, dispositivos de fixação e tempo de usinagem para esses recursos. Cortar primeiro o contorno externo a laser pode acrescentar etapas de transferência, limpeza e coordenação entre fornecedores sem eliminar grande parte da rota de fresagem. Um pequeno lote com um perímetro simples e muitas interfaces usinadas pode se enquadrar nessa categoria.
Mesmo quando um laser consegue produzir o contorno externo em bruto, pode ser necessário estabelecer uma face de referência usinada antes de finalizar o furo ou bolsão. Uma chapa também pode exigir fresagem de face para atender a um requisito de espessura ou planicidade após o corte; a classificação geométrica de cortes térmicos da norma ISO 9013 não resolve a planicidade da chapa. Se a rota exigir usinar ambas as faces principais, várias arestas laterais e todos os furos de localização, o contorno cortado inicialmente pode gerar economia menor do que o esperado. O fornecedor deve comparar o tamanho real do material adquirido, o esforço de desbaste, a preparação dos dispositivos de fixação, o número de setups e a inspeção das peças aceitas — em vez de presumir que a inclusão de uma etapa a laser sempre reduz o tempo.
A fresagem não é automaticamente mais precisa em todos os locais. Uma aresta fresada ainda depende do acesso da ferramenta, da fixação da peça, do estado da máquina, da estabilidade do material bruto e da medição. A razão para fresar um recurso específico é que sua profundidade exigida, qualidade de face ou relação dimensional pode ser produzida e verificada pela rota de fresagem selecionada. Nosso guia de projeto para fresagem CNC aprofunda decisões sobre bolsões, paredes e acessibilidade da ferramenta. Uma abertura cortada a laser pode permanecer intacta em outras regiões da mesma peça. Manter essa distinção evita pagar por passes de acabamento em arestas não funcionais.
Utilize um contorno em bruto cortado a laser quando ele eliminar trabalho útil de fresagem.
Uma rota híbrida pode ser eficiente para uma chapa predominantemente plana com um silhueta irregular ou muitas ranhuras passantes, mas apenas algumas interfaces controladas. O corte a laser produz o contorno quase-final; a fresagem, então, cria um bolsão raso, um furo acabado, uma face de referência ou outro recurso local. A aresta cortada a laser é mantida como cortada onde for aceitável. Isso não é um atalho para todos os recursos: o contorno em bruto deve ainda fornecer material suficiente e íntegro para localização e fixação, e qualquer superfície destinada a usinagem de acabamento deve ter material bruto real reservado para essa operação.
Planeje a rota nesta ordem, pois cada etapa depende da condição anterior:
- Marque os contornos e aberturas que podem permanecer como cortados e identifique qualquer condição exigida na aresta para soldagem, revestimento, ajuste ou aparência.
- Escolha uma forma de contorno em bruto cortado a laser que retenha material para fixação e deixe folga suficiente para limpeza ao redor das interfaces destinadas à fresagem. Confirme que perfurações ou abas não danifiquem uma área de contato acabada.
- Defina onde o contorno cortado será posicionado durante a fresagem e qual face ou recurso servirá como referência (datum) para o furo ou bolsão final. Considere a remoção de escória ou nivelamento, caso algum desses seja necessário antes de uma fixação confiável.
- Acabe os recursos selecionados e inspecione a peça entregue na sua condição final especificada. A aresta cortada e a interface usinada podem exigir verificações distintas.
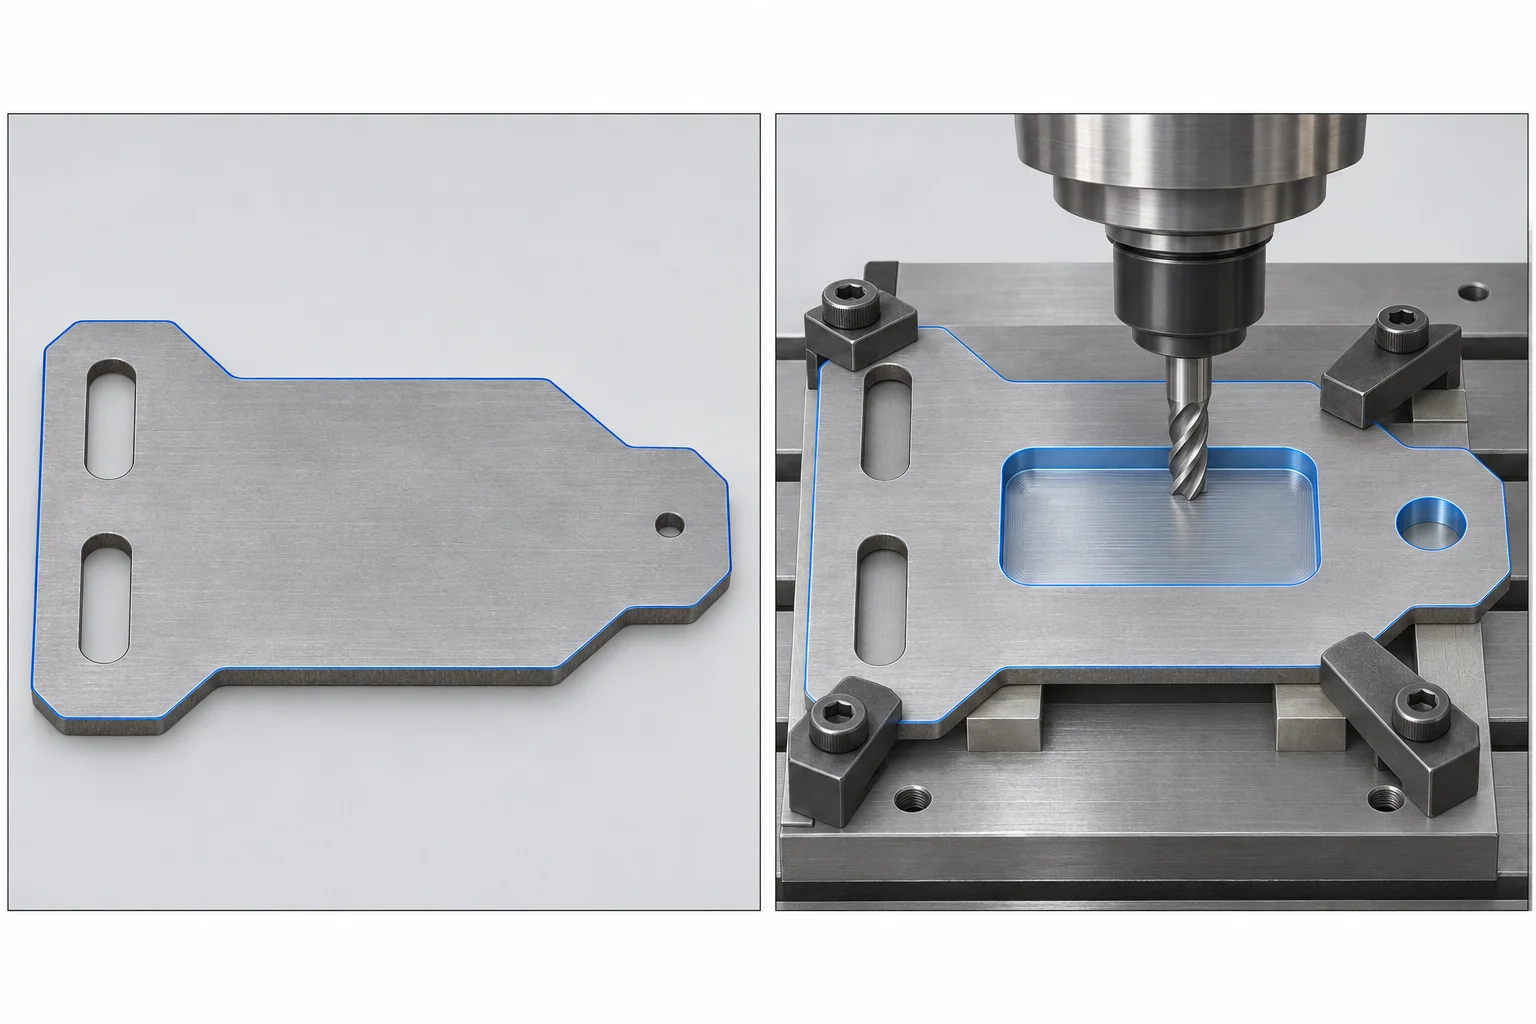
A segunda operação acrescenta setup e manuseio. Se diferentes fornecedores realizarem o corte a laser e a fresagem, o tempo de transferência, a identificação do material e a responsabilidade por um contorno não conforme também devem constar no planejamento. Um contorno quase-final que economiza fresagem do perímetro pode ainda ser uma má opção se for difícil segurá-lo sem deformação ou se a posição do furo crítico em relação à aresta cortada não puder ser mantida. Por outro lado, em uma chapa repetitiva com muitos cortes passantes aceitos e apenas um assento local usinado, eliminar a fresagem do perímetro completo em cada peça pode ser significativo. A grandeza decisiva é o custo e o prazo de entrega da rota completa aceita, não uma comparação de velocidade de corte.
Decisão analisada: uma chapa de montagem em aço.
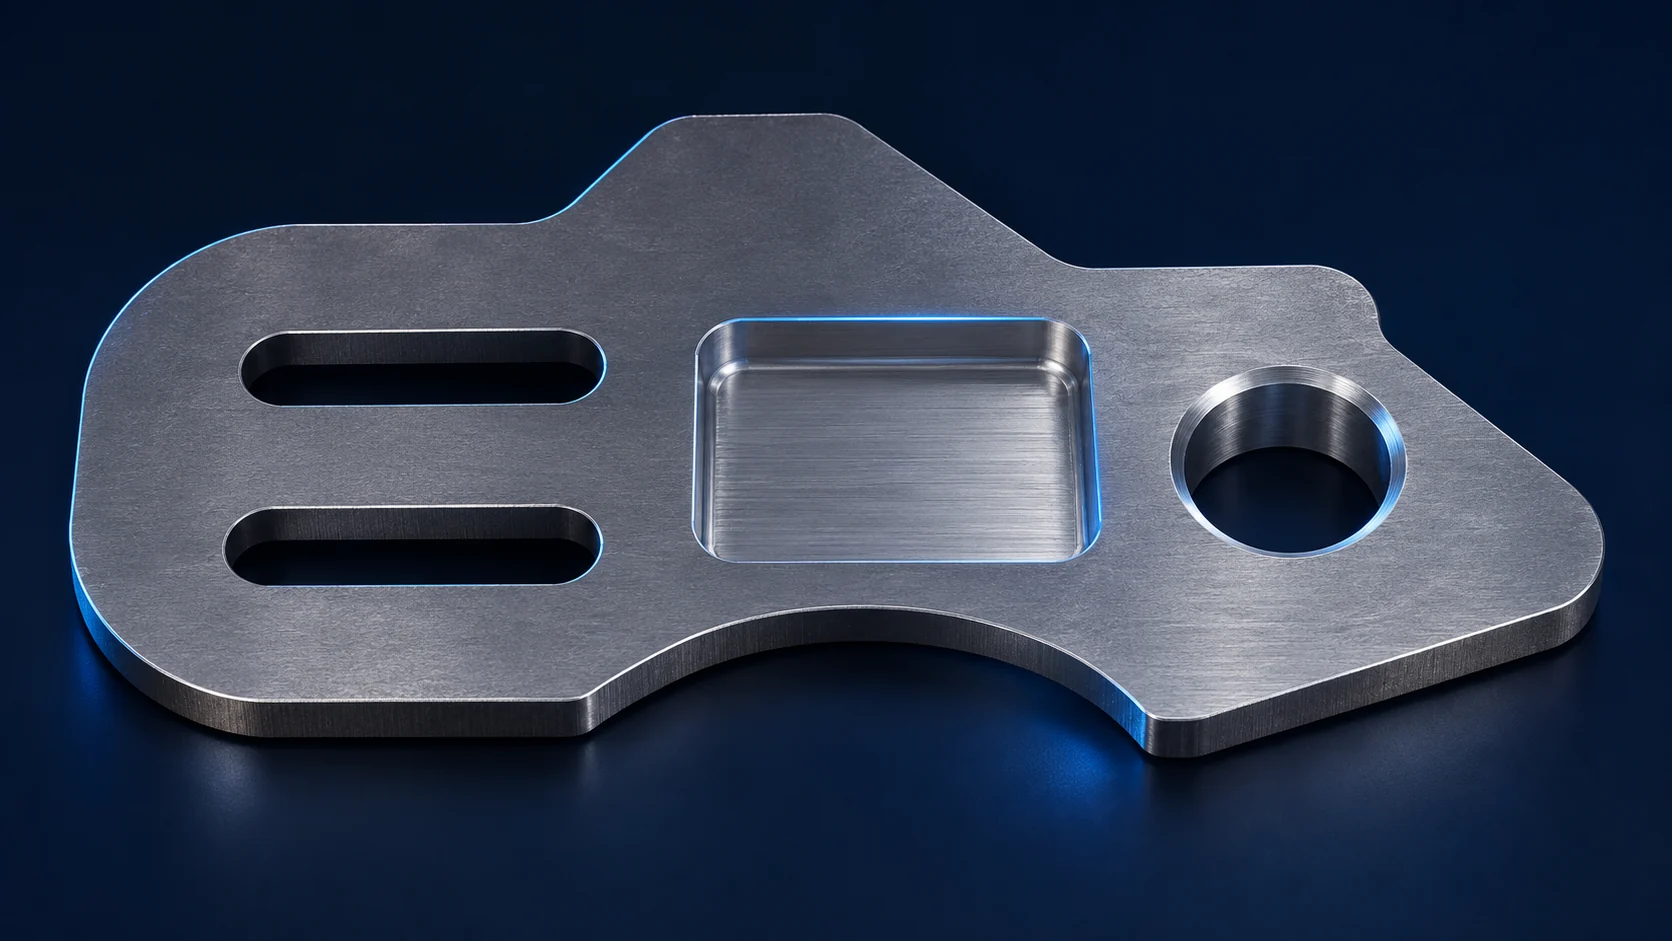
Considere uma chapa de montagem em aço de baixo carbono com 6 mm de espessura. Seu contorno é irregular, com duas ranhuras passantes para folga dos parafusos. Um furo próximo a uma extremidade posiciona um pino de localização em relação a uma face de montagem, e um bolsão retangular de 2 mm de profundidade aloja um inserto contra um fundo controlado. As dimensões declaradas descrevem a geometria deste projeto hipotético, não um limite de material, laser ou capacidade da VETCNC. Assuma que o proprietário do projeto especificou o diâmetro e posição final do furo de localização, a profundidade e qualidade do fundo do bolsão, bem como a condição aceitável da aresta cortada para o perímetro e as ranhuras.
O corte exclusivamente a laser não conclui este desenho. Ele pode produzir o perfil passante e as ranhuras, desde que os tamanhos após corte, a quadratura das arestas e a condição da escória atendam aos critérios de aceitação. Não é possível deixar um bolsão de 2 mm de profundidade em uma chapa de 6 mm usando o processo de perfil passante em mesa plana definido aqui. O furo de localização também pode exigir uma rota final de usinagem e inspeção para cumprir sua função de posicionamento. Chamar todos os círculos no arquivo DXF de “furos a laser” ocultaria esses dois requisitos.
A fresagem exclusivamente é uma opção viável completa. Uma oficina pode iniciar com material bruto adequado, criar o perímetro e as ranhuras, acabar o bolsão e posicionar o furo a partir de referências (datums) controladas. Se isso é econômico depende do material bruto adquirido, do comprimento do perfil, do número de setups e da quantidade do lote. Não há justificativa para uma conclusão universal de que “o corte a laser é mais barato” com base apenas nessa geometria.
O conjunto laser + fresamento também é uma opção viável completa, desde que o perfil cortado e as ranhuras sejam aceitos como acabados, a chapa possa ser fixada de forma repetível e o furo e o rebaixo retenham material suficiente para suas operações finais de usinagem. A oficina de corte a laser poderia deixar essa posição do furo sem corte; a operação de fresamento produziria então o furo a partir do material sólido. Se um furo piloto for executado, seu diâmetro e estado de corte devem deixar uma sobremetal viável para acabamento. O orçamento deve incluir o corte a laser, qualquer limpeza de bordas, transferência, configuração e ciclo de fresamento, bem como inspeção final tanto das características conforme cortadas quanto da interface usinada. Solicite que ambas as rotas entreguem o mesmo desenho liberado. Caso o perímetro venha posteriormente a funcionar como face de localização, a rota deverá ser reavaliada, em vez de ser tratada silenciosamente como uma borda de baixo controle.
Especifique os critérios de aceitação antes de comparar orçamentos
Para um RFQ, classifique as superfícies conforme seu estado final, em vez de emitir uma única instrução genérica como “cortar a laser e usinar”. Indique a classe do material, o estado da chapa e sua espessura. Identifique quais segmentos externos e aberturas podem permanecer conforme cortados; especifique as dimensões e posições exigidas, bem como a condição exigida para as respectivas bordas. Identifique as faces, furos e rebaixos que exigem usinagem, incluindo os datums acabados e a forma como sua relação será medida. Se ISO 9013 for utilizado para especificar a qualidade da borda cortada, cite sua edição e emenda aplicáveis no desenho ou no documento de entrega e defina a designação de qualidade exigida por meio da especificação acordada. O requisito de planicidade permanece independente. [4]
Quando uma borda cortada for submetida posteriormente à soldagem ou revestimento, especifique a condição que deve chegar a essa operação subsequente. O TWI observa que a escolha do gás auxiliar pode afetar a oxidação da face cortada e, consequentemente, a adequação à soldagem futura; o gás correto e o preparo necessário ainda dependem da liga e do procedimento de união. [3] Não assuma que uma borda visualmente brilhante é automaticamente aceitável, nem que a cor visível comprove a existência de uma Zona Afetada pelo Calor (HAZ) prejudicial. Solicite a condição real exigida pela função da borda e verifique-a no estado final acordado.
Em seguida, solicite totais por rota para as quantidades que você liberará. Compare as soluções exclusivamente a laser, onde todas as características puderem ser atendidas; exclusivamente por fresamento, onde for viável; e híbrida, quando o passo adicional gerar benefício líquido. Inclua no escopo: alocação de chapas (nesting) ou dimensões da matéria-prima adquirida, programação e configuração, tempo de corte ou usinagem, limpeza de bordas, processamento secundário, inspeção, transporte e custos mínimos por lote. A abordagem de custos de fabricação do MIT distingue trabalho pago uma única vez de trabalho repetido em cada peça — uma forma útil de realizar essa comparação no tamanho de lote pretendido. [7] Um fornecedor não precisa revelar suas taxas horárias internas para explicar quais características geram uma operação adicional. A escolha correta é a rota menos onerosa que entrega todas as características exigidas, e não aquela com o menor tempo de ciclo em uma única máquina.
Perguntas sobre corte a laser e fresamento de peças metálicas
Uma borda metálica fresada é sempre mais precisa do que uma borda cortada a laser?
Não. A precisão pertence a uma característica específica, à rota de processo e ao método de inspeção. Um perfil de folga cortado a laser pode atender ao desenho, enquanto uma borda fresada mal apoiada pode não atendê-lo. Uma borda de localização ou vedação controlada pode justificar o fresamento final, caso o corte proposto a laser não consiga atender às exigências de dimensão, forma, textura ou relação com os datums. Compare evidências obtidas com o material e espessura reais, em vez de depender de rótulos genéricos de processo.
Um laser de bancada pode executar um rebaixo cego ou um contraburaco?
O processo de corte a laser em contorno através da chapa discutido aqui penetra totalmente na chapa ao longo de um contorno; ele não deixa um fundo ou ombro com profundidade parcial controlada. Um rebaixo cego ou contraburaco exige, portanto, fresamento ou uma rota alternativa de projeto e fabricação aprovada. O laser ainda pode executar o contorno externo e as aberturas passantes antes dessa operação. [1] [2]
Todo furo cortado a laser deve ser usinado no acabamento?
Não. Uma abertura de folga pode permanecer conforme cortada, desde que sua dimensão real, posição e condição da borda atendam ao requisito de montagem. Um furo de localização pode exigir usinagem e inspeção finais a partir de datums controlados. Decida com base na função; não especifique uma passagem de acabamento apenas porque a característica é um furo, nem confie em um pequeno kerf como prova da qualidade do furo.
A norma ISO 9013 se aplica automaticamente a uma peça cortada a laser?
Não. O resumo publicado pela ISO afirma que seus requisitos geométricos para cortes térmicos aplicam-se somente quando o desenho ou o documento pertinente fizer referência explícita a ela; defeitos de planicidade estão fora de seu escopo. Selecione e comunique o requisito de qualidade de corte aplicável e defina separadamente qualquer requisito de planicidade da chapa ou de aceitação da interface usinada. [4]
Fontes técnicas
- Ajuda do Autodesk Fusion, Estratégia de Perfil 2D. Corte de perfis em chapas planas com laser, jato d’água ou plasma; a URL de origem é mantida no registro interno de evidências.
- Ajuda do Autodesk Fusion, Referência de Desbaste com Deslocamento 2D. Trajetória de ferramenta de fresamento para cavidades, bolsos abertos e saliências circundantes; a URL de origem é mantida no registro interno de evidências.
- TWI, Corte a Laser: Variantes de Processo. Dimensões de qualidade de corte, efeitos do gás auxiliar e formação de escória; exemplos antigos de processo não são utilizados como valores universais atuais de tolerância.
- ISO, ISO 9013:2017, Corte Térmico — Classificação de Cortes Térmicos — Especificação Geométrica do Produto e Tolerâncias de Qualidade, com Emenda 1:2024 listada pela ISO. Resumo publicado sobre aplicabilidade mediante referência no desenho e exclusão de defeitos de planicidade; a norma integral paga não foi consultada para valores de classe.
- TWI, O Que É a Zona Afetada pelo Calor (HAZ)?. Dependência da HAZ em relação ao material, espessura e processo, bem como distinção entre HAZ e coloração térmica visível.
- Carr Lane Manufacturing, Princípios de Localização e Fixação para o Projeto de Mandris e Dispositivos, “Referência e Repetibilidade.” Referência entre peça e dispositivo, e entre dispositivo e ferramenta; a URL de origem é mantida no registro interno de evidências.
- MIT OpenCourseWare, 2.008, Aula 17: Sistema de Fabricação IIb: Custo de Fabricação, Primavera de 2025, páginas 5–10 do PDF. Categorias de custo e tratamento de custos fixos versus variáveis para comparação de rotas em um lote definido.
Sobre VETCNC
VETCNC traz uma experiência familiar em manufatura para a aquisição online de serviços de CNC. Kevin possui dez anos de experiência na indústria de CNC e trabalha com as fábricas familiares na China, além de uma rede mais ampla de parceiros. O objetivo é deixar claros os arranjos de manufatura, os requisitos técnicos e as responsabilidades antes da emissão de um pedido.
Leia a história de Kevin →


