Nesta página
Escolha a anodização Tipo II quando uma peça de alumínio usinada exigir proteção contra corrosão e aparência especificadas, incluindo acabamento colorido controlado. Escolha a anodização dura Tipo III quando uma superfície definida para deslizamento, atrito ou abrasão exigir o revestimento duro e sua camada de óxido mais espessa puder ser acomodada. O tipo isoladamente não define o desenho. A selagem altera a compensação entre desgaste e corrosão; o revestimento modifica as dimensões ajustadas; e a liga de alumínio, o preparo superficial, os pontos de contato e o método de inspeção podem determinar se qualquer desses acabamentos é adequado. A escolha deve seguir a condição entregue exigida pela peça, e não uma regra que considere o Tipo III sempre como uma melhoria.
Este guia compara os tipos II e III conforme a norma atualmente vigente MIL-PRF-8625F com Emenda 2, aplicando então essa escolha a furos usinados, roscas e superfícies de desgaste. A especificação abrange revestimentos anódicos não arquitetônicos em ligas de alumínio. Um desenho diferente ou uma especificação de compra pode estabelecer requisitos distintos; não transfira seus valores padrão sem invocá-la expressamente. Se a questão mais ampla for decidir se o alumínio deve ser anodizado, metalizado ou mantido com acabamento usinado, comece com nosso guia de seleção de acabamento. Aqui, o substrato e a família de anodização já foram escolhidos.
O tipo especifica a família do revestimento; a classe especifica a coloração
A MIL-PRF-8625F denomina Tipo II um revestimento anódico convencional em ácido sulfúrico. Denomina Tipo III um revestimento anódico duro produzido para obter o resultado pesado e denso especificado. O Tipo III é uma designação de desempenho; o documento não o define simplesmente como “Tipo II executado por mais tempo” nem exige as mesmas condições de banho. Ambos geram uma camada de óxido a partir da superfície do alumínio. Nenhum deles é uma película de tinta aplicada, selecionável apenas por cor. [1]
A classe responde a uma pergunta distinta: A Classe 1 é incolor e a Classe 2 é colorida. Uma nota de compra que diga “Tipo II, Classe 2, preto” identificou uma família de revestimento e uma rota de coloração; “Tipo II” isoladamente não especificou a cor preta. Da mesma forma, o Tipo III não significa, por definição, Classe 1. Se for solicitada a anodização Tipo III colorida, a cor e os requisitos de selagem ainda precisam ser tecnicamente viáveis e explicitamente declarados. A norma exige que a cor do corante e o requisito de uniformidade sejam fornecidos para a Classe 2. [1]
Mantenha clara a edição e a hierarquia contratual. O registro ativo da DLA verificado para este artigo lista a MIL-PRF-8625F com Emenda 2, datada de 23 de novembro de 2020. Um desenho antigo pode citar outra edição, enquanto a PRC-5006 Rev E da NASA/JSC é uma especificação de processo distinta, com suas próprias regras para notas no desenho e aprovação. Um engenheiro deve resolver a chamada normativa governante antes de tratar uma espessura, selagem ou restrição de liga de um documento como se fosse automaticamente aplicável a outro. [1] [2]
Compare os mesmos requisitos para a peça acabada
A tabela assume uma peça de alumínio usinada e um desenho capaz de especificar qualquer um dos dois tipos. Compara as dimensões decisórias que afetam a peça entregue. A Tabela IV da MIL-PRF-8625F indica faixas típicas de espessura de 0,00007–0,0010 pol para o Tipo II e de 0,0005–0,0045 pol para o Tipo III. Essas faixas descrevem revestimentos possíveis, não uma espessura de aceitação automática para toda liga e geometria. Para o Tipo III, a especificação estabelece nominalmente 0,002 pol quando o contrato, a ordem de compra e o desenho aplicável não dispuserem de outra forma; um projeto que exija espessura distinta de revestimento deve declará-la expressamente. [1]
| Dimensão decisória | Tipo II | Tipo III |
|---|---|---|
| Motivo principal para escolha | Acabamento anódico protetor ou decorativo especificado; a coloração e a aparência frequentemente fazem parte do requisito. | Superfície dura e resistente à abrasão especificada para contato funcional ou área de desgaste. |
| Espessura do revestimento e do desenho | Faixa típica da Tabela IV: 0,00007–0,0010 pol. Defina uma espessura medida apenas se a aplicação exigir isso; a designação Tipo II isoladamente não constitui uma tolerância de ajuste acabado. | Faixa típica da Tabela IV: 0,0005–0,0045 pol; 0,002 pol nominal caso o desenho ou ordem referenciada na especificação não determine outra coisa. Locais críticos exigem um plano explícito de medição. |
| Selagem conforme MIL-PRF-8625F | Selar, salvo se a ordem ou o desenho especificarem o contrário. A Classe 2 colorida é selada após a coloração. | Deixar sem selagem quando a máxima resistência à abrasão ou ao desgaste for a função principal. Especificar selagem para serviço externo sem manutenção que exija resistência à corrosão, desde que a redução da resistência ao desgaste seja aceitável. |
| Cor e superfície visível | Especifique a Classe 2 e a cor, se for tingida; acorde sobre as faces visíveis e a variação aceitável para a liga real e a superfície inicial. | A cor natural do revestimento duro varia conforme a liga e o processo. Se for tingida, especifique separadamente a cor e o estado de selamento aceito; apenas a menção de “Tipo III” não garante nenhum desses aspectos. |
| Ajuste apertado e elementos roscados | Verifique o furo final, a rosca ou o diâmetro externo (OD) em relação ao óxido e ao tratamento prévio. Proteja com máscara ou finalize por um caminho aprovado caso o revestimento comprometa o ajuste. | Uma espessura maior e mais comum torna essas mesmas questões mais urgentes. Defina as dimensões finais, a localização do revestimento, a proteção com máscara e a verificação pós-acabamento. |
Não use a linha de espessura maior para concluir que o Tipo III é sempre mais resistente à corrosão, nem use a linha de cor do Tipo II para concluir que o Tipo III nunca pode ser tingido. O selamento real, o substrato, a exposição, o requisito de ensaio e o padrão de aparência alteram esses resultados. Uma espessura maior também não corrige um projeto de ajuste fundamentalmente inadequado ou uma aresta afiada que não pode ser revestida conforme previsto. Selecione primeiro a função da superfície, depois estabeleça os requisitos de revestimento e aceitação que a garantam.
Resistência ao desgaste e selamento são decisões interligadas
O Tipo III tem uma finalidade clara quando uma peça de válvula, guia deslizante, dobradiça, came ou interface semelhante em alumínio exige resistência à abrasão proveniente da camada anódica. A norma MIL-PRF-8625F identifica tais aplicações e afirma que revestimentos Tipo III destinados ao grau máximo de resistência ao desgaste ou à abrasão não devem ser selados. Suas orientações também indicam que o selamento ou a exposição aquosa aquecida reduzem a resistência ao desgaste. Uma peça Tipo III selada ainda pode ser o projeto correto para serviço exterior sem manutenção, exigindo proteção contra corrosão, desde que a redução da resistência ao desgaste seja aceitável; contudo, trata-se de uma superfície aceita distinta em comparação com um revestimento duro não selado voltado prioritariamente ao desgaste. Um resultado Tipo III tingido exige que sua cor e seu estado de selamento sejam especificados separadamente; a cor isoladamente não ativa essa regra de serviço anticorrosivo. [1]
Isso cria uma verdadeira compensação de projeto para uma carcaça com uma pista de desgaste exterior exposta à umidade. Se o desgaste for o modo primário de falha, o engenheiro pode avaliar o Tipo III não selado e especificar o requisito de abrasão em material representativo. Se a exposição à corrosão for predominante, pode-se considerar uma rota Tipo III selada, reconhecendo-se e testando-se a menor performance de desgaste contra o requisito de serviço. Se ambos os fatores forem severos, uma simples designação de acabamento é insuficiente: devem-se definir o material pareado, a carga de contato, a lubrificação, os contaminantes, o ambiente e o método de ensaio. A resistência do revestimento não comprova que o par completo evitará galling, geração de detritos ou desgaste dimensional.
O Tipo II normalmente é selado sob esta especificação, sendo portanto uma escolha adequada para uma carcaça, suporte ou painel cujos requisitos visuais e protetores estejam estabelecidos e cujas faces de contato não dependam da máxima resistência à abrasão do revestimento duro. Pequenos arranhões cosméticos não justificam automaticamente o Tipo III. Inversamente, substituir um verdadeiro interface deslizante do Tipo III por um acabamento Tipo II mais estético, sem avaliação de desgaste, altera a especificação funcional. Mantenha a característica de contato e sua carga real no centro dessa decisão.
Liga, tempera e textura da usinagem afetam o resultado
A anodização preserva a geometria subjacente e grande parte da textura subjacente. A atual PRC-5006 Rev E da NASA/JSC afirma que a textura da superfície inicial é replicada, não nivelada, e que a rugosidade pode aumentar durante a anodização e o tratamento prévio. Uma face recém-fresada com marcas de ferramenta não se tornará uma superfície polida de exibição apenas pela adição de uma cor. Se a aparência for relevante, especifique a preparação e as faces a inspecionar antes de comparar amostras Tipo II e Tipo III. Uma superfície inicial polida, escovada ou jateada pode levar a um resultado visível distinto; a especificação do acabamento não deve ocultar essa operação anterior. [2]
A liga e a tempera também são relevantes. A MIL-PRF-8625F exige que ligas tratáveis termicamente estejam na tempera termicamente tratada exigida antes da anodização Tipo II ou Tipo III. Sua cláusula para o Tipo III restringe certas composições com alto teor de cobre e silício, salvo disposição em contratos ou desenhos. A NASA/JSC aplica seu próprio limiar de aprovação para ligas ricas em silício. Os limiares numéricos diferem entre esses documentos; eles são requisitos da especificação citada, não uma declaração universal de que qualquer liga além de determinado limite nunca possa ser anodizada. [1] [2]
Para uma peça usinada com requisito crítico de cor, utilize material representativo da liga e tempera reais para aprovar o acabamento. Um corpo de prova feito de outra liga, de uma peça fundida em vez de laminada, ou com outro acabamento prévio pode não prever a cor de produção. A NASA observa que a cor natural do Tipo III pode variar de cinza a preto ou marrom-escuro conforme a composição da liga; portanto, “preto duro” não é suficiente para garantir uma tonalidade controlada. A cor da Classe 2 e sua faixa aceitável devem ser declaradas se a própria aparência for um requisito. Isso é particularmente relevante quando duas peças usinadas separadamente devem apresentar aparência idêntica após a montagem.
Existe também uma razão estrutural para não especificar sistematicamente revestimentos duros espessos. A MIL-PRF-8625F alerta que revestimentos anódicos duros podem reduzir a resistência à fadiga e recomenda que esse efeito seja considerado em peças submetidas a cargas cíclicas. Isso não é uma previsão de falha para todo suporte. Significa que uma característica em alumínio altamente solicitada, rotativa ou flexível, deve receber uma avaliação de fadiga considerando sua liga, geometria, revestimento e condição de serviço, em vez de uma instrução não examinada de “Tipo III em toda parte”. [1]
A espessura do revestimento altera o ajuste final
O óxido anódico ocupa material que era alumínio antes do processamento e se estende além da superfície usinada original. O termo espessura do revestimento refere-se à espessura total do óxido, não necessariamente à variação externa de uma superfície. O Aluminum Anodizers Council fornece úteis razões nominais de planejamento: cerca de dois terços do óxido Tipo II penetram na superfície metálica anterior e um terço cresce para fora; para o Tipo III, aproximadamente metade cresce para dentro e metade para fora. As dimensões finais reais podem diferir porque a liga, a limpeza e a decapagem, as condições do banho, a geometria das características e a espessura local do revestimento afetam o resultado. [3]
Para um furo acessível com anodização Tipo III, considere uma espessura total de revestimento especificada de 0,0015 pol como entrada para planejamento. Usando a relação nominal de metade-para-fora da AAC, o crescimento para fora no interior do furo seria de 0,00075 pol em cada parede. Um furo revestido em ambas as paredes opostas teria então um diâmetro aproximadamente 0,0015 pol (0,0381 mm) menor que seu tamanho antes do acabamento: 2 × 0,00075 pol = 0,0015 pol. O mesmo crescimento para fora em duas faces opostas aumentaria um diâmetro externo em cerca de 0,0015 pol. Essa aritmética é um modelo de planejamento, não uma garantia para um furo específico. Um pré-tratamento que remova alumínio pode compensar parte dessa variação aparente, e uma superfície interna pode receber menos óxido do que uma face externa aberta. [3] [2]
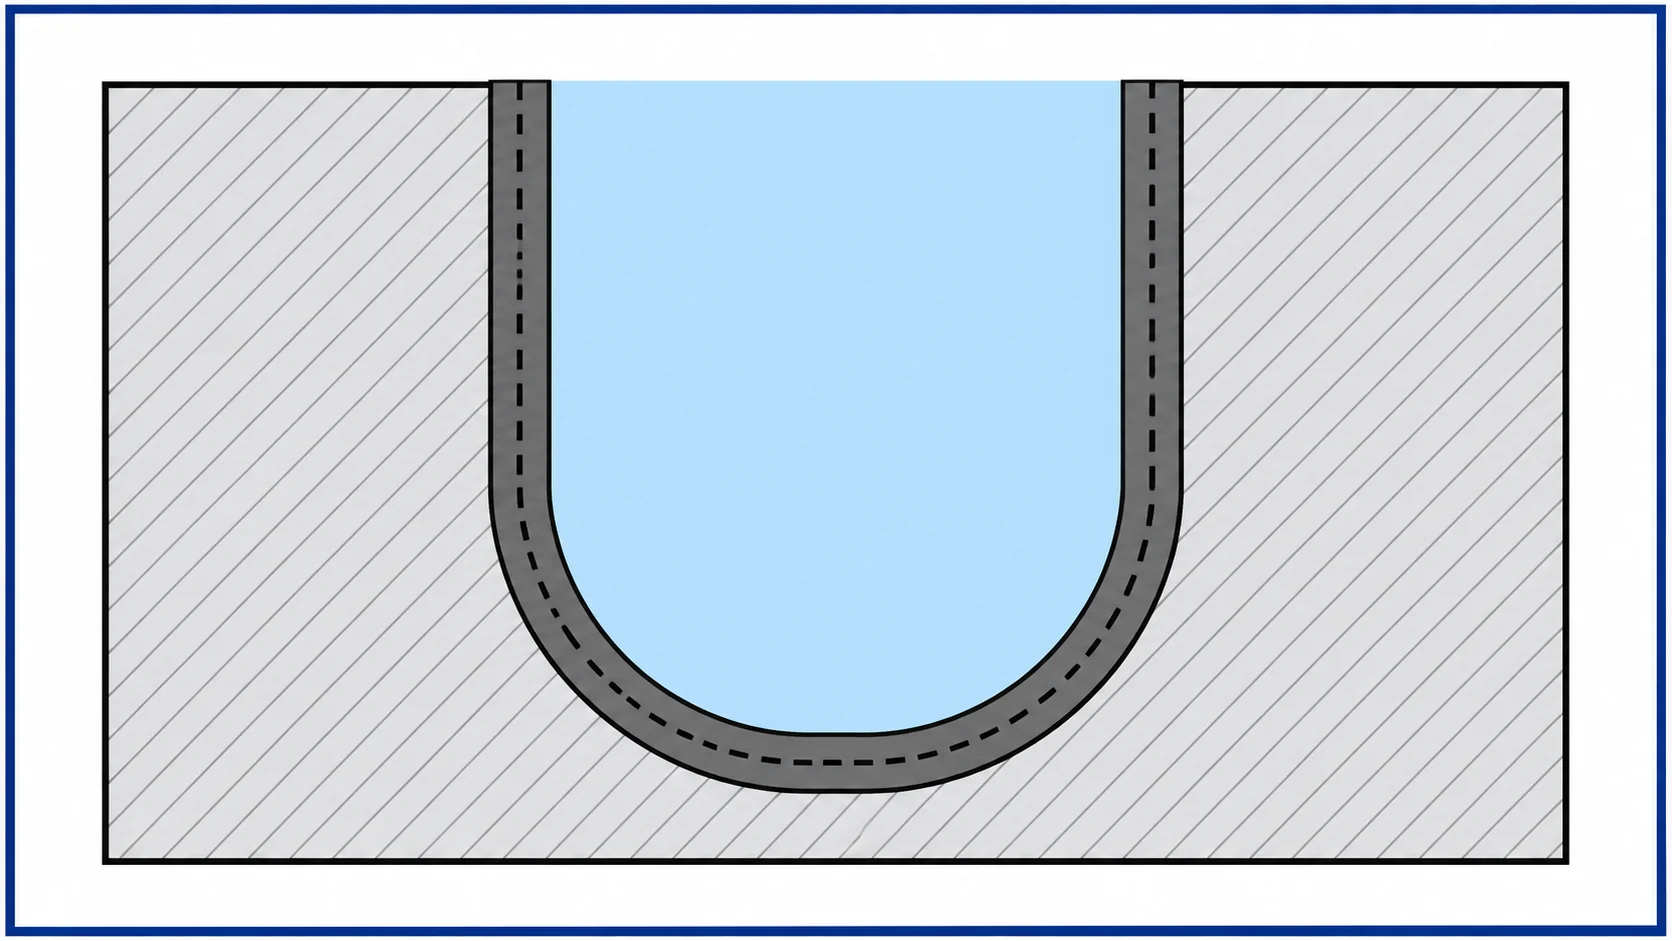
O controle de engenharia consiste em indicar na planta a folga final exigida, identificar se essa característica deve ser revestida e acordar o tamanho de usinagem antes do revestimento e o estado de inspeção. A NASA/JSC recomenda especificar tanto as dimensões de usinagem quanto as dimensões finais para peças relevantes de Tipo III. Suas orientações alertam que um furo ou tubo estreito pode receber menos revestimento no interior do que no exterior, com a espessura diminuindo progressivamente ao longo da profundidade da abertura. Um ajuste genérico de 0,0015 pol no diâmetro não garante nem o tamanho nem a cobertura protetora de um furo profundo. [2]
Existem várias alternativas possíveis. Um furo pode permanecer revestido se o fornecedor puder demonstrar a folga final exigida e o estado do revestimento. Pode ser mascarado quando o alumínio nu nessa localização for aceitável ou quando outra proteção aprovada for especificada. Pode ainda ser levado à dimensão final por uma operação aprovada após a anodização, reconhecendo que a remoção de material altera o revestimento nessa superfície. Cada alternativa afeta a peça entregue de forma distinta. A planta deve indicar se o furo deve permanecer protegido e se seu requisito dimensional final é verificado após todas as operações de acabamento. Nosso guia de tolerâncias de usinagem explica a indicação dimensional básica; a nota de anodização deve então deixar claro quais dimensões se aplicam após o revestimento.
Roscas, bordas, mascaramento e marcas de fixação exigem decisões específicas por característica.
Uma rosca não é apenas um furo cilíndrico. O óxido em seus flancos altera a geometria efetiva de acoplamento, portanto uma folga nominal de crescimento no diâmetro maior da rosca não garante que um parafuso ou inserto será instalado com o torque exigido. A NASA/JSC alerta que a anodização, especialmente do Tipo III, é problemática em roscas; menciona interferência com inserts helicoidais e alto torque de aperto mesmo com anodização mais fina. Para uma característica roscada crítico quanto à folga, defina se ela será mascarada, revestida e verificada com calibradores após o acabamento ou tratada por outra via aprovada. O mascaramento impede a formação de óxido na rosca, mas também deixa essa superfície de alumínio sem a proteção anódica especificada, salvo se outro tratamento for indicado. [2]
As bordas podem constituir um ponto de falha distinto. O revestimento duro cresce normalmente para fora da superfície, enquanto cantos internos e externos agudos podem gerar irregularidades no revestimento e nas dimensões. A própria seção de projeto Tipo III da NASA prefere bordas arredondadas em vez de simplesmente chanfradas ou desbastadas para obter um revestimento uniforme, fornecendo orientações sobre o raio em função da espessura. Esses valores pertencem ao contexto de processo da NASA; a peça específica deve ser projetada em conjunto com o fornecedor de acabamento selecionado e com os requisitos da planta. Se uma borda afiada tipo faca for funcional, o tipo de revestimento e sua aceitação podem precisar ser alterados, em vez de inventar um raio que destrua a característica. [2]
A anodização exige contato elétrico através de um suporte (rack). O local desse contato pode deixar uma pequena área não revestida ou uma marca. Posicione-o em uma superfície não crítica sempre que possível e indique quaisquer faces proibidas para contato na planta. Uma face de referência (datum), uma superfície de vedação, um painel frontal visível ou uma trilha de desgaste podem ser locais inadequados para essa marca, mesmo que uma face de montagem não visível a tolere. O mascaramento merece a mesma especificidade: um tampão em um furo e uma face ampla de acoplamento mascarada são tarefas de processo distintas. Indique quais superfícies devem permanecer nuas e por quê; caso contrário, o fornecedor não poderá determinar se a ausência local de óxido é aceitável. [2] Para as implicações de custo relacionadas à preparação, fixação (racking), mascaramento e tamanho do lote após a escolha funcional estar definida, consulte nosso guia de custos de anodização.
Exemplo: uma carcaça, duas decisões de revestimento justificáveis.
Considere uma carcaça usinada em alumínio 6061-T6 com um exterior visível, um furo de alinhamento de ajuste apertado, um furo para inserto roscado e uma face-guia curta que entra em contato repetidamente com um componente acoplado. Essas são características hipotéticas usadas para comparar decisões; não há nenhum processo assumido da oficina VETCNC, cotação de fornecedor ou especificação universal de revestimento. O responsável pela planta precisa primeiro definir se a face-guia é simplesmente tocada durante montagens ocasionais ou opera efetivamente como uma superfície de desgaste deslizante. Esse uso altera a resposta mais do que o nome do produto.
Para uma carcaça com manuseio ocasional e sem função de deslizamento significativa, o Tipo II pode ser a opção mais adequada. Se o resultado exigido for um acabamento exterior colorido e uniforme, combinado com a proteção contra corrosão especificada, especifique o Tipo II, Classe 2, cor e um padrão acordado para as faces visíveis. Selo-o conforme exigido pela especificação aplicável. Defina a textura inicial em vez de esperar que a anodização disfarce marcas de fresagem. O furo de alinhamento só pode ser revestido se suas dimensões finais e ajuste de montagem forem atendidos; caso contrário, identifique a máscara ou uma rota alternativa de usinagem final aprovada. Trate a rosca de inserção separadamente para garantir tanto o torque de instalação quanto a proteção requerida. Pagar por um revestimento duro com prioridade de desgaste não resolveria nenhum requisito adicional nesta versão da carcaça.
Para uma face-guia com requisito documentado de abrasão, o Tipo III torna-se um candidato viável. Especifique a espessura e a localização necessárias na superfície-guia, então decida se o revestimento duro não selado é apropriado para máxima resistência ao desgaste ou se a exposição exige uma alternativa selada com uma compensação aceitável de desgaste. Verifique também o componente acoplado, a lubrificação e o caminho de detritos, além da própria face anodizada; a designação do revestimento não avalia o par completo de deslizamento. Modele e meça o ajuste final do furo em vez de aplicar uma única razão de crescimento superficial externo a um furo profundo. Máscare ou controle de outra forma a rosca de inserção, defina a área de contato com o suporte (rack) e aceite a cor natural real ou qualifique separadamente um acabamento colorido, caso o exterior precise corresponder a outras peças.
Esses são tratamentos alternativos para a carcaça, não uma instrução para aplicar o Tipo II em uma metade e o Tipo III na outra por padrão. Um processo misto exigiria uma sequência de máscara e processo projetada separadamente. Se a face-guia puder, em vez disso, utilizar um elemento de desgaste substituível ou um material diferente, esse projeto pode ser melhor do que alterar o revestimento em toda a carcaça. A comparação correta é entre projetos que satisfaçam os mesmos requisitos funcionais de ajuste, ambiente, aparência e aceitação de desgaste. A resposta permanece condicional até que essas entradas funcionais sejam definidas.
Indique o acabamento e o estado de aceitação no desenho
Um desenho de produção deve identificar a especificação e sua edição aplicáveis, o Tipo, a Classe, a cor (se colorida), bem como quaisquer requisitos específicos de espessura ou selagem do revestimento que sejam mais rigorosos do que os padrões gerais da especificação. Acrescente as superfícies onde a espessura é crítica, as faces visíveis e a faixa de cores, os limites da máscara, as áreas proibidas de contato com o suporte (rack) e as dimensões críticas finais. Indique qualquer preparação superficial pré-acabamento que altere a aparência ou a funcionalidade. Caso o revestimento deva permanecer em um furo ou face de desgaste após a usinagem final, isso deve ser explicitado. Estes itens não constituem uma lista genérica a ser adicionada a todo suporte simples: cada um resolve uma ambiguidade real nas características presentes. A seção de aquisição da MIL-PRF-8625F exige expressamente o Tipo, a Classe, a cor e a uniformidade da Classe 2, a espessura aplicável do Tipo III, o selamento especial, a localização das marcas de contato quando relevante e os critérios de conformidade. [1]
Separe a qualificação do revestimento do ajuste final da peça. Segundo a MIL-PRF-8625F, a inspeção de conformidade por lote inclui exame visual, exame de cor para a Classe 2 e exame de espessura para o Tipo III. A antiga subseção de exame dimensional foi suprimida. Esses ensaios, por si só, não verificam se o furo de alinhamento final aceita um pino ou se uma rosca revestida atende aos requisitos de calibre e torque. Coloque a inspeção final do furo ou da rosca no desenho da peça ou no contrato e especifique se a medição deve ocorrer antes ou depois do acabamento. Um resultado de espessura em um painel acessível não comprova filme uniforme em um recesso estreito. [1] [2]
Para esta comparação, a decisão de liberação é direta. Utilize o Tipo II quando o resultado documentado de proteção e aparência atender às condições de serviço e o ajuste puder ser mantido. Utilize o Tipo III quando um requisito real de desgaste justificar o revestimento duro e quando o selamento, as dimensões, a liga e a rota de inspeção já tiverem sido definidos. Se nenhuma dessas opções satisfizer todos esses critérios, revise o projeto da característica ou do plano de acabamento antes de comprar um Tipo nominal ou comparar preços.
Perguntas sobre anodização Tipo II e Tipo III
O Tipo III é simplesmente um revestimento Tipo II mais espesso?
Não. A MIL-PRF-8625F define o Tipo II como anodização convencional em ácido sulfúrico e o Tipo III por seus requisitos específicos de revestimento duro e pesado. O Tipo III frequentemente apresenta maior espessura e é escolhido por sua resistência ao desgaste, mas constitui um resultado especificado distinto, não uma garantia de que o mesmo banho de Tipo II tenha sido operado por mais tempo. [1]
É possível especificar o Tipo III na cor preta?
Um resultado colorido da Classe 2 pode ser especificado quando a liga escolhida e o processo forem capazes de entregar a cor exigida, mas o mero termo “Tipo III” não garante a cor preta. A cor natural do revestimento duro varia, e o selamento ou coloração podem alterar a condição aceita de desgaste. Defina juntamente a faixa de cores e a função; qualifique amostras representativas caso a aparência seja crítica. [1] [2]
O Tipo III deve sempre ser deixado não selado?
Não. Deixe-o não selado segundo a MIL-PRF-8625F quando a máxima resistência à abrasão ou ao desgaste for o principal objetivo. Quando a aplicação especificada exigir proteção contra corrosão e aceitar redução na resistência ao desgaste, o pedido pode exigir selamento. Não utilize o termo “revestimento duro” como substituto para essa escolha. [1]
Um revestimento duro de 0,002 pol fará com que um furo fique exatamente 0,002 pol menor?
Pode servir como estimativa nominal de planejamento para um furo revestido uniformemente em dois lados, assumindo-se que aproximadamente metade do óxido cresça para fora, mas não é uma dimensão final garantida. O pré-tratamento, a liga, a densidade de corrente local e a profundidade do furo alteram o resultado; furos estreitos podem receber menos revestimento internamente do que nas faces externas. Especifique e meça o furo final exigido. [3] [2]
Fontes técnicas
- Agência de Logística de Defesa dos EUA, ASSIST, MIL-PRF-8625F com Emenda 2: Revestimentos Anódicos para Alumínio e Ligas de Alumínio, 23 de novembro de 2020, registro ativo verificado em 2 de novembro de 2026. Definições de tipo e classe, espessura do revestimento na Tabela IV, selagem, condições das ligas, requisitos de aquisição e conformidade por lote.
- Centro Espacial Johnson da NASA, PRC-5006 Rev E: Especificação de Processo para Anodização de Ligas de Alumínio, listada em 22 de julho de 2026 no índice de especificações de processo da NASA. Preparação da superfície, dimensões de projeto do Tipo III, revestimento interno, roscas, cor natural e contato com o suporte; requisitos específicos da NASA aplicam-se quando esta especificação de processo é invocada.
- Conselho de Anodizadores de Alumínio, Perguntas Frequentes sobre Alumínio Anodizado, perguntas sobre variações dimensionais, verificado em 2 de novembro de 2026. Relações nominais de crescimento interno/externo para os Tipos II e III e suas ressalvas quanto à liga e ao processo.
Sobre VETCNC
VETCNC traz uma experiência familiar em manufatura para a aquisição online de serviços de CNC. Kevin possui dez anos de experiência na indústria de CNC e trabalha com as fábricas familiares na China, além de uma rede mais ampla de parceiros. O objetivo é deixar claros os arranjos de manufatura, os requisitos técnicos e as responsabilidades antes da emissão de um pedido.
Leia a história de Kevin →


