Sur cette page
Choisissez l’anodisation Type II lorsque la pièce en aluminium usinée requiert une protection anticorrosion et un aspect spécifiés, y compris une teinte contrôlée. Choisissez l’anodisation dure Type III lorsque la surface soumise à un glissement, un frottement ou une abrasion définis nécessite un revêtement dur, dont l’épaisseur accrue d’oxyde peut être intégrée dans la conception. Le type seul ne détermine pas les exigences du plan. L’obturation modifie le compromis entre résistance à l’usure et protection anticorrosion ; le revêtement modifie les cotes d’ajustement ; et l’alliage d’aluminium, la préparation de surface, les points de contact ainsi que la méthode d’inspection peuvent décider de la pertinence de l’un ou l’autre fini. Le choix doit reposer sur l’état livré requis pour la pièce, et non sur une règle générale selon laquelle le Type III constituerait systématiquement une amélioration.
Ce guide compare les anodisations de type II et de type III conformément à la spécification actuellement en vigueur MIL-PRF-8625F avec amendement 2, puis applique ce choix aux alésages usinés, aux filetages et aux surfaces d’usure. La spécification couvre les revêtements anodiques non architecturaux sur les alliages d’aluminium. Un autre plan ou une autre spécification d’achat peut définir des exigences différentes ; ne transférez pas ses valeurs par défaut sans l’invoquer explicitement. Si la question plus large porte sur le choix entre anodisation, placage ou finition usinée pour l’aluminium, commencez par notre guide de sélection de la finition. Ici, le substrat et la famille d’anodisation sont déjà choisis.
Le type désigne la famille de revêtement ; la classe précise la teinte.
MIL-PRF-8625F désigne le Type II comme un revêtement anodique conventionnel à base d’acide sulfurique, et le Type III comme un revêtement anodique dur produit selon un résultat dense et épais spécifié. Le Type III est une désignation de performance ; le document ne le définit pas simplement comme « un Type II traité plus longtemps » ni ne prescrit des conditions de bain identiques. Les deux procédés génèrent un oxyde issu directement de la surface de l’aluminium. Aucun des deux ne correspond à un film de peinture appliqué, sélectionnable uniquement par couleur. [1]
La classe répond à une question distincte : Classe 1 = non teintée, Classe 2 = teintée. Une note d’achat indiquant « Type II, Classe 2, noir » identifie à la fois une famille de revêtement et une voie de coloration ; « Type II » seul ne spécifie pas le noir. De même, le Type III ne signifie pas par définition la Classe 1. Si une anodisation Type III teintée est demandée, la couleur et les exigences d’obturation doivent rester techniquement réalisables et explicitement mentionnées. La norme exige que la couleur de teinture et l’exigence d’uniformité soient fournies pour la Classe 2. [1]
Préservez clairement l’édition et la hiérarchie contractuelle. L’enregistrement DLA actif consulté pour cet article cite MIL-PRF-8625F avec Amendement 2, daté du 23 novembre 2020. Un plan ancien peut faire référence à une autre édition, tandis que la PRC-5006 Rév. E de la NASA/JSC est une spécification de procédé distincte, dotée de ses propres règles d’annotation sur plan et d’approbation. L’ingénieur doit identifier la spécification applicable avant de considérer qu’une épaisseur, une obturation ou une restriction sur l’alliage issue d’un document s’applique automatiquement à un autre. [1] [2]
Comparez les mêmes exigences pour la pièce finie
Le tableau suppose une pièce en aluminium usinée et un plan pouvant spécifier l’un ou l’autre type. Il compare les dimensions décisionnelles affectant l’état livré de la pièce. Le Tableau IV de MIL-PRF-8625F indique des plages d’épaisseur typiques de 0,00007 à 0,0010 po pour le Type II et de 0,0005 à 0,0045 po pour le Type III. Ces plages décrivent des revêtements possibles, et non une épaisseur d’acceptation automatique pour tout alliage et toute géométrie. Pour le Type III, la spécification fixe une valeur nominale de 0,002 po lorsque le contrat, le bon de commande et le plan applicable ne précisent rien d’autre ; une conception nécessitant une épaisseur différente doit l’indiquer explicitement. [1]
| Dimension décisionnelle | Type II | Type III |
|---|---|---|
| Motif principal du choix | Finition anodique protectrice ou décorative spécifiée ; la teinte et l’aspect font souvent partie des exigences. | Surface dure et résistante à l’abrasion spécifiée pour un contact fonctionnel ou une zone d’usure. |
| Épaisseur du revêtement et du plan | Plage typique du Tableau IV : 0,00007–0,0010 po. Ne spécifiez une épaisseur mesurée que si l’application l’exige ; la simple désignation Type II ne constitue pas une tolérance d’ajustement finale. | Plage typique du Tableau IV : 0,0005–0,0045 po ; 0,002 po nominale si le plan ou la commande citant la spécification ne précise rien d’autre. Les zones critiques nécessitent un plan de mesure explicite. |
| Obturation selon MIL-PRF-8625F | Obturez sauf indication contraire sur la commande ou le plan. La Classe 2 teintée est obturée après teinture. | Ne pas obtenir lorsque la résistance maximale à l’abrasion ou à l’usure constitue la fonction principale. Spécifiez l’obturation pour les services extérieurs non entretenus nécessitant une résistance anticorrosion, lorsque la réduction de la résistance à l’usure est acceptable. |
| Couleur et surface visible | Spécifiez la classe 2 et la couleur si teintée ; convenez des faces visibles et des variations acceptables pour l’alliage réel et l’état de surface initial. | La couleur naturelle du durcissement anodique varie selon l’alliage et le procédé. Si teinté, spécifiez séparément la couleur et l’état d’étanchéité accepté ; « Type III » seul ne garantit ni l’un ni l’autre. |
| Ajustement serré et éléments filetés | Vérifiez l’alésage final, le filetage ou le diamètre extérieur par rapport à l’oxyde et au traitement préalable. Masquez ou finissez selon un itinéraire approuvé si le revêtement compromet l’ajustement. | Une épaisseur plus importante, courante dans ce cas, rend ces questions encore plus urgentes. Définissez les cotes finales, l’emplacement du revêtement, le masquage requis et la vérification post-finition. |
Ne déduisez pas, à partir de la ligne indiquant une épaisseur supérieure, que le Type III est toujours plus résistant à la corrosion, ni, à partir de la ligne indiquant les couleurs du Type II, que le Type III ne peut jamais être teinté. L’étanchéité réelle, le substrat, l’exposition, les exigences d’essai et la norme d’apparence modifient ces résultats. Une épaisseur accrue ne compense pas non plus un ajustement fondamentalement déficient ni un congé vif incapable de recevoir le revêtement comme prévu. Sélectionnez d’abord la fonction de la surface, puis établissez les exigences relatives au revêtement et à son acceptation afin de la remplir.
Résistance à l’usure et étanchéité constituent des décisions liées
Le Type III répond à une finalité claire lorsqu’une pièce de vanne, un guide coulissant, une charnière, une came ou une interface similaire en aluminium requiert une résistance à l’abrasion fournie par la couche anodique. La spécification MIL-PRF-8625F identifie ces usages et précise que les revêtements Type III destinés au degré maximal de résistance à l’usure ou à l’abrasion ne doivent pas être étanchés. Elle indique également que l’étanchéité ou une exposition aqueuse chauffée réduit la résistance à l’usure. Une pièce Type III étanchée peut toutefois constituer le choix correct pour un service extérieur non entretenu exigeant une protection contre la corrosion, lorsque la réduction de la résistance à l’usure est acceptable ; il s’agit alors d’une surface acceptée différente par rapport à un durcissement anodique non étanché prioritairement conçu pour l’usure. Le résultat Type III teinté nécessite la spécification séparée de sa couleur et de son état d’étanchéité ; la seule mention de la couleur ne déclenche pas automatiquement cette règle relative au service anticorrosion. [1]
Cela crée un véritable compromis de conception pour un boîtier comportant une piste d’usure extérieure exposée à l’humidité. Si l’usure constitue le mode de défaillance principal, l’ingénieur peut évaluer le Type III non étanché et spécifier l’exigence d’abrasion sur un matériau représentatif. Si l’exposition à la corrosion domine, une solution Type III étanché peut être envisagée, sous réserve de reconnaître et de valider expérimentalement la résistance réduite à l’usure par rapport aux exigences de service. Si les deux facteurs sont sévères, une simple désignation de finition est insuffisante : il faut définir le matériau associé, la charge de contact, la lubrification, les contaminants, l’environnement et la méthode d’essai. La résistance du revêtement ne prouve pas que l’ensemble complet évitera le grippage, la formation de débris ou l’usure dimensionnelle.
Le Type II est normalement étanché conformément à cette spécification, ce qui en fait un choix pertinent pour un boîtier, une platine ou un panneau dont les exigences esthétiques et protectrices sont définies, et dont les faces de contact ne reposent pas sur une résistance maximale à l’abrasion offerte par un durcissement anodique. Quelques rayures cosmétiques ne justifient pas automatiquement le recours au Type III. Inversement, remplacer sans évaluation d’usure une vraie interface coulissante en Type III par une finition Type II plus esthétique modifie la spécification fonctionnelle. Gardez la caractéristique de contact et son service réel au centre de la décision.
L’alliage, le revenu et la texture issue de l’usinage influencent le résultat
L’anodisation préserve la géométrie sous-jacente et une grande partie de la texture sous-jacente. La spécification actuelle NASA/JSC PRC-5006 Rév. E indique que la texture initiale de la surface est reproduite plutôt que nivelée, et que la rugosité peut augmenter pendant l’anodisation et le traitement préalable. Une face fraîchement usinée présentant des marques d’outil ne deviendra pas une surface polie destinée à l’affichage uniquement parce qu’une couleur y est ajoutée. Si l’apparence est déterminante, spécifiez la préparation requise et les faces à inspecter avant de comparer des échantillons Type II et Type III. Une surface initiale polie, brossée ou sablée peut conduire à un résultat visible différent ; la désignation de finition ne doit pas masquer cette opération amont. [2]
L’alliage et le revenu comptent également. La spécification MIL-PRF-8625F exige que les alliages aptes au traitement thermique soient dans leur revenu thermique requis avant l’anodisation Type II ou Type III. Sa disposition relative au Type III restreint certaines compositions riches en cuivre ou en silicium, sauf disposition contraire figurant dans le marché ou le plan. La NASA/JSC applique son propre seuil d’approbation pour les alliages riches en silicium. Les seuils numériques diffèrent entre ces documents ; ils constituent des exigences propres à la spécification citée, et non une affirmation universelle selon laquelle aucun alliage dépassant une limite donnée ne pourrait jamais être anodisé. [1] [2]
Pour une pièce usinée dont la couleur est critique, utilisez un stock représentatif de l’alliage et du revenu réels afin de valider la finition. Un échantillon réalisé dans un autre alliage, une pièce moulée au lieu d’un produit laminé, ou un état de surface préalable différent peuvent ne pas prédire la couleur de production. La NASA note que la couleur naturelle du Type III peut varier du gris au noir ou au brun foncé selon la composition de l’alliage ; ainsi, « noir durci » ne suffit pas à garantir une nuance contrôlée unique. La classe 2 de couleur et sa plage d’acceptabilité doivent être explicitement indiquées si l’apparence elle-même constitue une exigence. Cela revêt une importance particulière lorsque deux pièces usinées séparément doivent présenter une apparence homogène après assemblage.
Il existe également une raison structurelle pour ne pas spécifier systématiquement un durcissement anodique épais. La spécification MIL-PRF-8625F met en garde contre la réduction potentielle de la résistance à la fatigue induite par les revêtements anodiques durs, et recommande de prendre cet effet en compte sur les pièces soumises à des charges cycliques. Il ne s’agit pas d’une prédiction de défaillance pour chaque platine. Cela signifie qu’une caractéristique en aluminium fortement sollicitée, en rotation ou en flexion, doit faire l’objet d’une évaluation de fatigue prenant en compte son alliage, sa géométrie, son revêtement et ses conditions de service, plutôt que d’être soumise à une instruction non examinée du type « Type III partout ». [1]
L’épaisseur du revêtement modifie l’ajustement final
L’oxyde anodique occupe du matériau qui était de l’aluminium avant le traitement et s’étend au-delà de la surface usinée initiale. Le terme épaisseur de revêtement désigne l’épaisseur totale de l’oxyde, pas nécessairement la variation extérieure d’une surface. Le Conseil des anodiseurs d’aluminium fournit des rapports nominaux de planification utiles : environ deux tiers de l’oxyde Type II pénètrent la surface métallique antérieure, tandis qu’un tiers se développe vers l’extérieur ; pour le Type III, environ la moitié pénètre vers l’intérieur et la moitié vers l’extérieur. Les dimensions finales réelles peuvent varier en raison de l’alliage, du nettoyage et de la décapage, des conditions de bain, de la géométrie des caractéristiques et de l’épaisseur locale du revêtement. [3]
Pour un alésage accessible avec un anodisage Type III, envisagez une épaisseur totale de revêtement spécifiée de 0,0015 po comme donnée d’entrée pour la planification. En appliquant la relation nominale « moitié vers l’extérieur » du Conseil des anodiseurs d’aluminium (AAC), la croissance vers l’extérieur dans l’alésage serait de 0,00075 po sur chaque paroi. Un alésage revêtu sur ses deux parois opposées aurait alors un diamètre d’environ 0,0015 po (0,0381 mm) plus petit que sa dimension avant finition : 2 × 0,00075 po = 0,0015 po. La même croissance vers l’extérieur sur deux faces opposées augmenterait un diamètre extérieur d’environ 0,0015 po. Ce calcul constitue un modèle de planification, non une garantie pour un alésage particulier. Un prétraitement éliminant de l’aluminium peut compenser une partie de la variation apparente, et une surface intérieure peut recevoir moins d’oxyde qu’une face extérieure ouverte. [3] [2]
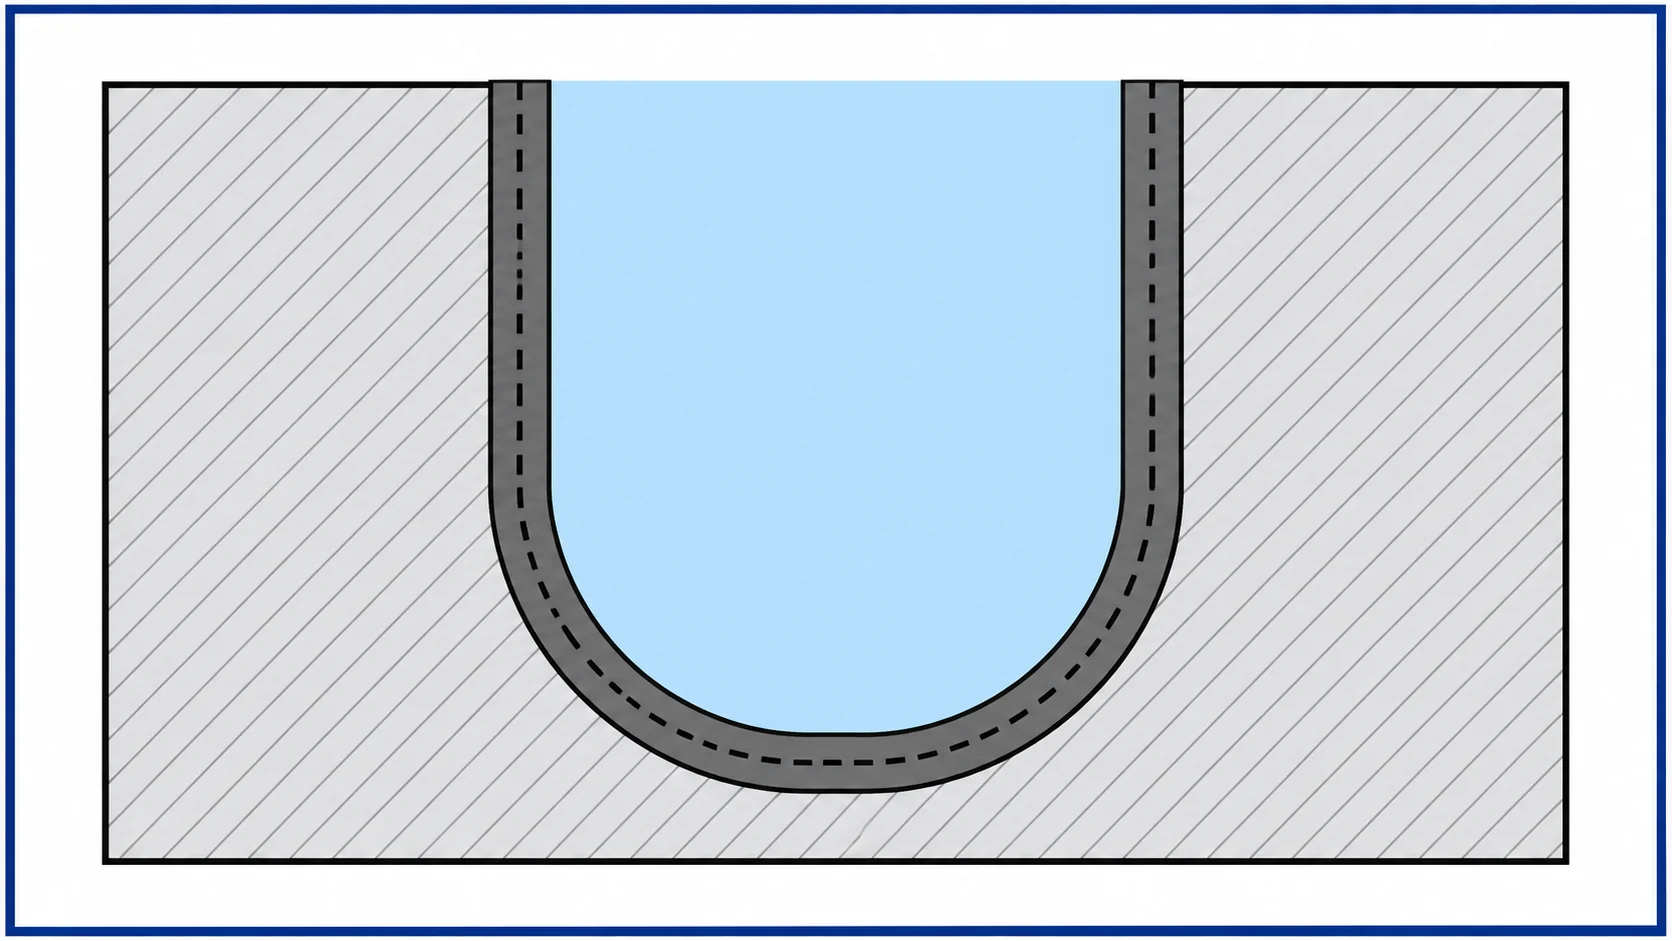
Le contrôle technique consiste à indiquer sur le plan l’ajustement final requis, à préciser si cette caractéristique doit être revêtue et à convenir des dimensions d’usinage avant anodisation ainsi que de l’état d’inspection. NASA/JSC recommande de spécifier à la fois les cotes « à usiner jusqu’à » et les cotes finales pour les pièces pertinentes en anodisage Type III. Ses recommandations précisent qu’un trou étroit ou un tube peut recevoir moins de revêtement à l’intérieur qu’à l’extérieur, l’épaisseur diminuant progressivement vers l’intérieur de l’ouverture. Une correction systématique de 0,0015 po sur le diamètre ne garantit ni la dimension finale d’un alésage profond ni sa couverture protectrice. [2]
Plusieurs solutions sont possibles. L’alésage peut rester revêtu si le prestataire est en mesure de démontrer l’ajustement final requis et l’état du revêtement. Il peut être masqué lorsque l’aluminium nu à cet endroit est acceptable ou lorsqu’une autre protection approuvée est spécifiée. Il peut également être ramené à sa dimension finale par une opération approuvée après anodisation, sachant que l’enlèvement de matière modifie le revêtement à cette surface. Chaque solution affecte différemment la pièce livrée. Le plan doit préciser si l’alésage doit rester protégé et si sa tolérance dimensionnelle finale est vérifiée après toutes les opérations de finition. Notre guide des tolérances d’usinage explique la cotation dimensionnelle de base ; la note d’anodisation doit ensuite préciser clairement quelles dimensions s’appliquent après revêtement.
Les filetages, les arêtes, le masquage et les marques de support nécessitent des décisions prises au niveau de chaque caractéristique.
Un filetage n’est pas simplement un trou cylindrique. L’oxyde présent sur ses flancs modifie la géométrie d’assemblage effective, de sorte qu’une marge nominale de croissance sur le diamètre majeur du filetage ne garantit pas que la vis ou l’insert s’installeront avec le couple requis. NASA/JSC met en garde contre les difficultés liées à l’anodisation, notamment de type III, sur les filetages : elle signale des interférences avec les inserts hélicoïdaux et un couple élevé lors du serrage, même avec un anodisage plus mince. Pour une caractéristique filetée critique en ajustement, définissez clairement si elle doit être masquée, revêtue puis contrôlée après finition, ou traitée selon une autre voie approuvée. Le masquage empêche la formation d’oxyde sur le filetage, mais laisse également cette surface en aluminium sans la protection anodique spécifiée, sauf si un autre traitement est prévu. [2]
Les arêtes peuvent constituer un point de défaillance distinct. Le revêtement dur (hardcoat) se développe vers l’extérieur perpendiculairement à la surface, tandis que les angles vifs intérieurs et extérieurs peuvent engendrer des irrégularités du revêtement et des écarts dimensionnels. La section consacrée à la conception en Type III par NASA privilégie les arêtes arrondies plutôt que simplement brisées ou chanfreinées afin d’obtenir un revêtement uniforme, et fournit des recommandations sur le rayon en fonction de l’épaisseur. Ces valeurs relèvent du contexte procédural de NASA ; la pièce spécifique doit être conçue en concertation avec le prestataire retenu et conformément aux exigences du plan. Si une arête tranchante est fonctionnelle, il peut être nécessaire de modifier le type de revêtement ou les critères d’acceptation, plutôt que d’imposer un rayon qui dégraderait la fonctionnalité de la caractéristique. [2]
L’anodisation nécessite un contact électrique via un support. L’emplacement de ce contact peut laisser une petite zone non revêtue ou une marque. Placez-le sur une surface non critique lorsque cela est possible, et indiquez clairement sur le plan les faces interdites pour ce contact. Une face de référence, une portée d’étanchéité, un panneau frontal visible ou une zone de frottement peuvent être des emplacements inappropriés pour cette marque, même si une face de montage non visible peut l’accepter. Le masquage exige la même précision : boucher un alésage et masquer une large face d’assemblage constituent des opérations différentes. Précisez explicitement quelles surfaces doivent rester nues et pourquoi ; sinon, le prestataire ne pourra pas déterminer si l’absence locale d’oxyde est acceptable. [2] Pour connaître les incidences sur les coûts liées à la préparation, au supportage, au masquage et à la taille des lots une fois le choix fonctionnel arrêté, consultez notre guide des coûts d’anodisation.
Exemple : un boîtier, deux décisions de revêtement justifiables.
Envisagez un boîtier en aluminium usiné 6061-T6 comportant une face extérieure visible, un alésage d’alignement à ajustement serré, un trou pour insert fileté et une courte face de guidage sollicitée répétitivement par une pièce associée. Il s’agit de caractéristiques hypothétiques destinées à comparer différentes décisions ; aucune procédure interne de VETCNC, aucun devis fournisseur ni aucune spécification universelle de revêtement ne sont supposées. Le concepteur du plan doit d’abord préciser si la face de guidage est simplement effleurée lors de montages occasionnels ou si elle fonctionne réellement comme une surface de glissement soumise à l’usure. Cette utilisation influe davantage sur la décision que la simple désignation du produit.
Pour un boîtier soumis à une manipulation occasionnelle et sans sollicitation de glissement significative, le type II peut constituer le choix le plus adapté. Si le résultat requis est une finition teintée uniforme à l’extérieur associée à la protection contre la corrosion spécifiée, indiquez le type II, classe 2, la couleur et une norme convenue pour les faces visibles. Procédez au scellement conformément à la spécification applicable. Définissez la texture initiale plutôt que de compter sur l’anodisation pour masquer les marques de fraisage. Le perçage d’alignement ne peut être revêtu que si sa dimension finale et son ajustement en assemblage sont respectés ; sinon, précisez le masquage ou une méthode approuvée de reprise dimensionnelle finale. Traitez le filetage des inserts séparément afin de garantir à la fois le couple d’installation requis et sa protection. Payer un revêtement dur (hardcoat) destiné en priorité à la résistance à l’usure ne répondrait à aucun besoin supplémentaire dans cette version du boîtier.
Pour une face de guidage faisant l’objet d’une exigence documentée d’abrasion, le type III devient un candidat crédible. Spécifiez l’épaisseur requise et la localisation concernée sur la surface de guidage, puis déterminez si un revêtement dur non scellé convient pour obtenir une résistance maximale à l’usure, ou si l’exposition environnementale impose un revêtement scellé avec un compromis accepté sur la résistance à l’usure. Vérifiez également le composant associé, la lubrification et le cheminement des débris, en plus de la face anodisée ; la désignation du revêtement n’évalue pas la paire complète en glissement. Modélisez puis mesurez l’ajustement final du perçage plutôt que d’appliquer un seul rapport de croissance surfacique externe à un perçage profond. Masquez ou contrôlez autrement le filetage des inserts, définissez la zone de contact avec la barrette de suspension (rack), et acceptez soit la couleur naturelle réelle, soit qualifiez séparément une finition teintée si l’aspect extérieur doit correspondre à d’autres pièces.
Il s’agit là de traitements alternatifs pour le boîtier, et non d’une instruction implicite consistant à appliquer le type II sur une moitié et le type III sur l’autre. Un procédé mixte nécessiterait une séquence de masquage et de traitement spécifiquement étudiée. Si la face de guidage peut au contraire intégrer un élément d’usure remplaçable ou être réalisée dans un matériau différent, cette solution de conception peut s’avérer préférable à la modification du revêtement sur l’ensemble du boîtier. La comparaison pertinente porte sur des solutions qui satisfont toutes les mêmes exigences fonctionnelles en matière d’ajustement, d’environnement, d’aspect et de résistance à l’usure. La réponse demeure conditionnelle tant que ces paramètres fonctionnels n’ont pas été fixés.
Indiquez la finition et l’état d’acceptation sur le plan de fabrication.
Un plan de fabrication doit identifier la spécification applicable et son édition, le type, la classe, la couleur en cas de teinture, ainsi que toute exigence spécifique relative à l’épaisseur ou au scellement du revêtement, lorsqu’elle diffère de la valeur par défaut prévue par la spécification. Ajoutez les surfaces pour lesquelles l’épaisseur est critique, les faces visibles et la gamme de couleurs autorisées, les limites du masquage, les zones interdites de contact avec la barrette de suspension (rack), ainsi que les cotes finales critiques. Précisez toute préparation de surface avant revêtement susceptible de modifier l’aspect ou la fonction. Si le revêtement doit impérativement rester en place sur un perçage ou une face d’usure après reprise dimensionnelle, cette exigence doit être explicitement formulée. Il ne s’agit pas d’une liste générique à ajouter systématiquement à chaque support simple : chaque élément vise à lever une ambiguïté réelle liée aux caractéristiques présentes. La section « Acquisition » de la spécification MIL-PRF-8625F exige expressément l’indication du type, de la classe, de la couleur et de l’uniformité pour la classe 2, de l’épaisseur applicable pour le type III, du scellement particulier, de l’emplacement des marques de contact avec la barrette lorsque cela est important, ainsi que des critères de conformité. [1]
Distinguez la qualification du revêtement de la vérification finale de l’ajustement de la pièce. Selon la spécification MIL-PRF-8625F, l’inspection de conformité par lot comprend un examen visuel, un examen de la couleur pour la classe 2, et un examen de l’épaisseur pour le type III. Son ancienne sous-section consacrée à l’examen dimensionnel a été supprimée. Ces contrôles ne vérifient pas, en soi, que le perçage d’alignement fini accepte correctement une goupille, ni qu’un filetage revêtu satisfait aux exigences de jauge et de couple. Reportez l’inspection finale du perçage ou du filetage sur le plan de la pièce ou sur le contrat, et précisez si la mesure doit être effectuée avant ou après le revêtement. Un résultat d’épaisseur obtenu sur un panneau accessible ne prouve pas une épaisseur uniforme du film dans un renfoncement étroit. [1] [2]
Pour cette comparaison, la décision de libération est simple. Utilisez le type II lorsque le résultat documenté en matière de protection et d’aspect répond aux conditions d’emploi et que l’ajustement peut être maintenu. Utilisez le type III lorsque l’exigence réelle d’usure justifie un revêtement dur, et que le scellement, les dimensions, la nuance d’alliage et la voie d’inspection ont été définis. Si aucune de ces deux voies ne satisfait l’ensemble de ces conditions, modifiez le concept de la caractéristique ou le plan de finition avant d’acheter un revêtement nominatif ou de comparer des prix.
Questions relatives à l’anodisation des types II et III.
Le type III est-il simplement un revêtement type II plus épais ?
Non. La spécification MIL-PRF-8625F définit le type II comme une anodisation conventionnelle à l’acide sulfurique, et le type III par ses exigences spécifiques de revêtement dur et épais. Le type III présente souvent une épaisseur supérieure et est choisi pour sa résistance à l’usure, mais il s’agit d’un résultat spécifié distinct, et non d’une garantie que le même bain d’anodisation type II a été utilisé pendant une durée plus longue. [1]
Peut-on spécifier le type III en noir ?
Un résultat teinté classe 2 peut être spécifié lorsque la nuance d’alliage choisie et le procédé permettent d’obtenir la couleur requise, mais le simple fait de mentionner « type III » ne garantit pas le noir. La couleur naturelle du revêtement dur varie, et le scellement ou la teinture peuvent modifier la résistance à l’usure acceptée. Définissez conjointement la gamme de couleurs et la fonction ; qualifiez des échantillons représentatifs si l’aspect est critique. [1] [2]
Le type III doit-il toujours rester non scellé ?
Non. Laissez-le non scellé conformément à la spécification MIL-PRF-8625F lorsque la résistance maximale à l’abrasion ou à l’usure constitue l’objectif principal. Lorsque l’application spécifiée exige une protection contre la corrosion et accepte une résistance à l’usure réduite, la commande peut imposer le scellement. N’utilisez pas le terme « revêtement dur » (hardcoat) comme substitut à la décision explicite de sceller ou non. [1]
Un revêtement dur de 0,002 po rendra-t-il un perçage exactement 0,002 po plus petit ?
Cela pourrait servir d’estimation nominale pour la planification d’un perçage revêtu de façon homogène sur deux côtés, à supposer qu’environ la moitié de l’oxyde se développe vers l’extérieur, mais ce n’est pas une dimension finale garantie. Le prétraitement, la nuance d’alliage, la densité de courant locale et la profondeur du perçage modifient le résultat ; les perçages étroits peuvent recevoir un revêtement moins épais à l’intérieur qu’en surface externe. Spécifiez et mesurez la dimension finale requise du perçage. [3] [2]
Sources techniques
- Agence américaine de la logistique de la Défense (DLA), ASSIST, MIL-PRF-8625F avec amendement 2 : Revêtements anodiques pour l’aluminium et les alliages d’aluminium, 23 novembre 2020, dossier actif vérifié le 2 novembre 2026. Définitions des types et des classes, épaisseur des revêtements (tableau IV), obturation, états des alliages, exigences d’acquisition et conformité par lot.
- Centre spatial Johnson de la NASA, PRC-5006 Rév. E : Spécification de procédé pour l’anodisation des alliages d’aluminium, répertoriée le 22 juillet 2026 dans l’index des spécifications de procédé de la NASA. Préparation de surface, cotes de conception pour l’anodisation de type III, revêtement interne, filetages, couleur naturelle et contacts avec les supports ; des exigences propres à la NASA s’appliquent lorsque cette spécification de procédé est invoquée.
- Conseil des anodiseurs d’aluminium, Foire aux questions sur l’aluminium anodisé, questions relatives aux variations dimensionnelles, vérifié le 2 novembre 2026. Relations nominales de croissance vers l’intérieur ou vers l’extérieur pour les types II et III, ainsi que leurs réserves liées aux alliages et aux procédés.
À propos de VETCNC
VETCNC apporte à l’approvisionnement en ligne de CNC une expérience familiale approfondie dans le domaine de la fabrication. Kevin possède dix ans d’expérience dans le secteur CNC et collabore avec les usines familiales situées en Chine ainsi qu’avec un réseau élargi de partenaires. L’objectif est de clarifier, avant toute commande, les modalités de fabrication, les exigences techniques et les responsabilités respectives.
Découvrez l’histoire de Kevin →


