En esta página
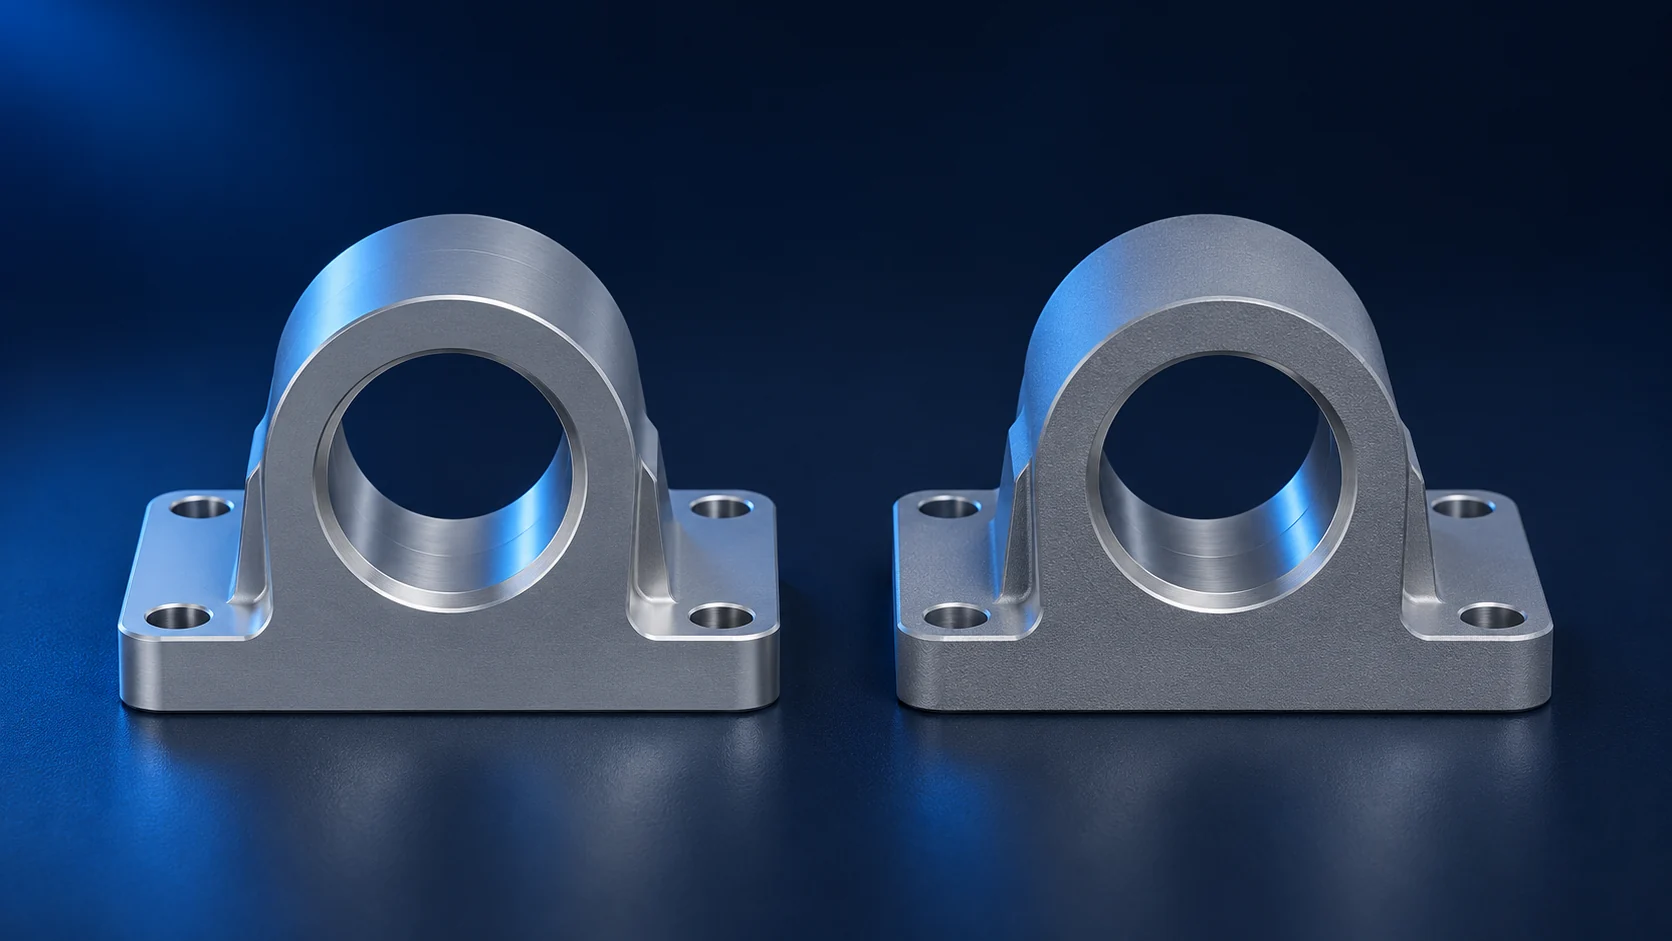
Elija el anodizado Tipo II cuando una pieza de aluminio mecanizada requiera la protección contra la corrosión y la apariencia especificadas, incluyendo un acabado teñido controlado. Elija el anodizado duro Tipo III cuando una superficie definida para deslizamiento, rozamiento o abrasión necesite el recubrimiento duro y su óxido más grueso pueda ser aceptado dimensionalmente. El tipo por sí solo no resuelve las exigencias del plano. El sellado modifica el compromiso entre desgaste y corrosión; el recubrimiento altera las dimensiones de ajuste; y la aleación de aluminio, la preparación superficial, los puntos de contacto y el método de inspección pueden determinar si cualquiera de estos acabados es adecuado. La elección debe basarse en la condición entregada requerida para la pieza, y no en una regla general que considere al Tipo III como una mejora automática.
Esta guía compara el Tipo II y el Tipo III según la especificación actualmente vigente MIL-PRF-8625F con Enmienda 2, y luego aplica esa elección a los agujeros mecanizados, roscas y superficies de desgaste. La especificación cubre recubrimientos anódicos no arquitectónicos sobre aleaciones de aluminio. Un plano distinto o una especificación de compra puede establecer requisitos diferentes; no transfiera sus valores predeterminados sin invocarla explícitamente. Si la pregunta más amplia es si el aluminio debe anodizarse, platearse o dejarse con un acabado mecanizado, comience con nuestra guía para la selección de acabados. Aquí el sustrato y la familia de anodizado ya están elegidos.
El tipo especifica la familia de recubrimiento; la clase especifica el tinte.
MIL-PRF-8625F denomina Tipo II al recubrimiento anódico convencional en ácido sulfúrico. Denomina Tipo III al recubrimiento anódico duro producido para lograr el resultado denso y pesado especificado. El Tipo III es una designación de rendimiento; el documento no lo define simplemente como «Tipo II ejecutado durante más tiempo» ni exige las mismas condiciones de baño. Ambos generan una capa de óxido a partir de la superficie del aluminio. Ninguno es una película de pintura aplicada que pueda seleccionarse únicamente por color. [1]
La clase responde a una pregunta distinta: Clase 1 es sin tinte y Clase 2 es con tinte. Una nota de compra que diga «Tipo II, Clase 2, negro» ha identificado una familia de recubrimiento y una ruta de color; «Tipo II» por sí solo no ha especificado el negro. Asimismo, el Tipo III no implica por definición la Clase 1. Si se solicita un Tipo III teñido, el color y los requisitos de sellado aún deben ser técnicamente factibles y estar expresamente indicados. La norma exige suministrar el color del tinte y el requisito de uniformidad para la Clase 2. [1]
Mantenga clara la edición y la jerarquía contractual. El registro activo de la DLA consultado para este artículo lista MIL-PRF-8625F con Enmienda 2, fechada el 23 de noviembre de 2020. Un plano heredado puede citar otra edición, mientras que la PRC-5006 Rev E de la NASA/JSC es una especificación de proceso independiente, con sus propias reglas para notas en planos y aprobaciones. Un ingeniero debe resolver la referencia normativa aplicable antes de tratar un espesor, sellado o restricción de aleación de un documento como si proviniera automáticamente de otro. [1] [2]
Compare los mismos requisitos para la pieza terminada
La tabla asume una pieza de aluminio mecanizada y un plano que puede especificar cualquiera de los dos tipos. Compara las dimensiones decisivas que afectan la pieza entregada. La Tabla IV de MIL-PRF-8625F indica rangos típicos de espesor de 0,00007–0,0010 pulg para el Tipo II y de 0,0005–0,0045 pulg para el Tipo III. Dichos rangos describen recubrimientos posibles, no un espesor de aceptación automático para toda aleación y geometría. Para el Tipo III, la especificación establece un valor nominal de 0,002 pulg cuando el contrato, la orden de compra y el plano aplicable no indican lo contrario; un diseño que requiera un espesor distinto debe declararlo expresamente. [1]
| Dimensión decisiva | Tipo II | Tipo III |
|---|---|---|
| Motivo principal de elección | Acabado anódico protector o decorativo especificado; el tinte y la apariencia suelen formar parte del requisito. | Superficie dura y resistente a la abrasión especificada para una zona funcional de contacto o desgaste. |
| Espesor del recubrimiento y del plano | Rango típico de la Tabla IV: 0,00007–0,0010 pulg. Establezca un espesor medido únicamente si la aplicación lo requiere; la mera designación Tipo II no constituye una tolerancia dimensional para el ajuste final. | Rango típico de la Tabla IV: 0,0005–0,0045 pulg; 0,002 pulg como valor nominal si el plano o la orden citados en la especificación no indican lo contrario. Las ubicaciones críticas requieren un plan de medición explícito. |
| Sellado según MIL-PRF-8625F | Selle a menos que la orden o el plano especifiquen lo contrario. La Clase 2 teñida se sella tras la tintura. | Deje sin sellar cuando la máxima resistencia a la abrasión o al desgaste sea la función principal. Especifique el sellado para servicio exterior no mantenido que requiera resistencia a la corrosión, siempre que sea aceptable una menor resistencia al desgaste. |
| Color y superficie visible | Especifique la Clase 2 y el color si se tiñe; acuerde las caras visibles y la variación aceptable para la aleación real y la superficie inicial. | El color natural del recubrimiento duro varía según la aleación y el proceso. Si se tiñe, especifique por separado el color y el estado de sellado aceptado; únicamente indicar «Tipo III» no garantiza ninguno de los dos. |
| Ajuste estrecho y características roscadas | Verifique el diámetro final del agujero, la rosca o el diámetro exterior frente al óxido y el pretratamiento. Proteja con máscara o termine mediante una vía aprobada si el recubrimiento compromete el ajuste. | Un espesor mayor y común hace que estas mismas preguntas sean más urgentes. Defina las dimensiones finales, la ubicación del recubrimiento, la protección con máscara y la verificación posterior al acabado. |
No utilice la fila de espesores mayores para concluir que el Tipo III es siempre más resistente a la corrosión, ni la fila de colores del Tipo II para concluir que el Tipo III nunca puede teñirse. El sellado real, el sustrato, la exposición, el requisito de ensayo y el estándar de apariencia modifican esos resultados. Asimismo, un mayor espesor tampoco corrige un diseño de ajuste fundamentalmente deficiente ni una arista afilada que no pueda recubrirse como se pretende. Seleccione primero la función superficial y, luego, establezca los requisitos de recubrimiento y aceptación que la garanticen.
La resistencia al desgaste y el sellado son decisiones interrelacionadas
El Tipo III tiene un propósito claro cuando una pieza de válvula, una guía deslizante, una bisagra, una leva o una interfaz de aluminio similar requiere resistencia a la abrasión aportada por la capa anódica. MIL-PRF-8625F identifica tales usos y establece que los recubrimientos Tipo III destinados al máximo grado de resistencia al desgaste o a la abrasión no deben sellarse. Su orientación también indica que el sellado o la exposición acuosa calentada reducen la resistencia al desgaste. Una pieza Tipo III sellada puede seguir siendo el diseño correcto para servicio exterior sin mantenimiento que requiera protección contra la corrosión, siempre que se acepte la menor resistencia al desgaste; sin embargo, constituye una superficie aceptada distinta respecto a un recubrimiento duro sin sellar cuyo criterio principal sea el desgaste. Un resultado Tipo III teñido requiere especificar por separado su color y su estado de sellado; el color por sí solo no activa esa regla para servicio contra la corrosión. [1]
Esto genera un verdadero compromiso de diseño para una carcasa con una pista de desgaste exterior expuesta a humedad. Si el desgaste es el modo de fallo principal, el ingeniero puede evaluar el Tipo III sin sellar y especificar el requisito de abrasión sobre material representativo. Si predomina la exposición a la corrosión, puede considerarse una ruta Tipo III sellada, reconociendo y ensayando la menor resistencia al desgaste frente al requisito de servicio. Si ambos factores son severos, una designación de acabado por sí sola es insuficiente: deben definirse el material de emparejamiento, la carga de contacto, la lubricación, los contaminantes, el entorno y el método de ensayo. La resistencia del recubrimiento no demuestra que el par completo evitará el agarrotamiento, la generación de partículas ni el desgaste dimensional.
El Tipo II normalmente se sella bajo esta especificación, por lo que puede ser una opción adecuada para una carcasa, soporte o panel cuyos requisitos visuales y protectores estén establecidos y cuyas caras de contacto no dependan de la máxima resistencia a la abrasión del recubrimiento duro. Unas pocas rayaduras cosméticas no justifican automáticamente el Tipo III. Por el contrario, cambiar una verdadera interfaz deslizante del Tipo III a un acabado Tipo II más estético sin una evaluación de desgaste modifica la especificación funcional. Mantenga la característica de contacto y su función real en el centro de la decisión.
La aleación, el temple y la textura del mecanizado afectan el resultado
La anodización conserva la geometría subyacente y gran parte de la textura subyacente. La actual PRC-5006 Rev E de la NASA/JSC indica que la textura inicial de la superficie se replica, no se nivela, y que la rugosidad puede aumentar durante la anodización y el pretratamiento. Una cara recién fresada con marcas de fresa no se convertirá en una superficie de exhibición pulida únicamente porque se añada un color. Si la apariencia es relevante, especifique la preparación y las caras a inspeccionar antes de comparar muestras de Tipo II y Tipo III. Una superficie inicial pulida, cepillada o granallada puede dar lugar a un resultado visible distinto; la indicación del acabado no debe ocultar esta operación previa. [2]
La aleación y el temple también son relevantes. MIL-PRF-8625F exige que las aleaciones tratables térmicamente estén en su temple térmico requerido antes de la anodización Tipo II o Tipo III. Su disposición para el Tipo III restringe ciertas composiciones con alto contenido de cobre y silicio, salvo que el contrato o el plano dispongan lo contrario. La NASA/JSC aplica su propio umbral de aprobación para aleaciones con alto contenido de silicio. Los umbrales numéricos difieren entre estos documentos; son requisitos de la especificación citada, no una afirmación universal de que ninguna aleación más allá de un determinado límite pueda anodizarse jamás. [1] [2]
Para una pieza mecanizada críticamente coloreada, use material representativo de la aleación y el temple reales para aprobar el acabado. Una probeta fabricada con otra aleación, una fundición en lugar de material laminado, o un preacabado distinto pueden no predecir el color de producción. La NASA señala que el color natural del Tipo III puede variar desde gris hasta negro o marrón oscuro según la composición de la aleación; por tanto, «negro duro» no basta para garantizar un tono controlado único. Debe declararse la Clase 2 del color y su rango aceptable si la apariencia misma constituye un requisito. Esto es particularmente relevante cuando dos piezas mecanizadas por separado deben coincidir visualmente tras el montaje.
Existe también una razón estructural para no especificar sistemáticamente un recubrimiento duro grueso. MIL-PRF-8625F advierte que los recubrimientos anódicos duros pueden reducir la resistencia a la fatiga y exige considerar este efecto en piezas sometidas a cargas cíclicas. Esto no es una predicción de fallo para cualquier soporte. Significa que una característica de aluminio altamente tensionada, rotatoria o flexible debe someterse a una evaluación de fatiga para su aleación, geometría, recubrimiento y condición de servicio, en lugar de aplicar una instrucción invariable de «Tipo III en todas partes». [1]
El espesor del recubrimiento modifica el ajuste final
El óxido anódico ocupa material que antes del procesamiento era aluminio y se extiende más allá de la superficie mecanizada original. El término espesor del recubrimiento hace referencia al espesor total del óxido, no necesariamente al cambio hacia el exterior de una superficie. El Aluminum Anodizers Council (Consejo de Anodizadores de Aluminio) proporciona útiles relaciones nominales de planificación: aproximadamente dos tercios del óxido Tipo II penetran en la superficie metálica previa y un tercio crece hacia el exterior; para el Tipo III, aproximadamente la mitad crece hacia el interior y la otra mitad hacia el exterior. Las dimensiones finales reales pueden diferir porque la aleación, la limpieza y el grabado, las condiciones del baño, la geometría de las características y el espesor local del recubrimiento afectan el resultado. [3]
Para un orificio accesible con anodizado Tipo III, considere especificar un recubrimiento total de 0,0015 pulgadas como dato de entrada para la planificación. Aplicando la relación nominal de mitad-hacia-el-exterior indicada por el AAC, el crecimiento hacia el exterior en el orificio sería de 0,00075 pulgadas en cada pared. Un orificio recubierto en ambas paredes opuestas tendría entonces un diámetro aproximadamente 0,0015 pulgadas (0,0381 mm) menor que su tamaño previo al acabado: 2 × 0,00075 pulgadas = 0,0015 pulgadas. El mismo crecimiento hacia el exterior en dos caras opuestas aumentaría el diámetro exterior en aproximadamente 0,0015 pulgadas. Este cálculo es un modelo de planificación, no una garantía para un orificio determinado. Un pretratamiento que elimine aluminio puede compensar parte del cambio aparente, y una superficie interna puede recibir menos óxido que una cara exterior expuesta. [3] [2]
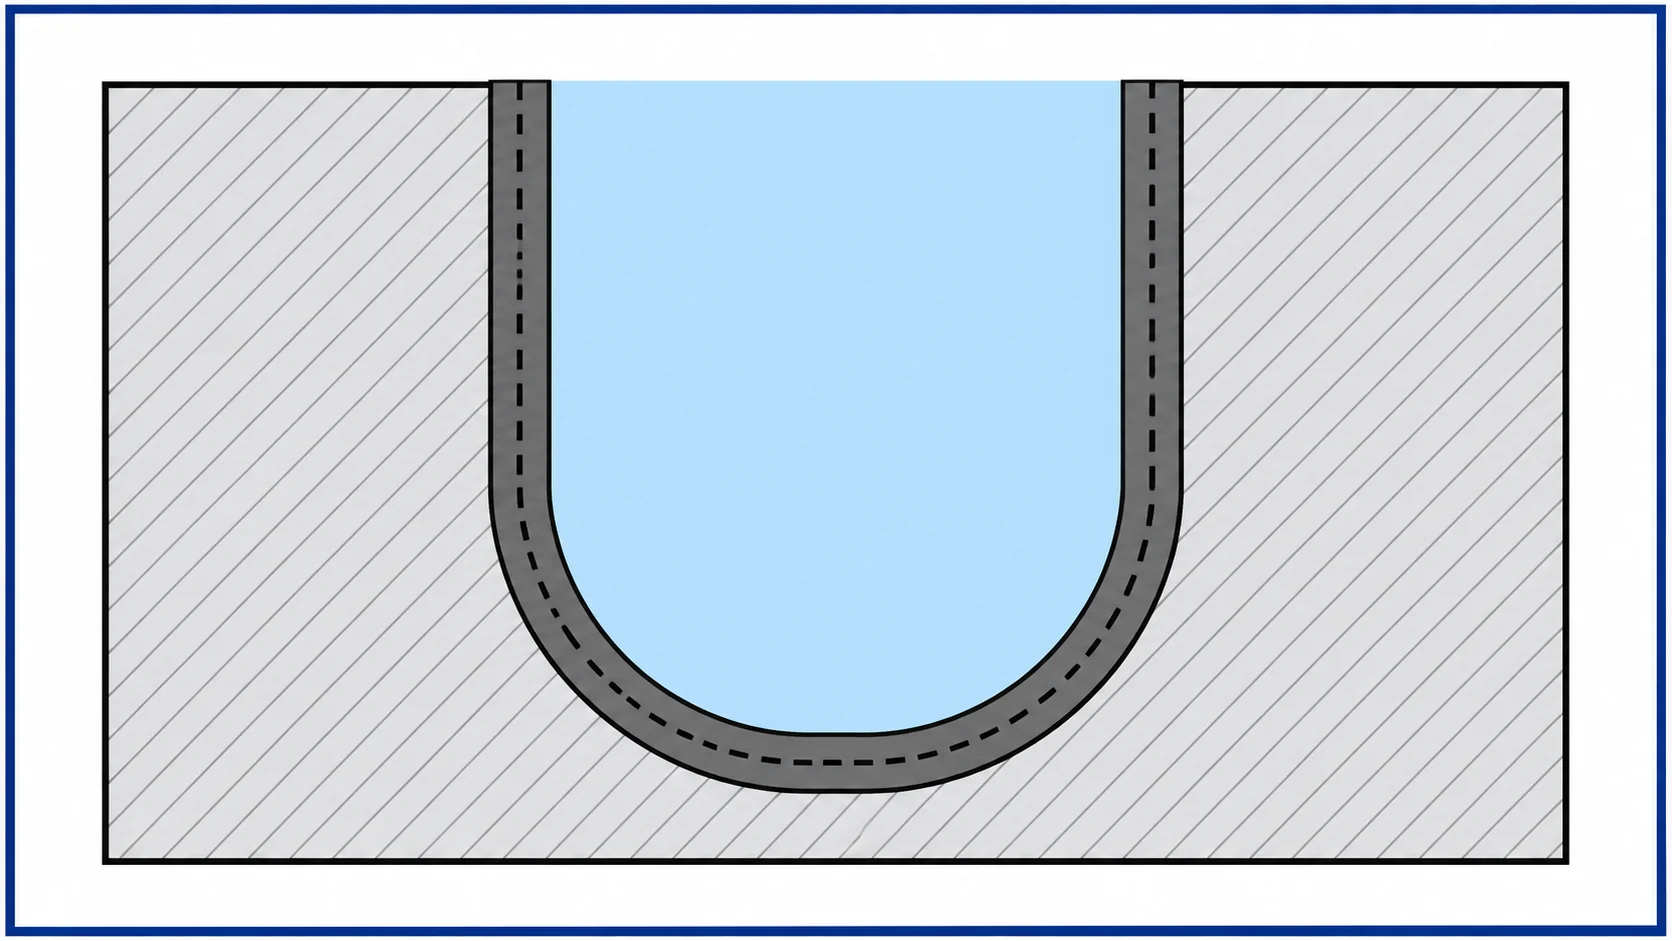
El control de ingeniería consiste en indicar en el plano la tolerancia de ajuste final requerida, especificar si esa característica debe recubrirse y acordar el tamaño de mecanizado previo al recubrimiento y el estado de inspección. NASA/JSC recomienda especificar tanto las dimensiones «para mecanizar» como las dimensiones finales para piezas relevantes de Tipo III. Su guía advierte que un orificio estrecho o un tubo pueden recibir menos recubrimiento en su interior que en el exterior, disminuyendo el espesor a mayor profundidad dentro de la abertura. Un ajuste genérico de 0,0015 pulgadas en el diámetro no puede garantizar ni el tamaño ni la cobertura protectora de un orificio profundo. [2]
Existen varias opciones posibles. Un orificio puede dejarse recubierto si el proveedor puede demostrar el ajuste final y el estado del recubrimiento requeridos. Puede enmascararse cuando sea aceptable mantener aluminio desnudo en esa ubicación o cuando se especifique otra protección aprobada. También puede llevarse a su tamaño final mediante una operación aprobada tras la anodización, teniendo en cuenta que la eliminación de material modifica el recubrimiento en esa superficie. Cada opción afecta de forma distinta la pieza entregada. El plano debe indicar si el orificio debe permanecer protegido y si su requisito dimensional final se verifica tras todas las operaciones de acabado. Nuestra guía sobre tolerancias de mecanizado explica la indicación dimensional base; la nota de anodizado debe aclarar entonces qué dimensiones se aplican tras el recubrimiento.
Las roscas, los bordes, el enmascaramiento y las marcas de sujeción en el bastidor requieren decisiones a nivel de característica.
Una rosca no es simplemente un orificio cilíndrico. El óxido sobre sus flancos modifica la geometría efectiva de acoplamiento, por lo que una holgura nominal de crecimiento en el diámetro mayor de la rosca no garantiza que un tornillo o inserto se instale con el par de apriete requerido. NASA/JSC advierte que la anodización, especialmente la Tipo III, plantea problemas en roscas; señala interferencias con inserts helicoidales y un alto par de apriete incluso con anodizados más delgados. Para una característica roscada crítica en cuanto al ajuste, debe definirse si se enmascara, se recubre y se verifica con calibrador tras el acabado, o se trata mediante otra vía aprobada. El enmascaramiento evita el óxido en la rosca, pero también deja esa superficie de aluminio sin la protección anódica especificada, a menos que se indique otro tratamiento. [2]
Los bordes pueden constituir un punto de fallo independiente. El recubrimiento duro crece hacia el exterior normal a la superficie, mientras que las esquinas interiores y exteriores afiladas pueden generar irregularidades en el recubrimiento y en las dimensiones. La propia sección de diseño Tipo III de la NASA prefiere bordes redondeados frente a bordes simplemente desbastados o biselados para lograr un recubrimiento uniforme, y ofrece orientaciones sobre el radio vinculadas al espesor. Dichos valores corresponden al contexto de proceso de la NASA; la pieza específica debe diseñarse conjuntamente con el proveedor seleccionado y con el requisito indicado en el plano. Si un borde afilado tipo cuchilla es funcional, puede ser necesario modificar el tipo de recubrimiento y su criterio de aceptación, en lugar de introducir un radio que destruya la característica. [2]
La anodización requiere contacto eléctrico mediante un bastidor. La ubicación de dicho contacto puede dejar una pequeña zona sin recubrir o una marca. Colóquelo en una superficie no crítica siempre que sea posible y señale en el plano cualquier cara donde esté prohibido el contacto. Una cara de referencia, una superficie de sellado, un panel frontal visible o una pista de desgaste pueden ser lugares inadecuados para dicha marca, incluso cuando una cara de montaje no visible pueda tolerarla. El enmascaramiento merece la misma especificidad: un tapón en un orificio y una cara amplia de acoplamiento enmascarada son tareas de proceso distintas. Indique claramente qué superficies deben permanecer desnudas y por qué; de lo contrario, el procesador no podrá determinar si la ausencia local de óxido es aceptable. [2] Para conocer las implicaciones de coste derivadas de la preparación, la sujeción en bastidor, el enmascaramiento y el tamaño del lote tras definir la opción funcional, consulte nuestra guía sobre costes de anodizado.
Ejemplo: una carcasa, dos decisiones defensibles sobre recubrimiento.
Considere una carcasa de aluminio 6061-T6 mecanizada con un exterior visible, un orificio de alineación de ajuste estrecho, un orificio para inserto roscado y una cara guía corta que entra en contacto repetidamente con un componente acoplado. Estas son características hipotéticas utilizadas para comparar decisiones; no se asume ningún proceso interno de VETCNC, cotización de proveedor ni especificación universal de recubrimiento. En primer lugar, el responsable del plano debe determinar si la cara guía se toca únicamente durante el montaje ocasional o bien funciona realmente como una superficie deslizante sometida a desgaste. Ese uso modifica la respuesta más que el nombre del producto.
Para una carcasa sometida a manipulación ocasional y sin función de deslizamiento significativa, el anodizado Tipo II puede ser la opción más adecuada. Si el resultado requerido es un acabado exterior teñido y uniforme, junto con la protección contra la corrosión especificada, indique el Tipo II, Clase 2, el color y un estándar acordado para las caras visibles. Sellemelo según exija la especificación aplicable. Defina la textura inicial en lugar de esperar que el anodizado oculte las marcas de fresado. El orificio de alineación podrá recubrirse únicamente si su tamaño final y su ajuste de montaje cumplen con los requisitos; de lo contrario, especifique enmascaramiento o una ruta alternativa aprobada para el mecanizado final. Trate el roscado del inserto por separado para garantizar tanto el par de apriete como la protección requeridos. Pagar por un recubrimiento duro diseñado primordialmente para resistir el desgaste no resolvería ningún requisito adicional en esta versión de la carcasa.
Para una cara guía con un requisito de abrasión documentado, el Tipo III se convierte en un candidato válido. Especifique el espesor y la ubicación necesarios en la superficie guía, y luego decida si un recubrimiento duro sin sellar es apropiado para lograr la máxima resistencia al desgaste, o si la exposición ambiental exige una alternativa sellada con una aceptable compensación en resistencia al desgaste. Verifique también el componente acoplado, la lubricación y la trayectoria de partículas contaminantes, además de la propia cara anodizada; la designación del recubrimiento no evalúa el comportamiento conjunto del par deslizante. Modele y mida el ajuste final del orificio, en lugar de aplicar una única relación de crecimiento superficial a un orificio profundo. Enmascare o controle de otro modo el roscado del inserto, defina el área de contacto con el porta piezas y acepte el color natural real o califique por separado un acabado teñido si el exterior debe coincidir con otras piezas.
Estos son tratamientos alternativos para la carcasa, no una instrucción para aplicar automáticamente el Tipo II en una mitad y el Tipo III en la otra. Un proceso mixto requeriría un enmascaramiento y una secuencia de procesamiento específicamente diseñados. Si la cara guía pudiera utilizar en su lugar un elemento de desgaste reemplazable o un material distinto, ese diseño podría resultar preferible a modificar el recubrimiento en toda la carcasa. La comparación correcta se establece entre diseños que satisfagan idénticos requisitos funcionales de ajuste, entorno, apariencia y aceptación del desgaste. La respuesta sigue siendo condicional hasta que se fijen dichos requisitos funcionales.
Indique el acabado y el estado de aceptación en el plano.
Un plano de fabricación debe identificar la especificación y su edición aplicables, el tipo, la clase, el color (si se teñe), y cualquier requisito específico de espesor o sellado del recubrimiento que sea más exigente que el valor predeterminado de la especificación aplicable. Incluya las superficies donde el espesor es crítico, las caras visibles y el rango de color, los límites del enmascaramiento, las zonas prohibidas de contacto con el porta piezas y las dimensiones finales críticas. Indique cualquier preparación superficial previa al recubrimiento que modifique la apariencia o la funcionalidad. Si el recubrimiento debe permanecer sobre un orificio o una cara de desgaste tras el mecanizado final, ello debe indicarse expresamente. Estos elementos no constituyen una lista genérica para añadir a cualquier soporte sencillo: cada uno resuelve una ambigüedad real asociada a las características presentes. La sección de adquisición de MIL-PRF-8625F exige expresamente indicar el tipo, la clase, el color y la uniformidad de la Clase 2, el espesor aplicable del Tipo III, el sellado especial, la ubicación de las marcas de contacto cuando sea relevante y los criterios de conformidad. [1]
Separe la cualificación del recubrimiento del ajuste final de la pieza. Según MIL-PRF-8625F, la inspección de conformidad por lotes incluye examen visual, examen del color para la Clase 2 y examen del espesor para el Tipo III. Su antigua subsección de examen dimensional ha sido suprimida. Dichas verificaciones, por sí solas, no garantizan que el orificio de alineación final acepte un pasador ni que un roscado recubierto cumpla con sus requisitos de calibración y par de apriete. Incluya la inspección final del orificio o del roscado en el plano de la pieza o en el contrato, especificando si la medición se realiza antes o después del recubrimiento. Un resultado de espesor obtenido en un panel accesible no demuestra una película uniforme en un rebaje estrecho. [1] [2]
Para esta comparación, la decisión de liberación es directa. Utilice el Tipo II cuando el resultado documentado de protección y apariencia satisfaga las condiciones de servicio y se mantenga el ajuste requerido. Utilice el Tipo III cuando un requisito real de desgaste justifique un recubrimiento duro y se hayan definido definitivamente el sellado, las dimensiones, la aleación y la ruta de inspección. Si ninguna de ambas vías satisface todos esos requisitos, revise el diseño de la característica o el plan de acabado antes de adquirir un recubrimiento nominal o comparar precios.
Preguntas sobre el anodizado Tipo II y Tipo III
¿Es el Tipo III simplemente un recubrimiento Tipo II más grueso?
No. MIL-PRF-8625F define el Tipo II como anodizado convencional en ácido sulfúrico y el Tipo III mediante sus requisitos específicos de recubrimiento duro y denso. El Tipo III suele tener mayor espesor y se selecciona por su resistencia al desgaste, pero constituye un resultado especificado y distinto, no una garantía de que el mismo baño de Tipo II haya operado durante más tiempo. [1]
¿Se puede especificar el Tipo III en color negro?
Se puede especificar un resultado teñido de Clase 2 cuando la aleación y el proceso elegidos permitan obtener el color requerido, pero la mera denominación «Tipo III» no garantiza el color negro. El color natural del recubrimiento duro varía, y el sellado o la tintura pueden modificar la condición aceptada de resistencia al desgaste. Defina conjuntamente el rango de color y la función; califique muestras representativas si la apariencia es crítica. [1] [2]
¿Debe dejarse siempre sin sellar el Tipo III?
No. Déjelo sin sellar según MIL-PRF-8625F cuando la principal finalidad sea lograr la máxima resistencia a la abrasión o al desgaste. Cuando la aplicación especificada requiera protección contra la corrosión y acepte una menor resistencia al desgaste, el pedido puede exigir su sellado. No utilice el término «recubrimiento duro» como sustituto de la elección explícita de esta condición. [1]
¿Hará un recubrimiento duro de 0.002 in que el agujero quede exactamente 0.002 in más pequeño?
Podría servir como estimación nominal de planificación para un orificio recubierto uniformemente en dos lados, asumiendo que aproximadamente la mitad del óxido crece hacia fuera, pero no constituye una dimensión final garantizada. El pretratamiento, la aleación, la densidad de corriente local y la profundidad del orificio modifican dicho resultado; los orificios estrechos pueden recubrirse menos internamente que en sus caras exteriores. Especifique y mida el diámetro final requerido del orificio. [3] [2]
Fuentes técnicas
- Agencia de Logística de Defensa de EE. UU., ASSIST, MIL-PRF-8625F con Enmienda 2: Recubrimientos anódicos para aluminio y aleaciones de aluminio, 23 de noviembre de 2020; registro vigente verificado el 2 de noviembre de 2026. Definiciones de tipo y clase, espesores de recubrimiento en la Tabla IV, sellado, condiciones de las aleaciones y requisitos de adquisición y conformidad por lote.
- Centro Espacial Johnson de la NASA, PRC-5006 Rev E: Especificación de proceso para el anodizado de aleaciones de aluminio, incluida el 22 de julio de 2026 en el índice de especificaciones de proceso de la NASA. Preparación de la superficie, dimensiones de diseño del Tipo III, recubrimiento interno, roscas, color natural y contacto con el bastidor; se aplican requisitos específicos de la NASA cuando se invoca esta especificación de proceso.
- Consejo de Anodizadores de Aluminio, Preguntas frecuentes sobre aluminio anodizado, preguntas sobre cambios dimensionales, verificado el 2 de noviembre de 2026. Relaciones nominales de crecimiento hacia dentro/hacia fuera para Tipo II y Tipo III, y sus salvedades según aleación y proceso.
Acerca de VETCNC
VETCNC aporta una experiencia familiar en fabricación al aprovisionamiento online de CNC. Kevin cuenta con diez años de experiencia en la industria CNC y colabora con las fábricas familiares en China, así como con una red más amplia de socios. El objetivo es clarificar los acuerdos de fabricación, los requisitos técnicos y las responsabilidades antes de realizar un pedido.
Lea la historia de Kevin →


