En esta página
El costo del anodizado de una pieza de aluminio mecanizada por CNC es el costo de entregar la pieza terminada según lo especificado, no un recargo fijo por sumergirla en un tanque. Dos talleres pueden cotizar el mismo plano sobre bases distintas: un cargo por cada carga de procesamiento, un lote mínimo, un precio por pieza o cargos separados para la preparación y el enmascarado. Esos precios solo son comparables cuando el recubrimiento, la apariencia, las superficies protegidas, las dimensiones finales, la inspección y la cantidad aceptada son idénticas.
La estimación útil más rápida consiste en definir ese estado terminado, preguntar cuántas piezas pueden procesarse simultáneamente y dividir el cargo total por el acabado entre el número de piezas aceptadas. Los detalles a continuación explican dónde un ítem de anodizado de bajo costo puede omitir trabajos que la pieza aún requiere.
Una carga de procesamiento puede determinar el precio de un lote pequeño
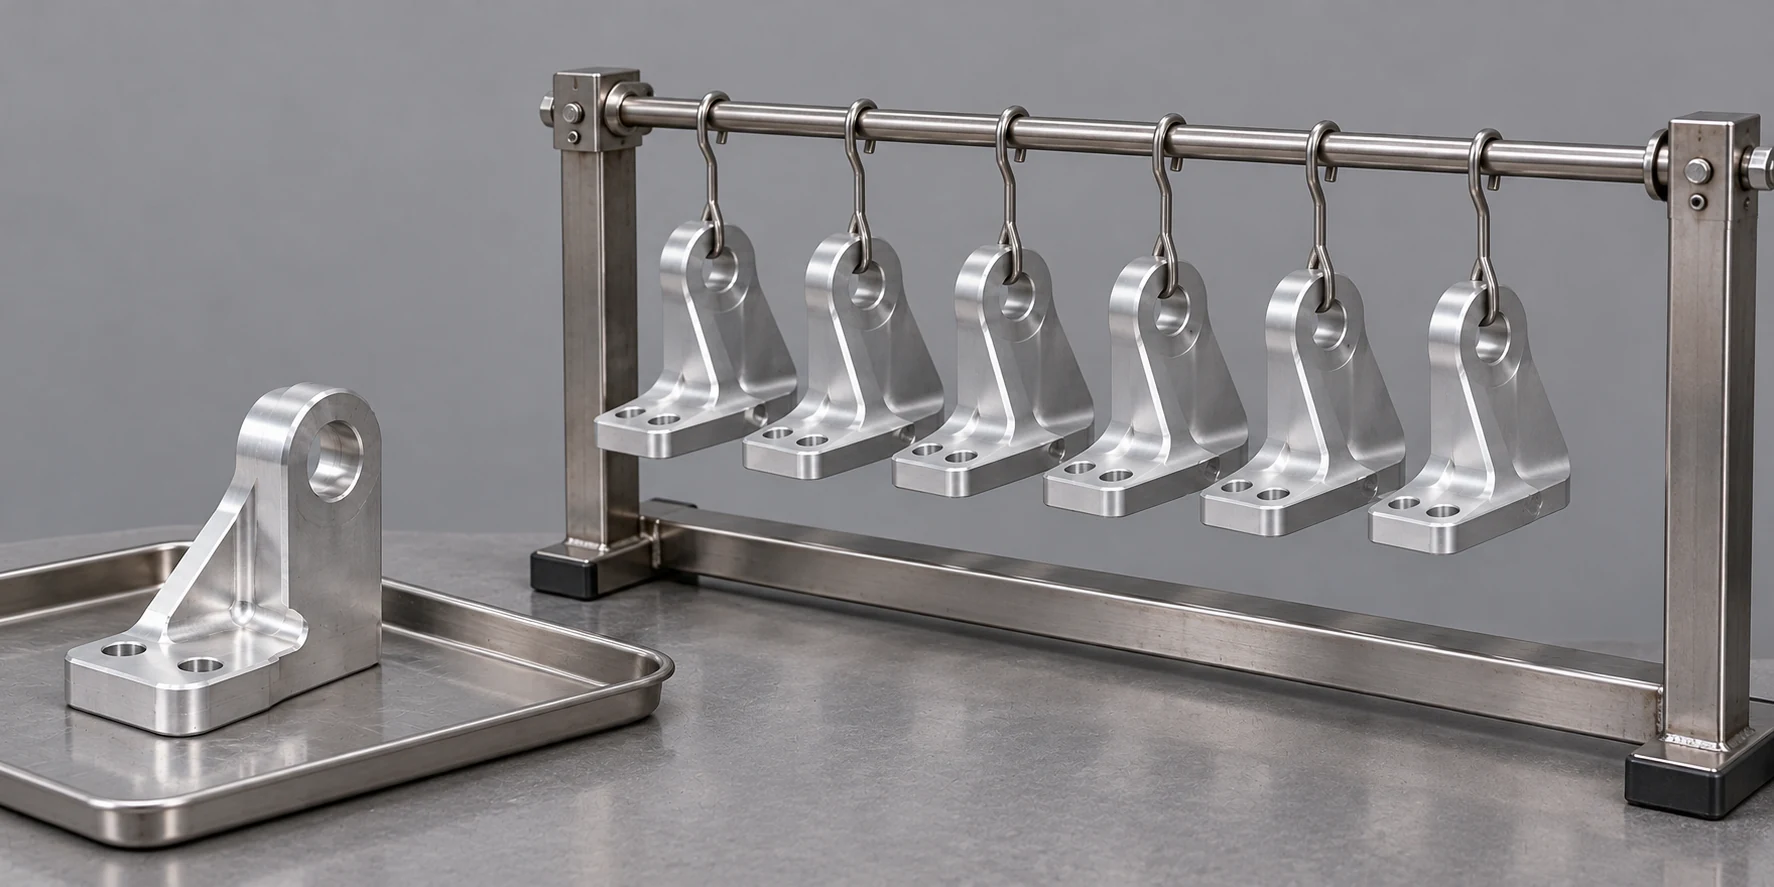
Las piezas individuales de mecanizado CNC deben soportarse y conectarse eléctricamente mientras pasan por una línea de anodizado. El contacto deja una marca local sin recubrimiento. Asimismo, las piezas requieren espacio para el acceso de la solución y su manipulación; su disposición (nesting) sobre un bastidor está regida por la forma de la pieza, la ubicación del contacto, los requisitos de recubrimiento y el proceso del acabador, y no únicamente por su superficie nominal. El Consejo de Anodizadores de Aluminio (Aluminum Anodizers Council, AAC) describe el contacto eléctrico como necesario para cada pieza, siendo el tamaño del contacto dependiente del proceso y de la pieza. [1]
Una placa plana con un borde de contacto aceptable puede empacarse de forma distinta a una carcasa con cavidades cuyas caras visibles no pueden presentar marcas de portapiezas. Por lo tanto, dos piezas con masa o área expuesta similares pueden consumir distinta capacidad de portapiezas y esfuerzo de manipulación. Por eso, indicar únicamente «anodizado por pulgada cuadrada» suele ser una forma incompleta de predecir el importe de la factura. Pregunte al proveedor de acabados cuál base de precios se aplica a la geometría real: por carga, por lote, por pieza o una combinación de ellas. Un cargo por carga puede distribuirse entre las piezas de esa carga, pero puede incrementarse cuando la siguiente pieza requiera otra carga.
La cantidad del pedido solo importa si va acompañada del acuerdo de producción correspondiente. Cuarenta soportes fabricados en una sola pasada compatible no necesitan costar lo mismo por pieza que cuarenta soportes divididos en cuatro lotes liberados por separado. Si cada liberación requiere su propio ajuste inicial, control de color, identificación o fechas de entrega, simplemente sumar sus cantidades puede ocultar trabajos repetidos. Por el contrario, combinar piezas con especificaciones distintas para alegar una tarifa más baja no representa un ahorro si la pasada combinada no puede cumplir ambos planos.
Especifique el recubrimiento antes de comparar los precios de los tipos II y III
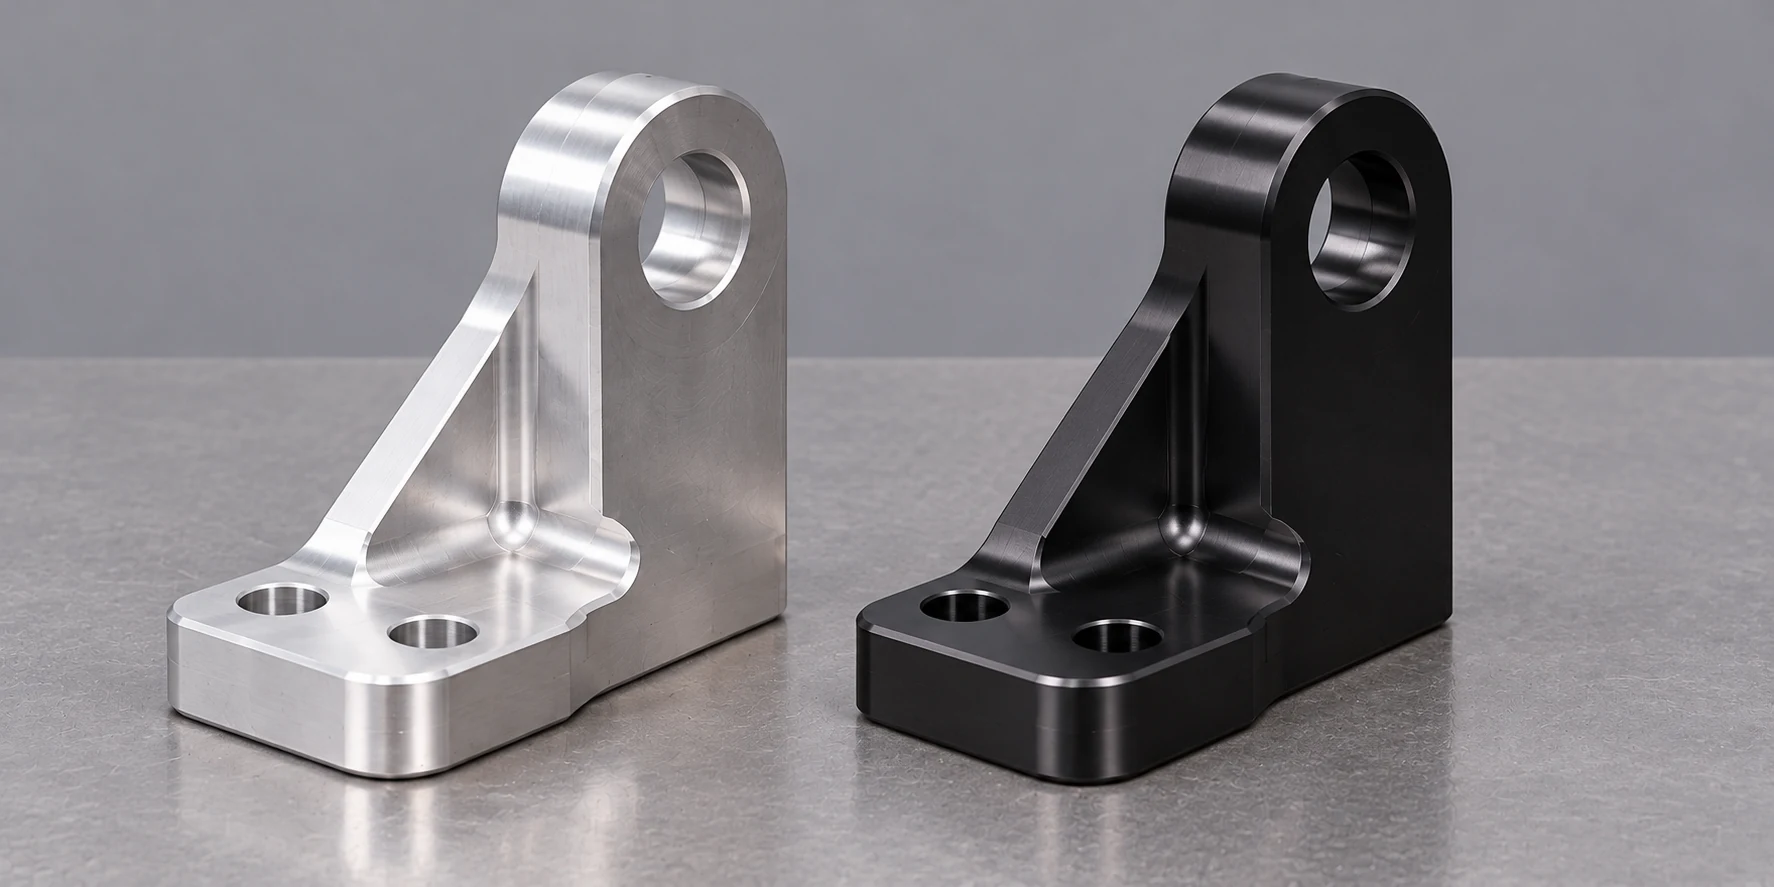
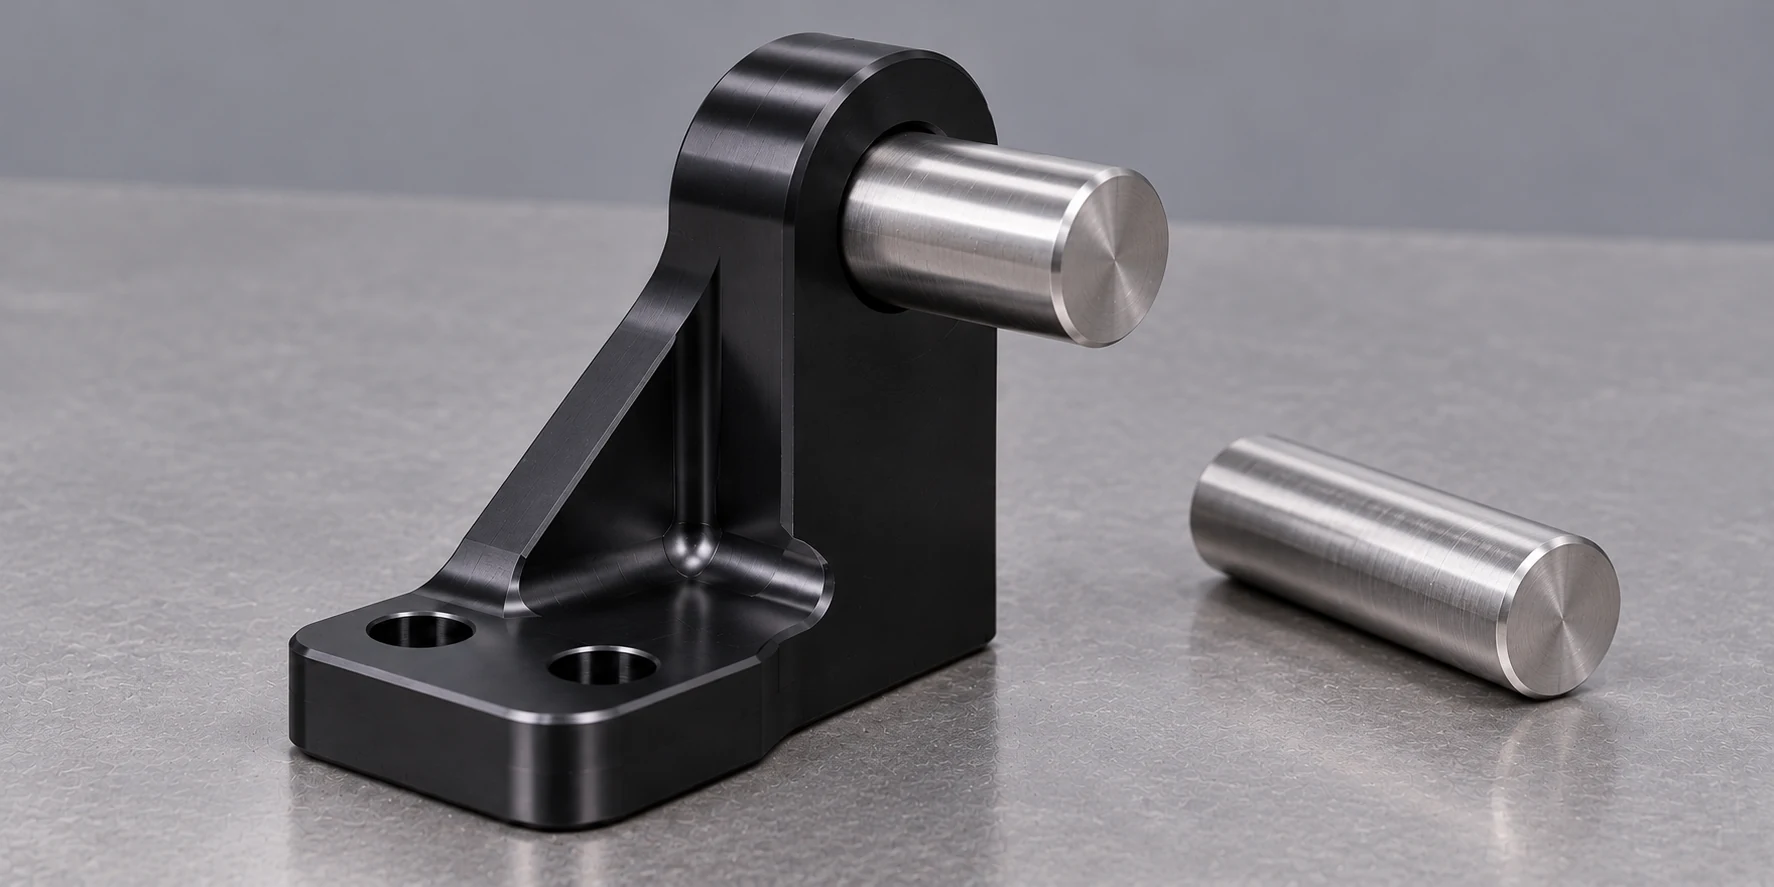
«Anodizado negro» no es una especificación completa del acabado. Para emitir una cotización se requiere la designación aplicable del recubrimiento, el espesor requerido (cuando sea relevante), el color, el estado de sellado, la preparación superficial y cualquier requisito de rendimiento o apariencia. En un sistema de tipo/clase como MIL-PRF-8625, el Tipo II indica anodizado en ácido sulfúrico, el Tipo III indica anodizado duro, la Clase 1 corresponde a no teñido y la Clase 2 a teñido. El plano o contrato debe identificar explícitamente el sistema y la revisión realmente requeridos; las etiquetas solas no determinan la condición final del acabado. La especificación PRC-5006 Rev. E de la NASA/JSC incluye un ejemplo de nota para planos correspondiente al Tipo II, Clase 2 con un color especificado. [2]
La elección debe basarse en el uso de la pieza. Una carcasa estética con un acabado negro controlado tiene una tarea de aceptación distinta a la de un componente expuesto al desgaste con un recubrimiento duro especificado. El tipo III no constituye una mejora automática para todas las piezas de aluminio: la capa de óxido más gruesa puede provocar un efecto dimensional mayor, y su apariencia natural puede variar según la aleación. Asimismo, no debe compararse el precio de un tratamiento tipo II con una cotización para tipo III como si ambos proveedores ofrecieran la misma salida. En primer lugar, confirme que ambas propuestas cumplen el mismo requisito funcional; luego, compare sus precios.
El color y el sellado también pueden modificar el proceso. Un acabado teñido puede requerir un rango de color acordado y un enfoque específico de sellado; un recubrimiento funcional seguido de un tratamiento con película seca puede tener requisitos de sellado distintos. Esta decisión depende de la especificación aplicable y del uso real, no de una abreviatura genérica como «transparente» o «negro». ASTM B580-25 permite expresamente al comprador y al fabricante acordar las propiedades necesarias para una aplicación determinada. [3] Solicite que la cotización indique explícitamente qué incluye, en lugar de asumir que todos los talleres interpretan de la misma manera una nota abreviada.
La aleación y la preparación superficial afectan la apariencia que adquiere
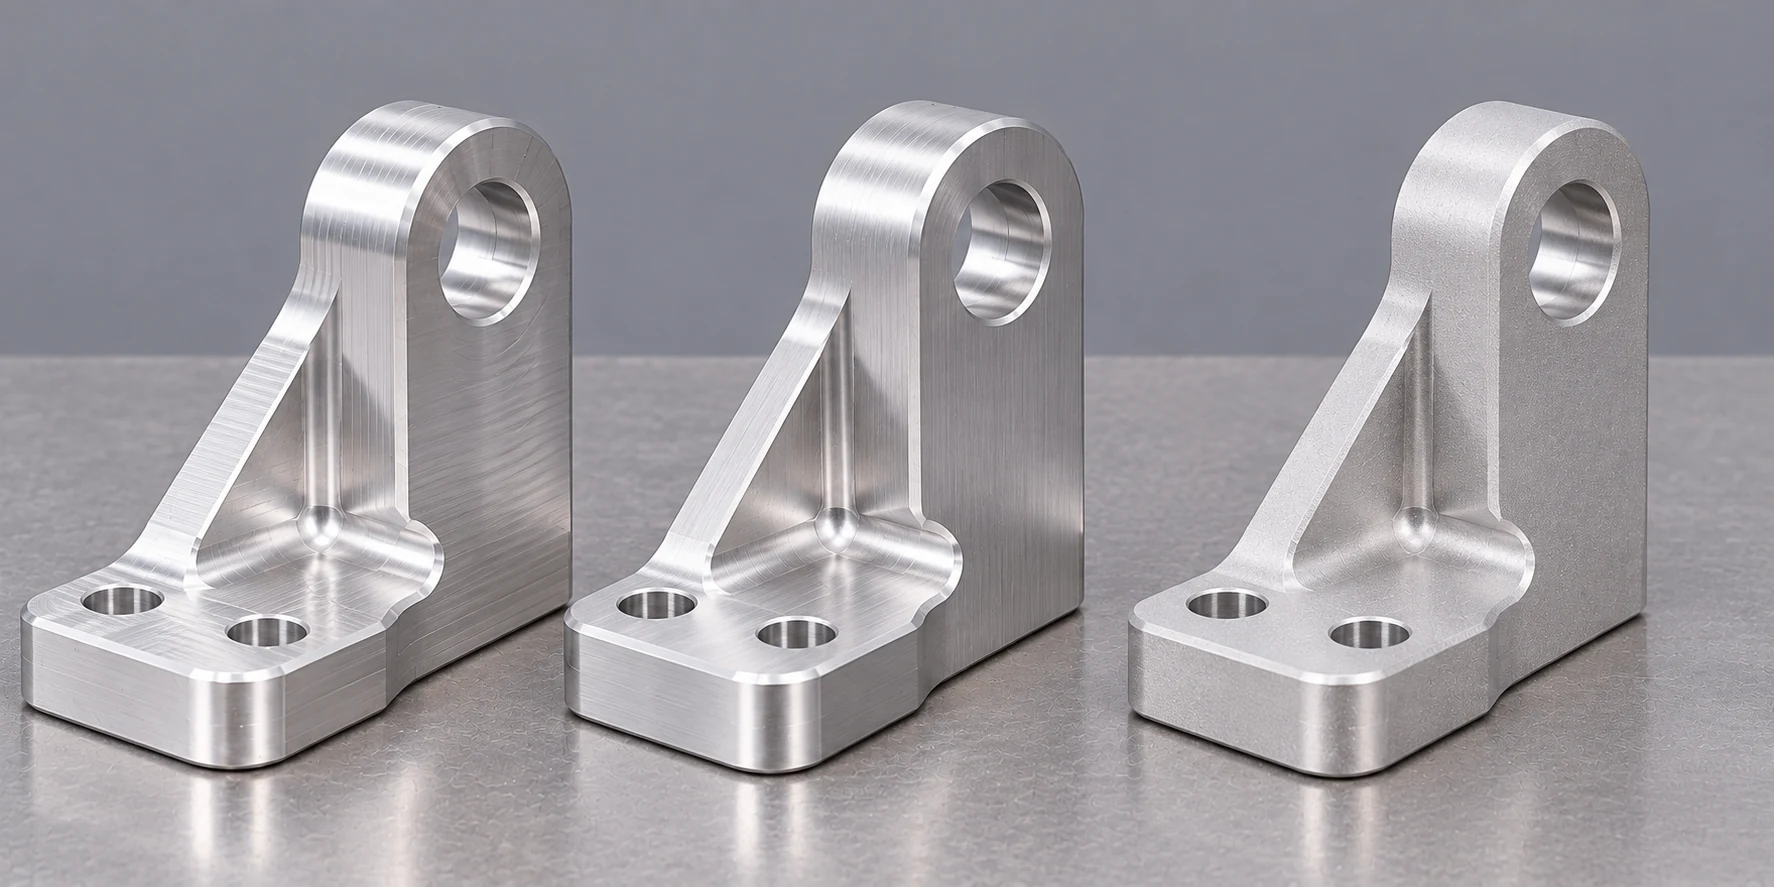
La anodización no elimina la superficie inicial. Las marcas de fresado, las rayaduras, la dirección del pulido y la textura de granallado pueden permanecer visibles a través de la capa de óxido. El boletín técnico de la AAC explica que la textura mecánica y los defectos se traslucen en el óxido anódico, mientras que la limpieza química, el grabado o el abrillantamiento modifican la apariencia final. La especificación de proceso de la NASA indica asimismo que la textura superficial se replica, y no se nivela. [4] [2]
Por lo tanto, el precio de una pieza mecanicamente acabada es distinto del precio de la misma pieza mecanizada más cepillado, pulido, granallado o un acabado mate controlado previo al anodizado. Si una carcasa visible debe tener caras uniformes, identifique dichas caras y el pretratamiento previsto. Para un soporte interno en el que la apariencia sea secundaria, evite adquirir preparaciones cosméticas que no cumplan ninguna función. La guía específica sobre marcas de fresado y acabados explica por qué un requisito de textura debe definirse antes del proceso final de superficie.
La aleación y la forma del producto también importan. AAC señala que las aleaciones de aluminio pueden responder de manera distinta al mismo proceso de anodizado; las aleaciones deformables de la serie 6xxx generalmente se anodizan bien, mientras que el aumento de cobre en las aleaciones de la serie 2xxx puede dificultar el anodizado. Incluso dentro de un color nominal, una muestra de chapa puede no reproducir la apariencia de un perfil extruido o de un lote distinto de material. Para piezas críticas desde el punto de vista cromático, utilice muestras de rango fabricadas a partir de stock representativo y acuerde previamente las caras a inspeccionar y las condiciones de observación. Esto puede añadir trabajo de muestreo y aprobación, pero también evita que una cotización prometa una coincidencia de color no definida. La página de materiales de aluminio es el lugar donde revisar la decisión sobre el material base de forma independiente al acabado.
El enmascarado y las marcas de sujeción en el bastidor forman parte del trabajo cotizado
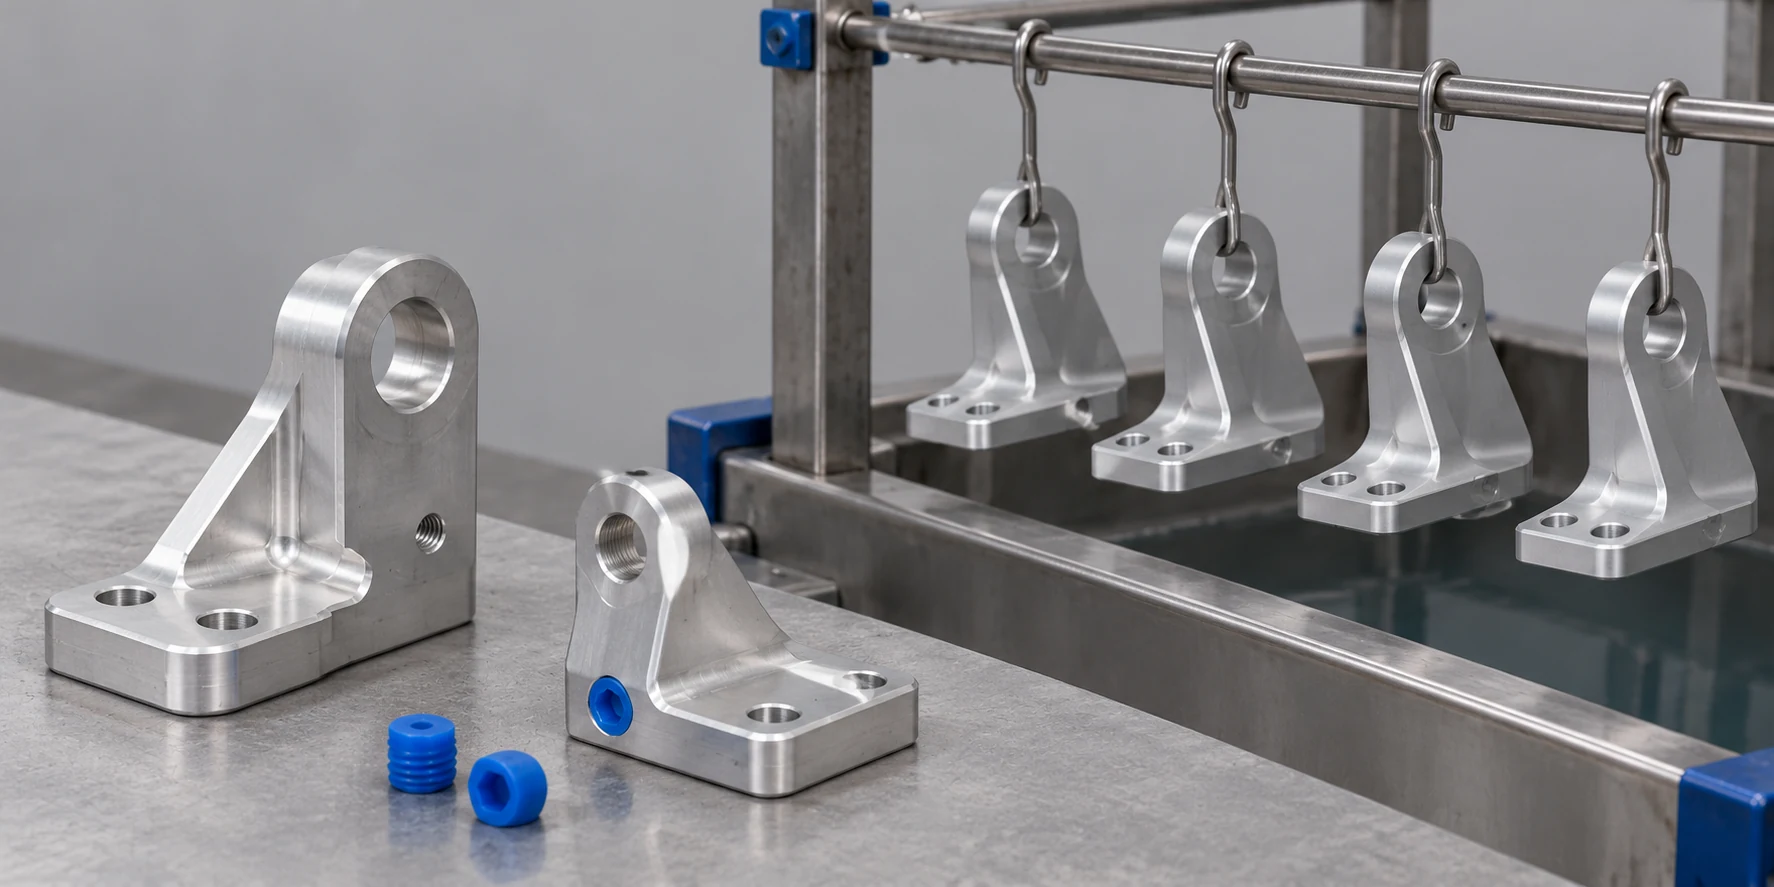
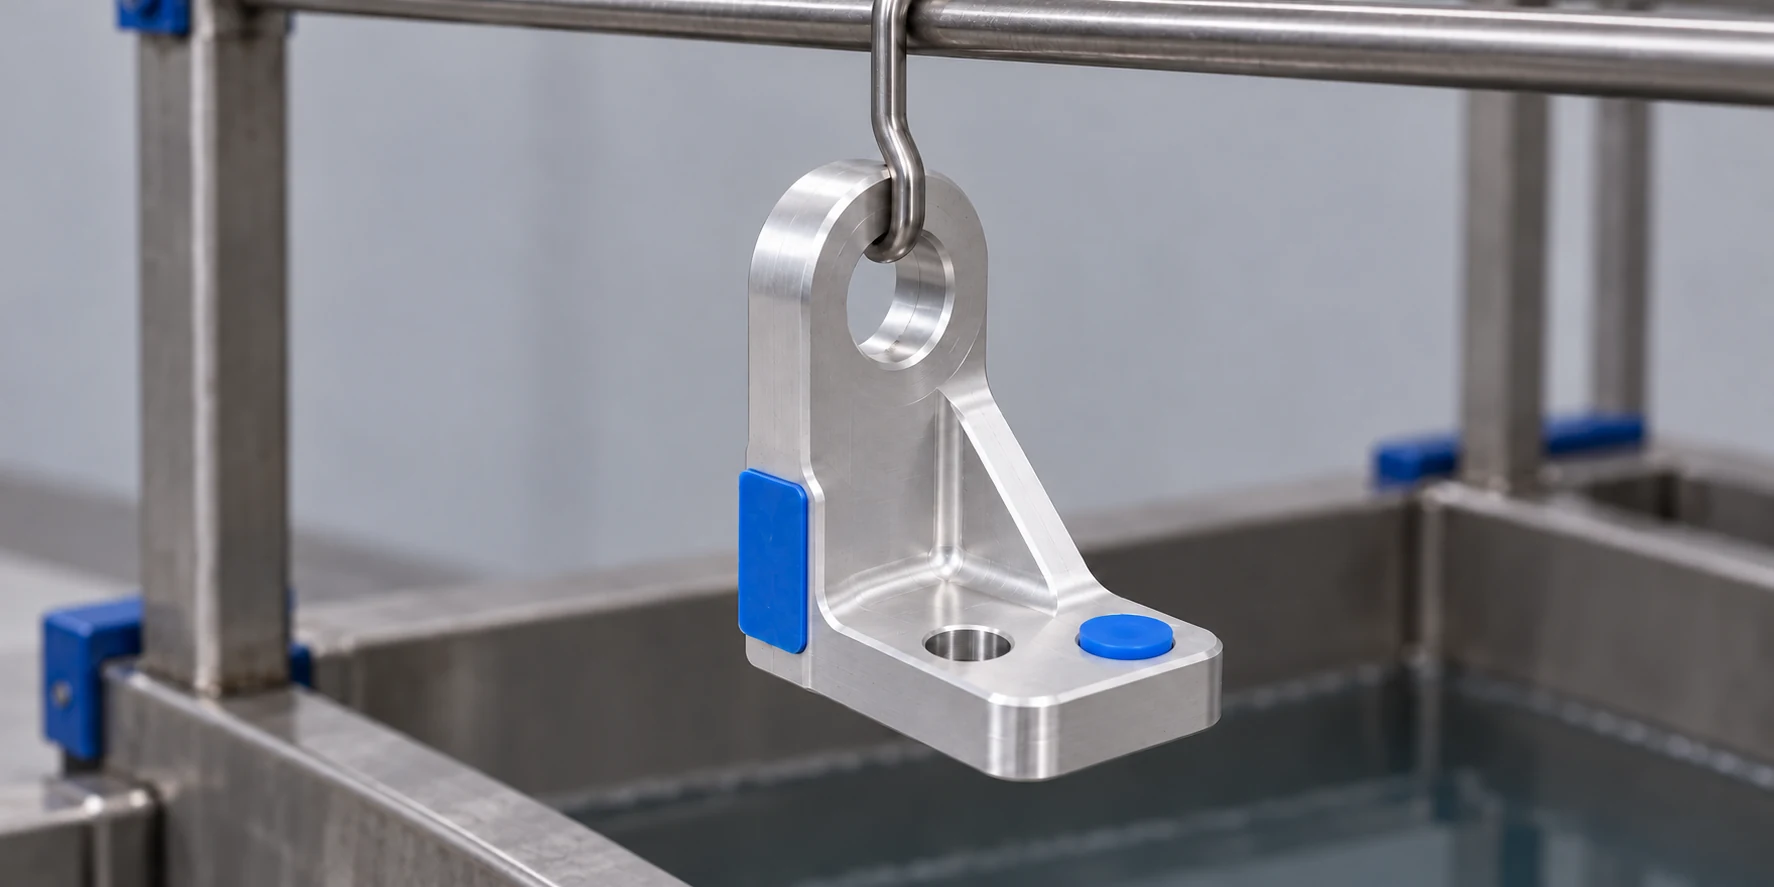
El enmascarado es una operación selectiva, no un resultado automático de solicitar el anodizado. Un orificio roscado, un agujero ajustado o una zona de conexión a tierra eléctrica pueden requerir permanecer sin recubrimiento, mientras que las caras adyacentes reciben la capa de óxido. Los orificios y agujeros suelen poder taparse; en cambio, una amplia superficie plana puede ser más difícil de enmascarar limpiamente. La FAQ de AAC establece esa distinción, en lugar de tratar todas las superficies protegidas de igual manera. [1]
En una pequeña brida de montaje, un taladro de localización protegido y una sola pestaña de conexión a tierra sin recubrimiento pueden requerir materiales y tratamientos distintos. El acabador debe saber qué superficies deben mantener su conductividad, cuáles necesitan protección contra la corrosión y si es aceptable una marca de contacto sin recubrimiento en un borde oculto. El contacto eléctrico con el bastidor no puede simplemente eliminarse del proceso; requiere una ubicación aprobada. La especificación de la NASA exige que los diseñadores coordinen los puntos de contacto o las superficies donde está prohibido el contacto con el proveedor de acabados. [2]
Indique las características protegidas en un plano marcado, no en una nota que diga únicamente «enmascarar según sea necesario». Si la cotización inicial cubre un acabado integral y posteriormente el plano añade un orificio protegido, el nuevo enmascaramiento, manipulación e inspección constituyen un cambio de alcance. Un precio unitario que incluye un solo tapón no es necesariamente comparable con un precio que incluye varios enmascarados y una ubicación restringida de contacto con el bastidor. La comparación relevante es el costo de la pieza aceptada con las superficies especificadas desnudas y recubiertas.
Coteje el ajuste final y su inspección
La anodización convierte el aluminio en la superficie en óxido, y la superficie terminada puede desplazarse respecto a la superficie mecanizada. En un agujero cilíndrico, cualquier crecimiento hacia el interior actúa sobre ambos lados del diámetro. La AAC proporciona relaciones nominales de penetración y acumulación para los tipos II y III, pero también indica que la aleación y las condiciones del proceso modifican el resultado. Estas relaciones son útiles para la planificación; no sustituyen una tolerancia acordada para la dimensión final. [1]
Para un agujero de rodamiento o de alineación, decida si el agujero se anodiza, se protege con máscara o se termina en una operación posterior aprobada. A continuación, especifique el ajuste final requerido y la condición de medición. NASA/JSC recomienda tanto las dimensiones «mecanizadas hasta» como las dimensiones finales para las aplicaciones relevantes del Tipo III, y advierte que el recubrimiento en el interior de un orificio estrecho puede diferir del recubrimiento en el exterior. [2] Un espesor nominal uniforme de película indicado en un plano no puede, por sí solo, demostrar que un agujero interno profundo tendrá el mismo recubrimiento que una cara exterior accesible.
La inspección también tiene un costo. Si el contrato exige la medición del espesor del recubrimiento en una ubicación específica, una verificación de ajuste tras la anodización o una inspección visual de caras designadas, esas verificaciones deben incluirse en la cotización. La guía AAC para recubrimientos duros exige un acuerdo previo entre el cliente y el anodizador sobre el pretratamiento de aberturas y roscas, y vincula las pruebas con la aplicación. [5] Esto constituye un límite útil entre un ítem de acabado básico y la pieza funcional entregada. Para una discusión más amplia sobre las indicaciones dimensionales, véase Tolerancias en el mecanizado CNC; sin embargo, la orden de anodizado aún debe especificar qué dimensiones se aplican tras el recubrimiento.
Compare el cargo total por acabado por pieza aceptada
Aquí hay un cálculo hipotético en USD para soportes idénticos de aluminio 6061-T6 con el mismo acabado negro Tipo II, Clase 2, preparación superficial acordada, un mandrinado enmascarado, ubicación permitida de contacto con la rejilla y la misma inspección final. Se supone que la rejilla contiene hasta 40 soportes por carga bajo esta única disposición. Cada pieza iniciada aprueba la inspección; se entrega una sola liberación de compra; el mecanizado, el embalaje, el flete y los impuestos quedan excluidos. Estos términos de cotización inventados ilustran la aritmética, no una tarifa de mercado ni una oferta de VETCNC.
Cotización A cobra 160 USD por cada carga de procesamiento iniciada, más 3 USD por cada soporte aceptado para el enmascarado. Cotización B cobra 10 USD por cada soporte aceptado, incluyendo el enmascarado y todas las cargas de procesamiento. Bajo estos supuestos, el total por lote de la Cotización A es 160 USD × ceiling(Q ÷ 40) + 3 USD × Q; el de la Cotización B es 10 USD × Q, donde Q es el número de soportes aceptados.
| Soportes aceptados, Q | La cotización A se carga | Cotización total / pieza | Cotización B total / pieza | Total supuesto inferior |
|---|---|---|---|---|
| 20 | 1 | $220 / $11.00 | $200 / $10.00 | Cotización B |
| 40 | 1 | $280 / $7.00 | $400 / $10.00 | Cotización A |
| 41 | 2 | $443 / $10.80 | $410 / $10.00 | Cotización B |
Con 41 piezas, la Cotización A inicia una segunda carga: 320 $ en cargos por carga más 123 $ en enmascarado equivalen a 443 $, o 10,80 $ por pieza aceptada redondeado a centavos. El precio unitario más bajo con 40 piezas no significa que la 41.ª pieza sea económica. La capacidad real de los bastidores y las reglas de precios deben provenir del acabador; modificar la ubicación del contacto, la orientación de la pieza, el color o los requisitos de acabado podría alterarlas. Si un lote contiene piezas rechazadas o sometidas a retrabajo, el numerador incluye el trabajo efectivamente facturado, mientras que el denominador sigue siendo el número de piezas aceptadas entregadas.
No solicite brackets adicionales únicamente para superar un umbral de descuento supuesto. Compare la inversión total en efectivo frente a la demanda real, la estabilidad de la revisión y la posibilidad de combinar trabajos futuros compatibles. La guía más amplia sobre costos de mecanizado CNC y selección de proveedores abarca toda la cotización de la pieza; este cálculo aísla el cargo por anodizado.
Verifique que cada oferta corresponda a la misma pieza entregada
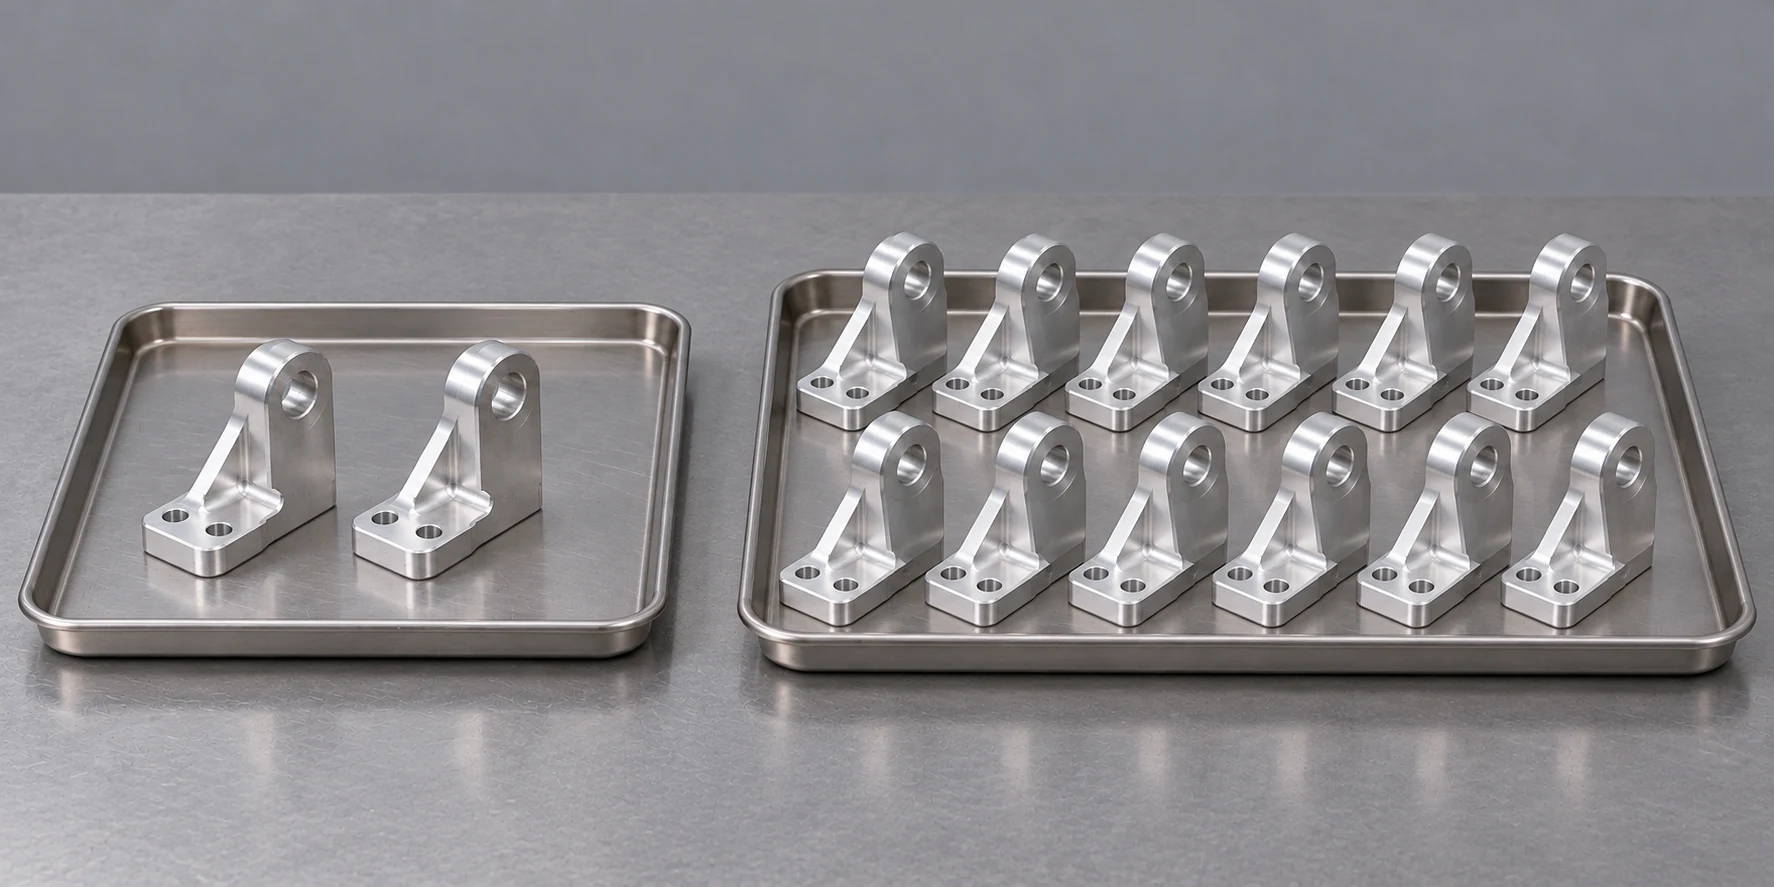
Cuando las cotizaciones de anodizado no coinciden, resuelva primero el alcance antes de negociar el importe. Asegúrese de que la especificación del acabado, la aleación representativa y el material en bruto, las caras visibles, el área aprobada para marcas de sujeción en el bastidor, las características enmascaradas, las dimensiones tras el acabado, la inspección y la cantidad aceptada sean idénticas en cada oferta. Solicite a cada proveedor de acabados que indique su base de cobro y qué preparación, muestras, enmascaramiento, ensayos y embalaje incluye. Si alguno propone un acabado más sencillo o una disposición distinta de las superficies desnudas, cotícelo como una alternativa aprobada separada, en lugar de considerarlo como la referencia conforme.
Esa información es suficiente para determinar si la diferencia proviene de una ventaja real en la ruta de procesamiento, de un umbral de cantidad o de un requisito omitido. La guía para solicitudes de cotización (RFQ) de mecanizado CNC abarca el paquete completo de plano técnico y pedido. Para este acabado, la pregunta final es más específica: ¿cuál será el costo de entregar la cantidad especificada de piezas con el recubrimiento, la apariencia y el ajuste especificados?
Fuentes técnicas
- Consejo de Anodizadores de Aluminio, Preguntas frecuentes sobre aluminio anodizado, preguntas sobre marcas de sujeción en bastidores, enmascaramiento, muestras de color y variación dimensional: contacto eléctrico, áreas protegidas, apariencia sensible por lote y límites de las relaciones nominales de crecimiento del óxido.
- Centro Espacial Johnson de la NASA, Especificación de proceso para el anodizado de aleaciones de aluminio, PRC-5006 Rev. E, mayo de 2026, secciones 3.0–3.1: notas de tipo/clase en planos, contacto con el bastidor, pretratamiento, efectos dimensionales y taladros internos.
- ASTM International, ASTM B580-25, Especificación estándar para recubrimientos de óxido anódico sobre aluminio, alcance y nota 1.1: propiedades del recubrimiento específicas de la aplicación, acordadas entre comprador y fabricante.
- Consejo de Anodizadores de Aluminio, Especificación de acabados anodizados sobre aluminio, boletín de febrero de 2013, págs. 2–4: aleación/tratamiento térmico, textura del sustrato, preparación mecánica y química, y apariencia.
- Consejo de Anodizadores de Aluminio, Guía de aplicación para la selección de acabados de óxido anódico duro, págs. 1–2: acuerdo sobre el pretratamiento relacionado con el ajuste y la selección de ensayos basada en la aplicación.



