Auf dieser Seite
Die Anodisierungskosten für ein CNC-Aluminiumteil entsprechen den Kosten für die Lieferung des spezifizierten fertigen Teils und nicht einer festen Zuschlagsgebühr für das Tauchen in ein Bad. Zwei Unternehmen können für dieselbe Zeichnung unterschiedliche Angebotsgrundlagen anwenden: eine Gebühr pro Verarbeitungsladung, eine Mindestlosgröße, einen Stückpreis oder getrennte Gebühren für Vorbereitung und Maskierung. Diese Preise sind nur vergleichbar, wenn Beschichtung, optisches Erscheinungsbild, zu schützende Flächen, Endmaße, Prüfumfang und akzeptierte Stückzahl identisch sind.
Die schnellste sinnvolle Kostenschätzung ergibt sich durch die genaue Festlegung dieses Endzustands, die Klärung, wie viele Teile tatsächlich gemeinsam verarbeitet werden können, und die Division der gesamten Endbearbeitungsgebühr durch die Anzahl der akzeptierten Teile. Die nachfolgenden Details erläutern, an welchen Stellen ein niedriger Posten für die Anodisierung Arbeit ausspart, die am Teil dennoch erforderlich ist.
Eine Verarbeitungsladung kann den Preis einer kleinen Losgröße bestimmen
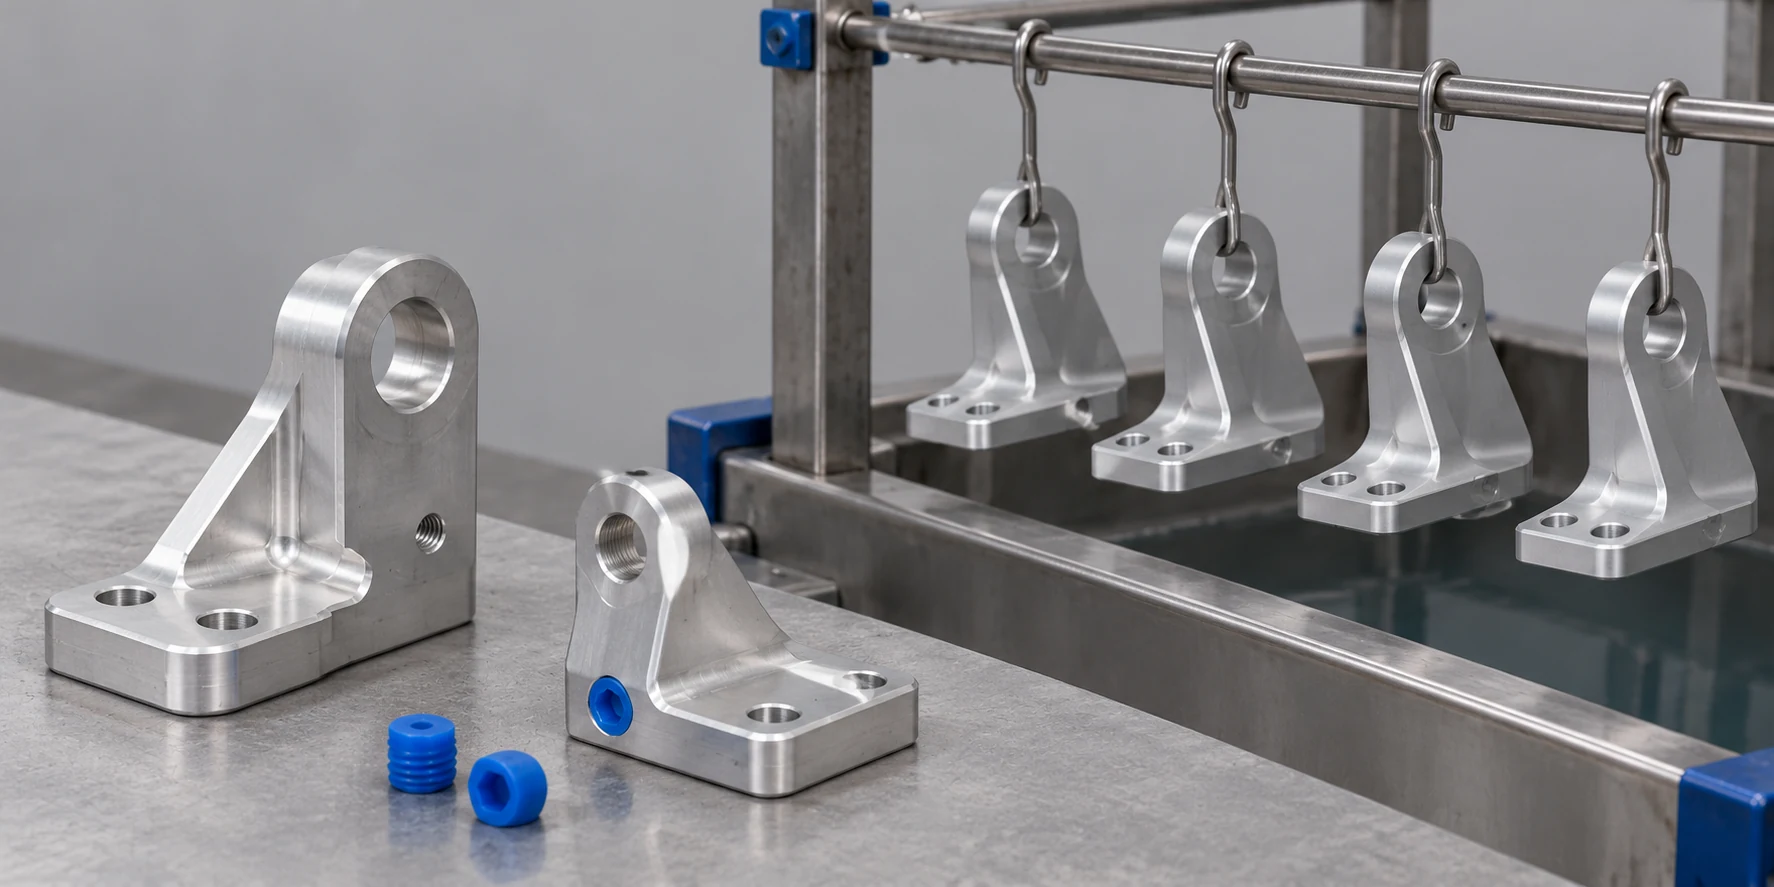
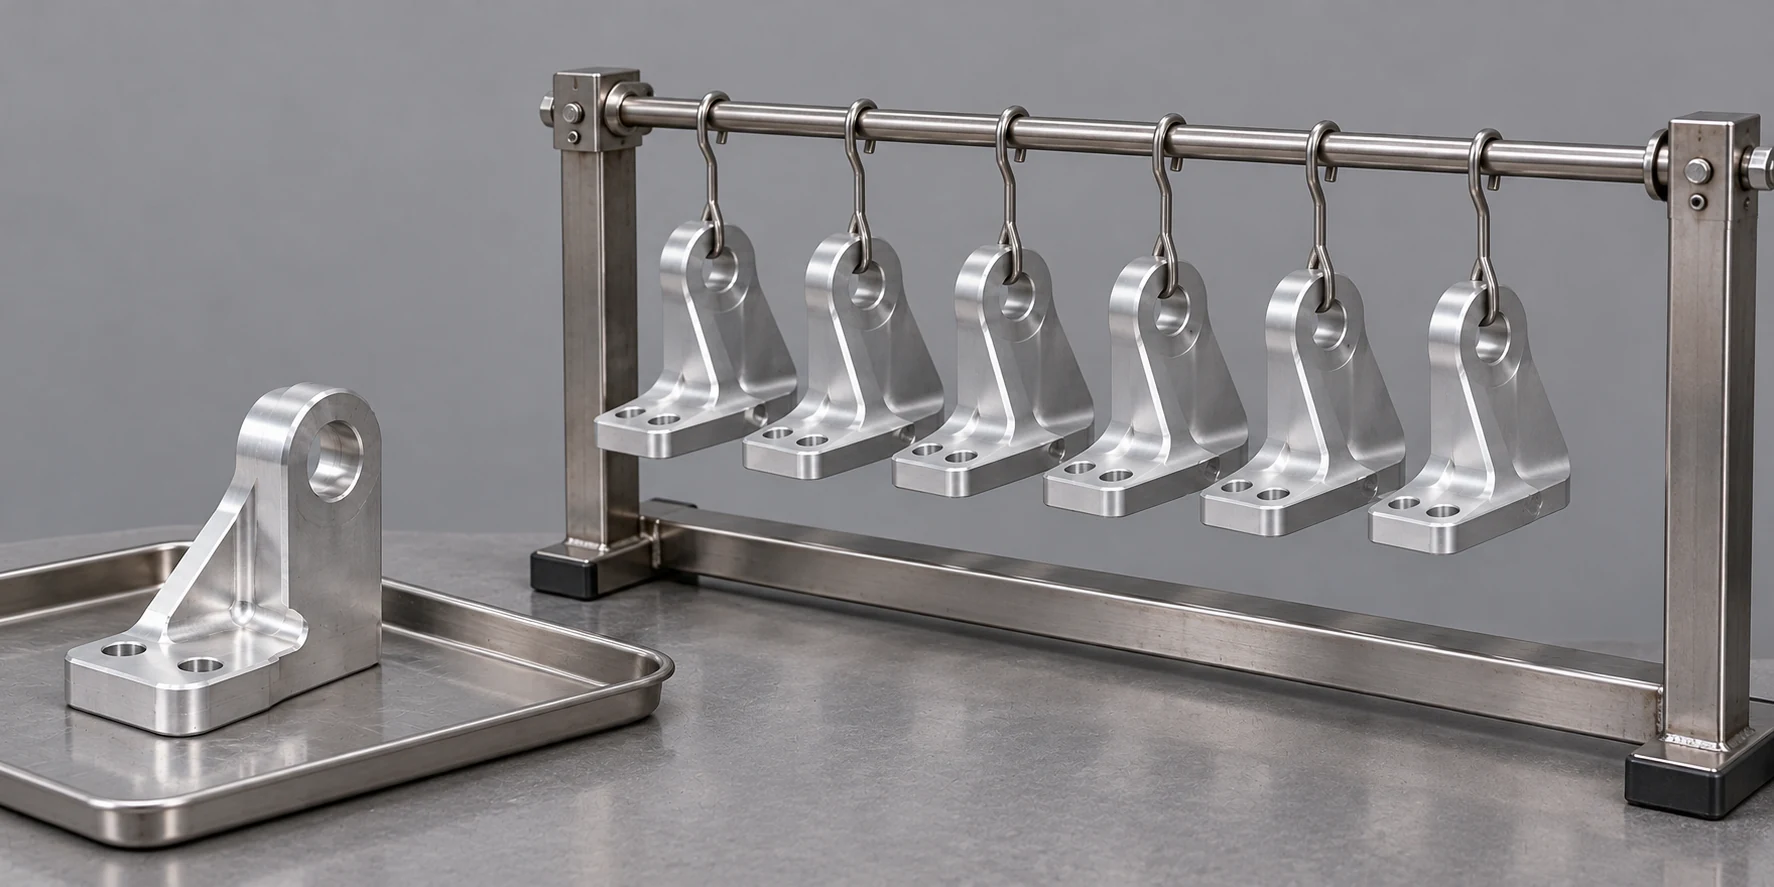
Einzelne CNC-Teile müssen während ihres Durchlaufs durch eine Eloxieranlage mechanisch gestützt und elektrisch angeschlossen werden. Der elektrische Kontakt hinterlässt eine lokale, unbeschichtete Stelle. Die Teile benötigen zudem Freiraum für den Zugang der Elektrolytlösung und für die Handhabung; ihre Anordnung auf einem Gestell richtet sich nach ihrer Form, der Lage der Kontaktpunkte, den Beschichtungsanforderungen sowie dem Verfahren des Beschichters – nicht allein nach ihrer nominalen Oberfläche. Der Aluminum Anodizers Council (AAC) beschreibt den elektrischen Kontakt als für jedes Teil zwingend erforderlich, wobei die Größe des Kontakts vom jeweiligen Verfahren und vom Teil abhängt. [1]
Eine flache Platte mit einer akzeptablen Kontaktkante kann anders auf dem Gestell angeordnet werden als ein ausgehöhltes Gehäuse, dessen sichtbare Flächen keine Kontaktmarkierung vom Gestell aufweisen dürfen. Zwei Teile mit ähnlicher Masse oder ähnlich großer freiliegender Oberfläche können daher unterschiedlich viel Rackspace und Handhabungsaufwand beanspruchen. Deshalb ist allein die Angabe „Eloxierung pro Quadratzoll“ oft eine unvollständige Methode, um die Rechnung vorherzusagen. Fragen Sie den Oberflächenveredler, welche Preisbasis für die tatsächliche Geometrie gilt: pro Ladung, pro Los, pro Teil oder eine Kombination daraus. Eine Ladungsgebühr kann sich auf alle Teile dieser Ladung verteilen, steigt jedoch sprunghaft an, sobald das nächste Teil eine weitere Ladung erfordert.
Die Bestellmenge spielt nur eine Rolle, wenn die Produktionsabwicklung angehängt ist. Vierzig Halterungen in einem kompatiblen Durchlauf müssen nicht denselben Preis pro Teil kosten wie vierzig Halterungen, die auf vier separat freigegebene Lose aufgeteilt sind. Falls die Lose jeweils eigene Rüstvorgänge, Farbkontrollen, Kennzeichnungen oder Liefertermine erfordern, kann die bloße Addition ihrer Mengen wiederholten Aufwand verschleiern. Umgekehrt stellt die Zusammenfassung von Teilen mit unterschiedlichen Spezifikationen, um einen niedrigeren Satz geltend zu machen, keine Einsparung dar, falls der gemeinsame Durchlauf beide Zeichnungen nicht erfüllen kann.
Geben Sie die Beschichtung vor dem Vergleich der Preise für Typ-II- und Typ-III-Anodisierung an
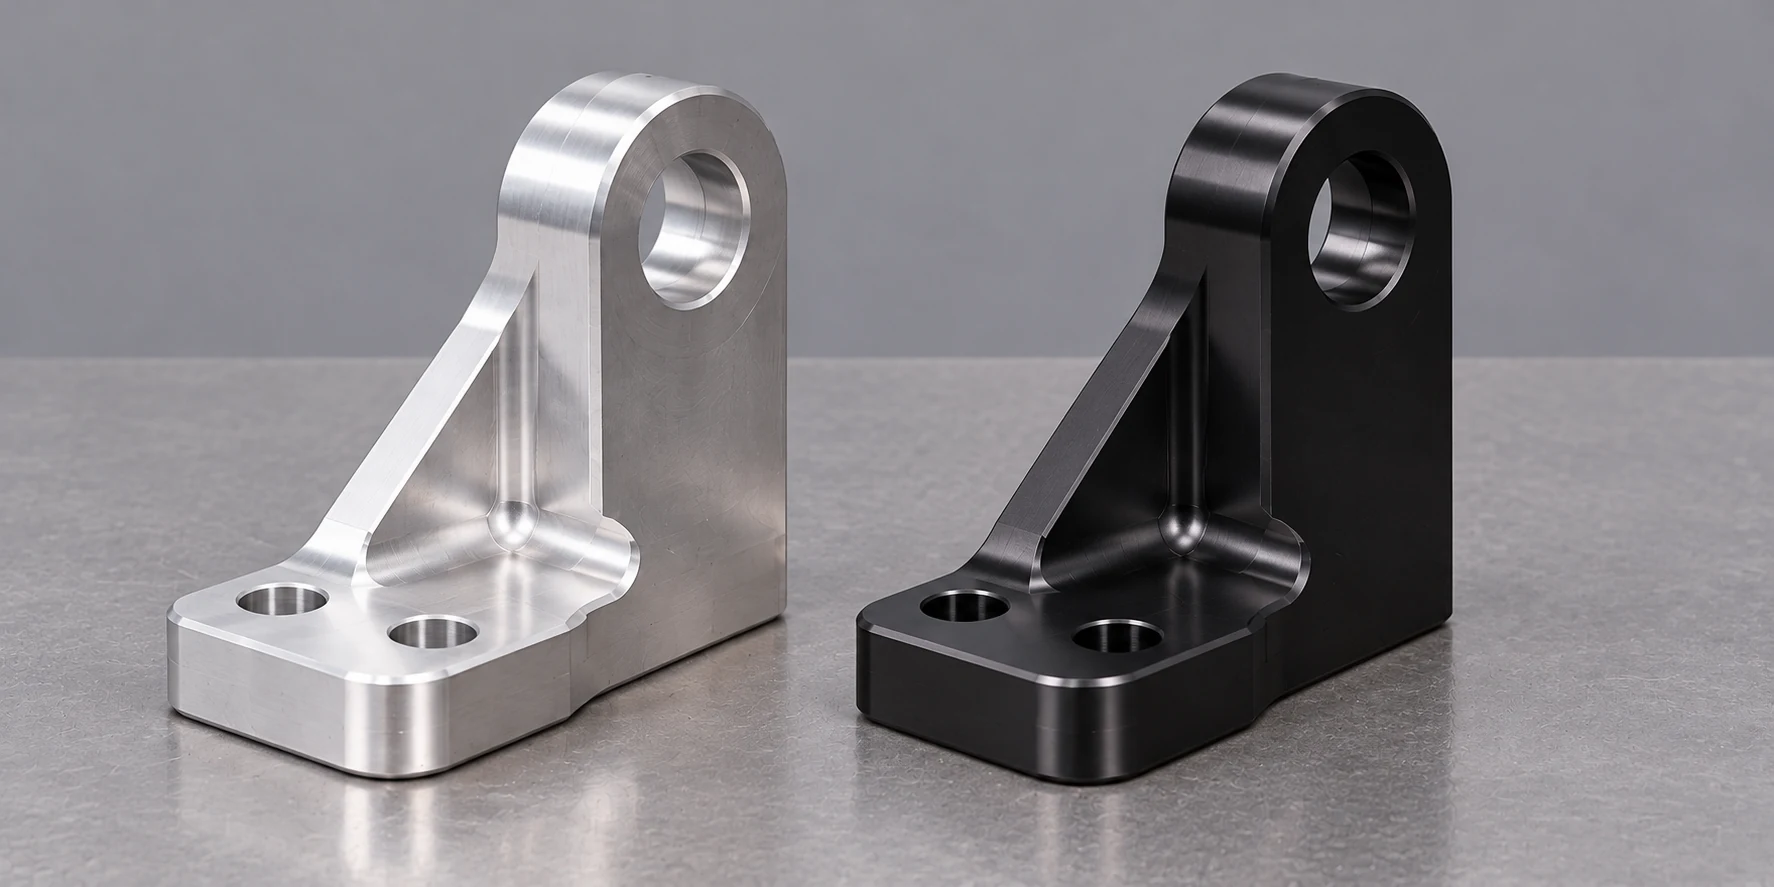
„Schwarz eloxiert“ ist keine vollständige Oberflächenspezifikation. Für ein Angebot sind die zutreffende Beschichtungsbezeichnung, die erforderliche Schichtdicke (sofern relevant), die Farbe, der Versiegelungszustand, die Oberflächenvorbereitung sowie alle Leistungs- oder Erscheinungsvorgaben erforderlich. In einem Typ/Klasse-System wie MIL-PRF-8625 bezeichnet Typ II die Schwefelsäure-Eloxierung, Typ III die Harteloxierung, Klasse 1 die ungetönte und Klasse 2 die getönte Variante. Die Zeichnung oder der Vertrag muss das tatsächlich erforderliche System und dessen Revision benennen; die bloßen Bezeichnungen allein legen den fertigen Zustand nicht fest. Die PRC-5006 Rev. E des NASA/JSC enthält ein Beispiel für eine Zeichnungsbemerkung zu Typ II, Klasse 2 mit einer benannten Farbe. [2]
Die Wahl sollte sich nach der Verwendung des Bauteils richten. Ein kosmetisches Gehäuse mit kontrollierter schwarzer Oberfläche stellt eine andere Akzeptanzanforderung dar als eine verschleißbeanspruchte Komponente mit spezifizierter Hartoxidschicht. Typ III ist keine automatische Aufwertung für jedes Aluminiumbauteil: Die dickere Oxidschicht kann stärkere maßliche Auswirkungen haben, und ihr natürlicher Farbton kann je nach Legierung variieren. Ebenso darf ein Angebot für Typ II nicht mit einem Angebot für Typ III verglichen werden, als ob beide Lieferanten identische Ergebnisse liefern würden. Bestätigen Sie zunächst, dass beide Angebote dieselbe funktionale Anforderung erfüllen, und vergleichen Sie danach ihre Preise.
Farbe und Versiegelung können ebenfalls die Fertigungsroute verändern. Eine gefärbte Oberfläche erfordert möglicherweise einen vereinbarten Farbbereich und einen bestimmten Versiegelungsansatz; eine funktionale Beschichtung mit nachfolgender Trockenfilm-Behandlung kann andere Versiegelungsanforderungen aufweisen. Entscheidend dafür sind die jeweils geltende Spezifikation und der konkrete Anwendungsfall – nicht eine pauschale Kurzbezeichnung wie „klar“ oder „schwarz“. ASTM B580-25 gestattet ausdrücklich, dass Käufer und Hersteller die für eine bestimmte Anwendung erforderlichen Eigenschaften vereinbaren. [3] Fordern Sie im Angebot explizit die Auflistung aller enthaltenen Leistungen an, statt vorauszusetzen, dass jede Fertigungshalle eine verkürzte Notiz einheitlich interpretiert.
Legierung und Oberflächenvorbereitung beeinflussen das gewünschte Erscheinungsbild
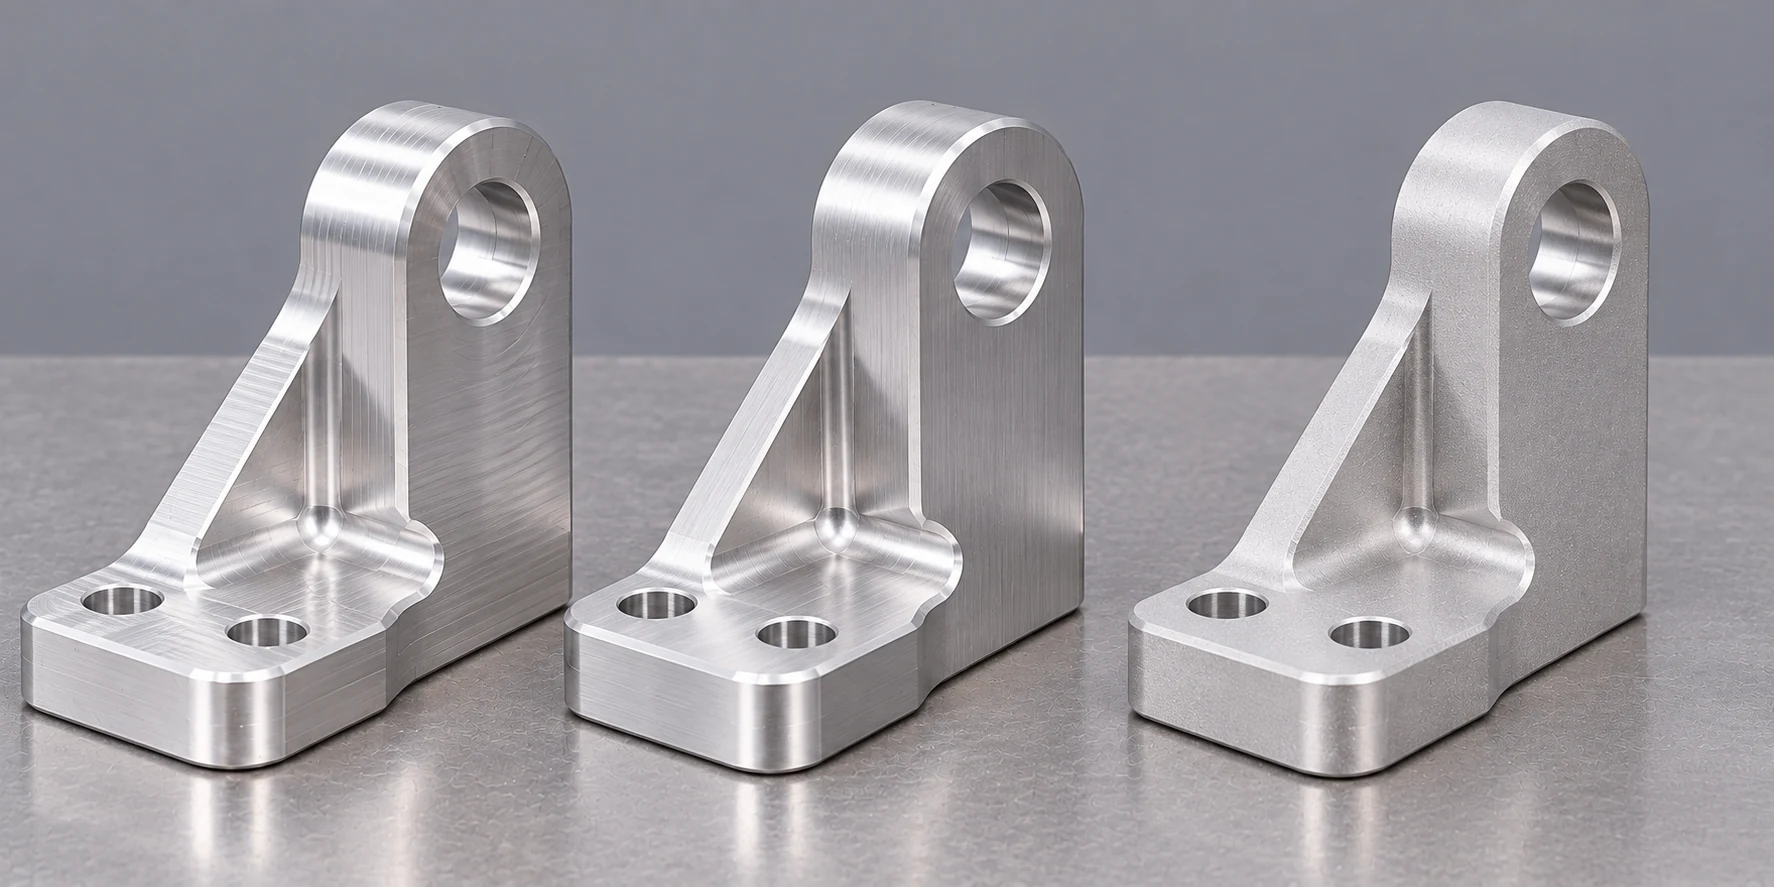
Die Eloxierung entfernt nicht die Ausgangsoberfläche. Fräszeichen, Kratzer, Polierungsrichtung und Strahlstruktur können durch die Oxidschicht hindurch sichtbar bleiben. Der technische Bulletin des AAC erläutert, dass mechanische Struktur und Fehler durch die anodische Oxidschicht hindurch sichtbar werden, während chemische Reinigung, Ätzen oder Aufhellen das resultierende Erscheinungsbild verändern. Die Verfahrensspezifikation der NASA besagt ebenfalls, dass die Oberflächenstruktur abgebildet – nicht eingeebnet – wird. [4] [2]
Ein Preis für ein mechanisch fertiggestelltes Teil unterscheidet sich daher von einem Preis für dasselbe bearbeitete Teil inklusive Bürsten, Polieren, Perlstrahlen oder einer kontrollierten mattierten Oberfläche vor der Eloxierung. Falls ein sichtbares Gehäuse einheitliche Flächen aufweisen muss, sind diese Flächen sowie die vorgesehene Vorbehandlung zu kennzeichnen. Bei einer internen Halterung, bei der das Erscheinungsbild sekundär ist, sollte auf den Kauf einer kosmetischen Vorbehandlung verzichtet werden, die keiner Funktion dient. Der fokussierte Leitfaden zu Frässpuren und Oberflächenfinish erläutert, warum eine Texturanforderung vor dem endgültigen Oberflächenprozess festgelegt werden sollte.
Die Legierung und die Produktform sind ebenfalls entscheidend. AAC weist darauf hin, dass Aluminiumlegierungen auf denselben Eloxierprozess unterschiedlich reagieren können: 6xxx-Knetlegierungen lassen sich im Allgemeinen gut eloxieren, während ein steigender Kupfergehalt in 2xxx-Legierungen das Eloxieren erschweren kann. Selbst bei einer nominellen Farbe kann eine Blechprobe das Erscheinungsbild einer Extrusion oder einer anderen Materialcharge nicht reproduzieren. Für farbkritische Teile verwenden Sie Farbbereichsmuster aus repräsentativem Ausgangsmaterial und vereinbaren Sie die zu begutachtenden Flächen sowie die Prüfbedingungen. Dies kann zusätzlichen Aufwand für Musterentnahme und Freigabe erfordern, verhindert aber zugleich, dass ein Angebot eine nicht definierte Farbübereinstimmung verspricht. Die Aluminium-Materialseite ist der richtige Ort, um die Entscheidung zum Grundmaterial unabhängig von der Oberflächenbehandlung zu überprüfen.
Abdeckung (Maskierung) und Aufspannspuren gehören zum kalkulierten Leistungsumfang
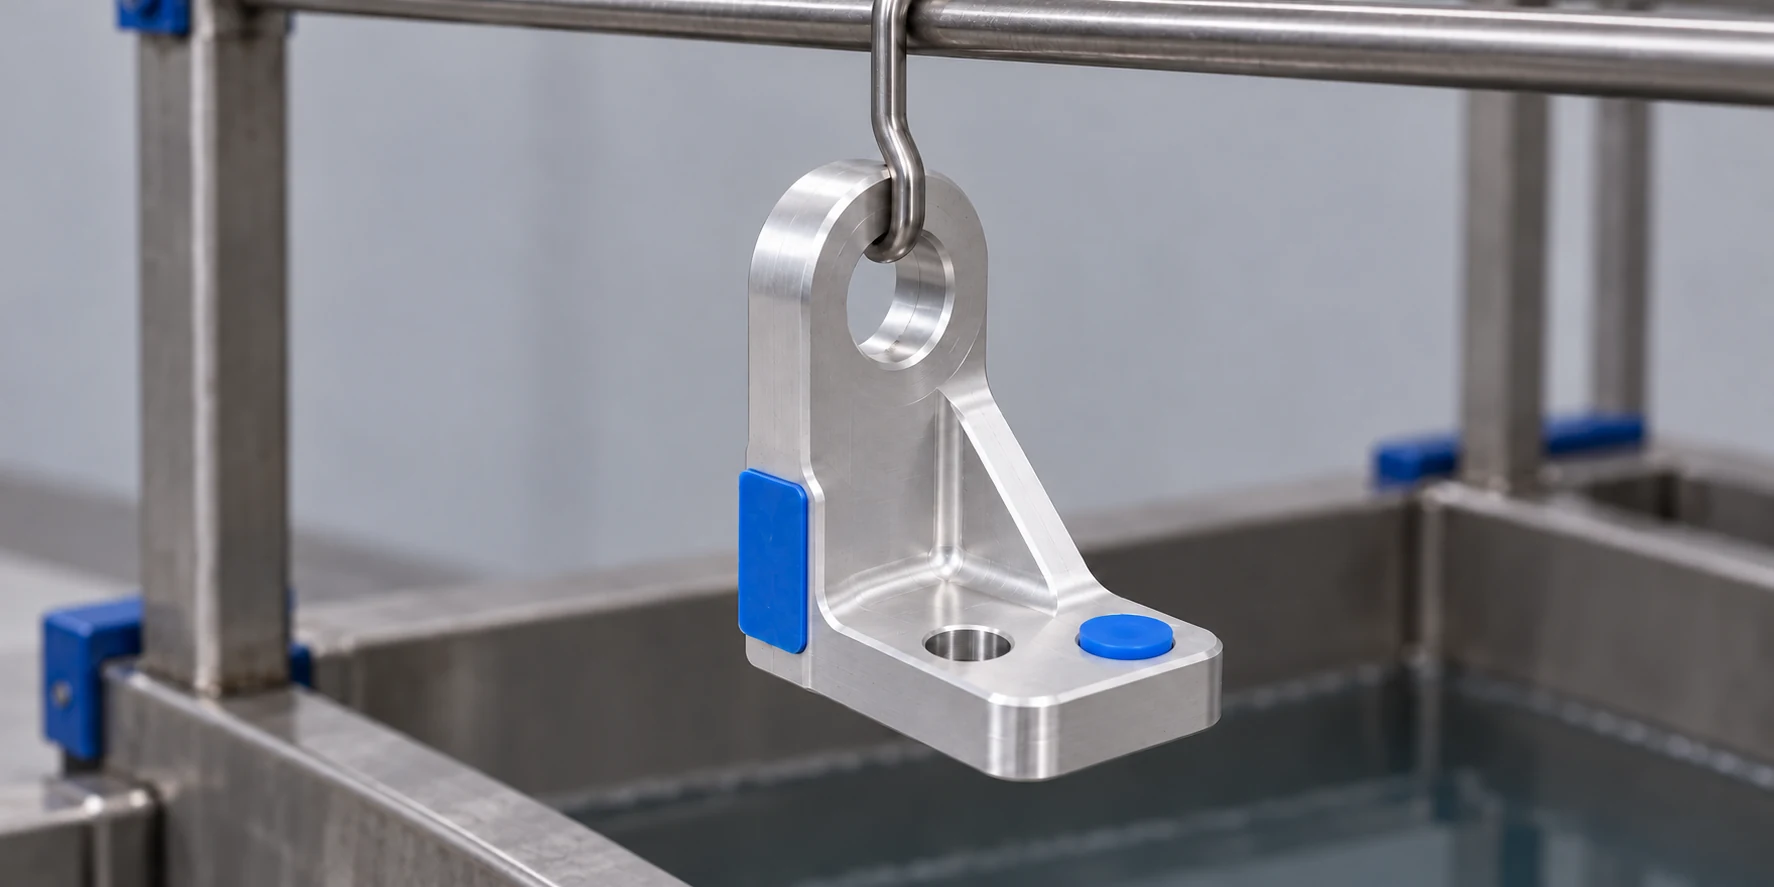
Das Maskieren ist eine selektive Maßnahme und keine kostenlos enthaltene Folge der Auftragserteilung für die Eloxierung. Eine Gewindebohrung, eine Passbohrung oder eine elektrische Erdungsfläche müssen möglicherweise unbeschichtet bleiben, während die angrenzenden Flächen eine Oxidschicht erhalten. Löcher und Bohrungen können häufig mit Maskierstopfen abgedeckt werden; eine große ebene Fläche ist dagegen oft schwieriger sauber zu maskieren. Die FAQ von AAC trifft diese Unterscheidung, statt alle geschützten Flächen einheitlich zu behandeln. [1]
An einer kleinen Montagehalterung können eine geschützte Positionierbohrung und eine ungeschützte Erdungsfläche unterschiedliche Materialien und Behandlungen erfordern. Der Beschichter muss wissen, welche Oberflächen leitfähig bleiben müssen, welche Korrosionsschutz benötigen und ob eine unbeschichtete Kontaktstelle an einer verdeckten Kante akzeptabel ist. Der elektrische Kontaktpunkt am Rack darf nicht einfach aus dem Prozess entfernt werden; er benötigt einen genehmigten Standort. Die Spezifikation der NASA fordert Designer auf, Kontaktstellen oder kontaktfreie Oberflächen mit dem Beschichtungsdienstleister abzustimmen. [2]
Geben Sie die geschützten Merkmale auf einer gekennzeichneten Zeichnung an, nicht in einer Anmerkung mit dem Hinweis „nach Bedarf abdecken“. Falls das ursprüngliche Angebot eine Gesamtoberflächenbeschichtung umfasst und die Zeichnung später eine geschützte Bohrung hinzufügt, stellen die neue Abdeckung, Handhabung und Prüfung eine Änderung des Leistungsumfangs dar. Ein Stückpreis, der einen einzigen Stopfen enthält, ist nicht zwangsläufig mit einem Preis vergleichbar, der mehrere Abdeckungen und einen eingeschränkten Kontaktbereich am Aufnahmegestell vorsieht. Der maßgebliche Vergleich ist die Kosten des akzeptierten Teils mit den spezifizierten unbeschichteten und beschichteten Oberflächen.
Kalkulieren Sie die Endpassung und deren Prüfung mit ein
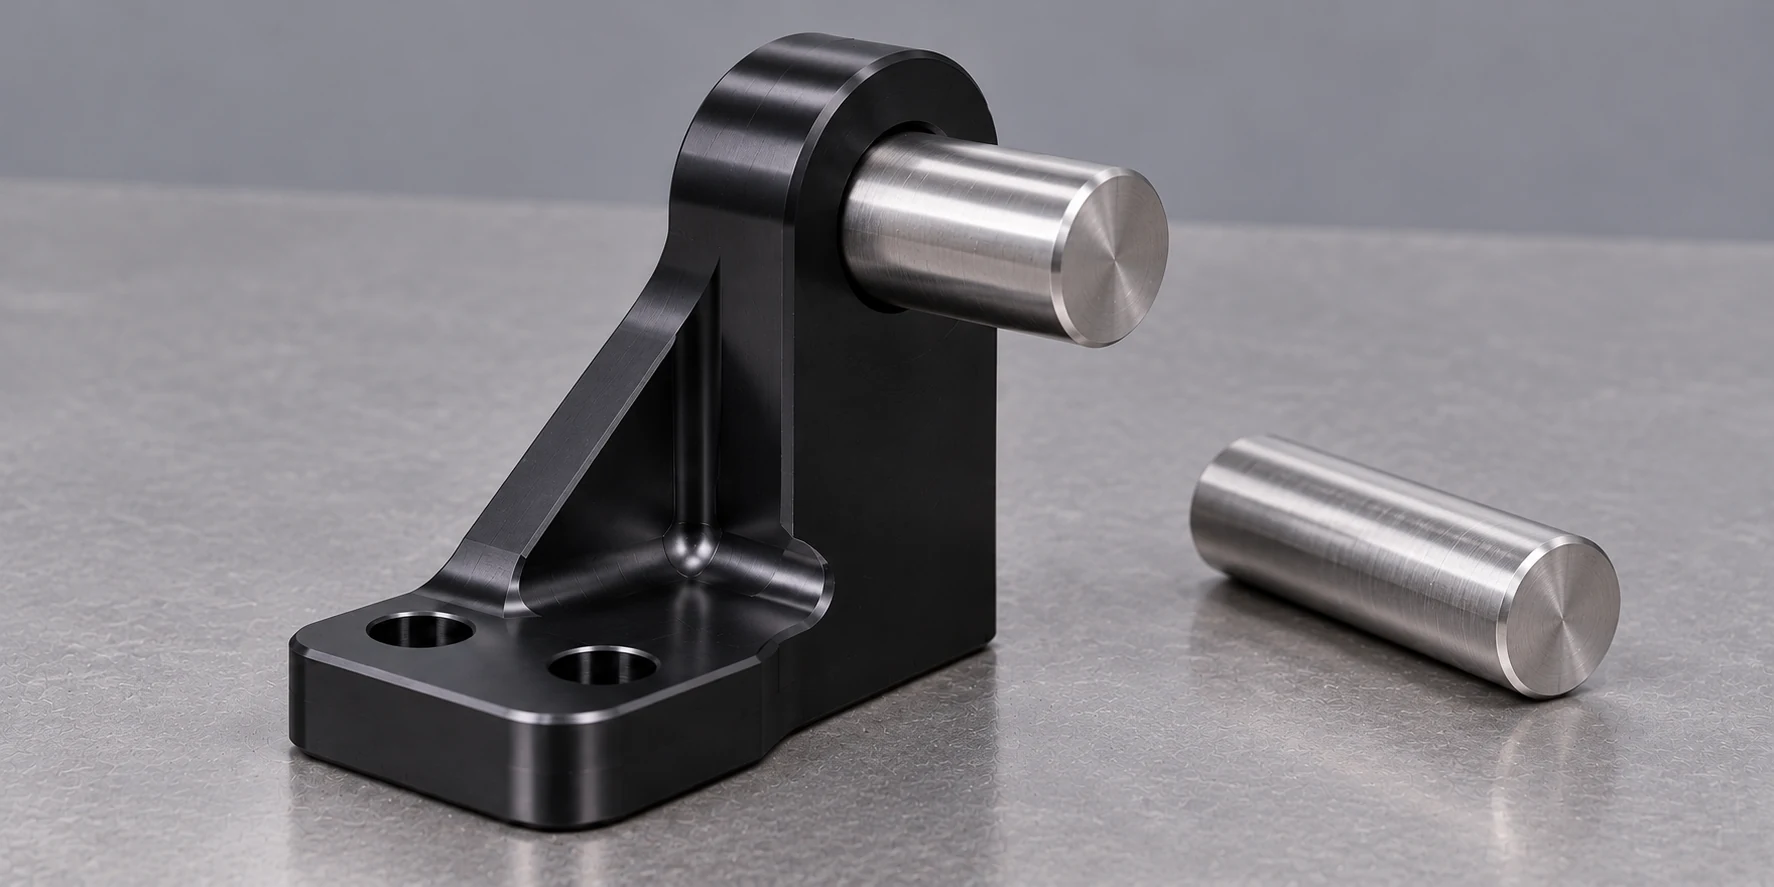
Die Eloxierung wandelt Aluminium an der Oberfläche in Oxid um, und die fertige Oberfläche kann sich relativ zur bearbeiteten Oberfläche verschieben. Bei einer Bohrung wirkt jegliches nach innen gerichtetes Wachstum auf beide Seiten des Durchmessers. Die AAC gibt nominelle Eindring- und Aufbauprozente für Typ II und Typ III an, weist jedoch auch darauf hin, dass Legierung und Prozessbedingungen das Ergebnis beeinflussen. Diese Verhältnisse sind für die Planung hilfreich; sie ersetzen jedoch keine vereinbarte Toleranz für die Endabmessung. [1]
Für eine Lager- oder Ausrichtungsbohrung ist zu entscheiden, ob die Bohrung eloxiert, abgedeckt oder in einer zugelassenen nachfolgenden Operation fertiggestellt wird. Anschließend sind die erforderliche Endpassung und der Messzustand anzugeben. NASA/JSC empfiehlt für relevante Anwendungen des Typs III sowohl Bearbeitungsmaße vor dem Eloxieren als auch Endmaße und weist darauf hin, dass die Beschichtung innerhalb einer schmalen Bohrung von der Beschichtung auf der Außenseite abweichen kann. [2] Eine einheitliche nominelle Schichtdicke in einer Zeichnung kann allein nicht belegen, dass eine tiefe innere Bohrung dieselbe Beschichtung wie eine zugängliche Außenfläche aufweist.
Die Prüfung hat ebenfalls einen Preis. Wenn der Vertrag die Messung der Beschichtungsstärke an einer bestimmten Stelle, eine Passprobe nach der Eloxierung oder eine optische Prüfung festgelegter Flächen vorschreibt, gehören diese Prüfungen in das Angebot. Die AAC-Harteloxierungs-Richtlinie verlangt vor Beginn der Serienfertigung eine Vereinbarung zwischen Kunden und Eloxierer über die Vorbehandlung von Aussparungen und Gewindebohrungen und bindet die Prüfungen an die jeweilige Anwendung. [5] Damit ergibt sich eine sinnvolle Abgrenzung zwischen einem geringfügigen Endbearbeitungs-Posten und dem ausgelieferten funktionsfähigen Teil. Für eine umfassendere Diskussion zu Maßangaben siehe CNC-Bearbeitungstoleranzen; im Eloxierauftrag muss dennoch angegeben werden, auf welche Maße sich die Toleranzen nach Aufbringen der Beschichtung beziehen.
Vergleichen Sie die gesamte Endbearbeitungsgebühr pro akzeptiertem Teil
Hier ist eine hypothetische USD-Berechnung für identische 6061-T6-Halterungen mit derselben schwarzen Typ-II-Klasse-2-Oberflächenbehandlung, vereinbarter Oberflächenvorbereitung, einer abgedeckten Bohrung, zugelassener Kontaktstelle am Aufhängegerüst und derselben endgültigen Prüfung. Es wird angenommen, dass das Aufhängegerüst bis zu 40 Halterungen pro Charge in dieser einen Anordnung fasst. Jedes begonnene Teil besteht die Prüfung; eine Einkaufsfreigabe wird ausgeliefert; Bearbeitung, Verpackung, Fracht und Steuern sind ausgeschlossen. Diese erfundenen Angebotsbedingungen veranschaulichen die Rechenweise, nicht einen Marktpreis oder ein Angebot von VETCNC.
Angebot A berechnet 160 $ pro begonnener Bearbeitungsladung sowie 3 $ pro akzeptiertem Halter für das Maskieren. Angebot B berechnet 10 $ pro akzeptiertem Halter, wobei Maskieren und sämtliche Bearbeitungsladungen bereits enthalten sind. Unter diesen Annahmen beträgt die Gesamtsumme für eine Charge nach Angebot A 160 $ × ceiling(Q ÷ 40) + 3 $ × Q; nach Angebot B 10 $ × Q, wobei Q die Anzahl der akzeptierten Halter ist.
| Akzeptierte Halterungen, Q | Anzahl der Chargen bei Angebot A | Angebot A: Gesamtbetrag / Teil | Angebot B Gesamtpreis / Teil | Niedriger angenommener Gesamtbetrag |
|---|---|---|---|---|
| 20 | 1 | $220 / $11.00 | $200 / $10.00 | Angebot B |
| 40 | 1 | $280 / $7.00 | $400 / $10.00 | Angebot A |
| 41 | 2 | $443 / $10.80 | $410 / $10.00 | Angebot B |
Bei 41 Teilen startet Angebot A eine zweite Charge: 320 $ an Ladekosten plus 123 $ an Maskierungskosten ergeben 443 $, also 10,80 $ pro akzeptiertem Teil, gerundet auf Cent. Der niedrigste Stückpreis bei 40 Teilen bedeutet nicht, dass das 41. Teil günstig ist. Die tatsächliche Racks-Kapazität und die Preisregeln müssen vom Beschichter stammen; eine Änderung des Kontaktstellen-Ortes, der Teileorientierung, der Farbe oder der Oberflächenanforderungen könnte sie verändern. Falls eine Charge Ausschuss oder Nacharbeit enthält, umfasst der Zähler die tatsächlich in Rechnung gestellte Arbeit, während der Nenner weiterhin die Anzahl der ausgelieferten akzeptierten Teile bleibt.
Bestellen Sie keine zusätzlichen Halterungen allein, um eine vermutete Rabattgrenze zu überschreiten. Vergleichen Sie die gesamte Barausgabe mit der tatsächlichen Nachfrage, der Stabilität von Konstruktionsänderungen und der Möglichkeit, zukünftige, kompatible Aufträge zu bündeln. Der umfassendere Leitfaden zu CNC-Kosten und Lieferantenauswahl behandelt das vollständige Teilangebot; diese Berechnung isoliert ausschließlich die Eloxierkosten.
Prüfen Sie in jedem Angebot dasselbe ausgelieferte Teil
Wenn sich die Angebote für das Eloxieren widersprechen, klären Sie zunächst den Leistungsumfang, bevor Sie den Preis verhandeln. Stellen Sie sicher, dass in jedem Angebot dieselbe Oberflächenfestlegung, die repräsentative Legierung und der Ausgangswerkstoff, die sichtbaren Flächen, der vom Kunden freigegebene Bereich für Aufhängemarkierungen, die abzudeckenden Merkmale, die Maße nach der Oberflächenbehandlung, die Prüfverfahren sowie die akzeptierte Menge angegeben sind. Fordern Sie von jedem Eloxierbetrieb an, die Grundlage seiner Berechnung zu benennen sowie anzugeben, welche Vorbehandlungen, Muster, Abdeckmaßnahmen, Prüfungen und Verpackungen im Preis enthalten sind. Falls ein Anbieter eine einfachere Oberflächenbehandlung oder eine andere Anordnung der blanken Oberfläche vorschlägt, lassen Sie diese als separate, genehmigte Alternative bewerten – nicht als konforme Basiskonfiguration.
Diese Informationen genügen, um zu erkennen, ob der Unterschied auf einen echten Routenvorteil, eine Mengenschwelle oder eine fehlende Anforderung zurückzuführen ist. Der Leitfaden für CNC-Bearbeitungs-RFQs behandelt das vollständige Zeichnungs- und Bestellpaket. Für diese Oberflächenfinish lautet die letzte Frage enger gefasst: Was kostet die Lieferung der angegebenen Stückzahl mit der spezifizierten Beschichtung, Optik und Passung?
Technische Quellen
- Aluminum Anodizers Council, FAQ zu eloxiertem Aluminium, Fragen zu Rack-Markierungen, Maskierung, Farbmustern und Maßänderungen: elektrischer Kontakt, geschützte Bereiche, chargenabhängiges Erscheinungsbild sowie die Grenzen der nominalen Oxidwachstumsverhältnisse.
- NASA Johnson Space Center, Verfahrensspezifikation für die Eloxierung von Aluminiumlegierungen, PRC-5006 Rev. E, Mai 2026, Abschnitte 3.0–3.1: Zeichnungsbemerkungen zu Typ/Klasse, Kontaktierung über Gestelle, Vorbehandlung, maßliche Auswirkungen und innere Bohrungen.
- ASTM International, ASTM B580-25, Standard-Spezifikation für anodische Oxidbeschichtungen auf Aluminium, Geltungsbereich und Hinweis 1.1: beschichtungsspezifische Eigenschaften nach Vereinbarung zwischen Käufer und Hersteller.
- Aluminum Anodizers Council, Spezifikation eloxierter Oberflächen auf Aluminium, Bulletin vom Februar 2013, Seiten 2–4: Legierung/Wärmebehandlungszustand, Untergrundstruktur, mechanische und chemische Vorbehandlung sowie Erscheinungsbild.
- Aluminum Anodizers Council, Anwendungsleitfaden zur Auswahl harter anodischer Oxidoberflächen, Seiten 1–2: Vereinbarung über vorbehandlungsbedingte Passgenauigkeit und ausgewählte, anwendungsspezifische Prüfverfahren.



