Auf dieser Seite
Wählen Sie die Blechbearbeitung, wenn das Bauteil seine Funktion als geschnittenes und gebogenes, überwiegend gleich dickes Formteil erfüllen kann. Wählen Sie die CNC-Bearbeitung, wenn seine Funktion von Material abhängt, das an bestimmten Stellen verbleibt: ein integrierter Aufsatz, eine gesteuerte Bohrung, eine tiefe Tasche oder mehrere kritische Flächen, die sich auf ein gemeinsames Bezugselement beziehen. Keines der beiden Verfahren ist per se genauer oder kostengünstiger. Ein Blechdesign erfordert möglicherweise Zusatzkomponenten, Fügeprozesse und Prüfung nach dem Biegen; ein gefrästes Design erfordert möglicherweise umfangreichen Materialabtrag und mehrere Aufspannungen.
Vergleichen Sie zwei Konstruktionen, die die gleichen funktionalen Anforderungen erfüllen – nicht ein einziges festes CAD-Modell, das an zwei Fertigungsverfahren weitergeleitet wird. Ein geformtes Gehäuse und ein gefrästes Gehäuse können dieselbe äußere Umhüllung aufweisen, dabei aber unterschiedliche Wandstärken, Fügestellen und Bezugsebenen besitzen. Entscheiden Sie vorab, welche Merkmale zwingend integral bleiben müssen, bevor Sie bei einem der beiden Verfahren ein Angebot anfordern.
Vergleichen Sie die fertige Funktion – nicht die Ausgangsform
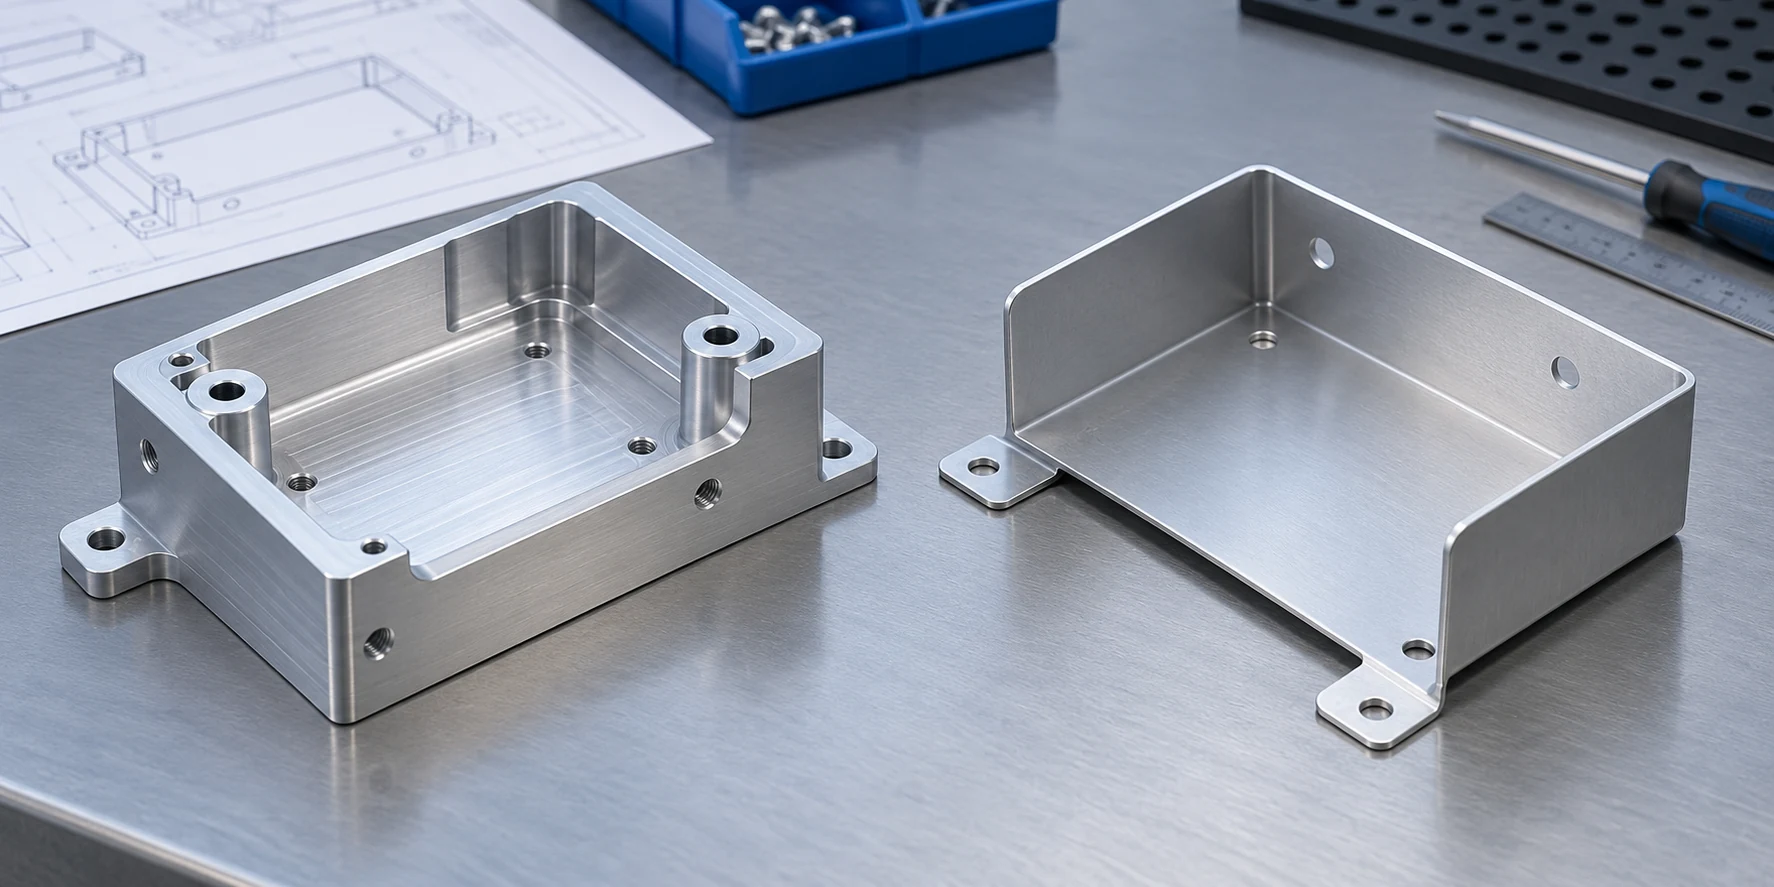
Betrachten Sie ein kleines Elektronikgehäuse, das an einem Maschinenrahmen befestigt ist. Es benötigt eine Schutzabdeckung, Anschlussöffnungen, Befestigungspunkte sowie eine Positionierfläche für ein internes Modul. Die Abdeckung kann plausiblerweise als flaches Blech ausgehen, die Öffnungen darin geschnitten und anschließend zu ihrer endgültigen Form gebogen werden. Eine zweite Konstruktion lässt sich durch Fräsen aus einem Vollmaterialblock herstellen, wobei Abdeckung und Positionierflächen in einem einzigen Teil gefertigt werden. Diese beiden Konstruktionen stehen nur dann im Wettbewerb zueinander, wenn beide die erforderliche Steifigkeit, den erforderlichen Schutz, den erforderlichen Zugang, die erforderliche Passgenauigkeit und das erforderliche Erscheinungsbild erfüllen.
Identifizieren Sie die Rahmen-Kontaktfläche, das Lochmuster zur Positionierung des Moduls, die Verschluss- oder Dichtungskomponente sowie, ob eine Fuge zulässig ist. Der Fertigungskurs der Open University behandelt Produktform, Werkstoff und Fertigungsverfahren als wechselseitig abhängige Größen. [1] Ein direkter Vergleich der Stückpreise zwischen nicht zusammenhängenden Zeichnungen ist daher irreführend.
Ist die Wand die tragende Struktur oder lediglich eine Abdeckung? Dünne Blechtafeln und zugängliche Biegungen begünstigen die Blechbearbeitung, wenn ihre Endpositionen die Montageanforderungen erfüllen. Ein lastabtragender Aussparungssteg oder ein präziser innerer Sitz begünstigen dagegen die spanende Bearbeitung. Eine geformte Abdeckung mit einem spanend bearbeiteten Positioniermerkmal stellt einen dritten Kandidaten dar, sofern ihre Fügeverbindung denselben Anforderungen genügt.
Blechbearbeitung ist geeignet, wenn Merkmale das Schneiden und Biegen überstehen
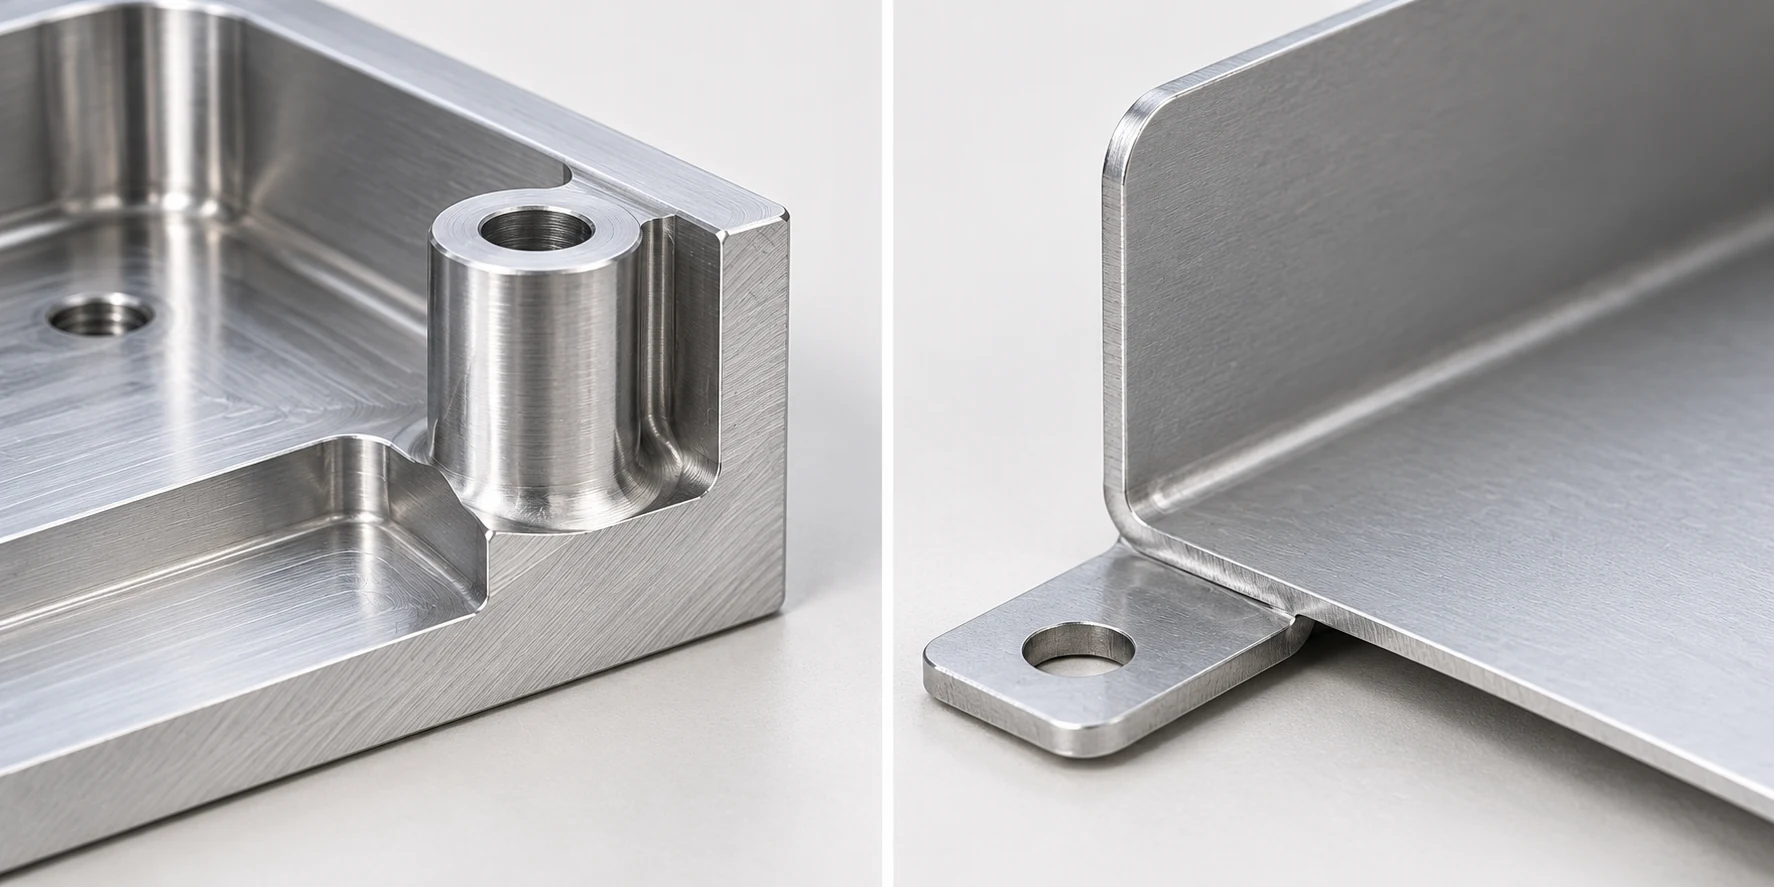
Eine Blechbearbeitung beginnt mit einer Werkstoffsorte, einer Dicke und einer Temperatur, die sich wie vorgesehen umformen lässt. Das Blechteil kann geschnitten oder gestanzt werden; Falze werden gebogen; ggf. werden Beschläge oder andere Komponenten hinzugefügt. Sie ist besonders attraktiv, wenn die Funktion eines Bauteils einer nahezu konstanten Wanddicke folgt: beispielsweise bei einer Abdeckung, einem Schutzblech, einer Ablage, einer Halterung oder einem Gehäuse. Ein Falz kann eine Platte versteifen, ohne einen massiven Block durch Fräsen auf eine dünne Wand zu reduzieren.
Diese Route erfordert noch ein realisierbares Flachmuster und eine geeignete Biegefolge. Die Stege müssen lang genug sein, damit die gewählten Werkzeuge sie greifen und umformen können; Rückstegflansche und benachbarte Wände dürfen den Stempel, die Matrize oder das Teil während des Biegens nicht behindern. Radius, Blechdicke, Werkstoffzustand und Faserrichtung beeinflussen das Ergebnis sämtlich. Der Konstruktionsleitfaden der Precision Metalforming Association fordert Konstrukteure auf, die tatsächlichen Abmessungen des fertig geformten Teils sowie die relevanten Blecheigenschaften anzugeben, und warnt davor, ein berechnetes Flachmuster als Abnahmedokumentation zu verwenden. [2]
Ein Loch, das nahe einer Biegekante liegt, kann sich beim Dehnen des umgebenden Materials verlängern oder seine vorgesehene Form verlieren. Mögliche Maßnahmen sind Entlastungsschnitte, das Versetzen des Lochs, das Ändern der Biegefolge oder das Bohren des Lochs nach der Umformung. Die richtige Maßnahme hängt vom Werkzeugzugang und der Funktion des Lochs ab: Ein großzügiges Durchgangsloch unterscheidet sich von einem Loch zur Bolzenpositionierung. Die PMA-Richtlinie enthält bedingte Angaben zum Mindestabstand zwischen Loch und Umformung; sie dient als Ausgangspunkt für das Konstruktionsdesign, nicht als universeller Ausschlussabstand für jedes Material und jedes Werkzeug. [2]
Beziehen Sie geformte Merkmale, Kantenbearbeitung und montierte Verbindungselemente in den Blechvorschlag ein. Eine nicht realisierbare Biegung erfordert möglicherweise eine neu konstruierte Lasche oder eine zweiteilige Baugruppe. Entscheidend ist, ob das fertig geformte Teil hergestellt und gemäß Spezifikation gemessen werden kann.
Bei der Bearbeitung wird Material nur dort eingesetzt, wo es eine Funktion erfüllt
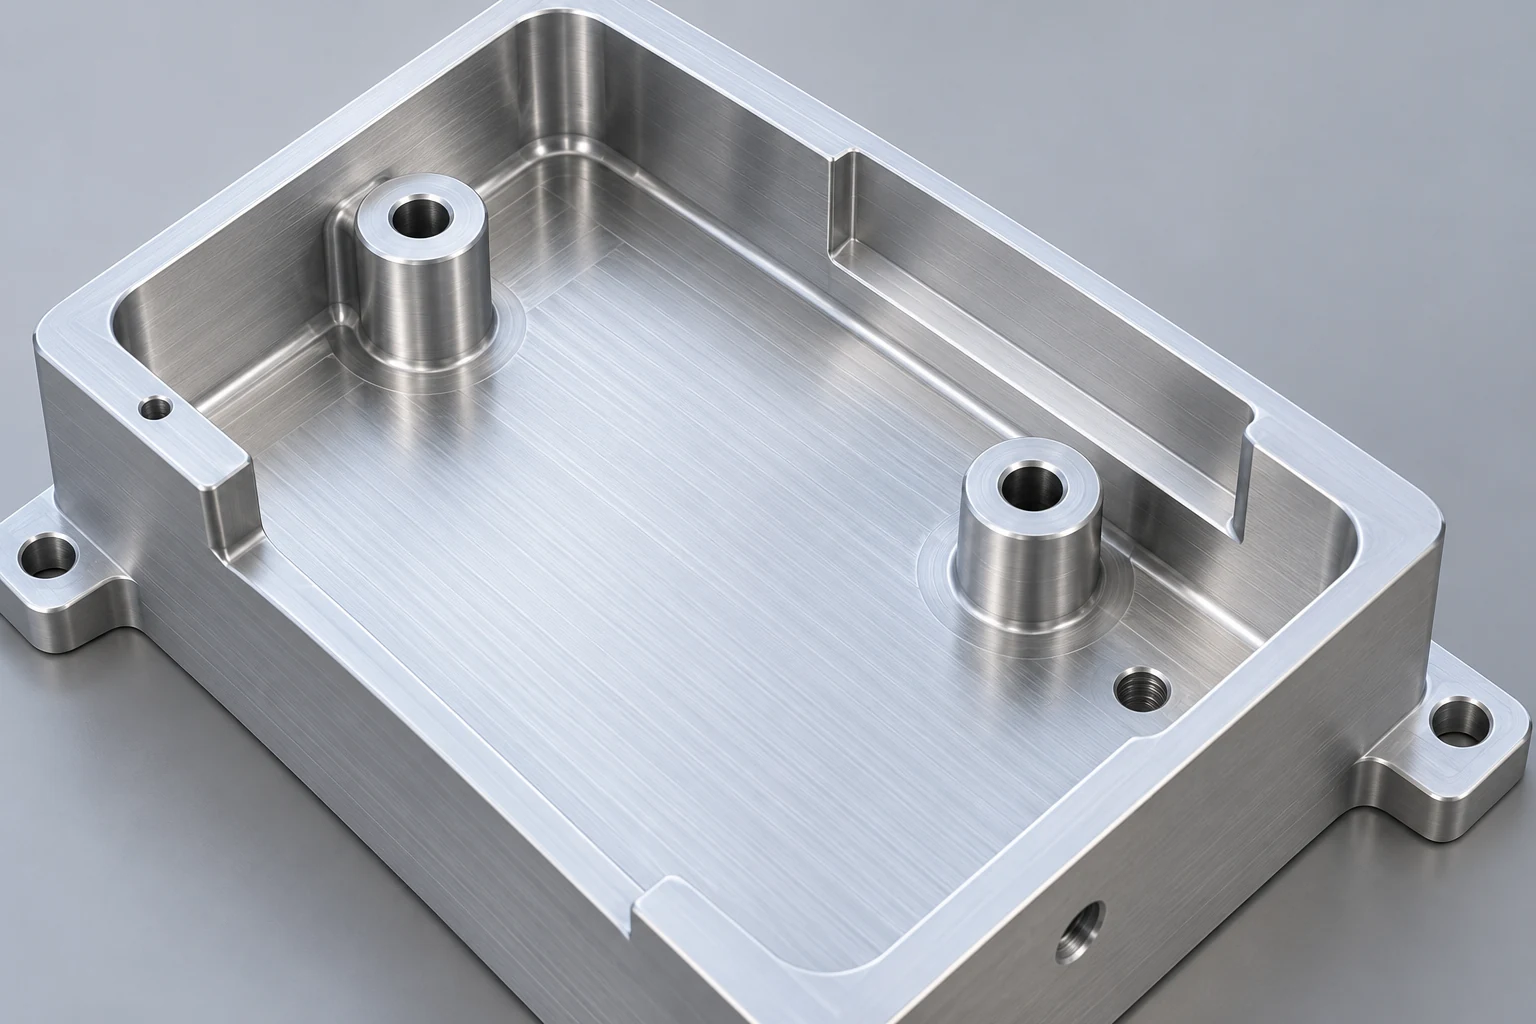
Die Zerspanung entfernt Material von Stäben, Platten oder einer anderen geeigneten Ausgangsform. Dadurch eignet sie sich für Merkmale, die eine gleichmäßige Blechdicke allein nicht bereitstellen kann: dicke Aufstandsflächen, stufige Sitzflächen, präzise dimensionierte Lagerbohrungen, Dichtungsnuten und Taschen mit kontrollierter Bodenfläche. Sie kann zudem ein Positioniermerkmal integral mit dem Grundkörper belassen, anstatt eine separate Komponente anzubringen. Die Open University nennt Vielseitigkeit und vergleichsweise geringen Bedarf an spezieller Werkzeugausstattung als Stärken des Zerspanens, weist aber auch auf den erforderlichen Rohmaterialaufwand und den damit verbundenen Zerspanungsaufwand hin. [1]
Diese Merkmale sind nur dann Vorteile, wenn sie für das Bauteil relevant sind. Das Fräsen einer tiefen Aussparung in einen Block, um eine dünne Abdeckung herzustellen, kann Material und Maschinenlaufzeit verschwenden, um eine Geometrie zu erzeugen, die ein gebogenes Blech bereits direkt bereitstellen könnte. Dünne verbleibende Wände können sich zudem unter Schnitt- oder Spannlasten verformen. Die DFMA-Richtlinien der University of Florida nennen dünne Wände, tiefe Taschen, Werkzeugzugänglichkeit und sichere Aufspannung als konstruktive Gestaltungsaspekte für die Zerspanung. [3] Eine komplexe Tasche sollte daher durch eine reale Schnittstelle, eine Raumbeschränkung oder ein strukturelles Erfordernis gerechtfertigt sein – nicht allein durch die Präferenz für ein einteiliges Erscheinungsbild.
Die Bearbeitung bedeutet nicht, dass jede Fläche in einer einzigen Aufspannung fertiggestellt wird. Verdeckte Merkmale, gegenüberliegende Flächen und Änderungen der Werkstückaufspannung können zusätzliche Operationen erfordern. Falls das Positionierbohrung und der Montagebezug eine enge geometrische Beziehung aufweisen müssen, sind sie in ein Bezugsystem einzubinden, das sowohl maschinell bearbeitet als auch geprüft werden kann; fragen Sie zudem, wie viele Aufspannungen der vorgeschlagene Prozess tatsächlich benötigt. Für die Auswirkung von Bezugswahl und Toleranzen auf eine CNC-Zeichnung siehe den Leitfaden zu CNC-Bearbeitungstoleranzen.
Überprüfen Sie Lage und Bezugsflächen von Bohrungen nach der Umformung
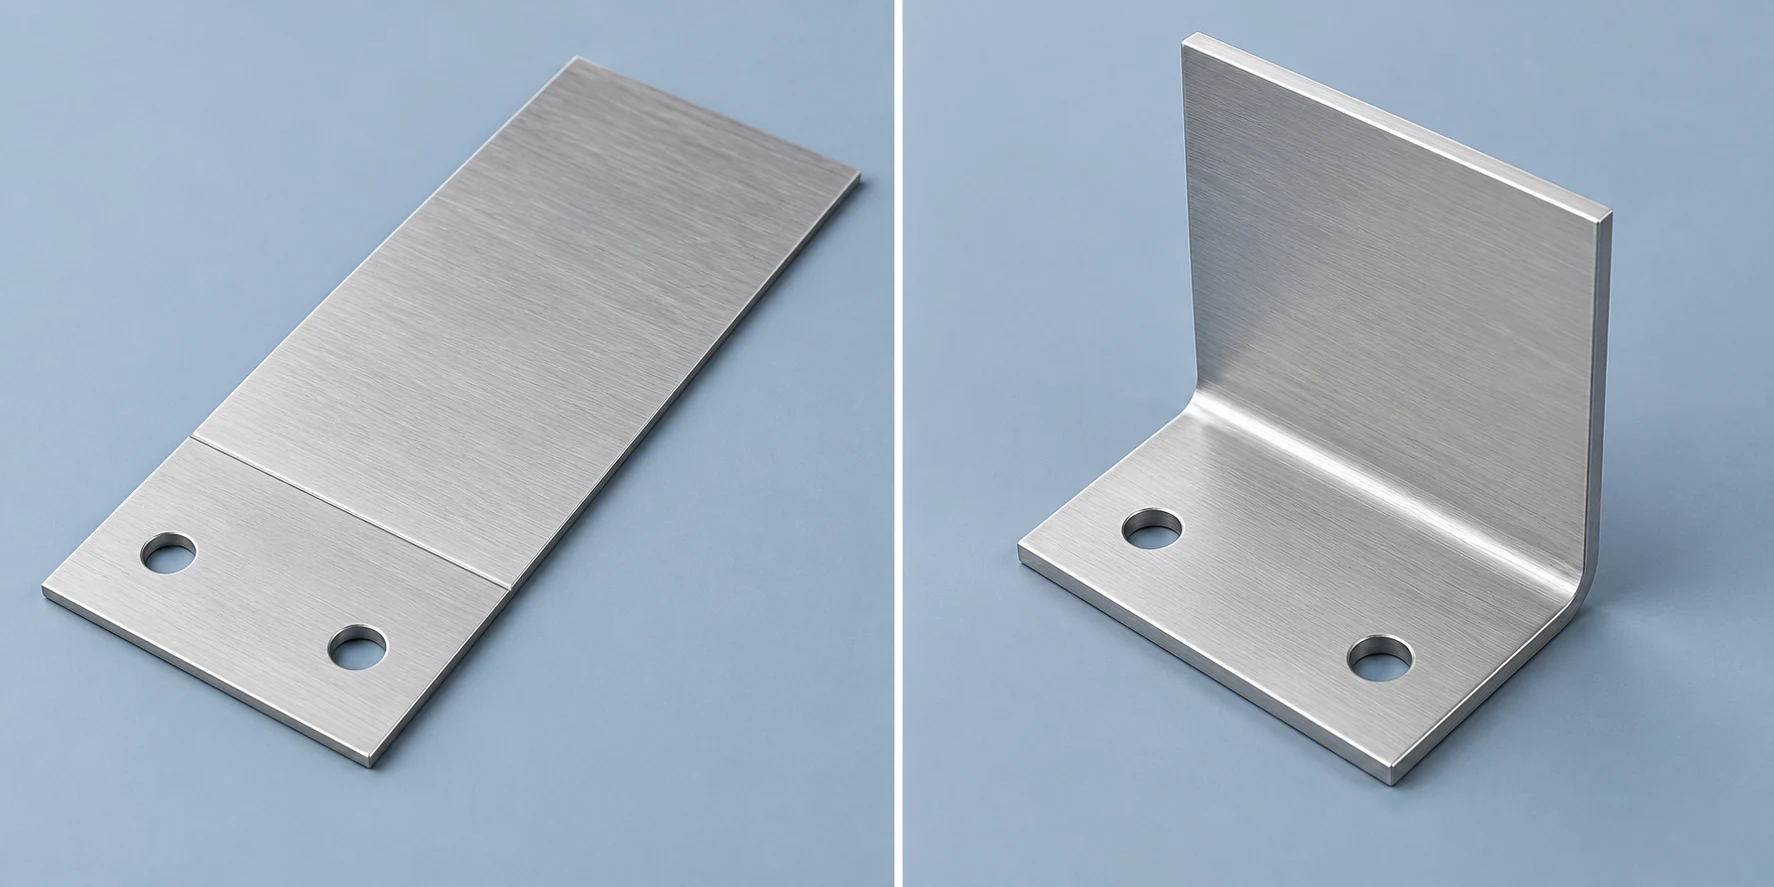
Der wichtigste maßliche Unterschied tritt häufig nach der Biegung auf. Ein Lochpaar kann zwar präzise in ein flaches Blechblank geschnitten werden, verschiebt sich jedoch relativ zueinander in der montierten Form, weil Winkel und Position der Biegung sowie die Elastizitätsrückstellung (Springback) die endgültige Lage der Flansche beeinflussen. Das NIST beschreibt die Elastizitätsrückstellung als eine elastische Formänderung nach dem Lösen eines umgeformten Teils; ihr Betrag hängt vom Werkstoff und der Deformationsgeschichte ab. [4] Daher kann eine Zeichnung des flachen Blechblanks allein nicht die Lage einer Steckverbindungsöffnung relativ zu einer Montagefläche auf einem anderen Flansch festlegen.
Geben Sie das Bezugselement in dem Zustand an, in dem das Teil verwendet wird. Wenn eine Abdeckung mit einer Rahmenstruktur verschraubt ist, identifizieren Sie die rahmenseitige Kontaktfläche oder das relevante Montagemuster als Bezugselement und geben Sie an, welche anderen Merkmale nach der Umformung zu diesem Bezug ausgerichtet sein müssen. Bei einer Freistiche (Clearance Opening) kann das Design gewöhnliche Umformtoleranzen zulassen. Bei einer Welle oder einem Präzisionsanschluss, der durch mehrere Teile hindurchgeführt wird, kann die Lagegenauigkeit eine Nachbearbeitung nach der Umformung, ein verstellbares Gelenk oder eine andere Konstruktionslösung erfordern. Die Prüfmethode muss der funktionalen Beziehung entsprechen – sie darf nicht lediglich jede ebene Fläche vor dem Biegevorgang messen.
Die Bearbeitung kann verwandte Merkmale innerhalb einer koordinierten Aufspannung steuern, ist jedoch nicht immun gegen Aufspannungswechsel, Klemmverformung, Werkzeugverformung oder ein ungeeignetes Bezugssystem. Vergleichen Sie die erzielbare Beziehung am fertigen Teil für jede Fertigungsroute. Eine geformte Halterung mit einer nach dem Biegen bearbeiteten Bohrung kann bei der geforderten Montage ein schlecht geplantes vollständig bearbeitetes Teil übertreffen, während eine einteilige gefräste Basis die Variation eines verbundenen Positionierelements vermeiden kann. Welche Route überlegen ist, hängt von den tatsächlichen Toleranzen und dem Prüfplan ab – nicht vom Prozesslabel.
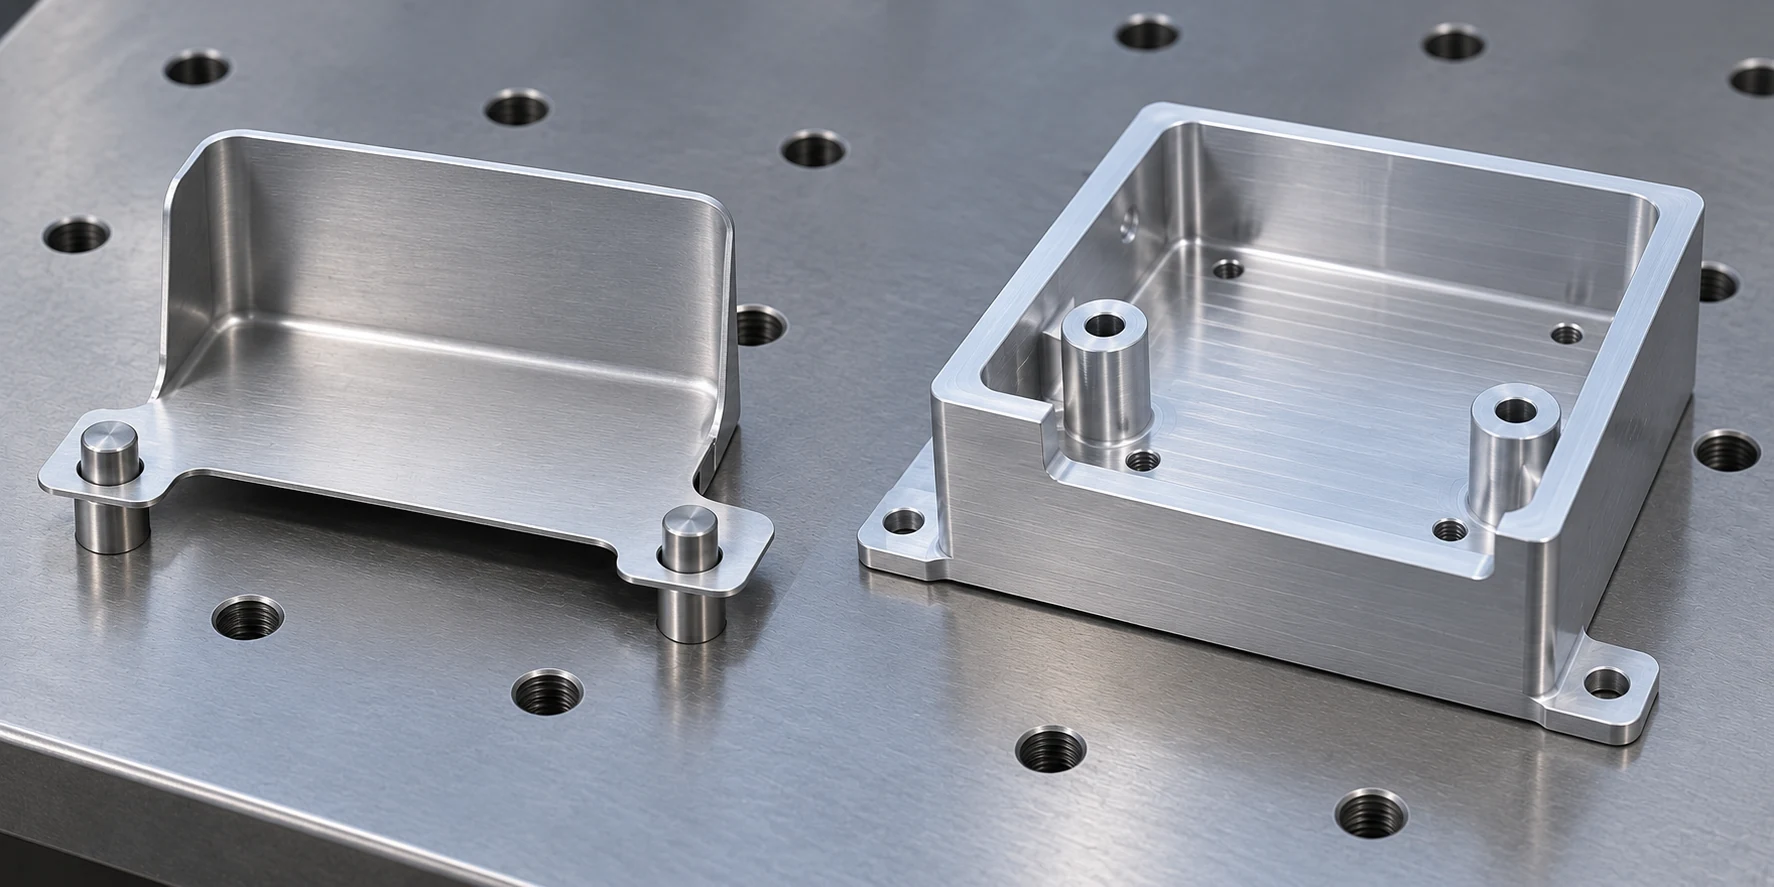
Eine hybride Fertigung kann eine präzise Schnittstelle bewahren, ohne die gesamte Gehäusestruktur zu bearbeiten
Viele Vergleiche werden als unnötige Entweder-oder-Entscheidung formuliert. Wenn ein Gehäuse breite, dünne Deckelflächen benötigt, aber nur eine kleine präzise Schnittstelle, sollte die Abdeckung aus Blech gefertigt und für diese Schnittstelle ein separater bearbeiteter Einsatz, Block oder Winkel in Betracht gezogen werden. Dadurch entfällt bei der Abdeckung ein umfangreicher Materialabtrag; der Einsatz übernimmt die geforderte geometrische Genauigkeit. Das Lehrmaterial der Open University zum Thema Fertigung beschreibt ausdrücklich das Zerspanen als Verfahren zur Nachbearbeitung umgeformter Teile und das Fügen als Verfahren zur Herstellung von Formen, die als Einzelstück unhandlich wären. [1]
Die Verbindung wird Teil der Konstruktion. Ein befestigtes Insert erfordert Zugang für die Befestigungselemente, eine Anschlussfläche sowie eine definierte Beziehung zum Blech-Bezugsmaß. Das Schweißen kann Verzug und Nachbearbeitung verursachen; Nieten oder Schrauben fügen Komponenten und Montageaufwand hinzu. Eine wartbare Schnittstelle kann dauerhafte Verbindungen ausschließen. Die DFMA-Leitlinien der University of Florida behandeln Fertigungs- und Montagekosten gemeinsam. [3]
Für das Elektronikgehäuse ist ein separater Positionierstift sinnvoll, wenn dessen eingebaute Lage unter den erwarteten Lasten verifiziert und aufrechterhalten werden kann. Falls der Positionierstift eine durchgängige, maschinell bearbeitete Referenzfläche zu einer Lagerbohrung oder einer Dichtnut benötigt, kann dessen Trennung von der Hauptkomponente eine schwer beherrschbare Maßkette erzeugen. In diesem Fall kann eine integral bearbeitete Basis kombiniert mit einem Blechdeckel eine bessere hybride Lösung sein als ein reines Blechgehäuse, das sämtliche Präzisionsmerkmale trägt.
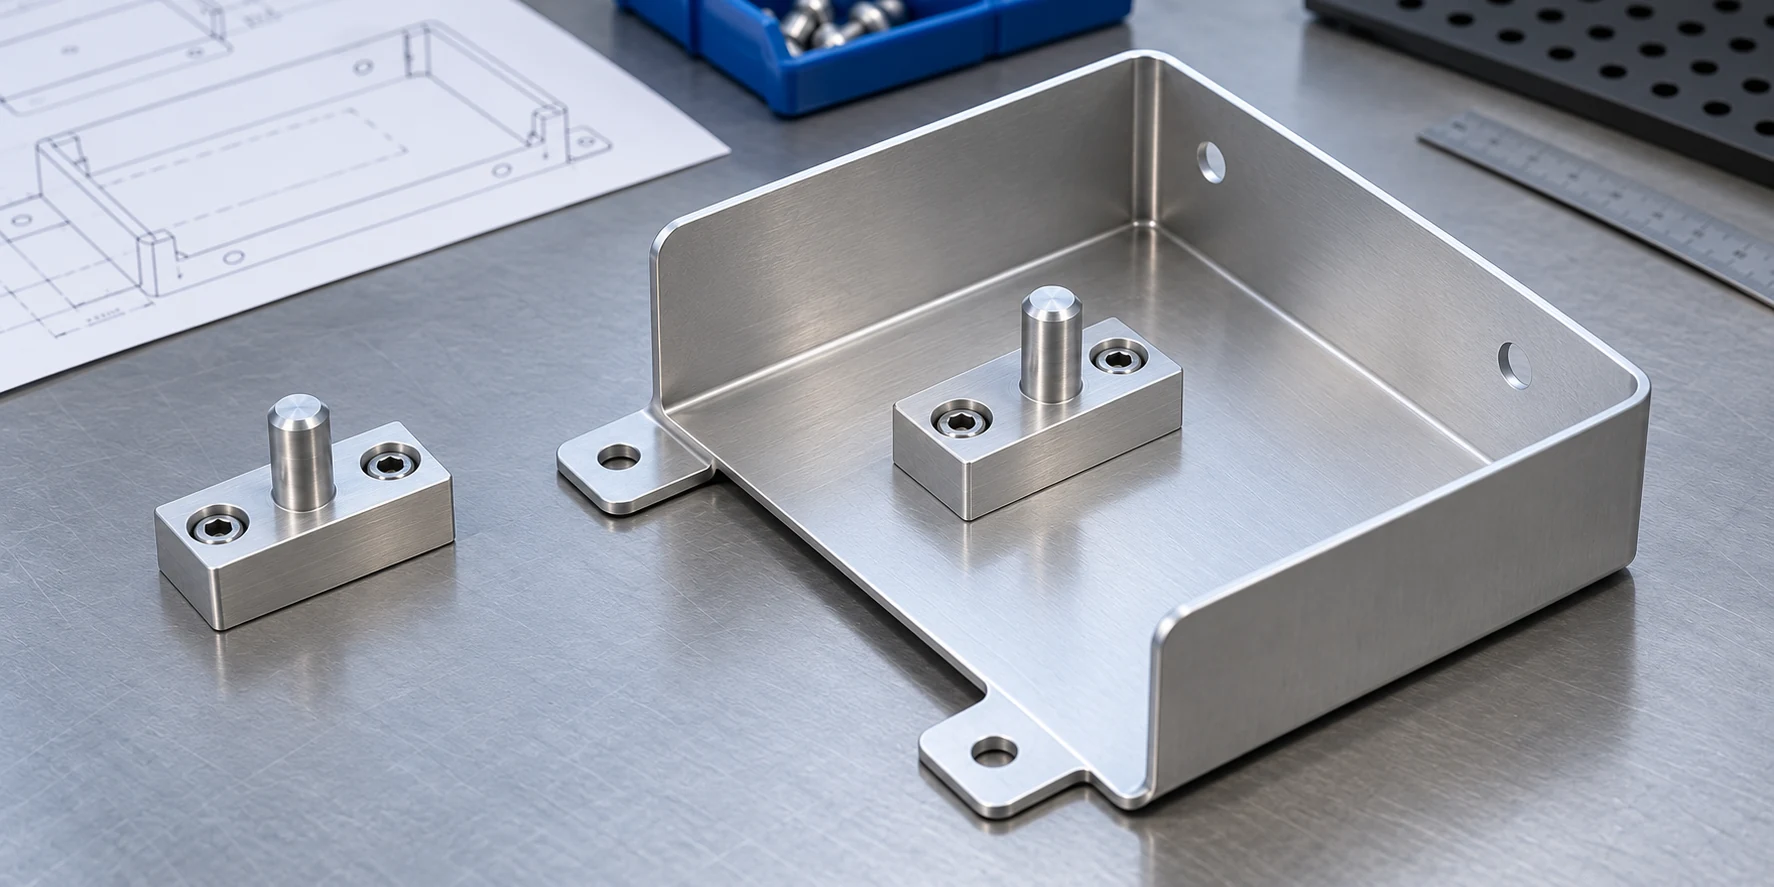
Vergleichen Sie vollständige Fertigungswege in der geforderten Menge
Eine laserbeschnittene und in der Abkantpresse umgeformte Halterung erfordert möglicherweise nur geringfügige, spezielle Werkzeuge, während eine gestanzte Form umfangreichere Werkzeuge benötigt. Ein gefrästes Teil kann eine Umformmatrize vermeiden, erfordert jedoch mehr Rohmaterial, längere Fräszeit, aufwendigere Spannvorrichtungen oder Nachbearbeitung. Die Losgröße beeinflusst, wie sich Rüstkosten und Werkzeugkosten auf die Einzelteilkosten verteilen; sie erzeugt jedoch keine universell gültige Übergangslosgröße.
Verwenden Sie bei der Gegenüberstellung der Fertigungswege dieselben akzeptierten Montage-, Material- und Oberflächenanforderungen. Die folgende Tabelle dient als Angebotshilfe und nicht als Prozess-Ranking. Sie verdeutlicht Kostenpositionen, die wegfallen können, wenn ein Einkäufer ausschließlich den Ausgangsrohling oder ausschließlich die Maschinenlaufzeit vergleicht.
| Kosten- oder Akzeptanzkriterium | Blechfertigungsweg | Maschinell bearbeiteter Weg |
|---|---|---|
| Ausgangsmaterial | Blechsorte, Blechdicke, Nesting-Ausbeute und nutzbare Rohblattgröße | Rohmaterialform, Kaufmaß, abgetragenes Material und verbleibender Querschnitt |
| Formerzeugung | Schneiden oder Stanzen, Biegeeinrichtungen, Werkzeugzugang sowie mögliche Umformmatrizen | Programmierung, Spannvorrichtungen, Fräszeit, Werkzeugzugang und Rüständerungen |
| Hinzugefügte Merkmale | Installierte Hardware, verbundene Positionierhilfen, Schweißverbindungen oder Nachbearbeitung nach der Umformung | Integrierte Aufsätze, Bohrungen, Nuten und jede separat befestigte Abdeckung |
| Endgültige Abnahme | Geometrie nach dem Biegen, Lage der Fügestellen, Oberflächenfinish und eingebaute Passgenauigkeit | Bezugsflächen-Beziehungen, Oberflächenbeschaffenheit, Prüfung und eingebaute Passgenauigkeit |
Fordern Sie die vollständigen Kosten für Prototypen- und Serienmengen an: Werkzeuge oder Spannvorrichtungen, zugelassene Alternativen, Prüfung, Oberflächenfinish und Montage. Ein geformtes Gehäuse, das noch eine bearbeitete Positionierhilfe benötigt, ist nicht zwangsläufig günstiger, nur weil der Preis für das Gehäuse allein niedriger ist. Der RFQ-Leitfaden für die CNC-Bearbeitung erläutert die Zeichnungs- und Mengenangaben für das Bearbeitungsangebot; definieren Sie die entsprechenden akzeptierten Kriterien für geformte und montierte Blechteile.
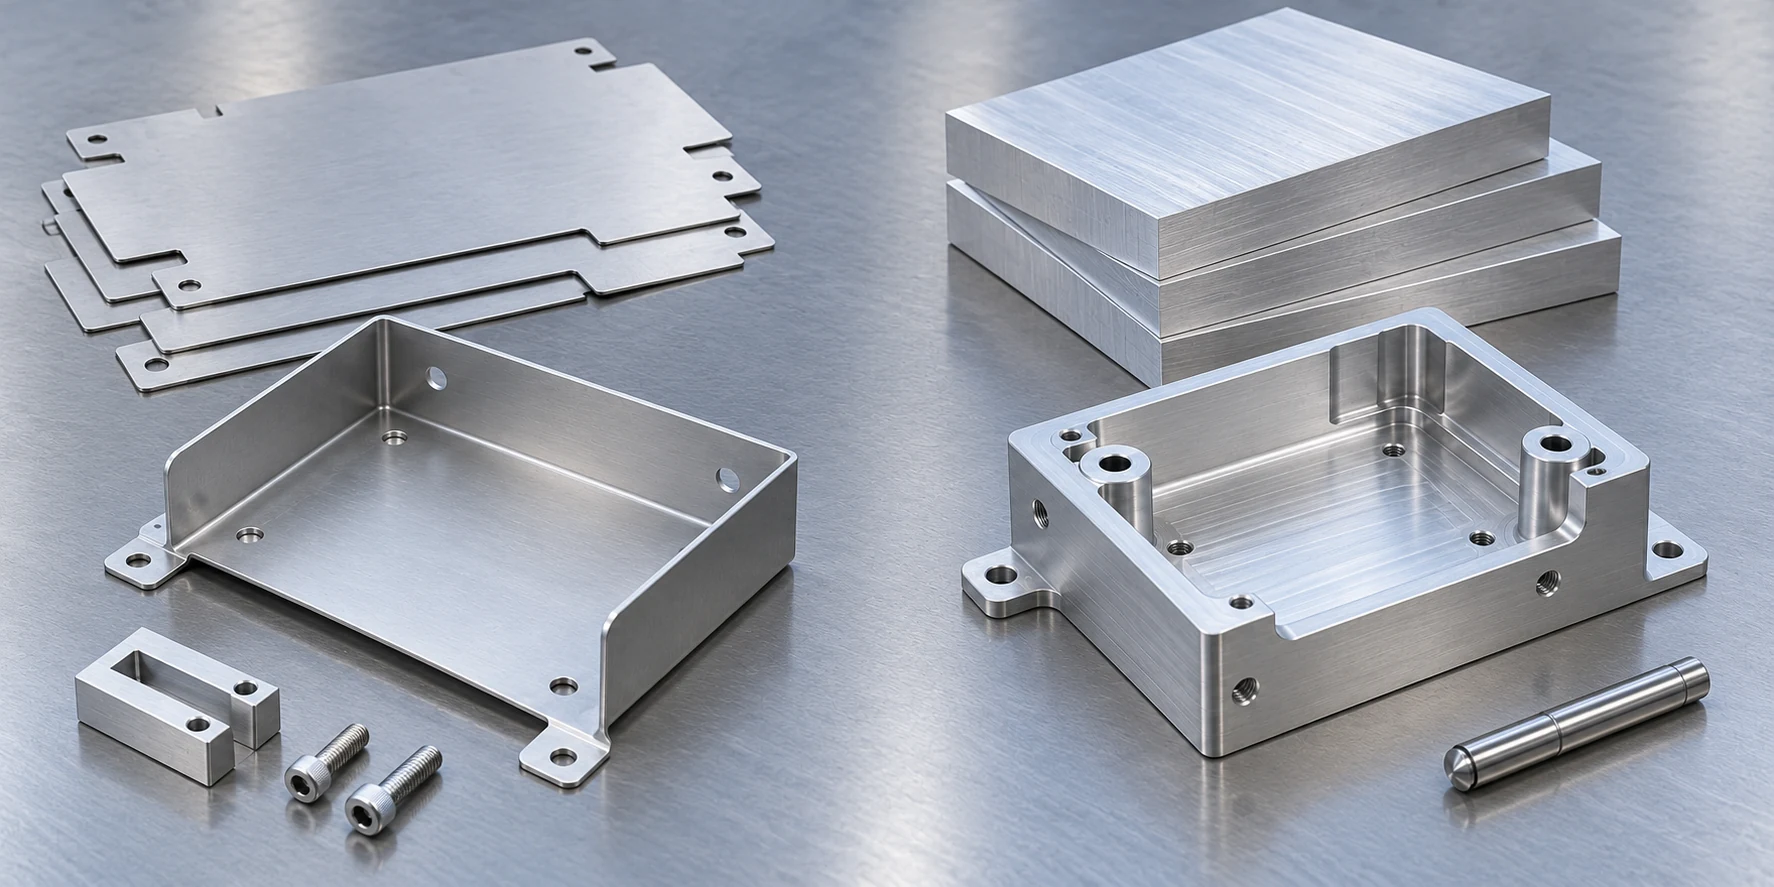
Wählen Sie einen Fertigungsweg für ein Gehäuse mit einer Positionier-Schnittstelle
Kehren Sie zum Gehäuse zurück. Angenommen, dessen Hauptaufgabe besteht darin, Elektronik zu schützen, mit Aussparungen für Steckverbinder und Durchgangsbohrungen für die Befestigung. Wenn eine Abdeckung mit einheitlicher Wandstärke die Anforderungen an Steifigkeit und Zugänglichkeit erfüllt, ist ein geschnittenes und gebogenes Design der natürliche erste Kandidat. Wichtige Prüfpunkte sind: ob jeder Biegewinkel erreichbar ist, ob Aussparungen die Biegezonen nicht beschädigen und ob das fertige Befestigungsmuster genau in den Rahmen passt. Es besteht keine Notwendigkeit, einen großen Hohlraum mittels Bearbeitung herzustellen, lediglich um dünne Wände zu realisieren.
Fügen Sie nun eine innere Bohrung hinzu, die eine rotierende Welle relativ zu einer rahmenberührenden Fläche positioniert. Die Aufgabe hat sich verändert. Die Lage und Oberfläche der Bohrung können wichtiger sein als die äußere Form der Abdeckung. Eine integrierte, bearbeitete Basis wird attraktiv, wenn sie die Bohrung und die berührende Fläche innerhalb eines prüfbaren Bezugsflächenschemas aufnehmen kann. Eine geformte Abdeckung kann weiterhin an dieser Basis befestigt werden. Falls die Bohrung stattdessen in einem separaten Einsatz gehalten wird, müssen die Verbindung zwischen Einsatz und Rahmen sowie die endgültige, montierte Lage der Bohrung kontrolliert werden; ein niedriger Einsatzpreis allein entscheidet nicht über die Wahl.
Eine sinnvolle Konstruktionsprüfung folgt dieser Reihenfolge:
- Funktion festlegen: Identifizieren Sie Lastpfade, Anschlussflächen, kritische Loch- oder Bohrungsbeziehungen, Zugänglichkeit, Oberflächenfinish sowie die im montierten Zustand zu prüfenden Merkmale.
- Praktikable Alternativen zeichnen: Passen Sie Architektur von Wandstärken und Fügestellen an den jeweiligen Fertigungsprozess an; zwingen Sie nicht dieselbe volumetrische CAD-Geometrie in beide Angebote.
- Prüfen Sie die Herstellbarkeit: Bestätigen Sie die Biegefolge, den Werkzeug- und Befestigungszugang, die Spanabnahme, die Spannung sowie den endgültigen Bezugsebenenplan mit dem zuständigen Fertiger.
- Vergleichen Sie die gelieferten Ergebnisse: Angebot für dieselbe Menge, funktionale Abnahme, Oberflächenfinish und Prüfung; einschließlich Hardware, Fügeverfahren und Sekundäroperationen.
Die Entscheidung kann sich ändern, sobald ein Prototyp eine Biegevariation, Werkzeuginterferenz oder zu lange Bearbeitungszeit aufdeckt. Überarbeiten Sie das Merkmal oder die Schnittstelle, die das Problem verursacht haben, und vergleichen Sie anschließend erneut die aktualisierten Fertigungswege. Dies ist eine gezielte Prozessentscheidung; der umfassendere Leitfaden zu spanabhebenden Fertigungsverfahren behandelt verwandte subtraktive Verfahren.
Technische Quellen
- Die Open University, Fertigung, Abschnitte zu Produktgestaltung, Zerspanen und Fügen: Form, Werkstoff und Fertigungsverfahren beeinflussen sich gegenseitig; beim Zerspanen wird Material abgetragen und das Verfahren kann das Umformen ergänzen; durch Fügen wird eine weitere Fertigungsroute hinzugefügt.
- Precision Metalforming Association, Richtlinien für das Konstruieren von Metallstanzteilen und Blechkonstruktionen, 2004, PDF S. 18 sowie S. 75–77: Abmessungen geformter Teile, Biegeplanung, Entlastungsschnitte und Bedingungen für Bohrungen relativ zu Biegungen.
- University of Florida Design Lab, Konstruktionshinweise für Fertigung und Montage, Abschnitte zu bearbeiteten Bauteilen und Montage: Spannmittel, dünne Wände, Taschen, Zugänglichkeit sowie gesamte Fertigungs- und Montagekosten im Gesamtvergleich.
- National Institute of Standards and Technology, Springback, aktualisiert am 26. März 2025: elastische Formänderung nach der Umformung und deren Abhängigkeit von Werkstoff und Verformungsbedingungen.



