In questa pagina
Scegli la lavorazione della lamiera quando il componente può svolgere la sua funzione come forma tagliata e piegata, con spessore prevalentemente uniforme. Scegli la fresatura CNC quando la sua funzione dipende dal materiale lasciato in punti specifici: un risalto integrale, un foro controllato, una tasca profonda o diverse superfici critiche riferite a un medesimo riferimento geometrico. Nessuno dei due processi è intrinsecamente più preciso o più economico. Un progetto in lamiera potrebbe richiedere l’aggiunta di componenti hardware, operazioni di giunzione e ispezione successiva alla piegatura; un progetto fresato potrebbe richiedere la rimozione di notevoli quantità di materiale e più montaggi.
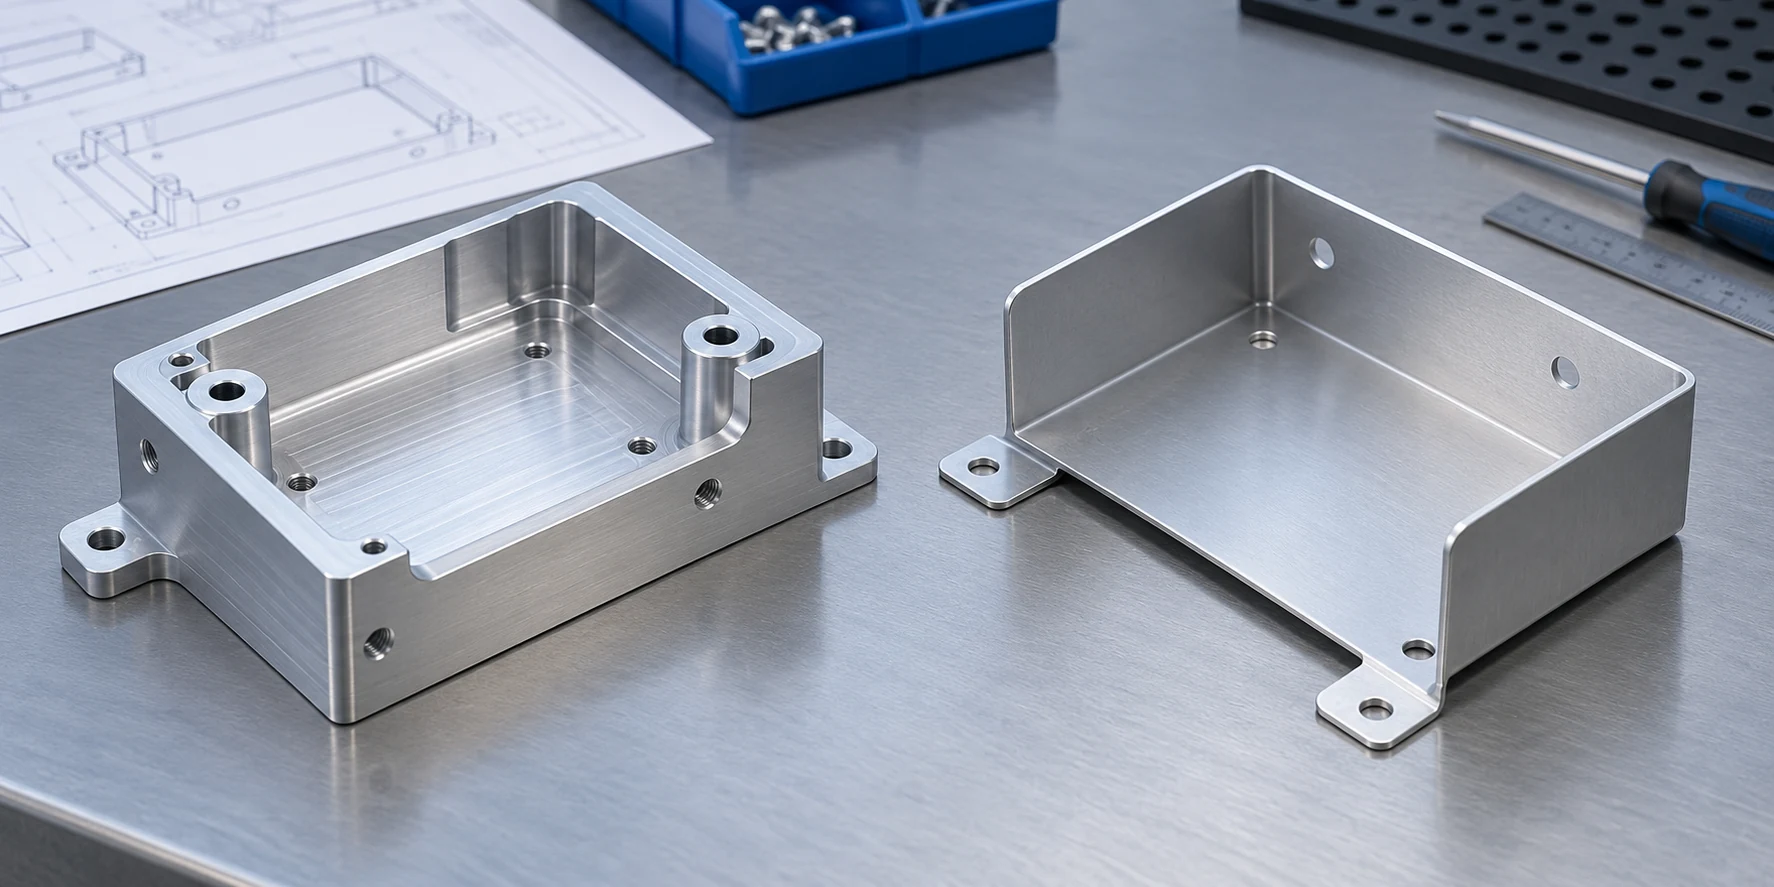
Confronta due progetti che soddisfano gli stessi requisiti funzionali, non un singolo modello CAD solido inviato a due processi diversi. Un involucro formatosi e un involucro fresato possono condividere lo stesso ingombro esterno pur avendo pareti, giunzioni e riferimenti dimensionali differenti. Decidi quali caratteristiche devono rimanere integrali prima di richiedere un preventivo a uno qualsiasi dei due processi.
Confronta la funzione finale, non la forma iniziale
Si consideri un piccolo contenitore per elettronica montato sul telaio di una macchina. Ha bisogno di un coperchio protettivo, di aperture per i connettori, di punti di fissaggio e di una superficie di posizionamento per un modulo interno. Il coperchio può ragionevolmente partire da una lamiera piana, avere le aperture tagliate e quindi essere piegato nella forma desiderata. Un secondo design può essere fresato direttamente da un blocco pieno per realizzare coperchio e superfici di posizionamento in un unico pezzo. Questi sono progetti alternativi solo se entrambi soddisfano i requisiti di rigidità, protezione, accessibilità, adattamento e aspetto.
Identificare la faccia di contatto del telaio, il pattern di fori che posiziona il modulo, la chiusura o la guarnizione, e se è ammesso un giunto. Il corso di produzione dell’Open University tratta la forma del prodotto, il materiale e il processo come interdipendenti. [1] Un confronto diretto dei prezzi unitari tra disegni non correlati è quindi fuorviante.
La parete è la struttura stessa o semplicemente un rivestimento? Pannelli sottili e curvature accessibili favoriscono la lamiera quando le loro posizioni finali soddisfano i requisiti di montaggio. Un risalto portante o una sede interna precisa possono invece rendere preferibile la lavorazione meccanica. Un rivestimento stampato con un riferimento meccanico costituisce una terza opzione, purché il suo giunto soddisfi gli stessi requisiti.
La lavorazione della lamiera è applicabile quando le caratteristiche resistono al taglio e alla piegatura
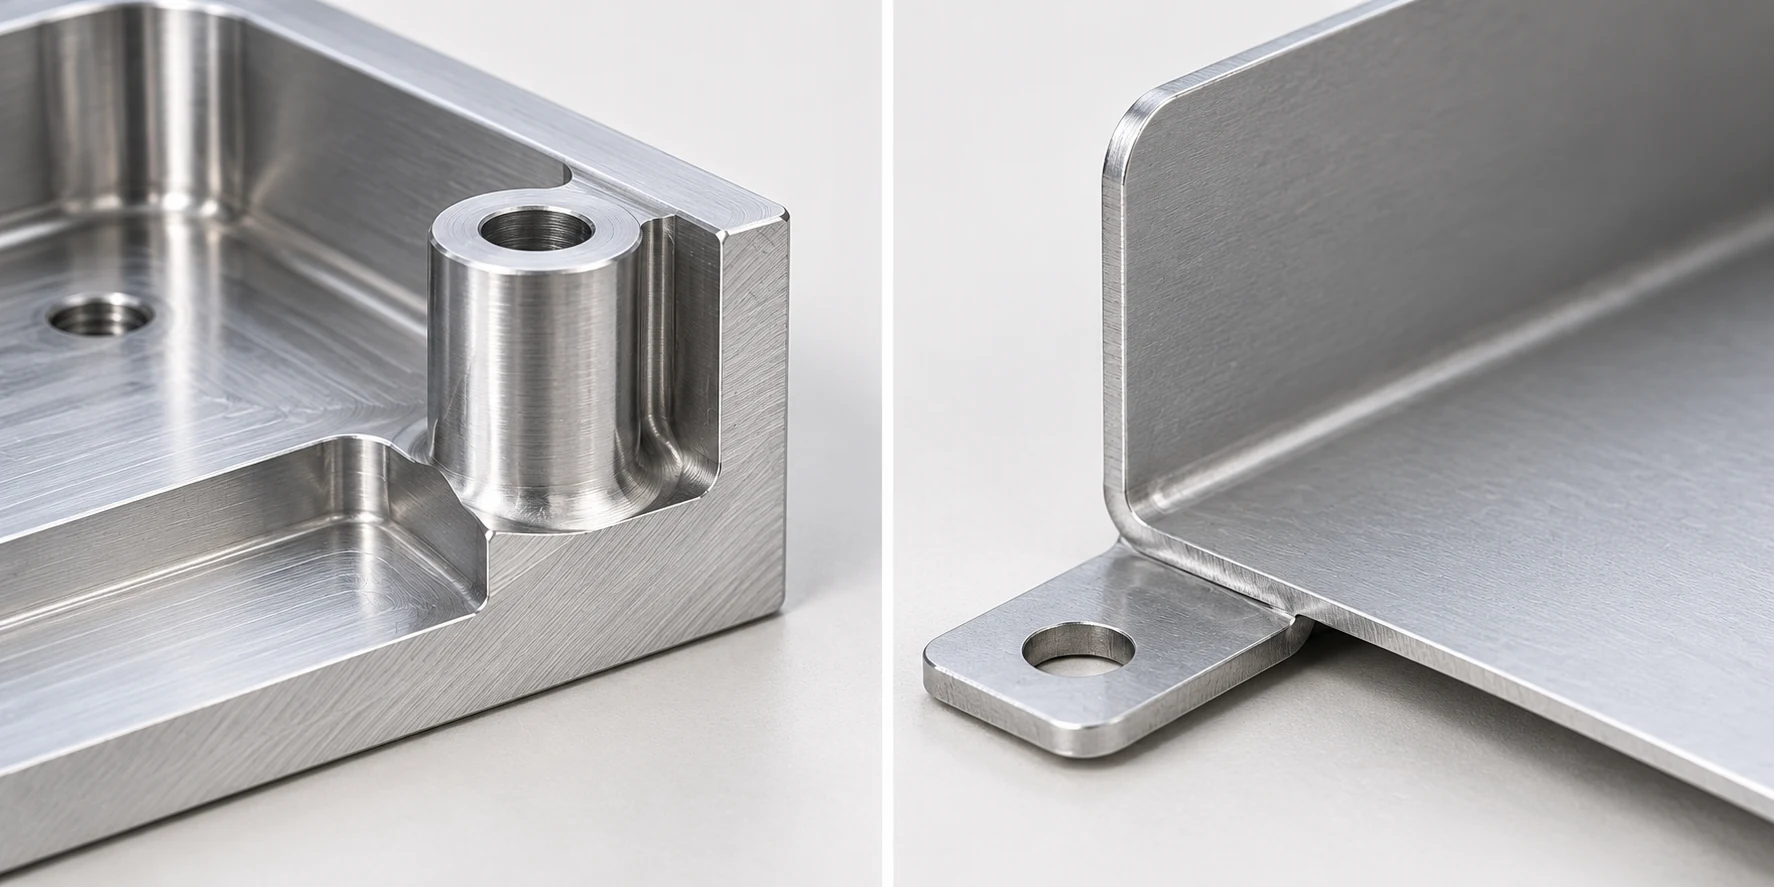
Un percorso di lavorazione della lamiera inizia con una qualità del materiale, uno spessore e un trattamento termico che consentono la formatura conforme al progetto. La sagoma può essere tagliata o punzonata; le linguette vengono piegate; se necessario, vengono aggiunti componenti hardware o altri elementi. Questo processo risulta particolarmente vantaggioso quando la funzione di un componente richiede uno spessore di parete sostanzialmente costante: ad esempio un coperchio, una protezione, un vassoio, una staffa o un telaio. Una linguetta può irrigidire un pannello senza dover fresare un blocco spesso fino a ottenere una parete sottile.
Questo percorso richiede ancora uno sviluppo piano realizzabile e una sequenza di piegatura fattibile. Le linguette devono essere sufficientemente lunghe perché gli utensili scelti possano afferrarle e formarle; le linguette di ritorno e le pareti adiacenti non devono ostacolare punzone, matrice o pezzo durante l’avanzamento della piegatura. Raggio di piegatura, spessore, stato del materiale e direzione del grano influenzano tutti il risultato finale. La guida alla progettazione dell’Precision Metalforming Association chiede ai progettisti di specificare le effettive dimensioni del pezzo formato e le proprietà rilevanti del laminato, avvertendo di non considerare lo sviluppo piano calcolato come disegno di accettazione. [2]
Un foro situato vicino a una linea di piegatura può allungarsi o perdere la sua forma prevista mentre il materiale circostante si allunga. Tagli di scarico, spostamento del foro, modifica della sequenza di piegatura o esecuzione del foro dopo la formatura sono possibili soluzioni. La soluzione corretta dipende dall’accessibilità degli utensili e dalla funzione del foro: un foro di tolleranza generosa è diverso da un foro per localizzazione con perno. La guida PMA fornisce indicazioni condizionali sui rapporti tra fori e formatura; essa rappresenta un punto di partenza progettuale, non una distanza di esclusione universale valida per ogni materiale e utensile. [2]
Includere le caratteristiche formate, la rifinitura dei bordi e i fissaggi installati nella proposta per lamiera. Una piega non realizzabile potrebbe richiedere una flangia riprogettata o un montaggio in due pezzi. Il criterio di verifica è se il pezzo formato finito può essere prodotto e misurato secondo le specifiche indicate.
La fresatura giustifica il costo del materiale solo dove esso svolge una funzione
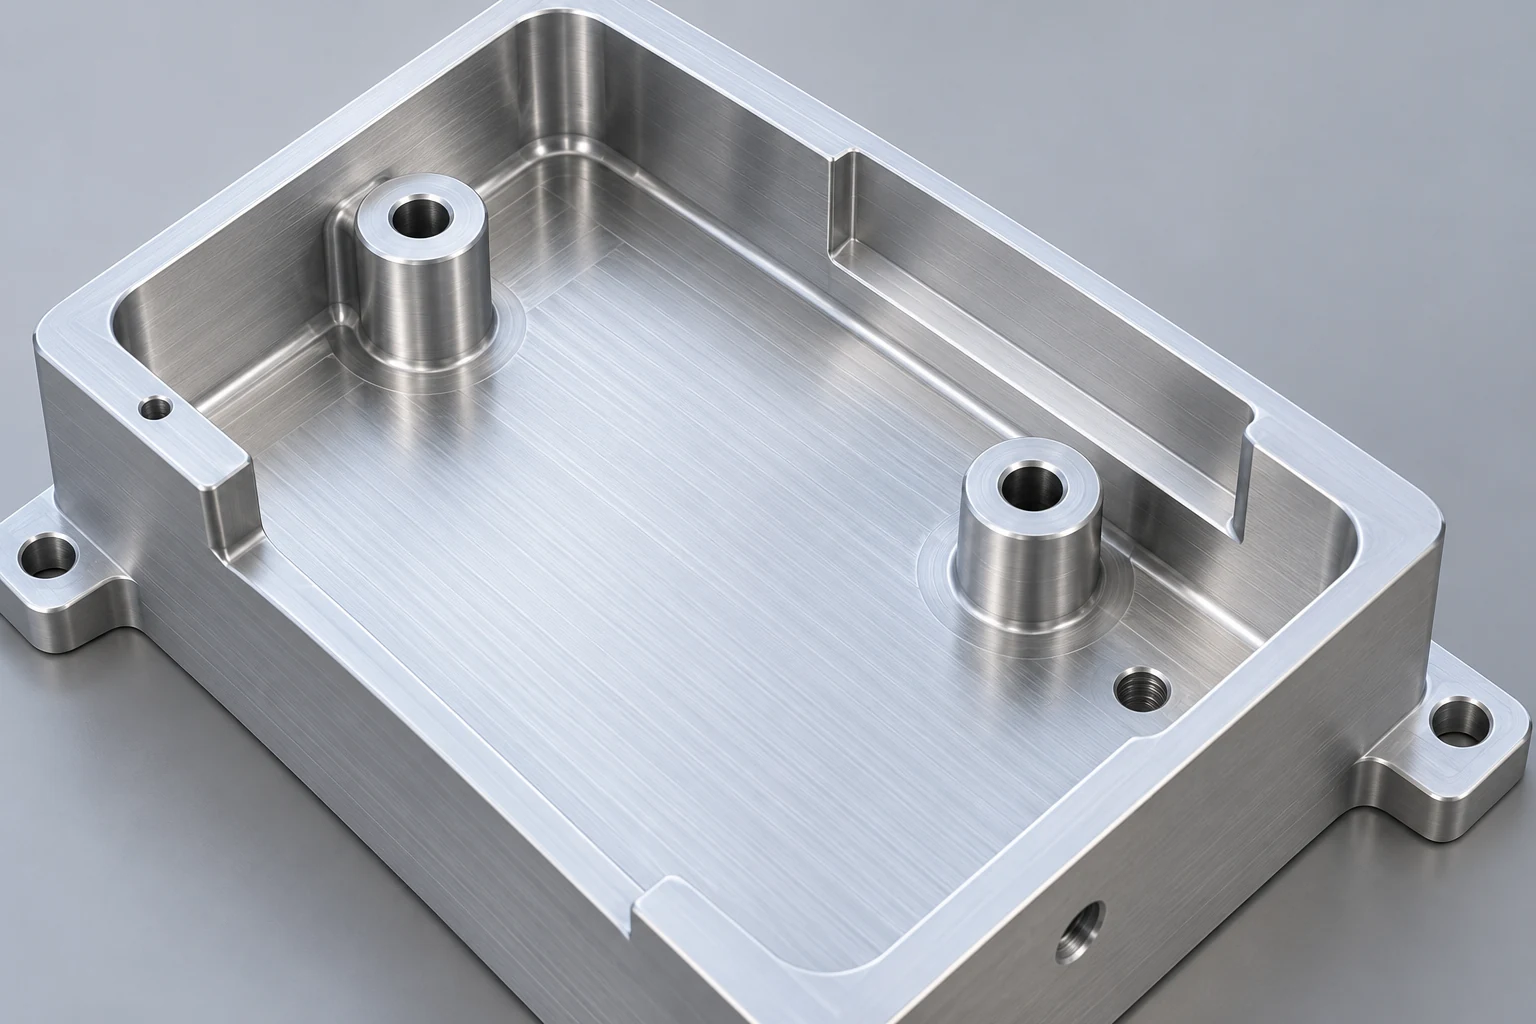
La lavorazione meccanica rimuove materiale da barre, lamiere o un’altra forma iniziale adeguata. Ciò la rende utile per realizzare caratteristiche che una sezione uniforme di lamiera non può fornire autonomamente: rilievi spessi, sedi a gradino, fori di alloggiamento per cuscinetti con dimensioni precise, scanalature di tenuta e tasche con fondo controllato. Può inoltre realizzare una caratteristica di posizionamento integrata direttamente nella base, anziché fissare un componente separato. L’Open University identifica la versatilità e la relativamente scarsa necessità di attrezzature dedicate come punti di forza della lavorazione per asportazione di truciolo, pur osservando il consumo di materiale grezzo e lo sforzo di taglio che essa comporta. [1]
Queste caratteristiche sono vantaggi soltanto se rilevano per il pezzo. Fresare una cavità profonda in un blocco per realizzare un coperchio sottile comporta spreco di materiale e tempo macchina per ottenere una geometria che invece potrebbe essere fornita direttamente da una lamiera piegata. Pareti residue sottili possono inoltre deformarsi sotto carichi di taglio o di serraggio. Le linee guida DFMA dell’Università della Florida indicano pareti sottili, tasche profonde, accessibilità degli utensili e fissaggio sicuro come aspetti critici nella progettazione per la lavorazione meccanica. [3] Una tasca complessa deve quindi essere giustificata da un vero interfaccia, da un vincolo di spazio o da una necessità strutturale, e non semplicemente da una preferenza estetica per una soluzione monopezzo.
La lavorazione non significa che ogni superficie venga completata in un unico montaggio. Caratteristiche nascoste, superfici opposte e modifiche del sistema di fissaggio del pezzo possono richiedere operazioni aggiuntive. Se il foro di riferimento e il piano di montaggio devono presentare una relazione dimensionale stretta, inserirli in uno schema di riferimenti (datum) che possa essere lavorato e controllato, e chiedere quanti montaggi richiede effettivamente il processo proposto. Per l’effetto delle scelte dei riferimenti (datum) e delle tolleranze su un disegno CNC, consultare la guida alle tolleranze per la lavorazione CNC.
Verifica la posizione dei fori e i riferimenti (datums) dopo la formatura
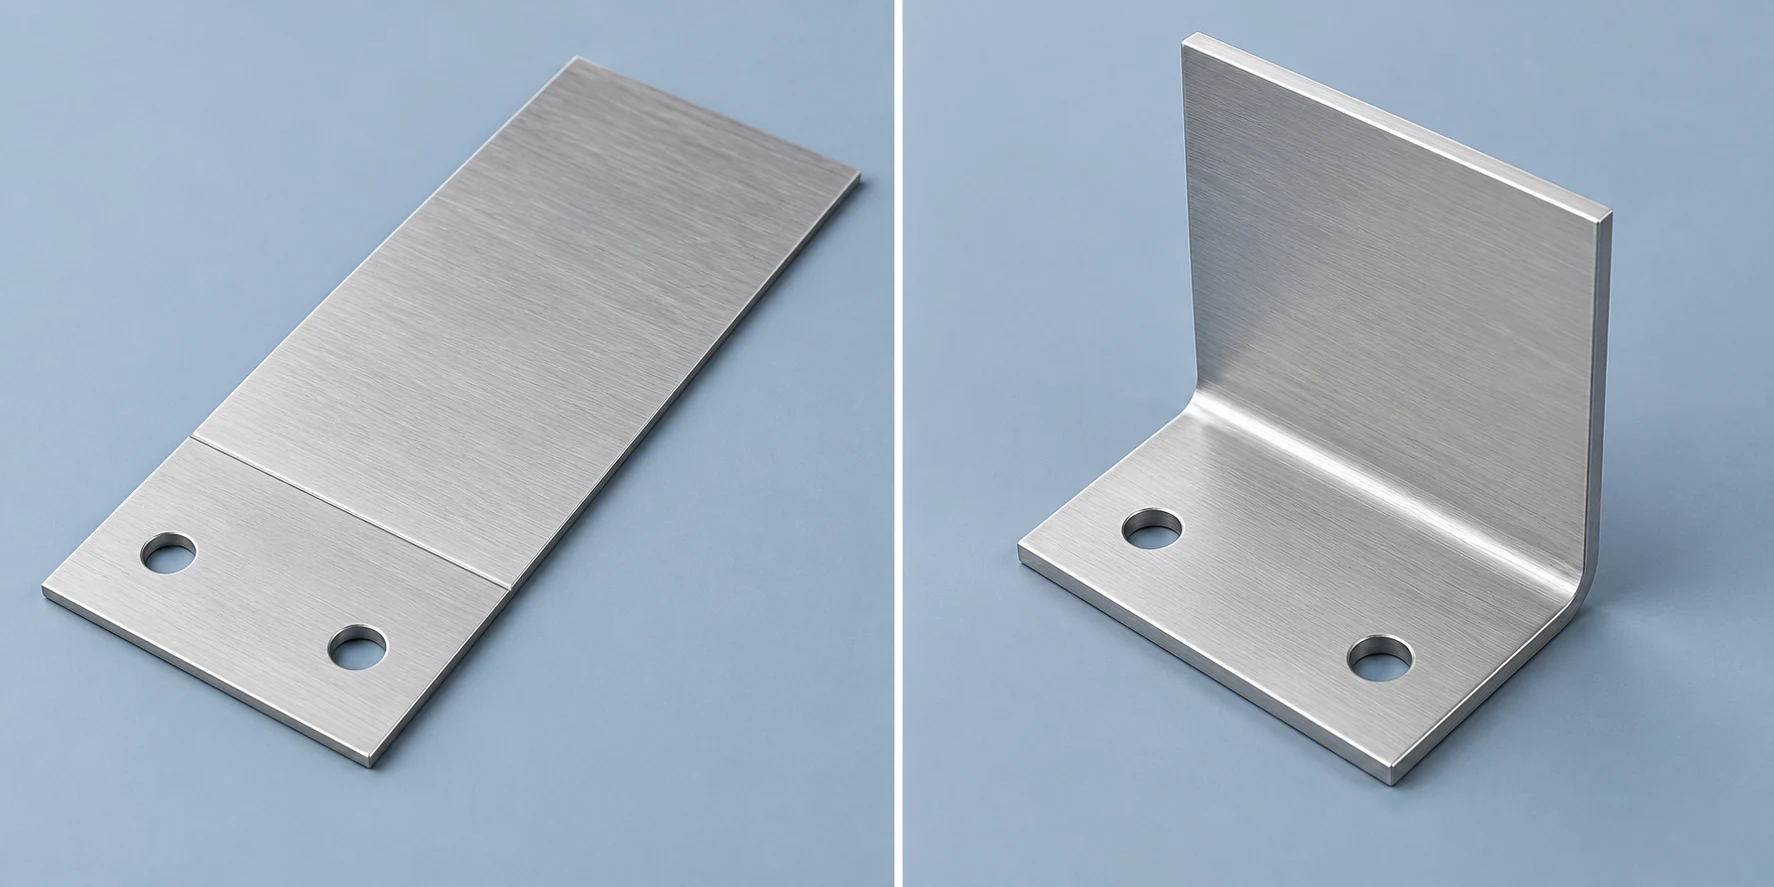
La differenza dimensionale più importante si manifesta spesso dopo la piegatura. Una coppia di fori può essere tagliata con precisione su un foglio piano, ma nella forma assemblata i fori possono spostarsi relativamente l’uno all’altro perché l’angolo di piegatura, la posizione della piegatura e il rimbalzo elastico (springback) influenzano le posizioni finali delle linguette. Il NIST definisce il rimbalzo elastico come una variazione di forma di tipo elastico che si verifica dopo il rilascio di un componente formatosi; la sua entità dipende dal materiale e dalla storia di deformazione. [4] È per questo motivo che un disegno del foglio piano, da solo, non può stabilire la posizione di un’apertura per connettore rispetto a una superficie di fissaggio su un’altra linguetta.
Specificare il riferimento nello stato in cui il componente viene utilizzato. Se un coperchio è fissato con viti a un telaio, identificare la superficie di contatto con il telaio o il relativo schema di fissaggio come riferimento (datum) e indicare quali altre caratteristiche devono allinearsi ad esso dopo la formatura. Per un foro di passaggio, il progetto può tollerare la normale variabilità derivante dalla formatura. Per un albero o un connettore di precisione che attraversa più componenti, la posizione potrebbe richiedere una lavorazione meccanica successiva alla formatura, un giunto regolabile o un’architettura differente. Il metodo di ispezione deve rispecchiare la relazione funzionale — non limitarsi a misurare ogni superficie piana prima della piegatura.
La lavorazione meccanica può controllare le caratteristiche correlate all’interno di un’unica configurazione coordinata, ma non è immune ai cambiamenti di configurazione, alle deformazioni da serraggio, alla flessione dell’utensile o a uno schema di riferimento inadeguato. Confronta la relazione raggiungibile tra le parti finite per ciascun percorso. Una staffa formatasi con un foro fresato successivamente alla piegatura può offrire prestazioni superiori rispetto a una parte interamente fresata ma male progettata, nel contesto dell’assemblaggio richiesto; allo stesso modo, una base fresata in un unico pezzo può evitare le variazioni introdotte da un sistema di posizionamento realizzato mediante giunzione. Quale percorso risulti vincente dipende dalle tolleranze effettive e dal piano di ispezione, non dall’etichetta del processo.
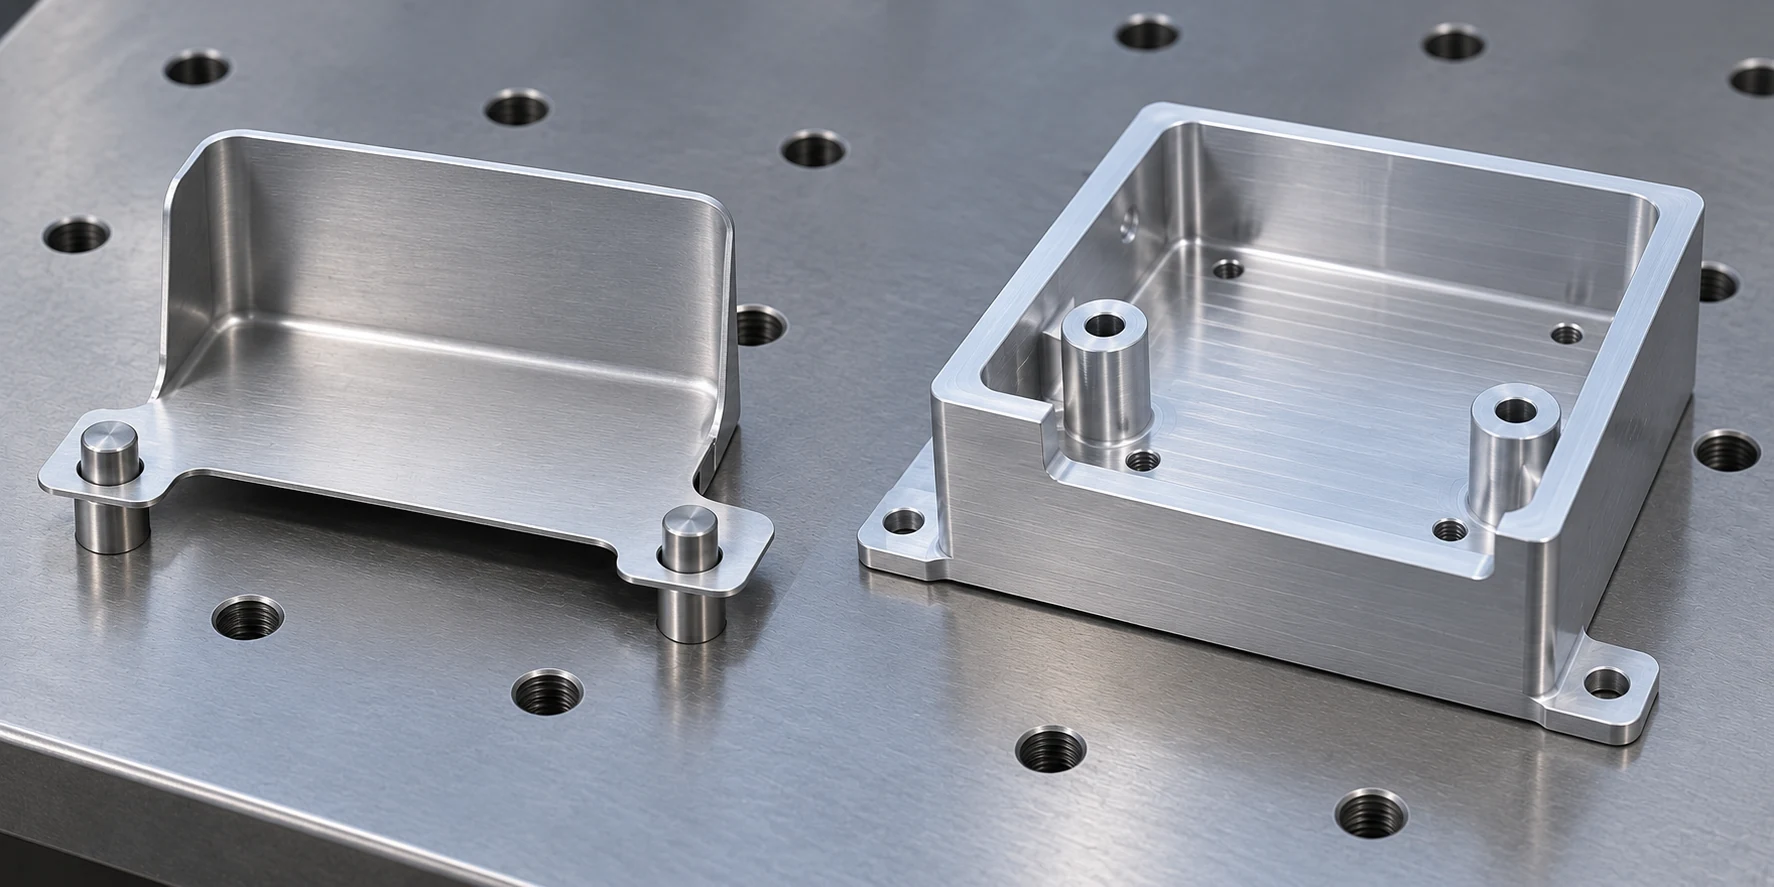
Una soluzione ibrida può preservare un’interfaccia precisa senza fresare l’intero involucro
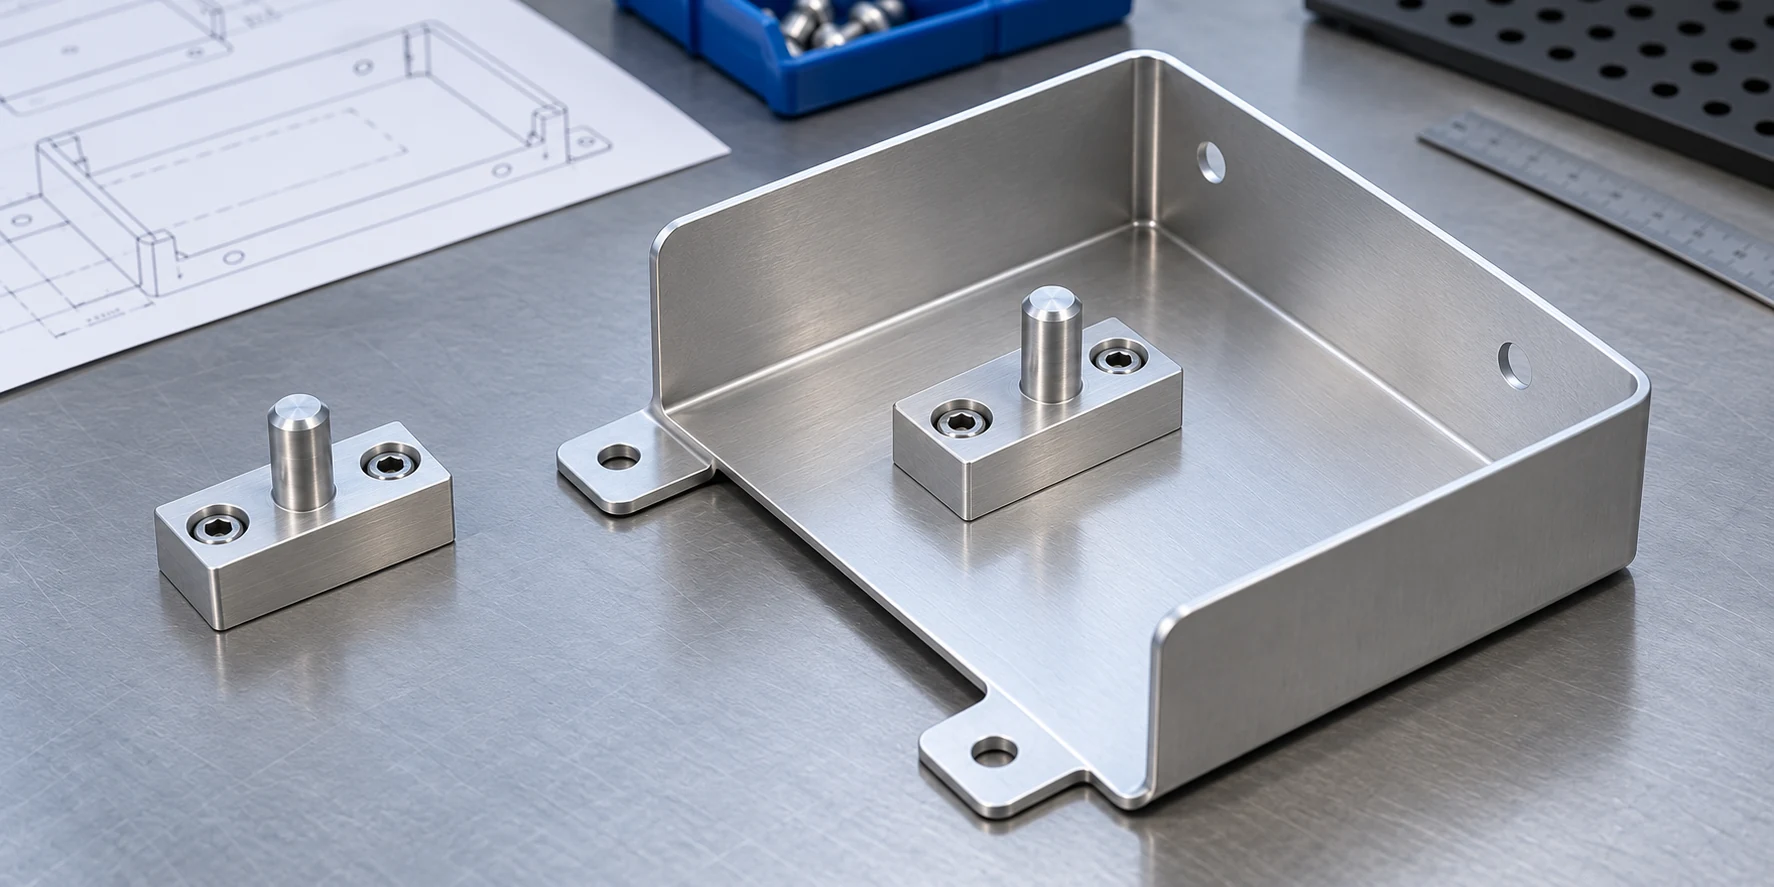
Molte comparazioni sono presentate come una scelta inutile tra l’una o l’altra opzione. Se un alloggiamento richiede ampie superfici di copertura sottili ma solo una piccola interfaccia di precisione, realizzare la copertura in lamiera e valutare l’impiego di un inserto, un blocco o una staffa lavorato a parte in corrispondenza di tale interfaccia. La copertura evita così una rimozione estesa del materiale di sovrametallo; l’inserto invece garantisce la geometria controllata. Il materiale didattico sulla produzione dell’Open University descrive esplicitamente la lavorazione meccanica come metodo per rifinire parti formate e l’assemblaggio come metodo per realizzare forme che risulterebbero scomode se realizzate come un unico pezzo. [1]
Il giunto diventa parte integrante del progetto. Un inserto fissato richiede accesso agli elementi di fissaggio, un’area di attacco e una relazione definita rispetto al riferimento del foglio. La saldatura può introdurre deformazioni e richiedere operazioni di finitura; rivetti o viti aggiungono componenti e passaggi di installazione. Un’interfaccia manutenibile può escludere unioni permanenti. Le linee guida DFMA dell’Università della Florida trattano congiuntamente i costi di produzione e di assemblaggio. [3]
Per l’involucro elettronico, un localizzatore separato è ragionevole se la sua posizione di installazione può essere verificata e mantenuta sotto i carichi previsti. Se il localizzatore richiede un riferimento fresato ininterrotto rispetto a una sede per cuscinetto o a una scanalatura per guarnizione, dividerlo potrebbe generare una catena dimensionale difficile da controllare. In tal caso, una base fresata integrale abbinata a un coperchio in lamiera può costituire un ibrido migliore rispetto a un guscio in lamiera che deve incorporare ogni caratteristica di precisione.
Confronta percorsi produttivi completi alla quantità richiesta
Un supporto realizzato con taglio laser e piegatura su pressa può richiedere utensili dedicati di modesta entità, mentre una forma ottenuta per stampaggio richiede utensili sostanziali. Un componente fresato può evitare lo stampo di formatura, ma richiede più materiale grezzo, tempo di lavorazione, dispositivi di fissaggio o finitura. La quantità influisce su come i costi di attrezzaggio e di utensileria vengono ripartiti; non determina un numero universale di pezzi di crossover.
Utilizzare gli stessi requisiti accettati per l’assemblaggio, il materiale e la finitura durante il confronto tra i percorsi. La tabella seguente è una mappa di quotazione, non una classifica dei processi. Mostra costi che possono scomparire quando un acquirente confronta soltanto il grezzo iniziale o soltanto il ciclo macchina.
| Voce di costo o di accettazione | Percorso per lamiera | Percorso di lavorazione meccanica |
|---|---|---|
| Materiale di partenza | Grado della lamiera, spessore, resa di nesting e dimensione utile del grezzo | Forma in magazzino, dimensione di acquisto, materiale rimosso e sezione conservata |
| Creazione della forma | Taglio o punzonatura, configurazioni per piegatura, accesso utensili e possibili matrici di formatura | Programmazione, dispositivi di fissaggio, tempo di taglio, accesso utensili e modifiche di setup |
| Funzionalità aggiunte | Hardware installato, locator collegati, saldature o lavorazione meccanica post-formatura | Boss integrali, fori passanti, gole e qualsiasi coperchio fissato separatamente |
| Accettazione finale | Geometria post-piegatura, posizione del giunto, finitura e adattamento in fase di assemblaggio | Relazioni tra riferimenti, finitura superficiale, ispezione e adattamento in fase di assemblaggio |
Richiedere i costi completi per quantitativi di prototipo e produzione: attrezzature o dispositivi di fissaggio, alternative approvate, ispezione, finitura e assemblaggio. Una scocca formata che richiede comunque un riferimento meccanizzato non è più economica solo perché il suo prezzo come scocca è inferiore. La guida alla richiesta di quotazione (RFQ) per la lavorazione CNC spiega le informazioni da fornire sul disegno tecnico e sulle quantità per ottenere un’offerta di lavorazione; definire corrispondentemente i criteri di accettazione per la scocca formata e per l’assemblaggio finale.
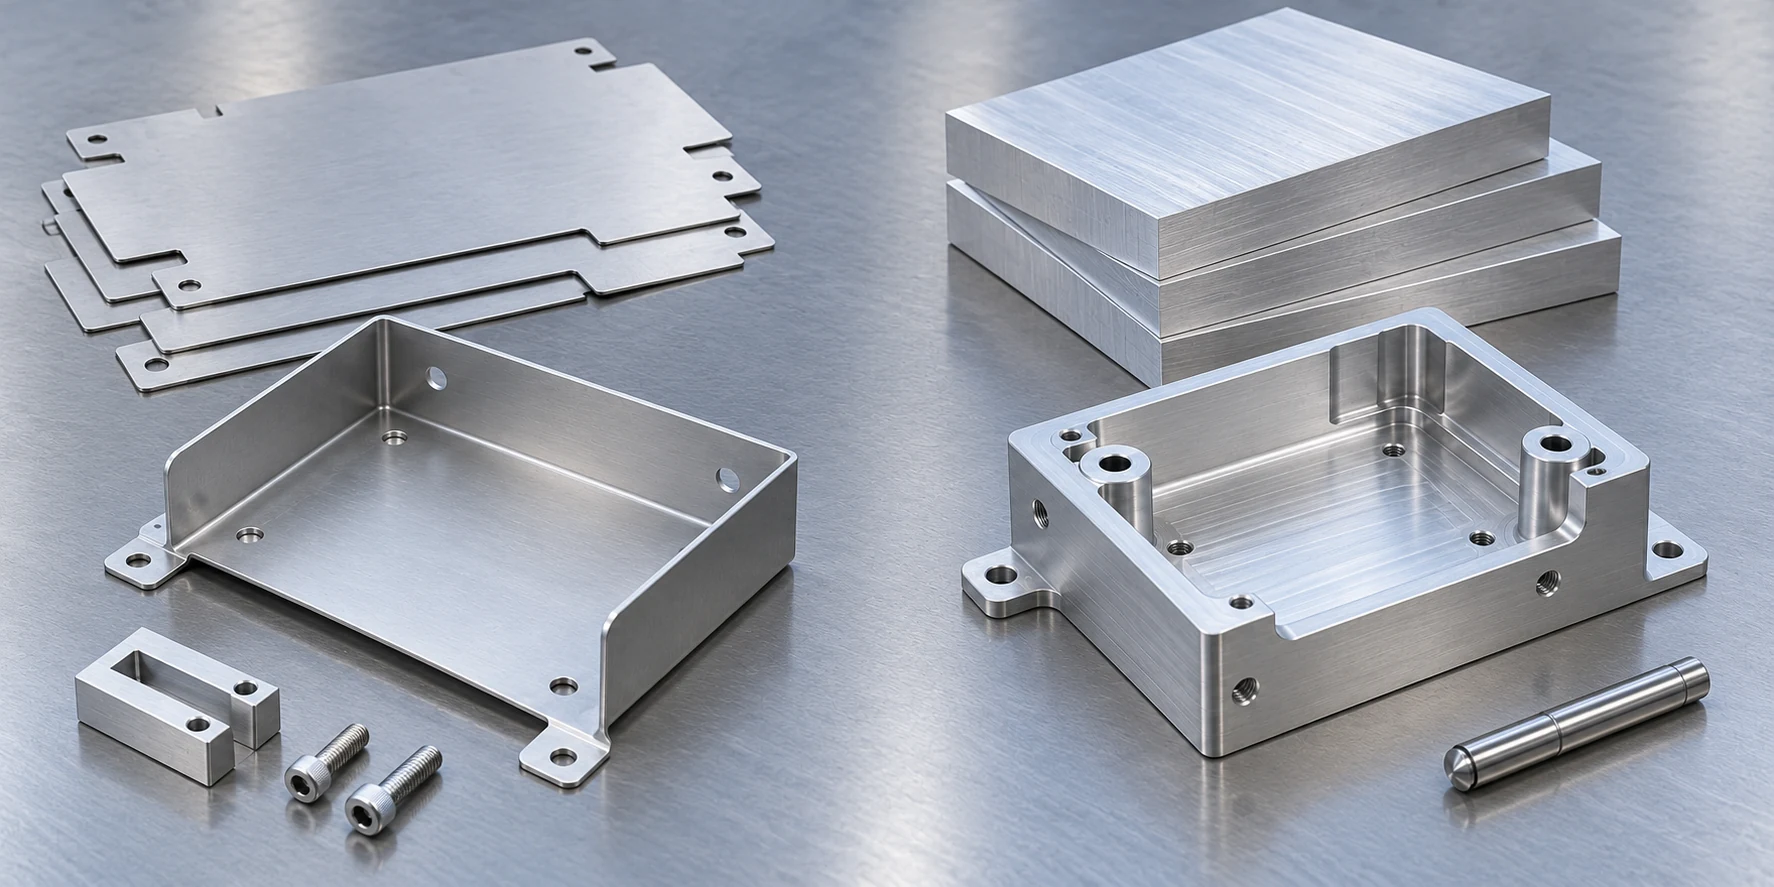
Scegli un percorso produttivo per un involucro con un’interfaccia di posizionamento
Tornare all’involucro. Supponiamo che il suo compito principale sia proteggere l’elettronica, con aperture per connettori e fori di montaggio con gioco. Se un coperchio di spessore uniforme soddisfa i requisiti di rigidità e di accessibilità, una soluzione realizzata mediante taglio e piegatura è la prima candidata naturale. I controlli fondamentali riguardano la raggiungibilità di ogni piega, l’assenza di interferenze tra le aperture e le zone di piegatura, e la compatibilità del pattern finale di montaggio con il telaio. Non è necessario eseguire una lavorazione meccanica per realizzare una cavità estesa allo scopo esclusivo di ottenere pareti sottili.
Aggiungere ora un foro interno che localizzi un albero rotante rispetto a una faccia di contatto con il telaio. Il compito è cambiato. La posizione e la superficie del foro possono risultare più importanti della forma esterna del coperchio. Una base integrata meccanizzata diventa interessante se in grado di ospitare contemporaneamente il foro e la faccia di contatto all’interno di uno schema di riferimenti ispezionabile. Un coperchio formato può comunque essere fissato a tale base. Se invece il foro è realizzato in un inserto separato, occorre controllare sia il giunto tra inserto e telaio sia la posizione finale del foro nell’insieme assemblato; un costo ridotto dell’inserto da solo non determina la scelta definitiva.
Una revisione progettuale efficace segue questo ordine:
- Fissare la funzione: identificare i percorsi di carico, le facce di accoppiamento, le relazioni critiche tra fori o fori ciechi, l’accessibilità, la finitura superficiale e ciò che viene ispezionato nello stato assemblato.
- Disegnare alternative realizzabili: modificare l’architettura di pareti e giunzioni per adeguarla a ciascun processo; non imporre la stessa geometria CAD solida a entrambe le quotazioni.
- Verificare la realizzabilità: confermare l’ordine di piegatura, l’accessibilità agli utensili e ai dispositivi di fissaggio, la rimozione del materiale in eccesso, il fissaggio in macchina e il piano finale dei riferimenti con il produttore competente.
- Confrontare i risultati consegnati: richiedere quotazioni per la stessa quantità, per lo stesso criterio funzionale di accettazione, per la stessa finitura superficiale e per la stessa ispezione; includere componenti hardware, operazioni di unione e lavorazioni secondarie.
La decisione potrebbe cambiare dopo la realizzazione di un prototipo, qualora emergessero variazioni nelle piegature, interferenze tra utensili o tempi di lavorazione eccessivi. Rivedere la caratteristica o l’interfaccia che ha causato il problema, quindi confrontare nuovamente i percorsi aggiornati. Si tratta di una scelta mirata del processo produttivo; la più ampia guida ai processi di lavorazione tratta gli altri percorsi sottrattivi correlati.
Fonti tecniche
- The Open University, Produzione industriale, sezioni sulla progettazione del prodotto, sulla lavorazione per asportazione di truciolo e sull’assemblaggio: forma, materiale e processo interagiscono; la lavorazione per asportazione di truciolo rimuove materiale in eccesso e può integrare la formatura; l’assemblaggio aggiunge un ulteriore percorso produttivo.
- Precision Metalforming Association, Linee guida per la progettazione di componenti in lamiera stampata e lavorata, 2004, PDF pagg. 18 e 75–77: dimensioni dei componenti formati, pianificazione delle piegature, rilievi e condizioni relative alla distanza tra fori e pieghe.
- University of Florida Design Lab, Suggerimenti per la progettazione per la produzione e l’assemblaggio (DFMA), sezioni sui componenti fresati e sull’assemblaggio: fissaggio in utensileria, pareti sottili, tasche, accessibilità e compromessi complessivi tra costi di produzione e assemblaggio.
- National Institute of Standards and Technology, Ripresa elastica (springback), aggiornato il 26 marzo 2025: variazione elastica della forma dopo la formatura e la sua dipendenza dal materiale e dalle condizioni di deformazione.



