En esta página
Elija la fabricación de chapa metálica cuando la pieza pueda cumplir su función como una forma cortada y doblada, con espesor mayoritariamente uniforme. Elija el mecanizado CNC cuando su funcionalidad dependa del material que permanece en lugares específicos: un saliente integral, un agujero controlado, un rebaje profundo o varias superficies críticas relacionadas con un datum común. Ninguno de los dos procesos es intrínsecamente más preciso ni más económico. Un diseño en chapa puede requerir elementos de fijación, unión e inspección tras el doblado; un diseño mecanizado puede requerir una eliminación sustancial de material y múltiples montajes.
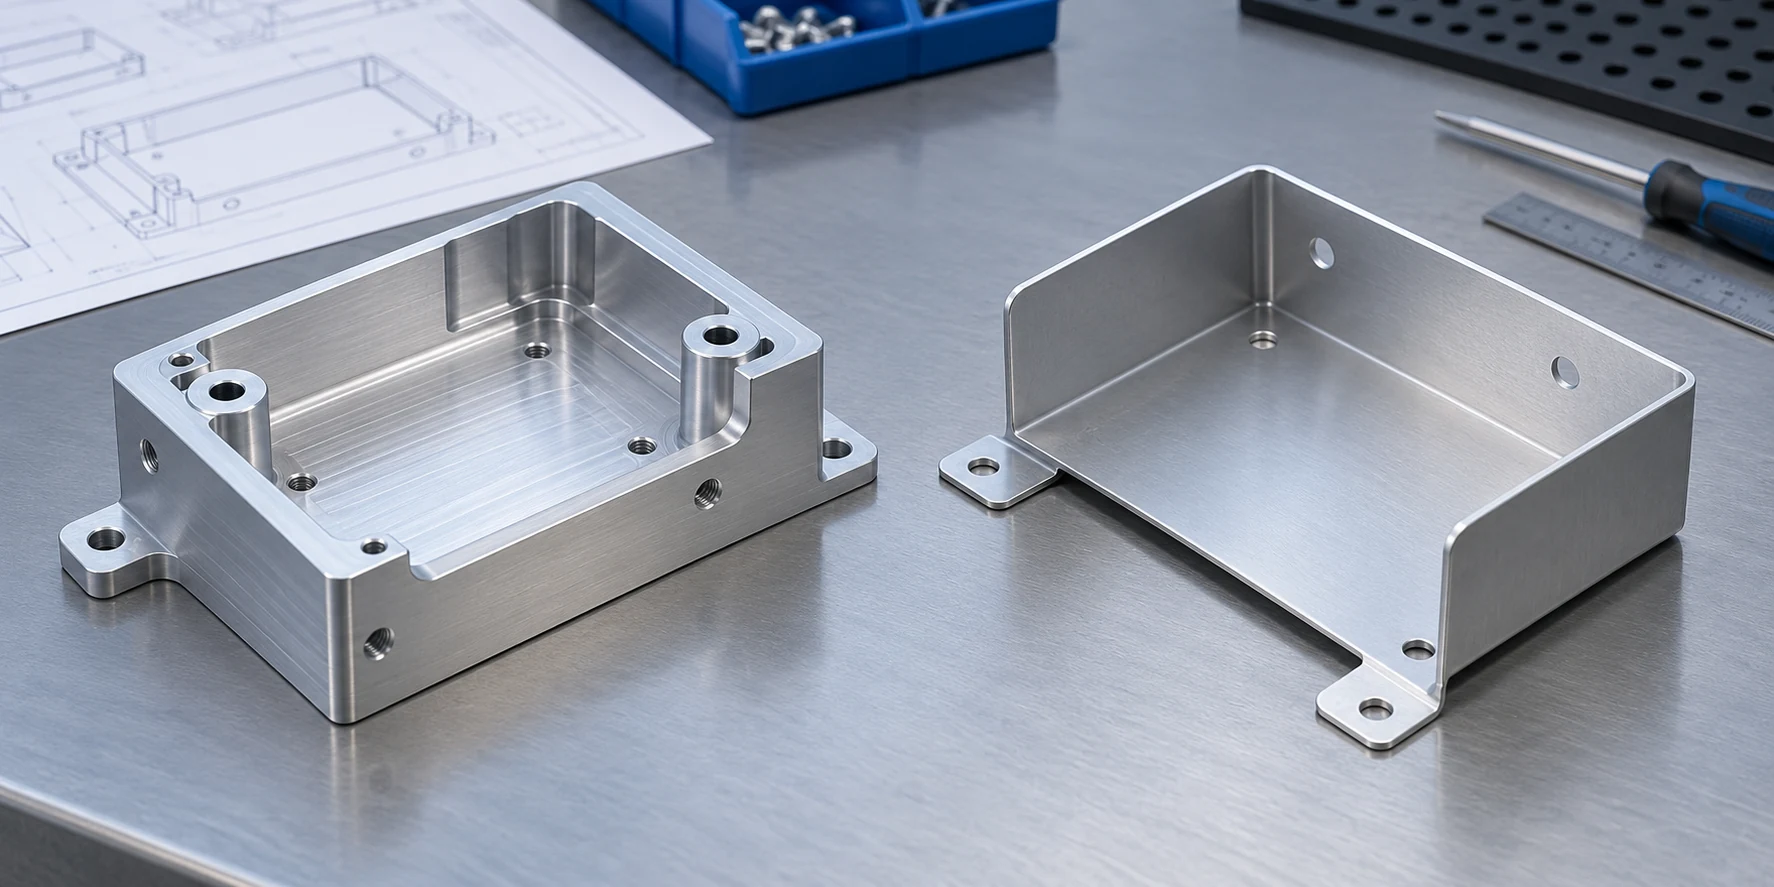
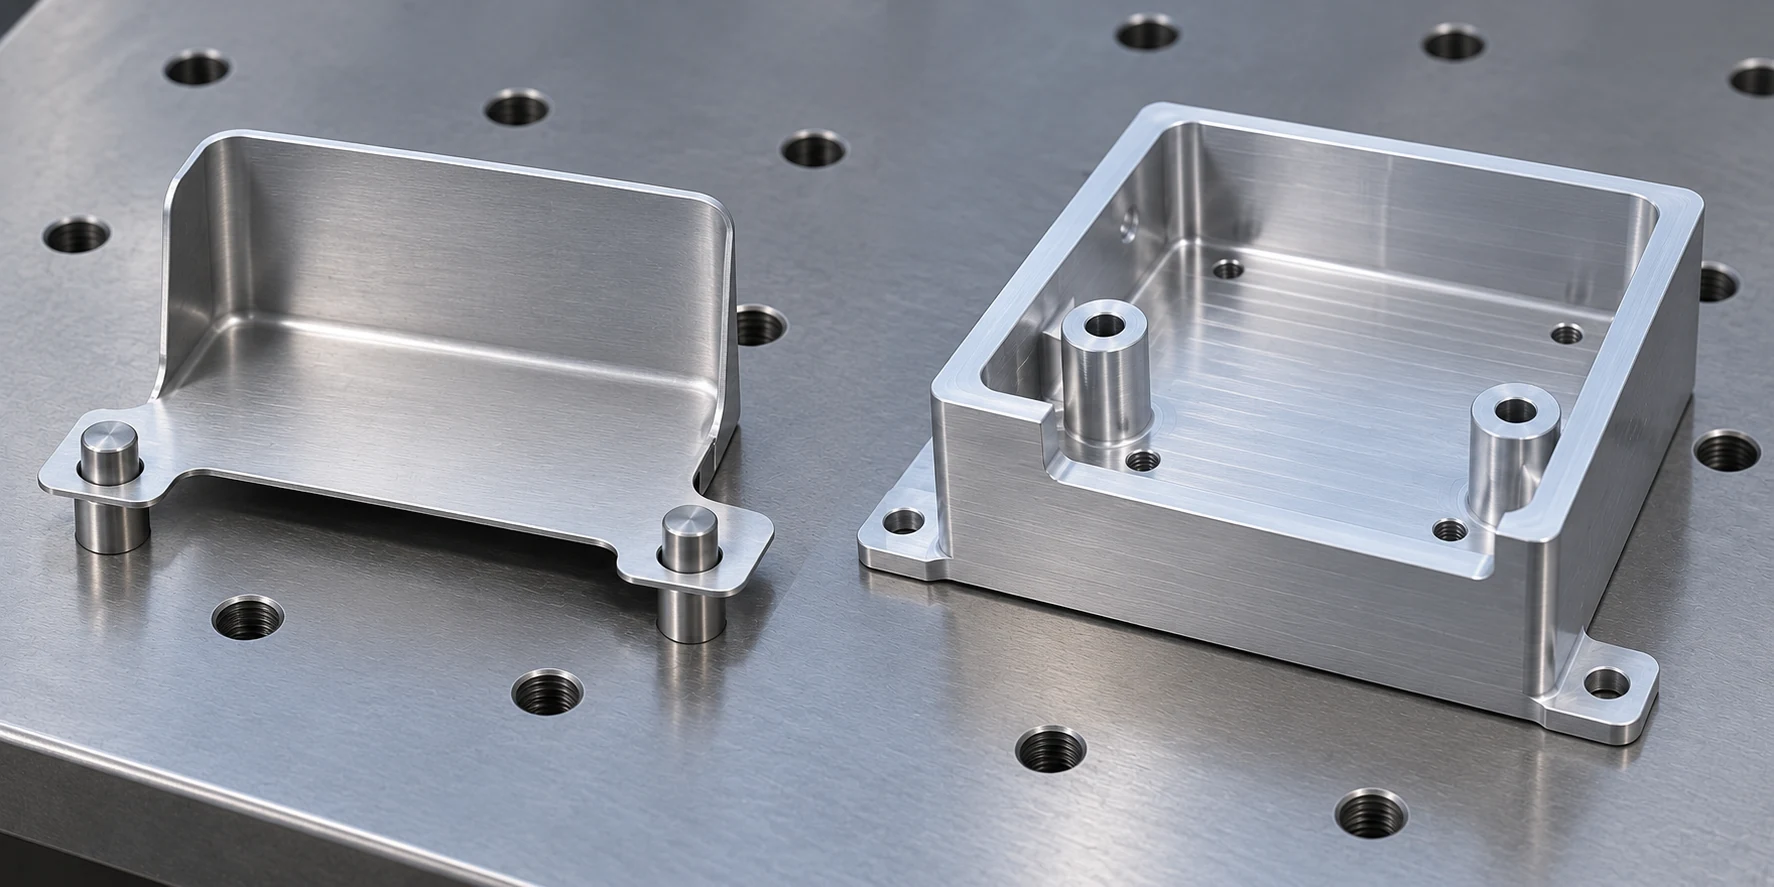
Compare dos diseños que cumplen los mismos requisitos funcionales, no un único modelo CAD sólido enviado a dos procesos. Una carcasa conformada y una carcasa fresada pueden compartir un mismo contorno exterior mientras tienen paredes, uniones y puntos de referencia diferentes. Decida qué características deben permanecer integrales antes de solicitar un presupuesto a cualquiera de las dos vías.
Compare la función final, no la forma inicial
Considere una pequeña carcasa electrónica montada en el bastidor de una máquina. Requiere una cubierta protectora, aberturas para conectores, puntos de fijación y una superficie de localización para un módulo interno. La cubierta puede razonablemente comenzar como una chapa plana, cortarse para crear sus aberturas y luego doblarse para adquirir su forma final. Un segundo diseño puede fresarse directamente a partir de un bloque de material para fabricar la cubierta y las superficies de localización en una sola pieza. Estos son diseños alternativos únicamente si ambos cumplen los requisitos de rigidez, protección, accesibilidad, ajuste y apariencia.
Identifique la cara de contacto del bastidor, el patrón de agujeros que posiciona el módulo, el cierre o sellado, y si se permite una junta. El curso de fabricación de The Open University trata la forma del producto, el material y el proceso como factores interdependientes. [1] Una comparación directa de precios unitarios entre planos no relacionados es, por tanto, engañosa.
¿Es la pared una estructura o meramente una cubierta? Los paneles delgados y los dobleces accesibles favorecen la chapa cuando sus posiciones finales cumplen con el ensamblaje. Un saliente portante o un asiento interno preciso pueden favorecer el mecanizado. Una cubierta conformada con un localizador mecanizado es un tercer candidato si su junta cumple los mismos requisitos.
La chapa metálica es adecuada cuando las características resisten el corte y el doblado
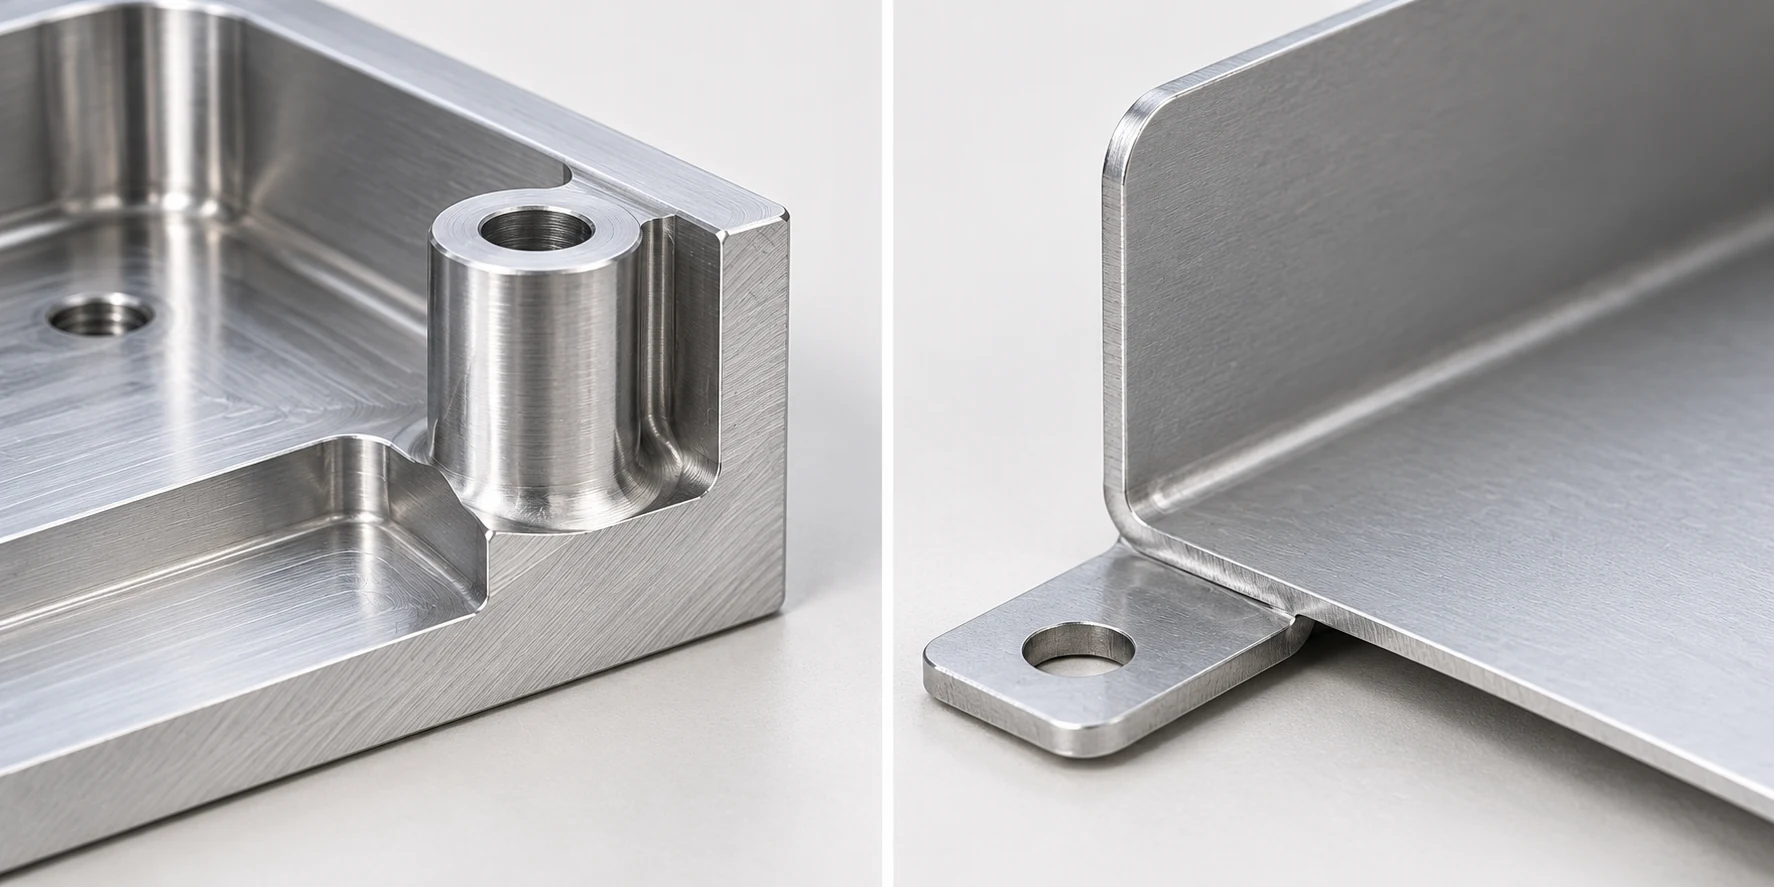
Una ruta de chapa metálica comienza con una calificación de material, un espesor y un temple que permitan conformarla según el diseño. La pieza plana puede cortarse o punzonarse; se doblan los rebordes; y, si es necesario, se incorporan elementos de fijación u otras piezas. Resulta especialmente atractiva cuando la función de un componente exige un espesor de pared bastante constante: una tapa, una protección, una bandeja, un soporte o un chasis. Un reborde puede rigidizar un panel sin necesidad de fresar un bloque grueso hasta dejar una pared delgada.
Esa ruta aún requiere un desarrollo plano factible y una secuencia de doblado. Las pestañas deben tener la longitud suficiente para que las herramientas seleccionadas puedan sujetarlas y conformarlas; las pestañas de retorno y las paredes cercanas no deben obstaculizar el punzón, la matriz ni la pieza a medida que avanza el doblado. El radio de doblado, el espesor, el estado del material y la dirección del grano afectan todos al resultado. La guía de diseño de la Precision Metalforming Association solicita a los diseñadores especificar las dimensiones reales de la pieza conformada y las propiedades relevantes de la chapa, y advierte contra tratar un desarrollo plano calculado como el plano de aceptación. [2]
Un orificio situado cerca de una línea de doblado puede alargarse o perder su forma prevista a medida que el material circundante se estira. Las ranuras de alivio, desplazar el orificio, modificar la secuencia de doblado o realizar el orificio tras el conformado son respuestas posibles. La solución adecuada depende del acceso de la herramienta y de la función del orificio: un orificio de holgura generosa difiere de un orificio para localización con pasador. La guía PMA ofrece orientación condicional sobre la distancia mínima entre orificio y doblado; constituye un punto de partida en el diseño, no una distancia de exclusión universal aplicable a todos los materiales y herramientas. [2]
Incluya las características conformadas, el acabado de los bordes y los elementos de fijación instalados en la propuesta para chapa. Un doblez poco práctico puede requerir rediseñar la pestaña o emplear un conjunto de dos piezas. La prueba consiste en determinar si la pieza conformada terminada se puede fabricar y medir según lo especificado.
El mecanizado justifica el material donde cumple una función
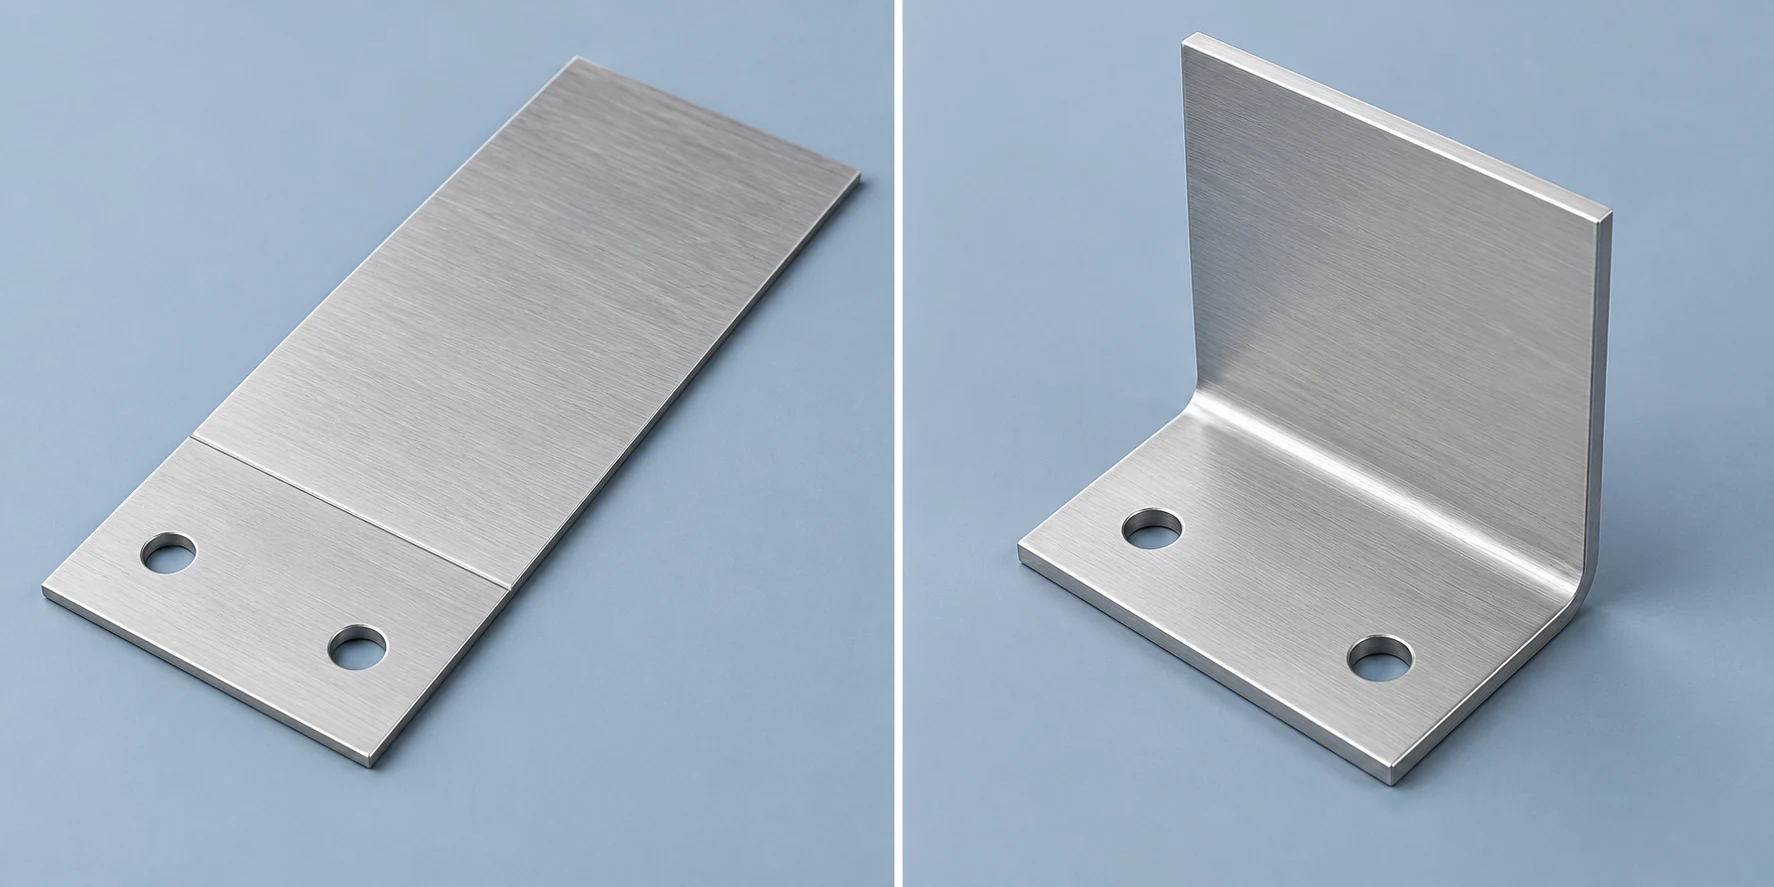
El mecanizado elimina material de barras, chapas u otra forma inicial adecuada. Eso lo hace útil para características que una sección uniforme de chapa no puede proporcionar por sí sola: patines gruesos, asientos escalonados, agujeros para rodamientos con dimensiones precisas, ranuras de sellado y cavidades con un fondo controlado. También puede dejar una característica de ubicación integrada en la base, en lugar de fijar un componente separado. La Open University identifica la versatilidad y la relativamente escasa necesidad de herramientas especializadas como ventajas del corte, al tiempo que señala el consumo de material y esfuerzo de corte que puede requerir. [1]
Esas características son ventajas únicamente si resultan relevantes para la pieza. Fresar una cavidad profunda en un bloque para fabricar una tapa delgada puede consumir material y tiempo de máquina para obtener una geometría que una chapa doblada podría proporcionar directamente. Además, las paredes residuales delgadas pueden deformarse bajo cargas de mecanizado o sujeción. Las recomendaciones de diseño para fabricabilidad y montaje (DFMA) de la Universidad de Florida identifican como preocupaciones en el diseño para mecanizado las paredes delgadas, los bolsillos profundos, el acceso de la herramienta y la sujeción segura del componente. [3] Por tanto, un bolsillo complejo debe justificarse mediante una interfaz real, una restricción de espacio o una necesidad estructural, y no por una preferencia estética hacia una pieza monolítica.
El mecanizado no significa que todas las caras se terminen en una sola operación. Las características ocultas, las caras opuestas y los cambios en el dispositivo de sujeción pueden requerir operaciones adicionales. Si el agujero de ubicación y el datum de montaje deben tener una relación estrecha, inclúyalos en un esquema de datums que pueda mecanizarse e inspeccionarse, y pregunte cuántas operaciones requiere realmente el proceso propuesto. Para conocer el efecto de la elección de datums y las tolerancias en un plano CNC, consulte la guía de tolerancias en mecanizado CNC.
Verifique la posición de los agujeros y los puntos de referencia tras el conformado
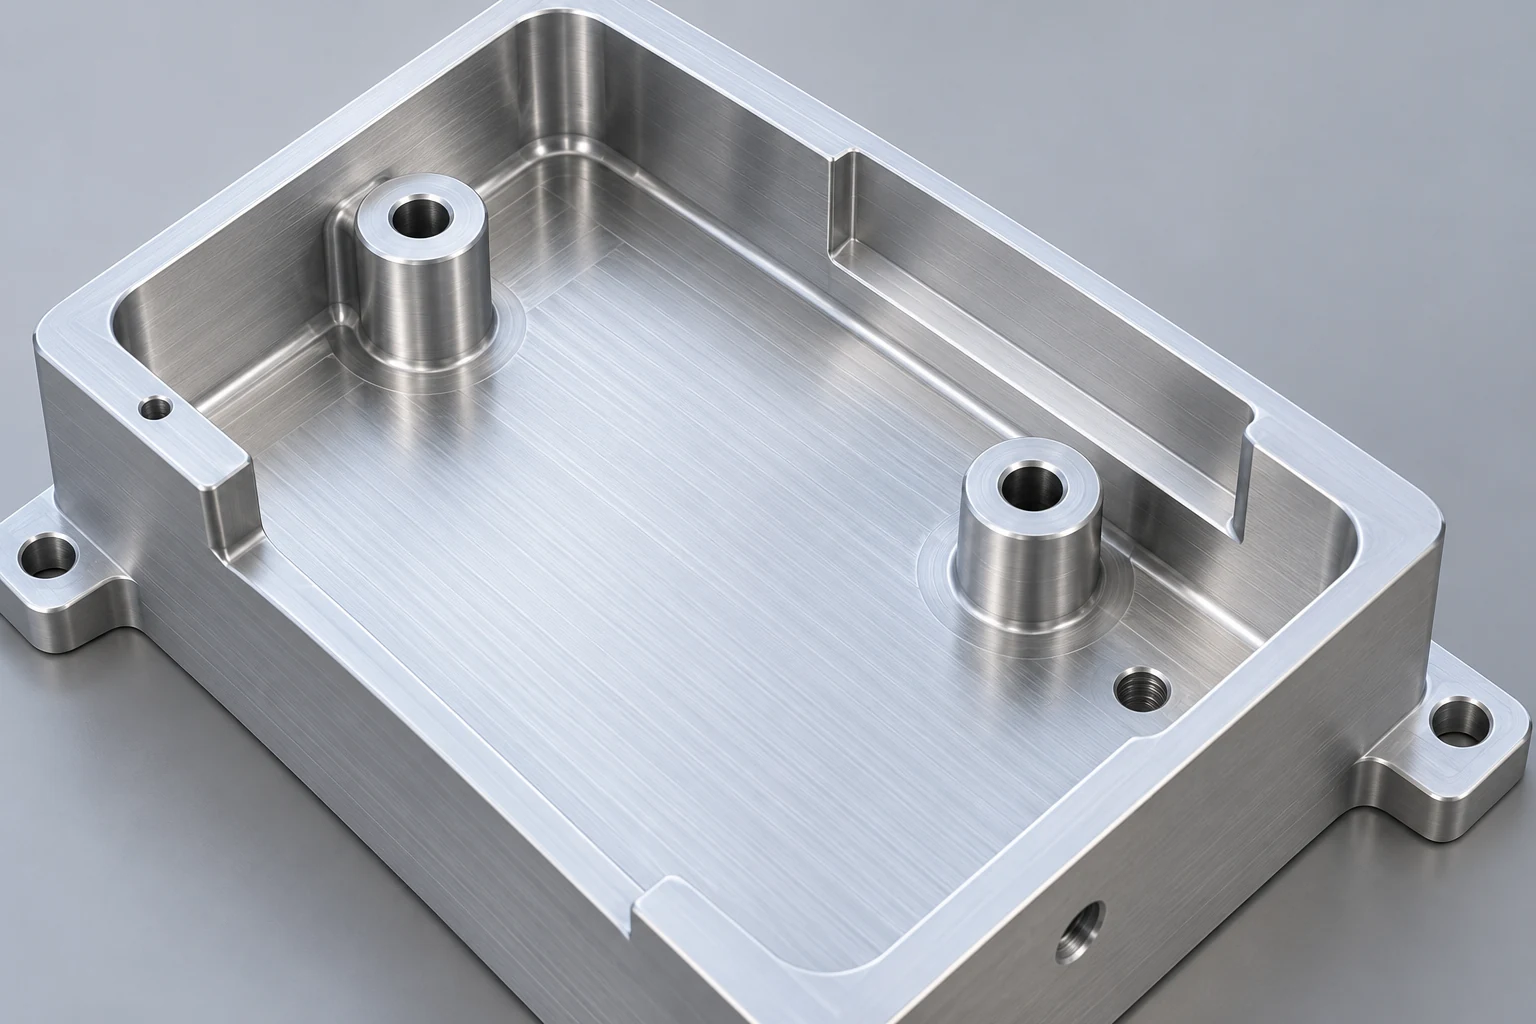
La diferencia dimensional más importante suele aparecer tras el doblado. Un par de agujeros puede cortarse con precisión en una pieza plana, pero su posición relativa entre sí cambia en la forma ensamblada debido al ángulo de doblado, la ubicación del doblado y el rebote elástico, que afectan las posiciones finales de las pestañas. El NIST describe el rebote elástico como un cambio de forma elástico que ocurre tras liberar una pieza conformada; su magnitud depende del material y de su historia de deformación. [4] Por eso, un plano de pieza plana no puede, por sí solo, establecer la posición de una abertura para conectores respecto a una cara de montaje en otra pestaña.
Especifique la referencia en el estado en que la pieza se utiliza. Si una tapa se fija mediante tornillos a un bastidor, identifique la cara de contacto con el bastidor o el patrón de montaje relevante como datum y especifique qué otras características deben alinearse con él tras el conformado. Para una abertura de holgura, el diseño puede tolerar la variación habitual derivada del conformado. Para un eje o conector de precisión que atraviesa múltiples piezas, la posición puede requerir mecanizado posterior al conformado, una unión ajustable o una arquitectura distinta. El método de inspección debe corresponderse con la relación funcional —no limitarse a medir cada característica plana antes del doblado.
El mecanizado puede controlar características relacionadas dentro de una configuración coordinada, pero no es inmune a los cambios de configuración, la deformación por sujeción, la desviación de la herramienta o un esquema de datums inadecuado. Compare la relación alcanzable entre características en la pieza terminada bajo cada ruta de fabricación. Una ménsula conformada con un agujero mecanizado tras el doblado puede superar el rendimiento de una pieza totalmente mecanizada mal planificada para el ensamblaje requerido, mientras que una base fresada en una sola pieza puede evitar la variación introducida por un localizador ensamblado. La ruta ganadora depende de las tolerancias reales y del plan de inspección, no de la etiqueta del proceso.
Una solución híbrida puede preservar una interfaz precisa sin mecanizar toda la carcasa
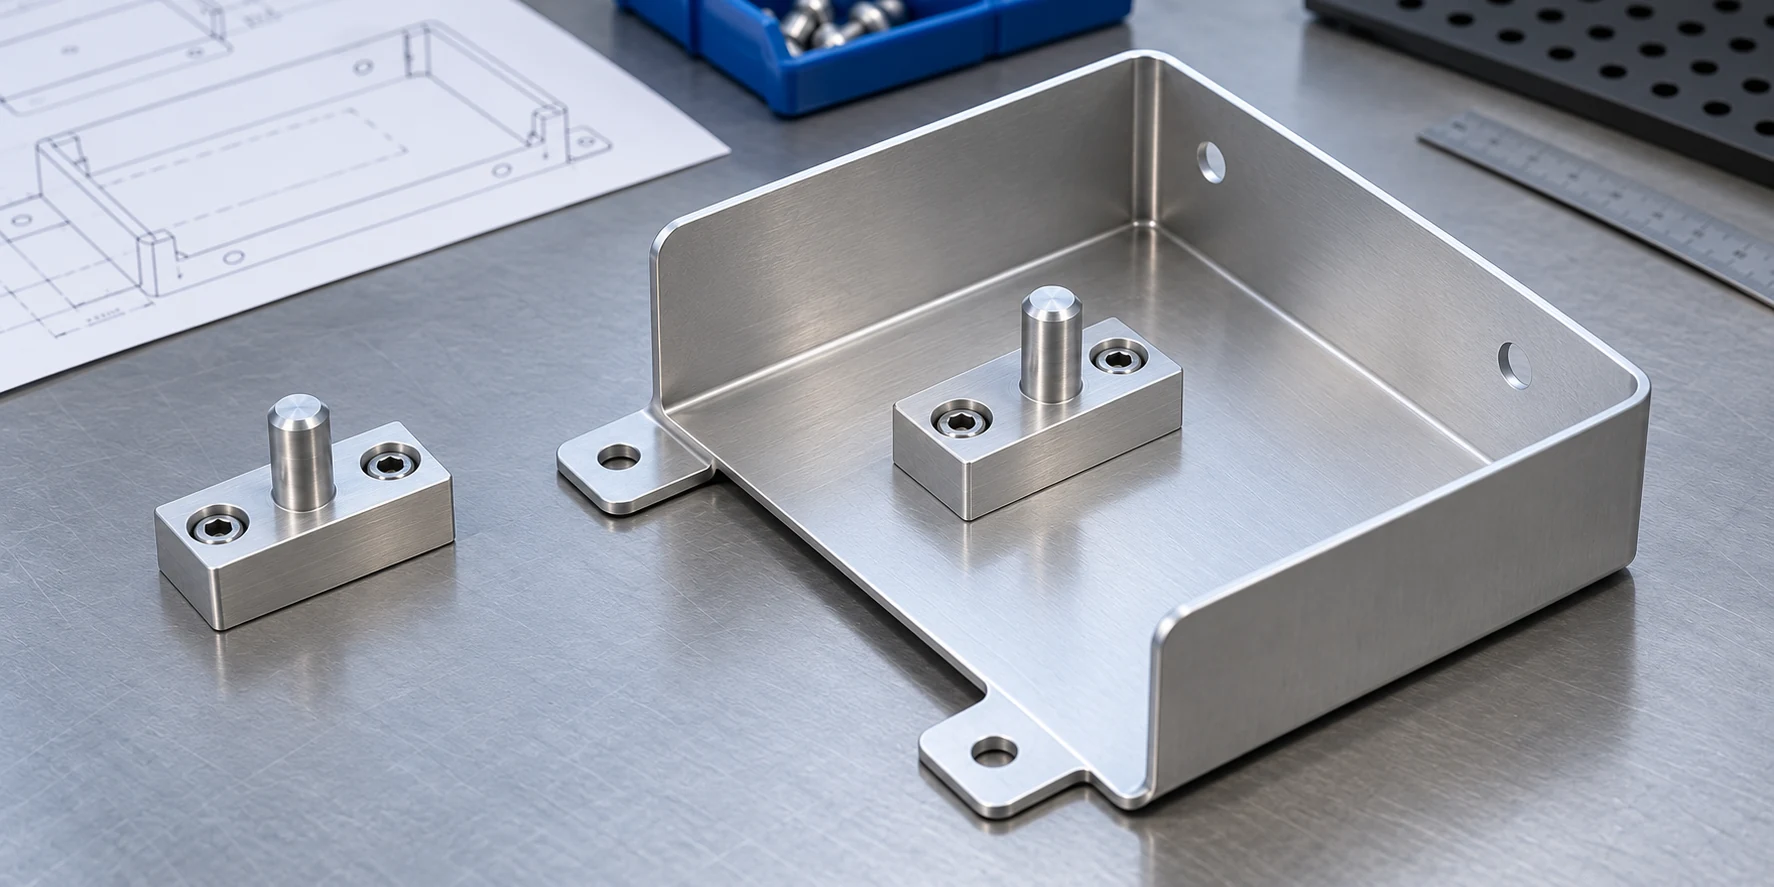
Muchas comparaciones se plantean como una elección innecesaria de tipo «o bien… o bien…». Si una carcasa requiere superficies amplias y delgadas para la tapa, pero únicamente una pequeña interfaz de precisión, fabrique la tapa en chapa y considere insertar, en esa interfaz, un elemento mecanizado independiente: una pieza de inserción, un bloque o una ménsula. Así, la tapa evita una eliminación extensa de material, mientras que el inserto soporta la geometría controlada. Los materiales didácticos de fabricación de la Open University describen explícitamente el mecanizado como un método para acabar piezas conformadas, y el ensamblaje como un método para crear formas que resultarían incómodas si se fabricaran como una única pieza. [1]
La unión pasa a formar parte del diseño. Un inserto atornillado requiere acceso para los elementos de fijación, área de sujeción y una relación definida respecto al datum de la chapa. La soldadura puede introducir distorsión y necesitar operaciones posteriores de acabado; los remaches o tornillos añaden componentes e implican pasos adicionales de instalación. Una interfaz mantenible puede excluir uniones permanentes. Las directrices DFMA de la Universidad de Florida tratan conjuntamente los costes de fabricación y de ensamblaje. [3]
Para el recinto electrónico, un localizador independiente es razonable si su posición instalada puede verificarse y mantenerse bajo las cargas previstas. Si el localizador requiere una referencia mecanizada ininterrumpida a un asiento de rodamiento o una ranura de junta, separarlo podría generar una pila difícil de controlar. En ese caso, una base mecanizada integral más una cubierta de chapa metálica puede constituir una solución híbrida más adecuada que una carcasa de chapa que incorpore todas las características de precisión.
Compare rutas completas para la cantidad requerida
Un soporte cortado con láser y doblado en prensa puede requerir herramientas dedicadas modestas, mientras que una pieza estampada puede necesitar herramientas sustanciales. Una pieza fresada puede evitar un troquel de conformado pero requerir más material en bruto, tiempo de corte, dispositivos de sujeción o acabado.
Utilice los mismos requisitos aceptados de ensamblaje, material y acabado al comparar los procesos. La siguiente tabla es un mapa para cotización, no una clasificación de procesos. Muestra costes que pueden desaparecer cuando un comprador compara únicamente el blank inicial o únicamente el ciclo de mecanizado.
| Elemento de coste o aceptación | Ruta de chapa metálica | Ruta mecanizada |
|---|---|---|
| Material inicial | Grado de chapa, espesor, rendimiento del anidamiento y tamaño útil del blank | Forma del material en bruto, dimensiones de compra, material eliminado y sección conservada |
| Creación de la forma | Corte o punzonado, preparaciones para doblado, acceso de herramientas y posibles troqueles de conformado | Programación, dispositivos de sujeción, tiempo de corte, acceso de herramientas y cambios de preparación |
| Características añadidas | Hardware instalado, localizadores unidos, soldaduras o mecanizado posterior al conformado | Salientes integrales, taladros, ranuras y cualquier tapa fijada por separado |
| Aceptación final | Geometría posterior al doblado, posición de las uniones, acabado y ajuste ensamblado | Relaciones entre referencias (datums), acabado superficial, inspección y ajuste ensamblado |
Solicite los costes totales para prototipos y series de producción: herramientas o dispositivos de sujeción, alternativas aprobadas, inspección, acabados y ensamblaje. Una carcasa conformada que aún requiere un localizador mecanizado no es más económica únicamente porque su precio como carcasa sea menor. La guía de solicitud de cotización (RFQ) para mecanizado CNC explica la información requerida en el plano y las cantidades para la oferta de mecanizado; defina asimismo los criterios correspondientes de aceptación del componente conformado y ensamblado en chapa metálica.
Elija un proceso para una carcasa con una interfaz de localización
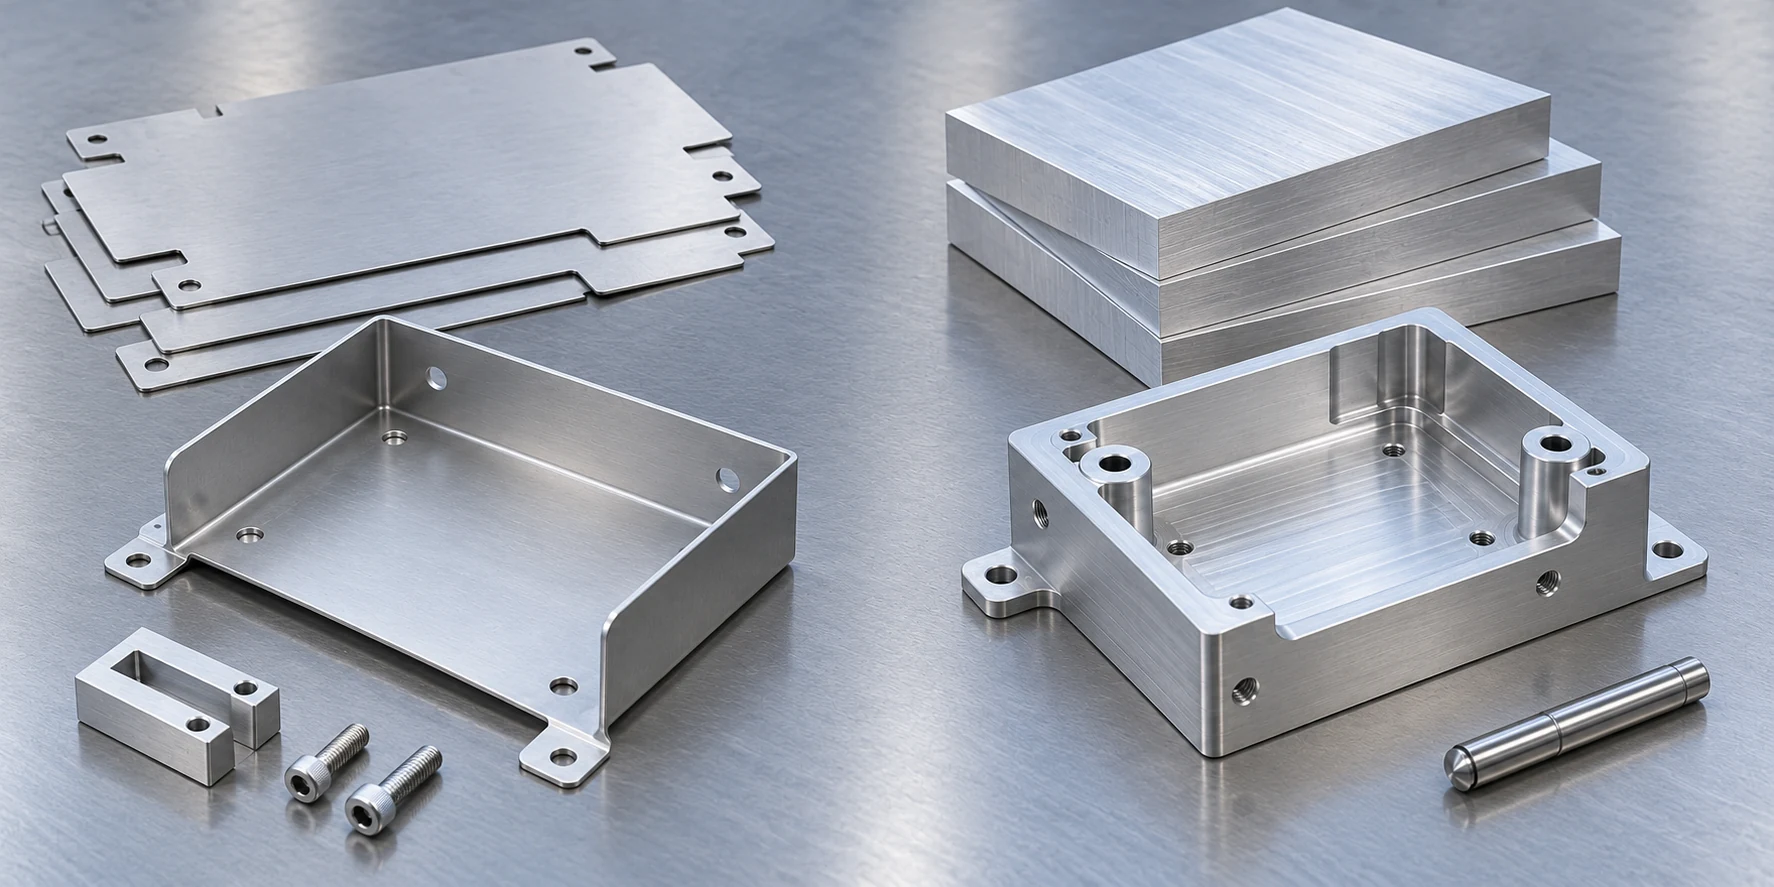
Vuelva a considerar la carcasa. Suponga que su función principal es proteger componentes electrónicos, con recortes para conectores y agujeros de montaje con holgura. Si una tapa de espesor uniforme cumple los requisitos de rigidez y acceso, un diseño cortado y doblado es el candidato natural inicial. Las verificaciones clave son si todos los dobleces son accesibles, si los recortes evitan dañar las zonas de doblado y si el patrón final de montaje se ajusta al bastidor. No hay necesidad de mecanizar una cavidad grande únicamente para lograr paredes delgadas.
Ahora añada un taladro interno que sirva para ubicar un eje giratorio respecto a una cara de contacto con el bastidor. La tarea ha cambiado. La posición y la superficie del taladro pueden ser más importantes que la forma exterior de la tapa. Una base mecanizada integral resulta atractiva si puede alojar tanto el taladro como la cara de contacto dentro de un esquema de referencias (datums) inspeccionable. Una tapa conformada aún puede fijarse a dicha base. Si, en cambio, el taladro se mantiene mediante un inserto separado, debe controlarse tanto la unión entre el inserto y el bastidor como la posición final del taladro ensamblado; un precio bajo del inserto por sí solo no resuelve la elección.
Una revisión de diseño útil sigue este orden:
- Fije la función: identifique las trayectorias de carga, las caras de acoplamiento, las relaciones críticas entre agujeros o taladros, el acceso, el acabado y lo que se inspecciona en estado ensamblado.
- Dibuje alternativas factibles: modifique la arquitectura de paredes y uniones para adaptarla a cada proceso; no fuerce la misma geometría sólida CAD en ambas cotizaciones.
- Verifique la fabricabilidad: confirme el orden de doblado, el acceso a las herramientas y los elementos de fijación, la eliminación de material en bruto, la sujeción y el plan final de referencias con el productor correspondiente.
- Compare los resultados entregados: cotice la misma cantidad, la aceptación funcional, el acabado y la inspección; incluya los componentes de fijación, los métodos de unión y las operaciones secundarias.
La decisión puede modificarse tras la evaluación de un prototipo que revele variaciones en los dobleces, interferencias de herramientas o tiempos excesivos de mecanizado. Revise la característica o la interfaz que causó el problema y, a continuación, compare nuevamente las rutas actualizadas. Se trata de una elección focalizada de proceso; la guía más amplia sobre procesos de mecanizado abarca otras rutas sustractivas relacionadas.
Fuentes técnicas
- The Open University, Fabricación, secciones sobre diseño de productos, corte y unión: forma, material y proceso interactúan; el corte elimina material en bruto y puede complementar el conformado; la unión añade otra ruta de producción.
- Precision Metalforming Association, Directrices de diseño para estampaciones y fabricaciones metálicas, 2004, PDF pp. 18 y 75–77: dimensiones de piezas conformadas, planificación de dobleces, relieves y condiciones entre agujeros y dobleces.
- University of Florida Design Lab, Consejos para el diseño para fabricación y ensamblaje, secciones sobre piezas mecanizadas y ensamblaje: sujeción (fijación), paredes delgadas, cavidades, accesibilidad y compensaciones globales entre fabricación y ensamblaje.
- National Institute of Standards and Technology, Recuperación elástica, actualizado el 26 de marzo de 2025: cambio elástico de forma tras el conformado y su dependencia respecto del material y las condiciones de deformación.



