En esta página
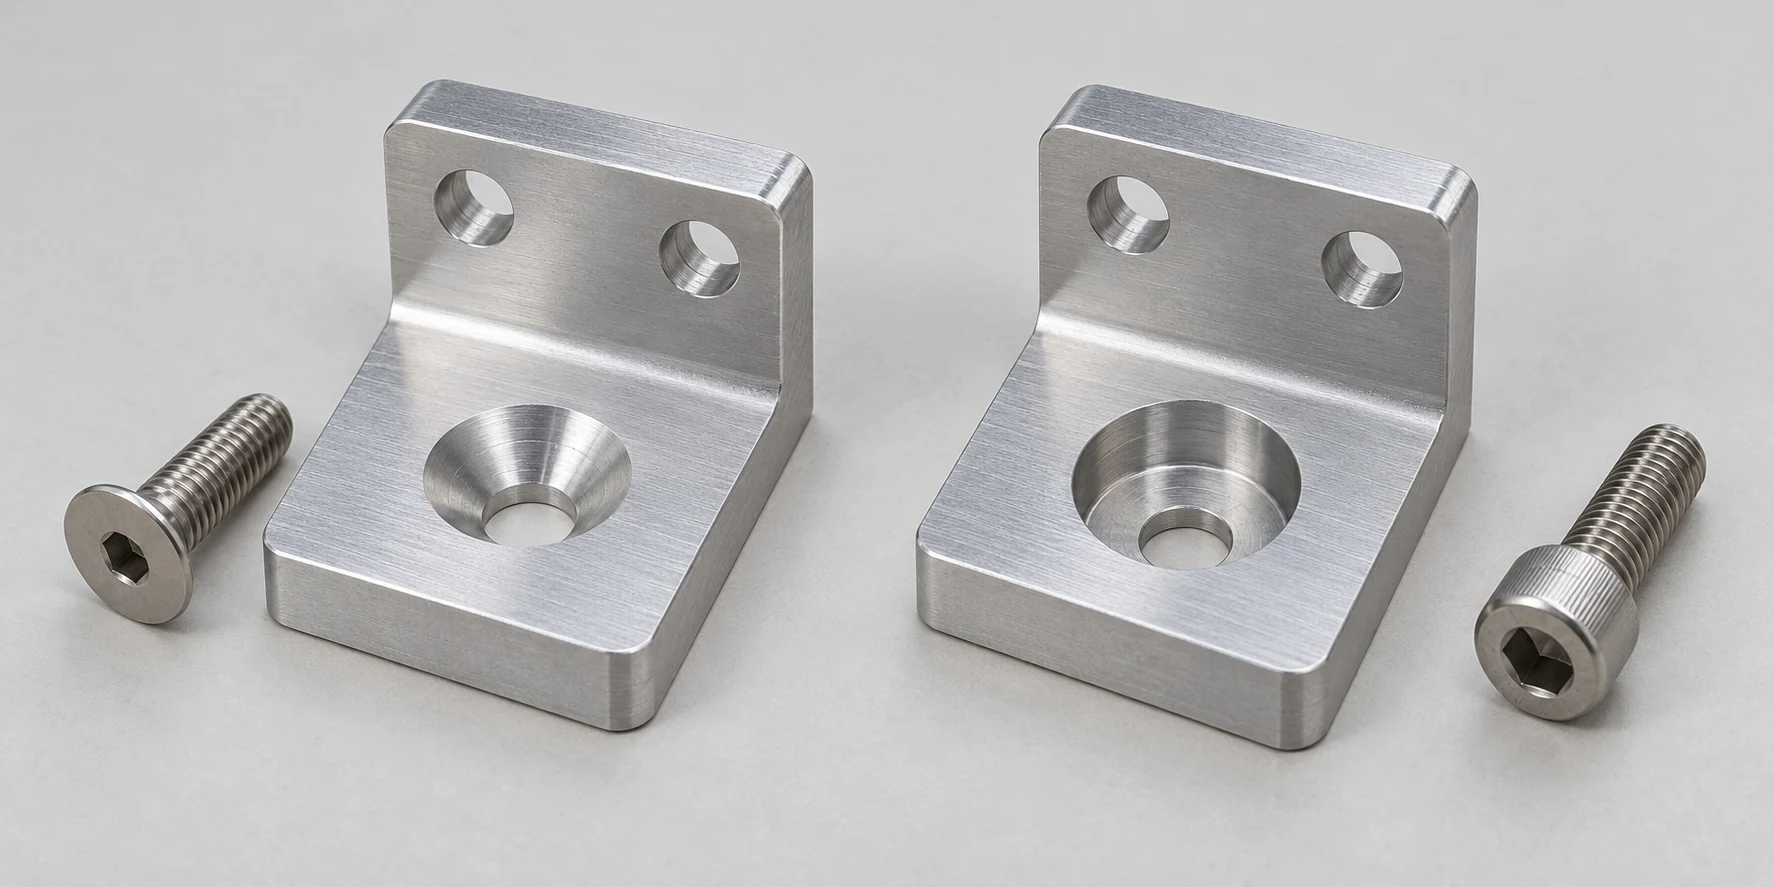
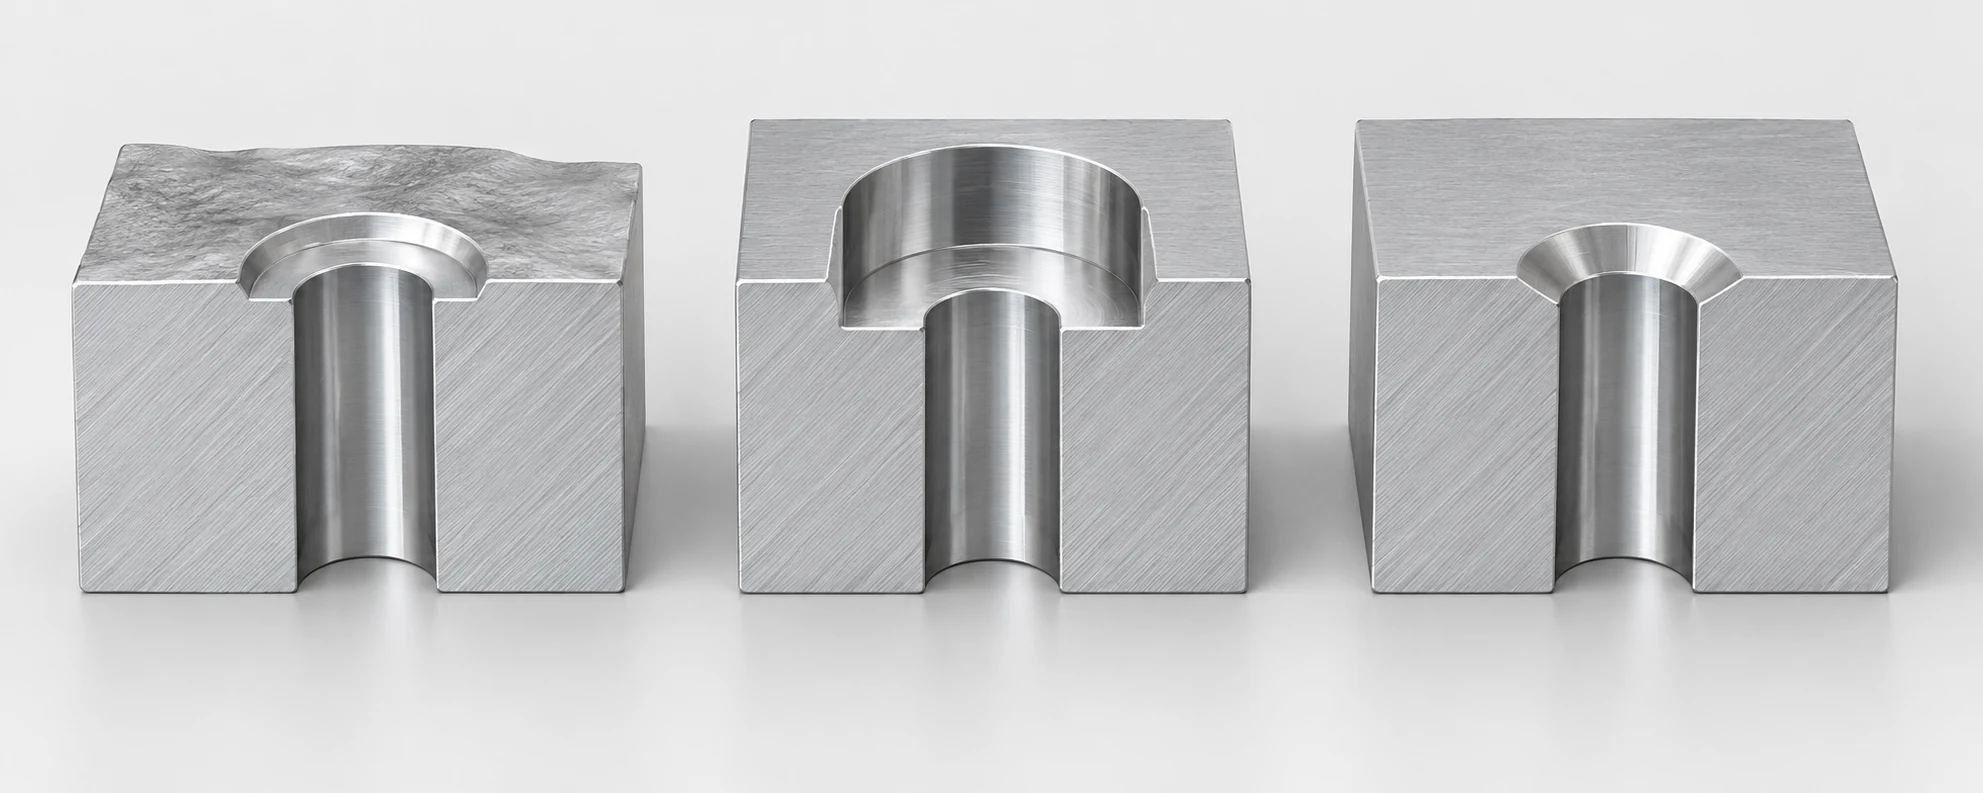
Un escariado es un asiento cónico para un tornillo de cabeza plana compatible; un mandrinado es un alojamiento cilíndrico con fondo plano para una cabeza compatible, comúnmente un tornillo de cabeza cilíndrica con casquillo. Cualquiera de los dos puede colocar la cabeza del tornillo a ras o por debajo de la superficie circundante. Elija primero el tornillo y la superficie ensamblada requerida, y luego dimensione conjuntamente el alojamiento, el agujero de holgura y la sección restante de la pieza. La mera expresión «tornillo enrasado» no determina qué tipo de agujero debe mecanizarse.
Ajuste el alojamiento a la cabeza real del tornillo
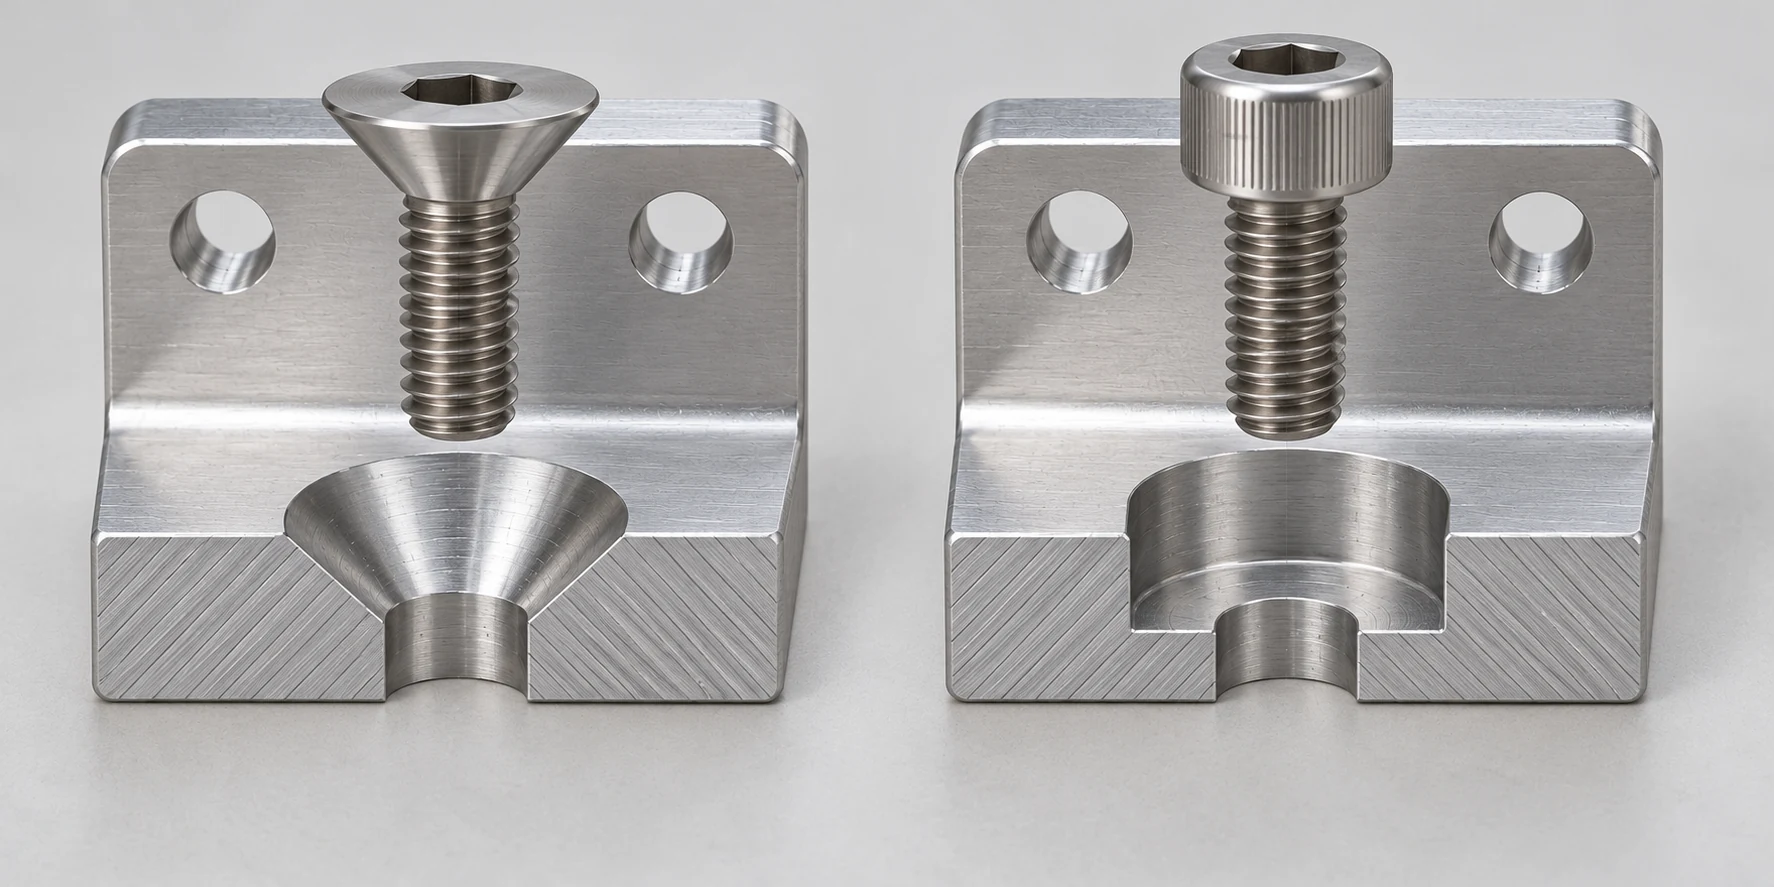
La diferencia importante radica en la superficie situada bajo la cabeza del tornillo, no en el sistema de accionamiento en su parte superior. Un tornillo de cabeza plana con casquillo hexagonal tiene una cara inferior cónica y debe alojarse en un escariado coincidente. Un tornillo de cabeza cilíndrica con casquillo hexagonal tiene una cara inferior sustancialmente plana y requiere una superficie de apoyo plana; el mandrinado proporciona dicha superficie de apoyo dentro de un alojamiento. Especificar «tornillo Allen» o «tornillo con casquillo» no resuelve la elección del asiento, ya que ambos estilos de cabeza pueden tener un sistema de accionamiento interno hexagonal.
Comience con un elemento de fijación adquirible identificado mediante su norma, su tamaño nominal, su estilo de cabeza y su rendimiento requerido. ASME B18.3-2026 cubre varias formas de tornillos con casquillo en serie pulgada e incluye información sobre las dimensiones de los taladros y mandrinados para tornillos de cabeza cilíndrica con casquillo. ISO 10642:2026 cubre una familia específica de tornillos con casquillo y cabeza avellanada en métrico, mientras que ISO 4762:2004 cubre tornillos métricos de cabeza cilíndrica con casquillo. Se trata de productos distintos, no de dos formas de asiento para un tornillo idéntico en todos los demás aspectos. [1] [2] [3]
Verifique el diámetro real de la cabeza seleccionada, su altura, la forma de su cara inferior, el chaflán bajo la cabeza y la holgura del sistema de accionamiento. Un alojamiento dibujado únicamente a partir de la designación nominal de la rosca podría ajustarse al vástago pero rechazar la cabeza. El agujero pasante de holgura también requiere su propia selección: ISO 273 establece series de agujeros de holgura de propósito general finas, medias y gruesas, dejando las aplicaciones especiales a criterio del requisito de diseño. Por ejemplo, una rosca nominal M6 no constituye una indicación completa del agujero pasante. [4]
Compare el asiento ensamblado, no solo el contorno del agujero
Ambas características eliminan material alrededor de un agujero existente o previsto. La tabla compara la misma decisión de diseño para cada opción: sobre qué superficie apoya la cabeza del tornillo seleccionado, qué ocupa la cara visible y qué parámetros deben controlarse en el plano de la pieza.
| Punto de decisión | Escariado con tornillo de cabeza plana | Mandrinado con tornillo de cabeza cilíndrica |
|---|---|---|
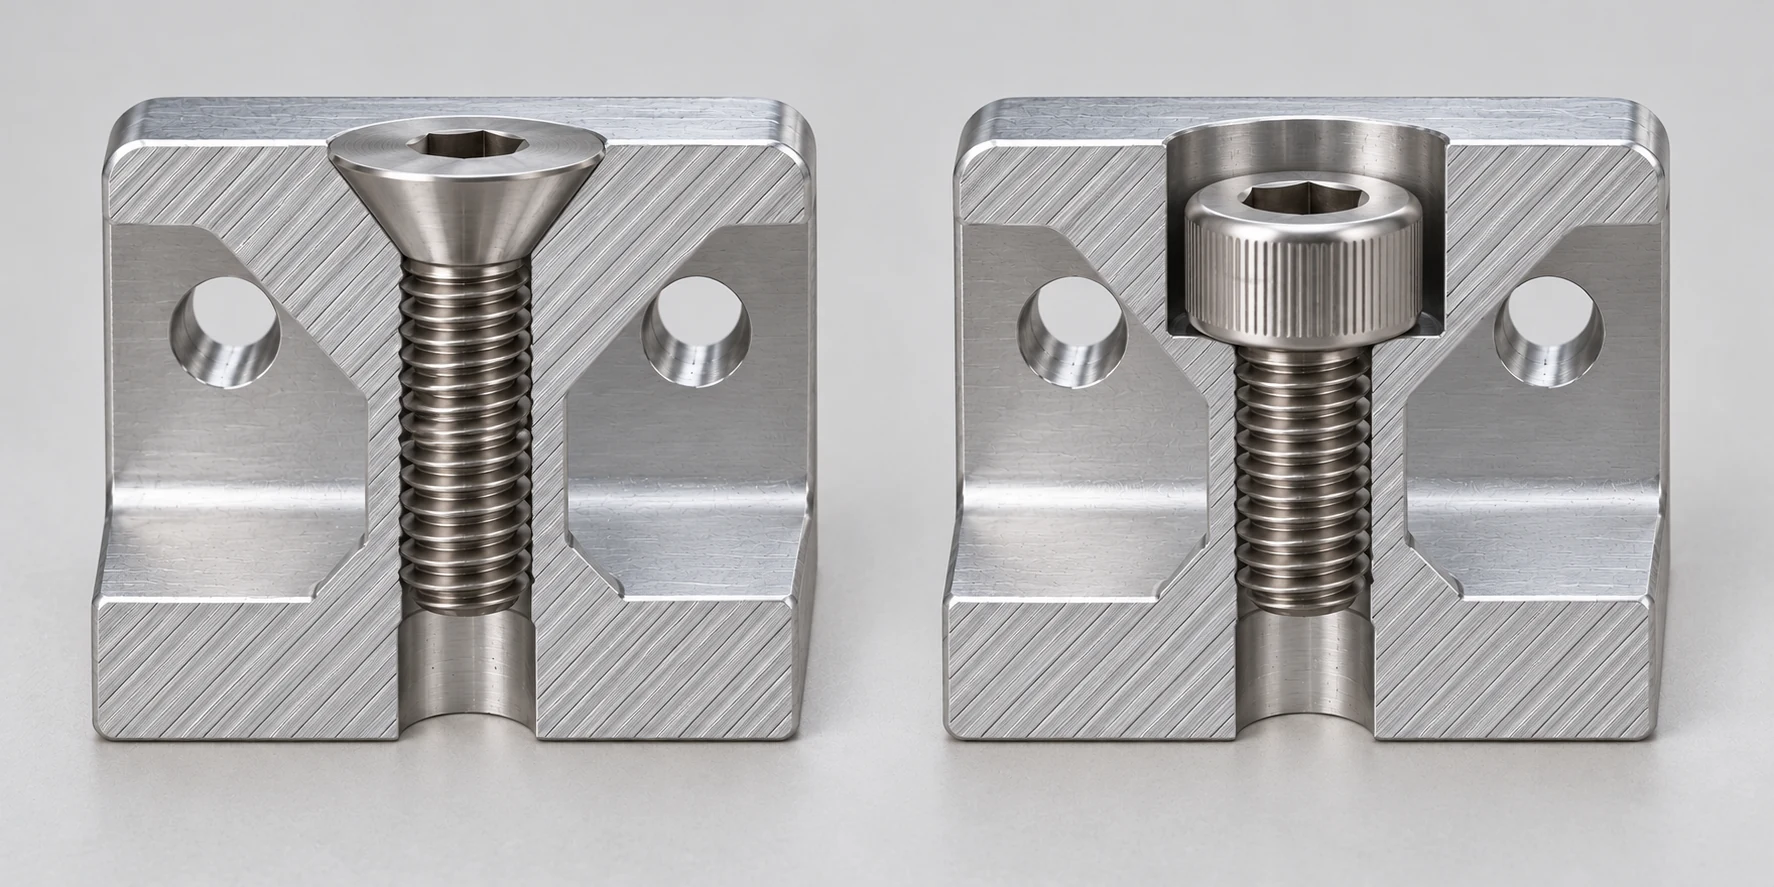
| Contacto de apoyo | Cabeza cónica contra un asiento cónico coincidente | Cara inferior plana contra un fondo anular plano |
| Cara tras el montaje | La cabeza puede quedar enrasada cuando la cabeza y el asiento coinciden | La cabeza puede quedar enrasada o por debajo de la cara si la profundidad del alojamiento lo permite |
| Definición del alojamiento | Diámetro superficial y ángulo total, vinculados a la cabeza elegida | Diámetro cilíndrico y profundidad, vinculados a la cabeza y al acceso |
| Cuestión local del material | ¿Está la región cónica de apoyo soportada por una sección suficiente? | ¿Están el fondo plano y la pared circundante soportados por una sección suficiente? |
| Verificación del montaje | Contacto entre la cabeza del tornillo y el asiento, y protrusión permitida | Espacio libre en la cabeza/inserto del tornillo y protrusión o rebaje permitidos |
«Enrasado» es un resultado, no una propiedad integrada de ninguna de las geometrías. Un avellanado demasiado poco profundo deja la cabeza plana sobresaliendo; si es demasiado profundo, puede hundirse por debajo de la superficie, mientras que el patrón de contacto o la pila de uniones difiere del diseño previsto. Un contrataladro puede ocultar una cabeza de tipo tapón con igual eficacia, pero su cavidad cilíndrica aún requiere suficiente espacio en el borde y en las características vecinas. La ranura de accionamiento del tornillo seleccionado también necesita un recorrido recto para la herramienta de montaje una vez instaladas las piezas. Un rebaje inaccesible para la herramienta de apriete no constituye una solución utilizable, incluso si la sección CAD no muestra colisión alguna.
No infiera una clasificación general de resistencia a partir de esta tabla. La clase de propiedad del tornillo, el diseño de la cabeza, la geometría de contacto, el material situado debajo del asiento, los miembros de la unión y la precarga son todos factores relevantes. La norma ISO 10642 etiqueta expresamente los tornillos avellanados que cubre como poseedores de una capacidad de carga reducida debido a dicho diseño de cabeza y exige especial atención al alineamiento entre la cabeza y el asiento. Esa afirmación corresponde a la familia de tornillos definida por la norma ISO 10642; no constituye una calificación de carga aplicable a toda unión avellanada. [2]
Mantenga suficiente material debajo del alojamiento
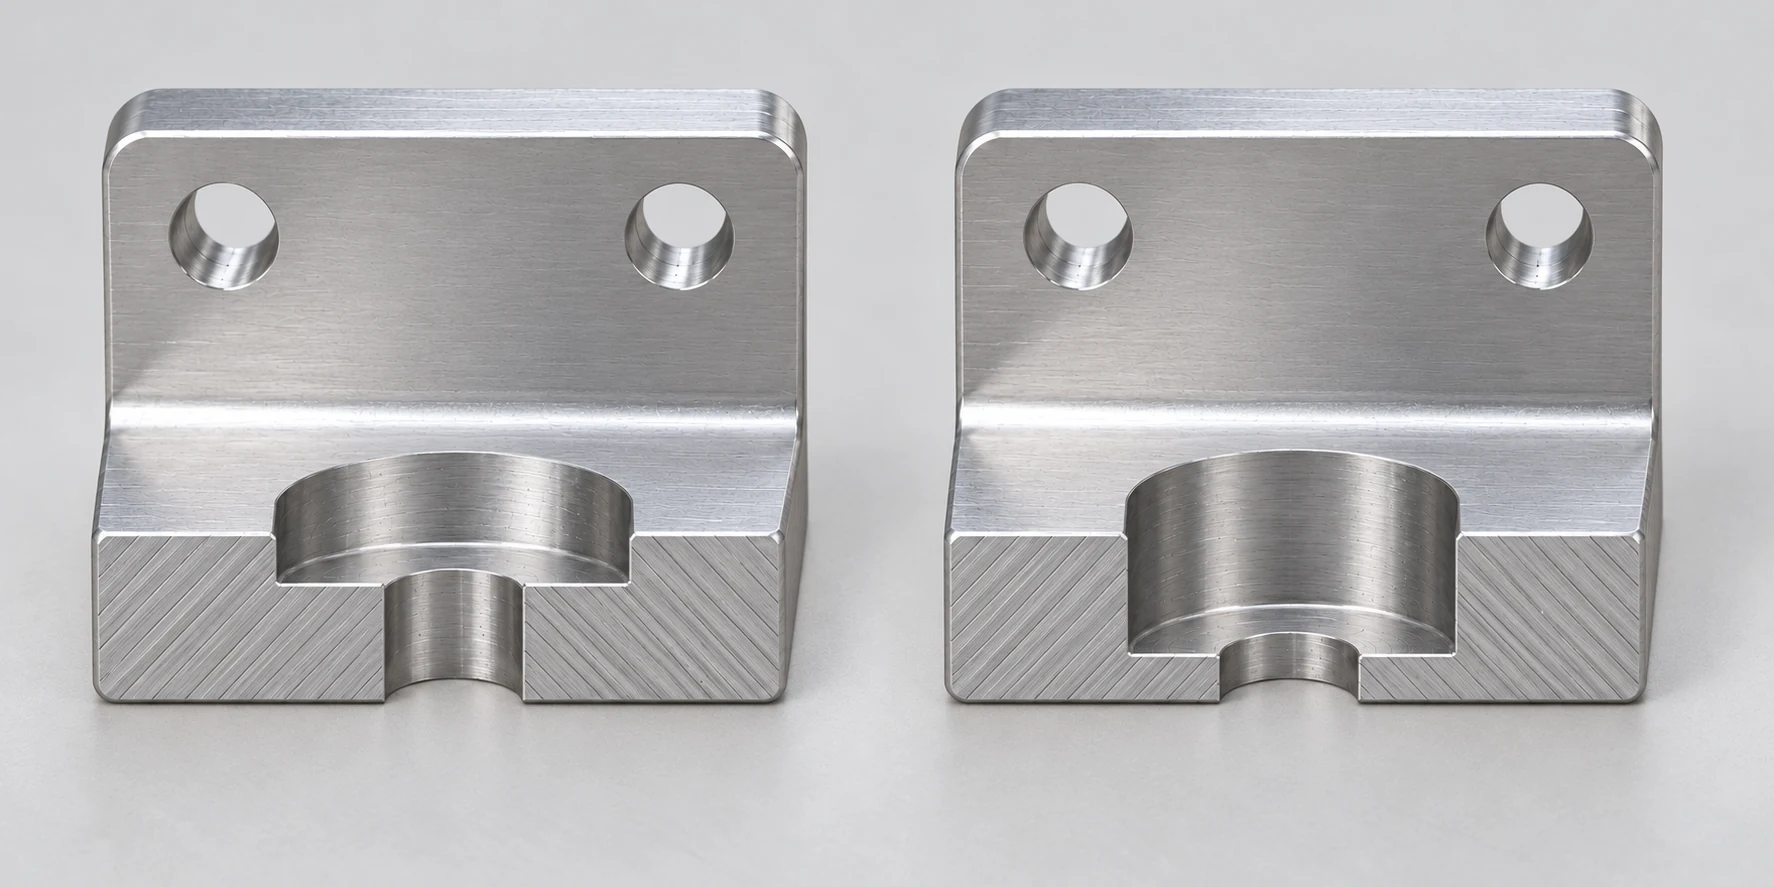
El espacio libre aparente por encima de la cabeza debe provenir de alguna parte. Un avellanado cilíndrico elimina un cilindro de fondo plano hasta la profundidad necesaria para la cabeza seleccionada. Un avellanado cónico elimina un cono alrededor del orificio de paso. Ninguno de los dos preserva automáticamente más material. Compare la profundidad máxima del mecanizado y el ancho de la sección afectada en la trayectoria real de carga, no solo el tamaño del círculo visible en la cara superior.
Para una placa delgada, un avellanado profundo puede dejar demasiado poco material en el fondo bajo la cabeza del tornillo. Un escariado amplio puede penetrar tan profundamente en una sección delgada que su cono llegue casi hasta la cara de salida cerca del orificio, dejando un borde anular débil o afilado. Un saliente grueso puede alojar fácilmente cualquiera de los dos, mientras que una brida estrecha, un nervio o una pared de cavidad pueden no alojar ninguno. Las dimensiones determinantes son el espesor local, la profundidad y el diámetro del rebaje, la distancia a superficies libres cercanas, la carga del elemento de fijación y el estado del material. No existe un número mínimo universal de pared defensible derivado únicamente de los términos «escariado» y «avellanado».
Si la sección restante no cumple el requisito de resistencia o rigidez de la pieza, la solución consiste en modificar la unión: aumentar el material local, utilizar una cabeza compatible más poco profunda o más pequeña, desplazar el tornillo, dejar la cabeza sobresaliente, añadir una característica de fijación independiente o reconsiderar el método de sujeción. Una cubierta delgada puede requerir un embutido formado o un espaciador, en lugar de un rebaje mecanizado. Cada alternativa modifica el ensamblaje y la verificación, por lo que debe compararse la unión completa, en lugar de pedirle a un mecanizador que «haga que la cabeza encaje» en un material insuficiente.
Verifique el espacio libre en los bordes, el patrón de agujeros y la ubicación de ensamblaje
El diámetro exterior del rebaje puede determinar su ubicación incluso cuando el agujero pasante tiene una distancia suficiente al borde. En una orejeta de montaje estrecha, un avellanado amplio podría perforar el lateral. Un escariado puede acercarse al borde de un bolsillo adyacente o intersectar un asiento de tornillo cercano. Dibuje el contorno completo del rebaje sobre la cara real, incluyendo cualquier radio de esquina o espacio libre bajo la cabeza, antes de fijar el patrón. Si el asiento debe mecanizarse desde la cara inferior, confirme que dicha cara pueda sujetarse y alcanzarse sin interferir con la superficie de acoplamiento ni con operaciones posteriores.
Una cabeza cónica también genera una acción de asentamiento al apretarse. Si el tornillo tiene holgura en su agujero pasante, el cono puede empujar la pieza acoplada hacia el centro del avellanado. Esto puede ser útil en una unión diseñada intencionalmente, o bien puede interferir con una ubicación precisa establecida mediante pasadores de centrado, un escalón o referencias mecanizadas. No espere que un tornillo avellanado corrija un patrón de dos agujeros no coincidentes; forzar ambas cabezas a asentarse en asientos imperfectos puede distorsionar el contacto o cargar los tornillos de forma desigual. Un avellanado cilíndrico con asiento plano tampoco establece por sí solo una ubicación precisa. Seleccione el control de posición del agujero según el esquema de referencias funcionales del ensamblaje, y luego verifique que la cabeza del tornillo y su asiento no lo comprometan. La distinción entre tamaño del agujero, ubicación y relaciones funcionales acabadas se desarrolla en la guía de tolerancias para mecanizado CNC.
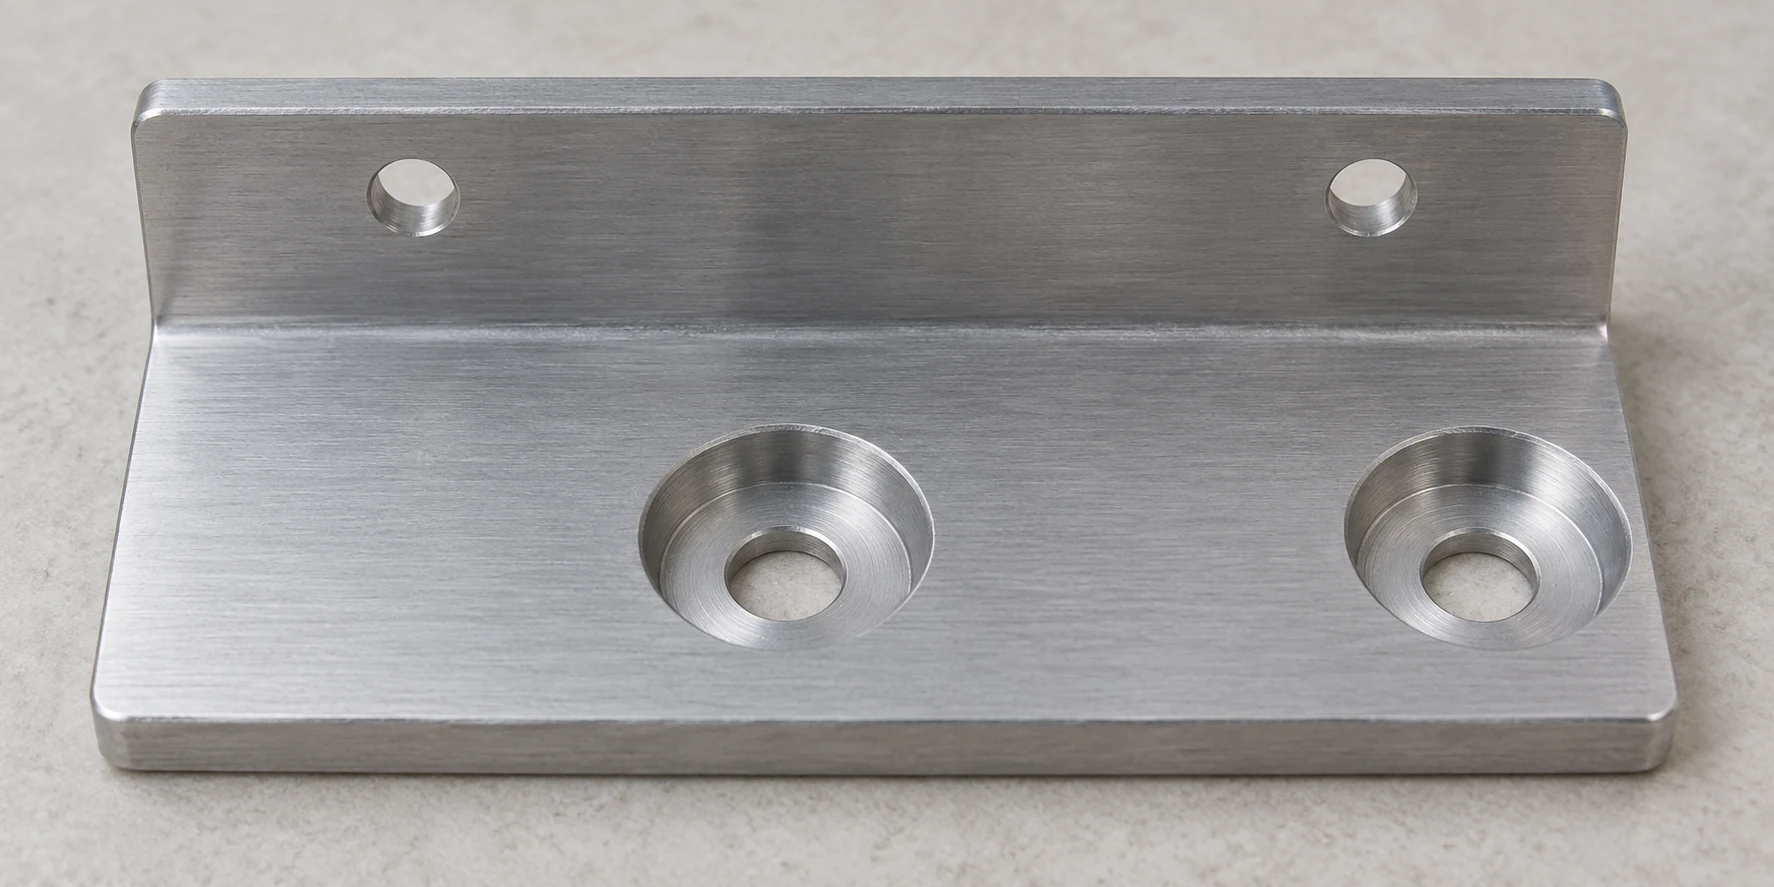
En una cara expuesta, también debe decidirse si «al ras» significa ausencia de proyección bajo una cubierta móvil, apariencia lisa o altura máxima especificada de la cabeza del tornillo tras el ensamblaje. Se trata de condiciones de aceptación distintas. Un pequeño rebaje permitido por debajo del nivel al ras puede ser inofensivo en una protección, mientras que una cara de acoplamiento o sellado de precisión quizá no tolere una cavidad ni la interrupción de su zona de contacto por la cabeza de un tornillo. Trate la función de esa superficie como el requisito, en lugar de asumir que todo modelo CAD que parece al ras se comporta del mismo modo.
Compare la ruta real de mecanizado y verificación
Ambas opciones normalmente comienzan con un agujero de holgura posicionado; el asiento es una característica adicional. Un avellanado requiere una herramienta con el ángulo incluido adecuado y un diámetro mayor o una profundidad controlados para que la cabeza seleccionada quede correctamente alojada. Un escariado requiere un asiento de fondo plano con el diámetro y la profundidad requeridos, y suficiente holgura para la cabeza, su chaflán y la herramienta de apriete. Dependiendo de la geometría de la pieza y de las herramientas disponibles, el asiento puede mecanizarse en la misma configuración que el agujero o tras una reorientación. La guía sobre perforación frente a fresado explica por qué la creación del agujero y la trayectoria de herramienta empleada para terminar una característica local deben seleccionarse de forma independiente.
Un avellanado no es lo mismo que un escariado superficial. Un escariado superficial prepara una superficie plana local alrededor de un orificio, frecuentemente sobre una superficie rugosa o inclinada, sin necesariamente ocultar la cabeza del tornillo por debajo de la cara circundante. Asimismo, un pequeño chaflán para eliminar rebabas puede eliminar las virutas sin producir el diámetro, ángulo y profundidad necesarios para un tornillo de cabeza plana. Estas operaciones pueden combinarse cuando la pieza requiere tanto una condición de borde como un asiento para el elemento de fijación, pero ninguna de ellas sustituye un rebaje acotado. [6]
El precio unitario no se puede clasificar diciendo «un cono se mecaniza en una pasada» o «un fondo plano requiere más herramientas». Factores como la disponibilidad de una herramienta estándar coincidente, la disponibilidad de la cabeza de la herramienta, el número de agujeros, la dirección del montaje, el control de rebabas, el acceso al alojamiento y el esfuerzo de inspección pueden cambiar la respuesta. Un tornillo de cabeza hexagonal estándar más una escariadura puede ser económico en una brida gruesa; un tornillo de cabeza plana coincidente más una avellanadura puede ocupar menos espacio en otra. Al comparar cotizaciones, utilice el mismo material, las mismas cantidades, el mismo elemento de fijación acoplado, el mismo acabado y la misma condición aceptada de la cabeza ensamblada. La guía para solicitudes de cotización (RFQ) de mecanizado CNC detalla el conjunto completo de entradas necesarias para obtener una cotización comparable de mecanizado.
Especifique e inspeccione el asiento terminado
El modelo 3D puede mostrar el rebaje, pero el plano debe especificar qué lo hace aceptable. La guía para planos del Laboratorio de Máquinas de la Universidad de Florida Central exige indicar el diámetro y la profundidad del avellanado cilíndrico, así como el diámetro superficial y el ángulo incluido del avellanado cónico. También recomienda dejar clara la fijación prevista. Sus ángulos comúnmente citados son ejemplos, no una autorización para aplicar un mismo ángulo a todos los tornillos de cabeza plana. [5] La guía sobre modelos 3D frente a planos 2D explica las funciones distintas de la geometría y los requisitos de aceptación.
Para cualquiera de las dos opciones, identifique qué cara recibe el asiento y cómo se relaciona el taladro pasante con dicha cara. Para un avellanado, especifique el tornillo aplicable, así como el ángulo y el diámetro superficial necesarios para su cabeza; defina un límite de sobresaliente o de enrasado si la altura final de la cabeza ensamblada es funcional. Para un contrataladro, especifique el diámetro, la profundidad y cualquier requisito necesario respecto al fondo o a la altura de la cabeza. Acote la ubicación del patrón de taladros a partir de los datums funcionales, en lugar de medir cada rebaje como un círculo independiente. Si el recubrimiento o acabado modifica el ajuste crítico, defina si la aceptación se aplica antes o después de dicho acabado. Una nota imprecisa como «avellanado para M6» deja sin especificar la norma de la cabeza, el ángulo y la altura final.

La inspección debe coincidir con lo especificado. Verifique el diámetro/profundidad del rebaje o el diámetro/ángulo de la superficie, según corresponda, el agujero de paso, y la ubicación del asiento respecto al patrón y a los datums de la pieza. Se puede utilizar un tornillo seleccionado para comprobar la protrusión real y el acceso de la herramienta en una prueba de ensamblaje, pero un tornillo genérico del taller no sustituye al tornillo especificado ni a las dimensiones del plano. Si el diseño depende de un contacto de apoyo completo, inspeccione dicho contacto o el comportamiento ensamblado mediante un método adecuado a ese requisito; una cabeza visualmente al ras, por sí sola, no lo demuestra.
Un soporte, dos soluciones viables
Considere una brida de montaje de aluminio con dos orificios y una tapa extraíble que se desliza sobre su cara superior. La tapa no puede sobrepasar la cabeza saliente de un tornillo. En el primer diseño, el tornillo de cabeza plana seleccionado está disponible con las propiedades mecánicas requeridas, la brida dispone de suficiente sección alrededor de sus asientos cónicos y el patrón de orificios se posiciona de forma independiente respecto a los tornillos. Un avellanado coincidente proporciona una cara llana sin un rebaje cilíndrico alrededor de cada cabeza. El plano debe seguir definiendo el tornillo elegido, la geometría del asiento y la proyección máxima permitida de la cabeza.
En el segundo diseño, se prefiere el tornillo cilíndrico de cabeza abombada con ranura hexagonal para la unión, y la ménsula es lo suficientemente gruesa y ancha como para alojarlo. Un avellanado permite que su cara inferior plana descanse sobre una superficie de apoyo y que la cabeza quede por debajo del nivel de la tapa. El diámetro exterior del avellanado debe caber entre el centro del agujero y el borde de la ménsula, mientras que su profundidad debe dejar un fondo suficiente. Una herramienta de montaje debe poder acceder a cada ranura hexagonal tras la retirada de la tapa. Por tanto, el mismo requisito visible de «cabeza no sobresaliente» puede conducir a cualquiera de las dos soluciones, pero difieren el tornillo, el volumen de stock requerido y las dimensiones de aceptación.
Si la brida es demasiado delgada para un rebaje acústicamente sólido, ninguno de estos diseños nominalmente enrasados debe aceptarse únicamente porque una fresa pueda generar la forma. Modifique la sección de la brida o la fijación. Para una elección completa de proceso más allá de estos dos tipos de asiento, la guía de procesos de mecanizado vincula la realización de agujeros con otras características de la pieza sin tratar cada agujero como una ruta de fabricación independiente.
Realice la selección en este orden
- Seleccione el elemento de fijación y el requisito de la cara. Identifique la norma del tornillo y la geometría de la cabeza, luego indique si la cabeza ensamblada puede sobresalir, quedar al ras o quedar por debajo de la superficie.
- Pruebe todo el volumen de la cavidad. Verifique el espesor local, el espacio disponible en los bordes y cerca de características adyacentes, la trayectoria de carga en la unión y el acceso de la herramienta de montaje.
- Defina un asiento inspeccionable. Indique únicamente la geometría correspondiente del rebaje, el diámetro del orificio pasante, la ubicación del patrón y la altura admisible de la cabeza cuando esta contribuya directamente al ensamblaje.
- Compare las rutas completas. Cotice la pieza con el sujetador seleccionado, el acabado, los montajes y la inspección, en lugar de clasificar las dos formas de forma aislada.
Fuentes técnicas
- ASME B18.3-2026, Tornillos de cabeza hueca, tornillos con hombro, tornillos de fijación y llaves hexagonales y de ranura (serie en pulgadas). Alcance y apéndice incluido sobre dimensionamiento de taladros/escariados para tornillos de cabeza hueca.
- ISO 10642:2026, tornillos de cabeza avellanada con casquillo hexagonal. Alcance del producto, calificación de capacidad reducida de carga y alineación de la superficie de apoyo.
- ISO 4762:2004, tornillos de cabeza cilíndrica con casquillo hexagonal. Alcance de los elementos de fijación métricos de cabeza cilíndrica.
- ISO 273:1979, agujeros de holgura para tornillos y pernos. Series de propósito general fino, medio y grueso, y selección de propósito especial.
- Normas de dibujo del Laboratorio de Máquinas de la Universidad Central de Florida, página 14 del PDF. Indicaciones para rebajes en los planos y identificación de elementos de fijación.
- TC 9-524, Capítulo 4, Máquinas de taladrado, páginas impresas 4-21–4-22. Distinción entre avellanado, escariado y refrentado superficial; copia alojada por la Universidad Carnegie Mellon.



