Sur cette page
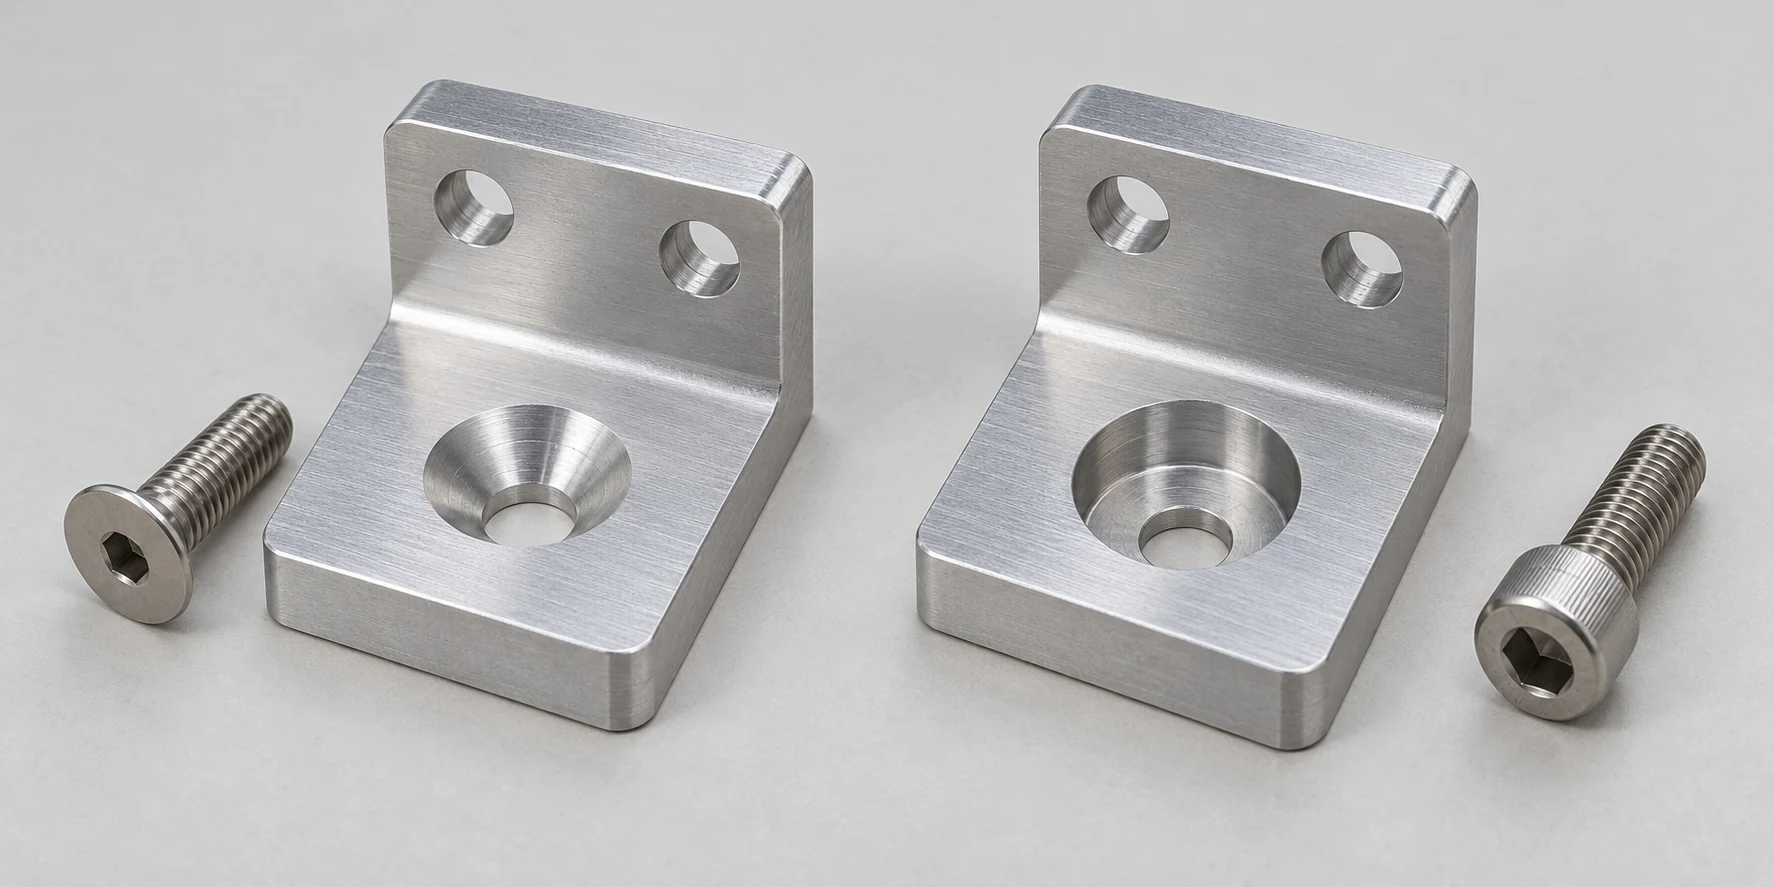
Un fraisage conique est un siège conique destiné à une vis à tête plate correspondante ; un fraisage cylindrique est un alésage cylindrique doté d’un fond plat pour une tête compatible, couramment une vis à tête cylindrique à empreinte hexagonale. L’un ou l’autre permet de positionner la tête de la vis au niveau ou en dessous de la surface environnante. Choisissez d’abord la vis et la surface assemblée requise, puis dimensionnez conjointement l’alésage, le trou de dégagement et la section restante de la pièce. Le simple terme « vis affleurante » ne détermine pas le type de trou à usiner.
Adaptez l’alésage à la tête réelle de la vis
La différence essentielle réside dans la surface située sous la tête de la vis, et non dans l’empreinte d’entraînement située sur sa face supérieure. Une vis à tête plate à empreinte hexagonale possède un dessous conique et doit être logée dans un fraisage conique correspondant. Une vis à tête cylindrique à empreinte hexagonale possède un dessous sensiblement plat et nécessite une portée plane annulaire ; un fraisage cylindrique fournit cette portée à l’intérieur d’un alésage. La simple désignation « vis Allen » ou « vis à empreinte hexagonale » ne permet pas de trancher sur le type de siège, car les deux formes de tête peuvent comporter une empreinte hexagonale interne.
Commencez par un élément de fixation achetable identifié par sa norme, sa taille nominale, son style de tête et ses performances requises. La norme ASME B18.3-2026 couvre plusieurs formes de vis à empreinte hexagonale en série impériale et inclut des informations sur les dimensions de perçage et de fraisage cylindrique pour les vis à tête cylindrique à empreinte hexagonale. La norme ISO 10642:2026 couvre une famille spécifique de vis à tête fraisée à empreinte hexagonale en série métrique, tandis que la norme ISO 4762:2004 couvre les vis à tête cylindrique à empreinte hexagonale en série métrique. Il s’agit de produits distincts, et non de deux formes de siège pour une même vis. [1] [2] [3]
Vérifiez le diamètre réel, la hauteur, la forme du dessous, le congé sous-tête et le dégagement de l’empreinte de la tête sélectionnée. Un alésage dessiné uniquement à partir de la désignation nominale du filet peut convenir à la tige mais rejeter la tête. Le trou de dégagement traversant comporte également son propre choix : la norme ISO 273 définit des séries générales de trous de dégagement fines, moyennes et grossières, les applications spéciales restant soumises aux exigences de conception. Par exemple, un filet nominal M6 ne constitue pas une indication complète du trou traversant. [4]
Comparez le siège assemblé, et non seulement le contour de l’alésage
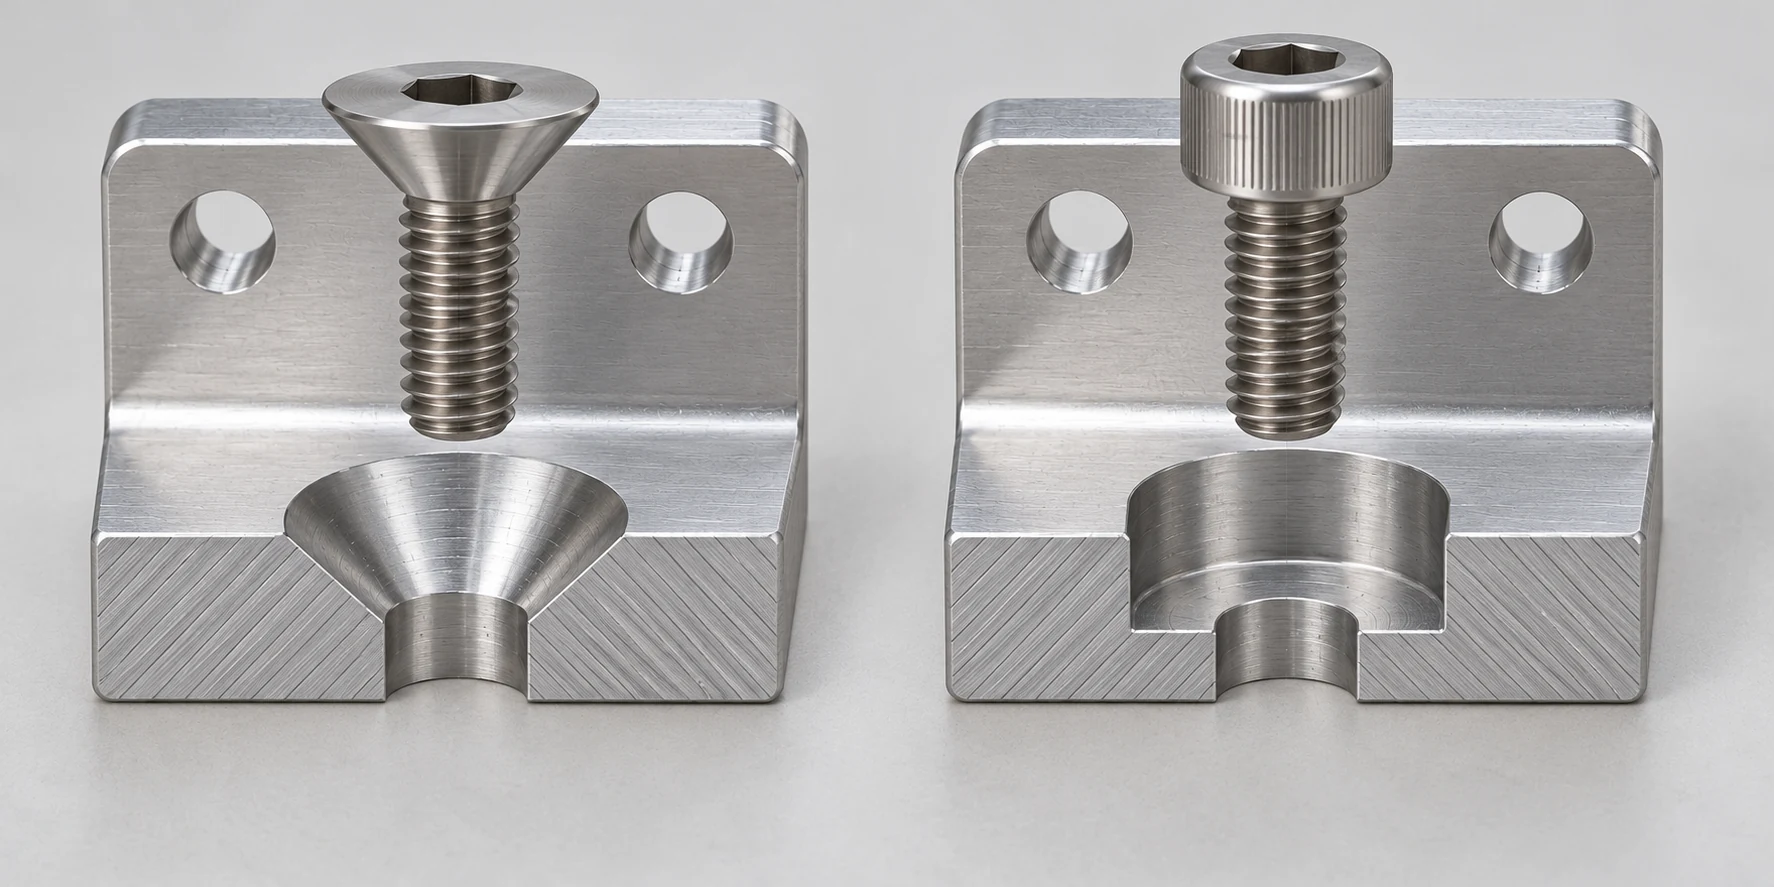
Ces deux caractéristiques retirent de la matière autour d’un trou existant ou prévu. Le tableau compare la même décision de conception pour chaque solution : la surface sur laquelle repose la vis sélectionnée, ce qui occupe la face visible et ce qui doit être contrôlé sur le plan de la pièce.
| Point de décision | Fraisage conique avec vis à tête plate | Fraisage cylindrique avec vis à tête cylindrique |
|---|---|---|
| Contact d’appui | Tête conique contre un siège conique correspondant | Dessous plat contre un fond annulaire plat |
| Face après assemblage | La tête peut être affleurante lorsque la tête et le siège correspondent | La tête peut être affleurante ou située en dessous de la face si la profondeur de l’alésage le permet |
| Définition de l’alésage | Diamètre de surface et angle inclus, liés à la tête choisie | Diamètre cylindrique et profondeur, liés à la tête et à l’accès |
| Question locale relative à la matière | La zone conique d’appui est-elle soutenue par une section suffisante ? | Le plancher plat et son mur environnant sont-ils supportés par une section suffisante ? |
| Vérification de l’assemblage | Contact entre la tête de la vis et le siège, et saillie autorisée | Dégagement de la tête/du conducteur et saillie ou enfoncement autorisés |
« À ras » est un résultat, et non une propriété intégrée de la géométrie elle-même. Une conique usinée trop peu profonde laisse la tête plate en saillie ; usinée trop profondément, elle peut s’enfoncer sous la surface, tandis que le motif de contact ou l’empilement des pièces jointes diffère du design prévu. Une alésage débouchant permet de dissimuler une tête bombée tout aussi efficacement, mais sa poche cylindrique nécessite néanmoins suffisamment d’espace sur le bord et autour des autres caractéristiques. L’entraînement de la vis sélectionnée doit également disposer d’un accès droit pour l’outil de montage une fois les pièces assemblées. Un logement inaccessibile à l’outil de vissage ne constitue pas une solution utilisable, même si la section CAO ne montre aucune collision.
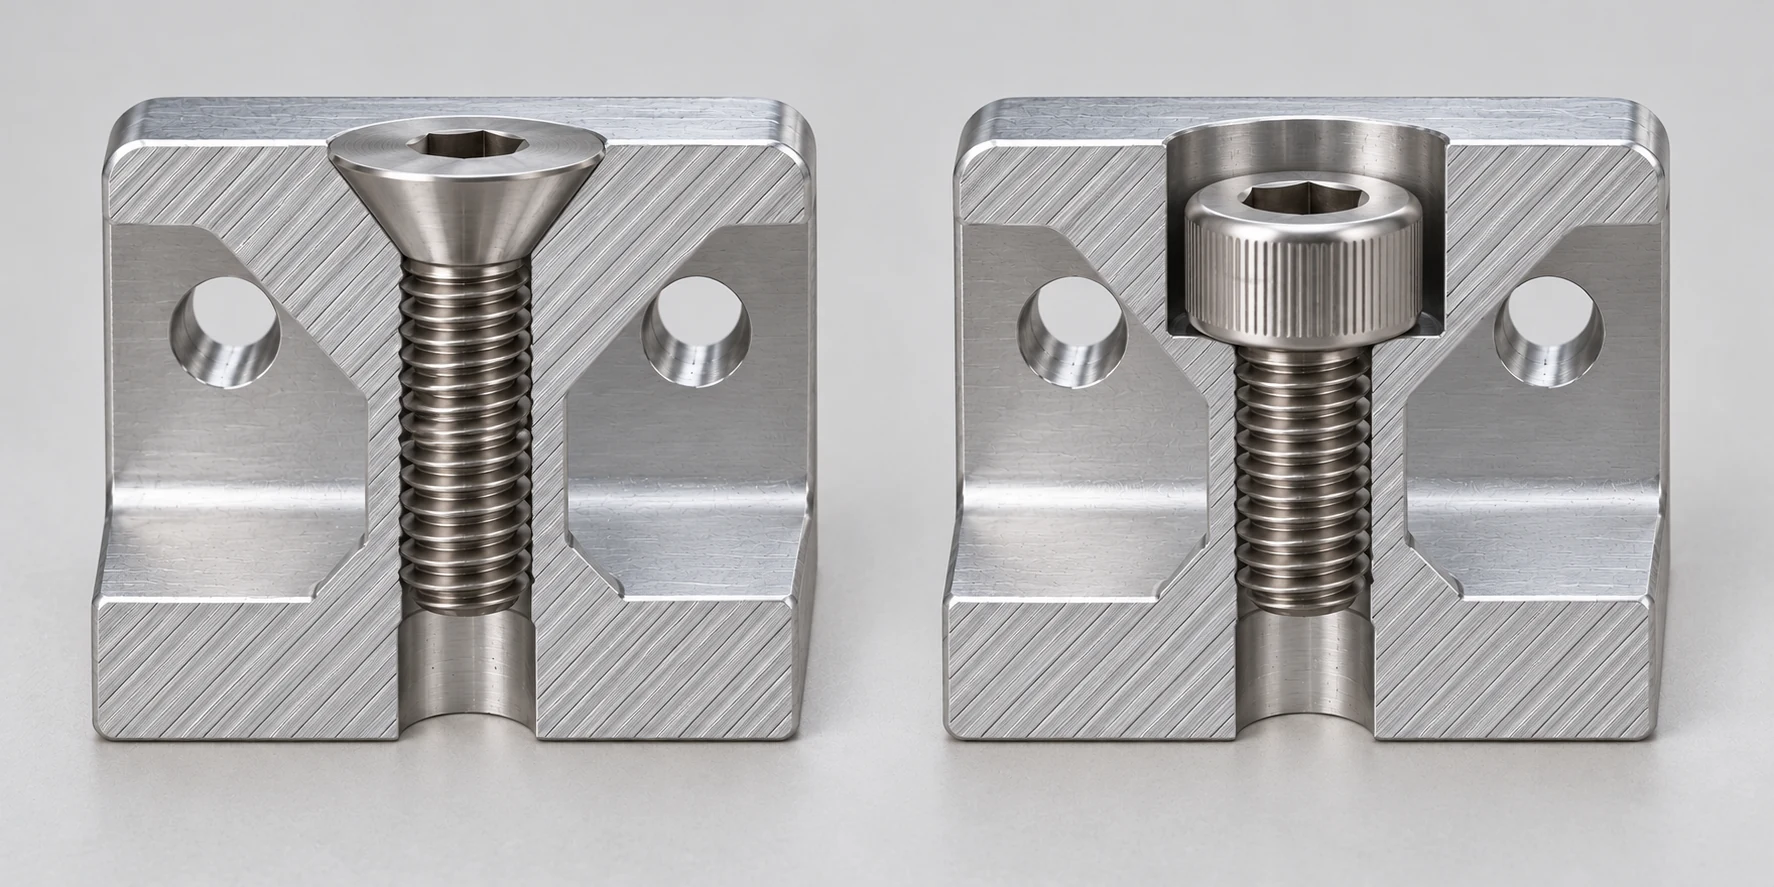
Ne déduisez pas un classement général de résistance à partir de ce tableau. La classe de propriété de la vis, la conception de la tête, la géométrie de contact, le matériau situé sous l’assise, les éléments de l’assemblage et la précharge sont tous déterminants. La norme ISO 10642 désigne explicitement, dans son champ d’application, les vis à tête fraisée qu’elle couvre comme présentant une capacité de charge réduite en raison de cette conception de tête, et elle demande une attention particulière à l’alignement entre la tête et l’assise. Cette affirmation concerne la famille de vis normalisée par l’ISO 10642 ; elle ne constitue pas une évaluation de charge applicable à tout assemblage à tête fraisée. [2]
Conservez suffisamment de matière sous le logement
L’espace libre apparent situé au-dessus de la tête doit provenir de quelque part. Un alésage débouché supprime un cylindre à fond plat jusqu’à la profondeur requise pour la tête sélectionnée. Un conique débouché supprime un cône autour du trou de passage. Aucun des deux ne préserve automatiquement davantage de matière. Comparez la profondeur maximale d’usinage et la largeur de la section affectée le long du chemin de charge réel, et non pas uniquement le diamètre du cercle visible sur la face supérieure.
Pour une tôle mince, un fraisage profond en contre-taraudage peut laisser trop peu d’épaisseur de fond sous la tête de la vis. Un chanfrein large peut pénétrer si profondément dans une section mince que son cône rencontre la face de sortie à proximité du trou, laissant un bord annulaire faible ou tranchant. Une bosse épaisse peut facilement accueillir l’un ou l’autre, tandis qu’une bride étroite, une nervure ou une paroi de poche peut n’en accueillir aucune des deux. Les dimensions déterminantes sont l’épaisseur locale, la profondeur et le diamètre de l’usinage creusé, la distance aux surfaces libres voisines, la charge appliquée par la fixation et l’état du matériau. Aucun nombre minimal universel de paroi ne peut être justifié à partir des seuls termes « chanfrein » et « contre-taraudage ».
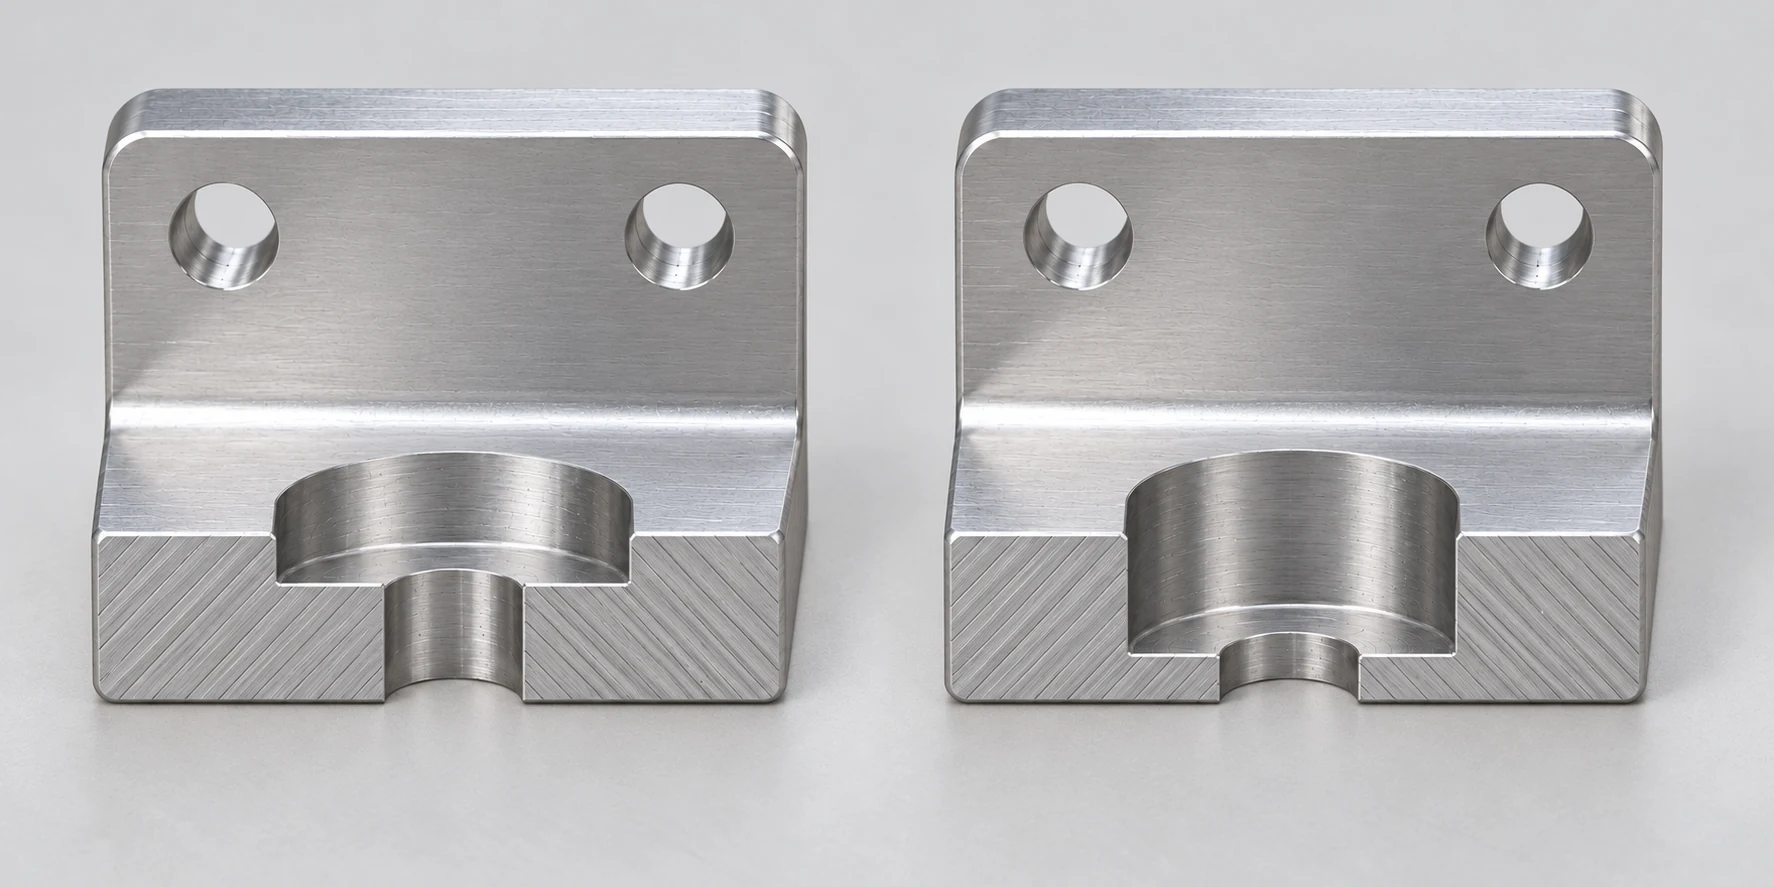
Si la section restante ne satisfait pas aux exigences de résistance ou de rigidité de la pièce, la solution consiste à modifier l’assemblage : augmenter la matière locale, utiliser une tête compatible plus peu profonde ou plus petite, déplacer la vis, laisser la tête en saillie, ajouter une fonction d’attache séparée ou reconsidérer la méthode de fixation. Un couvercle mince peut nécessiter une empreinte emboutie ou un entretoise plutôt qu’un logement usiné. Chaque alternative modifie l’assemblage et la vérification ; il convient donc de comparer l’assemblage complet plutôt que de demander à un fraiseur de « faire rentrer la tête » dans un matériau insuffisant.
Vérifiez l’espace disponible en bordure, la disposition des trous et l’emplacement d’assemblage
Le diamètre extérieur de l’alésage dégagé peut déterminer le positionnement, même lorsque le trou traversant présente une distance suffisante par rapport au bord. Sur une oreille de fixation étroite, un fraisage à l’emporte-pièce trop large risque de percer la face latérale. Un conique peut s’approcher du bord d’une poche adjacente ou intersecter un siège de vis voisin. Tracez l’enveloppe complète de l’alésage dégagé sur la face réelle, y compris tout rayon d’arrondi d’angle ou jeu sous tête, avant de valider le motif. Si le siège doit être usiné depuis la face inférieure, vérifiez que cette face peut être maintenue et atteinte sans interférer avec la surface d’assemblage ni avec les opérations ultérieures.
Une tête conique crée également un effet de centrage lors du serrage. Si la vis présente un jeu dans son trou traversant, le cône peut pousser la pièce attachée vers le centre de l’alésage conique. Cela peut être utile dans un joint délibérément conçu à cet effet, ou bien cela peut contrecarrer un positionnement précis établi par des goupilles cylindriques, une butée ou des références usinées. Ne comptez pas sur une vis à tête fraisée pour corriger un désalignement entre deux trous : forcer les deux têtes à s’ancrer dans des sièges imparfaits peut déformer la zone de contact ou charger les vis de façon inégale. Un alésage cylindrique (counterbore) doté d’un siège plat ne garantit pas non plus, en soi, un positionnement précis. Sélectionnez le contrôle de position des trous à partir du schéma de références fonctionnelles de l’assemblage, puis vérifiez que la tête de la vis et son siège n’en compromettent pas la validité. La distinction entre diamètre du trou, position du trou et relations fonctionnelles finies est développée dans le guide des tolérances d’usinage CNC.
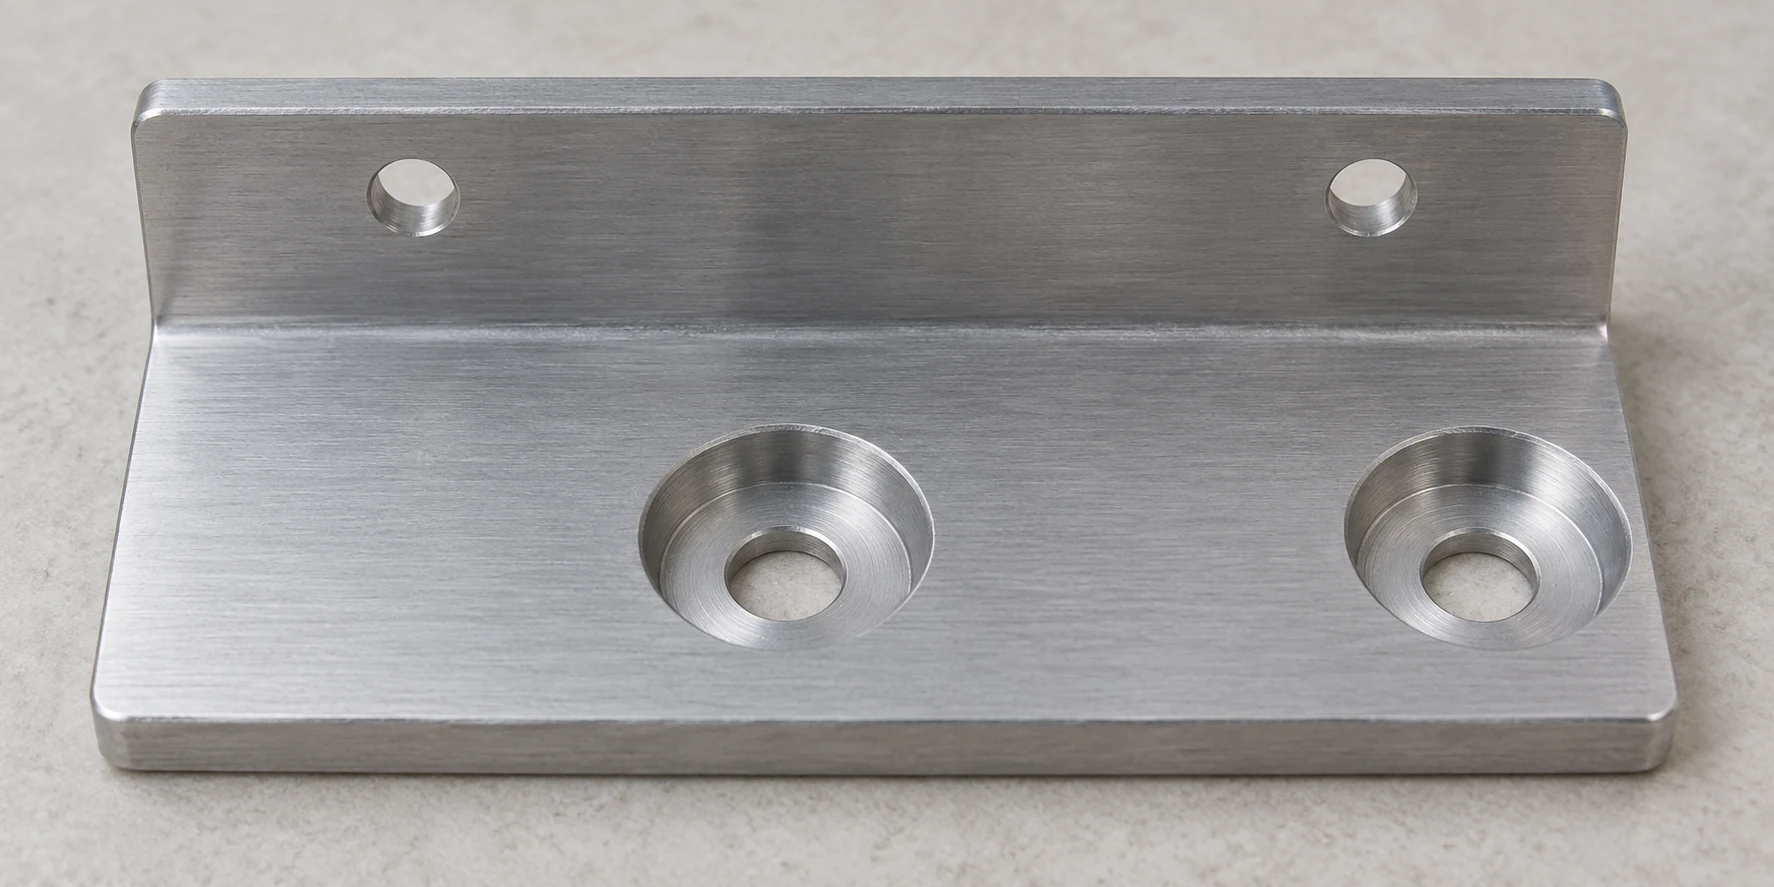
Sur une face exposée, déterminez également si « à ras » signifie l’absence de saillie sous un couvercle mobile, une apparence lisse ou une hauteur maximale spécifiée de la tête de vis après assemblage. Il s’agit de conditions d’acceptation différentes. Un léger affleurement autorisé en dessous du niveau « à ras » peut être sans conséquence pour une protection, tandis qu’une face d’ajustement ou d’étanchéité de précision ne tolère ni cavité ni tête de vis interrompant sa zone de contact. Traitez la fonction de cette surface comme la condition requise, plutôt que de supposer que tout modèle CAO présentant un aspect « à ras » se comporte de la même manière.
Comparez le parcours réel d’usinage et de contrôle
Les deux choix commencent généralement par un trou de dégagement positionné ; le siège constitue une caractéristique supplémentaire. Un fraisage conique (countersink) nécessite un outil présentant l’angle inclus approprié ainsi qu’un diamètre majeur ou une profondeur contrôlés, afin que la tête de vis choisie s’ajuste correctement. Un fraisage cylindrique (counterbore) exige un siège à fond plat, de diamètre et de profondeur requis, avec suffisamment de dégagement pour la tête, son congé et l’outil de serrage. Selon la géométrie de la pièce et les outils disponibles, le siège peut être usiné dans le même montage que le trou ou après une nouvelle orientation. Le guide comparatif perçage vs. fraisage explique pourquoi la création du trou et le parcours d’outil utilisé pour finir une caractéristique locale doivent être sélectionnés séparément.
Un alésage de dégagement n’est pas identique à un usinage de planéité locale. Un usinage de planéité locale prépare une surface plane locale autour d’un trou, souvent sur une surface brute ou inclinée, sans nécessairement enfouir la tête de la vis en dessous de la face environnante. De même, un petit chanfrein d’arrondi d’arête peut éliminer les bavures sans produire le diamètre, l’angle et la profondeur requis pour une vis à tête fraisée. Ces opérations peuvent être combinées lorsque la pièce nécessite à la fois une condition d’arête et un siège pour fixation, mais aucune des deux ne se substitue à un logement coté. [6]
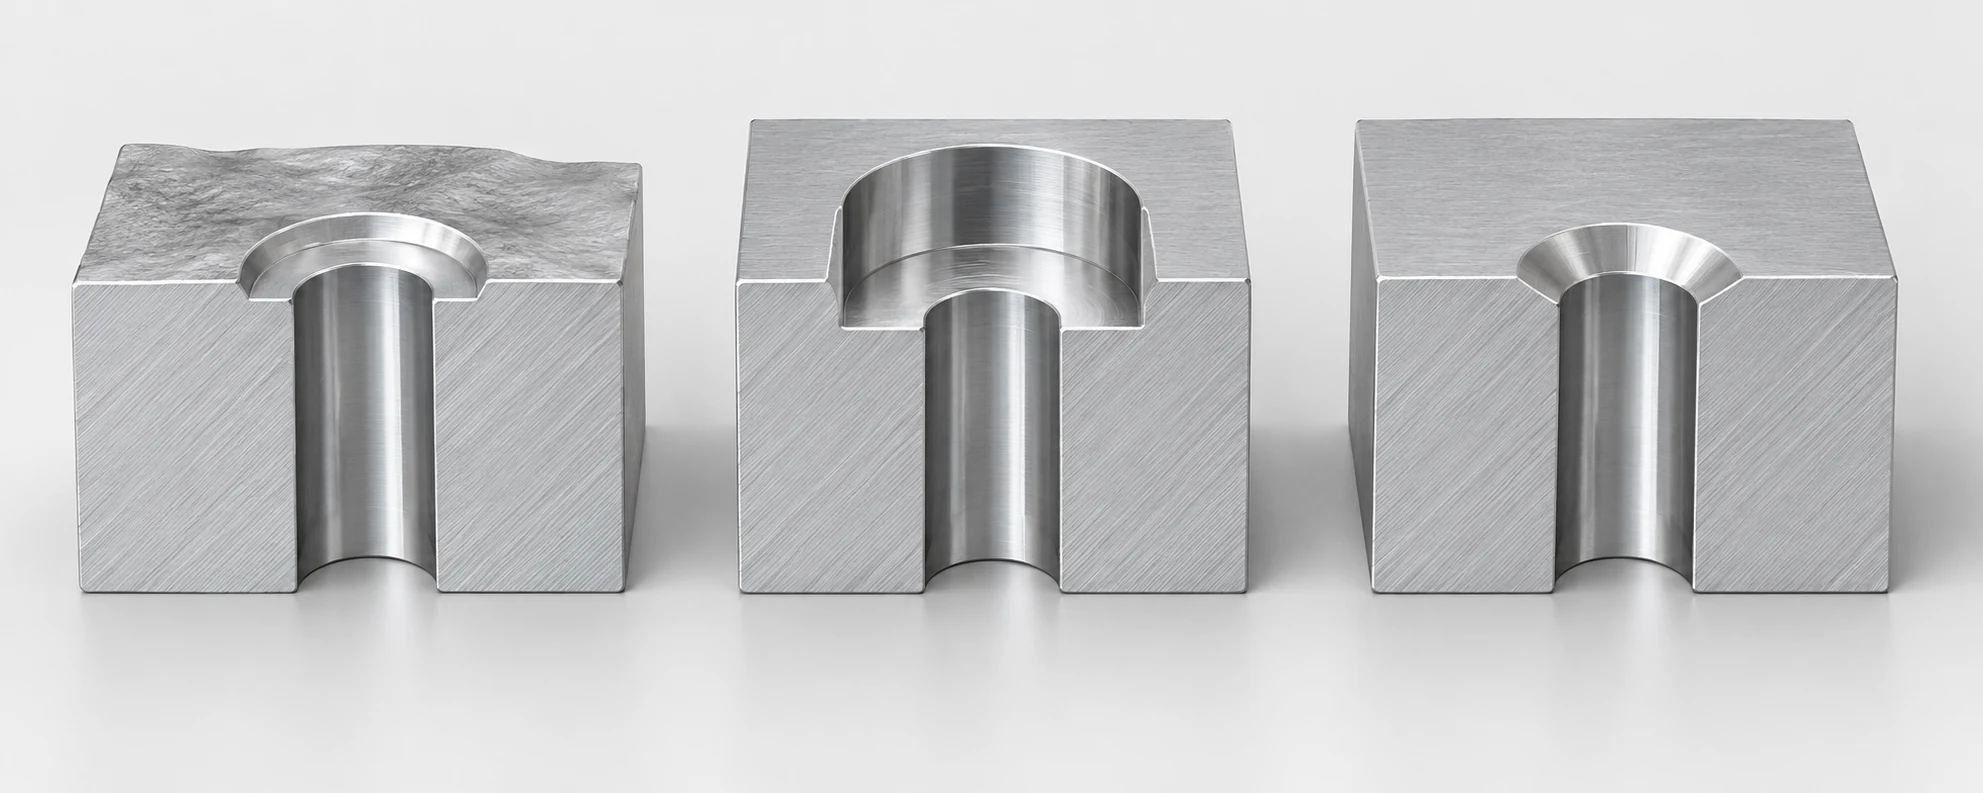
Le prix unitaire ne peut pas être classé en disant « un cône nécessite un seul passage » ou « un fond plat requiert plus d’outillages ». La disponibilité d’un outil standard adapté, la disponibilité de la tête d’usinage, le nombre de perçages, le sens de montage, la maîtrise des bavures, l’accès à la poche et l’effort d’inspection peuvent modifier la réponse. Une vis à tête cylindrique standard accompagnée d’un lamage peut s’avérer économique sur un support épais ; une vis à tête plate assortie d’un fraisage de taraudage peut, quant à elle, occuper moins d’espace sur un autre support. Lors de la comparaison des devis, utilisez le même matériau, les mêmes quantités, la même fixation associée, la même finition et la même condition acceptée de la tête assemblée. Le guide relatif aux demandes de devis d’usinage CNC fournit l’ensemble complet des éléments requis pour obtenir un devis d’usinage comparable.
Spécifiez et contrôlez le siège fini
Le modèle 3D peut représenter l’usinage en creux, mais le dessin doit préciser les critères qui le rendent acceptable. Le guide de rédaction des dessins du Machine Lab de l’Université de Floride centrale exige le diamètre et la profondeur de l’alésage débouchant, ainsi que le diamètre de la surface de l’usinage conique et son angle inclus. Il recommande également de bien identifier la vis prévue. Les angles couramment cités dans ce guide sont des exemples, non une autorisation à appliquer systématiquement un même angle à toutes les vis à tête fraisée.[5] Le guide comparatif modèle 3D / dessin 2D explique les rôles distincts de la géométrie et des exigences d’acceptation.
Pour l’un ou l’autre procédé, identifier la face qui reçoit le siège et la manière dont le trou traversant s’y rapporte. Pour un fraisage conique (countersink), préciser la vis applicable ainsi que l’angle et le diamètre de surface requis pour sa tête ; définir une limite de saillie ou d’affleurement si la hauteur assemblée de la tête est fonctionnelle. Pour un fraisage cylindrique (counterbore), indiquer le diamètre, la profondeur et toute exigence éventuelle concernant le fond ou la hauteur de la tête. Coter la position du motif de trous à partir des repères fonctionnels, plutôt que de mesurer chaque dégagement comme un cercle isolé. Si un revêtement ou un traitement de surface modifie l’ajustement critique, préciser si l’acceptation s’applique avant ou après ce traitement. Une mention imprécise telle que « fraisage conique pour M6 » laisse ouverts le type de tête normalisé, l’angle et la hauteur finale.

L’inspection doit correspondre aux spécifications indiquées. Vérifiez, selon le cas, le diamètre/la profondeur de la gorge ou le diamètre/angle de la surface, le trou de dégagement, ainsi que l’emplacement du siège par rapport au motif et aux repères de la pièce. Une vis sélectionnée peut être utilisée pour vérifier la saillie réelle et l’accès de l’outil lors d’un essai d’assemblage, mais une vis quelconque provenant de l’atelier ne saurait remplacer la vis spécifiée ni les cotes du dessin. Si la conception repose sur un contact porteur complet, inspectez ce contact ou le comportement assemblé à l’aide d’une méthode adaptée à cette exigence ; une tête visuellement affleurante à elle seule n’en constitue pas la preuve.
Un support, deux solutions exploitables
Envisagez un support de fixation en aluminium à deux trous, muni d’un couvercle amovible qui glisse sur sa face supérieure. Ce couvercle ne peut pas passer au-dessus d’une tête de vis saillante. Dans la première conception, la vis à tête plate retenue est disponible avec les propriétés mécaniques requises, le support présente une section suffisante autour de ses sièges coniques, et le motif des trous est positionné indépendamment des vis. Un fraisage conique apparié permet d’obtenir une surface affleurante sans puits cylindrique autour de chaque tête. Le plan doit toutefois définir explicitement la vis choisie, la géométrie du siège et la projection maximale autorisée de la tête.
Dans la deuxième conception, la vis à tête cylindrique à empreinte hexagonale choisie est privilégiée pour l’assemblage, et la platine est suffisamment épaisse et large pour permettre son noyage. Un fraisage de dégagement (contre-perçage) assure un appui à sa face inférieure plane et permet à sa tête de ne pas dépasser le couvercle. Le diamètre extérieur du contre-perçage doit pouvoir s’insérer entre le centre du trou et le bord de la platine, tandis que sa profondeur doit laisser une épaisseur de fond suffisante. Un outil d’assemblage doit pouvoir accéder à chaque empreinte après retrait du couvercle. La même exigence visible « aucune tête en saillie » peut donc conduire à l’une ou l’autre solution, mais la vis, l’enveloppe volumique standard requise et les cotes d’acceptation diffèrent.
Si la bride est trop mince pour réaliser un logement correct, aucun de ces deux designs théoriquement affleurants ne doit être accepté uniquement parce qu’une fraise peut en reproduire la forme. Modifiez la section de la bride ou le mode de fixation. Pour un choix complet de procédé allant au-delà de ces deux types de logements, le guide des procédés d’usinage relie la réalisation des trous aux autres caractéristiques de la pièce, sans traiter chaque trou comme une voie de fabrication distincte.
Effectuez la sélection dans cet ordre
- Choisissez la fixation et l’exigence de surface. Identifiez la norme de vis et la géométrie de tête, puis précisez si la tête assemblée peut dépasser, être affleurante ou être en retrait par rapport à la surface.
- Tester l’ensemble de l’enveloppe de la cavité. Vérifier l’épaisseur locale, l’espace disponible au niveau des bords et des caractéristiques adjacentes, le chemin de transmission des charges au niveau des assemblages et l’accès des outils de montage.
- Définissez un siège inspectable. Indiquez uniquement la géométrie de la cavité correspondante, le diamètre du trou traversant, l’emplacement du motif et la hauteur maximale de la tête de vis lorsque cela est nécessaire pour l’assemblage.
- Comparez les itinéraires complets. Devissez la pièce avec la fixation sélectionnée, la finition, les montages et les contrôles, plutôt que de classer les deux formes isolément.
Sources techniques
- ASME B18.3-2026, Vis à tête cylindrique à six pans creux, vis à tête épaulée, vis sans tête et clés hexagonales et à cannelures (série en pouces). Champ d’application et annexe incluse sur les dimensions de perçage et de chambrage pour les vis à tête cylindrique à six pans creux.
- ISO 10642:2026, vis à tête fraisée à six pans creux. Périmètre du produit, qualification de charge réduite et alignement de la surface d’appui.
- ISO 4762:2004, vis à tête cylindrique à six pans creux. Domaine d’application des éléments de fixation métriques à tête cylindrique.
- ISO 273:1979, trous de dégagement pour boulons et vis. Séries générales fines, moyennes et grossières, ainsi que sélection à usage spécial.
- Laboratoire de machines de l’Université de Floride centrale, normes de dessin technique, page PDF 14. Indications de rainure sur les dessins et identification des éléments de fixation.
- TC 9-524, chapitre 4, machines à percer, pages imprimées 4-21 à 4-22. Distinction entre l’usinage de conique (countersinking), l’usinage de cylindre (counterboring) et le dressage de surface (spot-facing) ; copie hébergée par l’Université Carnegie Mellon.



