Nesta página
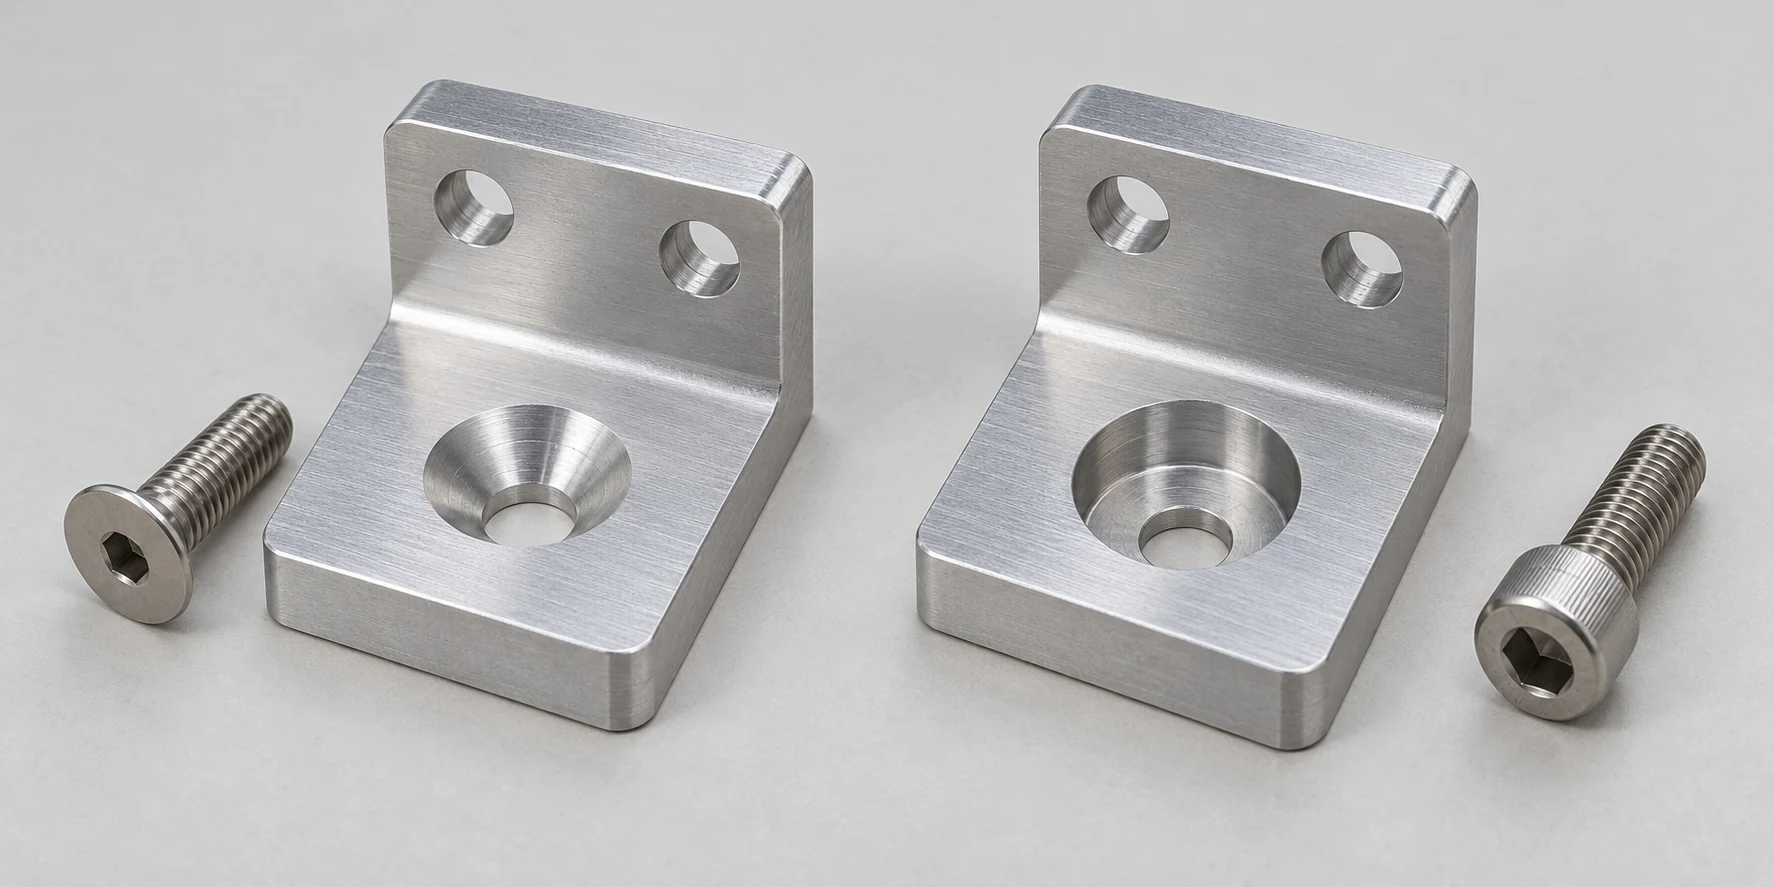
Um escareamento é um assento cônico para um parafuso de cabeça chata compatível; um escareado é um recesso cilíndrico com fundo plano para uma cabeça compatível, comumente um parafuso de cabeça cilíndrica com fenda interna. Ambos podem posicionar a cabeça do parafuso no nível ou abaixo da superfície circundante. Escolha primeiro o parafuso e a superfície montada exigida, depois dimensione conjuntamente o recesso, o furo de folga e a seção remanescente da peça. A simples menção de “parafuso nivelado” não determina qual furo deve ser usinado.
Ajuste o recesso à cabeça real do parafuso
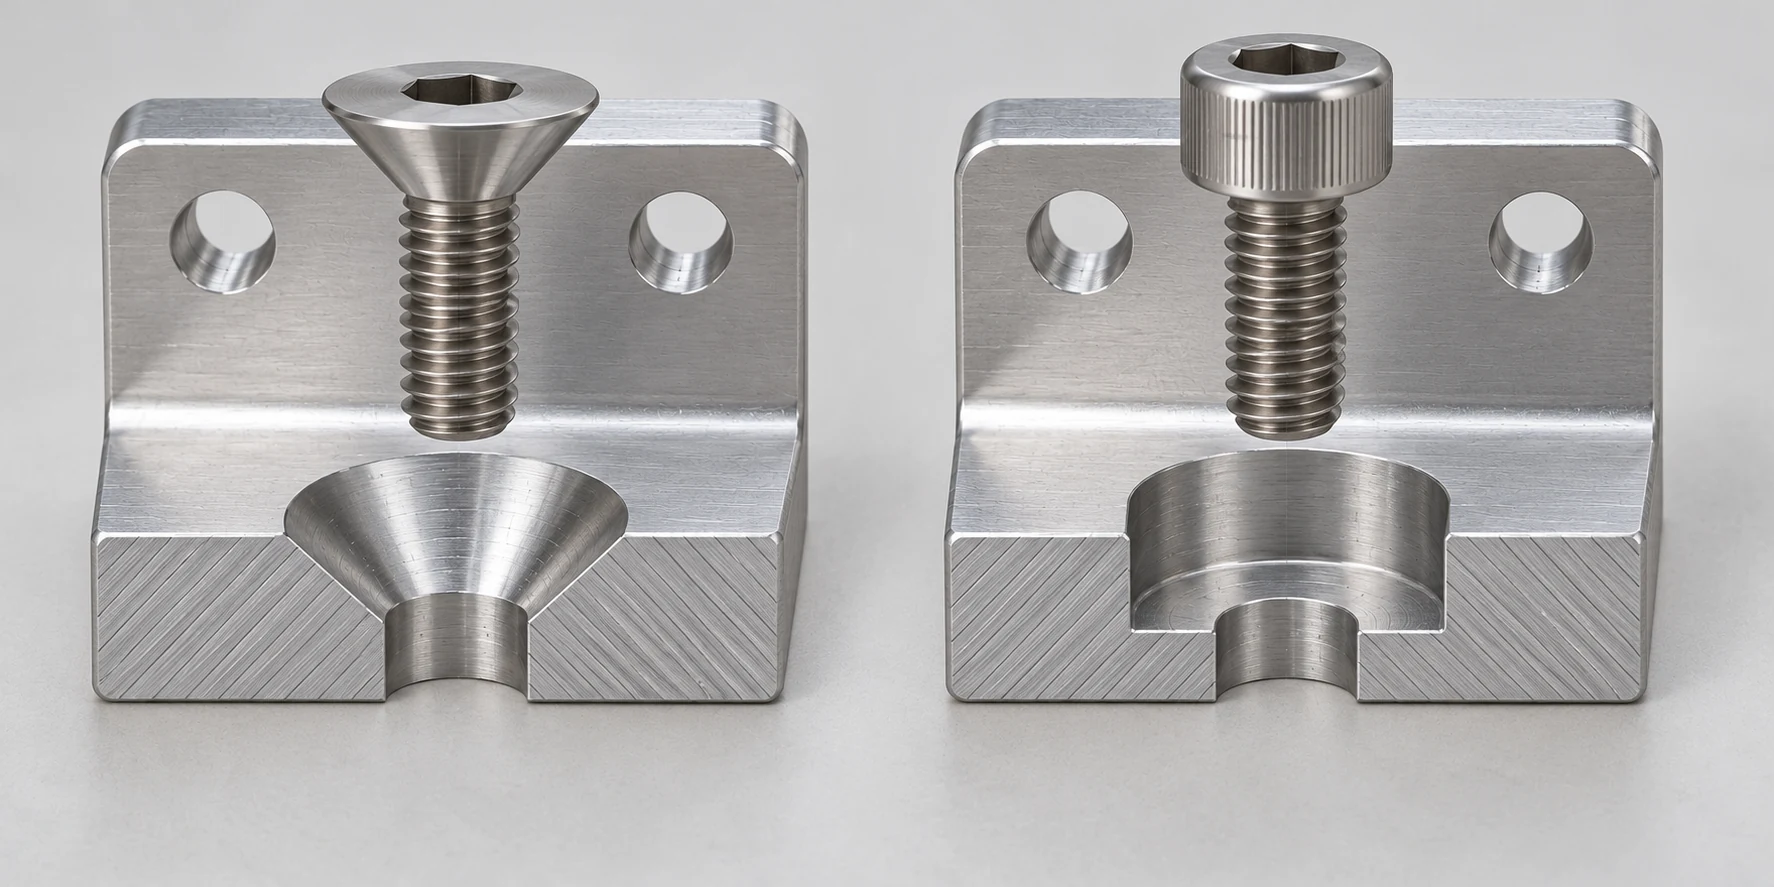
A diferença importante está na superfície sob a cabeça do parafuso, não no tipo de acionamento em sua parte superior. Um parafuso de cabeça chata com fenda interna hexagonal possui uma face inferior cônica e deve ser instalado em um escareamento compatível. Um parafuso de cabeça cilíndrica com fenda interna hexagonal possui uma face inferior essencialmente plana e exige uma superfície de apoio plana; o escareado fornece essa superfície de apoio dentro de um recesso. Especificar “parafuso Allen” ou “parafuso com fenda interna” não define o tipo de assento, pois ambos os estilos de cabeça podem ter acionamento interno hexagonal.
Comece com um fixador comercialmente disponível, identificado por sua norma, dimensão nominal, estilo de cabeça e desempenho exigido. A norma ASME B18.3-2026 abrange diversas formas de parafusos com fenda interna na série polegada e inclui informações sobre dimensionamento de furos e escareados para parafusos de cabeça cilíndrica com fenda interna. A norma ISO 10642:2026 abrange uma família específica de parafusos com fenda interna e cabeça escareada na série métrica, enquanto a ISO 4762:2004 abrange parafusos métricos de cabeça cilíndrica com fenda interna. Trata-se de produtos distintos, não de duas formas de assento para um mesmo parafuso. [1] [2] [3]
Verifique o diâmetro real da cabeça selecionada, sua altura, forma da face inferior, raio de concordância sob a cabeça e folga para o acionamento. Um recesso desenhado apenas com base na designação nominal da rosca pode acomodar o corpo do parafuso, mas rejeitar sua cabeça. O furo de folga passante também exige escolha própria: a norma ISO 273 define séries de furos de folga de propósito geral — fina, média e grossa — deixando aplicações especiais à critério dos requisitos de projeto. Por exemplo, uma rosca nominal M6 não constitui uma especificação completa para um furo passante. [4]
Compare o assento montado, não apenas o contorno do furo
Ambos os recursos removem material ao redor de um furo existente ou previsto. A tabela compara a mesma decisão de projeto para cada opção: sobre o que a cabeça do parafuso selecionado apoia-se, o que ocupa a face visível e o que deve ser controlado no desenho da peça.
| Ponto de decisão | Escareamento com parafuso de cabeça chata | Escareado com parafuso de cabeça cilíndrica |
|---|---|---|
| Contato de apoio | Cabeça cônica contra um assento cônico compatível | Face inferior plana contra um fundo anular plano |
| Face após montagem | A cabeça pode ficar nivelada quando a cabeça e o assento forem compatíveis | A cabeça pode ficar nivelada ou abaixo da face, desde que a profundidade do recesso o permita |
| Definição do recesso | Diâmetro da superfície e ângulo incluído, vinculados à cabeça escolhida | Diâmetro cilíndrico e profundidade, vinculados à cabeça e ao acesso |
| Questão local de material | A região cônica de apoio é suportada por seção suficiente? | O fundo plano e sua parede circundante são suportados por seção suficiente? |
| Verificação de montagem | Contato cabeça-assento e saliência permitida | Folga da cabeça/condutor e saliência ou reentrância permitida |
“Rebaixamento” é um resultado, não uma propriedade embutida de qualquer das geometrias. Um rebaixo cônico cortado muito raso deixa a cabeça chata saliente; se cortado muito fundo, pode afundar abaixo da face, enquanto o padrão de contato ou o empilhamento da junta difere do projeto pretendido. Um rebaixo cilíndrico pode ocultar uma cabeça de parafuso tipo tampão com igual eficácia, mas seu bolsão cilíndrico ainda exige espaço suficiente na borda e em relação a recursos vizinhos. O acionamento do parafuso selecionado também precisa de um caminho reto para a ferramenta de montagem após a instalação das peças. Um recesso inacessível à ferramenta de aperto não constitui uma solução utilizável, mesmo que a seção CAD não mostre nenhuma colisão.
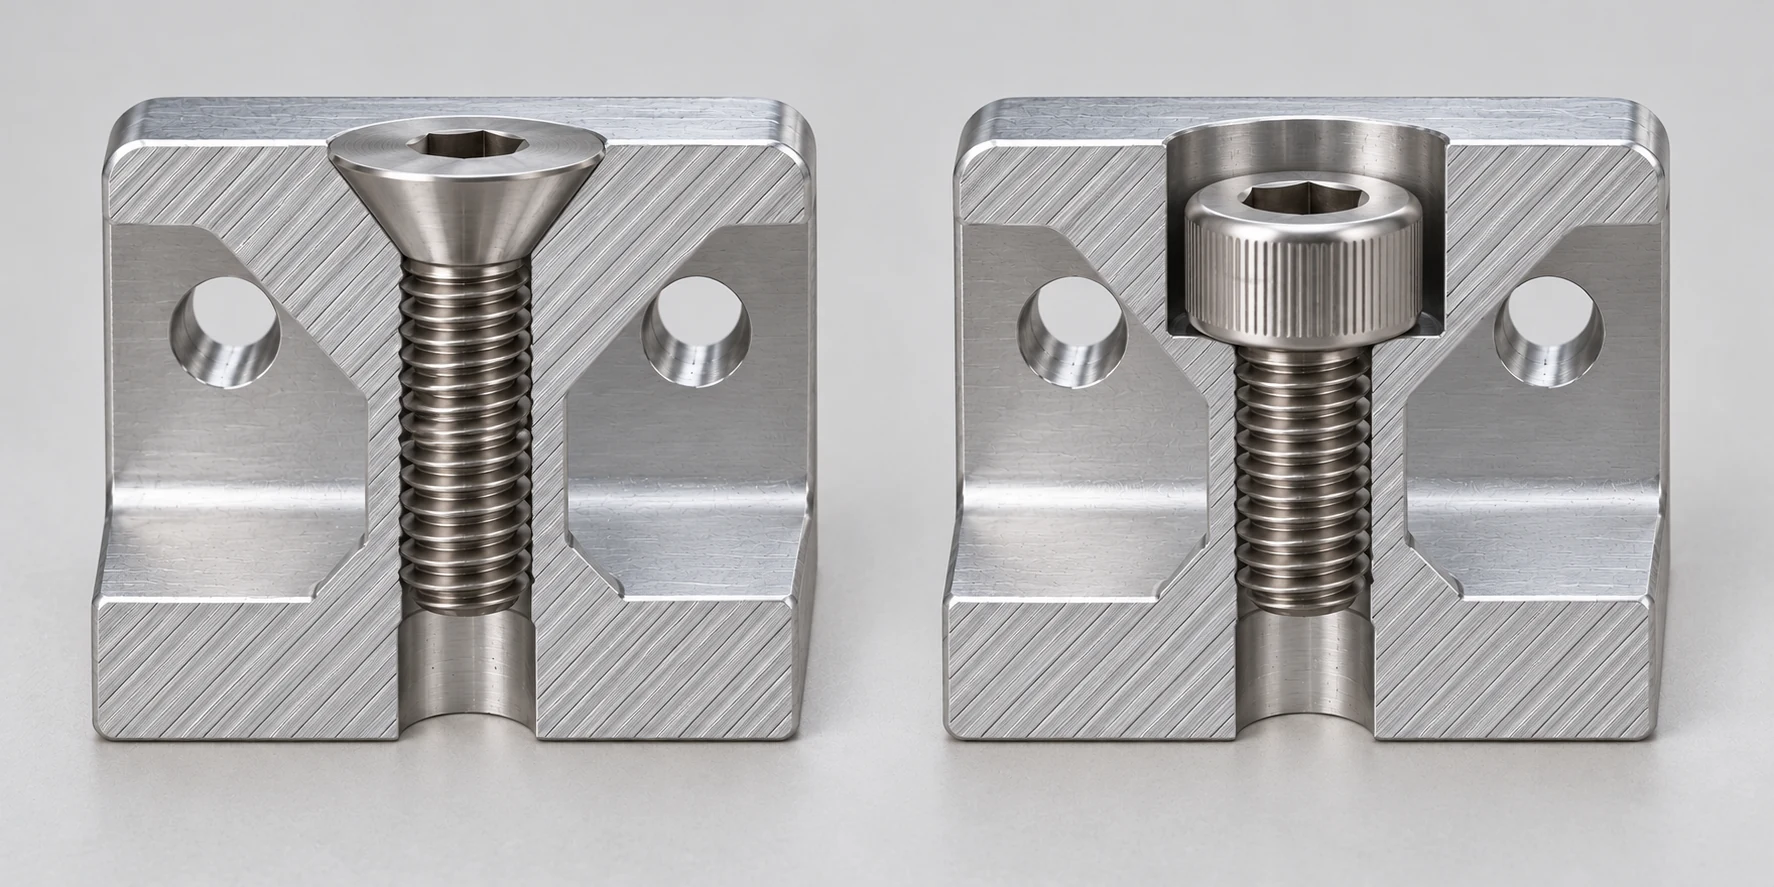
Não deduza uma classificação geral de resistência a partir desta tabela. A classe de propriedade do parafuso, o design da cabeça, a geometria de contato, o material sob o assento, os membros da junta e a pré-carga são todos fatores relevantes. A norma ISO 10642 rotula especificamente os parafusos de cabeça escareada por ela abrangidos como tendo capacidade de carga reduzida devido a esse design de cabeça e exige atenção ao alinhamento entre a cabeça e o assento. Essa afirmação refere-se à família de parafusos definida pela norma ISO 10642; não constitui uma classificação de carga para toda junta com cabeça escareada. [2]
Mantenha material suficiente sob o recesso
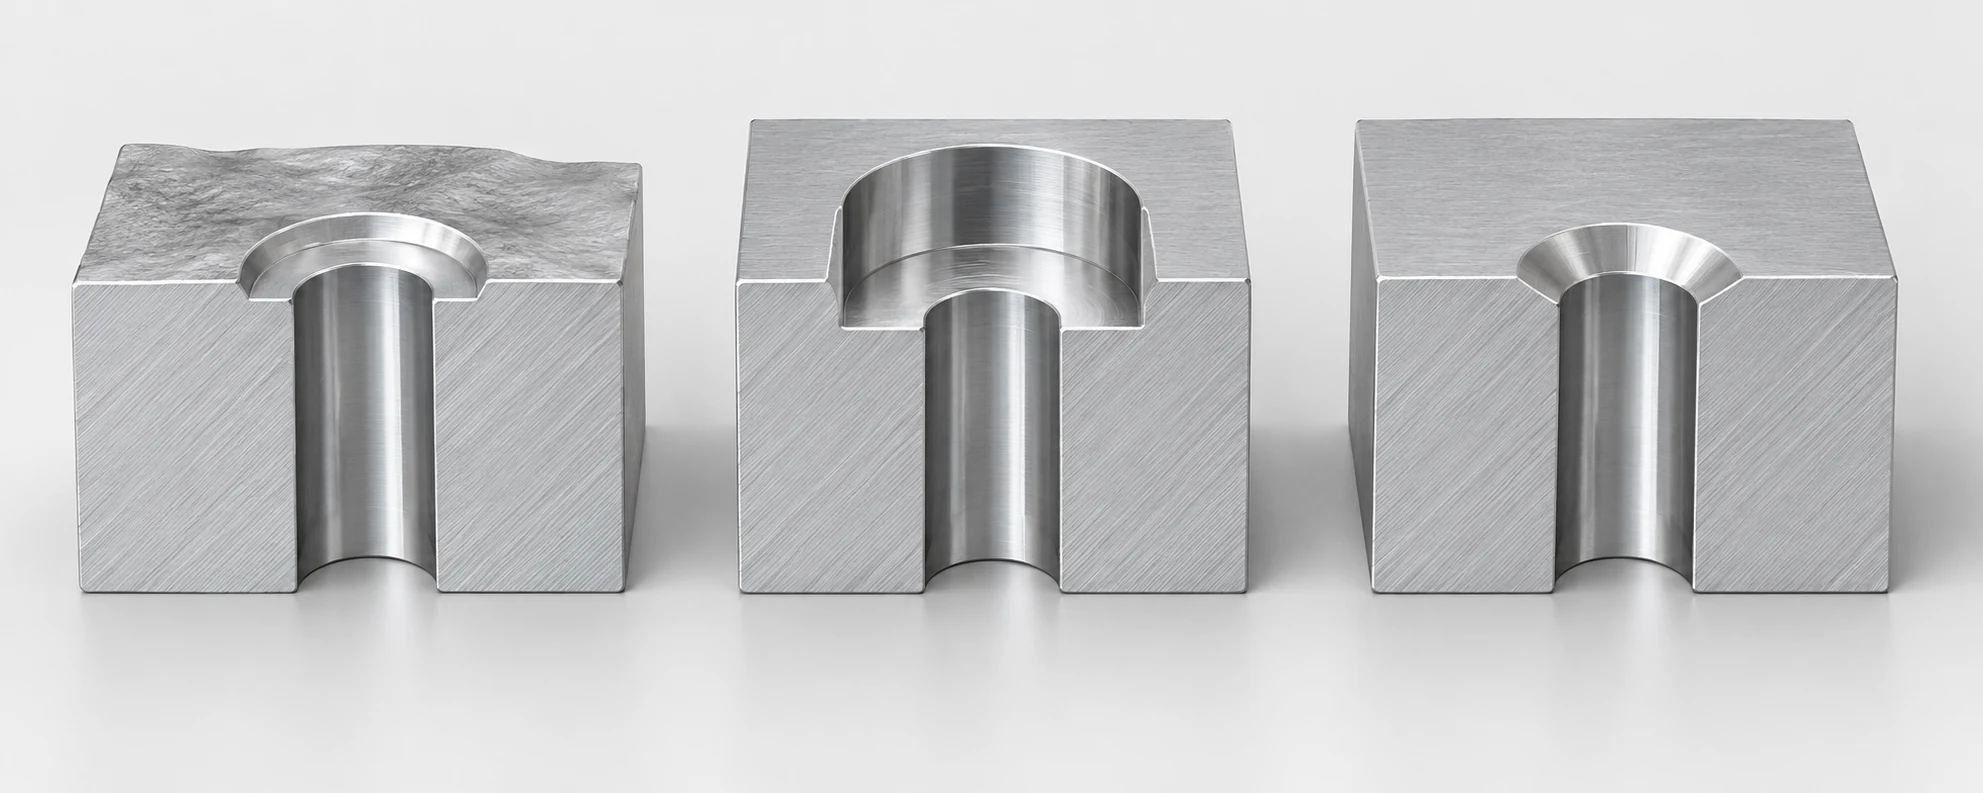
O espaço livre aparente acima da cabeça do parafuso precisa vir de algum lugar. Um escareamento remove um cilindro de fundo plano até a profundidade necessária para a cabeça selecionada. Um escareado remove um cone ao redor do furo de folga. Nenhum desses processos preserva automaticamente mais material. Compare o corte mais profundo e a largura da seção afetada ao longo do caminho de carga real, não apenas o diâmetro do círculo visível na face superior.
Para uma chapa fina, um escareamento profundo pode deixar muito pouco material no fundo sob a cabeça do parafuso. Um chanfro amplo pode penetrar tão profundamente em uma seção fina que seu cone encontra a face de saída próxima ao furo, deixando uma borda anelar fraca ou afiada. Um boss (relevo cilíndrico) espesso pode acomodar facilmente qualquer um dos dois, enquanto uma aba estreita, nervura ou parede de cavidade pode não acomodar nenhum deles. As dimensões decisivas são: espessura local, profundidade e diâmetro do recesso, distância até superfícies livres próximas, carga aplicada pelo fixador e estado do material. Não existe um valor universal mínimo defensável para a espessura da parede derivado exclusivamente das palavras ‘chanfro’ e ‘escareamento’.
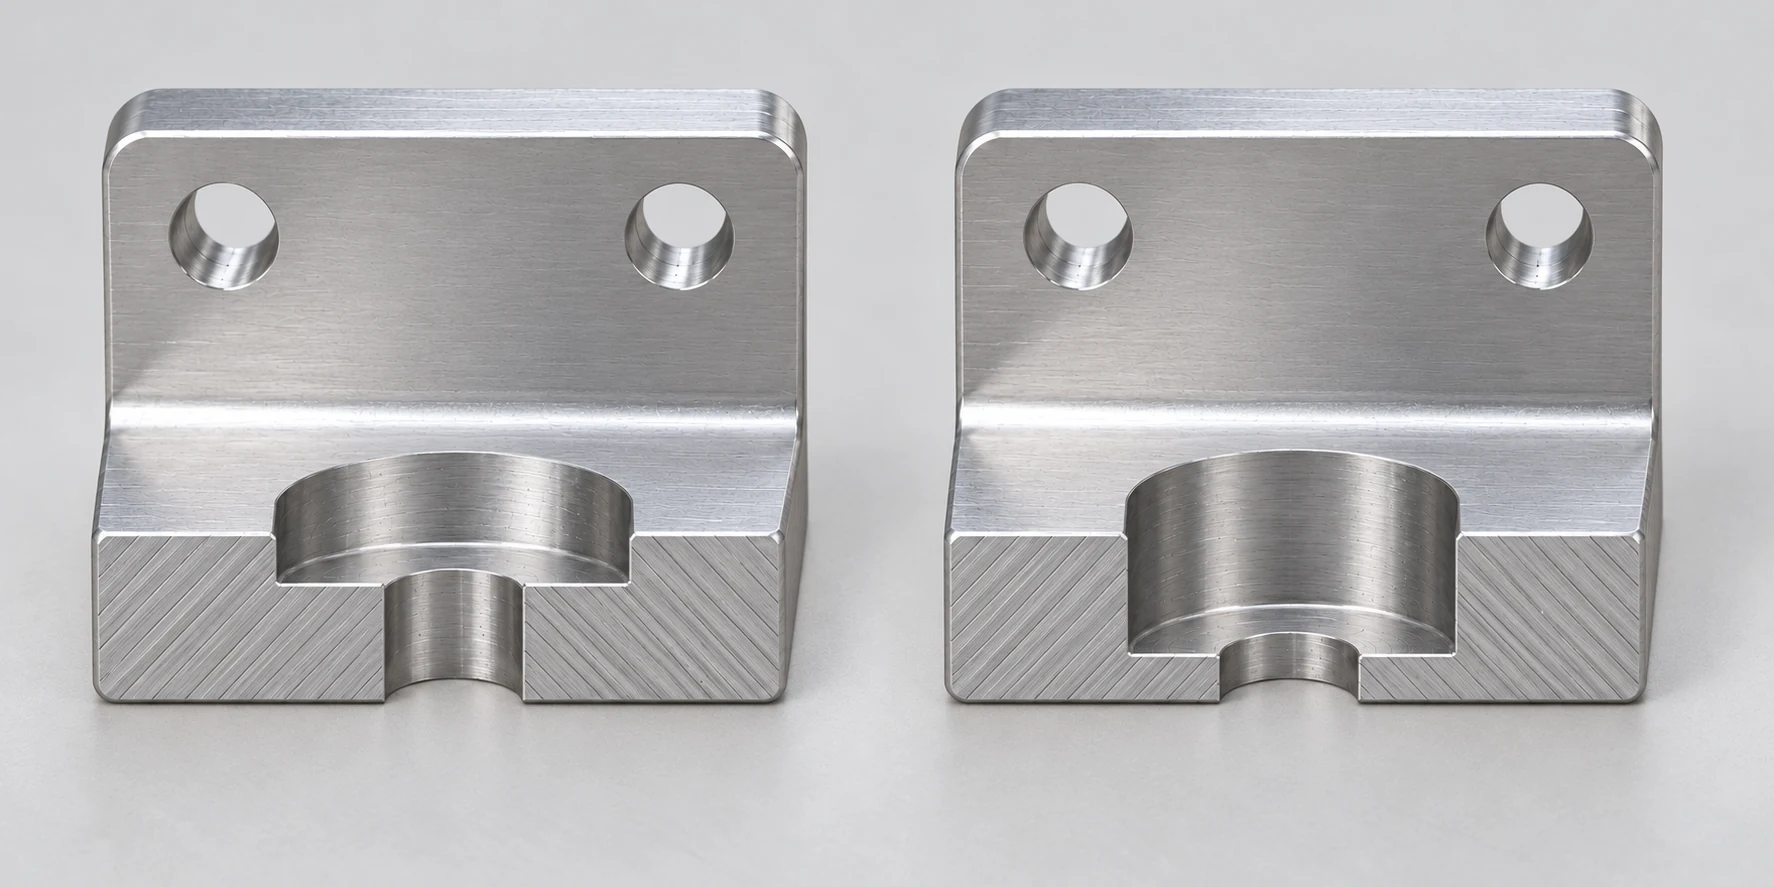
Se a seção remanescente não atender aos requisitos de resistência ou rigidez da peça, a solução é modificar a junta: aumentar o material local, utilizar uma cabeça compatível mais rasa ou menor, reposicionar o parafuso, deixar a cabeça saliente, adicionar um recurso de fixação separado ou reconsiderar o método de fixação. Uma tampa fina pode exigir uma calota conformada ou um espaçador em vez de um rebaixo usinado. Cada alternativa altera a montagem e a verificação; portanto, compare a junta completa em vez de solicitar ao fresador que “faça a cabeça caber” em um material inadequado.
Verifique o espaço nas bordas, o padrão de furos e a localização da montagem
O diâmetro externo do recesso pode determinar o posicionamento, mesmo quando o furo passante possui distância suficiente até a borda. Em uma orelha de fixação estreita, um escareamento largo pode perfurar o lado. Um chanfro pode se aproximar da borda de um bolsão adjacente ou intersectar um assento de parafuso próximo. Desenhe o envelope completo do recesso na face real, incluindo qualquer raio de canto ou folga sob a cabeça, antes de definir o padrão. Se o assento precisar ser usinado a partir da face inferior, confirme que essa face pode ser fixada e acessada sem conflitar com a superfície de acoplamento ou com operações posteriores.
Uma cabeça cônica também cria uma ação de assentamento ao ser apertada. Se o parafuso tiver folga em seu furo passante, o cone pode empurrar a peça acoplada em direção ao centro do escareamento. Isso pode ser útil em uma junta projetada intencionalmente, ou pode interferir na localização precisa estabelecida por pinos de centragem, um ombro ou referências usinadas. Não espere que um parafuso escareado corrija um padrão de dois furos incompatível; forçar ambas as cabeças para assentos imperfeitos pode distorcer o contato ou carregar os parafusos de forma desigual. Um fresamento cilíndrico (counterbore) com assento plano também não estabelece localização precisa por si só. Escolha o controle de posição do furo a partir do esquema funcional de referências (datums) da montagem e, em seguida, verifique se a cabeça do parafuso e o respectivo assento não comprometem esse controle. A distinção entre dimensão do furo, sua localização e as relações funcionais acabadas é detalhada no guia de tolerâncias para usinagem CNC.
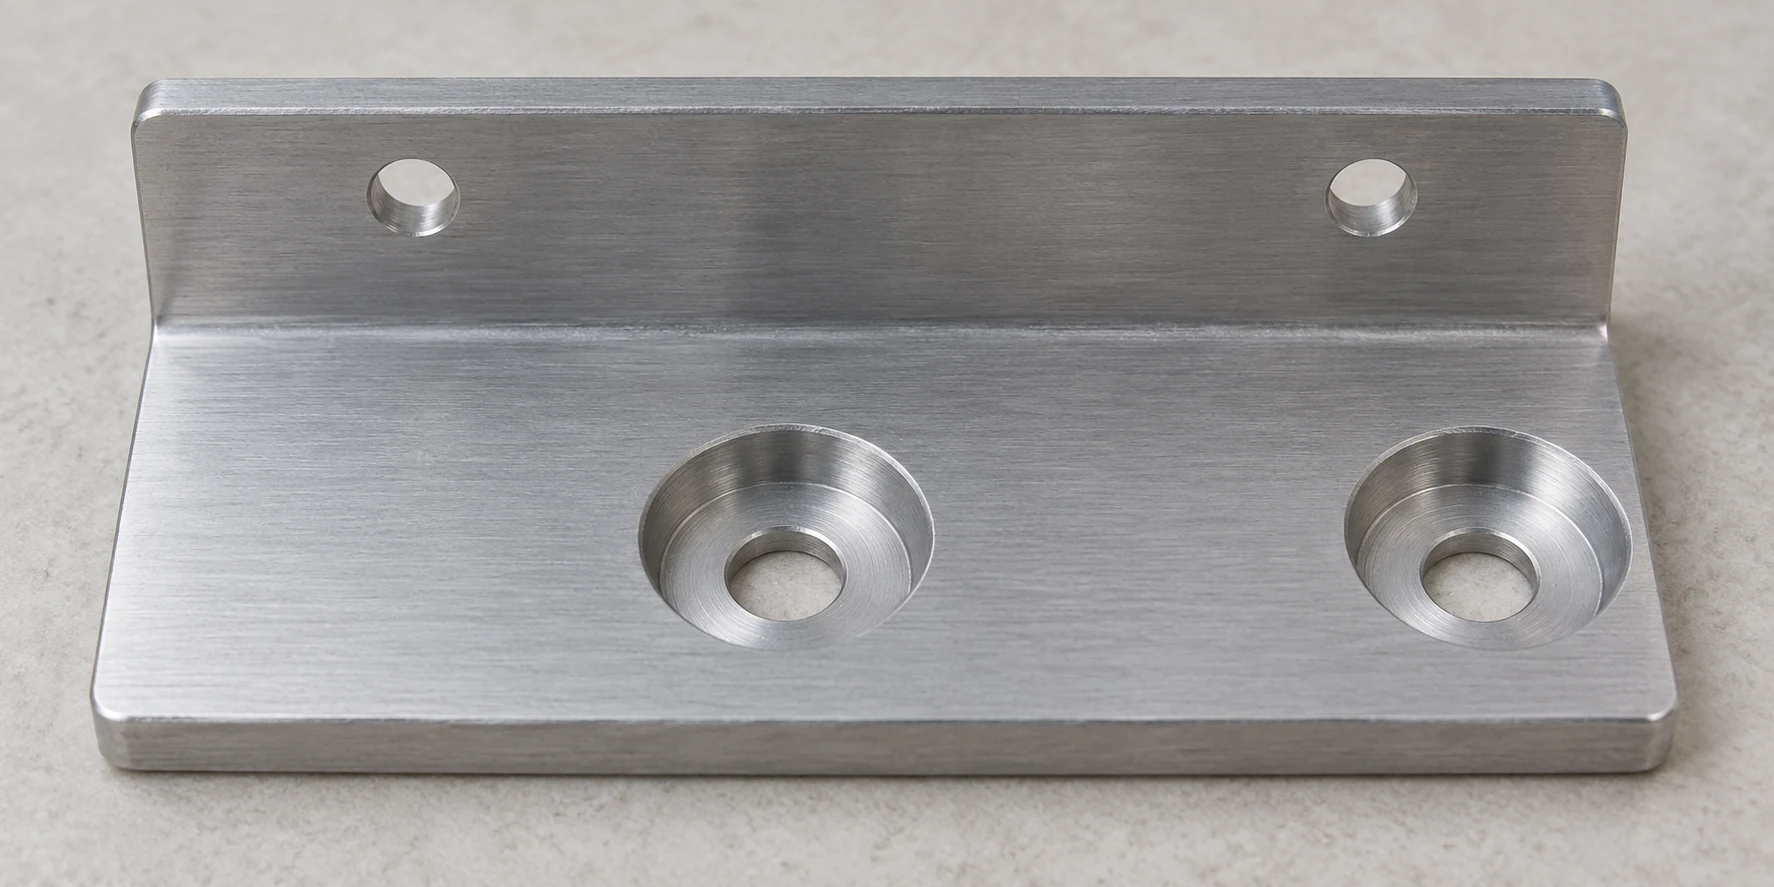
Em uma face exposta, decida também se “nivelado” significa ausência de projeção sob uma tampa móvel, aparência lisa ou altura máxima especificada da cabeça do parafuso após a montagem. Trata-se de condições de aceitação distintas. Um pequeno recesso permitido abaixo do nível pode ser inócuo para uma proteção, enquanto uma face de acoplamento ou vedação de precisão pode não tolerar uma cavidade ou a cabeça de um parafuso interrompendo sua zona de contato. Trate essa função da superfície como o requisito, em vez de presumir que todo modelo CAD com aparência nivelada se comporta da mesma maneira.
Compare a rota real de usinagem e inspeção
Ambas opções normalmente começam com um furo de folga posicionado; o assento é um recurso adicional. Um escareamento exige uma ferramenta com o ângulo incluído apropriado e um diâmetro maior ou profundidade controlados, para que a cabeça escolhida se assente conforme pretendido. Um escareio exige um assento de fundo plano, com o diâmetro e a profundidade exigidos, além de folga suficiente para a cabeça, seu raio de concordância e a ferramenta de aperto. Dependendo da geometria da peça e das ferramentas disponíveis, o assento pode ser usinado na mesma configuração do furo ou após uma reorientação. O guia sobre perfuração versus fresagem explica por que a criação do furo e a trajetória de ferramenta utilizada para finalizar um recurso local devem ser selecionadas separadamente.
Um contrabarril não é a mesma coisa que um assento de furação (spotface). Um assento de furação prepara uma superfície plana local ao redor de um furo, frequentemente em uma superfície rugosa ou inclinada, sem necessariamente recolher a cabeça do parafuso abaixo da face circundante. Da mesma forma, uma pequena chanfragem para remoção de rebarbas pode eliminar rebarbas sem produzir o diâmetro, o ângulo e a profundidade exigidos para um parafuso de cabeça escareada. Essas operações podem ser combinadas quando a peça exige tanto uma condição de borda quanto um assento para fixação, mas nenhuma delas substitui um recesso dimensionado. [6]
O preço unitário não pode ser classificado dizendo-se «um cone é uma passagem» ou «um fundo plano exige mais ferramentas». Um conjunto padrão de fatores — ferramenta compatível, disponibilidade da cabeça da ferramenta, quantidade de furos, direção de montagem, controle de rebarbas, acessibilidade ao bolsão e esforço de inspeção — pode alterar a resposta. Um parafuso de cabeça cilíndrica padrão com escareamento pode ser econômico em um suporte espesso; já um parafuso de cabeça plana compatível com escareado pode ocupar menos espaço em outro. Ao comparar cotações, utilize o mesmo material, quantidades, elemento de fixação acoplado, acabamento superficial e condição aceita da cabeça montada. O guia de RFQ para usinagem CNC apresenta o conjunto mais amplo de entradas necessárias para obter uma cotação comparável de usinagem.
Especifique e inspecione o assento acabado
O modelo 3D pode mostrar o recesso, mas o desenho deve indicar o que o torna aceitável. O guia de desenhos do Laboratório de Máquinas da Universidade da Flórida Central exige o diâmetro e a profundidade do counterbore, bem como o diâmetro da superfície do countersink e o ângulo incluído. Também recomenda deixar clara a fixação prevista. Os ângulos comumente citados são exemplos, não uma autorização para aplicar um único ângulo a todos os parafusos de cabeça chata. [5] O guia sobre modelo 3D versus desenho 2D explica os papéis distintos da geometria e dos requisitos de aceitação.
Para qualquer um dos dois métodos, identifique qual face recebe o assento e como o furo passante se relaciona com ela. Para um escareamento, especifique a rosca aplicável (parafuso) e o ângulo e o diâmetro superficial necessários para essa cabeça; defina um limite de saliência ou encaixe perfeito (flushness) caso a altura final da cabeça montada seja funcional. Para um escareado (counterbore), especifique o diâmetro, a profundidade e quaisquer requisitos necessários quanto ao piso ou à altura da cabeça. Dimensione a localização do padrão de furos a partir de datums funcionais, em vez de medir cada recesso como um círculo isolado. Se o revestimento ou acabamento alterar o ajuste crítico, defina se a aceitação se aplica antes ou depois desse acabamento. Uma nota vaga, como “escareamento para M6”, deixa em aberto o padrão da cabeça, o ângulo e a altura final.

A inspeção deve corresponder ao que foi especificado. Verifique o diâmetro/profundidade do recesso ou o diâmetro/ângulo da superfície, conforme aplicável, o furo de folga e a localização do assento em relação ao padrão e aos datums da peça. Um parafuso selecionado pode ser utilizado para verificar a protrusão real e o acesso da ferramenta em um ensaio de montagem, mas um parafuso genérico de oficina não substitui o parafuso especificado nem as dimensões do desenho. Se o projeto exigir contato de apoio completo, inspecione o contato ou o comportamento montado por um método adequado a esse requisito; uma cabeça visualmente alinhada com a superfície, por si só, não comprova tal condição.
Um suporte, duas soluções viáveis
Considere uma braçadeira de montagem em alumínio com dois furos e uma tampa removível que desliza sobre sua face superior. A tampa não consegue ultrapassar a cabeça saliente de um parafuso. No primeiro projeto, o parafuso de cabeça chata selecionado está disponível com as propriedades mecânicas exigidas, a braçadeira possui seção suficiente ao redor de seus assentos cônicos e o padrão de furos é posicionado independentemente dos parafusos. Um escareamento combinado proporciona uma face nivelada sem um rebaixo cilíndrico ao redor de cada cabeça. O desenho técnico ainda deve definir o parafuso escolhido, a geometria do assento e a projeção máxima permitida da cabeça.
No segundo projeto, o parafuso de cabeça cilíndrica com fenda hexagonal escolhido é preferido para a junta, e o suporte é suficientemente espesso e largo para acomodá-lo em recesso. Um escareamento fornece à sua superfície plana inferior um assento e permite que a cabeça fique abaixo do nível da tampa. O diâmetro externo do escareamento deve caber entre o centro do furo e a borda do suporte, enquanto sua profundidade deve deixar um fundo suficientemente resistente. Uma ferramenta de montagem deve conseguir acessar cada fenda hexagonal após a remoção da tampa. O mesmo requisito visível de “nenhuma cabeça saliente” pode, portanto, levar a qualquer uma das duas soluções, mas o parafuso, o envelope de estoque exigido e as dimensões de aceitação diferem.
Se o suporte for muito fino para um recesso adequado, nenhum desses dois projetos nominalmente embutidos deve ser aceito apenas porque uma fresa pode executar a forma. Altere a seção do suporte ou a fixação. Para uma escolha completa de processo além desses dois tipos de assentos, o guia de processos de usinagem vincula a execução de furos com outras características da peça, sem tratar cada furo como uma rota de fabricação distinta.
Faça a seleção nesta ordem
- Escolha o fixador e o requisito da face. Identifique a norma do parafuso e a geometria da cabeça, em seguida, indique se a cabeça montada pode projetar-se, assentar-se nivelada ou situar-se abaixo da superfície.
- Teste todo o volume da reentrância. Verifique a espessura local, o espaço nas bordas e junto a recursos adjacentes, o trajeto de carga na junção e o acesso da ferramenta de montagem.
- Defina um assento inspecionável. Forneça a geometria correspondente do recesso, o diâmetro do furo passante, a localização do padrão e a aceitação da altura da cabeça apenas onde isso for relevante para a montagem.
- Compare complete routes. Cotar a peça com o fixador selecionado, acabamento, montagens e inspeção, em vez de classificar as duas formas isoladamente.
Fontes técnicas
- ASME B18.3-2026, Parafusos de Cabeça Cônica com Encaixe, Parafusos de Ombro, Parafusos de Fixação e Chaves Sextavadas e com Ranhuras (Série em Polegadas). Escopo e apêndice incluído sobre dimensionamento de furação/escareamento para parafusos de cabeça cônica com encaixe.
- ISO 10642:2026, parafusos com cabeça escareada e fenda sextavada interna. Escopo do produto, qualificação de capacidade reduzida de carga e alinhamento da superfície de apoio.
- ISO 4762:2004, parafusos de cabeça cilíndrica com sextavado interno. Escopo de fixadores métricos de cabeça cilíndrica.
- ISO 273:1979, furos de folga para parafusos e parafusos de fixação. Séries de uso geral — fina, média e grossa — e seleção de uso especial.
- Normas de Desenho do Laboratório de Máquinas da Universidade da Flórida Central, página 14 do PDF. Indicações de rebaixos em desenhos e identificação de fixadores.
- TC 9-524, Capítulo 4, Máquinas de Furar, páginas impressas 4-21–4-22. Distinção entre escareamento, escariamento e faceamento superficial; cópia hospedada pela Universidade Carnegie Mellon.



