Nesta página
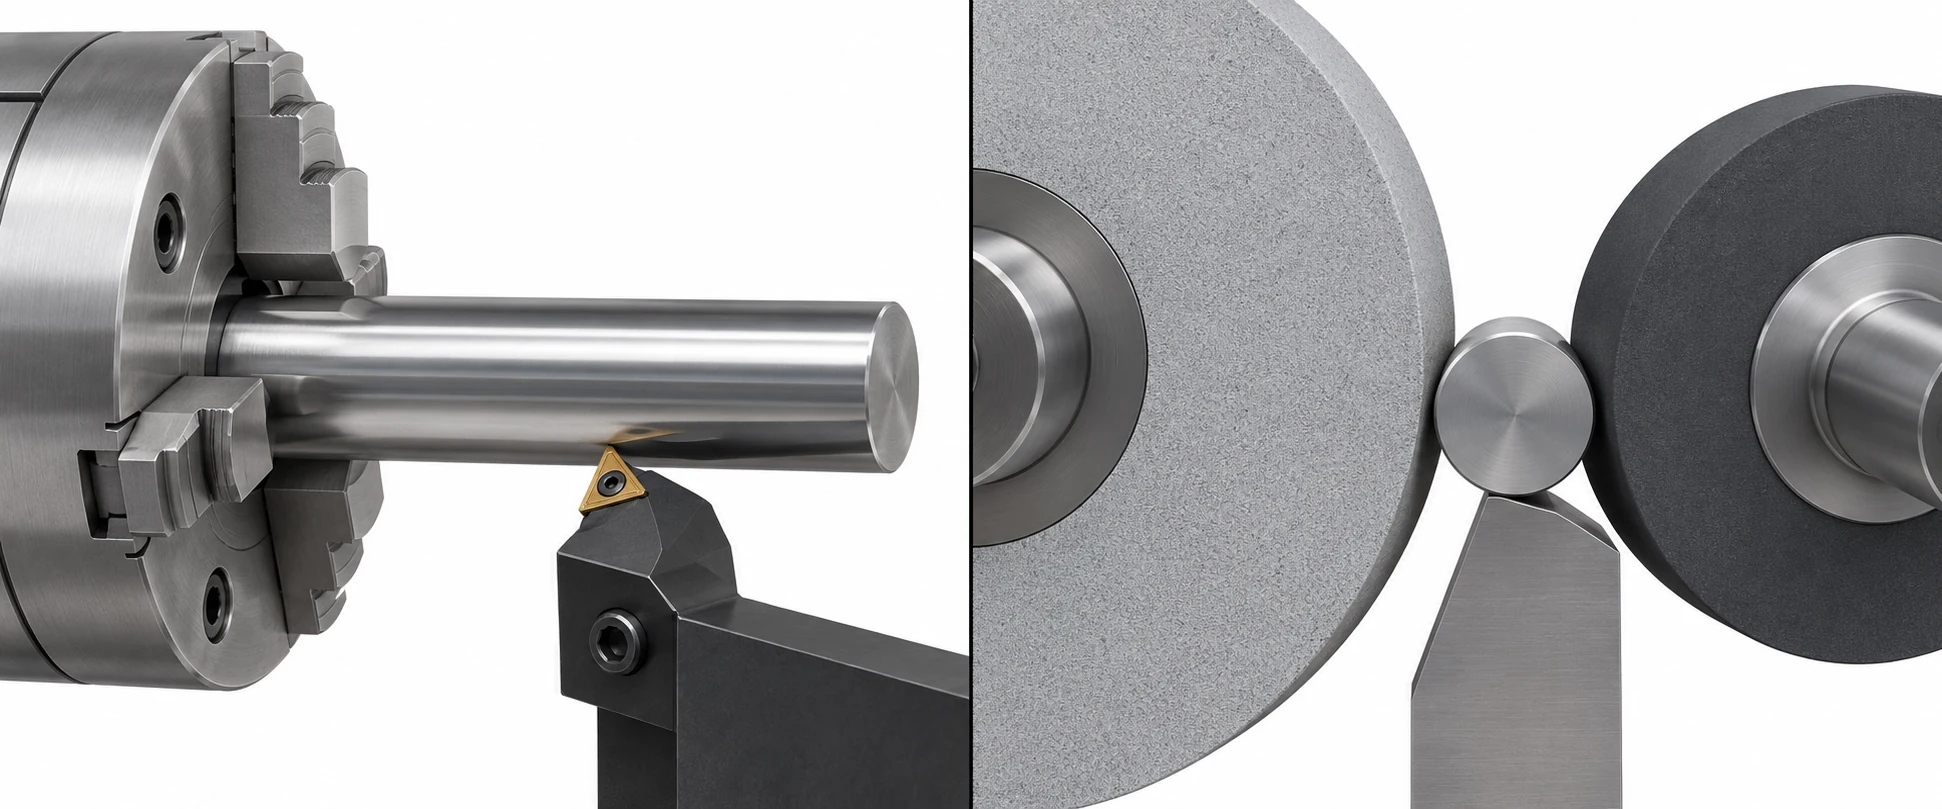
Tornear CNC e retificar sem centros executam tarefas diferentes em um eixo. O torneamento é o método flexível para criar os diâmetros, ombros, extremidades, ranhuras e outras características torneadas do eixo. A retificação sem centros é um processo adicional de acabamento de diâmetro externo: a peça apoia-se entre uma roda abrasiva, uma roda reguladora e uma lâmina de apoio enquanto material abrasivo é removido de uma superfície redonda acessível. Utilize apenas o torneamento quando a peça resultante atender ao desenho. Adicione a retificação sem centros quando um diâmetro externo especificado exigir esse processo e quando a geometria da peça, a sobremetal remanescente, o plano de inspeção e a quantidade de produção o justificarem. Um eixo escalonado geralmente ainda requer torneamento antes de qualquer face selecionada ser retificada.
A diferença na fixação da peça altera a decisão
Em um torno CNC, a peça gira em um plato, mandril ou outro suporte adequado, enquanto uma ferramenta segue um percurso programado. O torno pode usinar ao longo do eixo para um diâmetro externo (OD), deslocar-se transversalmente sobre uma face e penetrar em posições selecionadas para executar um sulco ou um ombro. O método de fixação e o suporte influenciam a deformação, o acesso à peça e a relação entre as características geométricas, mas o processo é capaz de produzir um perfil torneado completo diretamente a partir do material bruto. O Laboratório de Manufatura e Produtividade do MIT descreve os tornos CNC como equipamentos que prendem e rotacionam o material, enquanto a ferramenta de corte se desloca ao longo de seus eixos. [1] Para as opções operacionais por trás de um perfil completo de eixo, consulte nosso guia de operações de torneamento.
Na retificação centerless externa, a peça não é fixada por um plato ou apoiada em seus furos de centro durante a passagem de retificação. Uma roda de retificação remove material; a roda reguladora controla a rotação da peça e, no trabalho com alimentação contínua (through-feed), também seu movimento axial; uma lâmina apoia a peça abaixo da zona de contato. Esse arranjo de apoio pode tornar um diâmetro externo contínuo um bom candidato para acabamento. Por si só, ele não produz a face final, um rebaixo profundo ou um furo interno. A Open University explica os três elementos de trabalho e os dois principais modos de alimentação externa. [2]
A palavra centerless pode induzir um projetista ao erro. Ela descreve como a peça é suportada, não o fato de que todos os seus elementos compartilharão um único eixo perfeito nem que a inspeção seja desnecessária. A superfície controlada é aquela apresentada à folga de retificação. Se a montagem depender da relação dessa superfície com um furo, uma face ou outro munhão, defina essa relação no desenho e planeje como a peça acabada será medida.
A retificação por alimentação contínua exige um diâmetro externo (DE) passável; a retificação por alimentação localizada visa uma superfície plana localizada (land)
A retificação com alimentação axial desloca a peça de trabalho axialmente através do espaço entre as rodas. Um pino ou barra reta com uma superfície externa essencialmente contínua é o candidato mais claro: pode entrar, percorrer e sair sem que um rebaixo entre em contato com a abertura de retificação. A configuração das rodas e do guia deve corresponder ao material, diâmetro, comprimento e resultado exigido. A Open University descreve o método para peças paralelas sem obstruções na superfície. Sua página didática também discute arranjos especiais; portanto, “paralela e desobstruída” é uma triagem prática inicial, não uma afirmação de que todas as demais formas sejam impossíveis. [2]
Uma cabeça, uma flange ou um diâmetro vizinho maior podem impedir esse deslocamento axial. A usinagem por penetração (in-feed), também chamada de retificação centerless por imersão, posiciona uma região selecionada oposta à roda abrasiva e avança a roda sobre essa região, em vez de passar todo o componente através dela. Ela pode tratar uma superfície plana (land) em uma peça escalonada ou com cabeça, desde que a largura da roda abrasiva, a folga do ombro e a geometria do suporte o permitam. Não é uma solução mágica para um recesso inacessível: a roda abrasiva ainda precisa de espaço para entrar em contato com toda a superfície plana especificada, e a roda reguladora e a lâmina devem sustentar a peça durante todo o corte. Um perfil ou diversos diâmetros podem exigir uma roda abrasiva perfilada e uma configuração mais elaborada. O folheto técnico MIKROSA da United Grinding distingue o trabalho contínuo sem perfil (through-feed) do trabalho por penetração (in-feed) em eixos e agulhas com perfil; esses exemplos descrevem a faixa de aplicações de uma máquina, não os equipamentos da VETCNC. [3]
Antes de selecionar um modo de avanço, inspecione a silhueta inteira na direção em que a peça se deslocaria. Um pino pode parecer cilíndrico na sua zona de apoio no mancal, mas ainda assim possuir uma cabeça, um pino transversal, um colar ou uma característica na extremidade que impeça a passagem. Para um eixo escalonado, localize também com exatidão onde a zona acabada termina em relação ao ombro. Se um ombro quadrado e um diâmetro externo retificado precisam se encontrar, o bordo e a forma do canto da mola tornam-se parte do plano de processo; uma nota genérica como “retificar DE” é insuficiente.
O torneamento ainda define a forma funcional do eixo
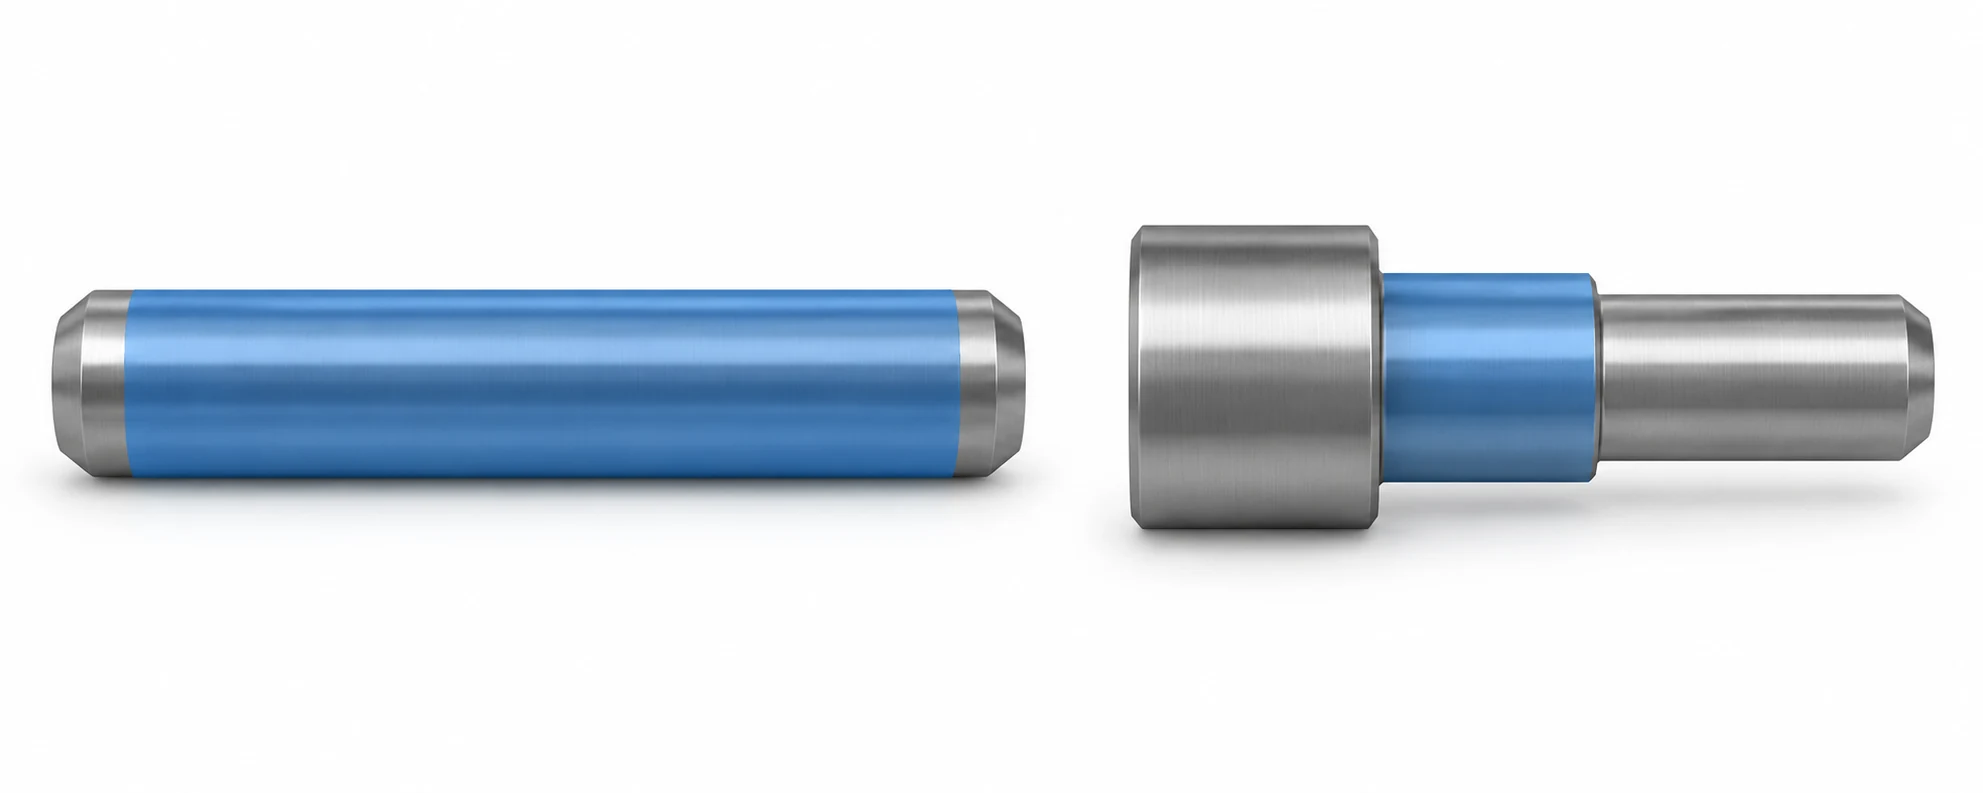
Para um eixo escalonado, separe o desenho em características individuais, em vez de rotular toda a peça como “tornada” ou “retificada”. Uma superfície cilíndrica externa (land) pode servir como ajuste para rolamento; um ombro pode posicionar axialmente um conjunto; uma face de extremidade pode definir o comprimento; uma ranhura pode receber um anel de retenção. O torneamento pode estabelecer todas essas formas em uma sequência planejada. A retificação sem centros pode então finalizar um diâmetro externo (OD) selecionado, mas não substitui o trabalho prévio de conformação do perfil nem melhora automaticamente o ombro, a face de extremidade ou a ranhura. Se for necessário retificar essas características adjacentes, isso exige um processo projetado especificamente para elas.
Essa distinção também evita uma ambiguidade custosa no desenho. Se apenas um mancal exigir uma dimensão ou forma rigorosas, especifique esse mancal em vez de exigir que todo o eixo seja retificado. Uma exigência aplicada indiscriminadamente a todos os diâmetros externos pode obrigar a configurações adicionais, manipulação e inspeção sem melhorar a funcionalidade. Inversamente, uma nota que mencione apenas o diâmetro final pode omitir um requisito funcional de redondeza ou de relação com o datum. O guia de tolerâncias para usinagem CNC explica como as dimensões, a forma e as relações com o datum atendem a propósitos distintos.
O torneamento pode ser a operação final mesmo em um eixo com uma superfície visualmente impecável. A aparência não é um critério de aceitação, a menos que esteja ligada a uma textura ou limite de defeitos especificados. Se a rota real de torneamento atender aos requisitos de ajuste no mancal, forma e superfície com o rendimento necessário, a operação abrasiva adicional não traz automaticamente benefício de qualidade. Se a superfície torneada falhar em um requisito funcional real, investigue se a falha decorre do arranjo de corte, do estado da ferramenta, da deformação da peça ou de um requisito melhor resolvido por retificação. Trata-se de uma decisão sobre a rota de fabricação, não de uma afirmação genérica de que um processo é inerentemente mais preciso do que o outro.
Uma rota de torneamento seguida de retificação exige relações deliberadas entre sobremetal e características geométricas
Quando a retificação for selecionada, a peça bruta torneada deve ter uma quantidade planejada de material remanescente na face cilíndrica externa (OD) a ser acabada. A operação de torneamento bruto também deve manter a peça suficientemente retilínea e apoiada para que a configuração de retificação funcione adequadamente. O sobremetal não é simplesmente um número positivo arbitrário indicado no desenho. Sua quantidade útil depende da variação do processo inicial, do estado do material, do erro de forma esperado, do comprimento e diâmetro da face cilíndrica, da configuração da mola e dos apoios, bem como da quantidade que pode ser removida sem danificar características adjacentes. Uma retificadora sem centros não consegue corrigir um diâmetro externo (OD) abaixo da medida nominal; uma peça bruta irregular pode deixar material insuficiente em uma localização angular ou axial específica, mesmo que um ponto isolado meça acima da medida nominal.
Defina qual etapa possui cada característica final. O torneamento pode definir o comprimento de ponta a ponta e uma distância entre o ombro e a ranhura; a retificação pode definir o diâmetro externo (OD) selecionado e sua forma. Se o OD acabado precisar girar verdadeiramente em relação a outra característica, a rota de fabricação exigirá uma estratégia de transferência de datum e uma medição correspondente. A passagem sem centros segue o contato da peça com a roda, regulando a roda e a lâmina, e não um eixo de placa preservado da configuração anterior no torno. Não deduza a relação entre duas superfícies acabadas independentemente apenas pelos nomes dos processos.
O manuseio entre operações também é relevante. Uma pequena rebarba na borda de um canal ou uma borda danificada na face cilíndrica retificada pode interferir no apoio ou riscar a mola; um sobremetal excessivo pode exigir passes adicionais ou tornar o processo instável; um sobremetal insuficiente pode deixar uma área ainda torneada. Esses são modos de falha que devem ser previstos no planejamento, não motivos para incluir retificação em todos os eixos. A primeira peça deve demonstrar que a face cilíndrica selecionada é totalmente acabada, enquanto o ombro, a extremidade e o canal adjacentes permanecem aceitáveis. Um desenho claro e uma sequência de operações bem definida facilitam muito essa verificação, comparada a uma instrução genérica como “retificar após usinagem”.
Meça o requisito que justificou a retificação
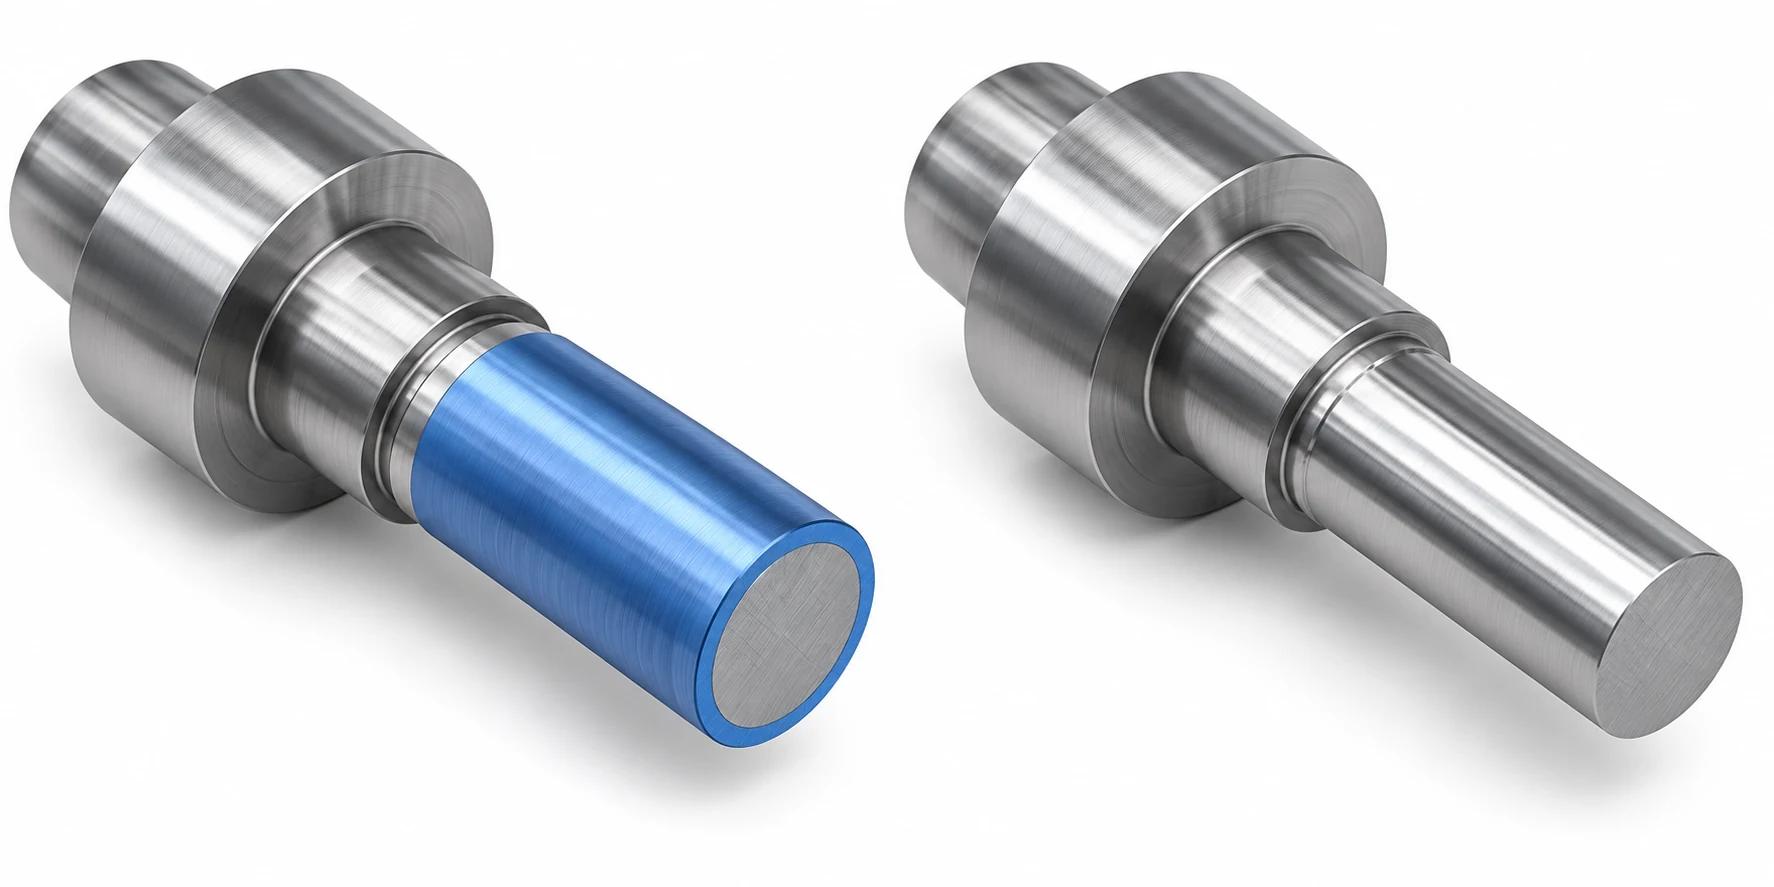
Uma leitura de micrômetro do diâmetro externo responde a uma pergunta sobre dimensão no local e na orientação medidos. Ela não comprova necessariamente a circularidade, a retilineidade ao longo de uma superfície alongada ou o alinhamento em relação a uma segunda característica. A rugosidade superficial é ainda outra característica. O NIST distingue rugosidade, ondulação e forma como escalas diferentes da topografia superficial. [4] Indique no desenho qual dessas características é relevante para o ajuste e nomeie o método de inspeção apropriado para ela. Uma tolerância de diâmetro isolada pode ser suficiente para um pino de localização não crítico; já uma superfície de apoio de rolamento rotativo pode exigir um controle separado de forma ou desvio radial.
A retificação sem centro pode produzir excelente circularidade, mas é sensível ao ajuste. A altura do centro da peça, a geometria da lâmina, o estado da roda reguladora, o truing das rodas e a orientação na entrada/saída afetam como a forma se desenvolve. Uma pesquisa da Universidade de Connecticut investigou especificamente o fenômeno de lobulação e a orientação axial na retificação sem centro por alimentação contínua; a conclusão prática é validar a circularidade em peças representativas quando essa característica for crítica, não assumindo que o nome do processo garante tal resultado. [5] O artigo técnico da Norton Saint-Gobain identifica igualmente o ajuste das rodas e dos guias como variáveis na forma externa (OD); suas figuras de ajuste da máquina não constituem limites gerais para o projeto de eixos.
Para um eixo escalonado, inspecione a relação utilizada pela montagem de acoplamento. Se uma superfície de assento para rolamento precisar girar em torno do mesmo eixo que um segundo munhão, estabeleça um datum adequado e verifique a circularidade ou a relação geométrica especificada. Se um ombro controlar a localização axial, inspecione essa relação entre a face e a superfície de assento. Uma superfície de assento retificada, embora lisa à perfeição, mas incorreta em relação à sua característica de acoplamento, não constitui uma solução bem-sucedida. Nosso artigo sobre retificação versus torneamento em materiais endurecidos aborda separadamente as decisões relativas a munhões endurecidos e à integridade superficial; a escolha de retificação sem centros neste artigo baseia-se no suporte da peça, na acessibilidade da alimentação e na aceitação real do diâmetro externo.
Compare rotas completas, não apenas a taxa de produção isolada de uma máquina
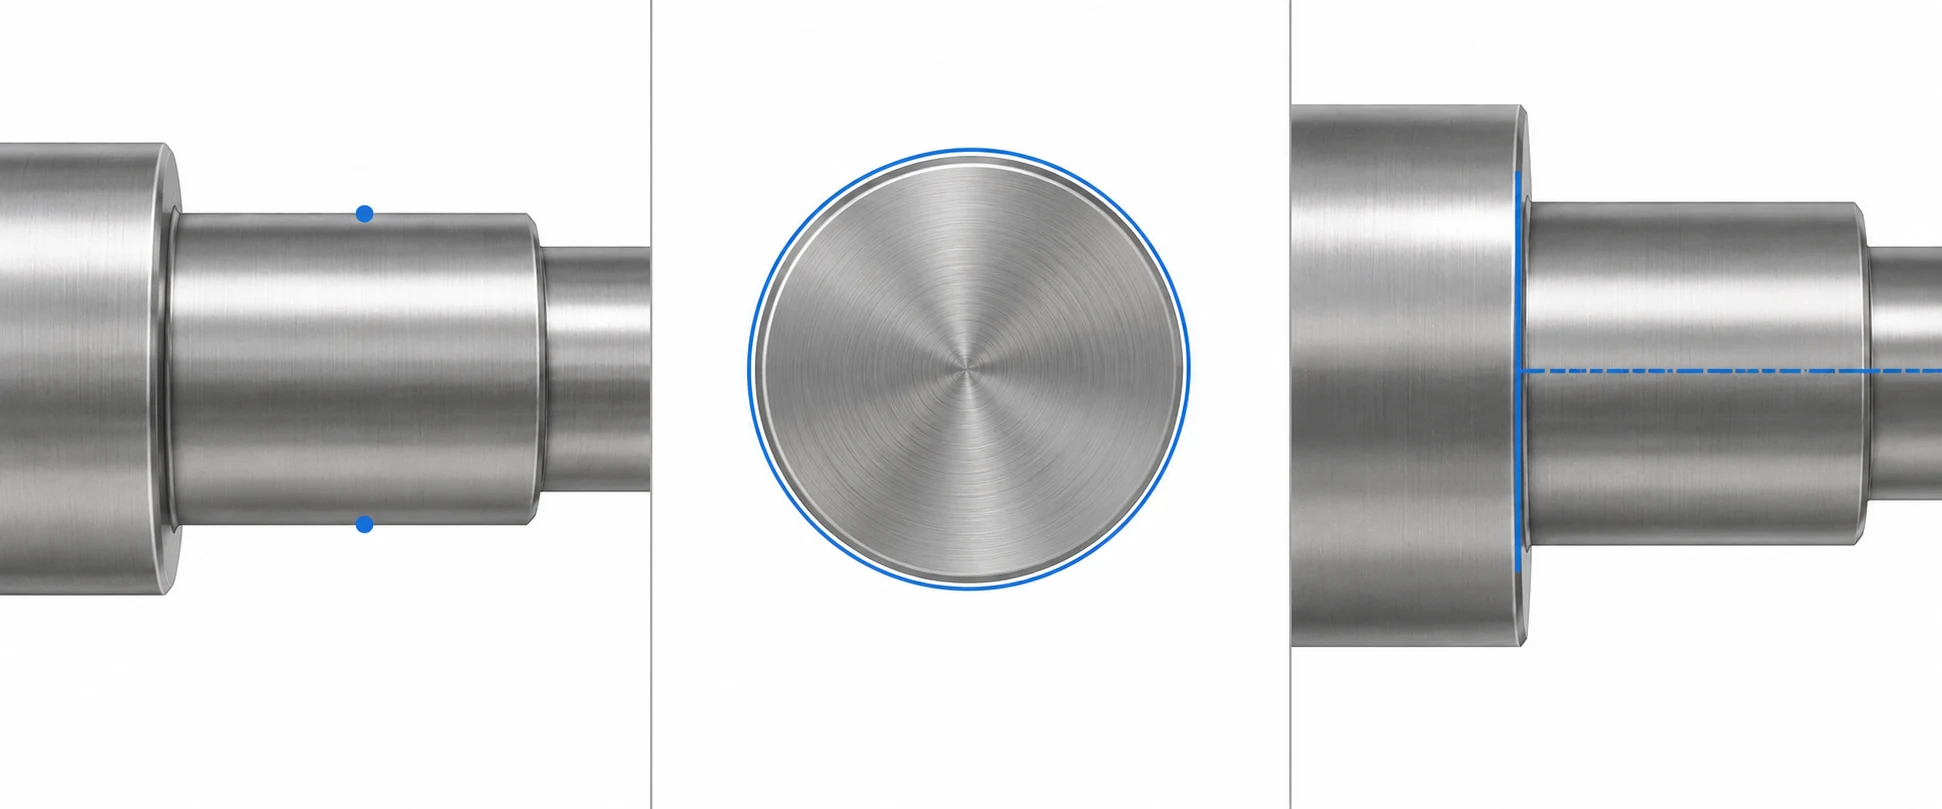
O torneamento pode remover o material bruto primário e produzir diversas características em uma única sequência de usinagem planejada. A retificação sem centro exige sua própria configuração: seleção e afiação da roda, ajustes do suporte de peça e da roda reguladora, guias ou batentes, manuseio entre operações e medição. Para pinos idênticos repetidos, uma configuração estável de alimentação contínua pode distribuir essa preparação por muitas peças e mover a peça continuamente através do espaço de retificação. Para uma pequena série de eixos escalonados não idênticos, essas preparações podem superar qualquer vantagem oferecida pela passagem de retificação. Não existe um tamanho universal de lote no qual a resposta se inverte.
A comparação justa é uma peça totalmente aceitável obtida por cada rota viável. Um preço baixo exclusivamente para torneamento não é, de fato, mais baixo se resultar em rejeitos inaceitáveis ou exigir classificação manual. Uma taxa baixa de retificação não corresponde a um preço mais baixo da peça se omitir torneamento, transferência, proteção de características adjacentes, dressagem, inspeção ou a validação necessária da primeira peça. Solicite o mesmo material, revisão do desenho, quantidade e plano de aceitação em ambas as cotações. Quando o modo exato de retificação sem centros for incerto, o fornecedor deve analisar a geometria antes de atribuir uma taxa. A visão geral do serviço de retificação de precisão da VETCNC fornece o contexto mais amplo dos serviços para discutir um desenho específico e uma rota de acabamento.
O material e a condição também podem reverter uma decisão aparentemente simples. A roda abrasiva e o ciclo de dressagem devem ser adequados ao material sendo retificado; uma peça torneada pode mudar de forma após o tratamento térmico ou outro processo; e um revestimento aplicado após a retificação pode alterar as dimensões finais ou a textura. Defina se a aceitação se aplica antes ou depois dessas etapas downstream. Se uma segunda operação gerar mais risco do que resolver, ajuste a rota ou a especificação em vez de adquirir “precisão” com base apenas no rótulo do processo.
Um pino cilíndrico e um eixo escalonado conduzem a rotas diferentes
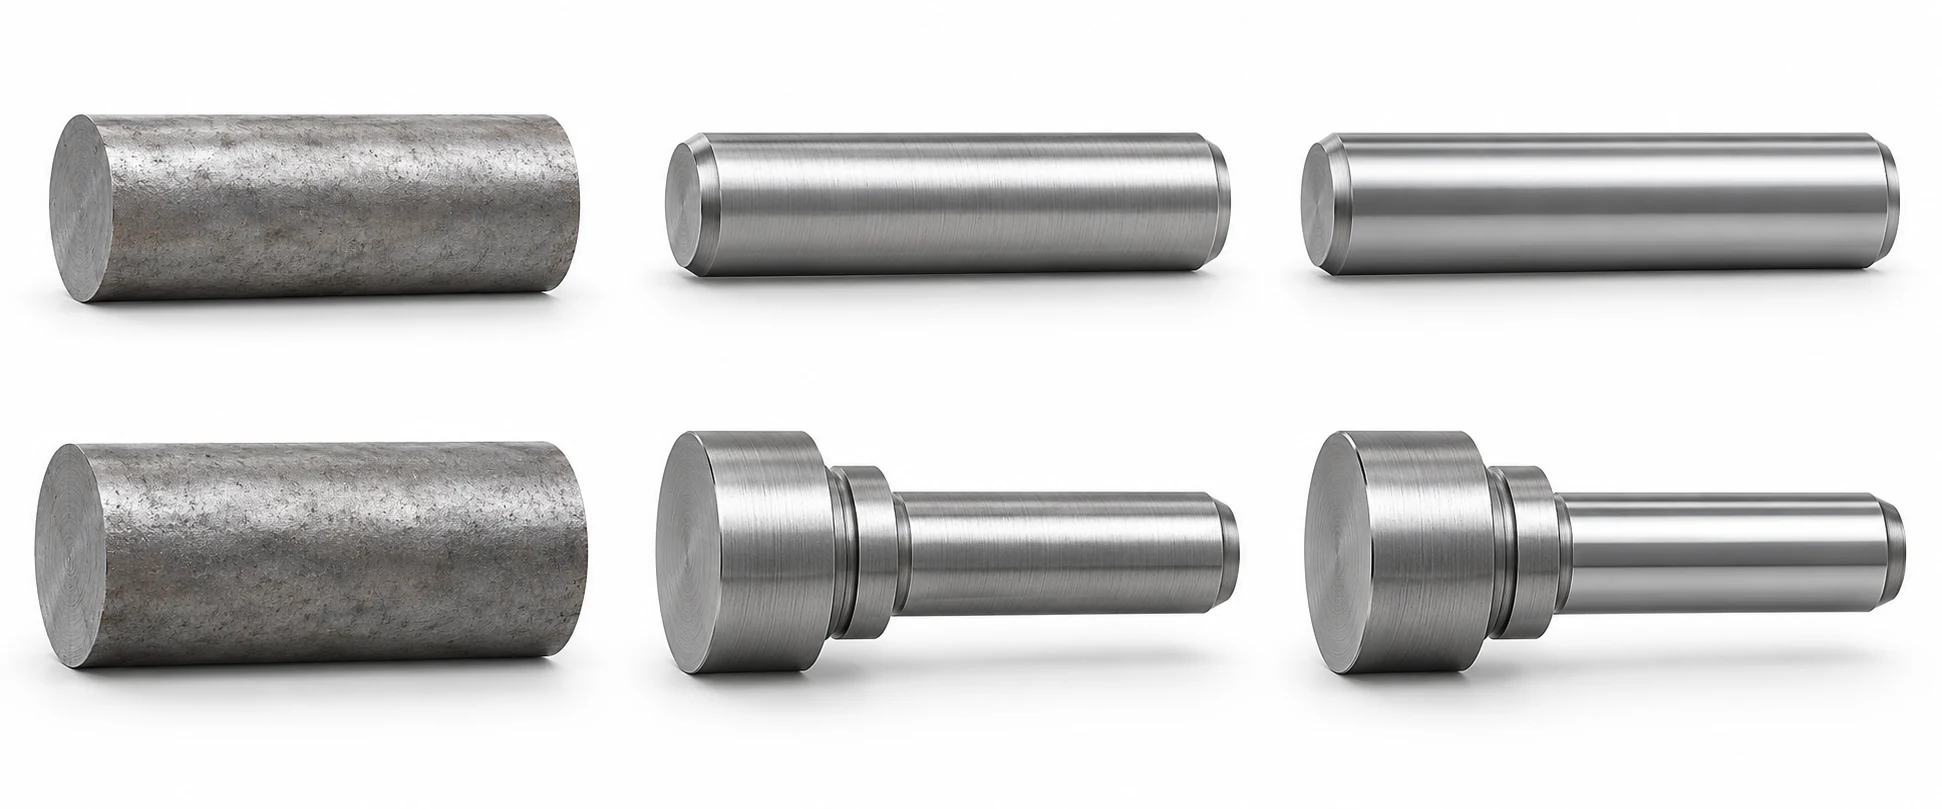
Considere dois conceitos de desenho. O primeiro é um pino simples com um único diâmetro externo cilíndrico contínuo entre chanfros curtos nas extremidades. O segundo é um eixo com uma superfície de assento para rolamento, um ombro de localização maior, um sulco para anel de retenção e um segundo munhão. Nenhum desses desenhos isoladamente comprova que a retificação é obrigatória; os requisitos de aceitação completam essa decisão.
| Ponto de decisão | Pino reto | Eixo escalonado |
|---|---|---|
| Curso axial | O torneamento contínuo OD pode passar pelas rodas | O ombro impede uma passagem completa de alimentação contínua |
| Fabricação de formas | Tornear/usinar a matéria-prima e acabar as extremidades | Tornear ombro, furos, ranhura e extremidades |
| Acabamento possível do diâmetro externo | Alimentação contínua se o diâmetro externo final exigir | Alimentação axial em uma superfície selecionada acessível |
| Principais critérios de aceitação | Dimensão externa especificada e qualquer forma exigida | Tamanho/forma do terreno mais relação com outras características |
| Rota a pergunta | O torneamento já atende aos critérios de aceitação na quantidade exigida? | A superfície selecionada pode ser retificada sem comprometer o acesso ao rebaixo ou a relação com a referência (datum)? |
Para o pino, a retificação por alimentação contínua (through-feed) pode ser vantajosa se o diâmetro externo final exigir exatamente a dimensão/forma resultante e se o volume justificar uma configuração repetível. Os chanfros nas extremidades ainda precisam ser usinados e protegidos; caso seu perfil interrompa o contato da mola nas extremidades, defina qual comprimento cilíndrico efetivamente requer aceitação. Um pequeno lote de pinos que já passa pela inspeção após o torneamento não deve ser encaminhado à retificação apenas porque a geometria o permite.
Para o eixo escalonado, a alimentação contínua (through-feed) de toda a peça é impedida pelo rebaixo. O torneamento permanece necessário para usinar o perfil. Uma superfície selecionada pode ser retificada por alimentação radial (in-feed), desde que a mola alcance todo o seu comprimento e que a geometria de apoio seja viável. Se a superfície de assento do rolamento e o segundo munhão tiverem uma relação dimensional rigorosa, planeje como ambos serão usinados e medidos; retificar apenas um deles não certifica o par. Se o torneamento já produz o ajuste, a forma e a rugosidade exigidos na peça real, o torneamento isolado pode ser a rota mais adequada. Caso a superfície selecionada não possa ser acessada limpa e integralmente pela retificação centrífuga por alimentação radial (centerless in-feed), outra estratégia — retificação cilíndrica convencional ou torneamento — deve ser avaliada, em vez de forçar esse modo de usinagem.
Libere a escolha do processo nesta ordem
- Marque as superfícies funcionais. Identifique exatamente a superfície cilíndrica (OD), a extremidade ou o rebaixo que são críticos para a montagem, e separe os requisitos relativos a dimensão, forma, textura e relações entre características.
- Verifique a geometria. Confira se a peça completa pode passar pela abertura da roda; caso contrário, avalie as superfícies de entrada acessíveis ou outra rota de acabamento.
- Atribua as operações. Coloque a criação do perfil, qualquer tratamento térmico, sobremetal deliberado para retificação, acabamento final do diâmetro externo (OD) e desburramento em uma sequência viável.
- Valide o resultado. Meça as primeiras peças conforme o desenho, incluindo as relações exigidas pelo conjunto de montagem. Corrija a rota se um OD retificado resolver a dimensão, mas falhar quanto à forma ou alinhamento.
- Compare o custo da peça completa. Utilize as mesmas suposições de quantidade, inspeção e acabamento posterior para as opções de torneamento exclusivo e torneamento mais retificação.
Fontes técnicas
- Laboratório de Manufatura e Produtividade do MIT, Capacidades de Tornos CNC. Funções de fixação/rotação da peça e torneamento com ferramenta móvel.
- The Open University, Retificação sem centro. Suporte por roda/lâmina e geometria de alimentação contínua versus alimentação por entrada; suas tolerâncias exemplificadas em tabela não são utilizadas como limites universais.
- United Grinding/MIKROSA, folheto técnico KRONOS S, página 10. Os exemplos de aplicação do fabricante distinguem peças não perfiladas com alimentação contínua de eixos perfilados com alimentação por entrada; a URL de origem é mantida no registro interno de evidências.
- NIST, Componentes da Topografia de Superfície. Distinção entre rugosidade, ondulação e forma.
- Universidade de Connecticut, Controle da Forma da Peça na Retificação Sem Centro com Alimentação Contínua. Pesquisa sobre lobulação e orientação axial na zona de retificação.



