Auf dieser Seite
CNC-Drehen und spanlose Rundschleifen erfüllen unterschiedliche Aufgaben an einer Welle. Das Drehen ist die flexible Methode, um Durchmesser, Absätze, Endflächen, Nuten und andere drehbearbeitete Merkmale der Welle herzustellen. Das spanlose Rundschleifen ist ein zusätzlicher Verfahrensschritt zur Außenrundfinishbearbeitung: Das Werkstück läuft zwischen Schleifscheibe, Regelscheibe und Werkstückauflageklinge, während abrasives Material von einer zugänglichen runden Oberfläche abgetragen wird. Verwenden Sie ausschließlich das Drehen, wenn das fertige Teil die Zeichnung erfüllt. Fügen Sie das spanlose Rundschleifen hinzu, wenn ein spezifizierter Außendurchmesser dieses Verfahren erfordert und die Teilgeometrie, der verbleibende Zerspanungszug, der Prüfplan sowie die Produktionsmenge dies unterstützen. Eine gestufte Welle benötigt in der Regel weiterhin eine Drehbearbeitung, bevor eine ausgewählte Fläche geschliffen wird.
Der Unterschied bei der Werkstückaufspannung beeinflusst die Entscheidung
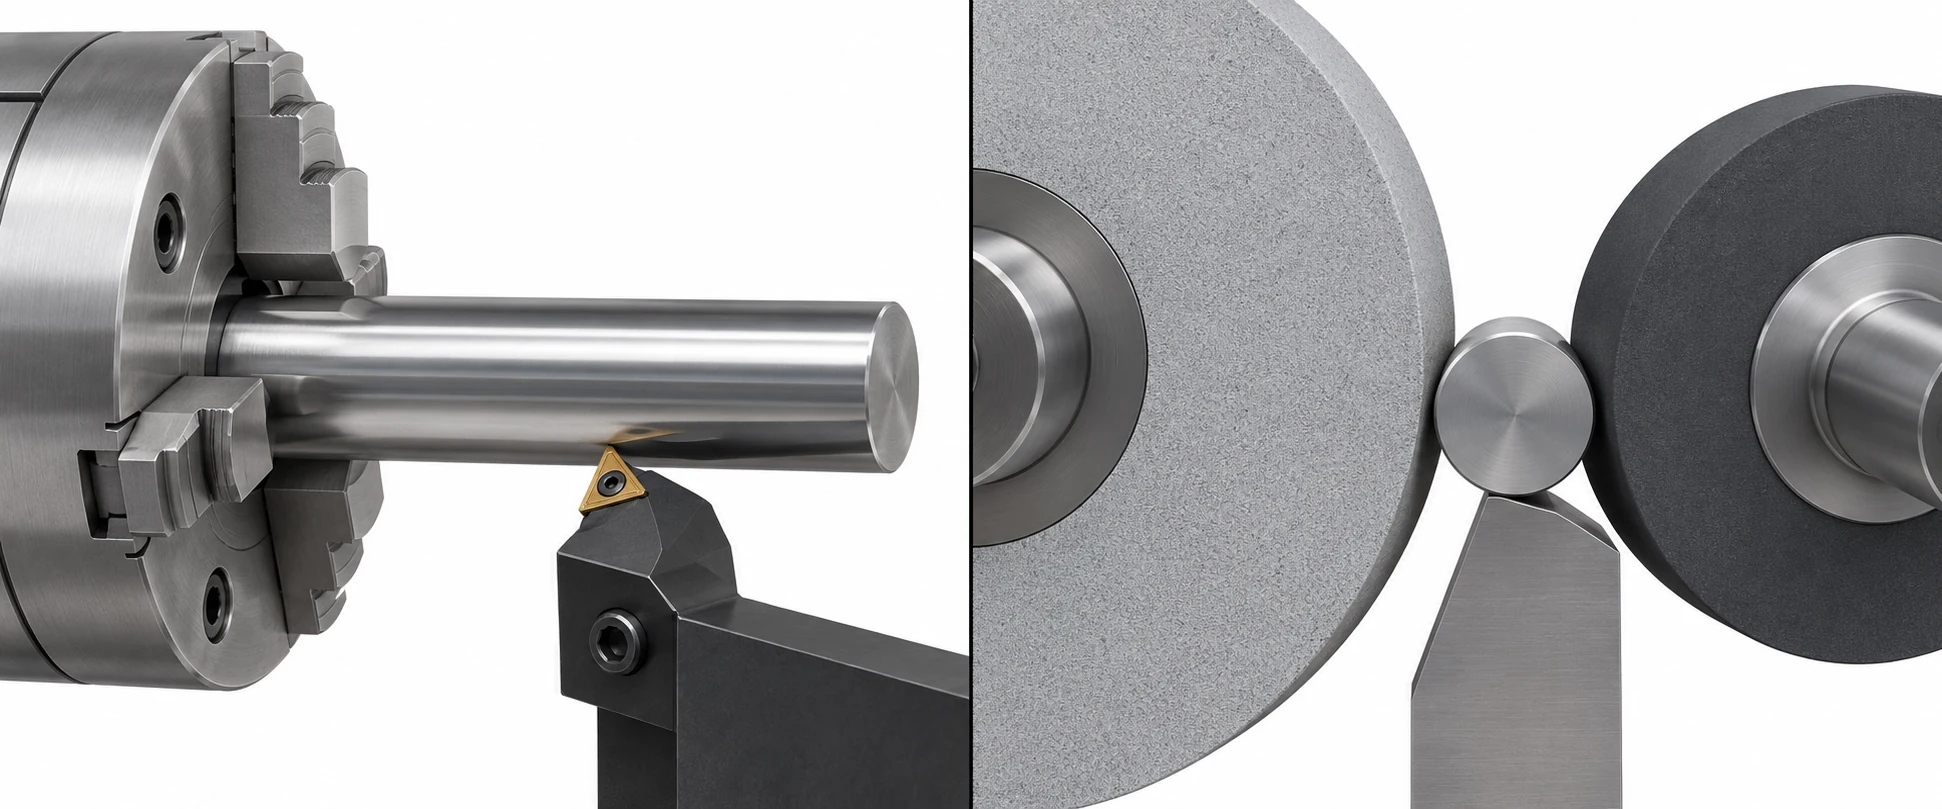
Auf einer CNC-Drehmaschine rotiert das Werkstück in einer Spannfutter, einer Spannzange oder einer anderen geeigneten Halterung, während ein Werkzeug einem programmierten Pfad folgt. Die Drehmaschine kann entlang der Achse für einen Außendurchmesser (OD), quer über eine Stirnfläche schneiden und an ausgewählten Positionen für eine Nut oder eine Schulter eindringen. Die Haltemethode und die Stützung beeinflussen Verformung, Zugänglichkeit sowie die geometrische Beziehung zwischen Merkmalen – dennoch kann der Prozess ein vollständiges gedrehtes Profil direkt aus dem Rohmaterial erzeugen. Das MIT-Laboratorium für Fertigung und Produktivität beschreibt CNC-Drehmaschinen als Maschinen, die das Material spannen und rotieren lassen, während sich das Schneidwerkzeug auf seinen Achsen bewegt. [1] Für die Hintergründe der Operationsauswahl bei einem kompletten Wellenprofil siehe unser Leitfaden zu Drehoperationen.
Bei der äußeren spanlosen Rundschleifung wird das Werkstück nicht durch einen Spannfutter gehalten oder an seinen Zentrierbohrungen gelagert. Ein Schleifrad entfernt Material; das Regelrad steuert die Drehung des Werkstücks und – bei Durchlaufbearbeitung – dessen axiale Bewegung; eine Stützklinge trägt das Teil unterhalb der Kontaktzone. Diese Lagerungsanordnung kann einen kontinuierlichen Außendurchmesser zu einem guten Endbearbeitungskandidaten machen. Sie erzeugt jedoch nicht von sich aus die Stirnfläche, eine tiefe Absenkung oder eine innere Bohrung. Die Open University erläutert die drei funktionellen Elemente sowie die beiden Hauptarten der äußeren Vorschubführung. [2]
Das Wort centerless kann einen Konstrukteur irreführen. Es beschreibt, wie das Werkstück gehalten wird, nicht aber, dass alle Merkmale eine gemeinsame, perfekte Achse teilen oder dass eine Prüfung entbehrlich wäre. Die kontrollierte Fläche ist diejenige, die dem Schleifspalt zugewandt ist. Wenn die Montage von der geometrischen Beziehung dieser Fläche zu einem Bohrung, einer Stirnfläche oder einem weiteren Wellenabschnitt abhängt, ist diese Beziehung in der Zeichnung festzulegen und im Vorfeld zu planen, wie das fertige Teil gemessen wird.
Beim Durchlaufverfahren muss der Außendurchmesser (OD) durchlauffähig sein; beim Einstellverfahren wird eine lokale Anschlagfläche (Land) angesteuert
Beim Durchlaufschleifen wird das Werkstück axial durch den Zwischenraum zwischen den Schleifscheiben bewegt. Ein gerader Stift oder Stab mit einer im Wesentlichen ununterbrochenen Außenfläche ist der deutlichste Kandidat: Er kann eintreten, durchlaufen und wieder verlassen, ohne dass eine Absatzkante auf die Schleifspalte trifft. Die Anordnung aus Schleifscheibe und Führung muss zum Werkstoff, Durchmesser, Länge und gewünschten Ergebnis passen. Die Open University beschreibt das Verfahren für parallele Werkstücke ohne Oberflächenbehinderungen. Ihre Lehrseite behandelt zudem Sonderanordnungen – „parallel und unbehindert“ ist daher ein praktischer erster Filter, keine Behauptung, dass jede andere Form unmöglich wäre. [2]
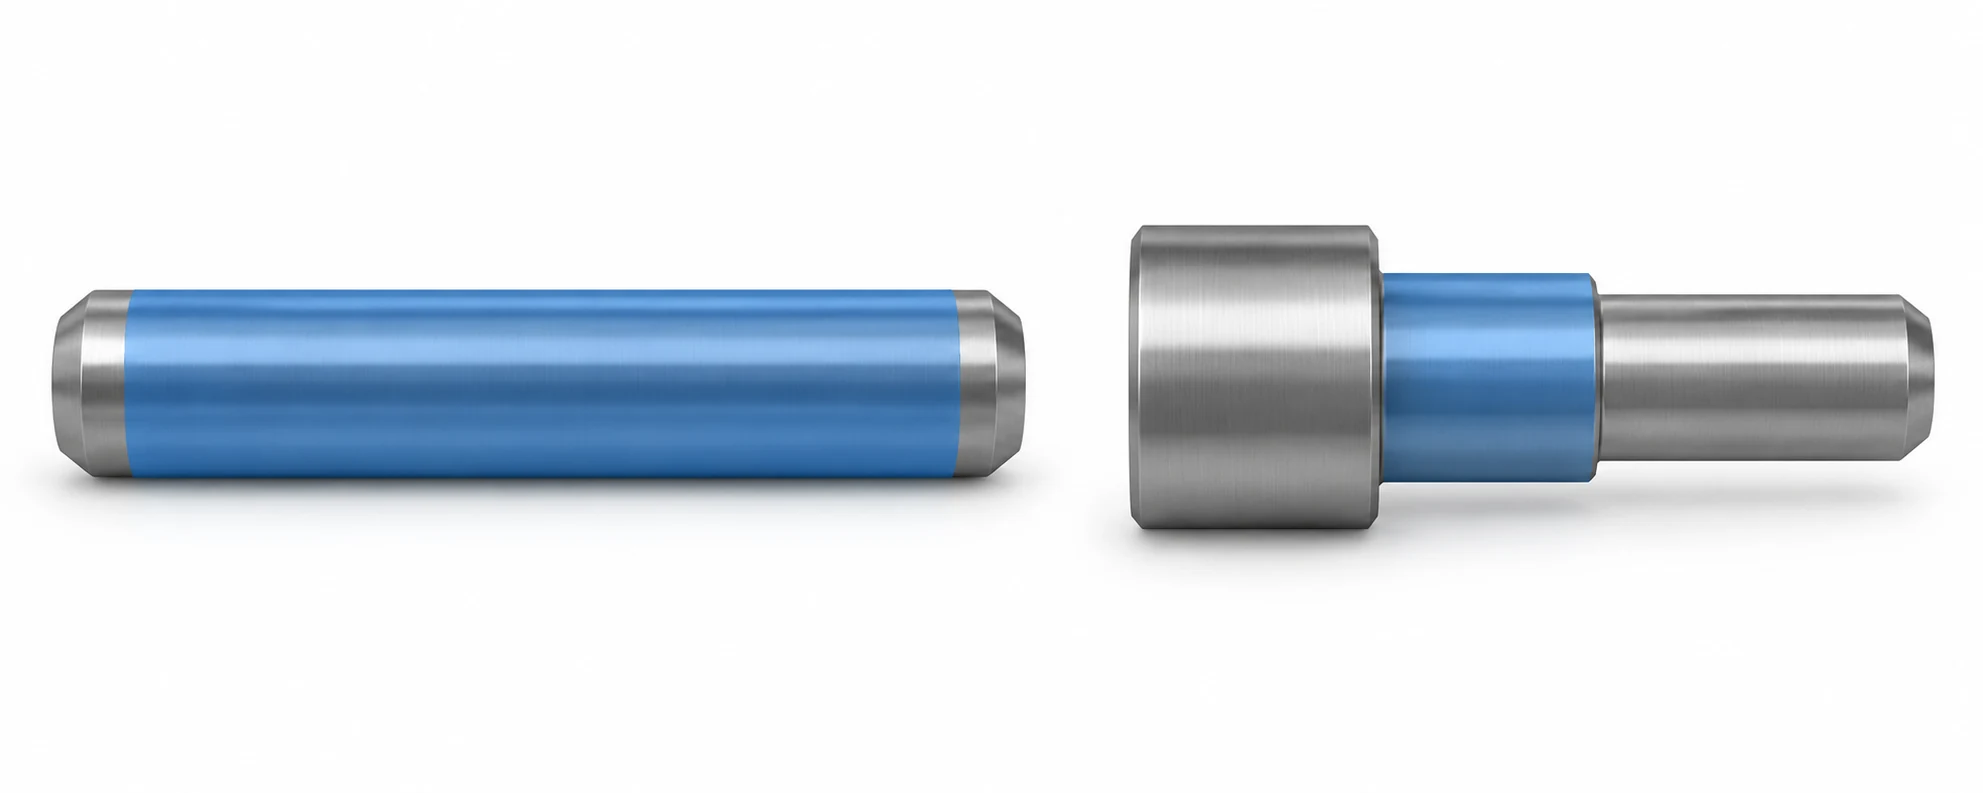
Ein Kopf, ein Flansch oder ein größerer benachbarter Durchmesser kann diese axiale Bewegung stoppen. Das Eintauchen (auch als „Plunge Centerless Grinding“ bezeichnet) positioniert einen ausgewählten Bereich gegenüber der Schleifscheibe und führt die Scheibe in diesen Bereich ein, anstatt das gesamte Bauteil hindurchzuführen. Es kann eine Absatzfläche („land“) an einem gestuften oder geköpften Teil bearbeiten, sofern Breite der Schleifscheibe, Freiraum am Absatz und Geometrie der Stütze dies zulassen. Es ist jedoch keine magische Lösung für eine unzugängliche Aussparung: Die Schleifscheibe benötigt nach wie vor ausreichend Platz, um die vollständig vorgegebene Absatzfläche zu bearbeiten, und die Regelscheibe sowie die Stützklinge müssen das Bauteil während des gesamten Schnitts stabil halten. Ein Profil oder mehrere Durchmesser erfordern möglicherweise eine profilierte Schleifscheibe und einen aufwändigeren Aufbau. Die technische Broschüre von United Grinding zu MIKROSA unterscheidet zwischen nicht-profilierter Durchlaufbearbeitung und Eintauchbearbeitung an profilierten Wellen und Nadeln; diese Beispiele beschreiben den Anwendungsbereich einer Maschine, nicht die Ausstattung von VETCNC. [3]
Bevor Sie einen Vorschubmodus auswählen, prüfen Sie die gesamte Silhouette entlang der Richtung, in der das Werkstück sich bewegen würde. Ein Stift kann an seiner Lagerstelle zylindrisch erscheinen, besitzt jedoch möglicherweise trotzdem einen Kopf, einen Querstift, einen Bund oder ein Endmerkmal, das den Durchlauf blockiert. Bei einer gestuften Welle bestimmen Sie außerdem genau, wo die fertige Lagerstelle relativ zur Schulter endet. Falls eine quadratische Schulter und ein geschliffener Außendurchmesser (OD) exakt zusammentreffen müssen, werden Kante und Profil der Schleifscheibe Bestandteil des Fertigungsplans; eine allgemeine Notiz „Außendurchmesser schleifen“ ist unzureichend.
Das Drehen behält nach wie vor die funktionale Form der Welle bei
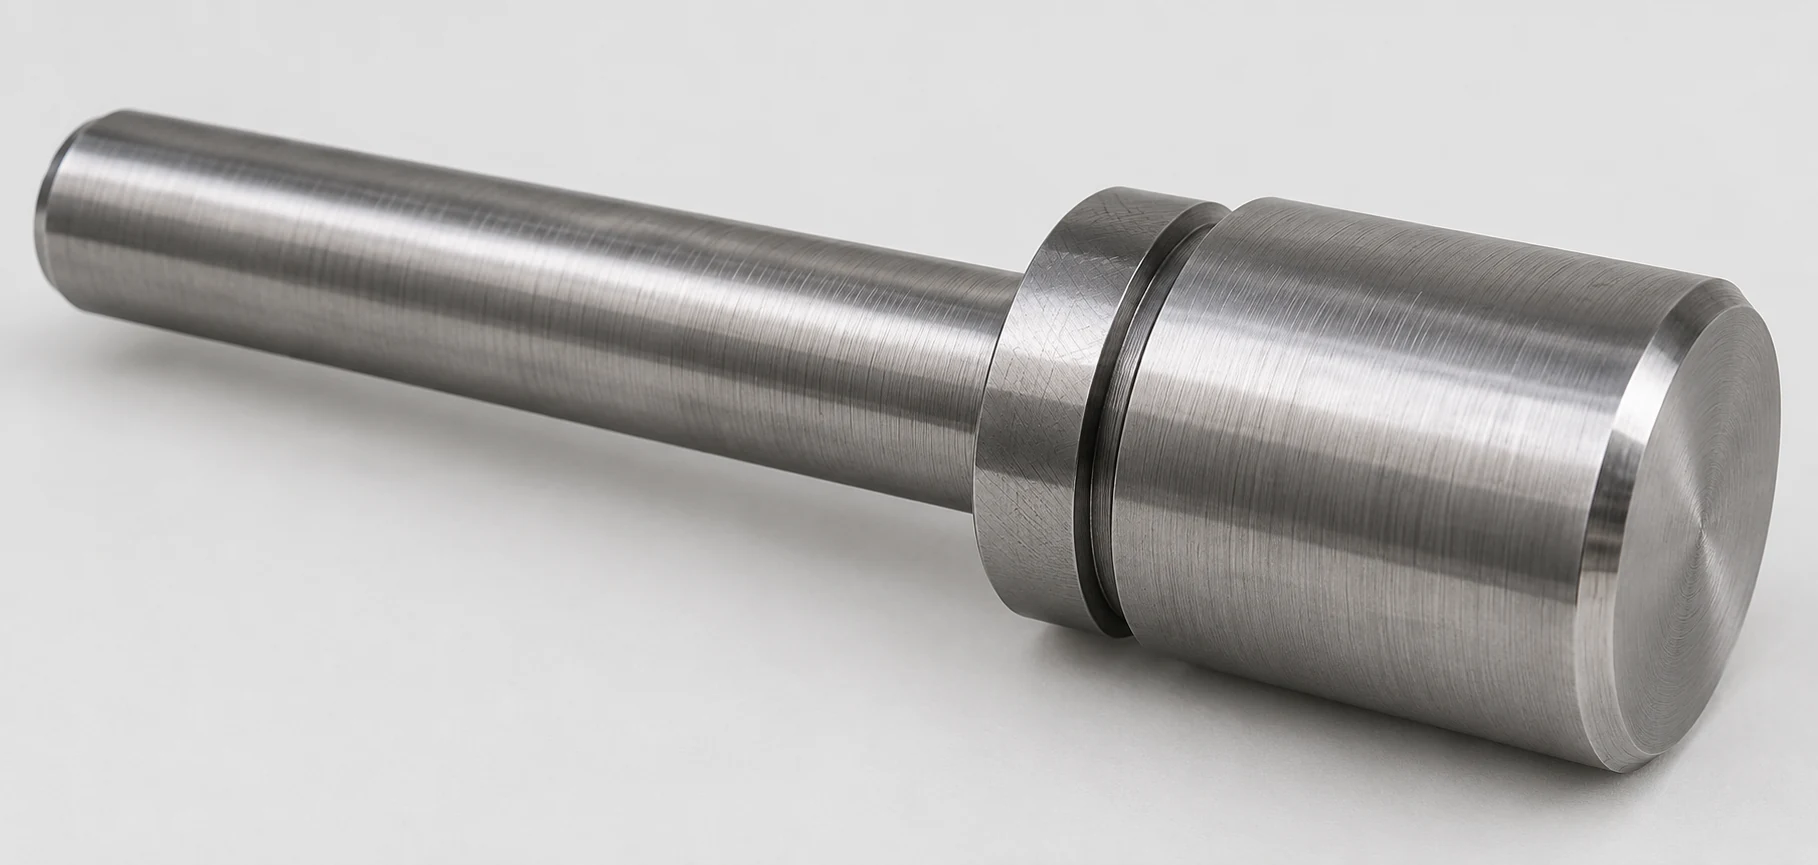
Für eine gestufte Welle ist die Zeichnung in Einzelmerkmale zu unterteilen, anstatt das gesamte Teil als „gedreht“ oder „geschliffen“ zu kennzeichnen. Eine Außendurchmesser-Stufe (OD-Land) kann beispielsweise eine Lagersitzpassung darstellen; eine Schulter kann eine axiale Lagefixierung einer Baugruppe übernehmen; eine Stirnfläche kann die Gesamtlänge festlegen; eine Nut kann einen Sicherungsring aufnehmen. Das Drehen kann all diese Formen in einer geplanten Abfolge erzeugen. Das Mitlaufschleifen (Centerless Grinding) kann anschließend einen ausgewählten Außendurchmesser fertigstellen, ersetzt jedoch nicht die vorherige Profilbearbeitung und verbessert weder Schulter, Stirnfläche noch Nut automatisch. Falls diese benachbarten Merkmale ebenfalls geschliffen werden müssen, ist hierfür ein eigens dafür konzipierter Prozess erforderlich.
Diese Unterscheidung verhindert zudem eine kostspielige Unklarheit in der Zeichnung. Falls nur ein Lagerzapfen eine anspruchsvolle Größe oder Form erfordert, ist dieser spezifisch anzugeben – statt zu verlangen, dass die gesamte Welle geschliffen wird. Eine Anforderung, die wahllos auf alle Außendurchmesser (ODs) ausgedehnt wird, kann zusätzliche Rüstzeiten, Handhabung und Prüfaufwände erzwingen, ohne die Funktion zu verbessern. Umgekehrt kann eine Anmerkung, die ausschließlich den Enddurchmesser nennt, eine funktionale Rundheitsanforderung oder eine Bezugsebene-Beziehung („relation-to-datum“) übersehen. Der Leitfaden zu CNC-Bearbeitungstoleranzen erläutert, wie Größe, Form und Bezugsbeziehungen jeweils unterschiedliche Funktionen erfüllen.
Drehen kann selbst bei einer Welle mit einer ansprechenden Oberfläche die letzte Bearbeitungsoperation sein. Das äußere Erscheinungsbild ist kein Annahmekriterium, es sei denn, es ist mit einer spezifizierten Oberflächentextur oder einer zulässigen Defekthöchstgrenze verknüpft. Wenn die tatsächlich gewählte Drehroute die Anforderungen an die Lagersitzpassung, die Form und die Oberfläche bei der erforderlichen Ausbeute erfüllt, bringt die zusätzliche abrasivbearbeitende Operation keinen automatischen Qualitätsvorteil mit sich. Falls die gedrehte Oberfläche eine echte funktionale Anforderung nicht erfüllt, ist zu untersuchen, ob der Fehler auf das Schnitteinstellungskonzept, den Werkzeugzustand, die Werkstückverformung oder eine Anforderung zurückzuführen ist, die sich am besten durch Schleifen lösen lässt. Dies ist eine Entscheidung über den Bearbeitungsweg – keine pauschale Behauptung, ein Verfahren sei per se präziser als das andere.
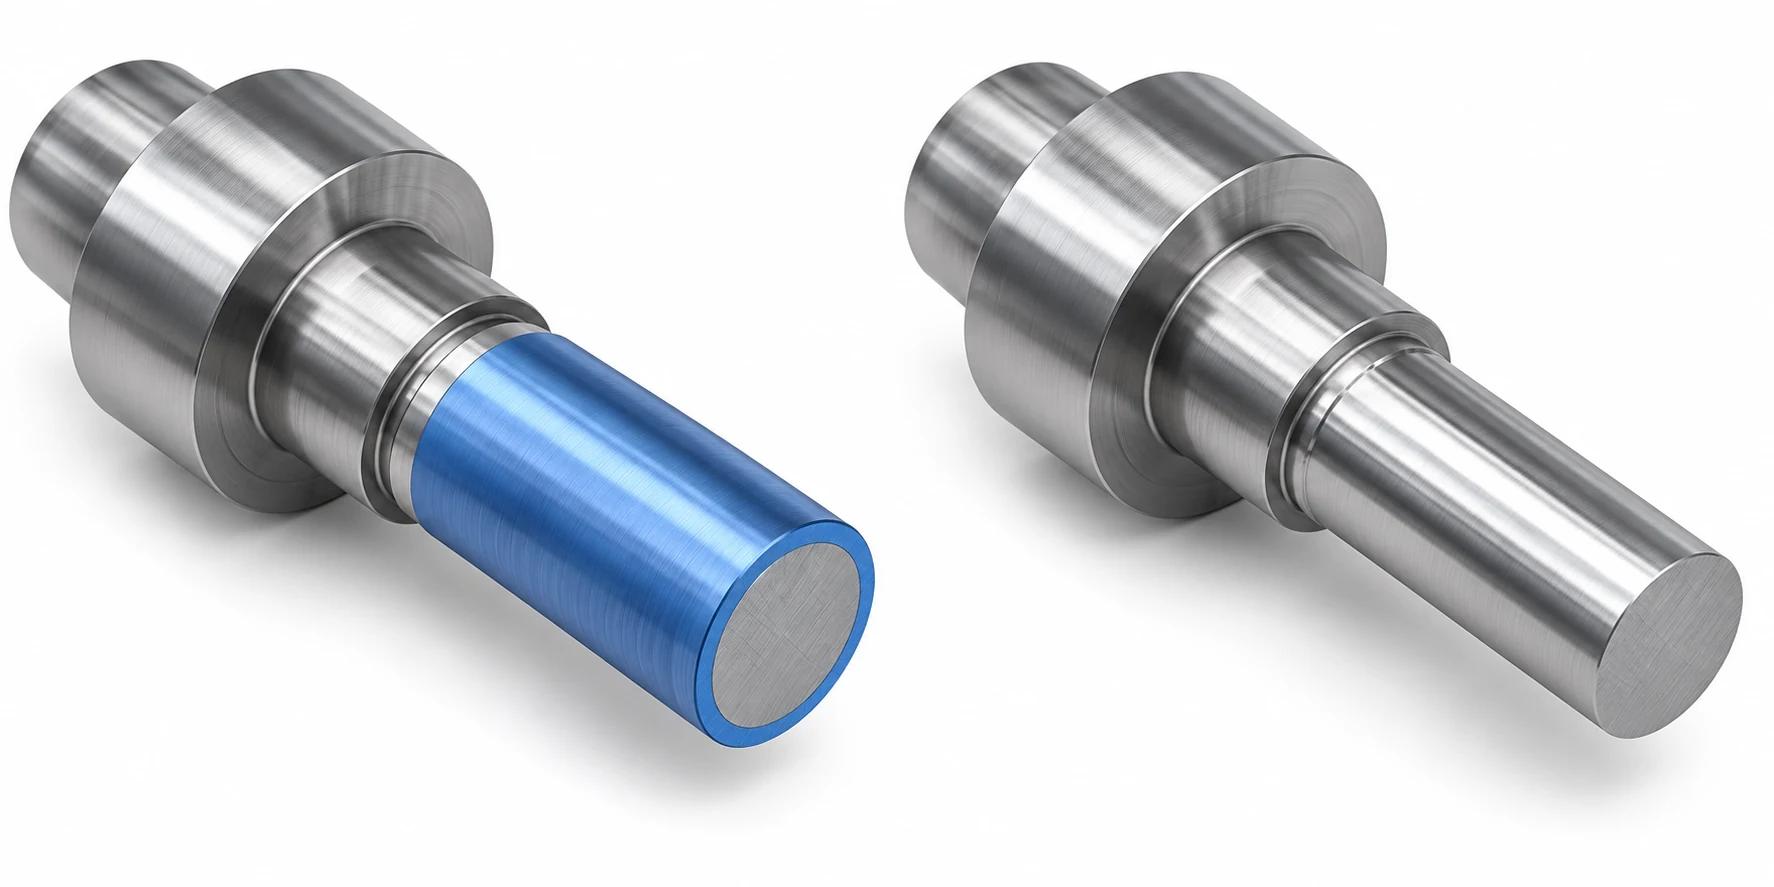
Ein Dreh-dann-Schleif-Weg erfordert gezielte Abstimmung von Vormaß und Merkmalen
Wenn das Schleifen gewählt wird, muss das gedrehte Rohling eine geplante Materialmenge auf der Außendurchmesser-Fläche (OD-Land) für die Endbearbeitung aufweisen. Die Grobdrehoperation muss das Teil zudem ausreichend gerade halten und so stabil unterstützen, dass die Schleifeinrichtung funktioniert. Der Zuschnitt ist nicht einfach eine beliebige positive Zahl in der Zeichnung. Seine nutzbare Höhe hängt von der Prozessstreuung des Ausgangsverfahrens, dem Werkstoffzustand, dem erwarteten Formfehler, der Länge und dem Durchmesser des OD-Lands, der Schleifscheiben- und Stützeinrichtung sowie der Menge ab, die entfernt werden kann, ohne benachbarte Merkmale zu beschädigen. Eine mittelloser Schleifmaschine kann einen zu kleinen Außendurchmesser nicht wiederherstellen; ein ungleichmäßiger Rohling kann an einer bestimmten Winkel- oder Axialposition zu wenig Material hinterlassen – selbst wenn an einer Stelle eine Überschussmessung vorliegt.
Definieren Sie, welcher Bearbeitungsschritt jede endgültige Merkmalsangabe besitzt. Bei der Drehbearbeitung können beispielsweise die Gesamtlänge und der Abstand von einer Schulter zur Nut festgelegt werden; bei der Schleifbearbeitung können Größe und Form des ausgewählten Außendurchmessers (OD) festgelegt werden. Falls der fertige Außendurchmesser (OD) bezüglich eines anderen Merkmals laufgenau sein muss, erfordert die Fertigungsroute eine Bezugsflächen-Übertragungsstrategie sowie die entsprechende Messung. Der centerless-Lauf folgt dem Kontakt des Werkstücks mit der Schleifscheibe unter Regulierung von Schleifscheibe und Abscheideklinge – nicht jedoch einer Spannfutterachse, die aus der vorherigen Drehmaschineneinstellung übernommen wurde. Leiten Sie die Beziehung zwischen zwei unabhängig fertig bearbeiteten Flächen nicht allein aus den Prozessnamen ab.
Die Handhabung zwischen den Bearbeitungsschritten ist ebenfalls entscheidend. Ein kleiner Grat an der Kante einer Nut oder eine beschädigte Kante am geschliffenen Land kann die Auflage beeinträchtigen oder eine Schleifscheibe verkratzen; zu viel Restmaterial kann zusätzliche Bearbeitungsgänge erfordern oder den Prozess instabil machen; zu wenig Restmaterial kann zu einer unvollständig gedrehten Stelle führen. Dies sind Ausfallmodi, die bei der Planung berücksichtigt werden müssen – nicht Gründe, für jede Welle eine Schleifbearbeitung einzuplanen. Das Erstexemplar muss nachweisen, dass das ausgewählte Land vollständig fertiggeschliffen wird, während benachbarte Schulter, Endfläche und Nut weiterhin akzeptabel bleiben. Eine klare Zeichnung und eine detaillierte Bearbeitungsfolge erleichtern diese Prüfung erheblich im Vergleich zu einer allgemeinen Anweisung wie „nach der spanenden Bearbeitung fertigschleifen“.
Messen Sie die Anforderung, die das Schleifen rechtfertigt
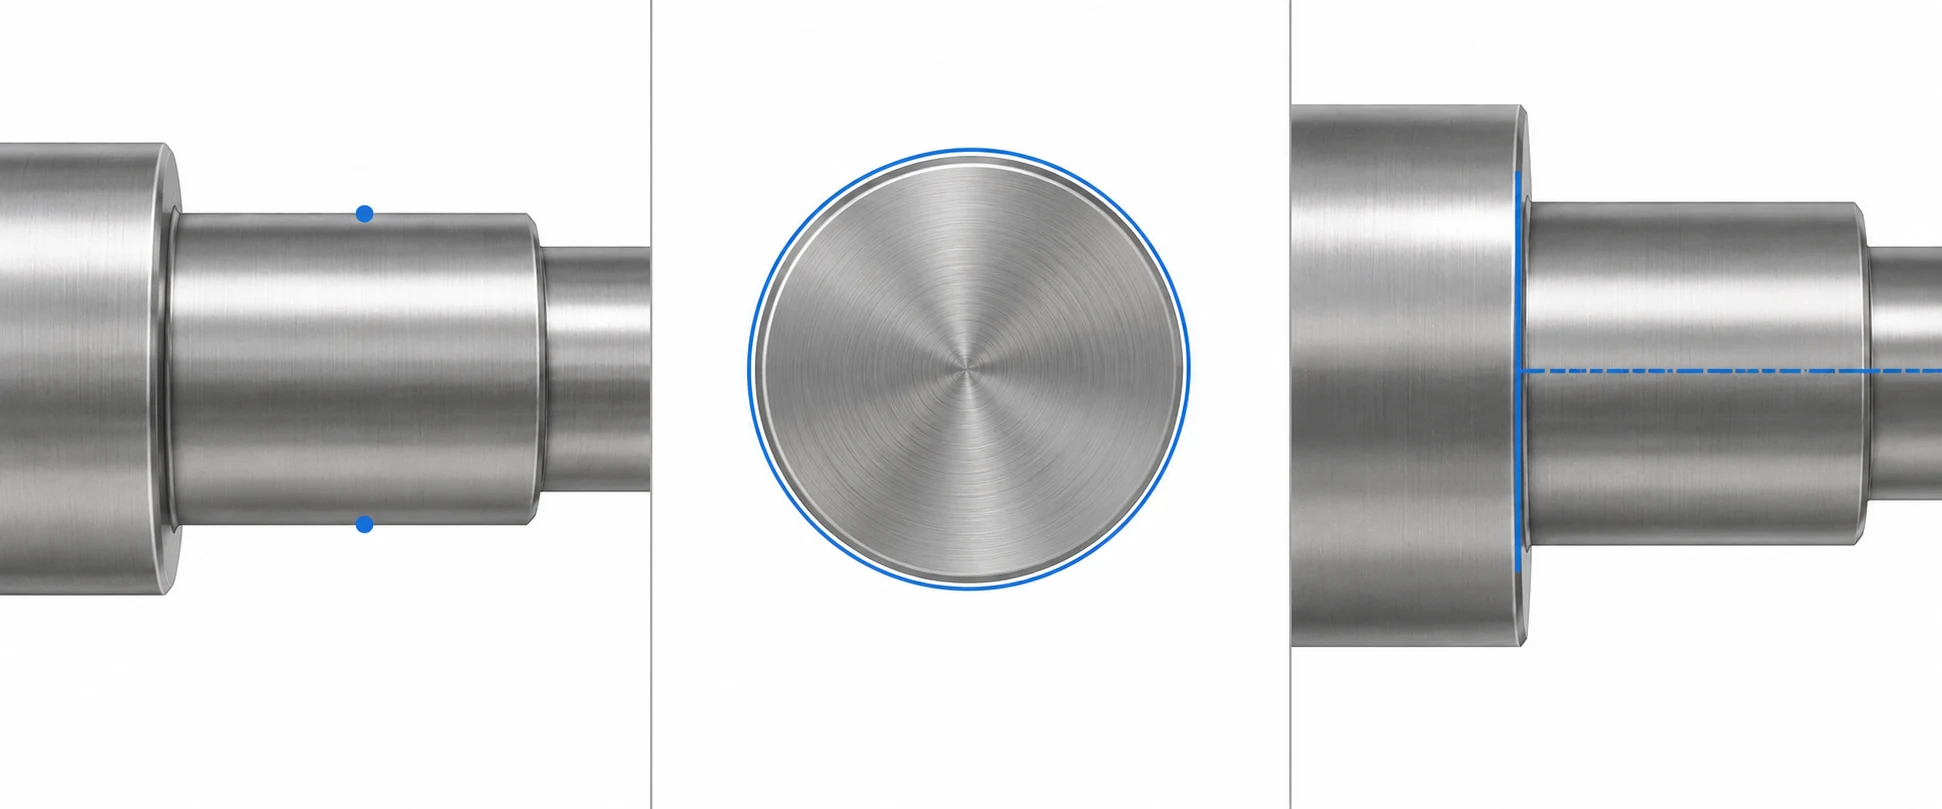
Eine Mikrometerschreibweise des Außendurchmessers beantwortet eine Größenfrage an der gemessenen Stelle und in der gemessenen Orientierung. Sie beweist jedoch nicht notwendigerweise die Rundheit, Geradheit entlang einer langen Lauffläche oder die Ausrichtung gegenüber einer zweiten Merkmalsfläche. Die Oberflächenrauheit ist eine weitere, davon unabhängige Eigenschaft. Das NIST unterscheidet Rauheit, Welligkeit und Form als verschiedene Maßstäbe der Oberflächentopographie. [4] Geben Sie auf der Zeichnung an, welches dieser Merkmale für die Passung entscheidend ist, und benennen Sie die dafür geeignete Prüfmethode. Eine reine Durchmessertoleranz mag für einen unkritischen Positionierstift ausreichend sein; eine rotierende Lagerlauffläche erfordert möglicherweise eine separate Form- oder Rundlaufkontrolle.
Das Rundschleifen ohne Zentrierung kann eine ausgezeichnete Rundheit erzeugen, ist jedoch empfindlich gegenüber der Einrichtung. Die Höhe der Werkstückmitte, die Geometrie der Stützleiste, der Zustand des Regulierwalzens, das Schleifscheiben-Aufbereiten sowie die Führung beim Ein- und Austritt beeinflussen die Formentwicklung. Eine Studie der University of Connecticut untersuchte gezielt das Auftreten von Lobschwingungen und die axiale Führung beim Durchlauf-Rundschleifen ohne Zentrierung; die praktische Schlussfolgerung lautet, die Rundheit an repräsentativen Teilen zu validieren, wenn Rundheit entscheidend ist – und nicht anzunehmen, dass der Prozessname selbst diese garantiert. [5] Der technische Artikel von Norton Saint-Gobain identifiziert ebenfalls die Einstellung von Schleifscheibe und Führung als Variablen für die Außenform (OD-Form); die dort angegebenen Maschineneinstellwerte gelten nicht als allgemeine Grenzwerte für die Konstruktion von Wellen.
Für eine gestufte Welle prüfen Sie die Beziehung, die die Montagebaugruppe nutzt. Wenn ein Lagerabsatz um dieselbe Achse wie ein zweiter Wellenabschnitt rotieren muss, legen Sie ein geeignetes Bezugselement fest und überprüfen den Rundlauf oder die vorgegebene geometrische Beziehung. Wenn eine Absatzfläche die axiale Lage bestimmt, prüfen Sie diese Beziehung zwischen Stirnfläche und Lagerabsatz. Ein geschliffener Lagerabsatz, der zwar optisch makellos glatt ist, aber falsch relativ zu seinem Gegenstück positioniert ist, stellt keinen erfolgreichen Bearbeitungsweg dar. Unser Artikel zum Vergleich von Schleifen und Hartdrehen behandelt Entscheidungen zu gehärteten Wellenabschnitten und Oberflächenintegrität separat; die hier gewählte centerless-Bearbeitung beruht auf der Teileaufnahme, dem Zuführzugang und der tatsächlichen Freigabe des Außendurchmessers.
Vergleichen Sie vollständige Fertigungswege – nicht nur die Maschinenstundensätze isoliert
Drehen kann den Primärrohling entfernen und mehrere Merkmale in einer geplanten Bearbeitungsfolge herstellen. Das Rundschleifen ohne Zentrierung erfordert eine eigene Einrichtung: Auswahl und Schärfung der Schleifscheibe, Einstellung von Stütz- und Regelscheibe, Führungselemente oder Anschläge, Handhabung zwischen den Operationen sowie Messung. Für wiederholte identische Stifte kann eine stabile Durchlauf-Einrichtung diese Vorbereitung auf viele Werkstücke verteilen und die Bearbeitung kontinuierlich durch den Schleifspalt führen. Bei einer kurzen Losgröße unterschiedlicher gestufter Wellen können diese Vorbereitungen den Vorteil des Schleifvorgangs überwiegen. Es gibt keine universelle Losgröße, bei der sich die Entscheidung umkehrt.
Der faire Vergleich ist ein vollständiges akzeptables Teil von jeder machbaren Fertigungsroute. Ein niedriger Preis für reine Drehbearbeitung ist nicht günstiger, wenn dadurch unzulässiger Ausschuss entsteht oder eine manuelle Sortierung erforderlich wird. Eine niedrige Schleifrate bedeutet keinen günstigeren Teilepreis, wenn dabei das Drehen, der Transfer, der Schutz angrenzender Merkmale, das Abrichten der Schleifscheibe, die Inspektion oder die erforderliche Erstteil-Validierung weggelassen werden. Fordern Sie für beide Angebote denselben Werkstoff, dieselbe Zeichnungsrevision, dieselbe Menge und denselben Freigabeplan an. Wo der genaue centerless-Schleifmodus unsicher ist, sollte ein Lieferant die Geometrie vor Festlegung des Kalkulationssatzes prüfen. VETCNCs Übersicht über den Präzisionsschleifdienst liefert den breiteren Servicekontext für die Besprechung einer konkreten Zeichnung und einer spezifischen Endbearbeitungsroute.
Werkstoff und Zustand können zudem eine scheinbar einfache Entscheidung umkehren. Der Schleifscheibenwerkstoff und der Dresszyklus müssen zum zu schleifenden Werkstoff passen; ein gedrehtes Rohling kann nach der Wärmebehandlung oder einer anderen Nachbearbeitung seine Form verändern; und eine nach dem Schleifen aufgebrachte Beschichtung kann Größe oder Oberflächenstruktur des Endteils beeinflussen. Legen Sie fest, ob die Freigabe vor oder nach diesen nachgeschalteten Prozessschritten erfolgt. Falls eine zweite Bearbeitung mehr Risiko erzeugt, als sie löst, passen Sie stattdessen die Fertigungsroute oder die Spezifikation an – statt „Präzision“ lediglich durch das Prozesskennwort zu kaufen.
Ein gerader Stift und eine gestufte Welle führen zu unterschiedlichen Fertigungswegen
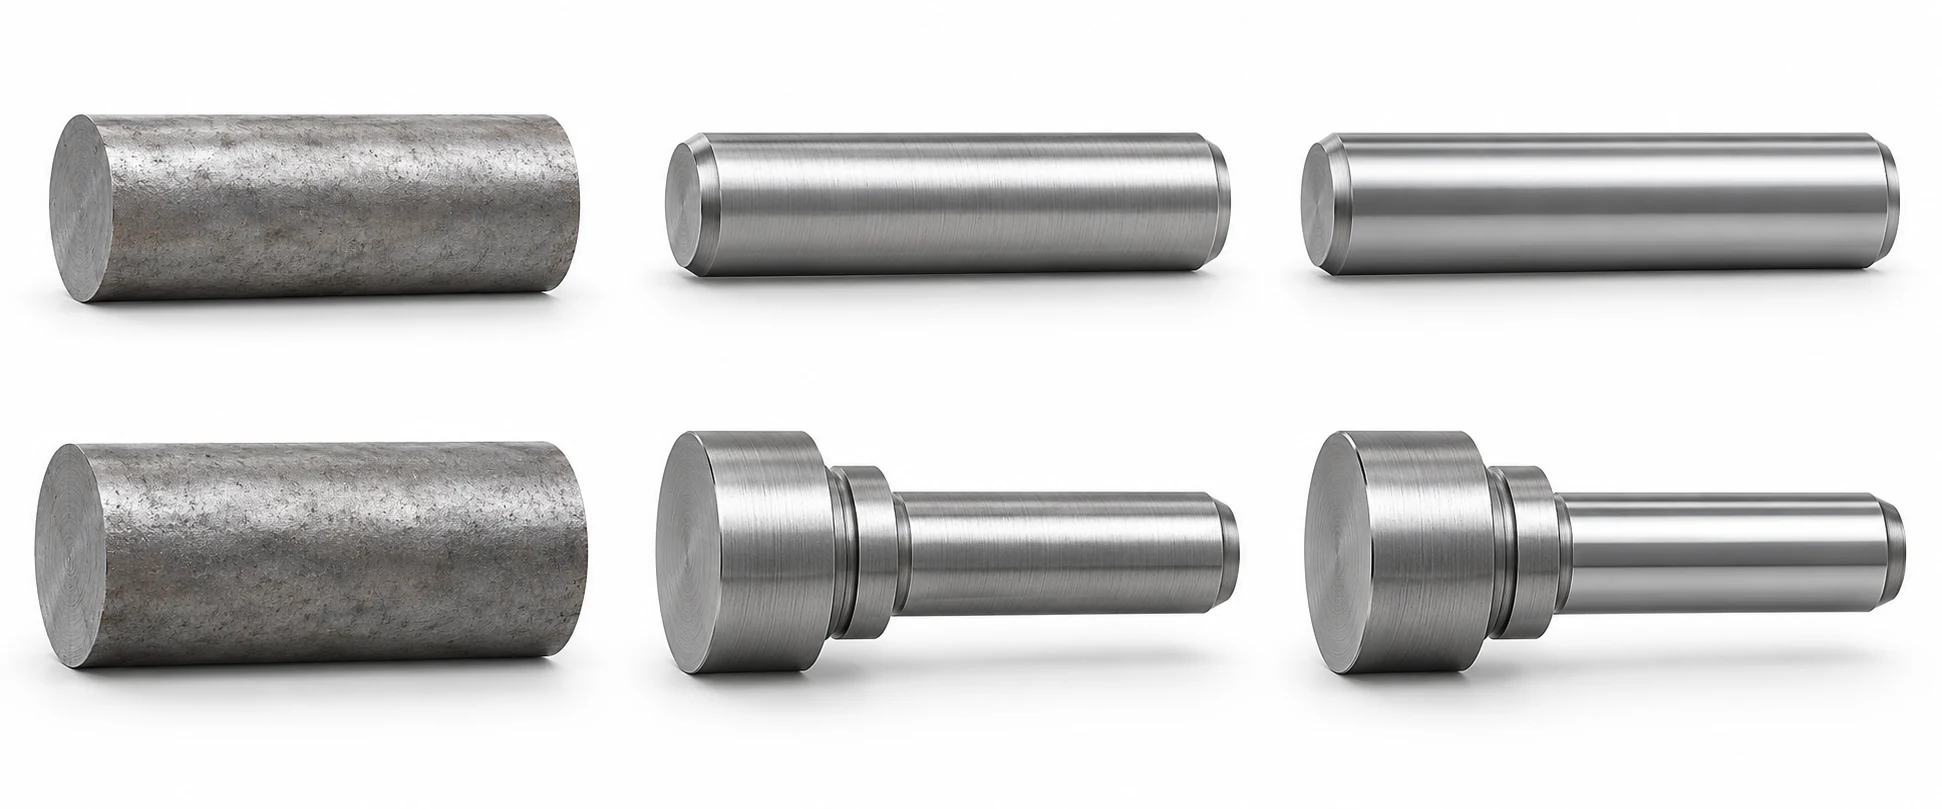
Betrachten Sie zwei Zeichnungskonzepte. Das erste ist ein einfacher Stift mit einem durchgehenden zylindrischen Außendurchmesser (OD) zwischen kurzen Endabschrägungen. Das zweite ist eine Welle mit einer Lagerfläche, einer größeren Positionierungsabsatzfläche, einer Sicherungsringnut und einem zweiten Wellenlager. Keine der beiden Zeichnungen allein beweist, dass Schleifen erforderlich ist; die Abnahmekriterien vervollständigen die Entscheidung.
| Entscheidungspunkt | Gerader Stift | Stufenwelle |
|---|---|---|
| Axiale Verfahrweg | Der durchgehende Außendurchmesser kann möglicherweise durch die Schleifscheiben hindurchlaufen | Der Absatz blockiert einen vollständigen Durchlaufschleifvorgang |
| Formgebung | Drehen/Schneiden des Rohmaterials und Fertigstellen der Enden | Drehen von Absatz, Wellenlagern, Nut und Enden |
| Mögliche Außendurchmesser-Fertigbearbeitung | Durchlaufschleifen, falls der endgültige Außendurchmesser dies erfordert | Eintauchschleifen an einer zugänglichen, ausgewählten Lagerfläche |
| Schlüssel-Abnahme | Spezifizierte Außendurchmesser-Größe und sämtliche erforderlichen Formmerkmale | Größe/Form der Lagerfläche sowie deren Bezug zu anderen Merkmalen |
| Routenfrage | Erfüllt das Drehen bereits die Abnahmekriterien in der geforderten Menge? | Kann die gewählte Lagerfläche geschliffen werden, ohne den Zugang zum Absatz oder die Bezugsbeziehung zu verlieren? |
Für den Stift kann das Durchlaufschleifen attraktiv sein, wenn der endgültige Außendurchmesser die resultierende Größe/Form benötigt und die Losgröße eine wiederholbare Einrichtung rechtfertigt. Die Endabschrägungen müssen dennoch hergestellt und geschützt werden; falls ihr Profil am Ende den Scheibenkontakt unterbricht, ist zu entscheiden, welcher Teil der zylindrischen Länge tatsächlich den Abnahmekriterien genügen muss. Eine kleine Stiftcharge, die nach dem Drehen bereits die Prüfung besteht, sollte nicht ausschließlich aufgrund der Geometrie zum Schleifen weitergeleitet werden.
Bei der gestuften Welle wird der Durchlaufschleifvorgang für das gesamte Teil durch den Absatz blockiert. Das Drehen bleibt zur Herstellung des Profils erforderlich. Eine ausgewählte Lagerfläche könnte mittels Eintauchschleifen bearbeitet werden, sofern die Schleifscheibe ihre volle Länge erreicht und die Aufspanngeometrie tragfähig ist. Falls die Lagerfläche und das zweite Wellenlager eine enge geometrische Beziehung aufweisen, ist im Vorfeld zu planen, wie beide Merkmale erzeugt und gemessen werden; das Schleifen nur eines dieser Merkmale zertifiziert das Paar nicht. Falls das Drehen bereits die geforderte Passung, Form und Oberflächenbeschaffenheit am tatsächlichen Teil erzeugt, kann ausschließliches Drehen die bessere Route sein. Falls die Lagerfläche durch das zentrierlose Eintauchschleifen nicht sauber zugänglich ist, ist eine alternative zylindrische Schleif- oder Drehstrategie zu bewerten – statt diese Bearbeitungsart zwangsweise anzuwenden.
Legen Sie die Prozesswahl in dieser Reihenfolge fest
- Kennzeichnen Sie die funktionalen Flächen. Identifizieren Sie genau die für die Montage relevante Außendurchmesser-Lagerfläche, Endfläche oder Absatzfläche und trennen Sie Größen-, Form-, Oberflächen- und Merkmal-zu-Merkmal-Anforderungen voneinander.
- Prüfen Sie die Geometrie. Prüfen Sie, ob das gesamte Teil durch den Spalt zwischen den Schleifscheiben hindurchlaufen kann; falls nicht, bewerten Sie zugängliche Eintauch-Lagerflächen oder eine andere Fertigbearbeitungsroute.
- Weisen Sie die Bearbeitungsschritte zu. Legen Sie eine realisierbare Reihenfolge fest für Profilherstellung, ggf. Wärmebehandlung, gezielte Schleifzugabe, endgültige Außendurchmesser-Fertigbearbeitung und Entgraten.
- Belegen Sie das Ergebnis. Messen Sie Erstteile anhand der Zeichnung, einschließlich der Beziehungen, die die Gegenkomponente für die Montage benötigt. Korrigieren Sie die Bearbeitungsroute, falls ein geschliffener Außendurchmesser die Größe löst, jedoch Form oder Ausrichtung versagt.
- Vergleichen Sie die Gesamtkosten pro Teil. Verwenden Sie für die Optionen „ausschließlich Drehen“ und „Drehen plus Schleifen“ dieselbe Losgröße, dieselben Prüfannahmen und dieselben Annahmen zur nachgeschalteten Fertigbearbeitung.
Technische Quellen
- MIT-Laboratorium für Fertigung und Produktivität, CNC-Drehmaschinen-Kapazitäten. Werkstückspannung/Drehung und bewegliche-Werkzeug-Drehfunktionen.
- The Open University, Planschleifen ohne Zentrierung. Unterstützung durch Schleifscheibe/Schleifklinge und Geometrie mit Durchlauf- versus Einlaufzuführung; die tabellierten Beispiel-Toleranzen werden nicht als universelle Grenzwerte verwendet.
- United Grinding/MIKROSA, technische Broschüre KRONOS S, Seite 10. Hersteller-Anwendungsbeispiele unterscheiden nicht profilierte Werkstücke im Durchlaufverfahren von profilierten Wellen im Einlaufverfahren; die Quell-URL bleibt im internen Nachweisprotokoll erhalten.
- NIST, Komponenten der Oberflächentopographie. Unterscheidung zwischen Rauheit, Welligkeit und Form.
- University of Connecticut, Werkstückformkontrolle beim Planschleifen ohne Zentrierung im Durchlaufverfahren. Forschung zu Lobing und axialer Führung im Schleifspalt.



