Auf dieser Seite
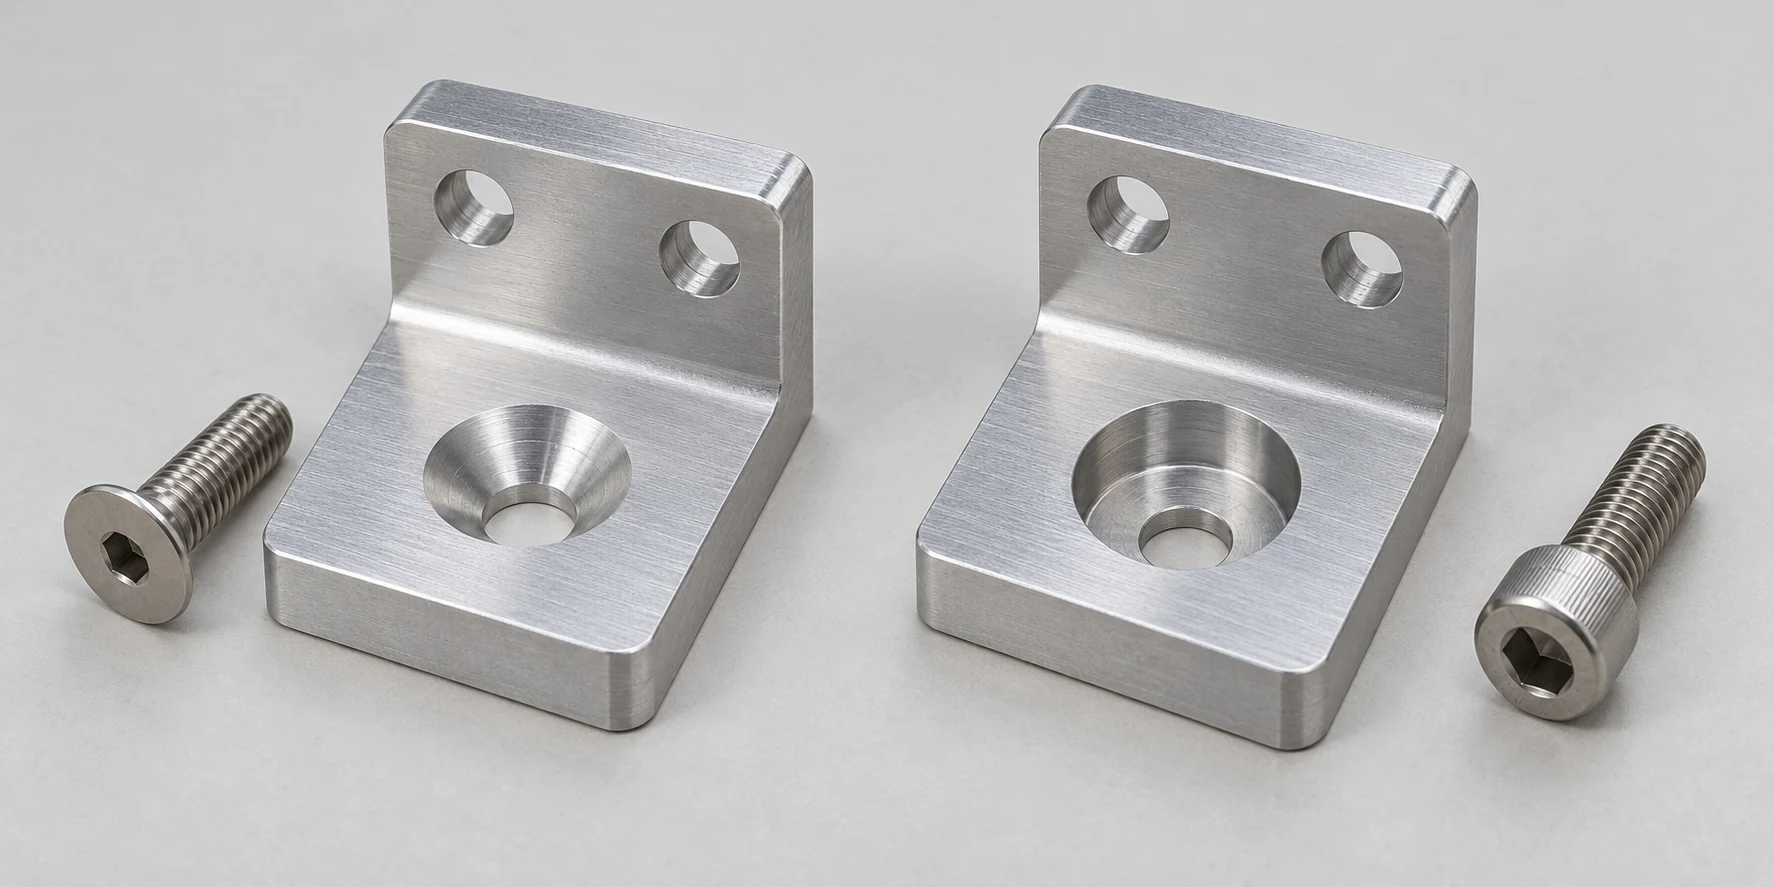
Eine Senkung ist eine kegelförmige Aufnahme für eine passende Flachkopfschraube; eine Senkbohrung ist eine zylindrische Aussparung mit ebener Bodenfläche für einen kompatiblen Kopf, üblicherweise eine Innensechskantschraube mit Zylinderkopf. Beide Varianten können den Schraubenkopf in oder unter die umgebende Oberfläche bringen. Wählen Sie zunächst die Schraube und die erforderliche Oberfläche im montierten Zustand aus, und dimensionieren Sie dann gemeinsam die Aussparung, das Freistiche-Loch und den verbleibenden Teilquerschnitt. Der alleinige Begriff „bündige Schraube“ legt nicht fest, welche Bohrung maschinell herzustellen ist.
Passen Sie die Aussparung an den tatsächlichen Schraubenkopf an
Der entscheidende Unterschied liegt in der Fläche unter dem Schraubenkopf – nicht im Antrieb an dessen Oberseite. Eine Innensechskant-Flachkopfschraube besitzt eine konisch abfallende Unterseite und gehört daher in eine passende Senkung. Eine Innensechskant-Zylinderkopfschraube weist dagegen eine weitgehend ebene Unterseite auf und benötigt eine ebene Auflagefläche; eine Senkbohrung stellt diese Auflagefläche innerhalb einer Aussparung bereit. Die Spezifikation „Innensechskantschraube“ oder „Socket-Schraube“ klärt die Aufnahme nicht eindeutig, da beide Kopfformen einen Innensechskant-Antrieb haben können.
Beginnen Sie mit einer kaufbaren Verbindungselement-Ausführung, die durch ihren Normbezug, ihre Nenngröße, ihre Kopfform und die erforderliche Leistungsklasse identifiziert wird. ASME B18.3-2026 umfasst mehrere Zoll-Serie-Inbus-Schraubenformen und enthält Bohr- und Senkbohrmaßangaben für Inbus-Zylinderschrauben. ISO 10642:2026 regelt eine bestimmte metrische Familie von Senkschrauben mit Innensechskant, während ISO 4762:2004 metrische zylindrische Inbus-Zylinderschrauben abdeckt. Dies sind unterschiedliche Produkte, nicht zwei verschiedene Sitzformen für ansonsten identische Schrauben. [1] [2] [3]
Prüfen Sie den tatsächlichen Durchmesser, die Höhe, die Unterseitenform, den Unter-Kopf-Filletsradius und den Antriebsfreiraum des gewählten Kopfs. Eine Aussparung, die allein aus der Nenn-Gewindebezeichnung konstruiert wurde, kann zwar zum Schaft passen, jedoch den Kopf ablehnen. Auch für die Durchgangsfreistellung gibt es eigene Auswahlmöglichkeiten: ISO 273 legt feine, mittlere und grobe allgemeine Freistellungsloch-Reihen fest; Sonderanwendungen bleiben den konstruktiven Anforderungen vorbehalten. Ein Nenn-Gewinde M6 ist beispielsweise keine vollständige Angabe für ein Durchgangsfreistellungsloch. [4]
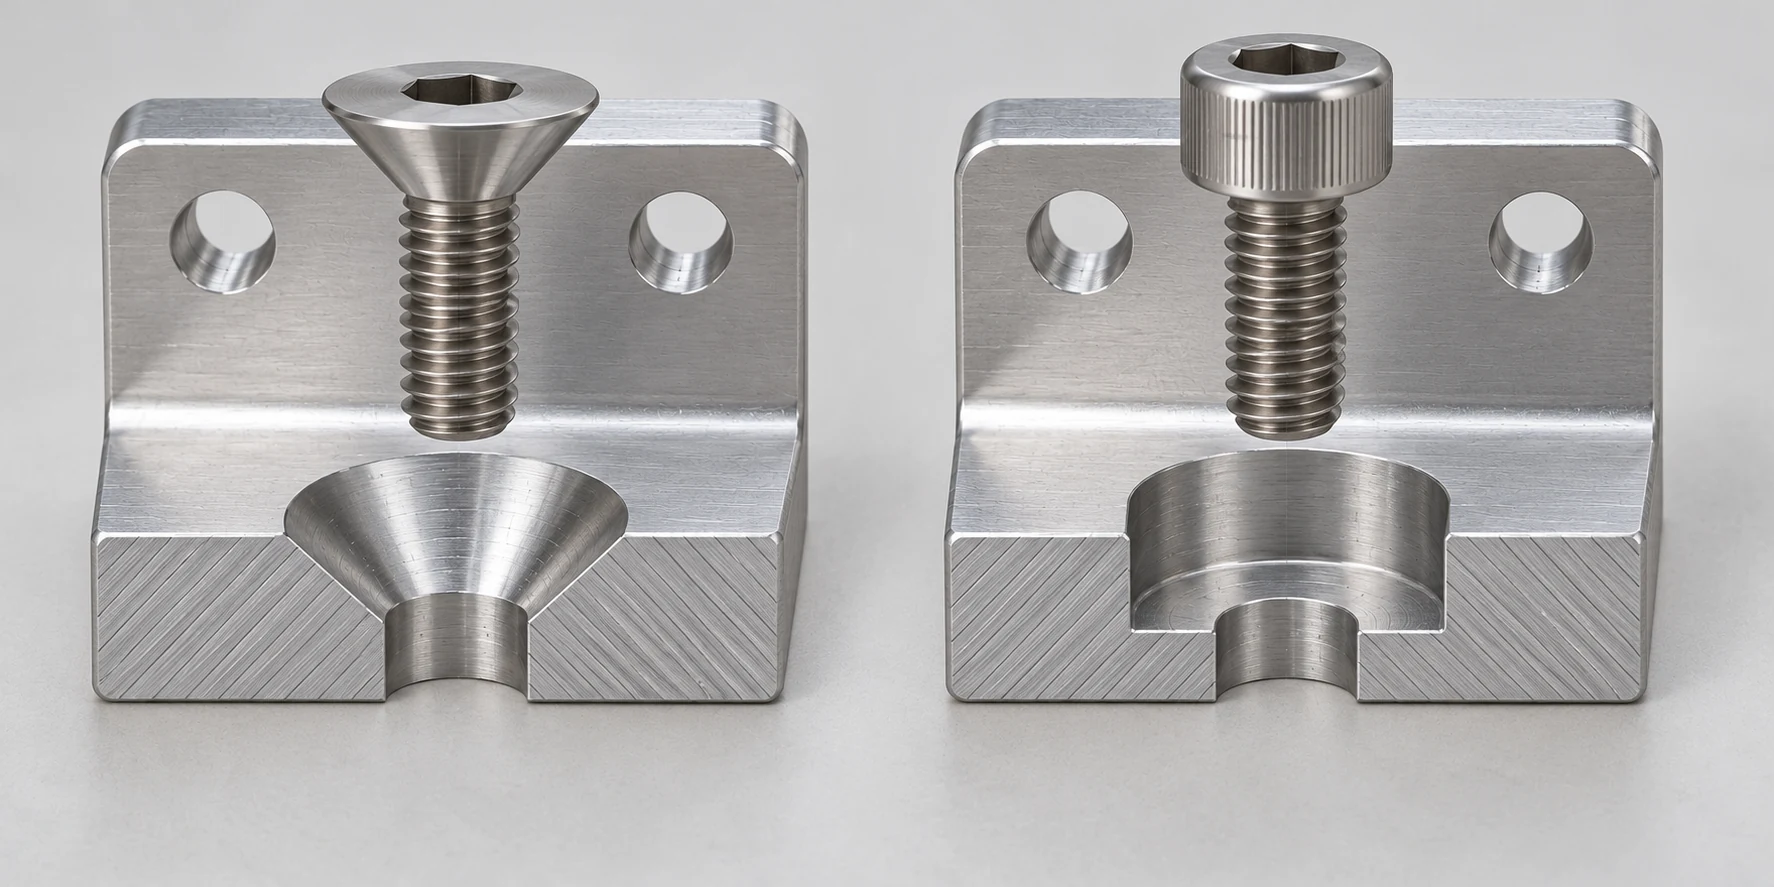
Vergleichen Sie den montierten Sitz – nicht nur den Lochumriss.
Beide Merkmale entfernen Material rund um ein vorhandenes oder geplantes Loch. Die Tabelle vergleicht dieselbe Konstruktionsentscheidung für beide Varianten: worauf die gewählte Schraube aufliegt, was die sichtbare Fläche ausfüllt und was in der Teilzeichnung zu kontrollieren ist.
| Entscheidungspunkt | Senken mit Senkkopfschraube | Senkbohrung für Schraube mit zylindrischem Kopf |
|---|---|---|
| Lagerkontakt | Kegelförmiger Kopf an einer passenden konischen Aufnahme | Flache Unterseite an einem flachen ringförmigen Boden |
| Oberfläche nach der Montage | Der Kopf kann bündig sitzen, wenn Kopf und Aufnahme aufeinander abgestimmt sind | Der Kopf kann bündig oder unterhalb der Fläche liegen, falls die Senktiefe dies zulässt |
| Senkungsbegriff | Oberflächendurchmesser und Einzelspitzewinkel, verknüpft mit dem gewählten Kopf | Zylindrischer Durchmesser und Tiefe, verknüpft mit Kopf und Zugang |
| Lokale Materialfrage | Wird der kegelförmige Lagerbereich durch einen ausreichend großen Querschnitt gestützt? | Wird der ebene Boden und die ihn umgebende Wand durch einen ausreichenden Querschnitt gestützt? |
| Montageprüfung | Kontakt zwischen Kopf und Sitz sowie zulässige Vorsprunghöhe | Kopf-/Treiberfreiraum und zulässige Vorstehung oder Vertiefung |
„Bündig“ ist ein Ergebnis, keine eingebaute Eigenschaft der Geometrie. Ein zu flacher Senkschnitt lässt den Flachkopf überstehen; wird er zu tief ausgeführt, kann der Kopf unter die Oberfläche sinken, während das Kontaktmuster oder der Fügeaufbau vom vorgesehenen Konstruktionszustand abweicht. Eine Senkbohrung kann einen Innensechskantkopf genauso wirkungsvoll verdecken, doch ihre zylindrische Tasche benötigt weiterhin ausreichend Platz am Rand und zu benachbarten Merkmalen. Der gewählte Schraubenantrieb muss zudem nach der Montage der Teile einen geraden Zugang für das Montagewerkzeug bieten. Eine Vertiefung, die für den Antrieb nicht zugänglich ist, stellt keine nutzbare Lösung dar – selbst wenn die CAD-Schnittansicht keinerlei Kollision zeigt.
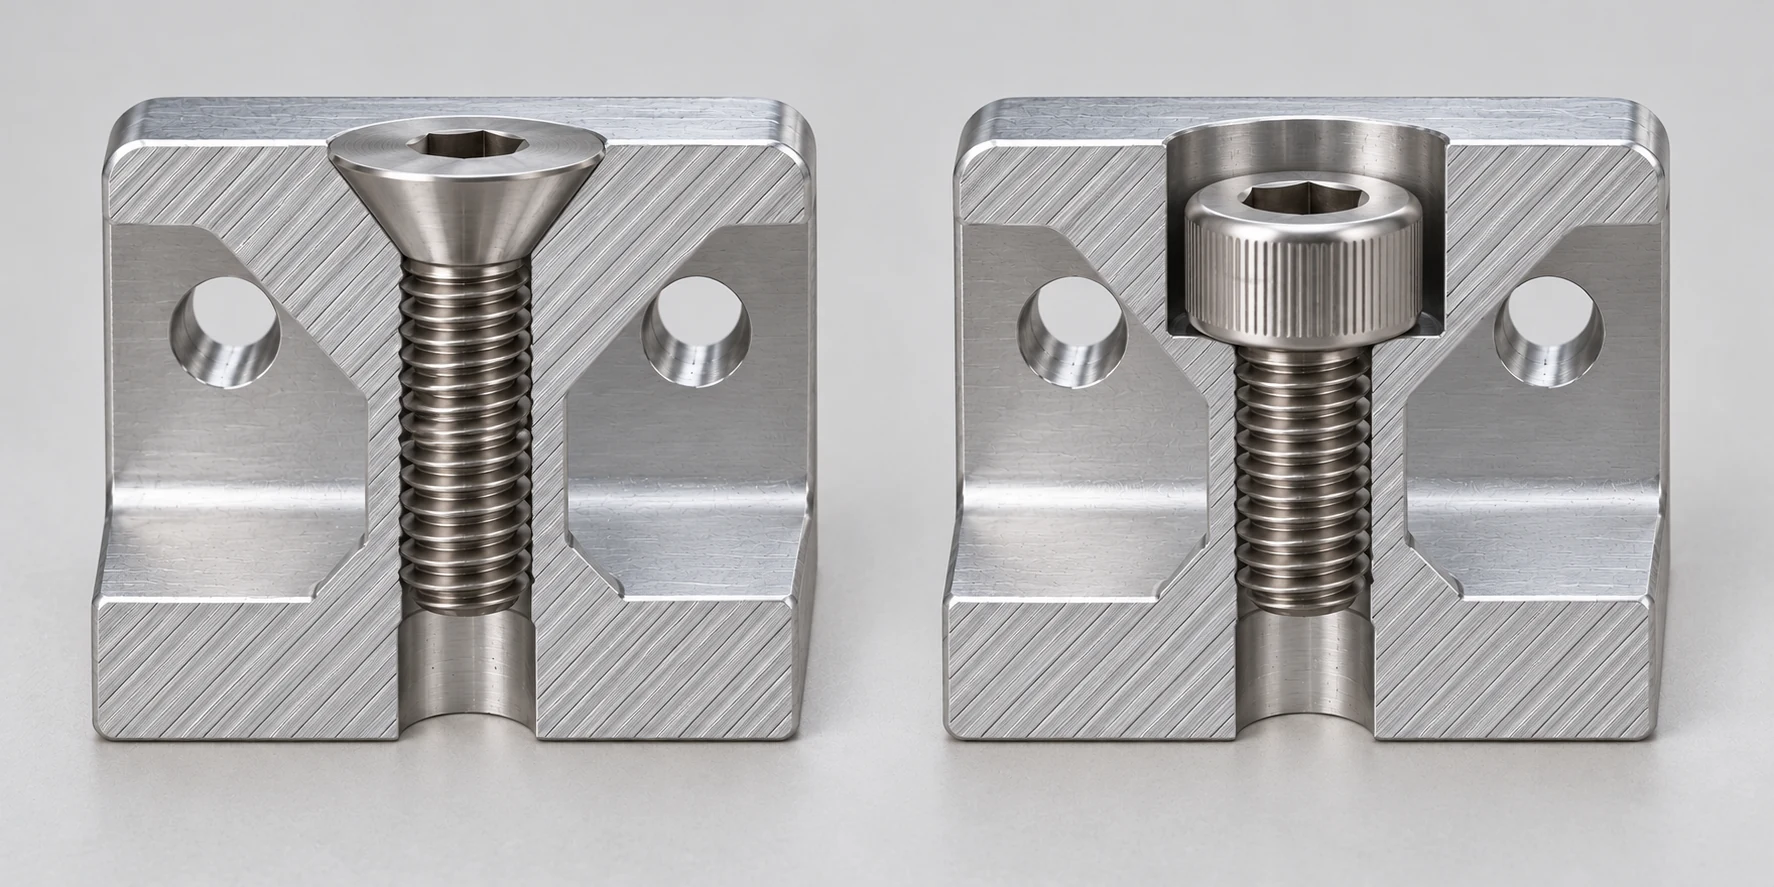
Leiten Sie keine allgemeine Festigkeitsrangfolge aus dieser Tabelle ab. Die Schraubeneigenschaftsklasse, die Kopfform, die Kontaktgeometrie, das Material unter dem Sitz, die Verbindungsteile und die Vorspannung sind allesamt entscheidend. ISO 10642 kennzeichnet die darin behandelten Senkschrauben ausdrücklich als schrauben mit reduzierter Belastbarkeit aufgrund dieser Kopfform und verlangt besondere Aufmerksamkeit für die Ausrichtung von Kopf und Sitz. Diese Aussage bezieht sich ausschließlich auf die Schraubenfamilie nach ISO 10642; sie stellt keine Belastungsangabe für jede Senkverbindung dar. [2]
Belassen Sie ausreichend Material unter der Aussparung
Der sichtbare Freiraum über dem Schraubenkopf muss von irgendwoher stammen. Eine Senkung (Counterbore) entfernt einen Zylinder mit ebenem Boden bis zur für den gewählten Kopf erforderlichen Tiefe. Eine Ansenkung (Countersink) entfernt einen Kegel um das Durchgangsloch herum. Keine der beiden Varianten erhält automatisch mehr Material. Vergleichen Sie die tiefste Schnitttiefe und die Breite des betroffenen Abschnitts entlang des tatsächlichen Lastpfads – nicht nur den Durchmesser des Kreises, der auf der oberen Fläche sichtbar ist.
Bei einer dünnen Platte kann eine tiefe Senkung (Counterbore) zu wenig Boden unter dem Schraubenkopf belassen. Eine breite Ansenkung (Countersink) kann so tief in einen dünnen Querschnitt eindringen, dass ihr Kegel nahe am Bohrungsausgang die Austrittsfläche erreicht und dadurch eine schwache oder scharfkantige ringförmige Kante hinterlässt. Ein dickerer Bund (Boss) kann beide Varianten problemlos aufnehmen, während ein schmaler Flansch, eine Rippe oder eine Taschenwand keine der beiden zulässt. Entscheidend sind die lokalen Dicke, die Senktiefe und -durchmesser, der Abstand zu benachbarten freien Flächen, die Schraubenbelastung sowie der Werkstoffzustand. Aus den Begriffen »Countersink« und »Counterbore« allein lässt sich keine allgemeingültige, vertretbare Mindestwanddicke ableiten.
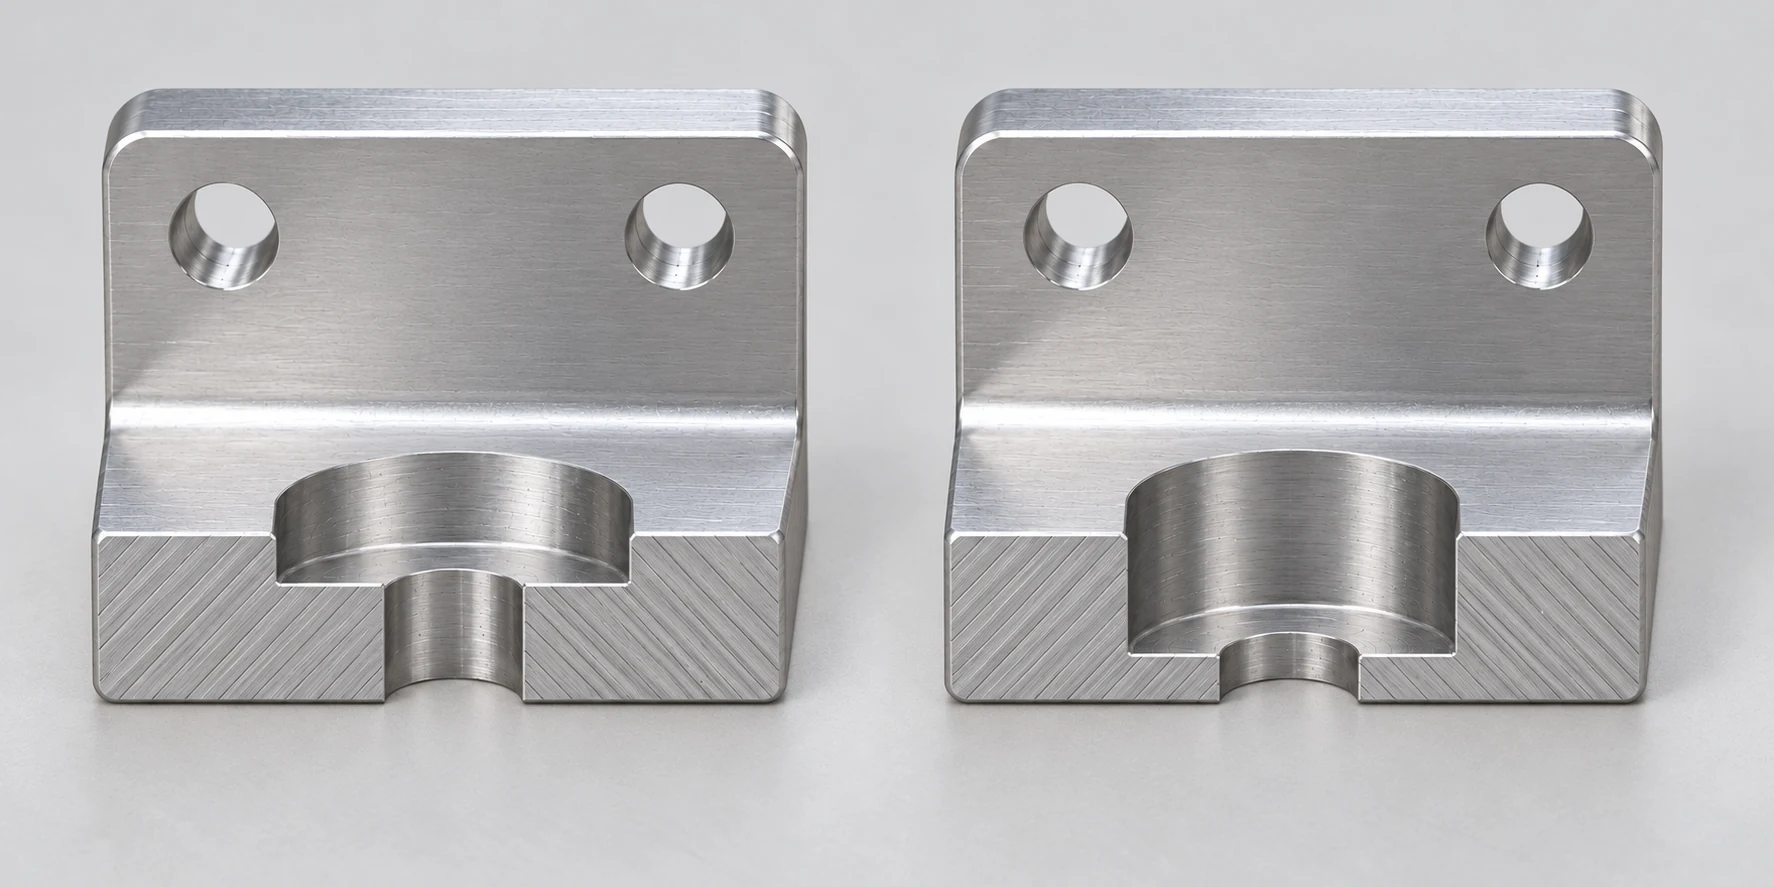
Wenn der verbleibende Querschnitt die Festigkeits- oder Steifigkeitsanforderung des Bauteils nicht erfüllt, lautet die Lösung, das Fügeverbindungskonzept zu ändern: lokales Material erhöhen, einen flacheren oder kleineren kompatiblen Kopf verwenden, die Schraube versetzen, den Kopf absichtlich überstehend lassen, ein separates Befestigungselement hinzufügen oder das Befestigungsverfahren grundsätzlich überdenken. Eine dünne Abdeckung erfordert möglicherweise eine geformte Vertiefung oder einen Abstandhalter statt einer gefrästen Aussparung. Jede dieser Alternativen verändert Montage und Verifikation – vergleichen Sie daher die gesamte Fügeverbindung, statt einen Maschinenschlosser lediglich aufzufordern, „den Kopf einzupassen“, wenn das Ausgangsmaterial unzureichend ist.
Prüfen Sie den Randabstand, das Bohrbild und die Montageposition
Der Außendurchmesser der Aussparung kann die Platzierung bestimmen, selbst wenn das Durchgangsloch einen ausreichenden Randabstand aufweist. Bei einem schmalen Befestigungsflansch kann eine breite Senkung seitlich durchbrechen. Eine Ansenkung kann an die Kante einer benachbarten Tasche heranreichen oder eine nahegelegene Schraubensitzfläche schneiden. Zeichnen Sie die vollständige Aussparungshülle auf der tatsächlichen Fläche ein, einschließlich aller Eckradiusse oder Unter-Kopf-Freiräume, bevor Sie sich auf ein Muster festlegen. Falls die Sitzfläche von der Unterseite her bearbeitet werden muss, bestätigen Sie, dass diese Fläche gehalten und erreicht werden kann, ohne mit der Gegenfläche oder späteren Bearbeitungsschritten zu kollidieren.
Ein konischer Kopf erzeugt ebenfalls eine Anlagebewegung beim Anziehen. Falls die Schraube in ihrem Durchgangsloch Spiel aufweist, kann der Kegel das angeschlossene Teil zur Mitte der Senkung hin drücken. Dies kann bei einer gezielt konstruierten Verbindung nützlich sein; andererseits kann es einer präzisen Positionierung entgegenwirken, die durch Passstifte, eine Absatzfläche oder bearbeitete Bezugsflächen (Datums) vorgegeben ist. Erwarten Sie nicht, dass eine Senkschraube ein fehlausgerichtetes Zweilochmuster korrigiert; das Zwängen beider Köpfe in unvollkommene Sitze kann den Kontakt verzerren oder die Schrauben ungleichmäßig belasten. Eine Senkung mit ebener Auflagefläche (Counterbore) stellt ebenfalls keine präzise Lagebestimmung von sich aus sicher. Wählen Sie die Lochpositionskontrolle gemäß dem funktionalen Bezugsflächenschema der Baugruppe aus und überprüfen Sie anschließend, ob Kopf und Sitz diese nicht beeinträchtigen. Der Unterschied zwischen Lochgröße, Lochlage und fertigungsbedingten funktionalen Beziehungen wird im Leitfaden zu CNC-Bearbeitungstoleranzen erläutert.
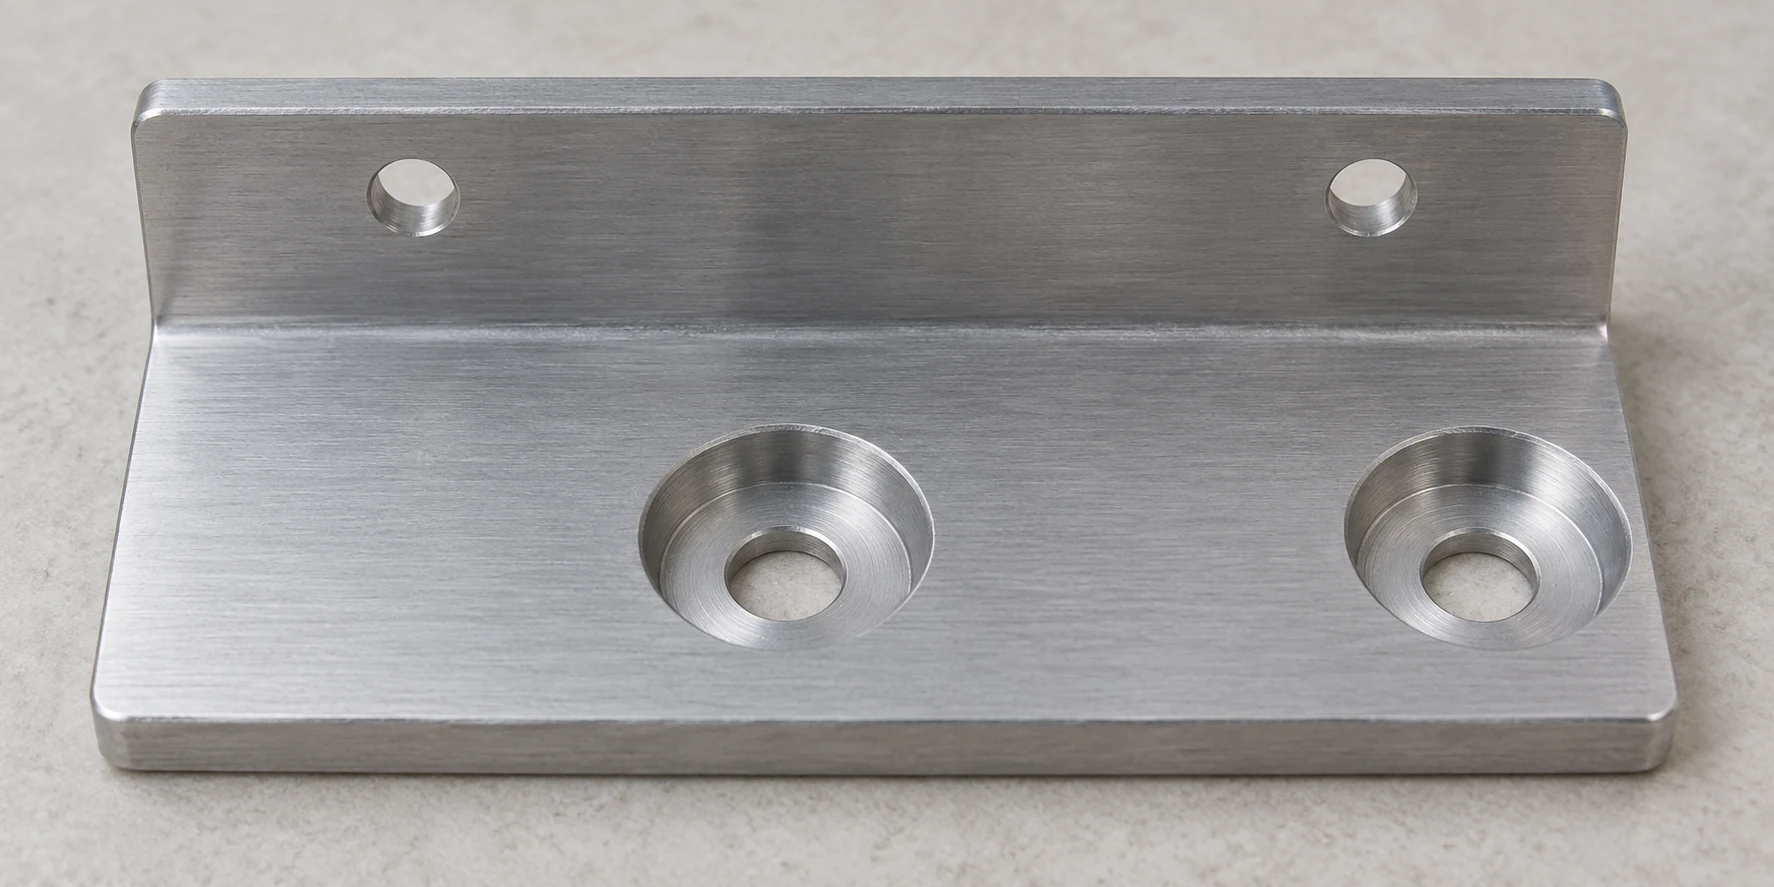
An einer freiliegenden Fläche ist außerdem zu klären, ob „bündig“ bedeutet, dass keine Projektion unter einer beweglichen Abdeckung auftritt, ein glattes Erscheinungsbild vorliegt oder eine festgelegte maximale Kopfhöhe nach der Montage eingehalten wird. Dabei handelt es sich um unterschiedliche Freigabekriterien. Eine kleine zulässige Vertiefung unter der Bündigkeitsebene mag für eine Schutzabdeckung unbedenklich sein, während eine präzise Füge- oder Dichtfläche weder eine Vertiefung noch einen Schraubenkopf toleriert, der ihre Kontaktzone unterbricht. Die Funktion dieser Oberfläche ist daher als Anforderung maßgeblich – nicht die Annahme, dass jedes bündig erscheinende CAD-Modell sich in gleicher Weise verhält.
Vergleichen Sie die tatsächliche Bearbeitungs- und Prüfstraße
Beide Varianten beginnen normalerweise mit einem positionierten Freisticheinloch; der Sitz ist eine weitere Merkmalsgeometrie. Für eine Senkung ist ein Werkzeug mit dem entsprechenden Spitzenwinkel sowie einer gesteuerten größten Durchmessergröße oder Tiefe erforderlich, damit der gewählte Schraubenkopf wie vorgesehen sitzt. Für eine Aufbohrung ist ein flachbodiger Sitz mit dem geforderten Durchmesser und der geforderten Tiefe notwendig – inklusive ausreichendem Freiraum für den Kopf, seine Abrundung (Fase) und das Antriebswerkzeug. Abhängig von der Bauteilgeometrie und der verfügbaren Werkzeugausstattung kann der Sitz entweder in derselben Aufspannung wie das Loch oder nach einer Neuausrichtung des Werkstücks bearbeitet werden. Der Leitfaden zum Vergleich von Bohren und Fräsen erläutert, warum die Erstellung des Lochs und der Werkzeugweg zur Fertigbearbeitung einer lokalen Geometrie getrennt ausgewählt werden müssen.
Eine Senkung ist nicht dasselbe wie eine Ansenkung. Eine Ansenkung bereitet eine lokale ebene Fläche um ein Loch herum vor, häufig auf einer rauen oder schrägen Oberfläche, ohne dass der Schraubenkopf zwangsläufig unter der umgebenden Fläche verschwindet. Ebenso kann eine kleine entgratende Fase Bursten entfernen, ohne den Durchmesser, den Winkel und die Tiefe zu erzeugen, die für eine Flachkopfschraube erforderlich sind. Diese Bearbeitungen können kombiniert werden, wenn das Teil sowohl eine Kantenbearbeitung als auch einen Schraubenansatz benötigt; keines dieser Verfahren ersetzt jedoch eine maßliche Senkung. [6]
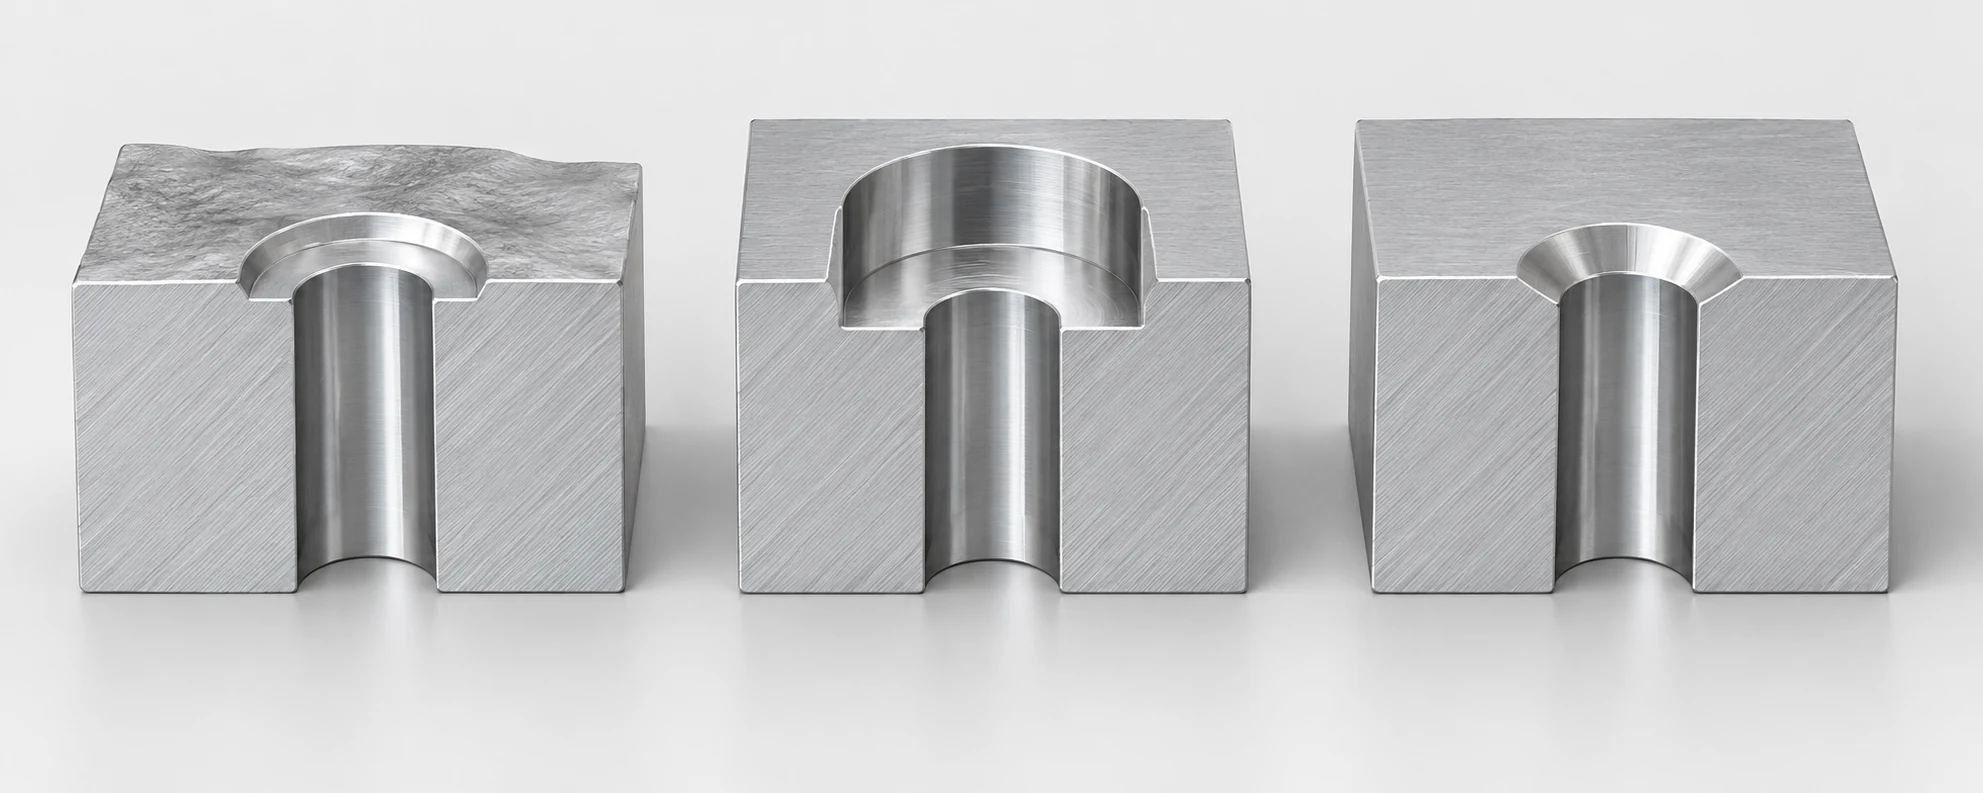
Der Einzelpreis lässt sich nicht durch Aussagen wie „ein Kegel ist ein Durchgang“ oder „ein flacher Boden erfordert mehr Werkzeugeinrichtung“ bewerten. Standardmäßig passende Werkzeuge, Verfügbarkeit der Werkzeugköpfe, Lochanzahl, Einrichtungsrichtung, Gratkontrolle, Zugänglichkeit von Taschen und Prüfaufwand können das Ergebnis verändern. Eine Standard-Zylinderschraube mit Zylindersenkung kann bei einer dickwandigen Halterung wirtschaftlich sein; eine passende Senkschraube mit Kegelsenkung hingegen kann bei einer anderen Halterung weniger Platz beanspruchen. Vergleichen Sie Angebote stets anhand identischen Materials, gleicher Mengen, desselben Gegenstücks (Befestigungselement), derselben Oberflächenbeschichtung sowie des akzeptierten Zustands der montierten Schraubenkopfform. Der RFQ-Leitfaden für die CNC-Bearbeitung gibt die umfassendere Liste der für ein vergleichbares Bearbeitungsangebot erforderlichen Angaben an.
Geben Sie den fertigen Sitz an und prüfen Sie ihn
Das 3D-Modell kann die Aussparung darstellen, doch die Zeichnung muss festlegen, was sie als zulässig macht. Die Zeichnungsrichtlinie des Machine Lab der University of Central Florida verlangt Durchmesser und Tiefe der Senkung (Counterbore) sowie Oberflächendurchmesser und Einzugs-Winkel der Ansenkung (Countersink). Sie empfiehlt zudem, die vorgesehene Schraube eindeutig zu benennen. Die dort häufig zitierten Winkel sind Beispiele – sie berechtigen nicht dazu, für jede Flachkopfschraube denselben Winkel anzuwenden. [5] Der Leitfaden zum Verhältnis von 3D-Modell und 2D-Zeichnung erläutert die getrennten Rollen von Geometrie und Akzeptanzanforderungen.
Für beide Varianten ist anzugeben, welche Fläche den Sitz erhält und wie das Durchgangsloch sich darauf bezieht. Bei einer Senkung (Countersink) sind die zugehörige Schraube, der erforderliche Senkungswinkel sowie der Oberflächendurchmesser für diesen Schraubenkopf anzugeben; außerdem ist – falls die montierte Kopfhöhe funktionsrelevant ist – eine zulässige Vorsprung- oder Bündigkeitstoleranz zu definieren. Bei einer Aufbohrung (Counterbore) sind Durchmesser, Tiefe sowie ggf. erforderliche Anforderungen an den Boden oder an die Kopfhöhe anzugeben. Die Lage des Lochmusters ist von funktionalen Bezugsflächen (Datums) her zu bemessen, nicht durch Einzelmessung jedes Senkungs- oder Aufbohrungslochs als unabhängiger Kreis. Falls Beschichtung oder Oberflächenbearbeitung die kritische Passung beeinflusst, ist festzulegen, ob die Freigabe vor oder nach dieser Oberflächenbehandlung erfolgt. Eine ungenaue Angabe wie „Senkung für M6“ lässt Norm, Winkel und endgültige Kopfhöhe offen.

Die Inspektion muss mit den festgelegten Spezifikationen übereinstimmen. Prüfen Sie den Aussparungsdurchmesser/Tiefe oder den Oberflächendurchmesser/Winkel, sofern zutreffend, das Freistichloch sowie die Lage der Auflagefläche relativ zum Muster und zu den Teiledatums. Eine ausgewählte Schraube kann zur Überprüfung des tatsächlichen Vorstehens und des Werkzeugzugangs bei einem Montageversuch verwendet werden; eine beliebige Werkstatthschraube ist jedoch kein Ersatz für die spezifizierte Verbindungselemente oder die Zeichnungsmaße. Wenn das Konstruktionskonzept auf vollflächigem Lagerkontakt beruht, ist der Kontakt oder das Verhalten im montierten Zustand mittels einer für diese Anforderung geeigneten Methode zu prüfen; ein lediglich optisch bündiger Schraubenkopf beweist dies nicht.
Eine Halterung, zwei funktionstüchtige Lösungen
Betrachten Sie eine zweilochige Aluminium-Montagehalterung mit einem abnehmbaren Deckel, der über ihre obere Fläche gleitet. Der Deckel kann einen vorstehenden Schraubenkopf nicht freigeben. Bei der ersten Konstruktion ist die gewählte Senkschraube mit den erforderlichen mechanischen Eigenschaften verfügbar, die Halterung weist am Kegelsitz ausreichend Querschnitt auf, und das Lochmuster ist unabhängig von den Schrauben positioniert. Ein passender Senker erzeugt eine bündige Oberfläche, ohne eine zylindrische Aussparung um jeden Kopf herum. Die Zeichnung muss den gewählten Schraubentyp, die Geometrie des Sitzes und die zulässige Kopfvorstellung weiterhin definieren.
Bei der zweiten Konstruktion wird die gewählte zylindrische Senkkopfschraube mit Innensechskant für die Verbindung bevorzugt, und die Halterung ist dick und breit genug, um sie einzusenken. Eine Senkung (Counterbore) bietet ihrer flachen Unterseite einen Sitz und ermöglicht es dem Schraubenkopf, die Abdeckung zu vermeiden. Der Außendurchmesser der Senkung muss zwischen Lochmittelpunkt und Kante der Halterung Platz finden, während ihre Tiefe eine ausreichend dicke Bodenfläche belassen muss. Ein Montagewerkzeug muss nach dem Entfernen der Abdeckung auf jede Innensechskant-Aufnahme zugreifen können. Die gleiche sichtbare Anforderung „kein hervorstehender Kopf“ kann daher entweder über die eine oder die andere Variante erfüllt werden; doch unterscheiden sich dabei die Schraube, der erforderliche Lager-Raumbedarf (stock envelope) und die zulässigen Abmessungen.
Wenn die Halterung für eine saubere Senkung zu dünn ist, darf keines dieser beiden nominell bündigen Designs allein deshalb akzeptiert werden, weil ein Fräswerkzeug die Form herstellen kann. Ändern Sie den Querschnitt der Halterung oder die Befestigung. Für eine umfassende Auswahl des Fertigungsverfahrens jenseits dieser beiden Senkungsarten verbindet der Leitfaden zu Bearbeitungsverfahren die Herstellung von Bohrungen mit anderen Bauteilmerkmalen, ohne jede Bohrung als eigenständige Fertigungsroute zu behandeln.
Treffen Sie die Auswahl in dieser Reihenfolge
- Wählen Sie die Befestigungselemente und die Anforderung an die Oberfläche. Identifizieren Sie den Schraubenstandard und die Kopfgeometrie und geben Sie dann an, ob der montierte Kopf vorstehen, bündig oder unterhalb der Oberfläche liegen darf.
- Prüfen Sie die gesamte Aussparungsgeometrie. Überprüfen Sie die lokale Wandstärke, die Kanten- und angrenzende-Feature-Befestigungsräume, den Lastpfad der Verbindung sowie den Zugang für Montagewerkzeuge.
- Definieren Sie einen prüfbaren Sitz. Geben Sie die zugehörige Aussparungsgeometrie, die Durchgangslochgröße, die Positionierung des Musters und die zulässige Kopfhöhe nur dort an, wo dies der Montage dient.
- Vergleichen Sie die vollständigen Fertigungswege. Erstellen Sie ein Angebot für das Bauteil mit dem ausgewählten Verbindungselement, der gewünschten Oberflächenbearbeitung, den eingesetzten Aufspannvorrichtungen und der geforderten Prüfung – und nicht durch eine isolierte Bewertung der beiden geometrischen Formen.
Technische Quellen
- ASME B18.3-2026, Innensechskant-Schrauben mit Kopf, Schulter-, Feststellschrauben sowie Sechskant- und Splineschlüssel. Geltungsbereich und der darin enthaltene Anhang zur Bohr- und Senkbohrgrößenbestimmung für Schrauben mit Innensechskantkopf.
- ISO 10642:2026, Sechskant-Hohlkronenschrauben mit Senkkopf. Produktumfang, Qualifizierung für reduzierte Belastbarkeit und Ausrichtung der Auflagefläche.
- ISO 4762:2004, Sechskant-Hohlkopfschrauben. Geltungsbereich: zylindrische Kopf-Metallschrauben mit metrischem Gewinde.
- ISO 273:1979, Durchgangsbohrungen für Bolzen und Schrauben. Feine, mittlere und grobe allgemeine Serien sowie Auswahl spezieller Serien.
- University of Central Florida Machine Lab, Zeichnungsstandards, PDF-Seite 14. Kennzeichnung von Senkungen in Zeichnungen und Identifikation von Verbindungselementen.
- TC 9-524, Kapitel 4, Bohrmaschinen, gedruckte Seiten 4-21–4-22. Unterscheidung zwischen Ansenken (Countersinking), Aufbohren (Counterboring) und Planfräsen (Spot-facing); Kopie gehostet von der Carnegie Mellon University.



