På denna sida
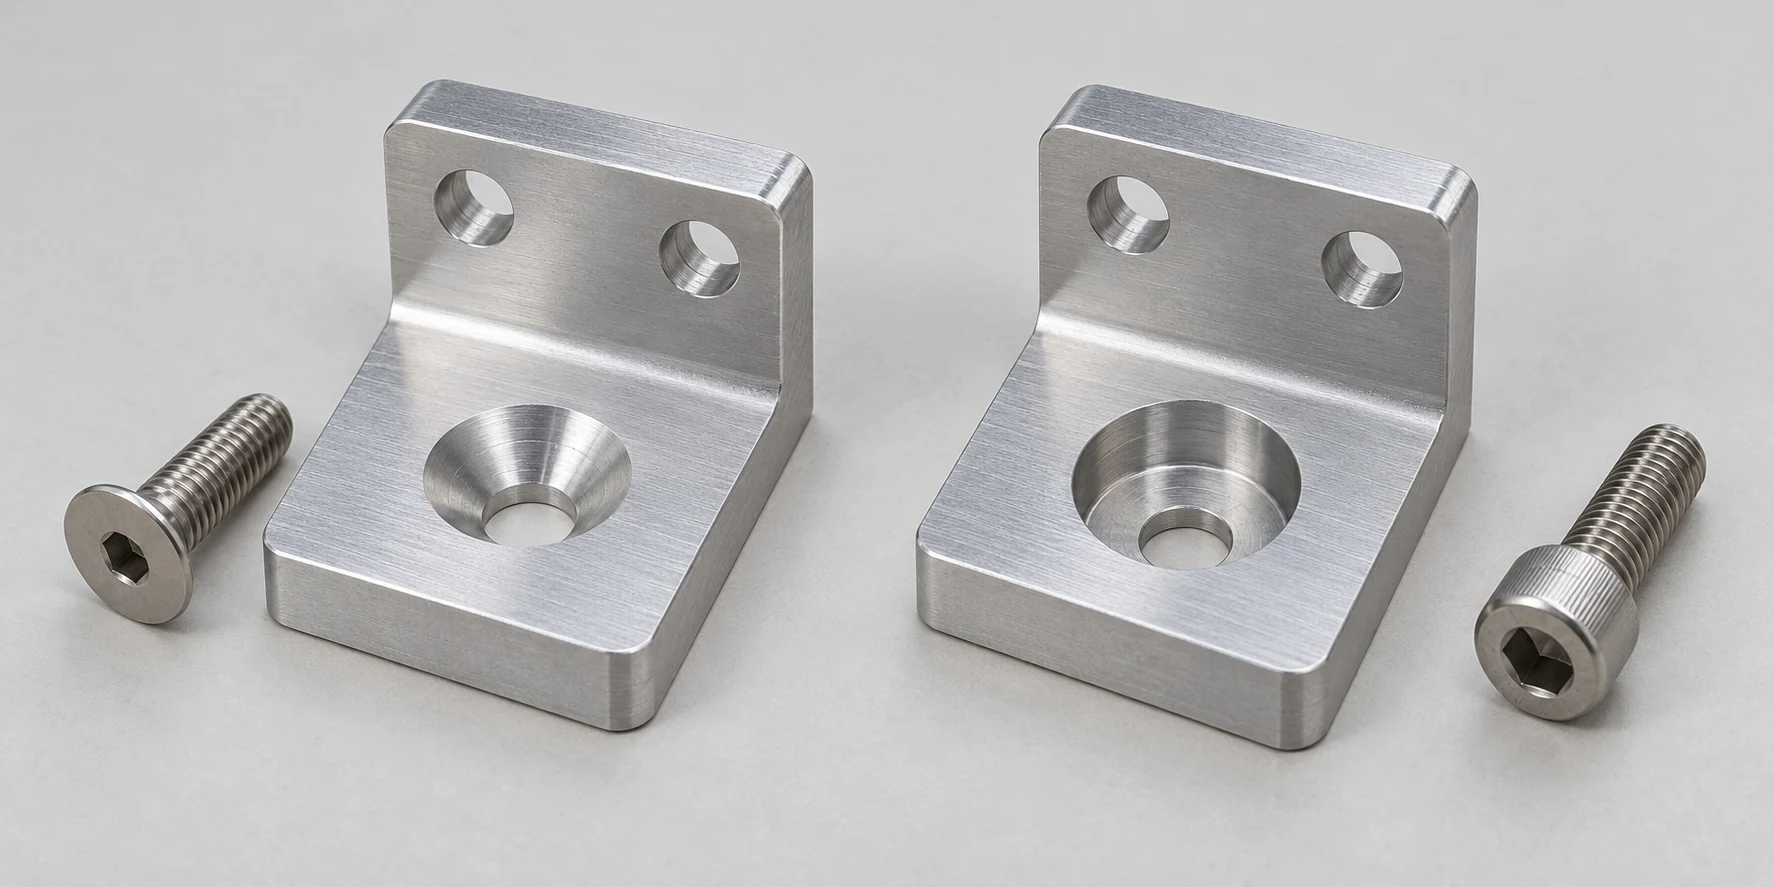
En konisk förskänkning (countersink) är en konisk sittplats för en matchande skruv med platt huvud; en cylindrisk förskänkning (counterbore) är en cylindrisk ränna med plan botten för ett kompatibelt huvud, vanligen en skruv med cylindriskt huvud och sexkantig inpassning (socket-head cap screw). Båda kan placera skruvhuvudet i eller under den omgivande ytan. Välj först skruven och den önskade monterade ytans nivå, sedan dimensionera rännan, genomgående frihetsborrning och återstående delsektion samtidigt. Uttrycket ”nivåjusterad skruv” (flush screw) ensamt avgör inte vilken typ av borrning som ska utföras.
Anpassa rännan till det faktiska skruvhuvudet
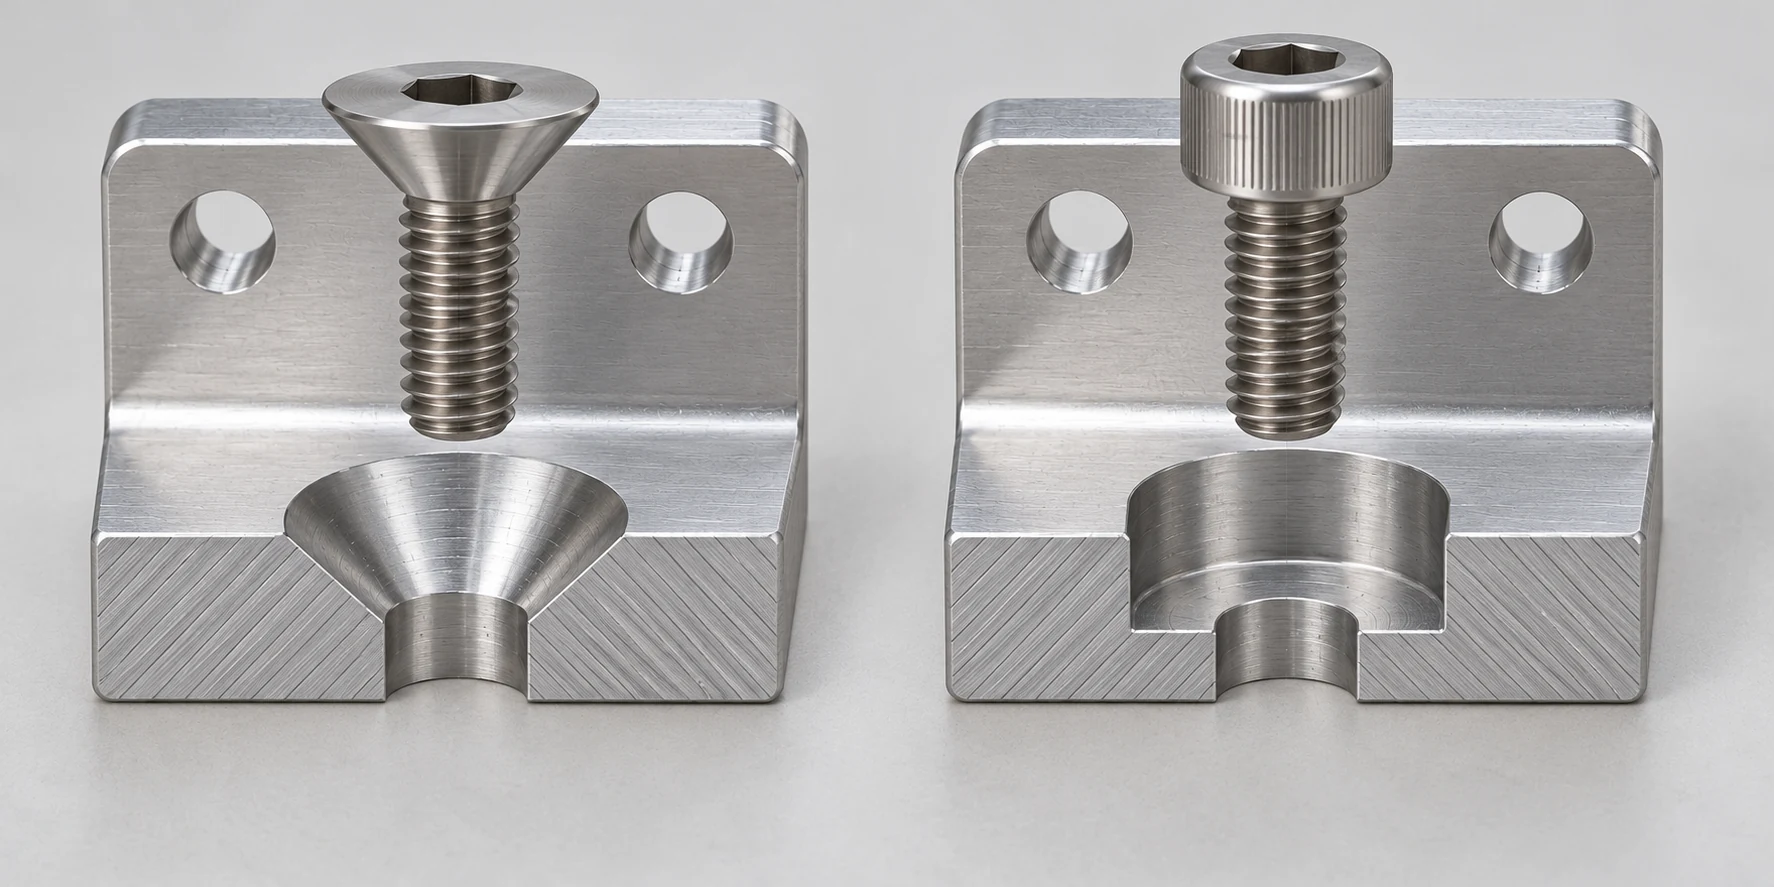
Den viktigaste skillnaden är ytan under skruvhuvudet, inte drivformen i dess ovansida. En skruv med sexkantig inpassning och platt huvud har en konisk undersida och kräver en matchande konisk förskänkning. En skruv med sexkantig inpassning och cylindriskt huvud har en i stort sett plan undersida och kräver en plan bärland; en cylindrisk förskänkning (counterbore) ger denna land inuti rännan. Att ange ”Allen-skruv” eller ”socket-skruv” avgör inte sittplatsen, eftersom båda huvudtyperna kan ha en inre sexkantig drivform.
Börja med en köpbar fästdel som identifieras av dess standard, nominell storlek, huvudtyp och krävd prestanda. ASME B18.3-2026 omfattar flera tum-baserade socket-skruvformer och inkluderar information om borr- och förskänkningsdimensionering för skruvar med cylindriskt huvud och sexkantig inpassning (socket-head cap screws). ISO 10642:2026 omfattar en specifik metric familj av skruvar med koniskt huvud och sexkantig inpassning (countersunk socket-screw), medan ISO 4762:2004 omfattar metriska skruvar med cylindriskt huvud och sexkantig inpassning (cylindrical socket-head cap screws). Detta är olika produkter, inte två olika sittplatstyper för en annars identisk skruv. [1] [2] [3]
Kontrollera det valda huvudets faktiska diameter, höjd, undersidans form, avrundning under huvudet (under-head fillet) och drivutrymme. En ränna ritad endast utifrån en nominell gängbenämning kan passa skaften men avvisa huvudet. Den genomgående frihetsborrningen har också sin egen dimensioneringsval: ISO 273 anger fina, medelstora och grova allmänna frihetsborrningsserier, medan specialapplikationer lämnas åt konstruktionskravet. En nominell M6-gänga är exempelvis inte en fullständig specifikation för en genomgående borrning. [4]
Jämför den monterade sittplatsen, inte bara rännans kontur
Båda funktionerna avlägsnar material runt ett befintligt eller planerat hål. Tabellen jämför samma konstruktionsbeslut för varje lösning: vad det valda skruvhuvudet belastar, vad som syns på den synliga ytan och vad som måste specificeras på delritningen.
| Beslutspunkt | Konisk förskänkning med skruv med platt huvud | Cylindrisk förskänkning med skruv med cylindriskt huvud |
|---|---|---|
| Bärkontakt | Koniskt huvud mot en matchande konisk sittplats | Plan undersida mot en plan ringformad bottenyta |
| Ytan efter montering | Huvudet kan ligga nivåjusterat om huvudet och sittplatsen matchar | Huvudet kan ligga nivåjusterat eller under ytan om rännans djup tillåter det |
| Rännans definition | Ytdiameter och inkluderad vinkel, kopplad till det valda huvudet | Cylindrisk diameter och djup, kopplad till huvudet och monteringsåtkomsten |
| Lokalt materialrelaterat frågeområde | Är den koniska bärregionen understödd av tillräcklig tvärsnittsarea? | Stöds den platta golvytan och dess omgivande vägg av tillräckligt stort tvärsnitt? |
| Monteringskontroll | Kontakt mellan huvud och säte samt tillåten framstående del | Huvud-/drivarlucka och tillåten framstående eller insänkt position |
„Flush“ är ett resultat, inte en inbyggd egenskap hos någon av geometrierna. En för nông countersink lämnar en platt skruvhuvud som sticker ut; om den är för djup kan huvudet sjunka under ytan, samtidigt som kontaktmönstret eller fogens stapling skiljer sig från den avsedda konstruktionen. En counterbore kan dölja ett cap head lika effektivt, men dess cylindriska ficka kräver fortfarande tillräckligt med kantavstånd och utrymme i förhållande till närliggande funktioner. Den valda skruvens drivmekanism kräver också en rak väg för monteringsverktyget efter att delarna är monterade. En fördjupning som inte är tillgänglig för drivverktyget är inte en användbar lösning, även om CAD-snittet inte visar någon kollision.
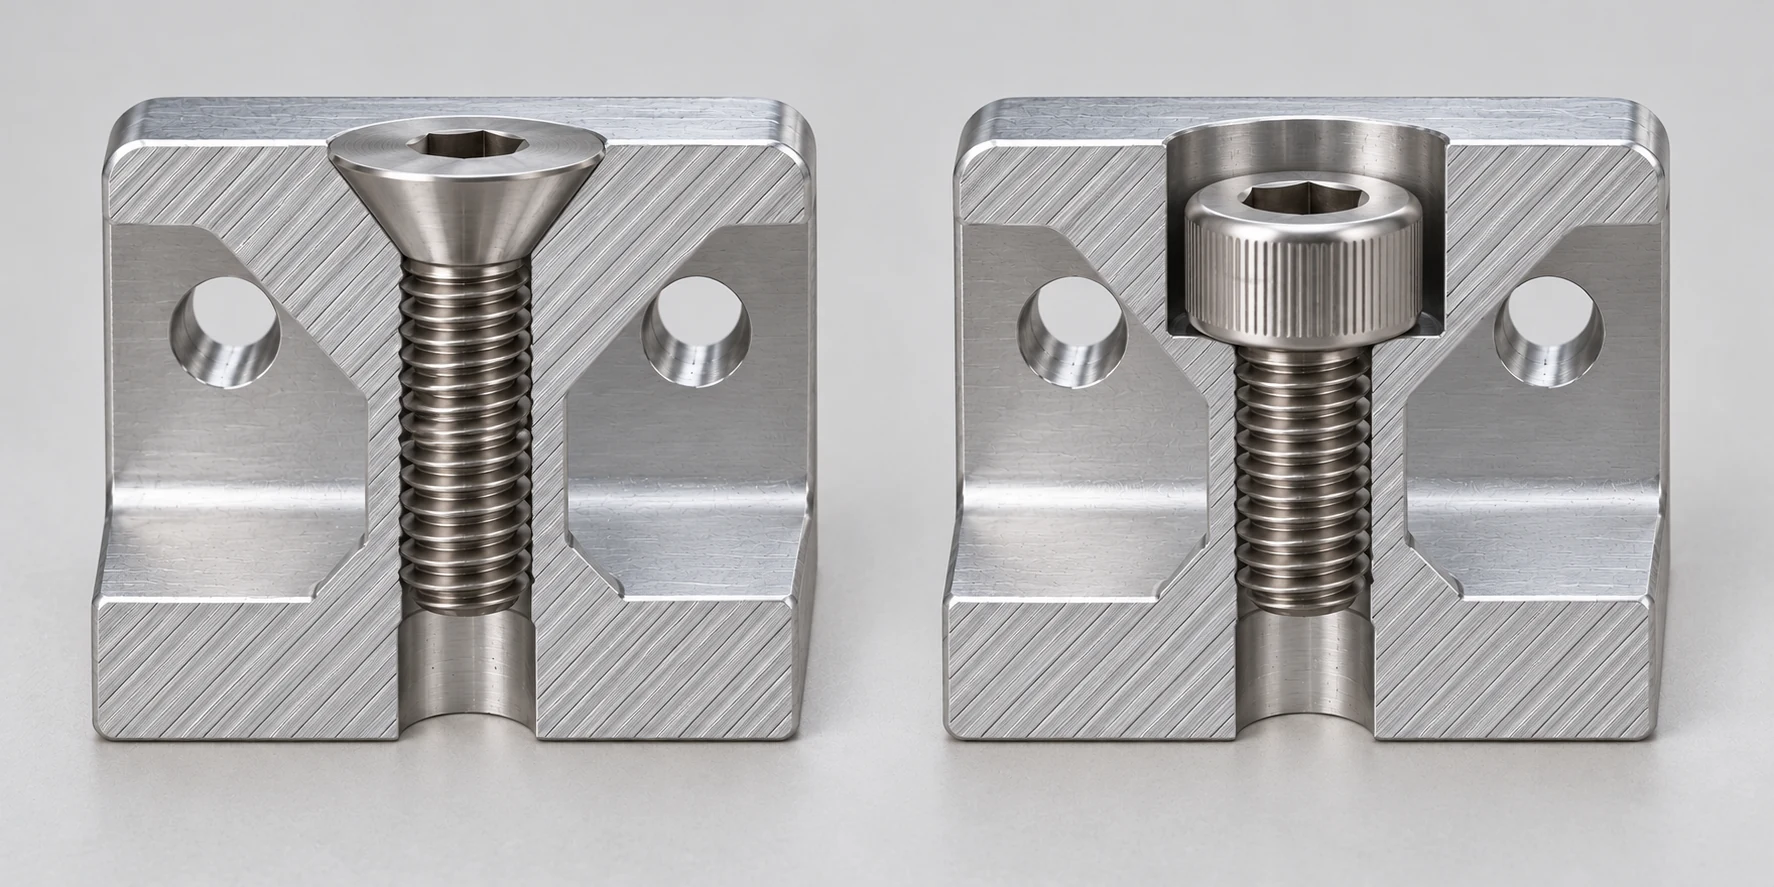
Dra inte slutsatser om en allmän hållfasthetsklassering utifrån denna tabell. Skruvens egenskapsklass, huvudformen, kontaktgeometrin, materialet under skruvhuvudets säte, fogmedlemmarna och förspänningskraften är alla avgörande faktorer. ISO 10642 anger specifikt att de i standarden omfattade skruvar med koniskt sänkhuvud har minskad bärförmåga på grund av denna huvudform och kräver särskild uppmärksamhet riktad mot justeringen mellan skruvhuvud och säte. Detta uttalande gäller endast skruvfamiljen enligt ISO 10642; det är inte en lastklassificering för varje fog med koniskt sänkhuvud. [2]
Behåll tillräckligt med material under rännan
Den uppenbara fria ytan ovanför skruvhuvudet måste komma från någonstans. En urborrad cylindrisk fördjupning (counterbore) avlägsnar en cylinder med platt botten till den djup som krävs för det valda huvudet. En konisk fördjupning (countersink) avlägsnar en kon runt genomgående hålet. Ingen av metoderna bevarar automatiskt mer material. Jämför den djupaste snittet och bredden på den berörda sektionen längs den faktiska lastvägen, inte bara storleken på cirkeln som syns på översidan.
För en tunn platta kan en djup förborrad fördjupning lämna för lite material under skruvhuvudet. En bred konisk fördjupning (countersink) kan gå så långt in i en tunn sektion att dess kon möter utgående ytan nära hålet, vilket lämnar en svag eller skarp ringformad kant. En tjock upphöjning (boss) kan lätt ta emot antingen typ av fördjupning, medan en smal fläns, styvhetstapp (rib) eller fickvägg inte nödvändigtvis kan ta emot någon av dem. De avgörande måtten är lokal tjocklek, fördjupningsdjup och -diameter, avstånd till närliggande fria ytor, skruvlast och materialens tillstånd. Det finns inget motiverat universellt minimivärde för väggtjocklek som kan härledas enbart från orden ‘countersink’ och ‘counterbore’.
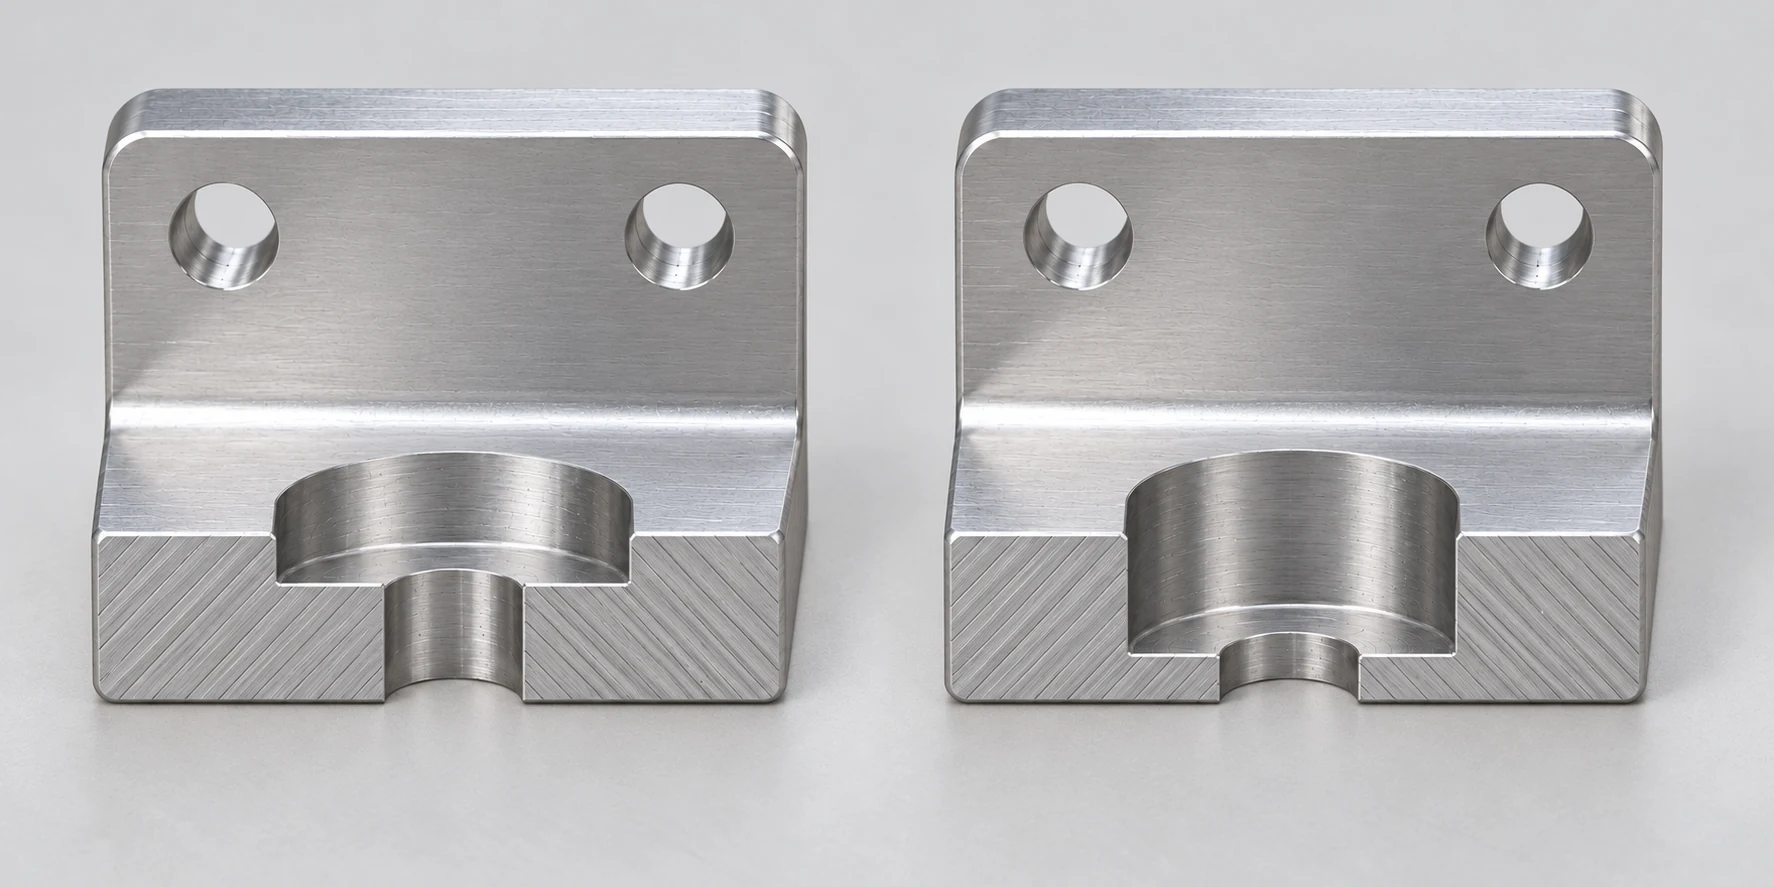
Om den återstående sektionen inte uppfyller delens krav på hållfasthet eller styvhet är lösningen att ändra förbindelsen: öka lokalt material, använda ett mindre eller mer grunt kompatibelt huvud, flytta skruven, lämna huvudet framstående, lägg till en separat fästfunktion eller omvärdera fästmetsoden. En tunn lockplåt kan kräva en formad fördjupning eller en avståndsbricka istället för en fräsad fördjupning. Varje alternativ påverkar montering och verifiering, så jämför hela förbindelsen i stället för att be en maskinist att “anpassa huvudet” i otillräckligt material.
Kontrollera utrymme vid kanten, hålmönster och monteringsplats
Urskärningens ytterdiameter kan styra placeringen även när genomgående hålet har tillräcklig kantavstånd. På en smal monteringsöra kan en bred förborrning gå igenom sidan. En konisk förborrning kan komma nära kanten av en intilliggande ficka eller skära in i en närliggande skruvsäte. Rita den fullständiga urskärningsomslutningen på den faktiska ytan, inklusive eventuell hörnrundning eller utrymme under skruvhuvudet, innan mönsterfastställs. Om sätet måste bearbetas från undersidan, bekräfta att denna yta kan spännas och nås utan att kollidera med den motparterna ytan eller senare operationer.
En konisk huvudform skapar också en centreringseffekt när skruven åtdrags. Om skruven har spel i genomgående hålet kan konen trycka den anslutna delen mot räknehålets centrum. Det kan vara användbart i ett medvetet utformat fog, men det kan också störa en exakt placering som uppnåtts med passningsstift, axelskuldert eller maskinerade referensytor. Förvänta er inte att en räkneskruv ska rätta till ett felaktigt tvåhåls mönster; att tvinga båda huvudena in i icke-perfekta sittplatser kan deformera kontaktytan eller belasta skruvarna ojämnt. Ett räkningshål med plan sittplats etablerar heller inte exakt placering i sig. Välj kontrollen av hålets position från monteringsdelens funktionella referensschema, och verifiera sedan att skruvhuvudet och sittplatsen inte undergräver detta. Skillnaden mellan hålstorlek, hålplacering och färdiga funktionella förhållanden behandlas i guiden för CNC-maskintoleranser.
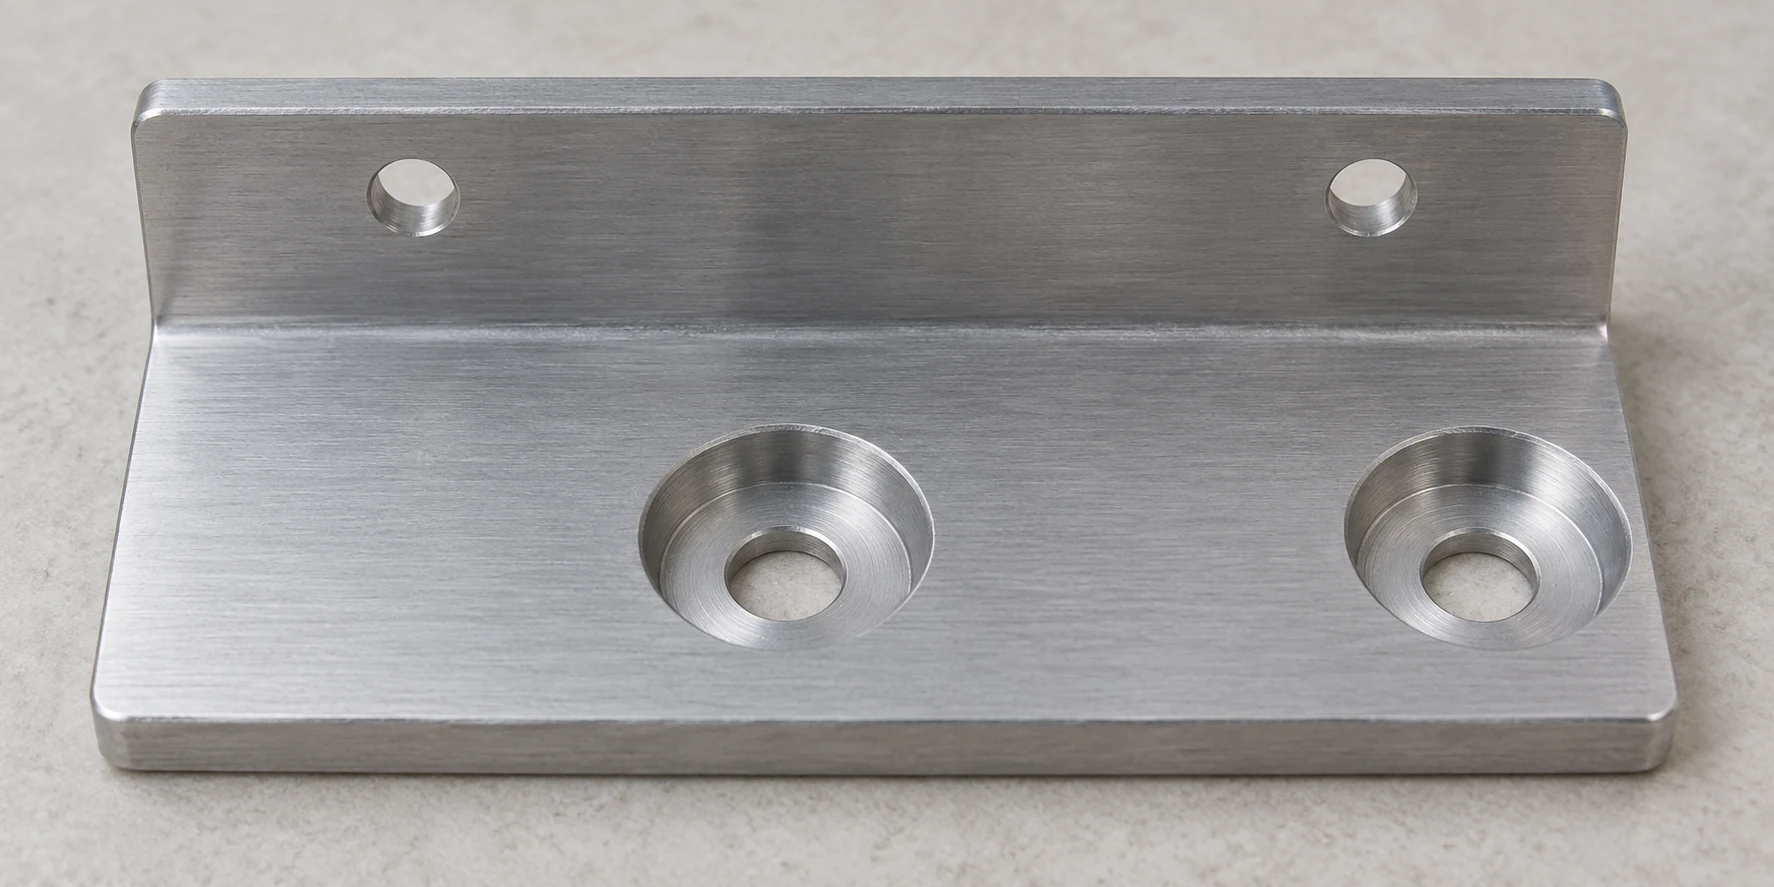
På en utsatt yta bör du också avgöra om “nivå med ytan” innebär att skruvhuvudet inte får sticka ut under en rörlig skyddskåpa, att ytan ser slät ut eller att skruvhuvudet får ha en specificerad maximal höjd efter montering. Det är olika godkännandekriterier. En liten tillåten fördjupning under ytan kan vara ofarlig för ett skydd, medan en precisionssammansatt eller tätningsyta kanske inte tolererar en hålighet eller ett skruvhuvud som avbryter dess kontaktzon. Behandla funktionen för den ytan som kravet, snarare än att anta att varje CAD-modell som ser “nivå med ytan” ut fungerar på samma sätt.
Jämför den faktiska bearbetnings- och kontrollvägen
Båda alternativen börjar normalt med ett positionerat genomgående hål; sädet är en ytterligare funktion. En konisk utskärning kräver ett verktyg med lämplig inkluderad vinkel och en kontrollerad största diameter eller djup så att den valda skruvhuvudtypen sitter som avsett. En cylindrisk utskärning kräver ett platt botten-säde med den erforderliga diametern och djupet, samt tillräckligt med spel för skruvhuvudet, dess rundning (filét) och verktyget för åtdragningsmomentet. Beroende på delens geometri och verktyg kan sädet fräsas i samma uppsättning som hålet eller efter en omorientering. Guiden om borrning jämfört med fräsning av ett hål förklarar varför skapandet av ett hål och den verktygspfad som används för att slutföra en lokal funktion bör väljas separat.
En counterbore är inte detsamma som en spotface. En spotface förbereder en lokal plan yta runt ett hål, ofta på en ojämn eller vinklad yta, utan att nödvändigtvis gömma skruvhuvudet under den omgivande ytan. På samma sätt kan en liten avkantad chamfer ta bort burrar utan att ge den diameter, vinkel och djup som krävs för en skruv med platt huvud. Dessa operationer kan kombineras när komponenten kräver både en kantförbehandling och en fästplats för skruv, men ingen av dem ersätter en dimensionerad urfräsning. [6]
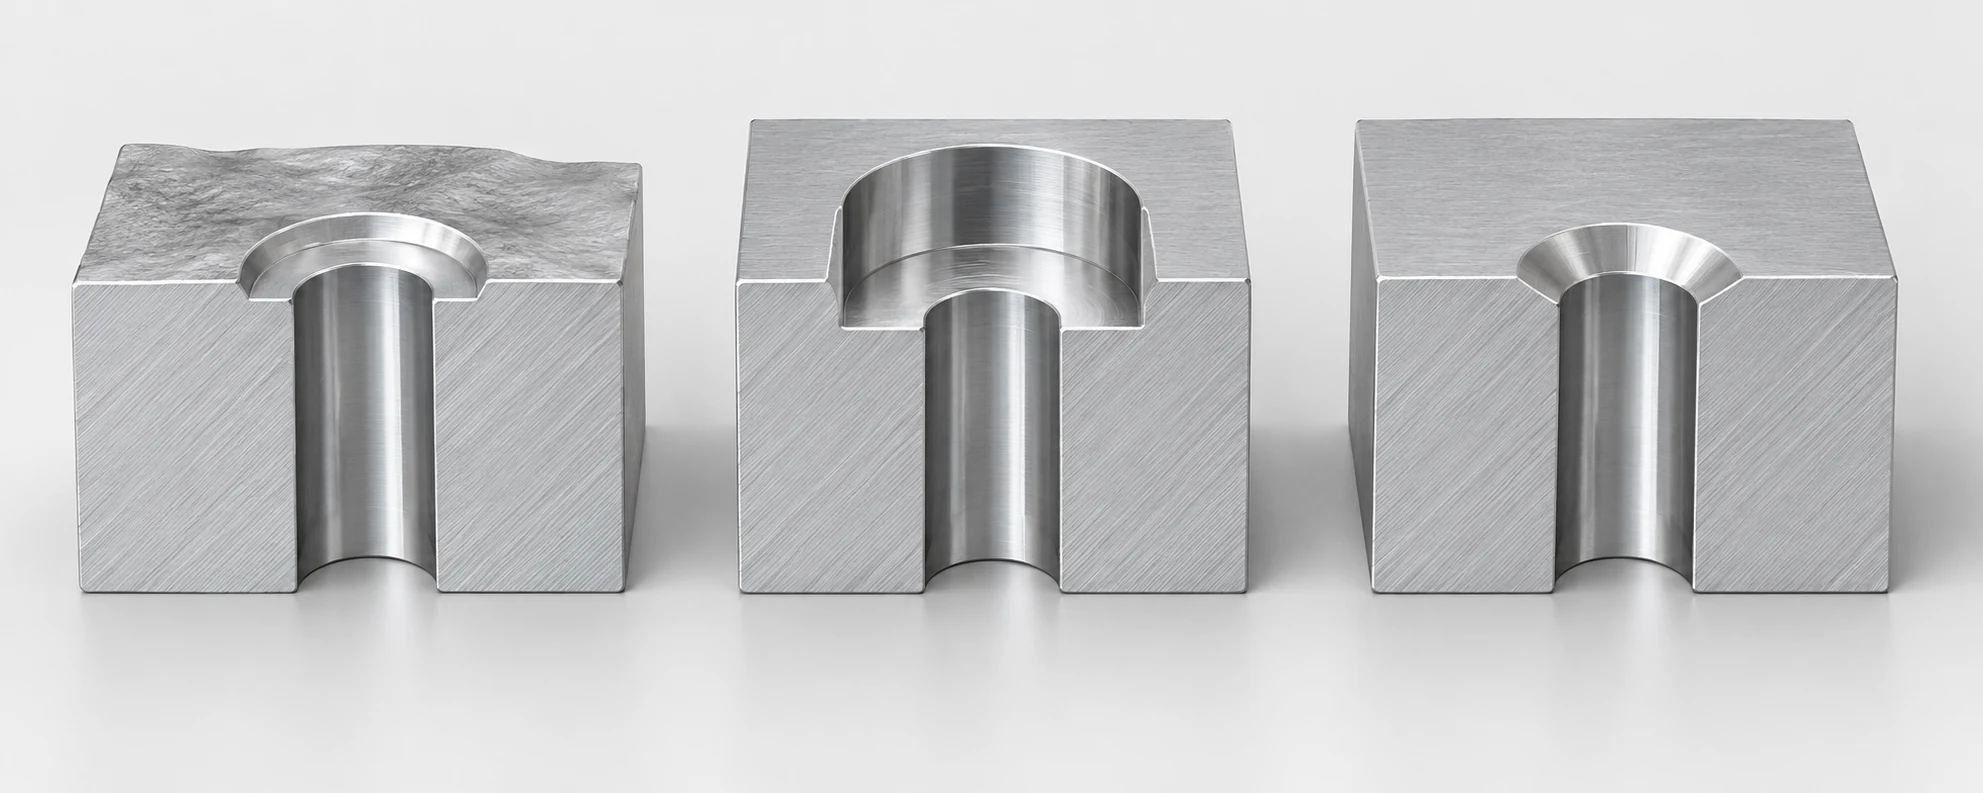
Enhetspriset kan inte rankas genom att säga “en kon är en gång” eller “en platt botten kräver mer verktyg.” En standardanpassad verktyg, tillgänglighet för verktygshuvud, antal hål, monteringsriktning, burrkontroll, tillgänglighet till fickor och inspektionsarbete kan ändra svaret. En standardkapskruv tillsammans med en urborrad sänkning kan vara ekonomisk på en tjock vinkelhake; en matchande skruv med platt huvud och en urborrad konisk sänkning kan ta mindre plats på en annan. När du jämför offertförslag ska samma material, kvantiteter, matchande fästelement, ytbehandling och accepterat monterat huvudtillfälle användas. Vägledningen för RFQ inom CNC-bearbetning anger den bredare uppsättningen indata som krävs för en jämförbar bearbetningsoffert.
Ange och kontrollera den färdiga sätesytan
3D-modellen kan visa fördjupningen, men ritningen bör ange vad som gör den godkänd. Ritningsguiden från University of Central Florida Machine Lab kräver angivande av motborrningens diameter och djup samt av motskruvningens ytdiameter och inkluderade vinkel. Den rekommenderar också att den avsedda fästdelen ska anges tydligt. De vanligtvis citerade vinklarna är exempel, inte tillstånd att använda samma vinkel för varje skruv med platt huvud. [5] Guiden om 3D-modell kontra 2D-ritning förklarar de separata rollerna för geometri och godkännandekrav.
För båda lösningarna identifiera vilken yta som får sätet och hur den genomgående hålen förhåller sig till den. För ett koniskt utskärning (countersink) ange den aktuella skruven samt vinkeln och ytans diameter som krävs för den skruvhuvudtypen; definiera en begränsning för utskjutande eller slät (flush) position om monterad huvudhöjd är funktionellt avgörande. För ett cylindriskt utskärning (counterbore) ange diameter, djup samt eventuella krav på bottenytan eller huvudhöjd. Dimensionera placeringen av hålmönstret från funktionella referensytor (datums), snarare än att mäta varje urgrävning som en orelaterad cirkel. Om beläggning eller ytbehandling påverkar det kritiska passningen, definiera om godkännande gäller före eller efter denna ytbehandling. En vag anteckning som exempelvis “koniskt utskärning för M6” lämnar skruvhuvudstandard, vinkel och slutlig höjd obestämda.

Inspektionen ska stämma överens med vad som angetts. Kontrollera utskärningens diameter/djup eller ytans diameter/vinkel, beroende på vad som är tillämpligt, genomgående hålets clearance och sätesplaceringen i förhållande till mönstret och delens referensplaner. En vald skruv kan användas för att kontrollera verklig framstående längd och verktygsåtkomst vid en monteringsprovning, men en godtycklig verkstadsskruv är inte ett substitut för den specificerade förbindningsdelen eller de ritningsmässiga måtten. Om konstruktionen kräver full bärkontakt ska kontakten eller den monterade beteenden undersökas med en metod som är lämplig för detta krav; enbart en visuellt jämn skruvhuvudytan bevisar inte detta.
En vinkelhake, två fungerande lösningar
Överväg en tvåhålig aluminiummonteringsbrytare med ett avtagbart lock som glider över dess översida. Locket kan inte passera en framstående skruvhuvud. I den första konstruktionen är den valda plattskruven tillgänglig med de krävda mekaniska egenskaperna, brytaren har tillräckligt med materialtjocklek runt sina koniska sätesskär, och hålmönstret är placerat oberoende av skruvarna. En matchad konisk borrning ger en slät yta utan en cylindrisk fördjupning runt varje huvud. Ritningen måste fortfarande definiera den valda skruven, sätessgeometrin och tillåten huvudutskjutning.
I den andra konstruktionen föredras den valda cylindriska skruven med huvud i sexkantskåra för förbindningen, och bromsen är tillräckligt tjock och bred för att göra en urhuggning åt den. En urhuggning ger dess platta undersida ett säte och gör det möjligt för skruvhuvudet att passera utan att stöta mot locket. Urhuggningens ytterdiameter måste få plats mellan hålets centrum och bromsens kant, medan dess djup måste lämna en tillräckligt tjock botten. Ett monteringsverktyg måste kunna nå varje sexkantskåra även efter att locket tagits bort. Detsamma synliga kravet på ”inget framträdande huvud” kan därför leda till antingen av dessa lösningar, men skruven, den krävda lagertillgängligheten och godkännandemåtten skiljer sig åt.
Om bygeln är för tunn för en korrekt urfräsning bör ingen av dessa nominellt slätmonterade konstruktioner godkännas enbart därför att en fräs kan skapa formen. Ändra bygelns tvärsnitt eller fästningen. För ett fullständigt val av bearbetningsprocess utöver dessa två urfräsningar ger guiden för bearbetningsprocesser samband mellan hålbearbetning och andra delens funktioner, utan att behandla varje hål som en separat tillverkningsväg.
Gör valet i denna ordning
- Välj förbindelsemedel och ytkrav. Identifiera skruvstandarden och huvudgeometrin, och ange sedan om det monterade huvudet får sticka ut, ligga i nivå med eller ligga under ytan.
- Testa hela utrymmet för fördjupningen. Kontrollera lokal tjocklek, kant och utrymme kring angränsande funktioner, lastväg vid fog och tillträde för monteringsverktyg.
- Definiera en inspekterbar sittning. Ange den matchande fördjupningsgeometrin, genomgående hålets storlek, mönstrets placering och godtagbar höjd för skruvhuvudet – endast där detta är nödvändigt för monteringen.
- Jämför kompletta bearbetningsvägar. Offra delen med det valda förbindningsmedlet, ytbehandlingen, uppställningarna och kontrollen, snarare än att rangordna de två formerna i isolering.
Tekniska källor
- ASME B18.3-2026, Skruvar med sexkantigt huvud, axiella skruvar, säkringsskruvar samt sexkantnycklar och splinycklar. Omfattning och tillhörande appendix för borr- och urborrstorlekar för skruvar med sexkantigt huvud.
- ISO 10642:2026, sexkantiga skruvar med inbrottet huvud. Produktomfång, kvalificering för minskad belastbarhet och justering av bärande yta.
- ISO 4762:2004, sexkantiga skruvar med cylinderhuvud och insexningshuvud. Omfattning för metriska fästdon med cylinderformat huvud.
- ISO 273:1979, passager för skruvar och bultar. Fin, medium och grov allmän serie samt specialanpassad urval.
- University of Central Florida Machine Lab, rittningsstandarder, PDF-sida 14. Anrop för urholkningar i ritningar och identifiering av fogmedel.
- TC 9-524, kapitel 4, borrningsmaskiner, tryckta sidor 4-21–4-22. Åtskillnad mellan koniska förskruvningsfack (countersinking), cylindriska förskruvningsfack (counterboring) och plana ansättningsytor (spot-facing); kopia värdas av Carnegie Mellon University.



