W tym artykule
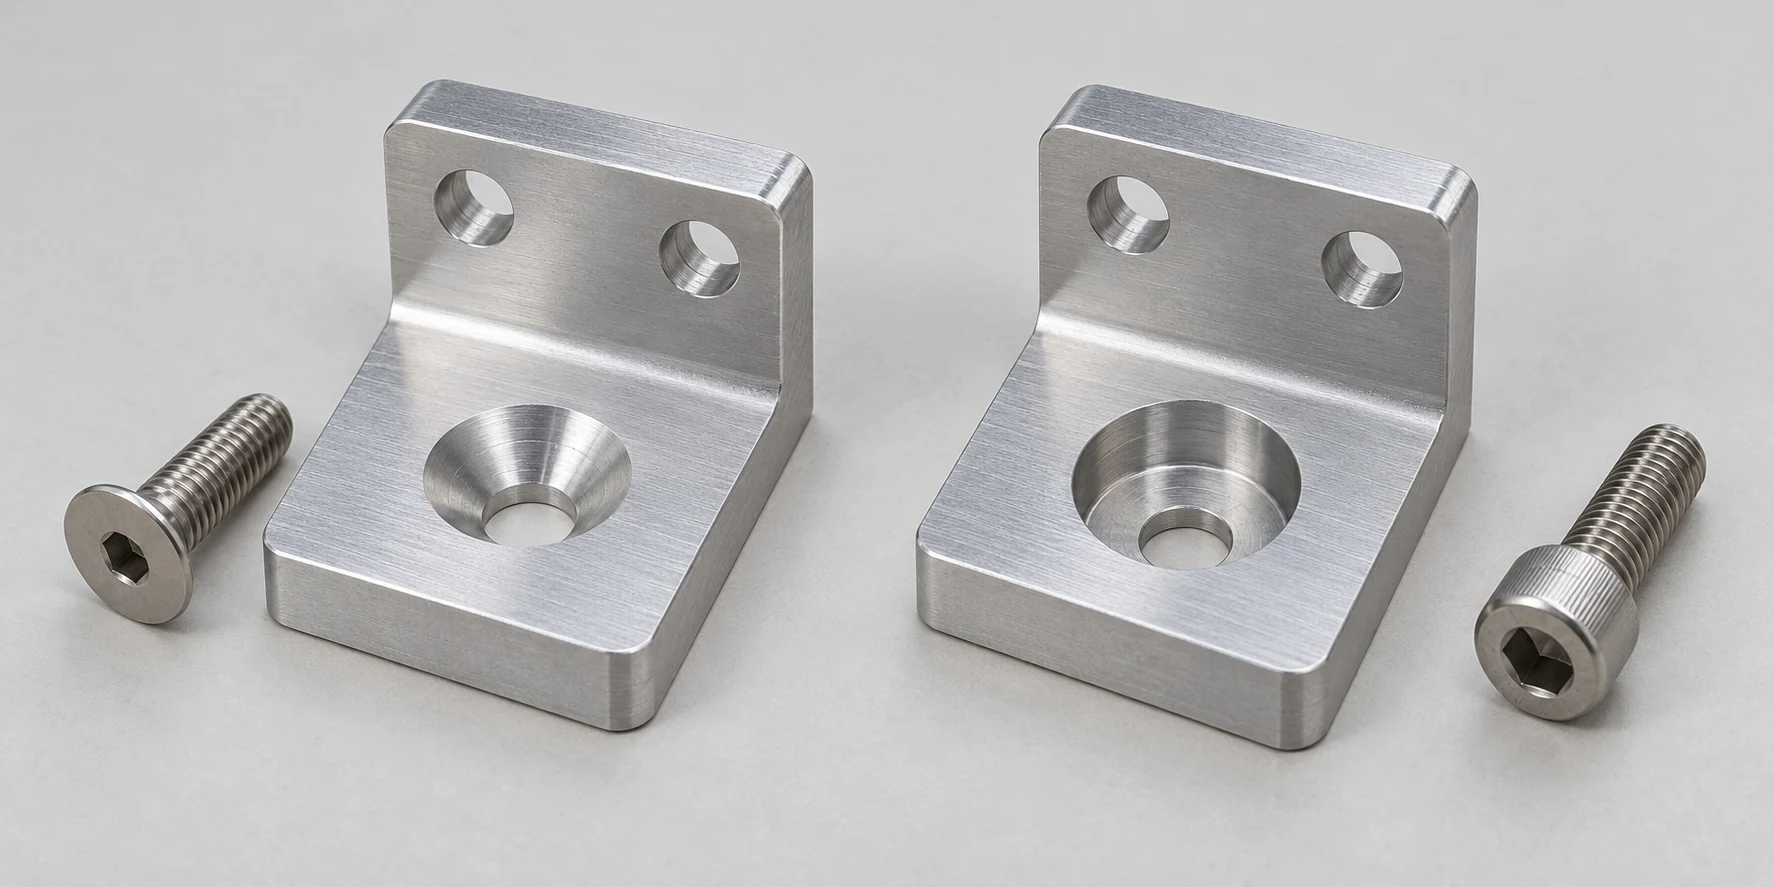
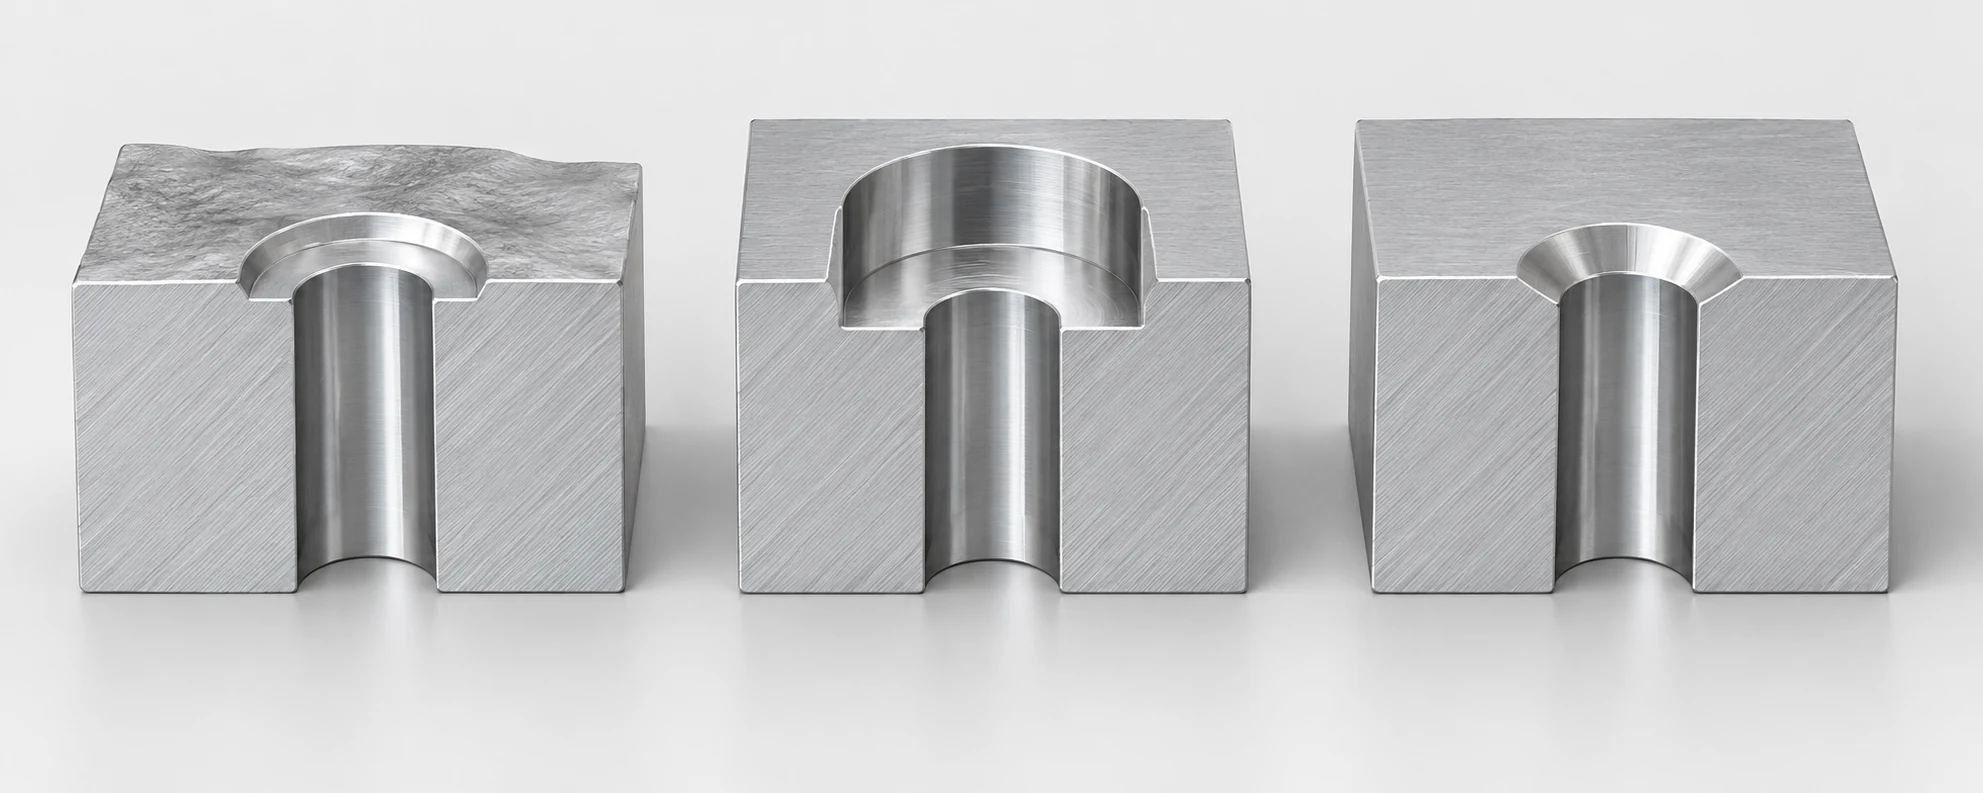
Wytoczka stożkowa to stożkowe gniazdo przeznaczone do pasującej śruby z głową płaską; wytoczka cylindryczna to cylindryczna wnęka z płaskim dnem przeznaczona do głowy śruby o odpowiednim kształcie, najczęściej śruby z łbem stożkowym z otworem pod klucz. Każda z tych wnęk pozwala umieścić głowę śruby na poziomie lub poniżej otaczającej powierzchni. Najpierw należy wybrać śrubę oraz wymagany poziom zmontowanej powierzchni, a dopiero potem dobrać wymiary wnęki, otworu luzowego oraz pozostałej części przekroju. Same słowa „śruba zapadająca się” nie określają, który rodzaj otworu należy wykonać.
Dobierz zagłębienie do rzeczywistego kształtu główki śruby
Istotną różnicą jest powierzchnia pod głową śruby, a nie wewnętrzny kształt wgłębienia na jej wierzchołku. Śruba z łbem stożkowym i gniazdem sześciokątnym ma stożkową spódznę i przeznaczona jest do montażu w odpowiednim wpustowaniu (countersink). Śruba z łbem cylindrycznym i gniazdem sześciokątnym ma zasadniczo płaską spódznę i wymaga płaskiej powierzchni oporowej; wpustowanie (counterbore) zapewnia taką powierzchnię w obrębie wgłębienia. Określenie „śruba Allen” lub „śruba z gniazdem” nie rozstrzyga typu osadzenia, ponieważ oba rodzaje głów mogą posiadać wewnętrzne gniazdo sześciokątne.
Rozpocznij od dostępnego komercyjnie elementu złącznego, zidentyfikowanego według jego normy, wymiaru nominalnego, kształtu główki oraz wymaganej klasy wydajności. Norma ASME B18.3-2026 obejmuje kilka typów gwintowanych śrub z gniazdem w calach i zawiera informacje dotyczące wymiarów wiertła oraz frezów do wykonania otworów wpuszczających dla śrub z gniazdem cylindrycznym. Norma ISO 10642:2026 dotyczy konkretnej rodziny metrycznych śrub z gniazdem stożkowym, podczas gdy norma ISO 4762:2004 określa metryczne śruby z gniazdem cylindrycznym. Są to różne produkty, a nie dwa różne kształty gniazda dla inaczej identycznej śruby. [1] [2] [3]
Sprawdź rzeczywisty średnicę, wysokość, kształt powierzchni dolnej główki oraz zaokrąglenie pod głową i luz napędu. Wgłębienie narysowane wyłącznie na podstawie nominalnego oznaczenia gwintu może dopasować się do trzpienia, ale odrzucić głowę. Otwór przejściowy zapewniający luz również wymaga własnego doboru: norma ISO 273 określa trzy serie ogólnego przeznaczenia dla otworów luzowych — drobnozwojowe, średniozwojowe i grubozwojowe, natomiast zastosowania specjalne pozostawia wymogom projektowym. Na przykład nominalny gwint M6 nie stanowi pełnego określenia otworu przejściowego. [4]
Porównaj zmontowane gniazdo, a nie tylko kontur otworu
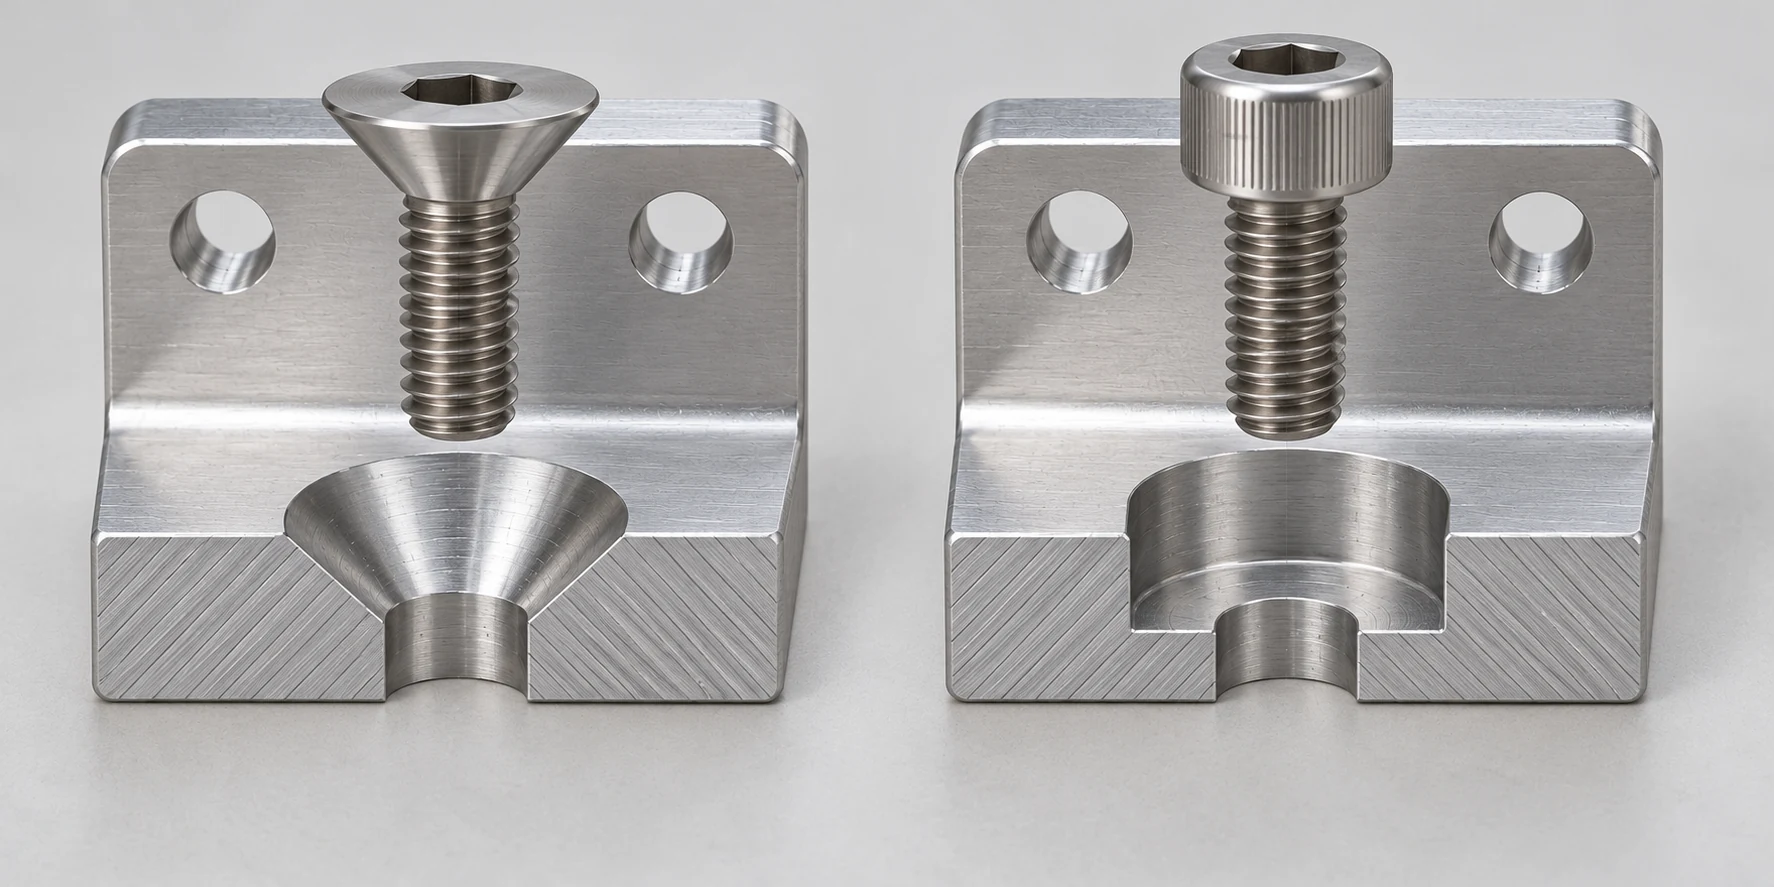
Obie operacje usuwają materiał wokół istniejącego lub zaplanowanego otworu. Tabela porównuje tę samą decyzję projektową dla każdej z metod: na czym opiera się wybrany śrubowy element mocujący, co znajduje się na widocznej powierzchni oraz jakie parametry muszą być kontrolowane na rysunku wykonawczym części.
| Punkt decyzyjny | Wytaczka do gwintów z łbem płaskim | Wytoczenie wgłębienia pod śrubę z głową cylindryczną |
|---|---|---|
| Kontakt łożyska | Głowa stożkowa przylegająca do odpowiadającego jej stożkowego gniazda | Płaska dolna powierzchnia przylegająca do płaskiej, pierścieniowej podłogi |
| Powierzchnia po montażu | Głowa może być wypoziomowana, gdy głowa i gniazdo są dopasowane | Głowa śruby może być pozioma z powierzchnią lub poniżej niej, jeśli głębokość wpadki na to pozwala |
| Definicja wgłębienia | Średnica powierzchni i kąt zawarty, powiązane z wybraną głowicą | Średnica i głębokość walcowa, powiązane z głowicą i dostępem |
| Pytanie dotyczące lokalnego materiału | Czy stożkowa strefa łożyska jest wspierana wystarczającym przekrojem? | Czy płaska podłoga i otaczająca ją ściana są wystarczająco wspierane przez przekrój? |
| Sprawdzenie montażu | Kontakt główki z gniazdem i dozwolone wystanie | Wolna przestrzeń nad głowicą/napędem oraz dozwolone wystanie lub zagłębienie |
„Wypięcie” to wynik, a nie wbudowana właściwość żadnej z geometrii. Wytoczenie stożkowego wgłębienia (countersink) zbyt płytko powoduje, że głowa śruby płaska wystaje ponad powierzchnię; wytoczenie zbyt głęboko może spowodować jej zapadnięcie poniżej poziomu powierzchni, przy czym wzór styku lub układ połączenia różni się od założonego w projekcie. Wgłębienie cylindryczne (counterbore) może tak samo skutecznie ukryć głowę śruby z nakrętką (cap head), jednak jego cylindryczna kieszeń nadal wymaga wystarczającej przestrzeni brzegowej i odległości od sąsiednich cech konstrukcyjnych. Napęd wybranej śruby musi również zapewniać prostą ścieżkę dla narzędzia montażowego po zamontowaniu elementów. Wgłębienie niedostępne dla narzędzia dokręcającego nie stanowi użytecznego rozwiązania — nawet jeśli na przekroju CAD nie widoczne są kolizje.
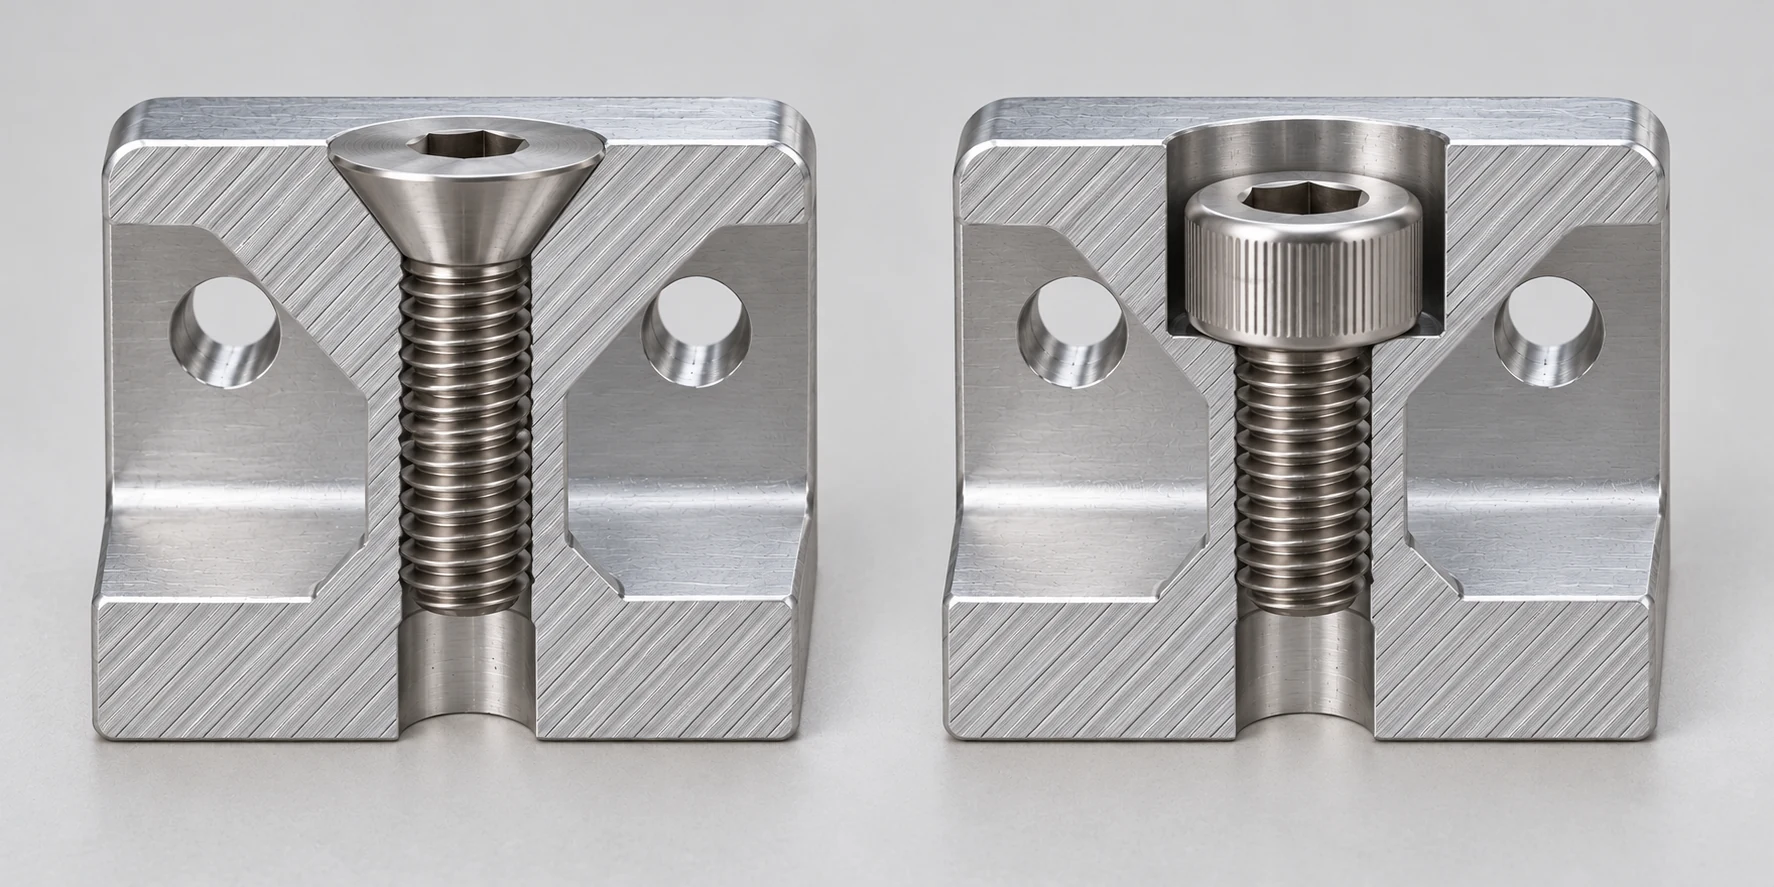
Nie wyprowadzaj ogólnego rankingu wytrzymałości na podstawie tej tabeli. Klasy własności śrub, kształt główki, geometria styku, materiał pod oprawką, elementy połączenia oraz wstępne obciążenie mają znaczenie. Norma ISO 10642 wyraźnie określa objęte nią śruby z zagłębieniem stożkowym jako posiadające zmniejszoną nośność ze względu na ten kształt główki i wymaga szczególnej uwagi przy dopasowaniu główki do oprawki. To stwierdzenie dotyczy rodziny śrub zgodnych z normą ISO 10642; nie stanowi ono oceny nośności dla każdego połączenia ze śrubą z zagłębieniem stożkowym. [2]
Zachowaj wystarczającą grubość materiału pod zagłębieniem
Wydawać się może, że wolna przestrzeń nad główką śruby musi pochodzić z jakiegoś miejsca. Wytaczanie wgłębienia (counterbore) usuwa walec o płaskim dnie do głębokości wymaganej przez wybraną główkę. Wykonywanie stożkowego wgłębienia (countersink) usuwa stożek wokół otworu luzu. Żadna z tych operacji nie zapewnia automatycznie zachowania większej ilości materiału. Porównaj najgłębsze cięcie oraz szerokość obszaru objętego obciążeniem w rzeczywistej ścieżce przepływu siły, a nie tylko średnicę okręgu widocznego na górnej powierzchni.
Dla cienkiej płyty głęboka wytoczona wgłębka pod łeb śruby może pozostawić zbyt małą grubość dna pod łebem. Szeroka wytoczona wgłębka stożkowa może zagłębić się tak głęboko w cienką ściankę, że jej stożek spotka się z powierzchnią wyjściową w pobliżu otworu, pozostawiając słabe lub ostre pierścieniowe brzegi. Gruba wpustnica łatwo pomieści oba te rozwiązania, podczas gdy wąska kołnierz, żeberko lub ściana kieszeni może nie pomieścić żadnego z nich. Decydujące wymiary to lokalna grubość materiału, głębokość wgłębki oraz jej średnica, odległość do najbliższych swobodnych powierzchni, obciążenie elementu mocującego oraz stan materiału. Nie istnieje uzasadniona uniwersalna minimalna wartość grubości ścianki wynikająca wyłącznie z określeń „wgłębka stożkowa” i „wgłębka pod łeb śruby”.
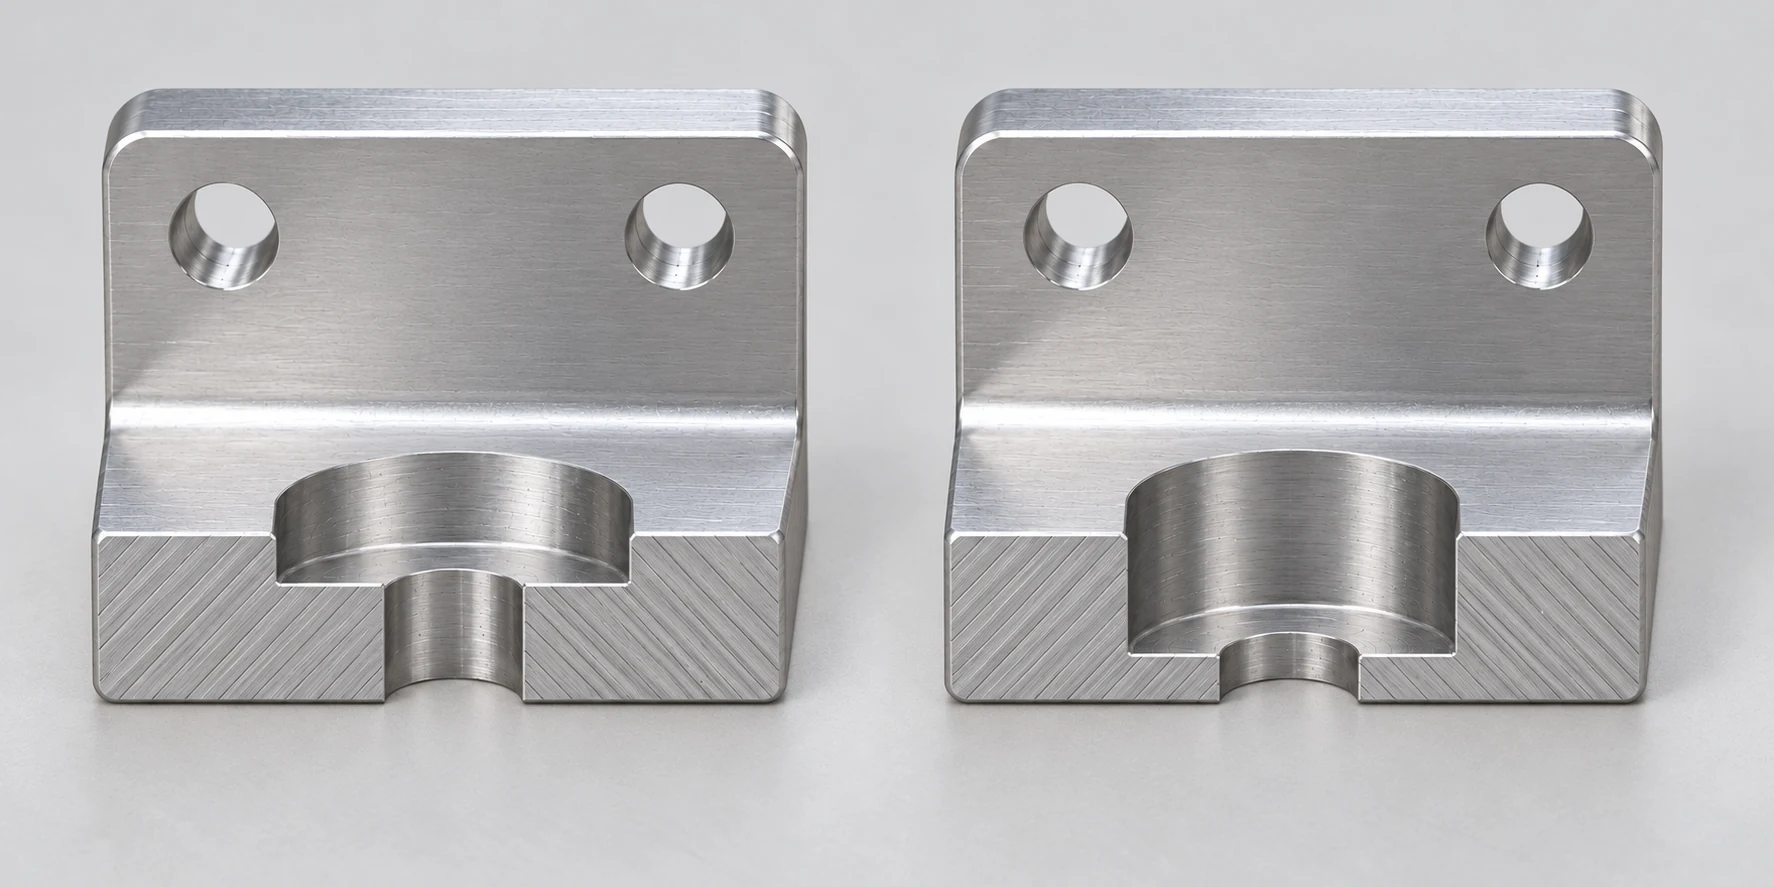
Jeśli pozostała część nie spełnia wymagań części pod względem wytrzymałości lub sztywności, rozwiązaniem jest zmiana połączenia: zwiększenie lokalnej ilości materiału, zastosowanie mniejszej lub płytszej, kompatybilnej główki śruby, przesunięcie śruby, pozostawienie główki wystającej ponad powierzchnię, dodanie osobnego elementu mocującego lub ponowne rozważenie metody łączenia. Cienka pokrywa może wymagać wytłoczonego wgłębienia lub dystansu zamiast frezowanego wgłębienia. Każda z tych alternatyw wpływa na proces montażu i weryfikacji, dlatego należy porównać całe połączenie, a nie prosić tokarza o „dopasowanie główki” w niewystarczającej grubości materiału.
Sprawdź wolną przestrzeń przy krawędzi, układ otworów oraz położenie w zespole
Średnica zewnętrzna wgłębienia może decydować o jego rozmieszczeniu, nawet gdy otwór wiercony na wylot ma wystarczającą odległość brzegową. Na wąskim uchu montażowym szeroki otwór wpuszczony może przebić się przez boczną ściankę. Wgłębienie stożkowe może zbliżyć się do krawędzi sąsiedniego kieszeni lub przecinać się z pobliskim gniazdem pod śrubę. Narysuj pełny zasięg wgłębienia na rzeczywistej powierzchni, w tym wszelkie promienie zaokrągleń narożników lub luz pod głowicą elementu, zanim zatwierdzisz wzór. Jeśli gniazdo musi zostać wykonane od strony dolnej, upewnij się, że ta powierzchnia może być zamocowana i osiągnięta bez kolizji ze współpracującą powierzchnią ani z późniejszymi operacjami.
Taperowana głowa tworzy również efekt osadzania podczas dokręcania. Jeśli śruba ma luz w otworze przejściowym, stożek może przesuwać zamocowaną część w kierunku środka wgłębienia stożkowego. Może to być korzystne w celowo zaprojektowanym połączeniu, ale może też zakłócać dokładne pozycjonowanie ustalone przez sworznie lokalizujące, stopień lub obrabiane punkty odniesienia. Nie należy oczekiwać, że śruba z wgłębieniem stożkowym skoryguje niedopasowany układ dwóch otworów; wymuszanie obu głów do nieidealnych gniazd może zniekształcić powierzchnię styku lub nierównomiernie obciążyć śruby. Wgłębienie cylindryczne z płaskim gniazdem samo w sobie również nie zapewnia precyzyjnego pozycjonowania. Wybierz kontrolę położenia otworu zgodnie ze schematem funkcjonalnych punktów odniesienia zespołu, a następnie sprawdź, czy głowa śruby i jej gniazdo nie podważają tej kontroli. Różnicę między wielkością otworu, jego położeniem oraz gotowymi, funkcjonalnymi zależnościami wyjaśnia przewodnik po tolerancjach obróbki CNC.
Na widocznej powierzchni należy również określić, czy „wypoziomowanie” oznacza brak wystania pod poruszającą się osłoną, gładki wygląd lub określoną maksymalną wysokość główki po zmontowaniu. To różne warunki akceptacji. Mała dopuszczalna wklęsłość poniżej poziomu wypoziomowania może być bezpieczna dla osłony, podczas gdy precyzyjna powierzchnia styku lub uszczelnienia nie może tolerować wnęki ani główki śruby przerywającej strefę kontaktu. Funkcję tej powierzchni należy traktować jako wymaganie, a nie zakładać, że każdy model CAD wyglądający na wypoziomowany zachowuje się w ten sam sposób.
Porównaj rzeczywistą trasę obróbki i kontroli
Oba rozwiązania zazwyczaj zaczynają się od otworu luzowego wykonanego w określonej pozycji; gniazdo to dodatkowy element konstrukcyjny. Do wykonania wpustu stożkowego wymagane jest narzędzie o odpowiednim kącie wierzchołkowym oraz kontrolowanym średnicy większej lub głębokości, aby wybrana główka śruby osadziła się zgodnie z założeniem. Do wykonania wpustu cylindrycznego potrzebne jest płaskodenne gniazdo o wymaganej średnicy i głębokości, zapewniające wystarczającą przestrzeń na główkę, jej zaokrąglenie (fillet) oraz narzędzie do dokręcania. W zależności od geometrii detalu i dostępnych narzędzi gniazdo może zostać wykonane w tej samej operacji co otwór lub po ponownej orientacji detalu. Przewodnik porównujący wiercenie i frezowanie otworów wyjaśnia, dlaczego tworzenie otworu i ścieżka narzędzia stosowana do finalnego wykonania lokalnego elementu powinny być dobierane niezależnie.
Wytaczka walcowa (counterbore) nie jest tym samym co wyrównanie powierzchni otworu (spotface). Wyrównanie powierzchni otworu tworzy lokalną płaską powierzchnię wokół otworu, często na szorstkiej lub nachylonej powierzchni, bez konieczności ukrywania główki śruby poniżej otaczającej powierzchni. Podobnie niewielki fazowany zaokrąglający krawędź (chamfer) może usunąć wypraski bez uzyskania średnicy, kąta i głębokości wymaganych do osadzenia śruby z łebkiem stożkowym. Te operacje mogą być łączone, gdy detal wymaga zarówno określonego stanu krawędzi, jak i gniazda mocującego, ale żadna z nich nie zastępuje wymiarowanego wgłębienia. [6]
Cena jednostkowa nie może być oceniana stwierdzeniem „stożek wymaga jednego przejścia” lub „płasko dno wymaga więcej narzędzi”. Standardowe dopasowanie narzędzia, dostępność główek, liczba otworów, kierunek przygotowania, kontrola wyprasek, dostęp do kieszeni oraz nakład pracy związany z inspekcją mogą zmienić odpowiedź. Standardowy śrubokręt z nakrętką wraz z wpustem stożkowym może być opłacalny przy jednej grubej wsporniku; natomiast pasująca śruba z łbem płaskim i wpust stożkowy może zajmować mniej miejsca w innym przypadku. Porównując wyceny, należy stosować ten sam materiał, ilości, współpracujący element mocujący, wykończenie powierzchni oraz zaakceptowany stan główki po montażu. Przewodnik po zapytaniu ofertowym dotyczącym obróbki CNC zawiera szerszy zestaw danych wejściowych potrzebnych do uzyskania porównywalnej wyceny obróbki.
Określ i skontroluj gotowe gniazdo
Model 3D może pokazywać wgłębienie, ale rysunek powinien określać, co czyni je akceptowalnym. Przewodnik po rysunkach Laboratorium Maszynowego Uniwersytetu Centralnego Florydy wymaga podania średnicy i głębokości wierciwka oraz średnicy powierzchni wpustu stożkowego i kąta zawartego. Zaleca również jednoznaczne określenie zamierzonego elementu mocującego. Powszechnie cytowane kąty są przykładami, a nie uprawnieniem do stosowania jednego kąta dla każdej śruby z głową płaską. [5] Przewodnik porównujący model 3D i rysunek 2D wyjaśnia odrębne role geometrii i wymagań akceptacyjnych.
Dla każdej z tych opcji należy określić, która powierzchnia otrzymuje gniazdo oraz jak otwór wierce przelotowy ma się do niej. W przypadku wgłębienia stożkowego (countersink) należy podać stosowany śrubę, kąt oraz średnicę powierzchniową wymaganą dla jej główkii; należy określić ograniczenie wystającego lub wypoziomowanego położenia główkii, jeśli jej wysokość po montażu ma znaczenie funkcjonalne. W przypadku wgłębienia cylindrycznego (counterbore) należy podać średnicę, głębokość oraz wszelkie konieczne wymagania dotyczące powierzchni dna lub wysokości główkii. Położenie układu otworów należy wymiarować względem funkcjonalnych punktów odniesienia (datums), a nie mierzyć każdy wgłębiony otwór osobno jako niepowiązany okrąg. Jeśli powłoka lub obróbka końcowa zmienia krytyczny luz, należy określić, czy akceptacja dotyczy stanu przed czy po tej obróbce końcowej. Niejasna notatka typu „wgłębienie stożkowe dla śruby M6” pozostawia otwartymi standard główkii, kąt stożka oraz końcową wysokość montażu.

Inspekcja powinna odpowiadać podanym wymaganiom. Sprawdź średnicę/głębokość wpadu lub średnicę/kąt powierzchni, w zależności od przypadku, otwór luzowy oraz położenie gniazda względem wzoru i punktów odniesienia części. Wybrany śrubokręt może zostać użyty do sprawdzenia rzeczywistej wystającego długości śruby i dostępu narzędzia w próbnej montażu, ale dowolna śruba warsztatowa nie zastępuje określonego elementu mocującego ani wymiarów rysunkowych. Jeśli projekt zakłada pełny kontakt powierzchniowy (pełne obciążenie łożyskowe), przeprowadź inspekcję kontaktu lub zachowania się zespołu metodą odpowiednią dla tego wymagania; wizualnie równa powierzchnia główki same w sobie nie stanowi dowodu na spełnienie tego warunku.
Jeden uchwyt – dwie dopuszczalne rozwiązania
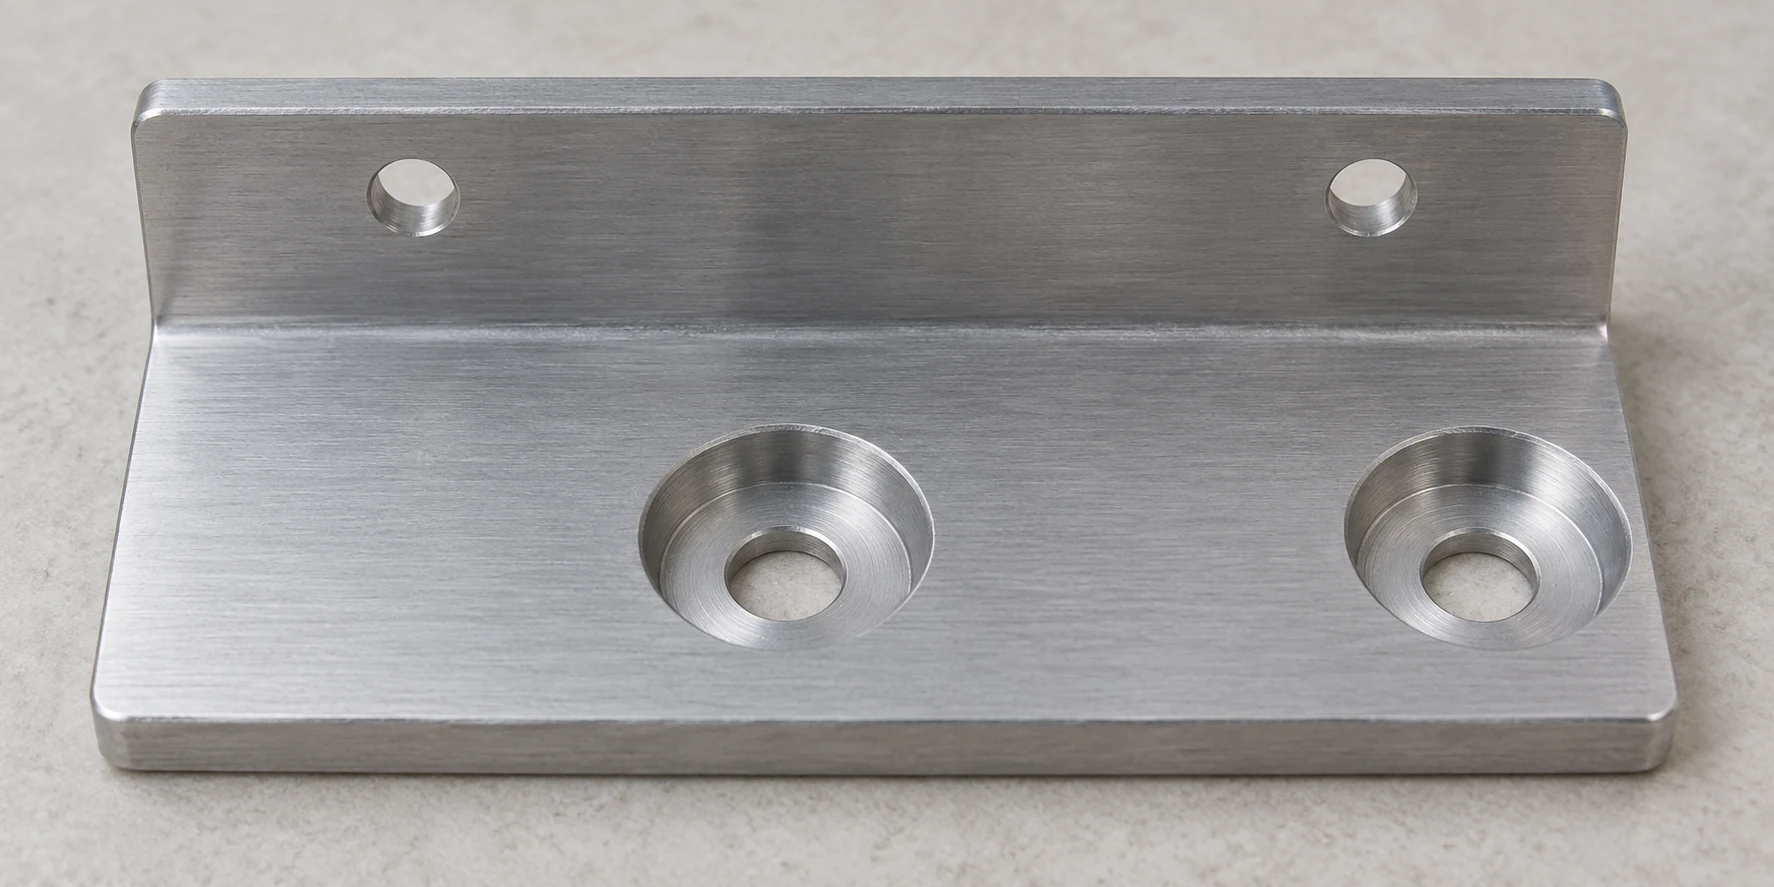
Rozważmy aluminiowy uchwyt montażowy z dwoma otworami oraz przesuwaną pokrywą, która ślizga się po jego górnej powierzchni. Pokrywa nie może przejść nad wystającą głowicą śruby. W pierwszym projekcie wybrana śruba z płaską głowicą jest dostępna z wymaganymi właściwościami mechanicznymi, uchwyt posiada wystarczającą grubość materiału wokół stożkowych gniazd, a układ otworów jest zaprojektowany niezależnie od położenia śrub. Dopasowany wycisk stożkowy zapewnia gładką powierzchnię bez cylindrycznego zagłębienia wokół każdej głowicy. Na rysunku należy nadal jednoznacznie określić wybraną śrubę, geometrię gniazda oraz dopuszczalny występ głowicy.
W drugim projekcie preferowanym rozwiązaniem dla połączenia jest walcowy śrubokręt z głową stożkową, a uchwyt jest wystarczająco gruby i szeroki, aby go zagłębić. Wytoczenie otworu (counterbore) zapewnia płaskiej dolnej powierzchni głowy miejsce osadzenia i umożliwia jej przesunięcie ponad pokrywę. Średnica zewnętrzna wytoczenia musi zmieścić się pomiędzy środkiem otworu a krawędzią uchwytu, a jego głębokość musi pozostawić wystarczająco grubą podstawę. Narzędzie montażowe musi mieć dostęp do każdego gniazda po zdjęciu pokrywy. To samo widoczne wymaganie „brak wystającej głowy” może więc prowadzić do jednego z obu rozwiązań, ale śruba, wymagana przestrzeń magazynowa (stock envelope) oraz akceptowane wymiary różnią się.
Jeśli wspornik jest zbyt cienki na solidne zagłębienie, żaden z tych dwóch projektów nominalnie wypukłych nie powinien zostać zaakceptowany wyłącznie dlatego, że frez może wykonać odpowiedni kształt. Zmień przekrój wspornika lub sposób jego mocowania. Aby dokonać pełnego wyboru procesu poza tymi dwoma typami gniazd, przewodnik po procesach obróbki skrawaniem łączy wykonanie otworów z innymi cechami elementu, bez traktowania każdego otworu jako osobnej trasy produkcyjnej.
Dokonaj wyboru w tej kolejności
- Wybierz element złączny i wymóg powierzchni czołowej. Zidentyfikuj standard śruby oraz geometrię jej główki, a następnie określ, czy zmontowana główka może wystawać ponad powierzchnię, być wypoziomowana z nią lub znajdować się poniżej niej.
- Przetestuj cały obszar wcięcia. Sprawdź lokalną grubość materiału, krawędzie oraz dostępne miejsce wokół sąsiednich cech konstrukcyjnych, ścieżkę przenoszenia obciążenia w połączeniu oraz dostęp narzędzi montażowych.
- Zdefiniuj jedno miejsce inspekcyjne. Podaj pasującą geometrię wgłębienia, średnicę otworu przeznaczonego do przewiedzenia śruby, położenie wzoru oraz dopuszczalną wysokość główki – tylko tam, gdzie jest to niezbędne dla montażu.
- Porównaj pełne trasy obróbki. Wycenić część z wybranym elementem łączącym, wykończeniem, przygotowaniami i kontrolą jakości, a nie oceniać obu kształtów w izolacji.
Źródła techniczne
- ASME B18.3-2026, śruby z głowicą wklęśniętą, śruby podporowe, śruby dociskowe oraz klucze sześciokątne i z wypustami. Zakres normy oraz załącznik zawierający wymiary otworów wiertniczych i pogłębiaczy przeznaczonych do śrub z głowicą wklęśniętą.
- ISO 10642:2026, wkręty z łbem stożkowym i gniazdem sześciokątnym. Zakres produktu, kwalifikacja do obciążeń zmniejszonych oraz wyrównanie powierzchni oporowej.
- ISO 4762:2004, wkręty z łbem cylindrycznym z gniazdem sześciokątnym. Zakres metrycznych elementów złącznych z łbem cylindrycznym.
- ISO 273:1979, otwory luzowe pod śruby i bolce. Szeregi ogólnego przeznaczenia: drobnozwojowe, średniozwojowe i grubozwojowe oraz dobór specjalnego przeznaczenia.
- Uniwersytet Centralnego Florydy — Laboratorium Maszynowe, Normy rysunkowe, strona PDF nr 14. Oznaczenia zagłębień na rysunkach oraz identyfikacja elementów złącznych.
- TC 9-524, rozdział 4, Maszyny wiertarskie, strony drukowane 4-21–4-22. Różnica między countersinking (wykonywaniem stożkowych wgłębień pod głowice śrub), counterboring (wykonywaniem cylindrycznych wgłębień pod głowice śrub) oraz spot-facing (wykonywaniem płaskich powierzchni na otworach); kopia udostępniona przez Uniwersytet Carnegie Mellon.



