Op deze pagina
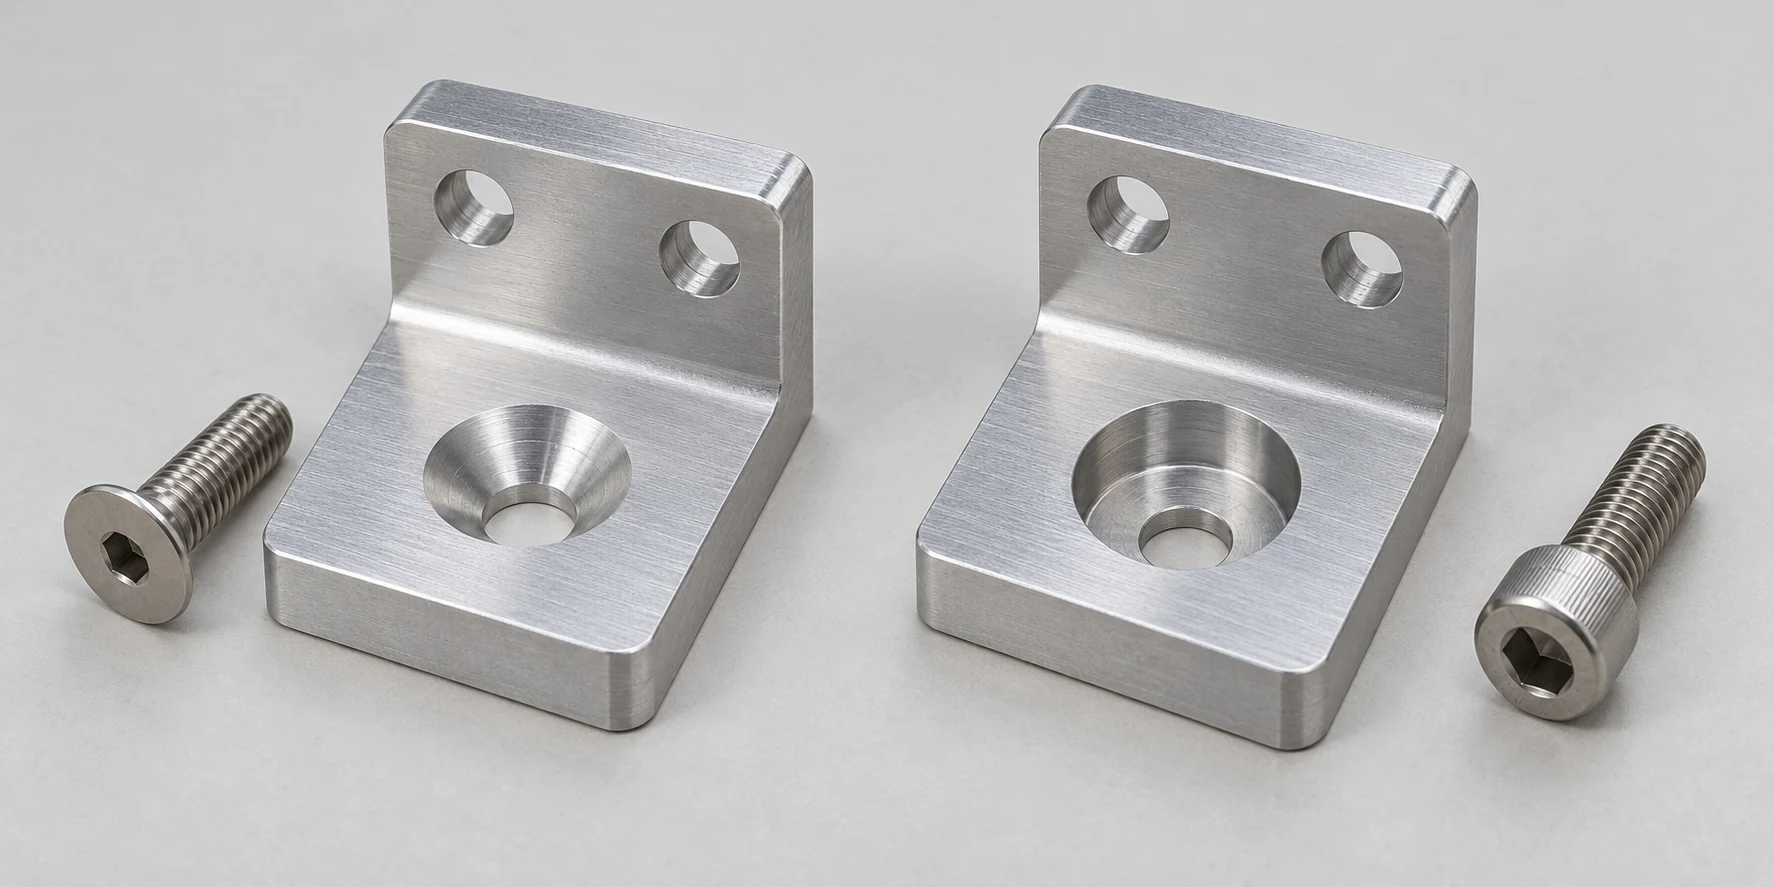
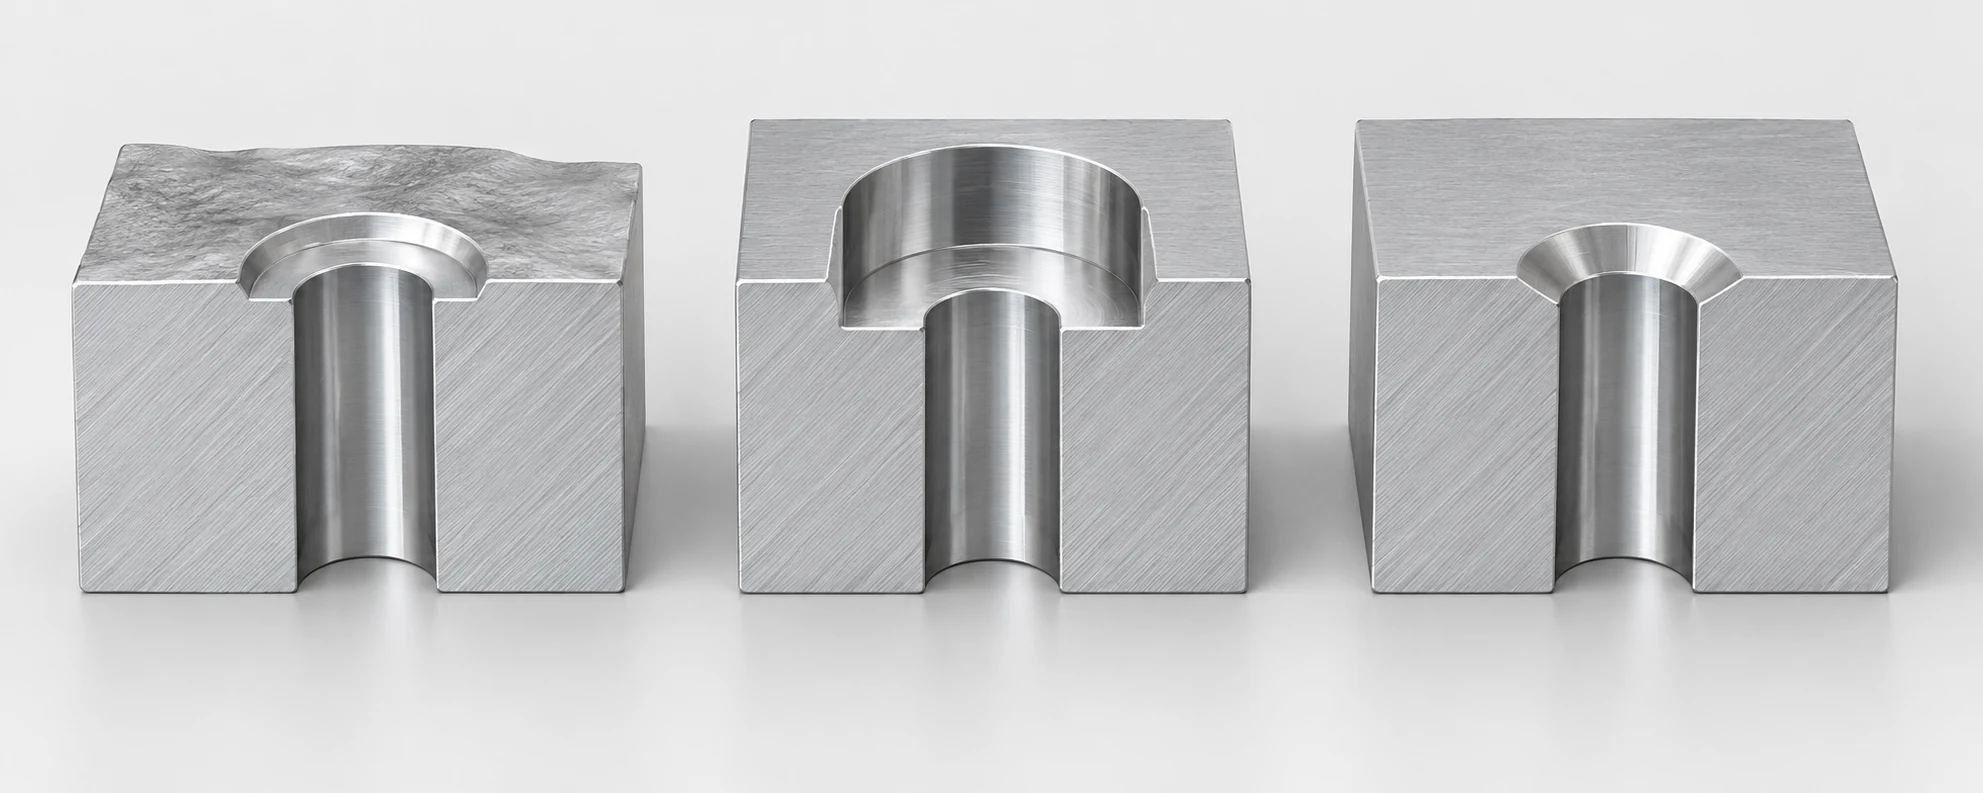
Een vergroefing is een kegelvormige zitting voor een bijpassende platte schroefkop; een vergroting is een cilindrische verdieping met een vlakke bodem voor een compatibele kop, meestal een inbusbout. Beide kunnen de schroefkop op of onder het omliggende oppervlak plaatsen. Kies eerst de schroef en het vereiste gemonteerde oppervlak, en dimensioneer daarna gezamenlijk de verdieping, het doorgaande gat en de resterende doorsnede van het onderdeel. De term ‘vlakke schroef’ alleen bepaalt niet welk gat moet worden verspaand.
Pas de verdieping aan op de werkelijke schroefkop
Het belangrijkste verschil ligt in het oppervlak onder de schroefkop, niet in de aandrijving aan de bovenzijde. Een zeskant-inbusplatte schroef heeft een afgeschuinde onderzijde en behoort in een bijpassende vergroefing. Een zeskant-inbuscilindrische bout heeft een vrijwel vlakke onderzijde en vereist een vlak draagvlak; een vergroting biedt dat vlakke vlak binnen een verdieping. De specificatie ‘Inbusschroef’ of ‘inbusbout’ beslist niet over de zitting, omdat beide kopvormen een interne zeskant-aandrijving kunnen hebben.
Begin met een verkrijgbare bevestigingsmiddel die is geïdentificeerd via zijn norm, nominale afmeting, kopvorm en vereiste prestatie. ASME B18.3-2026 behandelt diverse inch-serie inbusboutvormen en bevat informatie over boren en vergrotingen voor inbuscilindrische bouten. ISO 10642:2026 behandelt een specifieke metrische familie inbusplatte schroeven, terwijl ISO 4762:2004 metrische cilindrische inbusbouten behandelt. Dit zijn verschillende producten, geen twee zittingsvormen voor een verder identieke schroef. [1] [2] [3]
Controleer de werkelijke diameter, hoogte, vorm van de onderzijde, de afronding onder de kop en de ruimte voor de aandrijving van de gekozen kop. Een verdieping die uitsluitend is getekend op basis van een nominale schroefdraadaanduiding kan wel passen op de schacht maar de kop weigeren. Het doorgaande ruimtegat heeft ook zijn eigen keuze: ISO 273 definieert fijne, middelmatige en grove algemene ruimtegatreeksen, waarbij speciale toepassingen aan de ontwerpeis worden overgelaten. Een nominale M6-draad is bijvoorbeeld geen volledige specificatie voor een doorgaand gat. [4]
Vergelijk de gemonteerde zitting, niet alleen de omtrek van het gat
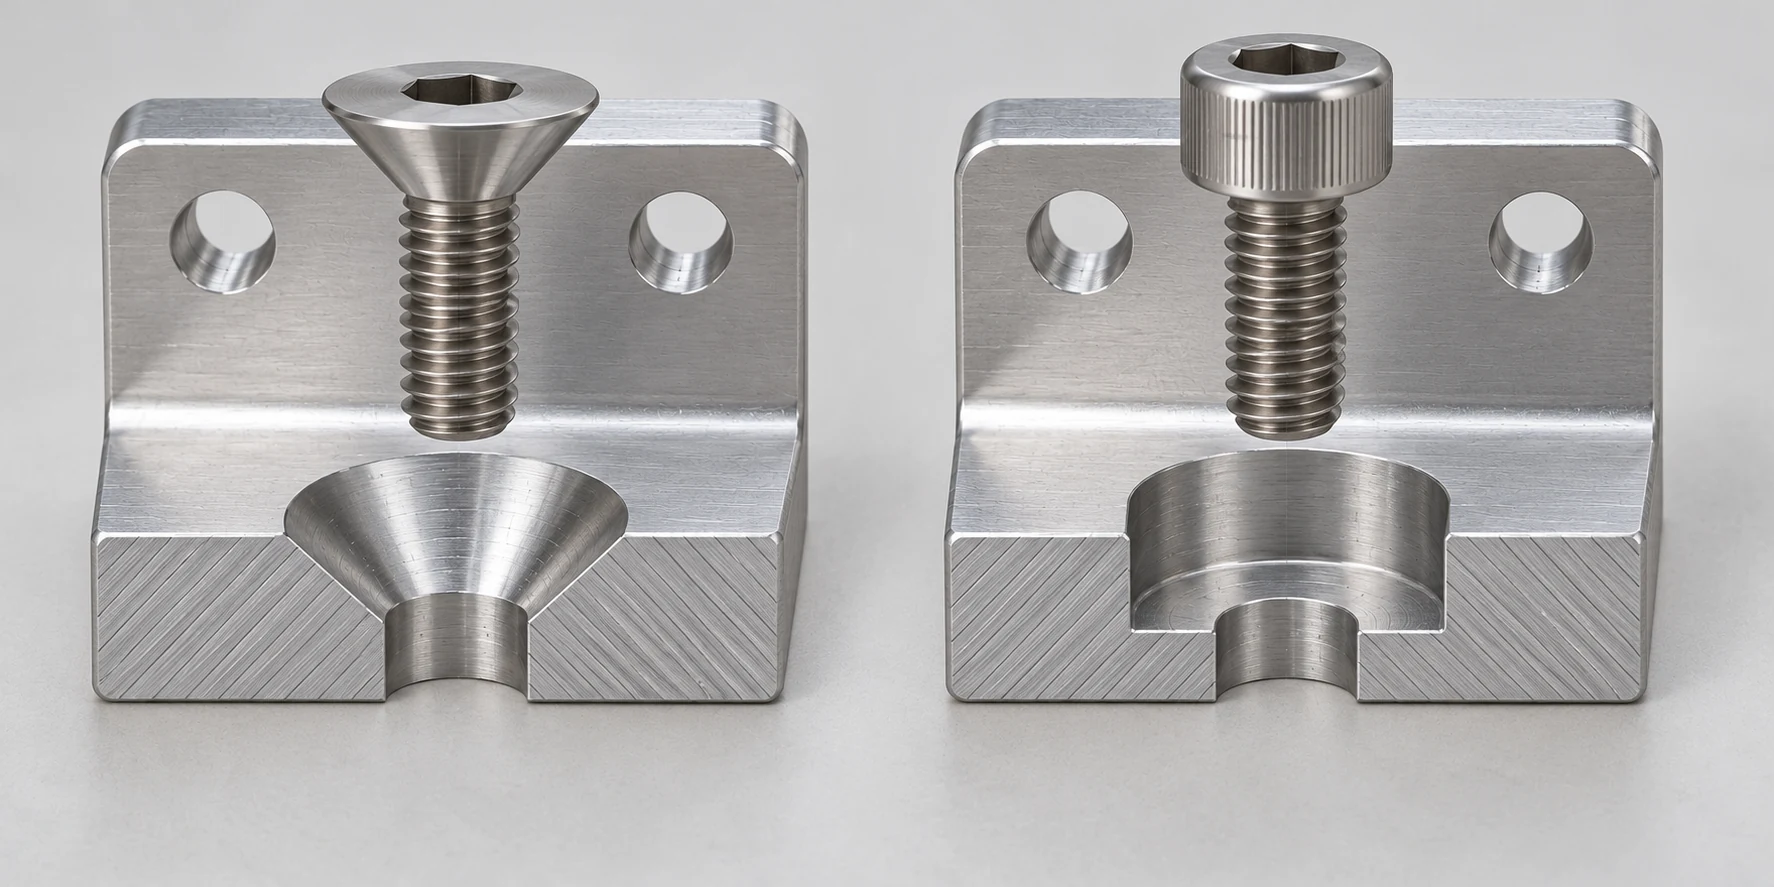
Beide functies verwijderen materiaal rond een bestaand of gepland gat. De tabel vergelijkt dezelfde ontwerpbepaling voor elke optie: waarop de gekozen schroef rust, wat op het zichtbare oppervlak aanwezig is en wat op de onderdeeltekening moet worden aangegeven.
| Beslispunt | Vergroefing met platte schroef | Vergroting met cilindrische schroef |
|---|---|---|
| Draagcontact | Afgeschuinde kop tegen een bijpassende kegelvormige zitting | Vlakke onderzijde tegen een vlakke ringvormige bodem |
| Oppervlak na montage | De kop kan vlak liggen wanneer kop en zitting op elkaar zijn afgestemd | De kop kan vlak of onder het oppervlak liggen indien de verdiepingsdiepte dit toelaat |
| Definitie van de verdieping | Oppervlaktdiameter en inclusieve hoek, afgestemd op de gekozen kop | Cilindrische diameter en diepte, afgestemd op kop en toegang |
| Lokale materiaalvraag | Is het kegelvormige draaggebied voldoende ondersteund door de doorsnede? | Wordt de vlakke vloer en de omliggende wand ondersteund door een voldoende grote doorsnede? |
| Controle van de assemblage | Contact tussen kop en zitting en toegestane uitstulping | Kop-/aandrijvingsruimte en toegestane uitsteek- of inspringmaat |
„Vlak” is een resultaat, geen ingebouwde eigenschap van de geometrie. Een verzonken gat dat te ondiep is gefreesd, laat een platte kop boven het oppervlak uitsteken; wordt het te diep gefreesd, dan kan de kop onder het oppervlak zakken, terwijl het contactpatroon of de verbindingstack afwijkt van het bedoelde ontwerp. Een contraboor kan een dopkop net zo effectief verbergen, maar de cilindrische opening heeft nog steeds voldoende ruimte nodig aan de rand en in de omgeving van naburige onderdelen. De aangedreven schroef moet ook na montage van de onderdelen een rechte toegangsweg bieden voor de montagegereedschap. Een inkeping die ontoegankelijk is voor de schroevendraaier is geen bruikbare oplossing, zelfs als de CAD-dwarsdoorsnede geen botsing laat zien.
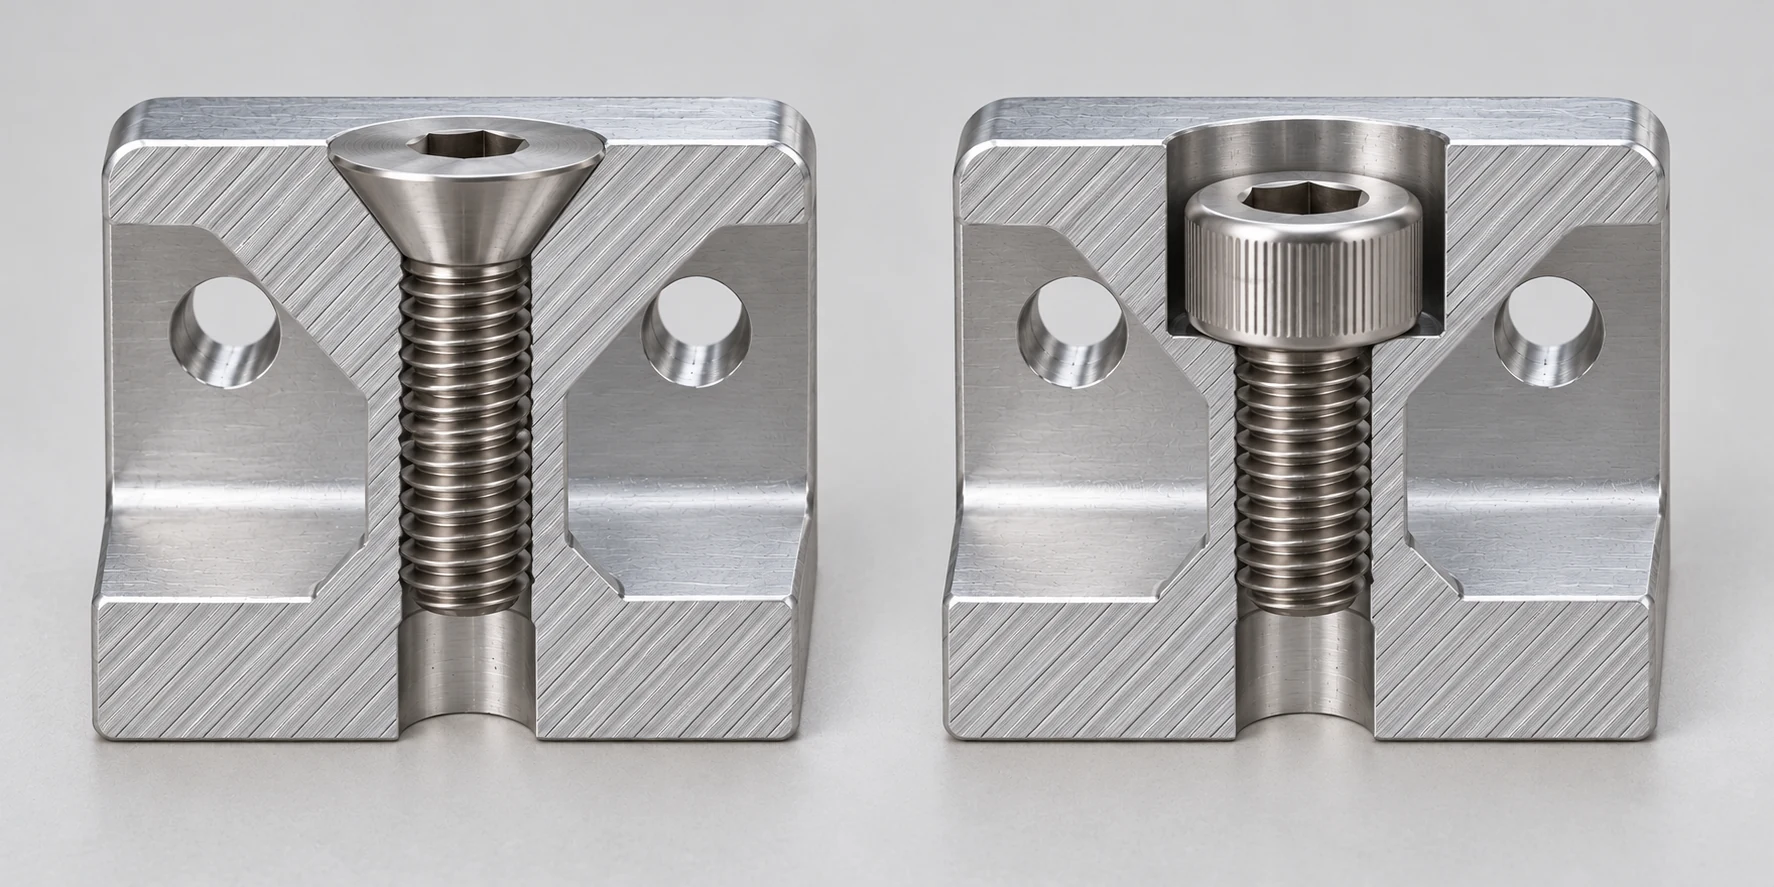
Leid geen algemene sterkteclassificatie af uit deze tabel. De schroefkwaliteitsklasse, de kopvorm, de contactgeometrie, het materiaal onder de aanslagvlak, de verbindingselementen en de voorspanning zijn allemaal van belang. ISO 10642 geeft specifiek aan dat de in deze norm behandelde verzonken schroeven een verminderde belastbaarheid hebben vanwege die kopvorm en vraagt om aandacht voor de uitlijning tussen kop en aanslagvlak. Deze uitspraak geldt voor de schroeffamilie volgens ISO 10642; het is geen belastingswaardering voor elke verzonken verbinding. [2]
Laat voldoende materiaal onder de verdieping staan
De ogenschijnlijke vrije ruimte boven de schroefkop moet ergens vandaan komen. Een contraboor maakt een cilindervormige, vlakbodemopening van de diepte die nodig is voor de geselecteerde kop. Een konische verdieping (countersink) maakt een kegelvormige opening rond het doorgangsgat. Geen van beide methoden behoudt automatisch meer materiaal. Vergelijk de diepste snede en de breedte van het belaste gedeelte langs het werkelijke krachtverloop, niet alleen de diameter van de cirkel die zichtbaar is op het bovenvlak.
Voor een dunne plaat kan een diepe verzonken boring (counterbore) te weinig vloer onder de schroefkop achterlaten. Een brede verzonken kop (countersink) kan zo ver in een dunne wand doordringen dat de kegelvormige opening bijna de uitgangszijde van het gat bereikt, waardoor een zwakke of scherpe ringvormige rand ontstaat. Een dikke versterkingsring (boss) kan beide vormen gemakkelijk opnemen, terwijl een smalle flens, rib of wand van een uitsparing (pocket) geen van beide kan opnemen. De beslissende afmetingen zijn de lokale wanddikte, de diepte en diameter van de uitsparing, de afstand tot nabijgelegen vrije oppervlakken, de belasting op de bevestigingselementen en de materiaaltoestand. Er bestaat geen algemeen geldig, gefundeerd minimumwaarde voor de wanddikte die puur uit de woorden ‘countersink’ en ‘counterbore’ kan worden afgeleid.
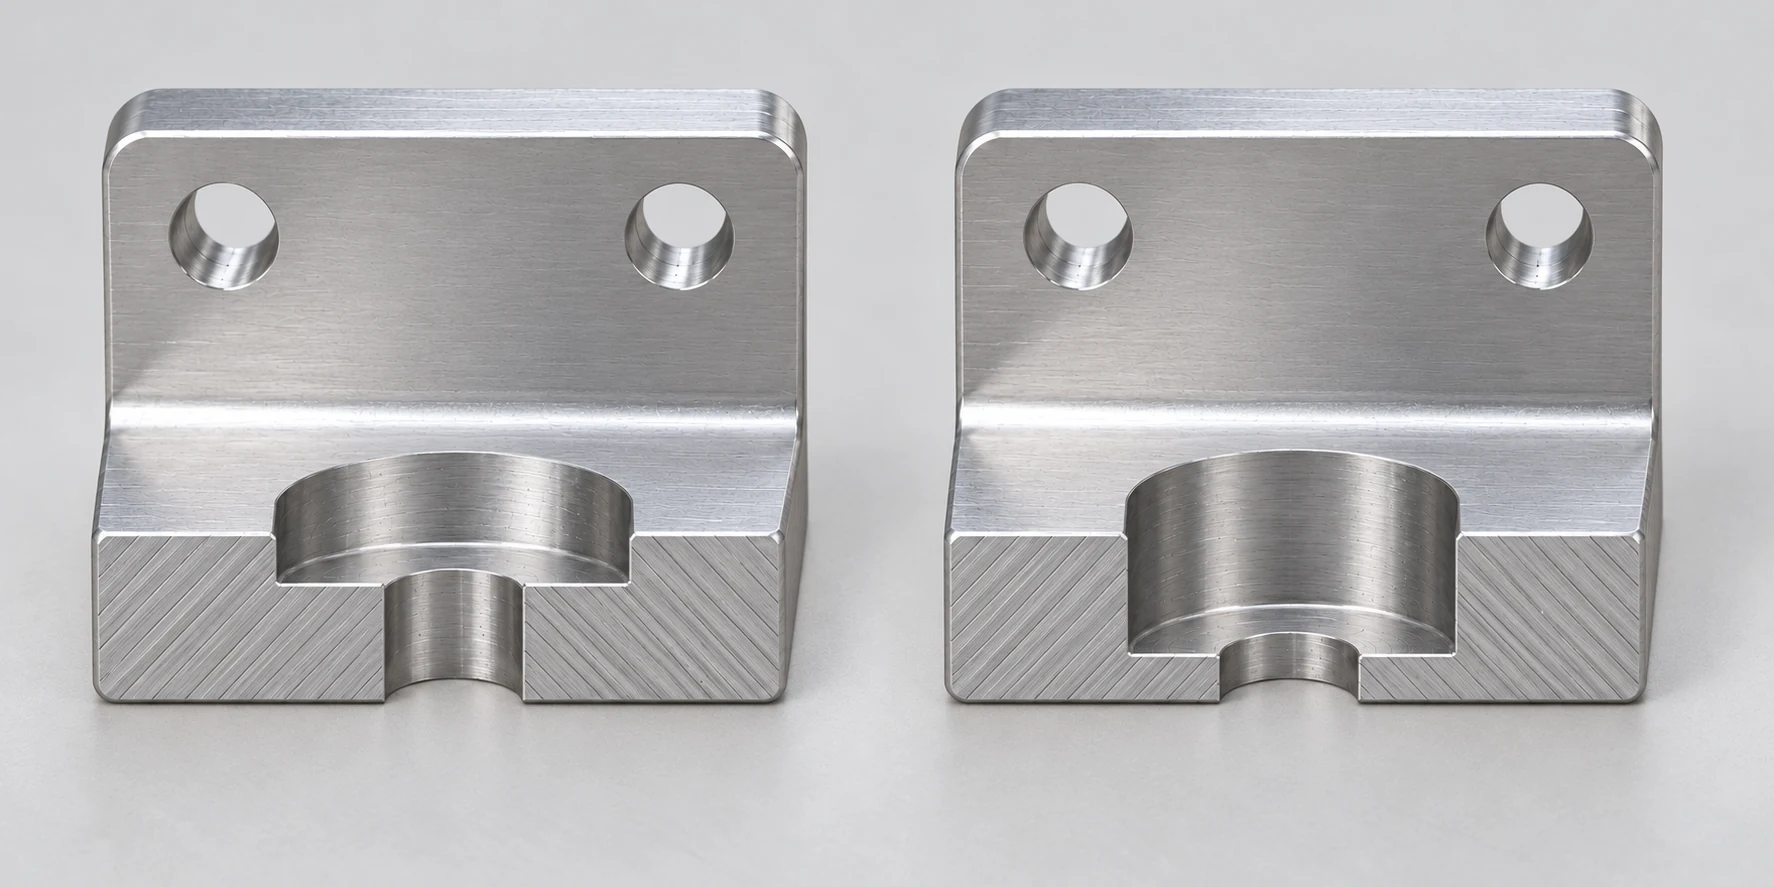
Als het resterende gedeelte niet voldoet aan de sterkte- of stijfheidseis van het onderdeel, is het antwoord om de verbinding te wijzigen: meer lokaal materiaal toevoegen, een minder diepe of kleiner compatibele kop gebruiken, de schroef verplaatsen, de kop boven het oppervlak laten uitsteken, een afzonderlijk bevestigingsgedeelte toevoegen of de bevestigingsmethode opnieuw overwegen. Een dunne afdekking vereist mogelijk een gevormde inkeping of een afstandsstuk in plaats van een gefreesde uitsparing. Elke alternatief wijzigt de montage en verificatie, dus vergelijk de volledige verbinding in plaats van een verspaner te vragen om ‘de kop passend te maken’ in onvoldoende grondmateriaal.
Controleer de ruimte aan de rand, het gatenpatroon en de montageplaats
De buitendiameter van de verzonken opening kan de plaatsing bepalen, zelfs wanneer het doorgaande gat voldoende randafstand heeft. Op een smalle montageflens kan een brede verzonken boring door de zijkant heen gaan. Een verzonken kopgat kan dicht bij de rand van een aangrenzende uitsparing liggen of een nabijgelegen schroefzetel snijden. Teken de volledige omschrijving van de verzonken opening op het werkelijke vlak, inclusief eventuele hoekradius of ruimte onder de kop, voordat u definitief kiest voor een patroon. Indien de zetel vanaf de onderzijde moet worden bewerkt, controleer dan of dat vlak kan worden vastgezet en bereikt kan worden zonder conflicten met het tegenoverliggende vlak of latere bewerkingen.
Een taps toepasselijke kop veroorzaakt ook een zitactie tijdens het aandraaien. Als de schroef speling heeft in het doorgaande gat, kan de kegel het bevestigde onderdeel naar het midden van de verzonken boring duwen. Dit kan nuttig zijn in een bewust ontworpen verbinding, maar kan ook in strijd zijn met een nauwkeurige positie die is vastgelegd door centreerpennen, een schouder of gefreesde referentievlakken. Verwacht niet dat een verzonken schroef een ongelijkmatig tweegatpatroon corrigeert; het forceren van beide koppen in onvolmaakte zitvlakken kan het contact vervormen of de schroeven onevenredig belasten. Een verzonken boring met een vlak zitvlak stelt evenmin op zichzelf een precieze positie vast. Kies de gatpositiecontrole uit het functionele referentieschema van de assemblage en controleer vervolgens of de schroefkop en het zitvlak deze niet ondermijnen. Het onderscheid tussen gatdiameter, gatpositie en eindfunctionele relaties wordt uitgewerkt in de handleiding CNC-verspaningstoleranties.
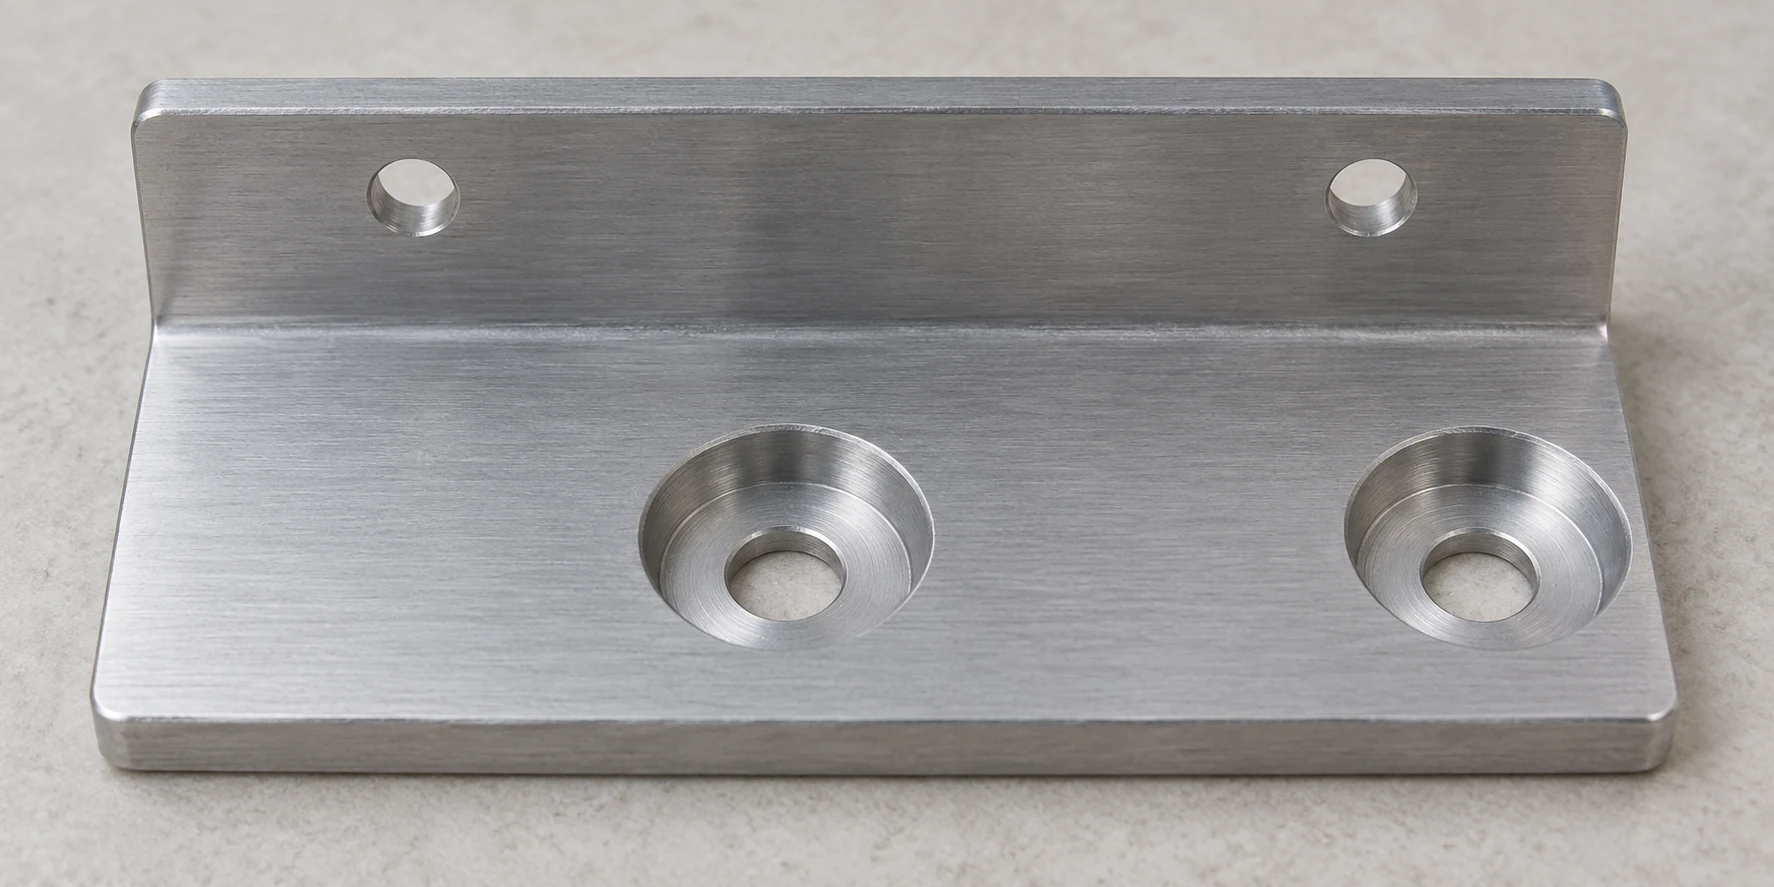
Op een blootgestelde vlak, bepaal ook of „vlak met het oppervlak“ betekent dat er geen uitsteeksel mag zijn onder een bewegende afdekking, een gladde verschijning moet worden bereikt of een opgegeven maximale kophoogte na montage moet worden nageleefd. Dat zijn verschillende acceptatievoorwaarden. Een kleine toegestane inzinking onder het vlak kan onschadelijk zijn voor een beschermkap, terwijl een precisie-aansluit- of afdichtvlak geen holte of schroefkop mag tolereren die zijn contactzone onderbreekt. Behandel de functie van dat oppervlak als de eis, in plaats van te veronderstellen dat elk CAD-model dat er ‘vlak met het oppervlak’ uitziet op dezelfde manier functioneert.
Vergelijk de daadwerkelijke verspanings- en inspectieroute
Beide opties beginnen normaal gesproken met een geplaatst vrijloopgat; de zitting is een aanvullende functie. Een verzonken gat vereist een gereedschap met de juiste inclusieve hoek en een gecontroleerde grote diameter of diepte, zodat de gekozen kop zoals bedoeld op zijn plaats komt te zitten. Een verzonken boring vereist een vlakke zitting met de vereiste diameter en diepte, met voldoende vrijspeling voor de kop, de afronding (fillet) ervan en de aandrijving. Afhankelijk van de onderdeelgeometrie en het gereedschap kan de zitting in dezelfde opspanning als het gat worden bewerkt of na een heroriëntatie. De gids over boren versus frezen legt uit waarom het maken van een gat en het toolpad dat wordt gebruikt om een lokale functie af te werken, afzonderlijk moeten worden geselecteerd.
Een counterbore is niet hetzelfde als een spotface. Een spotface bereidt een lokale vlakke zone rond een gat voor, vaak op een ruwe of schuine oppervlakte, zonder dat de kop daarbij noodzakelijkerwijs onder het omliggende oppervlak verdwijnt. Evenzo kan een kleine afschuining aan de rand (chamfer) eventuele splinters verwijderen zonder de diameter, hoek en diepte te produceren die nodig zijn voor een platte schroefkop. Deze bewerkingen kunnen worden gecombineerd wanneer het onderdeel zowel een randvoorwaarde als een bevestigingsplaats nodig heeft, maar geen van beide vervangt een afgemeten inkeping. [6]
De eenheidsprijs kan niet worden gerangschikt door te zeggen „een kegel wordt in één bewerking gemaakt” of „een vlakke bodem vereist meer gereedschap.” Een standaard passend gereedschap, de beschikbaarheid van de kop, het aantal gaten, de opstellingsrichting, de ontlasting van spijkers (burr control), de toegankelijkheid van de uitsparing en de inspectie-inspanning kunnen het antwoord veranderen. Een standaard schroef met cilindrische kop plus verzonken boring kan economisch zijn bij één dikke steunplaat; een overeenkomstige schroef met platte kop en verzonken kop kan minder ruimte innemen bij een andere. Bij het vergelijken van offertes moet dezelfde grondstof, dezelfde aantallen, dezelfde tegenkoppelingsschroef, dezelfde afwerking en dezelfde geaccepteerde toestand van de gemonteerde kop worden gebruikt. De CNC-verspanings RFQ-gids geeft de uitgebreidere reeks invoergegevens die nodig zijn voor een vergelijkbare verspaningsofferte.
Specificeer en controleer de afgewerkte zitvlak
Het 3D-model kan de verzonken boring weergeven, maar op de tekening moet staan wat deze acceptabel maakt. De tekeningsgids van het Machine Lab van de University of Central Florida vereist de diameter en diepte van de verzonken boring (counterbore), en de oppervlaktediameter en de ingesloten hoek van de verzonken kop (countersink). Daarnaast wordt aanbevolen om duidelijk te maken welke bevestigingsmiddel bedoeld is. De vaak genoemde hoeken zijn voorbeelden, geen toestemming om één hoek toe te passen op elke schroef met platte kop. [5] De gids over 3D-model versus 2D-tekening legt de afzonderlijke rollen van geometrie en acceptatie-eisen uit.
Voor beide uitvoeringsvormen dient te worden aangegeven welk vlak de zitting ontvangt en hoe het doorgaande gat zich ten opzichte daarvan verhoudt. Voor een verzonken gat (countersink) moet de toepasselijke schroef, de benodigde hoek en de oppervlakte-diameter van de schroefkop worden gespecificeerd; indien de montagehoogte van de kop functioneel is, dient een maximale uitstulping of een uitsluitend vlakke afwerking (flushness) te worden gedefinieerd. Voor een verzonken gat met cilindrische bodem (counterbore) moeten de diameter, de diepte en eventuele vereisten voor de bodem of de kophoogte worden opgegeven. Plaatsafmetingen van het gatpatroon dienen te worden gemeten ten opzichte van functionele referentievlaakken (datums), in plaats van elke verzonken recess als een onafhankelijke cirkel te meten. Indien een coating of afwerking de kritieke pasvorm beïnvloedt, dient te worden aangegeven of de acceptatiecriteria van toepassing zijn vóór of ná die afwerking. Een vaag aantekening zoals ‘verzonken gat voor M6’ laat de norm van de schroefkop, de hoek en de eindhoogte ongedefinieerd.

De inspectie moet overeenkomen met wat is gespecificeerd. Controleer de diameter/diepte van de verzonken boring of de diameter/hoek van het oppervlak, indien van toepassing, het vrijloopgat en de positie van de zitting ten opzichte van het patroon en de onderdeel-datumvlakken. Een geselecteerde schroef kan worden gebruikt om de werkelijke uitsteekhoogte en toegang voor de gereedschapsmachine te controleren tijdens een assemblageproef, maar een willekeurige werkplaats-schroef vormt geen vervanging voor de gespecificeerde bevestigingsmiddel of de afmetingen op de tekening. Indien het ontwerp afhankelijk is van volledig draagvlakcontact, dient het contact of het gedrag in geassembleerde toestand te worden geïnspecteerd met een methode die geschikt is voor deze eis; een visueel vlak afgewerkte kop alleen bewijst dit niet.
Één beugel, twee uitvoerbare oplossingen
Overweeg een aluminium montagebeugel met twee gaten en een afneembaar deksel dat over de bovenzijde schuift. Het deksel kan een uitstekende schroefkop niet passeren. Bij het eerste ontwerp is de gekozen platte schroef verkrijgbaar met de vereiste mechanische eigenschappen, heeft de beugel voldoende doorsnede rond de conische aanzetvlakken, en is het gatenpatroon onafhankelijk van de schroeven gepositioneerd. Een afgestemde verzonken boring zorgt voor een vlakke (invlakke) buitenzijde zonder cilindrische put rond elke kop. De tekening moet nog steeds de gekozen schroef, de geometrie van het aanzetvlak en de toegestane kopuitsteek specificeren.
In het tweede ontwerp wordt de gekozen cilindrische bout met inbuskop verkozen voor de verbinding, en de beugel is voldoende dik en breed om deze in te laten zetten. Een verzonken boring geeft de vlakke onderzijde van de kop een steunvlak en zorgt ervoor dat de kop boven het deksel uitsteekt. De buitendiameter van de verzonken boring moet passen tussen het midden van het gat en de rand van de beugel, terwijl de diepte een voldoende dikke bodem moet laten. Een montagehandleiding moet na verwijdering van het deksel bij elke inbuskop kunnen komen. Dezelfde zichtbare eis ‘geen uitstekende kop’ kan derhalve leiden tot beide oplossingen, maar de bout, het vereiste voorraadformaat en de aanvaardbare afmetingen verschillen.
Als de beugel te dun is voor een goede verzonken opening, mogen geen van deze nominale vlakke ontwerpen worden geaccepteerd alleen omdat een freesgereedschap de vorm kan maken. Wijzig de doorsnede van de beugel of de bevestiging. Voor een volledige keuze uit bewerkingsprocessen buiten deze twee zitvlakken verwijst de gids voor bewerkingsprocessen de gatvorming naar andere onderdeelfeatures, zonder elk gat als een afzonderlijke productieroute te behandelen.
Neem de keuze in deze volgorde
- Kies de bevestigingsmiddelen en de aansluitvereiste. Identificeer de schroefnorm en de kopvorm, en geef vervolgens aan of de gemonteerde kop mag uitsteken, vlak met het oppervlak mag liggen of onder het oppervlak mag liggen.
- Test het gehele uitsparingsvolume. Controleer de lokale wanddikte, de rand, de ruimte rond aangrenzende onderdelen, het belastingspad van de verbinding en de toegankelijkheid voor montagegereedschap.
- Definieer één inspecteerbare zitting. Geef de bijbehorende uitsparinggeometrie, doorgaand gatmaat, patroonplaatsing en toelaatbare kophoogte alleen waar dit ten goede komt aan de assemblage.
- Vergelijk volledige bewerkingsroutes. Offerteer het onderdeel met de geselecteerde bevestigingsmiddelen, afwerking, opspanningen en inspectie, in plaats van de twee vormen los van elkaar te rangschikken.
Technische bronnen
- ASME B18.3-2026, Inbus-bolletjes, schouderbouten, vastzetschroeven en zeskant- en spline-sleutels. Toepassingsgebied en de bijbehorende appendix met boren/verdiepen-maten voor inbuskopbouten.
- ISO 10642:2026, zeskantige inbus-schroeven met verzonken kop. Productomvang, kwalificatie voor verminderde belastbaarheid en uitlijning van de draagvlakoppervlakte.
- ISO 4762:2004, zeskant-inbusbouten met cilindrisch hoofd. Bereik van metrische bevestigingsmiddelen met cilindrisch hoofd.
- ISO 273:1979, doorvoergaten voor bouten en schroeven. Fijne, middelmatige en grove algemene reeksen en selectie voor speciale toepassingen.
- Tekeningstandaarden van het Machine Lab van de University of Central Florida, PDF-pagina 14. Aanroepen voor inkepingen op tekeningen en identificatie van bevestigingsmiddelen.
- TC 9-524, hoofdstuk 4, Boormachines, gedrukte pagina’s 4-21–4-22. Onderscheid tussen verzonken (countersinking), verboord (counterboring) en vlakgefrezen (spot-facing); kopie gehost door Carnegie Mellon University.



