En esta página
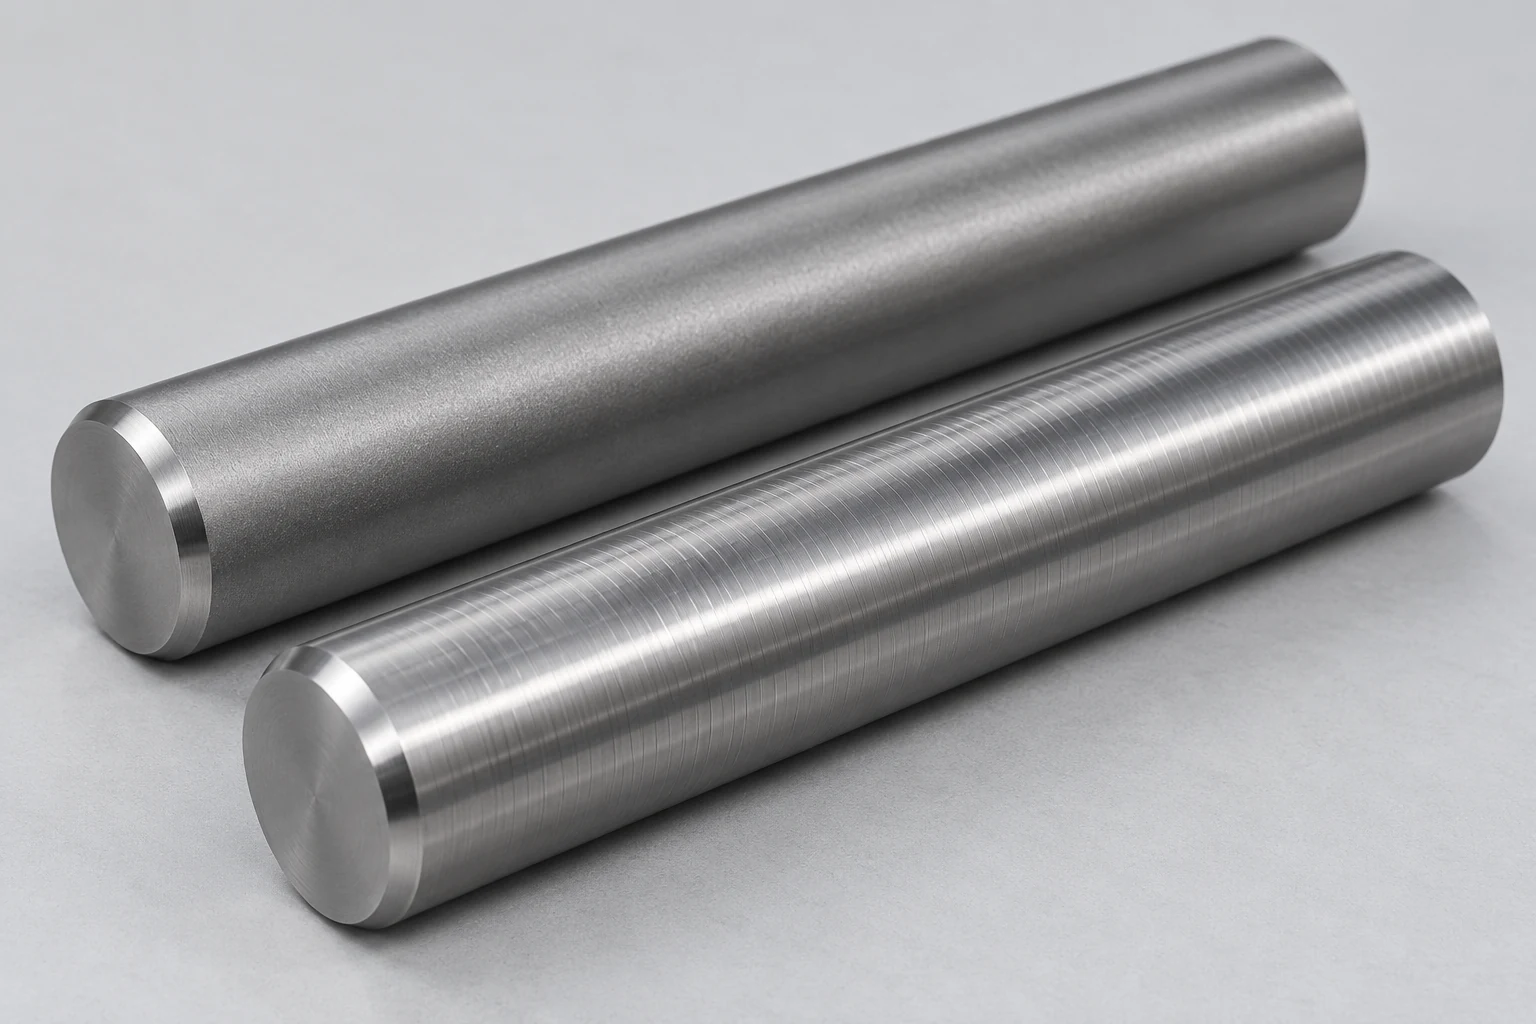
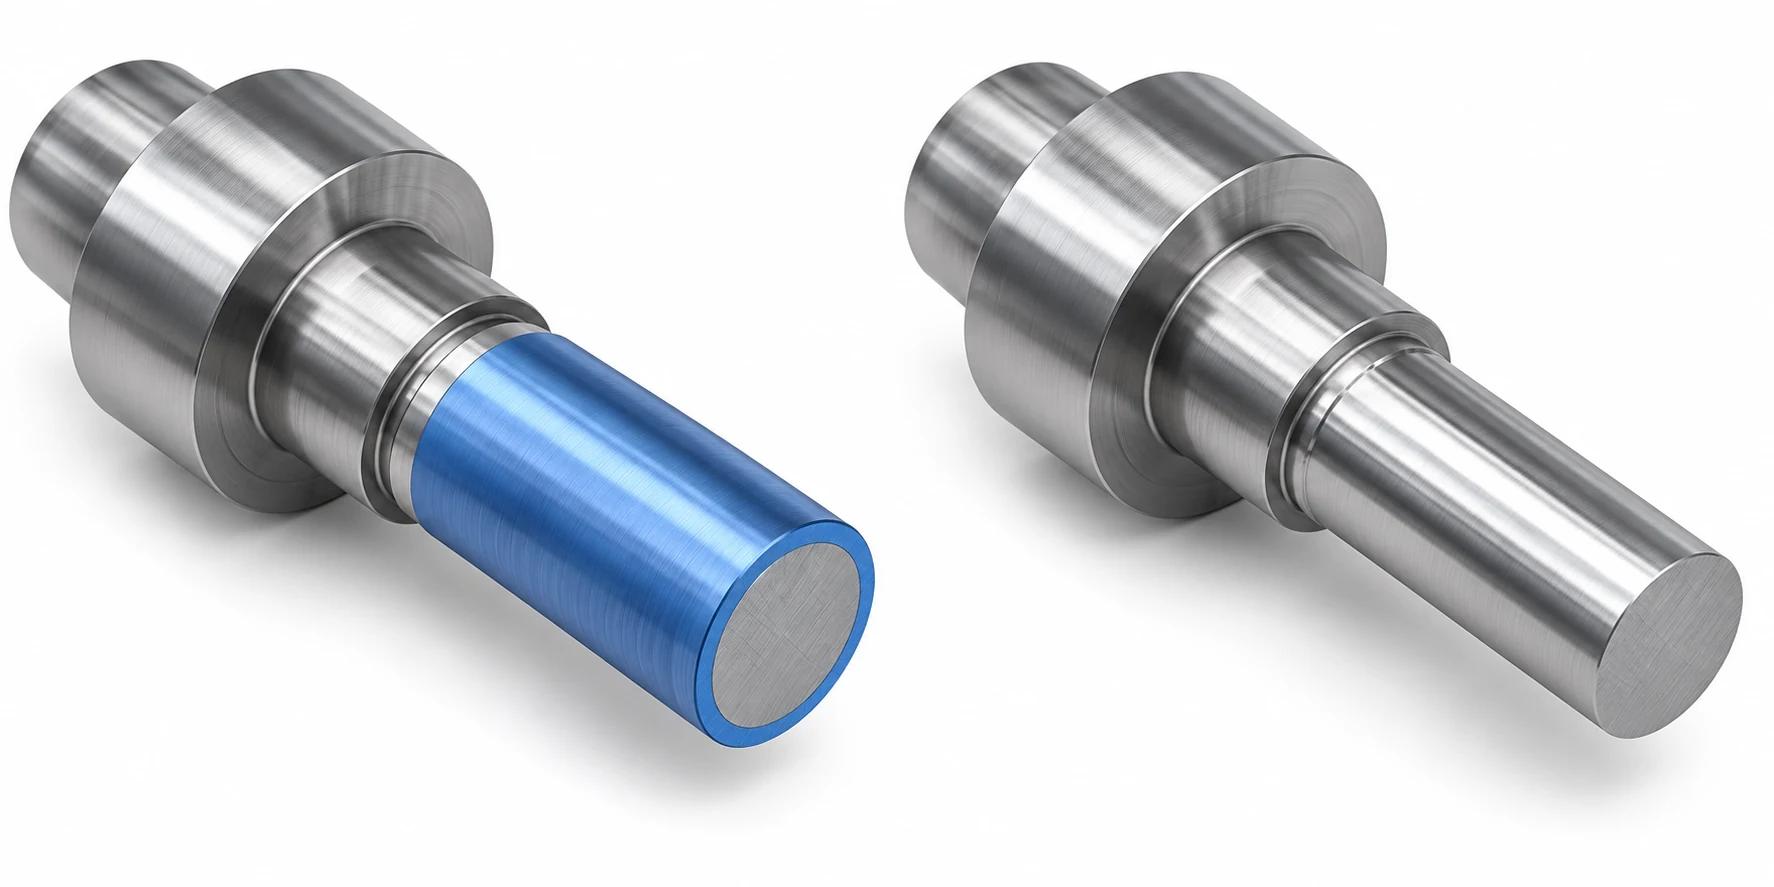
El torneado CNC y el rectificado sin centros realizan trabajos distintos sobre un eje. El torneado es el método flexible para crear los diámetros, hombros, extremos, ranuras y demás características torneadas del eje. El rectificado sin centros es una ruta adicional de acabado de diámetros externos: la pieza se desliza entre una muela abrasiva, una rueda reguladora y una cuchilla de soporte mientras se elimina material abrasivo de una superficie redonda accesible. Utilice únicamente el torneado cuando la pieza resultante cumpla con el plano. Añada el rectificado sin centros cuando un diámetro externo especificado requiera dicho proceso y la geometría de la pieza, el sobremetal restante, el plan de inspección y la cantidad de producción lo permitan. Un eje escalonado normalmente sigue requiriendo torneado antes de que se rectifique cualquier superficie seleccionada.
La diferencia en el sistema de sujeción modifica la decisión
En un torno CNC, la pieza de trabajo gira en un plato, un mandril o cualquier otro soporte adecuado, mientras una herramienta sigue una trayectoria programada. El torno puede realizar cortes a lo largo del eje para mecanizar un diámetro exterior (OD), desplazarse transversalmente sobre una cara y penetrar en posiciones seleccionadas para mecanizar una ranura o un escalón. El método de sujeción y el soporte influyen en la deformación, el acceso y la relación entre las características geométricas, pero el proceso permite generar un perfil torneado completo directamente desde la materia prima. El Laboratorio de Fabricación y Productividad del MIT describe los tornos CNC como máquinas que sujetan y hacen girar el material mientras la herramienta de corte se desplaza a lo largo de sus ejes. [1] Para conocer las opciones operativas detrás de un perfil completo de eje, consulte nuestra guía de operaciones de torneado.
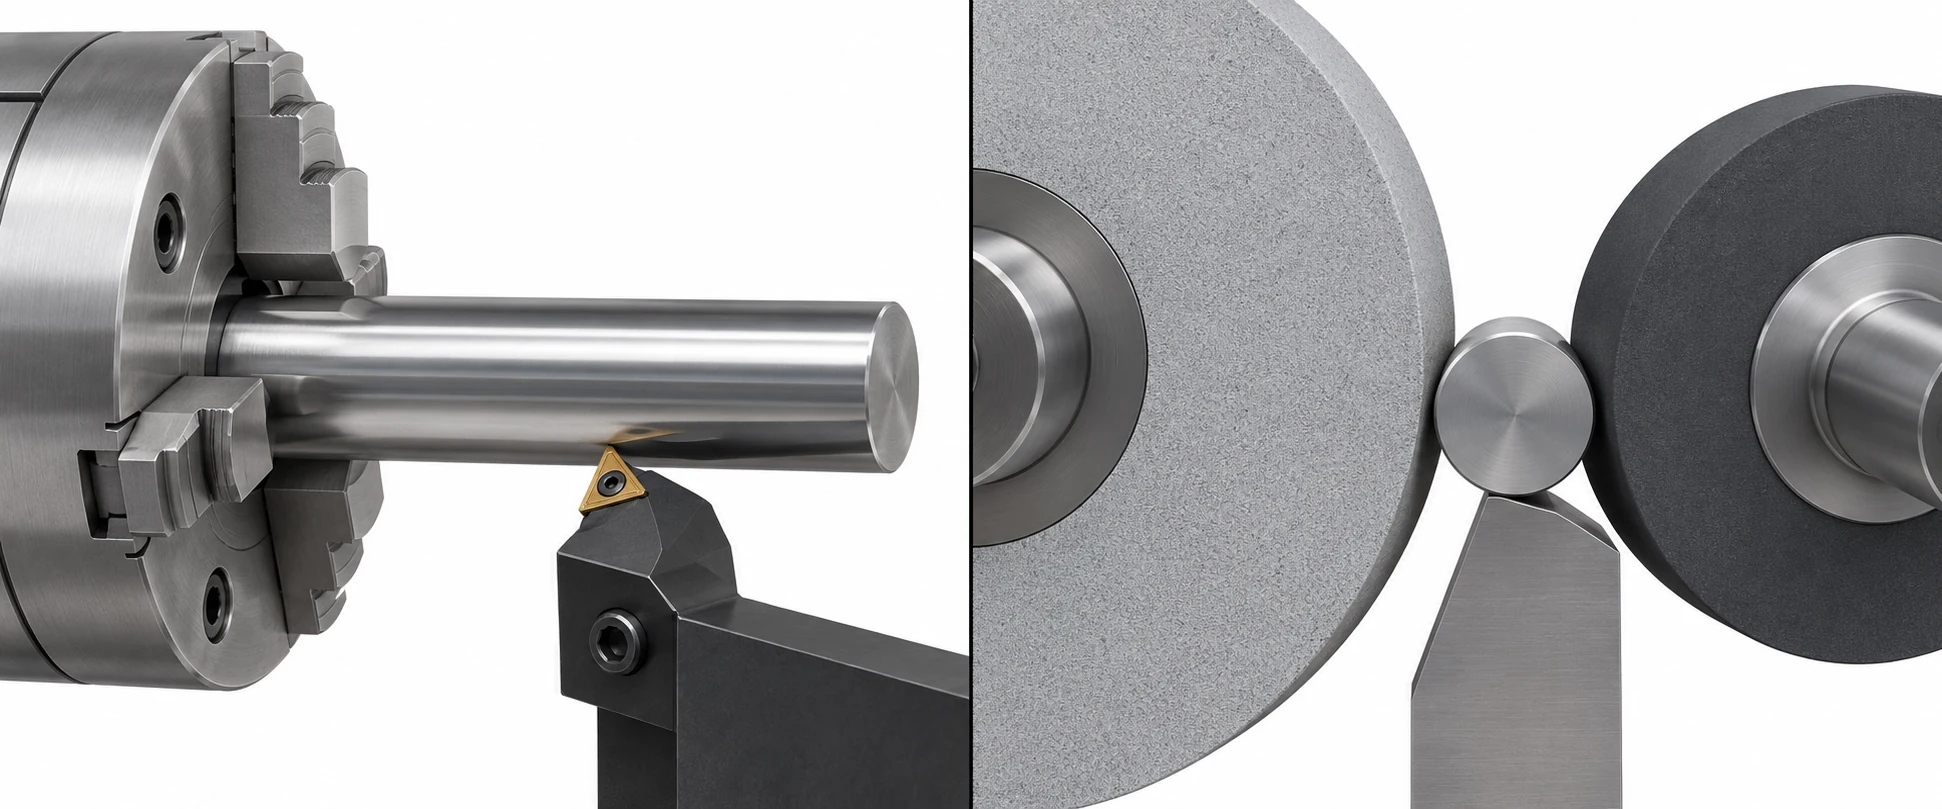
En el rectificado sin centros externo, la pieza de trabajo no se sujeta mediante un plato portapiezas ni se apoya en sus agujeros de centrado durante el paso de rectificado. Una muela abrasiva elimina material; la rueda reguladora controla la rotación de la pieza de trabajo y, en el rectificado por alimentación continua, también su desplazamiento axial; una cuchilla soporta la pieza debajo de la zona de contacto. Esta disposición de soporte puede hacer que un diámetro exterior continuo sea un buen candidato para el acabado. No produce, por sí sola, la cara final, un rebaje profundo ni un taladro interior. La Open University explica los tres elementos de trabajo y los dos modos principales de alimentación externa. [2]
La palabra centerless puede inducir a error a un diseñador. Indica cómo se sostiene la pieza, no que todas sus características compartan un eje perfecto ni que la inspección sea innecesaria. La superficie controlada es aquella que se presenta al espacio de rectificado. Si el ensamblaje depende de la relación de esa superficie con un agujero, una cara o otro cilindro, defina dicha relación en el plano y planifique cómo se medirá la pieza terminada.
El rectificado por alimentación longitudinal requiere un diámetro exterior (DE) aceptable; el rectificado por alimentación radial se enfoca en una zona localizada
El rectificado con alimentación axial desplaza la pieza de trabajo axialmente a través del espacio entre las muelas. Un pasador o barra recta con una superficie exterior esencialmente ininterrumpida es el candidato más claro: puede entrar, desplazarse a través del espacio y salir sin que un escalón choque contra la zona de rectificado. La configuración de muela y guía debe coincidir con el material, el diámetro, la longitud y el resultado requerido. La Open University describe el método para piezas paralelas sin obstáculos en su superficie. Su página didáctica también analiza disposiciones especiales, por lo que «paralelo y sin obstáculos» constituye una criba práctica inicial, no una afirmación de que toda otra forma sea imposible. [2]
Una cabeza, una brida o un diámetro vecino mayor pueden detener ese desplazamiento axial. El mecanizado por inmersión (también denominado rectificado sin centros por inmersión) coloca una región seleccionada frente a la muela y avanza la muela hacia dicha región, en lugar de hacer pasar todo el componente a través de ella. Puede aplicarse a una superficie plana (land) de una pieza escalonada o con cabeza, siempre que lo permitan el ancho de la muela, el espacio libre disponible junto al hombro y la geometría del soporte. No constituye una solución mágica para un rebaje inaccesible: la muela de rectificado sigue requiriendo espacio suficiente para contactar íntegramente la superficie plana especificada, y la muela reguladora y la cuchilla deben sostener la pieza durante toda la operación de corte. Un perfil o varios diámetros pueden requerir una muela perfilada y una configuración más compleja. El folleto técnico MIKROSA de United Grinding distingue el trabajo sin perfilado por alimentación continua del trabajo por inmersión en ejes y agujas perfilados; esos ejemplos describen el rango de aplicaciones de una máquina determinada, no el equipamiento de VETCNC. [3]
Antes de seleccionar un modo de avance, inspeccione la silueta completa en la dirección en que la pieza se desplazaría. Un pasador puede parecer cilíndrico en su superficie de apoyo, pero aún así tener una cabeza, un pasador transversal, un collarín o una característica final que impida su paso. Para un eje escalonado, localice también con exactitud dónde termina la superficie acabada respecto al escalón. Si un escalón cuadrado y un diámetro exterior rectificado deben coincidir, el borde y la forma de la esquina de la muela forman parte del plan de proceso; una nota genérica como «rectificar DE» es insuficiente.
El torneado sigue siendo el proceso que define la forma funcional del eje
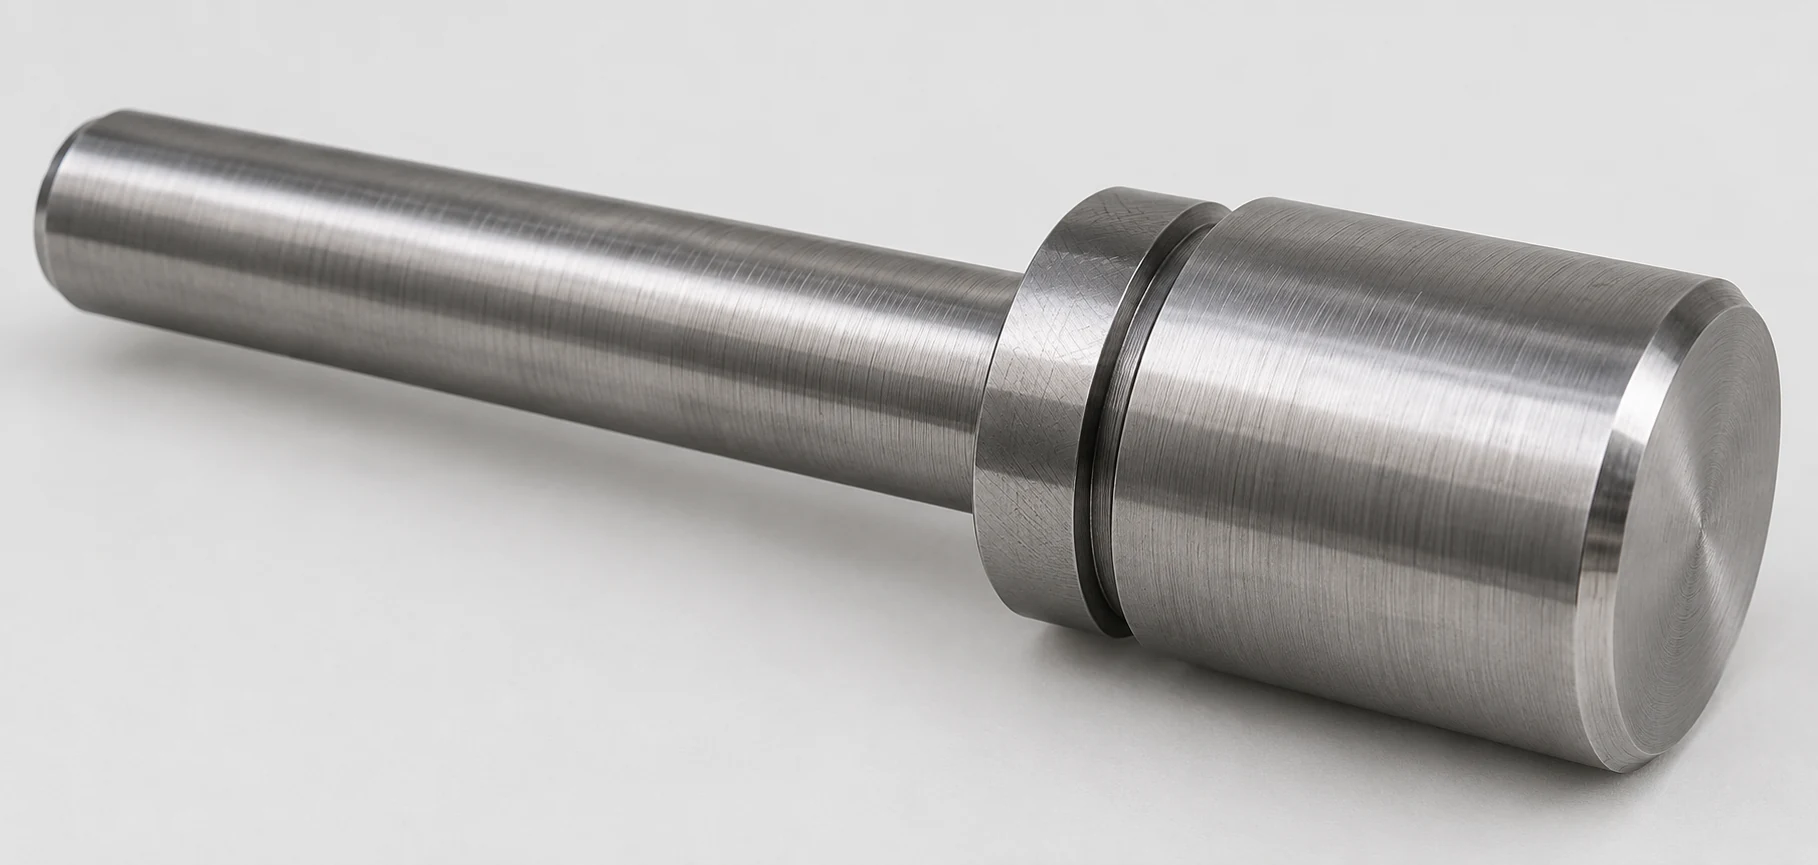
Para un eje escalonado, separe el plano en características en lugar de etiquetar toda la pieza como «torneada» o «rectificada». Una superficie cilíndrica exterior (OD) puede servir como ajuste para un rodamiento; un hombro puede ubicar axialmente un conjunto; una cara frontal puede definir la longitud; una ranura puede alojar un anillo de retención. El torneado puede establecer todas esas formas mediante una secuencia planificada. La rectificación sin centros puede terminar entonces un diámetro exterior (OD) seleccionado, pero no sustituye el trabajo previo de conformación del perfil ni mejora automáticamente el hombro, la cara frontal ni la ranura. Si se requiere rectificar esas características adyacentes, se necesita un proceso diseñado explícitamente para ellas.
Esta distinción también evita una ambigüedad costosa en el plano. Si solo un apoyo requiere una dimensión o forma exigentes, especifíquese ese apoyo en lugar de exigir que todo el eje sea rectificado. Una exigencia aplicada indiscriminadamente a todos los diámetros exteriores puede obligar a configuraciones adicionales, manipulación y verificación sin mejorar la funcionalidad. Por el contrario, una nota que mencione únicamente el diámetro final podría omitir un requisito funcional de redondez o de relación con la referencia. La guía de tolerancias para mecanizado CNC explica cómo las dimensiones, la forma y las relaciones con la referencia cumplen propósitos distintos.
El torneado puede ser la operación final incluso en un eje con una superficie de aspecto impecable. La apariencia no constituye un criterio de aceptación a menos que esté vinculada a una textura especificada o a un límite de defectos. Si la ruta real de torneado satisface el ajuste para cojinetes, los requisitos de forma y de superficie con el rendimiento requerido, la operación abrasiva adicional no aporta automáticamente una mejora de calidad. Si la superficie torneada no cumple un requisito funcional real, investigue si el fallo proviene de la configuración de corte, del estado de la herramienta, de la deformación de la pieza o de un requisito que se resuelve mejor mediante rectificado. Se trata de una decisión sobre la ruta de mecanizado, no de una afirmación generalizada de que un proceso es inherentemente más preciso que el otro.
Una secuencia de torneado seguido de rectificado exige relaciones intencionadas entre la materia prima y las características geométricas
Cuando se selecciona el rectificado, la pieza previamente torneada debe dejar una cantidad planificada de material sobre la zona cilíndrica exterior (OD) para su acabado final. La operación de torneado en bruto también debe mantener la pieza lo suficientemente recta y soportada como para que la configuración del rectificado funcione correctamente. El sobreespesor no es simplemente un número positivo arbitrario indicado en el plano. Su cantidad útil depende de la variación del proceso inicial, del estado del material, del error de forma esperado, de la longitud y el diámetro de la zona cilíndrica, de la configuración de la muela y los soportes, y de la cantidad que puede eliminarse sin dañar características adyacentes. Una rectificadora sin centros no puede recuperar un diámetro exterior (OD) por debajo de la cota nominal; una pieza desigual puede dejar demasiado poco material en una ubicación angular o axial concreta, incluso si en un punto determinado la medición indica un exceso de material.
Defina qué operación es responsable de cada característica final. El torneado puede establecer la longitud extremo a extremo y la distancia desde un hombro hasta una ranura; el rectificado puede establecer el diámetro exterior (OD) seleccionado y su forma. Si el diámetro exterior terminado debe girar verdaderamente respecto a otra característica, la ruta de fabricación requiere una estrategia de transferencia de datum y una medición correspondiente. El paso de rectificado sin centros sigue el contacto de la pieza con la rueda, regulando la rueda de rectificado y la cuchilla, no un eje de mandril conservado desde la configuración previa en el torno. No deduzca la relación entre dos superficies acabadas independientemente únicamente a partir de los nombres de los procesos.
La manipulación entre operaciones también es importante. Una pequeña rebaba en el borde de una ranura o un borde dañado en la superficie rectificada puede interferir con el soporte o rayar una rueda; un exceso de material de mecanizado puede requerir pasadas adicionales o hacer inestable el proceso; una cantidad insuficiente de material puede dejar una zona torneada sin rectificar. Estos son modos de fallo que deben planificarse para evitarlos, no motivos para añadir rectificado a todos los ejes. La primera pieza debe demostrar que la superficie rectificada seleccionada queda completamente terminada, mientras que el hombro adyacente, el extremo y la ranura permanecen aceptables. Un plano claro y una secuencia de operaciones facilitan mucho más esa verificación que una instrucción genérica como «rectificar acabado tras el mecanizado».
Mida el requisito que justificó el rectificado
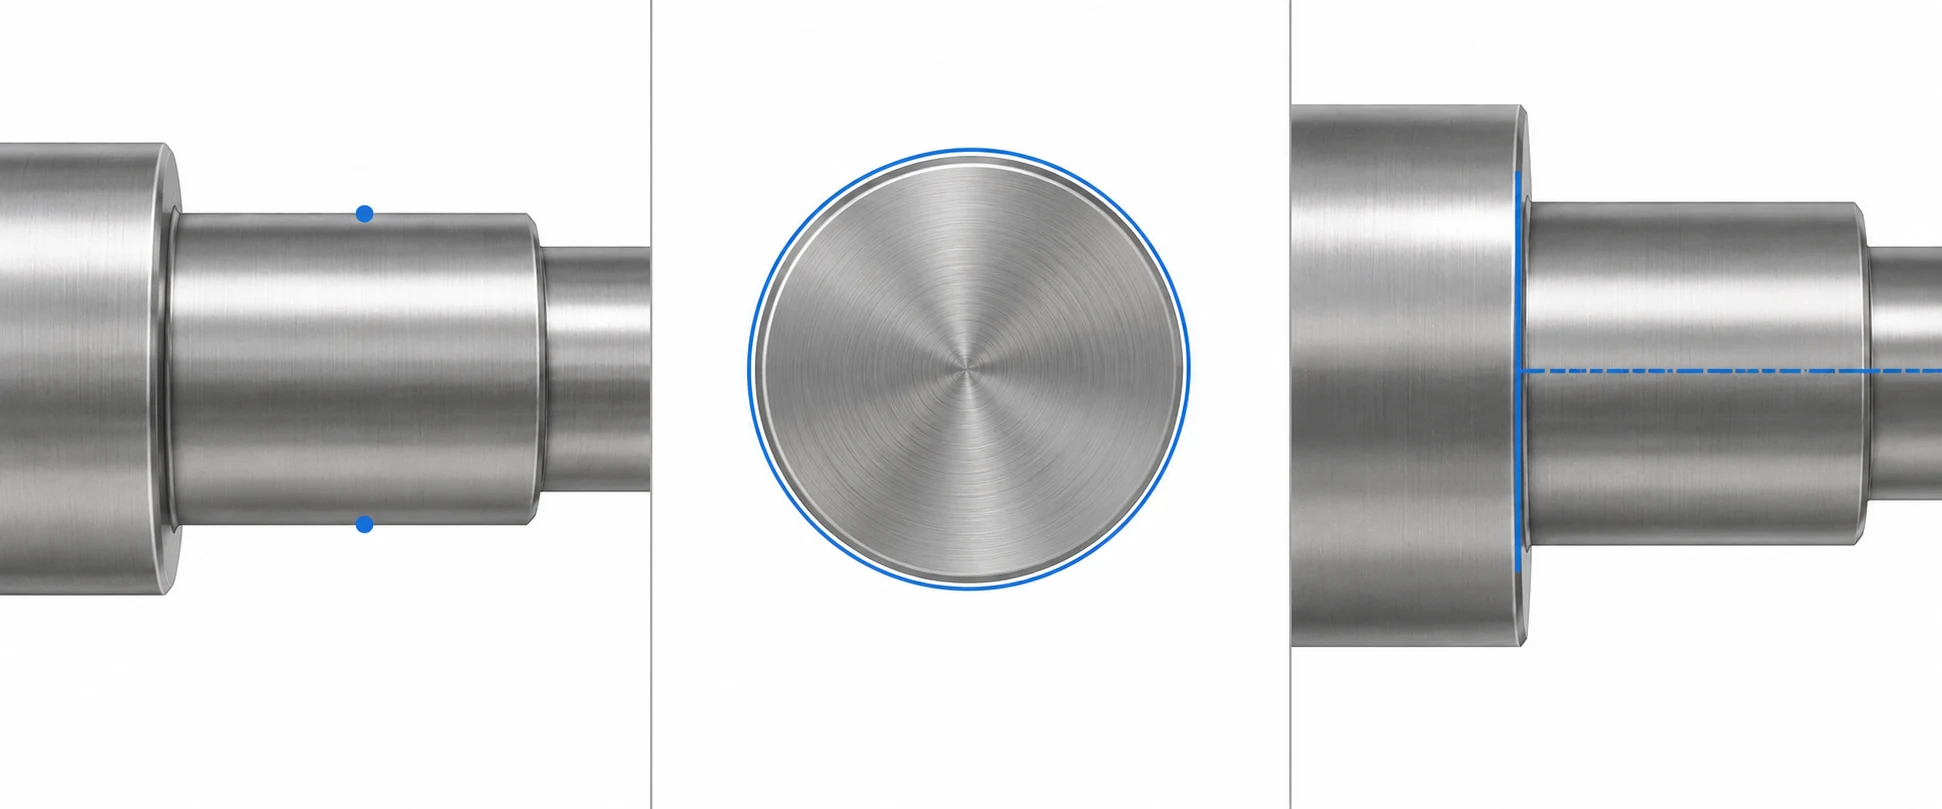
Una lectura con micrómetro del diámetro exterior responde a una pregunta de tamaño en el lugar y la orientación medidos. No demuestra necesariamente circularidad, rectitud a lo largo de una superficie larga ni alineación respecto a una segunda característica. La rugosidad superficial es otra característica distinta. El NIST separa la rugosidad, la ondulación y la forma como escalas diferentes de la topografía superficial. [4] Indique en el plano cuál de estas características afecta al ajuste y especifique el método de inspección adecuado para ella. Una tolerancia de diámetro por sí sola puede ser suficiente para un pasador de localización no crítico; sin embargo, una superficie de apoyo para cojinete rotativo puede requerir un control independiente de forma o desviación de giro.
El rectificado sin centros puede producir una excelente redondez, pero es sensible al ajuste. La altura del centro de la pieza de trabajo, la geometría de la cuchilla, el estado de la rueda reguladora, el trazado de las ruedas y la guía de entrada/salida afectan cómo se desarrolla la forma. Una investigación de la Universidad de Connecticut estudió específicamente el fenómeno de lobulación y la guía axial en el rectificado sin centros con alimentación continua; la conclusión práctica es validar la redondez en piezas representativas cuando la redondez es crítica, y no asumir que el nombre del proceso lo garantiza. [5] El artículo técnico de Norton Saint-Gobain identifica asimismo el ajuste de la rueda y de la guía como variables que influyen en la forma exterior (OD); sus valores indicados para los ajustes de la máquina no constituyen límites generales de diseño para ejes.
Para un eje escalonado, inspeccione la relación que utiliza el conjunto acoplado. Si una superficie de apoyo para rodamiento debe girar alrededor del mismo eje que un segundo muñón, establezca un datum adecuado y verifique la desviación de giro o la relación geométrica especificada. Si un hombro controla la ubicación axial, inspeccione la relación entre esa cara y la superficie de apoyo. Una superficie de apoyo rectificada que sea visualmente muy lisa pero incorrecta respecto a su característica acoplada no constituye una solución válida. Nuestro artículo sobre rectificado frente a torneado en frío aborda por separado las decisiones relativas a muñones endurecidos y a la integridad superficial; la elección de rectificado sin centros en este artículo se basa en el soporte de la pieza, la accesibilidad de avance y la aceptación real del diámetro exterior.
Compare rutas completas, no solo la tarifa unitaria de una máquina aislada
El torneado puede eliminar el material bruto inicial y fabricar varias características en una única secuencia de mecanizado planificada. El rectificado sin centros requiere su propia configuración: selección y acondicionamiento de la muela, ajustes del soporte de pieza y de la rueda reguladora, guías o topes, manipulación entre operaciones y medición. Para pasadores idénticos repetidos, una configuración estable de alimentación continua puede distribuir esa preparación entre muchas piezas y desplazar la pieza de forma continua a través de la zona de rectificado. Para una pequeña serie de ejes escalonados no idénticos, dichas preparaciones pueden superar cualquier ventaja obtenida con el paso de rectificado. No existe un tamaño de lote universal en el que la respuesta cambie radicalmente.
La comparación justa es una pieza completa y aceptable obtenida mediante cada ruta factible. Un precio bajo únicamente para torneado no es más bajo si deja desechos inaceptables o requiere clasificación manual. Una velocidad baja de rectificado no implica un precio más bajo por pieza si se omite el torneado, la transferencia, la protección de características adyacentes, el trazado (dressings), la inspección o la validación requerida del primer artículo. Solicite el mismo material, revisión del plano, cantidad y plan de aceptación en ambas cotizaciones. Cuando no esté claro el modo exacto de rectificado sin centros, el proveedor debe revisar la geometría antes de asignar una tarifa. La visión general del servicio de rectificado de precisión de VETCNC proporciona el contexto general del servicio para discutir un plano específico y una ruta de acabado.
El material y su estado también pueden invertir una decisión aparentemente sencilla. La muela abrasiva y el ciclo de trazado deben adaptarse al material que se está rectificando; una pieza cilíndrica torneada puede cambiar de forma tras el tratamiento térmico u otro proceso posterior; y un recubrimiento aplicado tras la rectificación puede alterar la dimensión final o la textura superficial. Defina si los criterios de aceptación se aplican antes o después de dichas operaciones posteriores. Si una segunda operación genera más riesgos de los que resuelve, ajuste la ruta de fabricación o la especificación, en lugar de adquirir «precisión» mediante una etiqueta de proceso.
Un pasador cilíndrico y un eje escalonado conducen a rutas distintas
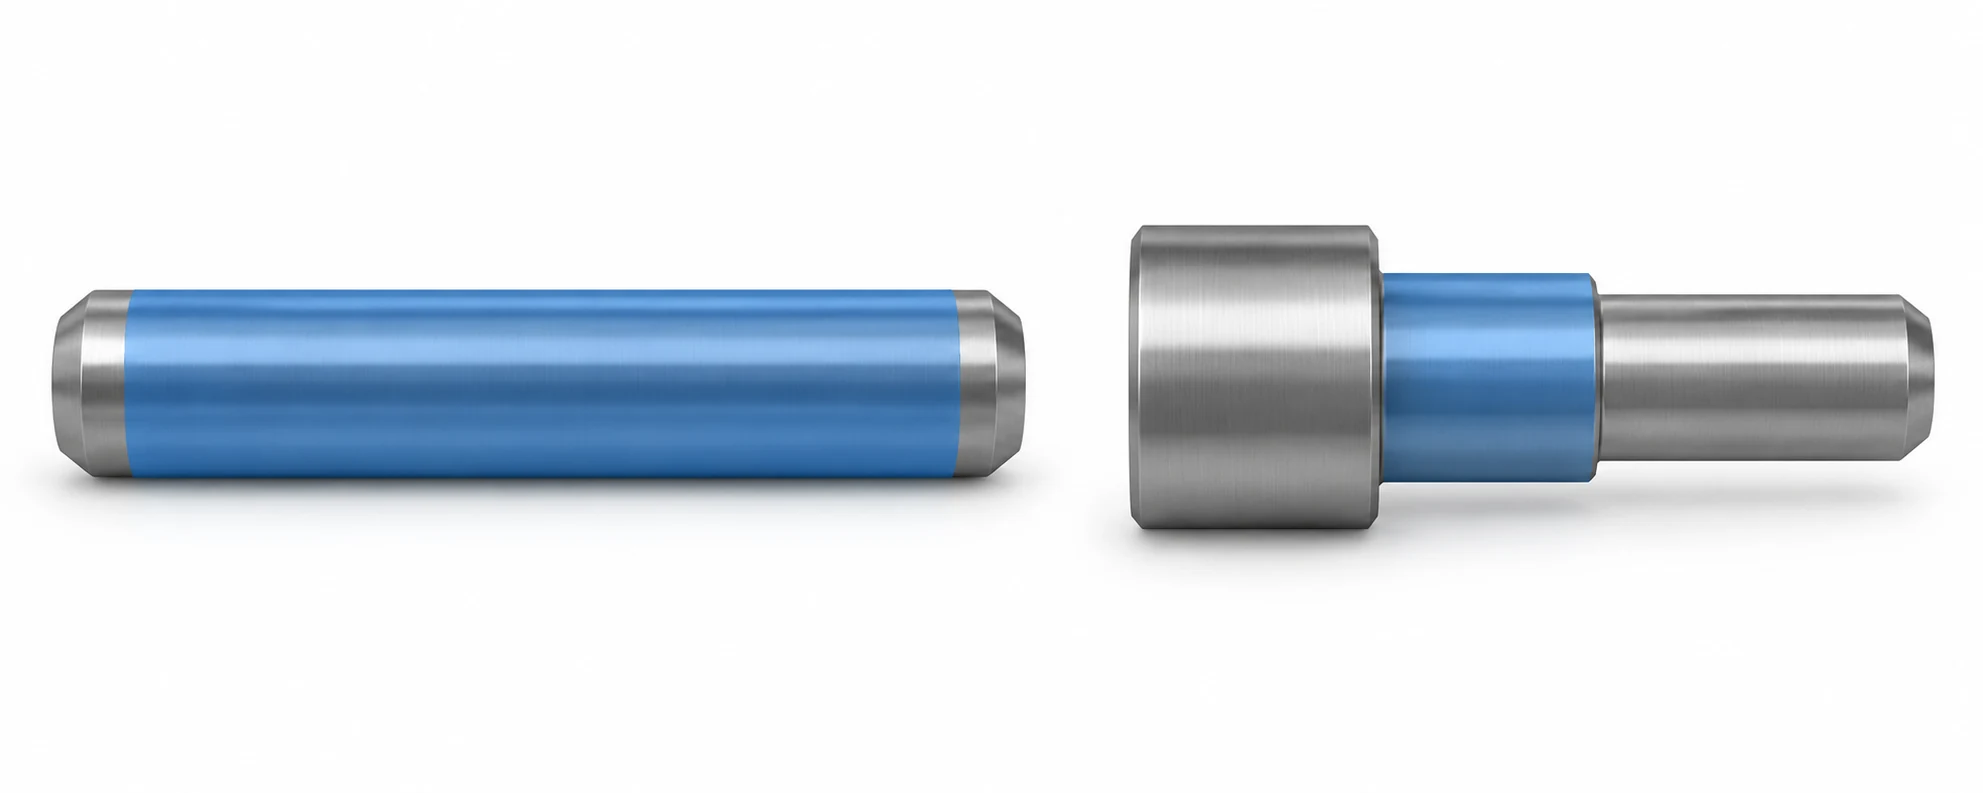
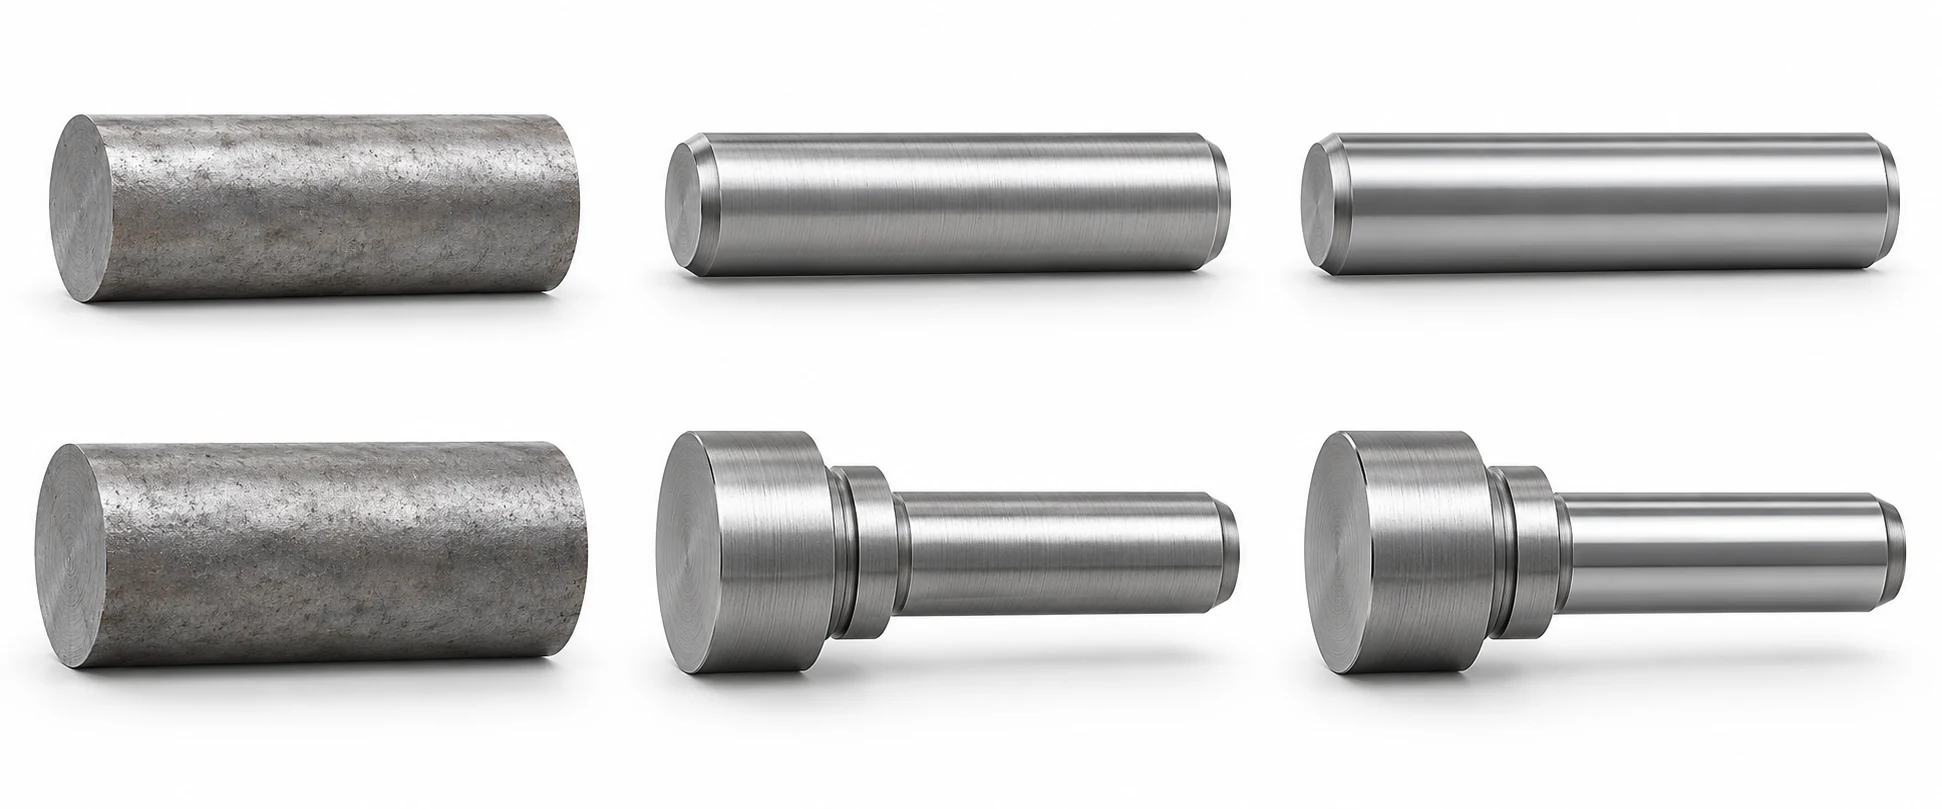
Considere dos conceptos de plano. El primero es un pasador simple con un diámetro exterior (OD) cilíndrico continuo entre pequeños chaflanes extremos. El segundo es un eje con una superficie de apoyo para cojinete, un reborde de localización de mayor diámetro, una ranura para anillo de retención y un segundo journal. Ninguno de los dos planos por sí solo demuestra que la rectificación sea obligatoria; los requisitos de aceptación completan la decisión.
| Punto de decisión | Pasador recto | Árbol escalonado |
|---|---|---|
| Recorrido axial | El OD continuo puede atravesar las muelas | El reborde impide un paso completo de alimentación continua |
| Generación de forma | Torneado/mecanizado del material en bruto y acabado de los extremos | Torneado del reborde, los journals, la ranura y los extremos |
| Acabado posible del OD | Alimentación continua si el OD final lo requiere | Alimentación radial sobre una superficie de apoyo accesible seleccionada |
| Aceptación clave | Dimensión especificada del OD y cualquier forma requerida | Dimensión/forma de la superficie de apoyo, además de su relación con otras características |
| Cuestión de la ruta de fabricación | ¿El torneado ya cumple los criterios de aceptación en la cantidad requerida? | ¿Se puede rectificar la superficie de apoyo seleccionada sin perder el acceso al reborde ni la relación con el datum? |
Para el pasador, la alimentación continua puede ser atractiva si el OD final requiere la dimensión o forma resultante y el volumen justifica una configuración repetible. Los chaflanes extremos aún deben mecanizarse y protegerse; si su perfil interrumpe el contacto con la muela en los extremos, decida qué longitud real del cilindro requiere cumplir los criterios de aceptación. Un pedido pequeño de pasadores que ya supera la inspección tras el torneado no debe derivarse a rectificación únicamente porque la geometría lo permita.
Para el eje escalonado, la alimentación continua de la pieza completa queda bloqueada por el reborde. El torneado sigue siendo necesario para generar el perfil. Una superficie de apoyo seleccionada podría rectificarse mediante alimentación radial si la muela alcanza su longitud total y la geometría de soporte es viable. Si la superficie de apoyo para cojinete y el segundo journal tienen una relación estrecha, planifique cómo se generarán y medirán ambos; rectificar solo uno no certifica el par. Si el torneado ya produce el ajuste, la forma y la superficie requeridos en la pieza real, el torneado exclusivo puede ser la ruta preferible. Si la superficie de apoyo no puede alcanzarse limpiamente mediante alimentación radial en rectificación sin centros, debe evaluarse otra estrategia de rectificación cilíndrica o torneado, en lugar de forzar este modo.
Publique la elección del proceso en este orden
- Marque las superficies funcionales. Identifique con exactitud la superficie de apoyo del OD, el extremo o el reborde que resulta crítico para el ensamblaje, y distinga claramente los requisitos de dimensión, forma, textura y relación entre características.
- Evalue la geometría. Verifique si la pieza completa puede desplazarse a través del espacio entre las muelas; si no es posible, evalúe las superficies de apoyo accesibles para alimentación radial o una ruta alternativa de acabado.
- Asigne las operaciones. Establezca una secuencia factible que incluya la generación del perfil, cualquier tratamiento térmico, la reserva deliberada para rectificación, el acabado final del OD y el desbarbado.
- Verifique el resultado. Mida las primeras piezas según el plano, incluyendo las relaciones que requiere el conjunto de acoplamiento. Corrija la ruta de fabricación si un rectificado exterior resuelve el tamaño pero no cumple con la forma o la alineación.
- Compare el costo de la pieza terminada. Utilice las mismas suposiciones de cantidad, inspección y acabado posterior para las opciones de torneado únicamente y torneado más rectificado.
Fuentes técnicas
- Laboratorio de Fabricación y Productividad del MIT, capacidades de torno CNC. Funciones de sujeción/rotación de la pieza y torneado con herramienta móvil.
- The Open University, rectificado sin centros. Soporte mediante rueda/cuchilla y geometría de alimentación continua frente a alimentación por penetración; sus tolerancias de ejemplo tabuladas no se utilizan como límites universales.
- United Grinding/MIKROSA, folleto técnico de la KRONOS S, página 10. Los ejemplos de aplicación del fabricante distinguen entre piezas sin perfil en alimentación continua y ejes perfilados en alimentación por penetración; la URL de origen se conserva en el registro interno de evidencia.
- NIST, componentes de la topografía superficial. Distinción entre rugosidad, ondulación y forma.
- Universidad de Connecticut, control de la forma de la pieza en el rectificado sin centros con alimentación continua. Investigación sobre la formación de lóbulos y la guía axial en la zona de rectificado.



