Tässä artikkelissa
CNC-sorvaus ja keskittämätön hiominen tekevät eri tehtäviä akselissa. Sorvaus on joustava tapa valmistaa akselin halkaisijat, olakkeet, päät, urat ja muut sorvattavat ominaisuudet. Keskittämätön hiominen on lisäinen ulkohalkaisijan viimeistelymenetelmä: osa kulkee hiomapyörän, säätöpyörän ja työkappaleen tuetaplaatin välissä, kun hiova materiaali poistetaan saavutettavalta pyöreältä pinnalta. Käytä pelkkää sorvausta, kun valmis osa täyttää piirustuksen vaatimukset. Lisää keskittämätön hiominen, kun määritelty ulkohalkaisija vaatii tätä menetelmää ja osan geometria, jäljellä oleva raakamateriaali, tarkastussuunnitelma sekä tuotantomäärä tukevat sitä. Portaatun akselin valmistukseen tarvitaan yleensä edelleen sorvausta ennen kuin mikään valittu tasannealue hiotaan.
Kiinnitystavan ero vaikuttaa päätökseen
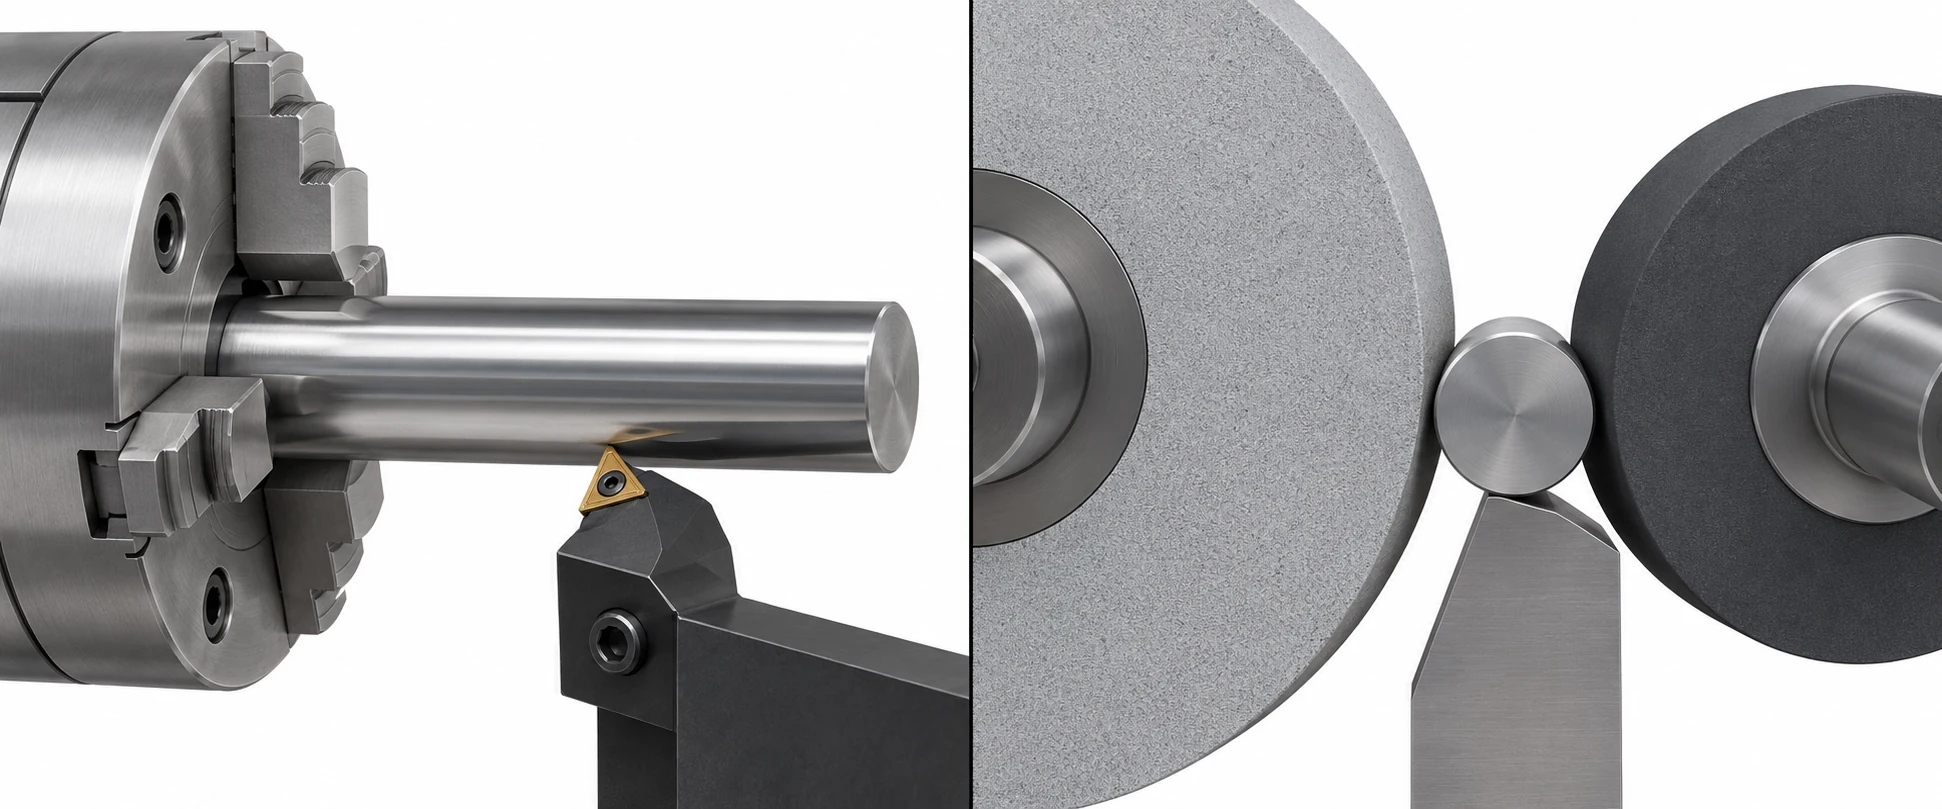
CNC-sorvissa työkappale pyörii istukan, holkki-istukan tai muun sopivan tukirakenteen sisällä, kun työkalu seuraa ohjelmoitua rataa. Sorvi voi leikata pitkin akselia ulkohalkaisijan (OD) muodostamiseksi, liikkua poikittain pinnan yli ja siirtyä valittuihin paikkoihin uran tai olakkeen tekemiseksi. Kiinnitystapa ja tuki vaikuttavat taipumiseen, saavutettavuuteen ja eri piirteiden väliseen suhteeseen, mutta prosessi voi kuitenkin muodostaa täydellisen sorvatun profiilin raaka-aineesta. MIT:n valmistus- ja tuottavuuslaboratorio kuvailee CNC-sorveja siten, että ne kiinnittävät ja pyörittävät materiaalia, kun leikkaustyökalu liikkuu omilla akseleillaan. [1] Täydellisen akselin profiilin valintamahdollisuuksista katso meidän sorvausoperaatioiden opas.
Ulkoisessa keskittämättömässä hiomisessa työkappale ei kiinnitetä puristimeen eikä sitä tueta keskusrei’illään hiomiskäynnin aikana. Hiomakiekko poistaa materiaalia; säätökiekko ohjaa työkappaleen pyörimistä ja läpikuulautuvassa työssä myös sen aksiaalista liikettä; terä tukee osaa kosketusalueen alapuolella. Tämä tuetutapa voi tehdä jatkuvan ulkohalkaisijan hyväksi viimeistelykandidaatiksi. Se ei yksinään tuota päätytasoja, syvää alakourua tai sisäistä reikää. Avoin yliopisto selittää kolme toimintaelementtiä ja kaksi pääasiallista ulkoista syöttötapahtumaa. [2]
Sana centerless voi harhauttaa suunnittelijaa. Se kertoo, miten osaa tuetaan, ei sitä, että kaikki piirteet jakaisivat yhtä täydellistä akselia tai että tarkastus olisi tarpeeton. Ohjattu pinta on se pinta, joka esitetään hiomavälille. Jos kokoonpano riippuu tämän pinnan suhteesta reikään, pohjaan tai toiseen akselipinnan osaan, määrittele suhde piirustuksessa ja suunnittele, miten valmis osa mitataan.
Läpikuulautuva hiominen edellyttää hyväksyttävää ulkohalkaisijaa; sisäkuulautuva hiominen kohdistuu paikalliselle tasalle
Läpikuulutushiomassa työkappale liikkuu aksiaalisesti kahden hiomakiven välissä olevan tilan läpi. Suora pini tai tanko, jonka ulkopinta on olennaisesti katkeamaton, on selkein ehdokas: se voi tulla sisään, kulkea läpi ja poistua ilman, että jokin kaula osuu hiomaväliin. Hiomakiven ja ohjausjärjestelmän on sovittava työkappaleen materiaaliin, halkaisijaan, pituuteen ja vaadittuun tulokseen. Open University kuvaa menetelmän rinnakkaisille työkappaleille ilman pinnan esteitä. Sen opetus-sivu käsittelee myös erityisjärjestelyjä, joten ilmaisu “rinnakkainen ja esteeton” on käytännöllinen ensimmäinen suodatin, ei väite siitä, että kaikki muut muodot olisivat mahdottomia. [2]
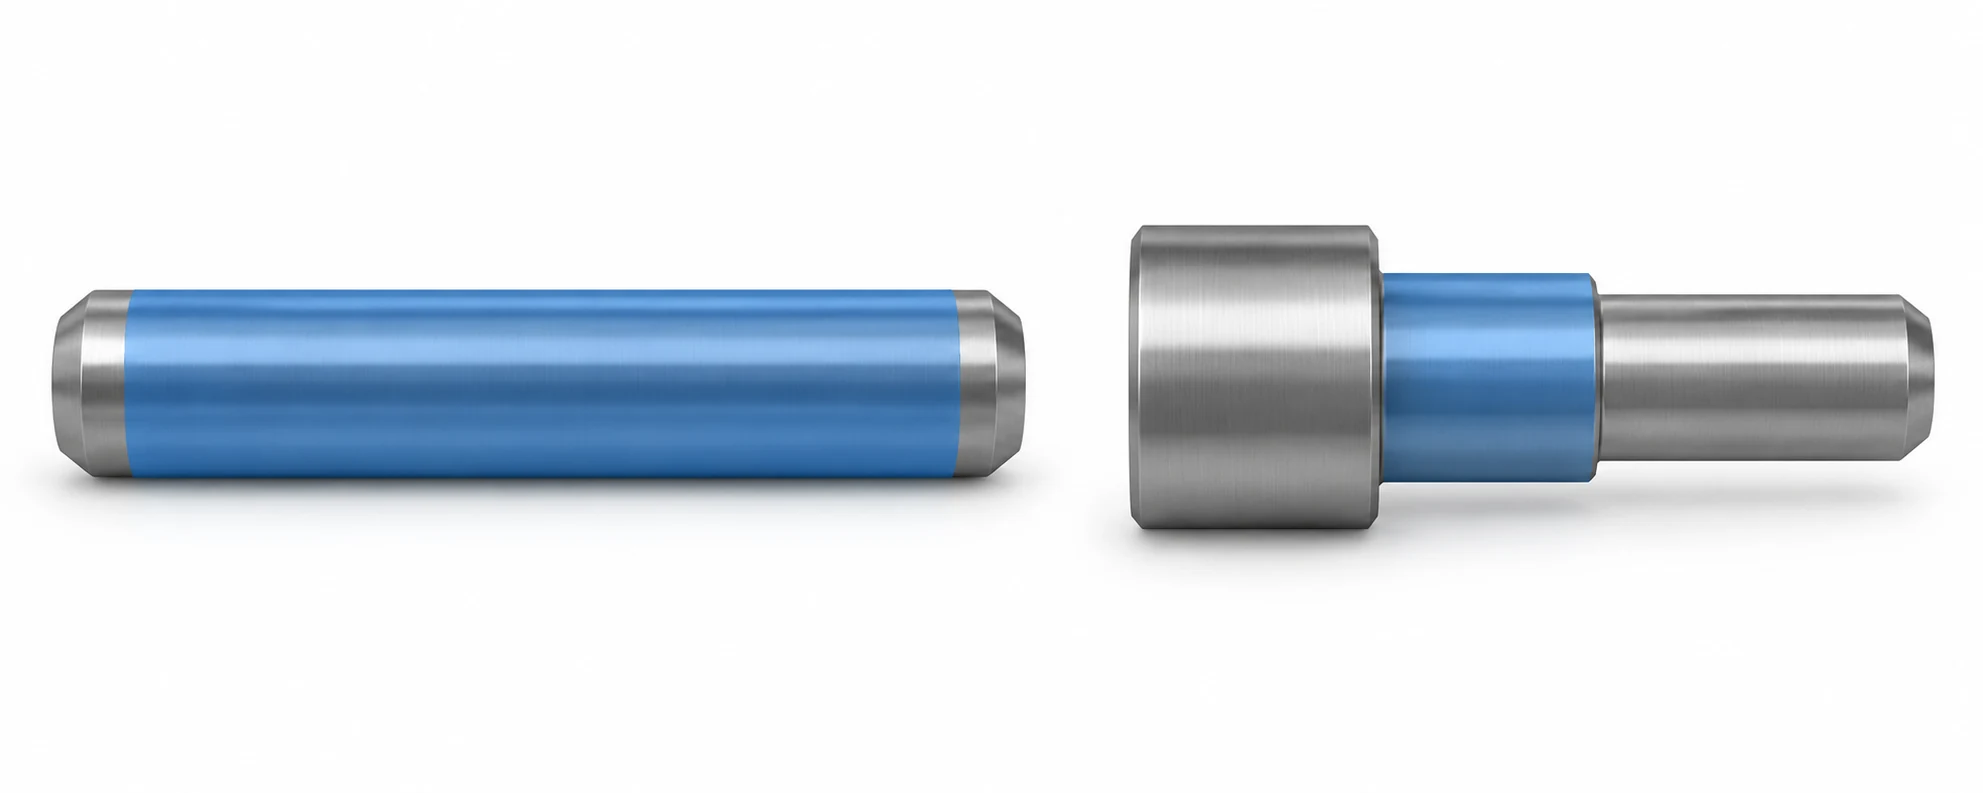
Pää, liitosrengas tai suurempi naapurihalkaisija voi estää tuon aksiaalisen liikkeen. Syöttöhiominna, jota kutsutaan myös upotushiominnaksi keskittämättömässä hiomisessa, sijoitetaan valittu alue vastakkaiselle puolelle hiomapyörää ja pyörää syötetään kyseiseen alueeseen sen sijaan, että koko komponentti ohjattaisiin läpi. Sitä voidaan käyttää esimerkiksi askelmaisessa tai päällä varustetussa osassa olevan tukipinnan (land) käsittelyyn, kun hiomapyörän leveys, olakkeen välistä tilaa ja tuentageometria mahdollistavat sen. Se ei ole taikatemppu saavuttamattomaan onteloon: hiomapyörän on edelleen saatava tilaa koskettaa koko määriteltyä tukipintaa, ja säätöpyörän sekä terän on tuettava osaa koko leikkausprosessin ajan. Profiilin tai useiden halkaisijoiden käsittelyyn saattaa vaadita muokattu hiomapyörä ja monimutkaisempi asennus. United Grindingin MIKROSA:n tekninen esite erottaa profiiloimattoman läpikuulautuvan hiomisen profiiloitujen akselien ja neulojen syöttöhiomisesta; nuo esimerkit kuvaavat koneen soveltuvuusaluetta, eivätkä VETCNC:n laitteita. [3]
Ennen työntötilan valintaa tarkista koko siluetti osan liikkesuunnassa. Pinni voi näyttää sylinterimäiseltä laakeripinnallaan, mutta siinä voi silti olla pää, poikkipinni, kaulus tai päätepinta, joka estää etenemisen. Portaatulle akselille määritä myös tarkasti, missä valmiiksi hiotu pinta päättyy suhteessa olakkeeseen. Jos neliömäinen olake ja hiotu ulkohalkaisija (OD) täytyy saada yhteen, hiomapyörän reunan ja kulman muoto kuuluvat prosessisuunnitelmaan; yleispätevä huomautus ”hio ulkohalkaisija” ei riitä.
Sorvaus hallitsee edelleen akselin toiminnallisen muodon
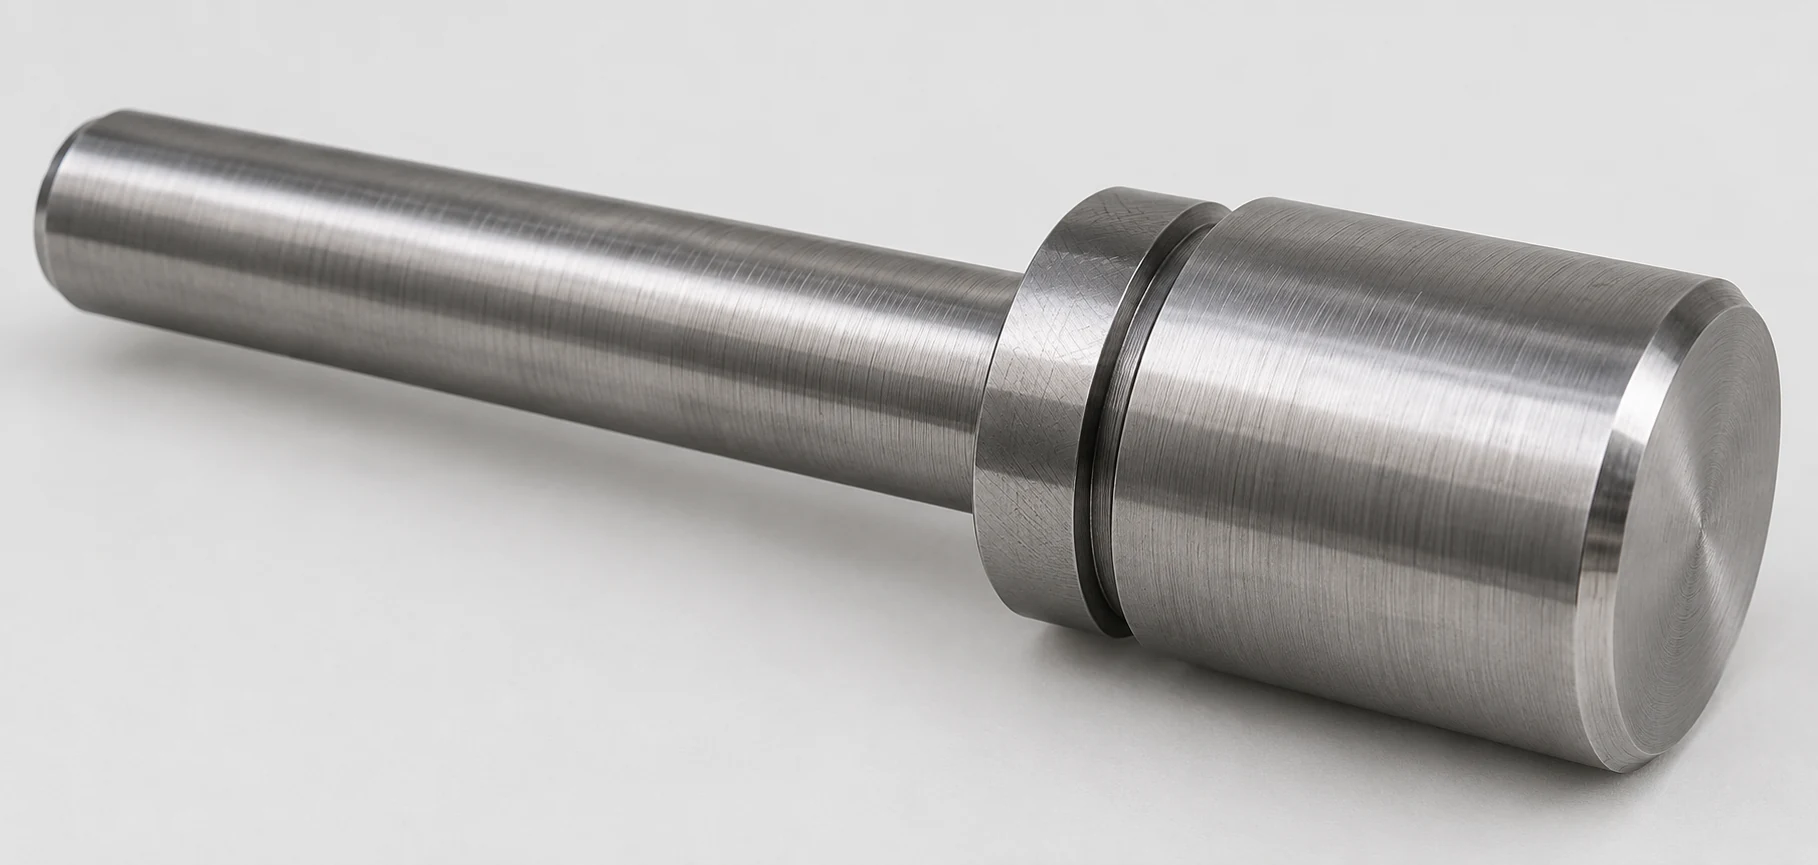
Portaakselille piirustus on jaettava erillisiksi ominaisuuksiksi sen sijaan, että koko osaa merkittäisiin yleisellä termillä “sorvattu” tai “hiottu”. Ulkohalkaisijan tasannealue voi olla laakerin istukka; olake voi sijoittaa kokoonpanon aksiaalisesti; päätytaso voi määrittää pituuden; ura voi vastaanottaa kiinnitysrenkaan. Sorvaus voi muodostaa kaikki nuo muodot suunnitellussa järjestyksessä. Keskitön hiominen voi sen jälkeen valmistaa valitun ulkohalkaisijan, mutta se ei korvaa edellistä profiilityötä eikä paranna automaattisesti olaketta, päätytasoa tai uraa. Jos niiden viereisten ominaisuuksien hiominen vaaditaan, tarvitaan prosessi, joka on nimenomaisesti suunniteltu juuri niille.
Tämä ero myös estää kalliin piirustuksen epäselvyyden. Jos vain yksi akselin olake vaatii vaativan mitan tai muodon, määrittele kyseinen olake eikä koko akselin koneistaminen hiomalla. Vaatimuksen levittäminen tahattomasti kaikkiin ulkohalkaisijoihin voi aiheuttaa ylimääräisiä asennus-, käsittely- ja tarkastustehtäviä ilman toiminnallisen suorituskyvyn parantumista. Päinvastoin huomautus, joka mainitsee vain lopullisen halkaisijan, saattaa jättää huomiotta toiminnallisesti merkityksellisen pyöreyden tai viitepinnan suhteen vaaditun vaatimuksen.CNC-koneistustoleranssien opas selittää, kuinka mitat, muoto ja viitepinnan suhteet täyttävät eri tehtäviä.
Sorvaus voi olla lopullinen operaatio jopa sellaisella akselilla, jonka pinta näyttää erinomaiselta. Ulkonäkö ei ole hyväksyntäkriteeri, ellei se liity määriteltyyn pintarakenteeseen tai virhemäärittelyyn. Jos todellinen sorvausreitti täyttää laakerin istukkavaatimukset, muodon ja pinnan vaatimukset sekä vaaditun tuottotason, ylimääräisellä kovapintaisella käsittelyllä ei ole automaattista laatuhyötyä. Jos sorvattu pinta ei täytä todellista toiminnallista vaatimusta, tutkitaan, johtuuko epäonnistuminen leikkuuasetuksesta, työkalun kulumasta, osan taipumisesta vai vaatimuksesta, joka on parhaiten ratkaistavissa hiomalla. Tämä on prosessireitin valinta, ei yleispätevä väite siitä, että yksi prosessi olisi periaatteessa tarkempi kuin toinen.
Sorvaus-ja-sitten-hiominen -menetelmä vaatii tarkasti suunnitellun raakamateriaalin ja piirteiden väliset suhteet
Kun jyrsintä valitaan, sorvattu puolivalmisosan ulkohalkaisija (OD) tulee jättää suunniteltu määrä materiaalia viimeistelyä varten. Karbasorvausoperaation on myös pidettävä osa suorana ja riittävästi tuettuna, jotta jyrsintäasennus toimii. Raakamateriaalin määrä ei ole pelkkä mielivaltainen positiivinen luku piirustuksessa. Sen hyödyllinen määrä riippuu lähtöprosessin vaihtelusta, materiaalin tilasta, odotetusta muotovirheestä, alueen pituudesta ja halkaisijasta, hiomatyökalun ja tuen asennuksesta sekä siitä, kuinka paljon materiaalia voidaan poistaa ilman että naapuripiirteitä vaurioitetaan. Keskitön hiomakone ei voi korjata liian pientä ulkohalkaisijaa; epätasainen puolivalmisosa voi jättää liian vähän materiaalia yhdessä kulma- tai akseliasemassa, vaikka yhden kohdan mittaus antaisi liian suuren arvon.
Määritä, mikä vaihe vastaa kustakin lopullisesta ominaisuudesta. Sorvaus voi määrittää kokonaispituuden ja olkapään sekä uran välimatkan; hiominen voi määrittää valitun ulkohalkaisijan (OD) mitan ja muodon. Jos valmiin ulkohalkaisijan on pyörimisakselinsa suhteen oltava toisen ominaisuuden suhteen tarkka (run true), valmistusreitin on sisällettävä viitepinnan siirtostrategia ja vastaava mittaus. Keskitön hiomavaihe perustuu osan kosketukseen hiomapyörän, säätöpyörän ja terän kanssa, ei edellisen sorvauskoneen kiinnitysakseliin. Älä päättele kahta erikseen valmistettua pintaa toisiinsa liittyvää suhdetta pelkästään prosessien nimistä.
Käsittely välillä suoritettavien toimintojen välillä on myös tärkeää. Pieni jäyste uran reunalla tai vaurioitunut reuna hionnassa muodostetulla alueella voi häiritä tukea tai naarmuttaa kiekkoa; liiallinen poistettava materiaali voi vaatia ylimääräisiä kierroksia tai tehdä prosessista epävakaan; riittämätön poistettava materiaali voi jättää sorvattualueen. Nämä ovat vianmuotoja, joihin on suunniteltava varautumista, eikä niitä pidä käyttää perusteluna sille, että jokaiseen akseliin lisätään hionta. Ensimmäisen tuotteen tulisi osoittaa, että valitun alueen pinnat saavutetaan täysin, kun taas viereinen olake, pääty ja ura pysyvät hyväksyttävinä. Selkeä piirustus ja toimintojen järjestys tekevät tämän tarkistuksen paljon helpommaksi kuin laaja ohje: ”hio lopullisesti koneistuksen jälkeen”.
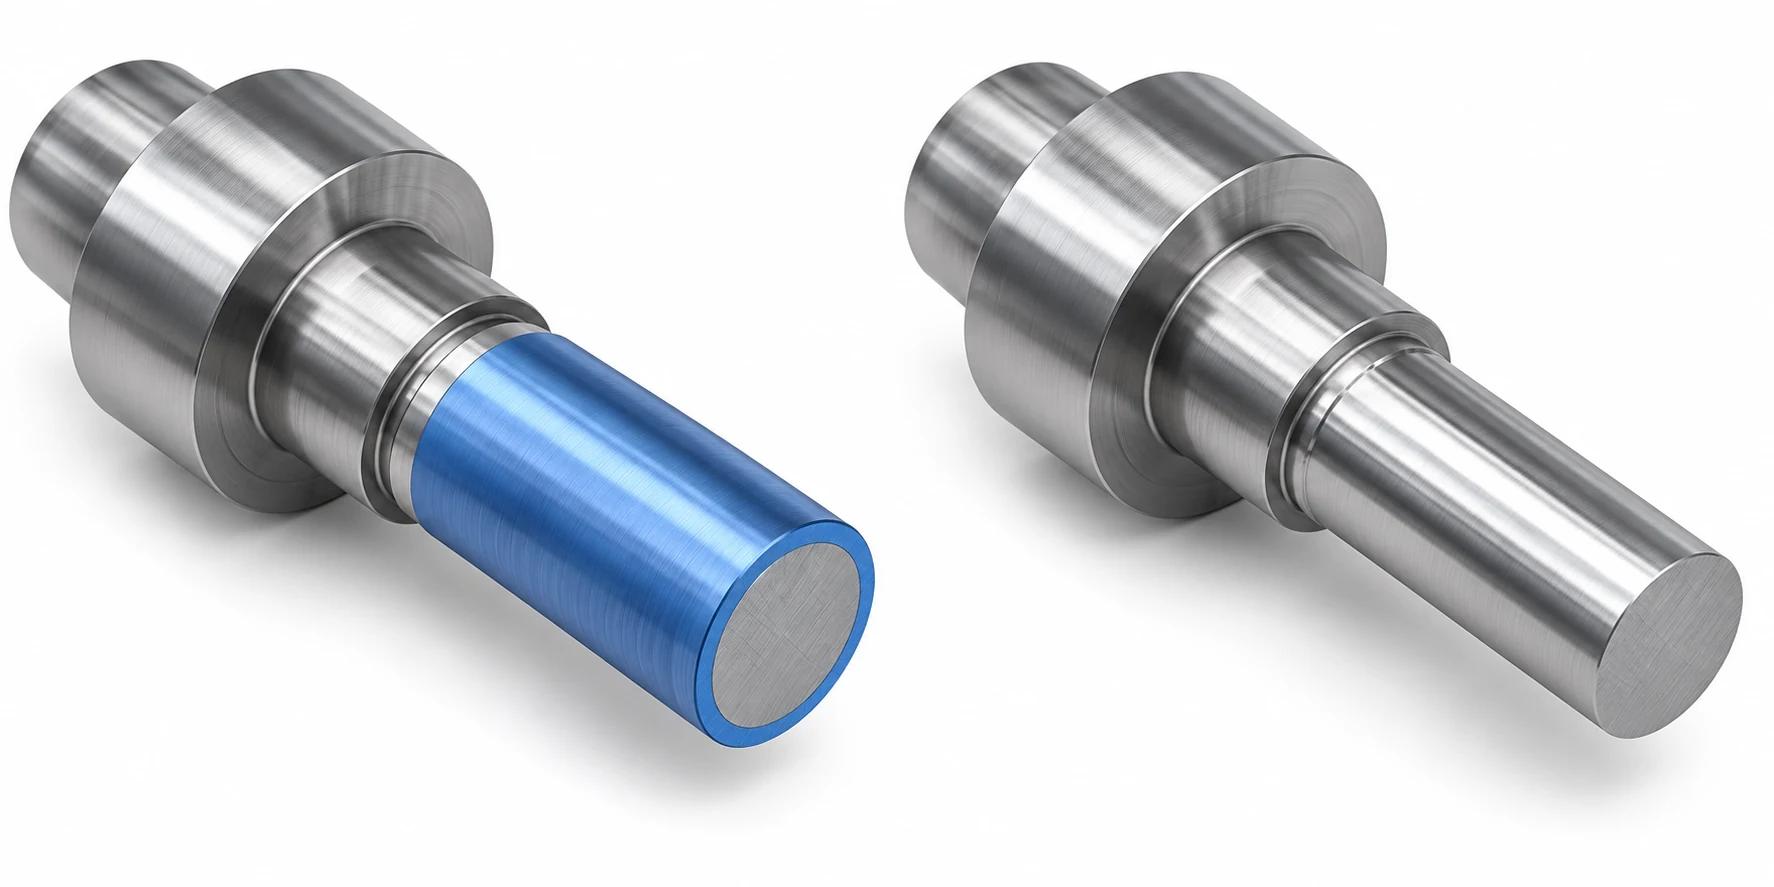
Mittaa se vaatimus, joka perusteli hiomisen käytön
Ulkomittarin lukema ulkohalkaisijasta vastaa koko-kysymykseen mitattavassa paikassa ja orientaatiossa. Se ei välttämättä todista pyöreyyttä, suoruutta pitkällä pinnalla tai sijoittumista toiseen piirteeseen nähden. Pintakarheus on taas eri ominaisuus. NIST jakaa karheuden, aaltomaisuuden ja muodon eri mittakaavojen pinnan topografiaksi. [4] Piirrä piirustukseen, mikä näistä vaatimuksista on tärkeä sovituselle, ja nimeä siihen sopiva tarkastusmenetelmä. Halkaisijan toleranssi yksin saattaa riittää ei-kriittiselle sijoituspinnalle; pyörivän laakerin pinta voi vaatia erillisen muoto- tai pyörähdysvirheen hallintaa.
Keskittämätön hiominen voi tuottaa erinomaista pyöreyttä, mutta se on herkkä asennuksen laadulle. Työkappaleen keskikorkeus, terän geometria, säädöspyörän kunto, hiomapyörien kunnostus sekä työkappaleen sisääntulo- ja poistumisohjaus vaikuttavat siihen, miten muoto kehittyy. Connecticutin yliopiston tutkimus tarkasteli erityisesti lohkomista ja aksiaalista ohjausta läpikuulautuvassa keskittämättömässä hiomisessa; käytännön johtopäätös on, että pyöreys on varmistettava edustavien osien perusteella silloin, kun pyöreys on tärkeä – ei saa olettaa, että prosessin nimen perusteella pyöreys on taattu. [5] Norton Saint-Gobainin tekninen artikkeli tunnistaa myös hiomapyörän ja ohjausterän asennuksen muuttujiksi ulkohalkaisijan muodosta; sen koneen asetusarvot eivät ole yleisiä akselisuunnittelun rajoja.
Askellakselille tarkistetaan se suhde, jota vastaava kokoonpano käyttää. Jos laakeritukipinta on pyörähtävä saman akselin ympäri kuin toinen juoksupinta, määritetään sopiva mittauspiste ja tarkistetaan pyörimisepäkeskisyys tai määritelty geometrinen suhde. Jos olake ohjaa aksiaalisijaintia, tarkistetaan sen ja tukipinnan välinen suhde. Kauniisti sileä hiottu tukipinta ei ole onnistunut ratkaisu, jos se on virheellisessä suhteessa vastaavaan osaan. Meidän artikkeli hiominen vs. kovasorvaus käsittelee kovettuneita juoksupintoja ja pinnan eheyspäätöksiä erikseen; tämän artikkelin keskitön hiominen perustuu osan tukeen, syöttöön mahdollisuuteen ja ulkohalkaisijan todelliseen hyväksyntään.
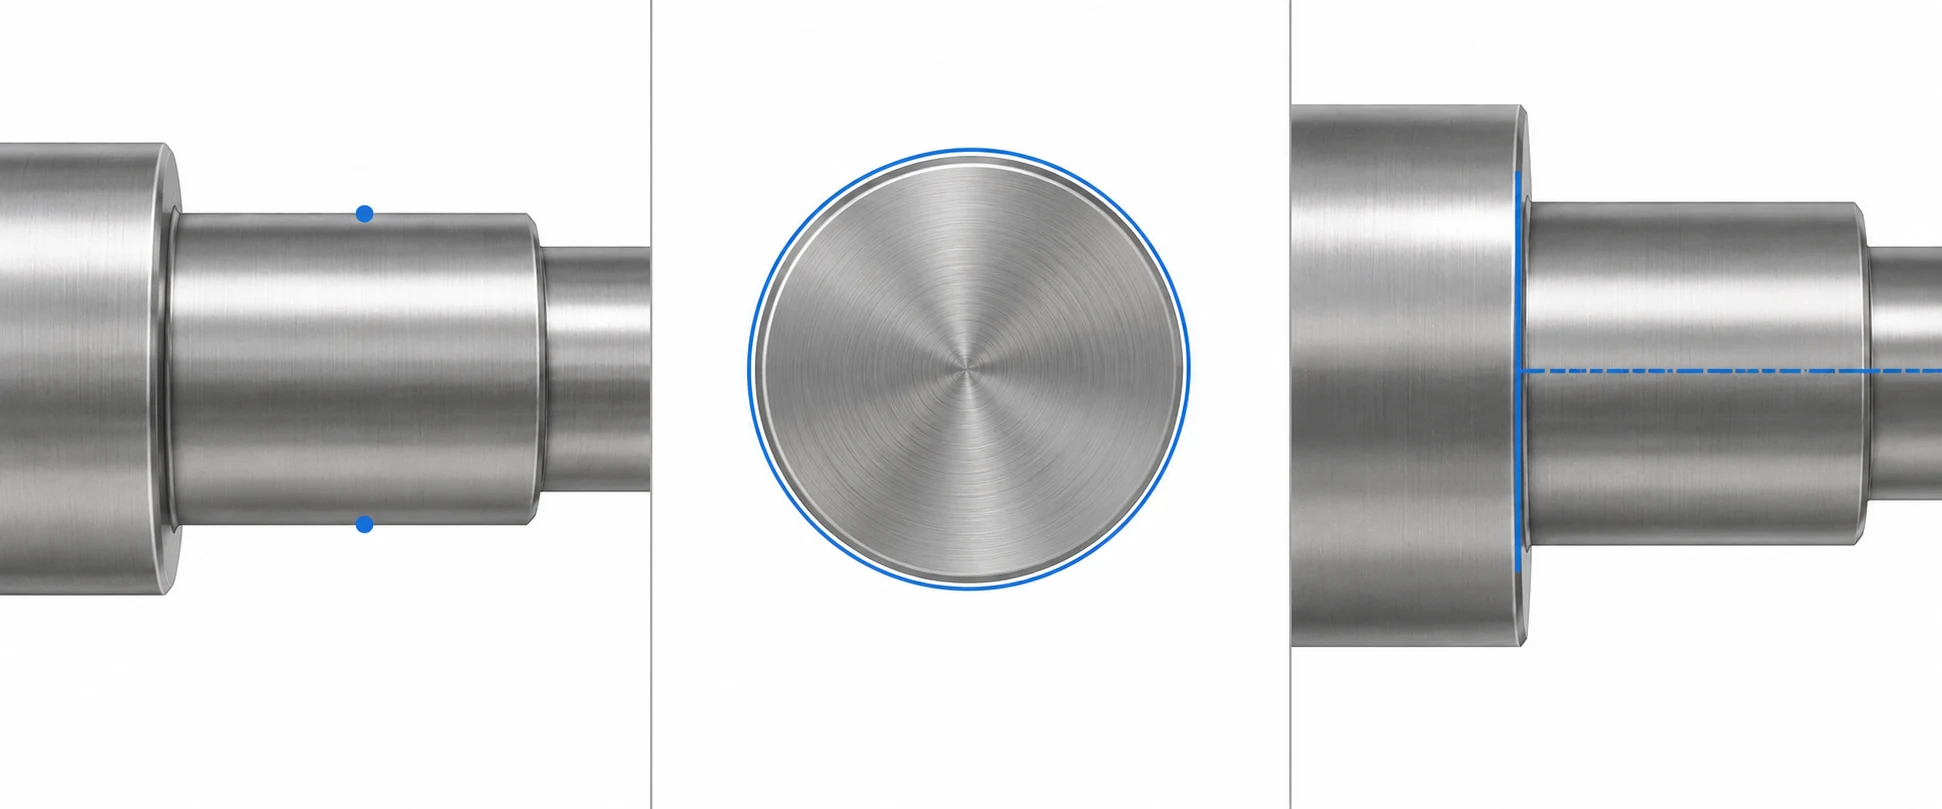
Vertaa kokonaisia valmistuspolkuja, älä yksittäistä koneen tuottavuutta
Sorvaus voi poistaa ensisijaisen raakamateriaalin ja valmistaa useita ominaisuuksia yhdessä suunnitellussa koneistusjärjestyksessä. Keskitön hiominen vaatii omansa asennuksen: hiomapyörän valinnan ja käsittelyn, työkappaleen tuen ja säätöpyörän säädöt, ohjaimet tai pysäytyskappaleet, käsittely välillä eri toimenpiteiden välillä sekä mittaukset. Toistuvien identtisten pinojen tapauksessa vakaa läpikulkuasennus voi jakaa tuon valmistelun useille kappaleille ja siirtää työkappaletta jatkuvasti hiomaväliin läpi. Lyhyen erilaisten vaijeriakselien sarjan tapauksessa nämä valmistelut voivat olla suuremmat kuin hiomatoimen hyöty. Ei ole yleispätevää eräkokoja, jossa vastaus muuttuisi.
Oikeudenmukainen vertailu on jokaisesta mahdollisesta valmistustavasta saatava täysin hyväksyttävä osa. Alhainen pelkästään sorvausperusteinen hinta ei ole alhaisempi, jos se jättää hyväksymättömiä hylkäyksiä tai vaatii käsiksortauksen. Alhainen hiomisnopeus ei merkitse alhaisempaa osanhintaa, jos siinä jätetään huomiotta sorvaus, siirto, viereisten piirteiden suojaaminen, hiomatyökalun kunnostus, tarkastus tai vaadittu ensimmäisen osan validointi. Pyydä molemmista tarjouksista samaa materiaalia, piirustuksen versiota, määrää ja hyväksyntäsuunnitelmaa. Jos tarkka keskittämätön hiominen on epäselvä, toimittajan tulisi tarkistaa geometria ennen hinnoittelun määrittämistä. VETCNC:n tarkkuushiomispalvelun yleiskatsaus tarjoaa laajemman palveluyhteyden keskustelulle tietyn piirustuksen ja pinnankäsittelyreitin suhteen.
Materiaali ja käsittelytila voivat myös kumota näennäisesti helpon päätöksen. Käytettävän kipinäpyörän ja hioontakierroksen on sovittava hiottavan materiaalin ominaisuuksiin; sorvattu puolivalmisosa saattaa muuttaa muotoaan lämpökäsittelyn tai muun jälkikäsittelyn jälkeen; ja hionnan jälkeen lisätty pinnoite voi vaikuttaa lopulliseen mitaan tai pinnanlaatuun. Määrittele, koskeeko hyväksyntä näitä jälkikäsittelyvaiheita ennen vai niiden jälkeen. Jos toinen käsittelyvaihe aiheuttaa enemmän riskejä kuin se ratkaisee, muokkaa valittua valmistusreittiä tai teknistä eritettä sen sijaan, että ostaisit ”tarkkuutta” prosessin nimen perusteella.
Suora pini ja vaiheittainen akseli johtavat eri valmistuspolkuun
Harkitse kahta piirustuskonceptia. Ensimmäinen on yksinkertainen pini, jonka ulkohalkaisija (OD) muodostuu yhtenäisestä sylinteristä lyhyiden päätasojen kaltevuusviivojen välissä. Toinen on akseli, jossa on laakeripinta, suurempi sijoitusselkä, pidinrenkaan ura ja toinen juuri. Kumpikaan piirustus erikseen ei todista, että hiominen on vaadittu; hyväksyntävaatimukset täydentävät päätöstä.
| Päätöspiste | Suora pinni | Portaaliakseli |
|---|---|---|
| Aksiaalinen matka | Jatkuva ulkohalkaisija voi kulkea pyörän läpi | Olkanen estää täysin läpikuuluvan kulkuprosessin |
| Muodonmuokkaus | Sorvaa/leikkaa raaka-aine ja viimeistele päät | Sorvaa olkanen, akselit, ura ja päät |
| Mahdollinen ulkohalkaisijan viimeistely | Läpikuuluva kulkuprosessi, jos lopullinen ulkohalkaisija vaatii sitä | Syöttö käytettävissä olevaan valittuun tukipinnan alueeseen |
| Avainhyväksyntä | Määritetty ulkohalkaisijan koko ja kaikki vaadittavat muodot | Tukipinnan koko/muoto sekä sen suhde muihin piirteisiin |
| Reitin valintaan liittyvä kysymys | Täyttääkö sorvaus jo hyväksyntävaatimukset vaaditulla määrällä? | Voiko valitun tukipinnan alueen hioa ilman, että olkanen menettää pääsyn tai mittausviitepisteiden suhdetta? |
Pinnalle läpikuuluva kulkuprosessi voi olla houkutteleva vaihtoehto, jos lopullinen ulkohalkaisija vaatii tuloksena saatavaa kokoa/muotoa ja tuotantomäärä perustelee toistettavan asennuksen. Päätyjen kärkikulmat on edelleen tehtävä ja suojattava; jos niiden profiili katkaisee pyörän kosketuksen päissä, on päätettävä, kuinka suuri osa sylinterimäisestä pituudesta todella vaatii hyväksyntää. Pieni pinnojen tilaus, joka jo täyttää tarkastusvaatimukset sorvaamisen jälkeen, ei tule ohjata hiontaan pelkästään siksi, että geometria sallii sen.
Askelenmuotoisessa akselissa koko osan läpikuulutus keskittömässä hiomassa estyy olakkeen takia. Profiilin valmistamiseen jää edelleen tarve sorvata. Valittu tukipinta voidaan hiota sisäänsyöttöhiomalla, jos hiomakivi saavuttaa koko pituutensa ja tuentageometria on toteuttamiskelpoinen. Jos laakeritukipinta ja toinen juoksupinta ovat tiukassa suhteessa toisiinsa, suunnittele etukäteen, miten molemmat tuotetaan ja mitataan; vain yhden hiominen ei varmista parin vaatimuksenmukaisuutta. Jos sorvaus tuottaa jo itse osassa vaaditun sovituksen, muodon ja pinnanlaadun, pelkkä sorvaus voi olla parempi valinta. Jos tukipintaa ei voida saavuttaa selkeästi keskittömässä sisäänsyöttöhiomassa, on arvioitava vaihtoehtoista sylinterimäistä hiomaa tai sorvausta sen sijaan, että pakotettaisiin käyttämään tätä menetelmää.
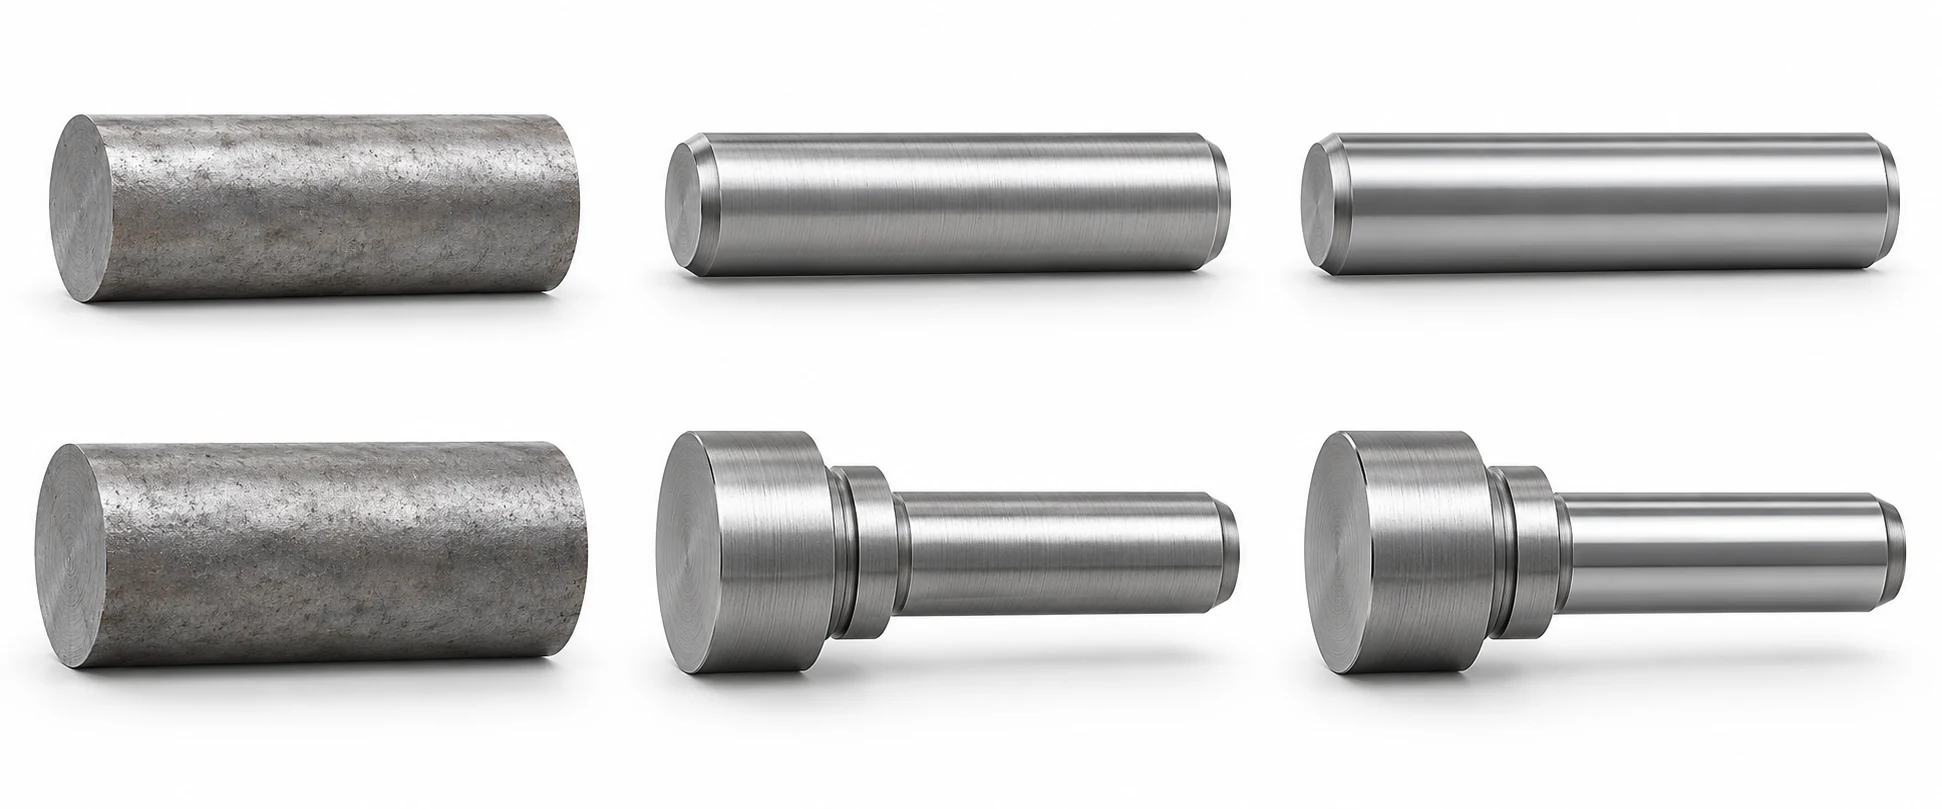
Tee prosessin valinta tässä järjestyksessä
- Merkitse toiminnalliset pinnat. Tunnista tarkka ulkohalkaisijan (OD) kantapinta, pääty tai olkapää, joka on merkityksellinen kokoonpanolle, ja erota koot, muoto, pintatekstuurit sekä piirteestä-toiseen-piirteeseen -vaatimukset.
- Tarkista geometria. Tarkista, pystyykö koko osa kulkeutumaan pyörän välistä; jos ei, arvioi saatavilla olevia sisäänvientialueita tai vaihtoehtoista viimeistelyreittiä.
- Anna toiminnot järjestykseen. Sijoita profiilin muodostus, mahdollinen lämpökäsittely, tarkoituksellinen hiomavaratila, lopullinen ulkohalkaisijan viimeistely ja jäysteenpoisto toteuttamiskelpoiseen järjestykseen.
- Todenna tulos. Mittaa ensimmäiset tuotteet piirustuksen mukaisesti, mukaan lukien myös niiden suhteet kokoontuvaan kokoonpanoon. Korjaa valmistusreitti, jos hionta ulkohalkaisijasta ratkaisee koon ongelman, mutta ei täytä muoto- tai akselisuuntaisuusvaatimuksia.
- Vertaa kokonaisosan kustannuksia. Käytä samaa määrää, tarkastusvaatimuksia ja jälkikäsittelyä sekä pelkän sorvausvaihtoehdossa että sorvaus- ja hiomavaihtoehdossa.
Tekniset lähteet
- MIT:n valmistus- ja tuotantolaboratorio, CNC-sorvien ominaisuudet. Työkappaleen kiinnitys/pyöräyttäminen ja liikkuvalla työkalulla tehtävä sorvaus.
- The Open University, keskittämätön hiominen. Pyörän/terän tukirakenne ja läpikuulautuva (through-feed) sekä sisäänkuulautuva (in-feed) geometria; esitettyjä esimerkkitoleransseja ei käytetä yleisinä rajoituksina.
- United Grinding/MIKROSA, KRONOS S -tekninen esite, sivu 10. Valmistajan sovellusesimerkit erottavat läpikuulautuvan profiilittoman työkappaleen sisäänkuulautuvasta profiiloitusta akselista; lähde-URL säilytetään sisäisessä todistusaineistossa.
- NIST, pinnankorkeuden komponentit. Karkeuden, aallonmuodon ja muodon eroaminen toisistaan.
- Connecticutin yliopisto, työkappaleen muodon säätö läpikuulautuvassa keskittämättömässä hiomassa. Tutkimus pyörimisepäsymmetriasta (lobing) ja aksiaalisesta ohjauksesta hiomavälissä.



