Tässä artikkelissa
Valitse levytöiden valmistus, kun osa voi suorittaa tehtävänsä leikattuna ja taivutettuna, pääasiassa tasapaksuisena muotona. Valitse CNC-koneistus, kun osan toiminta riippuu materiaalista, joka on jätetty tiettyihin paikkoihin: integroitusta korkokappaleesta (boss), ohjatusta porauksesta (bore), syvästä lokeroon (pocket) tai useista kriittisistä pinnoista, jotka liittyvät yhteiseen mittauspisteeseen (datum). Kumpikaan prosessi ei ole periaatteessa tarkempi tai edullisempi. Levyosan suunnittelu saattaa vaatia lisävarusteita, liitäntöjä ja tarkastusta taivutuksen jälkeen; koneistetun osan suunnittelu saattaa vaatia merkittävää raakamateriaalin poistoa ja useita eri asennuksia.
Vertaa kahta suunnittelua, jotka täyttävät samat toiminnalliset vaatimukset, ei yhtä kiinteää CAD-mallia, joka lähetetään kahdelle eri valmistusmenetelmälle. Muovattu kotelo ja jyrsitty kotelo voivat jakaa ulkoisen kehän, mutta niillä on erilaiset seinämät, liitokset ja mittauspisteet. Päätä etukäteen, mitkä ominaisuudet on säilytettävä kokonaisina, ennen kuin pyydät hintaa kummaltakaan valmistustavalta.
Vertaa valmiin osan toimintaa, ei lähtömuotoa
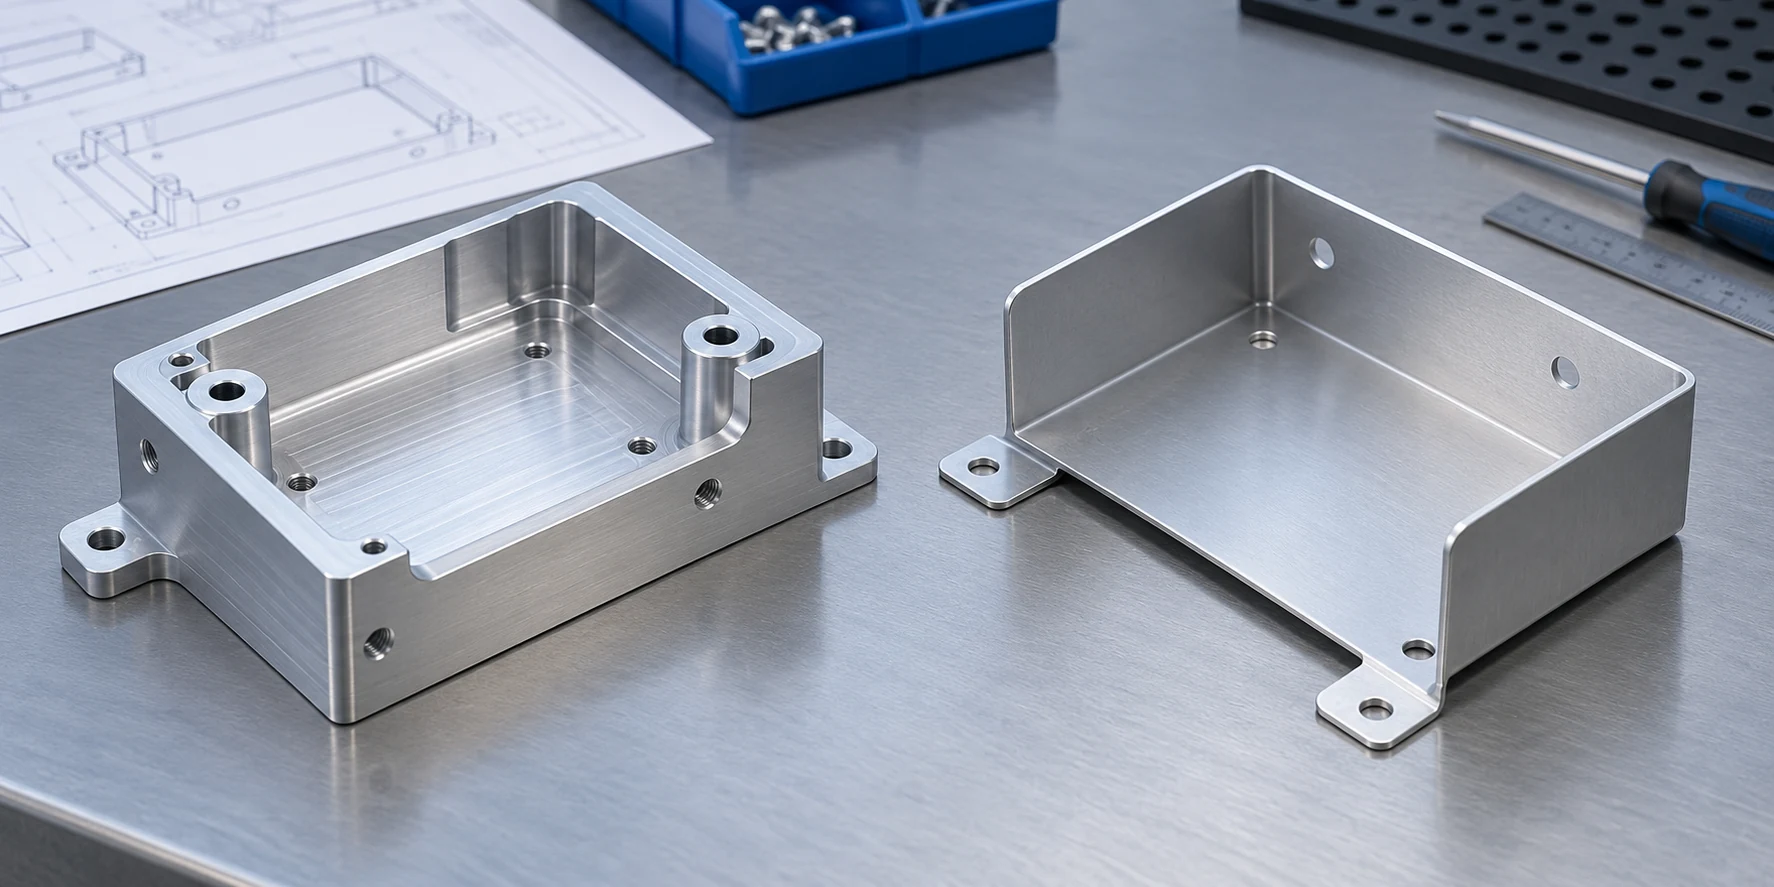
Harkitse pieniä elektroniikkakoteloita, joka on kiinnitetty koneen runkoon. Siihen tarvitaan suojakansi, liitinaukkoja, kiinnityspisteitä ja sijaintipintaa sisäiselle moduulille. Kansi voidaan uskottavasti valmistaa aluksi tasaisesta levystä leikkaamalla aukot ja taivuttamalla sen muotoon. Toisessa suunnitteluratkaisussa kansi ja sijaintipinnat valmistetaan yhdessä kappaleessa jyrsimällä valmiista materiaalista. Nämä ovat kilpailevia suunnitteluvariaatioita vain, jos molemmat täyttävät vaaditun jäykkyyden, suojan, pääsyn, sovituksen ja ulkonäön.
Tunnista kehikon kosketuspinta, moduulin sijoittelua määrittävä reikäkuvio, sulku tai tiiviste sekä se, onko liitos sallittu. Avoin yliopisto käsittelee tuotteen muotoa, materiaalia ja valmistusmenetelmää toisiinsa riippuvaisina tekijöinä. [1] Suora yksikköhintavertailu ei siksi ole luotettavaa, jos vertailtavat piirustukset eivät liity toisiinsa.
Onko seinä rakenne vai ainoastaan kansi? Ohuet levyt ja helposti muotoiltavat taipumat suosivat levyvalmistusta, kun niiden lopulliset sijainnit täyttävät kokoonpanovaatimukset. Kuormaa kantava korkki tai tarkka sisäinen istutuspaikka saattavat puolestaan suosia koneistusta. Muotoiltu kansi, jossa on koneistettu sijoitustuki, on kolmas vaihtoehto, jos sen liitos täyttää samat vaatimukset.
Levytelineet soveltuvat, kun piirteet kestävät leikkaamisen ja taivutuksen
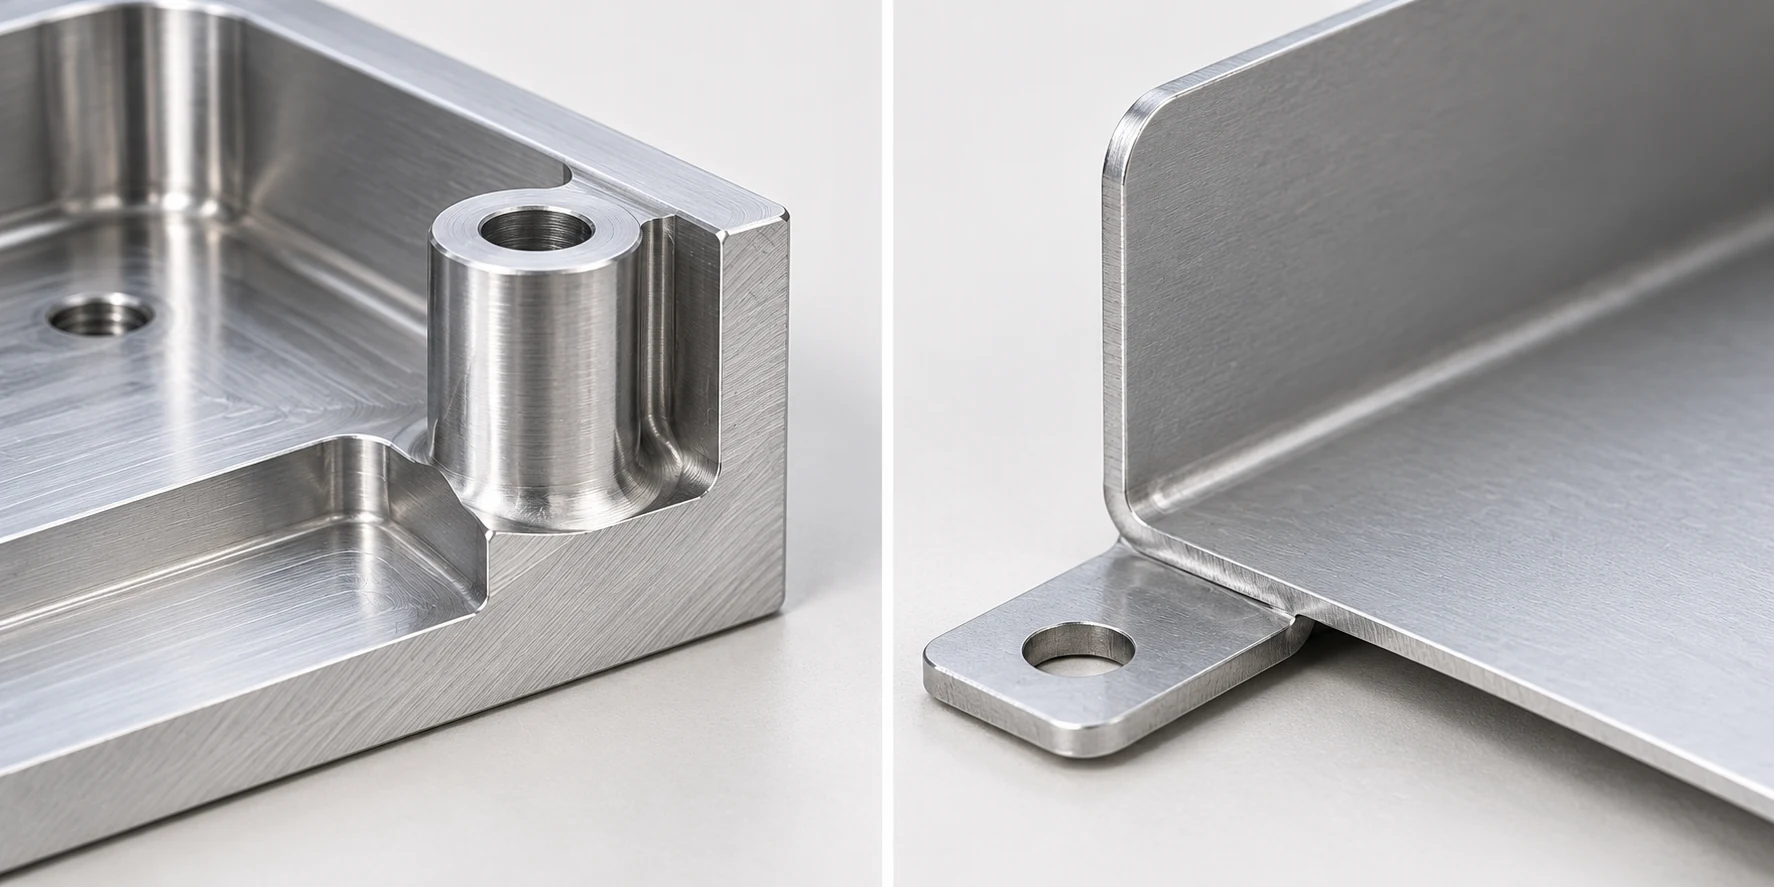
Levyteräksen valmistusprosessi alkaa materiaaliluokalla, paksuudella ja kovuustilalla, joka voidaan muotoilla suunnitellusti. Levypohja voidaan leikata tai porata; kantalevyt taivutetaan; tarvittaessa lisätään kiinnitysosia tai muita osia. Menetelmä on erityisen houkutteleva, kun komponentin toiminto edellyttää melko vakioista seinämän paksuutta: esimerkiksi kannen, suojan, laatikon, kiinnikkeen tai rungon tapauksessa. Kantalevy voi jäykentää levypaneelin ilman, että paksua lohkota jyrsitään ohueksi seinämäksi.
Tämä vaihtoehto edellyttää edelleen toteuttamiskelpoista tasomallia ja taivutusjärjestystä. Laitteiden on oltava riittävän pitkiä, jotta valitut työkalut voivat kiinnittyä niihin ja muovata ne; palautuslaipat ja niitä ympäröivät seinämät eivät saa estää pistintä, kuumaa tai osaa taivutuksen edetessä. Taivutussäde, paksuus, materiaalin tila ja jyrsintäsuunta vaikuttavat kaikki lopputulokseen. Precision Metalforming Associationin suunnittelukäsikirja kehottaa suunnittelijoita määrittämään todelliset muovatun osan mitat ja merkitykselliset levyominaisuudet sekä varoittaa siitä, ettei laskettua tasomallia tulisi käyttää hyväksyntäpiirustuksena. [2]
Rei’än, joka sijaitsee lähellä taivutusviivaa, voi venyä tai menettää tarkoitetun muotonsa, kun ympäröivä materiaali venyy. Vapautusleikkaukset, reiän siirtäminen, taivutusjärjestyksen muuttaminen tai reiän tekeminen muovauksen jälkeen ovat mahdollisia ratkaisuja. Oikea ratkaisu riippuu työkalun saavutettavuudesta ja reiän toiminnasta: suurempi varausrei’ä eroaa pinnan sijoitusrei’ästä. PMA-opas antaa ehdollista ohjeistusta rei’än ja muovauksen välisestä etäisyydestä; se on suunnittelun lähtökohta, ei yleispätevä poissulkuetäisyys kaikille materiaaleille ja työkaluille. [2]
Sisällytä muovatut ominaisuudet, reunien viimeistely ja asennetut kiinnittimet levyehdotukseen. Epäkäytännöllinen taite voi vaatia uudelleensuunnitellun laipan tai kahdesta osasta koostuvan kokoonpanon. Kriteerinä on, että valmis muovattu osa voidaan valmistaa ja mitata määritellyn mukaisesti.
Koneistus maksaa materiaalista siinä missä se palvelee toiminnallista tarkoitusta
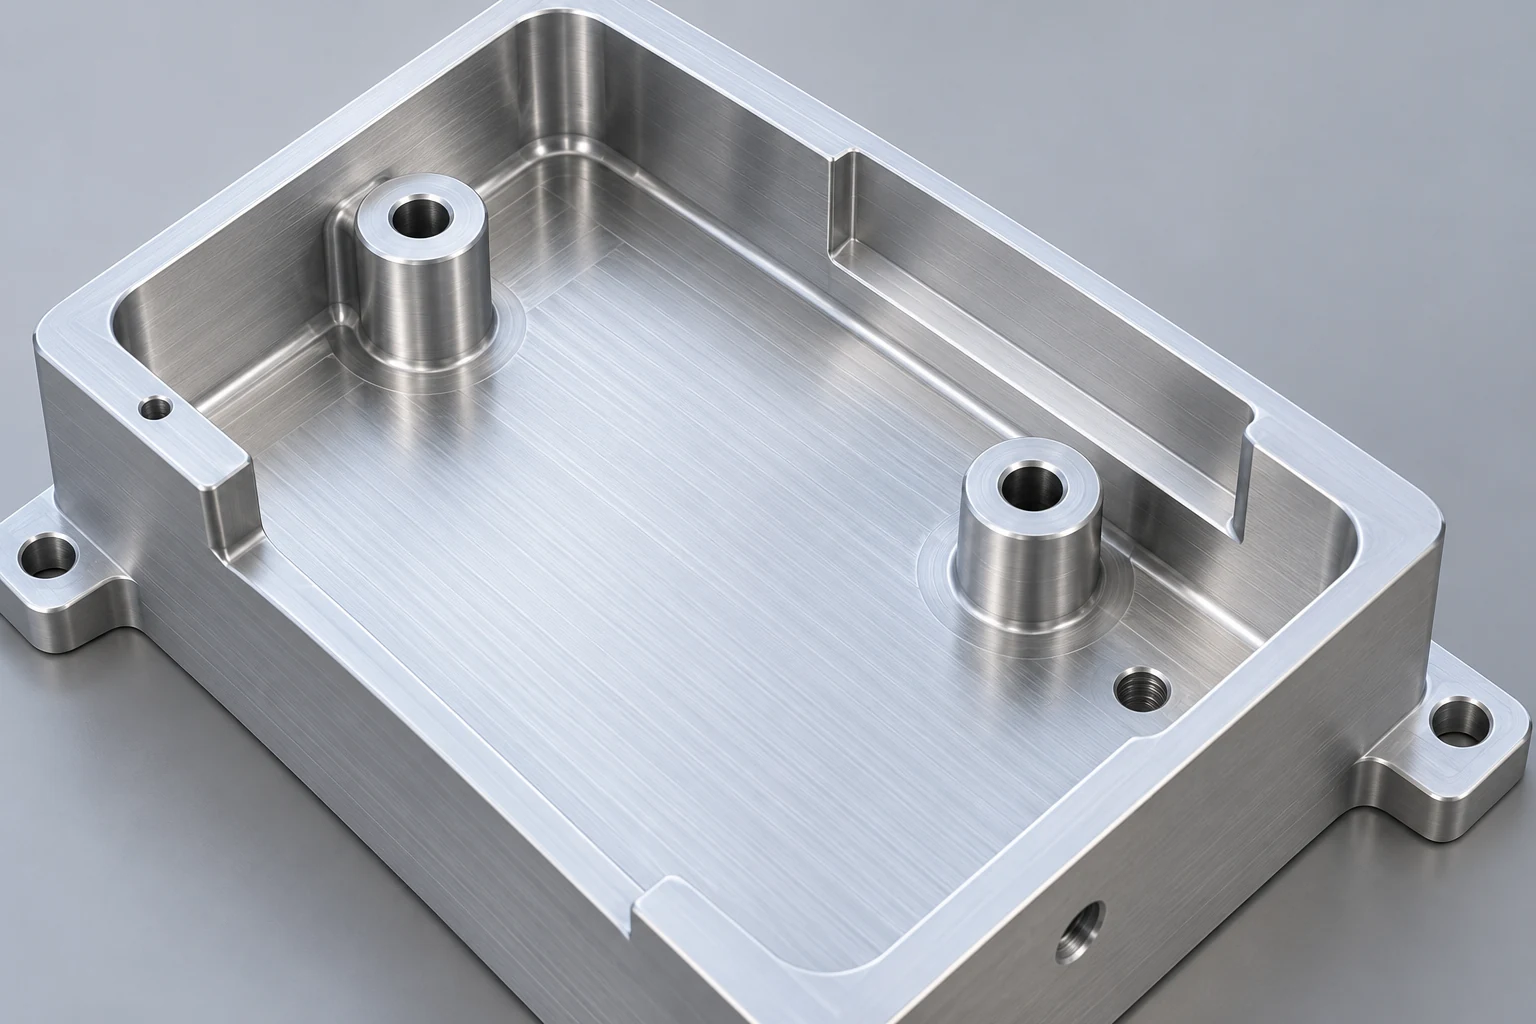
Koneistus poistaa materiaalia sauvasta, levystä tai muusta sopivasta lähtömuodosta. Tämä tekee siitä hyödyllisen sellaisten ominaisuuksien valmistukseen, joita yhtenäinen levyleikkaus ei itsessään voi tarjota: paksut tukipinnat, portaatut istukkapinnat, tarkasti mitoitetut laakeriakseli-urat, tiivistysurat ja säädetyllä pohjalla varustetut lokit. Se voi myös jättää sijoituspinnan integroituna peruspintaan sen sijaan, että erillinen komponentti kiinnitetään. Avoin yliopisto mainitsee leikkaamisen vahvuuksina monipuolisuuden ja suhteellisen vähäisen erityistyökalujen tarpeen, mutta huomauttaa samalla käytettävän raaka-aineen ja leikkaustyön määrän. [1]
Nämä ominaisuudet ovat etuja vain, jos ne ovat merkityksellisiä osalle. Syvän kavennuksen jyrsiminen lohkoon ohuen kannen valmistamiseksi kuluttaa materiaalia ja koneistusajasta saadakseen geometrian, jonka taivutettu levy voisi tarjota suoraan. Ohuet jäännösseinät voivat myös taipua leikkaus- tai kiinnitysvoimien vaikutuksesta. Floridan yliopiston DFMA-ohjeet mainitsevat ohuet seinät, syvät taskut, työkalun pääsyn ja turvallisen kiinnityksen koneistussuunnittelun ongelmakohtina. [3] Siksi monimutkainen tasku tulisi perustella todellisella liitännällä, tilarajoituksella tai rakenteellisella tarpeella, ei pelkästään yhden kokonaisen osan ulkoasun mieltämisellä.
Koneistus ei tarkoita, että jokainen pinta valmistetaan yhdessä asennuksessa. Piilotetut ominaisuudet, vastakkaiset pinnat ja työpalan kiinnitystavan muutokset voivat vaatia lisätoimenpiteitä. Jos sijoituspore ja kiinnitysreferenssipinta vaativat tiukkaa suhdetta toisiinsa, ne tulee sisällyttää referenssijärjestelmään, joka voidaan koneistaa ja tarkastaa, ja on kysyttävä, kuinka monta asennusta ehdotettu prosessi todellisuudessa vaatii. Referenssivalintojen ja toleranssien vaikutuksesta CNC-piirustukseen katso CNC-koneistustoleranssien opas.
Tarkista reikien sijainti ja mittauspisteet muovauksen jälkeen
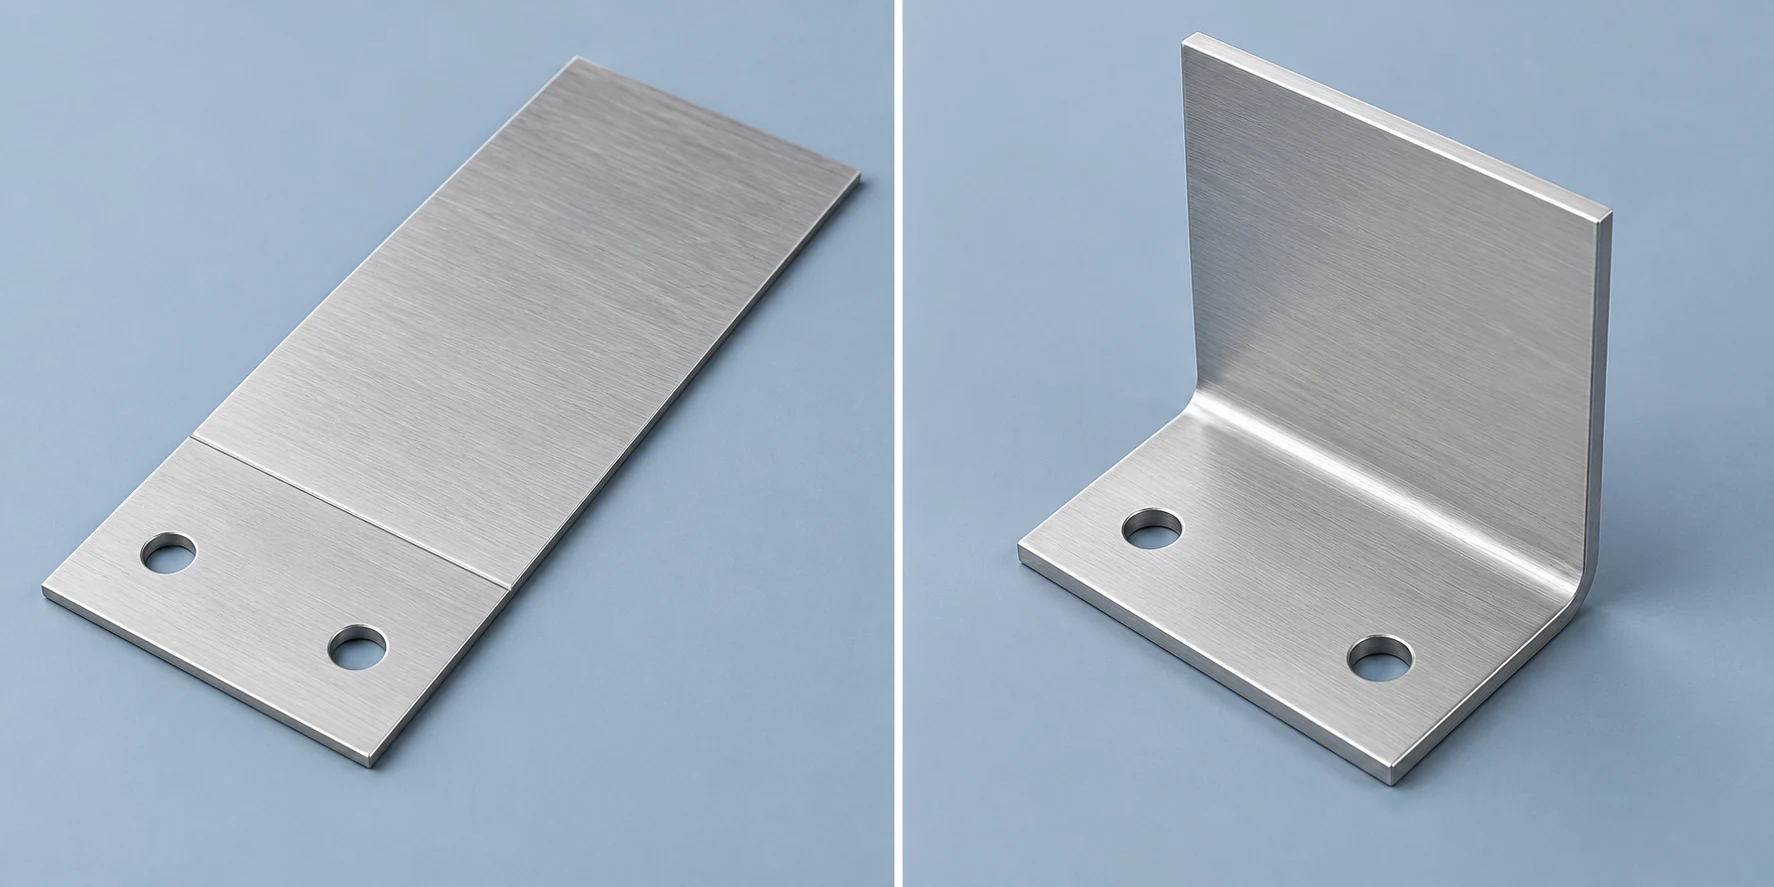
Tärkein mittasuuntainen ero ilmenee usein taivutuksen jälkeen. Kahden reiän sijainti voidaan leikata tarkasti tasaisesta lähtölevystä, mutta niiden suhteellinen sijainti muuttuu kokoonpanossa, koska taivutuskulma, taivutuspaikka ja kimmoisuuden aiheuttama palautuminen vaikuttavat lopullisiin kylkilevyjen sijainteihin. NIST määrittelee kimmoisuuden aiheuttaman palautumisen (springback) kimmoisena muodonmuutoksena, joka tapahtuu muokatun osan vapauttamisen jälkeen; sen suuruus riippuu materiaalista ja muodonmuutoshistoriasta. [4] Siksi tasaisen lähtölevyn piirros ei yksinään voi määrittää liittimen avauksen sijaintia suhteessa toisen kylkilevyn kiinnityspintaan.
Määritä viite sellaisessa tilassa kuin osaa käytetään. Jos kansi on ruuvattu kehykseen, tunnistetaan kehykseen koskettava pinta tai asiaankuuluva kiinnityskuvio tukapisteeksi (datum) ja ilmoitetaan, mitkä muut ominaisuudet täytyy sijoittaa sen suhteen muovauksen jälkeen. Vapaan läpikuopan tapauksessa suunnittelu saattaa sietää tavallista muovausvaihtelua. Akselin tai tarkkaa liitintä, joka kulkee useiden osien läpi, sijainti saattaa vaatia muovauksen jälkeistä koneistusta, säädettävää liitosta tai eri arkkitehtuuria. Tarkastusmenetelmän tulee vastata toiminnallista suhdetta – ei pelkästään mitata jokaista tasoa ennen taivutusta.
Koneistus voi hallita liittyviä ominaisuuksia koordinoitujen asetusten sisällä, mutta se ei ole immuuni asetusten vaihdolle, puristusvääntymälle, työkalun taipumalle tai epäsoveltavalle mittauspisteiden järjestelmälle. Vertaa saavutettavaa valmiin osan suhdetta kullekin valinnalle. Muovattu kiinnitin, jossa on koneistettu reikä taivutuksen jälkeen, voi suoriutua paremmin vaaditusta kokoonpanosta kuin huonosti suunniteltu kokonaan koneistettu osa, kun taas yhdestä palasta jyrsitty alusta voi välttää yhdistetyn sijaintilaitteen vaihtelun. Kumpi vaihtoehto voittaa, riippuu todellisista tarkkuusvaatimuksista ja tarkastussuunnitelmasta, ei prosessin nimikkeestä.
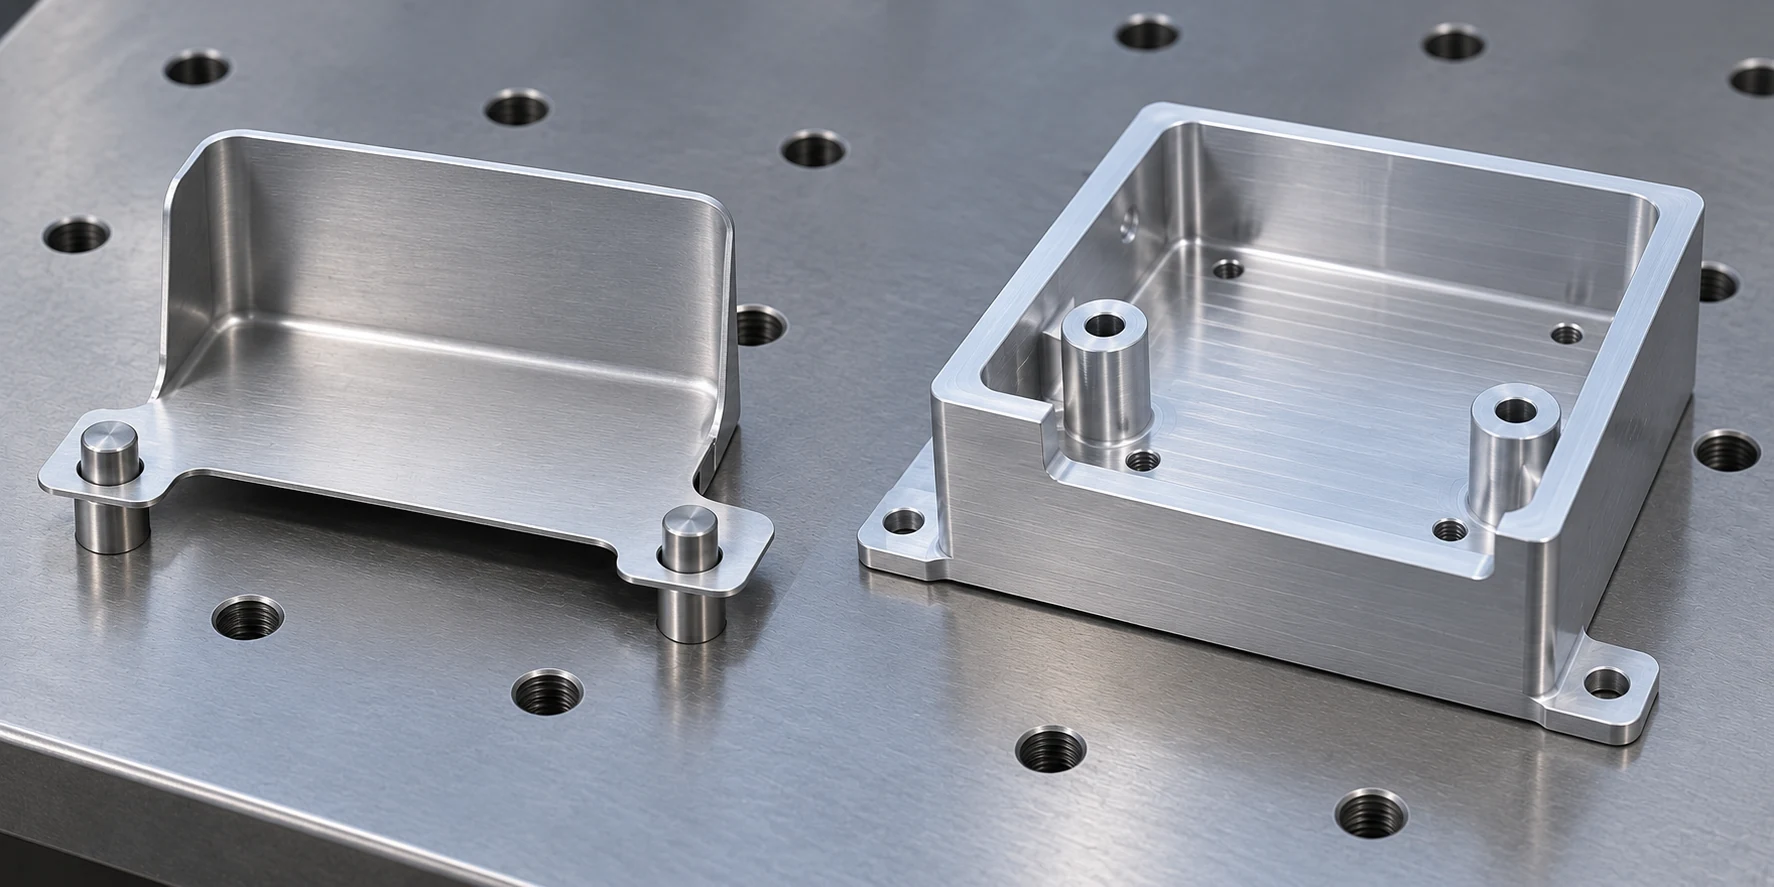
Hybridi voi säilyttää tarkan liitoksen ilman, että koko kuorta koneistetaan
Monia vertailuja esitetään tarpeettomana joko-tai-valintana. Jos kotelon on oltava laaja ja ohut kansi, mutta sen tarkkuusvaatimukset koskevat vain yhtä pientä liitosta, valmistetaan kansi levyistä materiaalista ja harkitaan erillisen koneistetun sisäosan, lohkon tai kiinnikkeen käyttöä kyseisessä liitoksessa. Tällöin kannessa vältetään laaja poistomäärä materiaalia; sisäosa taas kantaa tarkasti määritellyn geometrian. Avoin yliopisto – valmistusmateriaali kuvaa koneistusta selkeästi tapana viimeistellä muotoiltuja osia ja yhdistämistä tapana luoda muotoja, jotka ovat hankalia valmistaa yhtenä kokonaisuutena. [1]
Liitos muodostuu osaksi suunnittelua. Kiinnitettävän upotusosan asennukseen tarvitaan pääsy kiinnitysosien asentamiseen, kiinnitysaluetta sekä määritelty suhde levyyn viitattavaan mittapisteen (datum) suhteen. Hitsaaminen saattaa aiheuttaa vääntymiä ja lisäkäsittelyä; naulat tai ruuvit lisäävät komponentteja ja asennustyötä. Huollettavissa oleva rajapinta voi sulkea pois pysyvän liitoksen. Florida yliopiston DFMA-ohjeistus käsittelee valmistus- ja kokoonpanokustannuksia yhdessä. [3]
Elektroniikkakoteloa varten erillinen sijaintimittari on järkevä, jos sen asennettu sijainti voidaan tarkistaa ja säilyttää odotettujen kuormitusten vaikutuksesta. Jos sijaintimittarin vaatima jatkuva koneistettu viitepinta on laakerin istukan tai tiivistysurakan kanssa, sen erottaminen voi aiheuttaa vaikeasti hallittavan mittaketjun. Tässä tapauksessa integroitu koneistettu alusta yhdessä levymetallikannen kanssa voi olla parempi hybridiratkaisu kuin levymetallikuoren käyttö, joka kantaa kaikki tarkkuusominaisuudet.
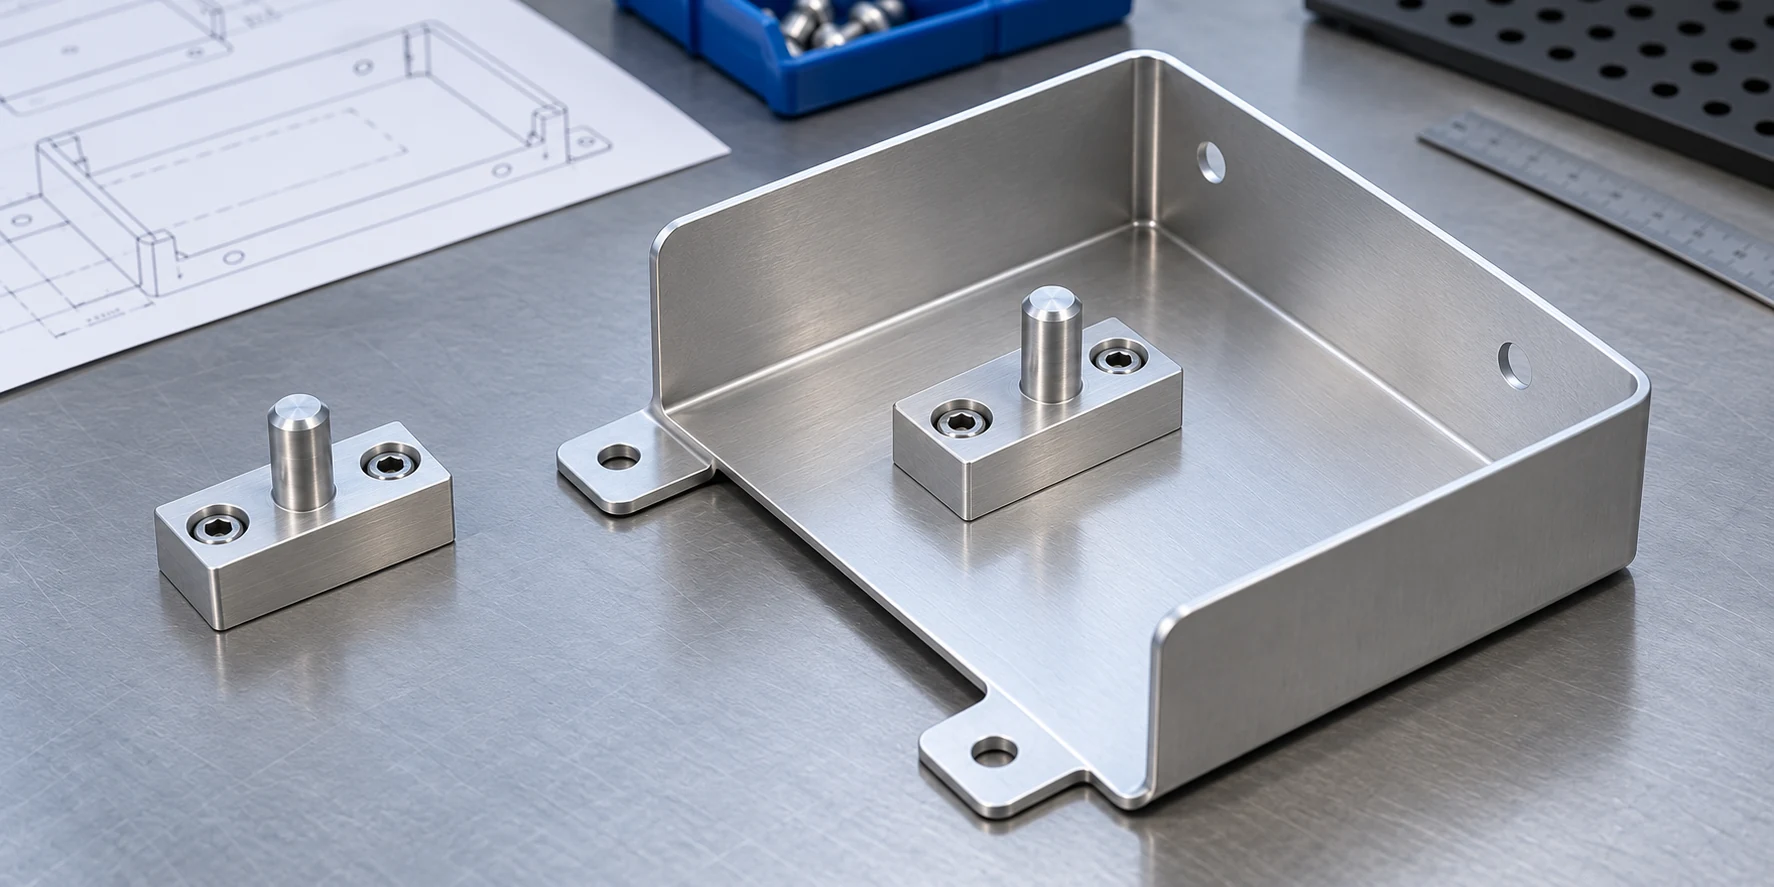
Vertaa kokonaisia valmistuspolkuja vaaditulla määrällä
Laserleikattu ja taivutuspainopohjainen kiinnitin vaatii mahdollisesti vähäistä erityistyökaluista, kun taas leimattu muoto vaatii huomattavaa työkaluista. Jyrsitty osa voi välttää muototyökalun, mutta se vaatii enemmän raaka-ainetta, jyrsintäaikaa, kiinnittimiä tai viimeistelyä. Määrä vaikuttaa siihen, miten asennus- ja työkalukustannukset jakautuvat; se ei kuitenkaan luoda yleispätevää käännepistettä.
Vertaa reittejä käyttäen samoja hyväksyttyjä kokoonpano-, materiaali- ja pinnankäsittelyvaatimuksia. Seuraava taulukko on lainauskartta, ei prosessien arviointia. Se näyttää kustannuksia, jotka voivat kadota, kun ostaja vertaa vain alustavaa raakapalaa tai vain koneenkäyttöjaksoa.
| Kustannus tai hyväksyntäkohde | Levytelineen valinta | Koneistettu tieto |
|---|---|---|
| Lähtöaineisto | Levyn laatu, paksuus, leikkuutuottavuus ja käytettävissä oleva tyhjälevyn koko | Varastomuoto, ostokoko, poistettu materiaali ja säilytetty osa |
| Muodon luominen | Leikkaus tai pistotyö, taivutusasetukset, työkalujen pääsy ja mahdolliset muovausmuotit | Ohjelmointi, kiinnittimet, leikkuuaika, työkalujen pääsy ja asetusten vaihdokset |
| Lisäominaisuudet | Asennettu laitteisto, yhdistetyt sijaintipisteet, hitsaukset tai muokkaus koneistamalla jälkeen muotoilua | Integroidut korkokappaleet, poratut reiät, urat ja erikseen kiinnitettävä kansi |
| Lopullinen hyväksyntä | Taivutuksen jälkeinen geometria, liitoksen sijainti, pinnanlaatu ja kokoonpanossa saavutettava istuvuus | Viitepisteiden suhteet, pinnanlaatu, tarkastus ja kokoonpanossa saavutettava istuvuus |
Pyydä täydelliset kustannukset prototyyppi- ja sarjatuotantomääristä: työkalut tai kiinnittimet, hyväksytyt vaihtoehtoiset ratkaisut, tarkastus, viimeistely ja kokoonpano. Muovattu kuorenmuotoinen osa, joka edellyttää vielä koneistettavaa sijaintipistettä, ei ole halvempi pelkästään siksi, että sen kuoren hinta on alhaisempi. CNC-koneistuksen tarjouspyyntöopas selittää piirustus- ja määrätiedot koneistustarjousta varten; määrittele vastaavat muovattu ja kokoonpanossa tapahtuva hyväksyntä levytölle.
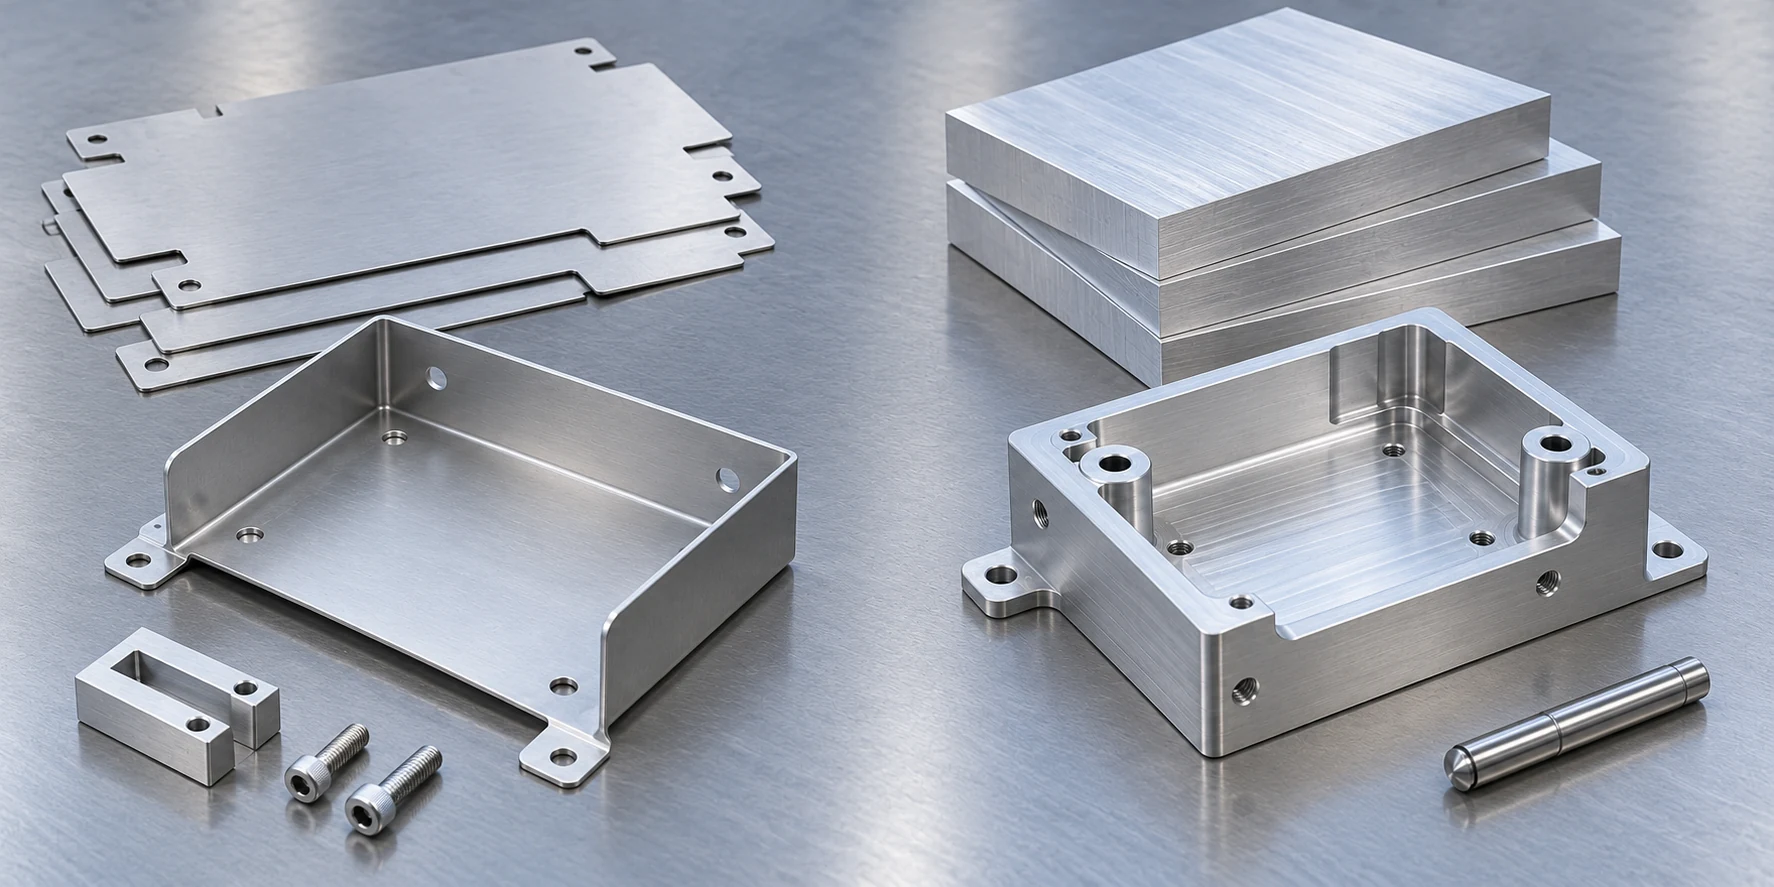
Valitse valmistuspolku koteloille, joissa on sijoitustukipinta
Palaa koteloon. Oletetaan, että sen ensisijainen tehtävä on suojella elektroniikkaa, ja se sisältää liittimien leikkausaukot sekä kiinnitysreikäkuvion. Jos tasapaksu kansi täyttää jäykkyys- ja käyttömahdollisuusvaatimukset, leikkaus- ja taivutussuunnittelu on luonnollinen ensimmäinen vaihtoehto. Tärkeimmät tarkistukset ovat: onko kaikki taivutukset saavutettavissa, eivätkö leikkausaukot vaaranna taivutusalueita ja sopiiko valmis kiinnityskuvio kehykseen. Suuren kaviteetin koneistaminen pelkästään ohuen seinämän saavuttamiseksi ei ole tarpeellista.
Lisää nyt sisäinen poraus, joka sijoittaa pyörivän akselin kehykseen kosketuspinnan suhteen. Tehtävä on muuttunut. Porauksen sijainti ja pinta voivat olla tärkeämpiä kuin kannen ulkoinen muoto. Integroitu koneistettu perusta tulee houkuttelevaksi, jos se voi kantaa sekä porausta että kosketuspintaa tarkastettavassa viitepistejärjestelmässä. Muovattu kansi voidaan edelleen kiinnittää tähän perustaan. Jos poraus sijoitetaan erilliseen upotukseen, upotuksen ja kehyksen liitos sekä lopullinen kokoonpanossa saavutettava porauksen sijainti on hallittava; alhainen upotuksen hinta yksinään ei ratkaise valintaa.
Hyödyllinen suunnittelutarkistus noudattaa tätä järjestystä:
- Jäädytä toiminto: tunnista kuormien kulku, liitostahdat, kriittiset reiät tai porausten suhteet, pääsy, pinnanlaatu ja mitä tarkastetaan kokoonpanotilassa.
- Piirrä toteuttamiskelpoisia vaihtoehtoja: muuta seinämien ja liitosten rakennetta sovittaaksesi kumpaakin valmistusmenetelmää; älä pakota samaa kiinteän mallin CAD-geometriaa molempiin tarjouksiin.
- Tarkista valmistettavuus: vahvista taivutusjärjestys, työkalujen ja kiinnittimien pääsy, poistettavan materiaalin määrä, kiinnitys ja lopullinen mittauspisteiden suunnitelma asianmukaisen tuottajan kanssa.
- Vertaa toimitettuja tuloksia: tarjoa sama määrä, toiminnallinen hyväksyntä, pinnanlaatu ja tarkastus; sisällytä kiinnitysosat, liitosmenetelmät ja lisätoimenpiteet.
Päätös saattaa muuttua prototyypin testauksen jälkeen, jos taivutusvaihtelua, työkalujen interferenssiä tai liiallista koneistusaikaa havaitaan. Tarkista ongelman aiheuttanut piirre tai liitos, ja vertaa päivitettyjä valmistusvaihtoehtoja uudelleen. Tämä on kohdistettu prosessivalinta; laajempi koneistusprosessien opas käsittelee muita poistavia valmistusmenetelmiä.
Tekniset lähteet
- The Open University, Valmistus, osiot tuotteen suunnittelusta, leikkauksesta ja liittämisestä: muoto, materiaali ja prosessi vaikuttavat toisiinsa; leikkaus poistaa materiaalia ja voi täydentää muovaukseen perustuvia menetelmiä; liittäminen lisää toisen tuotantolinjan.
- Precision Metalforming Association, Suunnittelun ohjeet metallilevyjen painokappaleisiin ja valmistukseen, 2004, PDF-sivut 18 ja 75–77: muovattujen osien mitat, taivutussuunnittelu, puristusalueet ja reikien sekä taivutusten välinen etäisyys.
- University of Florida Design Lab, Suunnittelua valmistukseen ja kokoonpanoon – vinkit, osiot koneistettavista osista ja kokoonpanosta: kiinnitys, ohuet seinämät, taskut, pääsy sekä kokonaisten valmistus- ja kokoonpanokustannusten väliset kompromissit.
- National Institute of Standards and Technology, Springback, päivitetty 26. maaliskuuta 2025: kimmoisen muodonmuutoksen esiintyminen muovauksen jälkeen ja sen riippuvuus materiaalista ja muodonmuutosehdot.



