Tässä artikkelissa
Anodointikustannus CNC:llä valmistetulle alumiiniosalle on kustannus, joka liittyy määritellyn valmiin osan toimitukseen, ei kiinteä lisämaksu osan upottamisesta kylpyyn. Kaksi eri työkonepajaa voi tarjota saman piirustuksen eri perusteilla: maksu jokaisesta käsittelykuormasta, vähimmäiserä, kappalemaksu tai erilliset maksut esikäsittelystä ja peittämisestä. Nämä hinnat ovat vertailukelpoisia vain silloin, kun anodointikerros, ulkonäkö, suojatut pinnat, valmiit mitat, tarkastus ja hyväksytty määrä ovat samat.
Nopea ja hyödyllinen arvio saadaan määrittämällä tuotteen valmis tila, kysymällä, kuinka monta osaa voidaan todellisuudessa käsitellä yhtaikaa, ja jakamalla kokonaispinnankäsittelykustannus hyväksyttyjen osien lukumäärällä. Alla olevat tiedot selittävät, missä tapauksissa alhainen anodointi-kohde voi jättää pois työvaiheita, joita osalle on silti tarvetta.
Käsittelykuorma voi määrittää pienien erien hinnan
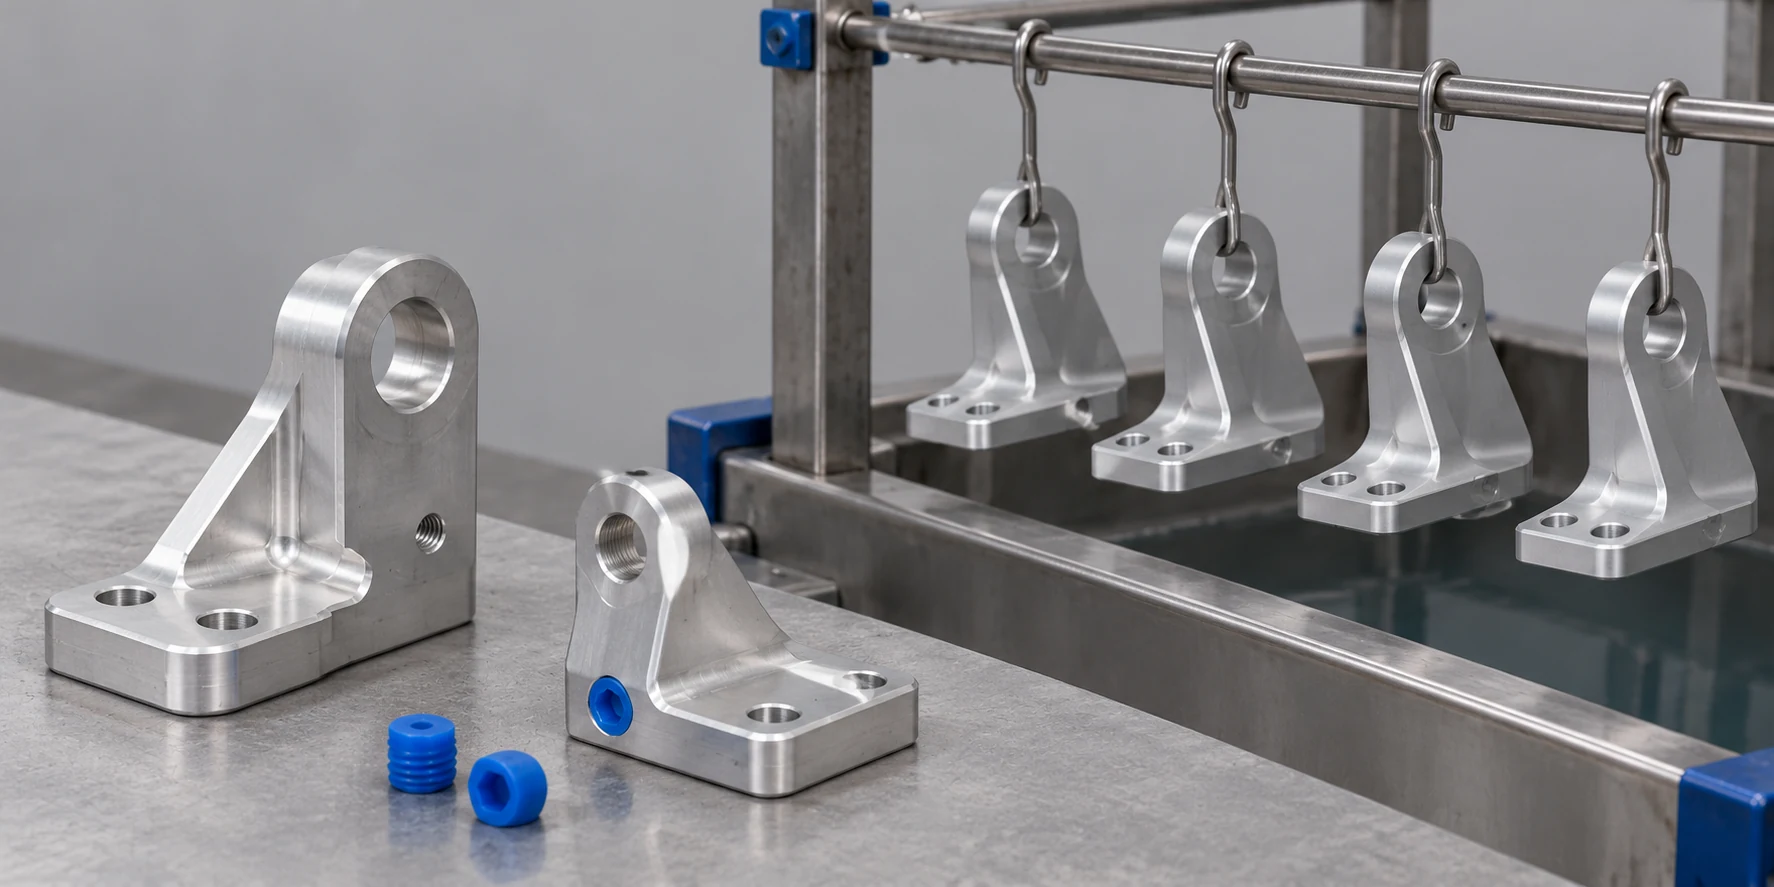
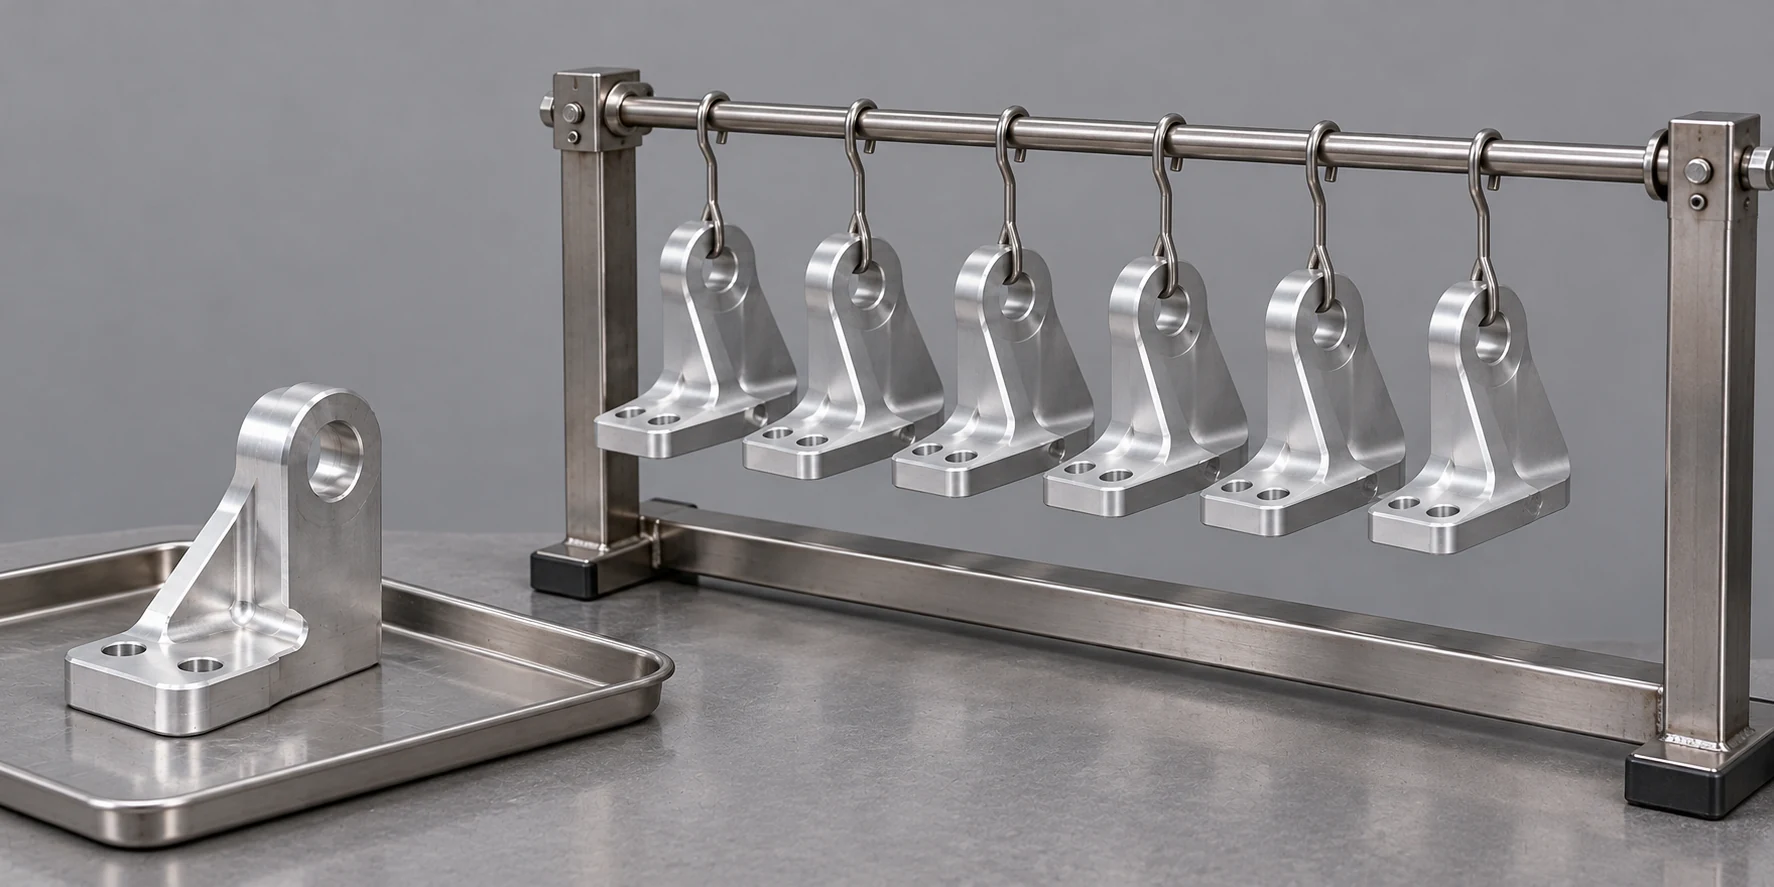
Yksittäisiä CNC-osia on tuettava ja kytkettävä sähköisesti, kun ne kulkevat anodointilinjalla. Kosketus jättää paikallisesti pinnoittamattoman merkin. Osien on myös oltava riittävästi tilaa käsittelyä ja käsittelyliuoksen pääsyä varten; niiden sijoittelu hyllyyn määräytyy muodon, kosketuspisteen, pinnoitustarpeiden ja pinnoittajan prosessin perusteella, ei pelkästään niiden nimellisen pinta-alan perusteella. Aluminum Anodizers Council (AAC) kuvaa sähköisen kosketuksen välttämättömäksi jokaiselle osalle, ja kosketuksen koko riippuu prosessista ja osasta. [1]
Tasainen levy, jolla on hyväksyttävä kosketusreuna, voi pakata eri tavalla kuin taskumainen kotelo, jonka näkyvät pinnat eivät kestä hyllymerkkiä. Siksi kaksi osaa, joilla on samanlainen massa tai altistettu pinta-ala, voivat kuluttaa eri määrän hyllykapasiteettia ja käsittelypäämäärää. Siksi ”anodointi neliötuumaa kohden” yksinään on usein epätäydellinen tapa ennustaa laskun summaa. Kysy pinnoittajalta, mikä hinnoitteluperusta soveltuu todelliseen geometriaan: yksi lastaus, yksi erä, jokainen osa erikseen vai yhdistelmä näistä. Lastausmaksu voidaan jakaa kyseisen lastauksen osien kesken, mutta se voi kasvaa, kun seuraava osa vaatii erillisen lastauksen.
Tilattu määrä vaikuttaa kustannuksiin vain tuotantojärjestelyn yhteydessä. Neljäkymmentä kiinnikettä yhdessä yhteensopivassa tuotantokerrassa ei välttämättä maksa samaa hintaa kappaleelta kuin neljäkymmentä kiinnikettä jaettuna neljään erilliseen, erikseen käynnistettyyn tuotantoseriaaliin. Jos jokainen sarja vaatii oman asennuksen, väriohjauksen, tunnisteen tai toimituspäivän, niiden määrien yksinkertainen laskeminen yhteen voi peittää toistuvan työn. Toisaalta osien yhdistäminen eri teknisten vaatimusten perusteella alhaisemman hinnan saamiseksi ei ole säästöä, jos yhdistetty tuotantokerta ei pysty täyttämään molempia piirustuksia.
Määritä pinnoite ennen Type II:n ja Type III:n hintojen vertailua
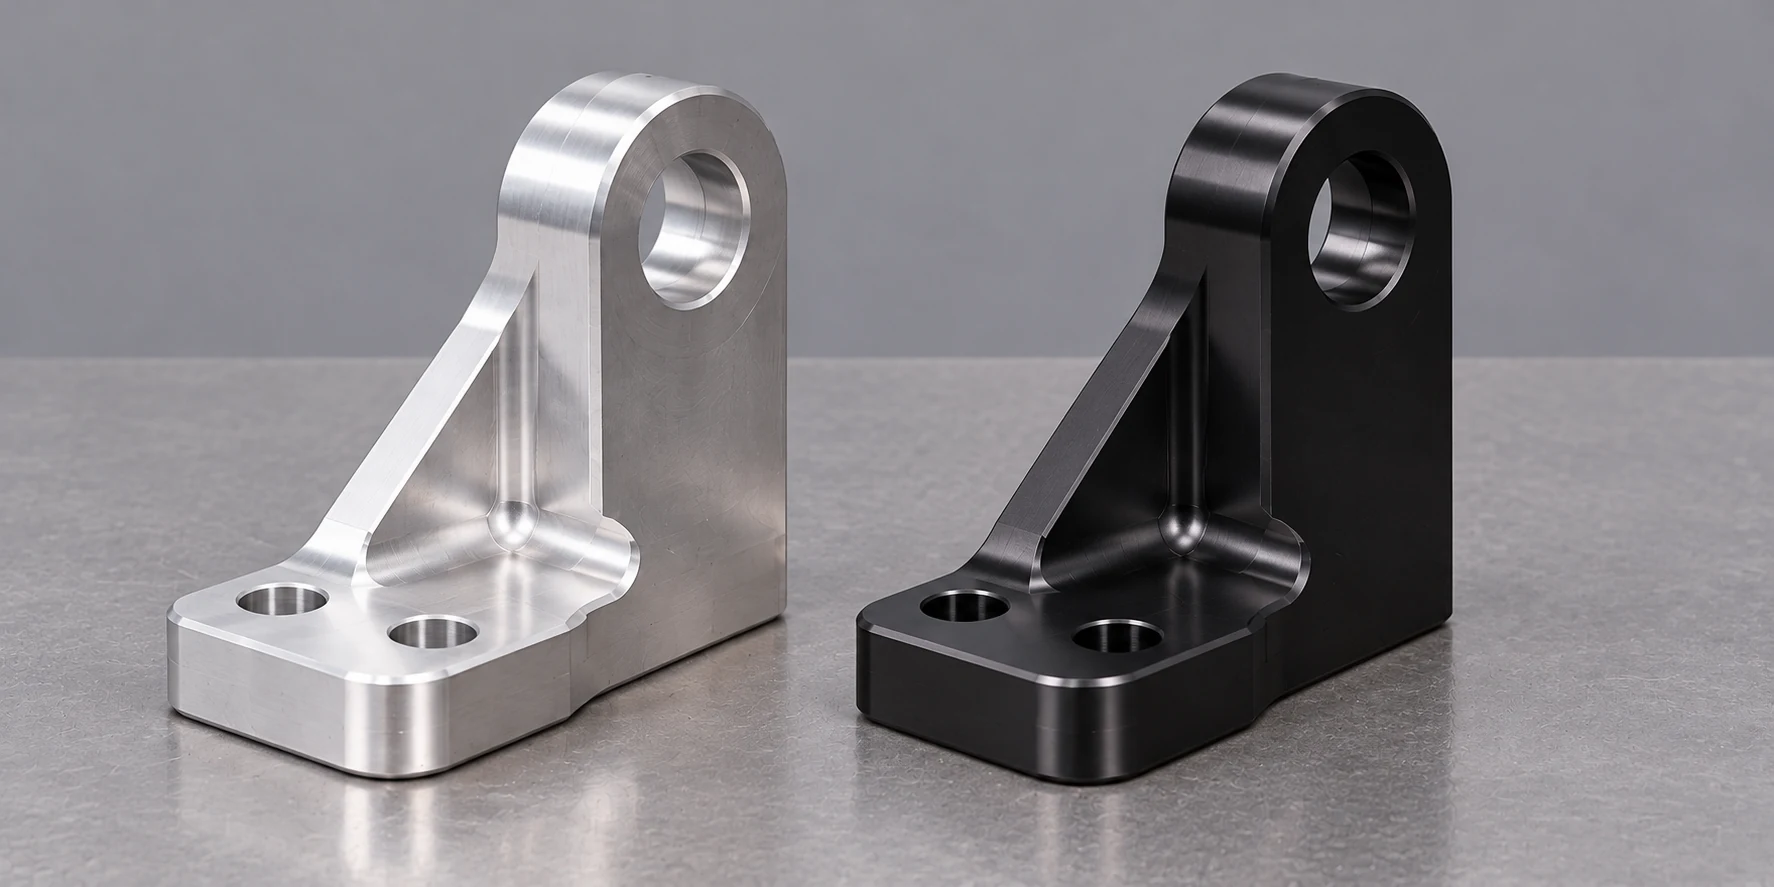
„Musta anodointi” ei ole täydellinen pinnankäsittelymäärittely. Tarjousta varten tarvitaan sovellettavan pinnoitteen tunniste, tarvittaessa vaadittu pinnoitteen paksuus, väri, sinetöintiolosuhteet, pinnan esikäsittely sekä mahdolliset suoritus- tai ulkonäkövaatimukset. Tyypin/luokan järjestelmässä, kuten MIL-PRF-8625:ssä, tyyppi II tarkoittaa rikkihappoanodointia, tyyppi III kovaa anodointia, luokka 1 ei-värittyä ja luokka 2 värittyä pinnoitetta. Piirustuksessa tai sopimuksessa on ilmoitettava todella vaadittu järjestelmä ja sen versio; pelkät nimikkeet eivät määritä valmiin osan tilaa. NASA/JSC:n PRC-5006 Rev. E sisältää piirustusmerkintäesimerkin tyypille II, luokalle 2 nimetyn värin kanssa. [2]
Valinta tulisi perustua osan käyttötarkoitukseen. Kosmeettinen kotelo, jolla on hallittu musta ulkonäkö, edellyttää erilaista hyväksyntätehtävää kuin kulumasta vastaava komponentti, jolle on määritelty kovapintainen anodointi. Tyypin III anodointia ei voida automaattisesti käyttää kaikille alumiiniosille: paksuumpi oksidikerros voi vaikuttaa enemmän mittoihin, ja sen luonnollinen ulkonäkö voi vaihdella alumiinisepoksen mukaan. Samoin tyypin II anodointipalvelun hintaa ei tule verrata tyypin III anodointitarjoukseen niin kuin molemmat toimittajat tarjoisivat samaa lopputulosta. Varmista ensin, että molemmat tarjoukset täyttävät samat toiminnalliset vaatimukset, ja vasta sen jälkeen vertaa niiden hintoja.
Väri ja tiukennus voivat myös muuttaa valmistusprosessia. Väritetty pinnanpäällys voi vaatia sovitun värialueen ja tiukennustavan; toiminnallinen pinnoite, johon lisätään myöhemmin kuivapinnoitteen käsittely, voi vaatia erilaista tiukennusta. Tämän ratkaisevat sovellettava määrittely ja todellinen käyttötarkoitus, ei yleispätevä ”selkeä” tai ”musta” lyhennelmä. ASTM B580-25 sallii nimenomaisesti ostajan ja valmistajan sopia kyseisessä sovelluksessa tarvittavista ominaisuuksista. [3] Pyydä tarjousta ilmoittamaan, mitä se sisältää, äläkä oleta, että kaikki teollisuuslaitokset tulkitsisivat lyhennettyä huomautusta samalla tavalla.
Seoksesta ja pinnan esikäsittelystä riippuu ostamasi ulkonäkö
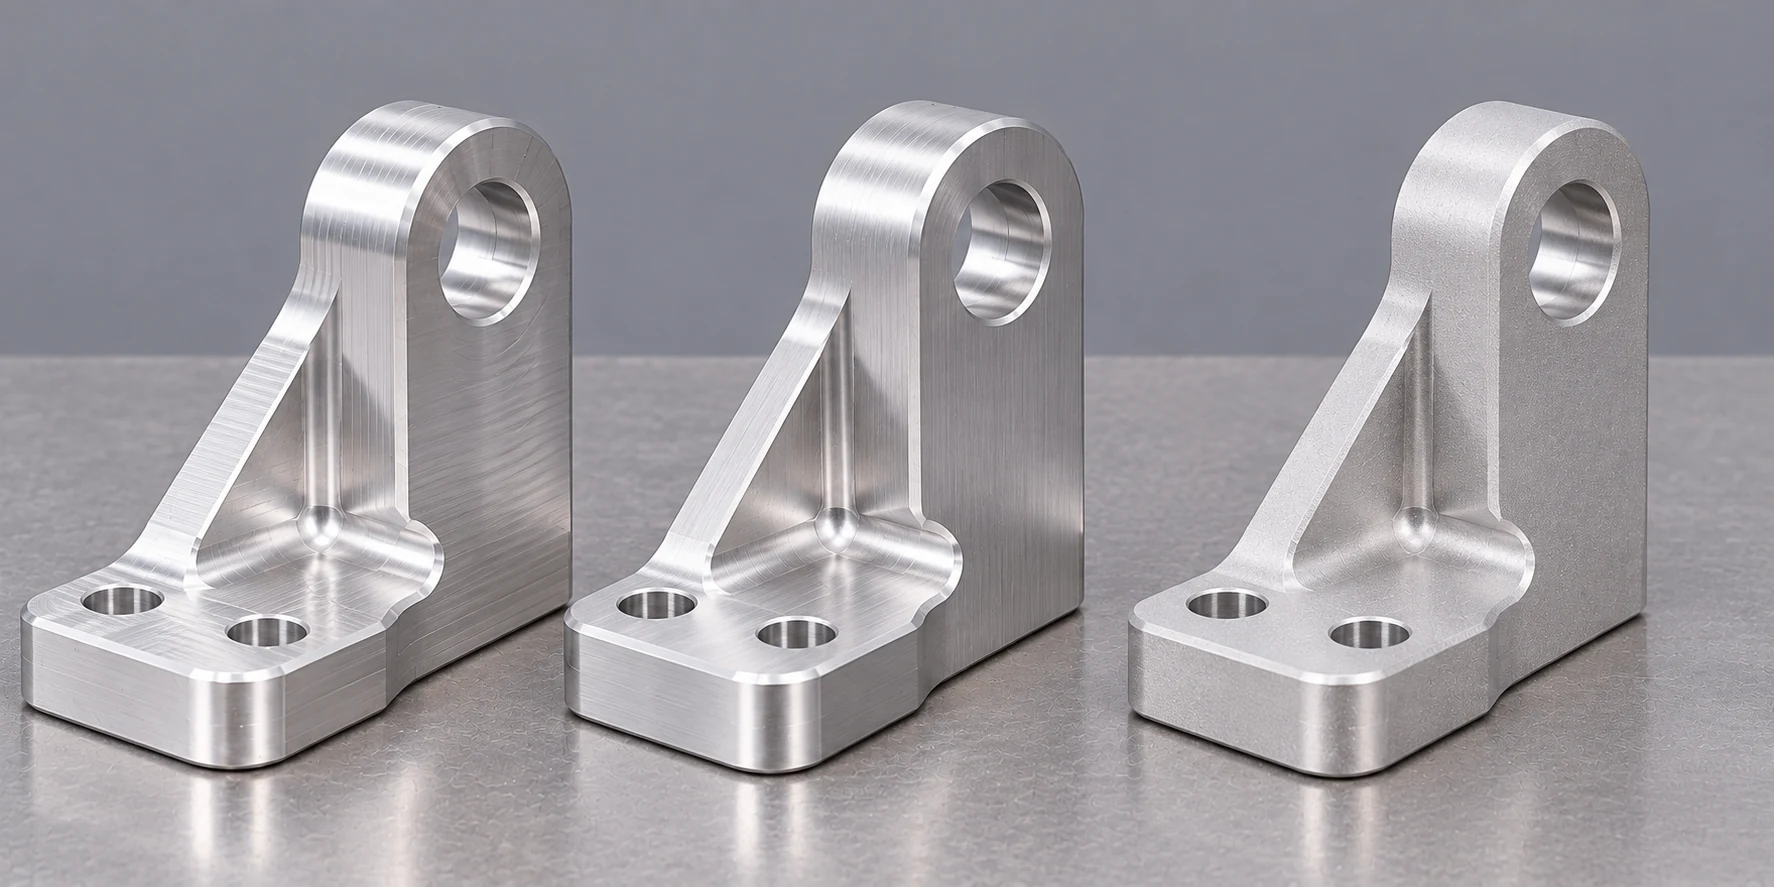
Anodointi ei poista alkuperäistä pintaa. Jyrsintäjäljet, naarmut, kiillotussuunta ja hiomakarvan tekstuuria voivat jäädä näkyviin oksidikerroksen läpi. AAC:n tekninen tiedote selittää, että mekaaninen tekstuuria ja virheitä näkyy anodisoitussa oksidissa, kun taas kemiallinen puhdistus, etsointi tai kirkastus muuttaa lopputuloksen ulkonäköä. NASA:n prosessispesifikaatio sanoo samoin, että pintatekstuuria kopioidaan pikemminkin kuin tasataan. [4] [2]
Siksi mekaanisesti valmistetun osan hinta eroaa saman koneistetun osan hinnasta, johon sisältyy myös harjaus, kiillotus, kuulahiuksenteko tai ohjattu mattapintainen käsittely ennen anodointia. Jos näkyvä kotelo vaatii yhtenäisiä pintoja, määrittele ne pinnat ja tarkoitettu esikäsittely. Sisäisessä kannakkeessa, jossa ulkonäkö on toissijainen, vältä kosmeettisen käsittelyn ostamista, jos sillä ei ole toiminnallista tehtävää. Jyrsintäjälkien ja pinnankäsittelyn keskitetty opas selittää, miksi tekstuurivaatimus tulisi valita ennen lopullista pintakäsittelyä.
Seokset ja tuotteen muoto ovat myös tärkeitä. AAC huomauttaa, että alumiiniseokset voivat reagoida eri tavoin samaan anodointiprosessiin; muovattavat 6xxx-seokset anodoidaan yleensä hyvin, kun taas kuparin määrän kasvaessa 2xxx-seoksissa anodointi voi vaikeutua. Jopa nimellisesti saman värin tapauksessa levyä edustava näyte ei välttämättä toimikaan ulostumisen tai eri materiaalierän ulkonäön mallina. Väriä kriittisille osille tulisi käyttää vaihteluarvoja edustavasta varastosta valittuja näytteitä ja sopia tarkastettavista pinnoista sekä tarkastusolosuhteista. Tämä saattaa lisätä näytteiden ottamiseen ja hyväksyntään liittyvää työtä, mutta se estää myös tarjouksen lupaamasta määrittelemätöntä värimatcchia. Alumiinimateriaalisivu on paikka, jossa perusmateriaalin valinta voidaan tarkistaa erikseen pinnakäsittelyn kanssa.
Peittäminen ja ripustusmerkit kuuluvat tarjoiltuun työhön
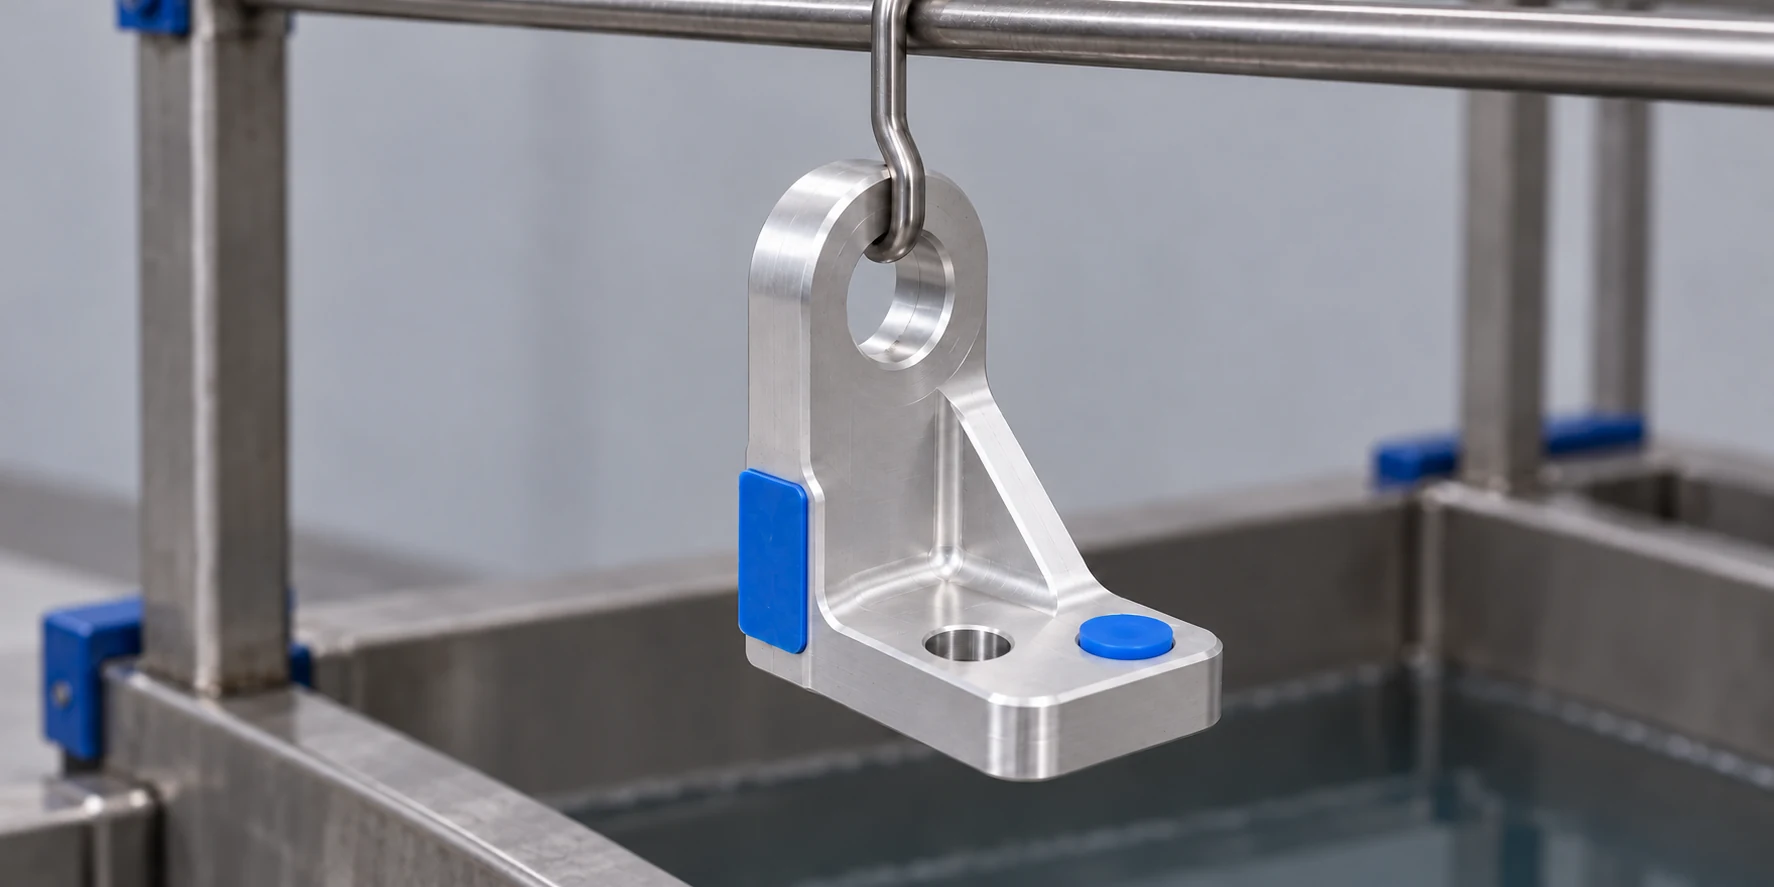
Peittäminen on valikoiva toiminto, ei automaattinen seuraus anodointitilauksesta. Kierteinen reikä, sovitettu poraus tai sähköinen maadoituspinta saattavat jäädä peittämättömiksi, kun taas viereiset pinnat saavat oksidikerroksen. Reiät ja poraukset voidaan usein tukkia; laaja tasainen alue voi olla vaikeampi peittää puhtaasti. AAC:n usein kysytyt kysymykset -osio tekee tuon eron sen sijaan, että kaikkia suojattavia pintoja käsiteltäisiin samalla tavalla. [1]
Pienessä kiinnityslevyssä suojattu sijoituspore ja yksi paljaalla pinnalla oleva maadoitustaso voivat vaatia eri materiaaleja ja käsittelytapoja. Pintakäsittelyn suorittajan on tiedettävä, mitkä pinnat täytyy pitää johtavina, mitkä tarvitsevat korroosiosuojaa ja onko peitetytön kosketusmerkki hyväksyttävissä piilossa olevassa reunassa. Sähköisen rakin kosketusta ei voida yksinkertaisesti poistaa prosessista; sille on määritettävä hyväksytty sijainti. NASAn määrittely vaatii suunnittelijoiden koordinoida kosketuspisteet tai kosketuksen estetyt pinnat pintakäsittelytoimijan kanssa. [2]
Ilmoita suojatut piirteet merkityllä piirustuksella, älä huomautuksessa, jossa sanotaan vain “suojaa tarpeen mukaan.” Jos alun perin annettu tarjous kattaa kokonaispinnan pinnoitteen ja piirustukseen myöhemmin lisätään suojattu porausreikä, uusi suojaus, käsittely ja tarkastus muodostavat laajennuksen työalueeseen. Osan hinta, joka sisältää yhden tukin, ei välttämättä ole vertailukelpoinen hinnan kanssa, joka sisältää useita suojausalueita ja rajoitetun kosketuspaikan kiinnitysraudassa. Asiaankuuluva vertailu on hyväksytyn osan kustannus määritellyillä paljailla ja pinnoitetuilla pinnalla.
Hinnoittele valmis mitallinen sovitus ja sen tarkastus
Anodointi muuttaa alumiinin pinnan alumiinioksidiksi, ja valmis pinta voi liikkua suhteessa koneistettuun pintaan. Porauksessa sisäänpäin tapahtuva kasvu vaikuttaa halkaisijan molempiin puoliin. AAC antaa nimelliset tunkeutumis- ja kasvusuhdetta tyypille II ja tyypille III, mutta se mainitsee myös, että seoksen koostumus ja prosessiehdot vaikuttavat tulokseen. Nämä suhteet ovat hyödyllisiä suunnittelussa; ne eivät kuitenkaan korvaa sovittua valmiin kappaleen mitan tarkkuusvaatimusta. [1]
Laakeri- tai asennustiukkuutta varten päätä, onko tiukkuus anodisoitu, suojattu (masked) vai valmistettu hyväksytyssä myöhempässä vaiheessa. Ilmoita sitten vaadittu lopullinen sovitus ja mittausolosuhde. NASA/JSC suosittelee sekä “koneistettavaa” että lopullisia mittoja kyseisille Type III -sovelluksille ja varoittaa, että kapean reiän sisäpinnalle muodostuva pinnoite voi poiketa ulkopinnalla muodostuvasta pinnoitteesta. [2] Yhtenäinen nimellispaksuus piirustuksessa ei yksinään takaa, että syvä sisäinen tiukkuus saa saman pinnoitteen kuin helposti käytettävissä oleva ulkopinta.
Tarkastusliitteellä on myös hinta. Jos sopimuksessa vaaditaan pinnoituspaksuuden mittaamista tietyssä paikassa, sovituksen tarkistamista anodointia varten tai määriteltyjen pintojen ulkonäköntarkastusta, nämä tarkastukset kuuluvat tarjoukseen. AAC:n kovapinnoitusohjeissa vaaditaan asiakkaan ja anodointiyrittäjän sopimusta tuotannon aloittamisen ennen avoimista rei’istä ja kierreputkista sekä liitetään testit käyttötarkoitukseen. [5] Tämä muodostaa hyödyllisen rajan alhaisen pinnoituskustannuksen ja toimitetun toimivan osan välille. Laajemman keskustelun mittojen merkintöjen aiheesta löydät artikkelista CNC-koneistustoleranssit; anodointitilauksessa on kuitenkin edelleen ilmoitettava, mitkä mitat koskevat pinnoituksen jälkeistä tilannetta.
Vertaa kokonaissuorituspinnoituskustannusta hyväksytyttä osalta kohden
Tässä on hypoteettinen USD-laskelma identtisistä 6061-T6-kannattimista, joilla on sama musta anodointityyppi II, luokka 2, sovittu pinnan esikäsittely, yksi peitetty poraus, sallittu ripustuspaikka ripustuskehyksessä ja sama lopputarkastus. Oletettu ripustuskehys kestää enintään 40 kannattinta per käsittelykerta tässä yhdessä järjestelyssä. Kaikki aloitetut osat läpäisevät tarkastuksen; yksi ostotilaus toimitetaan; koneistus, pakkaus, kuljetus ja verot eivät sisälly tähän. Nämä keksityt tarjousedellytykset havainnollistavat laskutoimitusta, eivätkä ne edusta markkinahintaa tai VETCNC:n tarjousta.
Hinta A veloittaa 160 dollaria jokaisesta aloitetusta käsittelykuormasta sekä 3 dollaria jokaista hyväksyttyä kiinnikettä kohti peittoprosessia varten. Hinta B veloittaa 10 dollaria jokaista hyväksyttyä kiinnikettä kohti, ja peittoprosessi sekä kaikki käsittelykuormat sisältyvät tähän hintaan. Näillä oletuksilla Hinta A:n eräkokonaishinta on 160 $ × ceil(Q ÷ 40) + 3 $ × Q; Hinta B:n on 10 $ × Q, missä Q on hyväksyttyjen kiinnikkeiden lukumäärä.
| Hyväksytyt kiinnikkeet, Q | Tarjous A latautuu | Tarjous kokonaishinta / osa | Tarjous B: kokonaishinta / osa | Alhaisempi oletettu kokonaissumma |
|---|---|---|---|---|
| 20 | 1 | $220 / $11.00 | $200 / $10.00 | Tarjous B |
| 40 | 1 | $280 / $7.00 | $400 / $10.00 | Tarjous A |
| 41 | 2 | $443 / $10.80 | $410 / $10.00 | Tarjous B |
41 kappaleen kohdalla Tarjous A aloittaa toisen kuorman: 320 dollaria kuormakustannuksia ja 123 dollaria peittämisestä eli yhteensä 443 dollaria, mikä pyöristettynä sentteihin on 10,80 dollaria hyväksytyttä osaa kohden. Alhaisin yksikköhinta 40 kappaleella ei tarkoita, että 41. osa olisi edullinen. Todellinen ripustuskapasiteetti ja hinnoittelusäännöt tulee saada pintakäsittelijältä; kosketuskohdan, osan asennon, värin tai pinnankäsittelyvaatimusten muuttaminen voi muuttaa niitä. Jos erässä on hylättyjä osia tai uudelleenkäsittelyä vaativia osia, osoittajaan sisällytetään todelliset laskutetut työt, kun taas nimittäjässä säilyy toimitettujen hyväksyttyjen osien määrä.
Älä tilaa ylimääräisiä kiinnikkeitä pelkästään oletetun alennusrajapisteen ylittämiseksi. Vertaa kokonaismaksua todelliseen kysyntään, muutosten vakauden ja mahdollisuuteen yhdistää yhteensopivaa tulevaa työtä. Laajempi CNC-kustannus- ja toimittajavalintaa käsittelevä opas kattaa koko osan tarjouksen; tämä laskelma erottaa anodointikustannuksen.
Tarkista, että jokaisessa tarjouksessa on sama toimitettava osa
Kun anodointitarjoukset eroavat toisistaan, ratkaise alue ennen numeron neuvottelua. Tee pinnoitusspesifikaatio, edustava seos ja varastossa oleva materiaali, näkyvät pinnat, hyväksytty ripustusmerkintäalue, peitettyjen piirteiden kohdat, pinnoituksen jälkeiset mitat, tarkastus ja hyväksytty määrä samaksi kaikissa tarjouksissa. Pyydä jokaista pinnoittajaa ilmoittamaan sen hinnoitteluperuste sekä mikä pinnan esikäsittely, näytteet, peittäminen, testit ja pakkaus sisältyy tarjoukseen. Jos jokin pinnoittaja ehdottaa yksinkertaisempaa pinnoitusta tai erilaista raakapinnan järjestelyä, hinnoittele se erillisenä hyväksyttävänä vaihtoehtona eikä käsittele sitä vaatimustenmukaisena perustasona.
Tuo tieto riittää selvittämään, johtuuko ero todellisesta reitin edusta, määrärajasuunnasta vai puuttuvasta vaatimuksesta. CNC-koneistuksen tarjouspyyntöopas kattaa täysin piirustus- ja tilauspakettia. Tälle pinnankäsittelylle viimeinen kysymys on kapeampi: kuinka paljon maksaa toimittaa määritelty määrä osia määritellyllä pinnoituksella, ulkoasulla ja istumalla?
Tekniset lähteet
- Alumiinianodointiyhdistys, anodoidun alumiinin usein kysytyt kysymykset, kysymyksiä ripustusjäljistä, peittämisestä, väyrimallisteista ja mitallisesta muutoksesta: sähköinen kosketus, suojatut alueet, eri tuotantoerien mukaan vaihteleva ulkonäkö sekä nimellisen oksidikerroksen kasvusuhdeen rajat.
- NASA:n Johnson Space Center, Alumiiniseosten anodointiprosessin määrittely, PRC-5006 Rev. E, toukokuu 2026, kohdat 3.0–3.1: tyypin/luokan piirustusmerkinnät, kiinnitysrautapalkkiin, esikäsittely, mitalliset vaikutukset ja sisäiset poraustulpat.
- ASTM International, ASTM B580-25, Alumiinille sovellettavien anodisoitujen oksidipinnoitteiden standardieritus, soveltamisala ja kohta 1.1: pinnoitteen ominaisuudet ovat sovelluskohtaisia ja ne sovitaan ostajan ja valmistajan välillä.
- Alumiinin anodointiin keskittyvä neuvottelukunta (Aluminum Anodizers Council), Anodoidun pinnan määrittely alumiiniosille, helmikuussa 2013 julkaistu tiedote, sivut 2–4: seoksen ja käsittelyn luokka, pohjamateriaalin pintatekstuurit, mekaaninen ja kemiallinen esikäsittely sekä ulkonäkö.
- Alumiinin anodointiin keskittyvä neuvottelukunta (Aluminum Anodizers Council), Ohje: kovien anodisoitujen oksidipinnoitteiden valinta, sivut 1–2: sopimus asennukseen vaikuttelevasta esikäsittelystä ja käyttötarkoitukseen perustuvista testivalinnoista.



