Sur cette page
Le coût de l’anodisation d’une pièce en aluminium usinée sur machine-outil à commande numérique (CNC) correspond au coût de livraison de la pièce finie conforme aux spécifications, et non à un supplément fixe pour simple immersion dans une cuve. Deux ateliers peuvent établir un devis pour le même plan selon des bases différentes : une tarification par charge de traitement, un lot minimum, un prix unitaire, ou des frais distincts pour la préparation et le masquage. Ces prix ne sont comparables que si la couche d’anodisation, l’aspect visuel, les surfaces protégées, les cotes finies, les modalités d’inspection et la quantité acceptée sont identiques.
L’estimation la plus rapide et utile consiste à définir cet état fini, à déterminer combien de pièces peuvent effectivement être traitées simultanément, puis à diviser le coût total du traitement de finition par le nombre de pièces acceptées. Les détails ci-dessous expliquent pourquoi une ligne de devis peu coûteuse pour l’anodisation peut omettre des opérations que la pièce nécessite tout de même.
Une charge de traitement peut déterminer le prix d’un petit lot
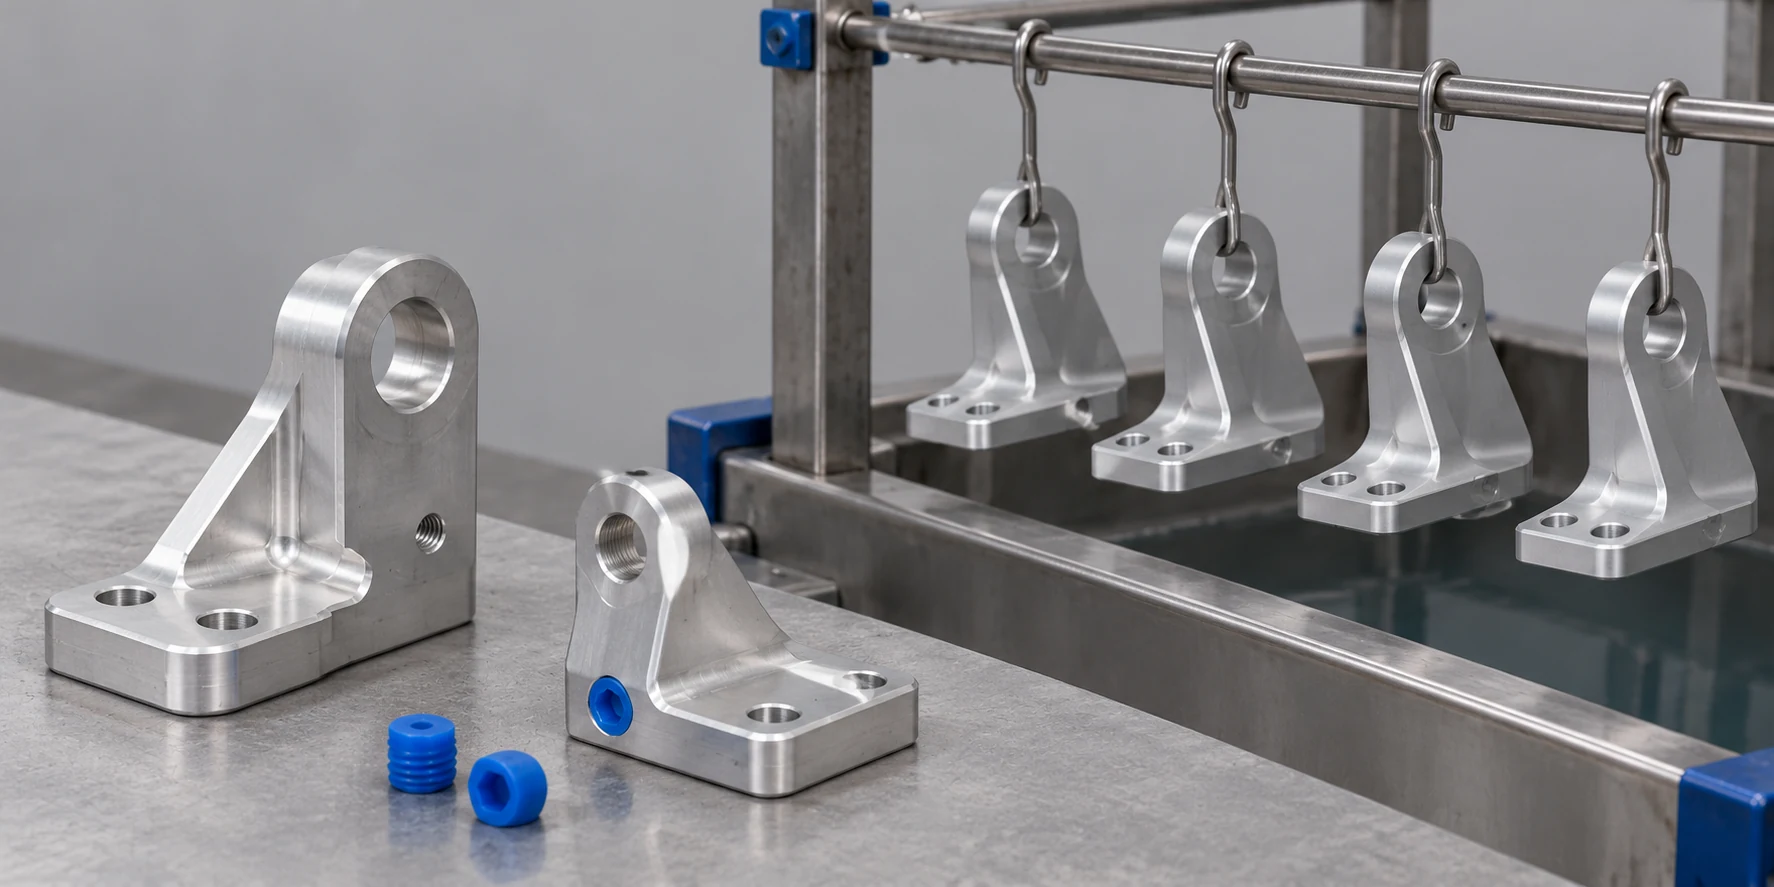
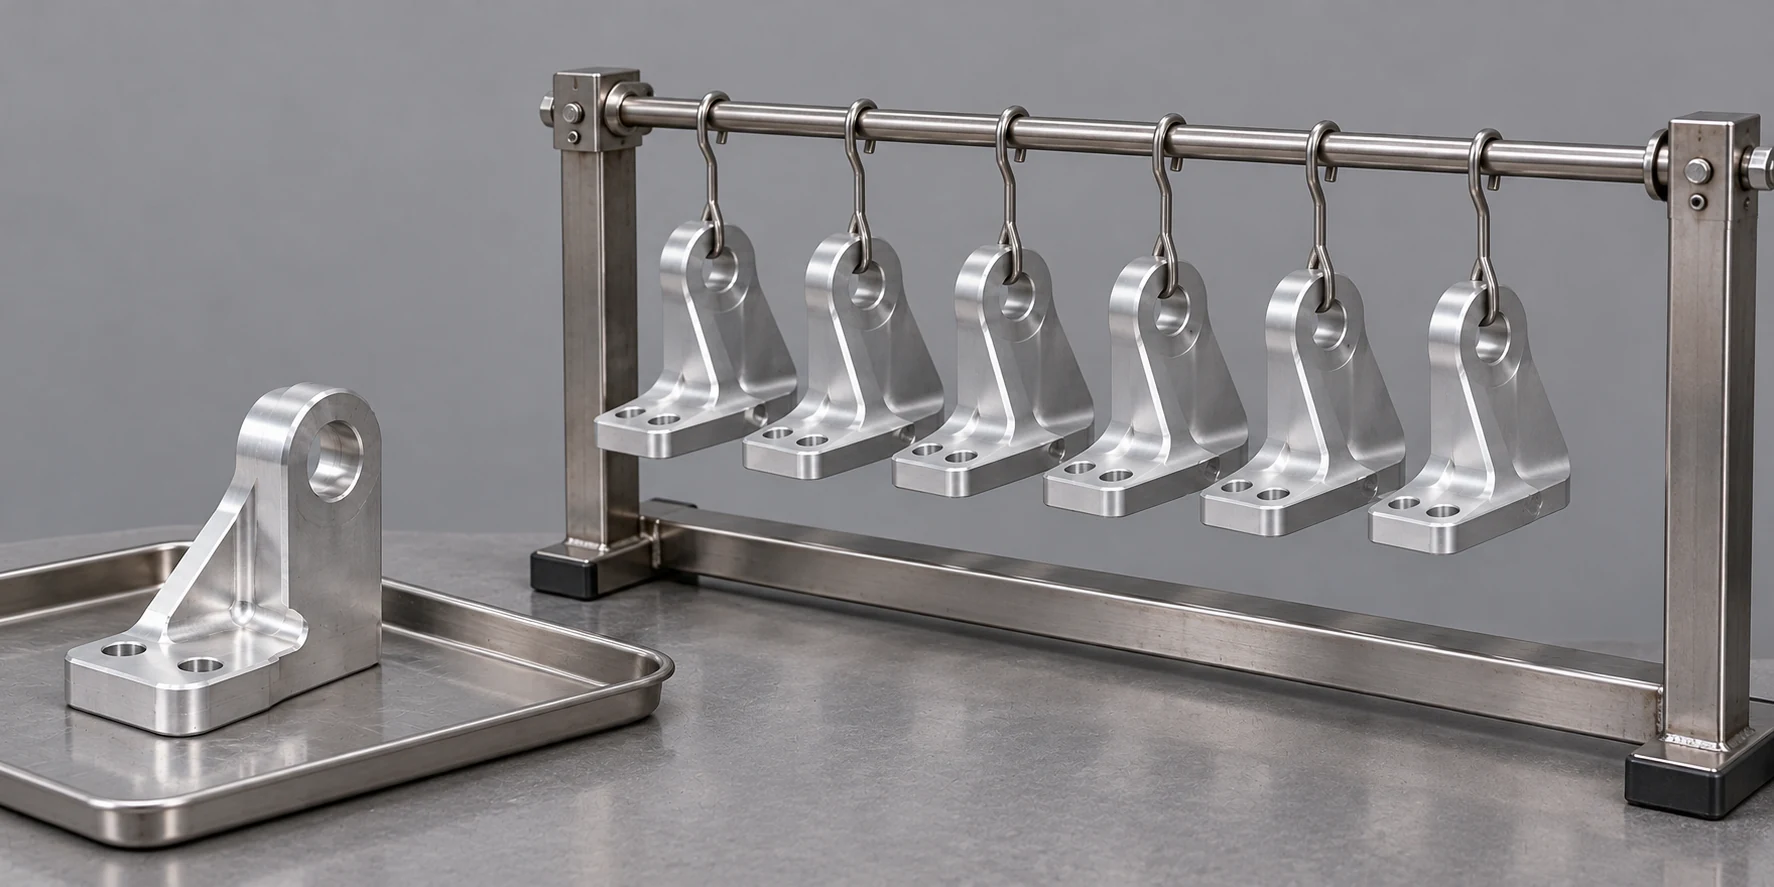
Les pièces usinées CNC individuelles doivent être supportées et connectées électriquement pendant leur passage dans une ligne d’anodisation. Le contact laisse une marque locale non revêtue. Les pièces nécessitent également de l’espace pour l’accès à la solution et la manipulation ; leur agencement sur un support (rack) dépend de leur forme, de l’emplacement des points de contact, des exigences en matière de revêtement et du procédé du finisseur, et non uniquement de leur surface nominale. Le Conseil des anodiseurs d’aluminium (Aluminum Anodizers Council, AAC) précise que le contact électrique est obligatoire pour chaque pièce, la taille du contact dépendant du procédé et de la pièce. [1]
Une plaque plane dotée d’un bord de contact acceptable peut être emballée différemment d’un boîtier évidé dont les faces visibles ne peuvent pas présenter de marques de support. Deux pièces présentant une masse ou une surface exposée similaire peuvent donc consommer une capacité de support et un effort de manutention différents. C’est pourquoi « l’anodisation au pouce carré » seule est souvent une méthode incomplète pour prévoir le montant de la facture. Demandez au finisseur quelle base tarifaire s’applique à la géométrie réelle : par charge, par lot, par pièce ou une combinaison de ces modalités. Une redevance par charge peut être répartie entre les pièces de cette même charge, mais elle peut augmenter dès que la pièce suivante nécessite une nouvelle charge.
La quantité commandée n’a d’incidence sur le coût que si elle est associée à un arrangement de production. Quarante supports usinés dans une seule série compatible ne coûtent pas nécessairement le même prix unitaire que quarante supports répartis en quatre lots distincts, chacun faisant l’objet d’une émission séparée. Si chaque lot exige sa propre préparation, son contrôle chromatique, son identification ou ses dates de livraison, additionner simplement leurs quantités peut masquer des opérations répétées. À l’inverse, regrouper des pièces aux spécifications différentes afin de prétendre à un tarif inférieur ne constitue pas une économie si la série combinée ne peut satisfaire simultanément les deux plans.
Spécifiez le revêtement avant de comparer les prix des types II et III
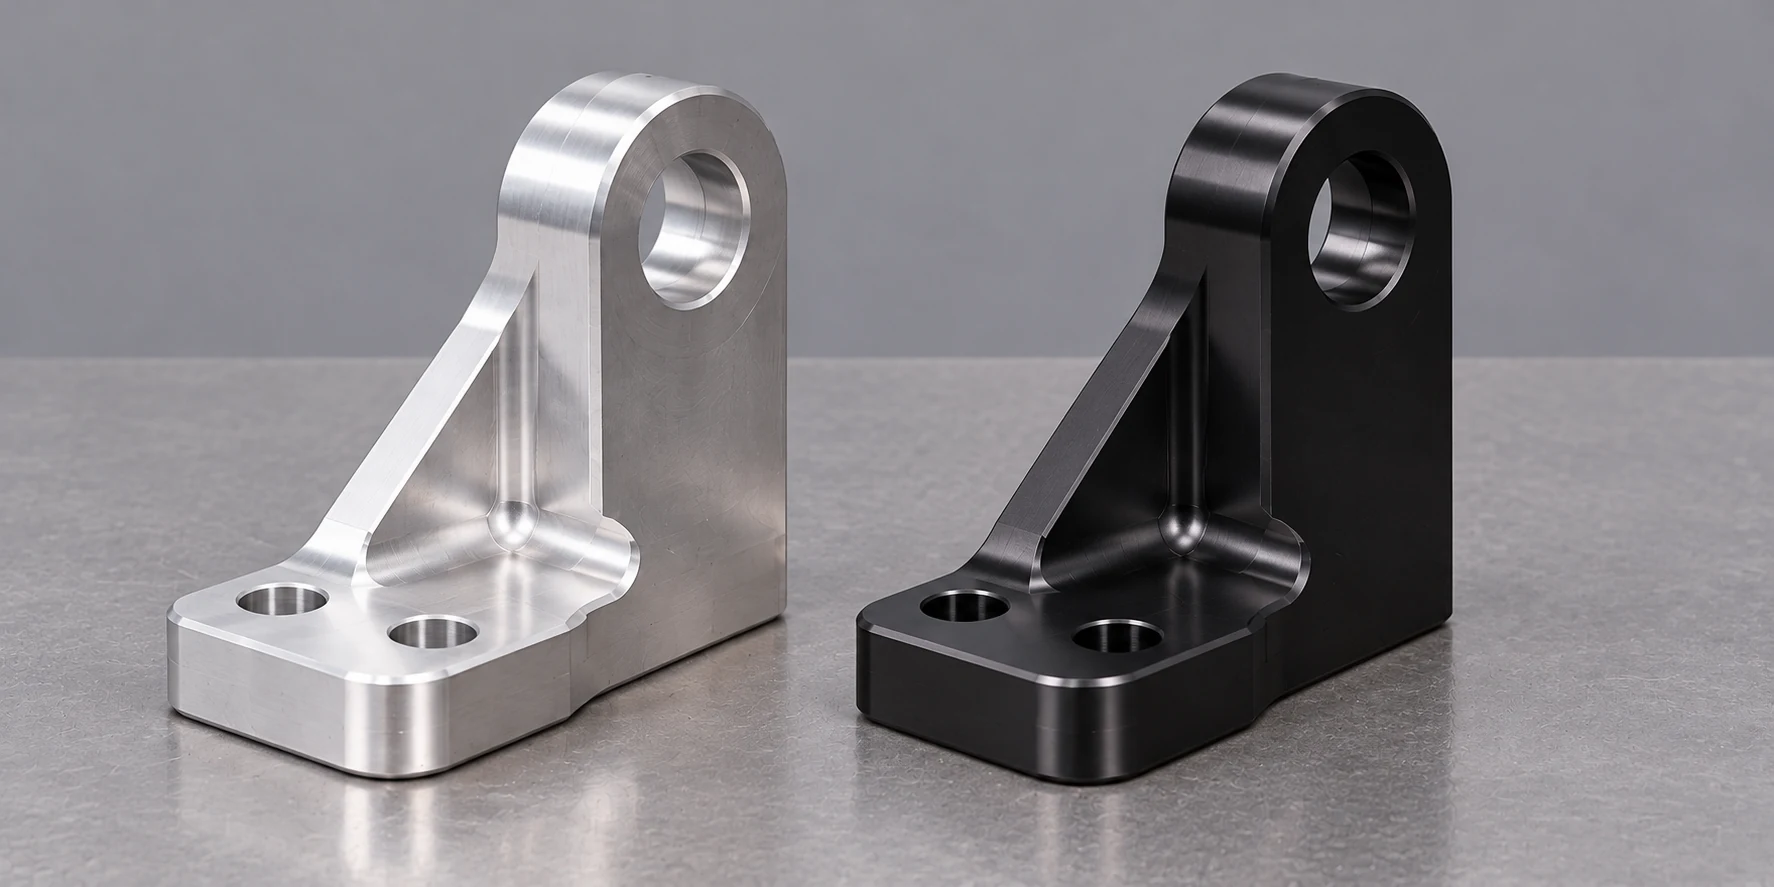
« Anodisation noire » n’est pas une spécification complète de finition. Un devis exige la désignation applicable du revêtement, l’épaisseur requise le cas échéant, la couleur, l’état de scellement, la préparation de surface ainsi que toute exigence fonctionnelle ou esthétique. Dans un système de type/classe tel que MIL-PRF-8625, le type II désigne l’anodisation à l’acide sulfurique, le type III l’anodisation dure, la classe 1 correspond à une anodisation non teintée et la classe 2 à une anodisation teintée. Le plan ou le contrat doit identifier explicitement le système et la révision effectivement requis ; les simples libellés ne définissent pas à eux seuls l’état final de la pièce. La spécification PRC-5006 Rév. E de la NASA/JSC fournit un exemple de note de plan pour le type II, classe 2 avec une couleur nommée. [2]
Le choix doit suivre l’usage de la pièce. Un boîtier esthétique avec une apparence noire contrôlée implique une tâche d’acceptation différente de celle d’un composant exposé à l’usure et doté d’un revêtement dur spécifié. Le type III n’est pas une amélioration automatique pour toutes les pièces en aluminium : l’oxyde plus épais peut avoir un effet dimensionnel plus important, et son aspect naturel peut varier selon l’alliage. De même, le prix d’un anodisage de type II ne doit pas être comparé à un devis pour un anodisage de type III comme si les deux fournisseurs proposaient la même prestation. Vérifiez d’abord que les deux propositions répondent aux mêmes exigences fonctionnelles, puis comparez leurs prix.
La couleur et le scellement peuvent également modifier le processus. Une finition teinte peut nécessiter une gamme de couleurs convenue ainsi qu’une approche de scellement définie ; un revêtement fonctionnel suivi d’un traitement par film sec peut impliquer une exigence de scellement différente. C’est la spécification applicable et l’usage réel qui déterminent cela, et non un raccourci générique tel que « transparent » ou « noir ». La norme ASTM B580-25 autorise explicitement l’acheteur et le fabricant à convenir des propriétés requises pour une application donnée. [3] Demandez expressément dans la demande de devis ce qui est inclus, plutôt que de supposer que chaque atelier interprète de la même manière une mention abrégée.
L’alliage et la préparation de surface influencent l’apparence que vous achetez
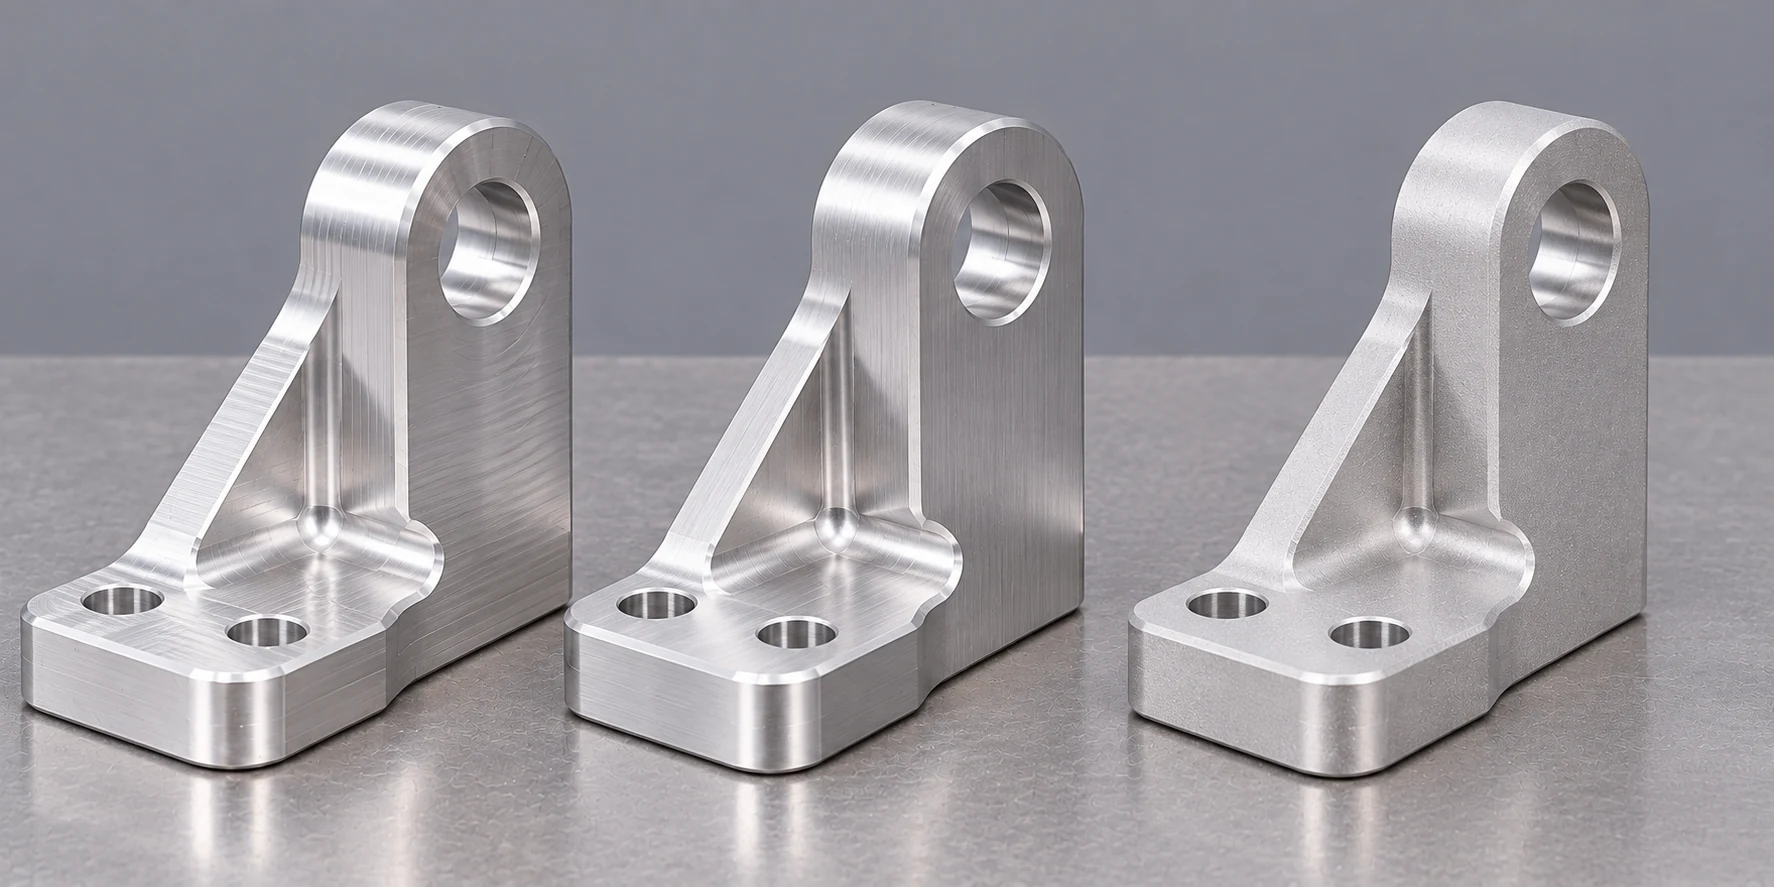
L’anodisation n’efface pas la surface initiale. Les traces de fraisage, les rayures, le sens de polissage et la texture de sablage peuvent rester visibles à travers la couche d’oxyde. La note technique de l’AAC explique que la texture mécanique et les défauts apparaissent à travers l’oxyde anodique, tandis que le nettoyage chimique, la décapage ou le brillantage modifient l’apparence finale. La spécification de procédé de la NASA indique également que la texture de surface est reproduite plutôt que nivelée. [4] [2]
Le prix d’une pièce mécaniquement finie diffère donc de celui de la même pièce usinée avec, en plus, un brossage, un polissage, un sablage à billes ou une apparence mate contrôlée avant anodisation. Si un boîtier visible doit présenter des faces uniformes, identifiez ces faces ainsi que le prétraitement prévu. Pour une entretoise interne dont l’apparence est secondaire, évitez d’acheter une préparation cosmétique qui ne remplit aucune fonction. Le guide ciblé sur les marques de fraisage et les finitions explique pourquoi une exigence de texture doit être définie avant le procédé final de traitement de surface.
L’alliage et la forme du produit comptent également. AAC signale que les alliages d’aluminium peuvent réagir différemment au même procédé d’anodisation : les alliages corroyés de la série 6xxx s’anodisent généralement bien, tandis qu’une teneur croissante en cuivre dans les alliages de la série 2xxx peut rendre l’anodisation plus difficile. Même pour une teinte nominale identique, un échantillon de tôle peut ne pas reproduire l’apparence d’une extrusion ou d’un lot de matière différent. Pour les pièces dont la couleur est critique, utilisez des échantillons de gamme fabriqués à partir d’un stock représentatif et convenez des faces à inspecter ainsi que des conditions d’observation. Cela peut ajouter des étapes d’échantillonnage et d’approbation, mais cela empêche aussi un devis de promettre un appariement chromatique non défini. La page matériaux aluminium est l’endroit où examiner séparément la décision relative au matériau de base, indépendamment de la finition.
Le masquage et les marques de support font partie du travail inclus dans le devis
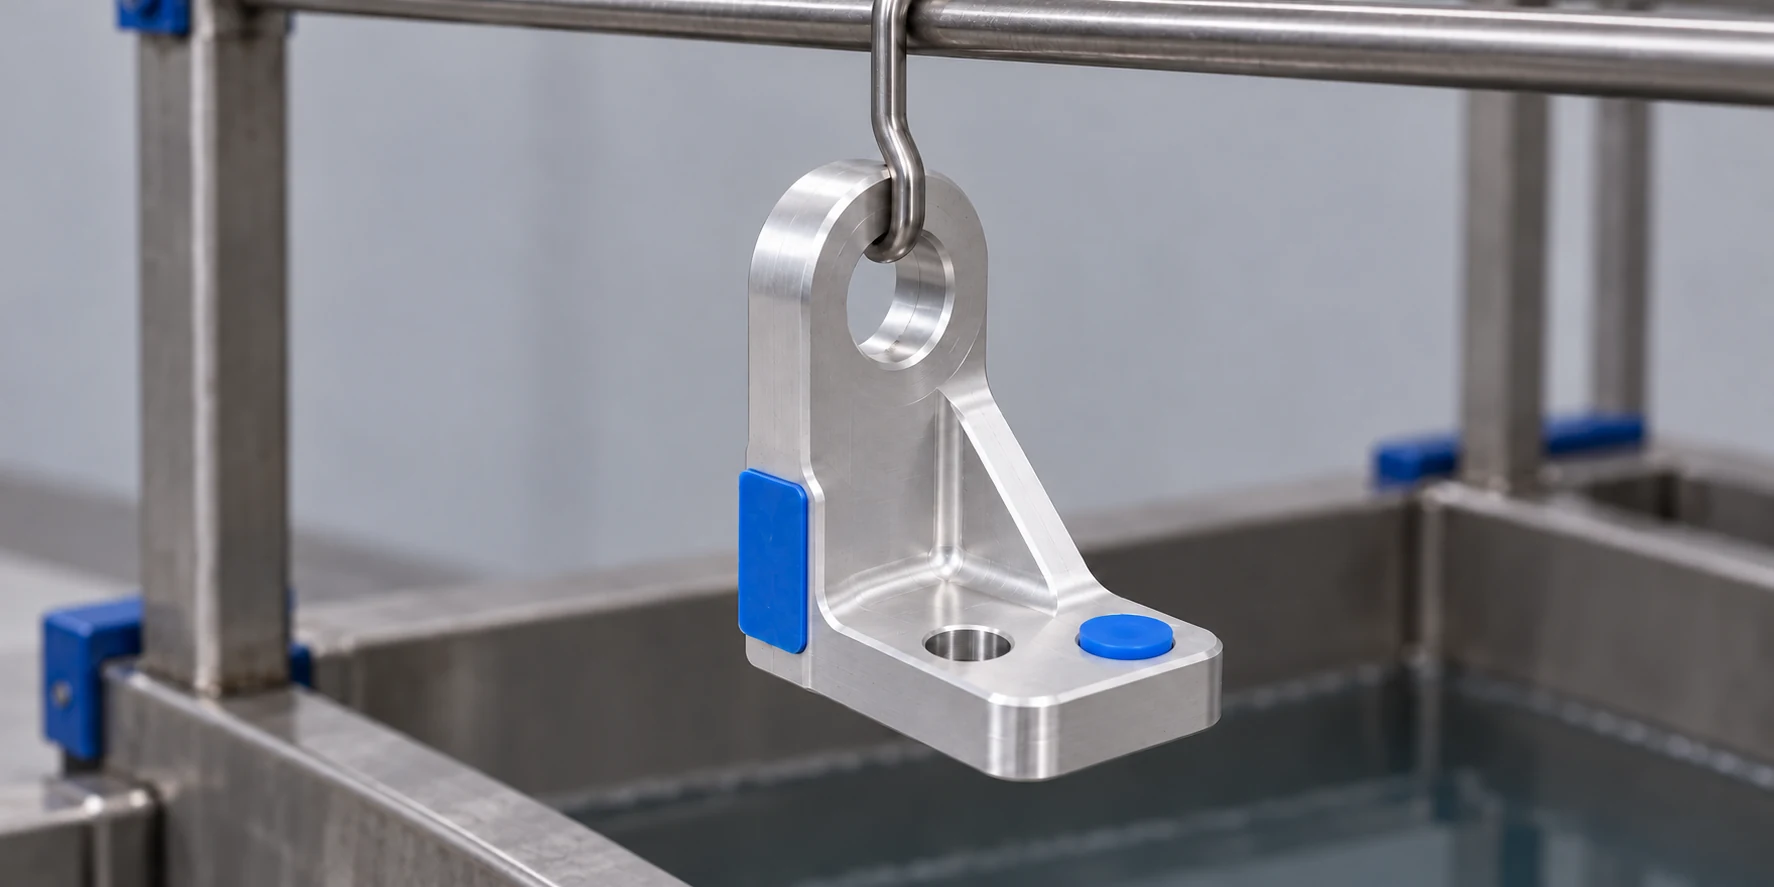
Le masquage est une opération sélective, et non un résultat libre obtenu simplement en commandant l’anodisation. Un trou taraudé, un alésage ajusté ou une pastille de mise à la masse électrique peuvent nécessiter de rester non anodisés, tandis que les faces adjacentes reçoivent la couche d’oxyde. Les trous et les alésages peuvent souvent être obturés ; en revanche, il peut être plus difficile de masquer proprement une vaste zone plane. La FAQ d’AAC établit cette distinction plutôt que de traiter toutes les surfaces protégées de façon identique. [1]
Sur une petite platine de fixation, un alésage de positionnement protégé et une simple pastille de mise à la terre peuvent nécessiter des matériaux et des traitements différents. Le finisseur doit savoir quelles surfaces doivent rester conductrices, lesquelles nécessitent une protection contre la corrosion, et si une marque de contact non revêtue est acceptable sur un bord dissimulé. Le contact électrique avec le châssis ne peut pas simplement être supprimé du procédé ; il requiert un emplacement approuvé. La spécification de la NASA demande aux concepteurs de coordonner les points de contact ou les surfaces interdites de contact avec le prestataire de finition. [2]
Indiquez les zones protégées sur un dessin coté, et non dans une note stipulant uniquement « masquer selon besoin ». Si le devis initial couvre une finition globale et que le dessin ajoute ultérieurement un alésage protégé, la nouvelle opération de masquage, la manutention et l’inspection constituent une modification de périmètre. Un prix unitaire incluant un seul bouchon n’est pas nécessairement comparable à un prix incluant plusieurs masquages et un emplacement restreint de contact avec la grille. La comparaison pertinente est le coût de la pièce acceptée, avec les surfaces nues et revêtues spécifiées.
Définissez le prix du jeu final et de son inspection
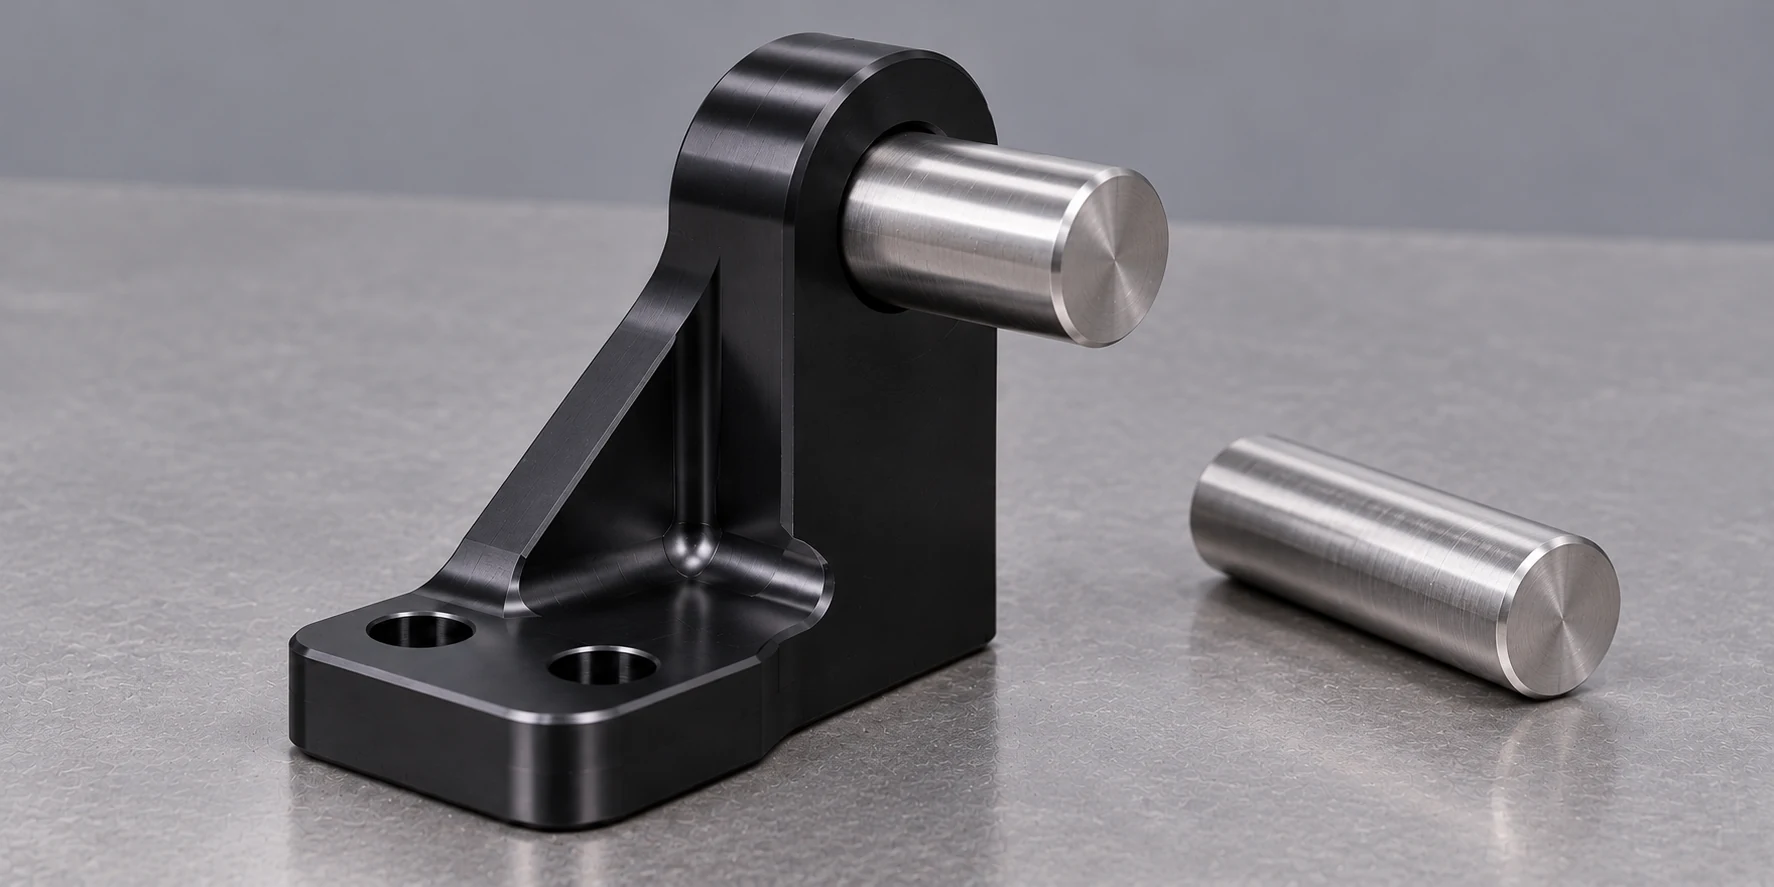
L’anodisation transforme l’aluminium en oxyde à la surface, et la surface finie peut se déplacer par rapport à la surface usinée. Sur un alésage, toute croissance vers l’intérieur agit des deux côtés du diamètre. L’AAC fournit des rapports nominaux de pénétration et de surépaisseur pour les types II et III, mais précise également que l’alliage et les conditions de procédé modifient le résultat. Ces rapports sont utiles pour la planification ; ils ne remplacent pas une tolérance convenue sur la cote finale. [1]
Pour un alésage destiné à un roulement ou à un alignement, déterminer si cet alésage est anodisé, masqué ou usiné dans une opération ultérieure approuvée. Ensuite, indiquer l’ajustement final requis et l’état de mesure correspondant. La NASA/JSC recommande, pour les applications pertinentes de type III, de spécifier à la fois les cotes « usinées à » et les cotes finales, et met en garde contre le fait que le revêtement à l’intérieur d’un trou étroit peut différer de celui appliqué sur la surface extérieure. [2] Une épaisseur nominale uniforme du film indiquée sur un plan ne saurait, à elle seule, garantir que l’alésage interne profond présentera le même revêtement qu’une face extérieure accessible.
L’inspection a également un coût. Si le contrat exige la mesure de l’épaisseur du revêtement à un emplacement précis, une vérification d’ajustement après anodisation ou une inspection visuelle des faces désignées, ces contrôles doivent figurer dans le devis. La ligne directrice AAC pour l’anodisation dure exige un accord préalable entre le client et l’anodiseur concernant le traitement de surface des ouvertures et des filetages, et lie les essais à l’application spécifique. [5] Cela constitue une frontière utile entre une ligne de finition peu coûteuse et la pièce fonctionnelle livrée. Pour une analyse plus large des indications dimensionnelles, voir Tolérances d’usinage CNC ; la commande d’anodisation doit toutefois préciser quelles dimensions s’appliquent après revêtement.
Comparez la charge totale de finition par pièce acceptée
Voici un calcul hypothétique en USD pour des supports en aluminium 6061-T6 identiques, avec la même finition noire anodisée de type II, classe 2, la même préparation de surface convenue, un alésage masqué, un emplacement autorisé de contact avec la crémaillère et la même inspection finale. On suppose que la crémaillère contient jusqu’à 40 supports par charge dans cette disposition unique. Chaque pièce lancée réussit l’inspection ; une seule livraison est effectuée par bon de commande ; l’usinage, l’emballage, le fret et les taxes sont exclus. Ces conditions de devis fictives illustrent uniquement l’arithmétique, et non un tarif du marché ni une offre VETCNC.
Devis A facture 160 $ pour chaque charge de traitement lancée, plus 3 $ par support accepté pour le masquage. Devis B facture 10 $ par support accepté, le masquage et toutes les charges de traitement étant inclus. Selon ces hypothèses, le coût total par lot du Devis A est 160 $ × arrondi_sup(Q ÷ 40) + 3 $ × Q ; celui du Devis B est 10 $ × Q , où Q est le nombre de supports acceptés.
| Supports acceptés, Q | Devis A chargé | Devis total / pièce | Devis B total / pièce | Total inférieur supposé |
|---|---|---|---|---|
| 20 | 1 | $220 / $11.00 | $200 / $10.00 | Devis B |
| 40 | 1 | $280 / $7.00 | $400 / $10.00 | Devis A |
| 41 | 2 | $443 / $10.80 | $410 / $10.00 | Devis B |
À 41 pièces, le devis A démarre une deuxième charge : 320 $ de frais de charge plus 123 $ de masquage font 443 $, soit 10,80 $ par pièce acceptée arrondi au centime. Le prix unitaire le plus bas à 40 pièces ne signifie pas que la 41e pièce est peu coûteuse. La capacité réelle des supports et les règles tarifaires doivent provenir du finisseur ; modifier l’emplacement de contact, l’orientation de la pièce, la couleur ou les exigences de finition pourrait les modifier. Si un lot comporte des rebuts ou des retouches, le numérateur inclut le travail effectivement facturé, tandis que le dénominateur reste le nombre de pièces acceptées livrées.
Ne commandez pas de supports supplémentaires uniquement pour dépasser un seuil de remise supposé. Comparez le montant total déboursé en espèces à la demande réelle, à la stabilité des révisions et à la possibilité de regrouper des travaux futurs compatibles. Le guide plus complet sur les coûts d’usinage CNC et la sélection des fournisseurs couvre l’ensemble du devis de pièce ; ce calcul isole spécifiquement le coût de l’anodisation.
Vérifiez que chaque offre concerne exactement la même pièce livrée
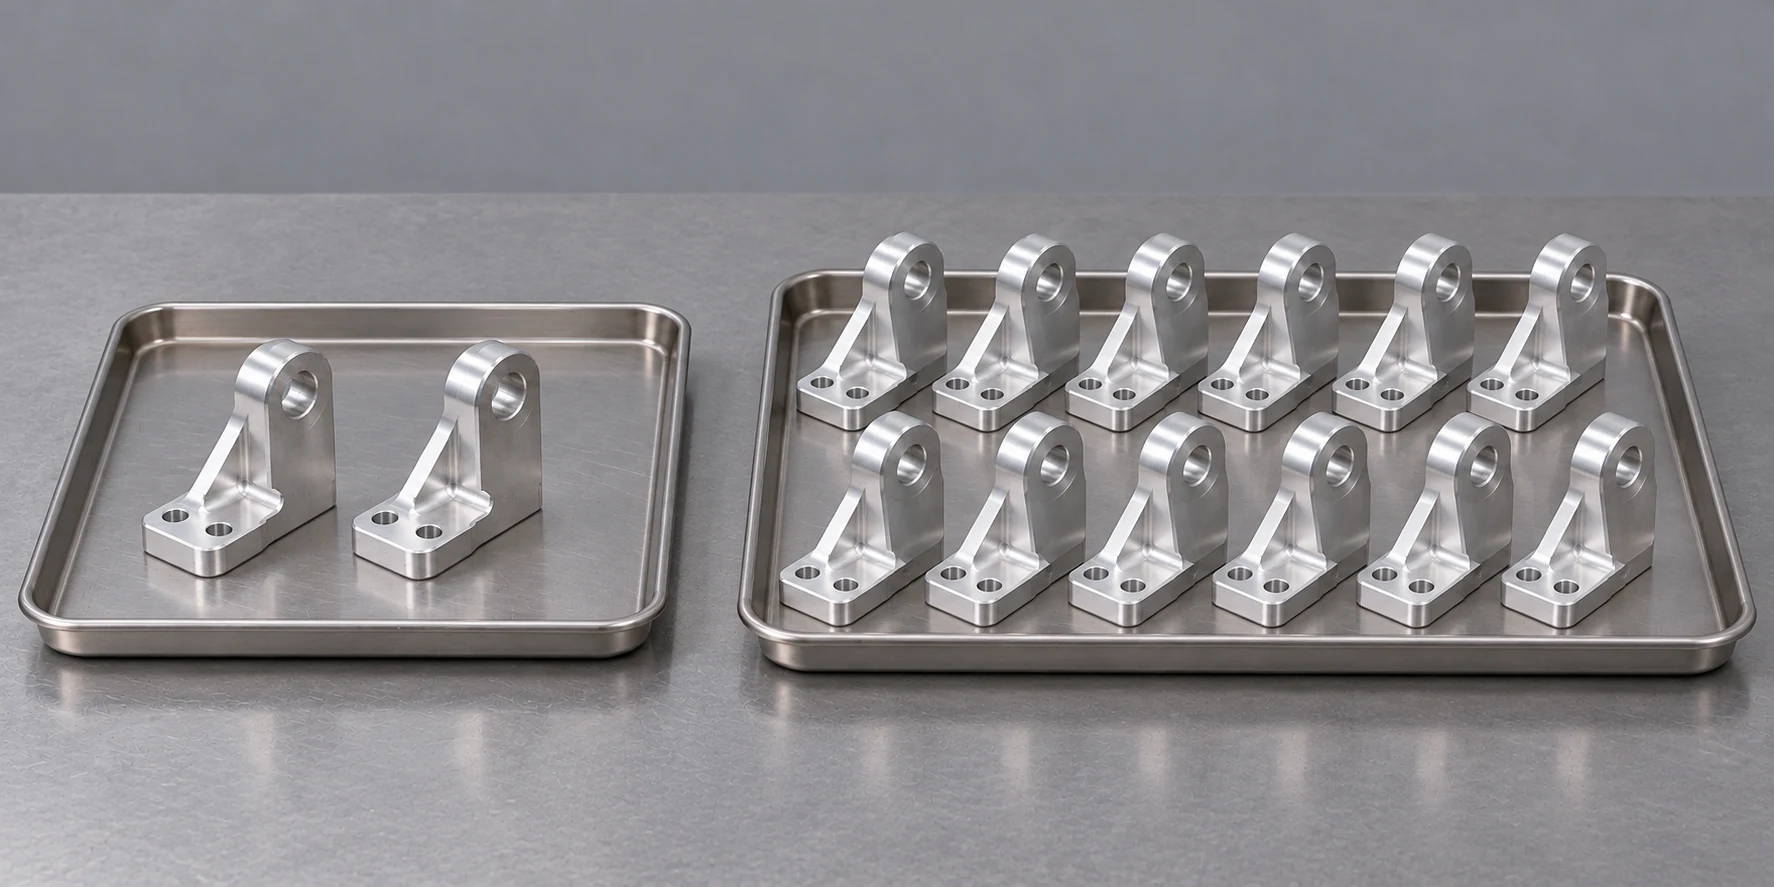
Lorsque les devis d’anodisation divergent, clarifiez d’abord la portée avant de négocier le montant. Assurez l’identité, dans chaque offre, de la spécification de finition, de l’alliage représentatif et du stock utilisé, des faces visibles, de la zone autorisée pour les marques de support, des éléments masqués, des cotes post-finition, des modalités d’inspection et de la quantité acceptée. Demandez à chaque anodiseur d’indiquer sa base de facturation et de préciser quels éléments sont inclus : préparation, échantillons, masquage, essais et conditionnement. Si l’un d’eux propose une finition simplifiée ou une disposition différente des surfaces brutes, chiffrer cette option séparément comme alternative approuvée, sans en faire la référence conforme par défaut.
Ces informations suffisent pour déterminer si l’écart provient d’un avantage réel de procédé, d’un seuil de quantité ou d’une exigence manquante. Le guide RFQ pour l’usinage CNC couvre l’intégralité du dossier technique et du paquet de commande. Pour cette finition, la question finale est plus ciblée : quel sera le coût de livraison du nombre spécifié de pièces avec le revêtement, l’apparence et l’ajustement requis ?
Sources techniques
- Conseil des anodiseurs d’aluminium, FAQ sur l’aluminium anodisé, questions relatives aux marques de support, au masquage, aux échantillons de couleur et aux variations dimensionnelles : contact électrique, zones protégées, aspect sensible au lot et limites des rapports nominaux de croissance de l’oxyde.
- Centre spatial Johnson de la NASA, Spécification de procédé pour l’anodisation des alliages d’aluminium, PRC-5006 Rév. E, mai 2026, sections 3.0–3.1 : notes de plan relatives au type et à la classe, contacts de support (rack), prétraitement, effets dimensionnels et alésages internes.
- ASTM International, ASTM B580-25, Spécification normalisée pour les revêtements d’oxyde anodique sur l’aluminium, domaine d’application et note 1.1 : propriétés du revêtement spécifiques à l’application, définies par accord entre acheteur et fabricant.
- Conseil des anodiseurs d’aluminium, Spécification des finitions anodisées sur l’aluminium, bulletin de février 2013, pages 2–4 : alliage/état de trempe, texture du substrat, préparation mécanique et chimique, et apparence.
- Conseil des anodiseurs d’aluminium, Ligne directrice d’application pour la sélection des finitions anodiques dures, pages 1–2 : accord sur le prétraitement lié à l’ajustement et sur la sélection des essais fondée sur l’application.



