W tym artykule
Wybierz anodowanie typu II, gdy część z aluminium po obróbce skrawaniem wymaga określonej ochrony przed korozją i określonego wyglądu, w tym kontrolowanego barwienia. Wybierz twardą anodę typu III, gdy określona powierzchnia ślizgowa, tarciowa lub ścierająca wymaga twardej powłoki, a jej większa grubość tlenku jest dopuszczalna. Sam typ nie rozstrzyga rysunku. Uszczelnianie zmienia kompromis między odpornością na zużycie a odpornością na korozję; powłoka zmienia wymiary dopasowania; stop aluminium, przygotowanie powierzchni, punkty kontaktu oraz metoda kontroli mogą decydować o przydatności jednej lub drugiej powłoki. Wybór powinien opierać się na wymaganym rzeczywistym stanie gotowej części, a nie na regule, że typ III zawsze stanowi ulepszenie.
Ten przewodnik porównuje anodowanie typu II i typu III zgodnie z obowiązującą obecnie MIL-PRF-8625F z zmianą nr 2, a następnie stosuje tę decyzję do obróbką skrawaniem wykonanych otworów walcowanych, gwintów oraz powierzchni cierńcych. Specyfikacja obejmuje niestrukturalne powłoki anodowe na stopach aluminium. Inny rysunek techniczny lub specyfikacja zakupowa może określać inne wymagania; nie przenosić ich domyślnych ustawień bez wyraźnego odniesienia do tej specyfikacji. Jeśli podstawowym pytaniem jest, czy aluminium powinno zostać anodowane, pokryte warstwą metaliczną czy pozostawić w stanie po obróbce skrawaniem, rozpocznij od naszego przewodnika do doboru wykończenia części. W tym przypadku podłoże oraz rodzina procesu anodowania zostały już wybrane.
Typ określa rodzinę powłoki; klasa określa barwienie
MIL-PRF-8625F określa typ II jako konwencjonalną powłokę anodową kwasu siarkowego. Typ III określa jako twardą powłokę anodową uzyskaną w wyniku procesu zapewniającego dużą gęstość i masę. Typ III to oznaczenie wydajnościowe; dokument nie definiuje go jako „dłuższego przebiegu typu II” ani nie wymaga identycznych warunków kąpieli. Oba typy tworzą warstwę tlenku rosnącą od powierzchni aluminium. Żadna z nich nie jest nakładaną farbą, którą można wybrać wyłącznie na podstawie koloru. [1]
Klasa odpowiada na osobne pytanie: Klasa 1 to powłoka niebarwiona, klasa 2 – barwiona. Notatka zakupowa „Typ II, Klasa 2, czarny” określa rodzinę powłoki i sposób barwienia; samo „Typ II” nie określa koloru czarnego. Podobnie typ III nie oznacza domyślnie klasy 1. Jeśli zamówiono barwioną powłokę typu III, kolor i wymagania dotyczące uszczelniania nadal muszą być technicznie wykonalne i jasno określone. Standard wymaga podania koloru barwnika oraz wymagań dotyczących jednolitości dla klasy 2. [1]
Zachowaj przejrzystość edycji i hierarchii umownej. Aktualny wpis DLA sprawdzony w ramach tego artykułu określa MIL-PRF-8625F z poprawką 2 z dnia 23 listopada 2020 r. Starszy rysunek może odnosić się do innej edycji, natomiast PRC-5006 Rev E NASA/JSC to osobna specyfikacja procesowa z własnymi zasadami notowania na rysunku i zatwierdzania. Inżynier powinien ustalić obowiązujące odniesienie zanim potraktuje grubość, uszczelnienie lub ograniczenia dotyczące stopu z jednego dokumentu jako automatycznie przeniesione z innego. [1] [2]
Porównaj te same wymagania dotyczące gotowej części
Tabela zakłada część z aluminium po obróbce skrawaniu oraz rysunek, który może określać dowolny z tych typów. Porównuje wymiary decyzyjne wpływające na rzeczywisty stan gotowej części. Tabela IV specyfikacji MIL-PRF-8625F podaje typowe zakresy grubości: 0,00007–0,0010 cala dla typu II oraz 0,0005–0,0045 cala dla typu III. Te zakresy opisują możliwe powłoki, a nie automatycznie akceptowaną grubość dla każdego stopu i geometrii. Dla typu III specyfikacja określa nominalną grubość 0,002 cala, gdy umowa, zamówienie zakupowe oraz stosowny rysunek nie określają inaczej; projekt wymagający innej grubości powłoki powinien ją jasno określić. [1]
| Wymiar decyzyjny | Typ II | Typ III |
|---|---|---|
| Główny powód wyboru | Określone wykończenie anodowe ochronne lub dekoracyjne; barwa i wygląd są często częścią wymagań. | Określona twarda, odporna na ścieranie powierzchnia dla funkcjonalnego obszaru kontaktowego lub zużycia. |
| Grubość powłoki i rysunku | Typowy zakres z tabeli IV: 0,00007–0,0010 cala. Określ grubość mierzoną tylko wtedy, gdy aplikacja tego wymaga; samo oznaczenie typu II nie stanowi automatycznej tolerancji na dopasowanie gotowej części. | Typowy zakres z tabeli IV: 0,0005–0,0045 cala; 0,002 cala jako wartość nominalna, jeśli rysunek lub zamówienie cytowanej specyfikacji nie określa inaczej. Dla miejsc krytycznych wymagany jest wyraźny plan pomiarowy. |
| Uszczelnianie zgodnie z MIL-PRF-8625F | Uszczelnij, chyba że zamówienie lub rysunek określają inaczej. Barwioną klasę 2 uszczelnia się po barwieniu. | Pozostaw nieuszczelnioną, gdy maksymalna odporność na ścieranie lub zużycie jest główną funkcją. Określ uszczelnianie dla zewnętrznych elementów eksploatowanych bez konserwacji i wymagających ochrony przed korozją, gdy niższa odporność na zużycie jest akceptowalna. |
| Kolor i widoczna powierzchnia | Określ klasę 2 i kolor w przypadku barwienia; uzgodnij widoczne powierzchnie oraz dopuszczalne odchylenia dla rzeczywistej stopu i początkowej powierzchni. | Naturalny kolor twardych powłok anodowych zależy od stopu i procesu. W przypadku barwienia należy osobno określić kolor oraz stan uszczelnienia; sama nazwa „Typ III” nie gwarantuje ani jednego, ani drugiego. |
| Dokładne dopasowanie i cechy gwintowane | Sprawdź końcowy średnicę otworu, gwint lub średnicę zewnętrzną w stosunku do warstwy tlenkowej i przygotowania powierzchni. Zabezpiecz (maskuj) lub dokonaj obróbki końcowej zgodnie z zatwierdzoną metodą, jeśli powłoka wpływa na dopasowanie. | Większa, powszechnie stosowana grubość powłoki sprawia, że te same pytania stają się pilniejsze. Określ końcowe wymiary, lokalizację powłoki, maskowanie oraz weryfikację po obróbce końcowej. |
Nie należy wnioskować z większej grubości powłoki w kolumnie Typu III, że Typ III zapewnia zawsze lepszą odporność na korozję, ani z kolumny kolorów Typu II, że Typ III nigdy nie może być barwiony. Rzeczywisty stan uszczelnienia, podłoże, ekspozycja, wymagania testowe oraz norma wyglądowa zmieniają te wyniki. Większa grubość nie naprawia również zasadniczo złego projektu dopasowania ani ostrego narożnika, który nie może zostać prawidłowo pokryty powłoką. Najpierw określ funkcję powierzchni, a następnie ustal wymagania dotyczące powłoki i jej akceptacji, które tę funkcję realizują.
Odporność na zużycie i uszczelnianie są powiązanymi decyzjami
Typ III ma wyraźne zastosowanie, gdy element zaworu, prowadnica ślizgowa, zawias, wałek kulowy (cam) lub podobny aluminiowy styk wymaga odporności na ścieranie warstwy anodowej. Specyfikacja MIL-PRF-8625F identyfikuje takie zastosowania i stwierdza, że powłoki Typu III przeznaczone do maksymalnej odporności na zużycie lub ścieranie nie powinny być uszczelniane. Jej wytyczne określają również, że uszczelnianie lub narażenie na gorącą wodę obniża odporność na zużycie. Uszczelniona część Typu III może nadal być poprawnym rozwiązaniem projektowym dla zewnętrznych elementów użytkowanych bez konserwacji, gdzie priorytetem jest ochrona przed korozją, a obniżona odporność na zużycie jest akceptowalna – jednak jest to inna zaakceptowana powierzchnia niż nietuszczona twarda powłoka skupiona na zużyciu. Wynik barwienia Typu III wymaga osobnego określenia koloru i stanu uszczelnienia; sam kolor nie aktywuje reguły dotyczącej ochrony przed korozją. [1]
Powstaje rzeczywista kompromisowa decyzja projektowa dla obudowy z zewnętrzną ścieżką ślizgową narażoną na wilgoć. Jeśli zużycie jest głównym trybem awarii, inżynier może ocenić nietuszczony Typ III i określić wymaganą odporność na ścieranie na reprezentatywnym materiale. Jeśli dominuje narażenie na korozję, można rozważyć uszczelniony Typ III, przy jednoczesnym uznaniu i weryfikacji obniżonej odporności na zużycie w stosunku do wymagań eksploatacyjnych. Jeśli oba czynniki są istotne, sama nazwa powłoki jest niewystarczająca: należy określić materiał współpracujący, obciążenie kontaktowe, smarowanie, zanieczyszczenia, środowisko oraz metodę badań. Odporność powłoki nie dowodzi, że cała para uniknie zjawiska zgrzebania, powstawania zanieczyszczeń ani zużycia wymiarowego.
Typ II jest zwykle uszczelniany zgodnie z tą specyfikacją, dlatego może być rozsądnym wyborem dla obudowy, wspornika lub płytki, których wymagania wizualne i ochronne są ustalone, a powierzchnie kontaktowe nie opierają się na maksymalnej odporności twardych powłok na ścieranie. Kilka kosmetycznych zadrapań nie uprawnia automatycznie do stosowania Typu III. Z kolei zmiana prawdziwego interfejsu ślizgowego z Typu III na bardziej estetyczny Typ II bez oceny odporności na zużycie zmienia specyfikację funkcjonalną. Kluczowe pozostają cecha kontaktowa i jej rzeczywiste obciążenie w trakcie użytkowania.
Stop, stan wytrzymałosciowy (temper) oraz struktura powierzchni po obróbce skrawaniem wpływają na wynik
Anodowanie zachowuje pierwotną geometrię i dużą część pierwotnej struktury powierzchni. Obecna wersja PRC-5006 Rev E NASA/JSC stwierdza, że początkowa chropowatość powierzchni jest replikowana, a nie wyrównywana, oraz że chropowatość może wzrosnąć w trakcie anodowania i przygotowania powierzchni. Świeżo frezowana powierzchnia z śladami frezu nie stanie się powierzchnią polerowaną tylko dlatego, że dodano kolor. Jeśli wygląd ma znaczenie, należy określić sposób przygotowania powierzchni oraz powierzchnie do kontroli przed porównaniem próbek Typu II i Typu III. Polerowana, szczotkowana lub piaskowana powierzchnia początkowa może dać inny efekt wizualny; określenie powłoki nie może ukrywać tej operacji wykonanej wcześniej. [2]
Istop i stan wytrzymałosciowy (temper) mają również znaczenie. Specyfikacja MIL-PRF-8625F wymaga, aby stopy podatne na hartowanie były w wymaganym stanie wytrzymałosciowym (temper) przed anodowaniem Typu II lub Typu III. Postanowienie dotyczące Typu III ogranicza stosowanie niektórych stopów o wysokiej zawartości miedzi i krzemu, chyba że umowa lub rysunek techniczny stanowi inaczej. NASA/JSC stosuje własne progi akceptacji dla stopów o wysokiej zawartości krzemu. Progi liczbowe różnią się między tymi dokumentami; są to wymagania cytowanych specyfikacji, a nie uniwersalne stwierdzenie, że żaden stop przekraczający określoną granicę nie może być anodowany. [1] [2]
Dla części aluminiowej o krytycznym kolorze użyj reprezentatywnego materiału o rzeczywistym stopie i stanie wytrzymałosciowym (temper) do zatwierdzenia powłoki. Próbka wykonana z innego stopu, odlewu zamiast materiału walcowanego lub z innego przygotowania powierzchni może nie przewidywać koloru w produkcji. NASA zauważa, że naturalny kolor Typu III może się wahać od szarego przez czarny do ciemnobrązowego w zależności od składu stopu; dlatego określenie „czarny twardy” nie gwarantuje jednego kontrolowanego odcienia. Klasę 2 koloru oraz dopuszczalny zakres należy jasno określić, jeśli sam wygląd jest wymaganiem. Jest to szczególnie istotne tam, gdzie dwie oddzielnie obrabiane części muszą wyglądać jednolicie po montażu.
Istnieje także powód konstrukcyjny, aby nie określać grubej twardzej powłoki rutynowo. Specyfikacja MIL-PRF-8625F ostrzega, że twarde powłoki anodowe mogą obniżać wytrzymałość na zmęczenie i zaleca uwzględnienie tego wpływu w przypadku elementów obciążanych cyklicznie. Nie jest to prognoza awarii dla każdego wspornika. Oznacza to, że silnie obciążony, wirujący lub giętki element aluminiowy powinien zostać poddany ocenie wytrzymałości na zmęczenie z uwzględnieniem stopu, geometrii, powłoki oraz warunków eksploatacyjnych – zamiast stosować nieprzemyślane polecenie „Typ III wszędzie”. [1]
Grubość powłoki zmienia końcowe dopasowanie
Tlenek anodowy zajmuje materiał, który przed obróbką był aluminiem, i rozciąga się poza pierwotną powierzchnię po obróbce skrawaniem. Termin grubość powłoki odnosi się do całkowitej grubości tlenku, a nie koniecznie do zewnętrznej zmiany wymiaru powierzchni. Aluminum Anodizers Council podaje przydatne nominalne współczynniki planowania: około dwóch trzecich tlenku typu II wnika w poprzednią powierzchnię metalu, a jedna trzecia tworzy się na zewnątrz; dla typu III około połowa wnika w głąb, a połowa tworzy się na zewnątrz. Rzeczywiste końcowe wymiary mogą się różnić ze względu na stop, czyszczenie i trawienie, warunki kąpieli, geometrię cech oraz lokalną grubość powłoki. [3]
Dla łatwo dostępnego otworu z anodowaniem typu III rozważ podanie łącznej grubości powłoki wynoszącej 0.0015 in jako dane wejściowe do planowania. Korzystając z nominalnego stosunku „pół na zewnątrz” firmy AAC, przyrost powłoki na zewnątrz w kierunku wnętrza otworu wyniesie 0.00075 in na każdą ze ścianek. Otwór pokryty powłoką na obu przeciwległych ściankach będzie zatem o około 0.0015 in (0.0381 mm) mniejszy w średnicy niż jego wymiar przed operacją wykończeniową: 2 × 0.00075 in = 0.0015 in. Ten sam przyrost powłoki na zewnątrz na dwóch przeciwległych powierzchniach zwiększy średnicę zewnętrzną o około 0.0015 in. To obliczenie stanowi model planistyczny, a nie gwarancję dla konkretnego otworu. Wstępne przetwarzanie usuwające aluminium może częściowo skompensować pozorną zmianę, a powierzchnia wewnętrzna może otrzymać mniej tlenku niż otwarta powierzchnia zewnętrzna. [3] [2]
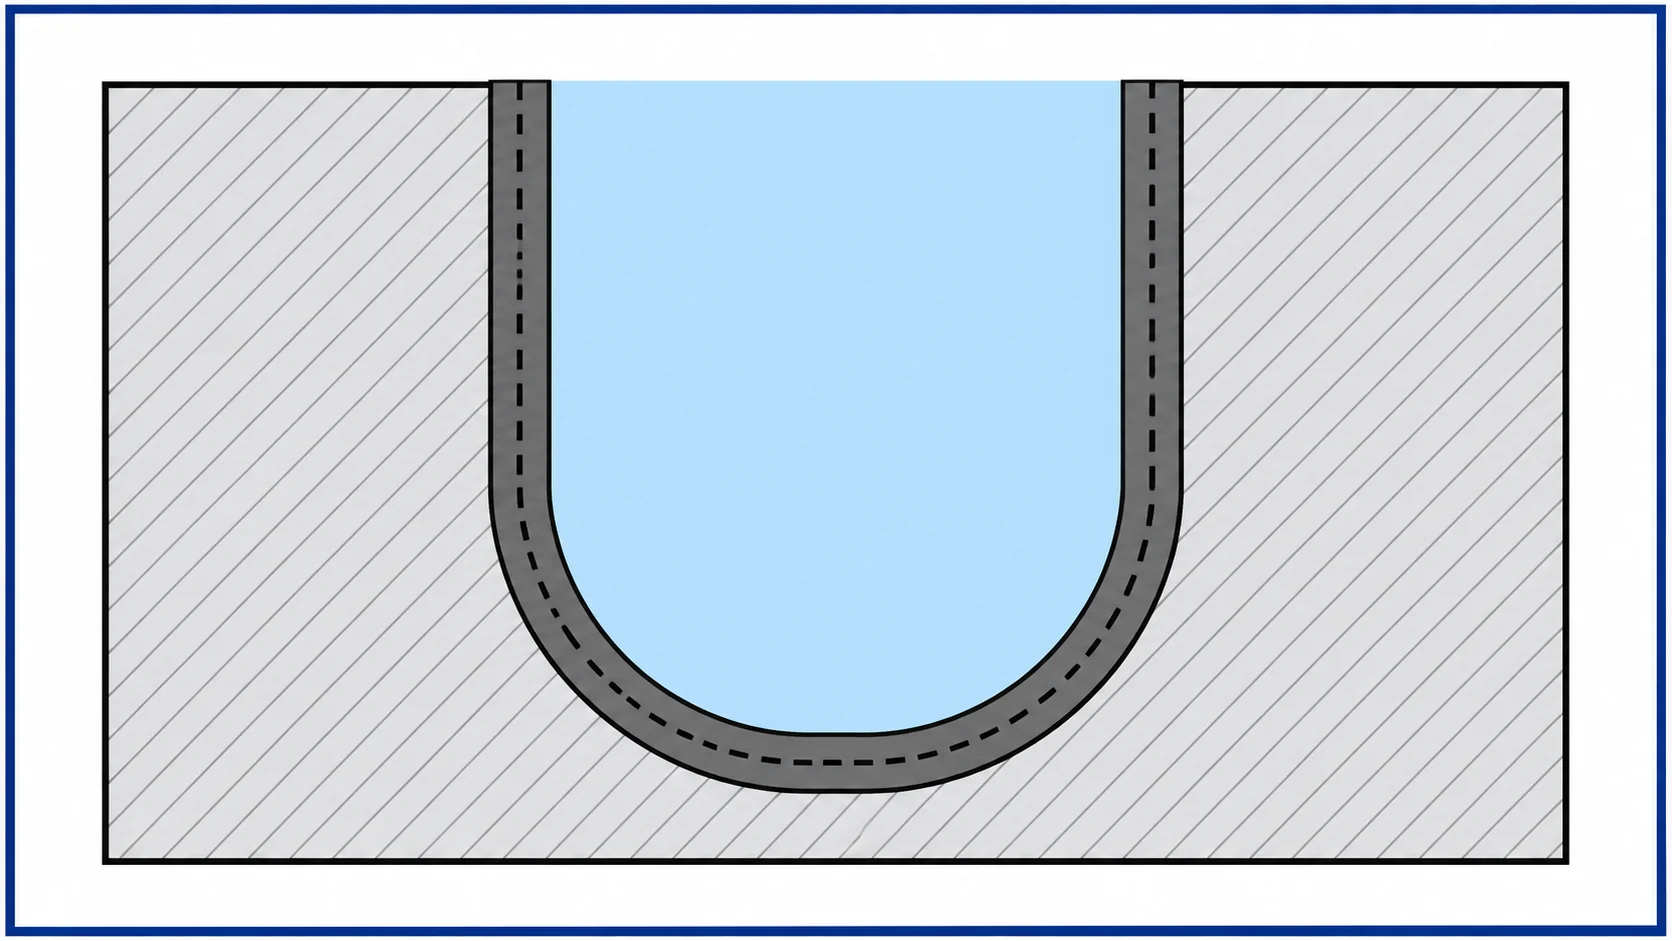
Kontrolą inżynierską jest umieszczenie wymaganego końcowego pasowania na rysunku, określenie, czy dana cecha ma być powlekana, oraz uzgodnienie wymiarów po obróbce skrawaniem przed naniesieniem powłoki oraz stanu kontroli wymiarowej. NASA/JSC zaleca określanie zarówno wymiarów „do obróbki” jak i końcowych dla istotnych elementów z powłoką typu III. Wskazówki te ostrzegają, że wąski otwór lub rura mogą otrzymać cieńszą powłokę wewnątrz niż na zewnątrz, przy czym grubość powłoki maleje w miarę oddalania się od otwartego końca. Uniwersalna korekta średnicy o 0,0015 cala nie gwarantuje wymiaru głębokiego otworu ani odpowiedniego stopnia ochrony. [2]
Istnieje kilka możliwych rozwiązań. Otwarz może pozostać powlekany, jeśli dostawca potrafi udowodnić osiągnięcie wymaganego końcowego pasowania i stanu powłoki. Może zostać zamaskowany, gdy dopuszczalne jest występowanie niepowlekanej powierzchni aluminiowej w tym miejscu lub określono inną zatwierdzoną ochronę. Może zostać dopasowany do końcowego wymiaru za pomocą zatwierdzonej operacji po anodowaniu, przy czym należy pamiętać, że usunięcie materiału zmienia powłokę na tej powierzchni. Każde z tych rozwiązań wpływa inaczej na dostarczoną część. Na rysunku należy jasno określić, czy otwór musi zachować ochronę oraz czy jego końcowy wymiar kontroluje się po wszystkich operacjach wykańczających. Nasz przewodnik po tolerancjach obróbki skrawaniem wyjaśnia podstawowe wymiarowanie; uwaga dotycząca anodowania musi następnie jednoznacznie określić, które wymiary mają zastosowanie po naniesieniu powłoki.
Gwinty, krawędzie, maskowanie oraz ślady uchwytu wymagają decyzji na poziomie poszczególnych cech.
Gwint to nie tylko cylindryczny otwór. Tlenek na jego bocznych powierzchniach zmienia efektywną geometrię współpracy, dlatego nominalna korekta wzrostu na średnicy zewnętrznej gwintu nie gwarantuje, że śruba lub wkładka będą mogły zostać zamontowane z wymaganym momentem dokręcenia. NASA/JSC ostrzega, że anodowanie – zwłaszcza typu III – stwarza problemy w przypadku gwintów; wspomina o zakłóceniach przy montażu wkładek helikalnych oraz o wysokim momencie obrotowym przy dokręcaniu śrub nawet przy cieńszej powłoce. Dla gwintu krytycznego pod względem pasowania należy określić, czy ma on być zamaskowany, powlekany i sprawdzany po wykańczaniu, czy też poddany innej zatwierdzonej obróbce. Maskowanie zapobiega powstaniu tlenku na gwincie, ale pozostawia tę powierzchnię aluminiową bez określonej ochrony anodowej, chyba że zidentyfikowano inną obróbkę. [2]
Krawędzie mogą stanowić osobny punkt awarii. Powłoka twarda rozwija się na zewnątrz prostopadle do powierzchni, podczas gdy ostre krawędzie wewnętrzne i zewnętrzne mogą powodować nieregularności powłoki i wymiarowe. W własnym rozdziale poświęconym projektowaniu powłok typu III NASA preferuje zaokrąglone krawędzie zamiast jedynie złamanych lub fazowanych, podając zalecane promienie związane z grubością powłoki. Te wartości odnoszą się do kontekstu procesowego NASA; konkretna część powinna być zaprojektowana we współpracy z wybranym dostawcą powłoki oraz zgodnie z wymogami rysunku. Jeśli funkcjonalna jest ostra krawędź nożowa, rodzaj powłoki i kryteria akceptacji mogą wymagać zmiany zamiast wymuszania promienia niszczącego cechę. [2]
Anodowanie wymaga kontaktu elektrycznego przez uchwyt. Miejsce kontaktu może pozostawić mały niepowlekany obszar lub ślad. Umieszczaj je tam, gdzie to możliwe, na powierzchniach niekrytycznych i zaznacz na rysunku powierzchnie, na których kontakt jest zabroniony. Powierzchnia bazowa, powierzchnia uszczelniająca, widoczna przednia płyta lub ścieżka zużycia mogą być nieodpowiednim miejscem na taki ślad, nawet jeśli niewidoczna powierzchnia montażowa może go tolerować. Maskowanie również wymaga takiej samej precyzji: wstawienie zatyczki do otworu i zamaskowanie szerokiej powierzchni współpracy to różne zadania technologiczne. Określ, które powierzchnie muszą pozostać niepowlekane i dlaczego; w przeciwnym razie dostawca nie będzie mógł ocenić, czy brak tlenku w danym miejscu jest akceptowalny. [2] W celu zapoznania się z implikacjami kosztowymi przygotowania, mocowania, maskowania oraz wielkości partii po ustaleniu funkcjonalnego wyboru, zobacz nasz przewodnik po kosztach anodowania części aluminiowych.
Przykład: jedna obudowa, dwie uzasadnione decyzje dotyczące powłoki.
Rozważmy obudowę wykonaną z aluminium 6061-T6 po obróbce skrawaniem, z widoczną zewnętrzną powierzchnią, jednym dokładnym otworem centrującym, otworem pod wkładkę gwintową oraz krótką tuleją prowadzącą, która wielokrotnie styka się z elementem współpracującym. To hipotetyczne cechy służące porównaniu decyzji; nie zakładamy żadnego procesu warsztatowego VETCNC, oferty dostawcy ani uniwersalnej specyfikacji powłoki. Osoba odpowiedzialna za rysunek musi najpierw określić, czy tuleja prowadząca służy wyłącznie do okazjonalnego montażu, czy też działa rzeczywiście jako powierzchnia ślizgowa podczas eksploatacji. To zastosowanie wpływa na wybór decyzji bardziej niż nazwa produktu.
Dla obudowy poddawanej okazjonalnemu obsłudze i nieobciążonej znaczącym tarciem ślizgowym, anodowanie typu II może być czystszy wyborem. Jeśli wymaganym rezultatem jest barwiona, jednolita powierzchnia zewnętrzna wraz ze określoną ochroną przed korozją, należy określić anodowanie typu II, klasa 2, kolor oraz uzgodniony standard widocznej powierzchni. Uszczelnić zgodnie z obowiązującą specyfikacją. Zdefiniować początkową teksturę powierzchni zamiast zakładać, że proces anodowania ukryje ślady frezowania. Otwór montażowy może zostać pokryty warstwą anodową wyłącznie wtedy, gdy jego końcowa średnica i dopasowanie w zespole spełniają wymagania; w przeciwnym razie należy określić obszar maskowania lub zatwierdzoną metodę końcowego dofrezowania. Gwint wkładki należy traktować osobno, aby zapewnić zarówno odpowiedni moment dokręcenia, jak i ochronę. Płatność za twardą powłokę przeznaczoną głównie do odporności na zużycie nie rozwiąże żadnego dodatkowego wymagania w tej wersji obudowy.
Dla powierzchni prowadzącej z udokumentowanym wymaganiem odporności na ścieranie, typ III staje się wiarygodnym kandydatem. Określ wymaganą grubość i położenie powierzchni prowadzącej, a następnie zdecyduj, czy nieuszczelniona twarda powłoka anodowa jest odpowiednia dla maksymalnej odporności na zużycie, czy też warunki eksploatacji wymagają wersji uszczelnionej ze zaakceptowaną kompromisową odpornością na zużycie. Sprawdź element współpracujący, smarowanie oraz ścieżkę przemieszczania się zanieczyszczeń – oprócz anodowanej powierzchni prowadzącej; oznaczenie powłoki nie obejmuje oceny całej pary ślizgowej. Zamodeluj i następnie zmierz dopasowanie gotowego otworu, zamiast stosować współczynnik przyrostu wymiaru dla jednej powierzchni zewnętrznej do głębokiego otworu. Zabezpiecz lub inaczej kontroluj gwint pod wkładkę, określ obszar styku z zawieszką do anodowania oraz zaakceptuj rzeczywisty, naturalny kolor powłoki albo osobno zakwalifikuj wykończenie barwione, jeśli powierzchnia zewnętrzna musi pasować do innych elementów.
Oto alternatywne metody obróbki powierzchni obudowy, a nie domyślne polecenie stosowania anodowania typu II na jednej połowie i typu III na drugiej. Zastosowanie mieszanej technologii wymagałoby osobno zaprojektowanej procedury maskowania oraz sekwencji procesowych. Jeśli powierzchnia prowadząca może zamiast tego korzystać z wymiennej części zużyciowej lub materiału o innych właściwościach, takie rozwiązanie konstrukcyjne może okazać się lepsze niż zmiana powłoki na całej obudowie. Poprawnym porównaniem jest wybór między rozwiązaniami konstrukcyjnymi spełniającymi te same wymagania dotyczące dopasowania, warunków eksploatacji, wyglądu oraz akceptowalnego zużycia. Odpowiedź pozostaje warunkowa do momentu ustalenia tych funkcjonalnych parametrów wejściowych.
Wprowadzić rodzaj wykończenia i stan akceptacji na rysunku technicznym.
Rysunek produkcyjny powinien określać obowiązującą specyfikację i jej wydanie, typ i klasę anodowania, kolor w przypadku barwienia, a także wszelkie wymagania dotyczące grubości powłoki lub jej uszczelnienia, które są bardziej szczegółowe niż domyślne wartości określone w specyfikacji. Należy wskazać powierzchnie, dla których istotna jest grubość powłoki, widoczne ścianki i zakres kolorystyczny, granice stref maskowania, obszary zabronione do kontaktu z uchwytami (rack), oraz końcowe krytyczne wymiary. Należy określić wszelką wstępną obróbkę powierzchni przed naniesieniem powłoki, która wpływa na wygląd lub funkcjonalność elementu. Jeśli powłoka musi pozostać na otworze lub powierzchni zużyciowej po operacji doboru wymiaru (sizing), wymaganie to musi być wyraźnie sformułowane. Nie są to ogólne pozycje do dodawania do każdego prostego uchwytu: każda z nich rozwiązuje rzeczywistą niejednoznaczność dotyczącą konkretnych cech danego elementu. Sekcja zakupu specyfikacji MIL-PRF-8625F wyraźnie wymaga podania typu, klasy, koloru klasy 2 oraz jednolitości, stosownej grubości powłoki typu III, specjalnego uszczelnienia, lokalizacji znaczników kontaktu – jeśli ma to znaczenie – oraz kryteriów zgodności. [1]
Oddziel kwalifikację powłoki od końcowej dopasowalności części. Zgodnie z MIL-PRF-8625F kontrola zgodności partii obejmuje badanie wizualne, badanie koloru dla Klasy 2 oraz badanie grubości powłoki dla Typu III. Poprzedni podrozdział dotyczący kontroli wymiarowej został usunięty. Te kontrole same w sobie nie potwierdzają, że gotowy otwór montażowy przyjmuje sworzeń ani że gwint po powleceniu spełnia wymagania dotyczące kalibru i momentu dokręcania. Umieść końcową kontrolę otworu lub gwintu na rysunku części lub w umowie i określ, czy pomiar ma być wykonany przed czy po obróbce powierzchniowej. Wynik pomiaru grubości na łatwo dostępnym panelu nie dowodzi jednolitości warstwy w wąskim zagłębieniu. [1] [2]
W przypadku tego porównania decyzja o wydaniu do produkcji jest prosta. Użyj Typu II, gdy udokumentowany efekt ochronny i estetyczny odpowiada warunkom eksploatacji oraz możliwa jest utrzymana dopasowalność. Użyj Typu III, gdy rzeczywiste wymagania związane z zużyciem uzasadniają stosowanie powłoki twardzej oraz gdy ustalone zostały sposób uszczelniania, wymiary, stop aluminium oraz ścieżka kontroli. Jeśli żadna z tych opcji nie spełnia wszystkich wymienionych warunków, zmodyfikuj kształt elementu lub plan powlecenia przed zakupem nominalnego typu lub porównaniem cen.
Pytania dotyczące anodowania Typu II i Typu III
Czy Typ III to po prostu grubsza powłoka Typu II?
Nie. MIL-PRF-8625F definiuje Typ II jako konwencjonalne anodowanie siarkowe oraz Typ III jako powłokę twardą i grubą. Typ III często ma większą grubość i wybiera się go ze względu na odporność na zużycie, ale jest to odrębny, normowo określony wynik, a nie gwarancja, że ten sam roztwór do anodowania Typu II był prowadzony dłużej. [1]
Czy można określić Typ III w kolorze czarnym?
Wynik barwienia klasy 2 może zostać określony, gdy wybrany stop i proces pozwalają na uzyskanie wymaganego koloru, jednak sama nazwa „Typ III” nie gwarantuje koloru czarnego. Naturalny kolor twardych powłok anodowych jest zmienny, a uszczelnianie lub barwienie może zmienić akceptowalny stan zużycia. Zakres kolorów i funkcja muszą być zdefiniowane łącznie; w przypadku krytycznego znaczenia wyglądów należy zakwalifikować reprezentatywne próbki. [1] [2]
Czy powłokę Typ III zawsze należy pozostawić nieuszczelnioną?
Nie. Pozostawia się ją nieuszczelnioną zgodnie z normą MIL-PRF-8625F, gdy głównym celem jest maksymalna odporność na ścieranie lub zużycie. Gdy określona aplikacja wymaga ochrony przed korozją i akceptuje obniżoną odporność na zużycie, zamówienie może przewidywać uszczelnienie. Nie należy używać określenia „twarda powłoka” jako zamiennika dla wyboru tego warunku. [1]
Czy twarda powłoka o grubości 0,002 cala zmniejszy średnicę otworu dokładnie o 0,002 cala?
Może to być nominalna szacunkowa wartość planistyczna dla otworu pokrytego równomiernie z dwóch stron, przy założeniu, że około połowa warstwy tlenkowej rozwija się na zewnątrz, ale nie jest to zagwarantowana końcowa wymiarowość. Wstępne przygotowanie powierzchni, stop, lokalna gęstość prądu oraz głębokość otworu wpływają na wynik; w wąskich otworach grubość powłoki wewnętrznej może być mniejsza niż na powierzchniach zewnętrznych. Należy określić i zmierzyć wymaganą końcową średnicę otworu. [3] [2]
Źródła techniczne
- Agencja ds. Logistyki Obrony USA, ASSIST, MIL-PRF-8625F z zmianą nr 2: Powłoki anodowe na aluminium i stopy aluminium, 23 listopada 2020 r., aktywny rekord sprawdzony 2 listopada 2026 r. Definicje typów i klas, grubość powłoki w tabeli IV, uszczelnianie, stan stopów, wymagania zakupowe oraz zgodność partii.
- NASA Johnson Space Center, PRC-5006 Rev E: Specyfikacja procesowa anodowania stopów aluminium, wymieniona 22 lipca 2026 r. w indeksie specyfikacji procesowych NASA. Przygotowanie powierzchni, wymiary konstrukcyjne typu III, powłoka wewnętrzna, gwinty, kolor naturalny oraz styk z uchwytami – obowiązują wymagania specyficzne dla NASA, gdy wywoływana jest niniejsza specyfikacja procesowa.
- Rada Anodizerów Aluminium, Często zadawane pytania dotyczące anodowanego aluminium, pytania dotyczące zmian wymiarowych, sprawdzone 2 listopada 2026 r. Nominalne zależności wzrostu w głąb i na zewnątrz dla typu II i typu III oraz zastrzeżenia związane ze stopami i procesem.
O firmie VETCNC
VETCNC łączy rodzinne doświadczenie w zakresie produkcji z onlineowym sourcingiem usług CNC. Kevin ma dziesięcioletnie doświadczenie w branży CNC i współpracuje z fabrykami rodzinnymi w Chinach oraz szerszą siecią partnerów. Celem jest jasne określenie warunków realizacji zamówienia, wymagań technicznych i odpowiedzialności przed złożeniem zamówienia.
Przeczytaj historię Kevina →


