Sur cette page
Pour une même géométrie usinée et une même longueur de conduction, le cuivre électrolytique à teneur élevée en oxygène C11000 assure un transfert thermique et électrique plus efficace dans le volume que l’aluminium 6061-T6, mais la pièce en cuivre pèse environ 3,3 fois plus. Si la masse est fixée et que la section en aluminium peut augmenter, la réponse peut s’inverser pour un chemin de conduction rectiligne idéal. C’est pourquoi les affirmations « le cuivre conduit mieux » et « l’aluminium est plus léger » constituent des décisions matérielles incomplètes pour un répartiteur thermique, une borne ou un boîtier conducteur usiné. Identifiez d’abord le chemin limitant et l’encombrement disponible, puis comparez les alliages nommés, les interfaces, les charges de fixation et les surfaces de contact finies.
Cet article utilise le cuivre électrolytique à teneur élevée en oxygène C11000 et l’aluminium 6061-T6 comme paire de référence transparente. Ils ne sont pas interchangeables avec tous les grades de cuivre et d’aluminium. Le premier est un cuivre laminé à haute conductivité ; le second est un alliage d’aluminium structural traité thermiquement. Un alliage conducteur en aluminium 6101 n’apparaît que là où une barre omnibus en aluminium constitue une alternative plausible. Les propriétés matériaux proviennent de l’Copper Development Association et d’une fiche technique Hydro relative aux extrusions en 6061, en conservant les limites de température et de forme produit. Cette comparaison permet de choisir une conception et une base de devis ; elle ne garantit aucunement une vitesse d’usinage, un coût ou une performance thermique/électrique spécifique de VETCNC.
Comparez le C11000 avec le 6061-T6, pas le « cuivre » avec l’« aluminium »
La conductivité et la masse volumique ne sont utiles qu’accompagnées du grade et de l’état de trempe. La référence cuivre ci-dessous est le C11000, issu du tableau de conception des cuivres laminés de la Copper Development Association. Les valeurs Hydro pour le 6061 correspondent à des produits extrudés dans l’état T6/T6511. Pour le 6061, la valeur thermique indiquée est typique à 25 °C et la valeur électrique est typique à 68 °F (20 °C). Le tableau cuivre indique les propriétés à 68 °F. Les valeurs d’un autre alliage cuivre, d’un aluminium moulé, d’un 6061 recuit ou d’une autre forme produit peuvent différer. Ce tableau est une comparaison matérielle, non un certificat d’acceptation à réception. [1]
| Propriété de référence | Cuivre C11000 | Extrusion en aluminium 6061-T6/T6511 | Effet sur une pièce de forme identique |
|---|---|---|---|
| Masse volumique | 8.92 g/cm³ | 0,098 lb/in³ ≈ 2,71 g/cm³ | Masse du C11000 ≈ 3,29 × masse de l’aluminium. |
| Conductivité thermique à température ambiante | 394 W/m·K | 167 W/m·K à 25 °C | Conductance volumique idéale du C11000 ≈ 2,36 × celle de l’aluminium pour une longueur et une aire identiques. |
| Conductivité électrique à 20 °C | 101 % IACS ; environ 58 MS/m | 43 % IACS | Conductance volumique idéale du C11000 ≈ 2,35 × celle de l’aluminium pour une longueur et une aire identiques. |
Hydro indique également les caractéristiques minimales de résistance à la traction et de limite élastique pour des sections extrudées spécifiques en 6061-T6/T6511 ; il ne rend pas directement comparable un état de trempe C11000 non précisé. La dureté et la résistance du cuivre varient fortement selon le travail à froid ou le recuit. Si une saillie filetée, une console ou une borne serrée est critique du point de vue mécanique, utilisez la forme brute réelle et l’état de trempe certifié dans une vérification mécanique séparée. Ne choisissez pas le matériau en divisant un chiffre générique de « résistance » par un chiffre de conductivité sans avoir d’abord identifié le mode de sollicitation et la géométrie des contacts. [2]
La masse volumique affecte la manutention et la masse en mouvement, tandis que la conductivité thermique et électrique affectent des chemins distincts. Le flux thermique peut sortir par une interface thermique puis vers l’air ou un fluide caloporteur ; le courant électrique peut traverser un joint boulonné avant d’atteindre le volume de la barre. Ni la température finale ni le courant admissible ne découlent d’une seule ligne du tableau. Les formules ci-dessous isolent uniquement le chemin volumique rectiligne afin qu’un concepteur puisse évaluer l’effet d’un changement de grade seul.
Avec un encombrement fixe, le cuivre réduit la résistance volumique de conduction
Supposons une section conductrice rectiligne de 100 mm de longueur et de section constante de 100 mm². Son volume est de 10 cm³. Aux masses volumiques de référence, elle pèse environ 89.2 g en C11000 et 27.1 g en 6061-T6. Pour un écoulement thermique stationnaire unidimensionnel le long de cette section, la résistance thermique est Rth = L/(kA). En prenant L = 0.100 m et A = 0.000100 m², on obtient 2.54 K/W pour le C11000 et 5.99 K/W pour le 6061-T6. Le même débit thermique entraînerait une chute de température moindre le long de la section volumique en cuivre. Le manuel de transfert thermique du Département américain de l’énergie donne cette forme de la loi de Fourier pour un chemin rectangulaire. [3]
Pour un trajet électrique rectiligne idéal équivalent, Re = L/(σA). La norme internationale du cuivre recuit (IACS) définit 100 % IACS comme une conductivité de 58 MS/m à 20 °C. En utilisant 101 % IACS pour le C11000 et 43 % IACS pour l’alliage 6061, la résistance électrique volumique sur ce trajet de 100 mm est d’environ 17,1 micro-ohms pour le cuivre et de 40,1 micro-ohms pour l’aluminium. Ces valeurs correspondent à la résistance continue volumique à proximité de la température de référence indiquée ; elles excluent les bornes, les oxydes, l’élévation de température, les effets de peau aux fréquences élevées et les limites de densité de courant. [1] [2] [4]
Dans une cavité fixe ou sur un empreinte de montage définie, la pièce en aluminium ne peut pas être autorisée à s’élargir ni à s’épaissir. La résistance volumique plus faible du cuivre peut alors jouer un rôle décisif pour un répartiteur thermique compact placé directement sous un petit composant puissant, ou pour une courte borne conductrice où la chute de tension et les pertes sont fortement contraintes. Cela ne démontre toutefois pas que le cuivre soit indispensable. Si la majeure partie de la résistance thermique se situe au niveau d’une interface mal serrée, d’un matériau thermique intercalaire ou d’un ailette côté air, le remplacement du métal de base aura peu d’effet sur l’ensemble assemblé. Le test ou le modèle requis doit intégrer ces autres résistances. De même, la température maximale admissible d’une jonction électrique peut être déterminée par son contact, son isolation, son boîtier ou sa cote de borne, et non par la barre seule.
Avec une masse fixe, une section en aluminium plus grande peut modifier le résultat.
Conserver la longueur à 100 mm et la masse du matériau à 89,2 g de la section en cuivre ci-dessus, mais autoriser la section droite à varier. Comme l’alliage 6061 est moins dense, la même masse d’aluminium occupe environ 3,29 fois le volume du C11000. À longueur identique, sa section droite peut donc atteindre environ 329 mm² au lieu de 100 mm². Sous les mêmes hypothèses d’un trajet rectiligne idéal, sa résistance thermique devient d’environ 1,82 K/W et sa résistance électrique d’environ 12,2 micro-ohms — inférieures aux valeurs initiales de la barre en cuivre (2,54 K/W et 17,1 micro-ohms). Dans cette géométrie spécifique à masse imposée, l’augmentation de la surface compense largement la conductivité moindre du 6061-T6.
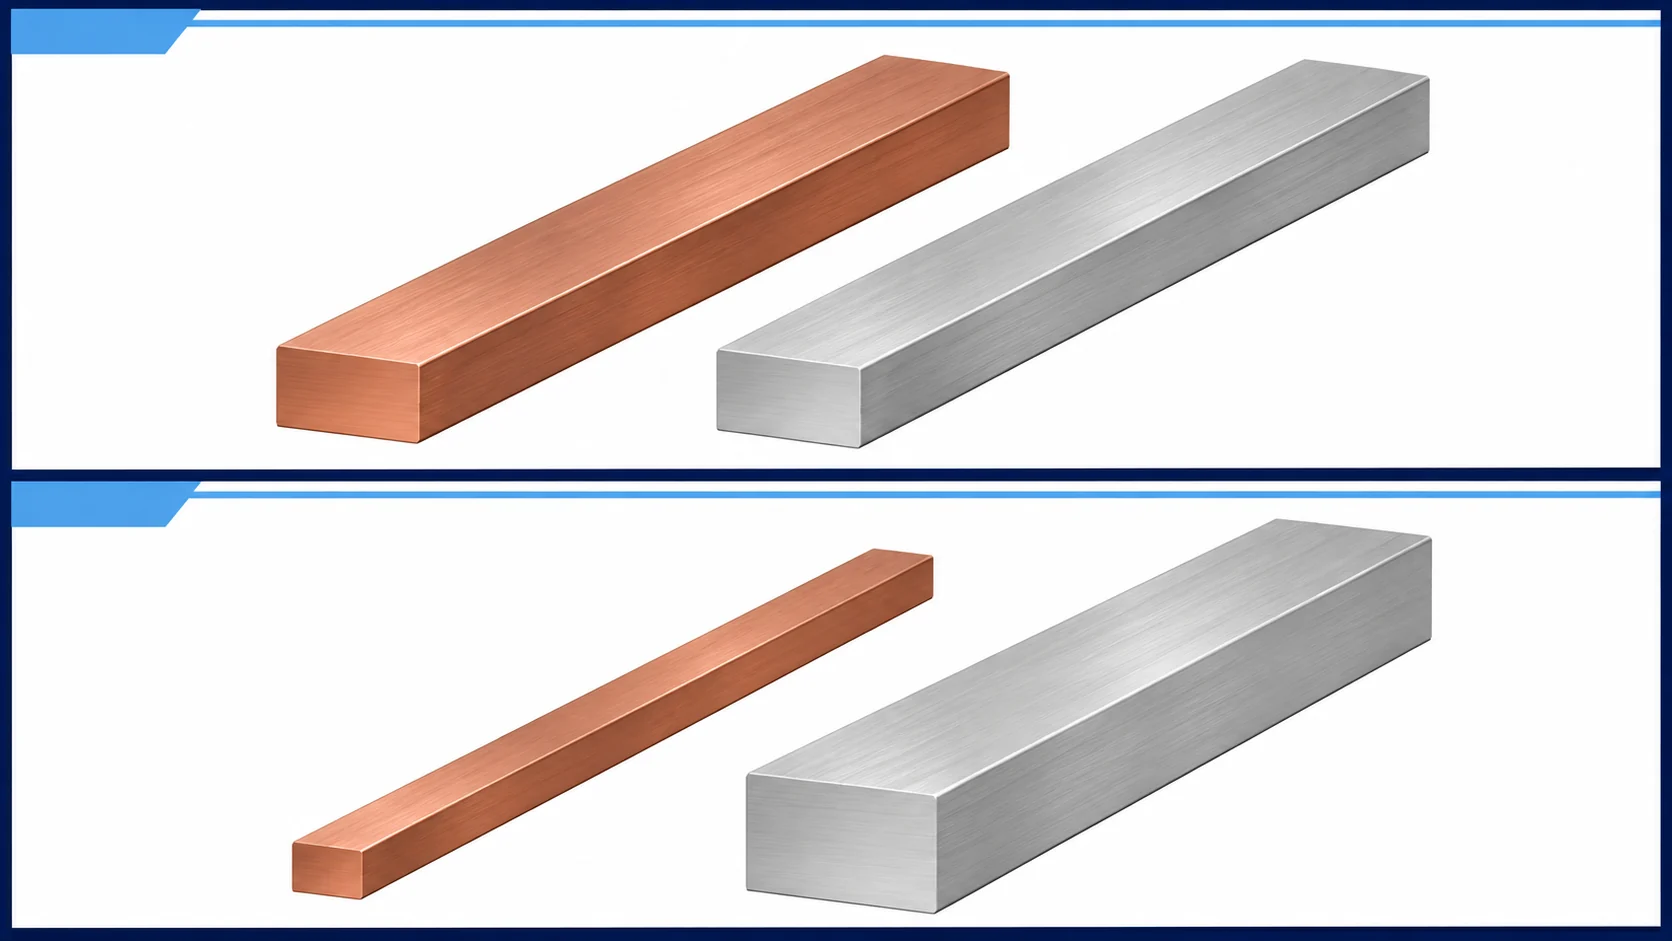
Le résultat à masse égale ne constitue pas une autorisation à désigner systématiquement l’aluminium comme le meilleur conducteur dans toute machine. La section agrandie nécessite de l’espace, des supports, des jeux fonctionnels et une méthode d’assemblage. Elle peut modifier l’écoulement de l’air, les passages de liquide de refroidissement, les charges de flexion, la surface de contact thermique ou le motif de fixation. Une barre qui ne s’élargit que dans une zone non critique ne supprimera pas un goulot d’étranglement étroit situé près de la source de chaleur ou de la borne. Pour un dissipateur thermique, la chaleur doit encore traverser la base puis s’évacuer via les ailettes et le fluide ; pour une barre omnibus, la jonction et la densité de courant restent des contraintes de conception. Les calculs comparent des sections droites aux propriétés de référence proches de la température ambiante, et non des dispositifs complets fonctionnant à leur température de service.
Cette distinction offre à l’acheteur deux cas justes de demande de devis ou de conception. Si la pièce doit s’intégrer dans la même section de 100 mm², comparer le C11000 et le 6061-T6 à cette section et évaluer la pièce en cuivre plus lourde. Si la contrainte porte sur une masse maximale et qu’une cavité plus grande est disponible, autoriser la géométrie en aluminium à s’étendre et comparer les conceptions complètes retenues. Un devis fournisseur pour des matériaux différents et des plans différents n’a de sens que si ces plans répondent aux mêmes exigences thermiques, électriques, mécaniques et d’assemblage.
Pour un répartiteur thermique, localiser le véritable goulot d’étranglement thermique.
Un répartiteur usiné placé entre un composant concentré et un dissipateur peut tirer profit de la conductivité thermique volumique plus élevée du C11000 lorsqu’il y a peu de place pour agrandir la section. Une base mince avec un petit point chaud et une zone d’évacuation thermique éloignée crée un problème de diffusion latérale, et non simplement celui d’une barre rectiligne simple. L’amélioration exacte nécessite un modèle thermique ou un essai réalisé sur l’empreinte réelle de la source, l’épaisseur, la pression de joint et les conditions aux limites de refroidissement. Le calcul de trajet rectiligne ci-dessus explique un seul terme matériel ; il ne prédit pas la température d’un module de puissance. La page matériaux cuivre traite séparément du choix entre les nuances de cuivre pour les pièces usinées.
Pour un boîtier en aluminium large avec nervures intégrées, le 6061-T6 peut assurer un débit thermique suffisant tout en limitant la masse et en permettant une géométrie d’ailette ou de base plus grande et plus utile. Un bloc massif en cuivre ne compense pas un manque d’aire côté air ou une interface de couplage insuffisante avec le composant. Inversement, une interface thermique compacte soumise à une limite stricte d’encombrement peut ne pas offrir de section transversale en aluminium réalisable suffisamment grande pour satisfaire la contrainte de diffusion volumique. Le meilleur matériau est celui qui respecte la limite de température une fois modélisés ensemble le contact, le répartiteur et le chemin de refroidissement (fluide ou air). La page matériaux aluminium traite des choix de nuance et de forme de stock au-delà de cette comparaison limitée à deux nuances.
Les détails d’usinage modifient l’avantage thermique apparent. La face de contact d’un répartiteur thermique doit présenter la planéité et la texture spécifiées en état final afin de s’accoupler correctement au matériau d’interface thermique. Une ailette haute et fine peut fléchir sous les efforts de serrage ou d’usinage ; élargir une base pour réduire la masse ne préserve pas automatiquement l’accès aux ailettes. Si une base en cuivre est assemblée à un corps d’ailette en aluminium, l’interface ajoute une résistance thermique ainsi qu’une jonction entre métaux dissimilaires, qui doit être conçue et qualifiée. « Noyau en cuivre » n’est pas une spécification de performance tant que l’interface et le procédé d’assemblage ne sont pas définis. Ce choix modifie également la taille d’achat du matériau brut, le volume de copeaux, le support de montage et toute opération de finition : demander un devis pour l’ensemble livré, et non uniquement pour le prix du métal brut.
Pour une borne ou une barre omnibus, choisir conjointement la nuance du conducteur et la jonction.
Une borne usinée est souvent contrainte par un motif de perçage et un boîtier ; une barre omnibus peut disposer de plus d’espace pour s’élargir. La comparaison à encombrement fixe privilégie le C11000 en termes de résistance volumique. La comparaison à masse fixe explique pourquoi un conducteur en aluminium de plus grande section peut être attractif là où l’espace disponible et la conception des raccordements le permettent. Toutefois, la résistance d’une borne correspond à la somme de celle de son corps et de celle de ses jonctions. Une face d’assemblage usinée avec précision, une pression de contact adéquate et maintenue, un traitement de surface adapté, ainsi qu’un connecteur compatible avec les métaux concernés peuvent avoir plus d’impact qu’une faible différence de résistance volumique. Les essais sur connecteurs menés par l’IEEE et hébergés par la Copper Development Association illustrent pourquoi le comportement des interfaces bimétalliques et la corrosion ne peuvent pas être déduits de la conductivité volumique seule ; ces essais portent sur des connecteurs électriques spécifiques, et non sur toutes les bornes usinées CNC. [5]
Ne supposez pas que l’alliage d’aluminium 6061-T6 constitue le meilleur conducteur électrique simplement parce qu’il permet de réaliser un support robuste par usinage. La fiche technique des tôles extrudées en 6061 de Hydro indique une conductivité typique de 43 % IACS à 68 °F. Ses données relatives au 6101-T61, utilisé comme conducteur de barres omnibus, mentionnent une conductivité minimale de 57 % IACS pour des dimensions et un état de trempe spécifiés. Ces deux valeurs — « typique » et « minimale » — ne sont pas des qualificatifs statistiques équivalents, mais elles montrent qu’un alliage d’aluminium destiné à la conduction électrique peut présenter une conductivité sensiblement différente de celle du 6061-T6. Un dispositif dont la fonction principale est la conduction du courant doit évaluer le 6101 ainsi que la résistance réellement requise, la géométrie et la forme de produit appropriées, puis utiliser des données certifiées sur le matériau et une jonction qualifiée. Ne remplacez pas une valeur caractéristique du 6101 dans un plan prévu initialement pour le 6061, ni ne supposez que l’un ou l’autre soit disponible dans toutes les formes de stock usinables. [2] [6]
Le contact cuivre-aluminium nécessite également un traitement spécifique lorsque l’humidité peut atteindre la jonction. Le contact direct dans un électrolyte peut favoriser l’attaque galvanique de l’aluminium, tandis que la formation d’oxyde et les variations de pression de contact peuvent augmenter la résistance électrique. Cela ne signifie pas qu’un assemblage bimétallique sec et correctement conçu soit systématiquement inacceptable. Cela signifie que les métaux en regard, l’environnement, le connecteur ou la couche intermédiaire, la préparation des surfaces, la méthode de serrage et la méthode de vérification doivent tous faire partie intégrante de la conception. Une borne industrielle sur mesure exige sa propre norme applicable et sa propre validation ; la simple comparaison de conductivité volumique des métaux ne qualifie pas la jonction. [5]
L’usinage et les finitions peuvent modifier le choix pratique
La haute conductivité du C11000 ne fait pas de cet alliage un matériau d’usinage facile. La Copper Development Association attribue au C11000 une note de usinabilité de 20 sur son échelle comparative, et son guide d’usinage du cuivre classe les cuivres de haute pureté parmi les matériaux nécessitant une attention particulière quant à la géométrie des outils et au comportement des copeaux. Cette valeur n’est pas un taux de production universel de 20 %, et elle n’est pas directement comparable à une note non qualifiée pour le 6061. Elle indique toutefois à l’acheteur de porter une attention particulière aux petites rainures, aux perçages transversaux, aux filetages, à l’accès pour l’ébavurage et aux exigences de finition de la pièce en cuivre. [1] [7]
Le 6061-T6 constitue souvent un choix pratique pour des pièces structurales usinées, mais l’affirmation « l’aluminium s’usine facilement » reste trop générale. Hydro met expressément en garde contre la difficulté de briser les copeaux issus du tournage et du perçage de cet alliage dans son état extrudé, et recommande des techniques adaptées de contrôle des copeaux. Un perçage profond borgne ou une rainure étroite nécessite un chemin d’évacuation, quelle que soit la nuance sélectionnée. Les marques d’usinage et les bavures ont des conséquences différentes : une bavure sur une surface de contact thermique affecte le positionnement, tandis qu’une bavure ou un dépôt de placage sur une borne peut modifier le contact électrique ou l’assemblage. Spécifiez l’état fonctionnel requis pour chaque caractéristique, et laissez les détails d’outillage à la planification du procédé. [2]
La finition est tout aussi fonctionnelle. L’anodisation de l’aluminium peut protéger les surfaces externes, mais elle est inappropriée sur une zone de contact métal-métal requise pour la conduction électrique, sauf si cette zone est masquée ou préparée différemment. Une borne en cuivre peut recevoir un système de placage spécifié, mais son épaisseur, sa résistance à l’usure et sa compatibilité avec la pièce associée doivent être définies explicitement, et non déduites d’une photo de catalogue. Si une face thermique est revêtue, mesurez la planéité finale et évaluez le comportement de l’interface thermique dans cet état. La décision relative au matériau appartient à la pièce finie, et non à l’échantillon brut. Notre guide de sélection des finitions traite plus en détail ces familles de procédés.
Une pièce hybride cuivre-aluminium est envisageable lorsqu’un court trajet à haute conductivité nécessite effectivement du cuivre, tandis que le reste de la structure peut être réalisé en aluminium. Toutefois, il s’agit d’une troisième solution de conception, et non d’un compromis gratuit. La méthode d’assemblage, le contact thermique et électrique, l’environnement galvanique, l’accès pour l’inspection, la température de service et la voie de réparation doivent tous être étayés par des éléments probants. Un composant entièrement en aluminium ou entièrement en cuivre, usiné en une seule pièce, peut s’avérer plus fiable si l’interface risque de dominer les performances qu’elle était censée améliorer.
Deux décisions relatives à la pièce qui varient selon la contrainte
Répartiteur compact pour dispositif de puissance : supposons qu’un dispositif soit monté sur une petite surface et que le répartiteur doive rester contenu dans une poche d’enceinte fixe. La pression d’interface et la géométrie du dissipateur sont déjà maîtrisées, et le modèle thermique identifie la chute de conduction matérielle à travers le répartiteur comme terme limitant. Le C11000 est un candidat crédible, car sa conductivité thermique de référence est environ 2,36 fois supérieure à celle du 6061-T6 pour une même géométrie volumique. Spécifiez l’empreinte réelle du dispositif, les faces d’assemblage finies, la méthode de fixation et la masse autorisée. Si, en revanche, le modèle thermique montre que l’interface entre pastille et répartiteur ou le côté air du dissipateur est prépondérant, le remplacement par du cuivre ajoutera de la masse sans répondre à une nouvelle exigence. Il s’agit d’une condition de sélection technique, et non d’une réduction de température garantie.
Supporte de courant plus long avec possibilité d’élargissement : supposons que la pièce doive supporter une borne tout en véhiculant du courant sur un trajet plus long, avec une limite de masse mais un espace latéral généreux. Une section inchangée en alliage 6061-T6 présente une résistance volumique supérieure à celle du cuivre C11000. Une section en aluminium agrandie peut inverser le résultat idéal de résistance égale à masse identique présenté ci-dessus. À ce stade, l’alliage 6101-T61 mérite également d’être évalué comme grade conducteur électrique, sous réserve des exigences de résistance mécanique et de disponibilité en stock. La conception dépend alors de la résistance des joints, de la stabilité du serrage, de l’élévation de température admissible et de l’encombrement autorisé. Si l’interface de fixation est serrée et ne peut pas s’élargir, la section en cuivre peut rester la solution la plus simple. Aucune des deux options n’est libérée tant que le joint fini n’a pas été qualifié aux courant et environnement prévus.
Ces deux exemples illustrent pourquoi un devis doit comparer des conceptions validées. Une proposition en cuivre conservant la géométrie initiale et une proposition en aluminium avec un conducteur élargi ne constituent pas des substitutions matérielles « équivalentes » ; il s’agit de deux voies de conception distinctes menant à la même fonction. Les deux doivent satisfaire le même encombrement d’assemblage, les mêmes limites thermiques ou électriques, les mêmes charges mécaniques et les mêmes exigences d’inspection. Autrement dit, un prix unitaire inférieur ou une conductivité volumique supérieure répondent à la mauvaise question.
Définir la pièce et réaliser les essais avant de comparer les devis fournisseurs
Une décision utile concernant le choix du matériau suit un ordre précis. Premièrement, identifier le trajet thermique ou électrique et la limite de performance ; deuxièmement, figer les éléments que la géométrie ne peut modifier ; troisièmement, comparer les grades et sections candidates ; enfin, définir et vérifier les interfaces ainsi que les surfaces finies. Passer directement d’un nom d’alliage à un devis rend impossible toute évaluation de la capacité d’une pièce moins chère à remplir la même fonction.
- Préciser la sollicitation. Indiquer les conditions de source et de puits thermiques, ou le courant électrique, le cycle de service et la chute de tension/élévation de température admissible. Préciser la température de fonctionnement, car la conductivité de référence n’est pas nécessairement celle en service.
- Verrouiller les contraintes réelles. Identifier l’encombrement maximal, la masse, le motif de fixation, les charges de serrage et toute empreinte de contact fixe. Une section en aluminium élargie n’est valable que là où la géométrie peut effectivement s’étendre.
- Indiquer le matériau et son état. Spécifier le cuivre C11000 avec le revenu requis et la forme en stock, ou un alliage 6061-T6/T6511 ou 6101 dans l’état spécifié. Une désignation générique « cuivre » ou « aluminium » ne permet pas de soutenir la comparaison de propriétés ci-dessus.
- Définir les interfaces finales. Préciser la planéité/textures des faces thermiques, les surfaces de contact des bornes, l’acceptabilité des perçages et filetages, les revêtements ou masquages requis, la construction des joints et l’état final d’inspection. Tester le trajet assemblé lorsque la résistance des interfaces peut dominer le résultat.
Demander aux fournisseurs de chiffrer la pièce entière validée dans la quantité prévue : forme en stock et dimensions d’achat, accès usinage, maîtrise des bavures et copeaux, finition, préparation des zones de contact, inspection et assemblage si la pièce est hybride. Le tableau des propriétés matériaux permet de sélectionner les candidats ; le dessin libéré et le plan de validation décident de l’achat. Si une conception impose une empreinte fixe et présente un goulot d’étranglement réel en conduction volumique, la conductivité supérieure du C11000 peut justifier sa masse et son surcoût de fabrication. Si la surface peut s’étendre dans la limite de masse imposée, l’aluminium peut résoudre le même trajet plus efficacement. Ce sont les conditions, et non la réputation du métal, qui décident.
Questions relatives à l’usinage du cuivre et de l’aluminium
Le cuivre est-il toujours le meilleur matériau pour dissipateurs thermiques usinés CNC ?
Non. Le C11000 présente une conductivité thermique volumique supérieure à celle de l’alliage 6061-T6 dans les conditions citées, ce qui peut être avantageux pour un diffuseur compact limité par la conduction. Un dissipateur complet dépend aussi de la résistance de contact, de la géométrie des ailettes, de l’écoulement de l’air ou du fluide caloporteur, et de la masse disponible. Si ces autres facteurs dominent, l’avantage volumique du cuivre peut ne pas abaisser suffisamment la température du dispositif pour justifier la modification de la conception. [1] [3]
L’alliage 6061-T6 est-il l’équivalent aluminium d’une barre de cuivre ?
Pas automatiquement. Hydro indique une conductivité typique de 43 % IACS pour les extrusions en 6061-T6 et une valeur minimale de 57 % IACS pour les produits en alliage 6101-T61 spécifiés comme conducteurs de barres. Évaluer un grade d’aluminium destiné aux applications électriques, son revenu réel, sa section, ainsi que les caractéristiques du joint et l’élévation de température, avant toute comparaison avec le C11000. [2] [6]
Pourquoi une barre en aluminium de même masse peut-elle conduire davantage que le cuivre dans l’exemple ?
À longueur identique, la densité inférieure de l’aluminium permet d’obtenir environ 3,29 fois la section droite pour une même masse. Dans les formules idéales de trajet rectiligne, la conductance varie proportionnellement à la conductivité multipliée par la section, de sorte que cette section accrue compense largement la conductivité de référence inférieure du 6061-T6. Ce résultat nécessite un espace suffisant pour la section plus grande et ne dit rien en soi des contacts, du refroidissement ou de la résistance mécanique.
Puis-je appliquer un coefficient multiplicateur unique pour comparer les coûts d’usinage cuivre/aluminium ?
Non. Le prix du matériau en stock, la géométrie de la pièce, le volume de matière à enlever, la maîtrise des bavures, le maintien pendant l’usinage, la finition, l’inspection et la quantité influencent tous le devis final. Le coefficient multiplicateur ou le délai de livraison publiés par un fournisseur ne constituent ni une capacité VETCNC ni une règle du marché. Comparer deux dessins satisfaisant aux mêmes conditions de performance et d’acceptation, puis demander un prix complet pour chaque voie.
Sources techniques
- Copper Development Association, The Copper Advantage: A Guide to Working with Copper and Copper Alloys, Table 4. Densité du C11000, conductivité électrique et thermique à température proche de la température ambiante ; la fiche alliage CDA pour le C11000 indique également un indice d’usinabilité de 20.
- Hydro, Alloy 6061: Extruded Mechanical and Physical Property Limits, fiche technique de 2019. Densité des extrusions 6061-T6/T6511, conductivité typique aux températures indiquées, limites mécaniques spécifiées dépendant de la section et notes sur la maîtrise des copeaux. L’URL PDF originale est conservée dans l’enregistrement interne des preuves.
- Département américain de l’Énergie, Manuel fondamental : thermodynamique, transfert de chaleur et écoulement des fluides, volume 2, section sur la conduction. Loi de Fourier pour un chemin rectangulaire et sa dépendance à l’égard de la conductivité, de la surface et de la longueur du chemin.
- Université méthodiste du Sud, Loi d’Ohm, relation de résistivité R = ρL/A pour un conducteur uniforme ; Bureau national des normes des États-Unis, Essais non destructifs par courants de Foucault, définition de 100 % IACS à 20 °C. Utilisé pour le calcul idéal en courant continu sur masse.
- R. Frank et C. Morton, Comparative Corrosion and Current Burst Testing of Copper and Aluminum Electrical Power Connectors, IEEE Industry Applications Conference, 2005. Expériences spécifiques sur des connecteurs et discussion du comportement en volume par rapport à celui à l’interface ; ne constitue pas une qualification de bornes personnalisées CNC.
- Hydro, Alliage 6101, fiche technique nord-américaine des alliages extrudés et catalogue des conducteurs de barres. Alliage 6101-T61 : conductivité minimale de 57 % IACS pour les dimensions listées ; les URL sources et les conditions sont conservées dans l’enregistrement interne des preuves.
- Institut allemand du cuivre, Paramètres d’usinage recommandés pour le cuivre et ses alliages, monographie DKI i.18, 2010, hébergée par la Copper Development Association. Classification de l’usinabilité et considérations relatives au contrôle des copeaux pour le cuivre de haute pureté.
À propos de VETCNC
VETCNC apporte à l’approvisionnement en ligne de CNC une expérience familiale approfondie dans le domaine de la fabrication. Kevin possède dix ans d’expérience dans le secteur CNC et collabore avec les usines familiales situées en Chine ainsi qu’avec un réseau élargi de partenaires. L’objectif est de clarifier, avant toute commande, les modalités de fabrication, les exigences techniques et les responsabilités respectives.
Découvrez l’histoire de Kevin →


