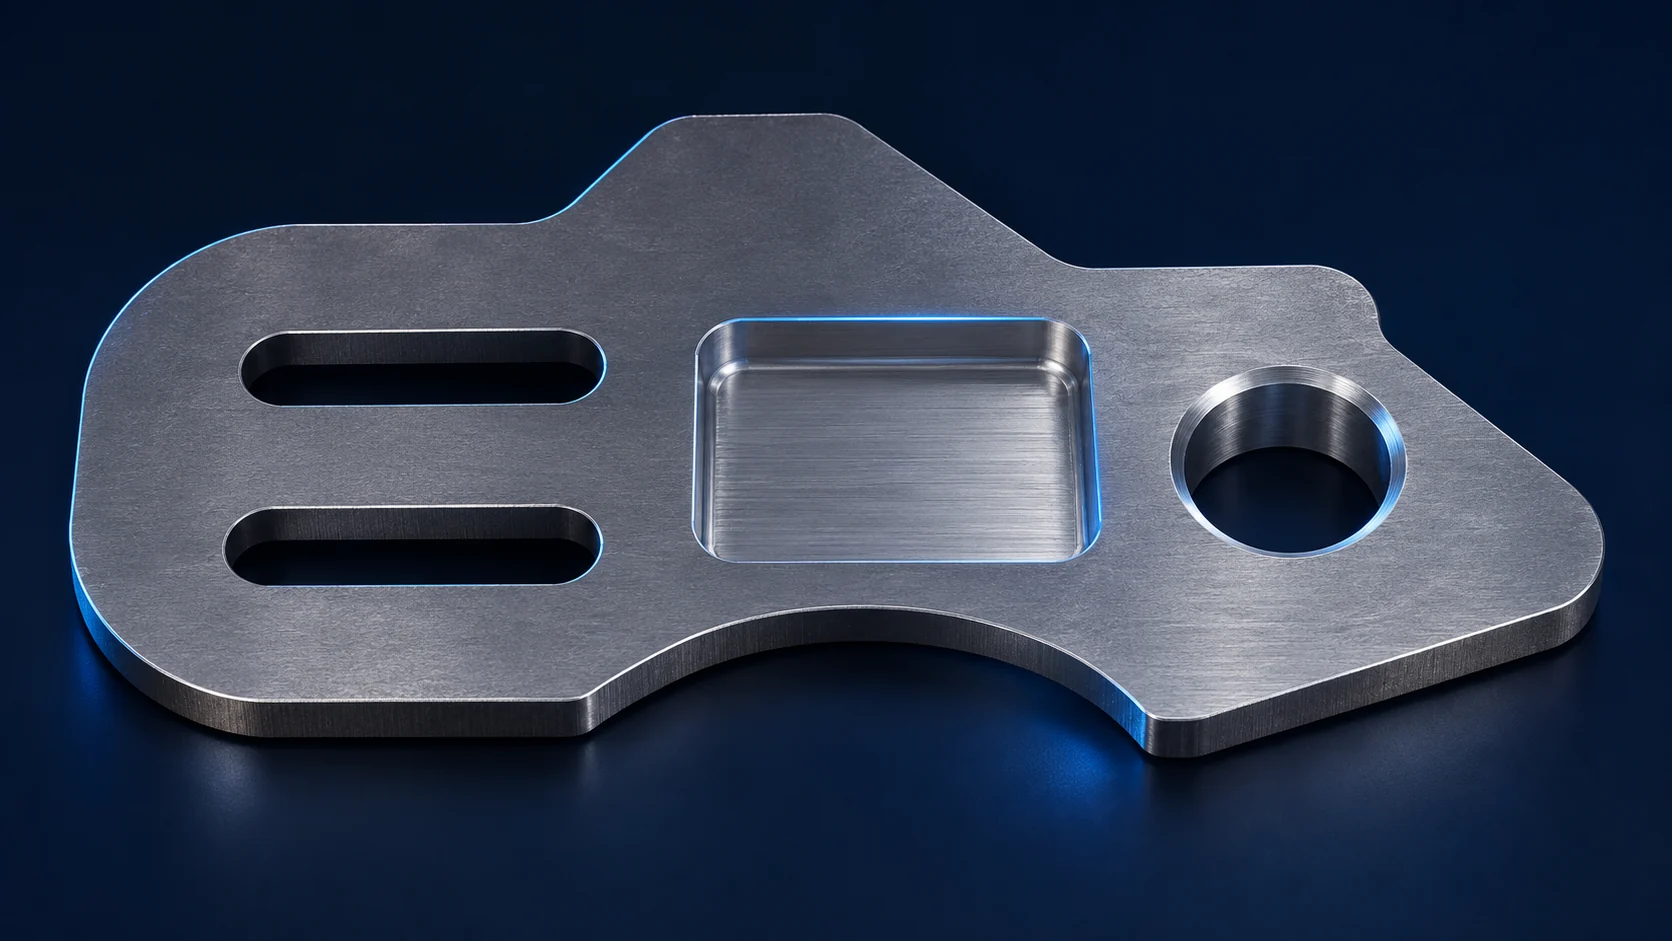
Tässä artikkelissa
Käytä tasoleikkaavaa laserleikkausta metallilevyn läpi leikattavaan ulkopuoliseen kontuuriin ja aukkoihin, kun saadut leikkausreunat täyttävät valmiin osan vaatimukset. Käytä CNC-jyrsintää sokeisiin taskuihin, portaatuisiin istukkoihin, ohjattuihin pintoihin ja reikiin, joiden lopullinen koko tai sijainti vaatii koneistus- ja tarkastusprosessin. Käytä molempia menetelmiä, kun laserleikattu lähtölevy säästää reunan poiston, mutta valitut liitospinnat edellyttävät edelleen jyrsintää. Valinta tehdään ominaisuus kerrallaan samasta hyväksytystä piirroksesta, ei kysymällä, mikä kone on yleisesti ottaen nopeampi tai tarkempi.
Tässä “laserleikkaus” tarkoittaa levyn tai platin profiilileikkausta tasoleikkurilla. Muut laserjärjestelmät voivat leikata kolmiulotteisia osia, mutta ne eivät muuta läpi leikattavaa profiilileikkausta sokeaksi taskujyrsintäoperaatioksi. Toimittajan julkaistu leikkauspaksuus tai toleranssi ei ole lupaus siitä, että se pätee juuri teidän seokseenne, levyn tilaan, geometriaanne ja eräkoonne. Hyödyllinen päätös koskee sitä, mitkä pinnat voivat jäädä leikattuina, mitkä vaativat myöhempää koneistusta ja mikä yhdistetty valinta maksaa valmiin hyväksytyn osan toimittamisesta.
Määritä jokaiselle valmiille ominaisuudelle prosessi
Aloita jokaisen reunan ja reiän toiminnallisesta tehtävästä. Ulkoinen kontuuri saattaa tarvita vain riittävän välin naapuriosien kanssa; saman kontuurin toinen osa taas voi määrittää liitettävän komponentin sijainnin. Läpi kulkeva ura saattaa vaatia suuria varauksia, kun taas läheinen poraus ohjaa asettelua. Niillä ei ole samaa pinnanlaatua pelkästään siksi, että ne esiintyvät samassa 2D-piirroksessa. Autodeskin 2D-profiilistrategia kuvaa laserleikkausta levyprofiilin työpolkuna, kun taas sen jyrsintätaskustrategia poistaa materiaalia rajatun alueen sisällä luodakseen kaventuman tai avoimen taskun. Nämä ovat eri tyypin geometrioita. [1] [2]
| Valmis metalliominaisuus | Leikattu tuloksena saatava laserreuna | Jyrsintä tai muu jälkikäsittely |
|---|---|---|
| Ulkoista kontuuria tai läpi kulkevaa uraa | Mitattu koko, reunakulma, karheus ja drossa täyttävät sen varaus- tai kokoonpanovaatimukset. | Reuna on ohjattu sijoitus-, tiivistys- tai korkealaatuinen näkyvä pinta, jota leikkaus ei täytä toimitettaessa. |
| Kiinnitinvarausaukko | Todellinen leikattu reiän verkkomitta varmistaa kiinnittimen läpimenon koko kokoonpanon toleranssiketjun läpi. | Koon tai sijainnin suhde liitettävään viitepisteeseen vaatii tiukemmin ohjatun lopputoimenpiteen. |
| Sijoituspore tai laakerin istutuspaikka | Vain jos tietty leikkausmenetelmä ja tarkastus osoittavat vaaditun koön, muodon, reunaehtojen ja viitepistesuhteen. | Pore on koneistettava ja tarkastettava ohjattujen pintojen tai muiden tarkkuusominaisuuksien suhteen. |
| Suljettu tasku, upotusporaus tai porrastettu istutuspaikka | Ei osittaisen syvyyden pohjaa tai harttaa tasoleikkausprofiilileikkauksesta. | Syvyydellä ohjattu koneistus tekee pohjan, seinämän tai hartan; toinen hyväksytty suunnittelu voi välttää tämän ominaisuuden. |
| Hitsattu tai pinnoitettu leikattu reuna | Valittu kaasu, leikkausolosuhteet ja hyväksytty valmistelu täyttävät myöhempänä prosessin vaatimukset. | Hapetus, roiskeet, reunamuoto tai hyväksymätön vaikutettu kerros vaativat määriteltyä poistoa tai vaihtoehtoista menetelmää. |
Viimeiset kaksi saraketta ovat hyväksyntäehtoja, eivätkä ne ole yleisiä prosessien arvosteluita. Laserilla voidaan leikata pyöreä aukko, mutta piirroksessa käytetty pyöreä symboli ei todista, että tuloksena oleva reuna on valmis laakerin poraus. Toisaalta laajan ulkoreunan jyrsintä on tarpeeton, jos laserilla leikattu ulkoreuna täyttää jo osan toiminnalliset vaatimukset. Laajemman valinnan tekemiseksi leikatun ja taivutetun levykokoonpanon ja varastosta koneistetun osan välillä käytä oppaamme CNC-koneistus vs. levytelinevalmistus. Tässä artikkelissa keskitytään tasaiseen metallilevyyn ja sen leikattuihin sekä koneistettuihin ominaisuuksiin.
Tarkasta leikattu reuna, ei vain ulkopiirin mittoja
Laser seuraa ohjelmoitua kontuuria ja jättää leikkausaukon (kerf): materiaalia poistetaan säteen kulun mukaisesti. Leikkausaukon leveys vaikuttaa työpolun siirtopisteeseen ja pienimpään käytännössä toteutettavissa olevaan leikkauspiirteeseen, mutta se ei ole jokaisen reiän tai reunan lopullinen mitallinen tarkkuusvaatimus. Lopullinen ulkokuva riippuu materiaalista, paksuudesta, laitteistosta, leikkausasetuksista, sijoittelusta ja siitä, miten leikkausta mitataan. Kapea leikkausaukko ei yksinään takaa tarkan sijoitusreiän valmistusta.
Toiminnalliselle reunalle on erotettava vähintään neljä ominaisuutta: sen sijainti ja profiili levytason tasossa; sen kohtisuoruus paksuuden suhteen; sen pinnan tekstuurisuus sekä mahdollinen kiinnittyvä roiske tai muu materiaali poistopuolella. TWI määrittelee leikkausaukon, leikkausreunan karkeuden, kohtisuoruuden, lämpövaikutusalueen ja roisketilan erillisinä laserleikkauslaatukriteereinä. Sen esimerkit kuvaavat tiettyjä vanhempia laserprosessivariantteja, joten niiden numeerisia arvoja ei saa siirtää nykyisen toimittajan spesifikaatioon. [3] Ulkonäöltään sileä yläreuna voi silti olla vinossa tai sisältää roisketta alapuolellaan. Tarkasta se puoli, joka todella koskettaa vastinosaa.
ISO 9013:2017 on luokittelustandardi lämpöleikattujen geometristen tuotteiden vaatimuksille ja laaduntarkkuuksille; ISO mainitsee vuoden 2024 muutoksen ja ilmoittaa, että vuoden 2017 versio pysyy voimassa. Julkaistussa tiivistelmässä sanotaan, että sen geometriset vaatimukset ovat voimassa, kun piirustus tai asiaankuuluva toimitusasiakirja viittaa standardiin. Siinä sanotaan myös, että tasaisuusvirheet eivät kuulu sen soveltamisalaan. [4] Siksi ISO 9013 -viittaus ei automaattisesti ohjaa kaikkia levyolosuhteita, eikä standardin ilmoitettu laserleikkausleveyden soveltuvuus edusta VETCNC:n koneiden leikkausalueita. Jos levytasaisuus on tärkeä esimerkiksi tiivisteelle, anturille tai kiinnittimelle, vaatimus on esitetty ja tarkastettava erikseen.
Leikkausreunalla voi olla myös lämpövaikutusalue (HAZ), jonka koko ja vaikutus riippuvat materiaalista, paksuudesta ja leikkausolosuhteista. TWI määrittelee sen materiaaliksi, joka sijaitsee leikkauksen vieressä ja jossa on tapahtunut ominaisuusmuutos, ja huomauttaa, että näkyvä lämpövärjäys ei ole suora mittari lämpövaikutusalueen laajuudelle. [5] Tämä ei tarkoita, että jokainen laserleikattu reuna pitäisi poistaa jyrsimällä. Vapausreuna voi toimia sellaisenaan leikattuna. Reuna, joka hitsataan, muovataan, altistetaan väsymisrasitukselle tai käytetään kriittisenä kosketuspinnana, voi vaatia tietyn reunaehto-, valmistus- tai testivaatimuksen. Päätös tehdään materiaalin ja käyttövaatimuksen perusteella, ja sitten määritetään operaatio, joka vastaa kyseisestä ehdosta.
Erottele vapausreiät sijoitusreiistä
Vapausreiän tarkoituksena on antaa kiinnitinmahdollisuus ja sallia kokoonpano. Sen hyödyllinen hyväksyntäkysymys on, täyttääkö pienin valmis avaus, sen todellisessa sijainnissa, edelleen kiinnittimen ja vastinosan sijoittelun vaatimukset. Laserleikattu reikä voi täyttää kyseisen vaatimuksen tietyllä levyllä, vaikka sen reuna ei muistuttaisikaan tarkkaa koneistettua porausta. Tarkasta todellinen leikattu näyte tai toimittajan prosessitodiste piirustuksen koon ja sijainnin vaatimuksien mukaisesti; älä päättele sovitusta nimellisestä CAD-ympyrästä.
Sijoitusreikä tekee eri tehtävän. Sen halkaisija, pyöreys, pinta, akseli ja sijainti muihin piirteisiin nähden voivat määrittää akselin, pinnin tai upotusosan sijoittelun. Jos nämä suhteet ovat hallittuja, määritä valmiin referenssijärjestelmän rakenne ja tarkastustila. Laserleikattu ohjausreiäkä voi olla hyödyllinen aloitusaukko, mutta se jättää vähemmän materiaalia myöhempään poraustoimintoon. Jos lopullinen koneistettu reuna on poistettava leikkausvaikutuksen alaiselta kerrokselta tai korjattava vaihtelua, suunniteltu ohjausreiäkä on jätettävä riittävästi materiaalia kaikkialle. Yleispätevää puhdistusvaraa ei ole: levy, leikkausprosessi, vaadittu pinta ja tarkoitettu poraus-, jyrsintä- tai laajennusporausreitti määrittävät sen. Joissakin tapauksissa sijoituksen jättäminen kiinteäksi aina koneistukseen asti on yksinkertaisempi ratkaisu.
Varo referenssipistettä, joka katoaa välitoimintojen välillä. Jos laserulkoasu käytetään sijoitusperustana jyrsintävaiheessa, mutta ulkoasu vaihtelee paljon, valmis poraus voi olla tarkka jyrsintäkiinnittimen suhteen, mutta huonosti liitetty lopulliseen ulkoreunaan. Mahdollisia ratkaisuja ovat koneistetun sijoitusreunan tai -pinnan luominen, luotettavien piirteiden käyttö laserleikatussa levylle todennetulla sijoitusjärjestelmällä tai piirustuksen tarkistaminen siten, että kriittinen suhde ohjataan piirteestä, jonka valittu valmistusreitti voi todella tuottaa. Carr Lanen kiinnittimen ohjeet selittävät, miksi työkappaleen viittaaminen sen kiinnittimeen ja työkaluun on tärkeää. [6] Piirustuksen tulisi määritellä osan toiminnalliset viitepisteet; prosessin tehtävänä on sitten varmistaa niiden toteutuminen leikkaus-, kiinnitys- ja lopputarkastusvaiheissa. Meidän ohjeemme poraamisesta ja jyrsimisestä reiän valmistukseen käsittelee sitä, miten reiän geometria ja toiminnallinen tehtävä valitsevat viimeistelyprosessin, kun perusvalmistusreitti on jo määritelty.
Jyrsi suoraan raaka-aineesta, kun useimmat pinnat vaativat koneistusta
Jyrsintä on luonnollinen ratkaisu, kun osan muoto ei pääasiassa koostu vakio-paksuisesta profiilista. Loogin sisällä oleva soikio, kohottuvat tukipinnat, tiivistysurakka ja useat toisiinsa suhteelliset pinnat vaativat jo varastomateriaalia, kiinnittimiä ja jyrsintäaikaa näille ominaisuuksille. Ulkopiirin leikkaaminen laserilla ensin saattaa lisätä siirto-, puhdistus- ja toisen tehtaan koordinaatiotyötä ilman, että jyrsintäpolkua vähennetään merkittävästi. Pieni erä, jolla on yksinkertainen ulkoreuna ja monta koneistettua liitospintaa, voi kuulua tähän luokkaan.
Vaikka laser voikin luoda ulkopohjan, mahdollisesti tarvitaan koneistettu viitetaso ennen porauksen tai taskun valmistusta. Levyä saattaa myös vaatia pinnanjyrsintä paksuus- tai tasaisuusvaatimusten täyttämiseksi leikkauksen jälkeen; ISO 9013:n lämpöleikkausgeometrian luokitus ei ratkaise levyjen tasaisuutta. Jos polku vaatii molempien pääpintojen koneistamista, useiden sivureunojen sekä kaikkien sijaintireikien työstämistä, alkuperäinen leikattu pohja saattaa säästää vähemmän kuin odotettaisiin. Toimittajan tulisi vertailla todellista ostettavaa materiaalin kokoa, rouhintaponnahdusta, kiinnittimen valmistusta, asennusten määrää ja hyväksyttyjen osien tarkastusta sen sijaan, että oletettaisiin laseraskel lisäävän aina aikaa.
Jyrsintä ei ole automaattisesti tarkempi kaikkialla. Jyrstyn reuna riippuu edelleen työkalun saavutettavuudesta, kiinnityksestä, koneen kunnosta, varastomateriaalin vakaudesta ja mittauksesta. Syy jyrsintäominaisuuden valintaan on se, että vaadittu syvyys, pintalaatu tai suhde voidaan tuottaa ja varmistaa valitulla jyrsintäpolulla. Meidän CNC-jyrsintäsuunnittelun opas käsittelee tarkemmin taskuja, seinämiä ja työkalun saavutettavuutta koskevia päätöksiä. Laserleikattu aukeama voi jäädä muualla samassa osassa koskemattomaksi. Tämän eron säilyttäminen estää turhien viimeistelykäyntien maksamisen toimimattomille reunoille.
Käytä laserpohjaa, kun se poistaa hyödyllistä jyrsintätyötä.
Hybridipolku voi olla tehokas lähinnä tasaiselle levylle, jolla on epäsäännöllinen siluetti tai monta läpikuuluvaan aukkoon, mutta vain muutama ohjattu liitospinta. Laserleikkaus tuottaa lähes valmis pohjan; jyrsintä luo sen jälkeen pintasyvennyksen, valmiin porauksen, viitetasopinnan tai muun paikallisominaisuuden. Laserreuna jätetään leikattuna, jos se on hyväksyttävää. Tämä ei ole pikapolku kaikkiin ominaisuuksiin: pohjan on edelleen tarjottava riittävästi kunnollista materiaalia sijainnin ja kiinnityksen varmistamiseksi, ja mikä tahansa pinta, joka on määritelty viimeistelykoneistukseen, vaatii todellista varastomateriaalia kyseiseen toimintaan.
Suunnittele polku tässä järjestyksessä, koska jokainen vaihe riippuu edellisestä tilasta:
- Merkitse reunaviivat ja avaukset, jotka voivat jäädä leikattuina, ja tunnista kaikki hitsaukseen, pinnoitukseen, sovituksen tai ulkonäön vaaditut reunaehtojen.
- Valitse laserpohjan muoto, joka säilyttää kiinnitysmateriaalin ja jättää riittävästi puhdistusvarastoa liitospintojen ympärille, jotka on tarkoitettu jyrsintään. Varmista, että läpipyöräys tai kiinnitysliuskat eivät vahingoita valmista kosketuspintaa.
- Määritä, missä leikattu pohja sijaitsee jyrsintäprosessin aikana ja mikä pinta tai ominaisuus toimii viitepinnana lopulliseen poraukseen tai taskuun. Ota huomioon drossan poisto tai tasaus, jos kumpikaan on tarpeen luotettavan kiinnityksen varmistamiseksi.
- Valmiiksi koneistettavat ominaisuudet on viimeisteltävä, jonka jälkeen toimitettu osa tarkastetaan sen määritellyssä lopullisessa tilassa. Leikattu reuna ja koneistettu rajapinta voivat vaatia eri tarkastuksia.
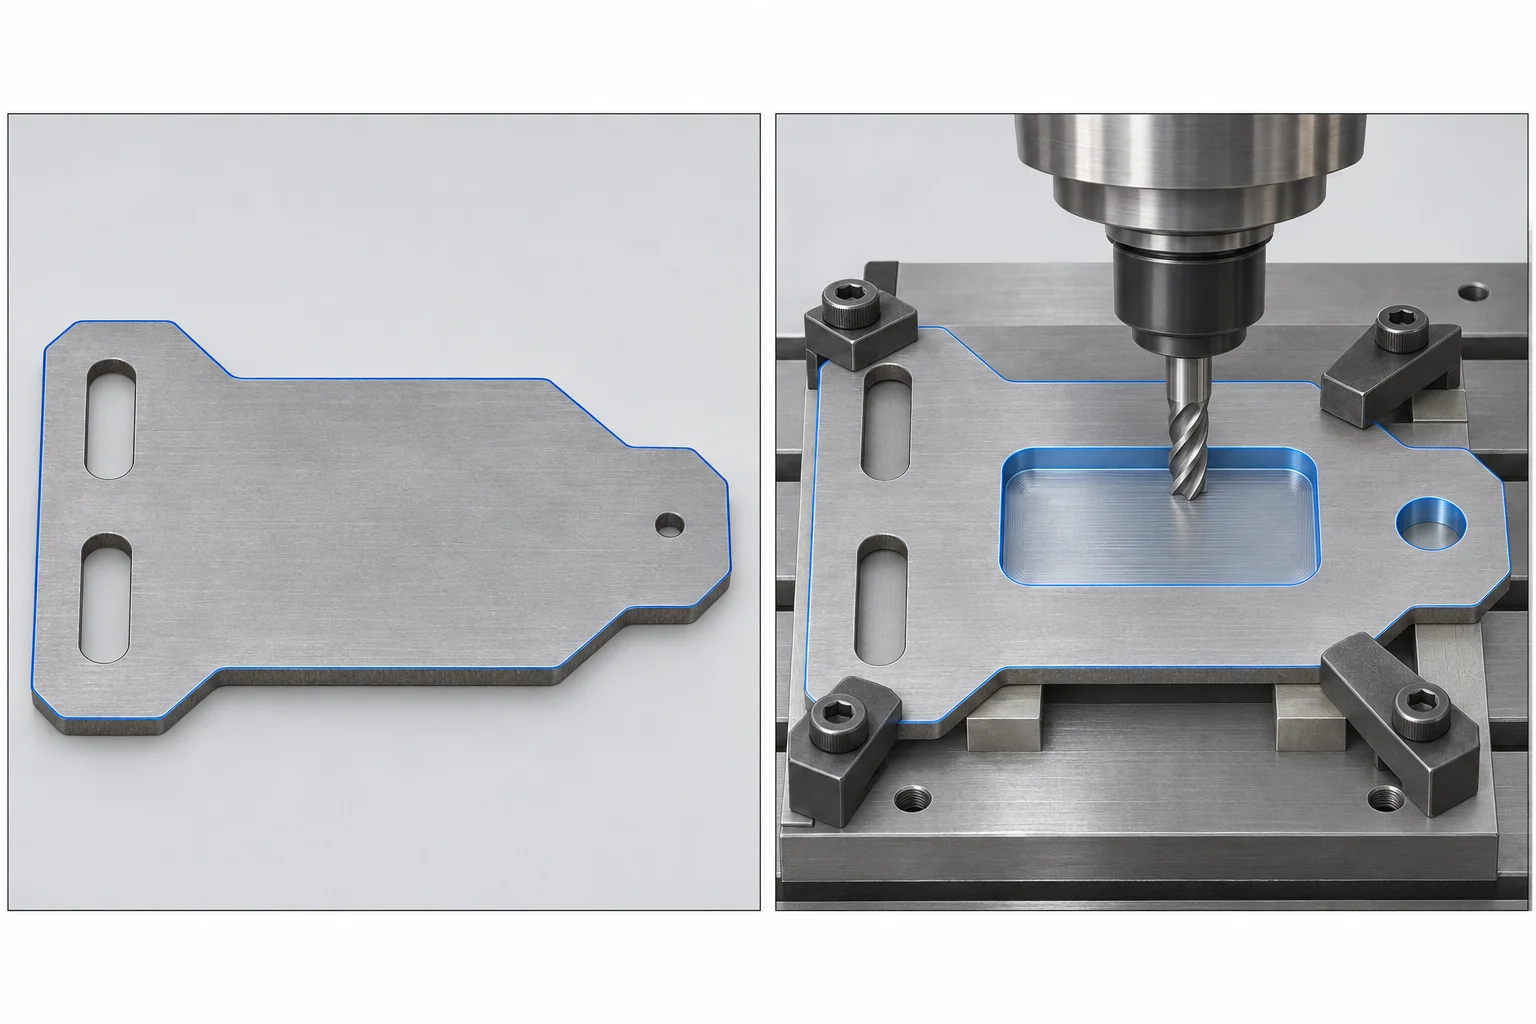
Toinen operaatio lisää asennus- ja käsittelytyötä. Jos laserleikkausta ja jyrsintää suorittavat eri toimijat, siirtomäärä, materiaalin tunnistaminen ja epäkelpaan raakapalaseen liittyvä vastuu kuuluvat myös suunnitteluun. Lähellä valmista muotoa oleva ulkoreuna, joka säästää kehän jyrsintää, voi silti olla huono vaihtoehto, jos sitä ei voida kiinnittää vääntymättä tai jos kriittisen porauksen sijainti leikatun reunan suhteen ei ole mahdollista varmistaa. Toisaalta toistuvassa levyssä, jossa on useita hyväksyttyjä läpikuoppia ja vain yksi paikallisesti koneistettu istutinpaikka, koko kehän jyrsinnän poistaminen jokaisesta osasta voi olla merkityksellistä. Päätöksen tekee koko hyväksytyn tuotantopolun kustannus ja toimitusaika, ei leikkausnopeuden vertailu.
Käytännön päätös: teräksestä valmistettu kiinnityslevy
Tarkastellaan 6 mm paksua alahiuksista teräksestä valmistettua kiinnityslevyä. Sen ulkokuva on epäsäännöllinen ja sisältää kaksi läpikuoppaa ruuvien vapausvaralle. Poraus levyn toisessa päässä sijoittaa kiinnityspinnan suhteen kiinnityskannatin, ja 2 mm syvä suorakaiteen muotoinen tasku istuttaa osan ohjauspohjan vastaan. Ilmoitetut mitat kuvaavat tämän hypoteettisen suunnittelun geometriaa, eikä niillä ole mitään tekemistä materiaalin, laserleikkauksen tai VETCNC:n kykyjen rajoitusten kanssa. Oletetaan, että suunnittelun omistaja on määritellyt sijoitusporausen valmiin koon ja sijainnin, taskun syvyyden ja pohjan laadun sekä hyväksyttävän leikatun reunan tilan ulkoreunalle ja kuopille.
Pelkkä laserleikkaus ei täytä tätä piirrustusta. Se voi tehdä läpikuopan ja kuopat, jos leikatut kooot, reunan neliöisyys ja drossan tila täyttävät hyväksyntävaatimukset. Se ei kuitenkaan voi jättää 2 mm syvää taskua 6 mm paksuun levyyn käyttäen tässä määriteltyä tasoleikkausprosessia. Sijoitusporaus saattaa myös vaatia lopullisen koneistus- ja tarkastuspolun, jotta se täyttää sijoitusfunktionsa. Kaikkien ympyröiden nimittäminen ”laserreikiksi” DXF-tiedostossa peittäisi nämä kaksi vaatimusta.
Pelkkä jyrsintä on täydellinen vaihtoehto. Työpaja voi aloittaa sopivasta raakamateriaalista, tehdä ulkoreunan ja kuopat, viimeistellä taskun ja sijoittaa porauksen ohjausviivojen mukaan. Sen taloudellisuus riippuu ostetun raakamateriaalin laadusta, ulkoreunan pituudesta, asennusten määrästä ja erän koolta. Tästä geometriasta ei voida tehdä yleispätevää johtopäätöstä ”laser on halvempaa”.
Laserleikattu raakapala plus jyrsintä on myös täydellinen vaihtoehto, jos leikattu ulkoreuna ja kuopat hyväksytään valmiiksi, raakapalaa voidaan kiinnittää toistettavasti ja poraukseen ja taskuun jää riittävästi materiaalia viimeistelyleikkauksia varten. Laserleikkausliike voi jättää porauksen sijoituksen leikkaamatta; jyrsintäoperaatio tuottaisi sen tällöin kiinteästä raakamateriaalista. Jos ohjausreikä leikataan, sen koko ja leikkaustila on varmistettava niin, että viimeistelyvaraa jää riittävästi. Tarjous on sisällettävä laserleikkaus, tarvittaessa reunan puhdistus, siirtomäärä, jyrsintäasennus ja kiertoaika sekä lopullinen tarkastus sekä leikatuista ominaisuuksista että koneistetusta rajapinnasta. Molemmilta poluilta vaaditaan sama julkaistu piirrustus. Jos ulkoreuna myöhemmin muuttuu sijoituspinnaksi, polku on uudelleenarvioitava eikä sitä saa hiljaa käsitellä samana vähäkontrollisena reunana.
Määritä hyväksyntävaatimukset ennen tarjousten vertailua
Tarjouspyynnössä (RFQ) erota pinnat lopputilansa mukaan eikä anna yhtä yleistä ohjetta kuten ”leikkaa laserilla ja koneistaa”. Nimeä materiaalin laatu, levyn tila ja paksuus. Määritä, mitkä ulkoiset segmentit ja aukot voivat jäädä leikatuiksi; ilmoita vaadittu koko ja sijainti sekä asiaankuuluva reunan tila. Määritä pinnat, poraukset ja taskut, jotka vaativat koneistusta, mukaan lukien valmiit ohjausviivat ja niiden keskinäisen suhteen mittausmenetelmä. Jos leikatun reunan vaatimukseen käytetään ISO 9013 -standardia, mainitaan sen sovellettava versio ja muutospiirros piirrustuksessa tai toimitusasiakirjassa ja määritellään vaadittu laatuasteikko sopimuksen mukaisesti. Tasaisuus pysyy erillisellä vaatimuksella. [4]
Jos leikattu reuna hitsataan tai pinnoitetaan, määritä, millainen tila on saavutettava kyseisessä myöhempässä vaiheessa. TWI huomauttaa, että apukaasun valinta voi vaikuttaa leikkauspinnan hapettumiseen ja myöhempään hitsattavuuteen; oikea kaasu ja esikäsittely riippuvat edelleen seoksesta ja liitosmenetelmästä. [3] Älä oleta, että visuaalisesti kiiltävä reuna on automaattisesti hyväksyttävissä tai että näkyvä väri todistaa haitallisesta lämpökäsittelyalueesta (HAZ). Kysy toiminnallisesti vaadittua reunan tilaa ja varmista se sovitussa lopputilassa.
Pyydä sitten kokonaismääriä valituille tuotantomäärien osalta. Vertaa laserleikkausta pelkästään silloin, kun se täyttää kaikki piirteet, jyrsintää pelkästään silloin, kun se täyttää kaikki piirteet, ja hybridimenetelmää silloin, kun lisävaihe tuottaa nettotuloksen. Sisällytä vertailuun tyhjän levyn sijoittelu (nesting) tai raaka-ainemateriaalin ostokoko, ohjelmointi ja asennus, leikkaus- tai koneistusaika, reunan puhdistus, toissijaiset käsittelyvaiheet, tarkastus, kuljetus ja vähimmäiseräkulut samalla laajuudella. MIT:n valmistuskustannusten käsittely erottaa kerran maksettavan työn toistuvasta työstä, joka tehdään jokaisen osan kohdalla – tämä on hyödyllinen tapa tehdä vertailu suunnitellulla eräkoolla. [7] Toimittajan ei tarvitse paljastaa sisäisiä tuntipalkkojaan selittääkseen, mitkä piirteet aiheuttavat lisäoperaation. Oikea valinta on vähiten rasittava prosessireitti, joka tuottaa kaikki vaaditut piirteet, ei se, jonka yksittäinen konekierros on lyhin.
Kysymyksiä laserleikkauksesta ja metalliosien jyrsinnästä
Onko jyrsitty metallireuna aina tarkempi kuin laserleikattu reuna?
Ei. Tarkkuus liittyy määriteltyyn piirteeseen, prosessireittiin ja tarkastusmenetelmään. Laserleikattu varausprofiili voi täyttää piirustuksen vaatimukset, kun taas huonosti tuettu jyrsitty reuna ei välttämättä täytä niitä. Ohjattu sijoitus- tai tiivistysreuna voi perustella viimeistelyjyrsinnän, jos ehdotettu laserleikkaus ei täytä vaadittua kokoa, muotoa, pintarakennetta tai mittapistesuhdetta. Vertaa todisteita käytetystä materiaalista ja sen paksuudesta, älä yleisiä prosessimerkintöjä.
Voiko tasoleikkauslaser leikata sokean taskun tai vastapohjan?
Tässä käsitelty läpimenevä profiililaserleikkaus leikkaa levyä pitkin kontuuria; se ei jätä ohjattua osittaisen syvyyden pohjaa tai hartiaa. Sokea tasku tai vastapohja vaativat siis jyrsintää tai muun hyväksytyn suunnittelun ja valmistusreitin. Laser voi kuitenkin edelleen tehdä ympäröivän ulkoprofiilin ja läpimenevät aukot ennen kyseistä vaihetta. [1] [2]
Tuleeko jokainen laserleikattu reikä viimeistellä koneistuksella?
Ei. Varausaukko voi jäädä leikattuun tilaan, kun sen todellinen koko, sijainti ja reunan tila täyttävät kokoonpanovaatimukset. Sijoitusreikä saattaa vaatia viimeistelykoneistusta ja tarkastusta ohjattujen mittapisteen mukaan. Päätä toiminnan perusteella; älä määrittele viimeistelykäytäntöä pelkästään siksi, että piirteessä on reikä, äläkä luota pieneseen leikkausleveyteen (kerf) reiän laadun todisteena.
Sovelletaanko ISO 9013 -standardia automaattisesti laserleikattuun osaan?
Ei. ISO:n julkaisemassa tiivistelmässä todetaan, että sen lämpöleikkausmenetelmiin liittyvät geometriset vaatimukset ovat voimassa silloin, kun piirustus tai asiaankuuluva asiakirja viittaa niihin; tasaisuusvirheet eivät kuulu sen soveltamisalaan. Valitse ja kommunikoi soveltuva leikkauslaatuvaatimus ja määrittele erikseen mahdollinen levytasaisuus tai koneistetun liitoksen hyväksyntävaatimukset. [4]
Tekniset lähteet
- Autodesk Fusion Help, 2D-profiilistrategia. Tasolevyjen profiilileikkaus laserilla, vesijetillä tai plasmalla; lähteen URL säilytetään sisäisessä todistetussa tiedossa.
- Autodesk Fusion -ohje, 2D-siirtorouhinnan viite. Jyrsintätyöpolku kaviteeteihin, avoimiin taskuihin ja niitä ympäröiviin korkeneumiin; lähteen URL säilytetään sisäisessä todistearkistossa.
- TWI, Laserleikkaus: prosessimuunnelmat. Leikkauslaatua kuvaavat mitat, apukaasun vaikutukset ja drossa; vanhemmat prosessiesimerkit eivät ole käytössä nykyisin yleisinä toleranssiarvoina.
- ISO, ISO 9013:2017, Lämpöleikkaus – Lämpöleikkauksen luokittelu – Geometrisen tuotteen määrittely ja laatuvaatimukset, johon on liitetty muutos 1:2024 ISO:n listauksessa. Julkaistu tiivistelmä soveltuvuudesta piirustusviitteellä ja tasaisuusvirheiden poissulku; täysi maksullinen standardi ei ollut käytettävissä luokkien arvojen määrittämiseen.
- TWI, Mikä on kuumatason vaikutusalue (HAZ)?. HAZ:n riippuvuus materiaalista, paksuudesta ja valmistusmenetelmästä sekä sen ero näkyvään kuumavärjäykseen.
- Carr Lane Manufacturing, Jig- ja kiinnitinrakenteiden suunnitteluperiaatteet: sijoitus ja kiinnitys, luku ”Viittaaminen ja toistettavuus”. Työkappaleen viittaus kiinnittimeen ja kiinnittimen viittaus työkaluun; lähteen URL säilytetään sisäisessä todistearkistossa.
- MIT OpenCourseWare, kurssi 2.008, luento 17: Valmistusjärjestelmä IIb: Valmistuskustannukset, kevät 2025, PDF-sivut 5–10. Kustannusluokat ja kiinteän sekä muuttuvan kustannuksen käsittely eri valmistusreittien vertailussa määritellylle erälle.
Tietoa VETCNC:stä
VETCNC tuo perheyrityksen valmistustaustan verkkoon tapahtuvaan CNC-hankintaan. Kevinilla on kymmenen vuoden kokemus CNC-alasta, ja hän tekee yhteistyötä perheen tehtaisten kanssa Kiinassa sekä laajemman kumppaniverkoston kanssa. Tavoitteena on tehdä valmistusjärjestelyistä, teknisistä vaatimuksista ja vastuualueista selkeä kuva jo ennen tilauksen tekemistä.
Lue Kevinin tarina →


