Op deze pagina
Gebruik vlakbed-lasersnijden voor de doorsnijdingscontour en openingen in een metalen plaat wanneer de resulterende gesneden randen voldoen aan de eisen voor het afgewerkte onderdeel. Gebruik CNC-frezen voor blinde uitsparingen, trapvormige zitvlakken, gecontroleerde vlakken en gaten waarvan de definitieve afmeting of positie een verspanings- en inspectieroute vereist. Gebruik beide processen wanneer een lasersnijblanks de omtrekafname bespaart, maar bepaalde aansluitvlakken toch nog gefreesd moeten worden. De keuze wordt per functie op dezelfde goedgekeurde tekening genomen, niet op basis van de vraag welke machine over het algemeen sneller of nauwkeuriger is.
Hier betekent „lasersnijden” vlakbed-profielsnijden van plaatmateriaal of staalplaat. Andere lasersystemen kunnen driedimensionale onderdelen bewerken, maar ze veranderen een doorsnijdingsprofielbewerking niet in een bewerking voor blinde uitsparingen door frezen. De door een leverancier gepubliceerde snijdikte of tolerantie is geen toezegging voor uw legering, plaatstaat, geometrie en partij. Het nuttige beslissingscriterium is welke oppervlakken als gesneden mogen blijven, welke later verspaand moeten worden, en wat de totale kosten zijn van de gecombineerde bewerkingsroute om een goedgekeurd onderdeel te leveren.
Wijs elke afgewerkte functie toe aan een bewerkingsmethode
Begin met de functie van elke rand en elk gat. Een buitencontour hoeft mogelijk alleen ruimte te bieden voor aangrenzende onderdelen; een ander deel van diezelfde contour kan een samenstellend onderdeel positioneren. Een doorsnijdende sleuf kan ruime speling hebben, terwijl een nabijgelegen boring de uitlijning beheert. Ze vereisen niet automatisch dezelfde afwerking omdat ze op één 2D-tekening verschijnen. De 2D-profielstrategie van Autodesk beschrijft lasersnijden als een plaatprofiel-toolpad, terwijl de freesstrategie voor uitsparingen materiaal binnen een begrenzing verwijdert om een holte of open uitsparing te maken. Dat zijn verschillende soorten geometrie. [1] [2]
| Afgewerkte metalen functie | Gesneden lasersnijresultaat | Frezen of andere vervolgbewerking |
|---|---|---|
| Buitencontour of doorsnijdende sleuf | De gemeten afmeting, randhoek, ruwheid en slak voldoen aan de vereiste speling of montage-eis. | De rand is een gecontroleerd positionerings-, afdichtings- of hoogwaardig zichtbaar vlak dat de snijbewerking in afgeleverde staat niet kan realiseren. |
| Opening voor bout- of moerafstand | De werkelijke gesneden gatopening biedt ruimte voor de bevestigingsmiddel binnen de volledige tolerantiestapel van de assemblage. | Afmeting of positie ten opzichte van een samenstellend referentievlak vereist een nauwkeuriger gecontroleerde eindbewerking. |
| Positioneringsboring of lagerzitvlak | Alleen indien het specifieke snijproces en de inspectie de vereiste afmeting, vorm, randtoestand en relatie tot het referentievlak aantonen. | De boring moet worden afgewerkt en geïnspecteerd ten opzichte van gecontroleerde vlakken of andere precisiefuncties. |
| Blinduitsparing, verzonken boring of trapvormig zitvlak | Geen gedeeltelijk diepe bodem of schouder via een vlakbed-doorsnijdingsprofielbewerking. | Dieptegecontroleerde verspaning maakt de bodem, wand of schouder; een ander goedgekeurd ontwerp kan de functie vermijden. |
| Gelaste of gecoate gesneden rand | Het gekozen gas, de snijomstandigheden en de goedgekeurde voorbereiding voldoen aan de eisen van het latere proces. | Oxide, slak, randvorm of een onaanvaardbare beïnvloede laag vereisen gedefinieerde verwijdering of een andere bewerkingsroute. |
De laatste twee kolommen zijn acceptatievoorwaarden, niet universele procesrangschikkingen. Een laser kan een cirkelvormige opening snijden, maar een cirkelvormig tekeningsymbool bewijst niet dat de resulterende rand een afgewerkte lagerboor is. Omgekeerd is het frezen van een brede buitenrand overbodig als de laser-gesneden rand al voldoet aan de functie van het onderdeel. Voor de bredere keuze tussen een gesneden-en-gebogen plaatconstructie en een onderdeel dat uit voorraadmateriaal wordt verspaand, raadpleeg dan onze CNC-verspaning versus plaatmetaalbewerking gids. Dit artikel richt zich uitsluitend op een vlakke metalen plaat en de daarop aangebrachte gesneden versus verspaande kenmerken.
Inspecteer de gesneden rand, niet alleen de omtrekafmetingen.
Een laser volgt een geprogrammeerde contour en laat een snijspeling (kerf) achter: materiaal dat langs het straalpad is verwijderd. De breedte van de snijspeling beïnvloedt de gereedschapsbaanverschuiving en de kleinste praktisch haalbare snijvorm, maar is niet de einddimensionele tolerantie van elke boring of rand. De definitieve omtrek hangt af van het materiaal, de dikte, de apparatuur, de snijinstellingen, de positionering en de wijze waarop de snede wordt gemeten. Een smalle snijspeling kan op zichzelf geen nauwkeurige locatieboor garanderen.
Voor een functionele rand dient u ten minste vier aspecten te onderscheiden: de positie en profiel in het vlak van de plaat; de rechtheid door de dikte heen; de oppervlaktetextuur; en eventuele aangehechte slak of ander materiaal aan de uitgangszijde. TWI identificeert snijspeling, snijrandruwheid, rechtheid, warmtebeïnvloede zone en slak als afzonderlijke kwaliteitskenmerken van lasersneden. De voorbeelden daarin beschrijven specifieke oudere lasersnijvarianten, zodat hun numerieke waarden niet zonder meer mogen worden overgenomen in een huidige leveranciersspecificatie. [3] Een glad ogende bovenrand kan toch taps zijn of slak aan de onderzijde bevatten. Inspecteer de zijde die daadwerkelijk contact maakt met het tegenonderdeel.
ISO 9013:2017 is een classificatiestandaard voor geometrische productspecificaties en kwaliteitstoleranties bij thermisch snijden; ISO vermeldt een amendement uit 2024 en stelt dat de editie van 2017 nog steeds actueel is. De gepubliceerde samenvatting stelt dat de geometrische eisen van toepassing zijn wanneer de tekening of relevant leveringsdocument deze standaard aanroept. Daarnaast wordt vermeld dat vlakheidstekorten buiten het toepassingsgebied vallen. [4] Een verwijzing naar ISO 9013 betekent dus niet automatisch dat alle plaatcondities hierdoor worden geregeld, en de in de standaard genoemde toepasbare lasersnijdikten zijn geen VETCNC-machinebereik. Indien plaatvlakheid van belang is voor een pakking, sensor of opspaninrichting, dient deze eis afzonderlijk te worden gespecificeerd en geïnspecteerd.
Een gesneden rand kan ook een warmtebeïnvloede zone (HAZ) hebben, waarvan grootte en effect afhangen van het materiaal, de dikte en de snijomstandigheden. TWI definieert deze als materiaal naast de snede dat een eigenschapsverandering heeft ondergaan, en merkt op dat zichtbare warmtetint niet een directe maat is voor de omvang van de HAZ. [5] Dit betekent niet dat elke lasersnijrand moet worden gefreesd. Een vrijloopomtrek kan prima als gesneden rand functioneren. Een rand die zal worden gelast, gevormd, belast op vermoeiing of gebruikt als kritiek contactoppervlak, kan een specifieke randtoestand, voorbereiding of test vereisen. Neem dit besluit op basis van het materiaal en de gebruikseis, en identificeer vervolgens de bewerking die verantwoordelijk is voor die toestand.
Scheid vrijloopgaten van locatiegaten.
Het doel van een vrijloopgat is om een bevestigingsmiddel door te laten en montage mogelijk te maken. De nuttige acceptatievraag is of de kleinste afgewerkte opening, op haar werkelijke locatie, nog steeds ruimte biedt voor het bevestigingsmiddel en het tegenoverliggende patroon. Een lasersnijgat kan aan deze eis voldoen op een gegeven plaat, zelfs als de rand er niet uitziet als een precisie-verspaande boor. Controleer het daadwerkelijke gesneden monster of het bewijs van het leveranciersproces tegen de afmetings- en positie-eisen in de tekening; leid geen pasvorm af van de nominale CAD-cirkel.
Een locatiegat heeft een andere functie. De diameter, rondheid, oppervlakte, as en positie ten opzichte van andere kenmerken kunnen bepalen waar een as, pen of inzetstuk komt te zitten. Indien deze relaties zijn geregeld, dient het afgewerkte referentieschema en de inspectietoestand te worden gedefinieerd. Een lasersnijpiloot kan een nuttige startopening zijn, maar laat minder voorraad over voor een latere boorbewerking. Indien de uiteindelijke verspaande rand een snijbeïnvloede laag moet verwijderen of variatie moet corrigeren, moet de geplande piloot overal voldoende materiaal overlaten. Er bestaat geen universele correctietoevoeging: de plaat, het snijproces, de vereiste afwerking en de beoogde boor-, frees- of rekbewerking bepalen deze. In sommige gevallen is het eenvoudiger om die locatie pas tijdens de verspaning massief te laten.
Wees voorzichtig met een referentiepunt dat tussen bewerkingen verdwijnt. Als de lasersnijomtrek wordt gebruikt om het halffabricaat te positioneren tijdens het frezen, maar die omtrek grote variatie vertoont, kan de afgewerkte boor weliswaar precies zijn ten opzichte van de freesopspaninrichting, maar slecht gerelateerd zijn aan de uiteindelijke buitenrand. Mogelijkheden zijn om een verspaande locatierand of -vlak aan te brengen, betrouwbare kenmerken in het lasersnijhalffabricaat te gebruiken met een bewezen positioneringsschema, of de tekening te herzien zodat de kritieke relatie wordt gestuurd vanaf een kenmerk dat de bewerkingsroute daadwerkelijk kan reproduceren. De opspaninrichtingsrichtlijnen van Carr Lane verklaren waarom het van belang is om het werkstuk te refereren aan zowel de opspaninrichting als de snijtool. [6] De tekening dient de functionele referentiepunten van het onderdeel aan te geven; het proces moet deze vervolgens door alle fasen — snijden, opspannen en eindinspectie — doorvoeren. Onze gids over boren versus frezen van een gat bespreekt hoe de meetkunde en functie van een gat het afwerkingsproces bepalen nadat de basisbewerkingsroute is vastgesteld.
Frezen van voorraadmateriaal wanneer de meeste oppervlakken moeten worden verspaand.
Frezen alleen is de natuurlijke kandidaat wanneer het onderdeel niet voornamelijk een profiel met constante dikte is. Een blok met een blinde uitsparing, verhoogde vlakken, een afdichtgroef en meerdere vlakken die ten opzichte van elkaar geplaatst moeten worden, vereist al stockmateriaal, opspaninrichtingen en verspaningstijd voor deze kenmerken. Het buitenprofiel eerst met een laser snijden kan overdracht, nabewerking en coördinatie met een tweede leverancier toevoegen, zonder veel van de frezroute te elimineren. Een kleine serie met een eenvoudige omtrek en vele bewerkte interfaces kan in deze categorie vallen.
Zelfs wanneer een laser het buitenprofiel kan aanmaken, moet vaak eerst een gemeten referentievlaak worden gefreesd voordat de boring of uitsparing wordt afgewerkt. Een plaat kan na het snijden ook nog vlakgefreest moeten worden om aan een dikte- of vlakheidseis te voldoen; de thermische-snijmeetkundeclassificatie volgens ISO 9013 lost de vlakheid van de plaat niet op. Als de bewerkingsroute beide belangrijke vlakken, meerdere zijranden en alle positioneringsgaten moet bewerken, dan kan het initieel gesneden profiel minder besparen dan verwacht. De leverancier dient de werkelijke aankooppafmeting van het materiaal, de ruwbewerkingsinspanning, de voorbereiding van de opspaninrichting, het aantal instellingen en de inspectie van geaccepteerde onderdelen te vergelijken, in plaats van te veronderstellen dat het toevoegen van een lasersnijstap altijd tijd bespaart.
Frezen is niet overal automatisch nauwkeuriger. Een gefreesde rand hangt nog steeds af van de toegankelijkheid voor de frees, de opspanning, de machineconditie, de stabiliteit van het stockmateriaal en de meting. De reden om een specifiek kenmerk te frezen, is dat de vereiste diepte, vlakkwaliteit of onderlinge relatie via de gekozen frezroute kan worden geproduceerd en geverifieerd. Onze CNC-frezenontwerpgids gaat dieper in op beslissingen rond uitsparingen, wanden en gereedschapstoegankelijkheid. Een met een laser gesneden opening kan elders op hetzelfde onderdeel onaangetast blijven. Deze onderscheiding voorkomt dat u betaalt voor afwerkpassen op niet-functionele randen.
Gebruik een lasersnijprofiel wanneer het nuttige frezarbeid elimineert.
Een hybride bewerkingsroute kan efficiënt zijn voor een grotendeels vlakke plaat met een onregelmatige omtrek of veel doorlopende sleuven, maar slechts een paar gecontroleerde interfaces. Lasersnijden levert het bijna-nettoprofiel; frezen maakt vervolgens een ondiepe uitsparing, een afgewerkte boring, een referentievlaak of een andere lokale functie. De lasersnijrand blijft waar acceptabel in de gesneden staat. Dit is geen kortere weg naar elk kenmerk: het profiel moet nog steeds voldoende solide materiaal bieden om te positioneren en op te spannen, en elk oppervlak dat is aangewezen voor afwerkverspaning, moet daadwerkelijk stockmateriaal bevatten voor die bewerking.
Plan de bewerkingsroute in deze volgorde, omdat elke stap afhankelijk is van de vorige toestand:
- Markeer de contouren en openingen die in de gesneden staat kunnen blijven, en identificeer elke randvoorwaarde die vereist is voor lassen, coating, pasvorm of uiterlijk.
- Kies een lasersnijprofielvorm die opspanmateriaal behoudt en voldoende nabewerkingsstock laat rond interfaces die voor frezen zijn bedoeld. Bevestig dat perforaties of tappen geen schade toebrengen aan een afgewerkt contactvlak.
- Definieer waar het gesneden profiel wordt gepositioneerd tijdens het frezen en welk vlak of kenmerk de referentie (datum) vormt voor de definitieve boring of uitsparing. Houd rekening met slakverwijdering of vlakmaken indien een van beide noodzakelijk is voor betrouwbare opspanning.
- Breng de geselecteerde kenmerken tot stand en inspecteer het geleverde onderdeel in de gespecificeerde eindtoestand. De gesneden rand en de bewerkte interface kunnen verschillende inspecties vereisen.
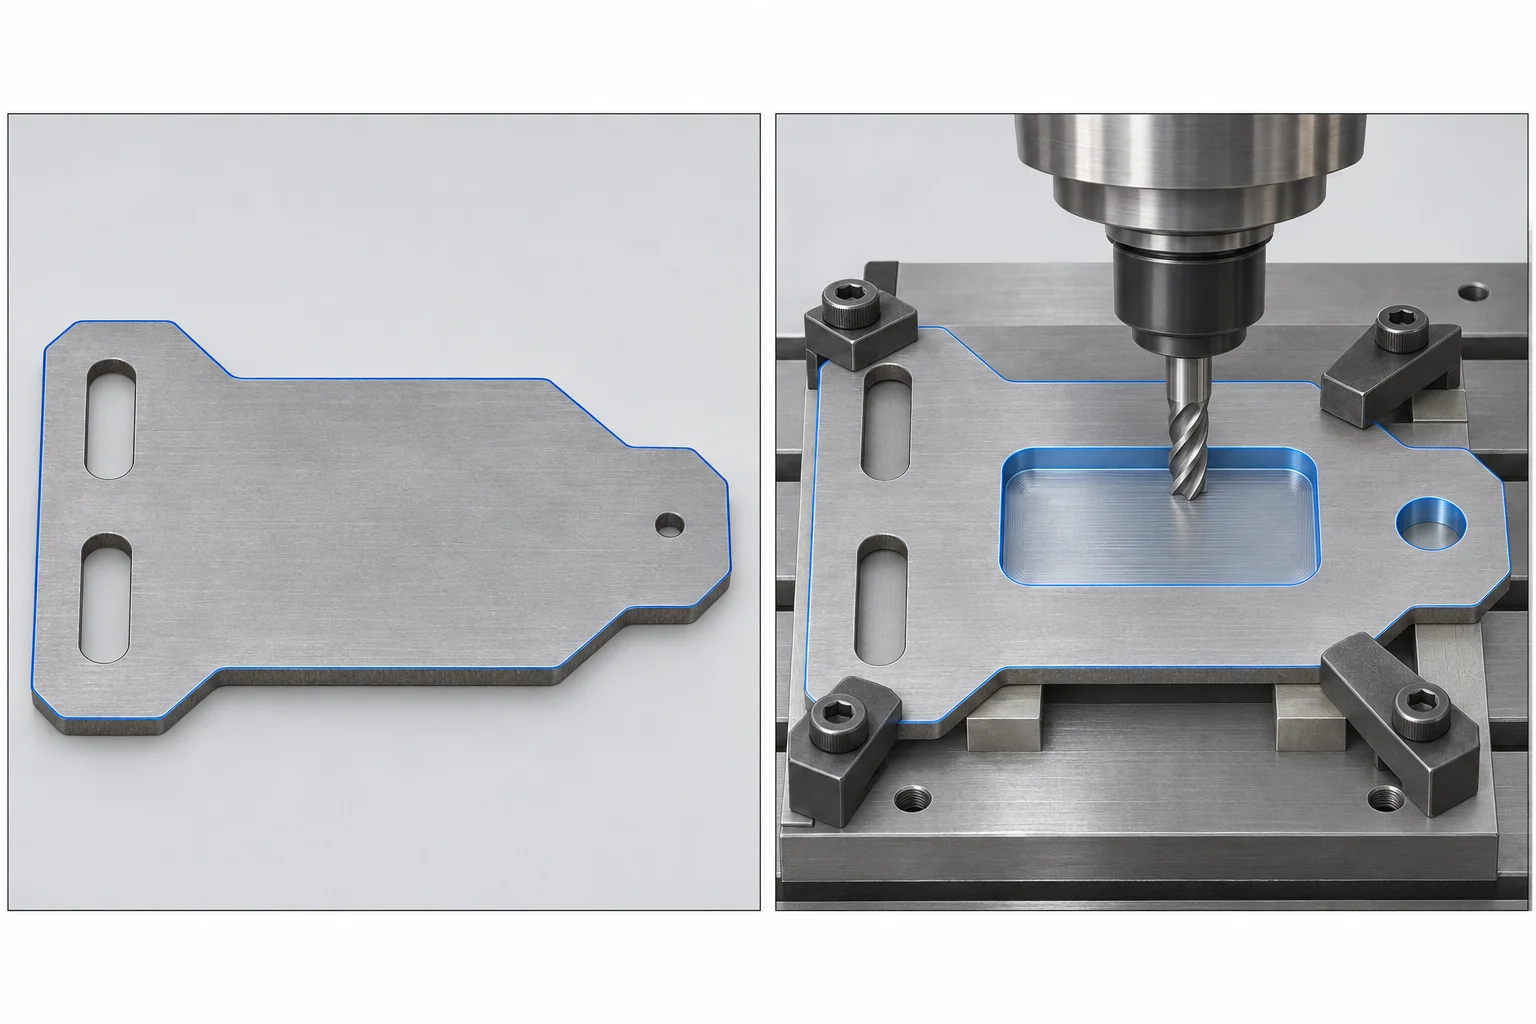
De tweede bewerking voegt insteltijd en hantering toe. Als verschillende leveranciers het lasersnijden en frezen uitvoeren, behoren ook overdrachtstijd, materiaalidentificatie en verantwoordelijkheid voor een niet-conform profiel in het plan. Een bijna-nettoprofiel dat omtrekfrezen bespaart, kan toch een slechte keuze zijn als het moeilijk is op te spannen zonder vervorming of als de positie van de kritieke boring ten opzichte van de gesneden rand niet kan worden gehandhaafd. Omgekeerd kan bij een herhaalplaat met veel geaccepteerde doorlopende sneden en slechts één lokaal gefreesde zitting het wegvallen van volledige omtrekfrezen per onderdeel zinvol zijn. De doorslaggevende factor is de kosten- en levertijd van de volledige geaccepteerde bewerkingsroute, niet een vergelijking van snijsnelheden.
Uitgewerkte beslissing: een stalen montageplaat
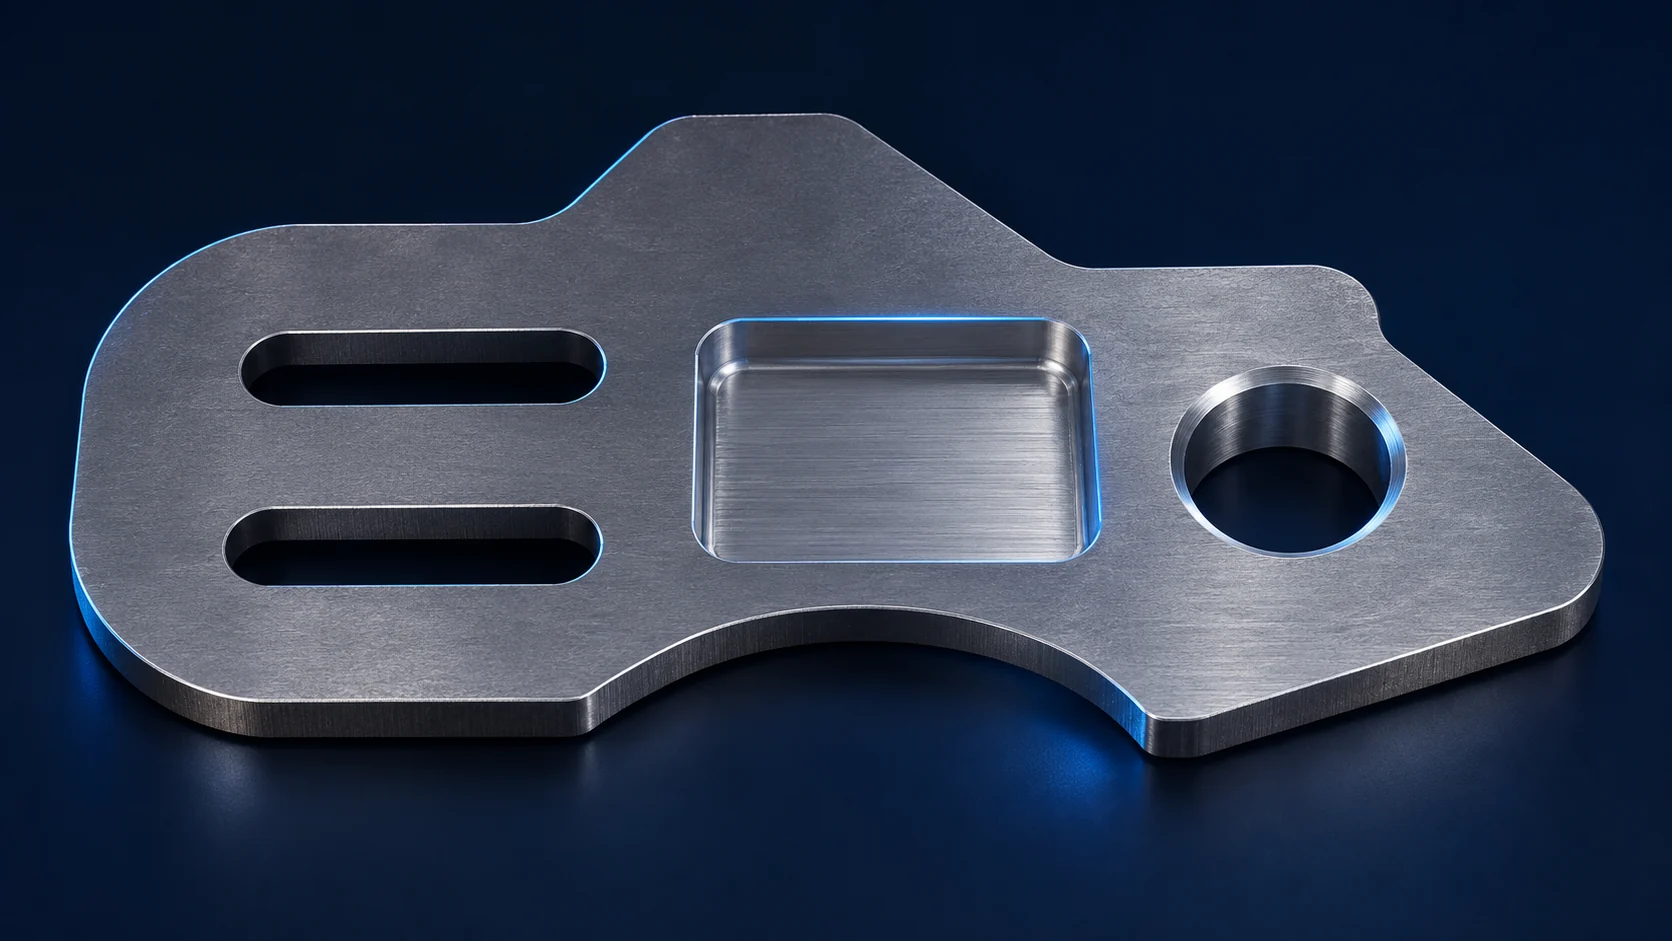
Bekijk een 6 mm dikke montageplaat van laag-koolstofstaal. De omtrek is onregelmatig, met twee doorlopende sleuven voor boutvrijheid. Een boring bij één uiteinde positioneert een pen ten opzichte van een montagevlak, en een 2 mm diepe rechthoekige uitsparing vormt een zitting voor een inzetstuk tegen een gecontroleerde bodem. De genoemde afmetingen beschrijven de geometrie van dit hypothetische ontwerp, niet een materiaal-, lasersnij- of VETCNC-capaciteitsgrens. Ga ervan uit dat de ontwerpeigenaar de afgewerkte afmeting en positie van de positioneringsboring heeft gespecificeerd, evenals de uitsparingsdiepte en bodemkwaliteit, en de aanvaardbare randvoorwaarde van de gesneden omtrek en sleuven.
Alleen lasersnijden voltooit deze tekening niet. Het kan het doorlopende profiel en de sleuven maken, mits de gesneden afmetingen, randloodrechtheid en slakvoorwaarde aan de acceptatiecriteria voldoen. Met het hier gedefinieerde vlakbed-door-profielproces kan het echter geen 2 mm diepe uitsparing in een 6 mm plaat achterlaten. De positioneringsboring vereist mogelijk ook een definitieve verspanings- en inspectieroute om aan haar positioneringsfunctie te voldoen. Elke cirkel in de DXF ‘lasergat’ noemen, zou deze twee vereisten verbergen.
Alleen frezen is een volledige kandidaat. Een werkplaats kan beginnen met geschikt stockmateriaal, de omtrek en sleuven aanmaken, de uitsparing afwerken en de boring positioneren vanuit gecontroleerde referentievlakken. Of dit economisch is, hangt af van het aangekochte stockmateriaal, de omtreklengte, het aantal instellingen en de seriegrootte. Uit deze geometrie alleen volgt geen algemene conclusie dat ‘lasersnijden goedkoper is’.
Laserblank plus frezen is ook een volledige kandidaat als het gesneden profiel en de sleuven als eindafwerking worden geaccepteerd, het blank herhaalbaar kan worden opgespannen en de boring en uitsparing voldoende materiaal behouden voor hun afwerkingsbewerkingen. De lasershop kan die boringpositie ongesneden laten; de freesbewerking zou deze dan uit massief materiaal produceren. Indien een voorboring wordt aangebracht, moeten grootte en snijconditie een bruikbare afwerkingsaanpassing garanderen. De offerte moet laserbewerking, eventuele randafwerking, transport, freesopspanning en -cyclus, en definitieve inspectie van zowel de gesneden kenmerken als de verspaande interface omvatten. Vraag beide routes om dezelfde vrijgegeven tekening te leveren. Indien de omtrek later een positioneringsvlak wordt, dient de route opnieuw te worden beoordeeld in plaats van deze stilletjes te behandelen als dezelfde rand met lage controle.
Specificeer acceptatiecriteria voordat u offertes vergelijkt
Voor een RFQ (verzoek om offerte) moet u de oppervlakken indelen op basis van hun eindtoestand, in plaats van één algemene instructie zoals ‘las- en bewerk’ te geven. Geef de materiaalkwaliteit, plaatconditie en dikte op. Geef aan welke buitenranden en openingen als gesneden mogen blijven; vermeld de vereiste afmeting en positie en de relevante randconditie. Identificeer de vlakken, boringen en uitsparingen die verspaand moeten worden, inclusief de eind-datumvlakken en hoe hun onderlinge relatie zal worden gemeten. Indien ISO 9013 wordt gebruikt voor een eis aan de snijrand, dient de toepasselijke editie en wijziging ervan expliciet te worden aangehaald in de tekening of leveringsdocumentatie, en moet de vereiste kwaliteitsaanduiding via de overeengekomen specificatie worden gedefinieerd. Vlakheid blijft een afzonderlijke eis. [4]
Wanneer een snijrand later gelast of gecoat wordt, specificeer dan welke conditie bij die latere bewerking moet aankomen. TWI wijst erop dat de keuze van hulpgas de oxidatie van de snijvlakken en de geschiktheid voor latere lassen kan beïnvloeden; het juiste gas en de benodigde voorbereiding hangen nog steeds af van de legering en de verbindingsmethode. [3] Ga er niet vanuit dat een visueel glanzende rand automatisch acceptabel is, of dat zichtbare kleur bewijs is van een schadelijke warmtebeïnvloedde zone (HAZ). Vraag naar de randconditie die de functie daadwerkelijk vereist en controleer deze in de overeengekomen eindtoestand.
Vraag vervolgens om totaalprijzen per route voor de hoeveelheden die u daadwerkelijk gaat vrijgeven. Vergelijk lasalleen waarbij alle kenmerken kunnen worden voldaan, frezenalleen waarbij dat mogelijk is, en hybride waarbij de extra bewerking een nettovoordeel oplevert. Neem hierbij mee: plaatnesting of aankooppasformaat, programmering en opspanning, snij- of bewerkingstijd, randafwerking, secundaire bewerkingen, inspectie, transport en minimale partijkosten — allemaal binnen dezelfde werkomvang. De manier waarop MIT de productiekosten behandelt, onderscheidt werk dat één keer wordt betaald van werk dat per onderdeel wordt herhaald; dit is een nuttige benadering om de vergelijking te maken bij de beoogde partijgrootte. [7] Een leverancier hoeft zijn interne uurprijzen niet openbaar te maken om uit te leggen welke kenmerken een extra bewerking veroorzaken. De juiste keuze is de minst belastende route die elk vereiste kenmerk levert, niet degene met de kortste enkelmachinecyclus.
Vragen over het lasersnijden en frezen van metalen onderdelen
Is een gefreesde metalen rand altijd nauwkeuriger dan een lasersnijrand?
Nee. Nauwkeurigheid hoort bij een gespecificeerd kenmerk, procesroute en inspectiemethode. Een lasersnij-vrijloopprofiel kan aan de tekening voldoen, terwijl een slecht ondersteunde gefreesde rand dat niet doet. Een gecontroleerde positionerings- of afdichtingsrand kan gerechtvaardigd zijn voor afwerkfrezen indien de voorgestelde lasersnijrand niet aan de vereiste afmeting, vorm, textuur of datumrelatie voldoet. Vergelijk bewijsmateriaal voor het daadwerkelijke materiaal en de dikte, in plaats van algemene proceslabels.
Kan een vlakbedlasersnijmachine een blinde uitsparing of een verzonken boring maken?
Het hier besproken lasersnijproces voor doorlopende profielen snijdt door de plaat langs een contour; het laat geen gecontroleerde gedeeltelijke diepte (bodem of schouder) achter. Een blinde uitsparing of verzonken boring vereist daarom frezen of een andere goedgekeurde constructie- en productieroute. Een laser kan wel nog steeds de omliggende omtrek en doorlopende openingen maken vóór die bewerking. [1] [2]
Moet elke lasersnijopening worden afgewerkt?
Nee. Een vrijloopopening mag als gesneden blijven wanneer haar werkelijke afmeting, positie en randconditie aan de montage-eis voldoen. Een positioneringsboring heeft mogelijk afwerkfrezen en inspectie vanuit gecontroleerde datumvlakken nodig. Neem de beslissing op basis van de functie; specificeer geen afwerkpas alleen omdat het kenmerk een opening is, en vertrouw niet op een kleine snijbreedte (kerf) als bewijs van boringkwaliteit.
Geldt ISO 9013 automatisch voor een lasersnijonderdeel?
Nee. Het gepubliceerde samenvattende abstract van ISO stelt dat de geometrische eisen voor thermisch snijden van toepassing zijn wanneer de tekening of een desbetreffend document erop verwijst; vlakheidsafwijkingen vallen buiten het toepassingsgebied. Selecteer en communiceer de toepasselijke snijkwaliteitseis en definieer afzonderlijk eventuele eisen aan plaatvlakheid of acceptatie van verspaande interfaces. [4]
Technische bronnen
- Autodesk Fusion Help, 2D-profielstrategie. Profielsnijden van vlakplaten met laser, waterstraal of plasma; de bron-URL blijft behouden in het interne bewijsregister.
- Autodesk Fusion Help, 2D-offsetruwfrezenreferentie. Freesgereedschapsbaan voor uitsparingen, open pockets en omliggende nokken; de bron-URL blijft behouden in het interne bewijsregister.
- TWI, Lasersnijden: Procesvarianten. Afmetingen voor snijkwaliteit, effecten van hulpgas en slakvorming; oudere procesvoorbeelden worden niet gebruikt als universele tolerantiecijfers voor de huidige praktijk.
- ISO, ISO 9013:2017, Thermisch snijden — Classificatie van thermische sneden — Geometrische productspecificatie en kwaliteitstoleranties, met Wijziging 1:2024 zoals vermeld door ISO. Gepubliceerd abstract over toepasselijkheid via verwijzing in de tekening en uitsluiting van vlakheidsafwijkingen; de volledige betaalde norm is niet geraadpleegd voor klassificatiewaarden.
- TWI, Wat is de warmtebeïnvloede zone (HAZ)?. Afhankelijkheid van materiaal, dikte en proces van de HAZ en onderscheid met zichtbare warmtetint.
- Carr Lane Manufacturing, Principes voor het ontwerpen van malen en opspaninrichtingen: positionering en klemmen, ‘Referentie en herhaalbaarheid’. Positionering van werkstuk ten opzichte van de opspaninrichting en van de opspaninrichting ten opzichte van de gereedschapsmachine; de bron-URL wordt bewaard in het interne bewijsregister.
- MIT OpenCourseWare, 2.008, Lezing 17: Productiesysteem IIb: productiekosten, voorjaar 2025, PDF blz. 5–10. Kostencategorieën en de behandeling van vaste versus variabele kosten bij het vergelijken van bewerkingsroutes voor een gedefinieerde batch.
Over VETCNC
VETCNC combineert een familieachtergrond in de maakindustrie met online CNC-inkoop. Kevin heeft tien jaar ervaring in de CNC-sector en werkt samen met de fabrieken van zijn familie in China en een breder partnernetwerk. Het doel is om de productieafspraken, technische eisen en verantwoordelijkheden duidelijk te maken voordat een bestelling wordt geplaatst.
Lees Kevins verhaal →


