Mikroförsedda insatsverktyg
Smala kanaler, små fickor och närliggande väggar. Markera vilken öppning som har en passningsyta och vilka ytor som endast är för spel.
Diskutera en liknande del →
6 exempel på delar
Smala kanaler, små fickor och närliggande väggar. Markera vilken öppning som har en passningsyta och vilka ytor som endast är för spel.
Diskutera en liknande del →
Ett axialt borrhål, en axelsteg och en tätnings- eller positionsbestämmande yta på en kompakt del. Borrhålets diameter, djup och förhållande till ytterytan hör ihop.
Diskutera en liknande del →
Pinnar med en förminskad ändsektion och korta centreringsskuldror. Identifiera den del av pinnen som passar, den outförda längden och spetsens tillstånd.
Diskutera en liknande del →
Hylsor där insida- och utsidomåtten lämnar litet väggmaterial. Meddela oss om passningen kontrolleras före montering eller i sin fodral.
Diskutera en liknande del →
Kontaktplattor, utskjutande kontaktpinnar och fina anslutningsfunktioner. Ange den specificerade legeringen, kontaktområdet samt eventuell beläggning eller maskering på ritningen.
Diskutera en liknande del →
Fina guidkanaler och kompakta isolerande former i en specificerad polymerklass. Ange monteringsmått, användningsförhållanden och hanteringsbegränsningar.
Diskutera en liknande del →Inga exempel matchar din sökning. Försök med ”spår”, ”pinne” eller ”borrning”.
Skicka de faktiska måtten så att vi kan granska funktionen.
En kompakt komponent och en fin funktion är olika frågor vid bearbetning. Spårbredd, borrningsdiameter eller väggtjocklek måste bedömas tillsammans med djup, nåbarhet och den geometri som omger funktionen.
En fin funktion kan placera en sammanmonterad komponent, leda flöde eller skapa elektrisk kontakt. Funktionen avgör om en kant, dold burr eller lokal ytkvalitet kräver en separat kontroll.
Skicka hela ritningen och en förstorad vy av den svåra funktionen i samma revisionsnummer, inklusive mått, material och kvantitet. Tillsammans visar de både den fina geometrin och de ytor som finns tillgängliga för stöd.
416 ROSTFRI STÅL
I en kolimatorrör av rostfritt stål 416 korsar tvärgående hål med diametern Ø0,50 mm ett trappformat borrat hål. Undersökning av små hål och mikroskopisk inspektion med två vinklar avslöjade burrar som mätning av huvudborrhålet kunde dölja.
Läs om kolimatorrörprojektet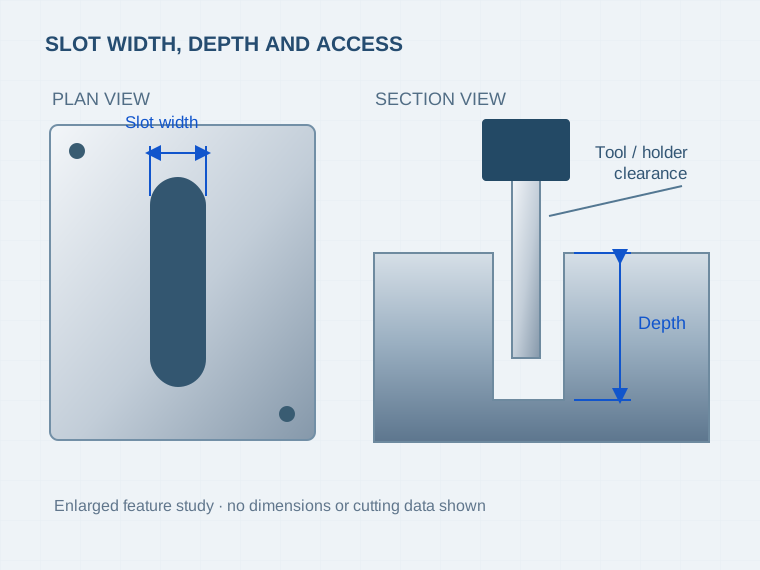
En smal spårfurug behöver tillräckligt med utrymme för fräsen och dess fäste för att nå full djup. Att minska radien i den inre hörnet kan påverka valet av verktyg. Markera all relief som konstruktionen tillåter, istället för att lämna det åt gissning.[2][3]
Diskutera denna detalj →Visa om borrningen är blind eller genomgående, hur djupt den kontrollerade diametern sträcker sig och om en annan borrning skär den. Begär att inmatningskanten, utmatningskanten och skärningskanten behandlas separat.
Diskutera denna detalj →Finpinnar, tunna väggar och delikata utskjutande delar kräver en plan för hållning och frigöring. En ritning kan identifiera ytor som kan greppas eller tillfälligt användas som stöd. Den färdiga delen måste fortfarande uppfylla sina specificerade mätvillkor, antingen i fritt läge eller i stött läge.[2]
Diskutera denna detalj →Finare fickor, spår och positioneringsytor kräver verktygsåtkomst och en stabil skärningsuppsättning. Verktygets räckvidd, runout och värmekontroll kräver uppmärksamhet tillsammans med den programmerade banan. Håll bredare avskavningsområden separerade från de fina detaljerna när routningen diskuteras.[1][2]
En fullständig hålluppringning inkluderar diameter, djup, placering och ändvillkor. För en skärande passage ska en snittvy inkluderas. En vy av endast ingången kan inte visa hela borrningen eller fastställa dess inre kantvillkor.
För främst rundade delar, jämför en stödd drejningsprocess med de krävda tvärborrningarna, planytorna och arbetet på den andra änden.schweizisk CNC-svarvningär ett separat alternativ att granska; en liten diameter i sig avgör inte bearbetningsprocessen.
Vi bekräftar funktionsomfånget, bearbetningsvägen och inspektionsomfånget mot er ritning innan vi accepterar beställningen.
| Materialfamilj | Referensgrader | Referensegenskap |
|---|---|---|
| Aluminium/koppar | 6061-T6 / T6511-extrudering C11000 ETP-koppar | Flytgräns ≥240 MPa Ledningsförmåga 101 % IACS vid 20 °C |
| Rostfritt stål/titan | 304 / EN 1.4301 Ti-6Al-4V glödgad stav, tvärsnitt <76.2 mm | Utvidgning 16 × 10⁻⁶/K, 20–100 °C Flytgräns ≥828 MPa, 20 °C, längsriktning |
| Tekniska plastmaterial | TECAFORM AH natural / TECAPEEK natural Outfyllt POM-C / PEEK | Dragmodul 2,800 / 4,200 MPa 1 mm/min, respektive |
Egenskaper följer gradordningen i varje rad. Referenser: HydroLegering 6061; Copper Development AssociationC11000; OutokumpuKärnområde; TIMETTIMETAL 6-4; EnsingerTECAFORM AH naturalochTECAPEEK natural. Typisk utvidgning, ledningsförmåga och polymermodul; minsta metallflytgränsvärden. Strukturens storlek och inspektionsåtkomst bedöms separat.
Bekräfta den exakta legeringsgraden, genomförbarheten för små detaljer och omfattningen av kontrollen under ritgranskningen. AnvändMaterialguiderför bakgrund om varje materialfamilj.
Namnge öppningen och kanten som måste förbli fri. "Avkantning" är en startanteckning; en funktionsgenomgång kräver också ett överenskommet sätt att kontrollera den dolda skärningspunkten utan att skada den.
Inkludera i min förfrågan →Separera kanter som kan vara trasiga från kanter vars profil är avgörande. Inkludera en ritningsdetalj eller referensbild när utseendet ingår i godkännandekriterierna och ange betraktningsvillkoren.
Inkludera i min förfrågan →Ange vilka mått som gäller för den levererade, behandlade delen. Inkludera krav på beläggning, maskering och kontaktytor innan provbiten tillverkas, så att kontrollen inte baseras på fel yttillstånd.
Inkludera i min förfrågan →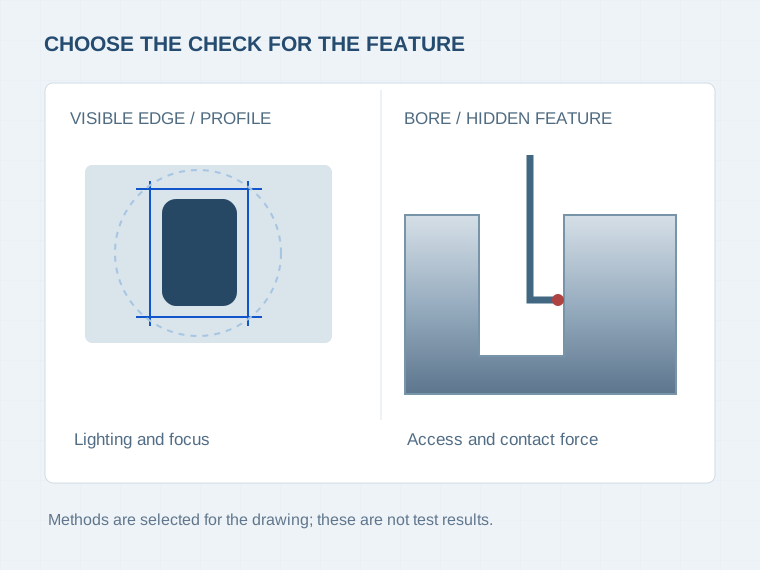
Varje rapporterat resultat avser en definierad detalj, ett godkännandegräns och en referens i ritningen.
Optiska system och kontaktsonder når olika ytor. Mätplanen kopplar samman spåret, borrningen eller tunna tvärsnittet till en lämplig metod, stödförhållanden och verifiering av de angivna gränsvärdena.[4]
Diskutera funktionskontroll →| Funktion | Ritningskrav | Mätöverväganden |
|---|---|---|
| Skåror och profiler | Bredd, djup, hörn, referensytor | Definierade kanter, upplösning, åtkomst |
| Små borrningar | Gränser, längd, dolda/genomgående, skärningspunkter | Täckning längs den angivna borrningen |
| Tunna väggar och stift | Tjocklek eller diameter, längd, geometri | Stöd, mätkraft, fria/monterade förhållanden |
| Funktionella kanter | Kantavrunning, ytyta, slutlig tillstånd | Metod, betraktningsförhållanden, inspektionsomfattning |
| Prov och partier | Revision, kvantitet, kritiska funktioner | Rapport, lämplig metod, provtagningsplan |
Modellen, måttsatta ritningen och detaljvyn fastställer provets omfattning. Öppna designfrågor förblir identifierade tills provspecifikationen släpps.
Exempelrapporten omfattar de överenskomna funktionerna, medan monteringstestning kontrollerar sammanpassningsfunktionen. Ändringar av geometri, material eller ytbearbetning registreras innan nästa tillverkningsomgång.
Små delar kräver ett förpackningsformat som är lämpligt för räkning och hantering. Separation, skydd mot kontakt, renlighet och partikennummeridentifiering definieras tillsammans med leveransmängden.
En liten del innebär inte alltid ett kort arbete. Verktyg för fina detaljer, fastspänning, kantbearbetning och den krävda inspektionen kan påverka offerten. Markera de mått som styr funktionen och identifiera alternativ endast där designgodkännande är möjligt.
Begär mängden provdelar och de planerade produktionsmängderna uttryckligen. Ett offertförslag ska skilja mellan engångsförberedelser, återkommande delarbete och de begärda dokumenten. Prognosticerad volym får inte presenteras som en godkänd order.
Nr. Den totala storleken och funktionsstorleken är olika. En kompakt del kan vara enkel att svara, medan en större infogning kan innehålla en fin spåning som kräver en specialbearbetningsväg. Skicka både delens yttermått och funktionsmåtten.
Minsta möjliga detaljstorlek beror på material, djup, tillgänglighet och krav på inspektion. Skicka de faktiska måtten och toleranserna så att vi kan bekräfta vad som är genomförbart för din komponent.
Precision CNC-bearbetningfokuserar på att uppfylla dimensionella och geometriska krav för många olika delstorlekar. Mikrofräsning innebär utmaningar med tillvägagångssättet för små detaljer, hanteringen och mätningen. Ritningen avgör om projektet kräver en särskild bearbetningsmetod.
De kan övervägas tillsammans när geometrin kräver båda. En pinne kan behöva en slipad diameter och en fin sidoslits. Offerten bör förklara vilka omställningar av uppsättningen som krävs, hur egenskaperna bibehåller sitt förhållande till varandra och vilka bearbetningsoperationer som ingår.
Börja med exakt legerings- eller polymergrad enligt ritningen. Inkludera tillståndet, fyllnadsämnen där det är relevant samt eventuella krav på materialdokumentation. Tillgängligheten av material, verktygsåtkomst och möjligheten att framställa provbitar granskas tillsammans; ett generiskt familjenamn godkänner inte varje grad.
Definiera först de kanter som är avgörande och hur de kommer att undersökas. En synlig ingång, en dold skärningspunkt och en skarp funktionell kant kräver olika kontroller. Den erbjudna kantförutsättningen och inspektionsomfattningen ska anges uttryckligen i offerten.
En rapport med numrerade funktioner kan koppla ihop resultaten med er ritning. Begär de valda kritiska funktionerna, mätmetoden, eventuella stöd- eller konditioneringskrav samt urvalsomfånget. Lägg till material- och behandlingsuppgifter där er applikation kräver det.
Ange den mängd du faktiskt behöver. Prov kan hjälpa till att lösa frågor om passning, kantförhållanden och tillgänglighet för mätning innan en produktionslansering. Prissättning, omfattning av prov och leveranstid anges i offerten snarare än att utläsas från delens storlek.
Ett prov eller en fotografi hjälper till att förklara formen, men det kan inte avslöja materialet, dold geometri eller storleksbegränsningar. Diskutera först ett separat omfång för mätning eller ritningsförberedelse. Produktionen ska använda en överenskommen ritning och revision.
Skicka den dimensionerade ritningen, motsvarande modell, materialet, prov och partikvantiteter samt de slutgiltiga ytkraven. Lägg till en detaljvy av den minsta funktionen och eventuella mät- eller förpackningsvillkor. DenRFQ-checklistaomfattar det allmänna filpaketet.
Berätta vilken spåning, borrning, vägg eller topp som gör detta projekt unikt. Lägg till de faktiska måtten, materialet och antalet så att bearbetningen och mätningen kan granskas tillsammans.
Kevins tillvägagångssätt är direkt: fastställ kraven, bekräfta vem som utför arbetet och håll eventuell partners inblandning tydlig.Läs om VETCNC.
Inte alla fält nedan behöver fastställas för att påbörja en diskussion. Markera öppna punkter i ditt meddelande istället för att gissa en tolerans eller ett material.
Använd huvudsidan för kontakt →Dela endast information som du har behörighet att skicka. Vi använder den för att svara på denna förfrågan.
Dela ditt ritningsunderlag, material och kvantitet. Berätta vad du behöver och vi svarar via e-post.
Tekniska referenser för de processer som diskuteras på denna sida.
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
