Inserts à micro-rainures
Canaux étroits, petites poches et parois rapprochées. Indiquez quelle ouverture accueille une caractéristique d’assemblage et quelles surfaces ne servent qu’à un jeu fonctionnel.
Discuter d’une pièce similaire →
6 exemples de pièces
Canaux étroits, petites poches et parois rapprochées. Indiquez quelle ouverture accueille une caractéristique d’assemblage et quelles surfaces ne servent qu’à un jeu fonctionnel.
Discuter d’une pièce similaire →
Un alésage axial, un épaulement et une face d’étanchéité ou de positionnement sur une seule pièce compacte. Le diamètre, la profondeur de l’alésage et sa relation avec la surface extérieure forment un ensemble cohérent.
Discuter d’une pièce similaire →
Goupilles comportant une section réduite à l’extrémité et des épaulements courts de positionnement. Précisez la partie de la goupille destinée à s’ajuster, la longueur non supportée et l’état de l’extrémité.
Discuter d’une pièce similaire →
Manchons dont les dimensions intérieure et extérieure laissent peu de matière pour la paroi. Indiquez-nous si le jeu est vérifié avant montage ou dans son logement.
Discuter d’une pièce similaire →
Plaquettes de contact, broches saillantes et caractéristiques de connexion fines. Incluez sur le plan l’alliage spécifié, la zone de contact ainsi que tout revêtement ou masquage requis.
Discuter d’une pièce similaire →
Canaux de guidage fins et formes isolantes compactes dans une nuance polymère spécifiée. Inclure les dimensions d’ajustement, les conditions d’utilisation et les restrictions de manipulation.
Discuter d’une pièce similaire →Aucun exemple ne correspond à votre recherche. Essayez « rainure », « pion » ou « alésage ».
Envoyez les dimensions réelles afin que nous puissions examiner la caractéristique.
Une pièce compacte et un détail fin soulèvent des questions d’usinage différentes. La largeur d’une rainure, le diamètre d’un alésage ou l’épaisseur d’une paroi doivent être examinés conjointement avec la profondeur, la longueur d’atteinte et la géométrie entourant ce détail.
Un détail fin peut servir à positionner une pièce associée, à assurer un écoulement ou à établir un contact électrique. Sa fonction détermine si une arête, une bavure cachée ou un état local de surface nécessite un contrôle séparé.
Envoyez le dessin complet ainsi qu’une vue agrandie du détail difficile, dans la même révision, avec les cotes, la matière et la quantité. Ensemble, ces documents montrent à la fois la géométrie fine et les surfaces disponibles pour le support.
416 ACIER INOXYDABLE
Dans un tube collimateur en acier inoxydable 416, des trous croisés Ø0.50 mm intersectaient un alésage à épaulements. Des contrôles de petits trous et une inspection au microscope à deux angles ont mis en évidence des bavures que le calibrage de l’alésage principal aurait pu masquer.
Lire le projet du tube-colimateur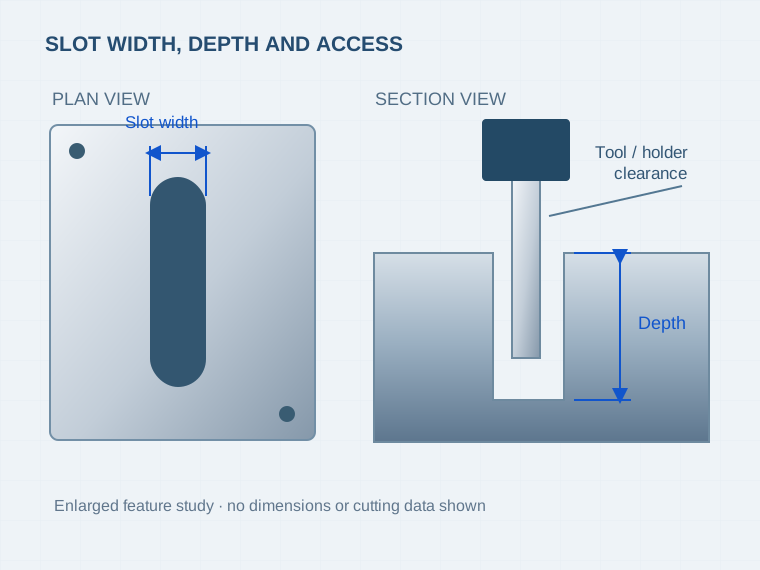
Une rainure étroite nécessite suffisamment d’espace pour permettre à l’outil de coupe et à son porte-outil d’atteindre la profondeur totale. Réduire le rayon des angles intérieurs peut modifier le choix de l’outil. Indiquez tout dégagement autorisé par la conception, plutôt que de le laisser à l’interprétation.[2][3]
Discuter de ce détail →Indiquez si l’alésage est borgne ou traversant, jusqu’à quelle profondeur s’étend le diamètre contrôlé, et si un autre trou l’intersecte. Demandez que les bords d’entrée, de sortie et d’intersection soient traités séparément.
Discuter de ce détail →Les broches fines, les parois minces et les saillies délicates nécessitent un plan de serrage et de relâchement. Le dessin peut identifier les surfaces pouvant être saisies ou utilisées temporairement comme appuis. La pièce finale doit néanmoins respecter sa condition de mesure libre ou sous appui spécifiée.[2]
Discuter de ce détail →Des poches fines, des rainures et des surfaces de positionnement exigent un accès adéquat de l’outil et une configuration d’usinage stable. La longueur utile de l’outil, la rundlauf et le contrôle thermique méritent une attention particulière, en complément du parcours programmé. Lors de la définition du trajet d’usinage, maintenez les zones d’ébauche plus larges séparées des détails fins.[1][2]
Une cotation complète d’un trou comprend son diamètre, sa profondeur, sa position et son état de fond. Pour un passage intersectant, incluez une vue en coupe. Une simple vue de l’ouverture d’entrée ne permet pas de représenter l’intégralité du perçage ni d’établir l’état de ses bords internes.
Pour les pièces principalement cylindriques, comparez un usinage tourné avec support aux perçages transversaux requis, aux surfaces planes et aux opérations sur la seconde extrémité.Usinage CNC à poupée mobileCela constitue une option distincte à examiner ; un petit diamètre en soi ne détermine pas le procédé retenu.
Nous vérifions l’étendue des caractéristiques, le parcours d’usinage et la portée de l’inspection par rapport à votre plan avant d’accepter la commande.
| Famille de matériaux | Nuances de référence | Propriété de référence |
|---|---|---|
| Aluminium/cuivre | 6061-T6/T6511 — profilé extrudé Cuivre ETP C11000 | Limite d’élasticité ≥240 MPa Conductivité 101% IACS à 20°C |
| Acier inoxydable/titane | 304 / EN 1.4301 Ti-6Al-4V barre recuite, section | Dilatation 16 × 10⁻⁶/K, 20–100°C Limite d’élasticité ≥828 MPa, 20°C, dans le sens longitudinal |
| Plastiques techniques | TECAFORM AH naturel / TECAPEEK naturel Sans charge POM-C / PEEK | Module de traction 2,800 / 4,200 MPa 1 mm/min, respectivement |
Les propriétés suivent l’ordre des nuances indiqué dans chaque ligne. Références : HydroAlliage 6061; Copper Development AssociationC11000; OutokumpuGamme principale; TIMETTIMETAL 6-4; EnsingerTECAFORM AH natureletTECAPEEK naturel. Dilatation, conductivité et module polymère typiques ; valeurs minimales de limite d’élasticité des métaux. La taille des caractéristiques et l’accès pour inspection sont évalués séparément.
Confirmez, lors de l’examen des plans, le grade exact, la faisabilité des détails réduits et la portée de l’inspection. Utilisez lesguides matériauxpour obtenir des informations générales sur chaque famille de matériaux.
Indiquez l’ouverture et le bord qui doivent rester exempts de bavures. « Ébavurer » est une instruction initiale ; pour un passage fonctionnel, il faut également convenir d’un mode de contrôle de l’intersection cachée sans l’endommager.
Inclure dans ma demande →Distinguez les bords susceptibles de se casser de ceux dont le profil est fonctionnellement critique. Joignez un détail de plan ou une image de référence lorsque l’apparence entre dans les critères d’acceptation, et précisez les conditions d’observation.
Inclure dans ma demande →Indiquez quelles dimensions s’appliquent à la pièce livrée et traitée. Incluez les exigences relatives au revêtement, au masquage et aux surfaces de contact avant la fabrication de l’échantillon, afin que les contrôles ne soient pas effectués sur un état de surface erroné.
Inclure dans ma demande →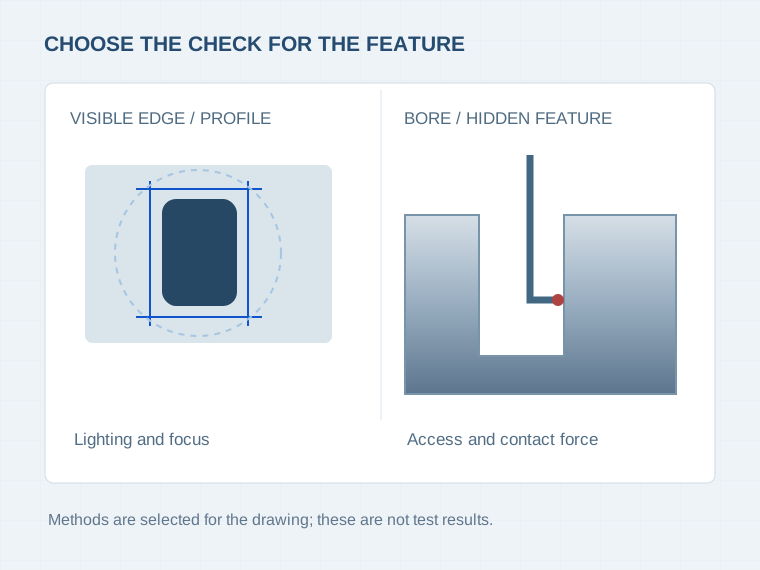
Chaque résultat reporté fait référence à un détail défini, à une limite d’acceptation et à une référence sur le dessin.
Les systèmes optiques et les palpeurs à contact atteignent des surfaces différentes. Le plan de mesure relie la rainure, l’alésage ou la section fine à une méthode adaptée, à une condition de support appropriée et à la vérification des limites spécifiées.[4]
Discuter de l’inspection des caractéristiques →| Caractéristique | Exigences relatives aux dessins | Considérations liées à la mesure |
|---|---|---|
| Rainures et profils | Largeur, profondeur, angles, références | Bords définis, résolution, accessibilité |
| Petits alésages | Limites, longueur, borgnes/à travers, intersections | Couverture le long de l’alésage spécifié |
| Parois minces et goupilles | Épaisseur ou diamètre, longueur, géométrie | Support, force de mesure, condition libre/installée |
| Bords fonctionnels | Chanfrein des bords, état de surface, état final | Méthode, conditions d’observation, couverture de l’inspection |
| Échantillons et lots | Révision, quantité, détails critiques | Rapport, méthode adaptée, plan d’échantillonnage |
Le modèle, le dessin coté et la vue détaillée définissent la portée de l’échantillon. Les points de conception non résolus restent identifiés jusqu’à la libération de la spécification de l’échantillon.
Le rapport d’échantillon couvre les détails convenus, tandis que les essais d’assemblage vérifient la fonction d’accouplement. Les modifications de géométrie, de matériau ou de finition sont prises en compte avant la prochaine série de production.
Les petites pièces nécessitent un format d’emballage adapté au comptage et à la manutention. La séparation, la protection contre les contacts, la propreté et l’identification du lot sont définies en fonction de la quantité livrée.
Une petite pièce ne signifie pas nécessairement un travail court. L’outillage pour détails fins, la fixation, les opérations sur les bords ainsi que les contrôles requis influencent le devis. Mettez en évidence les cotes fonctionnelles, et ne proposez des alternatives que lorsque l’approbation du design est possible.
Précisez explicitement la quantité d’échantillons demandée ainsi que les quantités prévues pour la production. Un devis doit distinguer les préparatifs ponctuels, les opérations répétitives sur la pièce et les documents requis. Le volume prévisionnel ne doit pas être présenté comme une commande confirmée.
Non. La taille globale et la taille des détails sont différentes. Une pièce compacte peut être simple à usiner au tour, tandis qu’un insert plus volumineux peut comporter une rainure fine nécessitant un procédé spécialisé. Envoyez-nous à la fois l’enveloppe de la pièce et les dimensions des détails.
La taille minimale des détails dépend du matériau, de la profondeur, des contraintes d’accès et des exigences de contrôle. Envoyez-nous les dimensions réelles et les tolérances afin que nous puissions confirmer ce qui est réalisable pour votre pièce.
Usinage CNC de précisionse concentre sur le respect des exigences dimensionnelles et géométriques pour des pièces de nombreuses tailles. Le micro-usinage ajoute d'accéder à des détails très petits, tout en soulevant des défis liés à leur manipulation et à leur mesure. Le dessin détermine si le projet nécessite un procédé spécifique.
Ils peuvent être envisagés conjointement lorsque la géométrie de la pièce le requiert. Par exemple, une tige peut nécessiter un diamètre usiné au tour ainsi qu’une fine rainure latérale. Le devis doit expliquer les changements de montage, la façon dont les différents détails restent liés entre eux, et les opérations incluses.
Commencez par indiquer précisément la nuance d’alliage ou de polymère figurant sur votre plan. Précisez également l’état (trempé, recuit, etc.), les charges éventuelles, ainsi que toute exigence concernant les documents relatifs au matériau. La disponibilité du matériau, l’accès des outils et la faisabilité des échantillons sont examinées conjointement ; une désignation générique de famille n’implique pas l’approbation automatique de toutes ses nuances.
Définissez d’abord les arêtes pertinentes et la manière dont elles seront examinées. Une entrée visible, une intersection cachée et un bord fonctionnel tranchant nécessitent des contrôles différents. L’état des arêtes offert et la couverture de l’inspection doivent être explicitement indiqués dans le devis.
Un rapport numéroté par caractéristique permet de relier les résultats à votre plan. Demandez les caractéristiques critiques sélectionnées, la méthode de mesure, les éventuelles exigences en matière de support ou de conditionnement, ainsi que la portée de l’échantillonnage. Ajoutez les relevés de matériau et de traitement là où votre application les exige.
Indiquez la quantité réellement nécessaire. Des échantillons peuvent aider à résoudre les problèmes d’ajustement, d’état des arêtes et d’accès aux mesures avant la mise en production. Les prix, la portée des échantillons et les délais de livraison seront clairement mentionnés dans le devis, sans être déduits de la taille de la pièce.
Un échantillon ou une photographie aide à expliquer la forme, mais ne révèle pas nécessairement le matériau, la géométrie cachée ou les limites dimensionnelles. Discutez d’abord d’une portée distincte pour la mesure ou la préparation du plan. La production doit s’appuyer sur un plan convenu et sa version révisée.
Envoyez le dessin coté, le modèle correspondant, le matériau, un échantillon ainsi que les quantités de lot, et les exigences finales de surface. Ajoutez une vue détaillée du plus petit détail ainsi que toute condition particulière de mesure ou d'emballage. LeRFQ checklistcouvre l’ensemble des fichiers requis.
Indiquez-nous quelle rainure, alésage, paroi ou extrémité rend ce projet particulier. Précisez les dimensions réelles, le matériau et la quantité afin que l’usinage et la mesure puissent être examinés conjointement.
L’approche de Kevin est directe : définir clairement les exigences, confirmer qui réalisera le travail, et maintenir une transparence totale concernant toute implication d’un partenaire.Découvrez VETCNC.
Tous les champs ci-dessous ne doivent pas nécessairement être renseignés pour entamer une discussion. Signalez simplement les éléments non définis dans votre message, plutôt que d’indiquer une tolérance ou un matériau par hypothèse.
Utilisez la page de contact principale →Ne partagez que les informations dont vous êtes autorisé à divulguer. Nous les utiliserons uniquement pour répondre à cette demande.
Partagez votre plan, le matériau et la quantité. Indiquez-nous vos besoins et nous vous répondrons par e-mail.
Références techniques relatives aux procédés décrits sur cette page.
