Insertos micro-ranhurados
Canais estreitos, bolsos pequenos e paredes próximas entre si. Indique qual abertura possui uma característica de acoplamento e quais superfícies são apenas para folga.
Discutir uma peça semelhante →
Exemplos de peças 6
Canais estreitos, bolsos pequenos e paredes próximas entre si. Indique qual abertura possui uma característica de acoplamento e quais superfícies são apenas para folga.
Discutir uma peça semelhante →
Um furo axial, um ombro e uma face de vedação ou localização em uma única peça compacta. O diâmetro, a profundidade do furo e sua relação com a superfície externa devem ser considerados em conjunto.
Discutir uma peça semelhante →
Pinos com seção final reduzida e ombros curtos de localização. Identifique a parte do pino que se encaixa, o comprimento não apoiado e a condição da ponta.
Discutir uma peça semelhante →
Mangas nas quais as dimensões interna e externa deixam pouca espessura de parede. Informe-nos se o ajuste é verificado antes da montagem ou dentro de seu alojamento.
Discutir uma peça semelhante →
Pads de contato, pinos salientes e características finas de conexão. Inclua na planta a liga especificada, a área de contato e qualquer revestimento ou máscara aplicados.
Discutir uma peça semelhante →
Canais de guia finos e formas isolantes compactas em um grau específico de polímero. Inclua dimensões de acoplamento, condições de uso e restrições de manuseio.
Discutir uma peça semelhante →Nenhum exemplo corresponde à sua pesquisa. Tente “ranhura”, “pino” ou “furo”.
Envie as dimensões reais para que possamos analisar a característica.
Uma peça compacta e uma característica fina representam questões distintas de usinagem. A largura da ranhura, o diâmetro do furo ou a espessura da parede devem ser consideradas em conjunto com a profundidade, o alcance e a geometria circundante da característica.
Uma característica fina pode posicionar uma peça acoplada, conduzir fluxo ou estabelecer contato elétrico. Sua função determina se uma aresta, uma rebarba oculta ou uma condição local da superfície exige verificação separada.
Envie o desenho completo e uma vista ampliada da característica difícil na mesma revisão, com dimensões, material e quantidade. Juntos, eles mostram tanto a geometria fina quanto as superfícies disponíveis para suporte.
416 AÇO INOXIDÁVEL
Num tubo colimador de aço inoxidável 416, furos transversais de Ø0.50 mm intersectaram um furo escalonado. Inspeções de furos pequenos e inspeção microscópica com dois ângulos revelaram rebarbas que poderiam ser mascaradas pela calibração do furo principal.
Leia sobre o projeto do tubo-colimador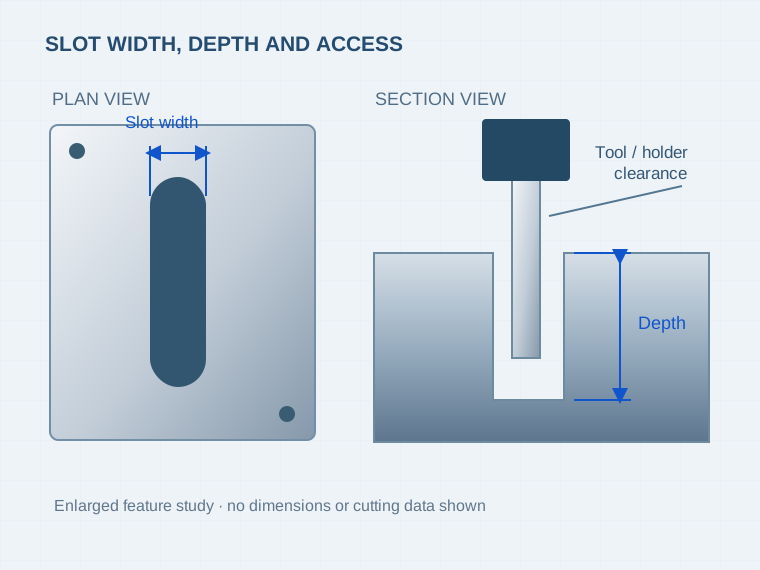
Uma ranhura estreita exige espaço suficiente para que a ferramenta e seu porta-ferramenta atinjam toda a profundidade. Reduzir o raio do canto interno pode alterar a escolha da ferramenta. Indique qualquer alívio permitido pelo projeto, em vez de deixá-lo à interpretação.[2][3]
Discuta este recurso →Indique se o furo é cego ou passante, até que profundidade o diâmetro controlado se estende e se outro furo o intersecta. Solicite que as bordas de entrada, saída e interseção sejam tratadas separadamente.
Discuta este recurso →Pinos finos, paredes finas e projeções delicadas exigem um plano de fixação e liberação. Um desenho pode identificar superfícies que podem ser utilizadas para fixação ou suporte temporário. A peça final deve ainda atender à sua condição especificada de medição livre ou com suporte.[2]
Discuta este recurso →Bolsos finos, ranhuras e faces de localização exigem acesso da ferramenta e uma configuração estável de usinagem. O alcance da ferramenta, a concentricidade e o controle térmico merecem atenção, além do caminho programado. Mantenha áreas de desbaste mais largas separadas dos recursos finos ao discutir a rota de usinagem.[1][2]
Uma especificação completa de furo inclui diâmetro, profundidade, localização e condição do fim. Para uma passagem intersectante, inclua uma vista em corte. Uma vista apenas da entrada não consegue mostrar todo o furo nem definir seu estado interno da borda.
Para peças predominantemente cilíndricas, compare uma rota de torneamento com suporte com os furos transversais, planos e trabalhos na segunda extremidade exigidos.Usinagem suíça CNCé uma opção distinta para análise; um pequeno diâmetro isoladamente não define o processo.
Confirmamos a faixa de características, a rota de usinagem e o escopo de inspeção com base no seu desenho antes da aceitação do pedido.
| Família do material | Classes de referência | Propriedade de referência |
|---|---|---|
| Alumínio/cobre | Extrusão 6061-T6 / T6511 Cobre ETP C11000 | Limite de escoamento ≥240 MPa Condutividade 101% IACS a 20°C |
| Aço inoxidável/titânio | 304 / EN 1.4301 Ti-6Al-4V laminado recozido, seção <76.2 mm | Dilatação 16 × 10⁻⁶/K, 20–100°C Limite de escoamento ≥828 MPa, 20°C, longitudinal |
| Plásticos de engenharia | TECAFORM AH natural / TECAPEEK natural Preenchimento zero POM-C / PEEK | Módulo de tração 2,800 / 4,200 MPa 1 mm/min, respectivamente |
As propriedades seguem a ordem dos graus em cada linha. Referências: HydroLiga 6061; Copper Development AssociationC11000; OutokumpuFaixa principal; TIMETTIMETAL 6-4; EnsingerTECAFORM AH naturaleTECAPEEK natural. Expansão, condutividade e módulo do polímero típicos; valores mínimos de escoamento do metal. O tamanho das características e o acesso para inspeção são avaliados separadamente.
Confirme o grau exato, a viabilidade de características pequenas e o escopo de inspeção durante a revisão do desenho. Utilize osguias de materiaispara obter informações de fundo sobre cada família de materiais.
Indique a abertura e a borda que devem permanecer livres. A instrução “rebarbar” é apenas uma nota inicial; uma passagem funcional também exige um método acordado para verificar a interseção oculta sem danificá-la.
Incluir na minha solicitação →Diferencie as bordas que podem ser quebradas das bordas cujo perfil é relevante. Inclua um detalhe do desenho ou uma imagem de referência quando a aparência for parte dos critérios de aceitação, e defina as condições de visualização.
Incluir na minha solicitação →Indique quais dimensões se aplicam à peça entregue e tratada. Inclua os requisitos relativos ao revestimento, máscara e superfícies de contato antes da fabricação da amostra, para que a inspeção não seja baseada em um estado incorreto da superfície.
Incluir na minha solicitação →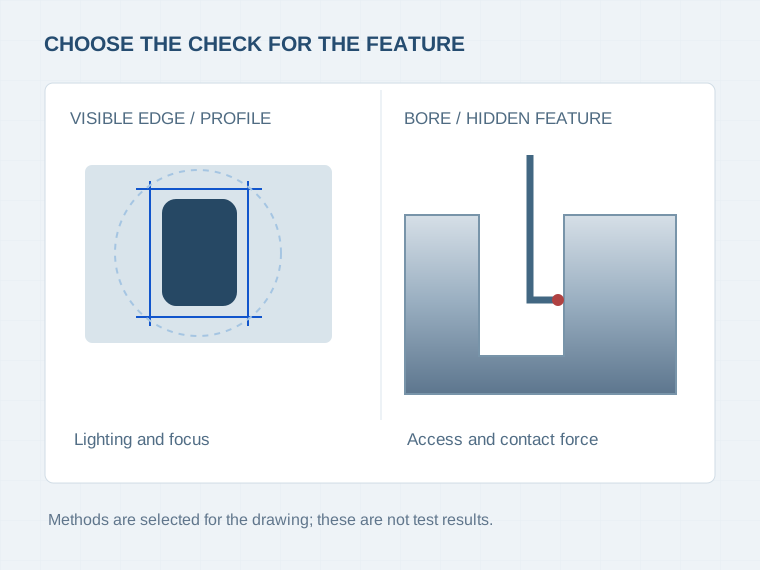
Cada resultado relatado refere-se a uma característica definida, limite de aceitação e referência no desenho.
Sistemas ópticos e sondas de contato alcançam diferentes superfícies. O plano de medição vincula a ranhura, o furo ou a seção fina a um método adequado, condição de suporte e verificação dos limites declarados.[4]
Discutir Inspeção de Características →| Característica | Requisitos de desenho. | Considerações sobre medição |
|---|---|---|
| Ranhuras e perfis | Largura, profundidade, cantos, referenciais | Bordas definidas, resolução, acesso |
| Furos pequenos | Limites, comprimento, cegos/passantes, interseções | Cobertura ao longo do furo especificado |
| Paredes finas e pinos | Espessura ou diâmetro, comprimento, geometria | Apoio, força de medição, condição livre/instalada |
| Bordas funcionais | Chanfro de borda, acabamento superficial, condição final | Método, condições de visualização, cobertura da inspeção |
| Amostras e lotes | Revisão, quantidade, características críticas | Relatório, método adequado, plano de amostragem |
O modelo, o desenho cotado e a vista detalhada estabelecem o escopo da amostra. Os pontos de projeto em aberto permanecem identificados até que a especificação da amostra seja liberada.
O relatório da amostra abrange as características acordadas, enquanto os testes de montagem verificam a funcionalidade de encaixe. Alterações na geometria, material ou acabamento são registradas antes da próxima produção.
Peças pequenas exigem um formato de embalagem adequado à contagem e manipulação. Separação, proteção contra contato, limpeza e identificação do lote são definidas conforme a quantidade entregue.
Uma peça pequena nem sempre significa um trabalho curto. Ferramentas para detalhes finos, fixação, acabamento de bordas e inspeção exigida podem influenciar a cotação. Destaque as dimensões que determinam a funcionalidade e identifique alternativas apenas onde for possível obter aprovação do projeto.
Solicite explicitamente a quantidade de amostra e as quantidades planejadas para produção. Uma cotação deve distinguir preparação única, usinagem recorrente da peça e os registros solicitados. O volume previsto não deve ser apresentado como um pedido liberado.
Não. Tamanho total e tamanho dos detalhes são diferentes. Uma peça compacta pode ser simples de tornear, enquanto um inserto maior pode conter uma ranhura fina que exige uma rota especializada. Envie tanto o envelope da peça quanto as dimensões dos detalhes.
O tamanho mínimo do detalhe depende do material, profundidade, acessibilidade e requisitos de inspeção. Envie as dimensões reais e as tolerâncias para que possamos confirmar o que é viável para sua peça.
Usinagem precisa CNCconcentra-se em atender aos requisitos dimensionais e geométricos em muitos tamanhos de peça. A microusinagem acrescenta desafios relacionados ao acesso, manuseio e medição de características pequenas. O desenho determina se o projeto exige um processo distinto.
Ambos podem ser considerados em conjunto quando a geometria exigir ambos. Um pino pode necessitar de um diâmetro torneado e de uma ranhura lateral fina. A cotação deve explicar as alterações de montagem, como os detalhes mantêm sua relação entre si e quais operações estão incluídas.
Comece com a liga ou grau polimérico exato indicado no seu desenho. Inclua o estado (tempera/tratamento térmico), cargas, quando aplicáveis, e quaisquer requisitos de registros do material. A disponibilidade do material, o acesso das ferramentas e a viabilidade da amostra são avaliadas em conjunto; um nome genérico de família não equivale à aprovação de todos os graus.
Primeiro defina quais bordas são críticas e como serão examinadas. Uma entrada visível, uma interseção oculta e um bordo funcional afiado exigem verificações diferentes. A condição oferecida para as bordas e a cobertura de inspeção devem ser explícitas na cotação.
Um relatório com numeração de características pode vincular os resultados ao seu desenho. Solicite as características críticas selecionadas, o método de medição, quaisquer requisitos de suporte ou condicionamento e o escopo da amostragem. Inclua registros de material e tratamento sempre que sua aplicação exigir.
Inclua a quantidade real de peças de que precisa. Amostras podem ajudar a resolver ajuste, condição das bordas e acessibilidade para medição antes da liberação para produção. O preço, o escopo das amostras e o prazo de entrega serão indicados na cotação, não deduzidos do tamanho da peça.
Uma amostra ou fotografia ajuda a explicar a forma, mas pode não revelar o material, a geometria oculta ou os limites dimensionais. Discuta primeiro um escopo separado para medição ou preparação de desenho. A produção deve utilizar um desenho acordado e sua respectiva revisão.
Envie o desenho cotado, o modelo correspondente, o material, as quantidades de amostra e lote, e os requisitos finais de superfície. Inclua uma vista detalhada da menor característica e quaisquer condições de medição ou embalagem. ORFQ checklistabrange o pacote geral de arquivos.
Informe-nos qual ranhura, furo, parede ou ponta torna este projeto diferente. Adicione as dimensões reais, o material e a quantidade para que a usinagem e a medição possam ser analisadas em conjunto.
A abordagem de Kevin é direta: estabelecer os requisitos, confirmar quem executará o trabalho e manter clara qualquer participação de parceiros.Leia sobre VETCNC.
Nem todos os campos abaixo precisam estar definidos para iniciar uma discussão. Indique os itens em aberto na sua mensagem, em vez de supor uma tolerância ou um material.
Use a página principal de contato →Compartilhe apenas informações cujo envio você está autorizado a realizar. Utilizaremos essas informações para responder a esta consulta.
Compartilhe seu desenho, material e quantidade. Informe-nos o que você precisa e responderemos por e-mail.
Referências técnicas para os processos discutidos nesta página.
