Mikro-genutete Einsätze
Schmale Kanäle, kleine Taschen und eng beabstandete Wände. Kennzeichnen Sie, welche Öffnung ein Gegenmerkmal aufnimmt und welche Flächen ausschließlich Freigaben darstellen.
Besprechen Sie ein ähnliches Teil →
6-Beispiele
Schmale Kanäle, kleine Taschen und eng beabstandete Wände. Kennzeichnen Sie, welche Öffnung ein Gegenmerkmal aufnimmt und welche Flächen ausschließlich Freigaben darstellen.
Besprechen Sie ein ähnliches Teil →
Eine axiale Bohrung, eine Absatzfläche sowie eine Dicht- oder Positionierfläche in einem kompakten Teil. Bohrungsdurchmesser, -tiefe und ihr geometrisches Verhältnis zur Außenfläche gehören zusammen.
Besprechen Sie ein ähnliches Teil →
Stifte mit reduziertem Endabschnitt und kurzen Positionierabsätzen. Geben Sie an, welcher Teil des Stifts eingreift, welche Länge frei liegt und welchen Zustand die Spitze aufweist.
Besprechen Sie ein ähnliches Teil →
Hohlzylinder, bei denen Innen- und Außendimensionen nur wenig Wandmaterial belassen. Teilen Sie uns mit, ob die Passung vor der Montage oder im Gehäuse geprüft wird.
Besprechen Sie ein ähnliches Teil →
Kontaktflächen, vorspringende Stifte und feine Verbindungsmerkmale. Geben Sie in der Zeichnung die geforderte Legierung, die Kontaktfläche sowie jegliche Beschichtung oder Maskierung an.
Besprechen Sie ein ähnliches Teil →
Feine Führungskanäle und kompakte isolierende Formen aus einer spezifizierten Polymer-Sorte. Fügen Sie die Maße für die Gegenstücke, die Einsatzbedingungen und Handhabungsbeschränkungen hinzu.
Besprechen Sie ein ähnliches Teil →Kein Beispiel entspricht Ihrer Suche. Probieren Sie „Nut“, „Stift“ oder „Bohrung“.
Senden Sie die tatsächlichen Abmessungen, damit wir das Merkmal prüfen können.
Ein kompaktes Teil und ein feines Merkmal stellen unterschiedliche spanende Fragen dar. Die Nutbreite, der Bohrungsdurchmesser oder die Wandstärke müssen stets gemeinsam mit Tiefe, Erreichbarkeit und der umgebenden Geometrie des Merkmals betrachtet werden.
Ein feines Merkmal kann ein Gegenstück positionieren, einen Durchfluss leiten oder elektrischen Kontakt herstellen. Seine Funktion bestimmt, ob eine Kante, ein verdeckter Grat oder ein lokaler Oberflächenzustand gesondert geprüft werden muss.
Senden Sie die vollständige Zeichnung sowie eine vergrößerte Ansicht des schwierigen Merkmals in derselben Änderungsnummer, inklusive aller Maße, des Werkstoffs und der Stückzahl. Gemeinsam zeigen sie sowohl die feine Geometrie als auch die zur Aufnahme und Lagerung verfügbaren Flächen.
VETCNC / FERTIGUNG
Ein abgeschlossenes 416-Projekt für einen Kollimatorrohr aus Edelstahl umfasste 0.50 mm Querbohrungen, die eine gestufte Bohrung kreuzten. Die Prüfsequenz und die Kantenbearbeitung richteten sich gezielt auf diese spezifischen inneren Merkmale; dies ist ein Projektbeispiel und stellt keine universelle Mindestlochgröße dar.
416 EDELSTAHL
Kleinstlochprüfungen sowie die Mikroskopinspektion unter zwei Winkeln enthüllten Grate, die bei der Hauptbohrungs-Messung mit Lehren andernfalls verborgen geblieben wären.
Lesen Sie zum Kollimatorrohr-Projekt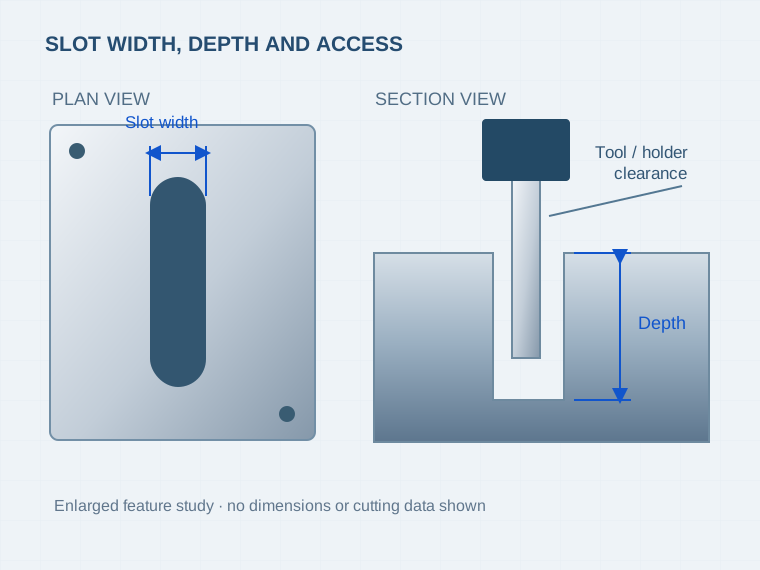
Für eine schmale Nut muss ausreichend Platz vorhanden sein, damit Fräser und Spannfutter die volle Tiefe erreichen können. Eine Verringerung des inneren Eckradius kann die Wahl des Werkzeugs beeinflussen. Kennzeichnen Sie jegliche Entlastung (Relief), die das Konstruktionsdesign zulässt – statt sie dem Bearbeiter zu überlassen.[2][3]
Diskutieren Sie dieses Merkmal →Geben Sie an, ob es sich um eine Sackloch- oder Durchgangsbohrung handelt, wie tief der kontrollierte Durchmesser reicht und ob eine weitere Bohrung sie kreuzt. Fordern Sie gesonderte Behandlung der Eintritts-, Austritts- und Kreuzungskanten an.
Diskutieren Sie dieses Merkmal →Feine Stifte, dünne Wände und empfindliche Vorsprünge erfordern einen Plan für Halterung und Loslösung. Eine Zeichnung kann Flächen kennzeichnen, die zum Greifen oder vorübergehenden Abstützen genutzt werden dürfen. Das fertige Teil muss weiterhin die vorgeschriebene Messbedingung – frei oder abgestützt – erfüllen.[2]
Diskutieren Sie dieses Merkmal →Feine Taschen, Rillen und Positionierflächen erfordern Werkzeugzugang und eine stabile Zerspanungseinrichtung. Neben dem programmierten Bearbeitungsweg sind auch Werkzeugüberstand, Laufgenauigkeit (Runout) und Wärmeableitung zu berücksichtigen. Halten Sie beim Besprechen der Bearbeitungsroute grobere Vorstufen von den feinen Merkmalen getrennt.[1][2]
Eine vollständige Lochangabe umfasst Durchmesser, Tiefe, Lage und Endzustand. Für eine kreuzende Bohrung ist eine Schnittdarstellung erforderlich. Eine bloße Darstellung des Eintritts reicht nicht aus, um die gesamte Bohrung darzustellen oder ihren inneren Kantenzustand festzulegen.
Bei überwiegend rotationssymmetrischen Teilen vergleichen Sie eine abgestützte Drehbearbeitung mit den erforderlichen Querbohrungen, Flachstellen und der Bearbeitung des zweiten Endes.Schweizer CNC-Zerspanungist eine separate Option zur Prüfung; ein kleiner Durchmesser allein entscheidet nicht über das Verfahren.
Wir bestätigen vor Auftragsannahme den Merkmalsumfang, die Bearbeitungsroute sowie den Umfang der Prüfung anhand Ihrer Zeichnung.
| Werkstoffgruppe | Referenzwerkstoffgruppen | Referenzeigenschaft |
|---|---|---|
| Aluminium/Kupfer | 6061-T6 / T6511 Strangpressprofil C11000 ETP-Kupfer | Streckgrenze ≥240 MPa Leitfähigkeit 101% IACS bei 20°C |
| Edelstahl/Titan | 304 / EN 1.4301 Ti-6Al-4V geglühter Stab, Querschnitt | Ausdehnung 16 × 10⁻⁶/K, 20–100°C Streckgrenze ≥828 MPa, 20°C, längs |
| Technische Kunststoffe | TECAFORM AH natur / TECAPEEK natur Ungefüllt POM-C / PEEK | Zugmodul 2,800 / 4,200 MPa 1 mm/min, jeweils |
Die Eigenschaften folgen der Legierungsreihenfolge in jeder Zeile. Quellen: HydroLegierung 6061; Copper Development AssociationC11000; OutokumpuKernsortiment; TIMETTIMETAL 6-4; EnsingerTECAFORM AH naturundTECAPEEK natur. Typische Werte für Ausdehnung, Leitfähigkeit und Polymermodul; Mindestwerte für die metallische Streckgrenze. Die Herstellbarkeit kleiner Merkmale sowie der Zugang für die Prüfung werden separat bewertet.
Bestätigen Sie während der Zeichnungsprüfung den genauen Werkstoffgrad, die Herstellbarkeit kleiner Merkmale sowie den Umfang der Prüfung. Nutzen Sie dieWerkstoffleitfädenfür Hintergrundinformationen zu jeder Werkstoffgruppe.
Benennen Sie die Öffnung und die Kante, die frei bleiben muss. „Entgraten“ ist lediglich ein erster Hinweis; für einen funktionalen Durchgang ist zudem eine vereinbarte Prüfmethode für die verdeckte Überschneidung erforderlich, ohne diese zu beschädigen.
In meine Anfrage einbeziehen →Unterscheiden Sie Kanten, die gebrochen werden dürfen, von solchen, deren Profil maßgeblich ist. Fügen Sie bei visueller Akzeptanz eine Zeichnungsdetailansicht oder Referenzabbildung bei und definieren Sie die Sichtbedingungen.
In meine Anfrage einbeziehen →Geben Sie an, auf welche Maße sich das ausgelieferte, behandelte Bauteil bezieht. Berücksichtigen Sie vor der Herstellung des Musters die Anforderungen an Beschichtung, Maskierung und Kontaktflächen, damit die Prüfung nicht auf einem falschen Oberflächenzustand basiert.
In meine Anfrage einbeziehen →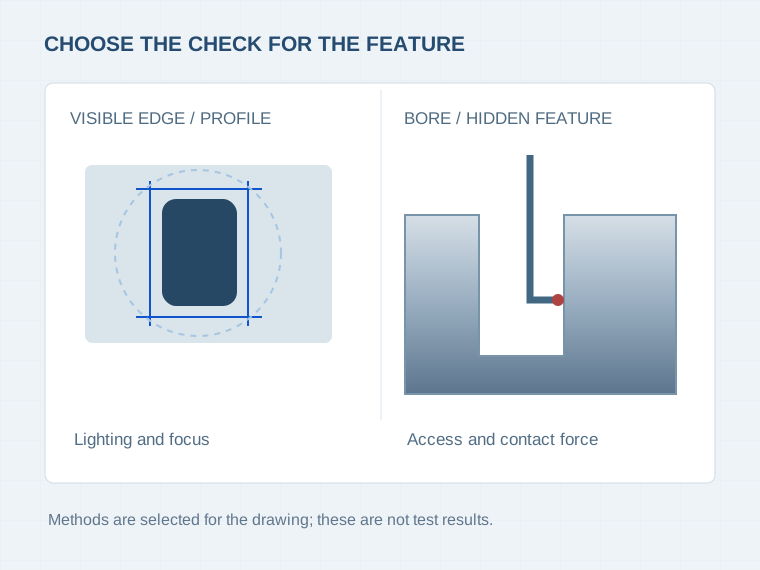
Jedes gemeldete Ergebnis bezieht sich auf ein definiertes Merkmal, einen festgelegten Annahmegrenzwert und einen Zeichnungsbezug.
Optische Systeme und Tastsonden erreichen unterschiedliche Oberflächen. Der Messplan verbindet Schlitz, Bohrung oder dünne Querschnitte mit einer geeigneten Methode, einer definierten Lagerungsbedingung sowie der Verifizierung der angegebenen Grenzwerte.[4]
Diskussion zur Merkmalsprüfung →| Merkmal | Zeichnungsanforderungen | Messüberlegungen |
|---|---|---|
| Schlitze und Profile | Breite, Tiefe, Ecken, Bezüge | Definierte Kanten, Auflösung, Zugänglichkeit |
| Kleine Bohrungen | Toleranzen, Länge, Sackloch/Durchgangsbohrung, Überschneidungen | Abdeckung entlang der spezifizierten Bohrung |
| Dünne Wände und Stifte | Dicke oder Durchmesser, Länge, Geometrie | Lagerung, Messkraft, lose/eingebaute Bedingung |
| Funktionale Kanten | Kantenabrundung, Oberflächenbeschaffenheit, Endzustand | Methode, Sichtbedingungen, Prüfumfang |
| Muster und Lose | Änderungsstand, Menge, kritische Merkmale | Prüfbericht, geeignete Methode, Stichprobenplan |
Modell, bemaßte Zeichnung und Detailansicht legen den Umfang des Musters fest. Offene Konstruktionspunkte bleiben bis zur Freigabe der Musterspezifikation als solche gekennzeichnet.
Der Musterbericht umfasst die vereinbarten Merkmale, während die Montageprüfung die Passfunktion überprüft. Geometrische, werkstoff- oder oberflächenbedingte Änderungen werden vor dem nächsten Bauabschnitt erfasst.
Kleine Teile benötigen ein Verpackungsformat, das sich für Zählung und Handhabung eignet. Trennung, Berührungsschutz, Sauberkeit und Loskennzeichnung werden gemeinsam mit der Liefermenge festgelegt.
Ein kleines Teil bedeutet nicht zwangsläufig einen kurzen Auftrag. Feinmerkmals-Werkzeuge, Spannung, Kantenbearbeitung sowie die erforderliche Prüfung prägen das Angebot. Heben Sie die funktionsbestimmenden Abmessungen hervor und benennen Sie Alternativen nur dort, wo eine Konstruktionsfreigabe möglich ist.
Fordern Sie ausdrücklich die Mustermenge und die geplanten Serienmengen an. Ein Angebot muss einmalige Vorbereitungsleistungen, wiederkehrende Fertigungsaufgaben und die gewünschten Dokumentationen unterscheiden. Prognostizierte Mengen dürfen nicht als freigegebener Auftrag dargestellt werden.
Nein. Gesamtgröße und Merkmalsgröße sind unterschiedlich. Ein kompaktes Teil kann sich einfach drehen lassen, während ein größeres Einsatzteil z. B. einen feinen Schlitz enthalten kann, der einen speziellen Bearbeitungsweg erfordert. Senden Sie sowohl die Außenmaße des Teils als auch die Abmessungen der Merkmale.
Die kleinste Merkmalsgröße hängt vom Werkstoff, der Tiefe, der Zugänglichkeit und den Prüfanforderungen ab. Senden Sie die tatsächlichen Abmessungen und Toleranzen, damit wir bestätigen können, was für Ihr Teil machbar ist.
Präzise CNC-Bearbeitungkonzentriert sich darauf, die maßlichen und geometrischen Anforderungen über viele Teilgrößen hinweg zu erfüllen. Mikro-Bearbeitung fügt Herausforderungen bei Zugänglichkeit, Handhabung und Messung kleiner Merkmale hinzu. Die Zeichnung bestimmt, ob das Projekt einen separaten Prozess erfordert.
Beide Verfahren können gemeinsam berücksichtigt werden, wenn die Geometrie dies erfordert. Ein Stift benötigt z. B. einen gedrehten Durchmesser und einen feinen seitlichen Schlitz. Das Angebot sollte die erforderlichen Umrüstungen erklären, wie die Merkmale zueinander in Beziehung bleiben und welche Operationen darin enthalten sind.
Beginnen Sie mit der exakten Legierungs- oder Polymer-Sorte gemäß Ihrer Zeichnung. Geben Sie den Zustand, ggf. Füllstoffe und alle Anforderungen an Materialdokumentationen an. Verfügbarkeit des Werkstoffs, Werkzeugzugänglichkeit und Machbarkeit von Mustern werden gemeinsam geprüft; ein generischer Werkstoffgruppenname stellt keine Freigabe für jede Sorte dar.
Definieren Sie zunächst die relevanten Kanten und deren Prüfverfahren. Eine sichtbare Eintrittskante, eine verdeckte Schnittstelle und eine scharfe funktionale Lippe erfordern unterschiedliche Prüfungen. Der angebotene Kantenzustand und der Umfang der Prüfabdeckung müssen in dem Angebot ausdrücklich genannt werden.
Ein mit Merkmalsnummern versehener Bericht ermöglicht die Zuordnung der Ergebnisse zu Ihrer Zeichnung. Fordern Sie die ausgewählten kritischen Merkmale, das Messverfahren, eventuelle Halterungs- oder Konditionierungsanforderungen sowie den Stichprobenumfang an. Fügen Sie Material- und Behandlungsnachweise hinzu, falls Ihre Anwendung dies erfordert.
Geben Sie die tatsächlich benötigte Menge an. Muster können helfen, Passgenauigkeit, Kantenzustand und Zugänglichkeit für Messungen vor Freigabe der Serienfertigung zu klären. Preisgestaltung, Umfang der Musterlieferung und Lieferzeit werden im Angebot ausdrücklich genannt – sie werden nicht aus der Bauteilgröße abgeleitet.
Ein Muster oder Foto hilft bei der Erläuterung der Form, enthüllt jedoch möglicherweise nicht das Material, verdeckte Geometrien oder Größenbeschränkungen. Besprechen Sie zunächst einen separaten Umfang für Messung oder Zeichnungserstellung. Für die Serienfertigung ist eine vereinbarte Zeichnung mit Revision maßgeblich.
Senden Sie die bemaßte Zeichnung, das zugehörige Modell, Angaben zum Material, die Musterstückzahl und die Losgrößen sowie die Anforderungen an die endgültige Oberfläche. Fügen Sie eine Detailansicht des kleinsten Merkmals sowie etwaige Mess- oder Verpackungsbedingungen hinzu. Die RFQ-Checklisteumfasst das allgemeine Dateipaket.
Teilen Sie uns mit, welcher Schlitz, welche Bohrung, welche Wand oder welche Spitze dieses Projekt von anderen unterscheidet. Geben Sie die tatsächlichen Abmessungen, den Werkstoff und die Menge an, damit Bearbeitung und Messung gemeinsam überprüft werden können.
Kevins Vorgehensweise ist direkt: Klärung der Anforderungen, Festlegung der Verantwortlichkeiten für die Ausführung und transparente Einbindung aller Partner.Erfahren Sie mehr über VETCNC.
Nicht alle nachfolgenden Felder müssen bereits geklärt sein, um ein Gespräch zu beginnen. Kennzeichnen Sie offene Punkte in Ihrer Nachricht – verzichten Sie darauf, Toleranzen oder Werkstoffe zu erraten.
Nutzen Sie die Hauptkontaktseite →Teilen Sie nur Informationen mit, zu deren Weitergabe Sie berechtigt sind. Wir verwenden diese zur Beantwortung dieser Anfrage.
Teilen Sie uns Ihre Zeichnung, das Material und die gewünschte Menge mit. Schildern Sie uns Ihre Anforderungen – wir antworten per E-Mail.
Technische Referenzen zu den auf dieser Seite behandelten Verfahren.