Stegade drivaxlar
Vi svarvar journaler, axelskultar och gängade ändar samt fräser nyckelfåror eller planytor där det krävs. Axelns monterings- och drivfunktioner följer samma ritningsdefinierade axel och slutliga materialtillstånd.

Vi svarvar journaler, axelskultar och gängade ändar samt fräser nyckelfåror eller planytor där det krävs. Axelns monterings- och drivfunktioner följer samma ritningsdefinierade axel och slutliga materialtillstånd.
Axelskultar och positionsstiftkombinera en fungerande diameter med en stoppyta och en säkringsfunktion. Vi skiljer mellan den glidande eller centreringsspecifierade sektionen och en huvud, ett gängsegment eller en avmonteringsfunktion.
Ett borrat nav kopplar en axel till en fläns eller en ansluten komponent. Vi bearbetar boret, registreringsytan och monteringsytan tillsammans med det angivna bultmönstret, nyckelfåran eller klampanordningarna.
Vi bearbetar hylsor med de angivna insida- och utsidapassningarna, axelskultarna och inmatningskanterna. Slitage-diametern och dess underliggande materialtillstånd är separerat från hålet som används för att montera hylsan.
Gängade spindlar kombinerar en användbar gänga med lagerdiametrar, vredplaner eller detaljer i änden. Gängformen och monteringsaxelskultarna bearbetas för den avsedda muttern och upplagsanordningen.
Vi fräser monteringsytor, fickor och positions- eller gängade hål i 4140-block. Funktionsytor och belastade kontaktytor behåller ritningens geometri genom den angivna avslutningsbearbetningen.
Vår bearbetning av 4140-stål omfattar svarvade och fräsade komponenter i angivet utgångsmaterial och leveringsvillkor. Eventuell ytterligare behandling eller specialfinish anges i offerten.
Glanstempat stål 4140 är en mjukare utgångsbeläggning för omfattande bearbetning. När den färdiga detaljen kräver härdat tillstånd går vägen via den angivna behandlingen och därefter måttacceptans i det sluttillståndet.[1]
Förhärdat utgångsmaterial har redan härdats och tempats. Till exempel anges Wingates produkt 4140 HT till 28–32 HRC. Detta leverantörsintervall beskriver ett standardutgångsmaterial; beställningen definierar fortfarande den erforderliga slutbeläggningen.[1] [2]
En komponent kan istället kräva grovbearbetning, en överenskommen behandlingsfas och slutbearbetning av kritiska funktioner. Vi offrar dessa operationer och ansvarsområden explicit, inklusive samarbetspartners arbete där det krävs, snarare än att antyda att varje komponent i stål 4140 följer denna väg.[2]
Rundstav är lämplig för många svarvade komponenter; rektangulärt utgångsmaterial kan vara lämpligt för ett fräsat block. Den krävda produktstandarden, hållfasthetsklassen och leveransförhållandet identifierar det beställda materialet mer exakt än endast "4140 HT".
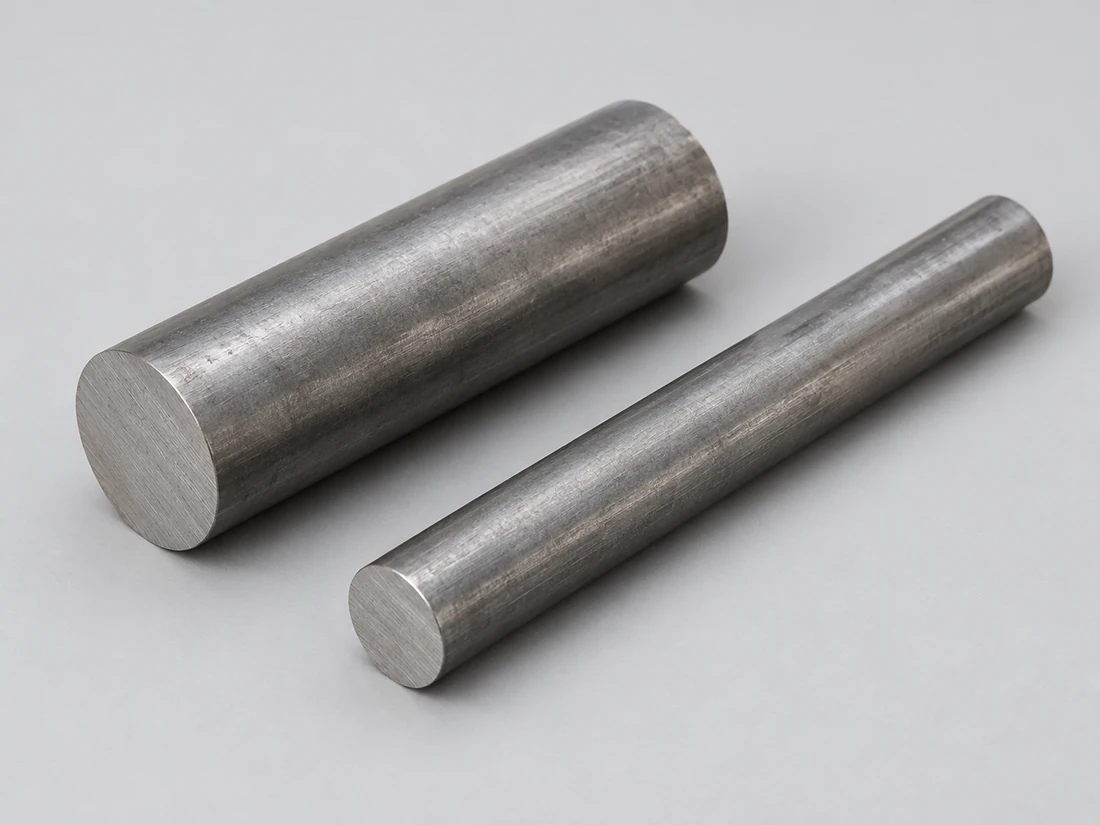
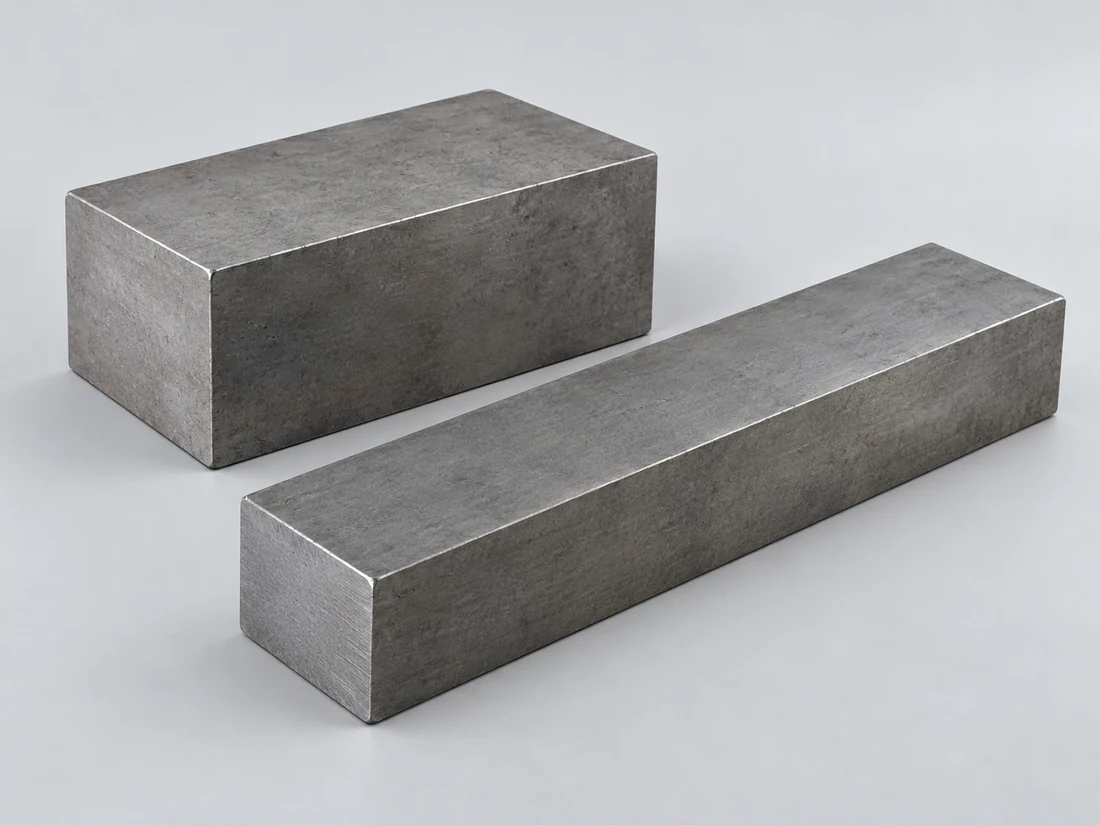
Följande jämförelse mellan T/U-värden är hämtad från Vulcans publicerade referens för härdad och tempad stav. Dess begränsade reglerande sektion är en värmebehandlingssektionsförutsättning, inte diametern på en färdig VETCNC-komponent. Egenskaperna genom ett större tvärsnitt följer värmebehandlingens dimensionerande tvärsnitt.[1] [2]
T och U nedan är de angivna leverantörens referensvillkor, inte universella 4140-kvaliteter eller standardleveransalternativ.
| Egenskap | Villkor T | Villkor U | Basis |
|---|---|---|---|
| Begränsad reglerad sektionsdiameter (mm) | 100 | 63 | Sektionens villkor under värmebehandling |
| Draghållfasthet (MPa) | 850–1,000 | 930–1,080 | Angivet intervall |
| 0,2 % sträckgräns (MPa) | ≥665 | ≥740 | Angiven miniminivå |
| Dragutbildning (%) | ≥13 | ≥12 | Angiven miniminivå |
| Izod-impaktenergi (J) | ≥54 | ≥47 | Angiven miniminivå |
| Charpy-impaktenergi (J) | ≥50 | ≥42 | Angiven miniminivå |
| Brinell-hårdhet (HB) | 248–302 | 269–331 | Angivet intervall |
Källa: Vulcan Engineering Steels, tabell för 4140 på dess angivna AS1444-1996-basis; härdad och temparerad stav, alla ytor utom kalldraget. Den öppna tabellen anger inte impaktprovstemperatur eller provspecifikationer. Detta är leverantörens materialreferensvillkor, inte universella 4140-egenskaper, gränser för färdiga delars storlek eller VETCNC:s standardleveransvillkor. Den beställda produkts specifikation styr godkännande.
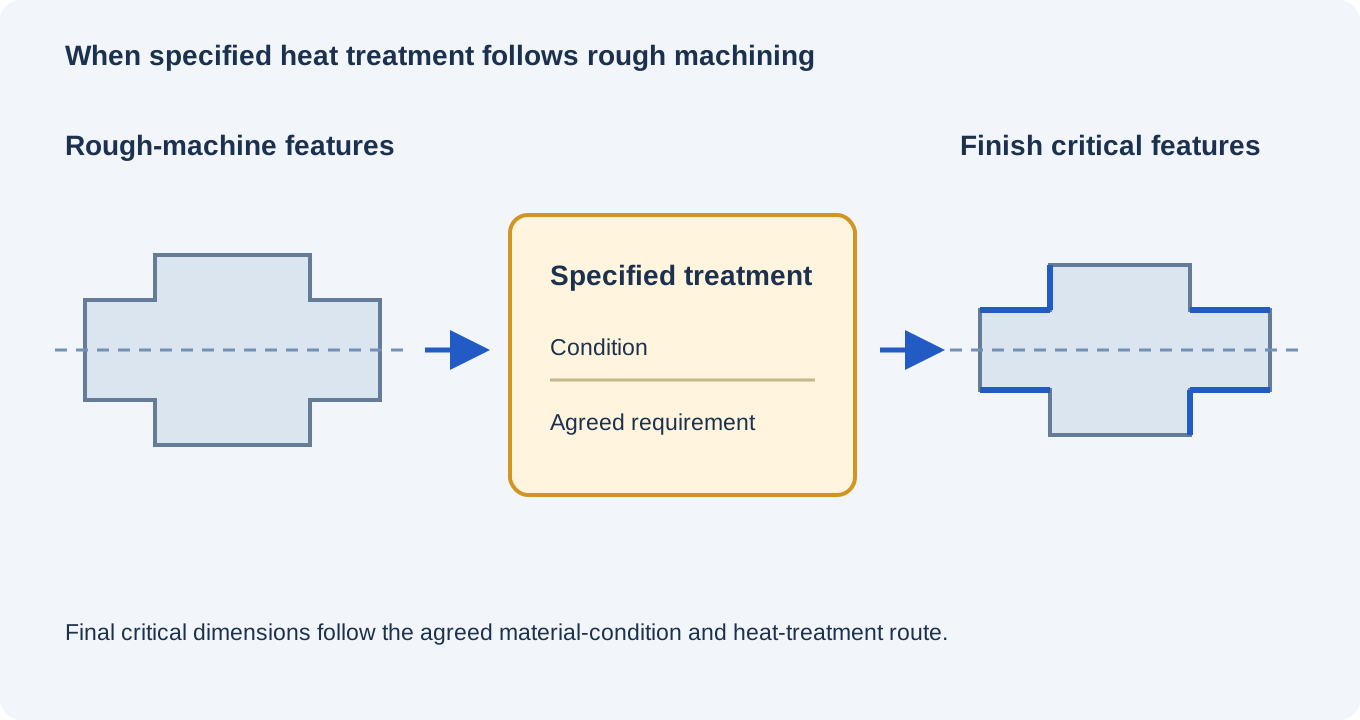
Vi svarvar koaxiala diametrar, hål och axiella axlar så att de specificerade monteringsytorna och stoppen förhåller sig till sin funktionella axel. Ett värmebehandlingssteg efter grovsvarvningen påverkar när dessa slutliga mått kan godkännas.
Fräsning lägger till drivspår, monteringsytor och tvärgående funktioner till svarvade delar. Deras tillgänglighet, återstående tvärsnitt och förhållande till de färdiga journalerna avgör monteringen; de är inte enkelt extra snitt i en annars komplett axel.
Där en senare behandling krävs behåller bearbetningsvägen material för den planerade avslutande bearbetningsoperationen. Rörelse vid värmebehandling och avtagning av material kan påverka rakhet eller koncentricitet. Tillskottet anges för den aktuella komponenten och processen, snarare än som ett enda värde för alla 4140-delar.[3]
Ritningen anger det slutliga egenskapskravet och tillståndet i vilket varje egenskap mäts.
| Funktion | Krav eller referens | Godkänt tillfälle | Verifiering |
|---|---|---|---|
| Valt centreringshål | Ø20 H7: 20.000–20.021 mm | Där valt av ritningen, efter de specificerade operationerna | Mätning av färdigt borrhål |
| Värmebehandlat journal | Ritningsbegränsningar för runout och rätlinighet | Efter behandling och slutlig funktionsytbearbetning; angiven stödyta | Mätning från de funktionella referensytorna |
| Lokalt värmebehandlat slitageområde | Specificerad hårdhet, provområde och behandlat djup | Slutlig yta efter det planerade materialavtaget | Tillämplig hårdhets-/djupmetod och provtagning |
| Gängat avsnitt eller belagt register | Ritningsangiven gängklass eller storlek plus avslutningsgräns för ytbearbetning | Levererat beläggnings- eller maskerings-tillfälle | Gängmätning eller dimensionskontroll i detta tillfälle |
Gränsvärdena för Ø20 H7 är en ISO 286-referens som valts i ritningen. Tolerans för värmebehandling, lokalt behandlat djup och slutlig geometri fastställs för den faktiska komponenten och bearbetningsvägen; inget av dessa följer automatiskt från beteckningen 4140.
En axel kan uppfylla sin specificerade hårdhet samtidigt som den inte uppfyller kraven på runout, eller uppfylla en diameter utan att uppfylla kraven på materialtillstånd. Vi håller dessa resultat separerade istället för att betrakta en enskild kontroll som godkännande av hela komponenten.
4140 har medelhög härdbarhet. En tunn pinne och centrum av en tjock navdel svalnar inte lika snabbt under härdningen. Den krävda kärnreaktionen och tvärsnittet som finns när behandlingen utförs påverkar om det valda materialkvalitetsmärket och bearbetningsvägen är lämpliga.
Nyckelfästens ändar, gängutlöpningar och axelskuldervinklar avbryter lastvägen. Deras radie, djup och position ingår fortfarande i den godkända konstruktionen. Ökad hårdhet eliminerar inte spänningskoncentrationen som orsakas av en skarp rot.
En lång skäfte del bredvid en tung fläns reagerar annorlunda under uppvärmning och nedkylning. Att säkerställa tillgänglighet för avslutande bearbetning till den viktiga axeln och ytor kan vara mer användbart än att ange stränga slutmått innan behandlingsvägen är fastställd.[1]
För en specificerad lokal behandling är arbetsbanan, ändövergångarna och de skyddade områdena åtskilda. En lagerdiameter, angränsande tätningsyta och gänga behöver inte erhålla samma behandling. Den återstående behandlingsdjupet utvärderas efter eventuell slutlig borttagning från den ytan.
Nyckeln, splinen eller kläminterfacet överför vridmoment till axeln; lagernas ytor stödjer den. Deras positioner, rotgeometri och referensytans relation betraktas därför tillsammans. Vi bearbetar de frigjorda funktionerna utan att tilldela ett vridmomentvärde baserat på ett lagermaterialens draghållfasthetsvärde.
En pins understödda längd, kontaktarea och kantbelastning påverkar hur den slits och bärs upp. De avsedda ytor- och kärnkraven bör anpassas till denna kontakt, snarare än att välja den högsta tillgängliga hårdheten för varje del.
En nav eller ett mantelstykke kan kräva en tät monteringspassning samtidigt som dess yttre yta utför en annan funktion. Borret, nyckelfåran och ansiktet behåller tillräckligt med omgivande material för denna montering; det yttre slitagekravet och monteringsborret anges separat.
En fungerande land eller positioneringsyta kräver stöd under kontaktytan. Avlastningsfickor minskar materialåtgången och ger bättre tillträde, men de förändrar också detta stöd. Vi behåller de specificerade landytorna, ribborna och monteringsytorna genom den slutliga bearbetningen.
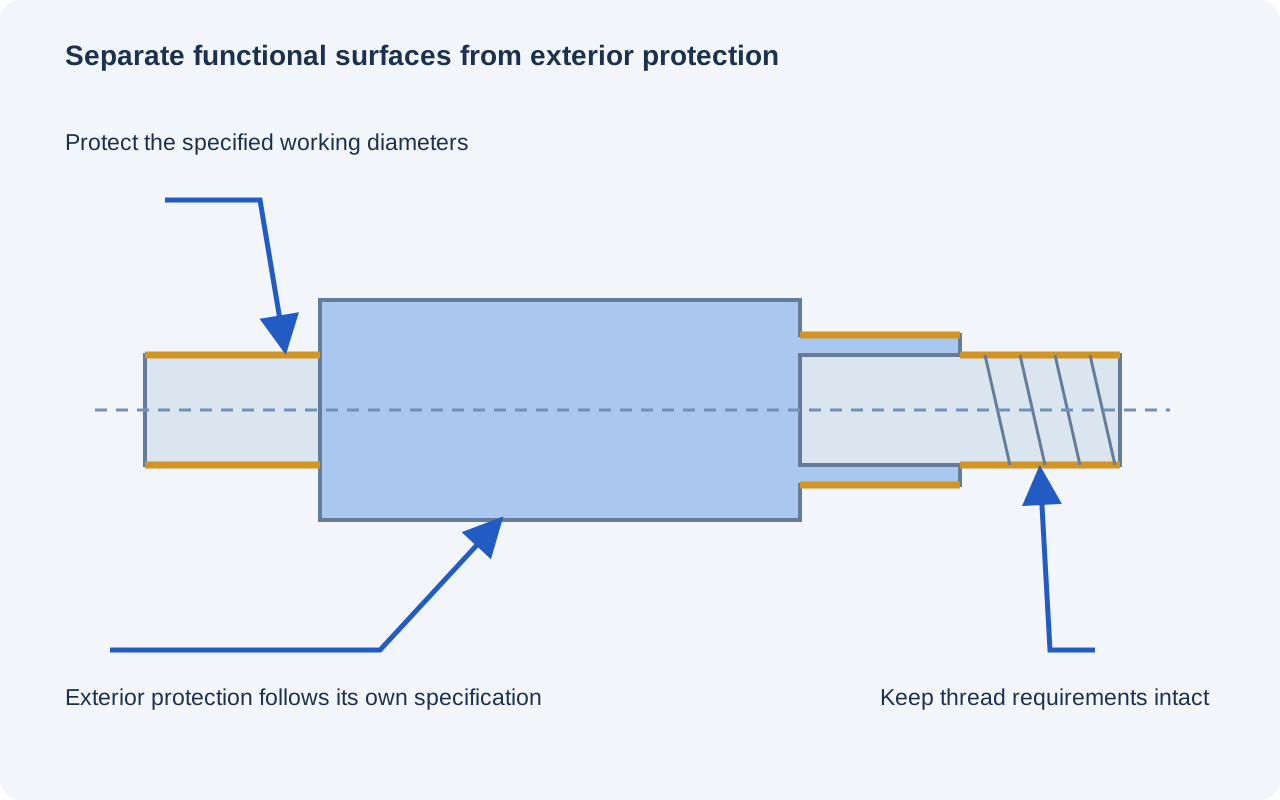
Lagerytorna, glidytor med angivna diametrar och monteringsytor behåller den specificerade ytjämnheten och kantavkantningarna. Burrborttagning får inte avrunda en positioneringsaxel eller öppna ingången till ett passat hål utöver dess ritningsmått.
En skyddande ytbehandling kan täcka ytan samtidigt som valda hål, gängor eller kontaktytor maskeras. Vi bevarar dessa gränser så att ytan avsedd för montering stämmer överens med den dimension som godkänts.
Där slipning, honing eller en annan specialytbehandling krävs identifieras omfattningen av denna separat. Den sista snittoperationen eller slipoperationen måste lämna den erforderliga arbetsgeometrin och eventuell specificerad behandlad lager.
Färdigbearbetad stål kan kräva tillfällig konservering och separation av kontaktytor under transport. Oljefria monteringsområden, rengöringskrav och ankomsttillståndet överenskoms tillsammans med den valda skyddande ytbehandlingen.
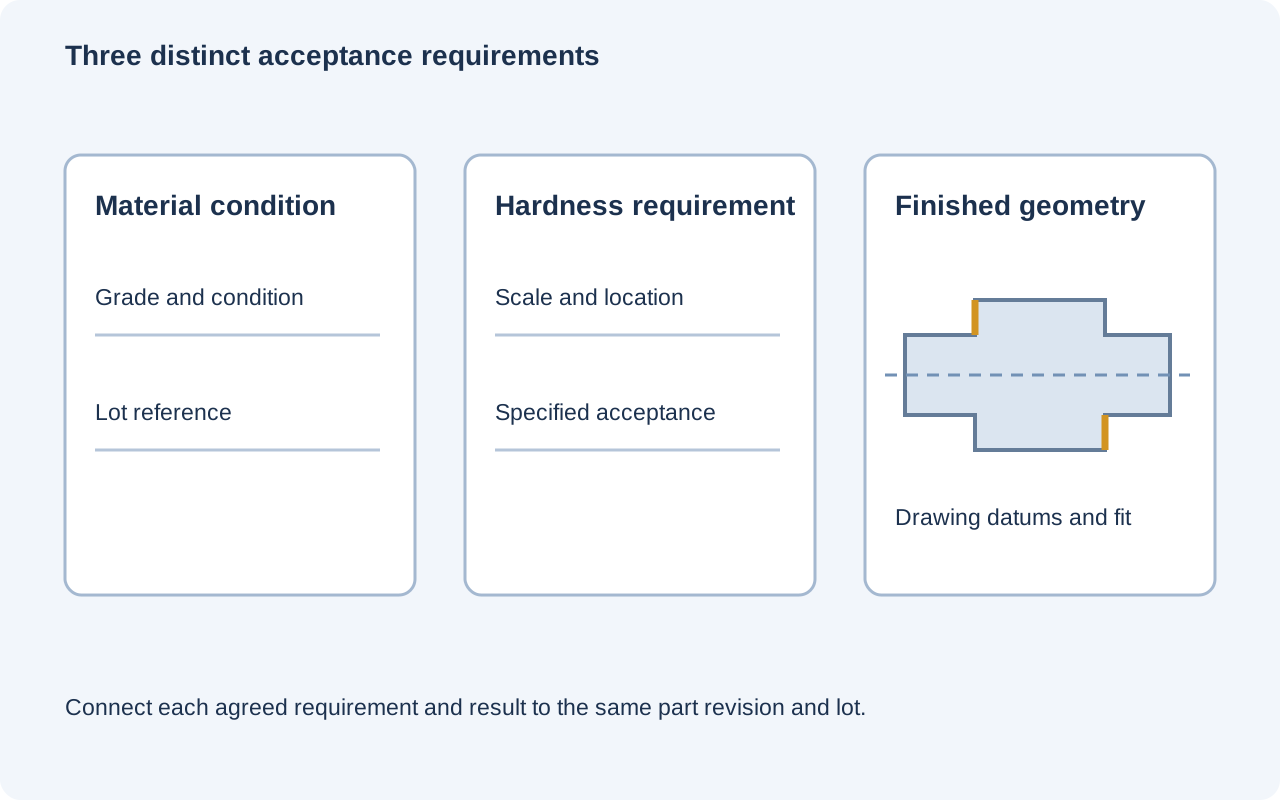
Den krävda råmaterialuppgiften identifierar den beställda legeringen, produktspecifikationen och det levererade tillfället. Värme- eller batchidentiteten förblir kopplad till komponenterna; en etikett på förhärdat material vid inkomst är inte ett substitut för en krävd slutkontroll.
Ett krävt hårdhets- eller annat egenskapsresultat följer den angivna metoden, mätplatsen och provtagningsgrunden. Lokala ytkrav och kärnkrav registreras som separata kontroller där komponenten kräver detta.
Vi kontrollerar de ritningsdefinierade måtten och referensytornas relationer i det godkända sluttillfället. Behandlings- och specialprovningsunderlag ingår i överenskommen omfattning, medan rakhet och hålmått rapporteras från måttkontrollen.
Glanstuggade och förhärdata blankor kräver inte samma snittplan. Att utgå från ett hårdare levererat tillfälle kan öka verktygs- och bearbetningsarbetet, medan att undvika en senare behandling endast är användbart om detta tillfälle uppfyller den godkända komponenten.
En råmaterialvolym nära den färdiga drejda komponenten minskar materialborttagningen. En stor fläns på en smal axel eller en djup urhuggning i en blockformad del kan kräva extra stöd och inställningar även om den färdiga delen innehåller litet material.
En separat behandlingsfas, en ytbehandlingsoperation efter behandlingen samt ytterligare dokumentation av egenskaper innebär var och en extra arbetsinsats. Att hålla kritiska slutliga ytor tillgängliga kan minska omarbetning; att ta bort någon av dessa krävda faser ändrar offertens omfattning.
Programmering, inställning och initial förberedelse av fixtur delas mellan hela partiet. Att upprepa en godkänd råmaterialstatus och processväg undviker att utveckla dem på nytt; en annan slutlig hårdhet eller blanksektion kan kräva en ny plan.
Ett prov kan fastställa installationsutrymme, tillgänglighet för stöd och ingrepp med motparterna. Om det använder en tillfällig materialstatus besvarar denna provkörning passfrågan utan att godkänna de slutliga egenskaperna.
Den första delen som används för godkännande av produktion följer den avsedda material- och värmebehandlingsvägen. Dess slutliga egenskaper och dimensionsresultat uppfyller de frigivna kraven, inklusive ytor som slutfärdigas efter värmebehandling.
Det frigivna partiet använder den godkända materialdefinitionen, processstadierna och omfattningen av kontrollen. En ändring av råmaterialstatus eller slutlig värmebehandling löses innan den tillämpas på resterande kvantitet.
En ny funktion, sektion eller slitageyta kan ändra valet av material eller värmebehandling även om artikelnumret behålls. En oförändrad upprepad beställning följer den godkända ritrevisionen och tillverkningsdefinitionen.
Endast efter att den krävda specifikationen och ersättningen har godkänts. Sammansättningsgränser, leveranstillstånd, tvärsnittsberoende egenskaper och provningskrav jämförs punkt för punkt innan en motsvarighet godtas. Vi behåller den frigivna benämningen eller den uttryckligen godkända alternativa benämningen snarare än att byta legering baserat på namnöverensstämmelse.
Nej. Den Vulcan-tabell som används här utesluter uttryckligen kalldraget material. Detta råmaterial kräver istället tillämpligt tillstånd och produktdata. Begreppet ”blank” beskriver en yta eller en produktfinish; det gör inte ett uteslutet materialtillstånd överensstämmande med denna tabell.
Inte enbart utifrån den bevisningen. Ythärdhet fastställer inte ekvivalenta kärnegenskaper i ett större tvärsnitt. Atlas identifierar 4340 som ett alternativ när större kärnhållfasthet krävs, särskilt i större tvärsnitt. Ersättning kräver därför de specificerade genomhårdandeegenskaperna och konstruktionsgodkännande; en överensstämmande ythärdhetsmätning fastställer inte kärnhållfastheten.
Det kräver en separat bedömning av svetsningen och sluttillståndet. Svetsning förändrar den lokala termiska historiken, och Atlas varnar för sprickrisk i 4140. En fästanordning som läggs till efter bearbetning täcks inte automatiskt av de ursprungliga råmaterialsegenskaperna; den godkända processvägen måste ta hänsyn till svetsområdet och eventuell påverkan på slutlig geometri.
Inte som standard. ASTM E140 behandlar hårdhetsomvandling som ungefärlig och beroende av material och bearbetningsförhållanden. Den angivna skalan och metoden utgör fortfarande godkännandebasen om inte en tillämpbar omvandling uttryckligen är överenskommen. För ett tunt behandlat skikt mäts hårdhetsprofilen på skiktet självt, med den metod som anges på ritningen.
Nej. En slät råmaterialyta är inte nödvändigtvis den färdiga arbetsytan. Atlas påpekar att kalldragning kan behålla ytskador från varmvalsning. Bearbetningsvägen ger fortfarande den nödvändiga materialavtagningen för det faktiska blanket, den färdiga storleken och ytkraven – istället för att använda dess blanka utseende som bevis för noll tillägg.
Dela ditt delritning, önskade materialvillkor och kvantitet. Vi kommer att offra bearbetning, specificerat slutvillkor samt eventuella överenskomna behandlingar, ytfinish eller dokumentation.
Råmaterialreferensförhållanden och de tekniska skillnaderna som används ovan.
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
