Ir para o conteúdo
VETCNCFABRICAÇÃO CNC
Eixo metálico escalonado ao lado de uma bucha aberta e de um bloco de parada de montagem com dois furos

Usinagem CNC em aço 4140
para eixos, cubos e componentes de desgaste

Comparar condições do aço 4140

Eixos, pinos, cubos e blocos usinados em 4140

6 tipos de componentes

Eixos de transmissão escalonados

Tornemos journals, ombros e extremidades roscadas, com rasgos de chaveta ou faces planas fresadas conforme exigido. As características de assentamento e acionamento do eixo seguem o mesmo eixo definido no desenho e a condição final do material.
Pinos de ombro e de localização

Pinos de ombro e de localização combinar um diâmetro funcional com uma face de encosto e um recurso de retenção. Distinguimos a seção deslizante ou de localização de uma cabeça, rosca ou recurso de remoção.

Cubos flangeados

Um cubo fresado conecta um eixo a uma flange ou componente acoplado. Usinamos o furo, a face de registro e a face de assentamento em conjunto com o padrão de furos especificado, o rasgo de chaveta ou os detalhes de fixação por grampo.

Luvas de desgaste

Usinamos luvas com os ajustes internos e externos especificados, ombros e bordas de entrada. O diâmetro de desgaste e sua condição de material subjacente permanecem independentes do furo utilizado para montagem da luva.

Eixos-fuso roscados

Eixos-fuso roscados combinam uma rosca funcional com diâmetros para rolamentos, faces planas para chave ou detalhes nas extremidades. A forma da rosca e os ombros de assentamento são usinados conforme a arranjo previsto para porca e suporte.

Blocos de montagem e de ferramentaria

Fresamos faces de montagem, bolsos e furos de localização ou roscados em blocos de 4140. As superfícies funcionais e as áreas de contato sob carga mantêm a geometria do desenho ao longo da rota de acabamento especificada.

Nossa usinagem de 4140 abrange componentes torneados e fresados nas condições de matéria-prima e entrega especificadas. Qualquer tratamento adicional ou acabamento especializado é identificado na cotação.

Condições de fornecimento e propriedades do aço 4140

Matéria-prima recozida antes do desenvolvimento final das propriedades

O aço 4140 recozido é uma condição inicial mais macia para usinagem substancial. Quando o componente acabado exige um estado temperado, o percurso passa pelo tratamento especificado e depois pela aceitação dimensional nesse estado final.[1]

Escolha do caminho
Remover material antes do desenvolvimento das propriedades finais exigidas.

Matéria-prima comprada com têmpera e revenimento

O estoque pré-temperado já foi temperado e revenido. Por exemplo, a Wingate lista seu produto 4140 HT na faixa de 28–32 HRC. Essa faixa do fornecedor descreve um produto em estoque; o pedido ainda define a condição final exigida. [1] [2]

Escolha do caminho
Usinar a condição fornecida selecionada sem presumir outra etapa de têmpera.

Um tratamento final especificado separadamente

Um componente pode, alternativamente, necessitar de usinagem grossa, uma etapa de tratamento acordada e trabalho final em características críticas. Cotamos essas operações e responsabilidades explicitamente, incluindo trabalho de parceiros quando necessário, em vez de pressupor que todos os componentes em 4140 seguem esse caminho. [2]

Escolha do caminho
Levar em conta as propriedades finais e as características acabadas posteriormente.

Forma do produto e especificação aplicável

A barra redonda atende muitos componentes torneados; a matéria-prima retangular pode ser adequada para um bloco fresado. A norma do produto, a classe de resistência e a condição de fornecimento identificam o material solicitado com maior precisão do que apenas “4140 HT”.

Escolha do caminho
Manter a especificação do material vinculada ao blank e ao lote reais.
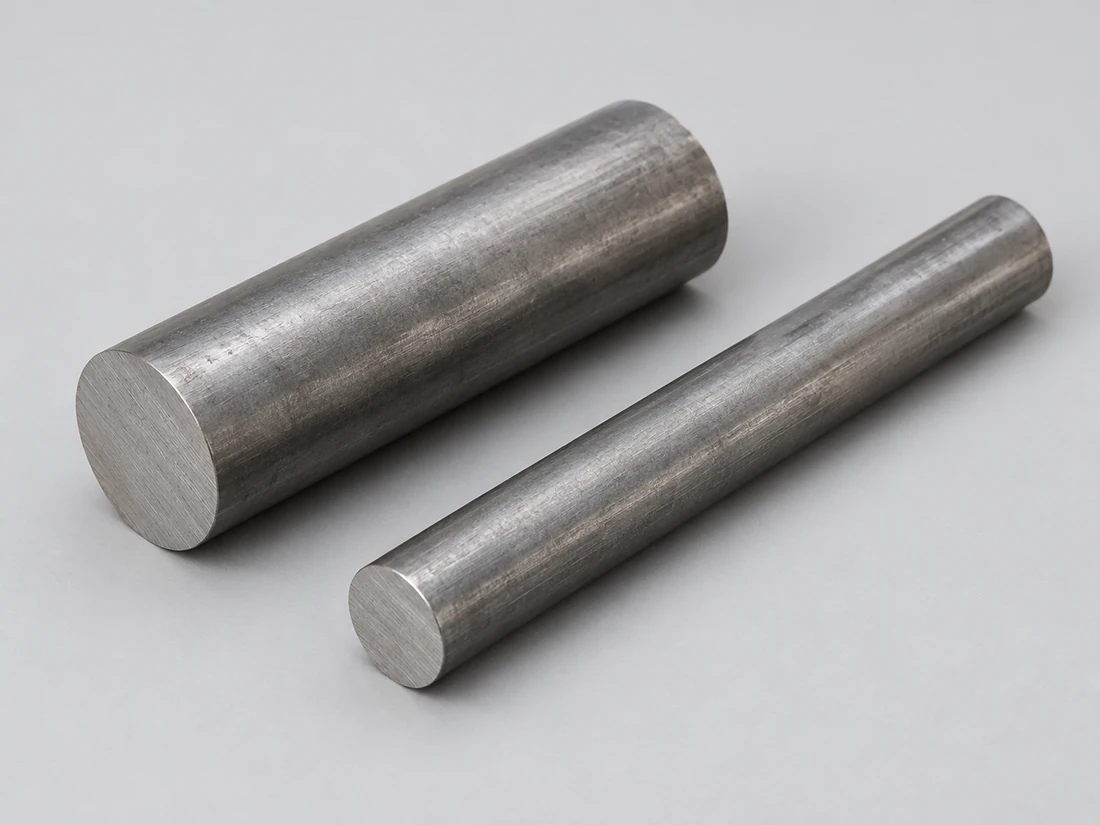
Dois tarugos cilíndricos metálicos sem marcação com extremidades planas serradas
Dois tarugos retangulares metálicos sem marcação com extremidades planas

A dimensão da seção altera a base das propriedades

A seguinte comparação T/U provém da referência publicada pela Vulcan para barras temperadas e revenidas. Sua seção máxima limitada é uma condição de seção de tratamento térmico, não o diâmetro de um componente VETCNC acabado. As propriedades ao longo de uma secção maior seguem a secção determinante do tratamento térmico.[1] [2]

T e U abaixo são as condições de referência declaradas pelo fornecedor, não graus universais de 4140 nem opções padrão de entrega.

Barra 4140 temperada e revenida: referência Vulcan T/U
PropriedadeCondição TCondição UBase
Seção limitada de referência (mm)10063Condição da seção durante o tratamento térmico
Resistência à tração (MPa)850–1,000930–1,080Faixa publicada
Tensão de escoamento a 0,2 % (MPa)≥665≥740Valor mínimo publicado
Alongamento (%)≥13≥12Valor mínimo publicado
Energia de impacto Izod (J)≥54≥47Valor mínimo publicado
Energia de impacto Charpy (J)≥50≥42Valor mínimo publicado
Dureza Brinell (HB)248–302269–331Faixa publicada

Fonte: Vulcan Engineering Steels, tabela de aço 4140 com base na norma AS1444-1996 declarada; barra revenida e temperada, todos os acabamentos exceto laminada a frio. A tabela aberta não especifica a temperatura do ensaio de impacto nem os detalhes do corpo de prova. Estas são condições de referência de material do fornecedor, não propriedades universais do aço 4140, limites dimensionais para peças acabadas nem padrões de entrega da VETCNC. A especificação do produto encomendado rege a aceitação.

Torneria e fresagem na condição especificada do aço 4140

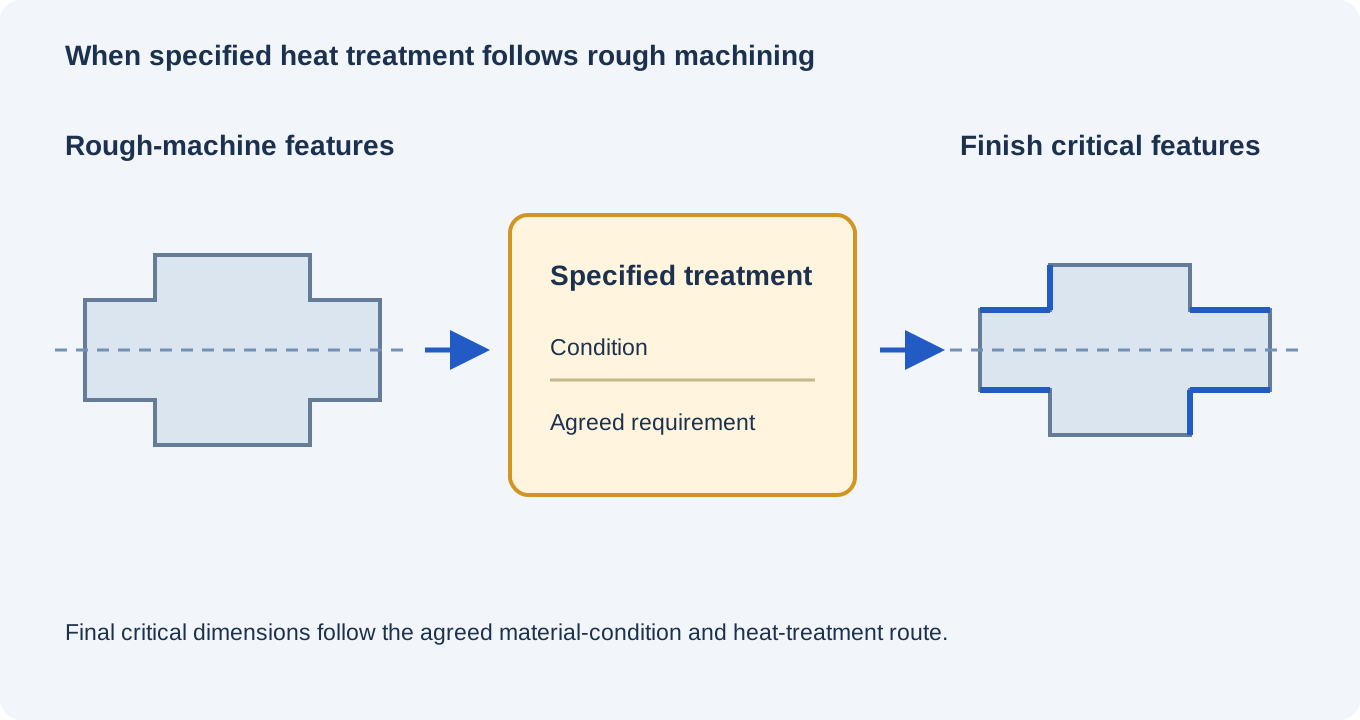
Rota condicional desde a usinagem preliminar, passando pelo tratamento especificado, até o acabamento de características críticas

Superfícies de apoio (journals), furos (bores) e faces axiais de assentamento

Realizamos torneamento de diâmetros coaxiais, furos e ombros, garantindo que os assentamentos e batentes especificados estejam relacionados ao seu eixo funcional. Um tratamento térmico após o torneamento de desbaste altera o momento em que essas dimensões finais podem ser aceitas.

Ranhuras de chaveta, planos e características interrompidas

A fresagem adiciona ranhuras de acionamento, faces de montagem e características transversais às peças torneadas. O acesso a essas características, a seção remanescente e sua relação com os journals acabados determinam a montagem; elas não são simplesmente cortes adicionais num eixo já praticamente completo.

Desbaste, tratamento e usinagem final das características

Quando um tratamento posterior for necessário, o roteamento mantém material para a operação de acabamento planejada. O movimento decorrente do tratamento térmico e a remoção de material podem alterar a retilineidade ou a concentricidade. A sobremetal é definida para esse componente e processo específico, em vez de ser atribuída como um único valor para todas as peças em aço 4140. [3]

Dureza, ajustes e estado superficial entregue

Eixo, bucha 4140 e carcaça: interfaces funcionais distintasSeção transversal conceitual de um eixo central, bucha anelar 4140 e carcaça envolvente. Cada interface segue seu próprio requisito de desenho.CarcaçaBucha 4140Eixo acopladoConceito de interface.
A condição do material e o ajuste dimensional são aceitos separadamente.
Características em 4140 e sua condição final de aceitação
CaracterísticaRequisito ou referênciaCondição aceitaVerificação
Furo de localização selecionadoØ20 H7: 20.000–20.021 mmOnde selecionado pelo desenho, após as operações especificadasMedição do furo acabado
Eixo tratado termicamenteControles de desalinhamento (runout) e retilineidade conforme desenhoApós o tratamento térmico e a usinagem final das características; apoio declaradoMedição a partir dos datums funcionais
Trilha de desgaste tratada localmenteDureza especificada, área de ensaio e profundidade tratadaSuperfície final após a remoção planejadaMétodo aplicável de dureza/profundidade e amostragem
Rosca ou registro revestidoClasse ou dimensão da rosca conforme desenho, mais limite de acabamentoRevestimento entregue ou condição mascaradaVerificação com calibrador de roscas ou controle dimensional nesse estado

Os limites Ø20 H7 são uma referência ISO 286 selecionada no desenho. A folga para tratamento térmico, a profundidade local tratada e a geometria final são definidas para o componente real e sua rota de fabricação; nenhum desses parâmetros decorre automaticamente da designação 4140.

Um único componente, com resultados de aceitação distintos

Um eixo pode atender à dureza especificada sem, contudo, cumprir o requisito de desalinhamento (runout), ou atender ao diâmetro exigido sem apresentar a condição de material requerida. Mantemos esses resultados separados, em vez de considerar uma única verificação como aprovação do componente completo.

Detalhes de projeto que importam no aço 4140

A seção que deve desenvolver as propriedades

O aço 4140 possui temperabilidade média. Um pino fino e o centro de um cubo espesso não esfriam de maneira idêntica durante a têmpera. A resposta exigida no núcleo e a seção presente durante o tratamento influenciam se a classe de aço e a rota de fabricação selecionadas são adequadas.

Raízes de ombro e transições carregadas

Extremidades de rasgos de chaveta, saídas de roscas e filetes de ombro interrompem o caminho de carga. Seu raio, profundidade e posição permanecem parte do projeto liberado. O aumento da dureza não elimina a concentração de tensões causada por uma raiz afiada.

Variações entre seções finas e seções maciças

Um longo fuste ao lado de uma pesada flange responde de forma distinta durante o aquecimento e o resfriamento. Manter o acesso para acabamento nas faces e no eixo críticos pode ser mais útil do que atribuir limites rigorosos de acabamento antes de definir a rota de tratamento. [1]

Limites de um tratamento local de desgaste

Para um tratamento local especificado, a pista de trabalho, as transições nas extremidades e as áreas protegidas são distintas. Um diâmetro de rolamento, uma superfície de vedação adjacente e uma rosca não precisam receber o mesmo tratamento. A profundidade restante tratada é avaliada após qualquer remoção final dessa superfície.

Discutir requisitos da peça

Componentes em aço 4140 em conjuntos mecânicos

Eixos que transmitem torque

A chave, a ranhura ou a interface de fixação transmite o torque para o eixo; os mancais o suportam. As posições desses elementos, sua geometria na raiz e sua relação com o datum são, portanto, consideradas em conjunto. Usinamos as características liberadas sem atribuir uma classificação de torque com base em um valor de tração padrão de estoque.

Pinos sob contato repetido

O comprimento suportado de um pino, sua área de contato e a carga nas bordas afetam o desgaste e a capacidade de suportar carga. Os requisitos previstos para a superfície e para o núcleo devem ser adequados a esse contato, em vez de selecionar a dureza mais elevada disponível para cada peça.

Eixos, cubos e buchas com furos ajustados

Um cubo ou bucha pode exigir um ajuste de montagem apertado, enquanto sua superfície externa desempenha outra função. O furo, a ranhura para chaveta e a face mantêm seção suficiente ao redor para essa montagem; o requisito de desgaste na superfície externa e o furo de montagem são especificados separadamente.

Blocos de ferramentas e suporte para máquinas

Uma superfície de apoio ou recurso de localização em funcionamento requer suporte sob a zona de contato. Os bolsos de alívio reduzem o material e o espaço de acesso, mas também alteram esse suporte. Mantemos as superfícies de apoio, nervuras e faces de fixação especificadas até a usinagem final.

Superfícies Funcionais e Proteção do Aço

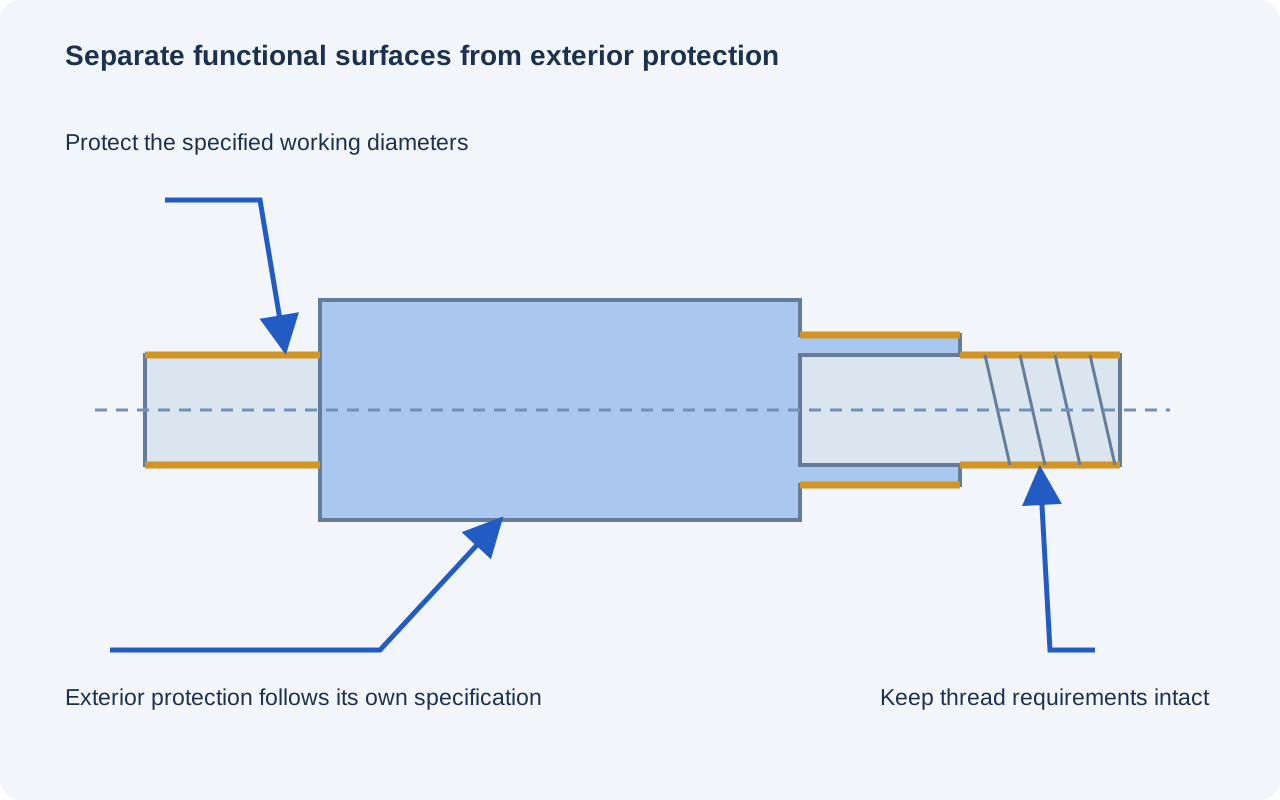
Eixo escalonado com journals de trabalho e rosca externa separados de zonas de proteção externa

Superfícies de trabalho e condição das arestas

Os journals, diâmetros deslizantes e faces de assento mantêm a rugosidade e os chanfros especificados. A remoção de rebarbas não arredonda um ombro de localização nem alarga a entrada de um furo ajustado além do indicado no desenho.

Mascaramento ao redor de características montadas

Um acabamento protetor pode cobrir a parte externa, enquanto furos, roscas ou contatos selecionados permanecem mascarados. Preservamos esses limites para que a superfície destinada à montagem corresponda à dimensão que está sendo aceita.

Acabamento após a rota de têmpera

Quando um acabamento especializado, como retificação, honing ou outro, for exigido, seu escopo incluído será identificado separadamente. O corte final ou operação abrasiva deve deixar a geometria de trabalho exigida e qualquer camada tratada especificada.

Limpeza e proteção durante o transporte

O aço acabado pode exigir preservação temporária e separação das superfícies de contato durante o transporte. Áreas de montagem isentas de óleo, requisitos de limpeza e condição de recebimento são acordados com o acabamento protetor selecionado.

Registros de material, propriedades e geometria

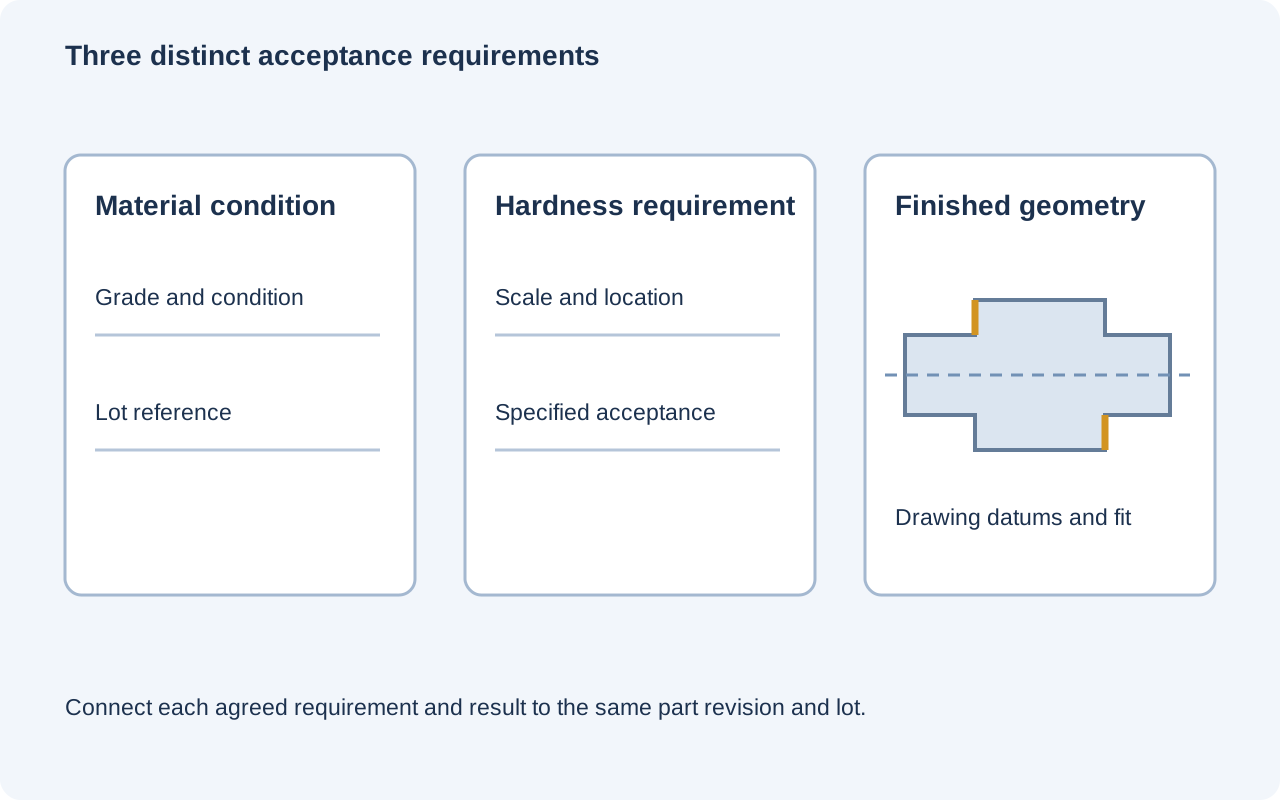
Registros separados não preenchidos para condição do material, requisito de dureza e geometria final

Identidade e condição fornecida

O registro de estoque exigido identifica a liga encomendada, a especificação do produto e a condição fornecida. Sua identidade térmica ou por lote permanece vinculada às peças; uma etiqueta de pré-endurecimento recebida não substitui um ensaio final exigido.

Os ensaios de propriedades especificados

Um resultado exigido de dureza ou outra propriedade segue seu método, localização e base de amostragem declarados. Requisitos locais de superfície e requisitos do núcleo são registrados como ensaios separados sempre que o componente os exigir.

Medições das características acabadas

Verificamos as dimensões e relações entre referências definidas no desenho, no estado final aceito. Os registos de tratamento e de ensaios especiais são incluídos no âmbito acordado, enquanto a retilineidade e a medida do furo são reportadas pela inspeção dimensional.

O que altera o custo da usinagem de 4140?

Condição adquirida e trabalho de usinagem

Barras recozidas e pré-endurecidas não exigem o mesmo plano de usinagem. Iniciar com uma condição fornecida mais dura pode aumentar o desgaste das ferramentas e o trabalho de usinagem, enquanto evitar um tratamento posterior só é útil quando essa condição satisfaz o componente liberado.

Dimensão da barra, remoção de material e suporte

Um envelope de estoque próximo ao componente torneado reduz a quantidade de material a ser removido. Uma grande flange em um eixo esbelto ou um rebaixo profundo em um bloco podem exigir suporte e configurações adicionais, mesmo quando a peça acabada contém pouca quantidade de material.

Tratamento e acabamento final das características

Uma etapa de tratamento separada, uma operação de acabamento pós-tratamento e evidências adicionais de propriedades acrescentam trabalho. Manter superfícies críticas finais acessíveis pode reduzir retrabalho; a eliminação de qualquer uma dessas etapas exigidas altera o escopo da cotação.

Quantidade e preparação para repetição

Programação, configuração e preparação inicial do dispositivo são compartilhadas por todo o lote. Repetir uma condição de estoque aprovada e uma rota de processo evita desenvolvê-las novamente; uma dureza final diferente ou uma seção da barra distinta pode exigir um novo plano.

De uma amostra de ajuste em 4140 à produção em série

Componentes para verificação de ajuste

Uma amostra pode estabelecer folga de instalação, acesso ao suporte e engajamento com as peças acopladas. Se utilizar uma condição de material temporária, esse ensaio responde à pergunta sobre o ajuste sem aprovar as propriedades finais.

Primeira peça representativa

A primeira peça utilizada para aprovação da produção segue a rota pretendida de material e tratamento. Seus resultados finais de propriedades e dimensões atendem aos requisitos liberados, incluindo superfícies acabadas após o tratamento.

Liberação de lote

O lote liberado utiliza a definição de material aprovada, as etapas do processo e o escopo de inspeção. Qualquer alteração na condição do estoque ou no tratamento final é resolvida antes de ser aplicada à quantidade restante.

Alterações em pedidos repetidos

Uma nova função, seção ou interface de desgaste pode alterar a escolha do material ou do tratamento, mesmo quando o número da peça é mantido. Uma repetição inalterada segue a revisão aprovada do desenho e a definição de fabricação.

Perguntas frequentes sobre usinagem CNC de aço 4140

É possível substituir 42CrMo4 ou EN19 por um desenho que especifique 4140?

Apenas após a aprovação da especificação e da substituição exigidas. Os limites de composição, o estado de fornecimento, as propriedades dependentes da secção e os requisitos de ensaio são comparados ponto por ponto antes de se aceitar uma equivalência. Mantemos a designação liberada ou a alternativa expressamente aceita, em vez de alterar a liga com base apenas em uma correspondência nominal.

A tabela de propriedades T/U aplica-se à barra 4140 laminada a frio?

Não. A tabela Vulcan utilizada aqui exclui expressamente material laminado a frio. Esse material requer, em vez disso, a condição aplicável e os dados do produto correspondentes. A palavra «brilhante» descreve um acabamento superficial ou do produto; não faz com que uma condição de material excluída se torne compatível com esta tabela.

É possível substituir 4340 por um componente grande em 4140, caso a dureza superficial seja equivalente?

Não com base apenas nessa evidência. A dureza superficial não garante propriedades equivalentes no núcleo de uma seção maior. A Atlas identifica o 4340 como alternativa quando é necessária maior resistência no núcleo, especialmente em seções maiores. Portanto, qualquer substituição exige as propriedades requeridas ao longo de toda a seção e aprovação do projeto; uma leitura de dureza superficial equivalente não comprova a resistência do núcleo.

É possível adicionar um acessório soldado a uma peça de aço 4140 já revenida?

É necessário um processo separado de soldagem e avaliação da condição final. A soldagem altera a história térmica local, e a Atlas alerta para o risco de trincas no aço 4140. Um componente acrescentado após a usinagem não é automaticamente abrangido pelas propriedades originais do material bruto; o roteiro aprovado deve abordar a região soldada e qualquer efeito sobre a geometria final.

Um valor de dureza convertido de HB para HRC pode substituir o ensaio de dureza especificado no desenho?

Não por padrão. A ASTM E140 trata a conversão de dureza como aproximada e dependente do material e da condição de processamento. A escala e o método especificados continuam sendo a base de aceitação, salvo se uma conversão aplicável for expressamente acordada. Numa camada tratada fina, o perfil de dureza é medido na própria camada, pelo método indicado no desenho.

Uma barra de aço 4140 com acabamento brilhante ou trefilada a frio elimina o sobremetal de usinagem?

Não. Uma superfície lisa do material bruto não é necessariamente a superfície de trabalho acabada. A Atlas observa que a laminação a frio pode reter defeitos da superfície provenientes da laminação a quente. O processo ainda fornece a remoção necessária para o blank real, as dimensões acabadas e os requisitos de superfície, em vez de usar sua aparência brilhante como evidência de tolerância zero.

SUPORTE PARA PROJETOS

Discutir seu componente em aço 4140

Compartilhe o desenho da sua peça, a condição exigida do material e a quantidade. Nós emitiremos uma cotação para a usinagem, para a condição final especificada e para qualquer tratamento, acabamento ou registros acordados.

Referências de Material e Fabricação 4140

Condições de referência em estoque e as distinções técnicas utilizadas acima.

  1. Vulcan — Aços para Engenharia: Aço de Alta Resistência 4140Propriedades publicadas de barras temperadas e revenidas, seção determinante e exclusão de barras laminadas a frio
  2. Wingate Alloys — 4140 Pré-temperado AISI; ASTM A434/A434M-24Uma faixa nomeada de material pré-temperado e o escopo das especificações para barras de liga temperadas e revenidas
  3. Atlas Specialty Metals — Barra de Aço de Baixa Liga com Têmpera Integral 4140, Abril de 2006Temperabilidade, folga superficial do material bruto, considerações para soldagem e seleção de material para seções maiores
  4. ASTM E140 — Tabelas de Conversão de DurezaConversões aproximadas e seus limites quanto ao material, tratamento térmico e condições de ensaio
VETCNCFABRICAÇÃO CNC

Solicitar orçamento

Enviar desenho

*Campos obrigatórios

Ilustração da geometria da peça em acetal

Ilustração ampliada da geometria da peça

Ilustração da peça gerada por IA.

Português
WhatsApp Envie-nos um e-mail

Conte-nos sobre seu projeto

Compartilhe seus requisitos e entraremos em contato por e-mail.

PDF, CAD ou ZIP · até 20 MB