Vai al contenuto
VETCNCCNC MANUFACTURING
Albero metallico a gradini accanto a una boccola aperta e a un blocco di arresto per il fissaggio con due fori

Lavorazione CNC dell'acciaio 4140
per alberi, mozzi e componenti soggetti ad usura

Confronta le condizioni dell'acciaio 4140

Alberi, perni, mozzi e blocchi lavorati in acciaio 4140

6 tipi di componenti

Alberi di trasmissione a gradini

Torniamo i tratti di albero (journal), le spalle e i raccordi filettati, con cave per linguette o piani fresati dove richiesto. Le caratteristiche di appoggio e trasmissione dell’albero seguono lo stesso asse definito dal disegno e lo stesso stato finale del materiale.
Perni di spalla e di posizionamento

Perni di spalla e di posizionamento Combinare un diametro di lavoro con una spalla di arresto e una caratteristica di ritenzione. Distinguiamo la sezione di scorrimento o di posizionamento da una testa, una filettatura o una caratteristica di rimozione.

Mozzi flangiati

Un mozzo cavo collega un albero a una flangia o a un componente collegato. Lavoriamo il foro cavo, la superficie di registrazione e quella di appoggio insieme al pattern di fissaggio specificato, alla cava per linguetta o ai dettagli di serraggio.

Guarnizioni di usura

Lavoriamo le guarnizioni con i giochi interni ed esterni specificati, le spalle e i bordi di ingresso. Il diametro di usura e il relativo stato del materiale sottostante sono distinti dal foro utilizzato per il montaggio della guarnizione.

Alberi portanti filettati

Gli alberi portanti filettati combinano un filetto funzionale con diametri per cuscinetti, piani per chiave o dettagli terminali. Il profilo del filetto e le spalle di appoggio sono lavorati per l’accoppiamento previsto con il dado e la configurazione di supporto.

Blocchi di fissaggio e di attrezzaggio

Fresiamo le superfici di fissaggio, le tasche e i fori di posizionamento o filettati sui blocchi in acciaio 4140. Le superfici funzionali e le aree di contatto caricate mantengono la geometria indicata nel disegno lungo il percorso di finitura specificato.

La nostra lavorazione dell’acciaio 4140 comprende componenti torniti e fresati nelle condizioni di materiale grezzo e consegna specificate. Eventuali trattamenti aggiuntivi o finiture specialistiche sono indicati nella quotazione.

Condizioni di fornitura e proprietà materiali dell’acciaio 4140

Materiale grezzo ricotto prima dello sviluppo finale delle proprietà richieste

L’acciaio 4140 ricotto rappresenta una condizione iniziale più morbida, adatta a lavorazioni sostanziali. Quando il componente finito richiede uno stato bonificato, il percorso passa dal trattamento specificato e poi dall’accettazione dimensionale in quello stato finale.[1]

Scelta del percorso di lavorazione
Rimuovere materiale prima dello sviluppo delle proprietà finali richieste.

Materiale grezzo acquistato già temprato e rinvenuto

Il materiale pretemprato è già stato temprato e rinvenuto. Ad esempio, Wingate indica il suo prodotto 4140 HT con durezza compresa tra 28 e 32 HRC. Tale intervallo fornito dal fornitore descrive un prodotto standard in magazzino; la specifica dell’ordine definisce comunque la condizione finale richiesta. [1] [2]

Scelta del percorso di lavorazione
Lavorare la condizione di materiale fornita selezionata senza presupporre un ulteriore passaggio di tempra.

Un trattamento finale specificato separatamente

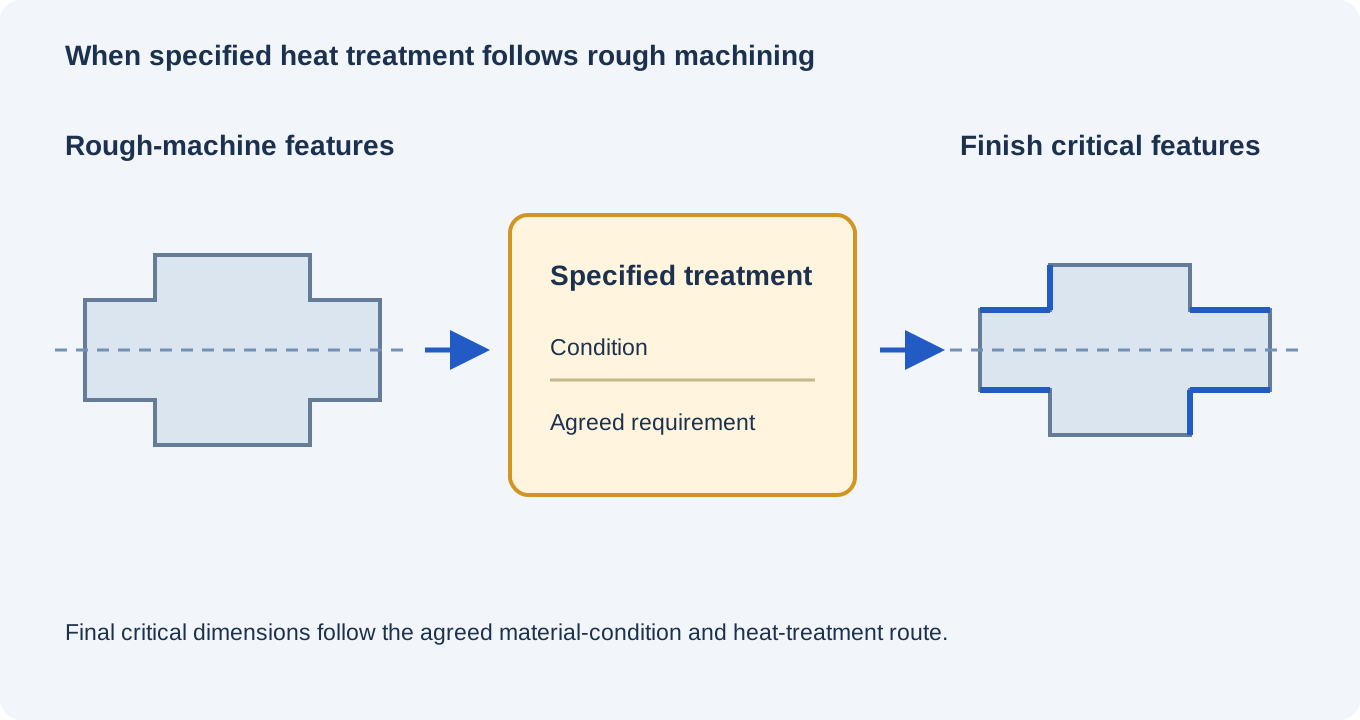
Un componente potrebbe invece richiedere una lavorazione di sgrossatura, uno stadio di trattamento concordato e una lavorazione finale sulle caratteristiche critiche. Forniamo preventivi espliciti per tali operazioni e relative responsabilità, inclusi eventuali interventi da parte di partner, anziché presupporre che ogni parte in 4140 segua tale percorso. [2]

Scelta del percorso di lavorazione
Prevedere le proprietà finali e le caratteristiche ultimate lavorate successivamente.

Forma del prodotto e norma di riferimento applicabile

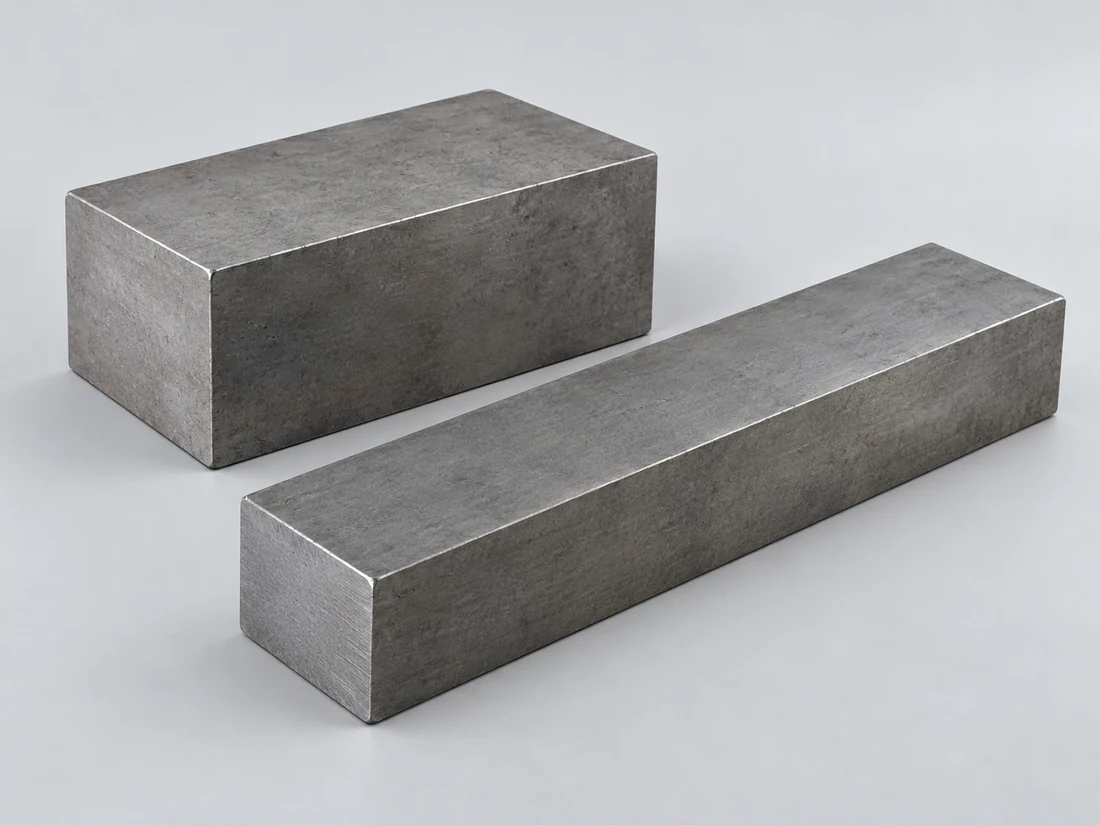
La barra tonda è adatta a molti componenti torniti; il materiale rettangolare può essere preferibile per blocchi fresati. La norma di prodotto richiesta, la classe di resistenza e la condizione di fornitura identificano il materiale ordinato con maggiore precisione rispetto alla sola indicazione «4140 HT».

Scelta del percorso di lavorazione
Mantenere la specifica del materiale collegata al grezzo effettivo e al relativo lotto.
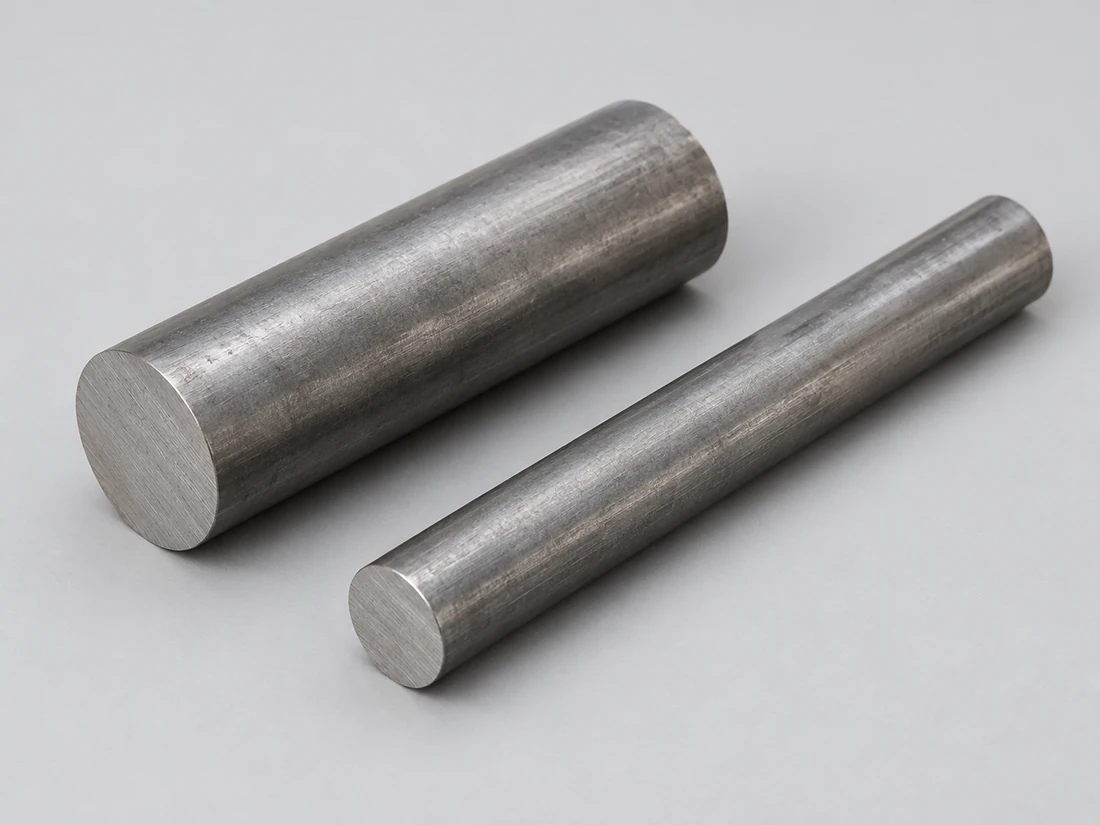
Due grezzi cilindrici metallici non contrassegnati con estremità piane tagliate a sega
Due grezzi rettangolari metallici non contrassegnati con estremità piane

Le dimensioni della sezione modificano la base delle proprietà

Il seguente confronto T/U proviene dal riferimento pubblicato da Vulcan per barre temprate e rinvenute. La sua sezione massima ammessa è una condizione legata al trattamento termico, non il diametro di un componente finito VETCNC. Le proprietà attraverso una sezione maggiore seguono la sezione determinante del trattamento termico.[1] [2]

T e U riportati di seguito sono le condizioni di riferimento dichiarate dal fornitore, non gradi universali di acciaio 4140 né opzioni di consegna predefinite.

Barra in 4140 temprata e rinvenuta: riferimento Vulcan T/U
ProprietàCondizione TCondizione UBase
Sezione di riferimento limitata (mm)10063Condizione della sezione durante il trattamento termico
Resistenza a trazione (MPa)850–1,000930–1,080Intervallo dichiarato
Tensione di snervamento allo 0,2 % (MPa)≥665≥740Valore minimo dichiarato
Allungamento (%)≥13≥12Valore minimo dichiarato
Energia d’urto Izod (J)≥54≥47Valore minimo dichiarato
Energia d’urto Charpy (J)≥50≥42Valore minimo dichiarato
Durezza Brinell (HB)248–302269–331Intervallo dichiarato

Fonte: Vulcan Engineering Steels, tabella relativa all’acciaio 4140 basata sulla norma AS1444-1996; barra temprata e rinvenuta, tutti i finiture tranne quella a freddo. La tabella pubblicata non specifica la temperatura del collaudo d’urto né i dettagli del provino. Si tratta di condizioni di riferimento materiale fornite dal fornitore, non di proprietà universali dell’acciaio 4140, di limiti dimensionali per pezzi finiti né di condizioni standard di consegna VETCNC. La specifica del prodotto ordinato regola l’accettazione.

Tornitura e fresatura nella condizione specificata dell’acciaio 4140

Percorso condizionale dalla lavorazione di sgrossatura attraverso il trattamento specificato fino alla finitura delle caratteristiche critiche

Zone di appoggio (journal), fori passanti (bores) e superfici di seduta assiali

Eseguiamo la tornitura di diametri coassiali, fori e spalle in modo che le sedute e le spalle di arresto specificate siano riferite al loro asse funzionale. Un trattamento termico eseguito dopo la tornitura di sgrossatura modifica il momento in cui tali dimensioni finali possono essere accettate.

Ranature per linguette, piani e caratteristiche interrotte

La fresatura aggiunge scanalature di trasmissione, superfici di montaggio e caratteristiche trasversali ai pezzi torniti. L’accessibilità, la sezione residua e il rapporto con i journal finiti determinano il posizionamento; non si tratta semplicemente di tagli aggiuntivi su un albero altrimenti completo.

Sgrossatura, trattamento termico e fresatura delle caratteristiche finali

Qualora sia richiesto un successivo trattamento, il percorso di lavorazione prevede un sovrametallo adeguato per l’operazione di finitura pianificata. I movimenti indotti dal trattamento termico e la rimozione di materiale possono modificare la rettilineità o la concentricità. Il sovrametallo è definito caso per caso, in funzione del componente e del processo specifico, anziché essere fissato come valore unico per tutti i pezzi in 4140. [3]

Durezza, tolleranze di accoppiamento e stato superficiale consegnato

Albero, bussola in 4140 e alloggiamento: interfacce operative distinteSezione concettuale di un albero centrale, una bussola anulare in 4140 e un alloggiamento circostante. Ogni interfaccia rispetta i propri requisiti di disegnoCarcassaBussola in 4140Albero di accoppiamentoConcetto di interfaccia
Lo stato materiale e l’accoppiamento dimensionale vengono accettati separatamente.
Caratteristiche in 4140 e loro condizione finale di accettazione
CaratteristicaRequisito o riferimentoCondizione accettataVerifica
Foro di posizionamento selezionatoØ20 H7: 20.000–20.021 mmDove selezionato dal disegno, dopo le operazioni specificateMisura del foro finito
Zona di contatto (journal) trattata termicamenteControlli di eccentricità e rettilineità indicati sul disegnoDopo il trattamento termico e la lavorazione finale delle caratteristiche; supporto dichiaratoMisurazione dai riferimenti funzionali
Pista di usura trattata localmenteDurezza specificata, area di prova e profondità del trattamentoSuperficie finale dopo la rimozione previstaMetodo applicabile per durezza/profondità e campionamento
Filettatura o registro rivestitoClasse di filettatura o dimensione indicata sul disegno, più limite di finituraRivestimento consegnato o condizione mascherataControllo con calibro filettato o verifica dimensionale in tale stato

I limiti Ø20 H7 sono un riferimento ISO 286 scelto sul disegno. Il margine per il trattamento termico, la profondità locale del trattamento e la geometria finale sono definiti per il componente reale e per il processo produttivo adottato; nessuno di essi deriva automaticamente dalla designazione 4140.

Un singolo componente, risultati di accettazione distinti

Un albero può rispettare la durezza specificata pur non soddisfacendo il requisito di eccentricità, oppure rispettare il diametro richiesto pur non avendo la condizione materiale prescritta. Manteniamo tali risultati separati, anziché considerare il superamento di una verifica come approvazione dell’intero componente.

Dettagli progettuali rilevanti per l’acciaio 4140

La sezione che deve sviluppare le proprietà richieste

L’acciaio 4140 presenta una temperabilità media. Un perno sottile e il centro di un mozzo spesso non si raffreddano allo stesso modo durante la tempra. La risposta richiesta del nocciolo e la sezione effettivamente presente durante il trattamento influenzano la idoneità della classe di acciaio e del processo produttivo scelti.

Radici delle spalle e transizioni soggette a carico

Estremità delle cave per linguetta, sbocchi filettati e raccordi di spalla interrompono il percorso di trasmissione del carico. Il loro raggio, profondità e posizione restano parte integrante del disegno rilasciato. L’aumento della durezza non elimina la concentrazione di tensione generata da una radice affilata.

Variazioni tra sezioni sottili e sezioni massicce

Un gambo lungo affiancato da una flangia pesante reagisce in modo diverso durante riscaldamento e raffreddamento. Mantenere l’accessibilità per la lavorazione finale dell’asse principale e delle facce critiche può risultare più utile rispetto all’assegnazione di tolleranze strette prima di aver definito il percorso di trattamento. [1]

Limiti di un trattamento locale dell'usura

Per un trattamento locale specificato, la pista di lavoro, le transizioni alle estremità e le aree protette sono distinte. Un diametro di cuscinetto, una spalla di tenuta adiacente e una filettatura non devono necessariamente ricevere lo stesso trattamento. La profondità residua trattata viene valutata dopo qualsiasi rimozione finale da quella superficie.

Discutere i requisiti del componente

Componenti in acciaio 4140 negli insiemi meccanici

Alberi che trasmettono coppia

La chiave, la scanalatura o l'interfaccia di serraggio trasmettono la coppia all'albero; i supporti lo sostengono. Le loro posizioni, la geometria della radice e il rapporto con i riferimenti sono quindi considerati congiuntamente. Realizziamo le caratteristiche rilasciate senza assegnare una classe di coppia ricavata da un valore di resistenza a trazione standard.

Perni soggetti a contatto ripetuto

La lunghezza supportata di un perno, l’area di contatto e il carico ai bordi influenzano il modo in cui si usura e trasmette il carico. I requisiti previsti per la superficie e per il nucleo devono essere adeguati a tale condizione di contatto, anziché selezionare sempre la durezza massima disponibile per ogni componente.

Mozzi e manicotti con fori calibrati

Un mozzo o una bussola possono richiedere un accoppiamento di montaggio preciso, mentre la loro superficie esterna svolge un’altra funzione. Il foro, la linguetta e la faccia conservano una sezione sufficiente intorno a essi per quell’assemblaggio; il requisito di usura sulla superficie esterna e il foro di montaggio sono specificati separatamente.

Blocchi di supporto per utensili e macchine

Una spalla di appoggio o una caratteristica di posizionamento richiede supporto sotto la superficie di contatto. Le tasche di svasatura riducono la quantità di materiale e lo spazio di accesso, ma modificano anche tale supporto. Manteniamo le spalle, le nervature e le facce di fissaggio specificate fino all’ultima lavorazione meccanica.

Superfici funzionali e protezione dell'acciaio

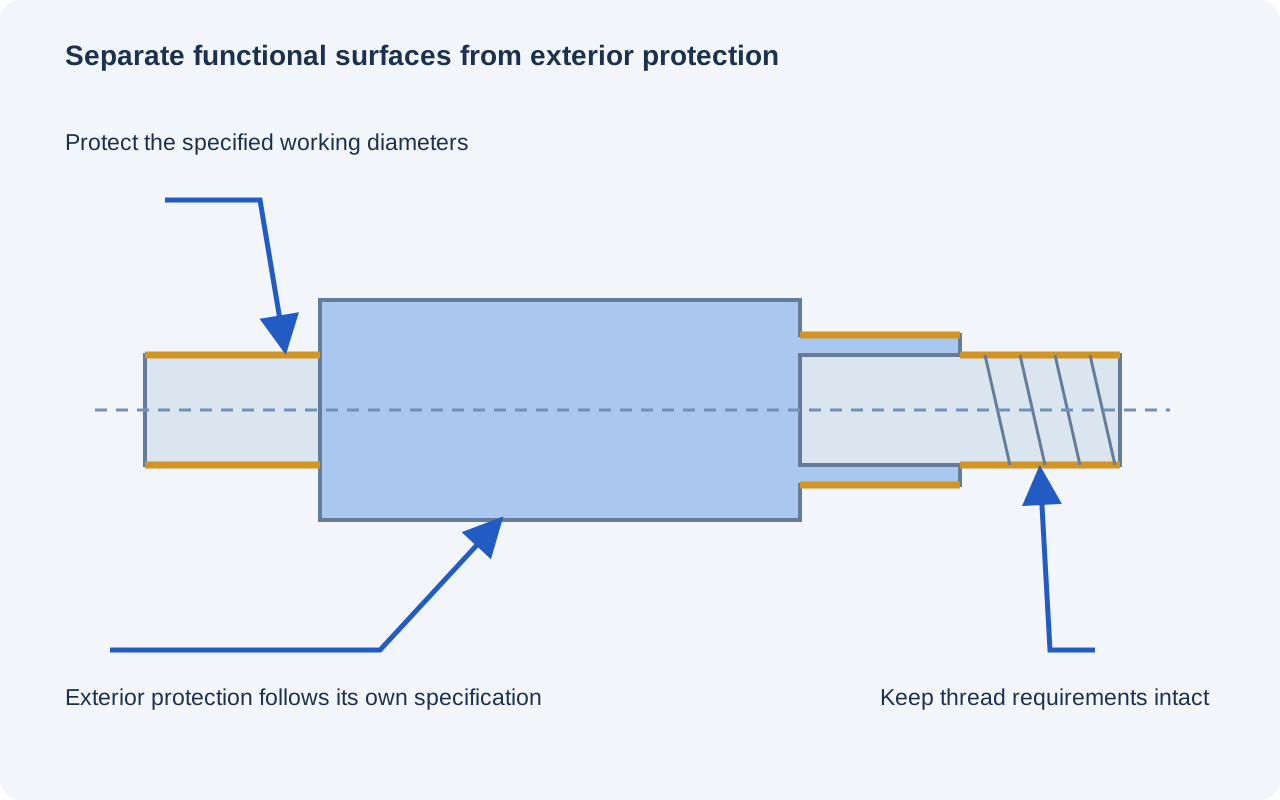
Albero a gradini con perni funzionali e filettatura esterna separati dalle zone di protezione esterne

Superfici di lavoro e condizione del bordo

I perni, i diametri di scorrimento e le facce di appoggio mantengono la rugosità e le smussature specificate. La rimozione delle bave non arrotonda una spalla di posizionamento né allarga l’ingresso di un foro accoppiato oltre quanto indicato nel disegno.

Mascheratura intorno alle caratteristiche montate

Un rivestimento protettivo può ricoprire l'esterno, mentre fori, filettature o contatti selezionati rimangono mascherati. Preserviamo questi confini affinché la superficie destinata all'assemblaggio corrisponda alla dimensione che viene accettata.

Finitura dopo il trattamento termico di tempra

Qualora sia richiesta una finitura specialistica, come la rettifica, la lucidatura o un altro trattamento specifico, il relativo ambito di applicazione è indicato separatamente. L'ultima operazione di taglio o abrasiva deve lasciare la geometria funzionale richiesta e qualsiasi strato trattato specificato.

Pulizia e protezione durante il trasporto

L’acciaio finito può richiedere una conservazione temporanea e la separazione delle superfici a contatto durante il trasporto. Le aree di montaggio prive di olio, i requisiti di pulizia e lo stato di arrivo vengono concordati insieme alla finitura protettiva selezionata.

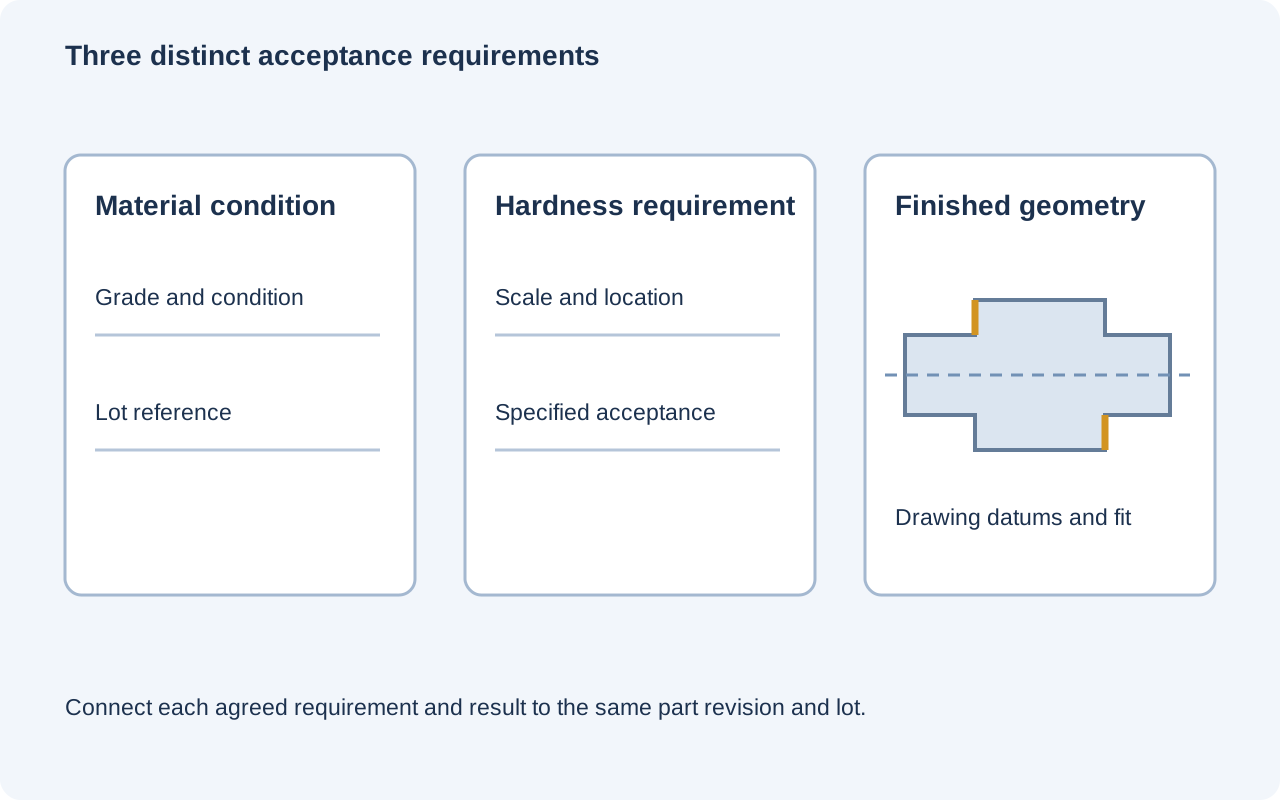
Registri relativi a materiale, proprietà e geometria

Campi separati non compilati per lo stato del materiale, il requisito di durezza e la geometria finita

Identità e condizione fornita

Il registro del materiale grezzo richiesto identifica la lega ordinata, la specifica del prodotto e la condizione fornita. L’identità termica o per lotto rimane associata ai pezzi; un’etichetta preindurita in ingresso non sostituisce la prova finale obbligatoria.

Controlli delle proprietà specificate

Un risultato di durezza o di altra proprietà richiesto segue il metodo, la posizione e la base di campionamento indicati. I requisiti superficiali locali e quelli del nucleo vengono registrati come controlli separati qualora il componente li richieda.

Misurazioni delle caratteristiche finite

Verifichiamo le dimensioni e le relazioni tra riferimenti definite nel disegno nello stato finale accettato. I registri di trattamento e delle prove speciali sono inclusi nell’ambito concordato, mentre rettilineità e misura del foro sono riportate dal controllo dimensionale.

Cosa influenza il costo della lavorazione dell'acciaio 4140?

Condizione acquistata e lavoro di taglio

I grezzi ricotti e preinduriti non richiedono lo stesso piano di taglio. Partire da una condizione fornita più dura può aumentare il consumo utensili e il lavoro di lavorazione, mentre evitare un successivo trattamento è utile soltanto se tale condizione soddisfa il componente rilasciato.

Dimensioni del grezzo, quantità di materiale da asportare e supporto

Un ingombro del grezzo vicino a quello del componente tornito riduce la quantità di materiale da asportare. Una flangia di grandi dimensioni su un albero sottile o un’incavatura profonda su un blocco possono richiedere supporti e configurazioni aggiuntive, anche quando il pezzo finito contiene poca materia.

Trattamento e finitura finale delle caratteristiche

Una fase di trattamento separata, un’operazione di finitura post-trattamento e ulteriori prove delle proprietà comportano un incremento del lavoro. Mantenere accessibili le superfici critiche finali può ridurre il ritorno in lavorazione; l’eliminazione di una di queste fasi obbligatorie modifica l’ambito del preventivo.

Quantità e preparazione per ripetizioni

La programmazione, la messa a punto e la preparazione iniziale del sistema di fissaggio sono condivise su tutta la partita. Ripetere una condizione di grezzo e un percorso di processo già approvati evita di doverli nuovamente sviluppare; una diversa durezza finale o una sezione del grezzo differente possono richiedere un nuovo piano.

Da un campione di acciaio 4140 a una produzione ripetuta

Componenti per controllo di adattamento

Un campione può verificare il gioco di montaggio, l’accessibilità per il supporto e l’ingranamento con i componenti abbinati. Se utilizza una condizione temporanea del materiale, tale prova risponde alla domanda sul montaggio senza approvare le proprietà finali.

Un primo componente rappresentativo

La prima parte utilizzata per l'approvazione della produzione segue il percorso previsto di materiale e trattamento. I suoi risultati finali in termini di proprietà e dimensioni soddisfano i requisiti rilasciati, inclusi i superfici finiti dopo il trattamento.

Rilascio del lotto

Il lotto rilasciato utilizza la definizione accettata del materiale, le fasi di processo e l’ambito dell’ispezione. Una modifica allo stato della materia prima o al trattamento finale viene risolta prima che venga applicata alla quantità residua.

Modifiche negli ordini ripetuti

Un nuovo compito, una nuova sezione o una nuova interfaccia di usura possono modificare la scelta del materiale o del trattamento, anche quando il numero di parte rimane invariato. Una ripetizione invariata segue la revisione del disegno approvata e la definizione produttiva.

Domande frequenti sulla lavorazione CNC dell'acciaio 4140

È possibile sostituire l’42CrMo4 o l’EN19 a un disegno che specifica l’4140?

Solo dopo che la specifica richiesta e la sostituzione sono state approvate. Limiti di composizione, stato di fornitura, proprietà dipendenti dalla sezione e requisiti di prova sono confrontati voce per voce prima di accettare un’equivalenza. Manteniamo la denominazione rilasciata o l’alternativa esplicitamente accettata, anziché modificare la lega sulla base di una corrispondenza nominale.

La tabella delle proprietà T/U è applicabile all’4140 trafilato a freddo?

No. Il tavolo Vulcan utilizzato qui esclude espressamente il materiale trafilato a freddo. Questo materiale richiede invece le condizioni applicabili e i dati di prodotto corrispondenti. La parola «bright» descrive una finitura superficiale o di prodotto; non fa sì che una condizione di materiale esclusa risulti conforme a questo tavolo.

È possibile sostituire un componente in 4140 di grandi dimensioni con uno in 4340 se la durezza superficiale corrisponde?

No, non sulla base di tale evidenza da sola. La durezza superficiale non garantisce proprietà equivalenti del nocciolo in una sezione più grande. Atlas indica l’4340 come alternativa quando è richiesta una maggiore resistenza del nocciolo, in particolare in sezioni di maggiori dimensioni. La sostituzione richiede quindi le specifiche proprietà attraverso tutta la sezione e l’approvazione progettuale; una lettura coincidente della durezza superficiale non attesta la resistenza del nocciolo.

È possibile aggiungere un attacco saldato a un componente in acciaio 4140 già temprato e rinvenuto?

È necessaria una valutazione separata della saldatura e dello stato finale. La saldatura modifica la storia termica locale e Atlas avverte del rischio di fessurazione nell’acciaio 4140. Un attacco aggiunto dopo la lavorazione non è automaticamente coperto dalle proprietà originali del materiale grezzo; il percorso approvato deve affrontare specificamente la zona saldata e ogni effetto sulla geometria finale.

Un valore di durezza convertito da HB a HRC può sostituire la prova di durezza specificata sul disegno?

No, di default. La norma ASTM E140 considera le conversioni di durezza come approssimative e dipendenti dal materiale e dalle condizioni di trattamento. La scala e il metodo specificati rimangono il criterio di accettazione, a meno che non venga espressamente concordata una conversione applicabile. Per uno strato trattato sottile, il profilo di durezza si misura sullo strato stesso, con il metodo indicato sul disegno.

Una barra di acciaio 4140 con finitura brillante o trafilata a freddo elimina il sovrametallo di lavorazione?

No. Una superficie liscia del materiale grezzo non corrisponde necessariamente alla superficie di lavoro finita. Atlas osserva che la trafilatura a freddo può conservare difetti superficiali derivanti dalla laminazione a caldo. Il processo produttivo prevede comunque la rimozione di materiale necessaria per ottenere il grezzo effettivo, le dimensioni finali e i requisiti superficiali, anziché utilizzare l’aspetto lucido come prova dell’assenza di sovrappiù.

SUPPORTO PER IL PROGETTO

Discuti il tuo componente in acciaio 4140

Invia il disegno del tuo particolare, la condizione richiesta del materiale e la quantità. Ti forniremo un preventivo per la lavorazione meccanica, per la condizione finale specificata e per ogni trattamento, finitura o documentazione concordati.

Riferimenti tecnici sul materiale 4140 e sulla sua lavorazione

Condizioni di riferimento del materiale grezzo e le distinzioni tecniche utilizzate sopra.

  1. Vulcan — Acciai da costruzione: acciaio ad alta resistenza 4140Proprietà pubblicate per barre temprate e rinvenute, sezione massima regolamentare e esclusione del materiale trafilato a freddo
  2. Wingate Alloys — 4140 pretemprato AISI; ASTM A434/A434M-24Una gamma nominata di materiale pretemprato e l’ambito delle specifiche per barre di lega temprate e rinvenute
  3. Atlas Specialty Metals — Barra di acciaio bassolegato temprabile in massa 4140, aprile 2006Temprabilità, tolleranza superficiale sul grezzo, considerazioni per la saldatura e selezione del materiale per sezioni più grandi
  4. ASTM E140 — Tabelle di conversione della durezzaConversioni approssimative e i relativi limiti di materiale, trattamento termico e condizioni di prova
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Illustrazione della geometria del componente in acetale

Illustrazione ingrandita della geometria del componente

Illustrazione della parte generata da intelligenza artificiale.

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB