Siirry sisältöön
VETCNCCNC-KONEISTUS
Portaaton metalliakseli viereen avoin holkki ja kahden reiän sisältävä kiinnityspysäytyslohko.

4140-teräksen CNC-koneistus
akselille, keskukseille ja kulumiskomponenteille

Vertaa 4140-materiaalin tiloja

4140-akselit, pinnat, keskukset ja koneistetut lohkot

6 komponenttityyppiä

Portaatut voimansiirtoakselit

Koneistamme akselien juoksupinnat, olakkeet ja kierrelokit, tarvittaessa jyrsittyjä avainurkkoja tai tasapintoja. Akselin istutus- ja voimansiirtopinnat noudattavat samaa piirustuksessa määriteltyä akselia ja lopullista materiaalitilaa.
Olakkeet ja sijoituspinnat

Olakkeet ja sijoituspinnatyhdistä työläpimitta pysäytyspintaan ja kiinnityspiirteeseen. Erotamme liukupinnan tai sijoituspinnan päästä, kierreosasta tai irrotuspiirteestä.

Liitoslevyillä varustetut holkit

Koneistettu keskus yhdistää akselin laippaan tai muuhun kiinnitettävään komponenttiin. Koneistamme reiän, rekisteripinnan ja istutuspinnan yhdessä määritellyn ruuvikuvion, avainurkan tai puristusyksityiskohtien kanssa.

Kulumisholkit

Koneistamme holkkeja määritellyillä sisä- ja ulkopinnoilla, olkapäillä ja syöttöreunoilla. Kulumishalkaisija ja sen alapuolinen materiaalitila ovat erillisiä holkin kiinnitykseen käytetystä reiästä.

Kierrepyörivät akselit

Kierrepyörivät akselit yhdistävät käyttökelpoisen kierren laakerinhalkaisijoihin, avainlitteisiin tai päätytietoihin. Kierreprofiili ja istutusolkapäät koneistetaan tarkoitettua mutteria ja tuentaa varten.

Kiinnitys- ja työstölohkot

Koneistamme kiinnityspintoja, taskuja sekä sijoitus- tai kierreputkia 4140-lohkoihin. Työpinnat ja kuormitettu kontaktialue säilyttävät piirustuksen geometrian määritellyn viimeistelyreitin kautta.

Meidän 4140-koneistuksemme kattaa sekä sorvatut että jyrsityt komponentit määritellyissä raaka-aine- ja toimitusehdoissa. Kaikki lisäkäsittelyt tai erikoisviimeistelyt ilmoitetaan tarjouksessa.

4140-raaka-aineen toimitusehdot ja materiaaliominaisuudet

Peukaloitu raaka-aine ennen lopullisten ominaisuuksien saavuttamista

Annoitettu 4140 -teräs on pehmeämpi lähtötila merkittävälle koneistukselle. Jos valmiin komponentin vaaditaan olevan kovennettu, prosessi kulkee määritellyn käsittelyn kautta ja lopullisessa tilassa suoritetaan mittojen hyväksyntä.[1]

Reitin valinta
Poista materiaalia ennen vaadittujen lopullisten ominaisuuksien saavuttamista.

Ostettu karkaistu ja temppaillut raaka-aine

Esikovennettu raaka-aine on jo kovennettu ja temperoitu. Esimerkiksi Wingate ilmoittaa 4140 HT -tuotteensa kovuudeksi 28–32 HRC. Tämä toimittajan ilmoittama vaihteluväli kuvaa raaka-ainetuotetta; tilaus määrittelee edelleen vaaditun lopputilan.[1] [2]

Reitin valinta
Koneistetaan valittu toimittajan määrittelemä tila olettamatta lisäkarkaistua vaihetta.

Erikoisesti määritelty lopputoimenpide

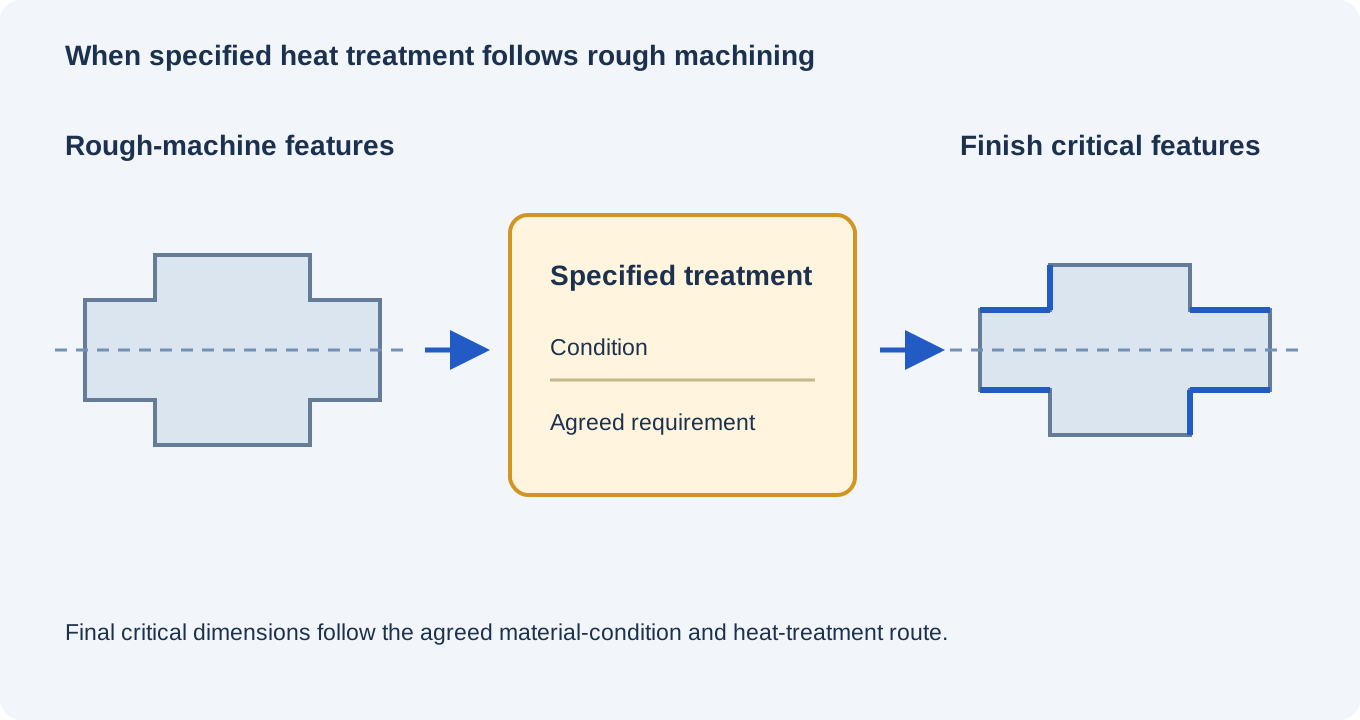
Komponentti voi vaatia myös karkeakoneistusta, sovitun käsittelyvaiheen ja tärkeimpien ominaisuuksien lopullista koneistusta. Tarjoamme näitä toimenpiteitä ja vastuita erikseen, mukaan lukien tarvittaessa kumppanien suorittamat työt, eikä meidän tarjouksemme olettaisi, että kaikki 4140-osat seuraavat tätä reittiä.[2]

Reitin valinta
Ota huomioon lopulliset ominaisuudet ja myöhemmin valmistettavat ominaisuudet.

Tuotemuoto ja ohjaava määritys

Pyöreä sauvamuoto sopii moniin sorvattaviin komponentteihin; suorakaiteenmuotoinen lähtöaineisto sopii jyrsittyyn lohkoon. Vaadittu tuotestandardi, lujuusluokka ja toimitustila määrittävät tilattua materiaalia tarkemmin kuin pelkkä "4140 HT".

Reitin valinta
Pidä materiaalimääritys sidottuna todelliseen raakapalaseen ja eränumeroon.
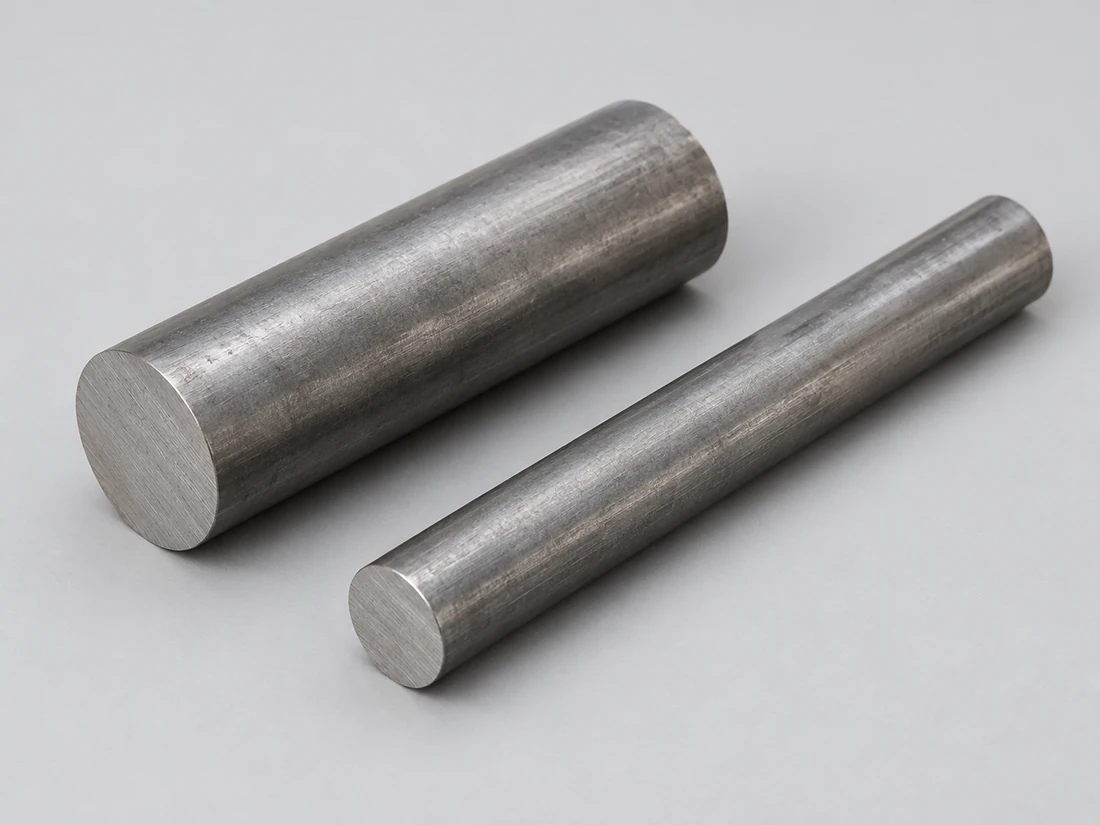
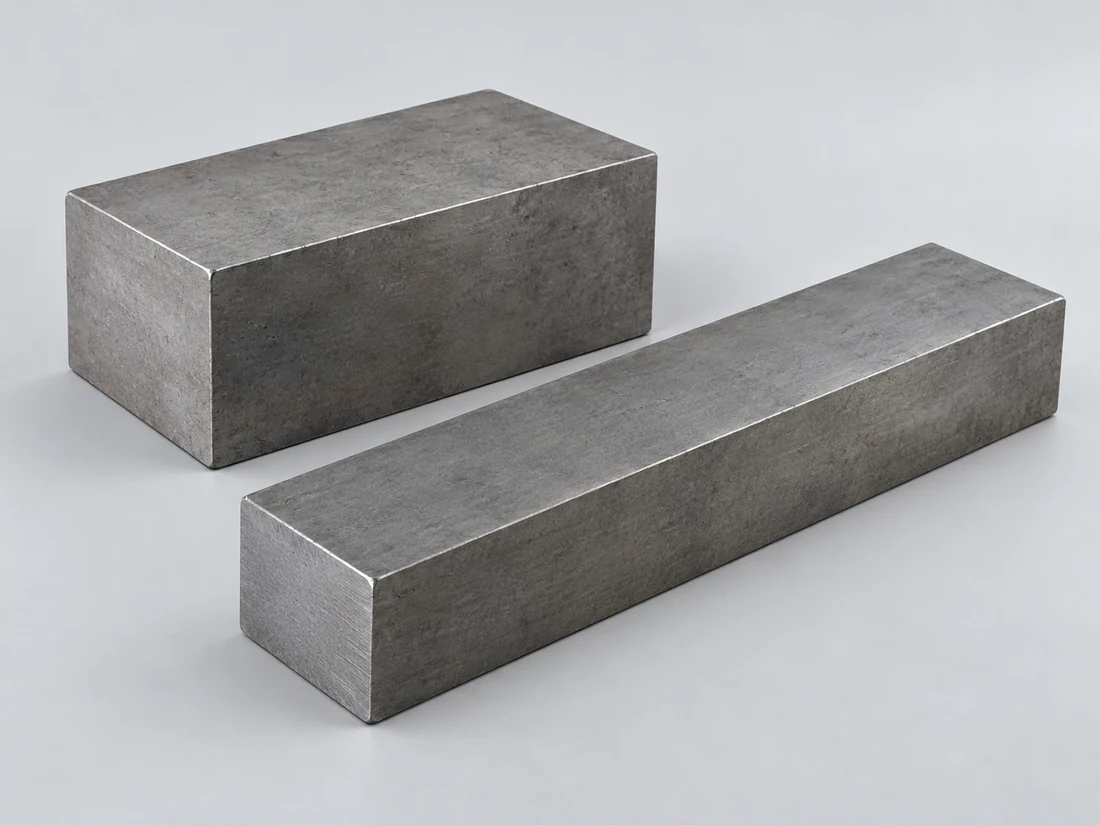
Kaksi merkitöntä sylinterimäistä metallitangon raakapalaa litteillä sahattuilla päillä
Kaksi merkitöntä suorakulmaista metalliraakapalaa litteillä päillä

Poikkileikkauksen koko muuttaa ominaisuuksien perustaa.

Seuraava T/U-vertailu on peräisin Vulcanin julkaisemasta kovennetun ja temperoidun sauvamateriaalin viitteestä. Sen rajoitettu sallittu poikkileikkaus on lämpökäsittelyn poikkileikkausehto, ei valmiin VETCNC-komponentin halkaisija. Suuremman poikkileikkauksen ominaisuudet noudattavat lämpökäsittelyn sallittua poikkileikkausta.[1] [2]

Alla mainitut T- ja U-ehtojen arvot ovat toimittajan ilmoittamia viitearvoja, eivätkä ne ole yleisiä 4140-teräksen luokkia tai oletustoimitusvaihtoehtoja.

4140-kovennettu ja temperoitua sauvaa: Vulcan T/U -viite
OminaisuusEhto TEhto UPerusta
Rajoitettu hallitseva poikkileikkaus (mm)10063Osan tila lämmönkäsittelyn aikana
Vetolujuus (MPa)850–1,000930–1,080Julkaistu vaihteluväli
0,2 %:n myötöraja (MPa)≥665≥740Julkaistu minimiarvo
Venymä (%)≥13≥12Julkaistu minimiarvo
Izod-iskukokeen energia (J)≥54≥47Julkaistu minimiarvo
Charpy-iskukokeen energia (J)≥50≥42Julkaistu minimiarvo
Brinell-kovuus (HB)248–302269–331Julkaistu vaihteluväli

Lähde: Vulcan Engineering Steels, 4140-taulukko sen ilmoitettujen AS1444-1996-perusteiden mukaan; kovannettu ja temperoitua sauvamateriaalia, kaikki pinnat paitsi kylmävetäminen. Avoin taulukko ei ilmoita iskukokeen lämpötilaa tai näytteen yksityiskohtia. Nämä ovat toimittajan materiaaliviitteitä, eivätkä yleisiä 4140-teräksen ominaisuuksia, valmiin osan kokoja rajoittavia arvoja tai VETCNC:n toimitusstandardeja. Tilatun tuotteen eritelmä määrittää hyväksyntäperusteet.

Sorvaus ja jyrsintä määritellyssä 4140-tilassa

Ehdollinen valmistusreitti karkeakoneistuksesta määritellyn käsittelyn kautta kriittisten piirteiden lopputyöstöön

Akselipinnat, porat ja aksiaaliset istutuspinnat

Sorvaamme koaksiaalisia halkaisijoita, poria ja olkia siten, että määritellyt istutukset ja pysäytyspinnat liittyvät niiden toiminnalliseseen akseliin. Lämmönkäsittelyaskel karkeasorvauksen jälkeen vaikuttaa siihen, milloin nämä lopulliset mitat voidaan hyväksyä.

Avainurat, tasot ja katkonaiset rakenteet

Jyrsintä lisää voimanottoaukkoja, kiinnityspintoja ja poikittaissuuntaisia rakenteita sorvatuihin osiin. Niiden saavutettavuus, jäljelle jäävä poikkileikkaus ja suhde valmiisiin akselipintoihin määrittävät asennuksen; ne eivät ole pelkästään ylimääräisiä leikkauksia muuten valmiissa akselissa.

Karkeakoneistus, lämmönkäsittely ja lopullisten rakenteiden koneistus

Jos myöhempää käsittelyä vaaditaan, prosessi säilyttää materiaalia suunniteltua lopputyötä varten. Lämmönkäsittelyn aiheuttama muodonmuutos ja materiaalin poisto voivat vaikuttaa suoruuteen tai keskitykseen. Tämä lisäaine on määritetty kyseiselle komponentille ja prosessille, eikä sitä sovelleta yhtenä arvona kaikkiin 4140-osien valmistukseen.[3]

Kovuus, sovitus ja toimitettu pinnanlaatu

Akseli, 4140-holkki ja kotelo: erilliset työpinnatKeskitetyn akselin, renkaanmuotoisen 4140-holkin ja ympäröivän kotelon käsitteellinen poikkileikkaus. Jokainen liitos noudattaa omaa piirustusvaatimustaan.Kotelo4140-holkkiKytkentäakseliSovitusliitoksen käsite
Materiaalin tila ja mitallinen sovitus hyväksytään erillisinä.
4140-materiaalin piirteet ja niiden lopullinen hyväksyntäehto
OminaisuusVaatimus tai viiteHyväksytty tilaTarkastus
Valittu sijoitusrunkoØ20 H7: 20.000–20.021 mmJos piirustuksessa on määritetty, määritellyn operaation jälkeenValmiin reiän mittaus
Kovennettu akselipintaPiirustuksen pyörähdysvirheen ja suoruuden ohjaimetKäsittelyn ja lopullisen ominaisuuden koneistuksen jälkeen; ilmoitettu tukiMittaus toiminnallisista mittapistepinnoista
Paikallisesti kovennettu kulumisuraMääritelty kovuus, testialue ja kovennetun kerroksen syvyysSuunnitellun materiaalinpoiston jälkeinen lopullinen pintaSovellettava kovuus/syvyys-menetelmä ja otantamenetelmä
Kierre tai pinnoitettu rekisteripintaPiirustuksen kierreluokka tai koko sekä viimeistelyrajaToimitettu pinnoite tai suojattu tilaKierremittari tai mittaus tässä tilassa

Ø20 H7 -rajat ovat piirustuksesta valittu ISO 286 -viite. Kovennustoleranssi, paikallisesti kovennetun kerroksen syvyys ja lopullinen geometria määritetään todelliselle komponentille ja valitulle valmistusreitille; mikään näistä ei seuraa automaattisesti 4140 -teräsluokituksesta.

Yksi komponentti, erilliset hyväksyntätulokset

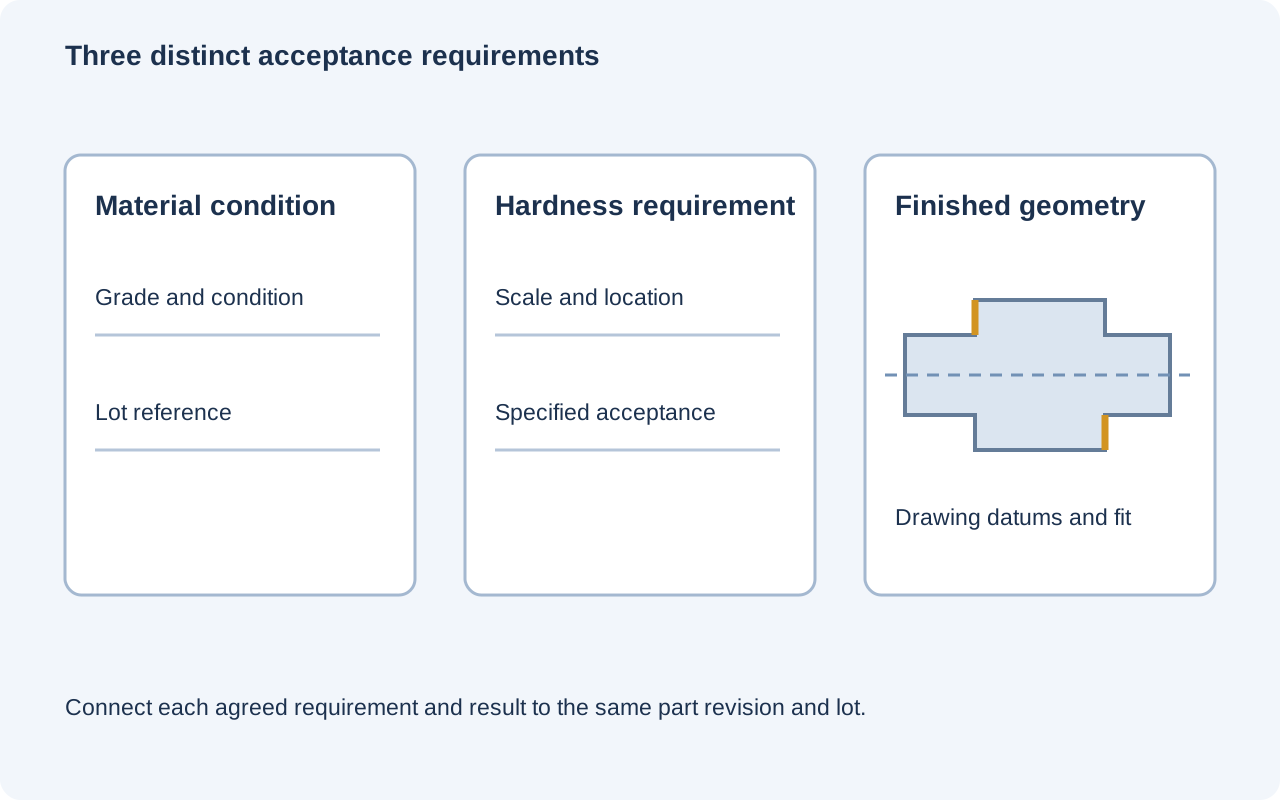
Akseli voi täyttää määritellyn kovuuden, mutta olla epätäsmällinen pyörimisakselinsa suhteen, tai se voi täyttää halkaisijan vaatimuksen, mutta puuttua vaaditusta materiaalitilasta. Pidämme nämä tulokset erillään eikä yhden tarkistuksen hyväksyminen tarkoita koko komponentin hyväksymistä.

Suunnittelun yksityiskohdat, jotka ovat tärkeitä 4140-teräksessä

Osio, joka on kehitettävä ominaisuuksien saavuttamiseksi

4140-teräs on keskimääräisen kovettuvuuden omaava. Ohut pini ja paksun hupin keskiosa jäähtyvät eri tavoin kovettamisprosessissa. Vaadittu ytimen reaktio ja käsittelyn aikana olemassa oleva osio vaikuttavat siihen, sopiiko valittu laatu ja käsittelyreitti.

Olakejuuret ja kuormitettujen siirtymäkohtien alueet

Avainurkan päät, kierreloppukappaleet ja olakepyöräykset katkaisevat kuormituspolun. Niiden säde, syvyys ja sijainti pysyvät osana hyväksyttyä suunnittelua. Kovuuden lisääminen ei poista terävän juuren aiheuttamaa jännityskeskittymää.

Muutokset ohuiden ja paksujen osien välillä

Pitkä varsi rinnalla painavaa liitoslevyä reagoi eri tavoin lämmön- ja jäähdytysprosesseissa. Tärkeän akselin ja pintojen viimeistelyyn tarvittavan pääsyn säilyttäminen voi olla hyödyllisempää kuin tiukkojen lopullisten toleranssien määrittäminen ennen käsittelyreitin vahvistamista.[1]

Paikallisesti kovennetun alueen rajat

Määritellylle paikalliselle käsittelylle työradan, siirtymäkohtien ja suojattujen alueiden on oltava erillisiä. Laakerinhalkaisija, viereinen tiivistepinta ja kierre eivät välttämättä vaadi samaa käsittelyä. Jäljellä oleva kovennettu syvyys arvioidaan sen jälkeen, kun pinnalta on tehty lopullinen poisto.

Keskustele osavaatimuksista

4140-teräksen komponentit mekaanisissa kokoonpanoissa

Torquen siirtävät akselit

Avain-, liukupiiri- tai kiinnitysliitos siirtää vääntömomentin akseliin; tukipinnat tukevat sitä. Niiden sijainnit, juurigeometria ja mittapistesuhde otetaan siksi huomioon yhdessä. Koneistamme vapautetut ominaisuudet ilman, että niille määritellään vääntömomentin arvoa valmiiksi saatavasta vetolujuusarvosta.

Pinnit toistuvassa kosketuksessa

Pinnin tuettu pituus, kosketuspinta-ala ja reunakuormitus vaikuttavat siihen, miten se kulumaa ja kuinka suuren kuorman se kestää. Tarkoitetun pinnan ja ytimen vaatimukset tulisi sovittaa kyseiseen kosketukseen eikä valita korkeinta saatavilla olevaa kovuutta jokaiselle osalle.

Hubsit ja holkit, joissa on sovitettu reiät

Holkki tai holkkikappale voi vaatia tiukkaa asennustarkkuutta, kun sen ulkopinta täyttää toisen tehtävän. Porauksen, avaimenurkan ja pinnan ympärille jää riittävä materiaalimäärä kyseiseen kokoonpanoon; ulkopinnan kulumavaatimus ja asennusporaus määritellään erikseen.

Työkalut ja koneen tukilohkot

Toimiva kantava alue tai sijoitustunnus vaatii tukea kosketuspinnan alla. Vapaat tilat vähentävät materiaalia ja tarjoavat pääsytilaa, mutta ne muuttavat myös tukea. Säilytämme määritellyt kantavat alueet, ripat ja asennuspinnat lopullisessa koneistuksessa.

Toiminnalliset pinnat ja teräksen suojaus

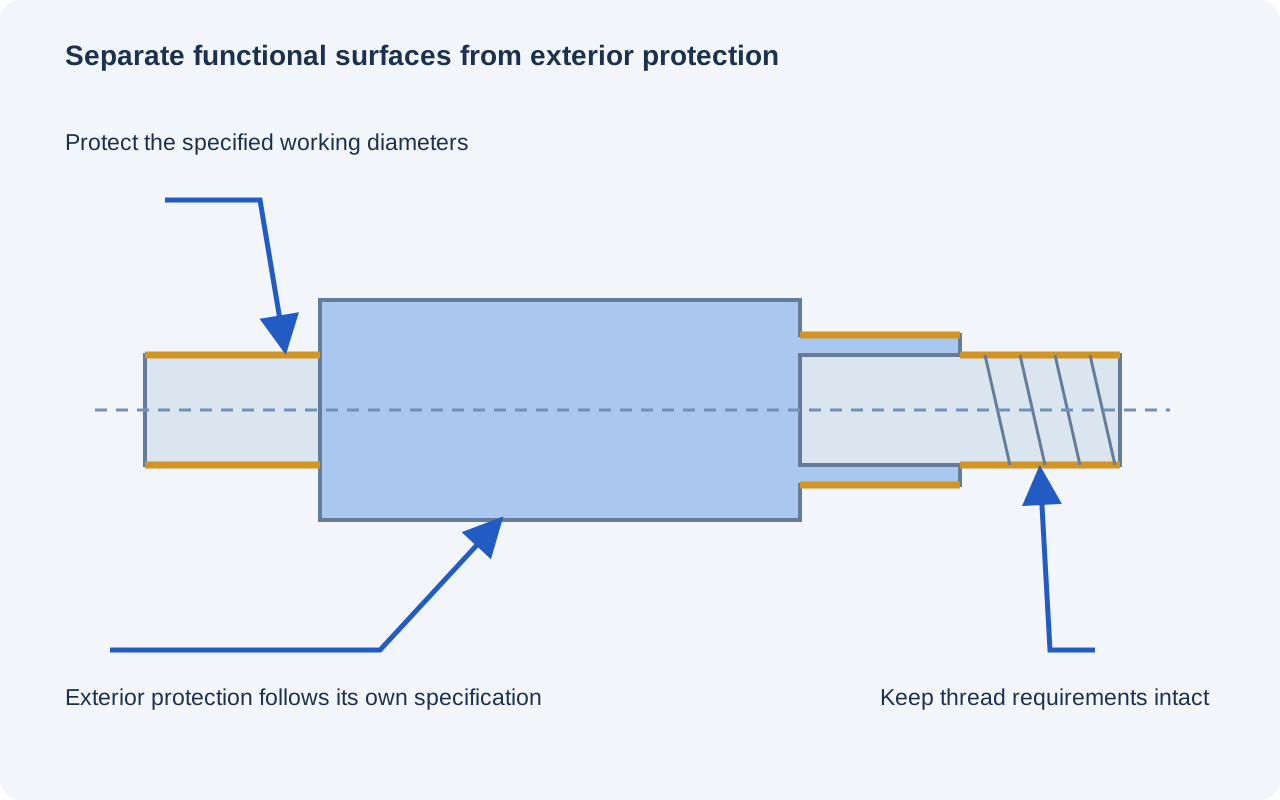
Portaattonen akseli työpinnoin ja ulkoisella kierrekierteellä, joka on erotettu ulkoisista suojausalueista

Toimivat kantavat alueet ja reunaehto

Tukipinnat, liukupinnat ja istutuspinnat säilyttävät määritellyn karheuden ja reunamuovauksen. Jäysteenpoisto ei pyöristä sijoitusselkää eikä laajenna sovitettua reikää piirroksen määrittämän rajojen ulkopuolelle.

Sovitettujen ominaisuuksien ympärillä oleva peittäminen

Suojapinnoite voi peittää ulkopinnan, kun samalla valitut reiät, kierrejä tai kosketuspintoja peitetään. Säilytämme nämä rajat siten, että kokoonpanoon tarkoitettu pinta vastaa hyväksyttyä mittoja.

Kovettamisprosessin jälkeinen viimeistely

Jos vaaditaan hiomista, honausta tai muuta erikoisviimeistelyä, sen sisällytetty laajuus ilmoitetaan erikseen. Lopullinen leikkaus- tai abraasiotoimenpide on suoritettava siten, että se jättää vaaditun toimivan geometrian ja kaikki määritellyt käsitteltyjen kerrosten.

Puhtaus ja kuljetussuojaus

Valmiin teräksen kuljetuksen aikana saattaa vaadita väliaikaista säilytystä ja kosketuspintojen erottamista. Öljytön kokoonpanoalue, puhdistusvaatimukset ja saapumistila sovitaan valitun suojauspinnan kanssa.

Materiaali-, ominaisuus- ja geometriatiedot

Erilliset täyttämättömät tiedot materiaalin tilasta, kovuusvaatimuksesta ja valmiin geometriasta

Tunnistus ja toimitettu tila

Vaadittava raaka-ainetietue määrittelee tilatun seoksen, tuotespesifikaation ja toimitetun tilan. Sen lämpökäsittely- tai erätunniste pysyy osien kanssa yhteydessä; saapuvan esikovettu etiketin ei pidä korvata vaadittavaa lopullista testiä.

Määritellyt ominaisuustarkastukset

Vaadittu kovuus- tai muu ominaisuustulos seuraa ilmoitettua menetelmää, tarkastuspaikkaa ja otantaperustaa. Paikallisissa pinnavaatimuksissa ja ytimen vaatimuksissa tehdään erilliset tarkastukset, jos komponentti niitä vaatii.

Valmiiden piirteiden mittaukset

Tarkistamme piirustuksessa määritellyt mitat ja mittauspisteiden väliset suhteet hyväksytyssä lopputilassa. Käsittely- ja erikoistestejä koskevat asiakirjat sisällytetään sovittuun laajuuteen, kun taas suoruus ja reiän koko ilmoitetaan mitallisesta tarkastuksesta.

Mitkä tekijät vaikuttavat 4140-teräksen koneistuskustannuksiin?

Ostettu tila ja leikkaustyö

Peukaloitu ja esikovettu raaka-aine eivät vaadi samaa leikkaussuunnitelmaa. Alkuperäisen kovemman toimitustilan käyttö voi lisätä työkalujen ja koneistustyön kuormitusta, kun taas myöhempää käsittelyä välttäminen on hyödyllistä vain silloin, kun kyseinen tila täyttää hyväksytyn komponentin vaatimukset.

Raaka-ainekoko, poisto ja tukeminen

Sorvattavaan komponenttiin lähellä oleva raaka-ainetilavuus vähentää poistettavaa materiaalia. Ohuen akselin suuri liitoslevy tai lohkon syvä reliefi voivat vaatia ylimääräistä tukea ja asennuksia, vaikka valmis osa sisältäisikin vain vähän materiaalia.

Käsittely ja valmiiden piirteiden viimeistely

Erillinen käsittelyvaihe, jälkikäsittelyyn liittyvä viimeistelyoperaatio ja lisäominaisuustodisteet lisäävät työmäärää. Kriittisten lopullisten pintojen säilyttäminen saavutettavina voi vähentää uudelleenkäsittelyä; yhden näistä vaadituista vaiheista luopuminen muuttaa tarjouksen laajuutta.

Määrä ja toistovalmistus

Ohjelmointi, asennus ja alustava kiinnittimen valmistus jakautuvat eri osille eri kappalemäärän sisällä. Hyväksytyn raaka-ainetilan ja prosessireitin toistaminen estää niiden uudelleenkehittämisen; erilainen lopullinen kovuus tai raaka-ainepoikkileikkaus voi vaatia uuden suunnitelman.

4140-materiaalin sovituskappaleesta toistotuotantoon

Sovitustarkastukseen käytettävät komponentit

Näyte voi varmistaa asennusvapaan, tuen saavutettavuuden ja kohdeosien kanssa tapahtuvan kytkentäsuhteen. Jos se käyttää väliaikaista materiaalitilaa, tämä koe vastaa sovituskysymykseen ilman, että lopullisia ominaisuuksia hyväksytään.

Edustava ensimmäinen komponentti

Tuotannon hyväksyntään käytetty ensimmäinen osa noudattaa tarkoitettua materiaali- ja käsittelyreittiä. Sen lopulliset ominaisuudet ja mitalliset tulokset täyttävät hyväksyttyjä vaatimuksia, mukaan lukien käsittelyn jälkeen viimeistellyt pinnat.

Erän vapauttaminen

Hyväksytyn erän valmistuksessa käytetään hyväksyttyä materiaalimääritelmää, prosessivaiheita ja tarkastuksen laajuutta. Raaka-ainetilan tai lopullisen käsittelyn muutos ratkaistaan ennen sen soveltamista jäljellä olevaan määrään.

Toistotilausten muutokset

Uusi käyttö, poikkileikkaus tai kulumisliitos voi muuttaa materiaali- tai käsittelyvalintaa, vaikka osanumero pysyisi samana. Muuttumaton toistotilaus noudattaa hyväksyttyä piirrustuksen versiota ja valmistusmääritelmää.

4140-teräksen CNC-koneistus – usein kysytyt kysymykset

Voiko 42CrMo4- tai EN19-materiaalia käyttää vaihtoehtona piirustuksessa, jossa on määritelty 4140?

Vasta kun vaadittu määrittely ja korvaus on hyväksytty. Kemialliset rajat, tuotteen tila, poikkileikkauksesta riippuvaiset ominaisuudet ja testivaatimukset vertaillaan kohdittain ennen kuin ristiviite hyväksytään. Pidämme voimassa julkaistun viitteen tai erikseen hyväksytyn vaihtoehdon eikä muuta seoksen nimellistä vastaavuutta.

Päteekö T/U-ominaisuustaulukko kylmävetätyyn 4140-materiaaliin?

Ei. Tässä käytetty Vulcan-taulukko sulkee erityisesti pois kylmävetomateriaalin. Tällaiselle raaka-aineelle tarvitaan sen sijaan soveltuvaa tilaa ja tuotetietoja. Sana ”kiiltävä” kuvaa pinnan tai tuotteen pintalaatua; se ei tee poissuljettua materiaalitilaa yhdenmukaiseksi tämän taulukon kanssa.

Voiko suurta 4140-komponenttia käyttää vaihtoehtona 4340-komponentille, jos pinnankovuus vastaa toisiaan?

Ei pelkästään tuon todistusaineiston perusteella. Suuremman poikkileikkauksen ytimen ominaisuudet noudattavat lämpökäsittelyn sallittua poikkileikkausta. Atlas mainitsee 4340 -teräksen vaihtoehtona, kun vaaditaan suurempaa ytimen lujuutta, erityisesti suuremmissa poikkileikkauksissa. Korvaus perustuu siis vaadittuihin läpi poikkileikkauksen ulottuviin ominaisuuksiin ja suunnittelun hyväksyntään.

Voiko hitsattavan lisäosan liittää jo karkaistuun ja temperoitua 4140-osaan?

Siihen tarvitaan erillinen hitsaus- ja lopputilan arviointi. Hitsaus muuttaa paikallisesti lämpöhistoriaa, ja Atlas varoittaa 4140-seoksen halkeamisriskistä. Liite, joka lisätään koneistuksen jälkeen, ei automaattisesti kuulu alkuperäisen raaka-aineen ominaisuuksiin; hyväksytty valinta on käsiteltävä hitsausalue ja sen mahdollinen vaikutus lopulliseen geometriaan.

Voiko piirustuksessa määritellyn kovuustestin korvata muunnetulla HB–HRC-arvolla?

Ei oletusperusteisesti. ASTM E140 -standardi käsittää kovuusmuunnokset likimääräisinä ja riippuvina materiaalista ja käsittelytilasta. Määritelty kovuusasteikko ja menetelmä pysyvät hyväksyntäperustana, ellei soveltuva muunnos ole erikseen sovittu. Ohuessa kovennetussa kerroksessa kovuusprofiili mitataan itse kerrokselta piirustuksessa mainitulla menetelmällä.

Poistaako kirkaspintainen tai kylmävedetty 4140-tanko koneistusvaran?

Ei. Tasainen raaka-ainepinta ei välttämättä ole valmiin osan käyttöpinta. Atlas huomauttaa, että kylmävetoprosessi voi säilyttää kuumavalssatun pinnan puutteet. Valinta tarjoaa edelleen tarvittavan poiston todelliselle raaka-aineelle, valmiille mitalle ja pinnavaatimukselle sen sijaan, että sen kiiltävä ulkonäkö käytettäisiin nollatoleranssin todisteena.

HANKKEEN TUKI

Keskustele 4140-komponentistasi

Jaa osasi piirros, vaadittu materiaalin tila ja määrä. Tarjoamme koneistuksen, määritellyn lopputilan sekä kaiken sovitun käsittelyn, viimeistelyn ja asiakirjat.

4140-materiaali ja valmistusviitteet

Raaka-aineviitteiden tilat ja yllä käytetyt tekniset erotukset.

  1. Vulcan — Insinööriseokset: 4140 korkealujuusseos teräsJulkistetut kovennetun ja temperoidun sauvateräksen ominaisuudet, hallitseva poikkileikkaus ja kylmävetoprosessin poissulku.
  2. Wingate Alloys — AISI 4140 esikovennettu; ASTM A434/A434M-24Nimetty esikovennettu sauvateräksen valikoima ja kovennetun ja temperoidun seosteräksen sauvateräksien määrittelyjen soveltamisala.
  3. Atlas Specialty Metals — Läpi kovennettu alhaisen seosteräksen sauvateräs 4140, huhtikuu 2006Kovennettavuus, sauvateräksen pinnan sallittu poisto, hitsaustarkastelut ja suurempipoikkileikkauksisten materiaalien valinta.
  4. ASTM E140 — Kovanisuusarvojen muuntotaulukotArvioidut muunnokset ja niiden materiaali-, käsittely- ja testiolosuhdetta rajoittavat rajat.
VETCNCCNC-VALMISTUS

Pyydä tarjous

Lataa piirustus

*Pakolliset kentät

Aseta osan geometria (acetaali)

Suurennettu osan geometriakuvaus

Tekoälyllä luotu osan havainnollistus.

Suomi
WhatsApp Lähetä meille sähköpostia

Kerro meille hankkeestasi

Jaa vaatimuksesi, niin otamme sinuun yhteyttä sähköpostitse.

PDF-, CAD- tai ZIP-tiedosto · enintään 20 MB