Aller au contenu
VETCNCFABRICATION CNC
Arbre métallique étagé placé à côté d’un manchon ouvert et d’un bloc de butée de montage à deux trous

Usinage CNC de l’acier 4140
pour arbres, moyeux et composants résistant à l’usure

Comparer les conditions de l’acier 4140

Arbres, goupilles, moyeux et blocs usinés en 4140

6 types de composants

Arbres moteurs à diamètres étagés

Nous usinons les portées, les épaulements et les extrémités filetées, avec rainures de clavette ou surfaces planes usinées selon les besoins. Les caractéristiques de positionnement et d’entraînement de l’arbre suivent le même axe défini par le dessin et l’état final du matériau.
Goupilles d’épaulement et de positionnement

Goupilles d’épaulement et de positionnement associer un diamètre fonctionnel à une butée et à une caractéristique de retenue. Nous distinguons la section de glissement ou de positionnement d’une tête, d’un filetage ou d’une caractéristique de démontage.

Moyeux à brides

Un moyeu alésé relie un arbre à une bride ou à un composant fixé. Nous usinons l’alésage, la surface de référence et la face d’appui conjointement avec le bridage spécifié, la rainure de clavette ou les détails de serrage.

Manchons résistants à l’usure

Nous usinons les manchons avec les ajustements intérieurs et extérieurs spécifiés, les épaulements et les bords d’entrée. Le diamètre résistant à l’usure et son état matériel sous-jacent restent distincts de l’alésage utilisé pour le montage du manchon.

Broches filetées

Les broches filetées combinent un filetage fonctionnel avec des diamètres de palier, des surfaces plates pour clé ou des détails d’extrémité. La forme du filetage et les épaulements de positionnement sont usinés pour l’écrou et l’arrangement de support prévus.

Blocs de fixation et de montage

Nous fraisons les faces de fixation, les poches et les perçages de positionnement ou filetés dans les blocs en 4140. Les zones fonctionnelles et les surfaces de contact chargées conservent la géométrie du dessin via le parcours d’usinage de finition spécifié.

Notre usinage de l’acier 4140 couvre les composants tournés et fraisés dans les conditions de matière brute et de livraison spécifiées. Tout traitement supplémentaire ou finition spécialisée est indiqué dans le devis.

Conditions d’approvisionnement et propriétés matérielles de l’acier 4140

Matière brute recuite avant le développement final des propriétés requises

Le 4140 recuit constitue un état initial plus tendre, adapté à une usinage important. Lorsque le composant fini exige un état trempé, le parcours passe par le traitement spécifié puis par l’acceptation dimensionnelle dans cet état final.[1]

Choix du parcours de fabrication
Retirer de la matière avant de développer les propriétés finales requises.

Matière brute achetée trempée et revenu

Le stock prétrempé a déjà subi un traitement thermique de trempe et de revenu. Par exemple, Wingate indique pour son produit 4140 HT une dureté de 28–32 HRC. Cette fourchette fournie par le fournisseur caractérise un produit standard ; la commande définit néanmoins l’état final requis. [1] [2]

Choix du parcours de fabrication
Usiner la condition fournie sélectionnée sans supposer une étape supplémentaire de trempe.

Un traitement final spécifié séparément

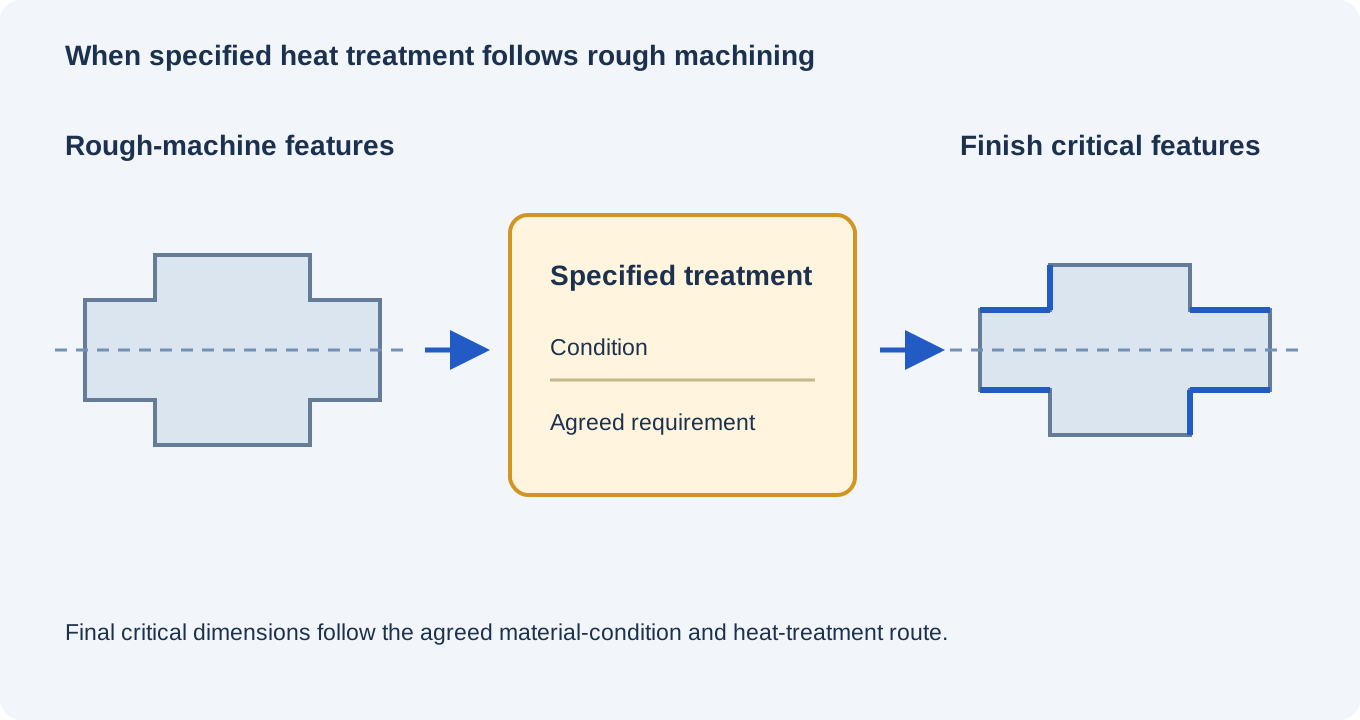
Un composant peut nécessiter, au lieu d’un usinage complet, un usinage d’ébauche, une étape de traitement convenue, puis un usinage final des caractéristiques critiques. Nous chiffrons explicitement ces opérations et responsabilités, y compris les travaux confiés à des partenaires lorsque cela est nécessaire, plutôt que de sous-entendre qu’un tel parcours s’applique systématiquement à tous les composants en 4140. [2]

Choix du parcours de fabrication
Prévoir les propriétés finales ainsi que les caractéristiques usinées ultérieurement.

Forme du produit et norme de référence

La barre ronde convient à de nombreux composants tournés ; la matière rectangulaire peut convenir à un bloc fraisé. La norme de produit requise, la classe de résistance et l’état d’approvisionnement identifient la matière commandée avec plus de précision que la simple désignation « 4140 HT ».

Choix du parcours de fabrication
Conserver la spécification matérielle liée à la pièce brute réelle et au lot correspondant.
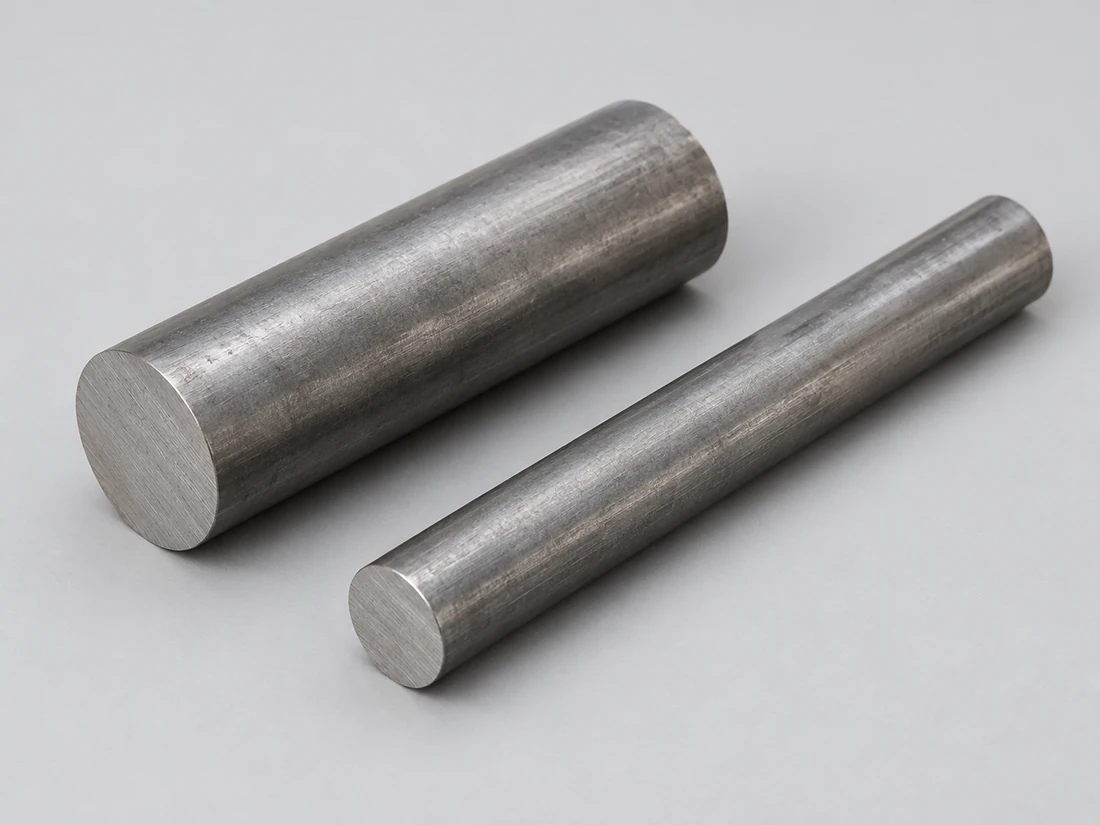
Deux barres métalliques cylindriques non marquées, aux extrémités planes découpées à la scie
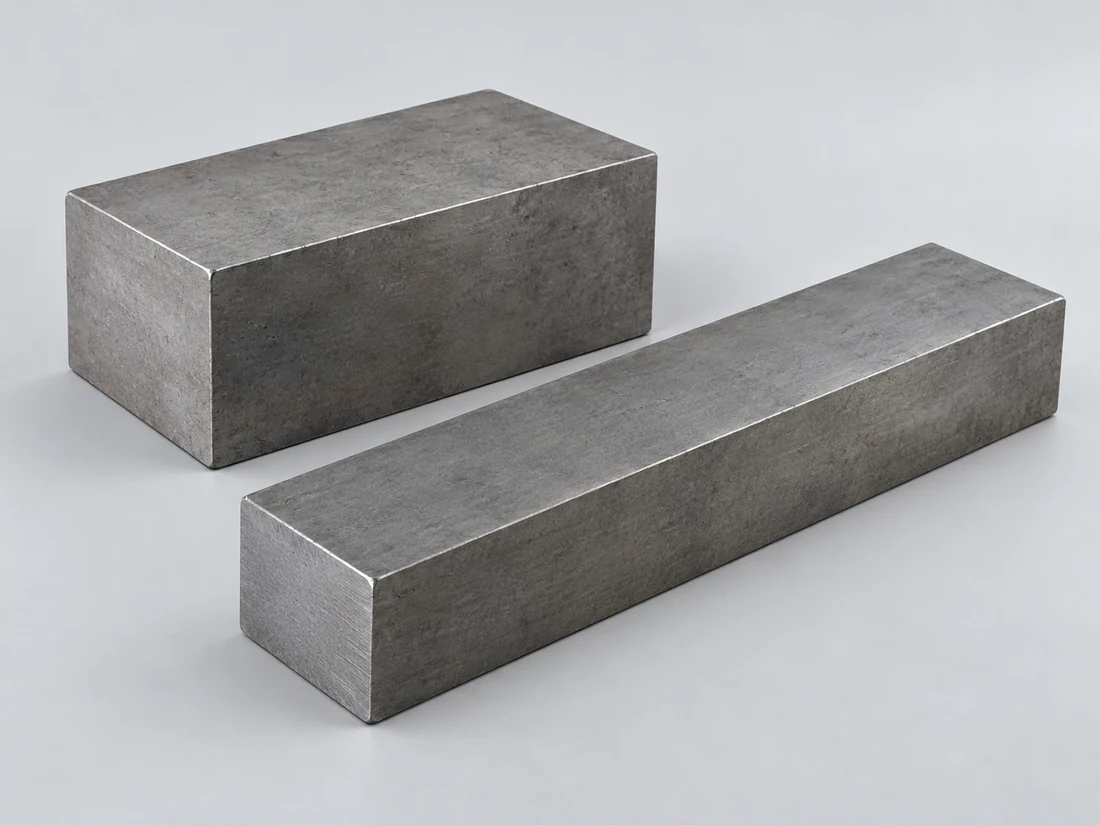
Deux ébauches métalliques rectangulaires non marquées, aux extrémités planes

La taille de la section modifie la base des propriétés

La comparaison T/U suivante provient de la référence publiée par Vulcan pour les barres trempées et revenues. Sa section maximale autorisée est une condition liée au traitement thermique, et non le diamètre d’un composant fini VETCNC. Les propriétés à travers une section plus importante suivent la section déterminante du traitement thermique.[1] [2]

Les conditions de référence T et U ci-dessous correspondent aux indications du fournisseur, et non à des nuances universelles d’acier 4140 ni à des options de livraison par défaut.

Barre en 4140 trempée et revenu : référence Vulcan T/U
PropriétéCondition TCondition UBase
Section limitée de référence (mm)10063État de la section pendant le traitement thermique
Résistance à la traction (MPa)850–1,000930–1,080Plage publiée
Contrainte conventionnelle à 0,2 % (MPa)≥665≥740Valeur minimale publiée
Allongement (%)≥13≥12Valeur minimale publiée
Énergie de rupture Izod (J)≥54≥47Valeur minimale publiée
Énergie de rupture Charpy (J)≥50≥42Valeur minimale publiée
Dureté Brinell (HB)248–302269–331Plage publiée

Source : Vulcan Engineering Steels, tableau 4140 fondé sur la norme AS1444-1996 déclarée ; barre trempée et revenue, toutes finitions sauf tirée à froid. Le tableau ouvert ne précise ni la température d’essai de résilience ni les détails de l’éprouvette. Il s’agit des conditions de référence matériaux du fournisseur, non pas de propriétés universelles de l’acier 4140, de limites dimensionnelles pour pièces finies ni de valeurs par défaut de livraison VETCNC. La spécification du produit commandé régit l’acceptation.

Tournage et fraisage dans la condition 4140 spécifiée

Itinéraire conditionnel allant de l’usinage ébauche, en passant par le traitement spécifié, jusqu’à la finition des caractéristiques critiques

Paliers, alésages et faces axiales d’appui

Nous usinons des diamètres coaxiaux, des alésages et des épaulements afin que les portées et butées spécifiées soient rapportées à leur axe fonctionnel. Une étape de traitement thermique après l’ébauche modifie le moment où ces dimensions finales peuvent être acceptées.

Rainures de clavette, aplaties et caractéristiques interrompues

Le fraisage ajoute des rainures d’entraînement, des faces de montage et des caractéristiques transversales aux pièces tournées. Leur accessibilité, la section résiduelle et leur relation avec les paliers finis déterminent la configuration ; il ne s’agit pas simplement de passes supplémentaires sur un arbre autrement achevé.

Ébauche, traitement et usinage final des caractéristiques

Lorsqu’un traitement ultérieur est requis, le parcours prévoit une surépaisseur de matière pour l’opération d’usinage finale prévue. Les déformations dues au traitement thermique et l’enlèvement de matière peuvent modifier la rectitude ou la concentricité. La surépaisseur est définie spécifiquement pour ce composant et ce procédé, et non attribuée comme une valeur unique valable pour toutes les pièces en 4140. [3]

Dureté, ajustements et état de surface livré

Arbre, douille 4140 et carter : interfaces fonctionnelles distinctesSection transversale conceptuelle d’un arbre central, d’un manchon annulaire en acier 4140 et d’un boîtier environnant. Chaque interface respecte ses propres exigences de dessin.BoîtierManchon en 4140Arbre d’assemblageConcept d’interface
L’état du matériau et l’ajustement dimensionnel sont acceptés séparément.
Caractéristiques en 4140 et leur condition finale d’acceptation
CaractéristiqueExigence ou référenceCondition acceptéeVérification
Alésage de positionnement sélectionnéØ20 H7: 20.000–20.021 mmLà où cela est indiqué sur le dessin, après les opérations spécifiéesMesure de l’alésage fini
Portée trempéeContrôles de battement et de rectitude selon le dessinAprès traitement et usinage final des caractéristiques ; support déclaréMesure depuis les repères fonctionnels
Piste d’usure traitée localementDureté spécifiée, zone d’essai et profondeur traitéeSurface finale après l’enlèvement prévu de matièreMéthode applicable de mesure de dureté/profondeur et échantillonnage
Filetage ou repère revêtuClasse ou dimension du filetage indiquée sur le dessin, ainsi que la limite de finitionRevêtement livré ou état masquéContrôle du filetage ou vérification dimensionnelle dans cet état

Les tolérances Ø20 H7 sont une référence ISO 286 sélectionnée sur le dessin. La réserve pour traitement thermique, la profondeur locale traitée et la géométrie finale sont définies pour le composant réel et son itinéraire d’usinage ; aucune ne découle automatiquement de la désignation 4140.

Un seul composant, des résultats d’acceptation distincts

Un arbre peut satisfaire à sa dureté spécifiée tout en ne respectant pas la concentricité, ou bien respecter un diamètre tout en ne répondant pas à l’état requis du matériau. Nous conservons ces résultats séparément, plutôt que de considérer qu’un contrôle unique valide l’ensemble du composant.

Détails de conception critiques pour l’acier 4140

Section devant développer les propriétés requises

L’acier 4140 présente une trempabilité moyenne. Un axe mince et le centre d’un moyeu épais ne se refroidissent pas de façon identique lors de la trempe. La réponse exigée au cœur et la section présente pendant le traitement influencent la pertinence du grade choisi et de l’itinéraire d’usinage.

Racines d’épaulement et transitions sollicitées

Les extrémités des rainures de clavette, les dégagements de filetage et les congés d’épaulement interrompent le trajet de charge. Leur rayon, leur profondeur et leur position restent intégrés au design validé. L’augmentation de la dureté n’élimine pas la concentration de contraintes engendrée par une racine vive.

Différences entre sections minces et sections épaisses

Une tige longue adjacente à une bride lourde réagit différemment lors du chauffage et du refroidissement. Préserver l’accès à l’usinage final des axes et faces critiques peut s’avérer plus utile que d’imposer des tolérances serrées sur les dimensions finies avant d’avoir établi le parcours de traitement. [1]

Limites d’un traitement localisé de résistance à l’usure

Pour un traitement localisé spécifié, la piste de fonctionnement, les transitions aux extrémités et les zones protégées sont distinctes. Un diamètre de portée de roulement, une portée de joint torique adjacente et un filetage n’ont pas nécessairement à recevoir le même traitement. La profondeur résiduelle traitée est évaluée après tout enlèvement final réalisé sur cette surface.

Discutez des exigences relatives à la pièce.

Pièces en acier 4140 dans des ensembles mécaniques

Arbres transmettant un couple

L’ergot, la denture ou l’interface de serrage transmettent le couple à l’arbre ; les portées le supportent. Leurs positions, leur géométrie de racine et leur relation aux références sont donc étudiées conjointement. Nous usinons les caractéristiques libérées sans attribuer une valeur de couple nominale issue d’une résistance à la traction mesurée sur le matériau brut.

Goupilles soumises à un contact répété

La longueur supportée d’une goupille, sa surface de contact et la concentration de charge en bordure influencent son usure et sa capacité à supporter la charge. Les exigences définies pour la surface et pour le cœur doivent être adaptées à ce type de contact, plutôt que de retenir systématiquement la dureté maximale disponible pour chaque pièce.

Moyeux et manchons avec alésages ajustés

Un moyeu ou une douille peut nécessiter un ajustement de montage serré, tandis que sa surface extérieure remplit une autre fonction. L’alésage, la rainure de clavette et la face conservent suffisamment de matière environnante pour ce montage ; l’exigence d’usure sur la surface extérieure et l’alésage de montage sont spécifiées séparément.

Outils et blocs de support-machine

Une portée fonctionnelle ou une caractéristique de positionnement nécessite un support sous la zone de contact. Les poches de dégagement réduisent la masse de matière et l’espace d’accès, mais modifient également ce support. Nous conservons les portées, nervures et faces de montage spécifiées jusqu’à l’usinage final.

Surfaces fonctionnelles et protection de l’acier

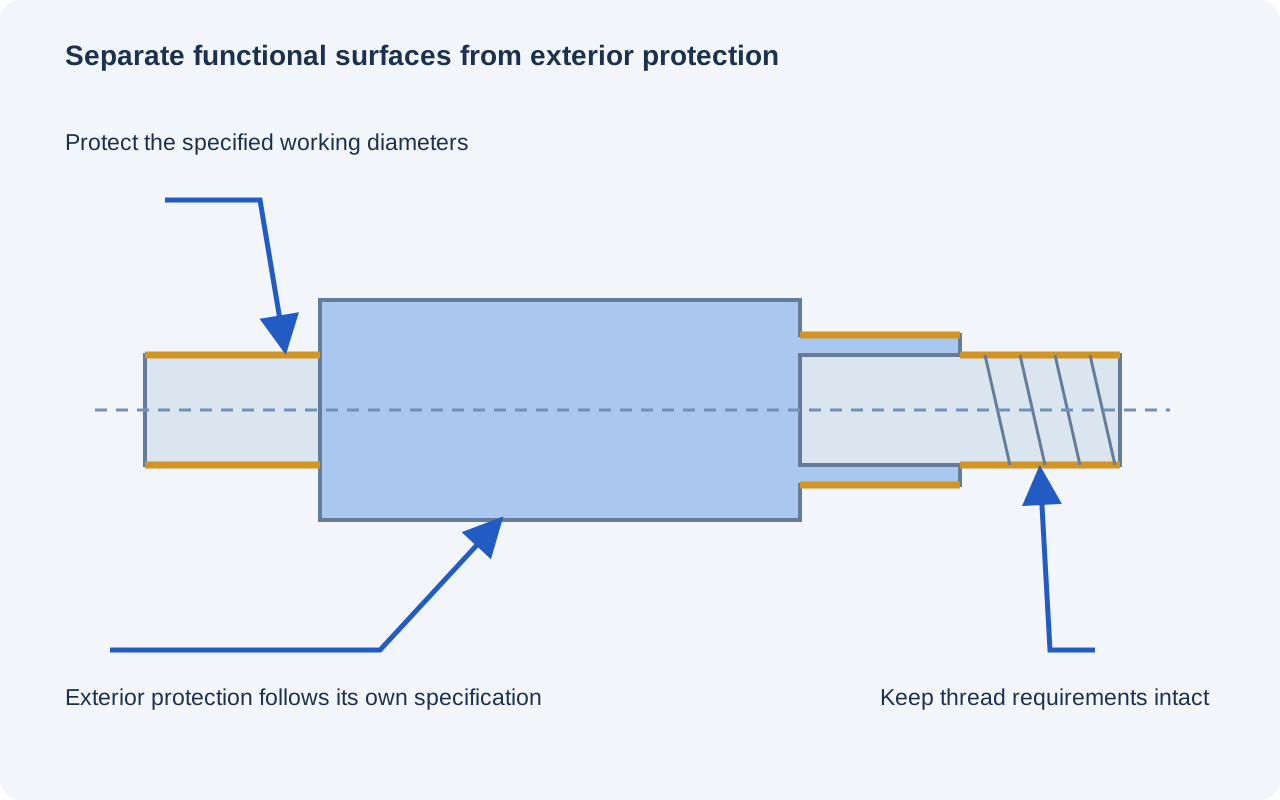
Arbre à diamètres étagés comportant des portées fonctionnelles et un filetage externe, séparé des zones de protection extérieure

Portées fonctionnelles et état des bords

Les portées, diamètres de glissement et faces d’appui conservent la rugosité et les chanfreins spécifiés. L’ébavurage n’arrondit pas une épaulement de positionnement ni n’élargit l’entrée d’un alésage ajusté au-delà de ses cotes dessinées.

Masquage autour des éléments ajustés

Un fini protecteur peut recouvrir l’extérieur tout en laissant masqués des alésages, filetages ou zones de contact sélectionnés. Nous préservons ces limites afin que la surface destinée à l’assemblage corresponde exactement à la cote acceptée.

Finition après le traitement thermique de trempe

Lorsque le meulage, le rodage ou un autre fini spécialisé est requis, son périmètre inclus est identifié séparément. La passe finale ou l’opération abrasive doit laisser la géométrie fonctionnelle requise ainsi que toute couche traitée spécifiée.

Propreté et protection pendant le transport

L’acier usiné peut nécessiter une préservation temporaire et une séparation des surfaces de contact pendant le transport. Les zones d’assemblage sans huile, les exigences de nettoyage et l’état à la réception sont définis en accord avec le fini protecteur retenu.

Dossiers matériaux, propriétés et géométrie

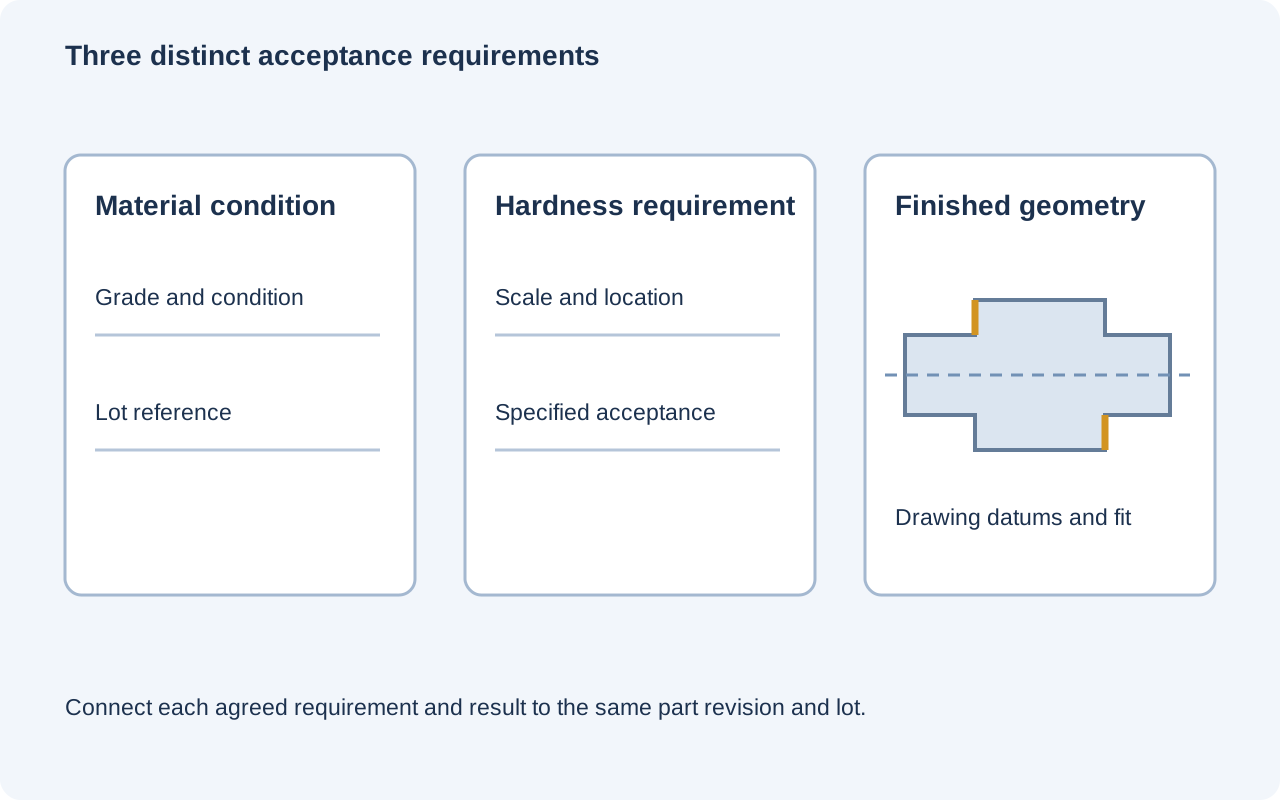
Enregistrements distincts non renseignés pour l’état du matériau, la dureté requise et la géométrie finie

Identification et état fourni

Le dossier matière requis identifie l’alliage commandé, la spécification produit et l’état fourni. Son identification de coulée ou de lot reste liée aux pièces ; une étiquette « prétrempé » à réception ne remplace pas un essai final obligatoire.

Les contrôles des propriétés spécifiées

Un résultat de dureté ou d’une autre propriété requis suit sa méthode déclarée, son emplacement de prélèvement et sa base d’échantillonnage. Les exigences locales en surface et les exigences sur âme sont consignées comme contrôles distincts lorsque le composant les impose.

Mesures des caractéristiques finies

Nous vérifions les dimensions définies sur le dessin et les relations entre les références à l’état final accepté. Les relevés de traitement et d’essais spéciaux sont inclus dans le périmètre convenu, tandis que la rectitude et la cote d’alésage sont rapportées par le contrôle dimensionnel.

Quels facteurs modifient le coût de l'usinage de l'acier 4140 ?

État d'achat et usinage d'usinage

Les ébauches recuites et les ébauches prétrempées ne nécessitent pas le même plan d’usinage. Partir d’un état fourni plus dur peut augmenter la sollicitation des outils et l’effort d’usinage, tandis qu’éviter un traitement ultérieur n’est utile que si cet état satisfait la pièce livrée.

Dimensions de la pièce brute, enlèvement de matière et support

Une enveloppe brute proche d’une pièce tournée réduit l’usinage à enlever. Une grande bride sur un arbre élancé ou un dégagement profond dans un bloc peuvent nécessiter un soutien et des montages supplémentaires, même lorsque la pièce finie contient peu de matière.

Traitement et finition finale des caractéristiques

Une étape de traitement distincte, une opération de finition post-traitement et des preuves supplémentaires des propriétés ajoutent chacune du travail. Garder les surfaces finales critiques accessibles peut réduire les retouches ; supprimer l’une de ces étapes requises modifie la portée du devis.

Quantité et préparation répétée

La programmation, le paramétrage et la préparation initiale des dispositifs de serrage sont partagés sur l’ensemble de la série. Réutiliser une condition de matière approuvée et un itinéraire de fabrication évite de les redéfinir ; en revanche, une dureté finale différente ou une section brute différente peut nécessiter un nouveau plan.

D’un échantillon d’ajustage en acier 4140 à la production en série

Pièces de contrôle d’ajustement

Un échantillon peut permettre de vérifier le jeu d’installation, l’accès au support et l’engagement avec les pièces associées. S’il utilise une condition matérielle temporaire, cet essai répond à la question de l’ajustement sans valider les propriétés finales.

Un composant représentatif initial

La première pièce utilisée pour l'approbation de la production suit le parcours prévu en matière de matériau et de traitement. Ses propriétés finales et ses résultats dimensionnels répondent aux exigences validées, y compris les surfaces finies après traitement.

Libération de la série

Le lot libéré utilise la définition acceptée du matériau, les étapes de procédé et la portée des inspections. Une modification de l’état de la matière première ou du traitement final est résolue avant d’être appliquée à la quantité restante.

Modifications apportées aux commandes répétées

Une nouvelle fonction, section ou interface d’usure peut modifier le choix du matériau ou du traitement, même si le numéro de pièce reste inchangé. Une répétition inchangée suit la révision approuvée du dessin et la définition manufacturière.

FAQ sur l'usinage CNC de l'acier 4140

Peut-on substituer de l’acier 42CrMo4 ou EN19 à une pièce dont le dessin spécifie de l’acier 4140 ?

Uniquement après que la spécification requise et la substitution aient été approuvées. Les limites de composition, l’état de livraison, les propriétés dépendantes de la section et les exigences d’essai sont comparés point par point avant d’accepter une équivalence. Nous conservons l’appellation libérée ou l’alternative explicitement acceptée, plutôt que de modifier l’alliage sur la seule base d’une correspondance nominale.

Le tableau des propriétés T/U s’applique-t-il à l’acier 4140 à froid ?

Non. Le tableau Vulcan utilisé ici exclut expressément les matériaux à froid. Ce stock nécessite plutôt les données de condition et de produit applicables. Le terme « brillant » décrit une finition de surface ou de produit ; il ne fait pas en sorte qu’une condition de matériau exclue devienne conforme à ce tableau.

Un composant volumineux en 4140 peut-il remplacer de l’acier 4340 si la dureté superficielle est identique ?

Non, pas sur cette seule preuve. La dureté superficielle n’établit pas l’équivalence des propriétés du cœur dans une section plus importante. Atlas identifie l’acier 4340 comme une alternative lorsque une résistance accrue du cœur est requise, notamment dans les sections volumineuses. Une substitution nécessite donc les propriétés requises sur toute l’épaisseur de la section ainsi qu’une approbation de conception ; une mesure identique de la dureté superficielle ne garantit pas la résistance du cœur.

Peut-on ajouter une fixation soudée à une pièce en 4140 déjà trempée et revenu ?

Il nécessite une soudure séparée et une évaluation de l’état final. Le soudage modifie l’historique thermique local, et Atlas met en garde contre le risque de fissuration dans l’acier 4140. Une pièce rapportée ajoutée après usinage n’est pas automatiquement couverte par les propriétés initiales de la matière brute ; le procédé approuvé doit traiter la zone soudée ainsi que tout effet sur la géométrie finale.

Une valeur de dureté convertie de HB en HRC peut-elle remplacer l’essai de dureté spécifié sur le dessin ?

Pas par défaut. La norme ASTM E140 traite la conversion de dureté comme une approximation dépendant du matériau et de l’état de traitement. L’échelle et la méthode spécifiées restent la base d’acceptation, sauf si une conversion applicable est expressément convenue. Pour une couche traitée mince, le profil de dureté est mesuré sur la couche elle-même, selon la méthode indiquée sur le plan.

Une barre d’acier 4140 à finition brillante ou étirée à froid élimine-t-elle la surépaisseur d’usinage ?

Non. Une surface lisse de la matière brute n’est pas nécessairement la surface de travail finie. Atlas signale que le tréfilage à froid peut conserver les défauts de surface issus du laminage à chaud. Le procédé permet toutefois d’obtenir l’enlèvement de matière requis pour atteindre les dimensions finales de la pièce brute ainsi que ses exigences de surface, plutôt que de prendre son aspect brillant comme preuve d’une absence de jeu de fabrication.

ASSISTANCE PROJET

Discuter de votre composant en 4140

Partagez le dessin de votre pièce, l’état requis du matériau et la quantité. Nous établirons un devis pour l’usinage, l’état final spécifié ainsi que tout traitement, finition ou document convenu.

Références matériaux et fabrication pour l’acier 4140

Conditions de référence en stock et distinctions techniques utilisées ci-dessus.

  1. Vulcan — Aciers pour applications mécaniques : acier haute résistance 4140Propriétés publiées des barres trempées et revenues, section maîtresse et exclusion des barres à froid.
  2. Wingate Alloys — 4140 prétrempé selon AISI ; ASTM A434/A434M-24Une gamme désignée de matériaux prétrempés et la portée des spécifications pour barres d’alliage trempées et revenues.
  3. Atlas Specialty Metals — Barre d’acier faiblement allié à durcissement par trempe complète 4140, avril 2006Capacité à la trempe, tolérance de surface sur le brut, considérations relatives au soudage et sélection de matériaux pour sections plus importantes.
  4. ASTM E140 — Tableaux de conversion des duretésConversions approximatives et leurs limites liées au matériau, au traitement thermique et aux conditions d’essai.
VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Illustration de la géométrie d’une pièce en acétal

Illustration agrandie de la géométrie de la pièce

Illustration de pièce générée par IA, non une pièce client manufacturée.

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo