Ir al contenido
VETCNCMECANIZADO CNC
Eje metálico escalonado junto a una manga abierta y un bloque de tope de montaje con dos agujeros.

Mecanizado CNC de acero 4140
para ejes, cubos y componentes resistentes al desgaste

Compare las condiciones del acero 4140

Ejes, pasadores, cubos y bloques mecanizados en acero 4140

6 tipos de componentes

Ejes de transmisión escalonados

Torneamos zonas de apoyo (journal), hombros y extremos roscados, con ranuras para chavetas o planos fresados según sea necesario. Las características de asiento y transmisión del eje siguen el mismo eje definido en el plano y la condición final del material.
Pasadores de tope y de localización

Pasadores de tope y de localización Combinar un diámetro de trabajo con una cara de tope y una característica de retención. Distinguimos la sección deslizante o de localización de una cabeza, rosca o característica de extracción

Cubos con brida

Un cubo mandrinado conecta un eje con una brida u otro componente acoplado. Mecanizamos el agujero, la superficie de registro y la cara de asiento conjuntamente con el patrón de tornillos especificado, la ranura para chaveta o los detalles de sujeción por abrazadera.

Manguitos resistentes al desgaste

Mecanizamos manguitos con los ajustes interno y externo especificados, hombros y bordes de entrada. El diámetro resistente al desgaste y su condición subyacente del material se mantienen independientes del agujero utilizado para montar el manguito.

Ejes roscados

Los ejes roscados combinan una rosca funcional con diámetros para cojinetes, planos para llave o detalles en los extremos. La forma de la rosca y los hombros de asiento se mecanizan para la tuerca y la disposición de soporte previstas.

Bloques de montaje y de herramientas

Fresamos caras de montaje, huecos y agujeros de localización o roscados en bloques de acero 4140. Las superficies funcionales y las zonas de contacto cargadas conservan la geometría del plano mediante la ruta de acabado especificada.

Nuestro mecanizado de acero 4140 abarca componentes torneados y fresados en las condiciones de material en bruto y entrega especificadas. Cualquier tratamiento adicional o acabado especializado se identifica en la cotización.

Condiciones de suministro y propiedades del material 4140

Material en bruto recocido antes del desarrollo final de las propiedades

El acero 4140 recocido es una condición inicial más blanda para mecanizado sustancial. Cuando el componente acabado necesita estado templado, el camino pasa por el tratamiento especificado y después por la aceptación dimensional en ese estado final.[1]

Elección de la vía
Eliminar material antes de desarrollar las propiedades finales requeridas.

Material en bruto comprado templado y revenido

El stock pretemplado ya ha sido endurecido y revenido. Por ejemplo, Wingate lista su producto 4140 HT en un rango de 28–32 HRC. Ese rango del proveedor describe un producto en stock; el pedido sigue definiendo la condición final requerida. [1] [2]

Elección de la vía
Mecanice la condición suministrada seleccionada sin asumir un paso adicional de endurecimiento.

Un tratamiento final especificado por separado

Un componente puede requerir, en cambio, mecanizado en bruto, una etapa de tratamiento acordada y trabajo final en las características críticas. Cotizamos explícitamente esas operaciones y responsabilidades, incluido el trabajo de socios cuando sea necesario, en lugar de dar a entender que todos los componentes de acero 4140 siguen esa ruta. [2]

Elección de la vía
Tenga en cuenta las propiedades finales y las características acabadas posteriormente.

Forma del producto y especificación aplicable

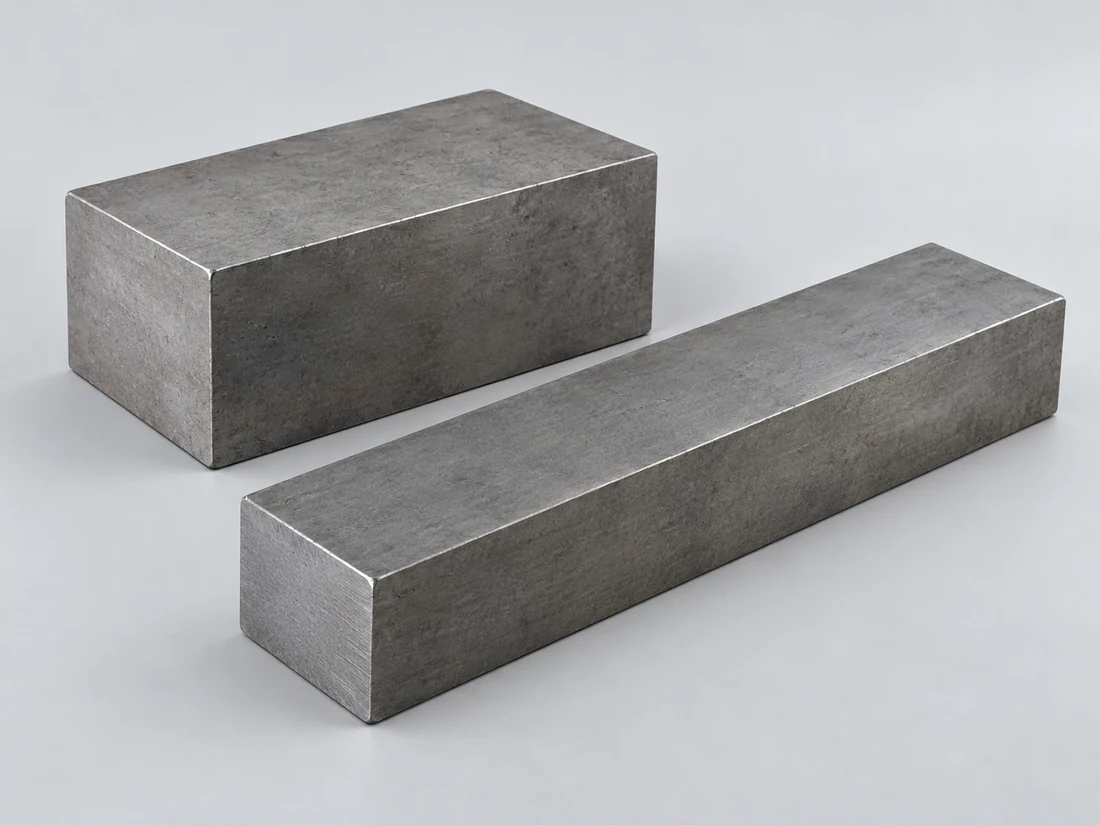
La barra redonda es adecuada para muchos componentes torneados; el material en bruto rectangular puede ser adecuado para un bloque fresado. La norma de producto, la clase de resistencia y la condición de suministro requeridas identifican el material pedido con mayor precisión que «4140 HT» únicamente.

Elección de la vía
Mantenga la especificación del material vinculada al blank y lote reales.
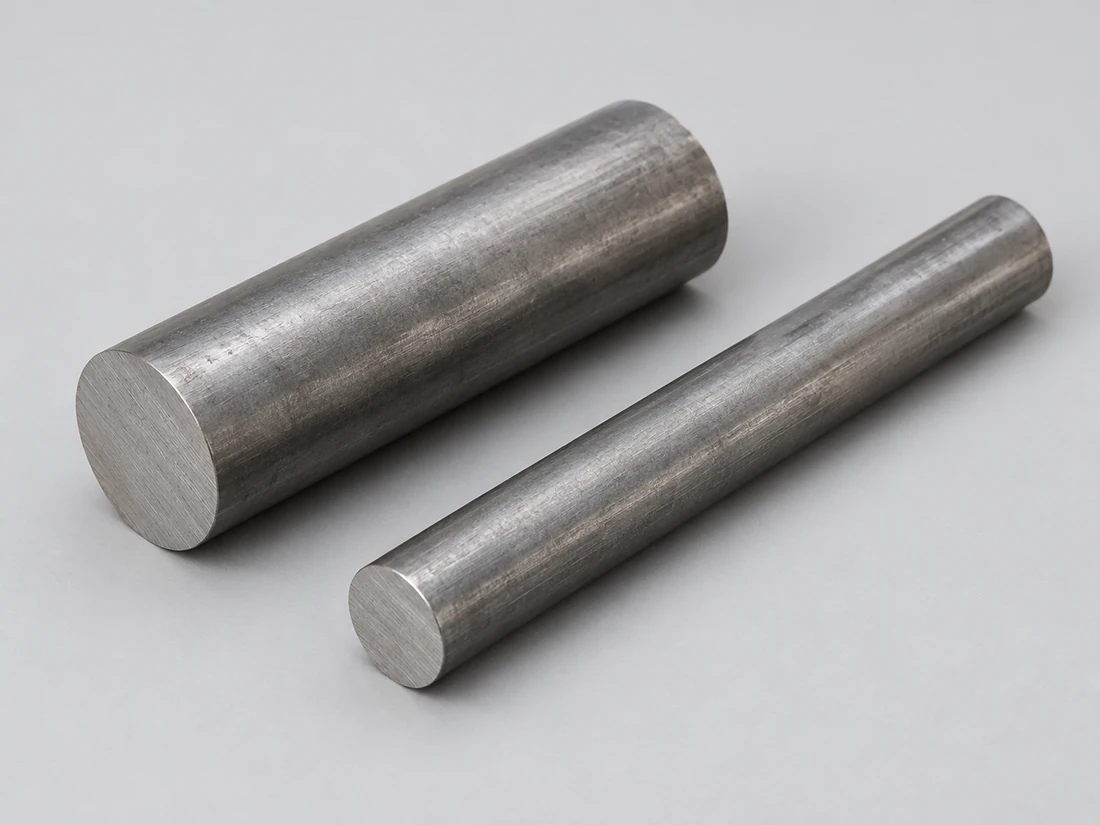
Dos barras cilíndricas metálicas sin marcar, con extremos planos cortados con sierra
Dos piezas rectangulares metálicas sin marcar, con extremos planos

El tamaño de la sección modifica la base de las propiedades

La siguiente comparación T/U proviene de la referencia publicada por Vulcan para barras endurecidas y revenidas. Su sección máxima permitida es una condición del proceso de tratamiento térmico, no el diámetro de un componente terminado de VETCNC. Las propiedades a través de una sección mayor siguen la sección determinante del tratamiento térmico.[1] [2]

Las designaciones T y U que figuran a continuación son las condiciones de referencia declaradas por el proveedor, no grados universales de 4140 ni opciones de entrega predeterminadas.

Barra de 4140 templada y revenida: referencia Vulcan T/U
PropiedadCondición TCondición UBase
Sección máxima reglamentaria (mm)10063Condición de la sección durante el tratamiento térmico
Resistencia a la tracción (MPa)850–1,000930–1,080Rango publicado
Tensión de prueba al 0,2 % (MPa)≥665≥740Mínimo publicado
Alargamiento (%)≥13≥12Mínimo publicado
Energía de impacto Izod (J)≥54≥47Mínimo publicado
Energía de impacto Charpy (J)≥50≥42Mínimo publicado
Dureza Brinell (HB)248–302269–331Rango publicado

Fuente: Vulcan Engineering Steels, tabla de acero 4140 basada en la norma AS1444-1996; barra revenida y templada, todos los acabados excepto estirada en frío. La tabla abierta no especifica la temperatura del ensayo de impacto ni los detalles de la probeta. Estas son condiciones de referencia de material del proveedor, no propiedades universales del acero 4140, límites de tamaño para piezas terminadas ni valores predeterminados de entrega de VETCNC. La especificación del producto pedido rige la aceptación.

Torneado y fresado en la condición especificada del acero 4140

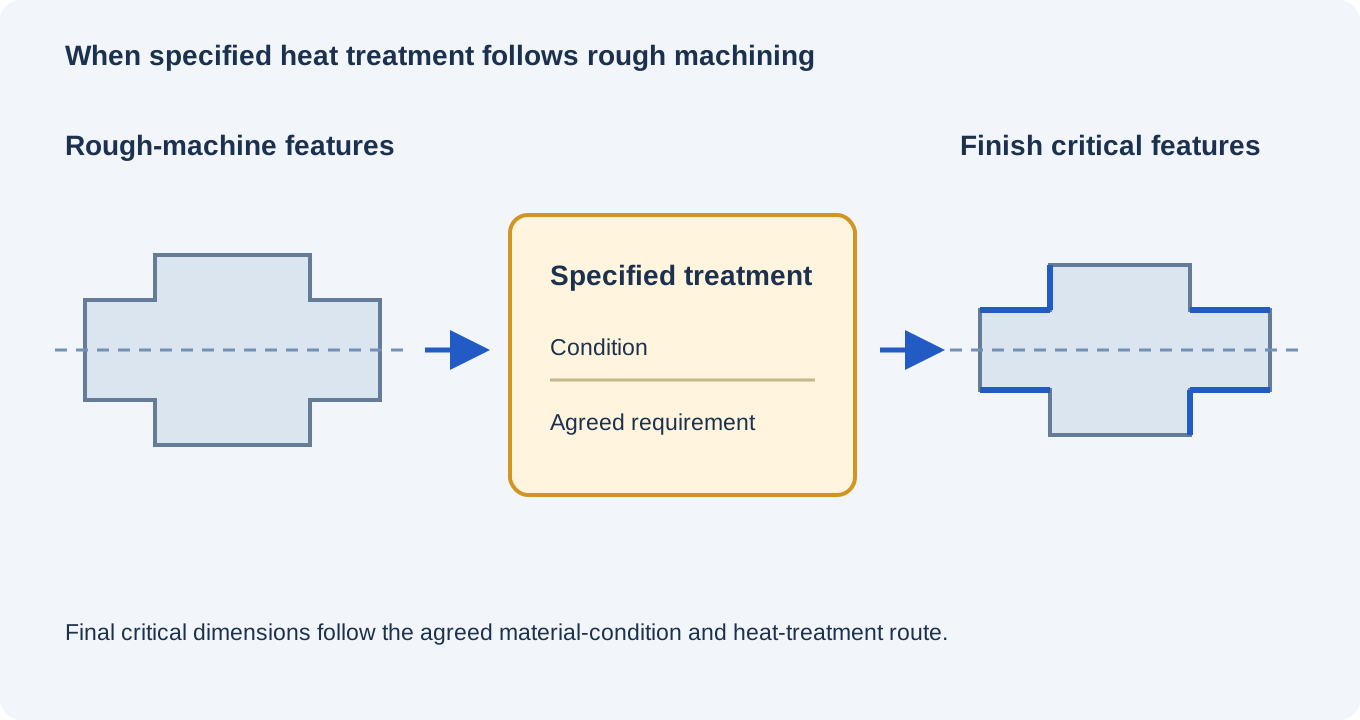
Ruta condicional desde el mecanizado en bruto, pasando por el tratamiento especificado, hasta el acabado de las características críticas

Cilindros, agujeros y caras axiales de apoyo

Realizamos torneado de diámetros coaxiales, agujeros y hombros para que los asientos y topes especificados se relacionen con su eje funcional. Un paso de tratamiento térmico tras el torneado de desbaste modifica el momento en que pueden aceptarse esas dimensiones finales.

Ranuras para chavetas, planos e interrupciones geométricas

El fresado añade ranuras de transmisión, caras de montaje y características transversales a piezas torneadas. Su accesibilidad, sección restante y relación con los cilindros terminados determinan la configuración; no son simplemente cortes adicionales en un eje ya completo.

Desbaste, tratamiento y mecanizado final de las características

Cuando se requiere un tratamiento posterior, la ruta conserva material para la operación de acabado planificada. El movimiento inducido por el tratamiento térmico y la eliminación de material pueden afectar la rectitud o la concentricidad. El sobreespesor se establece específicamente para ese componente y proceso, y no se asigna como un valor único para todos los componentes de acero 4140. [3]

Dureza, ajustes y estado superficial entregado

Eje, manguito de 4140 y carcasa: interfaces funcionales independientesSección transversal conceptual de un eje central, un manguito anular de 4140 y una carcasa circundante. Cada interfaz cumple con sus propios requisitos de planoCarcasaManguito de 4140Eje acopladoConcepto de interfaz
La condición del material y el ajuste dimensional se aceptan por separado.
Características de 4140 y su condición final de aceptación
CaracterísticaRequisito o referenciaCondición aceptadaVerificación
Agujero de localización seleccionadoØ20 H7: 20.000–20.021 mmDonde lo especifique el plano, tras las operaciones indicadasMedición del agujero terminado
Árbol tratado térmicamenteControles de desviación de giro y rectitud según planoTras el tratamiento y el mecanizado final de las características; soporte indicadoMedición desde los datums funcionales
Pista de desgaste tratada localmenteDureza especificada, zona de ensayo y profundidad de tratamientoSuperficie final tras la eliminación previstaMétodo aplicable de dureza/profundidad y muestreo
Rosca o registro recubiertoClase o tamaño de rosca según plano, más límite de acabadoRecubrimiento entregado o estado enmascaradoVerificación con calibre de roscas o control dimensional en ese estado

Los límites Ø20 H7 son una referencia ISO 286 seleccionada en el plano. La holgura para el tratamiento térmico, la profundidad local de tratamiento y la geometría final se establecen para el componente y la ruta reales; ninguno se deriva automáticamente de la designación 4140.

Un componente, resultados de aceptación distintos

Un árbol puede cumplir su dureza especificada sin cumplir la desviación de giro, o cumplir un diámetro sin cumplir la condición requerida del material. Mantenemos esos resultados separados, en lugar de considerar que una verificación aprueba automáticamente todo el componente.

Detalles de diseño relevantes en el acero 4140

La sección que debe desarrollar las propiedades

El acero 4140 presenta una templabilidad media. Un pasador delgado y el centro de un cubo grueso no se enfrían de igual forma durante el temple. La respuesta requerida del núcleo y la sección presente durante el tratamiento influyen en la idoneidad de la calidad seleccionada y de la ruta de procesamiento.

Raíces de hombros y transiciones cargadas

Los extremos de las chaveteras, las salidas de rosca y los redondeos de hombros interrumpen la trayectoria de carga. Su radio, profundidad y posición siguen formando parte del diseño aprobado. Aumentar la dureza no elimina la concentración de tensiones generada por una raíz afilada.

Cambios entre secciones delgadas y secciones gruesas

Un vástago largo junto a una brida pesada responde de forma distinta durante el calentamiento y el enfriamiento. Mantener el acceso para el acabado en el eje y las caras críticas puede resultar más útil que asignar límites de acabado ajustados antes de definir la ruta de tratamiento. [1]

Límites de un tratamiento localizado de desgaste

Para un tratamiento localizado especificado, la pista de trabajo, las transiciones en los extremos y las zonas protegidas son distintas. Un diámetro de rodamiento, una superficie de sellado adyacente y una rosca no necesitan recibir el mismo tratamiento. La profundidad restante tratada se evalúa tras cualquier eliminación final de esa superficie.

Discutir los requisitos de la pieza

Componentes de acero 4140 en conjuntos mecánicos

Árboles que transmiten par torsional

La chaveta, la estría o la interfaz de sujeción transfieren el par torsional al árbol; los cojinetes lo soportan. Por tanto, sus posiciones, la geometría de las raíces y su relación con los elementos de referencia se consideran conjuntamente. Nosotros mecanizamos las características aprobadas sin asignar una clasificación de par torsional basada en el valor de tracción del material en stock.

Pasadores sometidos a contacto repetido

La longitud soportada de un pasador, su área de contacto y la carga concentrada en los bordes afectan su desgaste y su capacidad de soportar cargas. Los requisitos previstos para la superficie y el núcleo deben adaptarse a ese tipo de contacto, en lugar de seleccionar siempre la dureza máxima disponible para cada pieza.

Manguitos y casquillos con agujeros ajustados

Un cubo o manguito puede requerir un ajuste de montaje ajustado, mientras que su superficie exterior cumple otra función. El agujero, la ranura para chaveta y la cara conservan suficiente sección circundante para ese ensamblaje; el requisito de desgaste en la superficie exterior y el agujero de montaje se especifican por separado.

Herramental y bloques de soporte para máquina

Una superficie de trabajo o una característica de localización requiere soporte debajo de la zona de contacto. Los huecos de descarga reducen la cantidad de material y el espacio de acceso, pero también modifican dicho soporte. Conservamos las superficies de trabajo, nervios y caras de montaje especificados hasta el mecanizado final.

Superficies funcionales y protección del acero

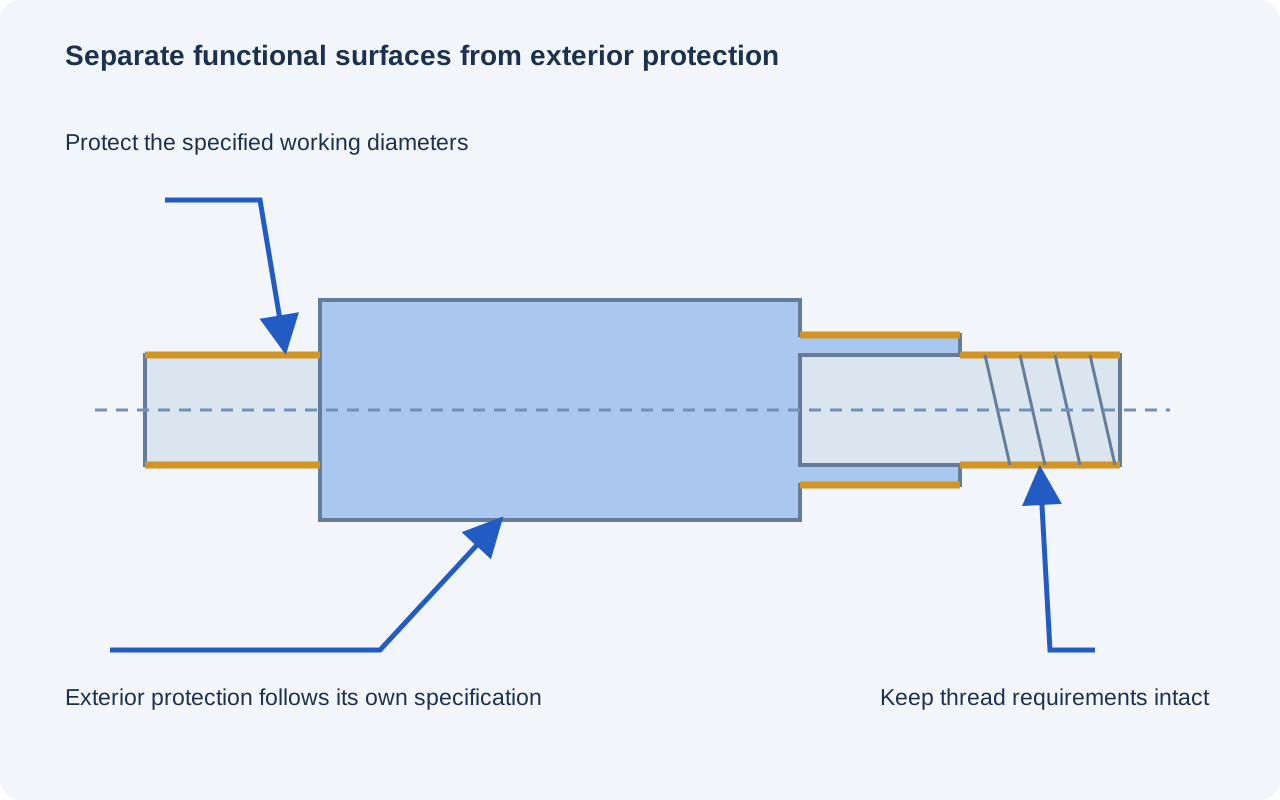
Eje escalonado con cojinetes de trabajo y rosca externa, separados de las zonas de protección exterior

Superficies de trabajo y estado del borde

Los asientos cilíndricos, los diámetros deslizantes y las caras de apoyo conservan la rugosidad y los chaflanes en los bordes especificados. La eliminación de rebabas no redondea un hombro de localización ni ensancha la entrada de un agujero ajustado más allá de lo indicado en el plano.

Enmascaramiento alrededor de características ajustadas

Un acabado protector puede recubrir el exterior, mientras que ciertos agujeros pasantes, roscas o zonas de contacto permanecen enmascarados. Conservamos esos límites para que la superficie destinada al ensamblaje coincida con la dimensión que se está aceptando.

Acabado posterior a la ruta de temple

Cuando se requiere rectificado, bruñido u otro acabado especializado, su alcance incluido se identifica por separado. El último corte o la operación abrasiva deben dejar la geometría funcional requerida y cualquier capa tratada especificada.

Limpieza y protección durante el transporte

El acero acabado puede requerir preservación temporal y separación de las superficies de contacto durante el transporte. Las áreas de ensamblaje libres de aceite, los requisitos de limpieza y el estado de llegada se acuerdan junto con el acabado protector seleccionado.

Registros de material, propiedades y geometría

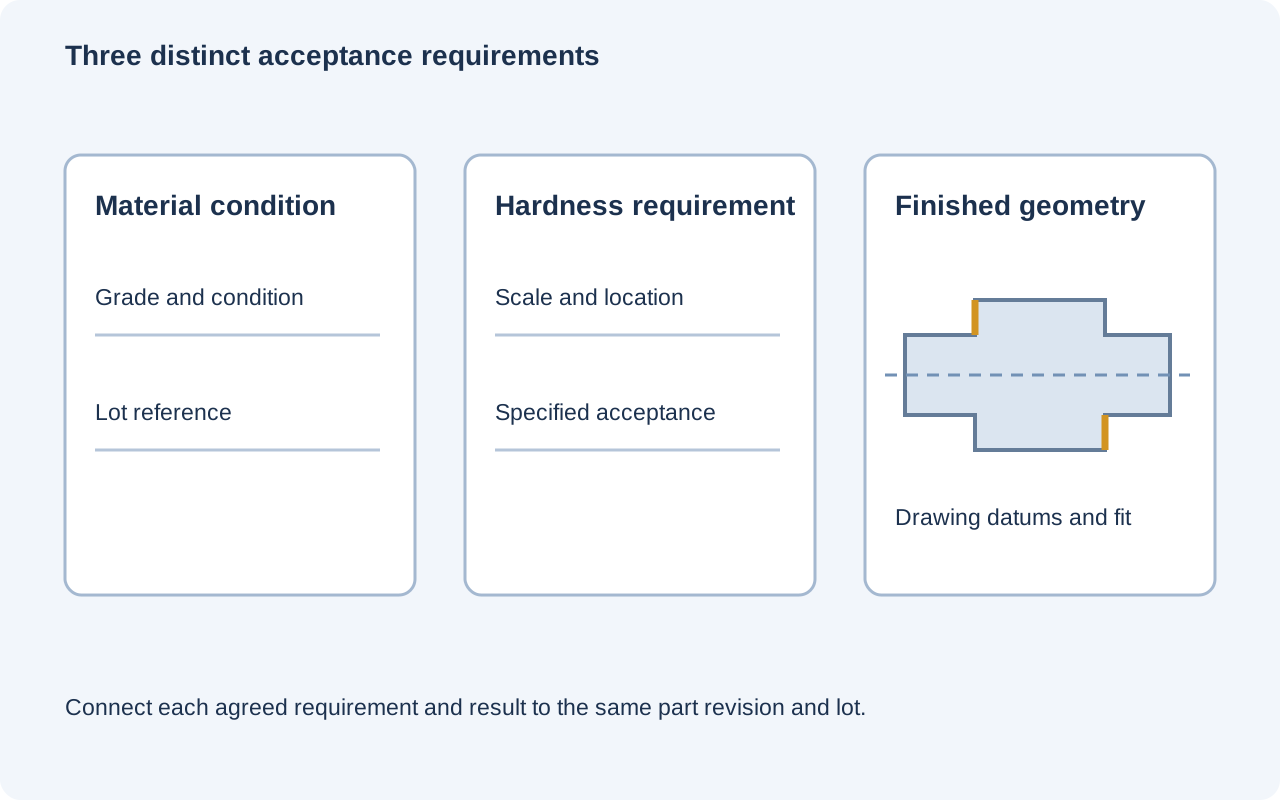
Registros independientes sin rellenar para la condición del material, el requisito de dureza y la geometría final

Identidad y estado suministrado

El registro de material requerido identifica la aleación pedida, la especificación del producto y el estado suministrado. Su identidad de colada o lote permanece vinculada a las piezas; una etiqueta de preendurecido recibida no sustituye una prueba final obligatoria.

Las comprobaciones de propiedades especificadas

Un resultado requerido de dureza u otra propiedad sigue su método declarado, ubicación y base de muestreo. Los requisitos locales de superficie y los requisitos del núcleo se registran como comprobaciones separadas cuando el componente así lo exige.

Mediciones de las características terminadas

Verificamos las dimensiones definidas en el plano y las relaciones entre los datums en el estado final aceptado. Los registros de tratamiento y de ensayos especiales se incluyen en el alcance acordado, mientras que la rectitud y la medida del taladro se informan desde la inspección dimensional.

¿Qué afecta el costo del mecanizado de acero 4140?

Estado de compra y trabajo de corte

Los blanks recocidos y preendurecidos no requieren el mismo plan de corte. Comenzar con un estado suministrado más duro puede incrementar el desgaste de herramientas y el esfuerzo de mecanizado, mientras que evitar un tratamiento posterior solo resulta útil si dicho estado satisface la pieza aprobada.

Tamaño del blank, remoción de material y soporte

Un volumen de stock cercano a la forma final de una pieza torneada reduce la cantidad de material a eliminar. Una brida grande sobre un eje esbelto o un rebaje profundo en un bloque pueden requerir soportes y montajes adicionales, incluso cuando la pieza terminada contenga poca materia prima.

Tratamiento y acabado final de las características

Cada etapa de tratamiento separada, cada operación de acabado posterior al tratamiento y cada evidencia adicional de propiedades añaden trabajo. Mantener accesibles las superficies finales críticas puede reducir el retrabajo; eliminar cualquiera de esas etapas obligatorias modifica el alcance de la cotización.

Cantidad y preparación para repeticiones

La programación, el montaje y la preparación inicial del dispositivo de sujeción se comparten entre todo el lote. Repetir una condición de materia prima aprobada y una ruta de proceso evita desarrollarlas nuevamente; una dureza final distinta o una sección en bruto diferente pueden requerir un nuevo plan.

De una muestra de ajuste en acero 4140 a la producción repetida

Componentes para verificación de ajuste

Una muestra puede establecer el juego de montaje, el acceso al soporte y el engrane con las piezas acopladas. Si utiliza una condición temporal de material, esa prueba resuelve la pregunta de ajuste sin aprobar las propiedades finales.

Primera pieza representativa

La primera pieza utilizada para la aprobación de producción sigue la ruta prevista de material y tratamiento. Sus resultados finales de propiedades y dimensiones cumplen los requisitos aprobados, incluidas las superficies acabadas tras el tratamiento.

Liberación del lote

El lote liberado utiliza la definición aprobada de material, las etapas del proceso y el alcance de inspección. Cualquier cambio en la condición de la materia prima o en el tratamiento final se resuelve antes de aplicarlo al resto de la cantidad.

Cambios en pedidos repetidos

Una nueva función, sección o interfaz de desgaste puede modificar la elección de material o tratamiento incluso cuando se conserva el número de pieza. Una repetición sin cambios sigue la revisión aprobada del plano y la definición de fabricación.

Preguntas frecuentes sobre el mecanizado CNC del acero 4140

¿Se pueden sustituir 42CrMo4 o EN19 en un plano que especifica 4140?

Únicamente tras la aprobación de la especificación requerida y de la sustitución. Los límites de composición, el estado de suministro, las propiedades dependientes de la sección y los requisitos de ensayo se comparan punto por punto antes de aceptar una equivalencia. Conservamos la designación aprobada original o la alternativa expresamente aceptada, en lugar de cambiar la aleación únicamente por coincidencia nominal.

¿Es aplicable la tabla de propiedades T/U al 4140 estirado en frío?

No. La tabla Vulcan utilizada aquí excluye expresamente el material laminado en frío. Este tipo de material requiere los datos correspondientes al estado y al producto aplicables. El término «brillante» describe un acabado superficial o del producto; no implica que un estado de material excluido se ajuste a esta tabla.

¿Puede reemplazar un componente grande de 4140 al 4340 si la dureza superficial coincide?

No solo con esa evidencia. La dureza superficial no establece propiedades equivalentes del núcleo en una sección mayor. Atlas identifica el acero 4340 como alternativa cuando se requiere mayor resistencia del núcleo, especialmente en secciones mayores. Por lo tanto, cualquier sustitución debe cumplir con las propiedades requeridas a través de toda la sección y contar con la aprobación del diseño; una lectura coincidente de dureza superficial no garantiza la resistencia del núcleo.

¿Se puede añadir un elemento soldado a una pieza de acero 4140 ya templada y revenida?

Requiere una evaluación específica de la soldadura y del estado final. La soldadura modifica la historia térmica local, y Atlas advierte del riesgo de agrietamiento en el acero 4140. Un elemento añadido tras el mecanizado no queda automáticamente cubierto por las propiedades originales del material base; la vía aprobada debe abordar la zona soldada y cualquier efecto sobre la geometría final.

¿Puede un valor de dureza convertido de HB a HRC sustituir la prueba de dureza especificada en el plano?

No por defecto. La norma ASTM E140 considera las conversiones de dureza como aproximadas y dependientes del material y del estado de procesamiento. La escala y el método especificados siguen siendo la base de aceptación, salvo que se acuerde expresamente una conversión aplicable. En una capa tratada delgada, el perfil de dureza se mide sobre la propia capa, por el método indicado en el plano.

¿Una barra de acero 4140 de acabado brillante o estirada en frío elimina el sobreespesor de mecanizado?

No. Una superficie lisa del material base no equivale necesariamente a la superficie de trabajo acabada. Atlas señala que el laminado en frío puede conservar defectos superficiales originados en el laminado en caliente. El proceso sigue requiriendo la eliminación de material necesaria para lograr la pieza en bruto real, la dimensión final y los requisitos superficiales, en lugar de utilizar su apariencia brillante como evidencia de que no se necesita sobreespesor.

SOPORTE PARA PROYECTOS

Hable sobre su componente de acero 4140

Comparta el plano de su pieza, el estado requerido del material y la cantidad. Nosotros le proporcionaremos una cotización para el mecanizado, el estado final especificado y cualquier tratamiento, acabado o registros acordados.

Referencias sobre el material 4140 y su fabricación

Condiciones de referencia del material en bruto y las distinciones técnicas utilizadas anteriormente.

  1. Vulcan — Aceros de ingeniería: acero de alta resistencia 4140Propiedades publicadas de barras templadas y revenidas, sección determinante y exclusión del material estirado en frío
  2. Wingate Alloys — 4140 preendurecido según AISI; ASTM A434/A434M-24Una gama nominal de material preendurecido y el alcance de las especificaciones para barras de aleación templadas y revenidas
  3. Atlas Specialty Metals — Barra de acero de baja aleación con temple completo 4140, abril de 2006Endurecibilidad, tolerancia superficial del material bruto, consideraciones para soldadura y selección de material para secciones mayores
  4. ASTM E140 — Tablas de conversión de durezaConversiones aproximadas y sus límites según material, tratamiento y condiciones de ensayo
VETCNCMECANIZADO CNC

Solicitar cotización

Subir plano

*Campos obligatorios

Ilustración de la geometría de la pieza de acetal

Ilustración ampliada de la geometría de la pieza

Ilustración de la pieza generada por IA.

Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB