På denna sida
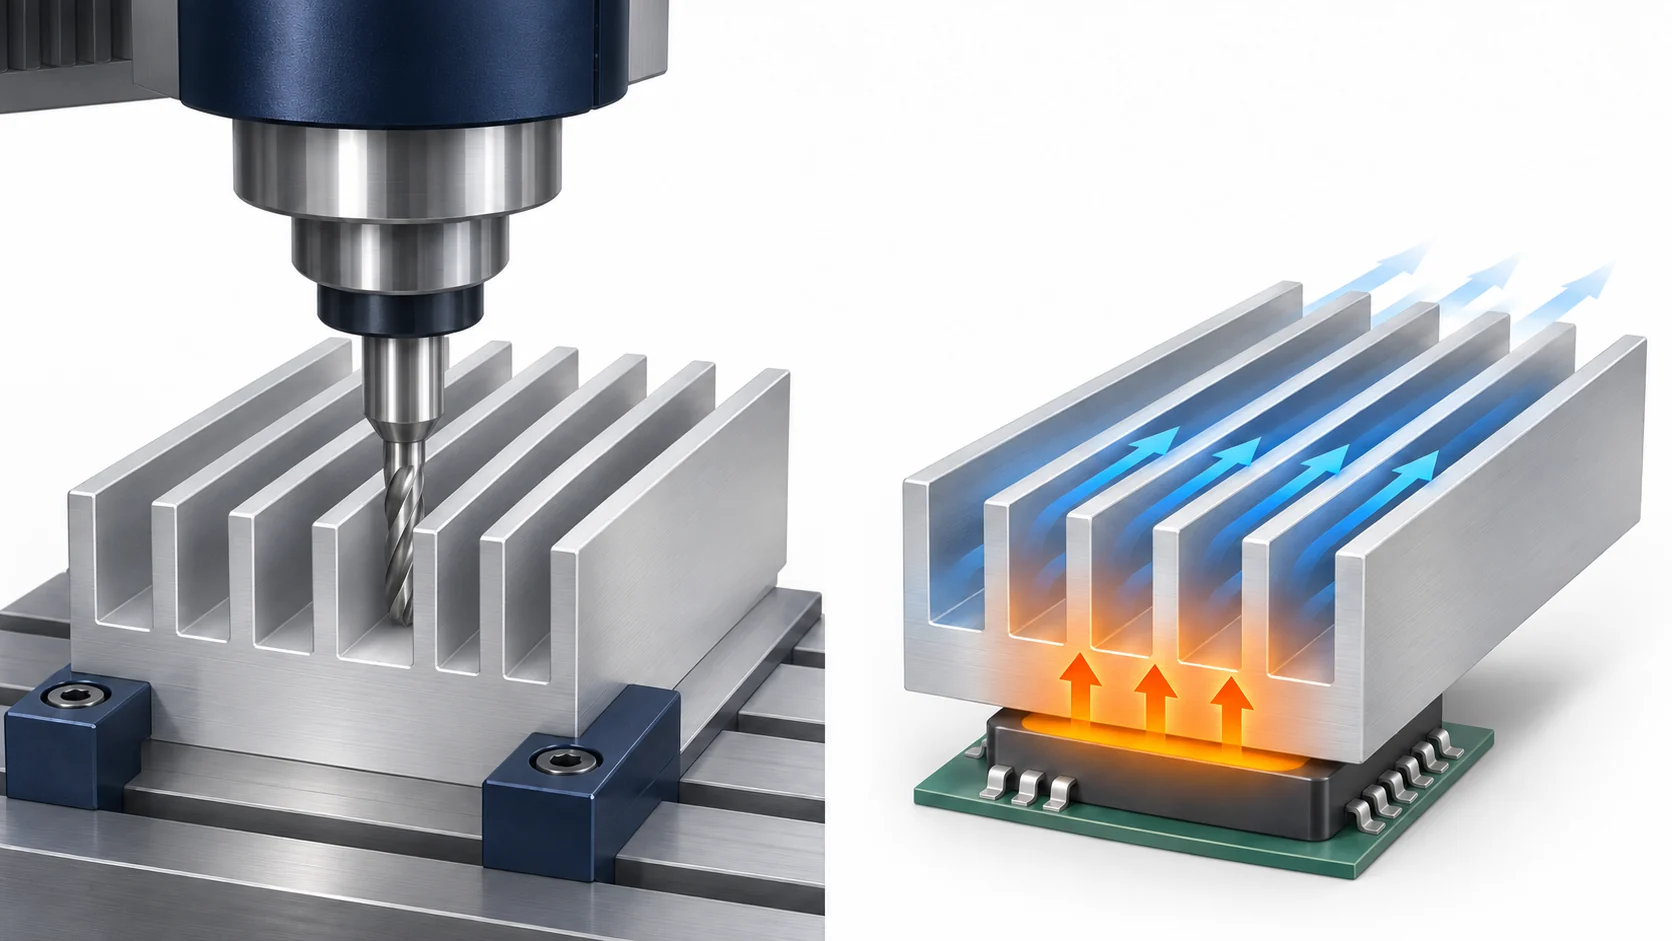
Designa en CNC-fräst aluminiumkylfläns utifrån den värme den måste avleda, den luft den faktiskt får ta emot och den kontaktyta som överför värme till dess bas. Beräkna först den tillåtna termiska motstånden mellan kylfläns och luft. Lägg sedan ut finnarna och monteringsfunktionerna kring verktygens åtkomst, återstående basmaterial och den verkliga luftflödesvägen. En CAD-modell med fler finnar bevisar inte en lägre komponenttemperatur; den färdiga kylflänsen måste testas i sitt monterade system.
Designproblemet är inte enbart ”hur tunn kan en fin fräsas?”. En smal kanal kan öka den nominella ytan samtidigt som den tvingar fram ett långt, flexibelt verktyg, fånga avspån eller öka luftmotståndet. En tjock bas kan stödja bearbetningen men sprida värmen dåligt om källans yta och kontakt är felaktig. Sekvensen nedan kopplar en termisk målsättning till en bearbetningsbar lösning och en godkännandetest.
Omvandla komponentens gränsvärde till en målsättning för kylfläns-till-luft-motstånd
För en komponent vars huvudsakliga värmeväg går genom dess övre hölje in i en kylfläns är en första uppskattning en seriemodell: Tj = Ta + P(θJC + θCS + θSA). Här är P den värme som komponenten avger i watt, Tj är junctiontemperaturen, Ta är luftens inkommande temperatur vid kylflänsen, θJC är motståndet från junction till hölje, θCS är hölje-till-kylfläns-gränsytan och θSA är kylflänsens motstånd mot den luften. Texas Instruments förklarar denna uppdelning i Understanding Thermal Dissipation and Design of a Heatsink. Använd den avgedda värmen, inte den elektriska ingående effekten för ett större system.
Antag att en komponent med kylning från ovan har följande designindata. I en verklig design hämta komponentens gränsvärden från dess datablad och luft- samt gränsytsförhållanden från det installerade systemet.
| Designindata | Värde | Där designen kräver det |
|---|---|---|
| Komponentens värmeavgivning, P | 20 W | Värsta varaktiga driftförhållandet som ska kylas |
| Maximal junctiontemperatur, Tj,max | 105°C | Komponentkrav |
| Luft som kommer in i finnfältet, Ta | 40°C | Installerat systemförhållande, inte rumstemperatur som standard |
| Junction-till-hölje-motstånd, θJC | 1,2 °C/W | Tillämplig paketyta och förhållande enligt datablad |
| Hölje-till-kylfläns-gränsyta, θCS | 0,3 °C/W | Specificerat gränsytmaterial och monteringsförhållande |
Den totalt tillåtna junction-till-luft-motstånden är (105 − 40) °C / 20 W = 3,25 °C/W. Genom att subtrahera paketets och gränsytans andel återstår θSA ≤ 3,25 − 1,2 − 0,3 = 1,75 °C/W. Vid denna gräns skulle kylflänsens referenstemperatur vara 40 + 20 × 1,75 = 75 °C, höljet 81 °C efter gränsytans 0,3 °C/W och junctionen 105 °C. Beräkningen ger en prestandamålsättning för den monterade flödesförhållandet; den dimensionerar inte finnarna.
En enda ändrad indatasparameter kan undergräva hela designen. Om luften som kommer in i kanalerna är 50 °C vid samma 20 W och de andra motstånden är oförändrade måste θSA vara ≤ (105 − 50)/20 − 1,2 − 0,3 = 1,25 °C/W. Att återanvända en lösning på 1,75 °C/W med motiveringen att rumstemperaturen fortfarande är 40 °C skulle missa den varmare luften som redan finns inne i höljet. Fläkten, närliggande komponenter, kanaler och ventiler bestämmer detta inkommande förhållande. En kandidatlösning som är exakt dimensionerad till det numeriska gränsvärdet lämnar ingen marginal för gränsytan, fläkten, effekten eller produktionens variation; ange en projektmarginal innan geometrin fastställs.
Denna serieberäkning är lämplig endast när den angivna θJC beskriver den dominerande vägen på ovansidan. Vissa paket avger betydande värme till kretskortet, och flera komponenter kan värma en gemensam värmeavledare. Texas Instruments processors termiska handbok begränsar den enkla ekvationen till fall där största delen av värmen kan avledas genom locket; mer komplexa system kräver en termisk modell och systemtest. Dra inte bort ett datablads θJA från denna summa som om det vore en frånskiljbar paketmotstånd.
Utforma fotavtrycket för värmequellen och monteringsytan innan flänsarna.
De 20 W kommer in genom en begränsad kontaktyta, inte hela basytan på 60 × 70 mm i exemplet nedan. Ett litet centrerat paket kräver att värmen sprids lateralt genom basen innan den når avlägsna flänsar. Monteringshål, förborrade hål, kabelfickor och utrymmen för viktminskning kan avbryta denna väg. Placera dem tillsammans med det faktiska fotavtrycket för värmequellen i modellen; ett visuellt jämnt flänsmönster är inte bevis för jämn bas temperatur.
Den ovan antagna gränsytans motstånd beror på det termiska gränsskiktmaterial som används, tjockleken på limlagret, kontaktarean, ytytan, planheten och monteringstrycket. Både TI och Boyd beskriver dessa beroenden. Det innebär att ritningen ska ange kontaktområdet och dess tillstånd efter bearbetning, mönster för monteringshål samt eventuella funktioner som styr kompressionen. En nominell “platt undersida”-angivelse utan definierat kontaktområde kommer inte att säkerställa de 0,3 °C/W som används i beräkningen. Likaså är ett tjockt fettlager applicerat i ett ad hoc-test inte produktionsgränsskiktet.
Skydda den motstående ytan under fräsning av spår och avburring. En burr vid kanten på ett hål eller spår kan hindra basen från att sitta ordentligt mot komponenten även om en planhetsmätning på annat ställe godkänns. En slät yta (spot face) eller lokal avlastning kan vara användbar där en fästdelshuvud eller komponentpaket annars skulle störa, men avlastningen får inte ta bort det krävda värmekontaktområdet. Sidorna om aluminiumbearbetning behandlar utgångsmaterial, legeringshärdning och allmänna överväganden för ytkvalitet på bearbetade delar; gränsskiktet och den termiska budgeten för värmeavledaren är dock specifika för denna montering.
Välj flänsriktning och avstånd enligt den installerade luftvägen.
Innan du väljer delning (pitch) måste du avgöra om enheten förlitar sig på naturlig konvektion eller en fläkt, och rita in luftens in- och utgång runt den faktiskt monterade värmeavledaren. Raka, öppna kanaler justerade längs den tvungna luftströmmen skapar ett annat strömningsproblem än flänsar inuti en delvis sluten kapsling eller en värmeavledare som är roterad mot riktningen för naturlig uppvärmning. Boyds dokument om val av värmeavledare anger att användbar planflänsavstånd starkt beror på flödeshastighet och flänslängd i strömningsriktningen. Det ger riktlinjer anpassade till specifika förhållanden, inte ett enda förhållande mellan flänsavstånd och flänshöjd för alla konstruktioner.
En fläkts fri-luft-CFM är inte den luftvolym som levereras genom kanalerna. Den installerade driftspunkten ligger där fläktens kurva skär systemets motståndskurva, enligt förklaringen från fläkttillverkaren ebm-papst. En restriktiv luftinmatning, ett filter, ett närliggande kretskort, en kortslutning runt värmeavledaren eller smala flänskanaler kan ändra den faktiska luftströmmen. Även en fläkt med tillräcklig volym enligt katalogen kan kringgå flänsarna om kapslingen erbjuder en lättare väg. Registrera den förväntade driftluftströmmen eller fläktens/systemets kurvor samt den fysiska kanalens anordning innan θSA beräknas.
Mer nominell area är inte automatiskt mer effektiv area. Höga flänsar kan förbli svalare nära sina spetsar eftersom värmen måste ledas upp från basen. Tätare flänsar ökar den våta arean men kan begränsa luftflödet och komplicera spånuttaget i en monolitisk bearbetad konstruktion. Längre kanaler ger luften längre uppehållstid, men luften värms upp under resan. Jämför kandidatgeometrier med en metod som är lämplig för applikationen och testa sedan den installerade prototypen; dra inte slutsatsen om temperaturfall endast utifrån antalet flänsar.
Kontrollera flänslayouten mot fräsverktygets räckvidd, inte mot ett universellt flänsförhållande.
Överväg en 60 mm nettoflänsfältbredd efter att separata monteringsöron har reserverats, med 70 mm flödeslängd, en föreslagen 5 mm bas och 18 mm flänshöjd ovanför basen. Anta parallella flänsar med 3 mm tjocklek och lika breda öppna kanaler. Om N flänsar lämnar N − 1 kanaler med bredden g, så är den upptagna bredden 3N + g(N − 1) millimeter. Detta är endast en passningsberäkning; bas- och flänsdimensionerna kräver fortfarande termisk och mekanisk utvärdering.
| Kandidat | Passning av flänsfält | Tillträde för fräsverktyg med toppinmatning | Termisk fråga kvarstår obesvarad |
|---|---|---|---|
| 4 mm fria kanaler | 9 flänsar · 8 kanaler · 59 mm upptagen bredd | 18/4 = 4,5 djup/bredd; fräsverktyg ≤ 4 mm | Mer area; flödesbegränsning att verifiera |
| 6 mm fria kanaler | 7 flänsar · 6 kanaler · 57 mm upptagen bredd | 18/6 = 3 djup/bredd; bredare fräsverktyg möjligt | Mindre area; faktisk luftström att verifiera |
Passningsberäkningen är 9 × 3 + 8 × 4 = 59 mm jämfört med 7 × 3 + 6 × 6 = 57 mm. Siffrorna 4.5 och 3 ovan är kanaldjup dividerat med fri bredd. De utgör inte godkända gränser för fräsens längd-till-diameter-förhållande. Om en 3 mm-fräs krävs i den 4 mm-kanalen är dess 18 mm höga värmeutbytartänder redan 6 fräsdiamestrar innan extra utskjutning eller skankfrihet beaktas. En fräs kan inte väljas enbart utifrån nominell lucka: fräsens hals, hållaren, hörnradie, inmatningsväg och avtransportrymd måste klara sig mellan tänderna. Harvey Performance:s riktlinjer för bearbetning av tunnväggiga delar nämner specifikt böjning hos långa verktyg, vibrationer, stöd för material och stegvis bearbetning. CNC milling design guide behandlar dessa allmänna tillvägagångssätt för tillträde; här styr de en specifik termisk geometri.
Lämna ett realistiskt sätt att fräsa kanalerna. Öppna ändar gör det möjligt för verktyget och spånen att komma in och lämna slitsen längs dess riktning; blockerade ändar kräver inmatning från insidan och en slutända som är kompatibel med fräsens radie. En slits som smalnar av under en utskjutande kant är inte tillgänglig för en vanlig rak slutfräs från ovan. Om en fästskruvsbult korsar en kanal måste beslut fattas om huruvida avbrottet i luftflödet och den extra monteringsinsatsen är acceptabla. Detta är ritningsändringar som ska utvärderas tillsammans med termiska modellen, inte ändringar som ett maskinverkstad bör göra tyst för att uppfylla ett föredraget verktygsformat.
Tändernas rakhet förändras också när material borttas. En 3 mm bred och 18 mm hög tand kan böjas under bearbetningskraft eller spännkraft om det intilliggande materialet tas bort på en gång. Växlande eller stegvisa snitt kan behålla mer stödmaterial till senare pass; lättare avslutande snitt kan minska sidobelastningen. Den genomförbara metoden beror på verktygets faktiska geometri, maskinen, fixturen och materialets tillstånd. Därför kan en tydlig minskning av luckan med 1 mm innebära en omfattande processändring även innan luftflödesberäkningen återigen granskas.
Avgör om monolitisk fräsning är den rätta tillverkningsvägen.
En “CNC-fräsd värmeutbytare” kan betyda ett tandfält fräsat ur massivt material, eller en extruderad profil vars kontaktyta, monteringshål och lokala detaljer bearbetas efteråt. Köparen bör ange den önskade slutgeometrin och det termiska resultatet, och sedan jämföra olika tillverkningsvägar. Boyds tillverkningsguide beskriver extruderade profiler med sekundär bearbetning, skivade tänder och limmade tandbaser; den faktiska avvägningen beror på dimensionerna och volymen för denna konstruktion. Generella påståenden om tillverkningsvägar, såsom “bearbetning är alltid bäst för prototyper” eller “extrudering är alltid billigare”, utelämnar gjutformskostnader, tillgängliga profiler och nödvändig sekundär bearbetning.
| Tillverkningsväg | När den förtjänar utvärdering | Kritisk kontroll av ritning eller prov |
|---|---|---|
| Monolitiskt fräst block | Lokal geometri eller frekventa konstruktionsändringar | Tillträde till varje kanal; tandrakhet; baskontakt; termisk provning |
| Extruderad profil plus bearbetning | Konstant tandprofil; fräsningens längd; lokala detaljer | Profil och temperaturtillstånd; bearbetningsreferens; kontaktyta |
| Skivade eller limmade tänder | Steglängd eller höjd som är svår att fräsa eller extrudera | Eventuell fog; stabilitet; luftflöde; termisk provning |
En ändring av tillverkningsprocessen ger inte tillstånd att ändra den termiska specifikationen. En skivad monolitisk tand och en limmad tand har olika vägar från tand till bas; en extrudering kan ha en annan legering och ett annat temperaturtillstånd än en frästad platta. Jämför den fullständiga monteringen vid samma värmebelastning och luftflöde. Om den frästa kandidaten med 4 mm kanaler är kostsam att tillverka men den med 6 mm kanalerna inte uppnår det termiska målet är detta en anledning att utvärdera en annan tillverkningsväg, inte att godkänna någon av kandidaterna utan provning.
Specificera de mått och ytkonditioner som styr funktionen.
Separera ritningens funktionella kontroller från alla nominella CAD-mått. För detta exempel innebär det att identifiera landet för enhetskontakt och dess referens, slutförda kontaktytans ytkvalitet, hålmönster samt klämm- eller gränsytdetaljer, basens tjocklek vid värmequellen, tandhöjd, tandtjocklek och fri kanalbredd, totala yttermått samt in- och utgående orientering för tandfältet. Ange legering, temperaturtillstånd och form på utgångsmaterialet. Ett materialdatablad för 6061-T6 eller 6063-T5 kan inte ersätta certifiering av levererat utgångsmaterial, och dess bulkledningsförmåga fastställer inte den monterade värmeutbytarens θSA.
Inspektera kontaktytan i det skick den kommer att installeras i. Skärvor i gängade hål, upphöjda kanter från avkantning, vågformiga baser och böjda tänder in i en kanal kan alla påverka passning eller luftflöde. Om en ytbehandling eller beläggning specificeras ska ytor som kräver skydd eller ett annat slutligt skick markeras. Mät kritiska fria bredder efter den slutliga behandlingen om denna behandling påverkar dem. Undvik att lägga till en icke-stödd universell planhets-, ytråhet- eller tandväggtolerans; ange gränser utifrån termiskt gränssnitt, monteringsmetod, passning och faktiska valideringsdata.
Ange hur komponenten placeras under kontroll. En bas som hålls platt i ett spännbord kan böja sig efter uppspänning. En rapport om sammanstämmande yta bör därför använda den överenskomna stödconditionen och relevanta referensytor. Vägledningen för kostnader vid bearbetning av aluminium behandlar allmänna drivfaktorer för materialborttagning och montering; det viktigare valet av värmespreddare här är om den krävda termiska geometrin överlever dessa tillverknings- och kontrollbegränsningar.
Verifiera den färdiga värmespreddaren i det monterade kylsystemet
Kontrollera först den levererade komponenten: legering/temperaturbehandlingsbevis om specificerat, kontaktområde, hållägenhet, fläns- och kanaldimensioner, fri in- och utgång, burrar och skador. Dessa kontroller visar att prototypen tillverkats enligt avtalad specifikation. De visar inte att en komponent förblir under 105 °C. Termisk godkännande kräver en separat testmontering eller verifierad systemanalys med det faktiska gränssnittsmaterialet och applikationstrycket, fläkt- eller naturlig konvektionsorientering, hölje, värmlast och inluftsvillkor.
- Återge designlasten. Drifta komponenten vid dess definierade kontinuerliga värmeavlämningskapacitet på 20 W, eller vid den faktiska värsta driftprofilen om värme är tidsberoende. Elmatningens effekt motsvarar inte automatiskt komponentens värmeavgivning.
- Mät miljön som flänsarna utsätts för. Registrera inluftstemperaturen nära värmespreddaren samt fläktens driftstatus. En rumstemperatur på 40 °C kan inte ersätta en kanalinluftstemperatur på 50 °C.
- Mät den specificerade temperaturen säkert. Använd komponentens godkända jonktionstelemetri eller en validerad metod för mätning av höljetemperatur för det aktuella paketet. Texas Instruments varnar för att installation av sensor eller termoelement kan störa värmpathen och att infraröda mätningar på blott metall kräver noggrann hantering av emittans.
- Håll monteringen i den krävda conditionen. Använd produktionsgränssnittsmaterial, monteringsutrustning och spänncondition. Tillåt den definierade stationära tillståndet, eller mät den specificerade transienta toppen om arbetscykeln gör stationärt tillstånd irrelevant.
- Jämför med den termiska kravspecifikationen. I detta exempel måste en testbelastning på 20 W vid en inluftstemperatur på 40 °C demonstrera den tillämpbara jonktionstemperaturgränsen på 105 °C eller lägre enligt godkänd testmetod och osäkerhetsregel. Kontrollera även högre inluftstemperatur och tillverkningsvariation innan godkännande.
För en enkel top-path-prototyp kan en uppmätt temperaturhöjning från värmespreddarreferens till inluft dividerad med uppmätt komponentvärme användas för att uppskatta effektiv θSA, men detta kräver en definierad referensplats och faktisk värmeuppdelning. Det direkta systembedömningsresultatet är komponentens temperatur under den specificerade driftmiljön. Texas Instruments vägledning för termisk design påpekar att mätvärden för höljetemperatur och effektförhållanden i det slutgiltiga systemet är avgörande; en motståndsvärde för en blott värmespreddare som mätts i en öppen testfixtur bevisar inte i sig den installerade jonktionstemperaturen.
Frågor om värmespreddare i aluminium tillverkade med CNC-bearbetning
Kommer fler fräsade flänsar alltid att kyla bättre?
Nej. Fler flänsar ökar den nominella ytan men minskar också passagesbredden, ändrar tryckfallet och kräver tunnare väggar eller smalare fräsaråtkomst inom en given bredd. Jämför prototypen med den installerade luftflödes- och värme-källvägen. Nio flänsar i layouten på 60 mm ovan är inte automatiskt bättre än sju.
Hur liten kan en lucka vara i ett fräst flänsfält för en värmespreddare?
En minimilucka kan inte fastställas enbart utifrån flänsens tjocklek. Den specificerade bredden måste tillåta en fräs, fria för hållaren och en spånväg till full djup på slitskanalen samtidigt som varje fläns förblir stabil. Fräsåtkomst beror också på kanallängden, öppen-slut inmatning, legering/temperaturbehandling och kraven på kontroll. Layouten på 4 mm ovan kräver en väsentligt annorlunda räckviddskontroll jämfört med layouten på 6 mm.
Ska jag ange legering 6061 eller 6063 i aluminium?
Ange legering och temperaturbehandling tillsammans med vald råmaterialtyp och tillverkningsväg. En fräst platta och en extruderad profil kan levereras i olika tillstånd, och endast bulktermisk ledningsförmåga avgör inte flänsens luftflöde, gränssnittsmotstånd eller monteringsstabilitet. Utvärdera båda tillverkningsvägar mot samma installerade termiska mål och ritkrav.
Garanterar svart anodisering en bättre värmespreddare?
Nej. Ytfinish kan påverka strålning och utseende, medan resultatet i en tvungen luftmontering också beror på kanalflöde och gränssnitt. Ange var beläggningen ska placeras och vilka kontakt- eller elektriska ytor som måste behålla sitt specificerade tillstånd, sedan testa den färdiga monteringen. Ett färgval är inte ett uppmätt θSA.
Tekniska källor
- Texas Instruments, Förståelse av termisk värmeavledning och konstruktion av värmespreddare (SLVA462, 2011). Stödjer modellen för motstånd mellan jonktion och hölje, gränssnitt och värmespreddare till luft samt dess beroende av luftflöde och gränssnittsförhållanden.
- Texas Instruments, Vägledning för termisk design av DSP- och ARM-applikationsprocessorer (SPRABI3B, 2017), samt Termiska mått för halvledare och integrerade kretsar i kapsling (SPRA953D, 2024). Begränsar den enkla top-path-modellen och beskriver mätning av temperatur i installerat system.
- Boyd, Hur man väljer en värmespreddare, av Seri Lee. Förklarar ingående parametrar i termisk krets, luftflöde, flödeslängd, flänsavstånd och villkor bakom prestandakurvor.
- Boyd, Vägledning för tillverkning av värmespreddare (maj 2025). Beskriver extrudering med sekundär bearbetning, skivade flänsar och limmade flänskonstruktioner; dess produktspecifika intervall är inte CNC-kapacitetsbeskrivningar.
- ebm-papst, Vanliga frågor om fläktytelse. Förklarar fläktens och systemets motståndskurvor samt den installerade driftspunkten.
- Harvey Performance, Din guide till fräsning av tunna väggar. Förklarar fräsverktygets nåbarhet, väggstöd, böjning och stegvis fräsning; tillverkarens metod utgör teknisk kontext snarare än ett VETCNC-processanspråk.
Om VETCNC
VETCNC förmedlar en familjetillverkningsbakgrund till onlinebeställning av CNC-tjänster. Kevin har tio års erfarenhet från CNC-branschen och samarbetar med familjens fabriker i Kina samt ett bredare nätverk av partners. Målet är att göra tillverkningsavtalet, de tekniska kraven och ansvarsfördelningen tydliga innan en beställning placeras.
Läs Kevins historia →


