Sur cette page
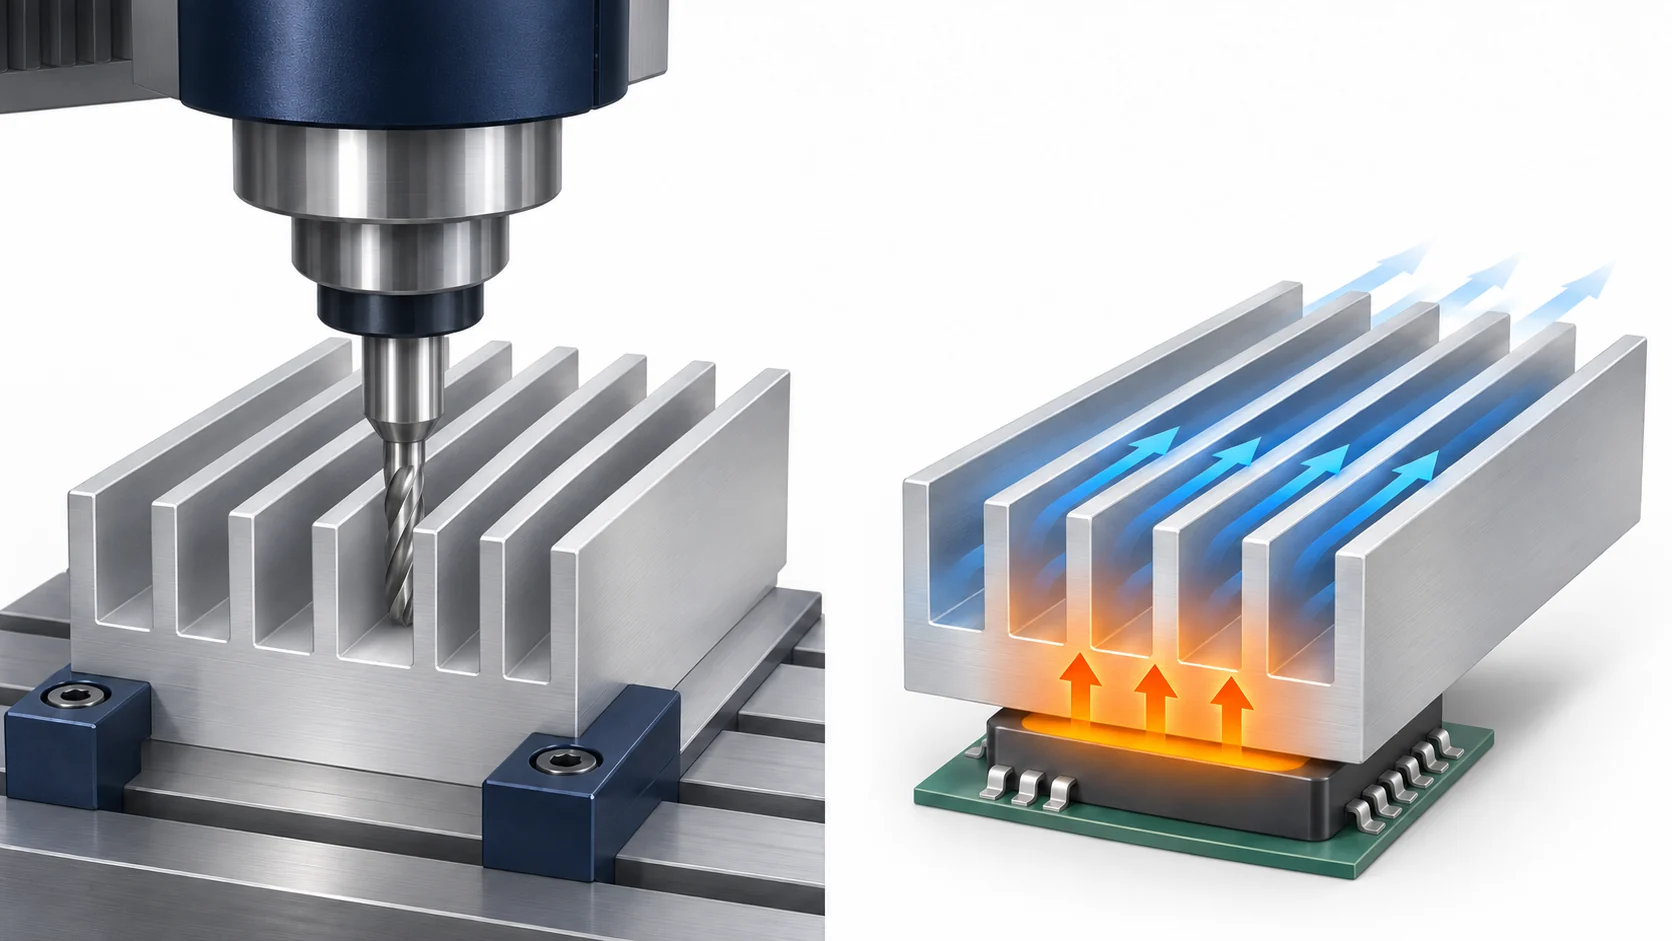
Concevez un dissipateur thermique en aluminium usiné CNC à partir de la puissance thermique qu’il doit évacuer, de l’air réellement disponible et de la surface de contact assurant le transfert de chaleur vers sa base. Calculez d’abord la résistance thermique admissible dissipateur–air. Ensuite, disposez les ailettes et les éléments de fixation en tenant compte de l’accessibilité des fraises, de l’épaisseur restante de la base et du trajet réel du flux d’air. Un modèle CAO comportant davantage d’ailettes ne prouve pas une température plus faible du composant ; le dissipateur fini doit être testé dans son système assemblé.
Le problème de conception ne se résume pas à « quelle épaisseur minimale peut-on usiner pour une ailette ? ». Un canal étroit peut augmenter la surface nominale tout en imposant l’usage d’une fraise longue et flexible, provoquer un coincement des copeaux ou accroître la résistance à l’écoulement de l’air. Une base épaisse peut faciliter l’usinage, mais assure un mauvais transfert thermique si l’empreinte de la source et le contact sont mal définis. La séquence ci-dessous relie un objectif thermique à une solution usinable et à un essai d’acceptation.
Transformez la limite du composant en objectif dissipateur–air
Pour un composant dont le chemin principal de dissipation thermique passe par son boîtier supérieur vers un dissipateur, un modèle série préliminaire est Tj = Ta + P(θJC + θCS + θSA). Ici, P est la puissance thermique dissipée par le composant en watts, Tj la température de jonction, Ta la température de l’air entrant dans le dissipateur, θJC la résistance thermique jonction–boîtier, θCS l’interface boîtier–dissipateur, et θSA la résistance thermique du dissipateur vis-à-vis de cet air. Texas Instruments explique cette décomposition dans Understanding Thermal Dissipation and Design of a Heatsink. Utilisez la puissance thermique dissipée, et non la puissance électrique d’entrée d’un système plus vaste.
Supposons qu’un composant refroidi par le haut présente les données de conception suivantes. Dans une conception réelle, déduisez les limites du composant de sa fiche technique, et les conditions d’air et d’interface de la configuration installée.
| Donnée de conception | Valeur | Là où la conception l’exige |
|---|---|---|
| Perte thermique du composant, P | 20 W | Condition opérationnelle continue la plus défavorable à refroidir |
| Température maximale de jonction, Tj,max | 105°C | Exigence du composant |
| Air entrant dans le champ d’ailettes, Ta | 40°C | Condition du système installé, non pas par défaut la température ambiante |
| Résistance thermique jonction–boîtier, θJC | 1,2 °C/W | Chemin d’empaquetage applicable et condition de la fiche technique |
| Interface boîtier–dissipateur, θCS | 0,3 °C/W | Matériau d’interface et condition de montage spécifiés |
La résistance thermique totale admissible jonction–air est (105 − 40) °C / 20 W = 3,25 °C/W. En soustrayant les résistances liées au boîtier et à l’interface, on obtient θSA ≤ 3,25 − 1,2 − 0,3 = 1,75 °C/W. À cette limite, la température de référence du dissipateur serait de 40 + 20 × 1,75 = 75 °C, celle du boîtier de 81 °C après l’interface de 0,3 °C/W, et celle de la jonction de 105 °C. Ce calcul fournit un objectif de performance pour la condition d’écoulement assemblée ; il ne dimensionne pas les ailettes.
Une seule modification d’une donnée d’entrée peut invalider la conception. Si l’air entrant dans les canaux est à 50 °C, avec la même puissance dissipée de 20 W et les autres résistances inchangées, alors θSA doit être ≤ (105 − 50)/20 − 1,2 − 0,3 = 1,25 °C/W. Réutiliser une sélection de 1,75 °C/W sous prétexte que la température ambiante reste à 40 °C ignorerait l’air plus chaud déjà présent dans l’enceinte. Le ventilateur, les composants voisins, la gaine et les ouvertures déterminent cette condition d’entrée. Un candidat conçu exactement à la limite numérique ne laisse aucune marge pour les variations d’interface, de ventilateur, de puissance ou de production ; définissez une marge projet avant de figer la géométrie.
Ce calcul en série est approprié uniquement lorsque la résistance thermique spécifiée θJC décrit le chemin prédominant par la face supérieure. Certains boîtiers dissipent une quantité substantielle de chaleur vers la carte, et plusieurs composants peuvent chauffer un même dissipateur commun. Le guide thermique des processeurs de Texas Instruments limite l’application de cette équation simple aux cas où la majeure partie de la chaleur peut s’évacuer par le couvercle ; les systèmes plus complexes nécessitent un modèle thermique et des essais sur système. Ne soustrayez pas une valeur θJA issue de la fiche technique à cette somme comme s’il s’agissait d’une résistance de boîtier détachable.
Concevez l’empreinte de la source de chaleur et la face de fixation avant les ailettes.
Les 20 W entrent par une zone de contact finie, et non par toute la surface de base de 60 × 70 mm indiquée dans l’exemple ci-dessous. Un petit boîtier centré exige que la chaleur se propage latéralement à travers la base avant d’atteindre les ailettes éloignées. Les trous de fixation, les alésages débouchants, les logements pour câbles et les évidements destinés à la réduction de masse peuvent interrompre ce chemin. Intégrez-les au modèle conjointement avec l’empreinte réelle de la source de chaleur ; un motif d’ailettes visuellement régulier ne constitue pas une preuve d’une température uniforme de la base.
La résistance d’interface supposée ci-dessus dépend du matériau d’interface thermique, de l’épaisseur de la couche collante, de la surface de contact, de l’état de surface, de la planéité et de la pression de montage. TI et Boyd décrivent toutes deux ces dépendances. Cela signifie que le dessin doit identifier la zone de contact (« land ») et son état après usinage, le schéma des trous de fixation ainsi que toute caractéristique définissant la compression. Une indication nominale de « fond plat » sans zone de contact définie ne permettra pas d’établir la valeur de 0,3 °C/W utilisée dans le calcul. De même, une couche épaisse de graisse appliquée lors d’un essai ad hoc ne représente pas l’interface de production.
Protégez la face d’assemblage pendant le fraisage des rainures et l’ébavurage. Un bavure située au bord d’un trou ou d’une rainure peut empêcher la base de venir en contact avec le dispositif, même si une mesure de planéité effectuée ailleurs est conforme. Un chanfrein de tête de vis ou un dégagement local peut être utile là où une tête de fixation ou un boîtier de composant risquerait autrement d’interférer, mais ce dégagement ne doit pas supprimer la zone de contact thermique requise. La page consacrée à l’usinage de l’aluminium traite des matériaux bruts, des états de trempe des alliages et des considérations générales relatives à l’état de surface des pièces usinées ; l’interface du dissipateur et son budget thermique restent spécifiques à cet assemblage.
Choisissez l’orientation et l’espacement des ailettes en fonction du trajet d’air en configuration installée.
Avant de choisir le pas, déterminez si l’unité repose sur la convection naturelle ou sur un ventilateur, puis tracez les trajets d’entrée et de sortie de l’air autour du dissipateur réellement monté. Des canaux droits et ouverts alignés avec le flux d’air forcé posent un problème d’écoulement différent de celui des ailettes situées à l’intérieur d’un boîtier partiellement fermé ou d’un dissipateur orienté contre la direction naturelle de la poussée d’Archimède. L’article de sélection des dissipateurs de chaleur de Boyd indique que l’espacement utile des ailettes planes dépend fortement de la vitesse d’écoulement et de la longueur des ailettes dans la direction du flux. Il fournit des recommandations spécifiques aux conditions, et non un rapport unique entre l’espacement et la hauteur des ailettes valable pour tous les designs.
Le débit d’air libre (CFM) d’un ventilateur ne correspond pas au débit effectivement acheminé à travers les canaux. Le point de fonctionnement installé se situe à l’intersection de la courbe du ventilateur et de la courbe de résistance du système, comme l’explique le fabricant de ventilateurs ebm-papst. Une entrée restrictive, un filtre, une carte PCB voisine, un court-circuit autour du dissipateur ou des canaux d’ailettes étroits peuvent modifier le débit réel. Même un ventilateur dont le volume nominal est suffisant peut contourner les ailettes si l’enceinte offre un chemin plus facile. Enregistrez le débit d’air attendu en fonctionnement ou les courbes ventilateur/système ainsi que la disposition physique des conduits avant de prédire θSA.
Une surface nominale plus grande n’est pas automatiquement une surface efficace plus grande. Des ailettes hautes peuvent rester plus fraîches près de leurs extrémités car la chaleur doit remonter depuis la base. Des ailettes plus rapprochées augmentent la surface mouillée, mais peuvent restreindre l’écoulement et compliquer l’évacuation des copeaux dans une construction monobloc usinée. Des canaux plus longs augmentent la longueur de séjour de l’air, mais l’air se réchauffe au fur et à mesure de son déplacement. Comparez les géométries candidates à l’aide d’une méthode adaptée à l’application, puis testez le prototype installé ; ne déduisez pas une chute de température uniquement à partir du nombre d’ailettes.
Vérifiez la disposition des ailettes en fonction de la portée de l’outil de fraisage, et non selon un rapport universel d’ailettes.
Envisagez une largeur nette du champ d’ailettes de 60 mm une fois les oreilles de fixation séparées réservées, avec une longueur d’écoulement de 70 mm, une base proposée de 5 mm et une hauteur d’ailette de 18 mm au-dessus de la base. Supposez des ailettes parallèles de 3 mm d’épaisseur et des canaux ouverts de largeur identique. Si N ailettes laissent N − 1 canaux de largeur g, la largeur occupée est de 3N + g(N − 1) millimètres. Il s’agit d’un simple calcul d’ajustement ; les dimensions de la base et des ailettes doivent encore faire l’objet d’une évaluation thermique et mécanique.
| Candidat | Ajustement du champ d’ailettes | Accès de la fraise frontale par l’extrémité supérieure | Question thermique en suspens |
|---|---|---|---|
| Canaux dégagés de 4 mm | 9 ailettes · 8 canaux · 59 mm occupés | 18/4 = 4,5 rapport profondeur/ largeur ; fraise frontale ≤ 4 mm | Plus de surface ; restriction d’écoulement à vérifier |
| Canaux dégagés de 6 mm | 7 ailettes · 6 canaux · 57 mm occupés | 18/6 = 3 rapport profondeur/largeur ; fraise plus large possible | Moins de surface ; débit d’air réel à vérifier |
Le calcul d’ajustement donne 9 × 3 + 8 × 4 = 59 mm contre 7 × 3 + 6 × 6 = 57 mm. Les valeurs 4,5 et 3 indiquées ci-dessus correspondent à la profondeur des canaux divisée par leur largeur libre. Il ne s’agit pas de limites approuvées de rapport longueur/diamètre pour fraises. Si une fraise de 3 mm est requise dans un canal de 4 mm, sa portée de 18 mm en hauteur d’ailette atteint déjà 6 diamètres d’outil avant toute extension supplémentaire ou tout dégagement du manche. Le choix d’une fraise ne peut pas reposer uniquement sur l’écart nominal : le collet de la fraise, le porte-outil, le rayon de congé, le chemin d’entrée et l’espace d’évacuation doivent tous pouvoir passer entre les ailettes. Les recommandations de Harvey Performance pour l’usinage de parois minces mentionnent explicitement la déformation des outils longs, les vibrations, le support de la matière brute et la découpe étagée. Le guide de conception pour le fraisage CNC couvre ces principes généraux d’accès ; ici, ils régissent une géométrie thermique particulière.
Prévoir un mode d’usinage réaliste des canaux. Des extrémités ouvertes permettent à l’outil et aux copeaux d’entrer et de sortir le long de la rainure ; des extrémités bouchonnées exigent une entrée interne et une extrémité compatible avec le rayon de la fraise. Une rainure qui se rétrécit sous un surplomb n’est pas accessible à une fraise droite classique depuis le haut. Si un bossage de fixation traverse un canal, il faut décider si l’interruption du débit d’air et la mise en place supplémentaire sont acceptables. Il s’agit de modifications de plan à évaluer conjointement avec le modèle thermique, et non de changements que l’atelier devrait apporter discrètement pour s’adapter à une taille d’outil privilégiée.
La rectitude des ailettes varie également au fur et à mesure de l’enlèvement de matière. Une ailette de 3 mm de largeur et de 18 mm de hauteur peut fléchir sous l’effort de coupe ou sous serrage si la matière adjacente est retirée d’un seul bloc. Des passes alternées ou étagées permettent de conserver davantage de matière supportante jusqu’aux passes ultérieures ; des passes finales plus légères réduisent la charge latérale. La méthode réalisable dépend de la géométrie réelle de l’outil, de la machine, du montage et de l’état du matériau. C’est pourquoi une réduction apparente de 1 mm de l’écart peut entraîner une modification majeure du procédé, même avant de revenir sur le calcul du débit d’air.
Déterminer si le fraisage monobloc constitue la voie de fabrication appropriée
Un « dissipateur thermique usiné CNC » peut désigner soit un champ d’ailettes fraisé à partir d’une masse pleine, soit un profilé extrudé dont la face de contact, les trous de fixation et les caractéristiques locales sont usinés ultérieurement. L’acheteur doit spécifier la géométrie finale et le résultat thermique requis, puis comparer les différentes voies. Le guide de fabrication de Boyd décrit les profilés extrudés avec usinage secondaire, les ailettes usinées par rainurage (skived) et les bases à ailettes collées ; le compromis réel dépend des dimensions et du volume de cette conception. Des affirmations génériques sur les voies de fabrication — telles que « l’usinage est toujours optimal pour les prototypes » ou « l’extrusion est toujours moins coûteuse » — omettent les coûts de matrice, les profilés disponibles et les opérations secondaires requises.
| Voie de fabrication | Lorsqu’elle mérite une évaluation | Vérification critique sur plan ou essai |
|---|---|---|
| Bloc fraisé monobloc | Géométrie locale ou modifications fréquentes du design | Accès à chaque rainure ; rectitude des ailettes ; contact de la base ; essai thermique |
| Profilé extrudé avec usinage secondaire | Section constante des ailettes ; longueur d’usinage ; caractéristiques locales | Profil et état de trempe ; référence d’usinage ; face de contact |
| Ailettes rainurées (skived) ou collées | Pas ou hauteur difficiles à fraiser ou à extruder | Joint éventuel ; stabilité ; débit d’air ; essai thermique |
Un changement de procédé n’autorise pas à modifier la spécification thermique. Une ailette monobloc rainurée (skived) et une ailette collée présentent des chemins différents entre l’ailette et la base ; l’alliage et l’état de trempe d’un profilé extrudé peuvent différer de ceux d’une plaque usinée. Comparer l’ensemble complet sous la même charge thermique et le même débit d’air. Si le candidat fraisé avec canal de 4 mm est coûteux à réaliser, mais que le candidat avec canal de 6 mm ne remplit pas l’objectif thermique, cela justifie d’évaluer une autre voie de fabrication, et non de déclarer l’un ou l’autre candidat acceptable sans essai.
Spécifier les cotes et les états de surface qui conditionnent la fonction
Distinguer sur le plan les contrôles fonctionnels de toutes les cotes nominales issues de la modélisation CAO. Dans cet exemple, cela signifie identifier la zone de contact avec le composant et sa référence, l’état de surface fini de contact, le motif des trous, la géométrie de serrage ou d’interface, l’épaisseur de la base au niveau de la source de chaleur, la hauteur et l’épaisseur des ailettes, la largeur libre des canaux, l’enveloppe globale, ainsi que l’orientation d’entrée/sortie du champ d’ailettes. Préciser l’alliage, l’état de trempe et la forme de la matière brute. Une fiche technique du 6061-T6 ou du 6063-T5 ne remplace pas la certification de la matière brute fournie, ni sa conductivité volumique n’établit la résistance thermique θSA du dissipateur assemblé.
Inspectez la face de contact dans l’état dans lequel elle sera installée. Des bavures sur les trous taraudés, des bords saillants résultant de l’ébavurage, des bases déformées et des ailettes courbées dans un canal peuvent chacun affecter l’ajustement ou l’écoulement. Si une finition ou un revêtement est spécifié, indiquez les surfaces devant être masquées ou recevoir un état final différent. Mesurez les largeurs libres critiques après le traitement final, si ce traitement les modifie. Évitez d’ajouter une tolérance universelle non supportée de planéité, de rugosité ou d’épaisseur d’ailette ; fixez les limites à partir de l’interface thermique, de la méthode de fixation, de l’ajustement et des données réelles de validation.
Indiquez comment la pièce sera positionnée pendant l’inspection. Une semelle maintenue à plat dans un étau peut se déformer élastiquement après le desserrage. Un rapport relatif à une face d’assemblage doit donc utiliser la condition de support convenue ainsi que les références pertinentes. Le guide des coûts d’usinage de l’aluminium traite des facteurs généraux liés à l’enlèvement de matière et aux conditions de montage ; le choix le plus critique ici, pour ce dissipateur thermique, est de savoir si la géométrie thermique requise résiste à ces contraintes de fabrication et d’inspection.
Validez le dissipateur fini au sein du système de refroidissement assemblé.
Effectuez d’abord l’inspection de la pièce libérée : preuve de l’alliage et de l’état de trempe si spécifiés, surface de contact, position des trous, dimensions des ailettes et des canaux, largeurs libres d’entrée et de sortie, bavures et dommages. Ces contrôles attestent que le prototype a été réalisé conformément à l’intention initiale. Ils ne démontrent pas que l’appareil reste en dessous de 105 °C. L’acceptation thermique exige un essai séparé en configuration assemblée ou une analyse système validée, utilisant le matériau réel d’interface, la pression d’application, l’orientation du ventilateur ou de la convection naturelle, l’enceinte, la charge thermique et les conditions de l’air entrant.
- Reproduire la charge de conception. Faire fonctionner le dispositif à sa dissipation continue définie de 20 W, ou selon son profil opératoire réel le plus défavorable si la chaleur dépend du temps. La puissance fournie par l’alimentation électrique ne correspond pas automatiquement aux pertes thermiques du dispositif.
- Mesurer l’environnement auquel les ailettes sont exposées. Enregistrer la température de l’air à l’entrée, mesurée à proximité du dissipateur thermique, ainsi que l’état de fonctionnement du ventilateur. Une pièce à 40 °C ne peut pas remplacer une entrée de canal à 50 °C.
- Mesurer en toute sécurité la température spécifiée. Utiliser la télémétrie qualifiée au niveau de la jonction du dispositif ou une méthode validée de mesure de la température sur le boîtier, adaptée à ce type d’emballage. Texas Instruments met en garde contre le fait qu’une installation de capteur ou de thermocouple peut perturber le chemin thermique, et que les relevés infrarouges sur métal nu exigent une prise en compte rigoureuse de l’émissivité.
- Maintenir l’ensemble dans la condition requise. Utiliser le matériau d’interface, les éléments de fixation et l’état de serrage prévus en production. Laisser atteindre l’état stationnaire défini, ou mesurer le pic transitoire spécifié si le cycle de service rend l’état stationnaire sans pertinence.
- Comparer avec l’exigence thermique. Dans cet exemple, un essai à 20 W avec une température d’entrée de 40 °C doit démontrer que la limite applicable de température de jonction est de 105 °C ou moins, conformément à la règle d’essai approuvée et à la marge d’incertitude associée. Vérifier les cas correspondant à une température d’entrée plus élevée ainsi que les variations liées à la fabrication avant la mise en production.
Pour un prototype simple avec un flux thermique par le dessus, une élévation mesurée entre la référence du dissipateur et l’entrée, divisée par la chaleur dissipée mesurée par le composant, permet d’estimer la résistance thermique effective θSA, mais cela exige une localisation de référence définie et une répartition réelle de la chaleur. Le verdict direct du système est la température du composant sous les conditions de fonctionnement spécifiées. Le guide de conception thermique de Texas Instruments précise que les mesures de température sur le boîtier du système finalisé, ainsi que les conditions de puissance, sont déterminantes ; une résistance indiquée sur la fiche technique d’un dissipateur nu, mesurée dans un montage d’essai ouvert, ne prouve pas à elle seule la température de jonction en configuration installée.
Questions relatives à un dissipateur thermique en aluminium usiné CNC
Une augmentation du nombre d’ailettes usinées refroidit-elle systématiquement mieux le composant ?
Non. Plus d’ailettes augmentent la surface nominale, mais réduisent aussi la largeur des passages, modifient la chute de pression et imposent des parois plus fines ou un accès plus restreint pour l’outil de fraisage, dans une largeur fixe. Comparez la solution retenue au débit d’air installé et au trajet de la source de chaleur. Neuf ailettes dans la disposition de 60 mm ci-dessus ne sont pas automatiquement meilleures que sept.
Quelle est la valeur minimale admissible pour l’entre-ailette d’un champ d’ailettes fraisé ?
Une valeur minimale d’entre-ailette ne peut pas être déterminée uniquement à partir de l’épaisseur des ailettes. La largeur spécifiée doit permettre le passage de l’outil, le dégagement du porte-outil et l’évacuation des copeaux jusqu’à la profondeur totale de la rainure, tout en assurant la stabilité de chaque ailette. L’accès de l’outil dépend également de la longueur du canal, de l’ouverture d’entrée, de l’alliage et de son état de trempe, ainsi que des exigences d’inspection. La disposition de 4 mm ci-dessus nécessite une vérification d’atteinte sensiblement différente de celle requise pour la disposition de 6 mm.
Dois-je spécifier l’alliage 6061 ou 6063 ?
Spécifiez l’alliage et l’état de trempe en cohérence avec le matériau brut choisi et le procédé de fabrication retenu. Une plaque usinée et un profilé extrudé peuvent être livrés dans des états différents, et la conductivité thermique volumique seule ne permet pas de trancher sur l’écoulement de l’air entre ailettes, la résistance d’interface ou la stabilité du montage. Évaluez les deux procédés par rapport au même objectif thermique en configuration installée et aux mêmes exigences de plan.
Le anodisation noire garantit-elle un meilleur dissipateur thermique ?
Non. L’état de surface peut influencer le rayonnement et l’apparence, tandis que le résultat dans un ensemble refroidi par air forcé dépend également de l’écoulement dans les canaux et de l’interface. Précisez l’emplacement de la couche de revêtement ainsi que les surfaces de contact ou électriques devant conserver leur état spécifié, puis procédez à des essais sur l’ensemble fini. Un choix de couleur ne constitue pas une valeur mesurée de θSA.
Sources techniques
- Texas Instruments, Comprendre la dissipation thermique et la conception d’un dissipateur thermique (SLVA462, 2011). Valide le modèle de résistance jonction-boîtier, interface et dissipateur-air, ainsi que sa dépendance à l’égard du débit d’air et des conditions d’interface.
- Texas Instruments, Guide de conception thermique pour processeurs applicatifs DSP et ARM (SPRABI3B, 2017), et Métriques thermiques pour semi-conducteurs et boîtiers de circuits intégrés (SPRA953D, 2024). Limitent le modèle simplifié de chemin thermique par le haut et décrivent la mesure de température dans le système installé.
- Boyd, Comment choisir un dissipateur thermique, par Seri Lee. Explique les paramètres d’entrée du circuit thermique, le débit d’air, la longueur d’écoulement, l’espacement des ailettes et les conditions sous-jacentes aux courbes de performance.
- Boyd, Guide des fabrications de dissipateurs thermiques (mai 2025). Décrit l’extrusion avec usinage secondaire, les ailettes découpées et la construction à ailettes collées ; ses plages spécifiques aux produits ne constituent pas des spécifications des capacités CNC.
- ebm-papst, FAQ sur les performances des ventilateurs. Explique les courbes de performance des ventilateurs et de résistance du système, ainsi que le point de fonctionnement installé.
- Harvey Performance, Votre guide du fraisage de parois minces. Explique la portée de l’outil, le support des parois, la déformation et la découpe en étapes ; la méthode du fabricant fournit un contexte technique, sans constituer une affirmation de processus VETCNC.
À propos de VETCNC
VETCNC apporte à l’approvisionnement en ligne de CNC une expérience familiale approfondie dans le domaine de la fabrication. Kevin possède dix ans d’expérience dans le secteur CNC et collabore avec les usines familiales situées en Chine ainsi qu’avec un réseau élargi de partenaires. L’objectif est de clarifier, avant toute commande, les modalités de fabrication, les exigences techniques et les responsabilités respectives.
Découvrez l’histoire de Kevin →


