Sur cette page
Pour mesurer la rugosité de surface d’une pièce CNC, identifiez d’abord la surface et le paramètre de profil spécifiés sur le plan. Ensuite, mesurez un tracé représentatif à l’emplacement et dans la direction requis à l’aide d’un instrument, d’un filtre et d’une longueur d’évaluation adaptés à cette spécification. Enregistrez les résultats individuels ainsi que les paramètres utilisés. Un simple chiffre « Ra » obtenu sur un emplacement non spécifié ne permet pas de confirmer qu’un plat fraisé ou un arbre tourné satisfait aux exigences du plan.
Un contrôle de rugosité est particulièrement facile à mal interpréter près d’une limite. Un profil relevé au palpeur en travers des stries d’usinage, un relevé dans le sens des stries et un balayage optique sur une zone peuvent donner des résultats différents sur une même pièce. Ce guide explique comment préparer une mesure de profil, où relever le profil sur deux surfaces courantes usinées par commande numérique, ce que Ra et Rz indiquent et ce qu’ils n’indiquent pas, ainsi que la manière de traiter les valeurs proches de la limite d’acceptation.
Commencez par la surface, le paramètre et la règle d’acceptation figurant sur le plan
Repérez l’indication de texture de surface sur la version réelle du plan. Notez la face ou la région cylindrique à laquelle elle s’applique, le symbole du paramètre, la limite et l’unité, la norme et son édition invoquées, toute orientation (« lay ») ou direction de profil spécifiée, ainsi que l’état de la pièce lors de l’inspection. Une surface usinée avant sablage, revêtement ou polissage n’est pas nécessairement identique à celle qui sera livrée. Si l’indication concerne une portée d’étanchéité, mesurer une face de dégagement adjacente pratique répond à une question différente.
Deux indications peuvent sembler superficiellement similaires tout en exigeant des mesures différentes. Prenons l’exemple hypothétique d’un plat d’étanchéité fraisé spécifié à Ra ≤ 1.6 µm et d’un siège de roulement tourné spécifié à Rz ≤ 6.3 µm. Ces valeurs définissent deux exemples dans cet article, et non des tolérances par défaut VETCNC. La première exige un résultat de profil de rugosité moyenne sur le plat. La seconde exige le paramètre de hauteur spécifié sur l’arbre ; son résultat Rz ne peut être fourni en multipliant un Ra mesuré par un facteur fixe. Les deux indications nécessitent néanmoins un emplacement de mesure, des conditions d’évaluation et une règle d’acceptation suffisantes pour une inspection reproductible.
Les plans américains peuvent faire référence à la norme ASME B46.1 ; ASME cite actuellement B46.1-2019 (R2026). La série ISO actuelle sur les profils est constituée de la norme ISO 21920-1:2021 (indication sur les plans), ISO 21920-2:2021 (terminologie et paramètres) et ISO 21920-3:2021 (opérateurs de spécification). Les anciennes éditions ISO 4287 et ISO 4288 sont retirées, mais un plan ancien qui y fait explicitement référence doit être interprété conformément aux exigences contractuelles convenues, sans être discrètement réécrit selon la nouvelle série. Les pages ISO décrivent les titres publiés et l’état de ces normes ; elles ne fournissent pas les règles techniques complètes, soumises à paiement. En cas d’indication ambiguë ou incomplète, consultez le détenteur du plan avant d’utiliser par défaut un paramètre d’instrument pratique comme s’il s’agissait d’une exigence.
La texture est également distincte des dimensions et de la forme. Un siège de roulement peut respecter les exigences de diamètre et de circularité tout en présentant une texture de profil inacceptable. Une surface polie peut afficher une faible valeur de Ra tout en comportant encore une rayure ou une entaille localisée. Le guide de contrôle qualité CNC traite de l’inspection dimensionnelle ; la procédure de rugosité présentée ici concerne spécifiquement le profil de surface dans la zone indiquée sur le plan.
Interprétez Ra et Rz comme des mesures de profil différentes
Ra est la moyenne arithmétique des écarts absolus du profil de rugosité par rapport à sa ligne moyenne sur la longueur d’évaluation. Un tracé présentant des pics et des creux modérés alternés peut avoir le même Ra qu’un tracé de forme différent comportant quelques caractéristiques plus profondes, selon leur distribution. L’affiche ASME B46.1 sur la texture de surface illustre le profil, la ligne moyenne et la longueur d’évaluation associées à cette définition.
Rz est un paramètre de hauteur de profil, centré sur la structure crête-valle plutôt que sur la hauteur moyenne absolue seule. Son calcul et son rapport doivent suivre l’édition indiquée sur le dessin ; les systèmes de profil anciens et récents ne doivent pas être considérés comme interchangeables au seul motif qu’ils affichent tous deux « Rz ». Le NIST répertorie Ra et Rz comme des paramètres d’étalonnage distincts, chacun associé à ses propres considérations d’incertitude. Un raccourci fixe tel que « Rz = 4 × Ra » ou « Rz = 7 × Ra » ne peut certifier aucun des deux exemples de surfaces mentionnés. Si le dessin spécifie Rz, configurez l’instrument et rédigez le rapport conformément à la définition applicable de Rz, puis mesurez-le.
Aucun de ces deux chiffres ne constitue un contrôle visuel ou fonctionnel complet. La même valeur moyenne peut masquer une rayure localisée, un bord déchiré, une bavure, une bande de vibration, un pore ou une ondulation périodique. Une surface d’étanchéité peut nécessiter un critère de défaut en complément d’un paramètre numérique de profil ; une interface glissante peut exiger une attention particulière portée à l’orientation ou à la structure des vallées. Si de telles caractéristiques sont critiques, elles doivent figurer explicitement sur le plan ou dans le plan d’acceptation, et être inspectées séparément. Ne choisissez pas une position de tracé plus favorable afin de faire disparaître un défaut local d’un résultat de rugosité. Le guide sur les marques de fraisage explique pourquoi les traces visibles d’outils et un seul résultat Ra ne racontent pas la même histoire.
Choisissez une méthode de profilage capable d’accéder à la surface requise
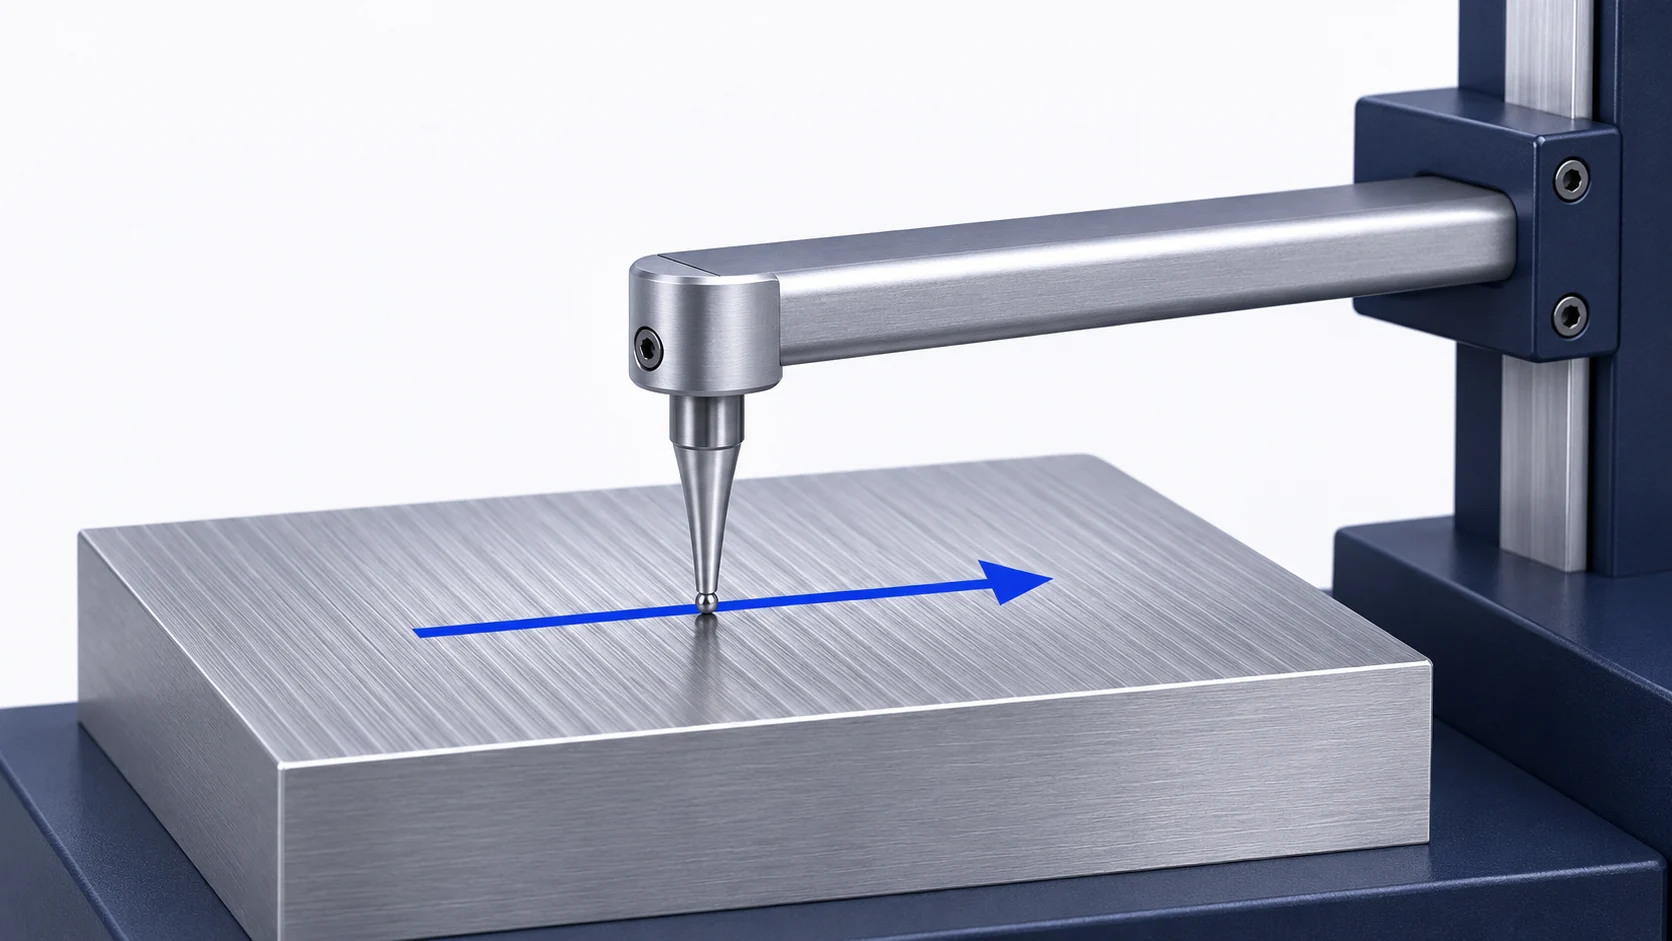
Un profilomètre à pointe de contact fait glisser une pointe calibrée sur la surface et enregistre la hauteur en fonction de la distance parcourue. Le profil linéaire obtenu peut être nivelé et filtré afin de calculer un paramètre de profil tel que Ra ou Rz. Vérifiez la taille et l’état de la pointe, la capacité de déplacement transversal, le contact autorisé avec le matériau, la résolution de l’instrument et la longueur disponible de surface plane ou cylindrique. Les recommandations techniques de KEYENCE sur les rugosimètres indiquent que le rayon de la pointe de palpage peut influencer les résultats, que la direction du balayage est déterminante, et qu’une étalonnage est requis. Une rainure étroite, un petit alésage ou une portée courte peuvent empêcher une sonde conventionnelle de parcourir la longueur d’évaluation requise sans heurter une paroi ou un bord.
Les instruments optiques sans contact peuvent s’avérer utiles pour les finitions délicates, les petites caractéristiques ou la nécessité de cartographier une zone plus étendue. Leurs résultats ne sont pas automatiquement interchangeables avec ceux obtenus par une pointe de contact. Ces instruments possèdent leurs propres résolutions latérale et verticale, ainsi que des choix spécifiques de filtrage. Selon le capteur utilisé et la nature de la surface, des pentes abruptes ou une forte réflectivité peuvent entraîner des points de mesure manquants ; vérifiez la couverture des données avant de calculer un profil. La comparaison effectuée par le NIST entre les méthodes optiques et celles à pointe de contact a révélé un bon accord pour certaines classes d’échantillons, mais des écarts substantiels pour d’autres ; cette étude n’autorise pas le remplacement systématique d’une méthode de profilage par contact spécifiée par une méthode optique quelconque.
Distinguez clairement la famille de paramètres. Un paramètre de profil bidimensionnel tel que Ra est calculé à partir d’une ligne soumise à son opérateur de profil spécifié. Un paramètre surfacique tel que Sa est calculé à partir d’une aire soumise à un opérateur surfacique. Une cartographie optique peut être utile pour détecter une bande inhabituelle ou une rayure, mais sa valeur Sa ne constitue pas un remplacement direct de la limite Ra indiquée sur le dessin. Si une valeur de profil est calculée à partir de données optiques, assurez-vous qu’elle respecte la direction, le filtrage, l’échantillonnage et la validation requis avant de la comparer à un résultat obtenu par pointe de contact.
L’instrument doit également disposer d’une zone accessible et stable sur la pièce. Nettoyez soigneusement les copeaux libres, les résidus de fluide de coupe et les contaminations dues à la manipulation, sans altérer la surface finie. Immobilisez la pièce de façon à ce que les vibrations ou les inclinaisons ne dominent pas le balayage. Vérifiez l’instrument à l’aide de l’artefact de référence applicable et de sa procédure d’étalonnage en cours, puis configurez précisément la pointe utilisée, la vitesse de balayage, le filtrage et le calcul du profil. L’indication « étalonné » figurant sur un rapport doit renvoyer à un instrument réel et à un enregistrement vérifiable d’étalonnage, et non à une affirmation générique fondée sur une simple photographie de l’équipement.
Placez les balayages là où la surface usinée CNC remplit sa fonction.
L’usinage laisse un motif directionnel appelé orientation des stries. Un profil tracé parallèlement aux marques les plus visibles peut omettre les crêtes croisées par une pièce associée ; un balayage perpendiculaire à ces marques capture souvent davantage de la texture. KEYENCE décrit le mesurage perpendiculairement à la direction d’usinage comme un point de départ courant. Il ne s’agit toutefois pas d’une substitution à la direction spécifiée sur le dessin ni à une orientation fonctionnelle imposée par le sens de déplacement ou la sollicitation mécanique. Enregistrez la direction retenue afin qu’un autre inspecteur puisse reproduire la mesure.
Plaquette d’étanchéité fraisée : balayez perpendiculairement aux marques prédominantes sur la portée spécifiée.
Pour la plaquette fraisée hypothétique dont la rugosité Ra doit être ≤ 1,6 µm, identifiez d’abord la zone réelle d’étanchéité. Un motif de fraisage de face peut présenter une courbure ou des chevauchements dus à plusieurs passes, aussi la notion de « perpendiculairement aux marques » doit-elle être définie sur le site du balayage lui-même, et non supposée à partir de l’axe X de la machine. Sélectionnez des positions accessibles dans la portée fonctionnelle, éloignées des bords d’entrée et de sortie où la sonde risquerait de sortir de la surface. Si un chevauchement local de trajectoire d’outil, une zone de vibration (chatter) ou une rayure se trouvent à l’intérieur de la portée fonctionnelle, examinez-les conformément aux exigences applicables en matière de défauts et de profil, plutôt que de les éviter discrètement.
Plusieurs balayages séparés fournissent davantage d’informations qu’un balayage répété sur la même piste lisse. Par exemple, un plan peut désigner les parties gauche, centrale et droite d’une plaquette large, avec la même direction et les mêmes paramètres de balayage à chaque emplacement. Le nombre et la répartition des balayages doivent découler du dessin, du plan d’échantillonnage ou d’un accord préalable ; trois emplacements constituent un exemple concret de planification, et non une norme universelle minimale. Enregistrez chaque site. Si la surface est trop petite pour la longueur de coupure et la longueur d’évaluation choisies, la solution consiste à convenir d’une méthode et de conditions applicables, et non à tronquer un balayage sans en faire mention.
Siège d’arbre tourné : balayez selon l’axe, perpendiculairement à l’orientation circonférentielle des stries.
Un arbre tourné classique présente généralement des stries qui entourent le cylindre. Un balayage axial perpendiculaire à ces stries circonférentielles constitue une orientation initiale utile pour le siège de roulement hypothétique dont la rugosité Rz doit être ≤ 6,3 µm. Placez-le sur la longueur de contact avec le roulement spécifiée, à l’écart des congés d’épaulement, des dégagements de filetage et des rainures intentionnelles. Un support ou un dispositif de fixation doit empêcher l’arbre de tourner ou de basculer pendant le balayage, tandis que la correction de forme de l’instrument gère la géométrie cylindrique sous-jacente conformément à la méthode de profil sélectionnée.
Des mesures axiales effectuées à plusieurs positions angulaires peuvent révéler une bande ou un défaut local que seul un balayage linéaire manquerait. Conservez les positions angulaires ou un schéma de localisation clair dans l’enregistrement. Si le dessin spécifie une direction différente ou inclut une zone fonctionnelle localisée, appliquez cette exigence. Un arbre mesuré selon un parcours circonférentiel et un autre mesuré axialement n’ont pas subi le même contrôle d’inspection simplement parce que leurs rapports mentionnent tous deux « Rz ». Le guide de sélection des finitions précise quel état final de surface doit être spécifié ; cet article traite quant à lui de la manière de vérifier l’état de surface retenu.
Réglez le filtrage, la longueur de coupure et la longueur d’évaluation avant de lire la valeur.
Un stylet enregistre les variations de hauteur sur une gamme de longueurs d’onde spatiales. L’analyse sépare la forme, l’ondulation et le profil de rugosité à plus courte échelle. La coupure longue des longueurs d’onde de rugosité détermine quelles caractéristiques plus longues sont atténuées ; une coupure courte des longueurs d’onde peut éliminer des détails très fins ou le bruit de l’instrument. La longueur d’évaluation correspond à la portion du parcours utilisée pour calculer le paramètre déclaré, une fois exclus les effets de bord. Le parcours total doit donc être suffisamment long pour la filtration et la longueur d’évaluation sélectionnées.
Ces réglages peuvent modifier le résultat déclaré sur une même surface physique. L’affiche B46.1 de l’ASME montre que la valeur Ra d’un profil-type diminue lorsque sa coupure longue des longueurs d’onde est raccourcie ; une plus grande partie du profil est alors traitée comme de l’ondulation plutôt que comme de la rugosité. C’est pourquoi un inspecteur ne doit pas raccourcir indéfiniment cette coupure jusqu’à ce qu’une valeur Ra proche de la limite soit jugée conforme. Choisissez la coupure, la famille de filtres, les longueurs d’échantillonnage et d’évaluation, ainsi que tout opérateur par défaut, conformément à l’édition spécifiée de la norme et aux conditions du plan de contrôle avant d’acquérir les données d’acceptation. Si le plan de contrôle omet des conditions nécessaires, appliquez la règle correspondante de la norme applicable ou résolvez l’omission contractuellement, et précisez clairement ce qui a été retenu.
La présence de détails très courts rend ce choix bien plus qu’une simple question logicielle. Une portée d’étanchéité étroite peut ne pas offrir de longueur continue suffisante pour le parcours sélectionné. Une pointe de stylet inadaptée peut ne pas pénétrer dans une rainure étroite, et une sonde peut heurter une paroi voisine avant d’avoir achevé son déplacement. Un balayage optique peut présenter des points manquants sur des surfaces abruptes ou réfléchissantes. Décrivez ces limites d’accès dans le plan d’inspection. Déclarer un paramètre sans disposer d’un profil exploitable ni des réglages d’analyse correspondants produit une valeur que tout autre atelier ne pourra pas reproduire de façon fiable.
Effectuez et documentez un contrôle reproductible de la rugosité CNC.
Les étapes ci-dessous suivent la dépendance logique de la mesure. Elles ne se substituent ni à la norme invoquée ni à une instruction d’inspection convenue.
- Verrouillez l’exigence. Identifiez la révision du plan, l’état de la pièce, la surface exacte à contrôler, le paramètre linéaire ou surfacique, la limite, l’unité, l’édition de la norme, la direction de mesure, les emplacements de prélèvement et la règle de décision. Résolvez toute lacune terminologique susceptible de modifier le verdict.
- Sélectionnez et vérifiez la méthode. Vérifiez le type d’instrument, la configuration de la pointe ou du système optique, l’accès possible, l’état de l’étalonnage, l’artefact de référence et l’adéquation à la texture attendue. Conservez l’identification précise de la méthode retenue.
- Préparez la pièce et tracez le chemin de mesure. Éliminez les contaminations superficielles sans retoucher la surface, stabilisez la pièce, repérez ou décrivez chaque emplacement de mesure, puis alignez le trajet selon la direction spécifiée ou la direction conventionnelle de la trace croisée.
- Régler l’opérateur de profil. Enregistrez la mise à niveau / suppression de la forme, le filtre de rugosité, la coupure, les longueurs d’échantillonnage et d’évaluation, la vitesse de parcours, le paramètre sélectionné et son unité. Vérifiez que la surface réelle offre la longueur continue requise.
- Mesurez chaque emplacement prévu. Examinez le profil et les avertissements de l’instrument pour détecter une perte de contact, des effets de bord, des données optiques manquantes ou des dommages isolés. Ne répétez la mesure que conformément à la procédure de reproductibilité convenue ; ne remplacez pas un résultat valide défavorable par un parcours plus lisse.
- Rapportez et décidez. Conservez chaque résultat, chaque emplacement/direction, tous les réglages, l’identification de l’instrument, la référence d’étalonnage/verification, tout défaut observé et la règle d’acceptation spécifiée. Appliquez la règle convenue à l’ensemble complet des résultats requis.
Un rapport succinct doit permettre à un autre inspecteur qualifié de reproduire la mesure sans avoir à deviner. En pratique, les champs essentiels sont : la révision de la pièce et du plan, la surface inspectée, les emplacements de mesure, le paramètre et son unité, l’édition de la norme, la méthode et la configuration de la pointe ou du système optique, l’orientation du tracé, le filtre/la coupure/la longueur d’évaluation, les relevés individuels, la référence d’étalonnage et la règle de décision. Une simple mention « Ra 1,4 » en omet trop. Les travaux du NIST sur l’étalonnage de la rugosité considèrent les conditions de mesure et l’incertitude comme faisant partie intégrante du résultat du paramètre, et non comme une simple mention décorative sur un certificat.
Traitez les relevés proches de la limite ou contradictoires sans modifier le test.
Supposons que la portée usinée présente une exigence Ra ≤ 1,6 µm. Deux parcours valides, prévus et réalisés dans les mêmes conditions, donnent respectivement 1,58 et 1,62 µm. Leur moyenne arithmétique est de 1,60 µm, mais ce seul fait ne garantit pas l’acceptation. L’un des résultats dépasse la limite numérique déclarée, et la décision dépend de la règle d’évaluation et d’échantillonnage spécifiée, de l’incertitude de mesure et de la règle convenue d’acceptation ou de rejet. Ne sélectionnez pas discrètement la valeur la plus faible, ne moyennez pas les deux valeurs sans autorisation, ne modifiez pas la coupure, ni ne déplacez le stylet vers une zone plus lisse afin d’obtenir un résultat conforme.
Vérifiez d’abord que les deux parcours ont bien été effectués sur la surface et dans la direction requises, avec les mêmes réglages documentés, et qu’aucun d’eux ne comporte d’invalidité identifiable (par exemple dérapage de la sonde ou interruption de données). Si l’un d’eux est invalide, documentez-en la cause et répétez-le selon la procédure établie. Si les deux sont valides, conservez les deux profils ainsi que les conditions de mesure. Un troisième parcours ou une autre méthode peuvent s’avérer utiles pour investigation, mais leur objectif et leur traitement doivent faire l’objet d’un accord préalable ; ils n’effacent pas automatiquement les résultats initiaux.
L’incertitude de mesure revêt une importance particulière près d’une limite, car deux instruments compétents peuvent fournir des valeurs différentes pour une même texture physique. Le NIST publie des recommandations sur le traitement de l’incertitude pour les paramètres de rugosité et a documenté des différences méthode-dépendantes entre stylets et systèmes optiques sur certains échantillons. La ligne directrice B89.7.3.1-2001 (R2024) de l’ASME traite de la manière dont le fournisseur et le client doivent formuler une règle de conformité prenant en compte l’incertitude. Cet article ne fixe pas de marge de sécurité universelle ni ne revendique de politique d’acceptation VETCNC ; la règle applicable doit être explicitement identifiée dans le plan de contrôle et l’accord d’achat.
Le résultat le plus utile d’un contrôle de rugosité est une déclaration reproductible concernant la surface spécifiée. Si le plat ou l’arbre ne respecte pas les exigences, l’enregistrement du profil et du site permet de distinguer un problème général de finition d’une marque locale ou d’un désaccord sur la méthode. L’équipe de fabrication peut alors examiner l’état de l’outil, l’espacement des passes, l’avance, la rigidité ou une opération de finition par rapport au défaut réel. Une valeur faible de Ra sur la mauvaise face, une conversion de Rz ou un changement de paramètre de filtrage ne permettent pas de répondre à cette question de fabrication.
Questions relatives à la mesure de la rugosité de surface sur les pièces usinées
Puis-je mesurer la rugosité de surface CNC à l’aide d’une machine à mesurer tridimensionnelle (CMM) dimensionnelle classique ?
Un résultat obtenu avec une CMM dimensionnelle à lui seul ne fournit pas de paramètre de rugosité de profil. Utilisez un instrument adapté de caractérisation de texture de surface ou un capteur de rugosité validé monté sur CMM, ainsi que l’opérateur de profil spécifié. L’instrument doit pouvoir accéder à la surface désignée et réaliser la trace requise.
Dans quelle direction dois-je mesurer une surface fraisée ou tournée ?
Utilisez la direction spécifiée sur le dessin. Lorsque celle-ci n’est pas indiquée, une trace perpendiculaire à la direction principale d’usinage constitue un point de départ courant : perpendiculairement aux marques locales de l’outil sur un plat fraisé, ou axialement perpendiculairement aux marques circonférentielles sur un arbre tourné. Enregistrez la direction et le site réels afin que la mesure puisse être reproduite.
Puis-je convertir Ra en Rz pour vérifier un dessin ?
Aucun coefficient de conversion fixe Ra/Rz ne permet de certifier une pièce. Ces paramètres réagissent différemment à la forme du profil, et leurs opérateurs définis dépendent de l’édition de la norme invoquée. Mesurez et rapportez le paramètre spécifié sur le dessin, dans les conditions requises.
Une seule trace conforme suffit-elle à accepter l’ensemble de la pièce ou du lot ?
Uniquement si les règles d’inspection et de décision convenues rendent cette trace suffisante pour la surface spécifiée et la portée de l’échantillonnage. Une seule ligne peut manquer une variation spatiale, une rayure locale ou une région différente d’une face fonctionnelle. Conservez avec le résultat le site, la direction, les paramètres et les lectures individuelles requises.
Sources techniques
- ASME, B46.1 — Texture de surface (rugosité, ondulation et direction d’usinage), édition 2019, réaffirmée en 2026. Établit la norme américaine actuellement en vigueur et son champ d’application.
- ASME, Affiche B46.1-2019 sur la rugosité de surface, version affiche du 21 mai 2022. Explique le profil au palpeur, Ra, la direction d’usinage, le filtrage, la longueur de coupure et la longueur d’évaluation, y compris une illustration spécifique d’un changement de longueur de coupure.
- ISO 21920-1:2021, ISO 21920-2:2021 et ISO 21920-3:2021. Les fiches catalogues officielles identifient les documents publiés relatifs aux indications de profil, aux paramètres et aux opérateurs, ainsi que leurs versions antérieures retirées ; les clauses techniques complètes n’étaient pas disponibles pour cet article.
- Mitutoyo, Guide rapide de mesure de la rugosité de surface, résumé des paramètres ISO 21920-2. Distingue Ra, Rz et Rt ; l’URL du fabricant est conservée dans l’enregistrement interne des preuves.
- NIST, Calibrations NIST de rugosité de surface et de hauteur de marche : conditions de mesure et sources d’incertitude, 2014. Identifie des paramètres de profil distincts et la nécessité de suivre les conditions de mesure et l’incertitude associée.
- NIST, Comparaison des méthodes optiques et au palpeur pour la mesure de surfaces rugueuses, 2007. Fait état d’accords et de désaccords dépendants de la méthode sur les surfaces étudiées.
- KEYENCE, Mètres de rugosité, Fondamentaux de la mesure. Décrit les méthodes au palpeur et optique, la pointe du palpeur, la direction de trace perpendiculaire à la direction d’usinage et l’étalonnage ; l’URL du fabricant d’instruments est conservée dans l’enregistrement interne des preuves.
- ASME, B89.7.3.1 — Ligne directrice relative aux règles de décision, édition 2001, réaffirmée en 2024. Traite des décisions de conformité lorsque l’incertitude de mesure est significative.
À propos de VETCNC
VETCNC apporte à l’approvisionnement en ligne de CNC une expérience familiale approfondie dans le domaine de la fabrication. Kevin possède dix ans d’expérience dans le secteur CNC et collabore avec les usines familiales situées en Chine ainsi qu’avec un réseau élargi de partenaires. L’objectif est de clarifier, avant toute commande, les modalités de fabrication, les exigences techniques et les responsabilités respectives.
Découvrez l’histoire de Kevin →


