Tässä artikkelissa
Pinnankarheuden mittaamiseksi CNC-osassa tunnista ensin piirustuksesta määritelty pinta ja profiiliparametri. Mittaa sitten edustava jälki vaaditulla sijainnilla ja suunnalla mittalaitteella, suodattimella ja arviointipituudella, jotka vastaavat kyseistä määritelmää. Tallenna yksittäiset tulokset ja käytetyt asetukset. Yksittäinen ”Ra”-luku määrittelemättömästä kohdasta ei varmista, että jyrsitty tasopinta tai sorvattu akseli täyttää piirustuksen vaatimukset.
Karheusmittaus on erityisen helppoa väärin tulkita rajan läheisyydessä. Tylppäjäljen kulku koneistusmerkkien poikki, toinen niiden suuntaisesti ja optinen skannaus alueelta voivat tuottaa eri tuloksia jopa samassa komponentissa. Tämä opas kertoo, miten profiilimittaus asetellaan, missä kahden yleisen CNC-pinnan jäljet otetaan, mitä Ra ja Rz kertovat ja mitä ne eivät kerro sekä kuinka tuloksia käsitellään hyväksyntärajalla.
Aloita piirustuksen pinnasta, parametrista ja hyväksyntäsäännöstä
Etsi pinnanlaatuviite todellisesta piirustuksen versiosta. Huomaa, mihin tahansa pinta-alueeseen tai lieriöalueeseen viite koskee, parametrin symboli, raja-arvo ja yksikkö, viitattu standardi ja sen laitos, mahdollinen pinnan suunta tai profiilisuunta sekä osan tila tarkastushetkellä. Koneistettu pinta ennen sädehoitoa, pinnoitusta tai kiillotusta ei välttämättä ole sama pinta, joka toimitetaan. Jos viite koskee tiivistepintaa, mittaaminen kätevästä viereisestä vapaa-alueesta vastaa eri kysymystä.
Kaksi viitettä voi näyttää pintapuolisesti samoilta, vaikka niiden vaatimat mittaukset eroaisivatkin. Tarkastellaan esimerkiksi hypoteettista jyrsittyä tiivistepintaa, jolle on määritelty Ra ≤ 1,6 µm, ja sorvattua laakerin istukkaa, jolle on määritelty Rz ≤ 6,3 µm. Nämä arvot ovat tässä artikkelissa kaksi esimerkkiä, eivätkä ne ole VETCNC:n oletus toleransseja. Ensimmäinen vaatii karheuskeskiarvon profiilituloksen tiivistepinnalle. Toinen vaatii määritellyn korkeusparametrin akselille; sen Rz-tulos ei voida antaa kertomalla mitattua Ra-arvoa vakiofaktorilla. Molemmat viitteet vaativat kuitenkin mittauspaikan, arviointiehdot ja hyväksyntäsäännön, jotka riittävät toistettavalle tarkastukselle.
Yhdysvalloissa piirustukset voivat viitata standardiin ASME B46.1; ASME listaa tällä hetkellä B46.1-2019 (R2026). Julkaistu ISO-profiilisarja koostuu standardeista ISO 21920-1:2021 piirustusmerkintöjen osalta, ISO 21920-2:2021 terminologian ja parametrien osalta sekä ISO 21920-3:2021 määrittelyoperaattoreiden osalta. Vanhemmat standardit ISO 4287 ja ISO 4288 ovat peruutettuja, mutta perintöpiirustus, joka viittaa niihin eksplisiittisesti, on tulkittava sopimuksen mukaisesti, ei hiljaisesti uudelleenkirjoitettuna uudempaan sarjaan. ISO-sivut kuvaavat julkaistuja otsikoita ja tilaa; ne eivät sisällä koko maksullisia teknisiä sääntöjä. Ratkaise epäselvä tai epätäydellinen viite piirustuksen omistajan kanssa ennen kuin käytät kätevää mittalaitteen oletusasetusta vaatimuksena.
Pinnanlaatu on myös erillinen kokoon ja muotoon nähden. Laakerin istukka voi täyttää halkaisijan ja pyöreyden vaatimukset, mutta sen profiilipinnanlaatu voi olla hyväksymätön. Kiillotettu pinta voi antaa alhaisen Ra-arvon, vaikka siinä olisi yksittäinen naarmu tai koloutuma. CNC-laadunvalvontaan liittyvä opas käsittelee mitallisesti tarkastettavia ominaisuuksia; tässä käsitelty karheusmenetelmä keskittyy kutsuttuun alueeseen kuuluvaan pinnan profiiliin.
Lue Ra ja Rz eri profiilimittauksina
Ra on karheusprofiilin absoluuttisten poikkeamien aritmeettinen keskiarvo sen keskiviivasta arviointipituuden yli. Jälki, jossa vaihtelevat kohtalaisen korkeat huiput ja laaksovat, voi saada saman Ra-arvon kuin eri muotoinen jälki, jossa on muutama syvempi piirre, riippuen niiden jakautumisesta. ASME:n B46.1-pinnanlaatuposteri esittää kyseisen määritelmän taustalla olevan profiilin, keskiviivan ja arviointipituuden.
Rz on profiilinkorkeusparametri, joka kuvaa huippu-laakso-rakennetta eikä pelkästään keskimääräistä absoluuttista korkeutta. Sen laskenta ja raportointi on tehtävä piirustuksessa mainitun laitoksen mukaisesti; vanhemmat ja uudemmat profiilijärjestelmät eivät ole vaihtokelpaisia toistensa kanssa pelkästään siksi, että molemmissa käytetään merkintää ”Rz”. NIST luettelee Ra:n ja Rz:n erillisinä kalibrointiparametreinä, joilla on omat epävarmuusnäkökohdat. Kiinteä ”Rz = 4 × Ra” – tai ”Rz = 7 × Ra” -lyhennelmä ei voi varmistaa kumpaakaan esimerkkipinnasta. Jos piirustuksessa on määritelty Rz, aseta mittalaite ja raportoi Rz:n soveltuva määritelmä ja mittaa se.
Kumpikaan luku ei ole täydellinen visuaalinen tai toiminnallinen tarkastus. Sama keskiarvo voi peittää paikallisesti esiintyvän naarmun, repäistyyn reunan, jäysteen, värinänauhan, ilmakuplan tai jaksollisen aaltomaisuuden. Tiivistepinta vaatii mahdollisesti sekä viallisuuskriteerin että numeerisen profiiliparametrin; liukupinta voi vaatia suunnan tai laakson rakenteen huomiointia. Jos tällaiset ominaisuudet ovat merkityksellisiä, ne on merkitty piirustukseen tai hyväksyntäsuunnitelmaan ja niitä on tarkastettava erikseen. Älä valitse paremmin näyttävää mittauslinjaa, jotta paikallinen vika häviäisi karheusmittauksesta. Jyrsintämerkkien opas selittää, miksi näkyvät työkalumerkit ja yksittäinen Ra-tulos eivät kerro samaa tarinaa.
Valitse profiilimenetelmä, joka pystyy saavuttamaan vaaditun pinnan.
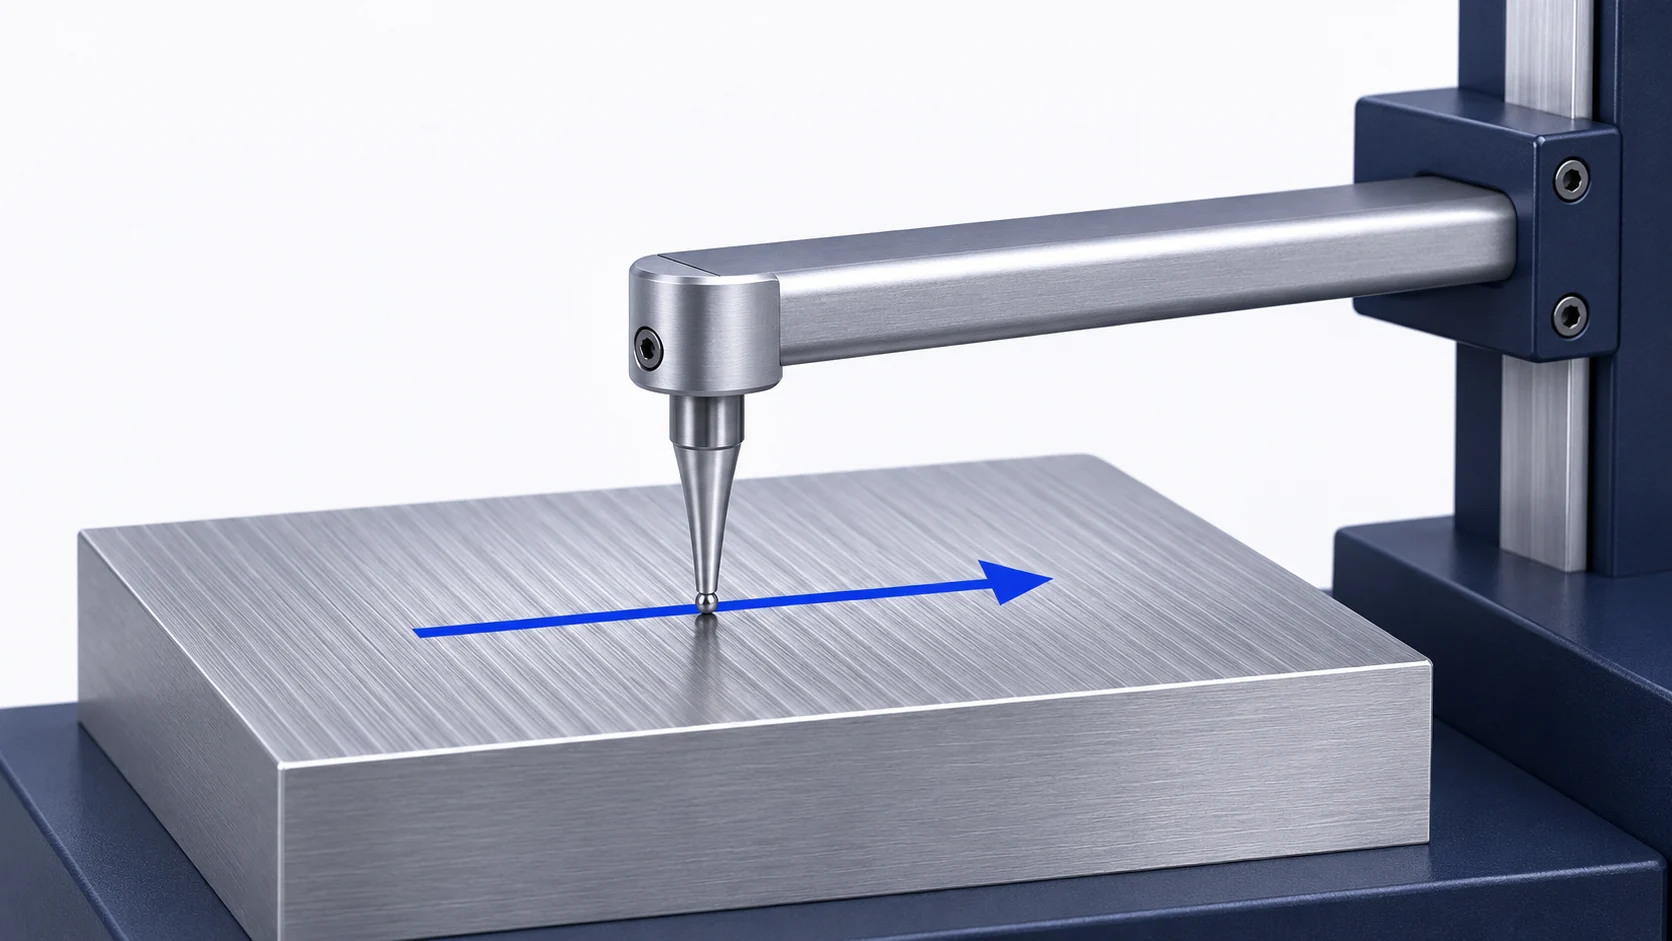
Kontaktiprofiilimittari vetää tunnettua kärkeä pinnan yli ja tallentaa korkeuden etäisyyden funktiona. Tuloksena saatava viivaprofiili voidaan tasata ja suodattaa, jotta voidaan laskea profiiliparametri, kuten Ra tai Rz. Tarkista kärjen koko ja kunnon tila, kulkualue, sallittu kosketus materiaaliin, laitteen resoluutio sekä saatavilla olevan tasaisen tai sylinterimäisen pinnan pituus. KEYENCE:n karheusmittausohjeissa huomautetaan, että kärjen säde vaikuttaa tuloksiin, että mittauslinjan suunta on merkityksellinen ja että kalibrointi on välttämätöntä. Kapea ura, pieni reikä tai lyhyt tasapinta voivat estää perinteisen kärjen kulkeutumasta vaaditun arviointipituuden läpi ilman seinän tai reunan törmäystä.
Eikontaktiset optiset laitteet voivat auttaa herkkiä pintoja, pieniä ominaisuuksia tai laajemman alueen kartoittamista varten. Niiden tulokset eivät ole automaattisesti vaihtokelpaisia tukipisteellä mitattujen tulosten kanssa. Optisilla laitteilla on omat sivusuuntainen ja pystysuuntainen resoluutio sekä suodatusvalinnat. Riippuen anturista ja pinnasta jyrkät kaltevuudet tai heijastavuus voivat aiheuttaa puuttuvia mittauspisteitä; tarkasta tiedon kattavuus ennen profiilin laskentaa. NIST:n vertailu optisista ja tukipisteellä tehtävistä menetelmistä osoitti hyvää yhteensopivuutta joissakin näyteluokissa ja huomattavia eroja muissa; tutkimus ei oikeuta minkään optisen menetelmän korvaamista mihinkään määriteltyyn kontaktiprofiilimittaukseen.
Pidä parametriperhe selkeänä. Kahdendimensioinen profiiliparametri Ra lasketaan viivasta sen määritellyn profiiliopeeraattorin alla. Arealinen parametri, kuten Sa, lasketaan alueesta arealisen operaattorin alla. Optinen kartta voi olla hyödyllinen poikkeavan nauhan tai naarmun löytämisessä, mutta sen Sa-arvo ei ole suora korvaus piirustuksen Ra-rajallemme. Jos profiiliarvo lasketaan optisista tiedoista, varmista vaaditun suunnan, suodatuksen, näytteenoton ja validoinnin yhteensopivuus ennen tukipisteellä saadun tuloksen vertailua.
Laitteen on myös oltava helposti saatavilla ja vakaa osa. Puhdista irtonaiset lastut, työstönesteen jäämät ja käsittelystä aiheutunut kontaminaatio ilman, että valmiin pinnan muoto muuttuu. Tuetaan osaa siten, että värinä tai kallistuma ei hallitse mittauslinjaa. Varmista laitteen toiminta vastaavan vertailukappaleen ja sen nykyisen kalibrointimenettelyn avulla, ja aseta sitten todellinen kärki, kulku-asteikko, suodatin ja profiililaskenta. Raportissa käytetty termi ”kalibroitu” viittaa todelliseen laitteeseen ja verifiointitietueeseen, ei yleiseen väitteeseen, joka perustuu laitteen valokuvan tarkasteluun.
Sijoita mittauslinjat sinne, missä CNC-pinta suorittaa tehtävänsä.
Koneistus jättää suunnanmukaisen kuvion, jota kutsutaan pitkäsuuntaisuudeksi. Profiili, joka piirretään merkittävien merkkien suuntaisesti, voi ohittaa liitospinnan ylittävät harjat; linja, joka kulkee niiden poikki, usein kuvaa tekstuuria tarkemmin. KEYENCE kuvailee mittauksen suorittamista työstösuuntaa vastaan kohtisuoraan yleisenä lähtökohtana. Se ei kuitenkaan korvaa piirustuksessa määriteltyä suuntaa tai toiminnallisesti kuormitettua pintaa, jossa liike ja kuormitus viittaavat toiseen orientaatioon. Merkitse valittu suunta, jotta toinen tarkastaja voi toistaa mittauksen.
Jyrsitty tiivistepad: kulje merkittävimpien merkkien poikki määritellyllä tasapinnalla.
Hypoteettiselle Ra ≤ 1,6 µm:n jyrsitylle padille tunnistetaan ensin todellinen tiivistepinta-ala. Pintajyrsintämalli voi olla kaareva tai päällekkäinen useista kierroksista, joten ”merkkien poikki” -suunta on määritettävä mittauspaikassa, ei oletettava koneen X-akselin perusteella. Valitse helposti saavutettavat paikat toiminnallisella tasapinnalla, pois sisääntuloreunojen ja ulostuloreunojen alueelta, joissa kärki voi tippua pinnan ulkopuolelle. Jos paikallinen työkalureitin risteys, värinäalue tai naarmu sijaitsee toiminnallisella tasapinnalla, tarkastetaan se sovellettavien viallisuus- ja profiilivaatimusten mukaisesti, eikä sitä vältetä hiljaa.
Useita erillisiä mittausjälkiä on informatiivisempaa kuin saman sileän jäljen toistuvaa skannausta. Esimerkiksi suunnitelma voi määritellä leveän tukipinnan vasemman, keskimmäisen ja oikean osan, käyttäen kussakin sijainnissa samaa jäljen suuntaa ja asetuksia. Jälkien lukumäärä ja sijainti on otettava piirustuksesta, otantasuunnitelmasta tai sopimuksesta; kolme on konkreettinen suunnitteluesimerkki, ei yleispätevä vähimmäismäärä. Kirjaa jokainen mittauspaikka. Jos pinta on liian pieni valitun katkaisupituuden ja arviointipituuden kanssa, korjauskeino on sopia soveltuvasta menetelmästä ja olosuhteista, ei jäljen lyhentäminen ilman ilmoitusta.
Sorvattu akselitukipinta: jälki akselin suunnassa ympyränmuotoisen pintakuvion suhteen
Tavallinen sorvattu akseli sisältää yleensä merkintöjä, jotka kiertävät sylinterin ympäri. Akselin suuntainen jälki näiden ympyränmuotoisten merkintöjen yli on hyödyllinen alustava orientaatio oletetulle Rz ≤ 6,3 µm:n laakeritukipinnalle. Sijoita se määritellylle laakerikosketuspituudelle, selkeästi olakepyöräyksen, kierrelevyn ja tarkoituksellisten urien ulkopuolelle. Tukikiinnitin tai kiinnitin pitää estää akselin pyöriminen tai heiluminen jäljen aikana, kun mittalaitteen muodonpoisto käsittelee taustalla olevaa sylinterimäistä geometriaa valitun profiilimenetelmän mukaisesti.
Akselia pitkin tehtyjä mittauksia useammasta kulmasta voidaan havaita vyö tai paikallinen ongelma, jota yksi mittauslinja ei paljasta. Tallenna kulmapaikat tai selkeä sijaintikaavio mittausasiakirjaan. Jos piirustus määrittelee eri mittaus-suunnan tai sisältää paikallisesti toiminnallisen alueen, noudata kyseistä vaatimusta. Akseli, joka on mitattu ympyränmuotoisella radalla, ja toinen akseli, joka on mitattu akselin suunnassa, eivät ole saman tarkastuksen kohteena pelkästään siksi, että molemmat raportit sisältävät merkintän ”Rz”. Pintakäsittelyn valintaa käsittelevä opas käsittelee, mikä lopullinen pintatila tulisi määritellä; tässä artikkelissa käsitellään sen valitun tilan testaamista.
Aseta suodatin, katkaisupituus ja arviointipituus ennen mittausarvon lukemista
Tutkakärki tallentaa korkeusmuutoksia eri avaruudellisten aallonpituuksien alueella. Analyysi erottaa muodon, aaltomaisuuden ja pienempien mittakaavojen karheusprofiilin. Karheuden pitkän aallonpituuden katkaisu määrittää, mitkä pidemmät piirteet vaimennetaan; lyhyen aallonpituuden katkaisu voi poistaa erinäköisiä piirteitä tai mittalaitteen kohinaa. Arviointipituus on siirtymän osa, josta lasketaan ilmoitettu parametri, kun reunavaikutukset on poistettu. Kokonaissiirtymän pituus on siis riittävän pitkä valitun suodattimen ja arviointipituuden varmistamiseksi.
Nämä asetukset voivat muuttaa ilmoitettua tulosta samalta fyysiseltä pinnalta. ASME:n B46.1 -julkaisun esimerkkikuva osoittaa, että yhden esimerkkiprofiilin Ra-arvo pienenee, kun sen pitkän aallonpituuden katkaisu lyhenee; täten suurempi osa profiilista käsitetään aaltomaisuudeksi eikä karheudeksi. Siksi tarkastaja ei saa jatkuvasti lyhentää katkaisua, kunnes lähes rajan alapuolella oleva Ra-arvo hyväksytään. Valitse katkaisu, suodatinperhe, otanta-/arviointipituudet ja mahdollinen oletusoperaattori määritellyn standardin laitoksen ja piirustusehdotusten perusteella ennen hyväksyntämittausten suorittamista. Jos piirustus jättää pois tarvittavia ehtoja, käytä soveltuvan standardin sääntöä tai ratkaise puuttuva ehto sopimuksellisesti, ja ilmoita, mitä on käytetty.
Erittäin lyhyet piirteet tekevät tästä enemmän kuin pelkän ohjelmavalinnan. Kapea tiivistysreuna saattaa olla liian lyhyt valitun siirtymän jatkuvalle mittaukselle. Epäsoveltuva tutkakärjen kärki ei ehkä pääse kapeaan laaksoon, ja mittausanturi voi törmätä viereiseen seinään ennen siirtymän valmistumista. Optinen skannaus voi antaa puuttuvia pisteitä jyrkillä tai heijastavilla pinnoilla. Kuvaile nämä pääsyrajoitukset tarkastussuunnitelmassa. Parametrin ilmoittaminen ilman käyttökelpoista profiilia ja sen analyysiasetuksia tuottaa arvon, jonka toinen tehdas ei voi luotettavasti toistaa.
Suorita ja dokumentoi toistettava CNC-karheusmittaus
Alla olevat vaiheet noudattavat mittauksen riippuvuusjärjestystä. Ne eivät korvaa viitatun standardin tai sovitun tarkastusohjeen vaatimuksia.
- Vahvista vaatimus. Määritä piirustuksen versio, osan tila, tarkka pinta, profiili- tai alueparametri, raja-arvo, yksikkö, standardin laitos, mittaus-suunta, mittauspaikat ja päätössääntö. Selvitä puuttuvat termit, jotka voivat muuttaa päätöstä.
- Valitse ja varmista menetelmä. Tarkista mittalaitteen tyyppi, tutkakärjen tai optisen konfiguraation ominaisuudet, pääsy, kalibrointitila, vertailuesine ja soveltuvuus odotettuun pintarakenteeseen. Tallenna menetelmän tunnistetiedot.
- Valmistele osa ja jäljitä mittauspolku. Poista löysä saastuminen ilman pinnan uudelleenmuokkaamista, vakauta osa, merkitse tai kuvaile jokainen mittauspaikka ja aseta polku määritettyyn suuntaan tai sovittuun poikittaiskuidun suuntaan.
- Aseta profiilimittauslaitteen toimintatila. Kirjaa tasaus/muodon poisto, karkeus-suodatin, katkaisupituus, näytteenotto- ja arviointipituus, kulku nopeus, valittu parametri ja yksikkö. Tarkista, että todellinen pinta tarjoaa vaaditun katkeamattoman pituuden.
- Mitä jokainen suunniteltu mittauspaikka. Tarkasta profiili ja laitteen varoitukset koskien kontaktin menetystä, reunavaikutuksia, puuttuvia optisia tietoja tai eristettyjä vaurioita. Toimi uudelleen vain sovittua toistettavuusmenettelyä noudattaen; älä korvaa hyväksyttävää, mutta epäsuotuisaa tulosta sileämmällä polulla.
- Raportoi ja ota päätös. Säilytä jokainen tulos sekä paikka/suunta ja asetukset, mittalaitteen tunniste, kalibrointi-/varmistustarkistusviite, kaikki havaitut puutteet ja määritelty hyväksyntäsääntö. Sovella sovittua sääntöä koko vaadittuun tulossarjaan.
Lyhyt raportti tulisi mahdollistaa toisen pätevän tarkastajan mittauksen toistamisen ilman arvaamista. Käytännössä olennaisia kenttiä ovat osan ja piirustuksen versio, tarkastettu pinta, mittauspaikat, parametri ja yksikkö, standardin versio, menetelmä ja kärjen tai optisen asetuksen kuvaus, jäljityksen suuntaus, suodatin/katkaisu-/arviointipituus, yksittäiset lukemat, kalibrointiviite ja päätössääntö. Pelkkä ”Ra 1,4” jättää liian monta näistä kentistä huomiotta. NIST:n karkeuskalibrointityössä mittausehdot ja epävarmuus käsitetään osaksi parametrin tulosta, ei pelkäksi lisäkoristeeksi todistukseen.
Käsittele rajan läheisiä ja ristiriitaisia lukemia muuttamatta testiä.
Oletetaan, että esimerkkinä olevalla jyrsityllä tasolla on Ra ≤ 1,6 µm -vaatimus. Kaksi suunniteltua, kelvollista jäljitystä samoilla asetuksilla antaa tulokset 1,58 ja 1,62 µm. Niiden aritmeettinen keskiarvo on 1,60 µm, mutta tämä tieto yksin ei riitä hyväksynnän vahvistamiseen. Yksi tulos ylittää ilmoitetun numeerisen rajan, ja päätös riippuu määritellystä arviointi- ja näytteenottosäännöstä, mittausepävarmuudesta sekä sovitusta hyväksyntä-/hylkäyssäännöstä. Älä valitse hiljaa pienempää lukemaa, älä keskiarvoista kahta lukemaa ilman valtuutusta, älä muuta katkaisupituutta eikä siirrä tarkastuskärkeä sileämmälle alueelle luodaksesi hyväksyttävän tuloksen.
Tarkista ensin, että molemmat jäljitykset tehtiin vaaditulla pinnalla ja suunnalla samoilla dokumentoiduilla asetuksilla ja että kummassakaan ei ole tunnistettavissa olevaa virhettä, kuten mittakärjen irtoamista tai datan katkeamista. Jos yksi on virheellinen, dokumentoi syy ja toimi uudelleen vakiintuneen menettelyn mukaisesti. Jos molemmat ovat kelvollisia, säilytä molemmat profiilit ja mittausehdot. Kolmas jäljitys tai muu menetelmä voi olla hyödyllinen tutkimukseen, mutta sen tarkoitus ja käsittelytapa tulee sovia etukäteen; se ei automaattisesti poista alkuperäisiä tuloksia.
Mittausepävarmuus on merkityksellinen rajan läheisyydessä, koska kaksi pätevää mittalaitetta voi antaa erilaisia arvoja saman fyysisen pintarakenteen ympärillä. NIST julkaisee epävarmuuden käsittelyä karkeusparametreille ja on dokumentoinut menetelmästä riippuvaisia eroja tarkastuskärjen ja optisen menetelmän välillä tietyillä näytteillä. ASME:n B89.7.3.1-2001 (R2024) päätössääntöohje käsittelee sitä, miten toimittajan ja asiakkaan tulee määritellä epävarmuutta huomioiva vaatimustenmukaisuuspäätössääntö. Tässä artikkelissa ei määritellä yleispätevää turvavyötä eikä väitetä VETCNC:n hyväksyntäpolitiikasta; piirustus ja ostosopimus tulee määrittää sovellettava sääntö.
Karkeusmittauksen hyödyllisin tulos on toistettavissa oleva lausuma määritellystä pinnasta. Jos taso tai akseli ei täytä vaatimuksia, profiili ja paikan tallenne auttavat erottamaan yleisen pinnalaatuprobleeman paikallisesta merkistä tai menetelmäriidasta. Tällöin valmistusryhmä voi tarkastaa työkalun kunnon, polun välimatkan, syöttönopeuden, jäykkyysolosuhteet tai viimeistelytoimenpiteen vastaan todellista vikaa. Alhainen Ra-arvo väärällä pinnalla, muunnettu Rz-arvo tai muutettu suodatinasetus eivät voi vastata kyseistä valmistuskysymystä.
Pintakarkeusmittausta koskevat kysymykset
Voinko mitata CNC-pintojen pintakarkeutta tavallisella mittauskoneella (CMM)?
Yksinään mitattu mittauskoneella (CMM) saatu ulottuvuusmittatulos ei anna profiilin karheusparametria. Käytä sopivaa pinnan tekstuurin mittalaitetta tai validoitua CMM-koneeseen asennettavaa karheussensoria ja määriteltyä profiilin operaattoria. Mittalaite on pystyttävä pääsemään määritettyyn pintaan ja suorittamaan vaadittu mittausjälki.
Mihin suuntaan tulisi mitata jyrsittyä tai sorvattua pintaa?
Käytä piirustuksessa määriteltyä mittaussuuntaa. Jos suuntaa ei ole määritelty, yleinen lähtökohta on mittaus pääasiallisen koneistusjäljen poikki: jyrsityn tasopinnan paikallisien työkalujälkien poikki tai pyörivän akselin kehän suuntaisten jälkien poikki pitkin akselia. Merkitse todellinen mittaussuunta ja -paikka, jotta mittaus voidaan toistaa.
Voinko muuntaa Ra-arvon Rz-arvoksi tarkistamaan piirustusta?
Ei ole olemassa kiinteää Ra–Rz-kerrointa, jolla osan vaatimusten täyttymistä voitaisiin varmistaa. Parametrit reagoivat eri tavoin profiilin muotoon, ja niiden määritellyt operaattorit riippuvat sovellettavan standardin painoksesta. Mittaa ja ilmoita piirustuksessa määritelty parametri vaadituissa olosuhteissa.
Riittääkö yksi hyväksytty mittausjälki koko osan tai erän hyväksymiseen?
Vain jos sovitut tarkastus- ja päätössäännöt tekevät sen riittäväksi kyseiselle pinnalle ja otantalaajuudelle. Yksittäinen mittausviiva voi jäädä huomaamatta tilallisesti vaihtelevasta pinnasta, paikallisesta naarmusta tai funktionaalisella pinnalla sijaitsevasta eri alueesta. Tallenna mittauspaikka, -suunta, -asetukset ja vaaditut yksittäismittaukset tuloksen yhteyteen.
Tekniset lähteet
- ASME, B46.1 — Pinnan tekstuurin määrittely (pinnan karheus, aaltomaisuus ja jäljen suunta), vuoden 2019 painos vahvistettu uudelleen vuonna 2026. Määrittelee nykyisen Yhdysvalloissa voimassa olevan standardin ja sen soveltamisalan.
- ASME, B46.1-2019 Pinnan karheus – juliste, julisteen versio 21. toukokuuta 2022. Selittää tulkintapään profiilin, Ra-parametrin, jäljen suunnan, suodatuksen, katkaisupituuden ja arviointipituuden sekä erityisen esimerkin katkaisupituuden muutoksesta.
- ISO 21920-1:2021, ISO 21920-2:2021 ja ISO 21920-3:2021. Viralliset luettelomerkit tunnistavat julkaistut profiilin merkintä-, parametri- ja operaattoridokumentit sekä poistetut edeltäjät; täydellisiä teknisiä lauseita ei ollut saatavilla tähän artikkeliin.
- Mitutoyo, Pinnan karheusmittausten nopea opas, ISO 21920-2 -parametrien yhteenveto. Erottelee Ra-, Rz- ja Rt-parametrit; valmistajan verkkosivu on säilytetty sisäisessä todisteaineistossa.
- NIST, Pinnan karheuden ja askelpituuden kalibroinnit: mittausehdot ja epävarmuuslähteet, 2014. Tunnistaa erilliset profiiliparametrit ja tarpeen seurata mittausehtoja ja epävarmuutta.
- NIST, Optisten ja tulkintapään menetelmien vertailu karkeiden pintojen mittauksessa, 2007. Raportoi menetelmästä riippuvaisen yhteen- ja ristiriitaisuuden tutkituilla pinnoilla.
- KEYENCE, Karkeusmittarit, Mittausten perusteet. Kuvataan tukkupiirtimen ja optisen menetelmän käyttö, mittakärjen muoto, poikittaisen kuidun suunta ja kalibrointi; valmistajan verkkosivujen URL säilytetään sisäisessä todistusarkistossa.
- ASME, B89.7.3.1 — Ohje päätössäännöistä, vuoden 2001 painos vahvistettu uudelleen vuonna 2024. Käsittelee vaatimustenmukaisuuspäätöksiä, kun mittausepävarmuus on merkityksellinen.
Tietoa VETCNC:stä
VETCNC tuo perheyrityksen valmistustaustan verkkoon tapahtuvaan CNC-hankintaan. Kevinilla on kymmenen vuoden kokemus CNC-alasta, ja hän tekee yhteistyötä perheen tehtaisten kanssa Kiinassa sekä laajemman kumppaniverkoston kanssa. Tavoitteena on tehdä valmistusjärjestelyistä, teknisistä vaatimuksista ja vastuualueista selkeä kuva jo ennen tilauksen tekemistä.
Lue Kevinin tarina →


