W tym artykule
Aby zmierzyć chropowatość powierzchni na części CNC, najpierw zidentyfikuj na rysunku wskazaną powierzchnię i parametr profilu. Następnie wykonaj pomiar reprezentatywnego śladu w wymaganym miejscu i kierunku za pomocą odpowiedniego urządzenia pomiarowego, filtra oraz długości oceny zgodnych z tą specyfikacją. Zarejestruj uzyskane wyniki indywidualne oraz ustawienia pomiarowe. Pojedyncza wartość „Ra” z nieokreślonego miejsca nie potwierdza, że frezowana powierzchnia płaska lub toczone wałki spełniają wymagania rysunku.
Wynik pomiaru chropowatości szczególnie łatwo błędnie zinterpretować w pobliżu wartości granicznej. Przejazd igły pomiarowej w poprzek śladów obróbki, przejazd wzdłuż tych śladów i optyczny skan obszaru mogą dać różne wyniki nawet na tym samym elemencie. Poradnik wyjaśnia, jak ustawić pomiar profilu, gdzie poprowadzić igłę na dwóch typowych powierzchniach obrabianych CNC, co opisują parametry Ra i Rz, czego nie pokazują oraz jak postępować z wynikami bliskimi granicy akceptacji.
Rozpocznij od powierzchni, parametru i zasady akceptacji określonych na rysunku
Znajdź oznaczenie chropowatości powierzchni na aktualnej wersji rysunku. Zwróć uwagę na powierzchnię płaską lub cylindryczną, do której się odnosi, symbol parametru, wartość graniczną i jednostkę, odwołanie do normy i jej wydania, ewentualnie określony kierunek struktury (lay) lub kierunek profilu oraz stan części w momencie kontroli. Powierzchnia po obróbce skrawaniem przed piaskowaniem, powlekaniem lub polerowaniem nie musi być tą samą powierzchnią, która zostanie dostarczona. Jeśli oznaczenie dotyczy powierzchni uszczelniającej (seal land), pomiar wygodnej sąsiedniej powierzchni luzu odpowiada na inne pytanie.
Dwa oznaczenia mogą wyglądać pozornie podobnie, ale wymagać różnych pomiarów. Rozważmy przykładową frezowaną powierzchnię uszczelniającą określoną jako Ra ≤ 1,6 µm oraz toczone siedzisko łożyska określone jako Rz ≤ 6,3 µm. Te wartości definiują dwa przykłady w niniejszym artykule, a nie domyślne tolerancje VETCNC. Pierwsze określa średnią arytmetyczną chropowatości profilu na powierzchni płaskiej; drugie określa parametr wysokościowy profilu na wałku – jego wynik Rz nie może zostać uzyskany przez pomnożenie zmierzonej wartości Ra przez stały współczynnik. Oba oznaczenia nadal wymagają określenia miejsca pomiaru, warunków oceny oraz zasady akceptacji zapewniającej powtarzalność kontroli.
Na rysunkach amerykańskich może występować odwołanie do normy ASME B46.1; obecnie ASME wymienia B46.1-2019 (R2026). Obecnie obowiązująca seria norm ISO dotyczących profilu to ISO 21920-1:2021 (oznaczenia na rysunkach), ISO 21920-2:2021 (terminologia i parametry) oraz ISO 21920-3:2021 (operatory specyfikacji). Starsze wydania norm ISO 4287 i ISO 4288 zostały wycofane, jednak rysunek starszy, który jawnie odwołuje się do jednej z nich, musi być interpretowany zgodnie z uzgodnionymi wymaganiami umownymi, a nie milcząco przepisany na nowszą serię. Strony ISO zawierają opisy tytułów i statusu publikacji, ale nie udostępniają pełnych, płatnych treści technicznych. Niejasne lub niekompletne oznaczenie należy wyjaśnić z właścicielem rysunku przed zastosowaniem domyślnych ustawień urządzenia pomiarowego jako wymogu.
Chropowatość jest również oddzielna od wymiarów i kształtu. Siedzisko łożyska może spełniać wymagania dotyczące średnicy i okrągłości, a mimo to mieć niedopuszczalną strukturę profilu powierzchni. Polerowana powierzchnia może wykazywać niską wartość Ra, a jednocześnie posiadać widoczną zadrapinę lub wgniecenie. Przewodnik po kontroli jakości CNC obejmuje kontrolę wymiarową; procedura chropowatości opisana tutaj dotyczy profilu powierzchni w wskazanym obszarze.
Interpretuj Ra i Rz jako różne pomiary profilu
Ra to średnia arytmetyczna bezwzględnych odchyleń profilu chropowatości od jego linii średniej na całej długości oceny. Ślad z naprzemiennymi, umiarkowanymi grzbietami i dolinami może mieć tę samą wartość Ra co inny ślad o innym kształcie, ale z kilkoma głębszymi cechami – w zależności od ich rozkładu. Plakat ASME B46.1 dotyczący chropowatości powierzchni ilustruje profil, linię średnią oraz długość oceny leżącą u podstawy tej definicji.
Rz to parametr wysokości profilu, uwzględniający strukturę grzbiet–dolina, a nie tylko średnią bezwzględną wysokość. Jego obliczanie i raportowanie muszą być zgodne z wydaniem normy wskazanym na rysunku; starsze i nowsze systemy profilowe nie mogą być traktowane jako wzajemnie zamienne wyłącznie dlatego, że oba wyświetlają symbol „Rz”. NIST wymienia Ra i Rz jako osobne parametry kalibracyjne, każdy z własnymi aspektami niepewności pomiarowej. Stały „skrót” typu „Rz = 4 × Ra” lub „Rz = 7 × Ra” nie może być użyty do certyfikacji żadnej z przykładowych powierzchni. Jeśli rysunek określa Rz, ustaw urządzenie i raport zgodnie z obowiązującą definicją Rz i dokonaj pomiaru.
Żadna z tych wartości nie zastępuje pełnej inspekcji wizualnej ani funkcjonalnej. Ta sama średnia może ukrywać lokalną zadrapinę, oderwaną krawędź, ostrze, pasmo drgania, por lub okresową falistość. Powierzchnia uszczelniająca może wymagać dodatkowo kryterium defektu oprócz numerycznego parametru profilu; powierzchnia ślizgowa może być wrażliwa na kierunek struktury lub kształt dolin. Jeśli takie cechy mają znaczenie, należy je umieścić na rysunku lub w planie akceptacji i przeprowadzić osobną kontrolę. Nie wybieraj położenia śladu bardziej korzystnego pod względem estetycznym, aby ukryć lokalny defekt w wyniku pomiaru chropowatości. Przewodnik po śladach frezowania i wykończeniu wyjaśnia, dlaczego widoczne ślady narzędzi i pojedyncza wartość Ra nie przekazują tej samej informacji.
Wybierz metodę profilometrii, która umożliwia dostęp do wymaganej powierzchni
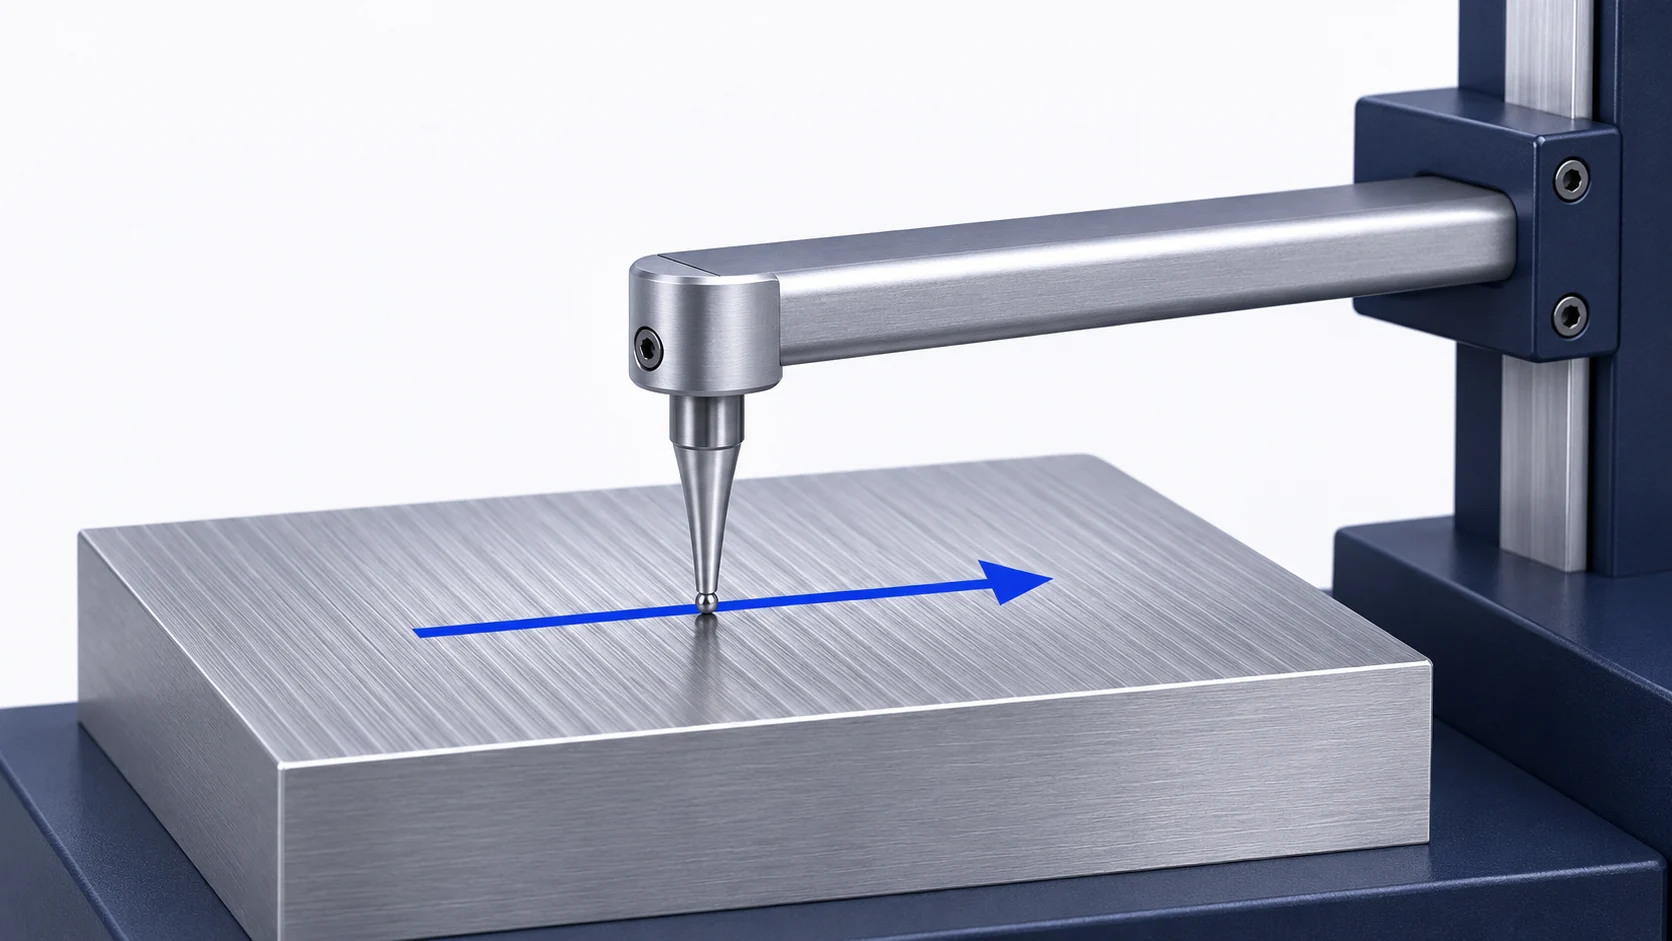
Profilometr z kontaktem stykowym przesuwa znany wierzchołek sondy po powierzchni i rejestruje wysokość jako funkcję odległości. Uzyskany profil liniowy można wypoziomować i przefiltrować, aby obliczyć parametr profilu, taki jak Ra lub Rz. Sprawdź rozmiar i stan wierzchołka sondy, zdolność do przemieszczania się po powierzchni, dopuszczalny kontakt z materiałem, rozdzielczość urządzenia oraz długość dostępnej płaskiej lub cylindrycznej powierzchni. Wskazówki KEYENCE dotyczące pomiaru chropowatości zaznaczają, że promień wierzchołka sondy może wpływać na wyniki, że kierunek śladu ma znaczenie oraz że konieczna jest kalibracja. Wąska bruzda, mały otwór lub krótki obszar roboczy mogą uniemożliwić tradycyjnej sondzie przebycie wymaganego odcinka oceny bez uderzenia w ścianę lub krawędź.
Bezkontaktowe instrumenty optyczne mogą być pomocne przy delikatnych wykończeniach, małych cechach geometrycznych lub potrzebie skanowania większego obszaru. Ich wyniki nie są automatycznie wymienne z wynikami uzyskanymi metodą stykową. Instrumenty optyczne mają własne ograniczenia rozdzielczości poziomej i pionowej oraz własne opcje filtracji. W zależności od czujnika i powierzchni strome nachylenia lub wysoka odbijalność mogą prowadzić do brakujących punktów pomiarowych; przed obliczaniem profilu należy sprawdzić pokrycie danych. Porównanie metod optycznych i stykowych przeprowadzone przez NIST wykazało dobrą zgodność dla niektórych klas próbek oraz istotne różnice dla innych; badanie to nie uprawnia do zastępowania jakiejkolwiek określonej metody kontaktowej dowolną metodą optyczną.
Zachowaj porządek w rodzinie parametrów. Dwuwymiarowy parametr profilu Ra oblicza się z linii pod zastosowanym operatorem profilu. Parametr powierzchniowy, np. Sa, oblicza się z obszaru pod operatorem powierzchniowym. Mapa optyczna może być przydatna do wykrycia nietypowej prążkowatości lub zadrapania, ale wartość Sa nie jest bezpośrednim zamiennikiem granicy Ra podanej na rysunku. Jeśli wartość profilu została obliczona na podstawie danych optycznych, należy dopasować kierunek pomiaru, filtrację, próbkowanie i walidację metody zgodnie z wymaganiami przed porównaniem jej z wynikiem uzyskanym metodą stykową.
Urządzenie wymaga również dostępnego i stabilnego elementu. Usuń luźne wióry, pozostałości oleju chłodzącego oraz zanieczyszczenia pochodzące z obsługi, nie zmieniając przy tym gotowej powierzchni. Umieść detal tak, aby drgania lub przechylanie nie dominowały śladu pomiarowego. Zweryfikuj urządzenie względem odpowiedniego artefaktu odniesienia i obowiązującej procedury kalibracji, a następnie ustaw rzeczywistą sondę, prędkość przesuwu, filtr oraz sposób obliczania profilu. Oznaczenie „skalibrowano” w raporcie powinno odnosić się do rzeczywistego urządzenia i dokumentu weryfikacji, a nie do ogólnikowego stwierdzenia opartego na fotografii sprzętu.
Umieszczaj ślady tam, gdzie powierzchnia CNC pełni swoją funkcję.
Obróbka skrawaniem pozostawia kierunkowy wzór zwany układem. Profil narysowany równolegle do dominujących śladów może ominąć grzebienie przecinane przez współpracujący detal; ślad poprzeczny do nich często lepiej oddaje teksturę powierzchni. KEYENCE określa pomiar prostopadły do kierunku obróbki jako typowy punkt wyjścia. Nie jest to jednak zastępstwo dla kierunku określonego na rysunku ani dla powierzchni funkcyjnej, gdzie kierunek ruchu i obciążenia sugerują inną orientację. Zapisz wybrany kierunek, aby inny kontroler mógł odtworzyć pomiar.
Frezowana powierzchnia uszczelniająca: ślad poprzeczny do dominujących śladów na określonym obszarze roboczym.
Dla hipotetycznej frezowanej powierzchni uszczelniającej z wymaganą wartością Ra ≤ 1,6 µm najpierw zidentyfikuj rzeczywisty obszar uszczelniania. Wzór frezowania czołowego może być zakrzywiony lub nakładać się z wielu przejść, dlatego „ślad poprzeczny do śladów” należy ustalić lokalnie w miejscu pomiaru, a nie zakładać go na podstawie osi X maszyny. Wybierz łatwo dostępne pozycje w obrębie funkcjonalnego obszaru roboczego, z dala od krawędzi wejścia i wyjścia, gdzie sonda może zejść z powierzchni. Jeśli w obrębie funkcjonalnego obszaru roboczego znajduje się lokalne nakładanie ścieżek narzędzia, plama drgania lub zadrapanie, należy je zbadać zgodnie z obowiązującymi wymaganiami dotyczącymi wad i profilu, a nie unikać ich milcząco.
Kilka oddzielnych śladów dostarcza więcej informacji niż wielokrotne skanowanie tego samego gładkiego toru. Na przykład plan może przewidywać pomiary w lewej, środkowej i prawej części szerokiej powierzchni uszczelniającej przy tym samym kierunku śladu i tych samych ustawieniach w każdym miejscu. Liczba i rozmieszczenie śladów muszą wynikać z rysunku, planu pobierania próbek lub uzgodnienia; trzy ślady to konkretny przykład planowania, a nie uniwersalny minimalny standard. Zapisz każde miejsce pomiaru. Jeśli powierzchnia jest zbyt mała dla wybranego odcinka odcięcia i odcinka oceny, rozwiązaniem jest uzgodnienie odpowiedniej metody i warunków pomiaru, a nie skracanie śladu bez odpowiedniego wyjaśnienia.
Toczone gniazdo wału: ślad wzdłuż osi poprzeczny do układu okrężnego.
Typowy toczone wałek ma ślady obejmujące cylinder. Ślad wzdłuż osi poprzeczny do tych śladów okrężnych stanowi przydatną orientację początkową dla hipotetycznego gniazda łożyskowego z wymaganą wartością Rz ≤ 6,3 µm. Umieść go na określonej długości kontaktu łożyskowego, z dala od zaokrągleń barków, rowków luzowych gwintów i celowo wykonanych bruzd. Uchwyt lub oprawa powinny zapobiegać obrotowi lub huśtaniu wałka podczas pomiaru, podczas gdy usuwanie kształtu przez urządzenie uwzględnia podstawową geometrię cylindryczną zgodnie z wybraną metodą profilu.
Pomiary wzdłużne w więcej niż jednej pozycji kątowej mogą ujawnić pasmo lub lokalny defekt, którego nie wykryje pojedynczy ślad. Zapisz pozycje kątowe lub czytelny diagram lokalizacji w dokumentacji. Jeśli rysunek określa inny kierunek lub zawiera lokalną strefę funkcyjną, należy postępować zgodnie z tym wymaganiem. Wałek zmierzony wzdłuż ścieżki okrężnej i inny wałek zmierzony wzdłużnie nie przeszły tej samej kontroli tylko dlatego, że oba raporty zawierają oznaczenie „Rz”. Przewodnik po doborze wykończenia części omawia, jaki stan końcowej powierzchni należy określić; ten artykuł dotyczy sposobu testowania wybranego stanu.
Ustaw filtr, odcinek odcięcia i odcinek oceny przed odczytaniem wartości.
Stylus rejestruje zmiany wysokości w zakresie przestrzennych długości fal. Analiza oddziela kształt, falistość oraz profil chropowatości o krótszej skali. Długość fali odcięcia chropowatości określa, które dłuższe cechy są tłumione; krótkofalowe odcięcie może usunąć bardzo drobne cechy lub szum pomiarowy instrumentu. Długość oceny to część przebiegu użyta do obliczenia zgłoszonego parametru po wykluczeniu efektów końcowych. Całkowita długość przebiegu musi więc być wystarczająco długa dla wybranego filtra i długości oceny.
Te ustawienia mogą zmienić zgłoszony wynik z tej samej fizycznej powierzchni. Plakat ASME B46.1 pokazuje, jak wartość Ra jednego przykładowego profilu maleje wraz ze skracaniem jego odcięcia długofalowego; większa część profilu jest wtedy traktowana jako falistość, a nie chropowatość. Dlatego inspektor nie powinien bezustannie skracać odcięcia, aż uzyska wartość Ra bliską granicy i spełniającą wymóg. Odcięcie, rodzinę filtrów, długości próbkowania i oceny oraz ewentualny domyślny operator należy wybrać zgodnie z wydaną edycją odpowiedniego standardu i warunkami rysunku przed pozyskaniem danych akceptacyjnych. Jeśli rysunek pomija niezbędne warunki, należy zastosować regułę obowiązującego standardu lub rozstrzygnąć brak umownie, a także jasno określić, co zostało użyte.
Bardzo krótkie cechy czynią to bardziej niż tylko wyborem oprogramowania. Wąska powierzchnia uszczelniająca może nie zapewnić wystarczającej nieprzerwanej długości dla wybranego przebiegu. Niewłaściwy promień głowicy stylusa może nie wejść do wąskiej doliny, a sondę może dotknąć pobliska ściana przed zakończeniem ruchu. Skan optyczny może zawierać brakujące punkty na powierzchniach stromych lub odbijających światło. Granice dostępu należy opisać w planie kontroli. Zgłaszanie parametru bez użytecznego profilu i jego ustawień analizy prowadzi do uzyskania wartości, której nie da się wiarygodnie odtworzyć w drugim zakładzie.
Przeprowadź i udokumentuj powtarzalną kontrolę chropowatości części CNC.
Poniższe kroki uwzględniają zależność pomiaru. Nie zastępują one wywoływanego standardu ani ustalonej instrukcji kontroli.
- Zablokuj wymóg. Określ rewizję rysunku, stan części, dokładną powierzchnię, parametr profilowy lub powierzchniowy, granicę, jednostkę, wydaną edycję standardu, kierunek, miejsca pomiaru oraz zasadę decyzyjną. Rozstrzygnij brakujące terminy, które mogłyby zmienić werdykt.
- Wybierz i zweryfikuj metodę. Sprawdź typ instrumentu, konfigurację głowicy lub systemu optycznego, dostępność, stan kalibracji, artefakt odniesienia oraz przydatność do oczekiwanej tekstury. Zachowaj identyfikację metody.
- Przygotuj część i ścieżkę przebiegu. Usuń luźne zanieczyszczenia bez modyfikowania powierzchni, ustabilizuj część, oznacz lub opisz każde miejsce pomiaru oraz wyrównaj ścieżkę do określonego kierunku lub uzgodnionego kierunku przekroju struktury.
- Ustaw operatora profilu. Zarejestruj wyrównanie/usunięcie kształtu, filtr chropowatości, odcięcie, długości próbkowania i oceny, prędkość przebiegu, wybrany parametr i jednostkę. Sprawdź, czy rzeczywista powierzchnia zapewnia wymaganą nieprzerwaną długość.
- Zmierz każde zaplanowane miejsce. Przeanalizuj profil i ostrzeżenia instrumentu dotyczące utraty kontaktu, efektów brzegowych, brakujących danych optycznych lub izolowanego uszkodzenia. Powtórz pomiar wyłącznie zgodnie z uzgodnioną procedurą powtarzalności; nie zastępuj poprawnego, ale niekorzystnego wyniku gładszym przebiegiem.
- Zgłoś i podjęcie decyzji. Zachowaj każdy wynik, miejsce/direction oraz ustawienia, identyfikację instrumentu, odniesienie do kalibracji/zweryfikowania, wszelkie zaobserwowane wady oraz określoną zasadę akceptacji. Zastosuj uzgodnioną zasadę do pełnego zestawu wymaganych wyników.
Krótki raport powinien umożliwić innemu kwalifikowanemu inspektorowi odtworzenie pomiaru bez konieczności zgadywania. W praktyce istotnymi polami są: numer części i rewizja rysunku, badana powierzchnia, miejsca pomiaru, parametr i jednostka, wydana edycja standardu, metoda i konfiguracja głowicy lub systemu optycznego, orientacja ścieżki, filtr/długość odcięcia/długość oceny, poszczególne odczyty, odniesienie kalibracyjne oraz zasada decyzyjna. Same słowa „Ra 1,4” zawierają zbyt mało tych informacji. Prace NIST nad kalibracją chropowatości traktują warunki pomiaru i niepewność jako integralną część wyniku parametru, a nie jako dodatkowe elementy certyfikatu.
Obsługuj pomiary bliskie granicy i sprzeczne odczyty bez zmiany testu.
Załóżmy, że przykład powierzchni frezowanej ma wymóg Ra ≤ 1,6 µm. Dwa zaplanowane, poprawne przebiegi wykonane przy tych samych ustawieniach dają wyniki 1,58 i 1,62 µm. Ich średnia arytmetyczna wynosi 1,60 µm, ale samo to stwierdzenie nie rozstrzyga akceptacji. Jeden z wyników przekracza podaną granicę liczbową, a decyzja zależy od określonej zasady oceny i próbkowania, niepewności pomiaru oraz uzgodnionej zasady akceptacji/odrzucenia. Nie wolno milcząco wybrać niższego odczytu, uśrednić obu wartości bez upoważnienia, zmieniać odcięcia ani przesuwać stylusa do gładziej obszarowej części powierzchni, aby uzyskać wynik spełniający wymóg.
Najpierw sprawdź, czy oba przebiegi zostały wykonane na wymaganej powierzchni i w określonym kierunku przy tych samych udokumentowanych ustawieniach oraz czy żaden z nich nie zawiera rozpoznawalnej nieprawidłowości, np. odpadnięcia sondy lub przerwy w danych. Jeśli jeden z przebiegów jest niepoprawny, udokumentuj przyczynę i powtórz go zgodnie z ustaloną procedurą. Jeśli oba są poprawne, zachowaj oba profile i warunki pomiaru. Trzeci przebieg lub inna metoda mogą być pomocne w analizie, jednak ich cel i sposób postępowania powinny zostać uzgodnione; nie kasują one automatycznie pierwotnych wyników.
Niepewność pomiaru ma znaczenie w pobliżu granicy, ponieważ dwa kompetentne instrumenty mogą zgłosić różne wartości wokół tej samej fizycznej tekstury. NIST publikuje wytyczne dotyczące traktowania niepewności parametrów chropowatości i udokumentował zależne od metody różnice między stylusem a systemem optycznym dla niektórych próbek. Wytyczna ASME B89.7.3.1-2001 (R2024) dotycząca zasad decyzyjnych z uwzględnieniem niepewności pomiaru wyjaśnia, jak dostawca i klient powinni sformułować zasadę zgodności uwzględniającą niepewność. Niniejszy artykuł nie przypisuje uniwersalnego pasma ochronnego ani nie deklaruje polityki akceptacji VETCNC; stosowna zasada musi zostać określona w rysunku i umowie zakupowej.
Najbardziej użytecznym wynikiem sprawdzania chropowatości jest odtwarzalne stwierdzenie dotyczące określonej powierzchni. Jeśli tuleja lub wał nie spełniają wymagań, profil i zapis miejsca pomiaru pozwalają rozróżnić ogólny problem jakości wykończenia od lokalnego uszkodzenia lub rozbieżności w metodzie pomiaru. Następnie zespół produkcyjny może zbadać stan narzędzia, odstęp ścieżki narzędzia, posuw, sztywność układu lub operację wykańczającą w odniesieniu do rzeczywistego defektu. Niskie wartość Ra na niewłaściwej powierzchni, przeliczona wartość Rz lub zmienione ustawienia filtru nie pozwalają odpowiedzieć na to pytanie produkcyjne.
Pytania dotyczące pomiaru chropowatości powierzchni
Czy mogę zmierzyć chropowatość powierzchni CNC za pomocą standardowego współrzędnościowego urządzenia pomiarowego (CMM)?
Wynik pomiaru CMM sam w sobie nie dostarcza parametru chropowatości profilu. Należy użyć odpowiedniego instrumentu do pomiaru tekstury powierzchni lub zweryfikowanego czujnika do pomiaru chropowatości zamontowanego na CMM oraz określonego operatora profilu. Instrument musi mieć dostęp do określonej powierzchni i wykonać wymagany ślad pomiarowy.
W którym kierunku należy mierzyć powierzchnię frezowaną lub toczeniową?
Użyj kierunku określonego na rysunku. Gdy rysunek nie określa kierunku, typowym punktem wyjścia jest ślad prostopadły do dominującego kierunku obróbki: prostopadle do lokalnych śladów frezu na płycie frezowanej lub wzdłuż osi wału – prostopadle do okrężnych śladów na wałku toczeniowym. Zapisz rzeczywisty kierunek i miejsce pomiaru, aby możliwa była jego powtórna realizacja.
Czy mogę przeliczyć Ra na Rz w celu sprawdzenia rysunku?
Żadna stała wielokrotność przeliczenia Ra na Rz nie pozwala na certyfikację części. Parametry te różnią się wrażliwością na kształt profilu, a ich zdefiniowane operatory zależą od stosowanej edycji normy. Pomiar i raportowanie powinny dotyczyć parametru określonego na rysunku, wykonanego w warunkach wymaganych przez dokumentację techniczną.
Czy jedno poprawne pomiary wystarczy do akceptacji całej części lub partii?
Tylko wtedy, gdy uzgodnione zasady kontroli i podejmowania decyzji czynią to wystarczającym dla określonej powierzchni i zakresu próbkowania. Pojedynczy ślad może pominąć zmienność przestrzenną, lokalny zadrapanie lub inną funkcjonalną część powierzchni. Zapisz miejsce, kierunek, ustawienia oraz wymagane pojedyncze odczyty razem z wynikiem.
Źródła techniczne
- ASME, B46.1 — Tekstura powierzchni (chropowatość, falistość i kierunek obróbki), wydanie 2019 r., potwierdzone w 2026 r. Określa obecnie obowiązującą amerykańską normę i jej zakres.
- ASME, Plakat B46.1-2019 dotyczący chropowatości powierzchni, wersja plakatu z dnia 21 maja 2022 r. Wyjaśnia profil styłu, Ra, kierunek obróbki, filtrowanie, długość odcięcia i długość oceny, w tym ilustrację zmiany długości odcięcia.
- ISO 21920-1:2021, ISO 21920-2:2021 oraz ISO 21920-3:2021. Oficjalne wpisy w katalogu identyfikują opublikowane dokumenty dotyczące oznaczania profilu, parametrów i operatorów oraz wycofane normy poprzednie; pełne klauzule techniczne nie były dostępne przy przygotowywaniu tego artykułu.
- Mitutoyo, Szybki przewodnik po pomiarze chropowatości powierzchni, podsumowanie parametrów ISO 21920-2. Różni Ra, Rz i Rt; adres URL producenta został zachowany w wewnętrznym rejestrze dowodów.
- NIST, Kalibracje chropowatości powierzchni i wysokości stopnia: warunki pomiaru oraz źródła niepewności, 2014 r. Identyfikuje różne parametry profilu oraz konieczność śledzenia warunków pomiaru i niepewności pomiarowej.
- NIST, Porównanie metod optycznych i stykowych pomiaru chropowatych powierzchni, 2007 r. Przedstawia zależne od metody zgodności i rozbieżności uzyskane na badanych powierzchniach.
- KEYENCE, Mierniki chropowatości, Podstawy pomiaru. Opisuje metody stykowe i optyczne, wskazówkę sondy, kierunek śladu prostopadłego do kierunku obróbki oraz kalibrację; adres URL producenta urządzeń został zachowany w wewnętrznym rejestrze dowodów.
- ASME, B89.7.3.1 — Zasady decyzyjne, wydanie 2001 r., potwierdzone w 2024 r. Porusza zagadnienie decyzji o zgodności w przypadkach, gdy istotna jest niepewność pomiaru.
O firmie VETCNC
VETCNC łączy rodzinne doświadczenie w zakresie produkcji z onlineowym sourcingiem usług CNC. Kevin ma dziesięcioletnie doświadczenie w branży CNC i współpracuje z fabrykami rodzinnymi w Chinach oraz szerszą siecią partnerów. Celem jest jasne określenie warunków realizacji zamówienia, wymagań technicznych i odpowiedzialności przed złożeniem zamówienia.
Przeczytaj historię Kevina →


