W tym artykule
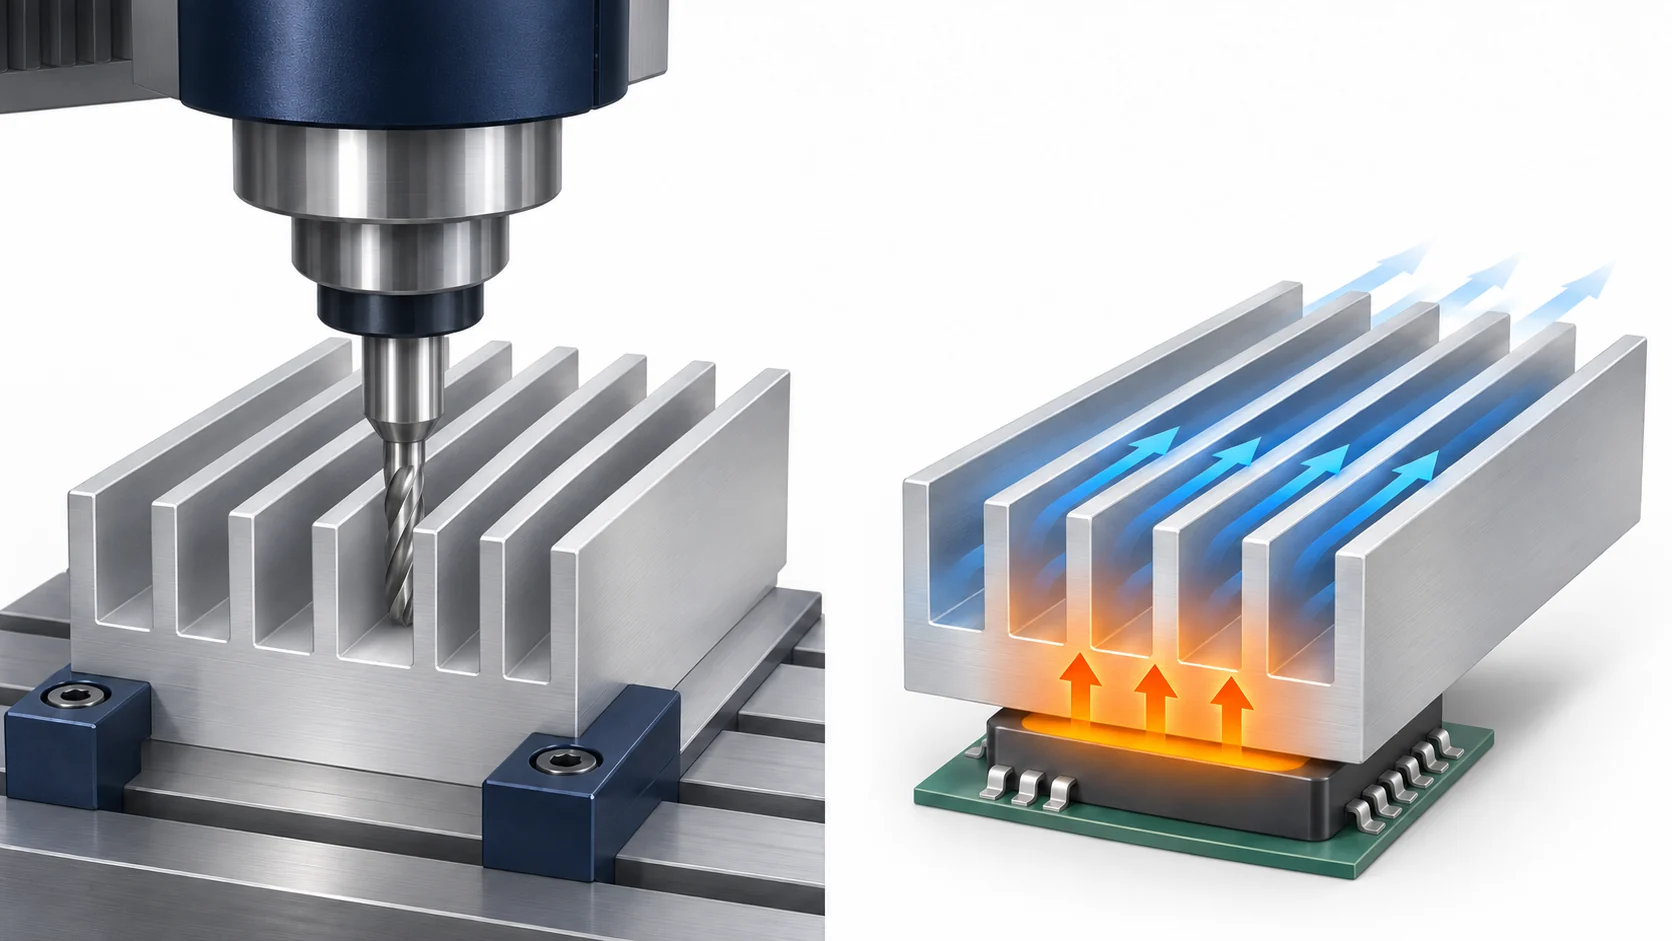
Zaprojektuj obrabiany CNC radiator aluminiowy na podstawie ilości ciepła, jaką musi odprowadzić, rzeczywistego przepływu powietrza oraz powierzchni kontaktowej przekazującej ciepło do jego podstawy. Najpierw oblicz dopuszczalny opór cieplny radiator–powietrze. Następnie zaprojektuj płetwy i cechy montażowe z uwzględnieniem dostępu frezów, minimalnej grubości materiału podstawy oraz rzeczywistej ścieżki przepływu powietrza. Model CAD z większą liczbą płetw nie dowodzi niższej temperatury elementu; gotowy radiator musi zostać przetestowany w zmontowanym układzie.
Problem projektowy nie sprowadza się wyłącznie do pytania „jak cienka może być płetwa po frezowaniu?”. Wąski kanał może zwiększyć nominalną powierzchnię chłodzenia, ale wymusi długie i giętkie narzędzie, utrudni usuwanie wiórków lub zwiększy opór przepływu powietrza. Gruba podstawa może ułatwić obróbkę, ale źle rozprowadzi ciepło, jeśli ślad źródła ciepła i warunki kontaktu są nieodpowiednie. Poniższa sekwencja łączy cel cieplny z realizowalnym rozwiązaniem technologicznym oraz testem akceptacyjnym.
Przekształć ograniczenie elementu w celowy opór cieplny radiator–powietrze
Dla elementu, którego główną ścieżką odprowadzania ciepła jest górna obudowa do radiatora, uproszczony model szeregowy ma postać Tj = Ta + P(θJC + θCS + θSA). Gdzie P to moc cieplna rozpraszana przez element w watach, Tj to temperatura węzła, Ta to temperatura powietrza dopływającego do radiatora, θJC to opór cieplny węzeł–obudowa, θCS to opór cieplny między obudową a radiatorem, a θSA to opór cieplny radiatora względem powietrza. Texas Instruments wyjaśnia tę dekompozycję w publikacji Understanding Thermal Dissipation and Design of a Heatsink. Używaj mocy cieplnej rozpraszanej, a nie mocy wejściowej całego systemu elektrycznego.
Załóżmy, że element chłodzony od góry ma następujące dane projektowe. W rzeczywistym projekcie przyjmij ograniczenia elementu z jego karty katalogowej oraz warunki powietrza i interfejsu z zainstalowanego układu.
| Dane projektowe | Wartość | Tam, gdzie projekt tego wymaga |
|---|---|---|
| Strata mocy cieplnej elementu, P | 20 W | Najbardziej ekstremalny, trwały stan pracy poddawany chłodzeniu |
| Maksymalna temperatura węzła, Tj,max | 105°C | Wymaganie elementu |
| Powietrze dopływające do pola płetw, Ta | 40°C | Warunek zainstalowanego układu, nie temperatura pomieszczenia domyślnie |
| Opór cieplny węzeł–obudowa, θJC | 1,2 °C/W | Stosowna ścieżka pakietu i warunek z karty katalogowej |
| Interfejs obudowa–radiator, θCS | 0,3 °C/W | Określony materiał interfejsu i warunki montażu |
Całkowity dopuszczalny opór cieplny węzeł–powietrze wynosi (105 − 40) °C / 20 W = 3,25 °C/W. Po odjęciu oporów pakietu i interfejsu pozostaje θSA ≤ 3,25 − 1,2 − 0,3 = 1,75 °C/W. Na tej granicy temperatura odniesienia radiatora wyniosłaby 40 + 20 × 1,75 = 75 °C, temperatura obudowy – 81 °C po przejściu przez interfejs o oporze 0,3 °C/W, a temperatura węzła – 105 °C. Obliczenia określają cel wydajnościowy dla zmontowanego układu przepływu; nie determinują one wymiarów płetw.
Jedna zmiana danych wejściowych może obalić cały projekt. Jeśli powietrze dopływające do kanałów ma temperaturę 50 °C przy tej samej mocy 20 W i niezmienionych pozostałych oporach, to θSA musi spełniać warunek ≤ (105 − 50)/20 − 1,2 − 0,3 = 1,25 °C/W. Powtórne wykorzystanie rozwiązania zaprojektowanego na 1,75 °C/W tylko dlatego, że temperatura pomieszczenia nadal wynosi 40 °C, pomija fakt, że gorące powietrze już znajduje się w obudowie. Wentylator, sąsiednie elementy, kanały i otwory decydują o tym stanie na wlocie. Projektowanie kandydata dokładnie na graniczny parametr liczbowy nie pozostawia żadnego zapasu na zmienność interfejsu, wentylatora, mocy ani produkcji; ustal margines projektowy przed zamknięciem geometrii.
Ta seria obliczeń jest odpowiednia wyłącznie wtedy, gdy podana wartość θJC opisuje dominującą ścieżkę ciepła od strony górnej. Niektóre obudowy przekazują znaczne ilości ciepła do płytki PCB, a kilka komponentów może ogrzewać jeden wspólny radiator. Przewodnik termiczny procesorów Texas Instruments ogranicza zastosowanie prostego równania do przypadków, w których większość ciepła opuszcza obudowę przez pokrywkę; bardziej złożone układy wymagają modelu termicznego i testu systemowego. Nie należy odejmować od tej sumy wartości θJA podanej w karcie katalogowej, traktując ją jak odłączalny opór obudowy.
Zaprojektuj powierzchnię źródła ciepła i powierzchnię montażową przed wykonaniem żeberek.
Moc 20 W wprowadzana jest przez skończony obszar styku, a nie przez całą podstawę o wymiarach 60 × 70 mm w poniższym przykładzie. Mała, centralnie umieszczona obudowa wymaga rozprzestrzenienia się ciepła w płaszczyźnie podstawy przed dotarciem do odległych żeber. Otwory montażowe, wgłębienia pod głowice śrub, kieszenie na przewody oraz wgłębienia redukujące masę mogą zakłócać tę ścieżkę przepływu ciepła. Umieść je na modelu razem z rzeczywistym obrysem źródła ciepła; wizualnie jednolity układ żeber nie świadczy o jednorodnej temperaturze podstawy.
Zakładany opór interfejsu zależy od materiału termicznego między powierzchniami, grubości warstwy kleju, powierzchni styku, chropowatości i płaskości powierzchni oraz ciśnienia montażowego. Zarówno Texas Instruments, jak i Boyd szczegółowo opisują te zależności. Oznacza to, że rysunek techniczny powinien jednoznacznie określać obszar styku („contact land”) i jego stan po obróbce, układ otworów montażowych oraz wszystkie cechy konstrukcyjne wpływające na stopień docisku. Ogólna notacja „płaskie dno” bez wyraźnie zdefiniowanego obszaru styku nie zapewni osiągnięcia wartości 0,3°C/W użytej w obliczeniach. Podobnie gruba warstwa pasty termicznej naniesiona w sposób dowolny podczas testu nie odpowiada warunkom interfejsu produkcyjnego.
Chronij powierzchnię styku podczas frezowania rowków i usuwania ostrzy. Ostrze (burr) przy krawędzi otworu lub rowka może uniemożliwić prawidłowe przyleganie podstawy do urządzenia, nawet jeśli pomiar płaskości w innych miejscach spełnia tolerancję. Możliwe jest zastosowanie lokalnego wgłębienia (spot face) lub ulgi tam, gdzie głowica śruby lub obudowa komponentu mogłyby zakłócić montaż, jednak ulga ta nie może usunąć wymaganego obszaru styku termicznego. Strona poświęcona obróbce aluminium zawiera informacje dotyczące dostępnych gatunków materiału, stanu wyjściowego (temperu) stopów oraz ogólnych wytycznych dotyczących jakości powierzchni części po obróbce skrawaniem; natomiast interfejs termiczny i bilans cieplny radiatorsa pozostają specyficzne dla danego zespołu.
Wybierz kierunek i rozmieszczenie żeber zgodnie z rzeczywistą ścieżką przepływu powietrza w zmontowanym układzie.
Przed wybraniem skoku (pitch) określ, czy urządzenie korzysta z konwekcji naturalnej czy wentylatora, a następnie narysuj ścieżkę dopływu i odpływu powietrza wokół rzeczywistego, zamontowanego radiatorsa. Proste, otwarte kanały ułożone równolegle do kierunku wymuszonego przepływu powietrza tworzą inny problem przepływowy niż żebroki umieszczone w częściowo zamkniętej obudowie lub radiator obrócony przeciwko kierunkowi naturalnej konwekcji. W publikacji Boyda dotyczącej doboru radiatorsów stwierdzono, że przydatna odległość między płaskimi żebrami zależy silnie od prędkości przepływu i długości żeber w kierunku przepływu. Publikacja ta zawiera wytyczne dostosowane do konkretnych warunków działania, a nie jednolitą proporcję szerokości szczeliny do wysokości żeber dla wszystkich projektów.
Wolny przepływ powietrza (CFM) podawany w katalogu wentylatora nie odpowiada rzeczywistej objętości przepływu przez kanały radiatorsa. Rzeczywisty punkt pracy układu znajduje się w miejscu przecięcia charakterystyki wentylatora z krzywą oporu systemu – jak wyjaśnia producent ebm-papst. Ograniczający wlot, filtr, sąsiadująca płyta PCB, zwarcie powietrza wokół radiatorsa lub wąskie kanały żeber mogą zmienić rzeczywisty przepływ. Nawet wentylator o wystarczającej nominalnej wydajności może ominąć żebroki, jeśli obudowa oferuje łatwiejszą ścieżkę przepływu. Zarejestruj oczekiwaną wartość przepływu powietrza w warunkach eksploatacyjnych lub charakterystyki wentylatora/systemu oraz fizyczny układ kanałów przed przewidywaniem wartości θSA.
Większa powierzchnia nominalna nie oznacza automatycznie większej powierzchni skutecznej. Wysokie żebroki mogą być chłodniejsze w pobliżu wierzchołków, ponieważ ciepło musi przepływać w górę od podstawy. Mniejsza odległość między żebrami zwiększa powierzchnię zwilżoną, ale może ograniczać przepływ powietrza i utrudniać usuwanie wiórków w przypadku jednolitego, frezowanego radiatorsa. Dłuższe kanały zwiększają czas przebywania powietrza, ale powietrze nagrzewa się w miarę przemieszczania się. Porównaj kandydujące geometrie metodą odpowiednią dla danej aplikacji, a następnie przetestuj prototyp w zmontowanym układzie; nie wnioskuj spadku temperatury wyłącznie na podstawie liczby żeber.
Sprawdź układ żeber pod kątem osiągalności frezu, a nie uniwersalnego stosunku wysokości do szerokości żeber.
Rozważ szerokość pola żeber netto wynoszącą 60 mm po odliczeniu osobnych uchwytów montażowych, przy długości przepływu 70 mm, zaproponowanej grubości podstawy 5 mm oraz wysokości żeber 18 mm nad podstawą. Załóż, że żebroki są równoległe, mają grubość 3 mm i taką samą szerokość otwartych kanałów. Jeśli N żeber tworzy N − 1 kanałów o szerokości g, to zajmowana szerokość wynosi 3N + g(N − 1) milimetrów. Jest to wyłącznie obliczenie dopasowania; wymiary podstawy i żeber wymagają dodatkowej oceny termicznej i mechanicznej.
| Kandydat | Dopasowanie pola żeber | Dostęp frezu czołowego od góry | Nierozstrzygnięte pytanie termiczne |
|---|---|---|---|
| Otwarte kanały o szerokości 4 mm | 9 żeber · 8 kanałów · zajmowana szerokość 59 mm | Stosunek głębokości do szerokości 18/4 = 4,5; frez czołowy ≤ 4 mm | Większa powierzchnia; konieczna weryfikacja ograniczenia przepływu |
| Otwarte kanały o szerokości 6 mm | 7 żeber · 6 kanałów · zajmowana szerokość 57 mm | Stosunek głębokości do szerokości 18/6 = 3; możliwy jest frez o większej średnicy | Mniejsza powierzchnia; konieczna weryfikacja rzeczywistego przepływu powietrza |
Obliczenia dopasowania wynoszą 9 × 3 + 8 × 4 = 59 mm w porównaniu do 7 × 3 + 6 × 6 = 57 mm. Wartości 4,5 i 3 powyżej to głębokość kanału podzielona przez szerokość wolną. Nie są to zatwierdzone ograniczenia długości narzędzia do jego średnicy. Jeśli w kanale o szerokości 4 mm wymagany jest frez o średnicy 3 mm, jego zasięg do wysokości płetwy wynoszący 18 mm stanowi już 6 średnic narzędzia przed dodatkowym wystaniem lub luzem trzonka. Frez nie może być dobierany wyłącznie na podstawie nominalnej szczeliny: szyja narzędzia, uchwyt, promień narożnika, ścieżka wprowadzania oraz przestrzeń na odprowadzanie wiórków muszą swobodnie przechodzić między płetwami. Wskazówki firmy Harvey Performance dotyczące frezowania cienkich ścian wyraźnie odnoszą się do ugięcia długich narzędzi, drgań, podparcia materiału i stopniowego frezowania. Przewodnik po projektowaniu frezowania CNC omawia te ogólne zasady dostępu; w tym przypadku dotyczą one konkretnej geometrii termicznej.
Zapewnij realistyczną możliwość frezowania kanałów. Otwarte końce pozwalają narzędziu i wiórkowi wchodzić i wychodzić wzdłuż rowka; zamknięte końce wymagają wewnętrznego wprowadzenia narzędzia oraz końca zgodnego z promieniem frezu. Rowek zwężający się pod występem nie jest osiągalny standardowym frezem doczołowym z góry. Jeśli występ mocujący przecina kanał, należy ocenić, czy zakłócenie przepływu powietrza i dodatkowe przygotowanie są akceptowalne. To zmiany rysunku do oceny wraz z modelem termicznym, a nie zmiany, które warsztat mechaniczny powinien dokonać milcząco, aby spełnić preferowaną średnicę narzędzia.
Prostoliniowość płetwy również zmienia się w miarę usuwania materiału. Płetwa o szerokości 3 mm i wysokości 18 mm może ugiąć się pod wpływem siły skrawania lub docisku, jeśli materiał sąsiedni zostanie usunięty jednorazowo. Frezowanie naprzemienne lub stopniowe pozwala zachować więcej materiału nośnego do późniejszych przejść; lżejsze końcowe przejścia redukują obciążenie boczne. Możliwa metoda zależy od rzeczywistej geometrii narzędzia, maszyny, uchwytu i stanu materiału. Dlatego pozornie 1 mm mniejsza szczelina może wiązać się z dużą zmianą procesu jeszcze przed ponowną analizą przepływu powietrza.
Określ, czy frezowanie w jednej operacji jest odpowiednią metodą wykonania.
„Obrabiana CNC tarcza chłodząca” może oznaczać pole płetw frezowane z litego materiału lub profil wytłoczony, którego powierzchnia styku z urządzeniem, otwory montażowe oraz cechy lokalne są następnie obrabiane. Zamawiający powinien określić wymaganą końcową geometrię i efekt termiczny, a następnie porównać metody wykonania. Przewodnik firmy Boyd dotyczący metod wykonania opisuje profile wytłoczone z obróbką wtórną, płetwy skrawane nożem tnącym oraz podstawy z płetwami klejonymi; rzeczywisty kompromis zależy od wymiarów i objętości tego projektu. Ogólne stwierdzenia typu „obróbka zawsze najlepiej nadaje się do prototypów” lub „wytłaczanie zawsze jest tańsze” pomijają koszty matryc, dostępne profile oraz zakres wymaganej obróbki wtórnej.
| Metoda wykonania | Gdy wymaga ona oceny | Kluczowa kontrola rysunku lub testu |
|---|---|---|
| Blok frezowany w całości | Lokalna geometria lub częste zmiany projektu | Dostęp do każdego rowka; prostoliniowość płetw; styk z podstawą; test termiczny |
| Profil wytłoczony z dodatkową obróbką | Stała sekcja płetwy; długość frezowania; cechy lokalne | Profil i stan wytrzymałościowy; punkt odniesienia obróbki; powierzchnia styku |
| Płetwy skrawane nożem tnącym lub klejone | Skok lub wysokość trudne do frezowania lub wytłaczania | Połączenie (jeśli występuje); stabilność; przepływ powietrza; test termiczny |
Zmiana metody wykonania nie uprawnia do zmiany specyfikacji termicznej. Jednoczęściowa płetwa skrawana nożem tnącym i płetwa klejona mają różne ścieżki przewodzenia ciepła od płetwy do podstawy; stop i stan wytrzymałościowy wytłoczonego profilu mogą różnić się od płyty obrabianej. Porównaj pełną zmontowaną tarczę przy tym samym obciążeniu cieplnym i przepływie powietrza. Jeśli kandydat z frezowanymi kanałami o szerokości 4 mm jest kosztowny w wykonaniu, a kandydat z kanałami o szerokości 6 mm nie osiąga celu termicznego, jest to powód do oceny innej metody wykonania, a nie uznanie którekolwiek z tych rozwiązań za akceptowalne bez testu.
Zdefiniuj wymiary i warunki powierzchni sterujące funkcją.
Oddziel kontrole funkcjonalne rysunku od wszystkich nominalnych wymiarów CAD. W tym przykładzie oznacza to określenie powierzchni styku z urządzeniem i jej punktu odniesienia, stanu powierzchni styku po obróbce, układu otworów oraz geometrii zacisku lub interfejsu, grubości podstawy w miejscu źródła ciepła, wysokości i grubości płetwy, szerokości wolnej kanału, ogólnych gabarytów oraz orientacji wejścia/wyjścia pola płetw. Określ stop, stan wytrzymałościowy i formę materiału wyjściowego. Karta danych technicznych dla stopu 6061-T6 lub 6063-T5 nie zastępuje certyfikatu dostarczonego materiału, a jego przewodność cieplna w stanie masowym nie określa rezystancji termicznej θSA zmontowanej tarczy chłodzącej.
Przeprowadź kontrolę powierzchni styku w stanie, w jakim będzie ona montowana. Zgrubienia w otworach gwintowanych, podwyższone krawędzie po wykrawaniu, odkształcone podstawy oraz płetwy wygięte do wnętrza kanału mogą wpływać na dopasowanie lub przepływ powietrza. Jeśli określono powłokę lub wykończenie powierzchniowe, zaznacz powierzchnie wymagające maskowania lub innego stanu końcowego. Pomiar kluczowych szerokości wolnych należy wykonać po końcowej obróbce, jeśli zmienia ona te wartości. Unikaj stosowania uniwersalnych, nieuzasadnionych tolerancji płaskości, chropowatości lub grubości ścian płetw; ustal limity na podstawie interfejsu termicznego, metody montażu, dopasowania oraz rzeczywistych danych walidacyjnych.
Określ, jak część będzie zlokalizowana podczas kontroli. Podstawa przytrzymywana płasko w imadle może ulec odkształceniu sprężystemu po rozwarciu imadła. Raport dotyczący powierzchni stykowej powinien zatem uwzględniać uzgodniony warunek podparcia oraz odpowiednie elementy odniesienia. przewodnik po kosztach obróbki aluminium dotyczy ogólnych czynników związanych z usuwaniem materiału i przygotowaniem stanowiska; istotniejszym w tym przypadku wyborem dla tulei chłodzącej jest to, czy wymagana geometria cieplna wytrzyma te ograniczenia wynikające z procesów produkcyjnych i kontroli.
Zweryfikuj gotową tuleję chłodzącą w zmontowanym układzie chłodzenia.
Najpierw sprawdź wydaną część: dowody dotyczące stopu i stanu cieplnego (jeśli określone), powierzchnię styku, położenie otworów, wymiary żeber i kanałów, wolne wejście/wyjście, usunięcie zadziory oraz brak uszkodzeń. Te kontrole potwierdzają, że prototyp został wykonany zgodnie z założeniami. Nie potwierdzają jednak, że urządzenie pozostaje poniżej 105 °C. Akceptacja termiczna wymaga osobnego testu w zmontowanym układzie lub zweryfikowanej analizy systemu z rzeczywistym materiałem styku i ciśnieniem aplikacyjnym, orientacją wentylatora lub konwekcji naturalnej, obudową, obciążeniem cieplnym oraz warunkami powietrza dopływowego.
- Odtwórz projektowane obciążenie cieplne. Przeprowadź test urządzenia przy ustalonej stałej mocy rozpraszanej 20 W lub przy rzeczywistym najbardziej niekorzystnym profilu pracy, jeśli ciepło zależy od czasu. Moc dostarczana przez zasilacz elektryczny nie jest automatycznie równoważna stratom cieplnym urządzenia.
- Zmierz środowisko, w którym znajdują się żebra. Zarejestruj temperaturę powietrza dopływowego w pobliżu tulei chłodzącej oraz stan pracy wentylatora. Pokój o temperaturze 40 °C nie może zastępować kanału dopływowego o temperaturze 50 °C.
- Bezpiecznie zmierz określoną temperaturę. Użyj kwalifikowanej telemetrii węzła urządzenia lub zweryfikowanej metody pomiaru temperatury obudowy dla tego typu obudowy. Texas Instruments ostrzega, że montaż czujnika lub termopary może zakłócić ścieżkę przepływu ciepła, a pomiary podczerwienią na odsłoniętym metalu wymagają uwzględnienia współczynnika emisyjności.
- Zachowaj zespół w wymaganym stanie. Użyj materiału interfejsu produkcyjnego, elementów mocujących i warunków docisku. Pozwól na osiągnięcie zdefiniowanego stanu ustalonego lub zmierz określony szczyt przejściowy, jeśli cykl pracy czyni stan ustalony nieistotnym.
- Porównaj z wymaganiem termicznym. W tym przykładzie test przy mocy 20 W i temperaturze dopływu 40 °C musi wykazać, że temperatura węzła nie przekracza 105 °C zgodnie z zatwierdzoną metodą testową i regułą niepewności pomiaru. Sprawdź wpływ wyższej temperatury dopływu oraz wariantów produkcyjnych przed wprowadzeniem do produkcji.
Dla prostego prototypu z górną ścieżką odprowadzania ciepła efektywny współczynnik θSA można oszacować jako iloraz zmierzonego wzrostu temperatury między tzw. punktem odniesienia chłodnicy a temperaturą dopływu i zmierzonej mocy rozpraszanej przez urządzenie, jednak wymaga to zdefiniowania lokalizacji punktu odniesienia oraz rzeczywistego rozdziału mocy. Bezpośrednim werdyktem systemowym jest temperatura urządzenia w określonych warunkach eksploatacji. Przewodnik projektowy Texas Instruments dotyczący rozwiązań termicznych podkreśla, że kluczowe są pomiary temperatury obudowy w gotowym systemie oraz rzeczywiste warunki mocy; rezystancja chłodnicy podana w karcie katalogowej, zmierzona w otwartym stanowisku testowym, sama w sobie nie potwierdza temperatury węzła w zainstalowanym układzie.
Pytania dotyczące tulei chłodzącej z aluminium wykonanej metodą CNC
Czy zwiększenie liczby żeberek zawsze poprawia chłodzenie urządzenia?
Nie. Więcej żeberek zwiększa nominalną powierzchnię chłodzenia, ale jednocześnie zawęża kanały przepływu powietrza, zmienia spadek ciśnienia i wymaga cieńszych ścian lub węższego dostępu frezarki w ramach ustalonej szerokości. Porównaj propozycję z rzeczywistym przepływem powietrza oraz ścieżką odprowadzania ciepła od źródła. Dziewięć żeberek w układzie o szerokości 60 mm powyżej nie jest automatycznie lepsze niż siedem.
Jaką minimalną szerokość może mieć szczelina w polu płaskich żeberek chłodzenia wykonanych frezowaniem?
Minimalną szerokość szczeliny nie można określić wyłącznie na podstawie grubości żeberek. Określona szerokość musi zapewniać dostęp freza, luz pomiędzy uchwytem a materiałem oraz ścieżkę odprowadzania wiórków na pełną głębokość wpisu, zachowując przy tym stabilność każdej żeberek. Dostęp narzędzi zależy również od długości kanału, możliwości wejścia od strony otwartej, stopu i stanu wyjściowego materiału oraz wymagań dotyczących kontroli jakości. Układ 4 mm wymaga istotnie innej weryfikacji zasięgu narzędzia niż układ 6 mm.
Czy mam określić stop aluminium 6061 czy 6063?
Określ stop i stan wyjściowy materiału zgodnie z wybranym materiałem wyjściowym i trasą obróbki. Płyta frezowana i profil wytłaczany mogą być dostarczone w różnych stanach wyjściowych, a sama przewodność cieplna objętościowa nie rozstrzyga kwestii przepływu powietrza przez żebry, oporu cieplnego na styku ani stabilności mocowania. Oba rozwiązania należy ocenić względem tego samego docelowego parametru cieplnego w stanie zamontowanym oraz tych samych wymagań rysunkowych.
Czy czarny anodowany powłokowy gwarantuje lepsze działanie chłodzenia?
Nie. Wykończenie powierzchni może wpływać na promieniowanie cieplne i wygląd zewnętrzny, natomiast efekt końcowy w układzie z wymuszonym przepływem powietrza zależy także od przepływu powietrza w kanałach oraz warunków styku. Określ, gdzie powłoka ma być naniesiona oraz które powierzchnie kontaktowe lub elektryczne muszą pozostać w określonym stanie wyjściowym, a następnie przetestuj gotowy zespół. Wybór koloru nie jest zmierzonym parametrem θSA.
Źródła techniczne
- Texas Instruments, Zrozumienie dyssypacji ciepła i projektowanie radiatora (SLVA462, 2011). Dokument potwierdza model oporów cieplnych od złącza do obudowy, na styku oraz od radiatora do powietrza oraz zależność tych oporów od przepływu powietrza i warunków styku.
- Texas Instruments, Przewodnik projektowy układów cieplnych dla procesorów DSP i ARM (SPRABI3B, 2017) oraz Metryki cieplne układów półprzewodnikowych i obudów IC (SPRA953D, 2024). Ograniczają uproszczony model przepływu ciepła po ścieżce górnej i opisują pomiar temperatury w zainstalowanym systemie.
- Boyd, Jak dobrać odprowadzacz ciepła, autorstwa Seri Lee. Omawia dane wejściowe obwodu termicznego, przepływ powietrza, długość kanału przepływu, odstęp między płetwami oraz warunki leżące u podstaw krzywych wydajności.
- Boyd, Poradnik dotyczący produkcji odprowadzaczy ciepła (maj 2025). Opisuje wytłaczanie z dodatkową obróbką skrawaniem, płetwy wykonane metodą skrawania (skiving) oraz konstrukcje z płetwami przyklejanymi; zakresy produktowe zawarte w tym dokumencie nie stanowią specyfikacji możliwości technologicznych CNC.
- ebm-papst, Często zadawane pytania dotyczące wydajności wentylatorów. Wyjaśnia charakterystyki wentylatora i oporu układu oraz punkt pracy zainstalowanego urządzenia.
- Harvey Performance, Przewodnik po frezowaniu cienkich ścian. Wyjaśnia zasięg freza, podparcie ściany, ugięcie narzędzia oraz cięcie etapowe; metoda producenta stanowi kontekst techniczny, a nie deklarację procesu VETCNC.
O firmie VETCNC
VETCNC łączy rodzinne doświadczenie w zakresie produkcji z onlineowym sourcingiem usług CNC. Kevin ma dziesięcioletnie doświadczenie w branży CNC i współpracuje z fabrykami rodzinnymi w Chinach oraz szerszą siecią partnerów. Celem jest jasne określenie warunków realizacji zamówienia, wymagań technicznych i odpowiedzialności przed złożeniem zamówienia.
Przeczytaj historię Kevina →


